Galeria
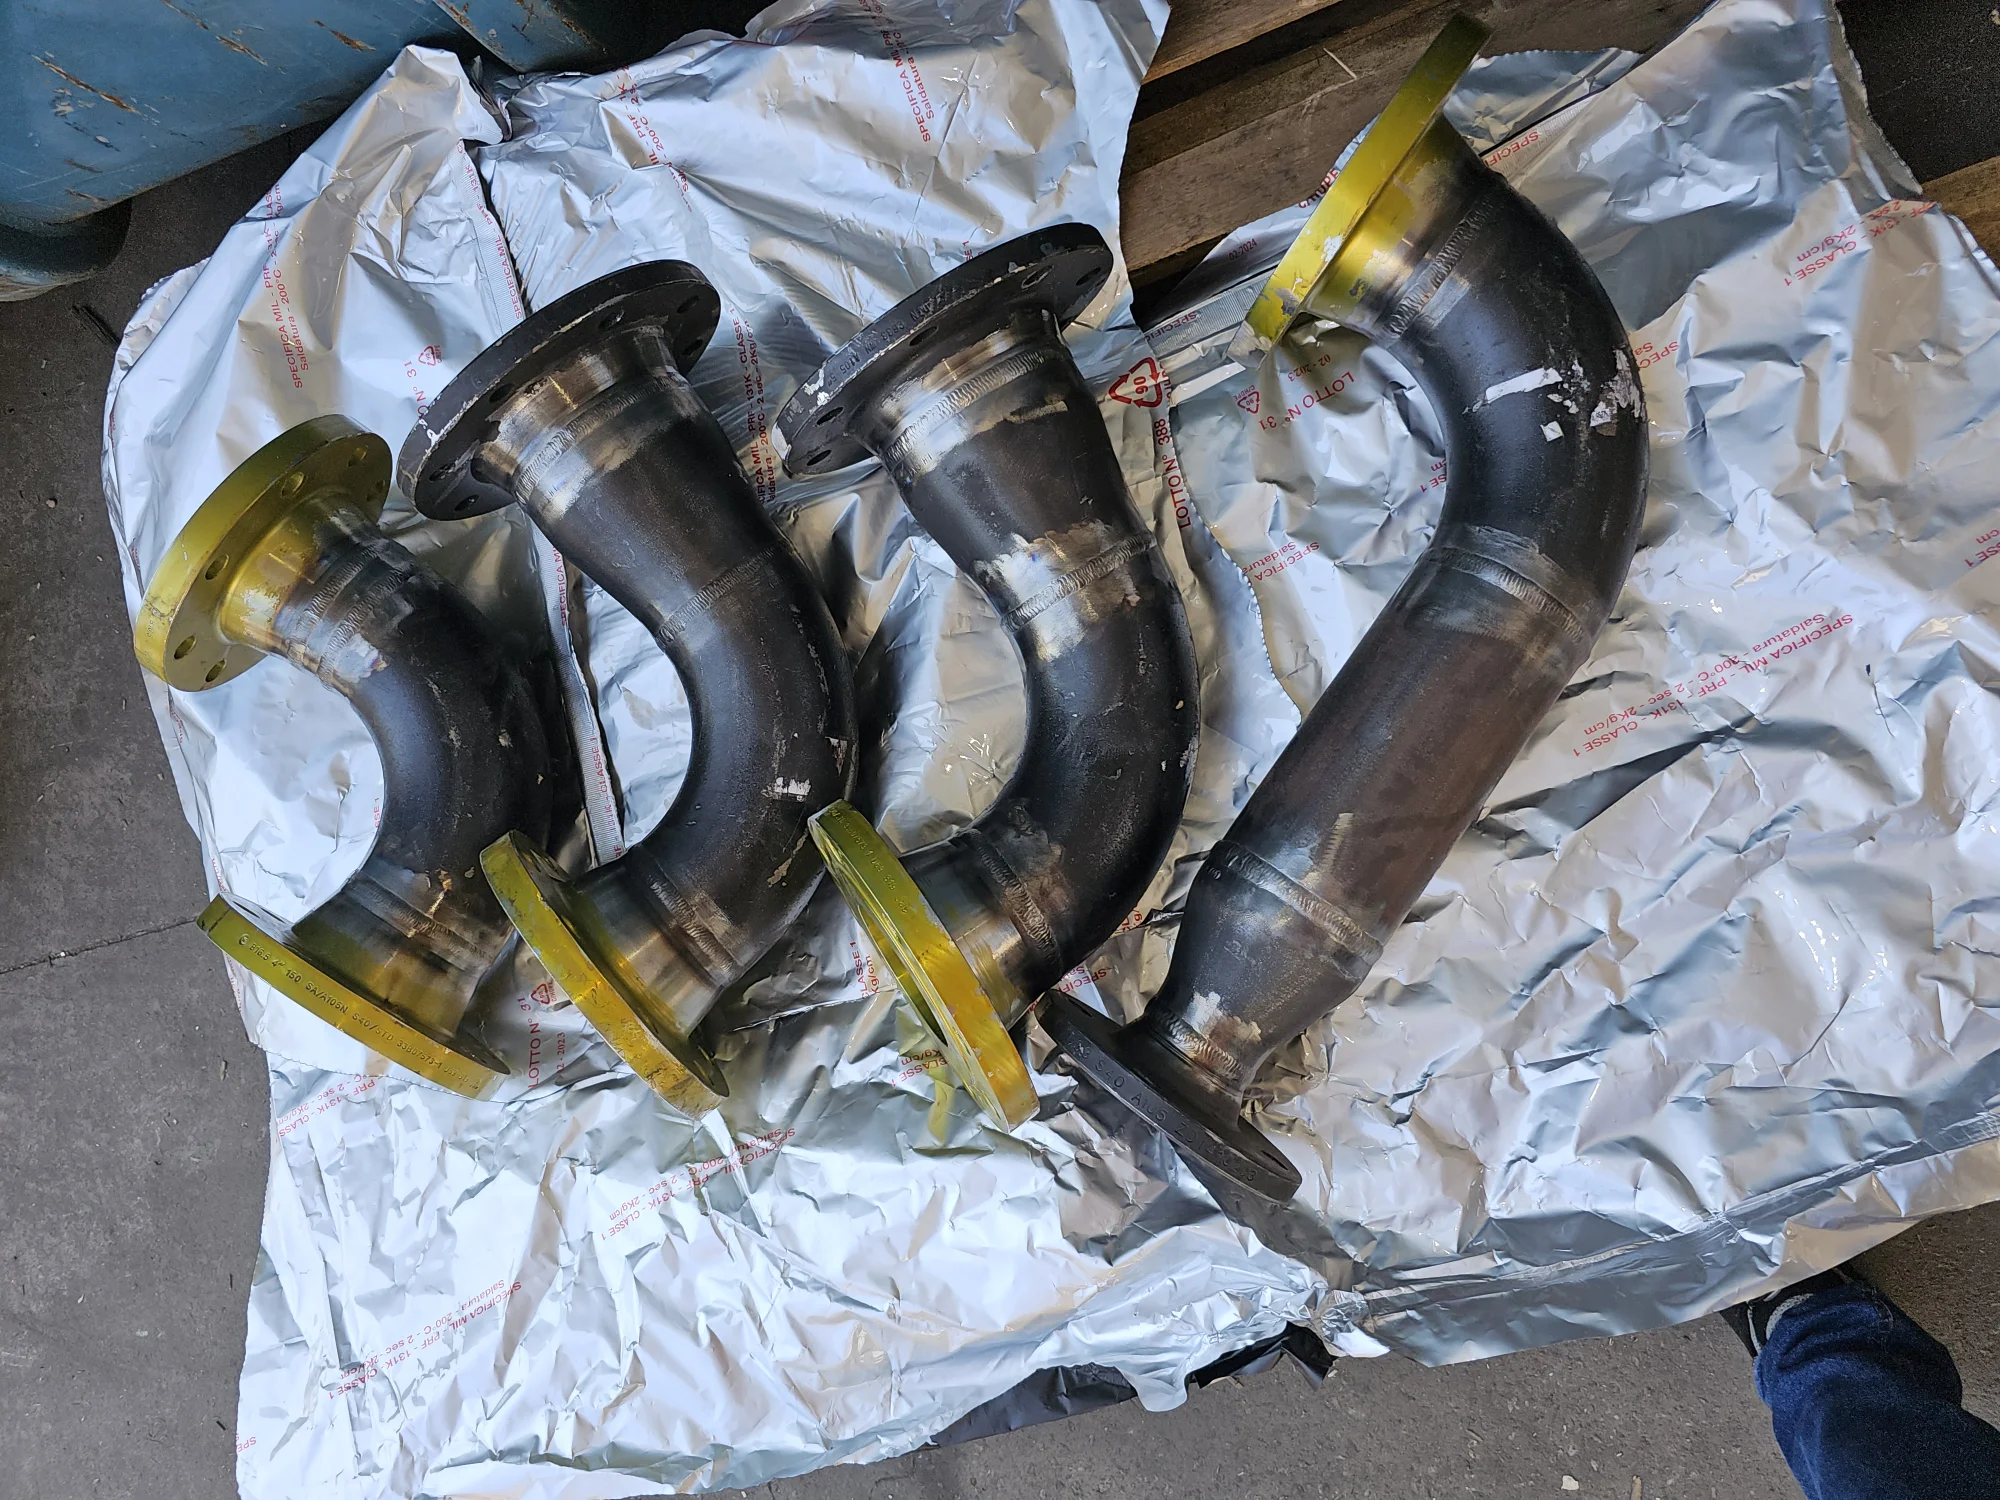
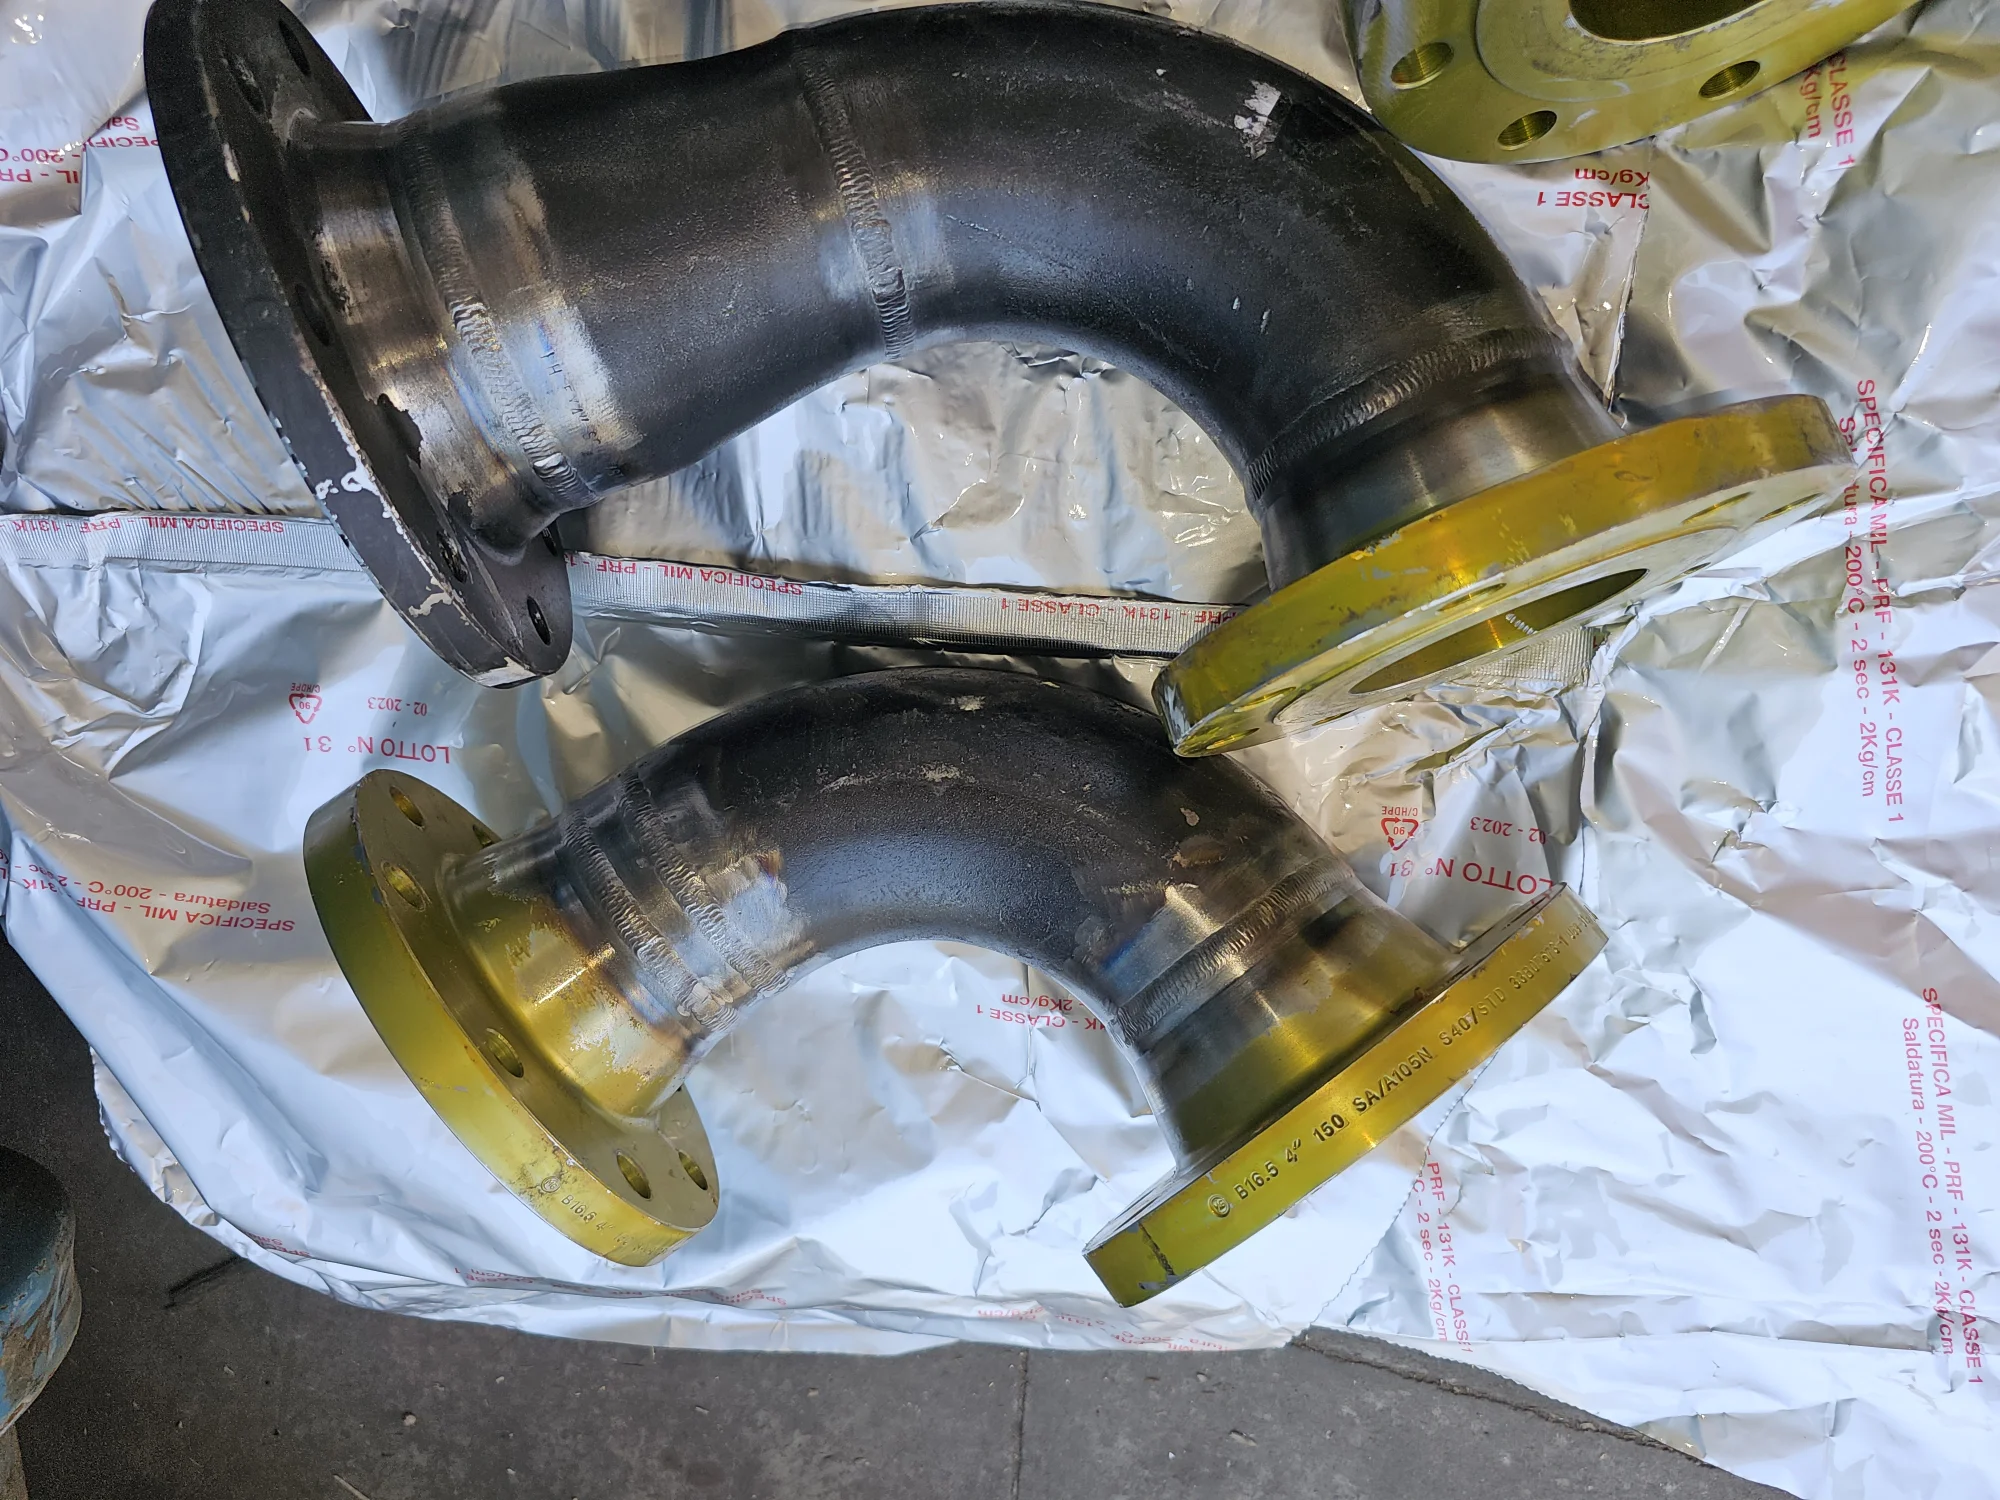
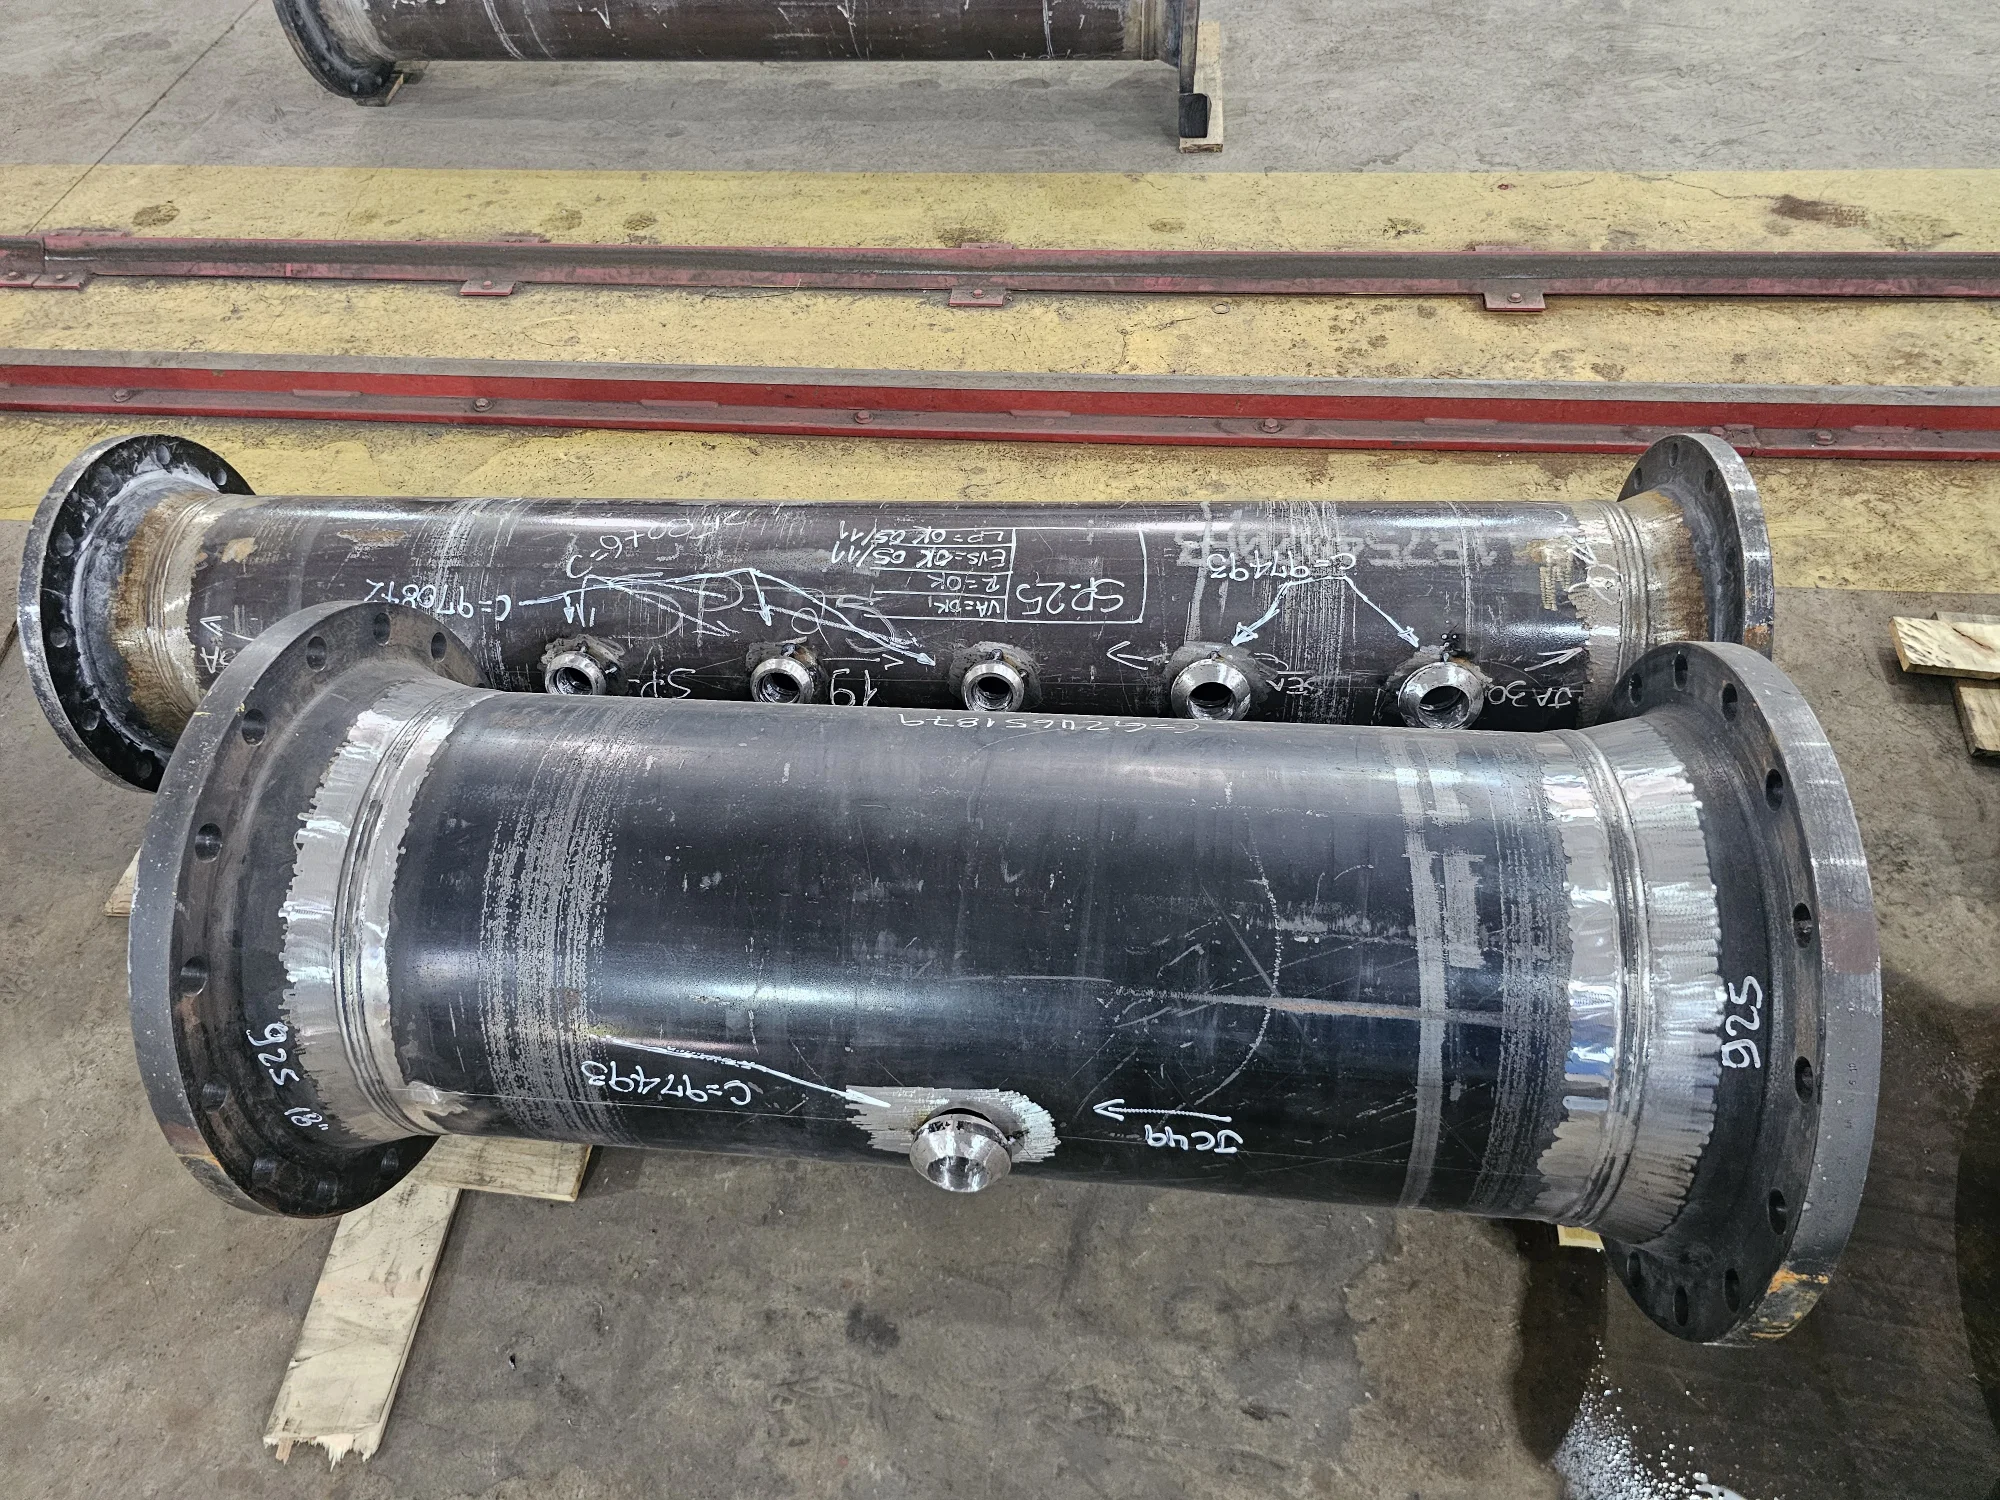
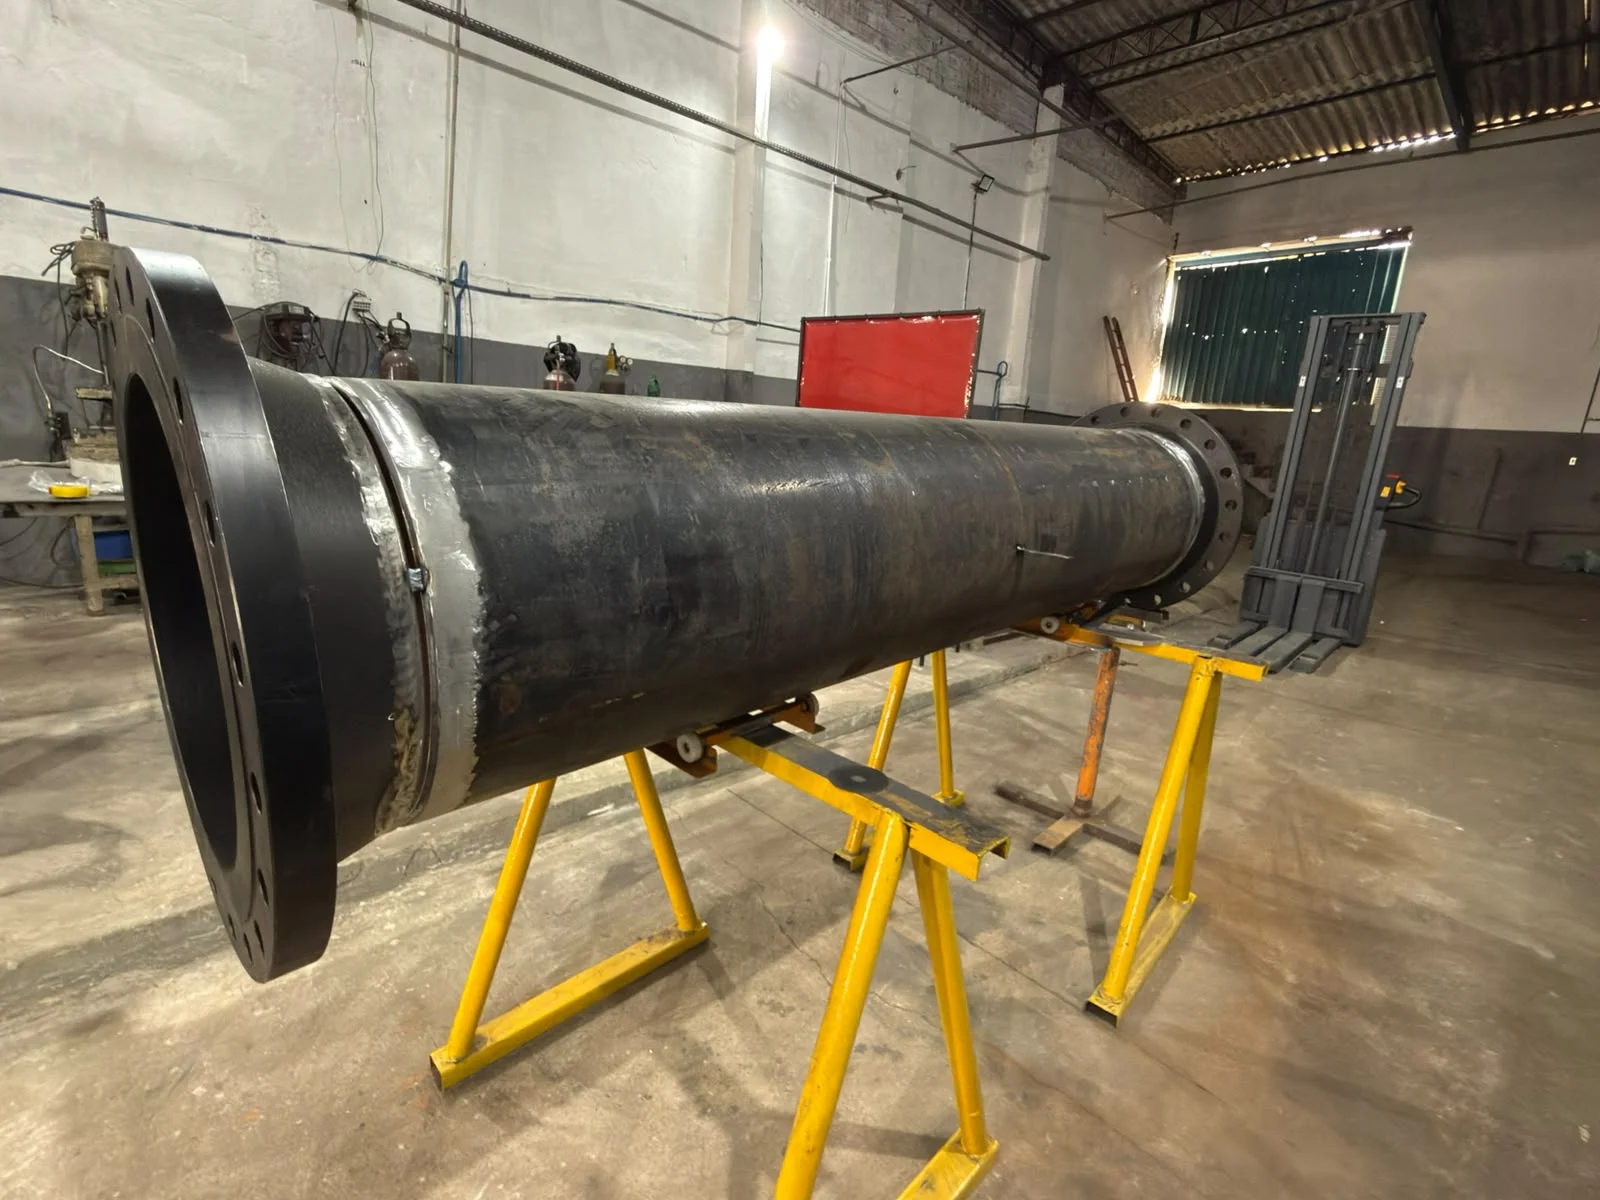
Clique nas imagens para ampliar
Soldagem TIG para fabricação industrial: critérios técnicos e aplicações
A soldagem TIG é um processo de união de componentes metálicos que utiliza um arco elétrico formado entre a peça e um eletrodo de tungstênio não consumível.
Durante a operação, um gás de proteção, geralmente argônio, reduz o contato da região aquecida com o ambiente e ajuda a preservar a estabilidade do arco e a qualidade do cordão de solda.
Na Soldagem TIG para fabricação industrial, o arco elétrico concentra calor em uma área controlada da junta.
Esse calor provoca a fusão localizada do material de base e, quando necessário, de um material de adição compatível.
Após o deslocamento do arco, a poça de fusão se solidifica e forma a união entre as peças.
O soldador precisa coordenar a distância do eletrodo, a velocidade de deslocamento, a proteção gasosa e o aporte térmico conforme as características do projeto.
O eletrodo de tungstênio não consumível é uma das principais características que diferenciam o processo TIG.
Ele conduz a corrente e mantém o arco sem atuar como material de preenchimento da junta.
Quando a geometria ou a espessura do componente exige adição de material, o consumível é introduzido separadamente e de maneira controlada.
Essa configuração permite ajustar com precisão a quantidade de material depositado e o formato do cordão.
A proteção gasosa também é essencial.
O gás envolve a região do arco e da poça de fusão para limitar a ação de contaminantes durante a soldagem.
Por isso, a preparação da junta, a limpeza das superfícies e a escolha adequada dos consumíveis devem ser consideradas antes do início do trabalho.
A regulagem dos parâmetros depende do material, da espessura, da posição de soldagem, do tipo de junta e da especificação técnica aplicável, não existindo um ajuste universal para todos os serviços.
A soldagem TIG é utilizada em aplicações industriais que exigem precisão, acabamento uniforme e controle do aporte térmico.
Entre os exemplos estão a fabricação e montagem de equipamentos, a soldagem de tubos, chapas e perfis metálicos, além de componentes em aço inoxidável e outras ligas compatíveis.
O processo também pode ser adequado para peças de menor espessura e juntas nas quais o controle dimensional e a aparência do cordão são relevantes.
A escolha pelo TIG deve considerar o equilíbrio entre qualidade requerida, complexidade da junta, material, produtividade esperada e condições de execução.
Em projetos de fabricação, manutenção ou montagem industrial, a definição do processo deve partir das especificações técnicas e das características reais dos componentes.
A Jota Soldas atua com serviços de soldagem, fabricação e montagem industrial, avaliando as necessidades do cliente para desenvolver soluções sob medida, inclusive em trabalhos realizados em campo ou mediante entrega presencial.
Como funciona o processo de soldagem TIG?
A soldagem TIG utiliza um arco elétrico estabelecido entre um eletrodo de tungstênio não consumível e a peça metálica.
O arco gera o calor necessário para fundir a região da junta e formar a poça de fusão.
Um gás de proteção, geralmente argônio, reduz o contato do metal aquecido com o ar atmosférico e contribui para a estabilidade do processo.
Preparação da junta
O processo começa com a preparação das peças.
As superfícies devem ser limpas para remover óleo, tinta, umidade, óxidos, partículas e outros contaminantes que possam causar porosidade, inclusões ou instabilidade do arco.
Também é necessário verificar o ajuste, o alinhamento e o posicionamento dos componentes conforme o desenho, a especificação técnica ou o procedimento aplicável.
A geometria da junta influencia diretamente o acesso da tocha, a penetração necessária e a quantidade de material que poderá ser adicionada.
Em peças mais finas, o controle do encaixe e da folga é especialmente importante para evitar deformações ou falta de fusão.
Abertura e controle do arco
Com a junta posicionada, o arco é aberto de modo controlado entre o eletrodo de tungstênio e a peça.
O eletrodo não deve se consumir como ocorre com um arame-eletrodo; sua função é conduzir a corrente e manter o arco estável.
A distância entre a ponta do eletrodo e o material precisa ser mantida de forma consistente para preservar o controle da poça de fusão.
Durante a execução, o soldador coordena o deslocamento da tocha, a direção do cordão, a velocidade de avanço e a intensidade da corrente.
Esses fatores devem ser definidos de acordo com o material, a espessura, o tipo de junta, a posição de soldagem e os requisitos do projeto.
Não existe um único ajuste adequado para todas as aplicações.
Proteção gasosa
O gás de proteção é conduzido pela tocha para formar uma atmosfera ao redor do arco e da poça de fusão.
Essa proteção ajuda a limitar a contaminação por oxigênio, nitrogênio e umidade enquanto o metal está aquecido.
Para funcionar corretamente, é necessário manter a vazão apropriada, evitar correntes de ar e conservar os componentes do sistema em boas condições.
A proteção deve permanecer adequada também no início e no encerramento da soldagem, pois a interrupção prematura do gás pode favorecer alterações superficiais e defeitos no cordão.
A escolha do gás e dos parâmetros de vazão deve considerar o material e o procedimento especificado para o serviço.
Adição de material quando necessária
A junta pode ser executada por fusão das próprias bordas ou com a adição de uma vareta compatível.
Quando o material de adição é necessário, ele é introduzido de forma gradual na borda da poça de fusão sem tocar indevidamente o eletrodo de tungstênio.
A compatibilidade entre o metal de base e a vareta deve ser definida tecnicamente.
A quantidade adicionada e o ritmo de alimentação influenciam o perfil do cordão, a penetração e o preenchimento da junta.
O uso de material de adição não deve ser tratado como uma etapa automática, pois depende da geometria, da espessura e da finalidade da união.
Controle da poça de fusão
A poça de fusão é a região localizada em que o metal está no estado líquido.
Seu tamanho e comportamento precisam ser observados continuamente.
Uma poça excessivamente grande pode aumentar o aporte térmico e favorecer deformações ou perfuração em materiais finos.
Uma poça insuficiente pode resultar em falta de fusão ou em uma união incompleta.
O controle envolve a combinação entre corrente, velocidade de deslocamento, distância do arco, ângulo da tocha e alimentação da vareta.
O soldador também deve acompanhar a uniformidade do cordão e a forma como o calor se distribui pela junta.
Alterações no encaixe ou na espessura podem exigir ajustes conforme o procedimento de soldagem.
Solidificação do cordão
Após a passagem da tocha, a poça de fusão perde calor e se solidifica formando o cordão de solda.
A velocidade de resfriamento e a distribuição térmica podem afetar o acabamento, a geometria e as propriedades da junta.
Por isso, a interrupção do arco deve ser controlada para reduzir o risco de descontinuidades no final do cordão.
Depois da solidificação, a junta pode ser submetida a inspeção visual e a outras verificações definidas pela especificação técnica.
A avaliação deve considerar aspectos como continuidade, regularidade, dimensão, presença de trincas, porosidade, mordeduras e sinais de contaminação.
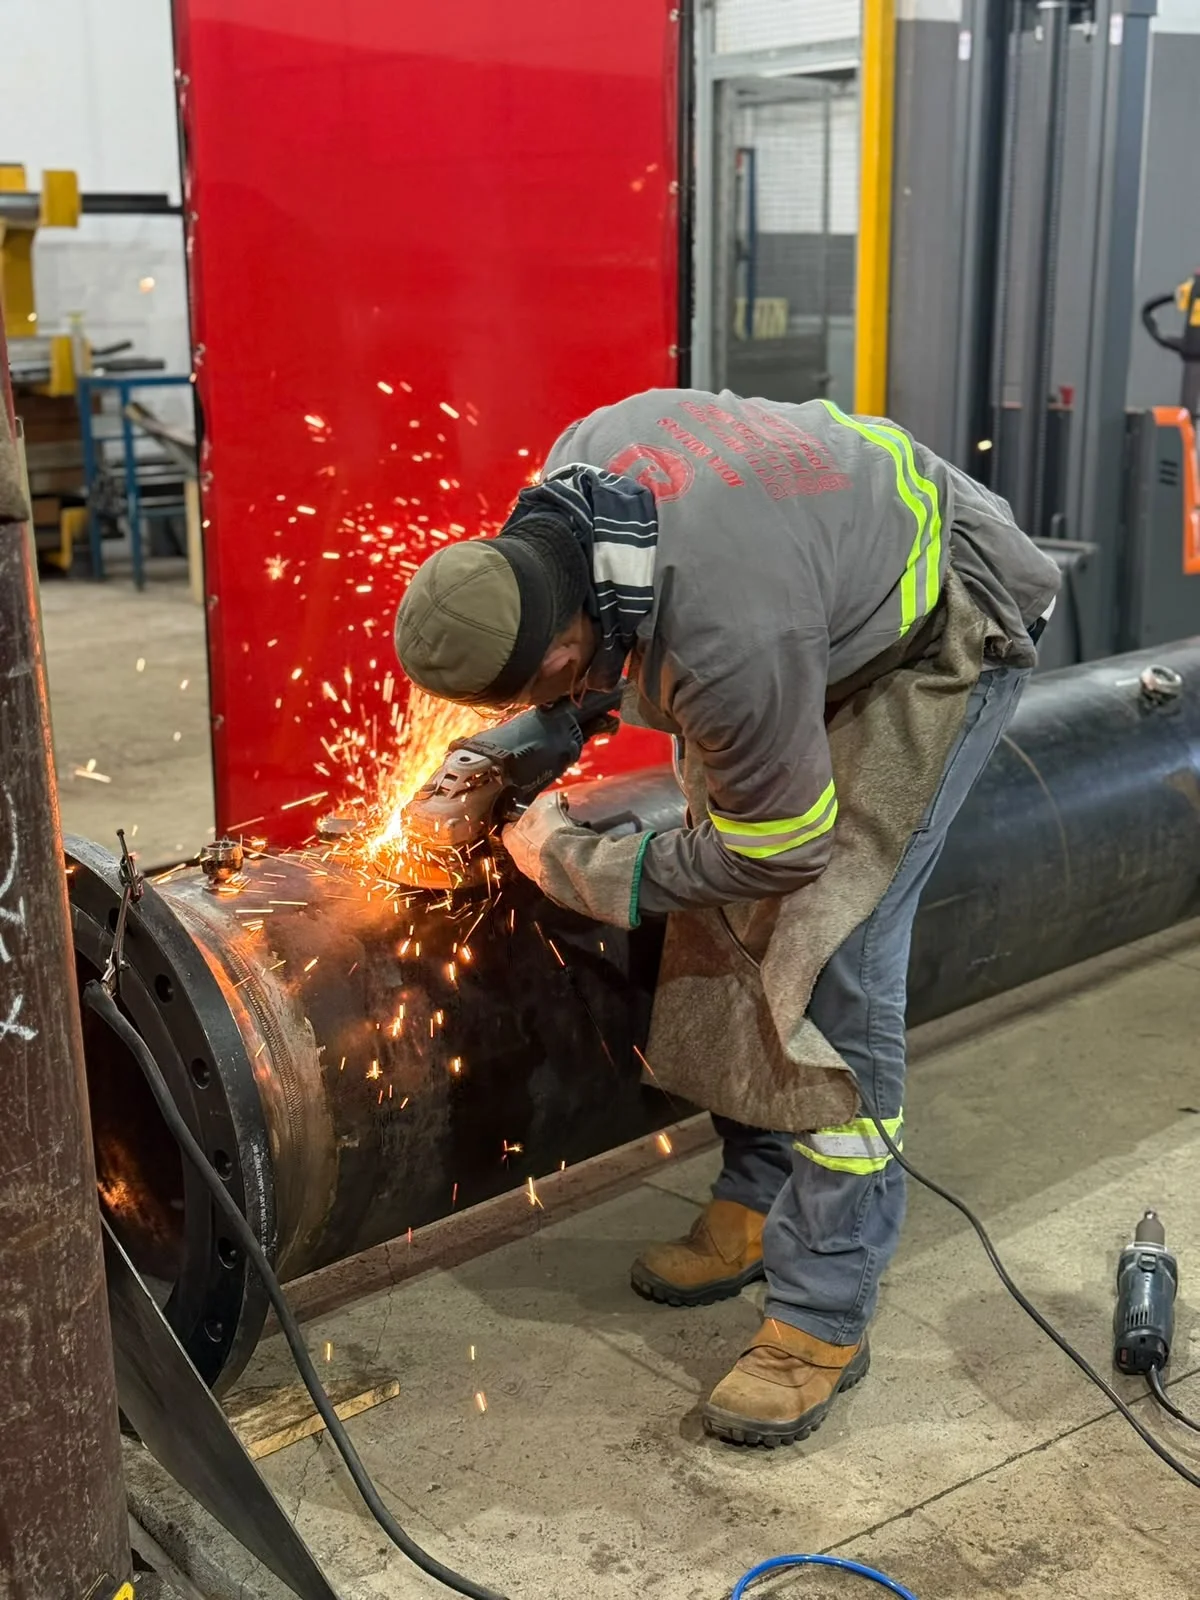
Na fabricação ou montagem industrial, a sequência completa precisa ser conduzida por profissionais capacitados e alinhada aos requisitos do projeto e às condições de segurança aplicáveis.
Preparação das peças, consumíveis e parâmetros de soldagem
A qualidade da soldagem TIG começa antes da abertura do arco.
A preparação deve considerar o material, a espessura, o tipo de junta, a posição de soldagem, o acabamento esperado e as exigências definidas no projeto.
Por isso, não existe uma regulagem universal de corrente, vazão de gás ou aporte térmico aplicável a todos os serviços.
Esses parâmetros precisam ser definidos tecnicamente para cada condição de fabricação, montagem, manutenção ou recuperação.
Limpeza e remoção de contaminantes
As superfícies devem estar livres de óleo, graxa, tinta, umidade, partículas, óxidos e outros contaminantes que possam interferir na estabilidade do arco ou introduzir defeitos no cordão.
A limpeza precisa ser compatível com o material e com o procedimento adotado, evitando que ferramentas ou produtos utilizados na preparação provoquem contaminação adicional.
Em componentes de aço inoxidável, por exemplo, a organização da preparação é especialmente importante para reduzir o risco de contaminação cruzada por resíduos de outros materiais.
Escovas, abrasivos e instrumentos empregados na limpeza devem ser selecionados de acordo com a especificação do serviço.
Depois da limpeza, as peças devem ser protegidas contra poeira, umidade e contato desnecessário até o início da soldagem.
Ajuste e posicionamento das peças
Antes da solda, é necessário conferir o encaixe, o alinhamento, a abertura da junta, a continuidade do contato entre as partes e a estabilidade do conjunto.
Desvios de posicionamento podem alterar a geometria da junta e dificultar o controle da poça de fusão.
Em peças de menor espessura, um ajuste inadequado também pode favorecer deformações ou perfurações.
A fixação deve manter os componentes na posição prevista sem restringir de forma indevida a movimentação causada pelo aquecimento e pelo resfriamento.
Ponteamentos, sequência de soldagem e distribuição dos pontos de fixação devem ser planejados conforme a geometria da peça e as exigências dimensionais do projeto.
Quando a junta tiver função estrutural, de vedação ou de acabamento, a preparação deve ser verificada antes da execução definitiva.
Seleção do eletrodo e do material de adição
O eletrodo de tungstênio deve ser escolhido considerando o material a ser soldado, a faixa de corrente, o tipo de corrente, a posição de trabalho e a configuração da junta.
Sua preparação, conservação e geometria da ponta influenciam a estabilidade do arco, a concentração de energia e o controle da poça de fusão.
O material de adição, quando necessário, também deve ser compatível com o metal de base e com os requisitos do projeto.
A escolha não deve se basear apenas na aparência desejada do cordão.
É preciso avaliar compatibilidade metalúrgica, resistência requerida, condições de serviço, acabamento e possibilidade de inspeção.
Em algumas juntas, o processo pode ser executado sem adição; em outras, a alimentação controlada de material é essencial para preencher a junta ou obter a geometria especificada.
Escolha do gás de proteção
A proteção gasosa evita que o arco e a poça de fusão entrem em contato inadequado com o ambiente.
Na soldagem TIG, o argônio é um gás de proteção usual, mas a seleção e a aplicação devem seguir a especificação técnica do material e do procedimento.
Pureza do gás, vazão, regulagem do equipamento, integridade das mangueiras e condição da tocha influenciam a eficiência da proteção.
Uma proteção insuficiente pode favorecer oxidação, porosidade, alteração de cor e perda de qualidade superficial.
Por outro lado, uma regulagem inadequada também pode causar turbulência e comprometer a estabilidade do gás ao redor da poça.
A proteção após a extinção do arco, quando prevista no procedimento, deve ser considerada para reduzir a oxidação do eletrodo e da região aquecida.
Regulagem da corrente e controle do aporte térmico
A corrente deve ser definida de acordo com o material, a espessura, a junta, a posição de soldagem, o eletrodo e a produtividade esperada.
O controle do aporte térmico é fundamental para equilibrar penetração e fusão com a preservação da geometria, das propriedades e do acabamento do componente.
Aporte térmico excessivo pode aumentar a zona afetada pelo calor, favorecer deformações, alterar a coloração e comprometer o controle dimensional.
Aporte insuficiente pode resultar em falta de fusão, penetração inadequada ou descontinuidade do cordão.
Velocidade de deslocamento, comprimento do arco, alimentação do material de adição e controle da tocha devem ser avaliados em conjunto, e não isoladamente.
Por que a especificação técnica é indispensável?
A preparação correta deve estar vinculada à documentação aplicável ao serviço, como desenho, memorial, procedimento de soldagem, requisitos de inspeção e critérios de aceitação definidos pelo projeto.
Essa análise permite estabelecer os consumíveis, a sequência de execução, os parâmetros de trabalho e os controles necessários sem recorrer a valores genéricos.
Na contratação de um serviço de soldagem TIG, é recomendável fornecer informações sobre material, espessura, dimensões, tipo de junta, finalidade do componente, condição de execução e acabamento esperado.
A Jota Soldas pode avaliar a necessidade apresentada e alinhar a preparação, os consumíveis e a execução às especificações técnicas disponíveis, seja em fabricação, montagem, manutenção ou atendimento em campo.
Principais aplicações da soldagem TIG na fabricação industrial
A soldagem TIG é utilizada em projetos industriais que exigem controle preciso do arco, do aporte térmico e da formação do cordão.
Por permitir a união cuidadosa de componentes metálicos e produzir acabamento uniforme, o processo pode ser aplicado em fabricação, montagem, manutenção e recuperação de peças, desde que os materiais, a geometria da junta e as especificações técnicas sejam compatíveis.
Soldagem de tubos
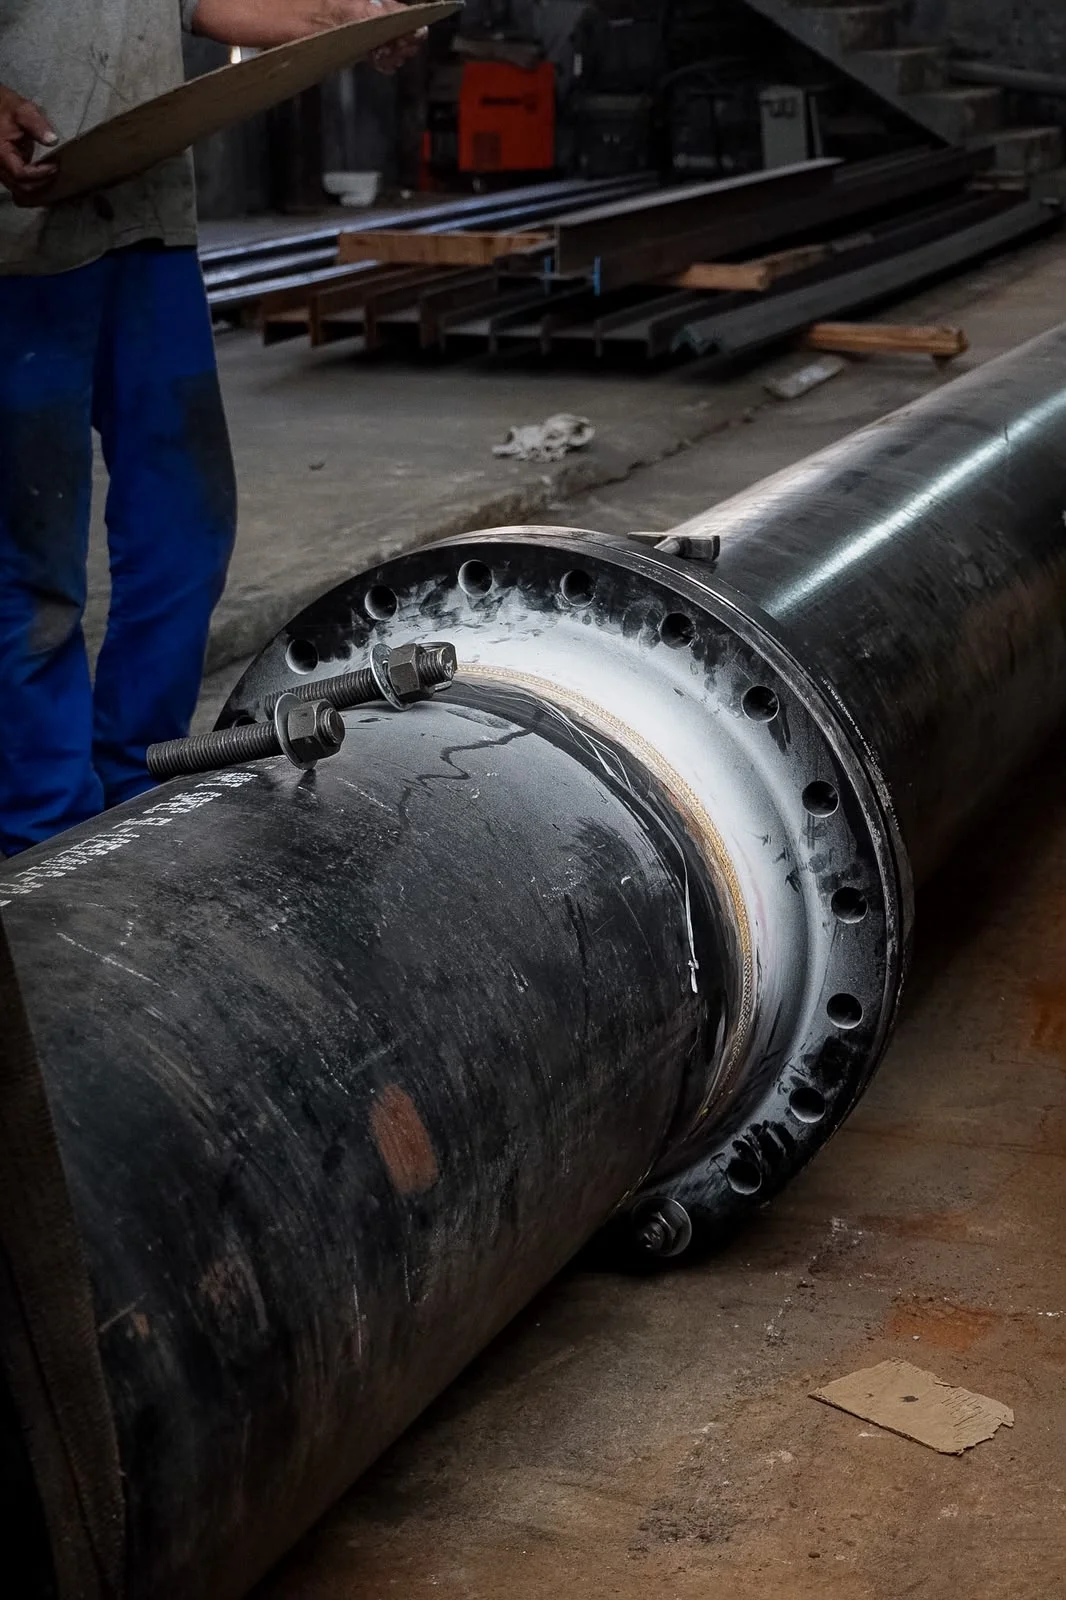
Em tubos, a soldagem TIG é empregada quando a qualidade da junta, o controle dimensional e o acabamento interno ou externo são fatores relevantes.
O processo pode ser adequado para uniões em tubulações, conexões e componentes tubulares, especialmente em aço inoxidável e outras ligas compatíveis.
A preparação das extremidades, o alinhamento, a limpeza e o controle da poça de fusão são determinantes para evitar descontinuidades e preservar a integridade da junta.
Chapas e perfis metálicos
Chapas e perfis metálicos podem ser unidos por TIG em conjuntos que demandam maior controle sobre a aparência e a precisão da solda.
O processo é particularmente útil quando há necessidade de controlar a distorção térmica, executar juntas mais delicadas ou reduzir a ocorrência de respingos.
A escolha da técnica de movimentação, do material de adição e dos parâmetros deve considerar a espessura, o tipo de junta e a liga metálica utilizada.
Fabricação de equipamentos
Na fabricação de equipamentos, a soldagem TIG pode ser aplicada na união de componentes, suportes, subconjuntos e partes metálicas que precisam apresentar acabamento consistente e execução precisa.
A utilização do processo deve ser definida a partir dos desenhos, das tolerâncias, dos requisitos de montagem e das condições de uso do equipamento.
Em projetos industriais, a solda não deve ser analisada isoladamente, pois sua qualidade também depende do corte, da conformação, do posicionamento e da inspeção das peças.
Estruturas e componentes de caldeiraria
Estruturas e componentes de caldeiraria podem utilizar TIG em pontos que exigem maior controle da junta, acabamento superior ou cuidado especial com peças de menor espessura.
O processo pode complementar outras etapas de fabricação e montagem, conforme a função do componente e as especificações do projeto.
Antes da execução, é importante verificar o material, o acesso à junta, a sequência de soldagem e a possibilidade de deformações provocadas pelo aquecimento.
Peças de menor espessura
O controle do arco e do aporte térmico torna a soldagem TIG uma alternativa relevante para peças de menor espessura, nas quais o excesso de calor pode causar perfuração, empenamento ou alterações dimensionais.
A execução requer regulagem compatível com o material e a espessura, além de movimentação estável e preparação cuidadosa da junta.
Não há um parâmetro universal, a definição deve seguir a especificação técnica e as condições reais de fabricação.
Recuperação e reparação de componentes
Na recuperação e reparação de componentes metálicos, o TIG pode ser utilizado para recompor regiões danificadas, corrigir descontinuidades ou unir partes compatíveis, desde que a condição do material e o objetivo do reparo sejam previamente avaliados.
A área precisa ser limpa e preparada para remover contaminantes e identificar corretamente a extensão do dano.
Também devem ser considerados o histórico de uso da peça, o acesso para soldagem e os requisitos de segurança antes da liberação do componente.
Em qualquer dessas aplicações, a escolha do TIG deve partir das especificações do projeto, do material, da espessura, do tipo de junta e do nível de acabamento esperado.
A Jota Soldas atua com soldagem, fabricação, montagem e manutenção industrial, oferecendo atendimento personalizado para avaliar a necessidade de cada projeto e executar o serviço presencialmente ou em campo, conforme a demanda apresentada.
Vantagens e limitações da soldagem TIG
A soldagem TIG se destaca quando o projeto exige controle preciso do arco, da poça de fusão e do aporte térmico.
Por isso, é frequentemente considerada em juntas de aço inoxidável e outras ligas compatíveis, especialmente quando o acabamento, a integridade da união e o controle dimensional são mais importantes do que a velocidade máxima de deposição.
Principais vantagens da soldagem TIG!
- Alta precisão: o eletrodo de tungstênio não consumível permite controlar o arco com refinamento, favorecendo a execução de juntas delicadas e a soldagem de peças de menor espessura.
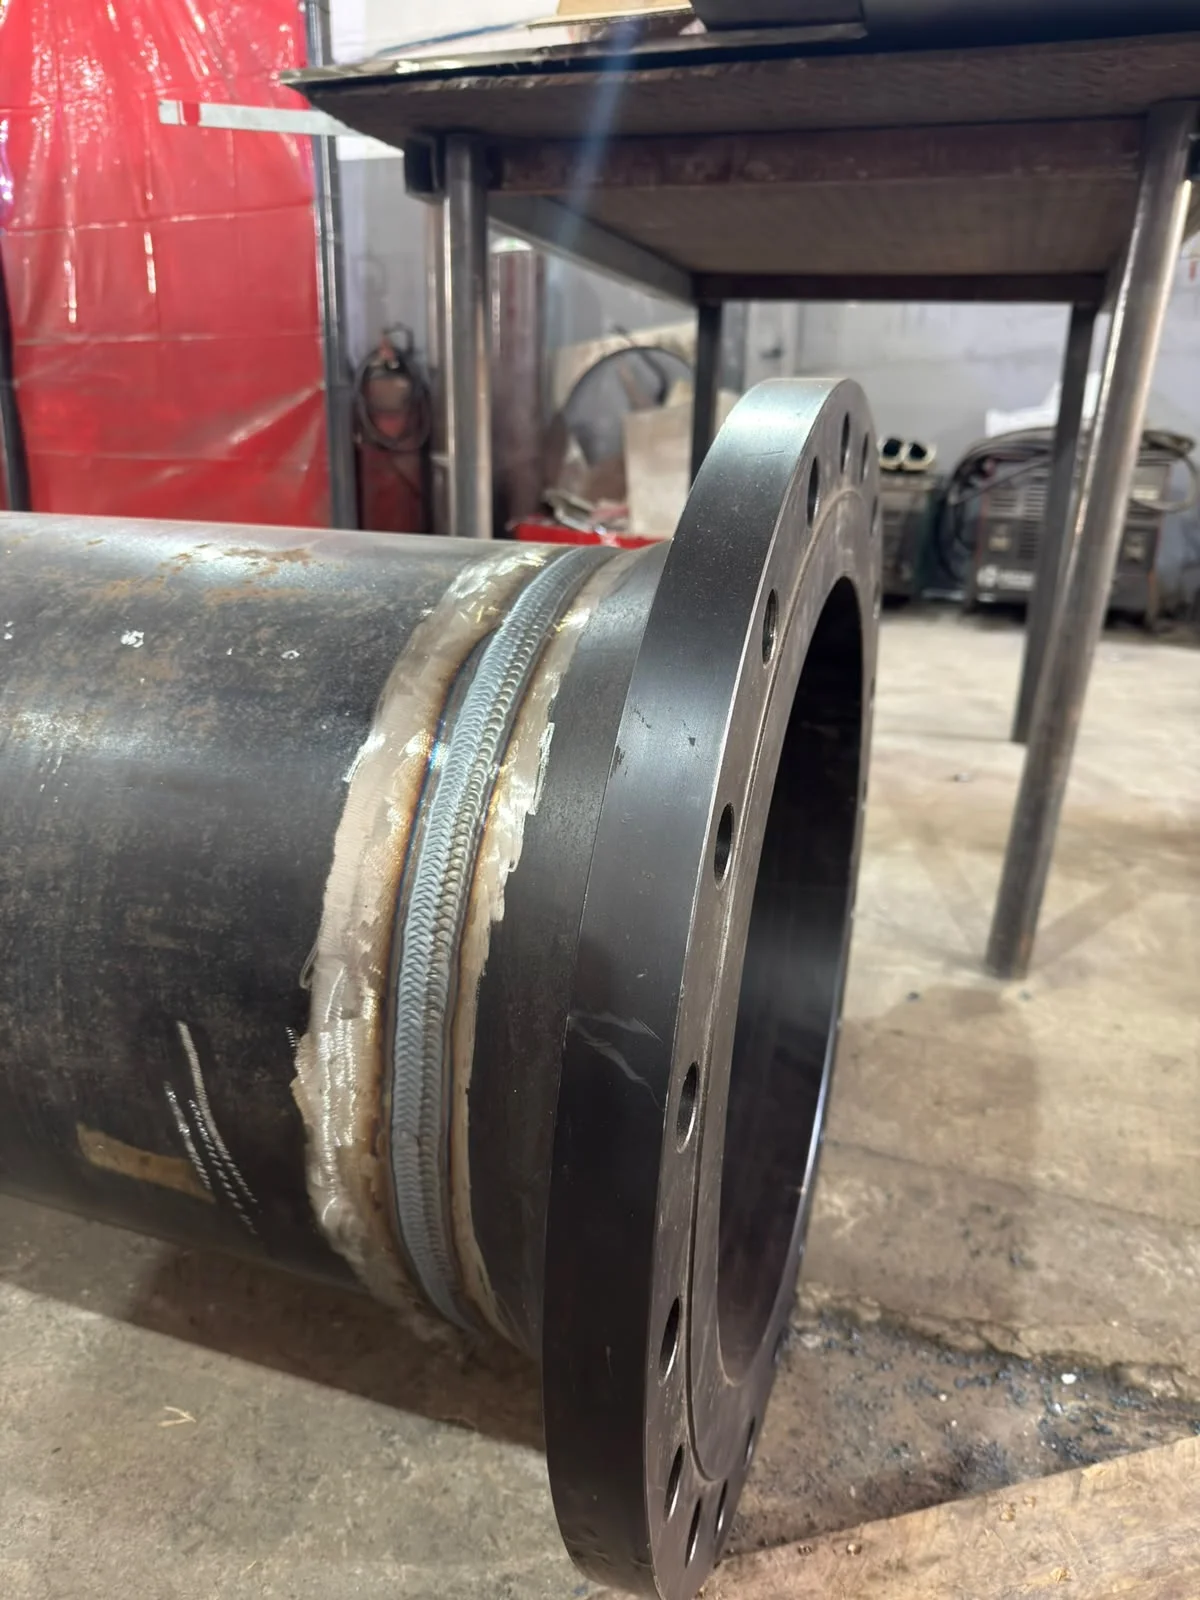
- Cordões uniformes: quando os parâmetros, a preparação da junta e a técnica de execução estão adequados, o processo pode produzir cordões contínuos e regulares.
- Acabamento visual superior: a estabilidade do arco e o controle da adição de material contribuem para uma aparência mais limpa, aspecto relevante em equipamentos, tubulações e componentes nos quais o acabamento faz parte do critério de aceitação.
- Baixo nível de respingos: a proteção gasosa e a característica do processo reduzem a ocorrência de respingos em comparação com processos que apresentam maior projeção de material, diminuindo a necessidade de retrabalho de limpeza.
- Controle do aporte térmico: a regulagem cuidadosa da corrente e da velocidade de execução ajuda a administrar a quantidade de calor transferida à peça. Esse controle pode contribuir para reduzir distorções e preservar o comportamento dimensional da junta, desde que o procedimento seja definido para o material e a geometria específicos.
Limitações e pontos de atenção!
A principal limitação da soldagem TIG é a necessidade de maior controle operacional.
O processo costuma exigir coordenação entre tocha, arco, alimentação do material de adição e deslocamento, além de concentração e estabilidade durante a execução.
Isso pode tornar a operação mais lenta em determinadas aplicações, sobretudo quando comparada a processos voltados a maior produtividade e deposição de material.
A preparação também é decisiva.
Óleos, umidade, óxidos, partículas e outros contaminantes podem comprometer a proteção da poça de fusão e favorecer descontinuidades.
Por essa razão, a limpeza das superfícies, o ajuste das peças, o correto posicionamento da junta e a proteção adequada da região soldada devem ser definidos antes do início do trabalho.
Outro ponto importante é que não existem parâmetros universais para qualquer serviço.
Corrente, polaridade, vazão do gás, tipo e diâmetro do eletrodo, material de adição, velocidade de soldagem e aporte térmico dependem da liga metálica, da espessura, da configuração da junta, da posição de soldagem e das exigências do projeto.
A especificação técnica deve orientar essa seleção, evitando a aplicação automática de regulagens usadas em outro componente.
Em termos práticos, a soldagem TIG tende a ser mais adequada quando a prioridade está na precisão, no acabamento e no controle da união.
Quando a demanda principal é elevada produtividade em grandes volumes ou espessuras, a escolha do processo deve considerar também o tempo de execução, o acesso à junta, a geometria da peça e os critérios de qualidade definidos para a fabricação.
A avaliação técnica desses fatores permite equilibrar as vantagens do TIG com suas exigências de preparação e controle.
Diferenças entre soldagem TIG e MIG/MAG
A soldagem TIG e a soldagem MIG/MAG utilizam arco elétrico e proteção gasosa, mas diferem principalmente na forma de adição do metal, no nível de controle do arco, no acabamento obtido e na produtividade esperada.
A escolha entre os processos deve considerar o material, a espessura, o tipo de junta, o acabamento especificado e as condições de fabricação ou montagem.
Na soldagem TIG, o arco é estabelecido entre a peça e um eletrodo de tungstênio não consumível.
O eletrodo mantém sua função durante a operação, enquanto o metal de adição, quando necessário, é alimentado separadamente pelo soldador.
A região da poça de fusão é protegida por gás, geralmente argônio, reduzindo a interferência do ar atmosférico e favorecendo maior estabilidade durante a execução.
Na soldagem MIG/MAG, o arame-eletrodo é consumível e conduz simultaneamente a corrente elétrica e o material que será incorporado à junta.
O arame é alimentado de forma contínua, enquanto a proteção gasosa é definida conforme o processo, o material e a especificação técnica.
Essa alimentação contínua pode favorecer maior produtividade em determinadas operações, especialmente quando há maior volume de deposição ou necessidade de execução mais rápida.
Comparação educacional entre TIG e MIG/MAG!
| Critério | Soldagem TIG | Soldagem MIG/MAG |
|---|---|---|
| Eletrodo | Tungstênio não consumível | Arame-eletrodo consumível |
| Adição de material | Separada e opcional, conforme a junta | Integrada à alimentação contínua do arame |
| Controle do arco | Elevado controle manual da poça de fusão e do aporte térmico | Controle associado à alimentação do arame, à corrente e aos demais parâmetros |
| Proteção | Gás de proteção, geralmente argônio | Gás de proteção selecionado conforme material e aplicação |
| Acabamento | Cordões uniformes e acabamento visual superior quando o processo é bem controlado | Bom acabamento possível, com foco adicional em produtividade e taxa de deposição |
| Respingos | Tendência a baixo nível de respingos em condições adequadas | Pode apresentar maior formação de respingos, conforme regulagem, material e transferência metálica |
| Produtividade | Geralmente mais lento em operações que exigem alimentação manual e alto controle | Pode oferecer maior produtividade em determinadas aplicações devido à alimentação contínua |
| Aplicações recorrentes | Juntas de alta precisão, peças de menor espessura e componentes que exigem acabamento cuidadoso | Fabricação e montagem com maior volume de solda, estruturas e operações que priorizam deposição contínua |
Soldagem TIG para fabricação industrial: critérios técnicos e aplicações
A TIG permite controlar separadamente o arco e, quando aplicável, a adição do metal.
Esse recurso facilita o acompanhamento da poça de fusão, a regulagem do aporte térmico e a execução de juntas que exigem atenção ao acabamento ou ao controle dimensional.
Em peças finas e em materiais sensíveis ao aquecimento, essa possibilidade pode ser decisiva, desde que a preparação e a operação sejam compatíveis com a especificação do projeto.
Na MIG/MAG, o arame consumível é alimentado continuamente e participa diretamente da formação do cordão.
O processo pode ser mais eficiente para determinados serviços, mas a qualidade depende do equilíbrio entre velocidade de alimentação, corrente, tensão, vazão do gás, distância de contato e velocidade de deslocamento.
Regulagens inadequadas podem provocar instabilidade do arco, excesso de respingos, falta de fusão ou alterações na geometria do cordão.
Acabamento, produtividade e seleção do processo
A TIG costuma ser escolhida quando a prioridade é obter maior precisão, cordões uniformes e acabamento visual cuidadoso.
É especialmente relevante em juntas de aço inoxidável e outras ligas compatíveis, em tubos, chapas ou componentes nos quais a aparência e o controle térmico têm importância.
Em contrapartida, exige preparação rigorosa, limpeza das superfícies, controle operacional e maior atenção à proteção da poça de fusão.
A MIG/MAG pode ser considerada quando a fabricação ou a montagem demanda maior ritmo de execução, alimentação contínua do consumível e deposição mais elevada.
Isso não significa que seja automaticamente a melhor opção, a adequação depende do tipo de material, da espessura, da posição de soldagem, da geometria da junta, do acabamento desejado e dos requisitos definidos para o serviço.
Para selecionar o processo, é recomendável avaliar:
- material de base e compatibilidade do consumível;
- espessura e geometria dos componentes;
- tipo de junta e posição de soldagem;
- necessidade de metal de adição e volume de deposição;
- exigência de acabamento visual e controle dimensional;
- sensibilidade do componente ao aporte térmico;
- possibilidade de preparação, limpeza e proteção adequada;
- produtividade esperada para a etapa de fabricação ou montagem;
- critérios de inspeção e aceitação estabelecidos no projeto.
Assim, a TIG não deve ser vista apenas como uma alternativa mais refinada à MIG/MAG, nem a MIG/MAG apenas como uma opção mais rápida.
São processos com características próprias.
Em projetos de Soldagem TIG para fabricação industrial, a decisão tende a favorecer a TIG, quando o controle da poça, a precisão e o acabamento são determinantes.
Já a MIG/MAG pode ser mais adequada em operações nas quais a alimentação contínua do arame e a produtividade tenham maior peso, sempre de acordo com a especificação técnica e com as condições reais do trabalho.
A definição final deve ser feita por profissional capacitado, considerando procedimento de soldagem, materiais envolvidos, preparação da junta e requisitos de qualidade.
Quando houver dúvida entre TIG e MIG/MAG, uma empresa especializada pode analisar o escopo e orientar a solução mais coerente para fabricação, montagem, manutenção ou recuperação de componentes metálicos.
Soldagem TIG para fabricação industrial em setores que exigem precisão
A Soldagem TIG para fabricação industrial é indicada para projetos nos quais o acabamento, o controle dimensional e a qualidade da junta precisam ser avaliados com atenção.
O processo utiliza um eletrodo de tungstênio não consumível e proteção gasosa, geralmente com argônio, permitindo controlar o arco elétrico e a poça de fusão durante a união de componentes metálicos.
Exigências de acabamento e controle dimensional
Em equipamentos, tubulações, chapas, perfis e componentes de caldeiraria, a aparência do cordão é apenas um dos critérios de avaliação.
Também é necessário observar a continuidade da junta, a uniformidade do acabamento, o alinhamento das peças e o possível efeito do aporte térmico sobre a geometria do conjunto.
O controle dimensional é especialmente relevante em peças de menor espessura e em conjuntos que precisam manter encaixes, posições ou tolerâncias definidos no projeto.
Por isso, a execução deve considerar a preparação da junta, a sequência de soldagem, a fixação das peças e a regulagem dos parâmetros conforme o material e a especificação técnica aplicável.
Cuidados com contaminação
A limpeza das superfícies antes da soldagem é essencial para reduzir a presença de óleo, umidade, óxidos, partículas e outros contaminantes que podem comprometer a formação do cordão.
A preparação também deve evitar a introdução de impurezas por ferramentas, materiais de apoio ou procedimentos inadequados ao metal trabalhado.
Em aplicações que exigem elevado padrão de acabamento, o cuidado deve se estender ao manuseio, ao armazenamento dos consumíveis e à proteção da região soldada durante a execução.
A necessidade de tratamentos, inspeções ou etapas complementares deve ser definida de acordo com os requisitos do projeto, do equipamento e do setor atendido.
Aço inoxidável e ligas compatíveis
A soldagem TIG é utilizada em aço inoxidável e em outras ligas compatíveis quando o projeto demanda controle refinado do arco, baixo nível de respingos e acabamento uniforme.
A escolha do eletrodo, do gás de proteção, do material de adição e dos parâmetros deve considerar a composição do metal, a espessura, o tipo de junta e a posição de soldagem.
Não existe uma regulagem universal para todos os materiais.
A especificação técnica deve orientar a seleção dos consumíveis e o aporte térmico, ajudando a reduzir deformações, descontinuidades e alterações indesejadas nas características do componente.
Aplicações em setores alimentício, químico e farmacêutico
Nos setores alimentício, químico e farmacêutico, a soldagem pode estar presente na fabricação ou montagem de equipamentos, tubulações e componentes metálicos que exigem acabamento cuidadoso e atenção à limpeza das superfícies.
Nesses contextos, a geometria da junta, a facilidade de higienização, o controle de contaminação e a compatibilidade dos materiais devem ser analisados conforme as especificações do projeto.
A qualidade da execução não deve ser avaliada somente pelo aspecto visual.
É importante verificar se o procedimento adotado é adequado ao uso previsto, às condições de operação e aos critérios técnicos definidos para o conjunto.
Quando houver exigências específicas de inspeção, documentação ou aceitação, elas precisam ser informadas e consideradas no planejamento do serviço.
Adequação a equipamentos, tubulações e caldeiraria
Em equipamentos e tubulações, a escolha do processo TIG pode estar relacionada à necessidade de maior controle em juntas, conexões e componentes de aço inoxidável ou de ligas compatíveis.
Na caldeiraria, o processo também pode ser aplicado a peças e estruturas que demandem acabamento superior, precisão na união ou recuperação de componentes metálicos.
A definição da solução depende de fatores como material, espessura, configuração da junta, acesso à área, posição de soldagem, finalidade do componente e condições de fabricação ou montagem.
Em trabalhos realizados fora da oficina, o planejamento deve considerar ainda as condições do local e os requisitos de segurança operacional.
Avaliação conforme as especificações do projeto
Antes da execução, é recomendável analisar desenhos, dimensões, materiais, tipo de junta, acabamento esperado, necessidade de material de adição e critérios de controle de qualidade.
Essa avaliação permite definir se o TIG é adequado ao serviço ou se outro processo, como MIG/MAG, atende melhor às necessidades de produtividade, espessura e acessibilidade.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas para diferentes demandas e realizando serviços de soldagem TIG em atendimento presencial ou em campo, em nível nacional.
Para avaliar a aplicabilidade do processo em um equipamento, tubulação ou componente específico, o ideal é encaminhar as informações técnicas disponíveis e consultar a empresa sobre o escopo, as condições de execução e os requisitos de qualidade do projeto.
Como escolher uma empresa para executar serviços de soldagem TIG?
A escolha de uma empresa para executar soldagem TIG deve começar pela compreensão técnica do projeto, e não apenas pela disponibilidade do processo.
Em aplicações industriais, a qualidade do resultado depende da compatibilidade entre material, geometria da junta, espessura, posição de soldagem, acabamento esperado e condições de fabricação ou montagem.
Verifique a capacidade de interpretar as especificações técnicas
Antes da contratação, avalie se a empresa consegue analisar desenhos, medidas, materiais, tolerâncias, tipos de junta e requisitos de acabamento definidos para o componente.
Também é importante esclarecer se o serviço envolve fabricação, montagem, manutenção, adequação ou recuperação de uma peça existente.
Uma análise adequada deve considerar, quando aplicável:
- material de base e ligas compatíveis com o processo TIG;
- espessura e configuração das peças;
- necessidade de material de adição;
- acabamento visual e funcional esperado;
- controle dimensional e possibilidade de deformação térmica;
- condições de acesso, transporte e execução no local;
- requisitos de inspeção e aceitação definidos pelo projeto.
Não existe uma regulagem universal de corrente, gás ou aporte térmico para todos os trabalhos.
Esses fatores precisam ser definidos conforme o material, a junta, a espessura e a especificação técnica aplicável.
Avalie a experiência prática e a compreensão do escopo
A experiência relevante não se limita ao conhecimento teórico do processo.
A empresa precisa compreender como a soldagem TIG se integra às etapas de preparação, fabricação, montagem, manutenção e acabamento do conjunto industrial.
Uma conversa técnica inicial ajuda a identificar riscos, dependências e informações que ainda precisam ser esclarecidas.
No caso da Jota Soldas, a empresa foi fundada em 2019 e conta com a experiência prática de seu fundador no segmento de soldagem desde 2004.
Essa trajetória está associada à atuação em soldagem, fabricação e montagem industrial, com foco em soluções personalizadas conforme as especificações de cada projeto.
Confirme como o trabalho será planejado
O planejamento deve definir se a execução ocorrerá na estrutura da empresa ou em campo, além de estabelecer como serão organizados o acesso às peças, a preparação das superfícies, o posicionamento, a proteção da área e a sequência de trabalho.
Em serviços de soldagem TIG para fabricação industrial, esse cuidado contribui para preservar o controle do arco, da poça de fusão e do aporte térmico ao longo da execução.
Quando o serviço é realizado em campo, a avaliação deve incluir as condições reais do local, os recursos disponíveis, a segurança da área e as limitações de movimentação.
Quando há entrega presencial do componente ou conjunto, o planejamento deve considerar a preparação, a fabricação e a conferência do resultado antes da disponibilização.
Pergunte como a qualidade e a segurança são tratadas
A qualidade deve ser acompanhada desde a limpeza e preparação das peças até a inspeção visual do cordão e a verificação do conjunto conforme o escopo definido.
A seleção adequada do eletrodo de tungstênio, do gás de proteção e dos parâmetros de soldagem é essencial para reduzir riscos de contaminação, descontinuidades, deformações e acabamento incompatível com a aplicação.
A segurança operacional também precisa fazer parte do planejamento.
Isso envolve avaliar as condições do ambiente, a manipulação dos componentes, a proteção da área de trabalho e os riscos próprios da atividade de soldagem.
Empresas responsáveis devem alinhar previamente as condições necessárias para executar o serviço com segurança, sem prometer conformidade com normas, certificações ou procedimentos específicos que não tenham sido definidos para o projeto.
Observe a qualidade da comunicação e do atendimento
Uma empresa adequada deve fazer perguntas objetivas, registrar as necessidades do cliente e sinalizar quais informações são indispensáveis para elaborar a solução.
Atendimento personalizado é especialmente importante quando o serviço envolve peças sob medida, adequações industriais, recuperação de componentes ou integração entre fabricação e montagem.
A Jota Soldas informa atuar com soldagem, fabricação, montagem, manutenção e adequações industriais, atendendo projetos em nível nacional com possibilidade de entrega presencial ou execução em campo.
Como cada demanda possui requisitos próprios, o escopo, os materiais, as condições de execução e os critérios de qualidade devem ser confirmados diretamente antes da contratação.
Critérios técnicos para a tomada de decisão!
- A empresa compreendeu o desenho, o material e a finalidade do componente?
- O escopo está claro, incluindo fabricação, montagem, manutenção ou recuperação?
- Foram discutidos preparação da junta, consumíveis, parâmetros e acabamento?
- O local de execução, seja em campo ou na estrutura da empresa, foi considerado?
- Os critérios de controle de qualidade e segurança foram alinhados?
- A comunicação permite esclarecer dúvidas técnicas antes do início do serviço?
- A solução proposta está de acordo com as especificações do projeto?
Para avaliar uma necessidade de soldagem TIG, fabricação ou montagem industrial, consulte a Jota Soldas e apresente as informações técnicas disponíveis sobre o projeto.
A análise do escopo permite verificar a alternativa de execução mais adequada, os cuidados de preparação e as condições necessárias para realizar o serviço com precisão, segurança e transparência.
Para saber mais sobre Soldagem TIG para fabricação industrial
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

