Galeria
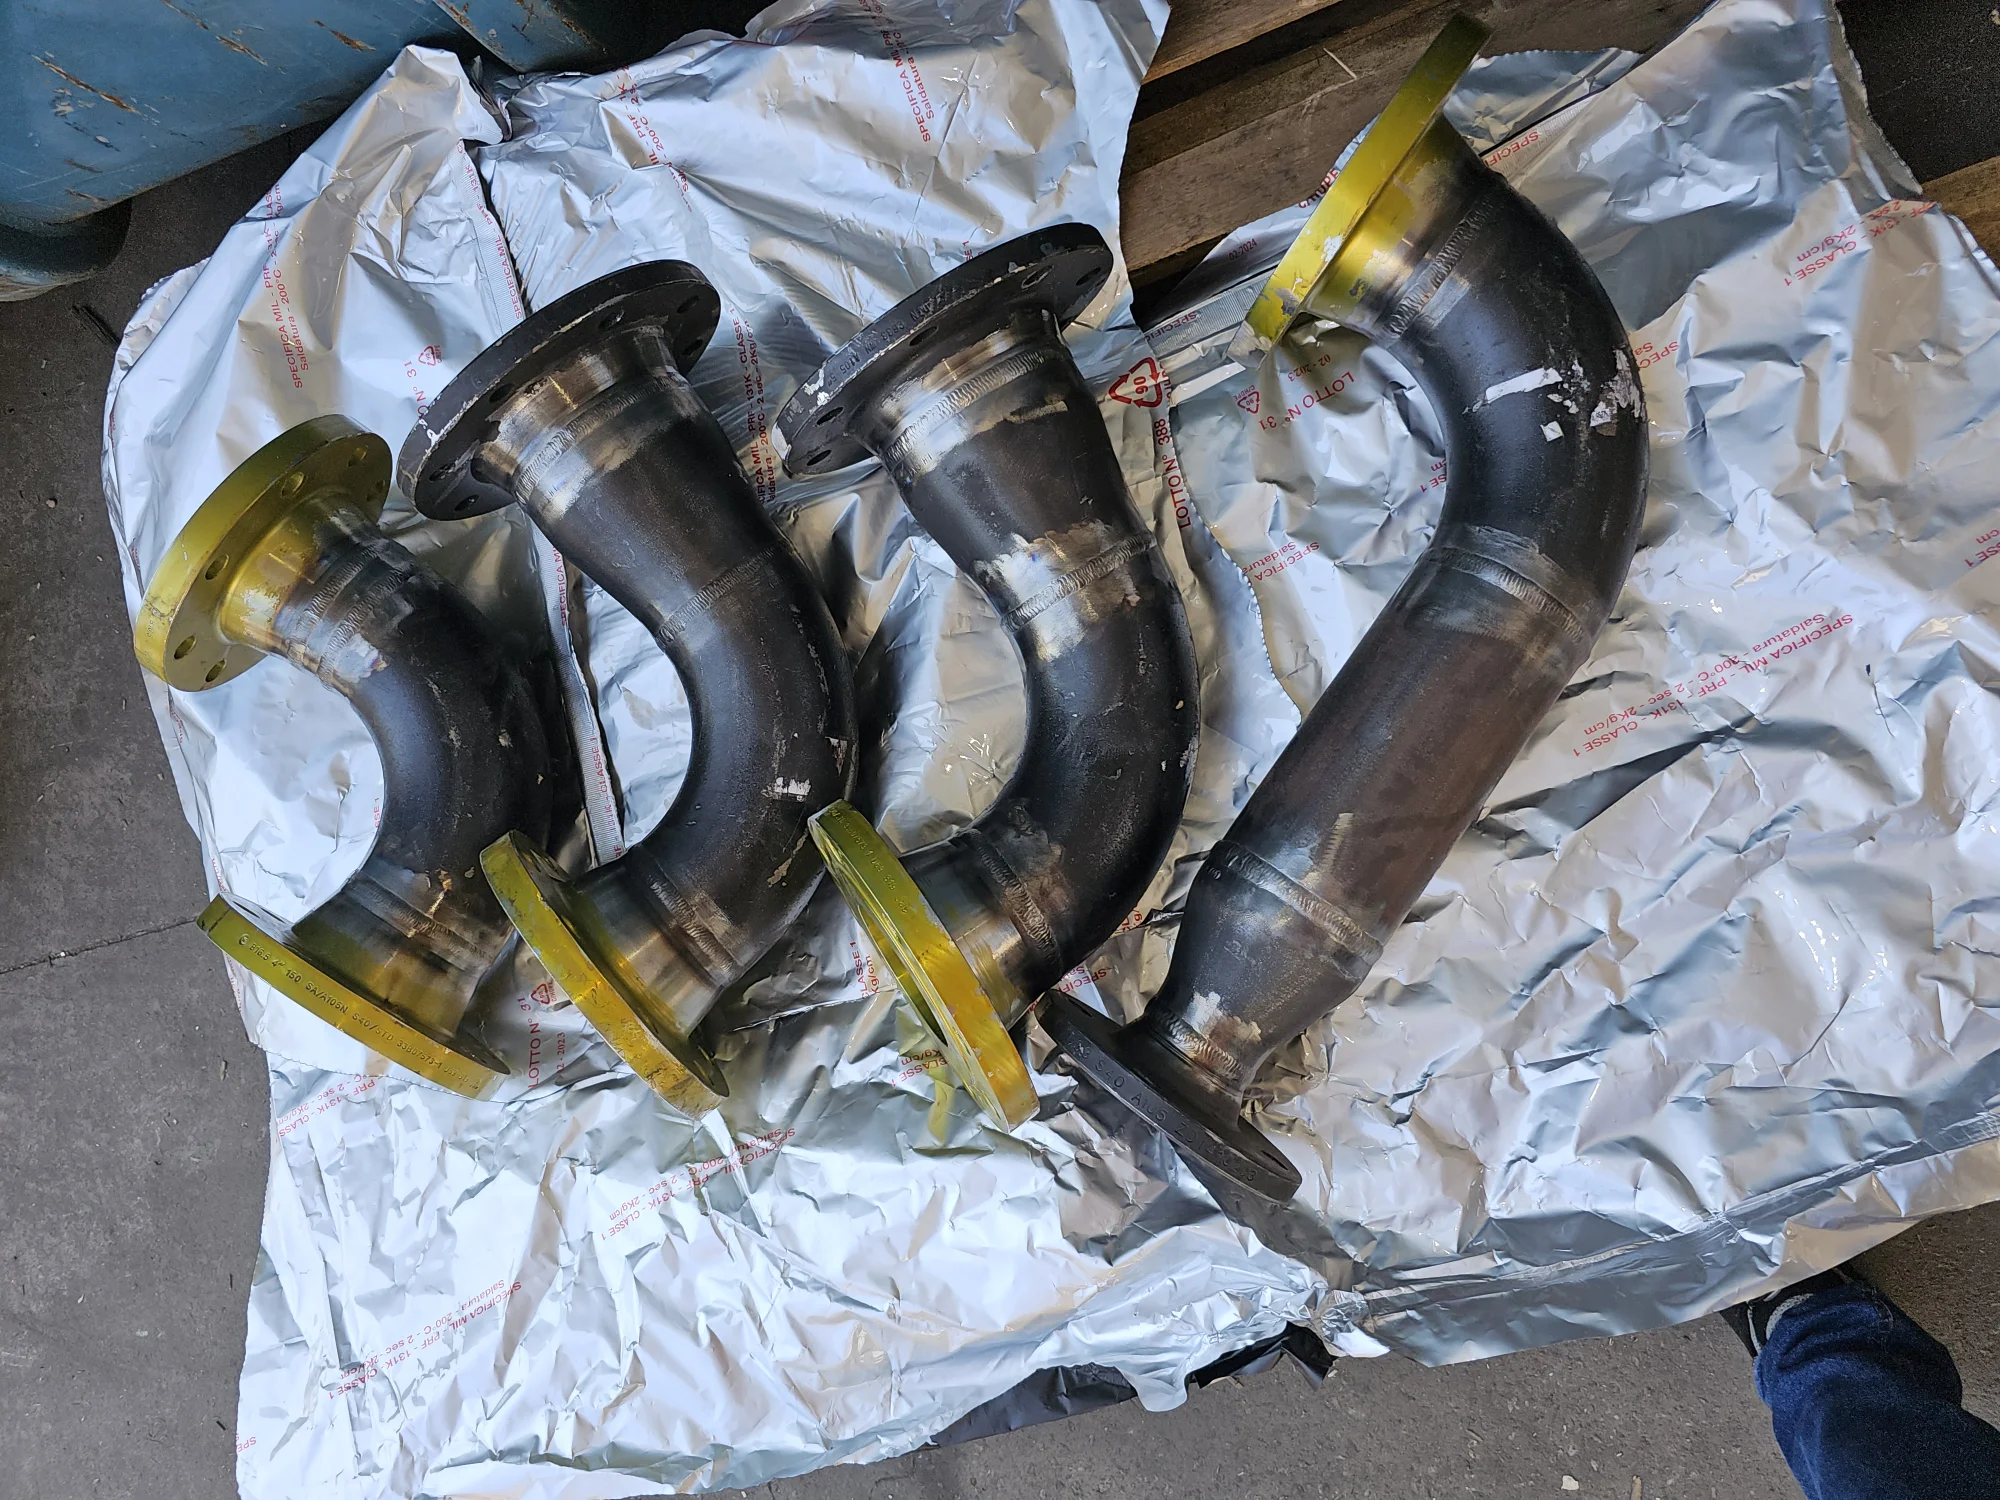
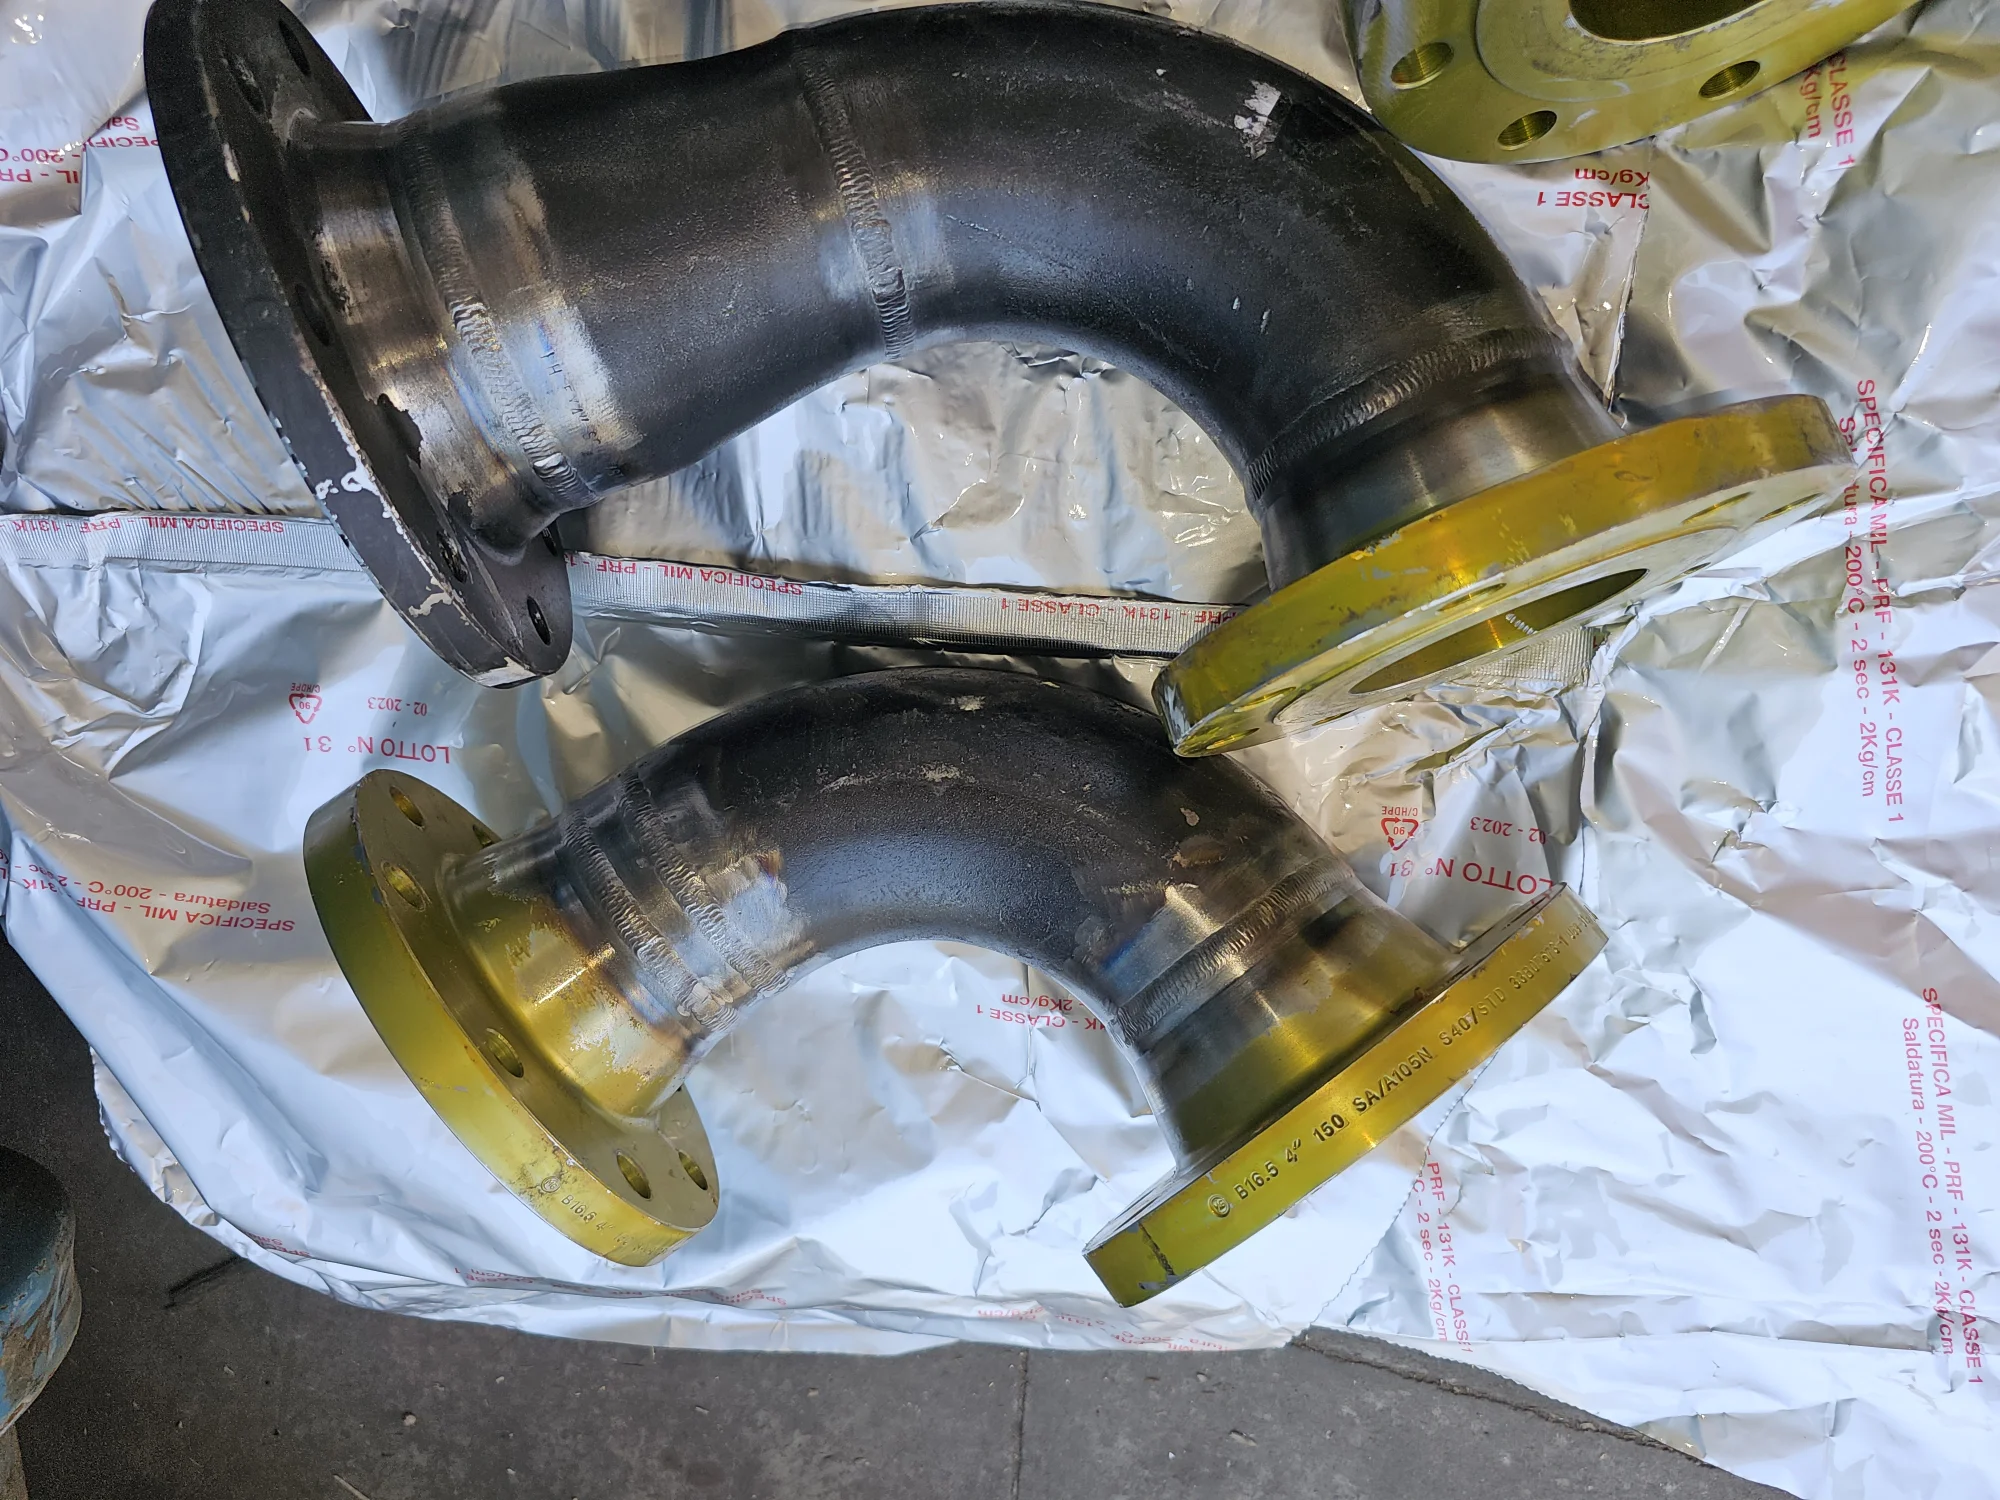
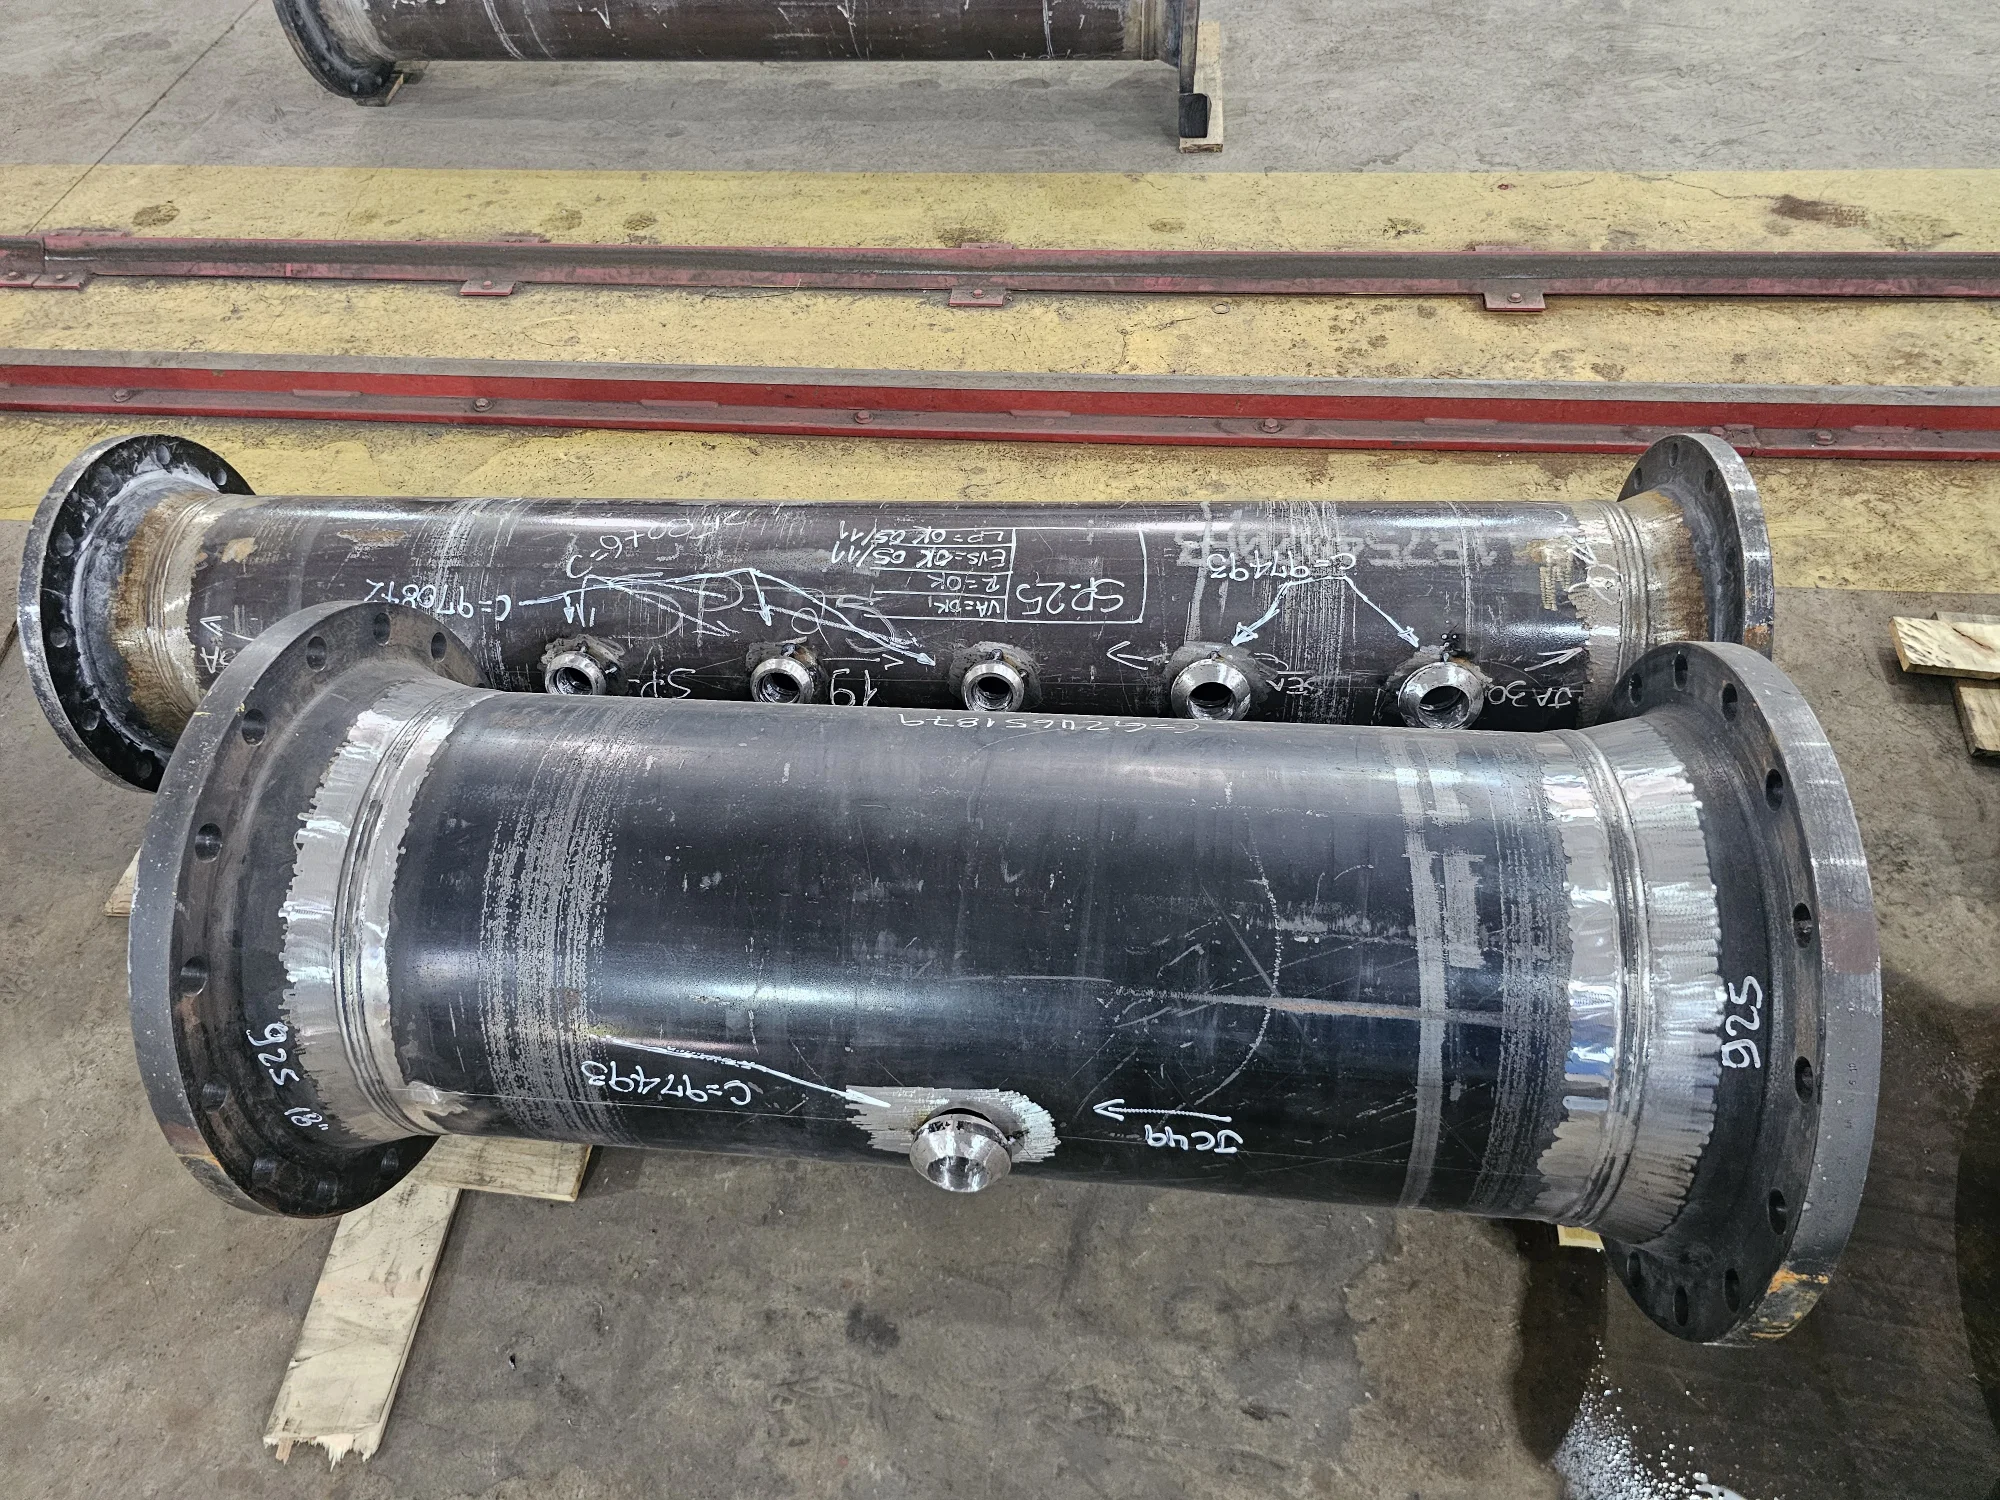
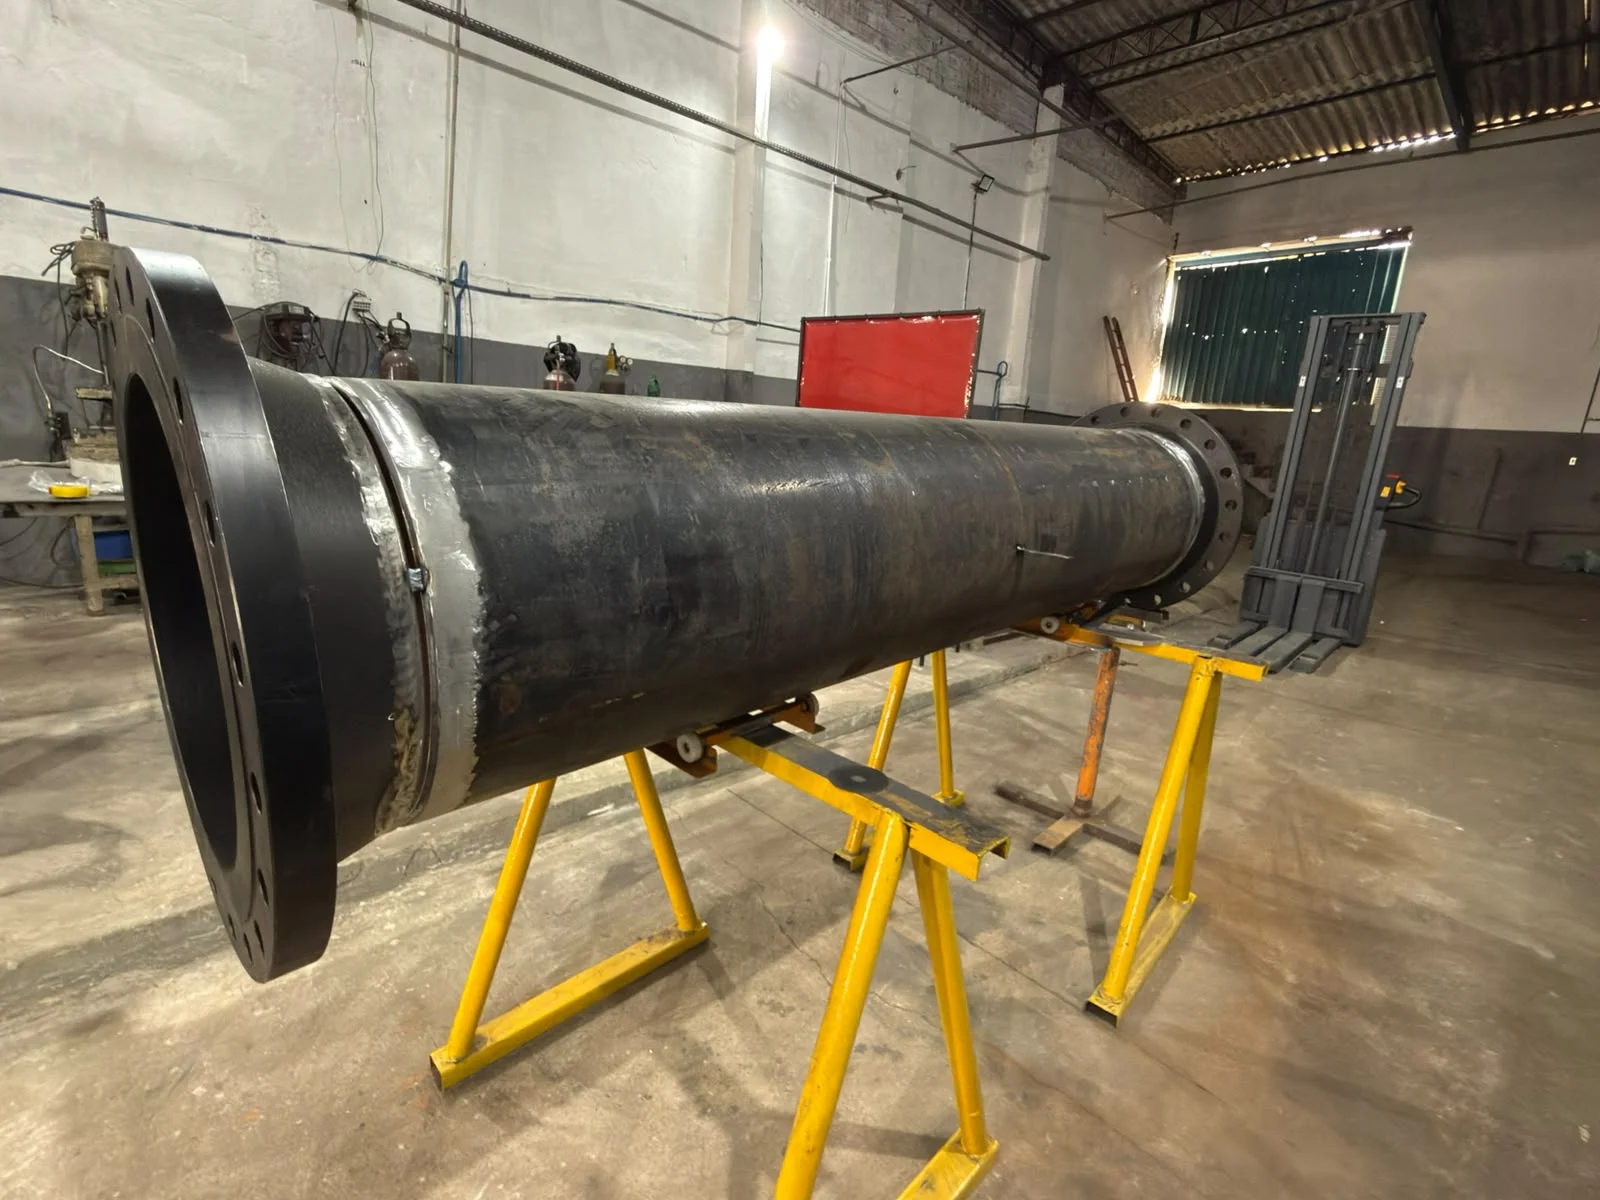
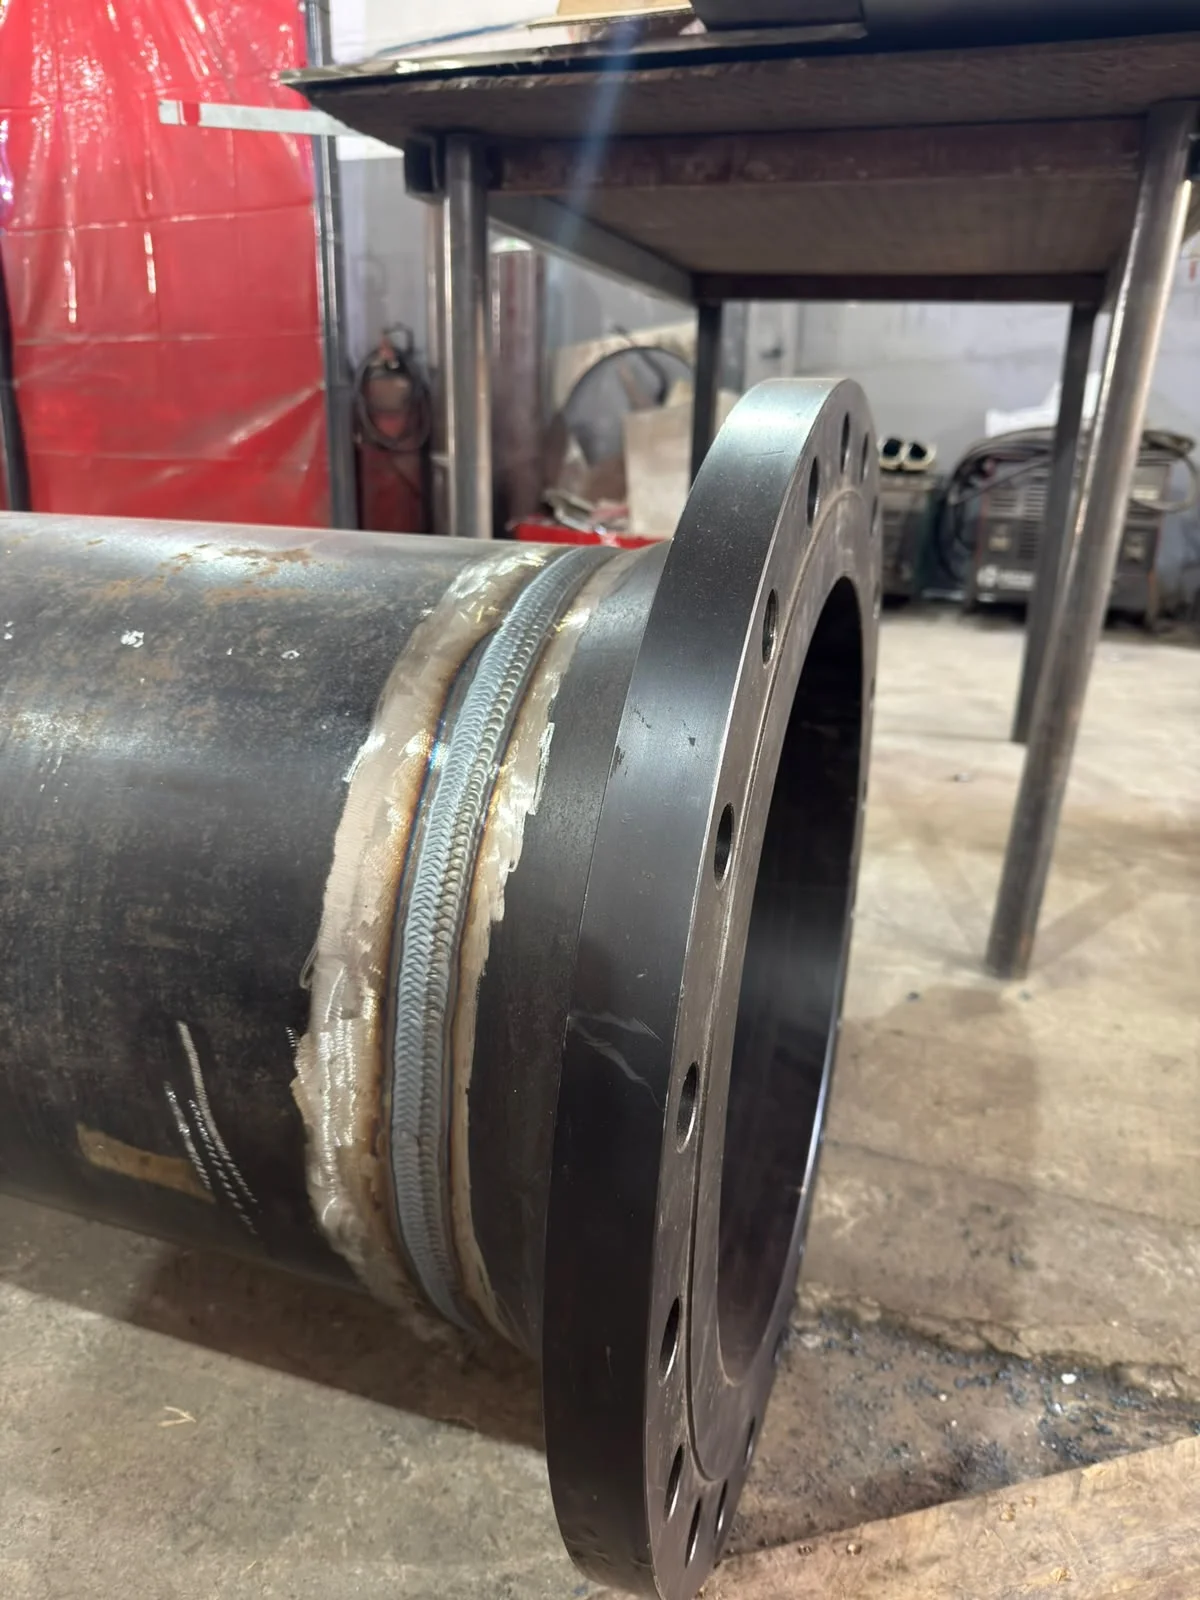
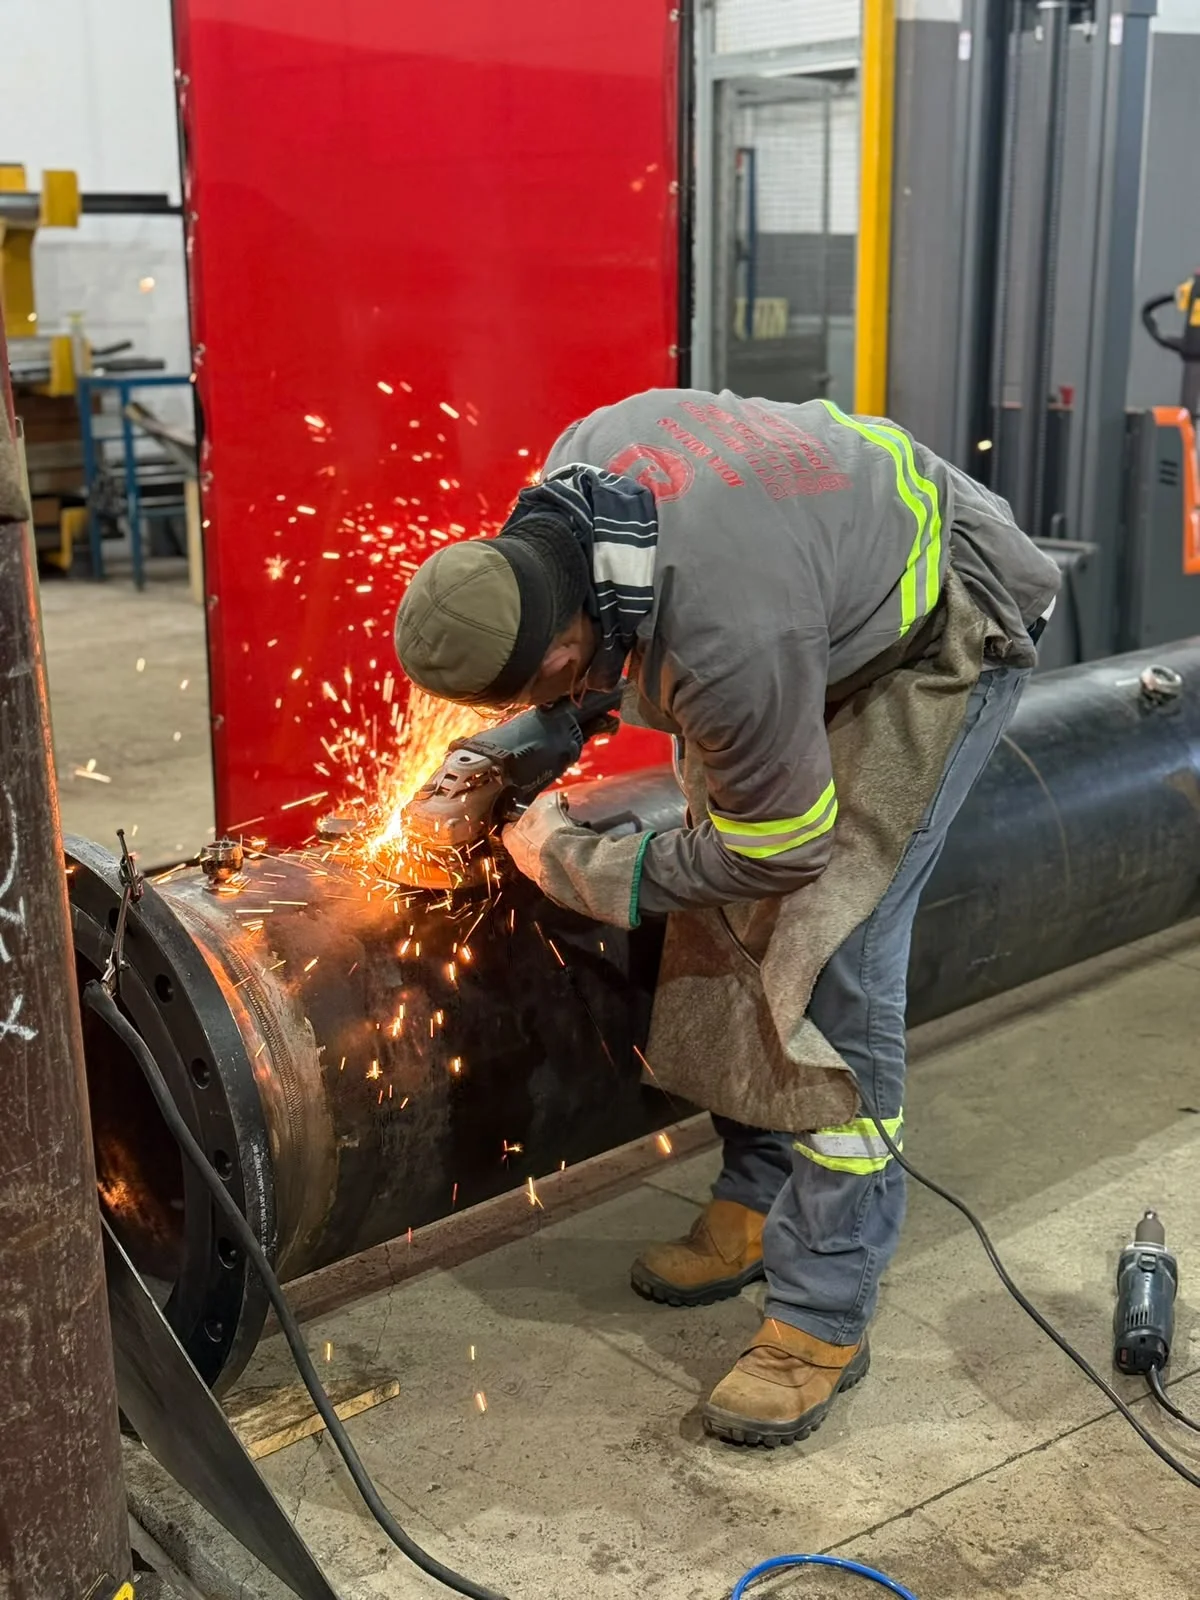
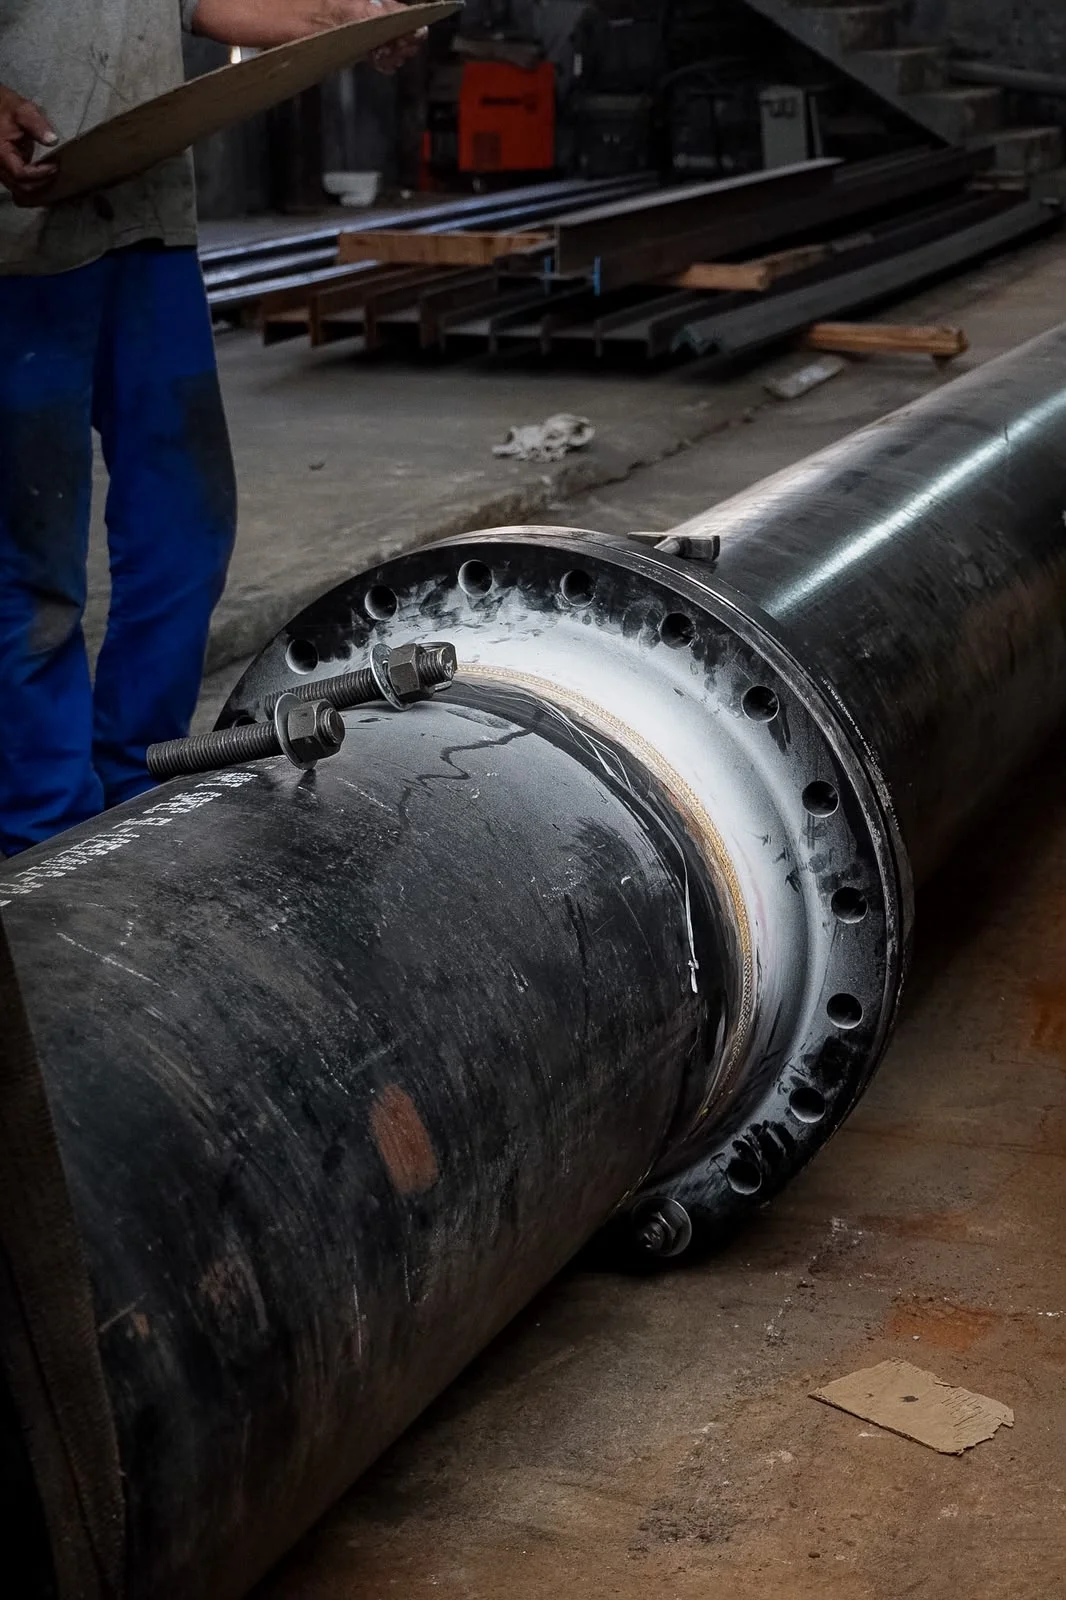
Clique nas imagens para ampliar
Soldagem em aço inox: processos, cuidados e aplicações industriais
A soldagem em aço inox é o processo de união de componentes de aço inoxidável por meio de calor e, quando necessário, metal de adição.
Em aplicações industriais, a qualidade da junta soldada depende do controle da poça de fusão, do aporte térmico, da limpeza das superfícies e do alinhamento das peças.
O objetivo não é apenas unir os componentes, mas preservar a integridade estrutural, o acabamento e as propriedades esperadas para a aplicação.
O aço inoxidável reúne diferentes ligas e condições de uso.
Por isso, o procedimento deve ser definido conforme o material especificado, a espessura, a geometria da junta, o acesso à região de soldagem e os requisitos dimensionais do projeto.
Não existe uma regulagem universal aplicável a todas as situações, a seleção do processo, do eletrodo, do gás de proteção e das variáveis de execução precisa passar por avaliação técnica.
Por que o inox exige cuidados diferentes?
Durante a soldagem, o aquecimento localizado pode alterar o comportamento da região próxima à junta e favorecer distorções, deformações ou mudanças no acabamento superficial.
O controle do calor ajuda a reduzir esses efeitos e contribui para manter o formato, o alinhamento e o controle dimensional do conjunto.
Já a limpeza é essencial porque óleos, partículas, umidade e outros contaminantes podem interferir na estabilidade do arco, na fusão e na aparência do cordão.
A proteção adequada da poça de fusão também é relevante.
Em processos como o TIG industrial, o arco elétrico é mantido por um eletrodo de tungstênio não consumível, normalmente com gás de proteção à base de argônio.
Esse controle favorece a execução de juntas que exigem precisão, acabamento uniforme e menor geração de respingos, especialmente em chapas, tubos, perfis e componentes compatíveis com o processo.
O que deve ser controlado?
- Superfície metálica: deve estar limpa e livre de contaminantes que prejudiquem a fusão ou o acabamento.
- Junta soldada: o alinhamento, a folga, o posicionamento e a fixação precisam ser compatíveis com a geometria e com a espessura das peças.
- Poça de fusão: o controle visual e operacional contribui para uma fusão mais estável e para um cordão uniforme.
- Aporte térmico: calor excessivo ou insuficiente pode afetar a penetração, a distorção, o acabamento e o controle dimensional.
- Proteção gasosa: a vazão e a cobertura devem ser avaliadas conforme o processo e as condições de execução.
- Inspeção: a verificação visual e dimensional ajuda a identificar irregularidades aparentes antes da liberação da peça ou estrutura.
Esses cuidados são importantes porque resistência à corrosão, acabamento e integridade estrutural não dependem somente da aparência do cordão.
A condição da superfície, a adequação do procedimento e a compatibilidade entre material, junta e parâmetros também influenciam o desempenho esperado do componente.
Em projetos industriais, requisitos adicionais de inspeção e documentação devem ser definidos conforme a aplicação e as especificações técnicas pertinentes.
A Jota Soldas atua em soldagem, fabricação e montagem industrial, com execução orientada pelas especificações de cada projeto.
A experiência prática acumulada pelo fundador desde 2004 e a atuação da empresa, fundada em 2019, fazem parte de um contexto de atendimento voltado à qualidade, à segurança e à precisão.
Para uma demanda de soldagem em aço inox, a definição do método e do escopo deve ser feita após a análise técnica do material, da geometria, do acabamento desejado e das condições de execução.
Como funciona a soldagem TIG industrial?
A soldagem TIG industrial é um processo de união de componentes metálicos por meio de um arco elétrico formado entre a peça e um eletrodo de tungstênio não consumível.
A região da solda é protegida por um gás inerte, geralmente argônio, enquanto um metal de adição pode ser utilizado conforme o tipo de junta, o material e a especificação do projeto.
Esse controle torna o processo adequado para aplicações que exigem precisão, acabamento e estabilidade.
Na Soldagem em aço inox, o processo TIG é frequentemente considerado quando a junta precisa apresentar controle cuidadoso do cordão, aparência uniforme e preservação das características dimensionais da peça.
A escolha, porém, não depende apenas do material, espessura, geometria, acesso à junta, acabamento esperado e requisitos de fabricação também devem ser avaliados por um profissional capacitado.
Etapas essenciais do processo TIG
De forma geral, a execução envolve:
- posicionar e fixar os componentes conforme o desenho ou a configuração da junta;
- estabelecer o arco elétrico entre o eletrodo de tungstênio e a peça;
- formar e controlar a poça de fusão;
- adicionar metal de adição quando necessário;
- manter a proteção gasosa durante a formação e o resfriamento inicial do cordão;
- controlar a velocidade de deslocamento e o aporte térmico para reduzir deformações e preservar a integridade da junta.
O eletrodo de tungstênio não consumível mantém a função de conduzir o arco sem ser incorporado ao cordão como ocorre com um arame-eletrodo consumível.
O metal de adição, quando aplicável, é introduzido separadamente, permitindo ajustar a quantidade de material acrescentada à junta.
Essa separação entre a geração do arco e a adição do metal contribui para um controle mais refinado da poça de fusão.
Por que o aporte térmico é importante?
O aporte térmico representa a energia transferida para a peça durante a soldagem.
Quando é excessivo, pode favorecer distorções, alterações dimensionais, oxidação superficial e mudanças indesejadas na região afetada pelo calor.
Quando é insuficiente ou mal distribuído, pode comprometer a fusão e a continuidade da junta.
No TIG, o soldador consegue controlar com maior precisão a intensidade do arco, a velocidade de deslocamento, a adição de material e a proteção gasosa.
A combinação desses fatores influencia a penetração, a estabilidade da poça, a uniformidade do cordão e o acabamento final.
Por isso, não existe uma regulagem universal, os parâmetros devem ser definidos conforme o material, a espessura, a geometria e a finalidade do componente.
Principais características da soldagem TIG industrial
- Controle do arco: favorece a condução precisa da energia para a região da junta.
- Estabilidade da poça de fusão: facilita o acompanhamento de juntas que exigem execução cuidadosa.
- Acabamento: pode produzir cordões uniformes e com baixo nível de respingos quando a preparação e os parâmetros são adequados.
- Aplicação em menores espessuras: permite controlar melhor o calor em peças nas quais a distorção dimensional é uma preocupação.
- Precisão: atende situações em que a integridade, a aparência e o controle da junta são relevantes.
O resultado depende também da preparação da superfície, da compatibilidade do metal de adição, da condição do eletrodo, da proteção gasosa e da habilidade de execução.
Contaminações, instabilidade do arco, proteção insuficiente ou movimentação inadequada podem afetar a aparência e a integridade aparente do cordão.
A avaliação final deve considerar os requisitos técnicos e o uso previsto da peça.
A Jota Soldas presta serviços de soldagem TIG em projetos industriais, com possibilidade de execução presencial ou em campo conforme as necessidades do cliente.
Fundada em 2019, a empresa reúne a experiência prática de seu fundador no segmento de soldagem desde 2004 e atua com fabricação e montagem industrial, priorizando uma análise personalizada das especificações de cada demanda.
A definição do método e do escopo deve ser feita após avaliação técnica do componente, da junta e da aplicação.
Preparação das peças e limpeza antes da soldagem
Antes de iniciar a soldagem TIG, a preparação da junta deve ser tratada como uma etapa técnica do processo, e não apenas como uma limpeza superficial.
A condição da superfície metálica, o alinhamento das peças, a folga, o chanfro e a fixação influenciam diretamente a estabilidade do arco, a fusão, o acabamento e o controle dimensional da junta.
Critérios técnicos de preparação antes da execução
- Conferir o material e a aplicação: verificar o tipo de metal, a espessura, a geometria da peça e os requisitos de acabamento ou integridade estrutural previstos no projeto.
- Inspecionar a superfície metálica: observar a presença de óleo, graxa, tinta, oxidação, umidade, carepas, poeira, partículas soltas ou outros contaminantes.
- Limpar a área da junta: remover resíduos da região que será soldada e das áreas próximas, utilizando método e materiais compatíveis com o metal e com a aplicação.
- Evitar contaminação cruzada: ferramentas, escovas e materiais de limpeza devem ser adequados ao serviço. Em componentes de aço inoxidável, o contato com resíduos de outros metais pode comprometer a superfície e favorecer problemas posteriores de acabamento ou resistência à corrosão.
- Verificar o alinhamento: posicionar as peças conforme o desenho ou a especificação técnica, reduzindo desalinhamentos que possam alterar a geometria da junta e a distribuição do calor.
- Avaliar a folga: confirmar se o espaço entre os componentes é compatível com a junta e com a espessura do material. Uma folga inadequada pode dificultar a fusão ou provocar excesso de aporte térmico.
- Conferir o chanfro, quando aplicável: verificar se a preparação das bordas atende à geometria definida para a junta, considerando acesso, penetração esperada e espessura dos componentes.
- favorecer a fixação: utilizar posicionamento e fixação suficientes para manter as peças estáveis durante a soldagem, sem impedir a execução ou criar deformações desnecessárias.
- Proteger a região preparada: evitar que a junta limpa volte a entrar em contato com contaminantes, umidade ou materiais incompatíveis antes da abertura do arco.
- Realizar inspeção visual final: confirmar se a superfície está limpa, se a junta permanece alinhada e se não há rebarbas, trincas, deformações ou resíduos que possam interferir na execução.
Por que a limpeza influencia a qualidade da solda?
Contaminantes na superfície podem interferir na formação e na estabilidade da poça de fusão.
Óleo, graxa, umidade e partículas podem gerar porosidade, inclusões, instabilidade do arco, alteração do acabamento e descontinuidades que exigem retrabalho.
Em processos com proteção gasosa, a preparação inadequada também pode dificultar a proteção da região fundida e prejudicar a uniformidade do cordão.
O desalinhamento, a folga irregular e a fixação insuficiente produzem efeitos diferentes, mas igualmente relevantes.
A junta pode apresentar variação de penetração, deformação, concentração localizada de calor ou dificuldade de acesso da tocha.
Por isso, limpar a superfície sem conferir a geometria da junta não é suficiente para favorecer uma execução consistente.
Avaliação conforme o projeto
Não existe uma preparação universal aplicável a todas as peças.
O método de limpeza e a forma de preparar a junta devem ser definidos conforme o material, a espessura, a geometria, o nível de acabamento, o ambiente de uso e os requisitos técnicos da aplicação.
Quando a peça tiver função crítica, tolerâncias dimensionais restritas ou exigência específica de inspeção, a avaliação deve ser conduzida por profissional capacitado e orientada pelas especificações técnicas aplicáveis.
Na Jota Soldas, a execução cuidadosa está associada à análise das especificações de cada projeto.
Essa abordagem permite compreender as condições da peça e da junta antes de definir a forma de execução, tanto em serviços de fabricação e montagem industrial quanto em demandas de manutenção e adequações industriais.
O escopo e o método devem ser confirmados após a avaliação técnica da necessidade do cliente.
Escolha do eletrodo, gás de proteção e parâmetros!
A escolha do eletrodo de tungstênio, do gás de proteção e dos parâmetros de soldagem TIG deve considerar o material, a espessura, a geometria da junta, a posição de soldagem, o acabamento esperado e o controle dimensional necessário.
Não existe uma regulagem universal, cada combinação de junta e aplicação exige avaliação técnica para equilibrar estabilidade do arco, penetração, proteção da poça de fusão e aporte térmico.
| Elemento | Função principal | Efeito na execução | Critério de seleção |
|---|---|---|---|
| Eletrodo de tungstênio | Sustentar o arco elétrico sem consumir o eletrodo como metal de adição | Influencia a estabilidade do arco, a concentração de energia e o controle da poça de fusão | Compatibilidade com o equipamento, corrente utilizada, polaridade, espessura e tipo de junta |
| Argônio | Proteger o arco e a poça de fusão contra a contaminação atmosférica | Contribui para a estabilidade do arco e para a formação de um cordão mais controlado | Aplicação, geometria da junta, condições de acesso e necessidade de proteção adequada |
| Corrente | Controlar a energia fornecida à junta | Afeta a fusão, a penetração, o aquecimento e o risco de deformação | Material, espessura, posição, preparação da junta e objetivo do serviço |
| Polaridade | Definir a distribuição da energia entre eletrodo e peça | Interfere no comportamento do arco, na capacidade de fusão e no aquecimento do eletrodo | Tipo de material, eletrodo, equipamento e procedimento aplicável |
| Vazão do gás | Manter a proteção gasosa durante a abertura e o encerramento do arco | Vazão insuficiente pode favorecer contaminação; vazão excessiva pode causar turbulência e comprometer a proteção | Distância entre tocha e peça, ambiente, bocal, acesso e condições de execução |
| Velocidade de soldagem | Determinar o tempo de permanência do arco sobre a junta | Velocidade inadequada pode alterar a penetração, a largura do cordão e o aporte térmico | Espessura, corrente, geometria, posição e acabamento desejado |
| Aporte térmico | Representar a energia transferida à junta durante a soldagem | Controla o aquecimento, a distorção, o controle dimensional e possíveis alterações na região soldada | Limites do material, requisitos do projeto, espessura e tolerâncias dimensionais |
Soldagem em aço inox: critérios técnicos e aplicações
O eletrodo de tungstênio precisa ser compatível com o modo de operação do equipamento e com a corrente empregada.
Sua preparação e condição de uso também influenciam a estabilidade do arco e a concentração da energia.
Um eletrodo inadequado ou danificado pode dificultar o controle da poça de fusão e prejudicar a regularidade do cordão.
O argônio exerce papel essencial na proteção da região aquecida.
A cobertura deve ser suficiente para reduzir o contato da poça de fusão e do eletrodo com o ambiente.
A vazão não deve ser definida isoladamente, pois o resultado depende do conjunto formado por tocha, bocal, distância de trabalho, posição da junta e condições do local.
Em serviços realizados em campo, o ambiente e a possibilidade de correntes de ar merecem atenção adicional.
A corrente está diretamente relacionada à energia disponível para fundir as superfícies da junta e, quando aplicável, o metal de adição.
Corrente elevada pode aumentar a penetração e o aquecimento, mas também pode favorecer deformações ou comprometer o controle em materiais e espessuras mais sensíveis.
Corrente insuficiente, por outro lado, pode dificultar a fusão adequada.
A polaridade deve ser definida de acordo com o material, o eletrodo e o equipamento.
Ela modifica a distribuição de calor no arco e, consequentemente, interfere na fusão, na penetração e no comportamento do eletrodo de tungstênio.
Por isso, a seleção não deve ser feita apenas com base no acabamento visual esperado.
A velocidade de soldagem precisa acompanhar a corrente, a espessura e a geometria da junta.
Um deslocamento muito rápido pode reduzir a fusão e gerar um cordão estreito ou irregular.
Um deslocamento muito lento pode elevar o aporte térmico, aumentar o aquecimento da peça e favorecer distorções.
O ajuste deve buscar uma poça de fusão estável e uma progressão uniforme.
O aporte térmico é especialmente importante quando o controle dimensional e o acabamento são relevantes, como em trabalhos de soldagem em aço inox.
O objetivo não é simplesmente reduzir ou aumentar o calor, mas manter uma condição compatível com a junta e com os requisitos da aplicação.
Preparação, fixação, sequência de passes e velocidade de execução também participam desse controle.
Por que não há uma regulagem universal?
Mesmo quando duas peças são produzidas com o mesmo material, os parâmetros podem mudar devido à espessura, ao tipo de junta, à folga, ao chanfro, à posição de soldagem, ao acesso da tocha e ao acabamento especificado.
A necessidade de metal de adição, o comprimento do cordão e a possibilidade de deformação também influenciam a definição do procedimento.
Na prática, a regulagem deve ser validada por profissional capacitado, considerando desenhos, especificações técnicas, requisitos de inspeção e referências normativas aplicáveis ao projeto.
Ensaios, amostras ou procedimentos qualificados podem ser necessários conforme a criticidade do componente e o setor industrial envolvido.
Esses critérios ajudam a transformar a seleção de parâmetros em uma decisão rastreável, e não em uma tentativa baseada apenas na aparência do cordão.
A Jota Soldas analisa as demandas específicas de cada cliente para orientar soluções de soldagem, fabricação e montagem industrial conforme as especificações técnicas informadas.
Com experiência prática acumulada pelo fundador desde 2004 e atuação empresarial desde 2019, a empresa realiza serviços de soldagem TIG em projetos industriais, com atendimento presencial ou execução em campo conforme a necessidade avaliada.
A definição do eletrodo, do gás e dos parâmetros depende, portanto, das características reais da junta e do objetivo do serviço.
TIG, MIG/MAG e outros processos: qual a diferença?
A principal diferença entre TIG e MIG/MAG está no modo como o arco elétrico e o material de adição são utilizados.
Na soldagem TIG, o arco é formado entre a peça e um eletrodo de tungstênio não consumível, normalmente protegido por argônio; quando necessário, acrescenta-se metal de adição separadamente.
Na MIG/MAG, o arame-eletrodo consumível é alimentado de forma contínua e também atua como material de adição, enquanto o gás de proteção varia conforme a aplicação e o processo.
Comparação entre TIG e MIG/MAG!
| Critério | TIG | MIG/MAG |
|---|---|---|
| Eletrodo | Eletrodo de tungstênio não consumível | Arame-eletrodo consumível |
| Material de adição | Pode ser adicionado separadamente | É fornecido pelo próprio arame |
| Controle do arco | Elevado controle manual sobre o arco e a poça de fusão | Controle associado à alimentação do arame e aos parâmetros do equipamento |
| Acabamento | Geralmente favorece cordões uniformes e acabamento mais refinado | Pode oferecer bom acabamento, conforme regulagem, consumível e execução |
| Velocidade e produtividade | Mais indicado quando o controle e a precisão são prioritários | Frequentemente considerado quando velocidade e produtividade têm maior peso |
| Espessuras e geometria | Adequado a juntas que exigem controle térmico, inclusive em peças de menor espessura | Pode ser conveniente em diferentes espessuras e em trabalhos que demandam maior deposição |
| Acesso à junta | Exige coordenação, limpeza e controle cuidadoso da região de soldagem | Pode facilitar a execução em determinadas configurações, dependendo do equipamento e do acesso |
| Automação | Pode ser automatizado, mas requer controle preciso do arco e da alimentação do material | É amplamente compatível com alimentação contínua e soluções automatizadas, conforme o projeto |
| Aplicações gerais | Juntas de alta precisão, tubos, chapas, equipamentos e componentes com exigência de acabamento | Estruturas, fabricação, montagem e juntas em que produtividade e deposição são fatores relevantes |
Soldagem em aço inox: critérios técnicos e aplicações
A TIG utiliza um eletrodo de tungstênio não consumível e permite controlar com grande precisão o arco elétrico, a poça de fusão e o aporte térmico.
A MIG/MAG utiliza um arame-eletrodo consumível alimentado continuamente, o que pode favorecer a velocidade de execução e a produtividade.
A escolha entre os processos depende do material, da espessura, da geometria da junta, do acabamento exigido, do acesso e dos requisitos de fabricação.
Quando considerar cada processo?
A soldagem TIG costuma ser considerada quando a junta exige acabamento superior, controle dimensional, baixa geração de respingos e atenção especial ao aporte térmico.
Por esse motivo, é frequentemente aplicada em tubos, chapas e componentes metálicos, inclusive em situações de soldagem em aço inox nas quais a aparência e a integridade da junta são relevantes.
A MIG/MAG pode ser considerada quando a velocidade de deposição, a continuidade da execução ou a produtividade têm maior importância.
Ainda assim, isso não significa que um processo seja universalmente melhor que o outro.
Uma junta com acesso restrito, exigência elevada de acabamento ou necessidade de controle térmico pode demandar uma abordagem diferente de uma estrutura cuja prioridade seja a agilidade de fabricação.
Além de TIG e MIG/MAG, outros processos podem ser avaliados conforme o material, a espessura, a posição de soldagem, o tipo de junta, o ambiente de execução e os requisitos técnicos aplicáveis.
A decisão deve considerar o conjunto do projeto, e não apenas o metal a ser unido.
Critérios técnicos para a escolha
Antes de definir o processo, é importante analisar:
- Material e compatibilidade: composição, condição da superfície e compatibilidade do consumível com a junta.
- Espessura: necessidade de controlar a fusão, a penetração e o aporte térmico.
- Geometria e acesso: formato da peça, preparação da junta, posição de soldagem e espaço disponível para o equipamento.
- Acabamento: aparência do cordão, necessidade de limpeza posterior e exigências funcionais ou estéticas.
- Produtividade: quantidade de juntas, repetição da operação, velocidade desejada e possibilidade de automação.
- Integridade estrutural: esforços previstos, tolerâncias dimensionais e requisitos de inspeção.
- Ambiente de trabalho: execução em oficina ou em campo, proteção contra contaminação e condições de montagem.
A seleção de TIG ou MIG/MAG deve ser acompanhada da definição adequada de eletrodo, arame, gás de proteção, corrente, polaridade, vazão e velocidade de soldagem.
Não existe uma regulagem universal, os parâmetros precisam ser validados por profissional capacitado e relacionados às especificações técnicas da junta e à aplicação final.
A Jota Soldas atua como prestadora de serviços de soldagem, fabricação e montagem industrial.
Em uma demanda envolvendo soldagem TIG, a empresa pode analisar as especificações do projeto para orientar a solução mais adequada ao serviço solicitado, considerando a necessidade de execução presencial ou em campo.
Essa avaliação personalizada ajuda a alinhar processo, acabamento, segurança e precisão às características de cada componente ou estrutura, sem presumir que um único método atenda a todos os projetos.
Aplicações industriais e critérios para definir o processo
A soldagem TIG industrial pode ser considerada em diferentes etapas de fabricação, recuperação, montagem e manutenção de componentes metálicos.
A escolha do processo não depende apenas do material, também envolve a geometria da junta, a espessura, o acabamento esperado, o acesso à região de soldagem e a exigência dimensional da aplicação.
Em uma Soldagem em aço inox, por exemplo, o controle do aporte térmico e a proteção da área são aspectos relevantes para preservar a qualidade visual e a integridade da junta.
Aplicações compatíveis com a soldagem TIG
De forma geral, o processo TIG pode ser avaliado para:
- Tubos e tubulações: juntas que exigem controle do arco e atenção à penetração e ao acabamento interno ou externo.
- Chapas metálicas: especialmente quando a menor espessura ou a precisão dimensional torna importante limitar a deformação e o aporte térmico.
- Perfis e componentes metálicos: aplicações em que a geometria da junta e a acessibilidade influenciam diretamente a execução.
- Equipamentos industriais: fabricação ou adequação de partes metálicas que demandem acabamento cuidadoso e união controlada.
- Recuperação de componentes: reparos em que seja necessário adicionar metal de forma localizada e controlar a fusão da região trabalhada.
- Estruturas compatíveis: serviços de fabricação e montagem nos quais as especificações do projeto indiquem a utilização do processo TIG.
Essas possibilidades são referências gerais do setor.
A viabilidade deve ser confirmada a partir do material, da espessura, do tipo de junta, da função do componente e dos requisitos técnicos aplicáveis.
Setores que podem demandar esse tipo de solução
A precisão e o acabamento associados ao TIG fazem com que o processo seja considerado em segmentos como indústria alimentícia, indústria química, indústria farmacêutica e caldeiraria.
Também pode ser analisado em serviços relacionados a tubulação, equipamentos, componentes metálicos, montagem, manutenção e adequações industriais.
Isso não significa que o TIG seja automaticamente a melhor opção para todas as aplicações desses setores.
Uma junta estrutural, um reparo localizado e uma tubulação de menor espessura podem apresentar necessidades muito diferentes.
A decisão deve considerar o desempenho esperado do componente e as condições reais de execução.
Matriz de decisão para selecionar o processo!
| Critério | O que avaliar | Relação com a escolha do TIG |
|---|---|---|
| Material | Tipo de metal e compatibilidade com o procedimento | O eletrodo, o gás de proteção e o metal de adição precisam ser compatíveis com a aplicação |
| Geometria | Formato da peça, configuração da junta e possibilidade de acesso | Juntas restritas ou detalhadas podem exigir maior controle do arco e da poça de fusão |
| Espessura | Dimensão das partes e risco de perfuração ou deformação | O TIG pode ser considerado quando a regulagem do aporte térmico é um fator crítico |
| Acabamento | Exigência visual, possibilidade de retrabalho e necessidade de limpeza posterior | O processo pode ser adequado quando a uniformidade do cordão e a redução de respingos são importantes |
| Acesso | Espaço para o soldador, tocha, gás de proteção e metal de adição | O acesso limitado pode dificultar a execução e deve ser analisado antes da definição do método |
| Exigência dimensional | Tolerâncias, alinhamento e controle de deformações | A sequência de soldagem e os parâmetros devem ser definidos para reduzir distorções indesejadas |
| Função da peça | Uso do equipamento, componente ou estrutura e esforços envolvidos | O processo precisa atender aos requisitos de segurança, integridade e desempenho previstos no projeto |
| Local de execução | Ambiente de fabricação ou montagem em campo | A logística, as condições do local e a preparação disponível podem influenciar a solução técnica |
Soldagem em aço inox: critérios técnicos e aplicações
Primeiro, deve-se identificar a função do componente e o nível de exigência da junta.
Em seguida, é importante verificar o material, a espessura e a geometria, além de definir se o acabamento será apenas visual ou se haverá requisitos adicionais de limpeza, inspeção ou controle dimensional.
Também é necessário avaliar o acesso à junta e as condições de execução.
Em uma fabricação realizada em ambiente controlado, a preparação e a proteção gasosa podem ser organizadas de maneira diferente de um serviço de montagem ou manutenção em campo.
Por isso, a escolha do processo deve estar relacionada ao conjunto de condições da atividade, e não somente ao fato de a peça ser de aço inoxidável ou de outra liga compatível.
A Jota Soldas atua em serviços de soldagem, fabricação, montagem, manutenção e adequações industriais.
Com experiência prática acumulada pelo fundador desde 2004 e empresa fundada em 2019, a marca informa que trabalha com atendimento personalizado e soluções conforme as especificações técnicas de cada projeto.
Assim, a definição da soldagem TIG e de sua aplicação deve ser tratada após a análise das características do componente, da finalidade do serviço e das condições de execução, inclusive quando houver necessidade de atendimento presencial ou em campo.
Em termos práticos, quanto maior a exigência de precisão, acabamento e controle dimensional, mais importante é documentar as características da junta antes da execução.
Essa avaliação ajuda a evitar a escolha de um processo apenas por familiaridade e permite alinhar fabricação, reparo, montagem ou manutenção às necessidades reais da aplicação.
Cuidados após a soldagem e inspeção da junta
Após a execução da solda TIG, a junta deve passar por uma verificação compatível com o material, a geometria da peça, a função do componente e os requisitos técnicos do projeto.
Essa etapa ajuda a identificar irregularidades aparentes, preservar o acabamento e definir se são necessárias avaliações adicionais antes da liberação para montagem, manutenção ou uso industrial.
Critérios técnicos pós-soldagem
- Inspeção visual do cordão de solda: observar uniformidade, continuidade, perfil, acabamento aparente e possíveis sinais de descontinuidades.
- Verificação de respingos e resíduos: remover contaminantes, resíduos do processo e respingos que possam comprometer a aparência ou interferir na montagem.
- Avaliação da deformação: conferir se o calor alterou o alinhamento, a planicidade, o posicionamento ou as dimensões previstas.
- Verificação dimensional: comparar medidas, folgas, ângulos e pontos de referência com o desenho ou com as especificações técnicas disponíveis.
- Análise do acabamento: avaliar se a superfície atende ao nível de acabamento definido para a aplicação e se há necessidade de tratamento ou retrabalho.
- Proteção da superfície: considerar os cuidados adequados para evitar contaminação, oxidação ou danos durante o armazenamento, transporte e manuseio.
- Registro de não conformidades aparentes: documentar qualquer condição que exija avaliação técnica antes da continuidade do serviço.
O que observar no cordão de solda?
A inspeção visual pode indicar alterações no cordão, como falta de uniformidade, excesso de material, mordeduras, porosidade aparente, trincas visíveis, crateras ou interrupções.
Esses sinais não devem ser interpretados isoladamente, a relevância de cada condição depende do tipo de junta, do material, da espessura, do carregamento e da função do componente.
Também é importante verificar a transição entre o cordão e o metal de base.
Uma junta aparentemente regular pode ainda exigir avaliação complementar quando estiver submetida a esforços relevantes, pressão, temperatura, agentes químicos, requisitos sanitários ou condições severas de manutenção.
A inspeção visual é uma etapa importante, mas não substitui métodos adicionais quando o projeto ou o setor exigir maior nível de controle.
Acabamento, limpeza e preservação
O acabamento pós-soldagem deve seguir o objetivo definido para a peça.
Em aplicações nas quais a aparência, a facilidade de limpeza ou a resistência da superfície são importantes, podem ser considerados procedimentos adequados de limpeza e acabamento, sempre compatíveis com o material e com a especificação do projeto.
Em componentes de aço inoxidável, a manipulação e a limpeza merecem atenção para reduzir o risco de contaminação superficial.
Ferramentas, abrasivos, produtos e métodos utilizados devem ser avaliados tecnicamente, pois uma escolha inadequada pode prejudicar o acabamento ou a proteção contra corrosão esperada para a superfície.
Quando considerar inspeções adicionais?
A necessidade de inspeção complementar deve ser definida conforme o uso da peça e os requisitos técnicos aplicáveis.
Além da inspeção visual e dimensional, o projeto pode demandar métodos de avaliação capazes de investigar descontinuidades que não são perceptíveis externamente.
A seleção depende do material, da configuração da junta, do nível de criticidade e dos critérios de aceitação estabelecidos.
Por isso, recomenda-se aplicar normas técnicas e procedimentos reconhecidos para o setor e para o projeto, com avaliação por profissional capacitado.
A documentação técnica deve orientar os critérios de inspeção, acabamento, reparo, liberação e manutenção, evitando que uma verificação genérica seja tratada como aprovação universal.
Como a execução cuidadosa contribui para a qualidade?
A qualidade da junta resulta da combinação entre preparação, execução, controle do aporte térmico, acabamento e inspeção final.
Na Jota Soldas, a execução cuidadosa, a atenção à segurança e a análise das especificações técnicas fazem parte da abordagem informada para serviços de soldagem, fabricação, montagem, manutenção e adequações industriais.
Cada demanda deve ser avaliada conforme as características da peça e a finalidade do projeto, sem substituir os critérios técnicos definidos para a aplicação.
Como solicitar uma avaliação de soldagem TIG industrial?
A solicitação de uma avaliação de soldagem TIG industrial deve começar pelas características da peça, da junta e da aplicação final.
No caso da soldagem em aço inox, o processo TIG pode ser considerado quando são relevantes o controle do arco, o acabamento do cordão, a redução de respingos e o controle do aporte térmico.
A escolha definitiva, porém, depende da análise técnica do material, da espessura, da geometria, do acesso à junta e dos requisitos do projeto.
Perguntas técnicas
A soldagem TIG pode ser avaliada para componentes de aço inoxidável que exigem precisão, acabamento superior, controle dimensional ou execução em espessuras menores.
Também pode ser adequada para tubos, chapas, perfis, equipamentos e componentes metálicos, desde que as condições da junta sejam compatíveis com o processo.
A definição deve considerar a aplicação e as especificações técnicas, e não apenas o tipo de metal.
Quais informações devem ser enviadas para uma avaliação inicial?
É recomendável reunir dados sobre o material, a espessura, as dimensões, o desenho ou croqui, a quantidade de peças, a aplicação, o acabamento esperado e o local de execução.
Fotografias da peça e da região da junta também podem ajudar na compreensão preliminar, embora não substituam a avaliação técnica quando houver exigências dimensionais, estruturais ou de segurança.
Quando considerar o atendimento em campo?
O atendimento em campo pode ser considerado quando o componente ou a estrutura não pode ser facilmente transportado, quando a execução está vinculada a uma instalação industrial ou quando o serviço faz parte de uma atividade de montagem, manutenção ou adequação industrial.
A viabilidade depende das condições do local, do acesso, da preparação necessária e dos requisitos de segurança aplicáveis.
Critérios técnicos de briefing técnico
Antes de consultar uma empresa especializada, organize:
- Material: identificação disponível do aço inoxidável ou de outra liga metálica compatível.
- Espessura: medida aproximada ou especificação técnica das peças envolvidas.
- Dimensões: comprimento, diâmetro, área da junta e demais medidas relevantes.
- Desenho: desenho técnico, croqui, modelo ou fotografias que mostrem a geometria e o acesso.
- Quantidade: número de peças, juntas ou componentes previstos.
- Aplicação: finalidade do equipamento, componente, tubulação, estrutura ou conjunto.
- Acabamento: expectativa quanto à aparência, uniformidade e necessidade de acabamento posterior.
- Local de execução: indicação sobre entrega presencial ou necessidade de serviço em campo.
- Condições da junta: alinhamento, folga, necessidade de chanfro, fixação e eventuais restrições de acesso.
- Requisitos do projeto: informações sobre inspeção, controle dimensional, documentação ou normas indicadas pelo contratante.
Quanto mais completo for o briefing, melhor será a análise da viabilidade, do escopo e do processo mais coerente com a demanda.
Informações incompletas não impedem o primeiro contato, mas podem exigir esclarecimentos adicionais antes da definição do serviço.
Como a Jota Soldas pode analisar a demanda?
A Jota Soldas pode avaliar a necessidade apresentada a partir das especificações técnicas do cliente, das características dos componentes e das condições de execução.
Essa análise ajuda a verificar se a soldagem TIG industrial é compatível com a junta ou se outro encaminhamento técnico deve ser considerado.
A empresa atua com soldagem, fabricação, montagem, manutenção e adequações industriais, oferecendo atendimento personalizado para demandas presenciais ou realizadas em campo, conforme as necessidades do projeto.
O escopo deve ser definido após a compreensão das condições reais de execução, sem presumir método, prazo ou resultado antes da avaliação.
Possíveis páginas relacionadas para navegação
- Soldagem TIG industrial
- Fabricação industrial
- Montagem industrial
- Manutenção industrial
- Adequações industriais
Os endereços dessas páginas devem ser inseridos pela equipe responsável pelo site, de acordo com a arquitetura e as URLs efetivamente publicadas.
Consulte a Jota Soldas sobre a viabilidade do serviço!
Para solicitar uma avaliação, envie as informações disponíveis sobre o material, a junta, as dimensões, a aplicação, o acabamento desejado e o local de execução.
A Jota Soldas poderá analisar a demanda de forma personalizada e orientar os próximos passos conforme as especificações técnicas apresentadas.
A experiência acumulada pelo fundador no segmento de soldagem desde 2004 e a atuação da empresa, fundada em 2019, sustentam uma abordagem baseada em execução cuidadosa, qualidade, segurança, precisão e transparência.
Ainda assim, o método e o escopo adequados devem ser definidos somente após a avaliação técnica de cada projeto.
Para saber mais sobre Soldagem em aço inox
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

