Galeria
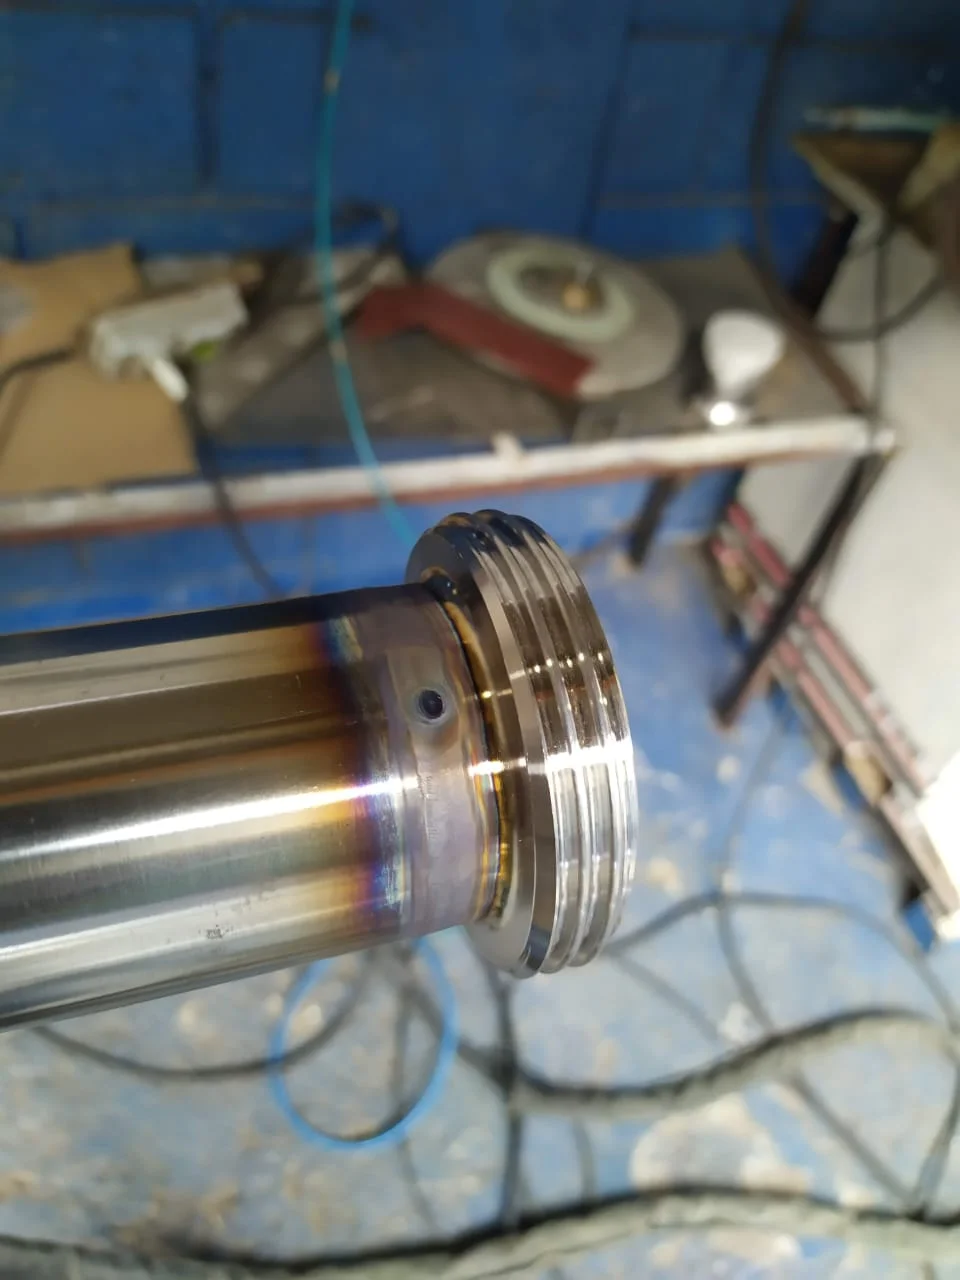
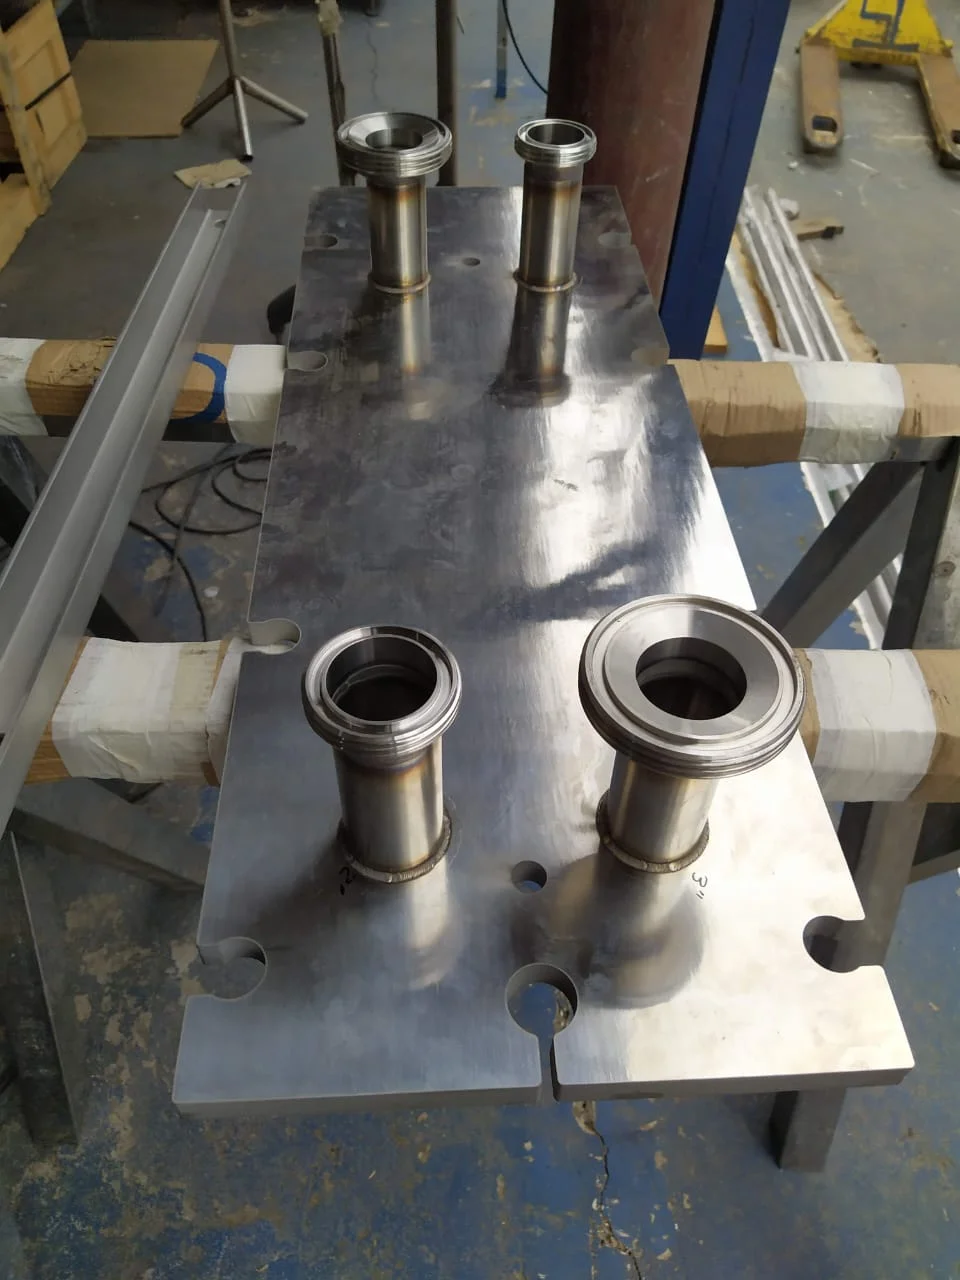
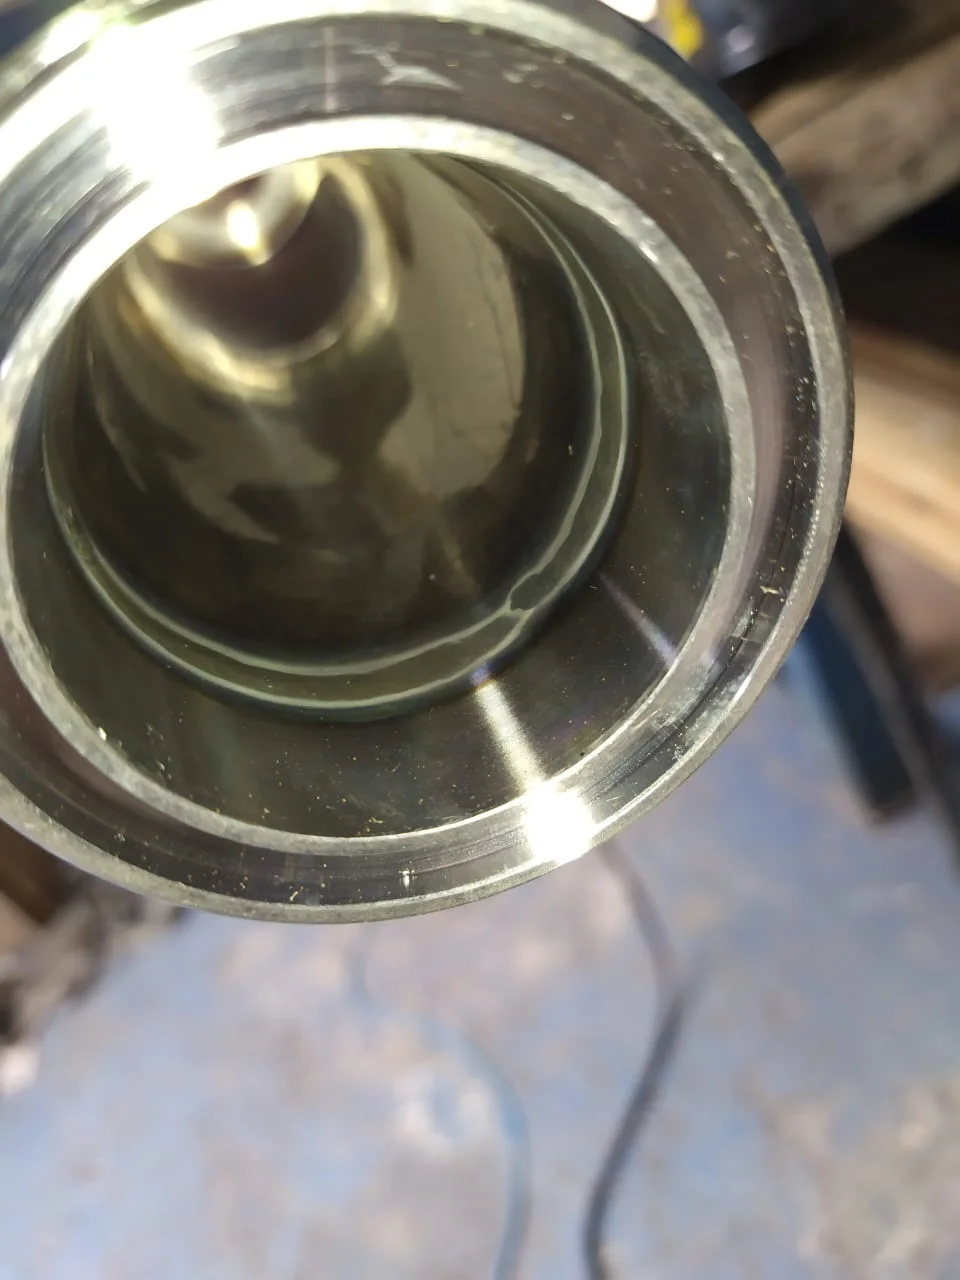
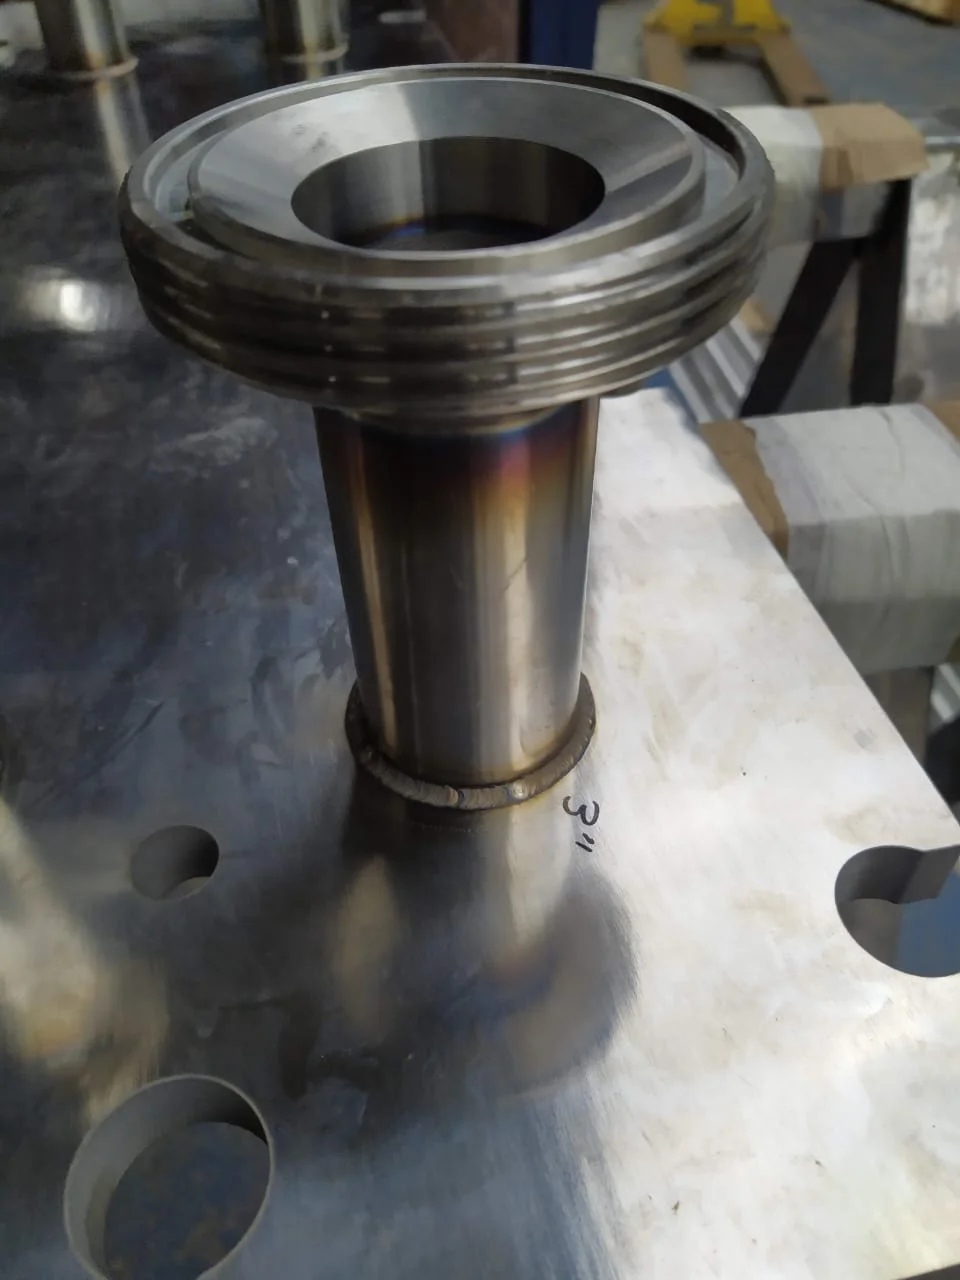
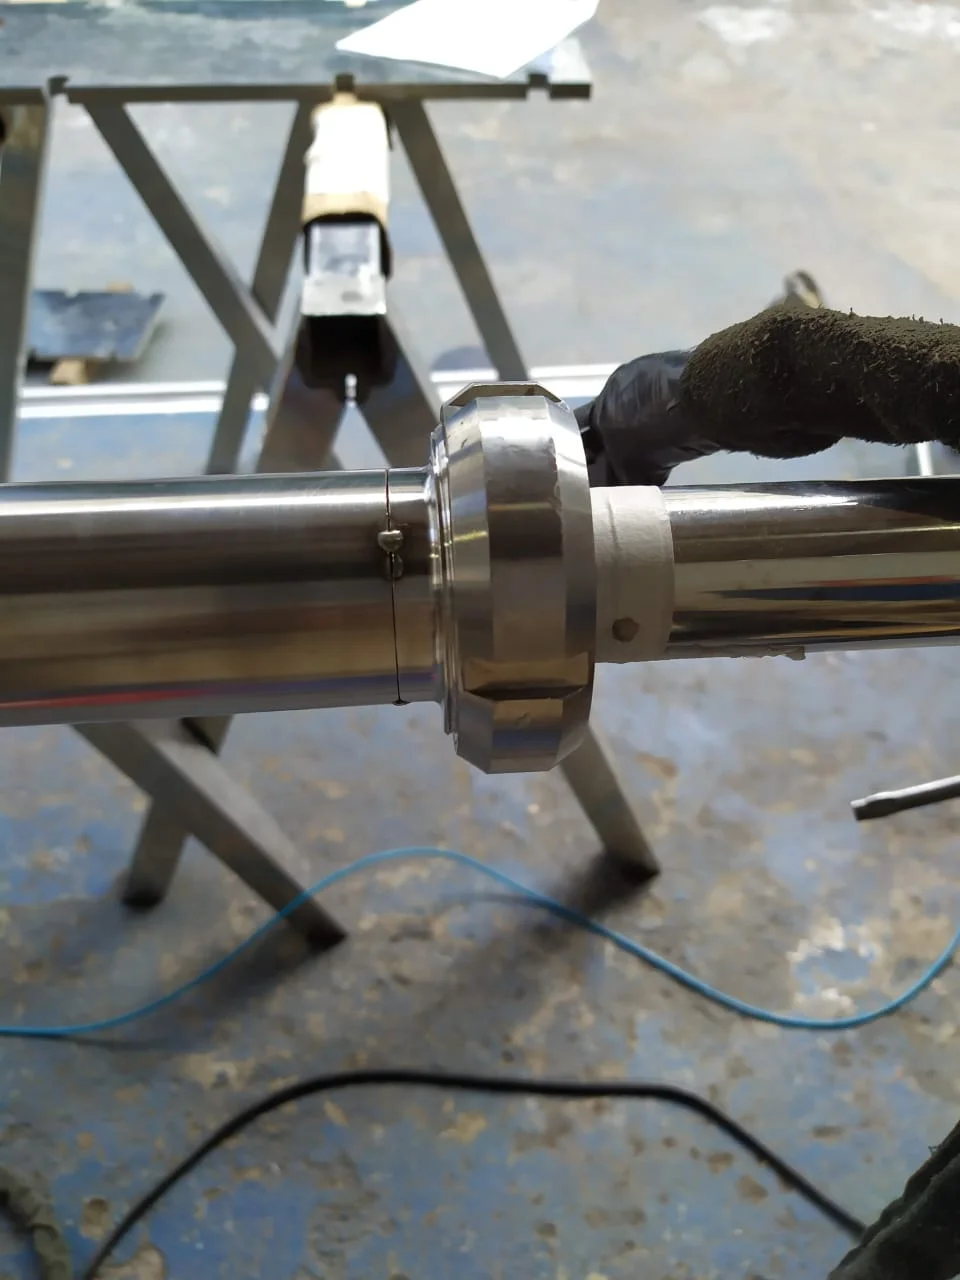
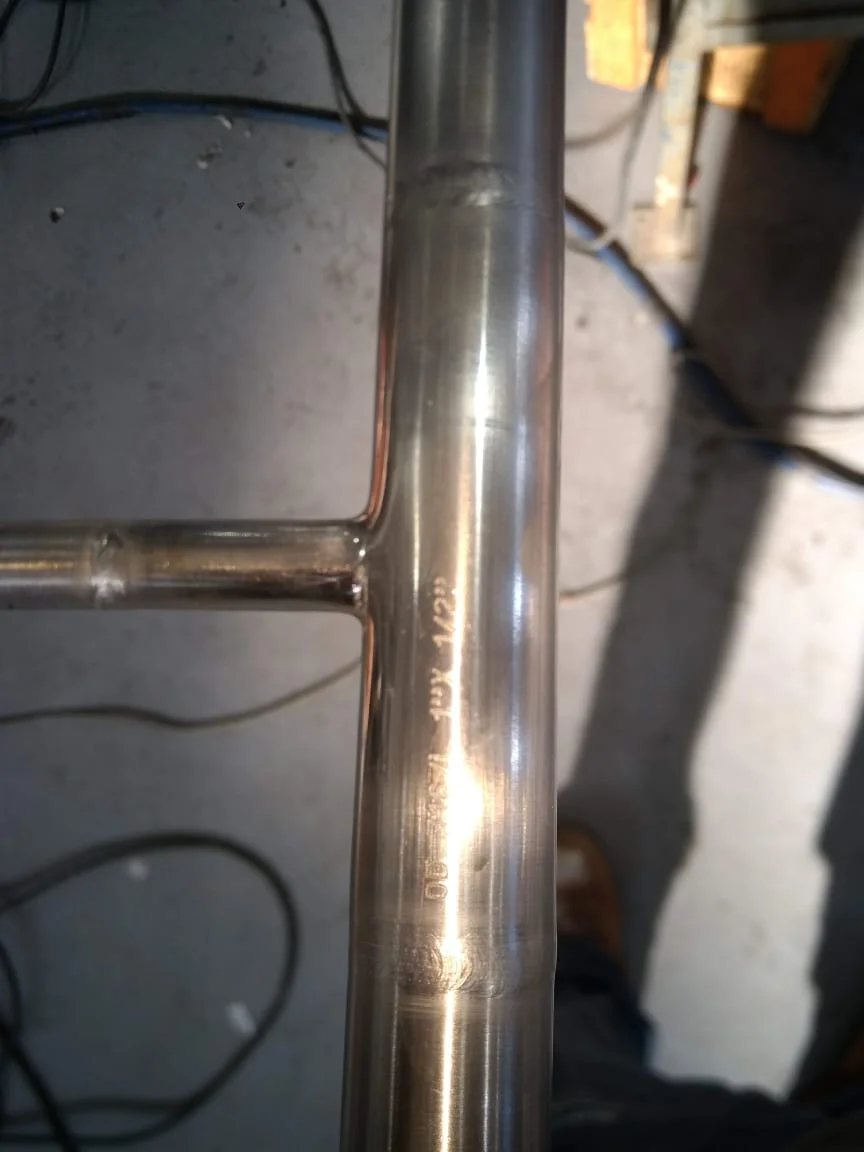
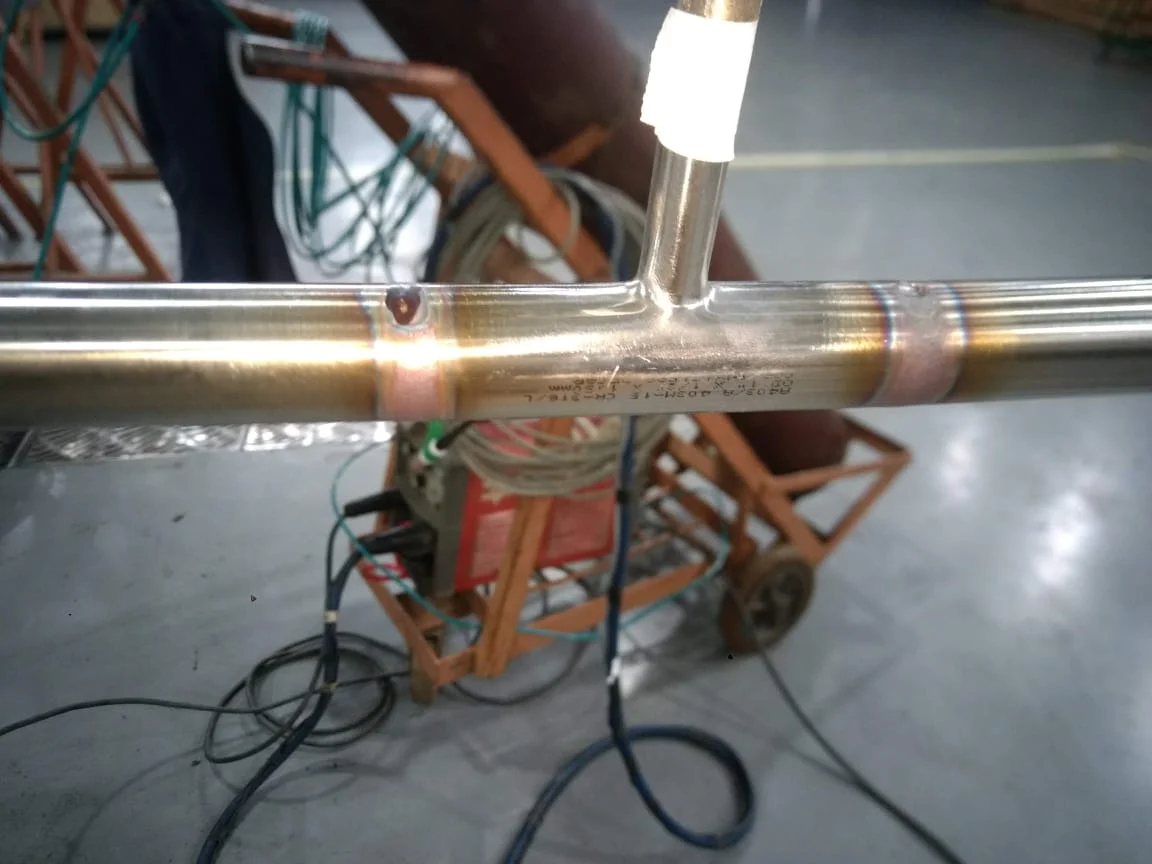
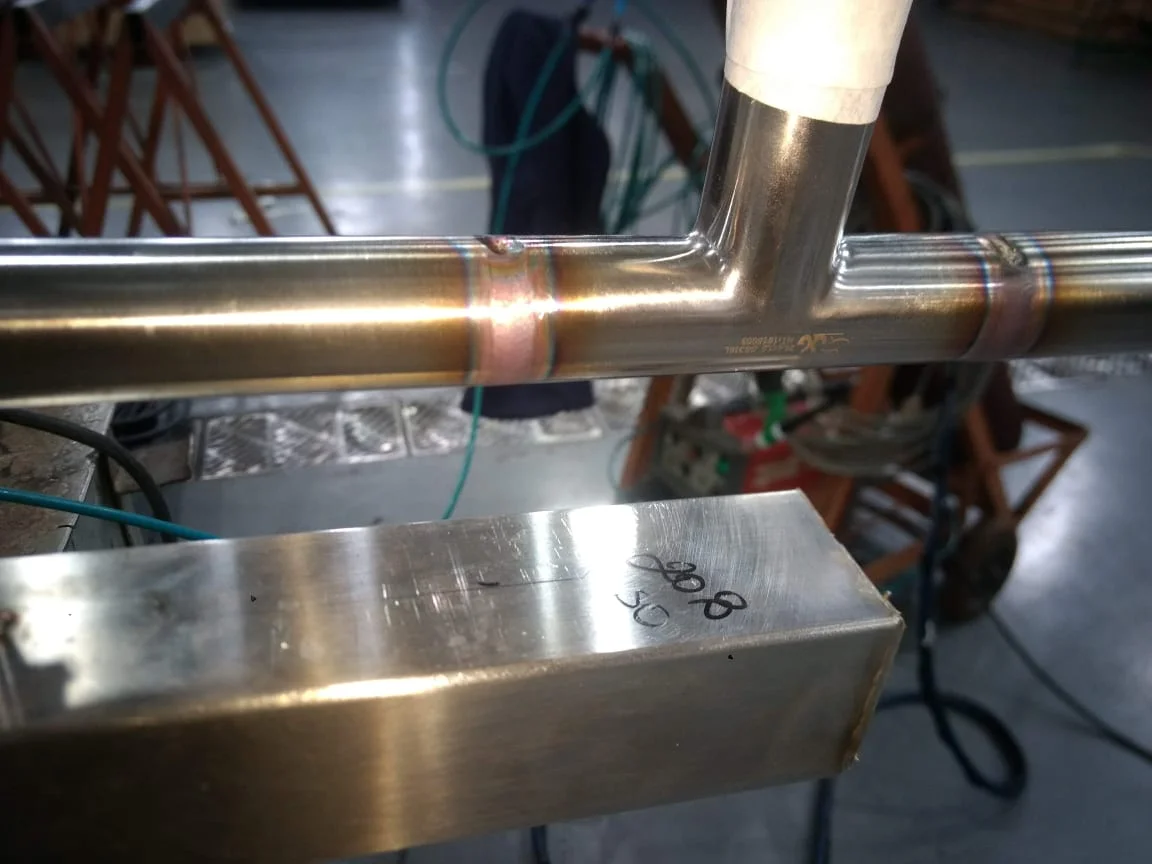
Clique nas imagens para ampliar
Solda de tubos OD em aço inox: processo, aplicações e critérios de qualidade
A Solda de tubos OD é a união circunferencial de tubos e conexões fabricados em aço inoxidável, considerando o diâmetro externo padronizado do tubo.
A sigla OD vem de Outside Diameter, expressão em inglês para diâmetro externo.
Na prática, esse padrão orienta a seleção, o encaixe e a preparação das peças que serão unidas, especialmente em tubulações industriais nas quais a higiene, a uniformidade do cordão e a estanqueidade da junta são requisitos relevantes.
A Jota Soldas oferece Solda OD em aço inox e atua também com soldagem e montagem industrial.
O serviço pode ser aplicado à união de tubos e conexões por soldagem orbital, conforme os materiais, a geometria, as condições de acesso e os requisitos definidos para cada projeto.
Para leitores não especialistas, a ideia central é simples, o tubo é preparado e alinhado, enquanto um equipamento conduz a tocha ao redor da junta com controle dos parâmetros de soldagem.
Para profissionais da área, o ponto decisivo está na combinação entre preparação da junta, controle térmico, proteção gasosa e repetibilidade da execução.
O que significa tubo OD?
Em um tubo OD, a referência dimensional principal é o diâmetro externo.
Essa informação não deve ser confundida com o diâmetro interno, com a espessura da parede ou com a dimensão nominal usada em outros sistemas de especificação.
O diâmetro externo influencia o encaixe entre componentes, a compatibilidade com conexões e a configuração do processo de soldagem.
A união ocorre na junta, região em que duas extremidades são posicionadas para formar uma continuidade mecânica e, quando previsto no projeto, uma passagem interna adequada ao processo industrial.
A preparação das extremidades pode envolver limpeza, corte, ajuste e alinhamento compatíveis com a especificação aplicável.
Qualquer irregularidade nessa etapa pode afetar a penetração, o formato do cordão de solda e a estanqueidade da conexão.
Como funciona a soldagem TIG orbital?
A soldagem orbital é uma forma controlada de realizar uma solda ao redor do tubo.
No processo TIG, também conhecido como GTAW, o arco elétrico é estabelecido entre um eletrodo de tungstênio e a peça.
O eletrodo não é consumido da mesma maneira que o material de adição, e a região da solda recebe proteção por gás adequado ao procedimento definido para o trabalho.
Em vez de o soldador conduzir manualmente toda a circunferência, o conjunto orbital movimenta a tocha ao redor da junta.
Esse movimento pode contribuir para maior repetibilidade, pois velocidade, corrente e outros parâmetros podem ser controlados de forma mais consistente ao longo do percurso.
A execução, entretanto, não se resume ao equipamento.
O resultado depende da preparação das peças, do correto posicionamento, da condição do material, da proteção gasosa e da avaliação dos requisitos do projeto.
A proteção gasosa reduz a exposição da poça de fusão ao ambiente durante a soldagem.
Quando o projeto exige proteção do lado interno do tubo, pode ser utilizada purga interna.
Esse recurso ajuda a proteger a superfície interna aquecida e deve ser definido de acordo com o material, a geometria, o processo e o nível de acabamento ou higiene requerido.
A necessidade de purga não deve ser presumida para todos os serviços, ela precisa ser analisada à luz da especificação técnica aplicável.
O controle dos parâmetros é importante porque corrente e velocidade influenciam a quantidade de calor transferida para a junta.
Uma combinação inadequada pode contribuir para falta de penetração, excesso de aquecimento, irregularidade do cordão ou alterações indesejadas no acabamento.
Por isso, a soldagem orbital oferece uma base de controle, mas não substitui a qualificação da mão de obra nem a análise técnica do escopo.
Glossário essencial
- Tubo OD: tubo identificado ou selecionado considerando o diâmetro externo, dimensão relevante para o encaixe e a configuração da união.
- Aço inoxidável: material utilizado em diferentes aplicações industriais, com requisitos de fabricação, limpeza e acabamento que devem ser avaliados conforme o projeto.
- Soldagem orbital: processo em que a tocha percorre a circunferência da junta de maneira controlada.
- Eletrodo de tungstênio: eletrodo utilizado no processo TIG para estabelecer o arco elétrico.
- Gás de proteção: gás empregado para proteger a região aquecida contra a interação indesejada com o ambiente.
- Purga interna: proteção gasosa aplicada no interior do tubo quando prevista ou necessária para o procedimento.
- Junta: região de encontro entre as peças que serão unidas.
- Cordão de solda: material solidificado formado na região da união após a passagem do arco e a fusão do material previsto no processo.
- Estanqueidade: capacidade da junta de impedir a passagem indesejada de um fluido, conforme o critério de avaliação definido para a aplicação.
Diagrama textual do processo
- Análise do escopo: → identificação do material, diâmetro externo, espessura, conexões, geometria e requisitos do projeto.
- Preparação das peças: → limpeza, corte, ajuste e preparação das extremidades conforme a especificação aplicável.
- Alinhamento da junta: → posicionamento dos tubos e conexões para reduzir desalinhamentos e variações na abertura.
- Configuração do processo: → definição dos parâmetros de corrente, velocidade, proteção gasosa e eventual purga interna.
- Soldagem orbital: → deslocamento controlado da tocha ao redor da junta, formando o cordão circunferencial.
- Inspeção: → avaliação visual e, quando previsto, verificação de estanqueidade ou outros controles definidos pelo contratante e pelo projeto.
Por que o padrão OD importa?
O padrão OD facilita a compreensão da dimensão externa do tubo e ajuda a organizar a compatibilidade entre tubos, conexões e ferramentas de montagem.
Também fornece uma referência relevante para a preparação do conjunto orbital.
Ainda assim, o diâmetro externo isoladamente não descreve todo o serviço.
Espessura, material, tipo de conexão, posição da junta, acessibilidade e requisitos de acabamento podem alterar a forma de execução.
Essa distinção evita uma interpretação comum, acreditar que qualquer união de tubos inoxidáveis será automaticamente uma solda orbital sanitária.
A soldagem TIG convencional e a soldagem TIG orbital podem utilizar princípios semelhantes de arco e proteção gasosa, mas diferem principalmente na forma de condução da tocha e no nível de controle e repetibilidade buscado.
A escolha depende do escopo, da geometria, da quantidade de juntas, da acessibilidade e dos critérios técnicos estabelecidos.
A Jota Soldas desenvolve soluções personalizadas em soldagem e montagem industrial, considerando as necessidades específicas de cada projeto.
Para avaliar uma aplicação de Solda de tubos OD, o ideal é encaminhar desenho ou esboço, material, dimensões, tipo de conexão, requisitos de acabamento, necessidade de purga e critérios de inspeção disponíveis.
Com essas informações, a análise técnica pode ser direcionada ao processo adequado, sem assumir requisitos que não estejam documentados.
Etapas técnicas e fatores que influenciam a qualidade da junta
A qualidade de uma solda em tubos de aço inoxidável não depende apenas do equipamento de soldagem.
Ela é construída pela combinação entre preparação correta, alinhamento, seleção dos parâmetros, proteção gasosa, execução controlada e inspeção compatível com o projeto.
Na soldagem orbital, essa integração é especialmente importante porque a repetibilidade do cordão depende tanto da programação do processo quanto das condições reais encontradas em cada junta.
A Jota Soldas atua com soldagem e montagem industrial e oferece atendimento personalizado para demandas que exigem precisão.
Em uma avaliação técnica, a definição do método e dos controles deve considerar o material, a geometria do conjunto, o tipo de conexão, os requisitos de higiene, a necessidade de estanqueidade e as especificações fornecidas pelo contratante.
Preparação das extremidades e da junta
Antes do início do arco, as extremidades dos tubos e conexões precisam ser avaliadas e preparadas de acordo com o projeto.
Essa etapa inclui a conferência do corte, a remoção de rebarbas, a limpeza das superfícies e a verificação de possíveis danos que possam interferir no encaixe.
Resíduos, umidade, partículas, óleos ou outros contaminantes podem comprometer a estabilidade da soldagem e o acabamento do cordão.
A preparação também deve respeitar a geometria prevista para a junta.
Espessura, diâmetro externo, tipo de conexão e condição das bordas influenciam a transferência de calor e a formação da penetração.
Em tubos OD, o diâmetro externo é uma referência importante para o posicionamento e para a compatibilidade entre os componentes, mas a definição final depende dos desenhos, memoriais, especificações e tolerâncias aplicáveis ao escopo.
Quando há necessidade de acabamento interno sanitário, a preparação deve ser ainda mais cuidadosa.
Uma irregularidade interna pode dificultar a limpeza, favorecer retenções ou afetar o escoamento do processo.
Por isso, a análise não deve se limitar à aparência externa da junta.
Alinhamento, encaixe e estabilidade
O alinhamento influencia diretamente a uniformidade da junta.
Tubos desalinhados, com folga inadequada ou sujeitos a movimentação durante a execução podem alterar a distância entre as superfícies, a penetração e o perfil do cordão.
Antes da soldagem, é necessário verificar a concentricidade, a posição relativa dos componentes e a estabilidade do conjunto.
O encaixe deve ser mantido de forma consistente durante toda a operação.
Dispositivos de fixação, ponteamento ou outros recursos de montagem podem ser definidos conforme o projeto e a geometria da tubulação, desde que não introduzam contaminação nem prejudiquem a sequência de soldagem.
O objetivo é evitar que a junta se mova por efeito do calor ou por esforços mecânicos do conjunto.
Esse controle demonstra por que a repetibilidade não é apenas uma característica do equipamento orbital.
Mesmo com controle automatizado, uma junta mal preparada ou desalinhada não será corrigida pela programação.
A automação contribui para repetir a velocidade e a movimentação estabelecidas, mas a condição inicial da junta continua sendo determinante.
Ajuste de corrente, velocidade e demais parâmetros
A corrente e a velocidade de soldagem devem ser definidas em conjunto com as características do material, a espessura, o diâmetro, a posição da junta, o eletrodo de tungstênio, o gás de proteção e os requisitos de acabamento.
Não existe um ajuste universal que possa ser aplicado a todas as tubulações.
Os parâmetros precisam ser avaliados conforme a especificação do projeto e a condição efetiva de execução.
Na soldagem orbital, o controle da movimentação ao redor do tubo ajuda a manter maior padronização entre as posições da circunferência.
Ainda assim, a equipe deve observar a resposta do arco e o comportamento da poça de fusão.
Corrente inadequada pode contribuir para falta de penetração, aquecimento excessivo, deformação ou alterações no acabamento.
Velocidade incompatível pode modificar o aporte térmico e o perfil do cordão.
A definição técnica também deve considerar a sequência de soldagem, a eventual necessidade de alimentação de material, o controle da temperatura e as condições de acesso.
Esses fatores não devem ser presumidos sem conhecer o escopo.
Quando houver procedimento de soldagem, desenho, ficha técnica ou requisito específico do contratante, esses documentos devem orientar a execução.
Proteção gasosa e purga interna
O gás de proteção tem a função de proteger a região do arco e da poça de fusão contra a atmosfera.
Sua seleção, vazão e forma de aplicação devem seguir o procedimento definido para o material e para a junta.
A proteção externa contribui para a estabilidade do processo e para a formação de um cordão com acabamento adequado, mas sua eficiência depende também da limpeza, do posicionamento e da ausência de correntes de ar que possam dispersar o gás.
Em determinadas aplicações, a purga interna pode ser exigida pelo projeto.
Ela protege a superfície interna da junta durante a soldagem e pode ser relevante quando o acabamento interno, a resistência à oxidação ou os requisitos de higiene são fatores críticos.
A necessidade de purga não deve ser presumida para toda situação nem descartada sem avaliação, deve ser definida a partir do material, do processo, do uso da tubulação e das exigências documentadas pelo contratante.
A preparação para a purga envolve avaliar o volume interno, o isolamento da região, a estabilidade da proteção e o momento adequado para iniciar e encerrar o fluxo.
Falhas nessa etapa podem resultar em alteração do acabamento interno e exigir análise ou retrabalho, conforme os critérios de aceitação aplicáveis.
Inspeção e verificação da junta
Após a execução, a inspeção visual deve verificar aspectos como continuidade do cordão, uniformidade do acabamento, indícios de porosidade aparente, mordeduras, trincas, falta de fusão visível, respingos indevidos, descontinuidades e sinais de oxidação incompatíveis com o requisito do processo.
A inspeção visual é uma etapa importante, mas sua abrangência deve ser definida de acordo com o projeto.
Quando a estanqueidade for um requisito, a verificação deve seguir o método e os critérios estabelecidos na documentação aplicável.
O ensaio ou procedimento escolhido depende do serviço, do fluido, da pressão, da função da linha e das exigências do contratante.
Não é adequado atribuir um único método a todas as instalações ou considerar a aprovação visual como prova suficiente de estanqueidade.
Também pode ser necessário registrar informações de execução, identificação das juntas, materiais utilizados, inspeções realizadas e eventuais não conformidades.
A rastreabilidade, quando prevista no escopo, deve ser combinada previamente entre as partes.
A validação documental evita interpretações diferentes sobre o que foi solicitado e sobre os critérios usados para aceitar a junta.
Critérios técnicos antes da liberação
- Material, diâmetro externo, espessura e tipo de conexão conferidos.
- Desenhos, especificações e requisitos do contratante analisados.
- Extremidades limpas, sem rebarbas ou danos que afetem o encaixe.
- Alinhamento, concentricidade e estabilidade da junta verificados.
- Eletrodo de tungstênio, consumíveis e gás de proteção compatíveis com o procedimento definido.
- Corrente, velocidade e demais parâmetros avaliados para a condição da junta.
- Necessidade de purga interna confirmada ou formalmente dispensada conforme o escopo.
- Proteção contra contaminantes e correntes de ar prevista.
- Inspeção visual realizada após a soldagem.
- Verificação de estanqueidade prevista executada quando aplicável.
- Registros e documentos de aceitação alinhados com o contratante.
Pontos de controle durante a execução!
| Etapa | Ponto de controle | Risco reduzido |
|---|---|---|
| Preparação | Limpeza, corte e condição das bordas | Contaminação, folgas irregulares e dificuldade de fusão |
| Montagem | Alinhamento e fixação dos componentes | Deslocamento, deformação e variação do cordão |
| Soldagem | Corrente, velocidade e estabilidade do arco | Penetração inconsistente e aporte térmico inadequado |
| Proteção | Gás externo e purga interna, quando aplicável | Oxidação, alteração do acabamento e perda de confiabilidade |
| Inspeção | Aparência, continuidade e critérios definidos | Liberação de juntas fora da especificação |
Solda de tubos OD: critérios técnicos e aplicações
Um acabamento irregular pode estar relacionado a desalinhamento, variação da preparação, movimentação do conjunto ou instabilidade na proteção gasosa.
Uma penetração insuficiente pode exigir a análise conjunta da corrente, da velocidade, da abertura da junta, da espessura e da técnica empregada.
Oxidação interna pode indicar proteção insuficiente, purga inadequada ou condição de limpeza incompatível com o requisito.
Essas relações são orientativas e não substituem uma avaliação da junta.
A causa de uma falha deve ser investigada com base no procedimento aplicável, nas condições registradas e nos critérios de aceitação do projeto.
Alterar parâmetros sem identificar a origem do problema pode apenas deslocar a falha para outra etapa ou aumentar o retrabalho.
A mão de obra qualificada e o atendimento próximo contribuem para interpretar as particularidades de cada montagem, mas a decisão técnica precisa permanecer vinculada aos documentos e requisitos do escopo.
Por isso, ao consultar a Jota Soldas sobre uma demanda, é recomendável enviar desenhos, especificações do material, dimensões, tipo de conexão, finalidade da tubulação, requisitos de acabamento, necessidade de purga, critérios de inspeção e informações sobre montagem ou manutenção.
Com esses dados, a avaliação pode ser direcionada às condições reais do projeto, sem presumir parâmetros, normas ou controles que não tenham sido definidos pelo contratante.
Aplicações da Solda de tubos OD em processos industriais
A Solda de tubos OD é aplicada principalmente em sistemas industriais que exigem união precisa entre tubos e conexões de aço inoxidável, acabamento uniforme e controle de estanqueidade.
Nesse contexto, OD significa Outside Diameter, ou diâmetro externo, uma referência importante para compatibilidade dimensional entre os componentes da tubulação.
Quando executada por soldagem TIG orbital, a união circunferencial pode apresentar maior padronização, desde que o processo seja definido e conduzido de acordo com o material, a geometria, o projeto e os requisitos do ambiente de operação.
A escolha dessa solução não depende apenas do setor industrial.
Também é necessário avaliar o tipo de fluido ou produto transportado, as condições de limpeza, o nível de exigência sanitária, a configuração da linha, o acesso para montagem e manutenção e os critérios de inspeção previstos para a junta.
Por isso, a Solda de tubos OD deve ser tratada como parte de uma especificação técnica mais ampla, e não como uma etapa isolada.
Onde a Solda de tubos OD é utilizada?
Em instalações alimentícias, as tubulações podem integrar etapas de transferência, processamento, limpeza e distribuição de produtos.
Nesses ambientes, a geometria interna da junta, o acabamento do cordão e a ausência de irregularidades que dificultem a limpeza são aspectos relevantes para o projeto.
Uma solda bem executada contribui para reduzir pontos de retenção e facilita a manutenção das condições de higiene definidas pelo processo industrial.
A aplicação pode envolver a união de tubos e conexões de aço inoxidável em linhas de processo, ramais, derivações e trechos de interligação.
O escopo deve considerar o diâmetro externo dos tubos, a espessura do material, o alinhamento entre as peças e os requisitos de acabamento estabelecidos pelo contratante.
Indústria farmacêutica
Na indústria farmacêutica, a tubulação pode estar associada ao transporte de insumos, soluções, água de processo ou outros fluidos industriais.
A necessidade de controle de contaminação e de limpeza torna importante avaliar cuidadosamente a preparação da junta, a proteção gasosa, a penetração e o acabamento resultante.
A soldagem orbital pode ser considerada quando a repetibilidade das juntas e o controle dos parâmetros são prioridades do projeto.
Entretanto, a adequação do processo precisa ser confirmada a partir dos materiais, da geometria da tubulação, dos requisitos de validação e dos critérios documentais definidos pelo cliente.
A técnica, por si só, não substitui a especificação, a inspeção ou os procedimentos de controle aplicáveis à instalação.
Indústria química
Em processos químicos, a seleção da tubulação depende das características do produto transportado, da temperatura, das condições de operação e da compatibilidade dos materiais.
O aço inoxidável pode fazer parte de diferentes soluções industriais, mas a escolha do material e do método de união deve ser verificada conforme o projeto e os requisitos do processo.
Nesse cenário, a soldagem orbital pode ser empregada na união de tubos e conexões quando o escopo requer controle consistente da solda circunferencial.
A estanqueidade da junta é um ponto essencial, mas deve ser analisada em conjunto com os critérios de inspeção, os testes previstos, a montagem dos suportes e as condições de manutenção da linha.
Indústria cosmética
A indústria cosmética também pode utilizar tubulações sanitárias em etapas de fabricação, transferência e limpeza.
O acabamento e a possibilidade de higienização adequada são fatores que influenciam a escolha da solução de união.
Linhas com exigência de padronização podem se beneficiar de um processo que permita controlar a velocidade, a corrente e a proteção gasosa de maneira consistente.
As necessidades variam conforme o produto, a configuração da planta e o nível de limpeza exigido.
Assim, o escopo pode incluir somente a execução das juntas ou abranger montagem, ajustes, adequações e manutenção de trechos de tubulação, conforme a demanda técnica apresentada pelo contratante.
Relação entre o processo de soldagem e as necessidades industriais
A solda em tubos OD precisa atender simultaneamente a requisitos dimensionais, mecânicos, sanitários e operacionais.
O padrão OD facilita a identificação do diâmetro externo e ajuda a organizar a compatibilidade entre tubos, conexões e equipamentos.
Porém, a verificação deve incluir tolerâncias, espessuras, tipo de conexão, posição de soldagem e condições reais de instalação.
A proteção gasosa tem a função de contribuir para a estabilidade do arco e para a proteção da região aquecida.
Em determinadas configurações, o projeto pode exigir purga interna para proteger a superfície interna da junta durante a soldagem.
Essa necessidade não deve ser presumida para todos os serviços, ela depende do material, do procedimento adotado, do acabamento requerido e da especificação técnica aplicável.
A limpeza também deve ser considerada antes, durante e depois da execução.
Contaminantes, partículas, resíduos de preparação ou manuseio inadequado podem comprometer o acabamento e dificultar a avaliação da junta.
Por essa razão, a preparação das extremidades, o alinhamento, o controle do ambiente de trabalho e a inspeção visual fazem parte da qualidade do conjunto.
Matriz qualitativa de necessidades por setor!
| Setor | Necessidades frequentemente avaliadas | Aspectos técnicos a confirmar |
|---|---|---|
| Alimentício | Higiene, limpeza e acabamento uniforme | Material, geometria, acessibilidade e critérios sanitários do projeto |
| Farmacêutico | Controle de contaminação, repetibilidade e documentação | Requisitos de validação, inspeção, purga e rastreabilidade prevista |
| Químico | Compatibilidade do material, estanqueidade e segurança operacional | Fluido, condições de operação, espessura e método de inspeção |
| Cosmético | Acabamento, limpeza e padronização da tubulação | Produto, configuração da linha, conexões e rotina de manutenção |
Solda de tubos OD: critérios técnicos e aplicações
A matriz não substitui uma análise de engenharia.
Ela serve como ponto de partida para organizar as perguntas que precisam ser respondidas antes da contratação ou da execução do serviço.
Exemplos de escopo industrial
Um escopo pode envolver a união de tubos OD de aço inoxidável a conexões compatíveis em uma linha sanitária nova.
Também pode incluir a montagem de trechos de tubulação, a adaptação de uma conexão existente, a substituição de uma junta, a manutenção de um ramal ou a integração da linha com equipamentos de processo.
Em cada situação, devem ser definidos o material, as dimensões, os desenhos disponíveis, a posição das juntas, o acabamento desejado e os procedimentos de inspeção.
Quando a atividade estiver associada à montagem ou à manutenção, é importante avaliar as condições do local, a necessidade de desmontagem, o acesso aos pontos de solda, a proteção de equipamentos próximos e os requisitos de segurança.
A qualidade da junta depende tanto da execução da solda quanto da preparação do conjunto e da organização do trabalho.
A Jota Soldas atua com soldagem, fabricação e montagem industrial desde 2019 e oferece a Solda OD em aço inox para demandas que exigem precisão e estanqueidade.
Conforme as informações institucionais fornecidas, a empresa atende demandas industriais em âmbito nacional, desenvolvendo soluções sob medida e realizando atendimento personalizado.
A definição do escopo, contudo, deve ser feita a partir das características concretas de cada projeto.
Para solicitar uma avaliação técnica, o contratante pode reunir desenhos ou isométricos, material e dimensões dos tubos, tipos de conexões, quantidade aproximada de juntas, finalidade da linha, requisitos de acabamento, necessidade prevista de purga, condições de montagem e critérios de inspeção.
Também é útil informar se o serviço envolve fabricação, montagem, manutenção ou apenas a execução de soldas em componentes já preparados.
Com essas informações, a análise tende a ser mais objetiva e reduz o risco de incompatibilidades entre o serviço esperado e as condições reais da instalação.
A consulta à Jota Soldas pode ajudar a avaliar os requisitos específicos da aplicação e a definir uma solução compatível com o projeto, sem substituir as especificações técnicas e os procedimentos de segurança do contratante.
Como escolher uma empresa para soldagem de tubos OD?
Escolher uma empresa para executar Solda de tubos OD exige mais do que verificar se o fornecedor realiza soldagem em aço inoxidável.
A decisão deve considerar a experiência prática da equipe, a compreensão do projeto, o controle do processo, a segurança da execução e a capacidade de integrar soldagem, montagem e manutenção quando o escopo exigir.
Uma contratação bem definida reduz incompatibilidades entre desenho, materiais, conexões, método de soldagem e critérios de inspeção.
Critérios técnicos para avaliar o fornecedor
A experiência deve ser analisada em relação ao tipo de serviço solicitado.
Uma empresa pode atuar com soldagem industrial, mas é importante confirmar se compreende as particularidades de tubos OD, juntas circunferenciais, conexões de aço inoxidável e aplicações que exigem acabamento, higiene ou estanqueidade.
Também vale verificar como a empresa organiza a execução, quem interpreta os desenhos, como são definidos os parâmetros de soldagem, de que forma ocorre a preparação das extremidades e quais registros ou documentos fazem parte do escopo.
Qualificação técnica não deve ser tratada apenas como uma declaração comercial.
Ela precisa aparecer na capacidade de fazer perguntas pertinentes, identificar interferências e explicar as decisões de processo em linguagem clara.
A Jota Soldas atua desde 2019 com soldagem, fabricação e montagem industrial.
A empresa foi fundada por um profissional com mais de uma década de experiência prática no ramo e informa contar com corpo técnico especializado.
Esses dados institucionais podem ser considerados na avaliação inicial, sempre em conjunto com a aderência da empresa aos requisitos específicos do projeto.
Compreensão do projeto e da especificação
Antes de solicitar uma proposta, o contratante deve avaliar se o fornecedor busca entender o conjunto da aplicação.
A solda não deve ser analisada de forma isolada, pois o resultado depende da relação entre material, diâmetro externo, espessura, geometria, tipo de conexão, posição de montagem, fluido de processo, requisitos de limpeza e critérios de inspeção.
Uma empresa preparada tende a solicitar ou confirmar informações como:
- desenhos técnicos e isométricos disponíveis;
- materiais e dimensões dos tubos e conexões;
- tipo de junta e acessibilidade para a execução;
- necessidade de soldagem orbital ou possibilidade de outro método;
- exigência de proteção gasosa e purga interna;
- requisitos de acabamento e estanqueidade;
- critérios de inspeção definidos pelo projeto ou pelo contratante;
- necessidade de montagem, manutenção ou integração com outras etapas;
- documentação e rastreabilidade previstas no escopo.
Se essas informações ainda não estiverem completas, o correto é registrar as pendências e definir como elas serão validadas.
Especificações incompletas podem gerar retrabalho, alterações de escopo e incompatibilidades entre a fabricação e a montagem.
Controle de processo e segurança
O fornecedor deve demonstrar como controla as etapas que influenciam a junta.
Isso inclui preparação, limpeza, alinhamento, fixação, seleção do eletrodo de tungstênio, gás de proteção, regulagem de corrente e velocidade, execução e inspeção.
Não é necessário que o contratante defina sozinho todos os parâmetros, mas é importante que receba uma explicação tecnicamente coerente sobre como eles serão estabelecidos conforme o material, a geometria e a especificação aplicável.
A segurança também deve fazer parte da análise desde o planejamento.
Em serviços de montagem e manutenção, podem existir interferências com equipamentos, circulação de pessoas, áreas produtivas e condições operacionais da planta.
A empresa contratada deve avaliar as condições reais de execução e alinhar responsabilidades com o contratante, sem presumir que um procedimento utilizado em um projeto será adequado para todos os demais.
Rastreabilidade e capacidade de montagem
A rastreabilidade deve ser verificada quando estiver prevista no escopo.
O contratante pode perguntar quais informações serão registradas, como os materiais serão identificados e quais documentos serão entregues.
A resposta precisa corresponder ao nível de controle solicitado pelo projeto, sem atribuir automaticamente certificações ou registros que não tenham sido confirmados.
Também é relevante entender se o fornecedor consegue atuar apenas na soldagem ou se pode apoiar outras etapas, como fabricação, montagem industrial e manutenção.
Quando essas atividades são coordenadas, a comunicação entre as frentes pode ser mais objetiva, mas a abrangência exata deve ser definida caso a caso.
Critérios técnicos de contratação
Use as perguntas abaixo para comparar fornecedores de maneira técnica e reduzir falhas de escopo:
- A empresa já executou serviços compatíveis com tubos OD e aço inoxidável?
- O fornecedor compreende a diferença entre solda circunferencial manual e soldagem orbital?
- A equipe consegue analisar desenhos, isométricos, materiais e conexões antes de definir a execução?
- Como serão tratados o alinhamento, a limpeza e a preparação das extremidades?
- O projeto exige purga interna ou outra forma de proteção gasosa?
- Quais parâmetros serão controlados durante a soldagem?
- Como será verificado o acabamento da junta?
- Que tipo de inspeção e verificação de estanqueidade está previsto na especificação aplicável?
- Há necessidade de documentação ou rastreabilidade?
- O escopo inclui somente a soldagem ou também fabricação, montagem e manutenção?
- Como serão tratadas alterações de desenho ou requisitos identificados durante a avaliação técnica?
- Quais informações o contratante precisa fornecer para uma análise adequada?
Esse critérios técnicos não substitui a especificação do projeto.
Ele serve para organizar a conversa técnica e identificar, antes da contratação, pontos que poderiam causar retrabalho ou interpretações diferentes entre as partes.
Perguntas frequentes
Toda Solda de tubos OD precisa de purga interna?
Não é possível afirmar isso para todos os projetos.
A necessidade de purga interna depende do material, da aplicação, do nível de proteção da raiz e da especificação definida pelo contratante.
Em tubos de aço inoxidável destinados a processos que exigem controle de contaminação e acabamento interno, a purga pode ser necessária, mas essa decisão deve ser confirmada tecnicamente para cada serviço.
Quais materiais e conexões devem ser informados?
Devem ser informados, conforme a documentação disponível, o material dos tubos, dimensões, espessuras, conexões, componentes de transição e eventuais restrições de compatibilidade.
Essas informações ajudam a definir a preparação da junta, o método de soldagem, a proteção gasosa e os critérios de inspeção.
Como a inspeção deve ser definida?
A inspeção deve seguir a especificação do projeto e os requisitos acordados entre contratante e fornecedor.
A avaliação pode envolver inspeção visual, análise do acabamento e verificação de estanqueidade, entre outras verificações aplicáveis ao escopo.
O importante é definir previamente o que será inspecionado, em qual etapa e quais documentos deverão registrar a aceitação.
O que enviar para solicitar uma avaliação técnica ou orçamento?
É recomendável reunir desenhos, isométricos, lista de materiais, dimensões dos tubos e conexões, quantidade estimada de juntas, local ou condição de montagem, requisitos de acabamento, necessidade de purga, critérios de inspeção e informações sobre integração com fabricação ou manutenção.
Quanto mais claro for o escopo, mais consistente tende a ser a análise das necessidades do serviço.
Próximos passos para reduzir incompatibilidades
Comece reunindo a documentação técnica disponível e separando os requisitos obrigatórios dos pontos ainda indefinidos.
Em seguida, solicite que a empresa avalie o escopo, faça perguntas sobre a aplicação e indique quais informações precisam ser confirmadas.
Evite escolher exclusivamente por disponibilidade ou por uma descrição genérica do serviço, a compatibilidade entre fornecedor, projeto e método de execução é determinante para uma contratação responsável.
A Jota Soldas pode ser consultada para avaliar requisitos específicos de Solda de tubos OD em aço inoxidável.
Conforme o contexto institucional informado, a empresa atua em âmbito nacional com soldagem, fabricação e montagem industrial, oferecendo atendimento personalizado e soluções sob medida para demandas industriais.
A consulta deve ser baseada nos desenhos, materiais, conexões, requisitos de inspeção e condições de montagem do projeto, sem presumir preço, prazo, resultado ou documentação que não tenham sido previamente definidos.
Esses temas ajudam a conectar a execução da junta ao sistema industrial em que ela será instalada.
Para saber mais sobre Solda de tubos OD
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

