Galeria
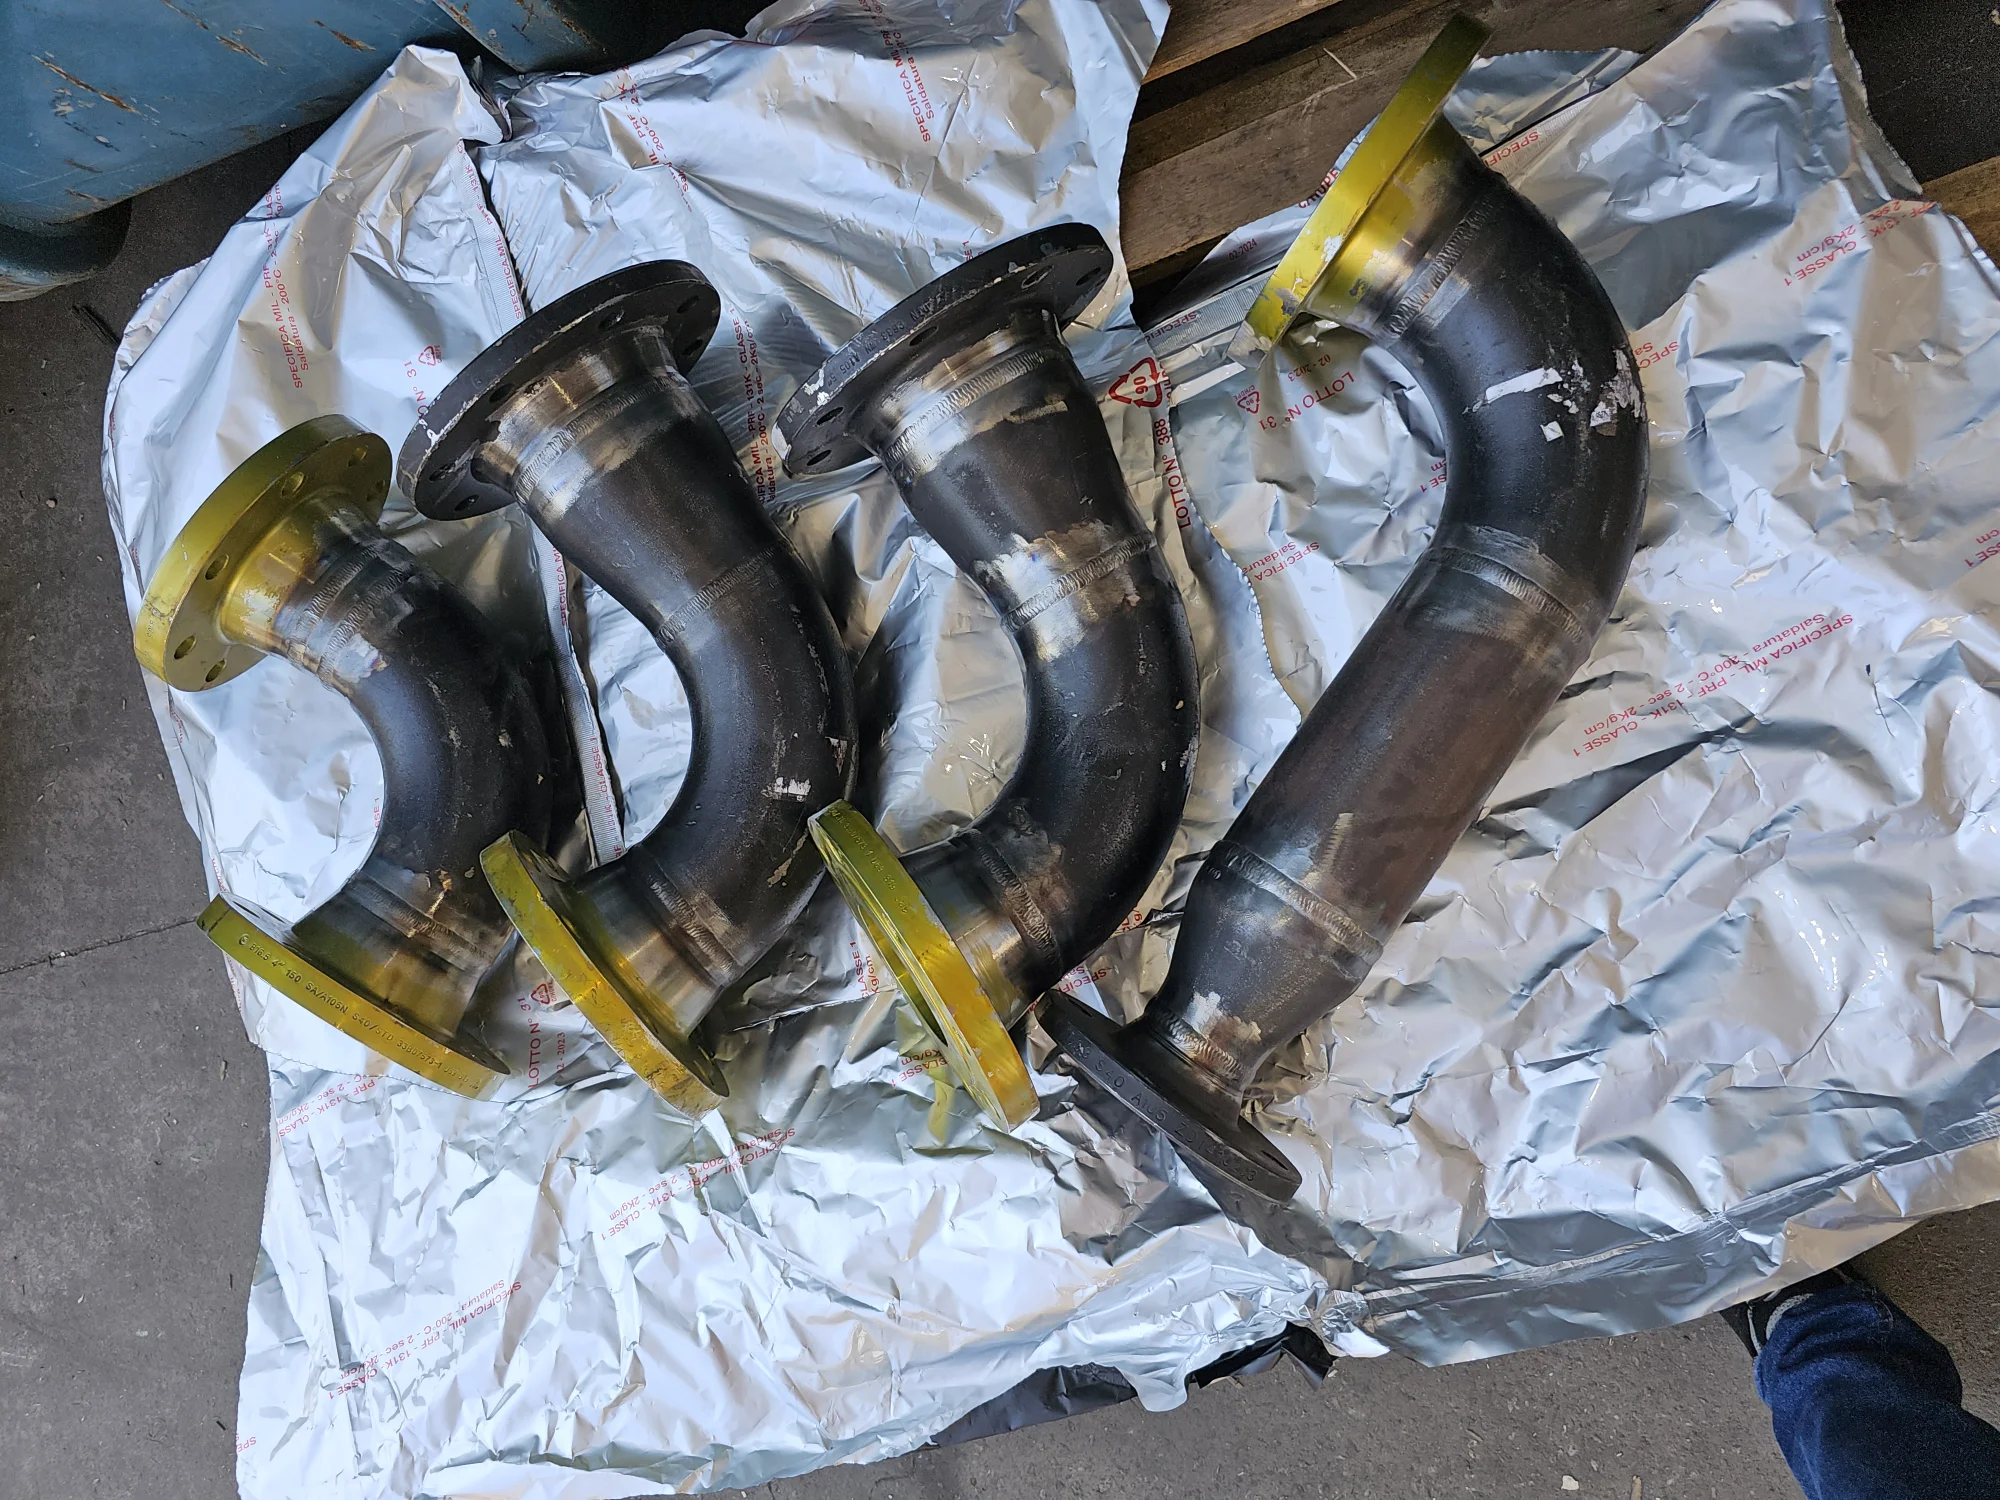
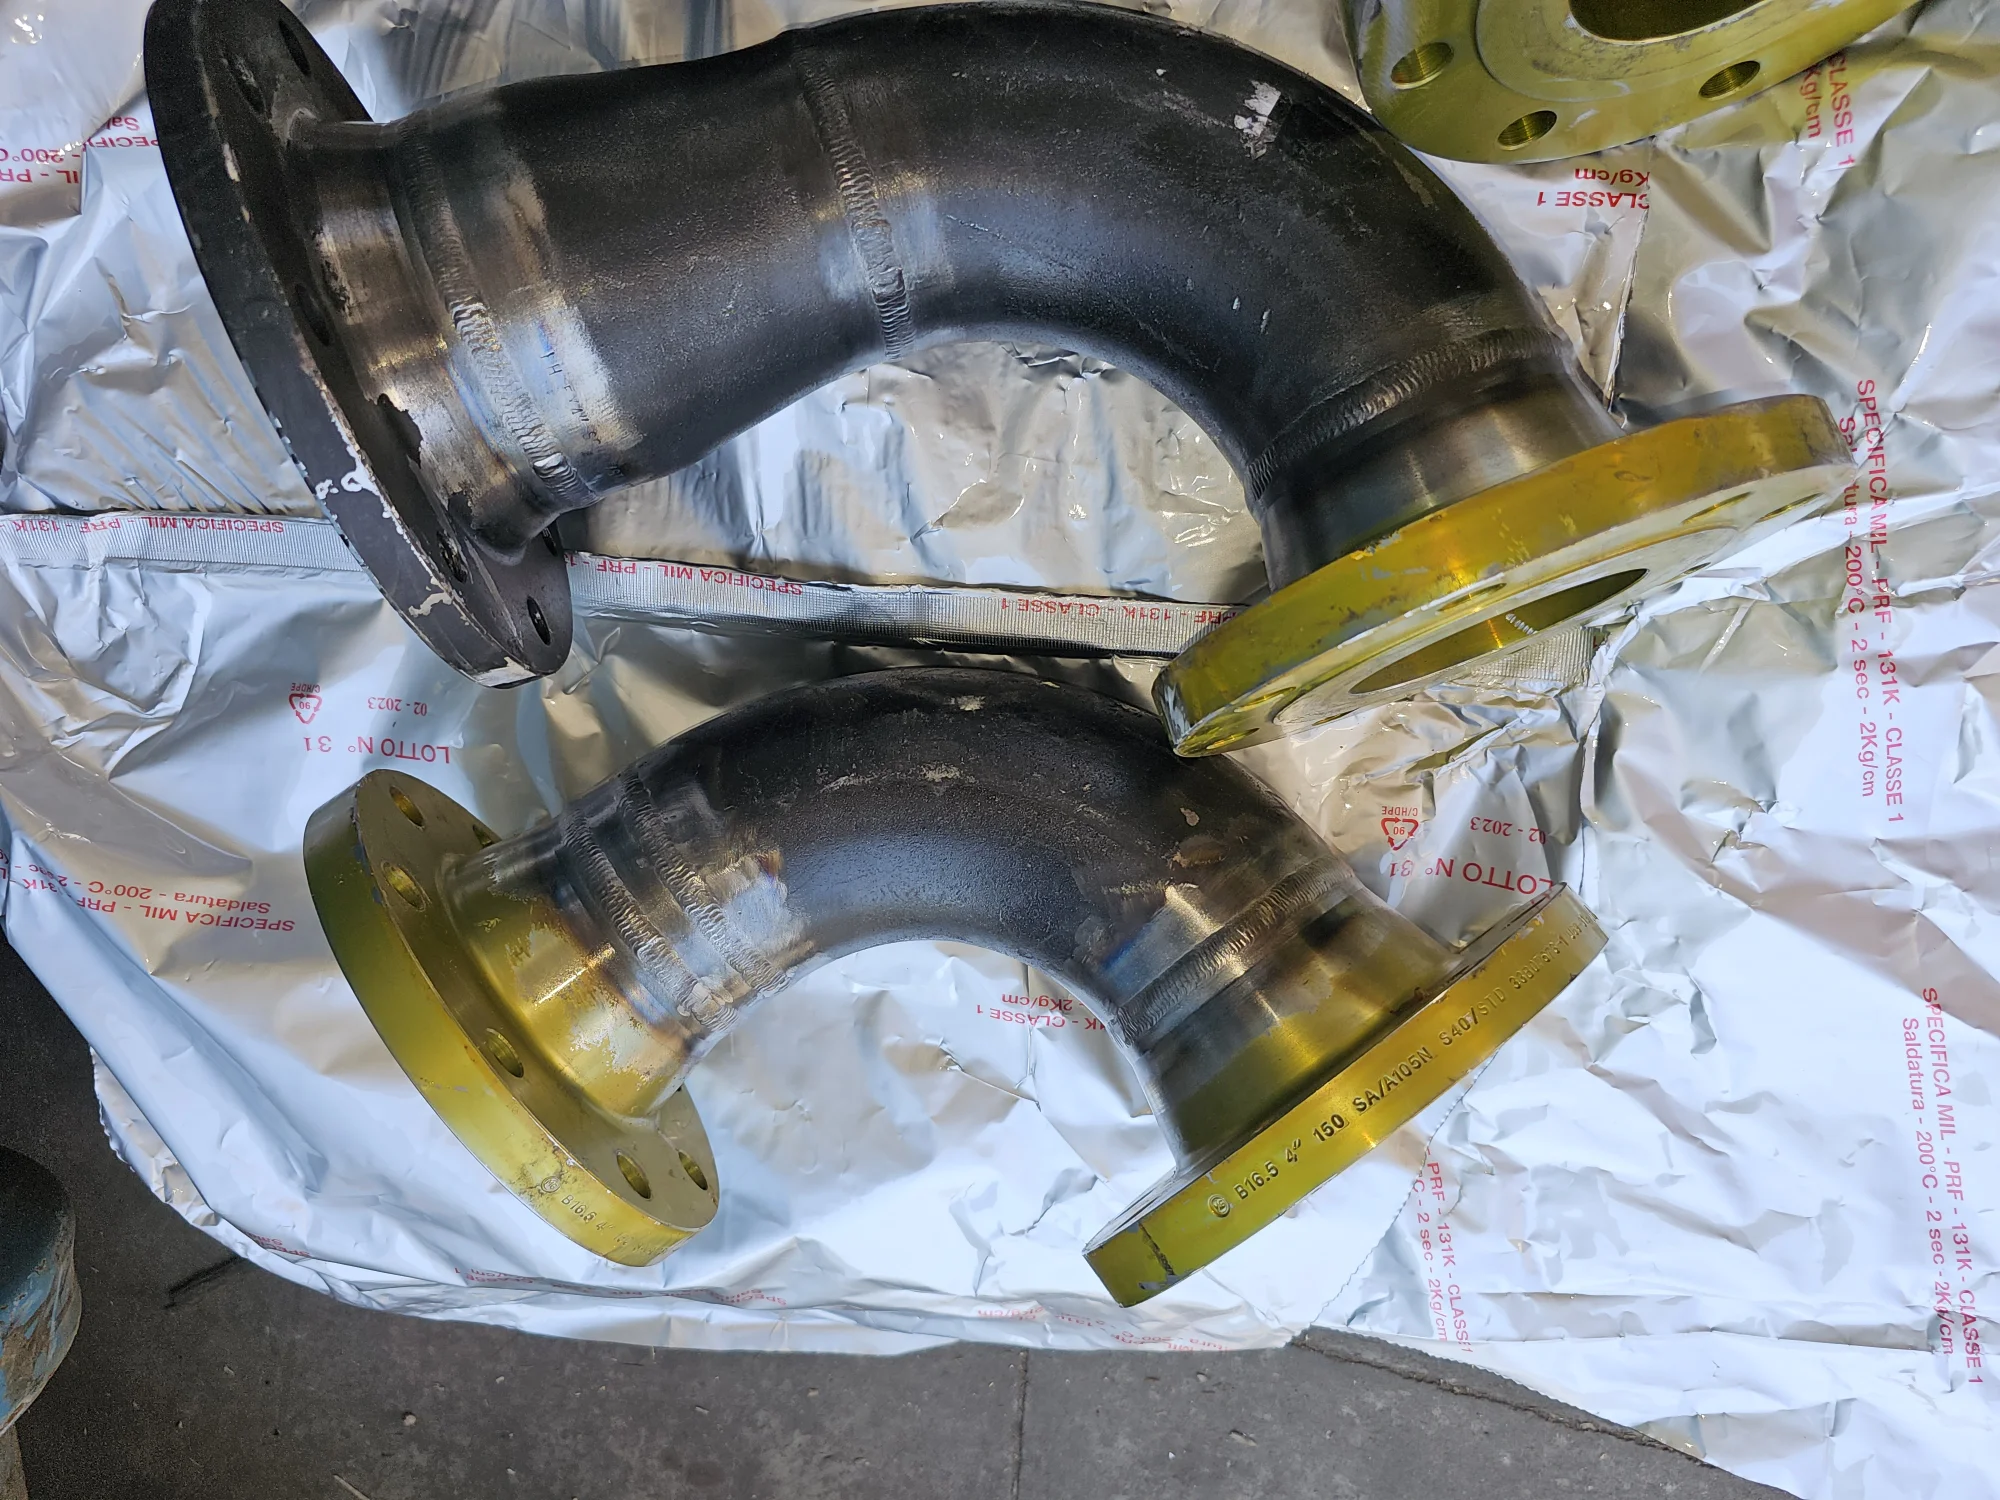
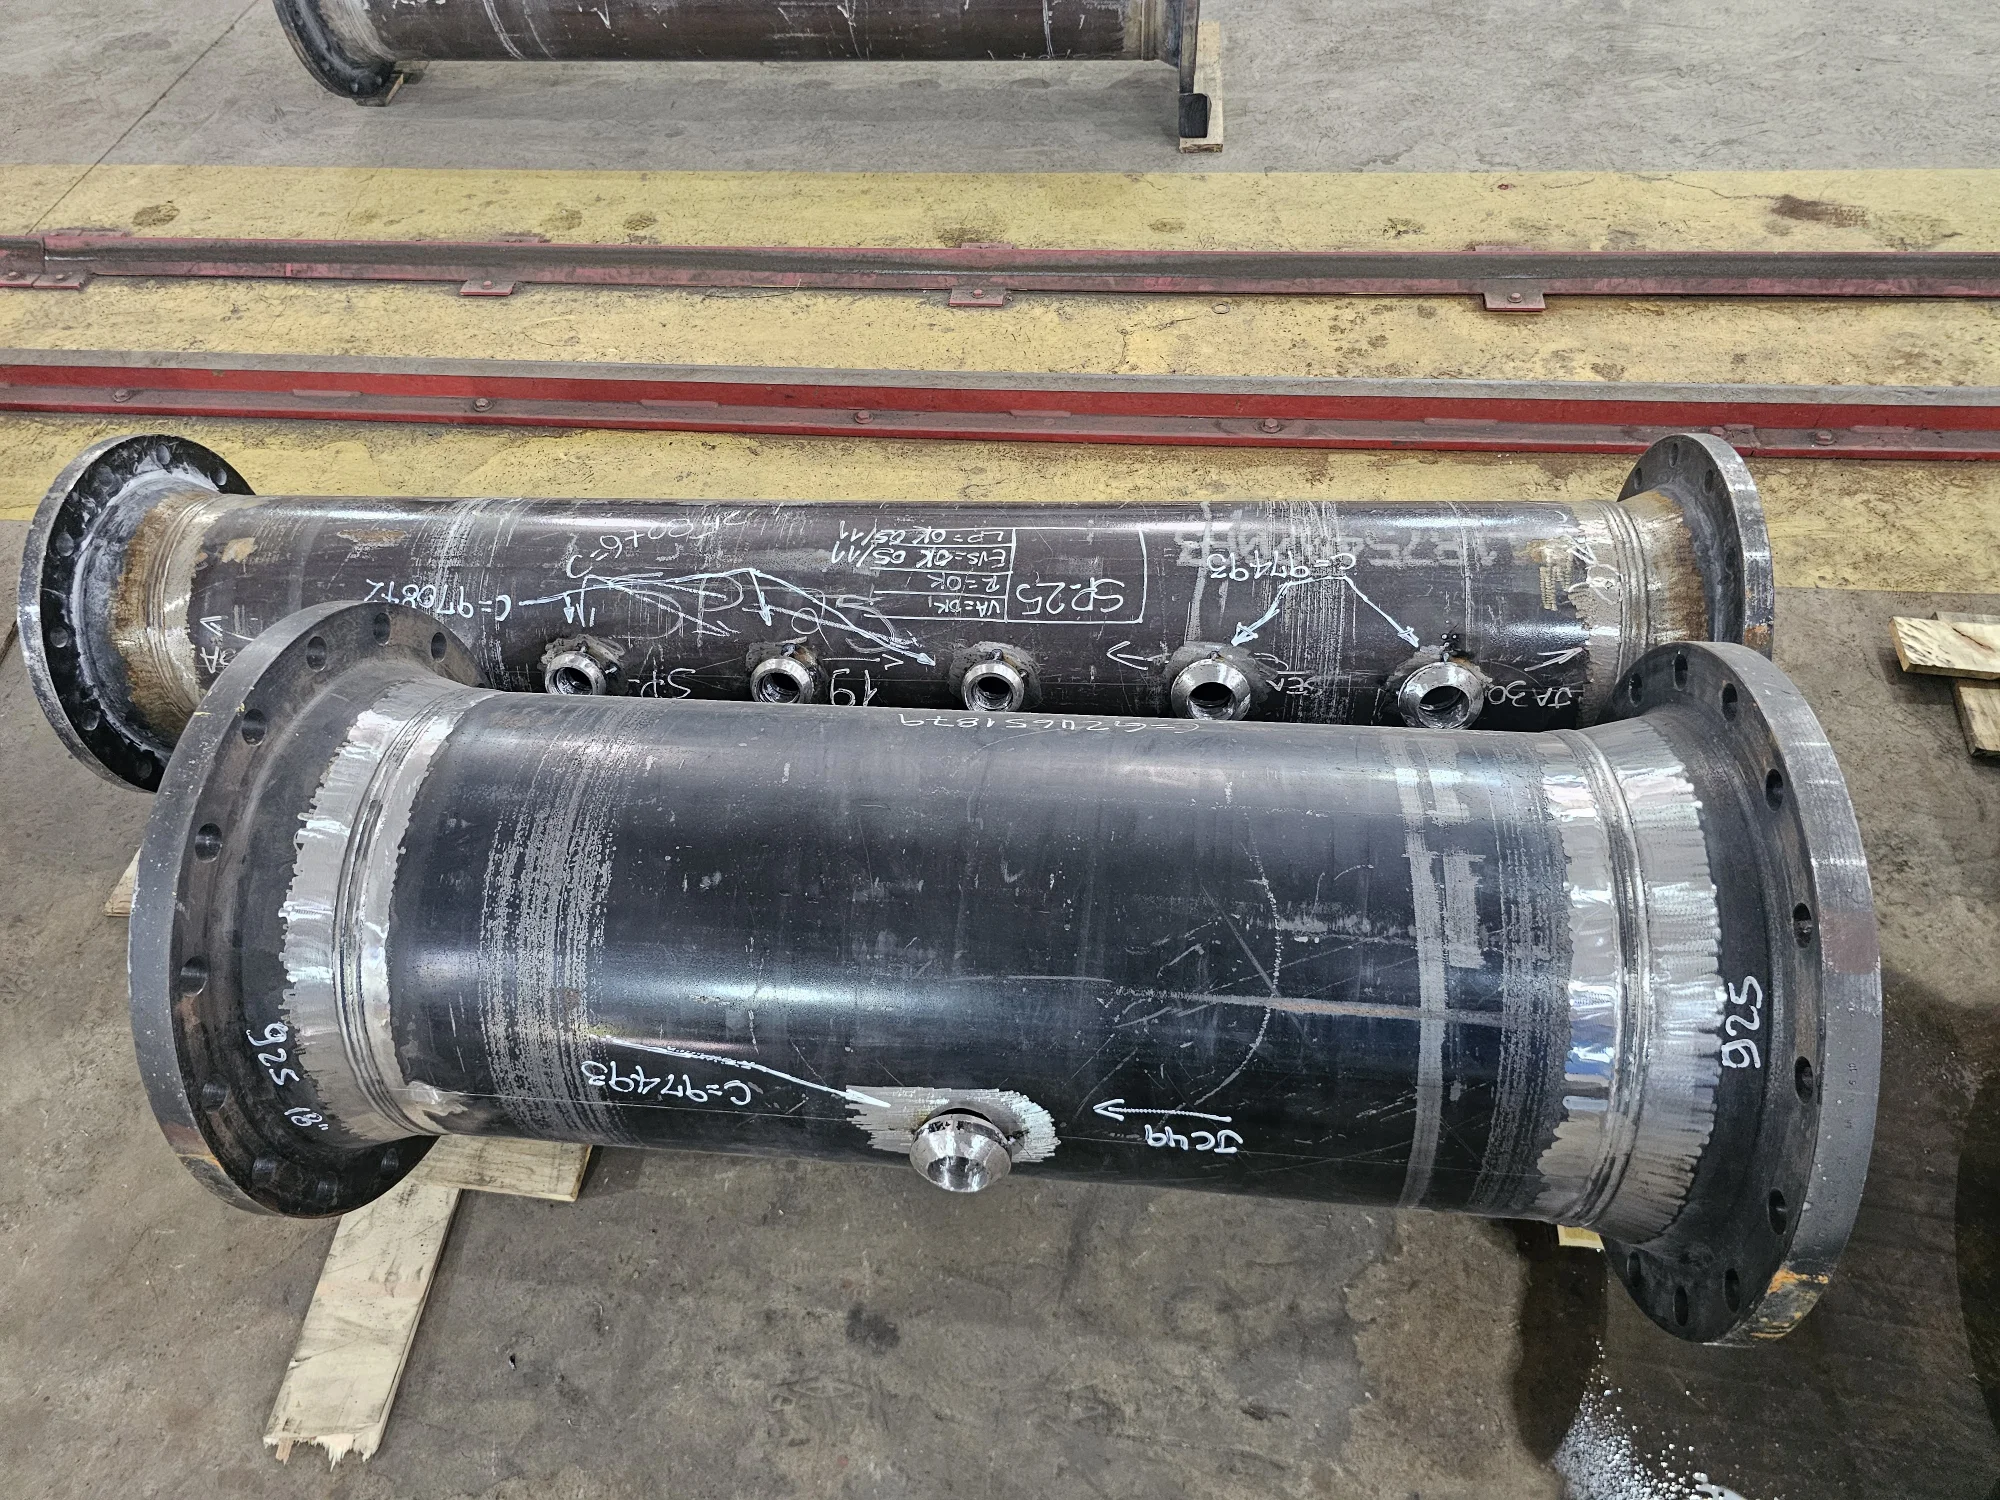
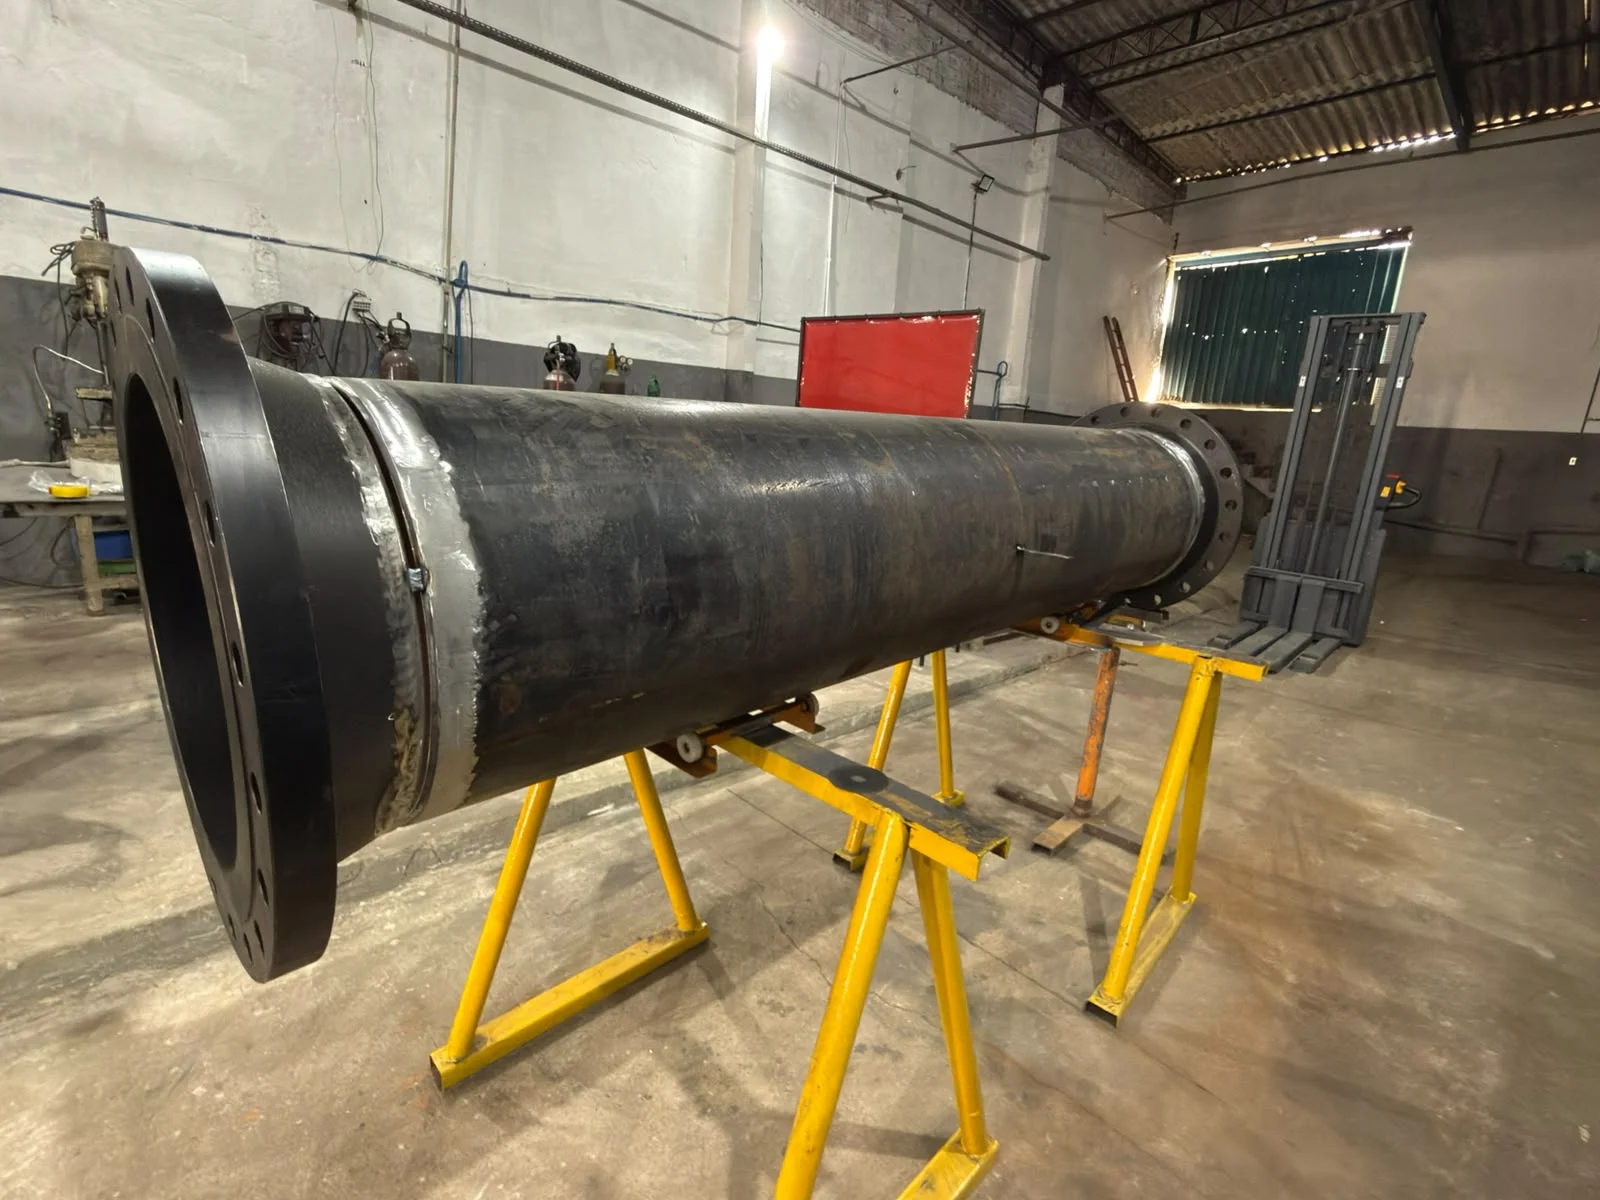
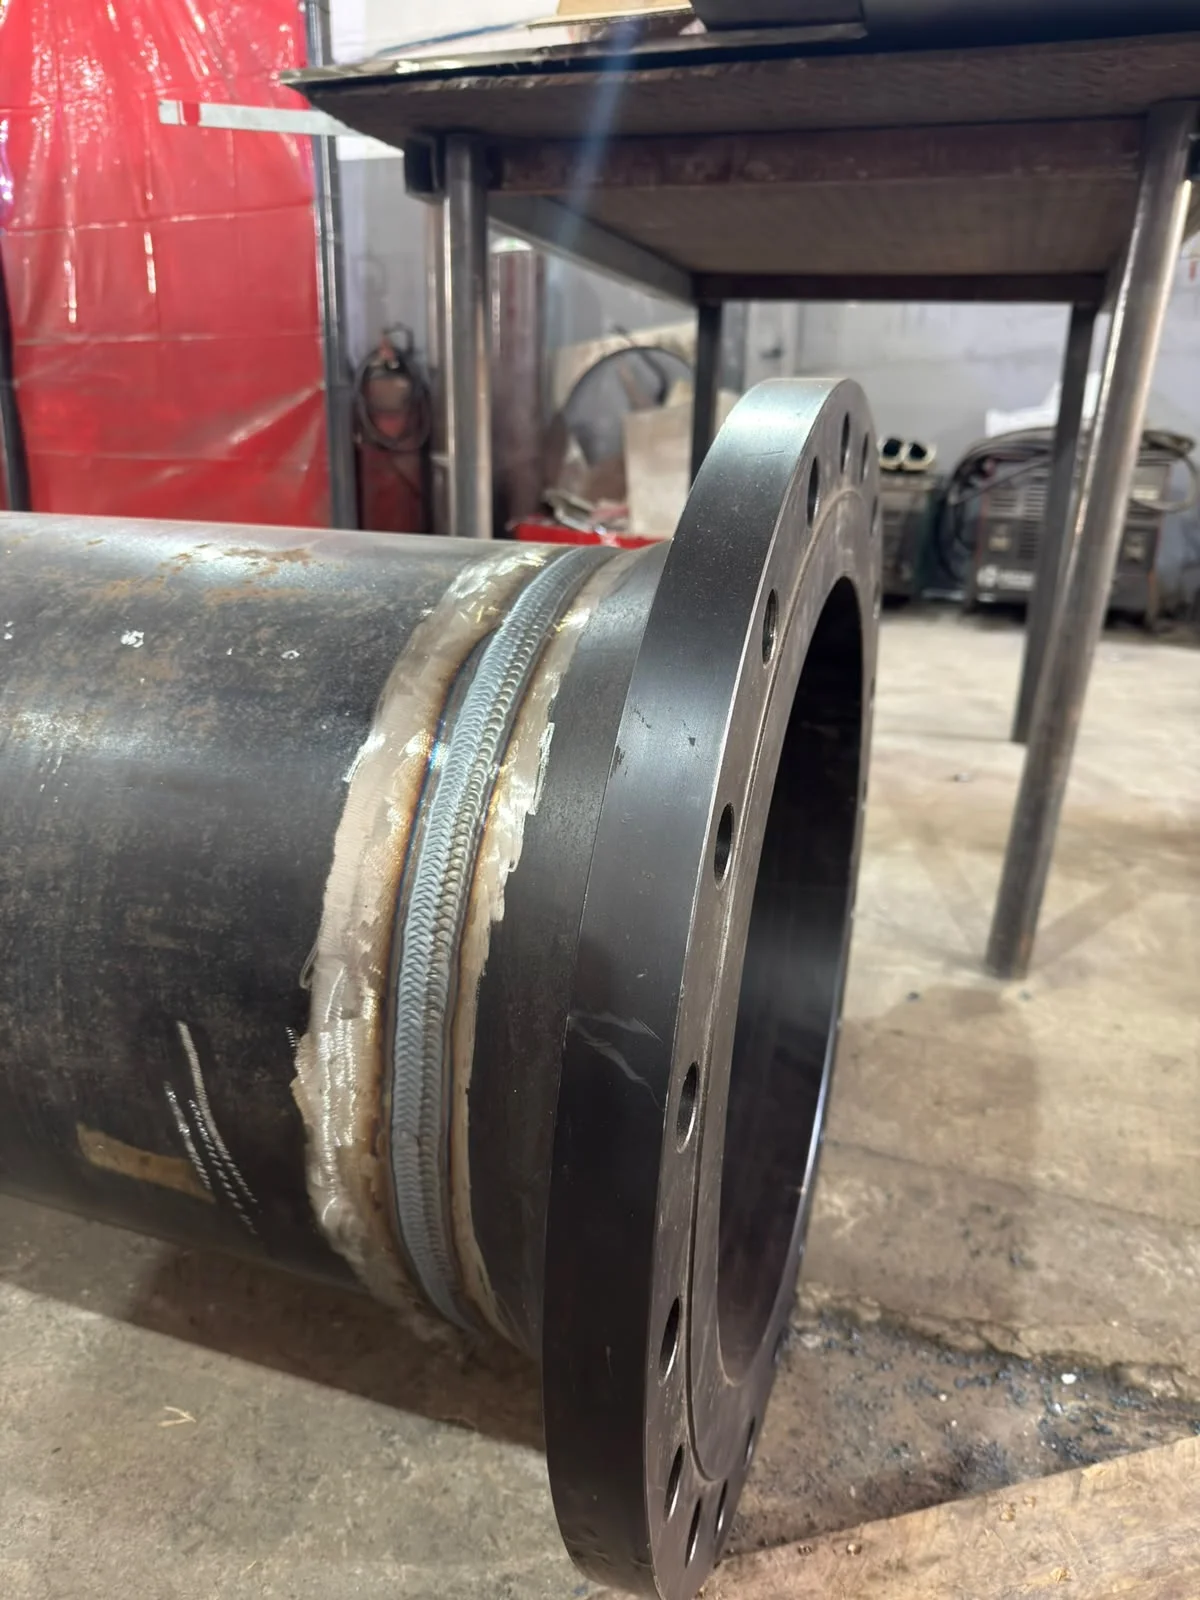
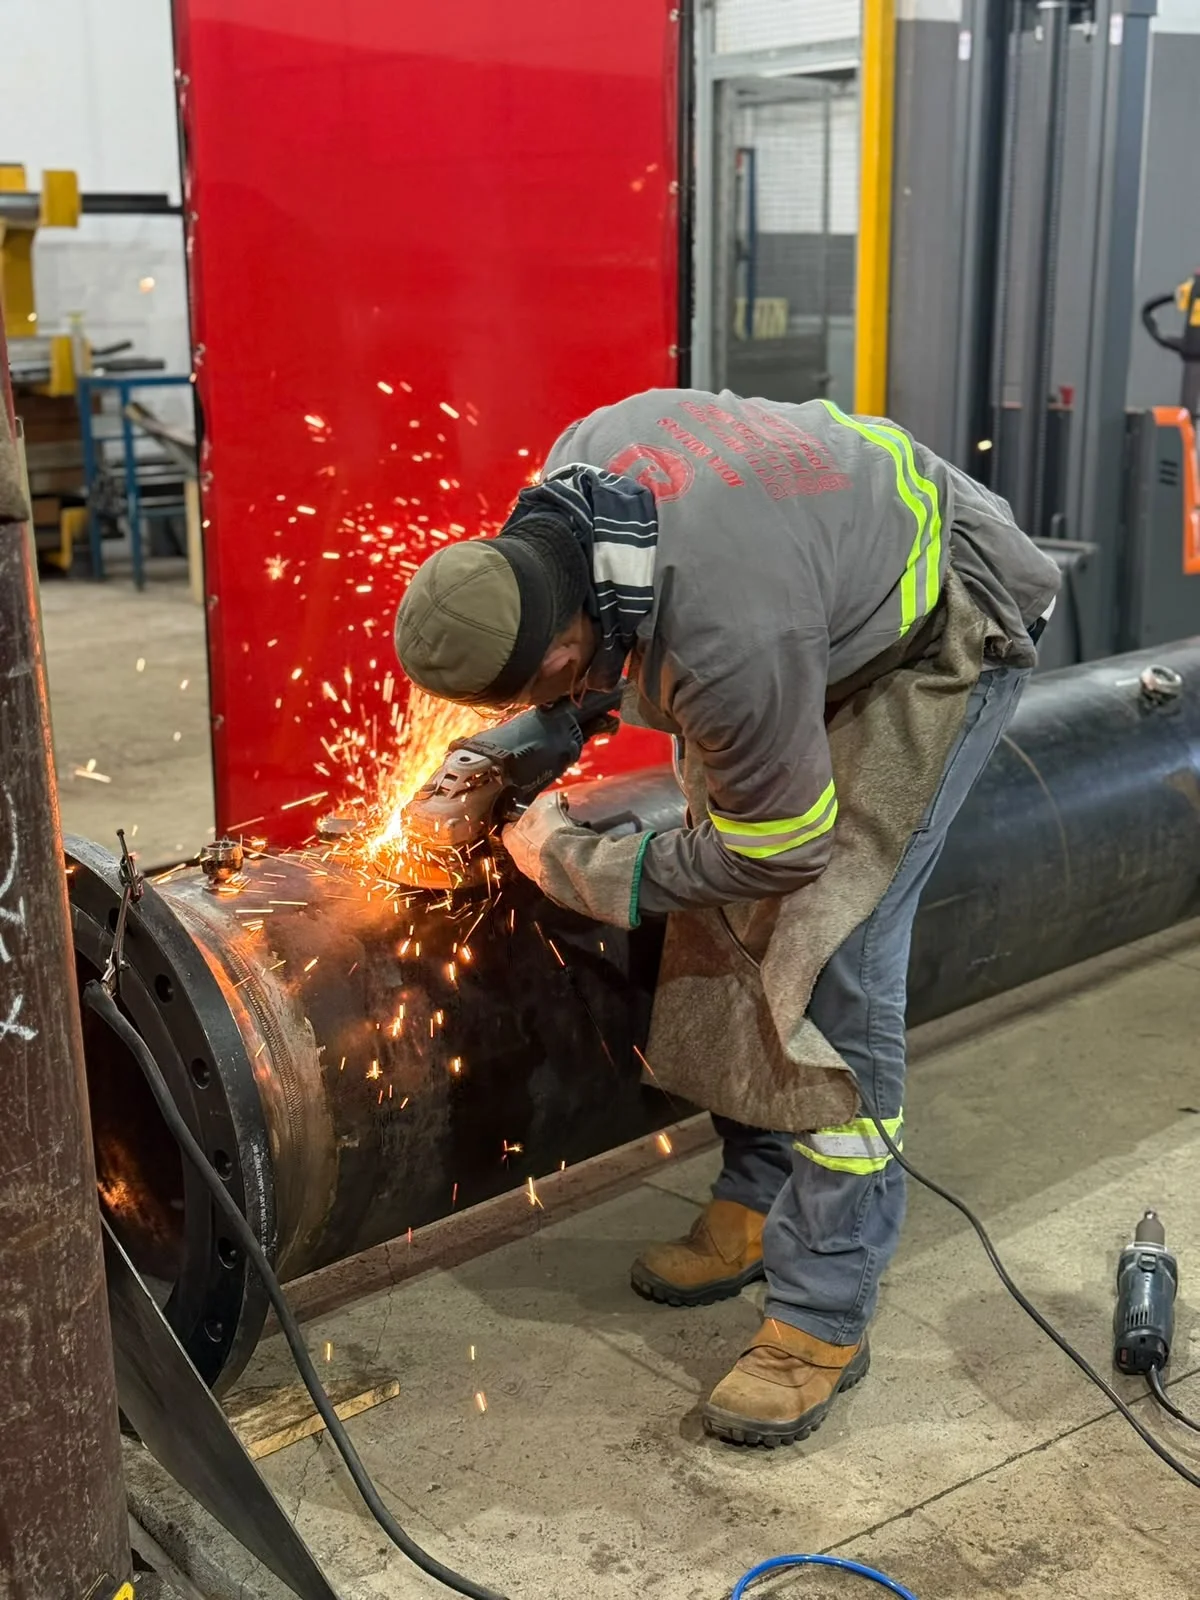
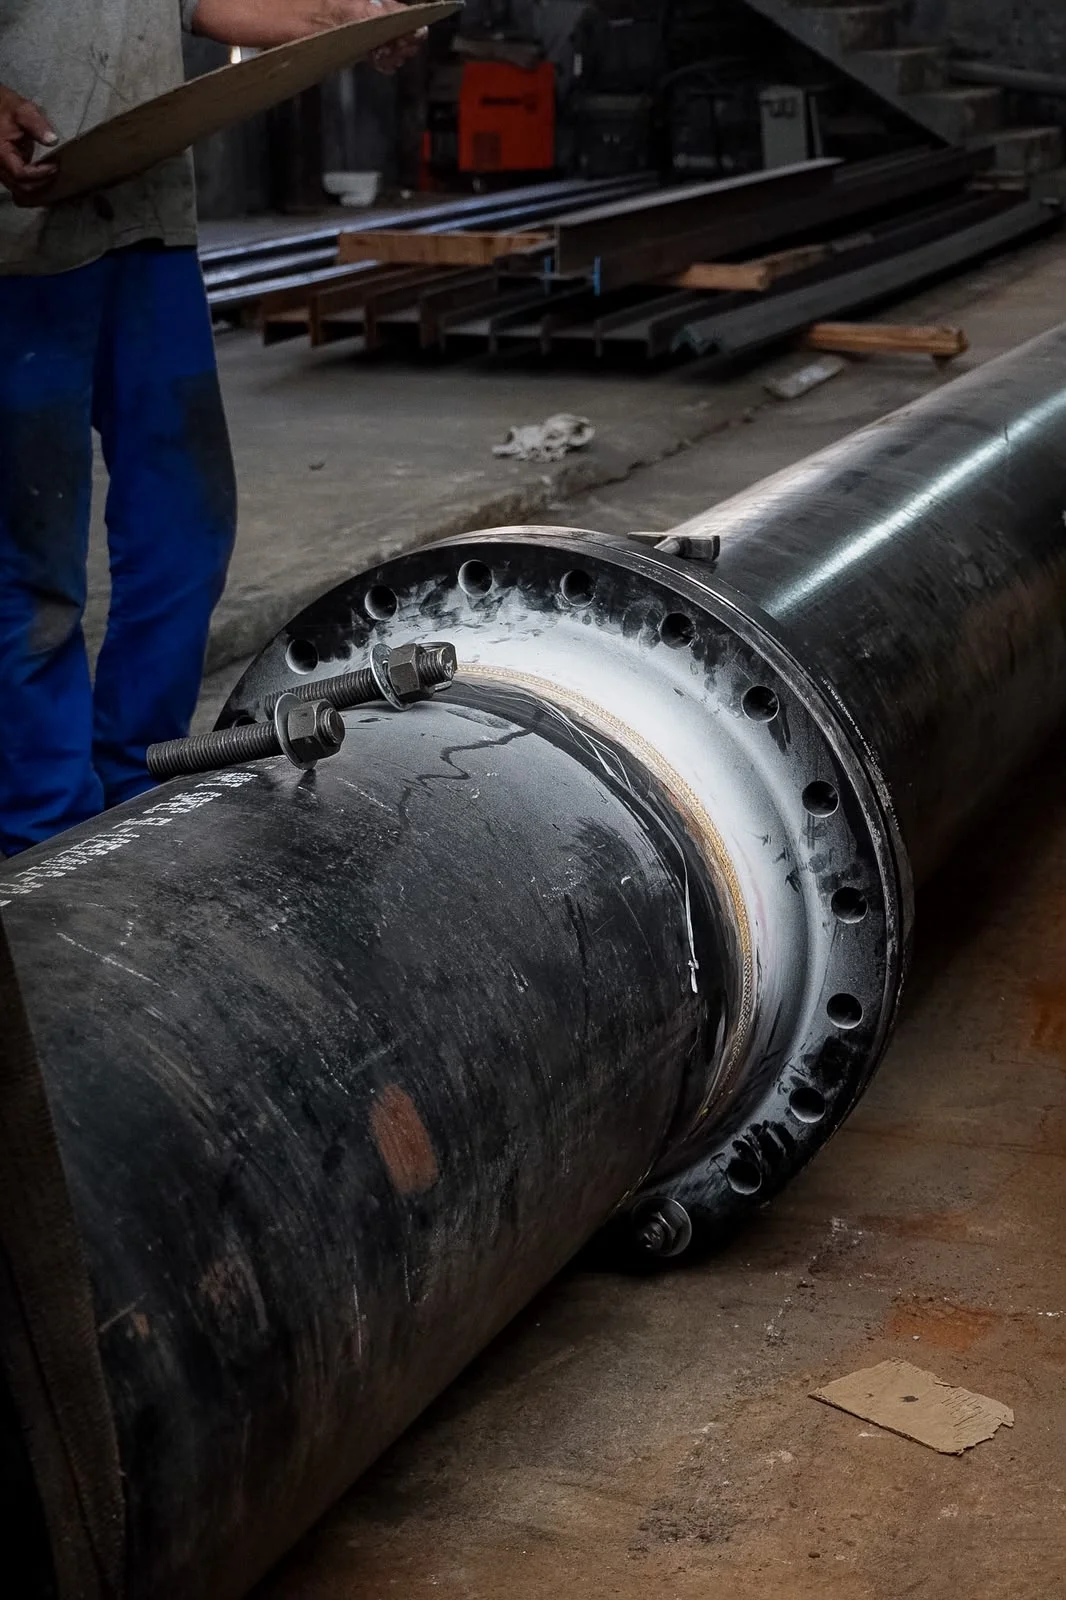
Clique nas imagens para ampliar
O que é solda TIG em tubulação inox e quando ela é utilizada?
A Solda TIG em tubulação inox é um processo de união de componentes metálicos realizado por arco elétrico, utilizando um eletrodo de tungstênio não consumível e um gás de proteção, geralmente argônio.
O método oferece controle elevado sobre o arco e a poça de fusão, sendo adequado para juntas que exigem precisão, acabamento uniforme e controle cuidadoso do aporte térmico.
Na soldagem TIG, o eletrodo de tungstênio estabelece o arco sem ser consumido como material de adição.
Quando necessário, uma vareta compatível com o aço inoxidável e com a especificação da junta é adicionada separadamente pelo soldador.
O argônio protege a poça de fusão contra a contaminação atmosférica, contribuindo para a estabilidade do arco e para a qualidade visual e metalúrgica do cordão.
Em tubulações de aço inoxidável, esse controle é especialmente importante porque a geometria do tubo, a espessura da parede, a posição da junta e a necessidade de preservar a superfície podem influenciar diretamente a execução.
O processo pode ser aplicado, conforme a avaliação técnica e os requisitos do projeto, em tubos, equipamentos, chapas e perfis de inox ou de outras ligas compatíveis.
A soldagem TIG é frequentemente escolhida para:
- juntas que demandam acabamento superior e cordões visualmente uniformes;
- componentes de menor espessura, nos quais o excesso de calor pode causar deformações;
- tubulações e equipamentos destinados a ambientes industriais que requerem cuidado com limpeza e acabamento;
- reparos, adequações e fabricação de componentes metálicos conforme desenhos e especificações técnicas;
- aplicações em setores como caldeiraria e indústrias alimentícia, química e farmacêutica, quando o processo for compatível com o material e a finalidade do conjunto.
O principal ganho técnico está na possibilidade de controlar com precisão a energia aplicada, a velocidade de avanço e a formação da poça de fusão.
Esse controle ajuda a reduzir respingos e irregularidades, mas não elimina a necessidade de preparação correta, escolha adequada dos consumíveis e execução por profissional capacitado.
A definição dos parâmetros deve considerar a liga do inox, a espessura, o tipo de junta, a posição de soldagem e as condições de operação previstas no projeto.
A TIG não é necessariamente a melhor escolha para toda tubulação.
Em situações que priorizam produtividade ou envolvem determinadas espessuras e condições de fabricação, outros processos podem ser avaliados.
A diferença básica em relação à MIG/MAG é que a TIG utiliza eletrodo de tungstênio não consumível, enquanto a MIG/MAG emprega um arame-eletrodo consumível.
A seleção deve equilibrar acabamento, controle térmico, produtividade e requisitos de qualidade.
Como prestadora de serviços de soldagem, fabricação e montagem industrial, a Jota Soldas avalia as necessidades específicas de cada projeto para desenvolver soluções personalizadas conforme as especificações técnicas fornecidas pelo cliente.
A empresa atua com foco em qualidade, segurança e precisão, podendo atender demandas de soldagem TIG industrial relacionadas à fabricação, montagem, manutenção e adequações industriais.
Para definir a viabilidade do serviço, é necessário analisar previamente o material, a geometria da tubulação, a junta e a aplicação prevista.
Preparação da tubulação inox antes da soldagem
A qualidade da solda TIG em uma tubulação de aço inoxidável começa antes da abertura do arco elétrico.
A preparação correta reduz o risco de contaminação, falta de fusão, porosidade, desalinhamento e irregularidades no cordão.
Como cada aplicação pode envolver diferentes ligas, espessuras, geometrias, posições e condições de operação, as orientações abaixo são gerais e devem ser validadas tecnicamente antes da execução.
Critérios técnicos de preparação da junta
- Confirmar o material da tubulação e, quando aplicável, sua especificação, espessura e condição de uso.
- Verificar se as extremidades estão cortadas, chanfradas ou ajustadas conforme o desenho e o procedimento aplicável.
- Inspecionar visualmente a junta para identificar rebarbas, amassamentos, trincas, oxidação, óleo, graxa, tinta, umidade ou partículas.
- Limpar as superfícies próximas à região da solda com método e ferramentas compatíveis com o aço inoxidável.
- Conferir o alinhamento, a folga e o encaixe entre os componentes antes da montagem definitiva.
- Proteger as peças preparadas contra novo contato com contaminantes até o início da soldagem.
- Confirmar se a sequência de montagem e os pontos de fixação preservam a geometria prevista no projeto.
Limpeza e controle de contaminação
A limpeza da junta deve remover contaminantes capazes de interferir na poça de fusão ou comprometer a superfície do inox.
Resíduos de óleo, graxa, umidade, partículas metálicas e produtos de marcação podem favorecer descontinuidades e prejudicar a estabilidade do processo TIG.
As ferramentas utilizadas na preparação também merecem atenção.
Escovas, abrasivos e instrumentos que tenham entrado em contato com materiais incompatíveis podem transferir partículas para o aço inoxidável.
Por isso, a seleção dos utensílios, o armazenamento das peças e o manuseio da área preparada devem seguir critérios definidos para o material e para a aplicação.
Alinhamento e ajuste da junta
O ajuste inadequado entre os tubos altera a distribuição de calor e dificulta a formação uniforme do cordão.
Antes da soldagem, é importante verificar se as extremidades estão posicionadas de maneira estável, sem degraus excessivos, deformações ou abertura incompatível com o procedimento definido.
O alinhamento deve considerar não apenas a aparência externa, mas também a continuidade interna da tubulação quando esse requisito for relevante ao serviço.
Em linhas destinadas à passagem de fluidos, a geometria da junta pode influenciar o escoamento, a facilidade de limpeza e a possibilidade de retenção de resíduos.
Esses aspectos precisam ser avaliados conforme a finalidade do conjunto e as especificações técnicas do projeto.
Por que a preparação influencia o resultado?
A preparação superficial, o ajuste dimensional e a estabilidade da montagem condicionam o comportamento do arco, da poça de fusão e do aporte térmico.
Uma junta mal preparada pode exigir correções durante a execução, aumentar o risco de aquecimento desigual e contribuir para deformações ou falta de fusão.
Além disso, a preparação permite identificar previamente problemas que não devem ser compensados apenas pela regulagem da fonte TIG.
A seleção de parâmetros, consumíveis, gás de proteção e técnica de execução depende do material, da espessura, da geometria, da posição de soldagem e da aplicação da tubulação.
Atenção, a preparação e os parâmetros de soldagem devem ser validados conforme a liga do aço inoxidável, a espessura, o tipo de junta, a posição, as condições de operação e o procedimento aplicável.
Recomendações gerais não substituem a avaliação de um profissional capacitado nem os requisitos técnicos definidos para o projeto.
Na execução de serviços de soldagem, fabricação e montagem industrial, a Jota Soldas informa que trabalha com atenção às especificações técnicas de cada cliente e com foco em qualidade, segurança e precisão.
Essa análise individual é especialmente importante quando a tubulação integra equipamentos, estruturas ou processos industriais que exigem controle cuidadoso da junta e da superfície inoxidável.
Equipamentos, gases e eletrodos para soldagem TIG em inox
A soldagem TIG em aço inoxidável depende da combinação adequada entre fonte, tocha, eletrodo de tungstênio, gás de proteção e material de adição.
Cada componente influencia a estabilidade do arco elétrico, o controle da poça de fusão, a proteção da junta e o acabamento do cordão.
Por isso, a seleção não deve ser feita apenas com base no tipo de metal, mas também considerando a liga, a espessura, a geometria da junta e a posição de soldagem.
Principais componentes do sistema TIG
- Fonte TIG: fornece e controla a energia necessária para formar o arco elétrico. Seus recursos devem ser compatíveis com as características da aplicação, permitindo controlar a operação de acordo com o material, a espessura e o procedimento de soldagem definido.
- Tocha TIG: conduz a corrente até o eletrodo e direciona o gás de proteção para a região da poça de fusão. O conjunto deve permitir acesso adequado à junta, especialmente em tubulações, curvas, conexões e áreas de difícil movimentação.
- Eletrodo de tungstênio: é um eletrodo não consumível que mantém o arco elétrico. O tipo, o diâmetro e a preparação da ponta precisam ser compatíveis com a corrente, a liga metálica e a geometria da junta. Uma ponta inadequadamente preparada pode prejudicar a estabilidade do arco e a concentração de calor.
- Gás de proteção: normalmente utiliza-se argônio para proteger o arco e a poça de fusão contra a contaminação atmosférica. A proteção gasosa também contribui para a estabilidade do processo e para a formação de um cordão mais uniforme.
- Vareta de adição: pode ser empregada quando a junta exige metal complementar. Sua composição deve ser compatível com o aço inoxidável a ser soldado e com os requisitos definidos para o componente, evitando incompatibilidades metalúrgicas e de desempenho.
- Sistema de alimentação e regulagem: inclui elementos responsáveis pelo controle do gás, como regulagem e vazão. A proteção deve alcançar adequadamente a região da solda, sem ser tratada de forma isolada dos demais parâmetros do procedimento.
Como selecionar gases e consumíveis?
A escolha do eletrodo de tungstênio, do gás e da vareta de adição deve considerar a liga do inox, a espessura do material, o tipo de junta, a posição de soldagem e o nível de acabamento exigido.
Tubos de menor espessura, por exemplo, demandam atenção especial ao controle do calor e à estabilidade do arco para reduzir o risco de perfuração, deformação ou falta de fusão.
O argônio exerce uma função essencial porque desloca o ar da região de soldagem e ajuda a preservar a poça de fusão durante a execução.
Entretanto, a proteção não depende somente da presença do gás, vazamentos, conexões inadequadas, contaminação da tocha, distância excessiva entre o eletrodo e a peça ou vazão mal ajustada podem favorecer oxidação e irregularidades no cordão.
Em determinadas aplicações, a proteção da parte interna da tubulação também pode exigir avaliação específica, conforme a geometria e os requisitos do projeto.
A vareta de adição deve ser mantida limpa e protegida de contaminantes.
A escolha do consumível não deve ser baseada apenas na aparência do material, pois a compatibilidade com a liga, a finalidade da tubulação e as condições de operação precisa ser verificada tecnicamente.
As instruções do fabricante e o procedimento aplicável devem orientar a preparação, o armazenamento e o uso dos consumíveis.
Validação antes da execução
Não existe uma combinação universal de equipamento e consumível para toda solda TIG em inox.
Antes da execução, um profissional capacitado deve analisar a documentação disponível, identificar o material e verificar espessura, junta, posição, acesso, necessidade de metal de adição e critérios de inspeção.
Essa avaliação ajuda a definir os parâmetros aplicáveis sem transformar recomendações gerais em especificações para qualquer projeto.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas conforme as necessidades e as especificações técnicas apresentadas pelo cliente.
Sua equipe experiente pode avaliar o contexto do serviço e orientar a seleção dos recursos compatíveis com a execução, sem substituir os requisitos técnicos definidos para cada aplicação.
Para conhecer o processo de forma mais ampla, consulte a página sobre soldagem TIG industrial.
A escolha correta de fonte TIG, tocha, tungstênio, argônio e vareta de adição contribui para um arco mais estável, uma poça de fusão controlada e um acabamento compatível com o projeto.
Ainda assim, o resultado depende da preparação das peças, da habilidade do soldador, das condições de campo e do cumprimento do procedimento de soldagem aplicável.
Controle do arco, aporte térmico e execução da junta
Na soldagem TIG de tubulações inoxidáveis, a qualidade da junta depende do controle coordenado do arco elétrico, da poça de fusão e da velocidade de avanço.
O objetivo é formar um cordão contínuo e adequadamente fundido, sem comprometer a geometria da tubulação, a resistência da união ou a condição superficial do aço inoxidável.
Etapas essenciais da execução
- Posicionamento e abertura do arco: a junta deve estar corretamente alinhada e a tocha posicionada de modo a favorecer a proteção gasosa e a visualização da região de trabalho. A abertura do arco precisa ocorrer de forma controlada, evitando contato indevido do eletrodo de tungstênio com a peça e possíveis contaminações.
- Formação inicial da poça de fusão: o calor é concentrado na região definida pelo procedimento de soldagem até que se estabeleça uma poça estável. Nesse momento, o soldador observa a resposta do material, a fusão das bordas e a manutenção da proteção por argônio.
- Condução do cordão: com a poça formada, a tocha deve avançar de maneira uniforme, mantendo coordenação entre distância, ângulo, velocidade e eventual adição de material. A vareta de adição, quando prevista, deve ser introduzida sem interromper a proteção da poça nem provocar turbulência desnecessária.
- Fechamento da junta: a etapa final exige redução e encerramento controlados do arco conforme o procedimento aplicável. A finalidade é evitar descontinuidades no término do cordão, crateras, falta de preenchimento ou alteração excessiva da superfície.
Como controlar a poça de fusão e o aporte térmico?
A poça de fusão deve apresentar comportamento estável e permitir que o soldador acompanhe a fusão das faces da junta.
Uma velocidade de avanço excessiva pode reduzir a fusão e favorecer descontinuidades; já um avanço lento pode concentrar calor em excesso, aumentar a deformação e alterar a condição metalúrgica da região aquecida.
O aporte térmico resulta da interação entre a energia do arco e o tempo de permanência sobre a junta.
Em componentes inoxidáveis, esse controle é especialmente importante porque o aquecimento excessivo pode provocar distorções, alterações de coloração e oxidação superficial.
Em paredes finas, o risco de perfuração e perda de estabilidade dimensional também exige condução cuidadosa da poça.
A observação técnica deve considerar:
- uniformidade e continuidade do cordão de solda;
- fusão adequada das bordas da junta;
- estabilidade da poça durante o avanço;
- ausência de sinais aparentes de porosidade, mordedura ou falta de fusão;
- controle da penetração conforme a geometria e a função da tubulação;
- preservação do alinhamento e da circularidade do tubo;
- redução de oxidação e de alterações superficiais incompatíveis com a aplicação.
Esses critérios são referências gerais de acompanhamento.
A corrente, a polaridade, a velocidade de avanço, a vazão do gás, o diâmetro do eletrodo e a necessidade de material de adição devem ser definidos conforme a liga, a espessura, o tipo de junta, a posição de soldagem e o procedimento aplicável ao projeto.
Cuidados específicos em tubulações inoxidáveis
A tubulação pode apresentar restrições de acesso, mudanças de posição e necessidade de execução em diferentes trechos da junta.
Por isso, a técnica manual precisa ser adaptada à geometria, ao diâmetro, à espessura e às condições de montagem.
O controle da tocha não deve ser tratado da mesma forma em uma junta de fácil acesso e em uma região com limitação de movimento.
A proteção gasosa também precisa ser mantida de forma adequada na região do arco e, quando o projeto exigir, no interior da tubulação.
A proteção insuficiente pode favorecer oxidação e comprometer a aparência e a integridade superficial da raiz.
A necessidade de proteção interna, bem como o método utilizado, deve ser avaliada de acordo com o material, a configuração da junta e a finalidade do sistema.
Outro cuidado é evitar a contaminação do inoxidável por ferramentas, escovas ou materiais que tenham sido utilizados em outros metais.
A preparação e a execução devem seguir práticas compatíveis com a preservação da superfície e com os requisitos definidos para a aplicação.
Execução manual e adaptação ao projeto
A soldagem manual permite acompanhar visualmente a poça e ajustar a condução conforme as variações da junta.
Entretanto, essa flexibilidade exige experiência para controlar simultaneamente o arco, a adição, o avanço e o aporte térmico.
Em uma tubulação, pequenas variações de posição ou de abertura podem modificar a resposta da poça e exigir correções durante a execução.
A definição do procedimento não deve se basear apenas na aparência desejada do cordão.
É necessário considerar a função da tubulação, as condições de operação, os requisitos de inspeção e os critérios de aceitação estabelecidos pelo responsável técnico ou pela documentação do projeto.
Quando aplicável, a execução deve ser vinculada a um procedimento de soldagem qualificado e a profissionais capacitados.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, desenvolvendo soluções personalizadas conforme as necessidades e as especificações técnicas apresentadas pelo cliente.
Em serviços de soldagem TIG, a atenção ao controle do arco e do calor integra uma execução cuidadosa, com foco em precisão, segurança e adequação ao contexto de cada projeto.
Acabamento inspeção e cuidados após a soldagem
O serviço de soldagem TIG em aço inoxidável não termina quando o arco elétrico é interrompido.
O acabamento, a limpeza e a inspeção pós-solda são etapas importantes para verificar a integridade aparente da junta, preservar a superfície inoxidável e confirmar a conformidade com os requisitos definidos para o projeto.
O que avaliar no cordão de solda?
A inspeção visual deve ser realizada após a junta estar suficientemente acessível e limpa.
Entre os principais pontos de observação estão:
- continuidade do cordão ao longo da junta;
- uniformidade da geometria e da largura aparente;
- transição regular entre o metal de solda e o material-base;
- ausência de trincas, mordeduras, porosidade aparente, falta de preenchimento, respingos excessivos ou sinais de falta de fusão;
- compatibilidade do acabamento com a função da tubulação e com o padrão definido no projeto;
- indícios de oxidação, contaminação ou alteração superficial excessiva.
Uma aparência uniforme contribui para a avaliação inicial, mas não é, por si só, prova de integridade interna ou de atendimento a todos os requisitos de qualidade.
Quando a criticidade da aplicação exigir, podem ser necessários métodos de inspeção complementares, definidos pelo responsável técnico e pelos documentos aplicáveis ao serviço.
Limpeza e acabamento do inoxidável
Após a soldagem, a região deve ser examinada para identificar resíduos, marcas, contaminações e alterações decorrentes do processo térmico.
A limpeza precisa considerar o tipo de aço inoxidável, o acabamento original, a geometria da tubulação e a finalidade do componente.
O uso de ferramentas, abrasivos ou produtos incompatíveis pode introduzir contaminantes ou comprometer a aparência e a resistência superficial do material.
O acabamento deve buscar uma transição adequada entre a área soldada e a superfície adjacente, sem remover material de forma indiscriminada nem alterar a geometria projetada.
Em aplicações que demandam elevada higiene, resistência à corrosão ou facilidade de limpeza, os critérios de tratamento superficial devem ser definidos conforme a especificação técnica e as condições de operação.
Verificação dimensional e conformidade
Além da aparência do cordão, é importante verificar se a junta permaneceu alinhada e se não ocorreram deformações que afetem a montagem, o escoamento ou a conexão com outros componentes.
A avaliação pode incluir a conferência da posição da tubulação, da continuidade geométrica e da compatibilidade com desenhos, tolerâncias e demais documentos do projeto.
Os resultados da inspeção devem ser registrados de maneira proporcional à complexidade e à criticidade do serviço.
Uma documentação organizada pode indicar a identificação da junta, o material avaliado, os critérios utilizados, as não conformidades observadas e as ações corretivas determinadas.
Esse cuidado favorece a rastreabilidade e a transparência entre prestador, cliente e responsável técnico.
Correções e liberação da junta
Quando uma descontinuidade aparente ou uma irregularidade for identificada, a correção não deve ser feita apenas com base na aparência.
É necessário avaliar a causa provável, a extensão do problema e o procedimento aplicável para retrabalho, nova inspeção e eventual acabamento posterior.
A liberação da junta deve seguir os critérios definidos para a aplicação, especialmente quando a tubulação estiver relacionada a condições operacionais críticas.
Na contratação de serviços de soldagem, fabricação, montagem, manutenção e adequações industriais, a Jota Soldas enfatiza qualidade, precisão, segurança e execução cuidadosa conforme as especificações técnicas fornecidas pelo cliente.
A definição do escopo de inspeção e acabamento deve ser alinhada tecnicamente para que a solução seja adequada às características de cada projeto.
Para projetos que exigem continuidade após a execução, o tema pode ser integrado ao escopo de [manutenção e adequações industriais], considerando as condições de operação e os critérios de preservação definidos para a tubulação.
Solda TIG ou MIG/MAG: diferenças para tubulações de inox!
A escolha entre TIG e MIG/MAG para tubulações de aço inoxidável não deve ser feita apenas pela velocidade de execução.
Cada processo utiliza um princípio diferente e responde melhor a determinadas combinações de espessura, geometria da junta, posição de soldagem, acabamento exigido, produtividade e condições de acesso.
Por isso, a especificação do projeto e a avaliação técnica da aplicação devem orientar a decisão.
Comparação essencial entre os processos!
- TIG: utiliza um eletrodo de tungstênio não consumível para formar o arco elétrico. Quando necessário, o metal de adição é fornecido separadamente por meio de uma vareta. A proteção gasosa reduz a interação da poça de fusão com o ambiente e favorece o controle do arco.
- MIG/MAG: utiliza um arame-eletrodo consumível, alimentado continuamente pela tocha, que participa da formação do cordão. Também depende de gás de proteção, cuja seleção varia conforme o material, o arame e os requisitos do procedimento.
Na soldagem TIG, o controle independente do arco e do material de adição permite conduzir a poça de fusão com grande precisão.
Essa característica pode ser importante em tubulações inoxidáveis de menor espessura, juntas que exigem acabamento cuidadoso ou situações nas quais o controle do aporte térmico ajuda a reduzir deformações e alterações indesejadas na superfície.
Como contrapartida, a execução tende a exigir maior coordenação manual e pode apresentar menor produtividade em determinadas condições.
A MIG/MAG normalmente favorece uma deposição mais contínua do metal e pode ser considerada quando a produtividade, o volume de solda e a repetibilidade operacional têm peso relevante.
Entretanto, o arame consumível e a dinâmica de transferência metálica podem exigir atenção especial para controlar respingos, acabamento, penetração e estabilidade do cordão.
Isso não significa que MIG/MAG seja inadequada para inox, mas que sua aplicação deve ser compatível com a junta, o equipamento, o consumível e o procedimento definido.
| Critério | TIG | MIG/MAG |
|---|---|---|
| Eletrodo | Tungstênio não consumível | Arame-eletrodo consumível |
| Material de adição | Pode ser adicionado separadamente | É conduzido continuamente pela tocha |
| Controle do arco | Elevado controle da poça de fusão | Controle associado à alimentação do arame e à transferência metálica |
| Acabamento | Geralmente adequado para juntas que exigem cordão uniforme e aspecto cuidadoso | Pode atender diferentes níveis de acabamento conforme regulagem e execução |
| Produtividade | Pode ser menor em algumas aplicações por exigir condução mais detalhada | Pode favorecer maior taxa de deposição em determinadas condições |
| Complexidade | Exige coordenação entre arco, tocha, vareta e proteção gasosa | Exige ajuste da alimentação do arame, corrente, tensão e proteção gasosa |
| Aplicação | Juntas de precisão, peças finas e exigências elevadas de controle térmico | Serviços que priorizam continuidade, deposição e produtividade compatíveis com o projeto |
Solda TIG em tubulação inox: critérios técnicos e aplicações
Em tubulações de inox, o controle térmico merece atenção nos dois processos.
O excesso de calor pode contribuir para deformações, alterações dimensionais, oxidação superficial e comprometimento do acabamento.
Já o aporte insuficiente ou a condução inadequada pode favorecer falta de fusão, descontinuidades e irregularidades no cordão.
A posição da junta, o acesso à região, a espessura, a geometria do encaixe e a finalidade da tubulação também influenciam a escolha.
Outro ponto importante é a proteção da região soldada.
A seleção do gás, a vazão e a configuração do sistema devem ser compatíveis com o procedimento aplicável, evitando turbulência, contaminação e perda de proteção da poça de fusão.
Em qualquer processo, a preparação, a limpeza do inox e a prevenção contra contaminantes são etapas relevantes para preservar a qualidade da junta.
Assim, não existe um processo universalmente superior.
A TIG pode ser preferida quando precisão, controle do aporte térmico e acabamento têm prioridade.
A MIG/MAG pode ser avaliada quando a produtividade e a deposição contínua são fatores importantes.
Em alguns projetos, inclusive, a decisão pode considerar a combinação de processos em etapas distintas, desde que isso esteja previsto e tecnicamente validado.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, desenvolvendo soluções personalizadas de acordo com as especificações técnicas apresentadas pelo cliente.
Para definir a alternativa mais adequada em uma Solda TIG em tubulação inox, é recomendável analisar o material, a espessura, a configuração da junta, a posição de trabalho, as condições de campo e os requisitos de acabamento e inspeção.
O tema também se relaciona ao conteúdo interno sobre fabricação e montagem industrial, especialmente quando a soldagem integra a montagem de equipamentos ou conjuntos metálicos.
Segurança, normas e definição do procedimento de soldagem
A soldagem TIG em tubulação inox exige mais do que controle do arco e acabamento do cordão.
O serviço deve ser planejado a partir dos riscos da operação, das características da tubulação e dos critérios de qualidade aplicáveis ao projeto.
Antes do início, é necessário avaliar o material, a espessura, a geometria da junta, a posição de soldagem, as condições de acesso e a finalidade da linha ou do equipamento.
Avaliação de riscos e controle da área
A análise deve considerar riscos elétricos, radiação do arco, fumos metálicos, calor, queimaduras, incêndio, movimentação de peças e possíveis condições confinadas ou de trabalho em altura.
A área precisa ser organizada e controlada para evitar a presença de pessoas não envolvidas, proteger materiais sensíveis e reduzir a possibilidade de contato com superfícies aquecidas ou componentes energizados.
Entre as medidas gerais de segurança estão:
- utilizar equipamentos de proteção individual compatíveis com a atividade, incluindo proteção para olhos e face, luvas, vestimenta apropriada e calçados de segurança;
- verificar a integridade da fonte, da tocha, dos cabos, das conexões e do sistema de gás de proteção;
- manter materiais combustíveis afastados da zona de trabalho e adotar medidas de prevenção contra incêndio;
- favorecer ventilação adequada e controlar a exposição a fumos e gases;
- sinalizar e isolar a área quando houver circulação de pessoas ou execução em ambiente industrial ativo;
- confirmar que a tubulação está liberada, despressurizada, limpa e segura para a intervenção, quando se tratar de manutenção ou adequação.
Essas verificações devem ser adaptadas ao ambiente e conduzidas por profissionais capacitados, seguindo os procedimentos de segurança do trabalho aplicáveis.
Definição técnica do procedimento
O procedimento de soldagem deve ser definido conforme a liga do aço inoxidável, a espessura, o tipo de junta, a posição, o acesso, o material de adição, o gás de proteção e as condições de operação da tubulação.
Também é importante estabelecer como serão feitas a preparação das extremidades, o alinhamento, a sequência de passes, o controle do aporte térmico e a proteção da região soldada.
Não existe um parâmetro universal para todas as tubulações.
Corrente, polaridade, vazão do gás, velocidade de avanço, preparação da junta e demais condições precisam ser avaliadas conforme o projeto e o procedimento aplicável.
Em componentes inoxidáveis, o controle térmico é especialmente relevante para reduzir riscos de deformação, oxidação excessiva, alteração superficial e falta de fusão.
Quando aplicável ao nível de criticidade e à finalidade do serviço, o procedimento deve ser qualificado e acompanhado de registros que permitam rastrear materiais, consumíveis, etapas de execução e inspeções.
A necessidade e a extensão dessa documentação dependem dos requisitos contratuais, da responsabilidade técnica, das condições de operação e das normas técnicas reconhecidas para a aplicação.
Inspeção e controle de qualidade
A inspeção deve ser compatível com o risco e a função da tubulação.
A inspeção visual pode verificar continuidade, perfil, uniformidade, alinhamento aparente, sinais de porosidade, trincas, mordeduras, excesso de material e indícios de contaminação.
Quando o projeto exigir, outros métodos de inspeção devem ser definidos por responsável técnico qualificado.
Normas regulamentadoras de segurança e normas técnicas reconhecidas do setor devem ser consideradas conforme o local, o tipo de instalação e a finalidade do componente.
A simples referência a uma norma não substitui a análise do projeto nem significa que uma empresa possua certificação específica.
Por isso, requisitos documentais, critérios de aceitação e métodos de inspeção devem ser confirmados antes da execução.
A Jota Soldas informa atuação em soldagem, fabricação, montagem, manutenção e adequações industriais, com foco em qualidade, segurança, precisão e atendimento personalizado.
Em uma demanda de solda TIG em tubulação inox, a definição do escopo deve partir das especificações técnicas fornecidas pelo cliente e da avaliação das condições reais de execução.
Essa abordagem favorece transparência, responsabilidade e compatibilidade entre o procedimento, o ambiente de trabalho e o nível de controle exigido.
Como contratar um serviço de soldagem TIG para tubulação inox?
A contratação de um serviço de Solda TIG em tubulação inox deve começar por uma avaliação técnica da aplicação, e não apenas pela escolha do processo de soldagem.
O prestador precisa compreender o material, a geometria da junta, as condições de execução e a finalidade da tubulação para definir, junto ao responsável pelo projeto, uma solução compatível com os requisitos técnicos e de segurança.
Informações para enviar ao prestador
Antes de solicitar uma avaliação, reúna o máximo possível de informações sobre a tubulação:
- Material: informe a especificação do aço inoxidável ou disponibilize documentos que permitam identificar a liga utilizada.
- Geometria: indique diâmetros, formatos, conexões, derivações, acessos e configuração das juntas.
- Espessura: forneça as espessuras dos tubos e componentes que serão unidos, pois esse dado influencia a preparação e o controle térmico.
- Desenhos e documentos: encaminhe desenhos técnicos, isométricos, memoriais ou outras informações disponíveis sobre o conjunto.
- Condições de campo: esclareça se o trabalho será realizado em oficina ou no local de instalação, incluindo limitações de acesso e espaço de trabalho.
- Finalidade da tubulação: descreva, de forma geral, o uso do sistema e as condições de operação relevantes para a definição dos critérios de qualidade.
- Escopo esperado: informe se a necessidade envolve apenas soldagem, fabricação de componentes, montagem, manutenção ou adequações industriais.
- Requisitos de inspeção: apresente os critérios de inspeção, acabamento e documentação previstos pelo projeto, quando existentes.
Esses dados ajudam a separar uma necessidade de fabricação de uma intervenção em campo e permitem avaliar a preparação da junta, a proteção gasosa, o material de adição e o controle do aporte térmico.
Quando alguma informação estiver ausente, a definição deve ser feita após análise técnica, sem presumir parâmetros para uma aplicação que ainda não foi caracterizada.
O que avaliar na proposta técnica?
Peça que o prestador descreva claramente o escopo, os materiais considerados, as etapas de preparação, as condições de execução e os critérios de inspeção aplicáveis.
Também é importante confirmar quem fornecerá desenhos, componentes, consumíveis e liberações de acesso, quando essas responsabilidades forem relevantes para o serviço.
A escolha entre TIG e MIG/MAG não deve ser feita por uma regra universal.
A TIG utiliza eletrodo de tungstênio não consumível e oferece elevado controle do arco e da poça de fusão, enquanto a MIG/MAG utiliza arame-eletrodo consumível e pode atender a outras necessidades de produtividade e execução.
A decisão depende da liga, espessura, posição de soldagem, geometria da junta, acabamento esperado e requisitos do projeto.
Para o inox, a avaliação também deve considerar a limpeza da superfície, o alinhamento, a proteção da região soldada e a preservação do acabamento.
O gás de proteção, o eletrodo de tungstênio e a vareta de adição precisam ser compatíveis com o material e com o procedimento definido para a aplicação.
Essas escolhas devem ser validadas por profissional capacitado e pelas instruções técnicas pertinentes.
Como a Jota Soldas pode ser consultada?
A Jota Soldas atua com soldagem, fabricação e montagem industrial, além de serviços de manutenção e adequações industriais.
A empresa informa trabalhar com soluções personalizadas, considerando as especificações técnicas definidas para cada projeto e a necessidade apresentada pelo cliente.
No caso de uma solicitação de Solda TIG em tubulação inox, o escopo pode ser encaminhado para avaliação conforme as características da peça, da instalação e do serviço pretendido.
A Jota Soldas atende em nível nacional e disponibiliza a possibilidade de execução presencial ou em campo, conforme o contexto do trabalho.
A definição do atendimento, das etapas e dos requisitos deve ser tratada diretamente com a empresa após o envio das informações técnicas disponíveis.
Ao navegar pelo site, procure as páginas relacionadas a soldagem TIG industrialfabricação e montagem industrialmanutenção e adequações industriais e atendimento ou contato para complementar a solicitação.
Os endereços específicos dessas páginas devem ser inseridos conforme a estrutura oficial do site.
Perguntas frequentes
O que precisa ser preparado antes da soldagem?
A junta deve ser avaliada quanto a limpeza, alinhamento, ajuste e ausência de contaminantes.
A preparação exata depende do material, da espessura, da geometria e do procedimento aplicável.
Qual gás é usado na soldagem TIG?
O argônio é geralmente utilizado como gás de proteção, mas a seleção e a vazão devem ser definidas de acordo com o material, a junta, a posição e os requisitos do processo.
TIG é melhor que MIG/MAG para tubulação inox?
Não existe uma resposta universal.
A TIG proporciona controle refinado do arco, da poça de fusão e do acabamento, enquanto a MIG/MAG pode ser escolhida quando outros fatores do projeto, como produtividade e condições de execução, forem prioritários.
É possível realizar o serviço em campo?
A Jota Soldas informa que atende nacionalmente com opção de execução presencial ou em campo.
A viabilidade deve ser analisada conforme acesso, condições do local, segurança e características da tubulação.
Para saber mais sobre Solda TIG em tubulação inox
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

