Galeria
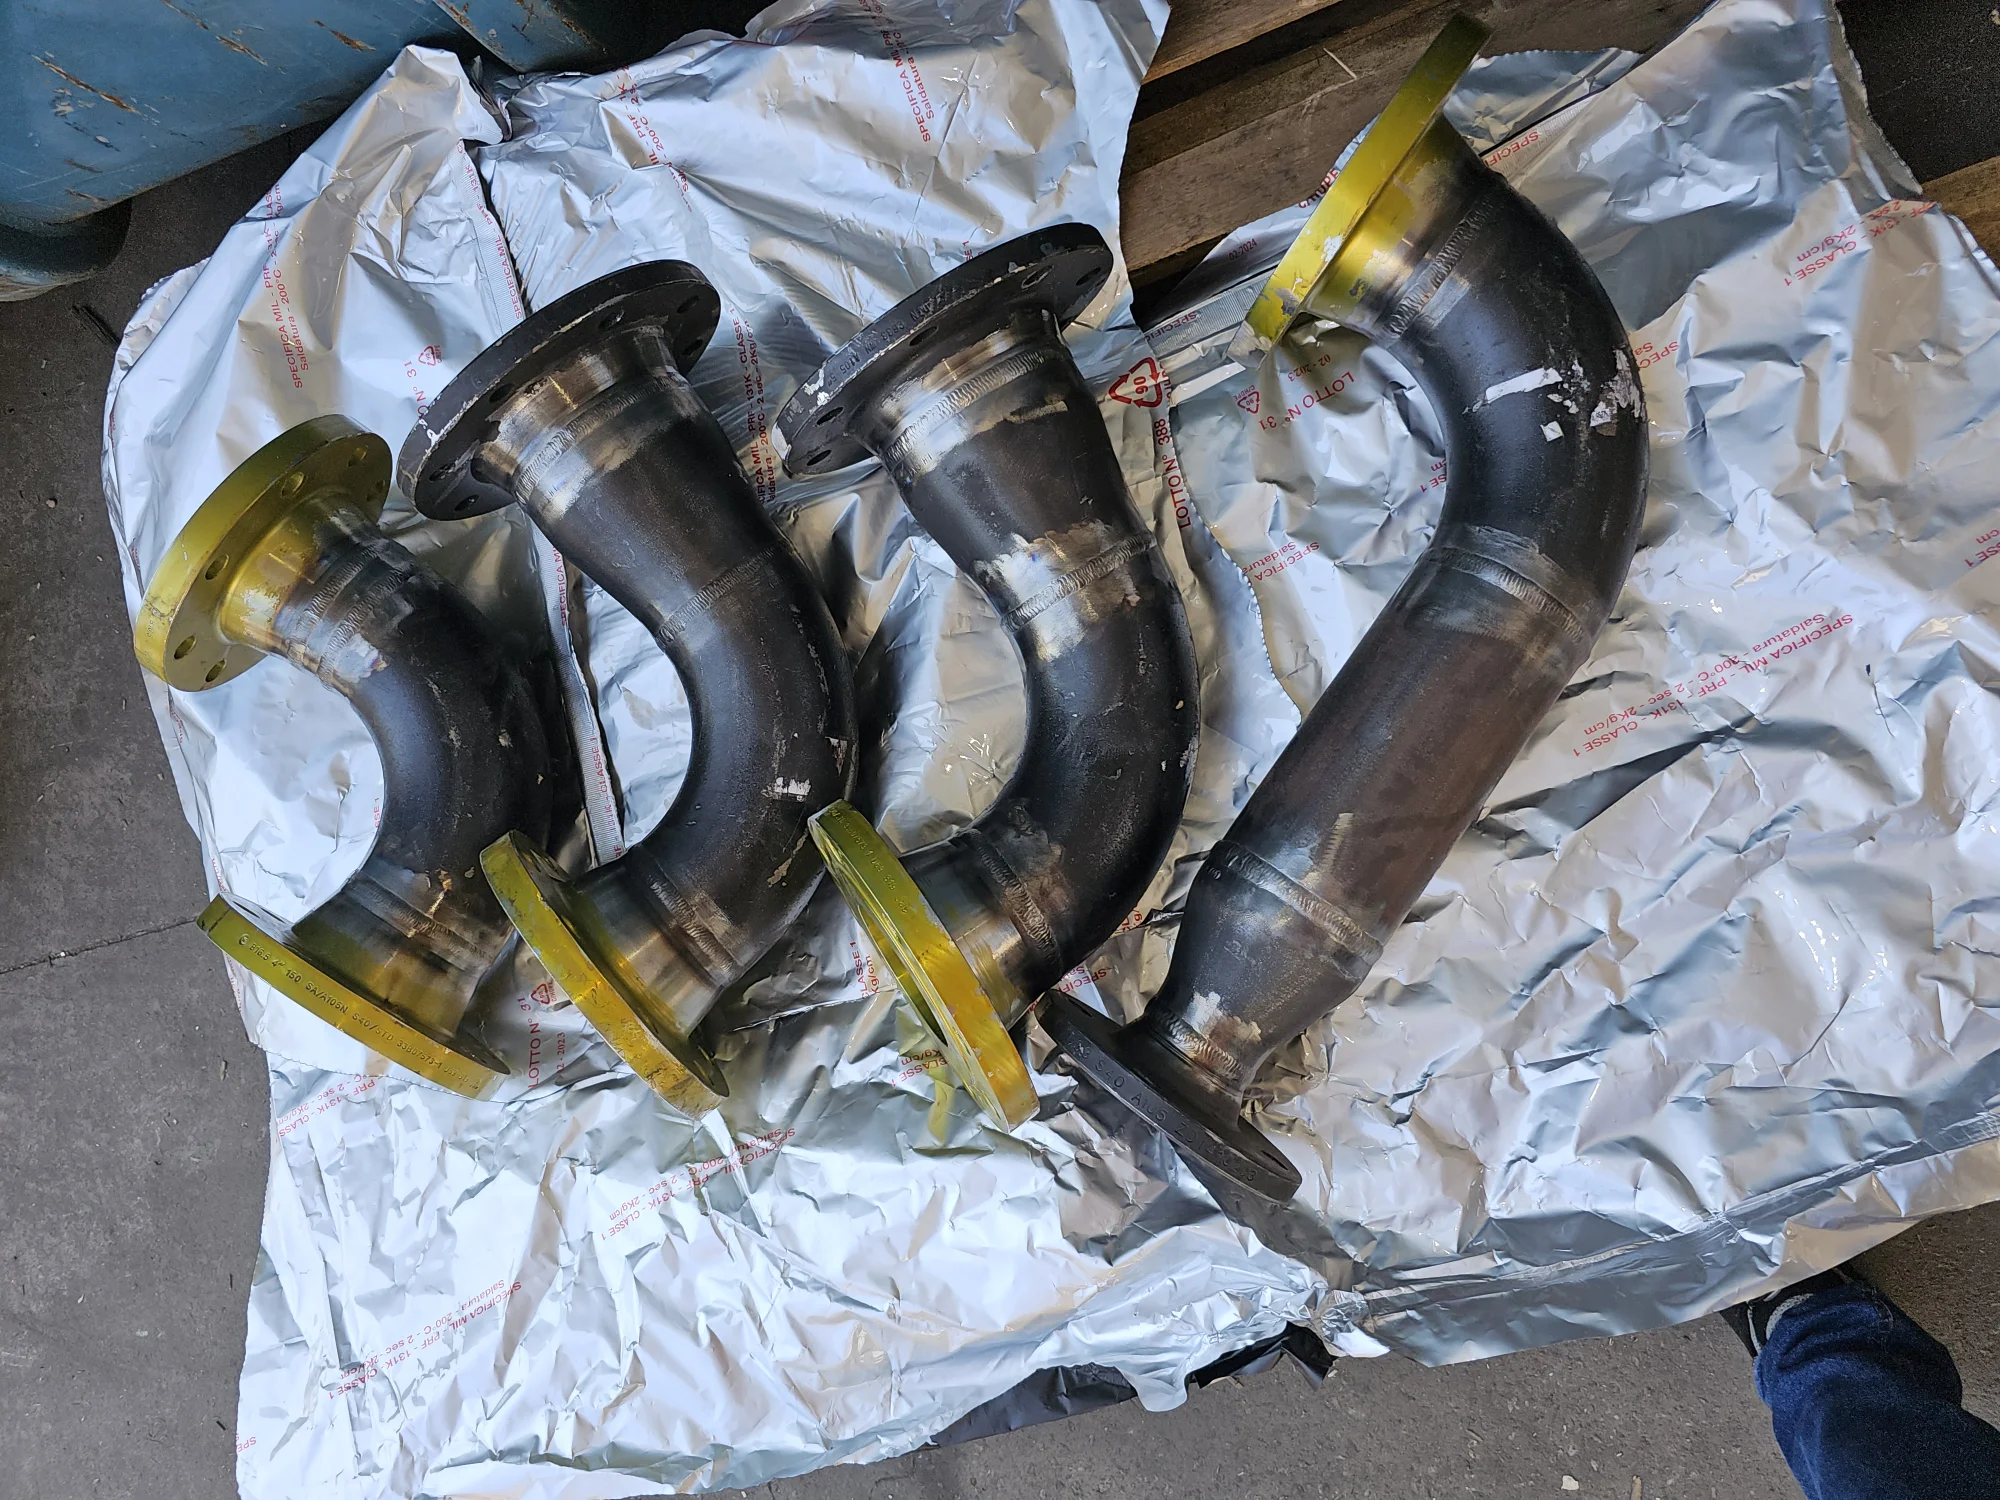
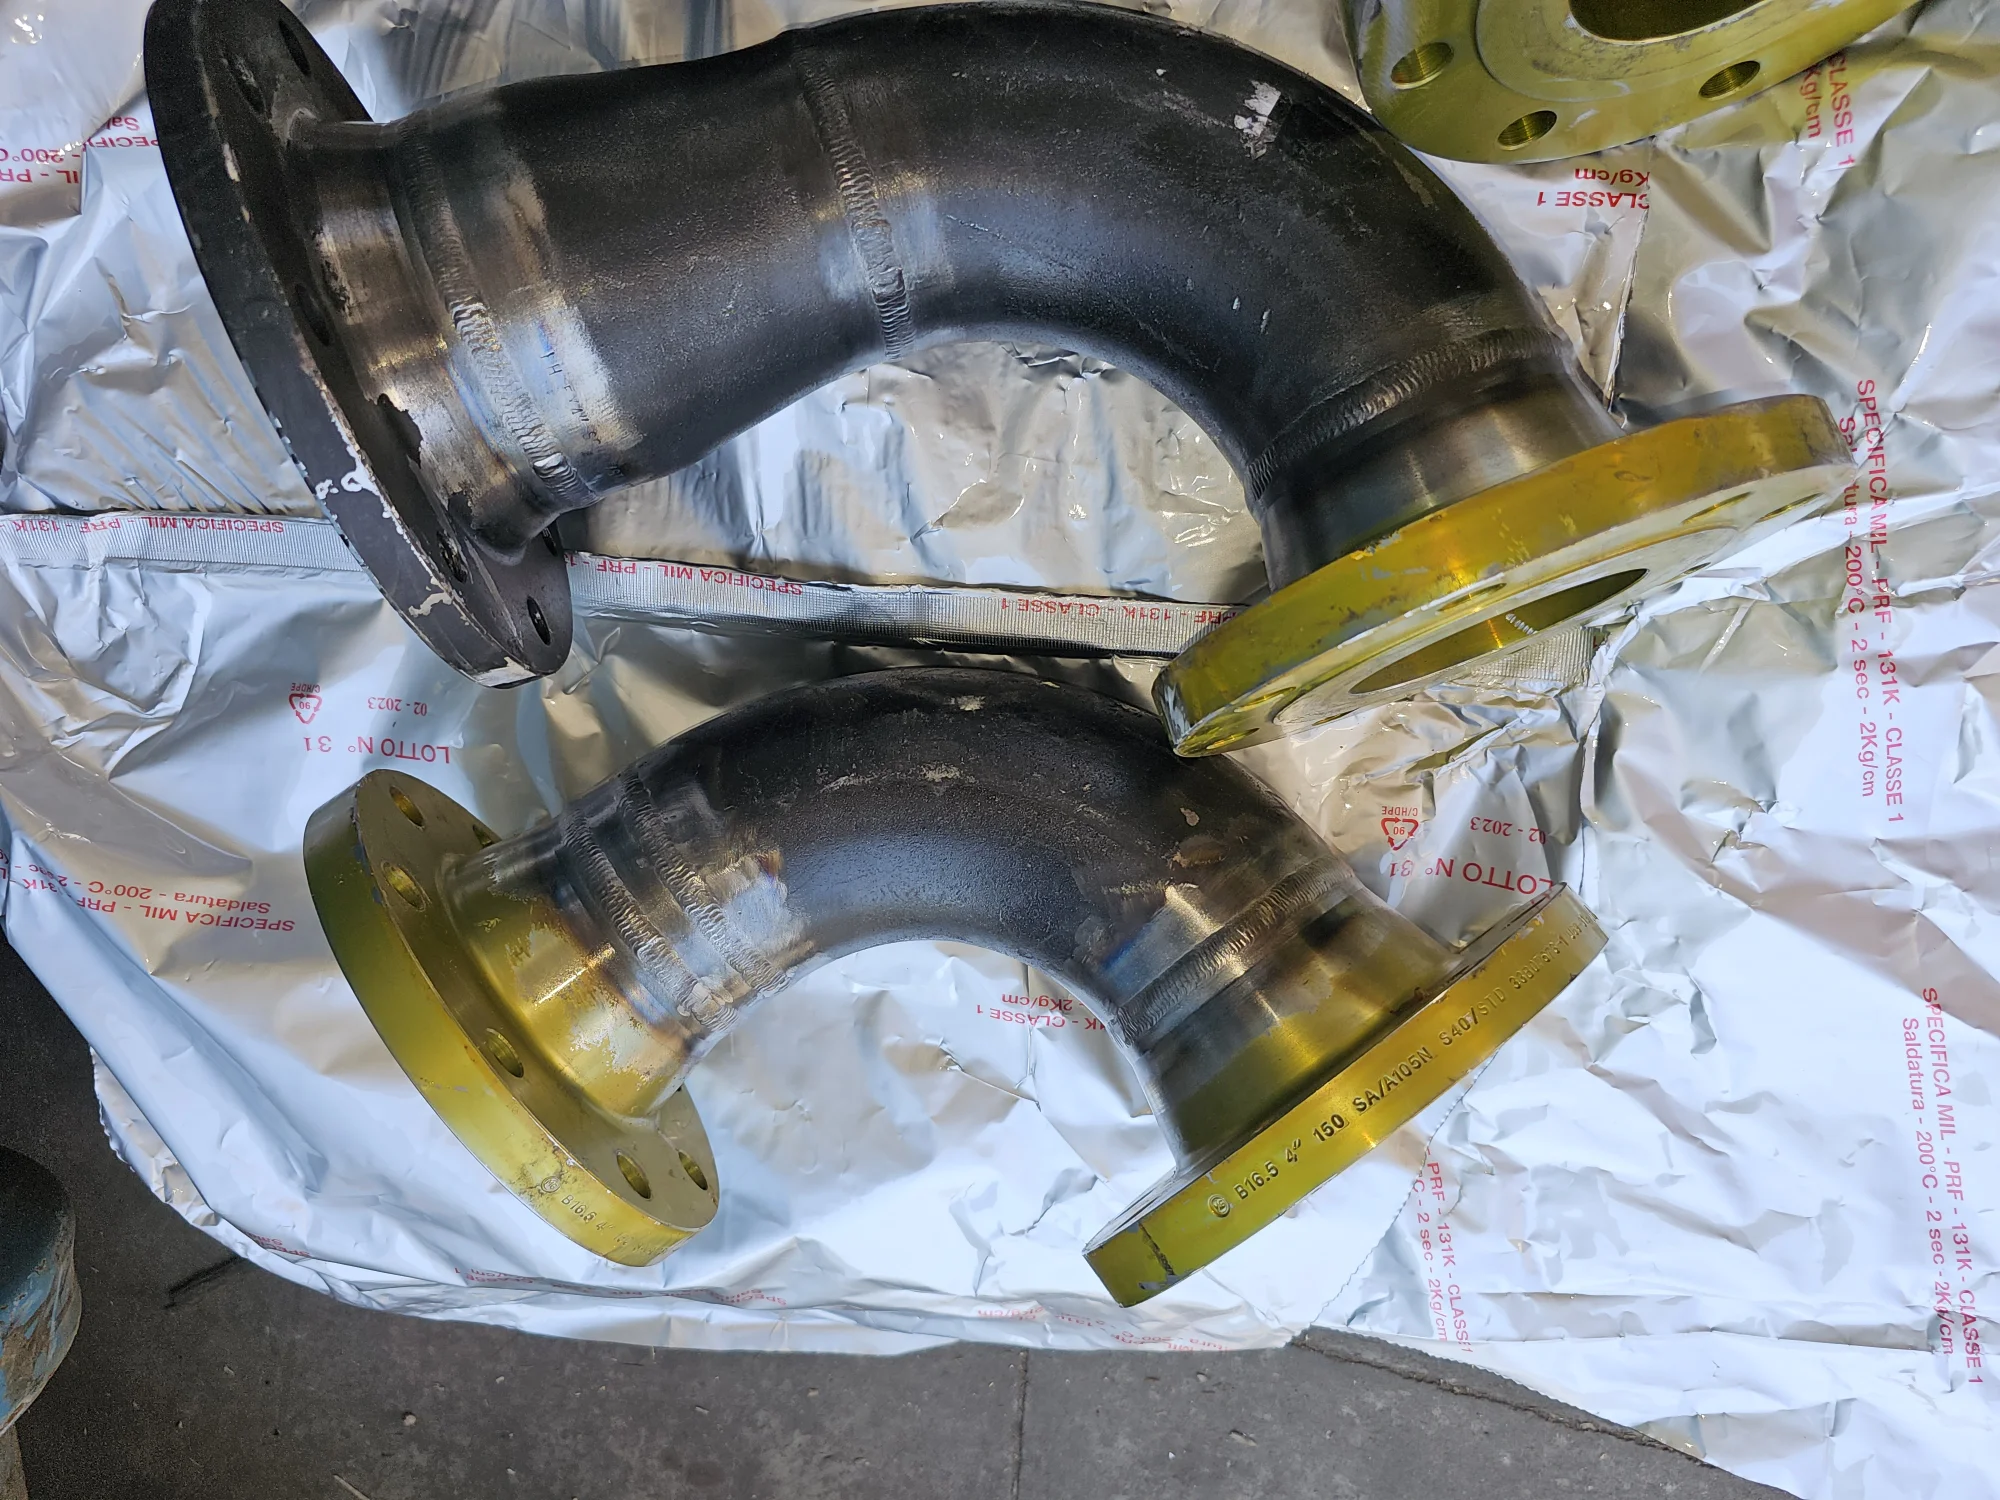
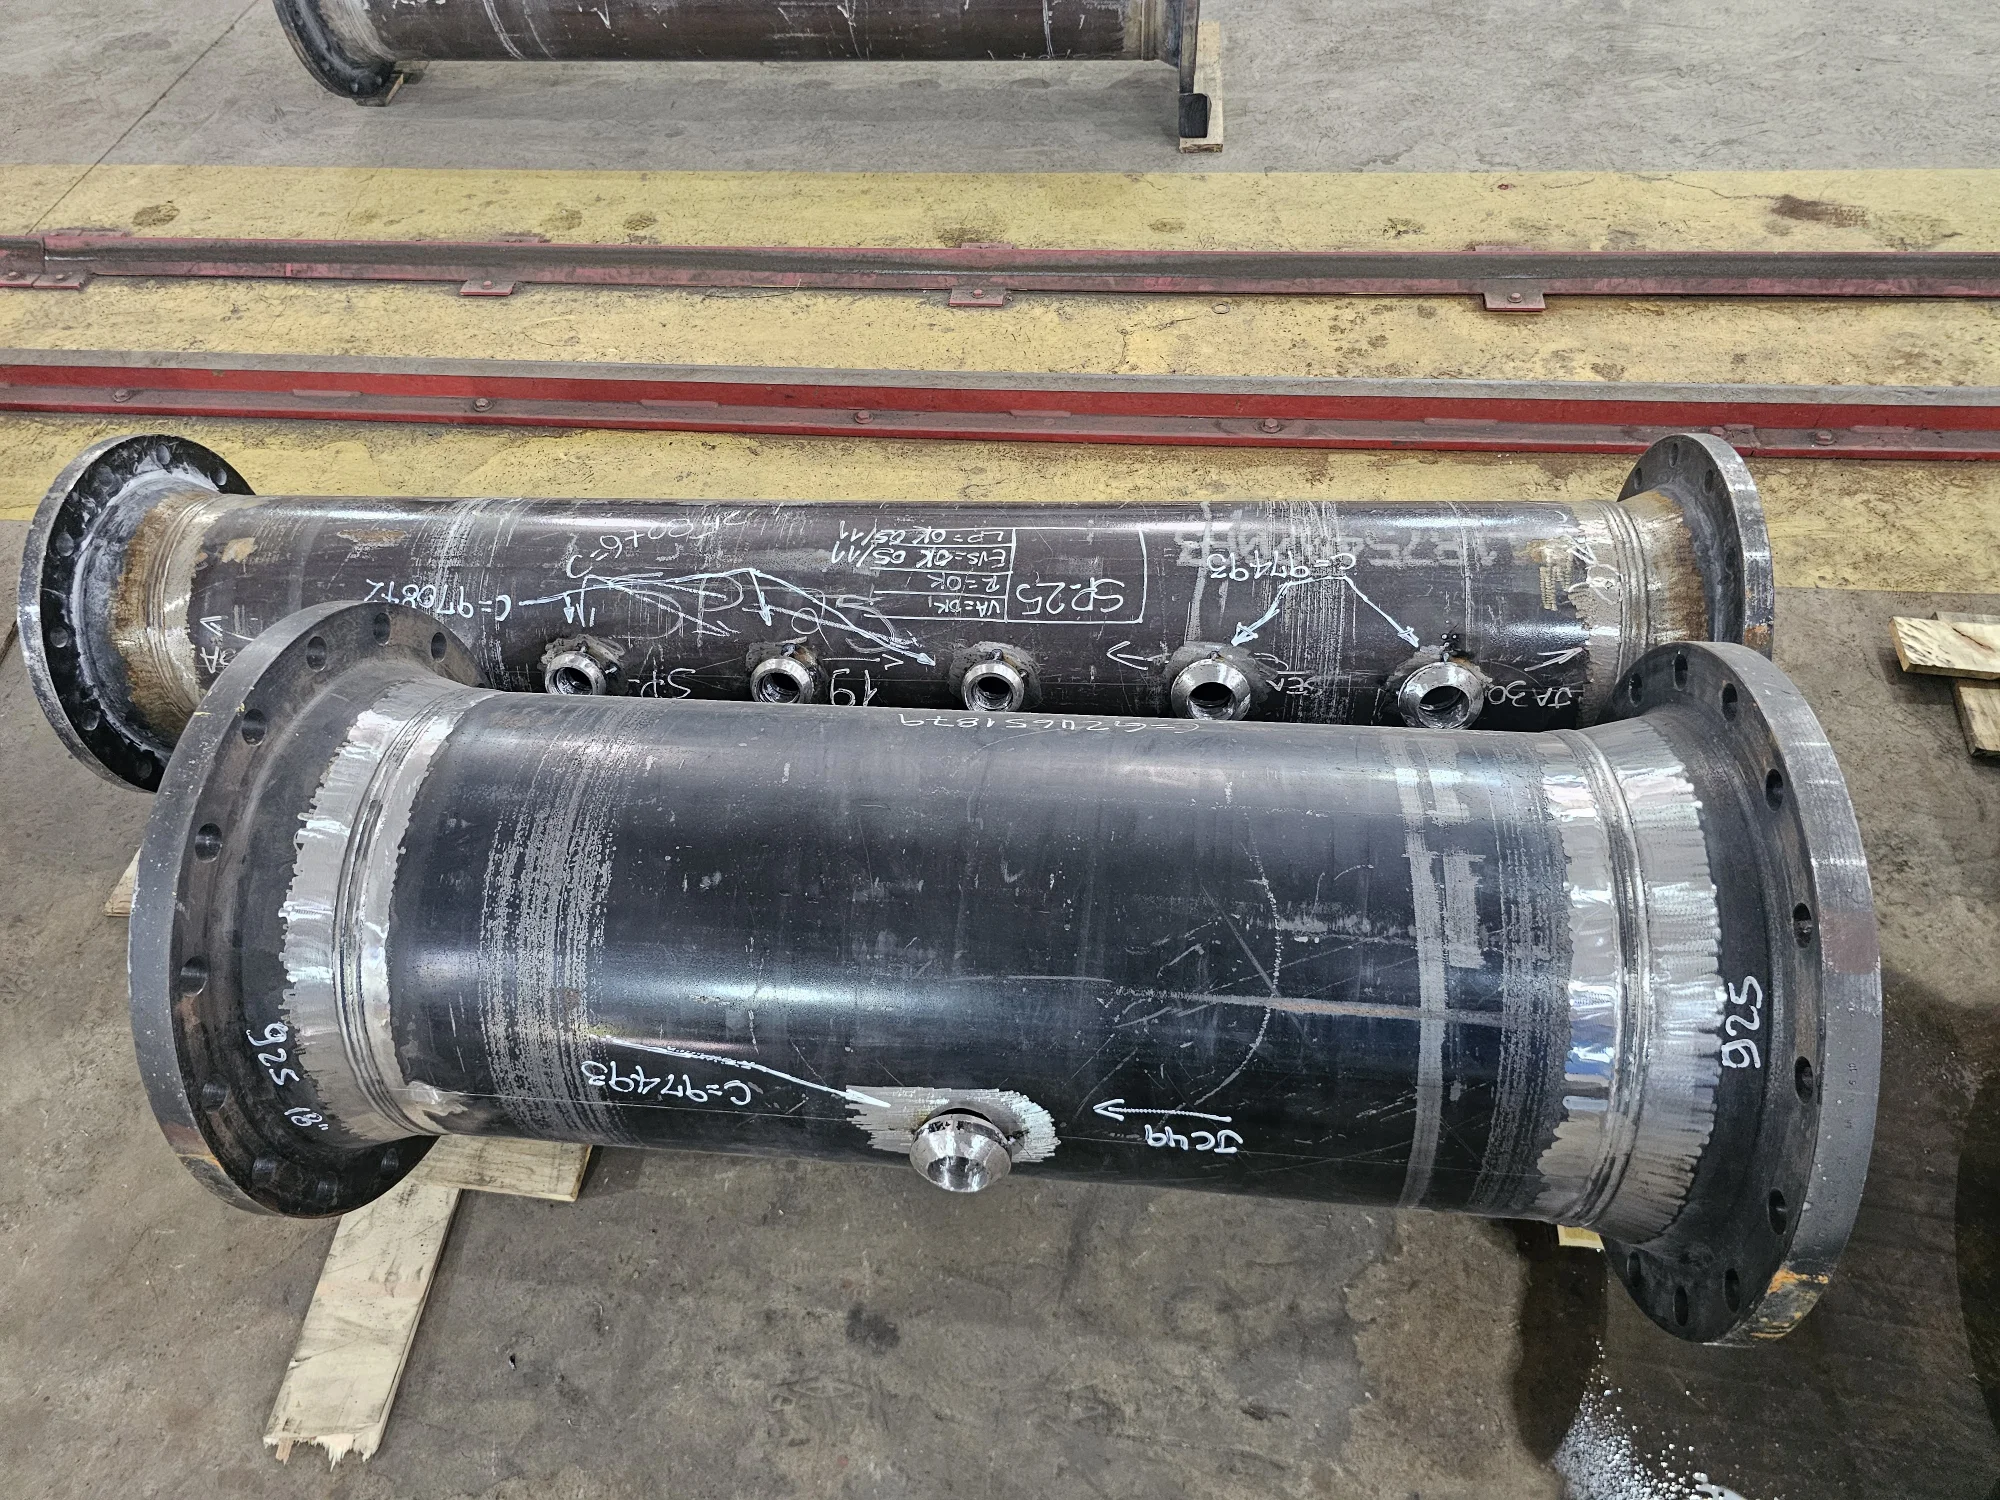
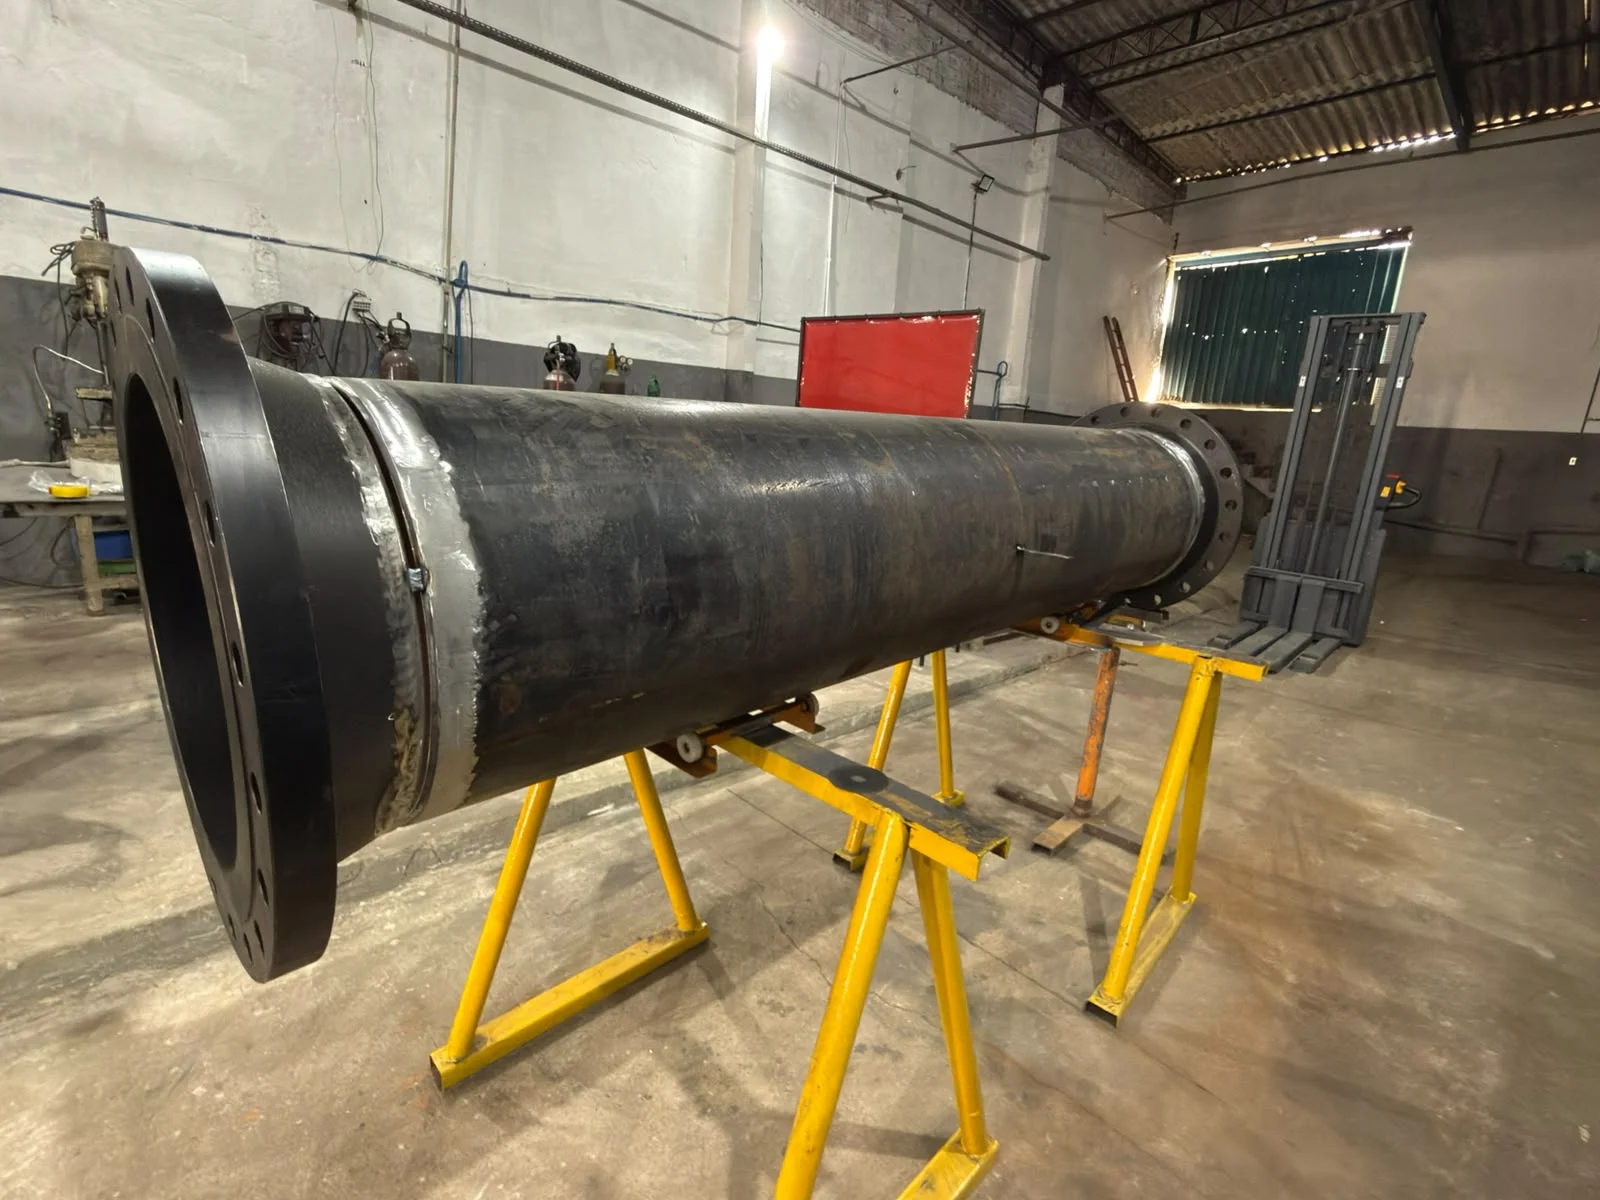
Clique nas imagens para ampliar
Soldagem TIG de tubulações: processo, aplicações e critérios de qualidade industrial
A Soldagem TIG de tubulações é um processo de união de componentes metálicos que utiliza um arco elétrico estabelecido entre a peça e um eletrodo de tungstênio não consumível.
Durante a execução, um gás de proteção, geralmente argônio, envolve a região da solda e ajuda a preservar a poça de fusão contra a ação do ar atmosférico.
O resultado é um processo de elevado controle, indicado para juntas que exigem precisão, acabamento uniforme e atenção ao aporte térmico.
Na prática, a soldagem TIG pode ser aplicada em tubos, chapas e perfis metálicos compatíveis com o processo, especialmente em situações nas quais o controle da junta é mais importante do que a velocidade de deposição.
A escolha depende do material, da espessura, da geometria da tubulação, da posição de soldagem, do acesso à junta e das especificações técnicas do projeto.
Por isso, não existe uma regulagem universal que possa ser aplicada indistintamente a todas as tubulações.
Como funciona o arco elétrico na soldagem TIG?
O equipamento TIG produz um arco elétrico entre o eletrodo de tungstênio e o metal de base.
Esse arco gera o calor necessário para fundir a região da junta e formar uma poça de fusão controlada.
O tungstênio permanece como eletrodo durante a operação, diferentemente do arame utilizado em processos nos quais o eletrodo é consumível.
Quando a junta exige material adicional, o soldador pode introduzir uma vareta compatível de forma controlada na poça de fusão.
Em outras situações, conforme o projeto e a configuração da junta, a união pode ser executada sem adição de material.
Essa decisão não deve ser tomada apenas pela aparência desejada do cordão, ela depende da preparação, da espessura, do tipo de junta, do material e do procedimento aplicável.
O gás de proteção tem função essencial nesse conjunto.
O argônio cria uma atmosfera protegida ao redor do arco e da poça de fusão, reduzindo a possibilidade de contato com oxigênio, nitrogênio e outros elementos do ambiente que podem prejudicar a estabilidade e a integridade da solda.
A vazão e a forma de aplicação do gás precisam ser avaliadas de acordo com as condições do serviço, pois proteção insuficiente ou inadequada pode favorecer alterações no acabamento e na qualidade da junta.
O eletrodo não consumível favorece o controle porque o soldador consegue concentrar a energia na região desejada sem precisar administrar a fusão contínua de um arame-eletrodo.
Esse controle contribui para ajustar o arco, acompanhar a poça de fusão e limitar o aporte térmico conforme a necessidade.
Em tubulações de menor espessura ou em juntas que exigem controle dimensional, essa característica pode ser especialmente relevante para reduzir deformações e preservar a geometria do conjunto.
Etapas básicas do processo
Embora cada projeto possa exigir um procedimento próprio, o fluxo de execução da soldagem TIG costuma envolver etapas organizadas:
- Análise e preparação: são verificadas as condições do tubo, o material, as dimensões, a espessura, o tipo de junta e o acesso à região de soldagem. Também se avalia se há necessidade de montagem, ponteamento, suporte ou posicionamento específico.
- Limpeza das superfícies: a área da junta deve estar livre de óleo, graxa, umidade, tinta, óxidos, partículas e outros contaminantes que possam interferir no arco ou na fusão. A limpeza precisa ser compatível com o material e realizada sem introduzir novos contaminantes.
- Alinhamento e ajuste: os componentes são posicionados de modo estável, mantendo a configuração prevista para a junta. Desalinhamentos, folgas irregulares ou movimentações durante a soldagem podem afetar a penetração, a aparência do cordão e o controle dimensional.
- Seleção dos consumíveis e regulagens: define-se o eletrodo de tungstênio, o gás de proteção e os parâmetros de trabalho conforme o material, a espessura e o procedimento aplicável. Corrente, polaridade, velocidade de deslocamento e aporte térmico precisam ser analisados em conjunto.
- Abertura e condução do arco: o arco é iniciado e conduzido ao longo da junta com controle da distância, da velocidade e da poça de fusão. Quando aplicável, o material de adição é introduzido de maneira coordenada com o movimento do arco.
- Inspeção inicial: após a execução, realiza-se uma avaliação visual da junta e do cordão, observando continuidade, uniformidade, aparência, sinais de contaminação e possíveis indícios de descontinuidade. Essa observação não substitui inspeções complementares quando elas forem exigidas pelas especificações do projeto.
A preparação é uma das etapas mais importantes porque a soldagem TIG evidencia a influência das condições da superfície.
Contaminantes podem instabilizar o arco, alterar a coloração, comprometer o acabamento e aumentar a possibilidade de retrabalho.
Da mesma forma, uma montagem desalinhada pode exigir correções durante a execução e dificultar a obtenção de uma junta consistente.
Em que contexto industrial a TIG pode ser utilizada
A soldagem TIG é associada a aplicações nas quais precisão, controle da poça de fusão e acabamento superior são fatores relevantes.
Ela pode ser considerada na fabricação e montagem de equipamentos, na união de tubos e componentes metálicos, na manutenção, na recuperação e na reparação de peças, sempre respeitando a compatibilidade do material e os requisitos do projeto.
A técnica é frequentemente relacionada ao aço inoxidável e a outras ligas compatíveis, além de aparecer em demandas de setores como alimentício, químico, farmacêutico e caldeiraria.
Essa associação não significa que toda aplicação desses segmentos deva utilizar TIG.
A decisão depende das condições de operação, da geometria, da espessura, do nível de acabamento requerido, da produtividade esperada e dos critérios de inspeção definidos para a junta.
Na Jota Soldas, o serviço de soldagem integra uma atuação mais ampla em soldagem, fabricação e montagem industrial.
A empresa foi fundada em 2019, enquanto seu fundador atua no segmento de soldagem desde 2004.
Essa experiência acumulada é apresentada como base para compreender as necessidades específicas de cada cliente e desenvolver soluções sob medida conforme as especificações técnicas disponíveis.
A execução pode ser analisada dentro do contexto de diferentes projetos industriais, sem substituir a avaliação individual do escopo.
Em uma avaliação técnica, é importante informar o material, as dimensões, a espessura, o tipo de junta, a aplicação da tubulação, o local de execução e os documentos ou requisitos já definidos.
Esses dados ajudam a determinar se a soldagem TIG é adequada e quais condições devem orientar a preparação, os consumíveis, as regulagens e a inspeção final.
Principais aplicações industriais da soldagem TIG em tubos
A soldagem TIG de tubulações pode ser utilizada em projetos industriais que exigem controle cuidadoso da união entre componentes metálicos, acabamento consistente e atenção ao comportamento dimensional da peça.
O processo é especialmente considerado quando a geometria do tubo, o material, a espessura, a posição de soldagem e as condições de serviço tornam importante controlar o arco elétrico, a poça de fusão e o aporte térmico.
A escolha da TIG, porém, não deve ocorrer apenas pelo aspecto visual esperado do cordão.
É necessário avaliar o conjunto formado por material, preparação da junta, acessibilidade, finalidade do equipamento, exigências de limpeza, necessidade de manutenção e especificações técnicas do projeto.
Assim, a mesma técnica pode ser adequada para uma aplicação e pouco conveniente para outra, dependendo dos requisitos de fabricação ou montagem.
Aplicações em fabricação e montagem de equipamentos
Em ambiente industrial, a soldagem TIG pode participar de diferentes etapas de fabricação, montagem, manutenção e adequação de componentes tubulares.
Entre as aplicações educacionais mais comuns do processo estão:
- fabricação de conjuntos tubulares para equipamentos industriais, desde que o material e a configuração da junta sejam compatíveis com o procedimento definido para o projeto;
- união de tubos, chapas e perfis metálicos em estruturas ou subconjuntos que demandem controle cuidadoso da solda;
- montagem de componentes em equipamentos que tenham superfícies metálicas aparentes ou que exijam acabamento mais uniforme;
- execução de juntas em tubos de menor espessura, quando o controle do calor é relevante para reduzir deformações e preservar o ajuste dimensional;
- recuperação e reparação de componentes metálicos, após avaliação das condições da peça e da viabilidade técnica do reparo;
- manutenção de conjuntos industriais em que seja necessário intervir em uma junta, conexão ou componente tubular sem substituir automaticamente todo o conjunto;
- adequações industriais e modificações de equipamentos, quando a nova configuração exigir união de materiais metálicos compatíveis e preparação apropriada.
Essas possibilidades não significam que toda tubulação ou equipamento possa ser soldado por TIG nas mesmas condições.
O serviço precisa considerar o desenho, as dimensões, a espessura, a posição da junta, o acesso para execução e os requisitos de inspeção.
Em projetos de fabricação e montagem, também é importante coordenar a soldagem com o posicionamento das peças, a sequência de montagem e a proteção das superfícies durante as etapas seguintes.
Aço inoxidável e outras ligas compatíveis
O aço inoxidável é frequentemente associado à soldagem TIG porque o processo permite trabalhar com elevado controle do arco e da poça de fusão, característica útil em juntas que valorizam acabamento, uniformidade e controle térmico.
Em tubos de aço inoxidável, a preparação da superfície, a limpeza e a proteção adequada da região de soldagem são fatores relevantes para evitar contaminações e preservar as características esperadas da junta.
Outras ligas metálicas também podem ser consideradas, desde que sejam compatíveis com o processo, com o consumível selecionado, com o gás de proteção e com o procedimento aplicável.
Essa compatibilidade não deve ser presumida apenas pela aparência do material.
A identificação correta da liga, a espessura, a condição da superfície e a finalidade do componente influenciam a seleção dos consumíveis e dos parâmetros.
Em alguns projetos, a união pode ser executada sem adição de material, enquanto em outros pode ser necessária a utilização de material de adição adequado.
Essa decisão depende do tipo de junta, da espessura, do encaixe entre as peças e dos requisitos técnicos definidos para o componente.
Chapas e perfis metálicos podem integrar o mesmo conjunto tubular, mas a transição entre geometrias exige atenção ao ajuste, ao alinhamento e à distribuição do calor.
Por esse motivo, uma avaliação técnica deve preceder a definição do processo.
A Jota Soldas informa atuar com soldagem, fabricação e montagem industrial, desenvolvendo soluções personalizadas conforme as necessidades e especificações técnicas de cada cliente.
Em uma demanda envolvendo tubos, essa abordagem permite analisar o escopo em vez de aplicar uma solução única a todos os projetos.
Setores que podem valorizar precisão e acabamento
A soldagem TIG pode ser considerada em setores nos quais a qualidade da união metálica, o acabamento e o controle da execução tenham peso relevante no projeto.
Na indústria alimentícia, por exemplo, determinados equipamentos e conjuntos tubulares podem demandar superfícies com acabamento cuidadoso e facilidade de inspeção ou limpeza.
A adequação, entretanto, depende da aplicação específica, do material e dos critérios estabelecidos para o equipamento.
Na indústria química, a seleção do processo deve levar em conta o material da tubulação, a finalidade do conjunto e as condições previstas de utilização.
O mesmo raciocínio se aplica à indústria farmacêutica, na qual os requisitos de fabricação, limpeza, acabamento e controle podem ser particularmente importantes em determinados equipamentos e componentes.
Na caldeiraria, a TIG pode ser utilizada em partes de equipamentos, tubos, chapas e perfis metálicos quando a geometria ou o acabamento da junta justificar um processo com maior controle operacional.
Também pode participar de serviços de fabricação, montagem, recuperação e reparação, desde que a análise do componente indique que a técnica é apropriada.
Esses exemplos são referências gerais do setor, não uma promessa de aplicação automática em qualquer instalação.
Cada indústria possui condições próprias, e a definição do método deve observar os documentos técnicos disponíveis, o material, a espessura, a função do conjunto e os critérios de qualidade aplicáveis.
Quando acabamento e precisão devem pesar na escolha?
A TIG tende a ganhar relevância quando o projeto apresenta uma ou mais das seguintes características:
- necessidade de cordão mais uniforme e visualmente controlado;
- juntas em tubos ou componentes de menor espessura, nas quais o excesso de calor pode causar deformação;
- materiais compatíveis que exigem atenção à limpeza e à proteção durante a fusão;
- equipamentos em que o acabamento da superfície influencia a inspeção, a manutenção ou a aparência do conjunto;
- geometrias que demandam controle do arco e da poça de fusão durante a execução;
- reparos ou adequações em que a precisão da intervenção seja mais importante do que a simples velocidade de deposição.
Por outro lado, a decisão pode exigir ponderação quando o projeto prioriza elevada produtividade, possui grande volume de juntas, apresenta acesso limitado ou demanda uma sequência de fabricação diferente.
Nesses casos, processos como MIG/MAG ou outras alternativas podem ser avaliados, isoladamente ou em combinação com a TIG, conforme o material, a geometria e o procedimento definido.
Não existe um processo universalmente superior, a escolha deve equilibrar acabamento, controle térmico, produtividade, acessibilidade, preparação e requisitos do projeto.
| Critério do projeto | Quando a TIG pode ser considerada | Ponto que precisa ser validado |
|---|---|---|
| Acabamento da junta | Quando a aparência e a uniformidade do cordão são relevantes | Critérios de aceitação e acabamento definidos para o componente |
| Espessura e controle térmico | Quando é necessário controlar cuidadosamente a energia aplicada | Material, espessura, sequência e possibilidade de deformação |
| Material | Quando o tubo pertence a uma liga compatível com o processo | Identificação da liga, consumível, gás e procedimento aplicável |
| Geometria e acesso | Quando o operador consegue controlar a junta e a poça de fusão | Posicionamento, acesso, alinhamento e estabilidade das peças |
| Manutenção ou reparo | Quando a intervenção localizada pode ser tecnicamente viável | Estado do componente, extensão do dano e finalidade do reparo |
Soldagem TIG de tubulações: critérios técnicos e aplicações
As aplicações da soldagem TIG em tubos estão ligadas à necessidade de precisão, controle do aporte térmico e acabamento, mas dependem sempre da compatibilidade entre processo e projeto.
Para solicitar uma avaliação à Jota Soldas, é recomendável reunir informações sobre material, dimensões, espessura, tipo de equipamento, finalidade da tubulação, local de execução e especificações técnicas disponíveis.
Esses dados ajudam a empresa a compreender a demanda e avaliar uma solução sob medida para fabricação, montagem, manutenção ou adequação industrial.
Preparação das peças, limpeza e montagem da junta
A qualidade da soldagem TIG de tubulações começa antes da abertura do arco.
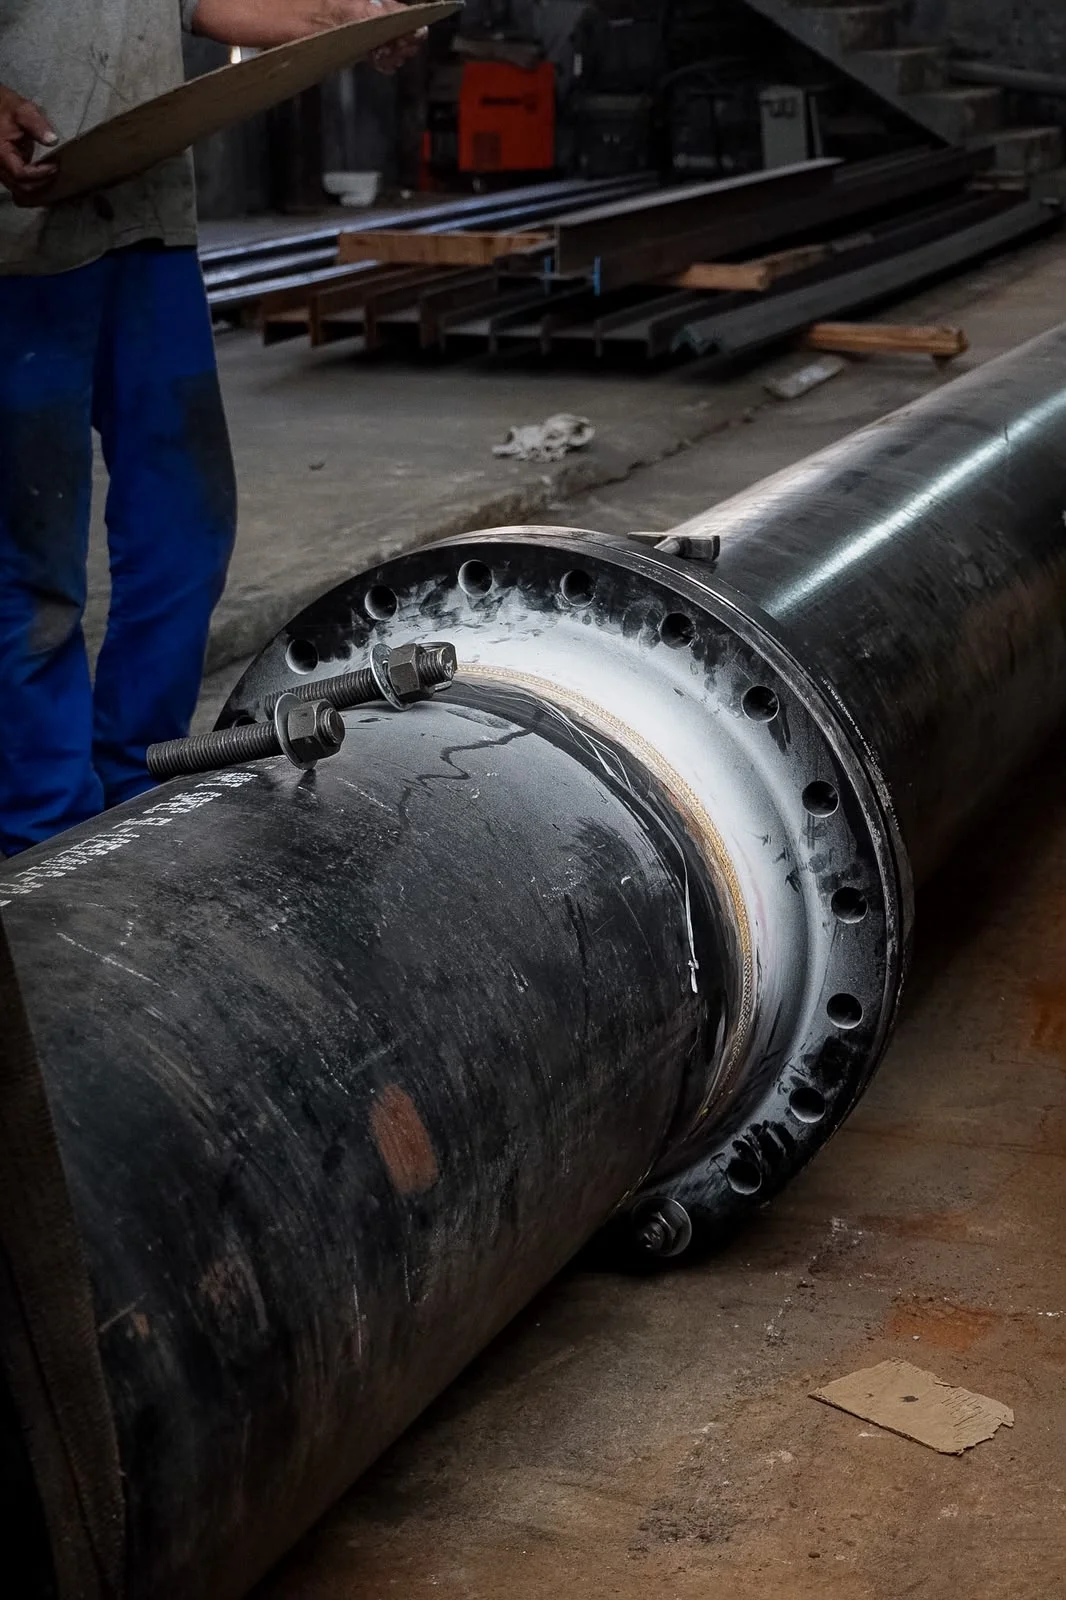
Em uma junta entre tubos, a limpeza da superfície, o alinhamento, a abertura adequada e a estabilidade da montagem influenciam diretamente o controle da poça de fusão, a continuidade do cordão e a necessidade de eventuais correções.
Por isso, a preparação deve ser tratada como uma etapa técnica do serviço, e não apenas como uma providência preliminar.
Critérios técnicos de preparação antes da soldagem
Antes de iniciar a soldagem, é recomendável verificar:
- Identificação do material: confirmar, conforme a documentação disponível do projeto, o material do tubo e dos componentes que formarão a junta.
- Condição das superfícies: observar se existem óleo, graxa, tinta, umidade, óxidos, partículas, rebarbas ou outros contaminantes na região da solda.
- Integridade das extremidades: avaliar se as pontas dos tubos estão regulares, sem deformações que prejudiquem o encaixe ou o contato entre as partes.
- Alinhamento: posicionar os componentes de modo que seus eixos e faces permaneçam compatíveis com a geometria prevista para a junta.
- Abertura e ajuste: conferir se a folga, o encaixe e a preparação das bordas correspondem às especificações técnicas aplicáveis ao projeto.
- Estabilidade da montagem: utilizar uma fixação provisória ou outro método adequado para evitar deslocamentos durante o ponteamento e a soldagem.
- Acessibilidade: verificar se o soldador terá espaço suficiente para movimentar a tocha, observar a poça de fusão e executar a junta com segurança.
- Condições do local: considerar ventilação, presença de umidade, circulação de pessoas, proteção contra contaminantes e organização da área de trabalho.
- Consumíveis e equipamentos: confirmar se o eletrodo de tungstênio, o gás de proteção e os demais recursos estão compatíveis com o material e com o procedimento definido.
- Documentação do serviço: reunir desenhos, especificações, instruções de montagem ou outros documentos fornecidos para orientar a execução.
Essa conferência não substitui a avaliação de um profissional habilitado nem a aplicação de um procedimento de soldagem definido para o caso.
Ela funciona como uma base para reduzir ambiguidades e evitar que o arco seja aberto antes de a junta estar pronta.
Limpeza, alinhamento e ajuste da junta
A limpeza deve abranger não apenas a linha exata do cordão, mas também a área ao redor que possa interferir na proteção gasosa ou na estabilidade do processo.
Na soldagem TIG, a presença de contaminantes pode favorecer inclusões, porosidade, alteração da aparência do cordão e instabilidade do arco.
O método de limpeza precisa ser compatível com o material, com a condição da superfície e com os requisitos do projeto; por isso, não existe uma única preparação aplicável a todas as tubulações.
Depois da remoção dos contaminantes, as extremidades devem ser examinadas para identificar rebarbas, irregularidades, oxidação ou danos provocados por corte e manuseio.
Quando a preparação de superfície exige correção, ela deve ser feita de maneira controlada, preservando a geometria da junta.
Uma borda excessivamente irregular pode dificultar a formação uniforme da poça de fusão, enquanto uma preparação inconsistente pode alterar a penetração ao longo da circunferência do tubo.
O alinhamento também merece atenção.
Tubos desalinhados podem gerar variação na abertura da junta, mudança na posição da tocha e dificuldade para manter uma trajetória contínua.
Antes do ponteamento, é importante verificar a posição relativa das peças e a estabilidade do conjunto.
O ponteamento deve manter os componentes na configuração prevista, sem criar concentrações de tensão ou obstáculos para a execução do cordão definitivo.
A abertura da junta e o ajuste entre as partes devem ser definidos conforme o material, a espessura, a geometria, a posição de soldagem e o procedimento aplicável.
Uma folga inadequada pode dificultar a união, exigir correções durante a execução ou contribuir para uma penetração irregular.
Como esses fatores variam de projeto para projeto, qualquer orientação genérica precisa ser validada com as especificações técnicas disponíveis.
Erros frequentes e seus efeitos
Alguns problemas de preparação aparecem com frequência em serviços de soldagem de tubos:
- Contaminação da superfície: resíduos de óleo, graxa, tinta, umidade ou partículas podem comprometer a proteção da poça de fusão e produzir um cordão com aparência irregular.
- Desalinhamento entre os tubos: a diferença de posição entre as peças pode alterar a abertura da junta e dificultar a manutenção de uma trajetória uniforme.
- Folga inadequada: uma abertura muito pequena ou muito grande pode afetar a fusão e a penetração, além de tornar o processo menos previsível.
- Preparação inconsistente das bordas: variações no corte, no chanfro ou no acabamento das extremidades podem provocar diferenças de comportamento ao longo da junta.
- Fixação instável: se os componentes se movimentarem após o ponteamento, a geometria planejada pode ser perdida durante a soldagem.
- Limpeza insuficiente após o manuseio: mesmo uma superfície inicialmente preparada pode voltar a receber contaminantes quando é tocada ou armazenada sem proteção adequada.
- Abertura do arco sem inspeção final: iniciar o processo sem revisar a junta pode levar à interrupção do serviço, retrabalho e necessidade de nova preparação.
Esses erros não determinam, sozinhos, a aprovação ou a reprovação de uma solda.
Eles são sinais de que a junta pode exigir avaliação técnica mais cuidadosa.
A aparência do cordão deve ser analisada em conjunto com o procedimento aplicável, o material, a função da tubulação e os critérios definidos para o projeto.
Na Jota Soldas, a execução cuidadosa, a busca por precisão e a compreensão das necessidades específicas do cliente orientam a definição da solução para cada demanda.
Como a empresa atua com soldagem, fabricação e montagem industrial, a preparação pode precisar ser considerada junto com as etapas de fabricação, montagem, manutenção ou adequação industrial.
O escopo, as condições do componente e as especificações técnicas fornecidas pelo cliente devem direcionar essa análise.
Por que a limpeza influencia a qualidade da solda?
A limpeza influencia a qualidade porque contaminantes podem interferir na proteção gasosa, na estabilidade do arco e na formação da poça de fusão.
O resultado pode apresentar aparência irregular, descontinuidades ou necessidade de retrabalho.
A preparação correta também ajuda a tornar o comportamento da junta mais previsível, mas o critério final de aceitação depende das exigências técnicas do projeto e da avaliação adequada da solda.
Preparar uma junta para soldagem TIG significa confirmar material e geometria, remover contaminantes, alinhar os tubos, ajustar a abertura, estabilizar a montagem e verificar as condições de execução antes de iniciar o arco.
Essa sequência favorece um trabalho mais controlado e permite que a soldagem seja realizada de acordo com as especificações aplicáveis, sem tratar uma regulagem ou uma prática genérica como solução universal.
Eletrodos, gás de proteção e parâmetros de soldagem TIG
Na soldagem TIG de tubulações, a escolha do eletrodo de tungstênio, do gás de proteção e dos parâmetros elétricos precisa considerar o material, a espessura, a geometria da junta, a posição de soldagem e a finalidade do componente.
Esses fatores influenciam a estabilidade do arco elétrico, a formação da poça de fusão, a penetração, o acabamento do cordão e o controle dimensional.
Por isso, não existe um único ajuste adequado para todas as tubulações.
Critérios para selecionar eletrodo e gás de proteção!
| Elemento | Critério de seleção | Influência no resultado |
|---|---|---|
| Eletrodo de tungstênio | Tipo, diâmetro, preparação da ponta e compatibilidade com a corrente utilizada | Afeta a estabilidade do arco, a concentração de energia e o controle da poça de fusão |
| Gás de proteção | Tipo de gás, pureza, vazão e condição de aplicação | Protege a poça contra a contaminação atmosférica e contribui para a regularidade do cordão |
| Material da tubulação | Composição, espessura, condutividade térmica e sensibilidade à oxidação | Orienta a escolha dos consumíveis e das regulagens aplicáveis |
| Junta | Tipo, abertura, alinhamento, acesso e posição de soldagem | Interfere na penetração, na alimentação do material e no controle dimensional |
| Metal de adição | Compatibilidade com o metal de base e com os requisitos do projeto | Contribui para a continuidade e as propriedades esperadas da junta soldada |
Soldagem TIG de tubulações: critérios técnicos e aplicações
O eletrodo de tungstênio é não consumível, ele conduz a corrente e sustenta o arco, mas não deve funcionar como material de preenchimento da junta.
Sua dimensão e sua preparação precisam ser compatíveis com a faixa de corrente e com o tipo de aplicação.
Uma ponta inadequadamente preparada, contaminada ou danificada pode dispersar o arco, dificultar o controle da poça e comprometer a uniformidade do cordão.
A seleção também deve considerar a posição da junta e o acesso disponível.
Em tubulações, pequenas variações de geometria, espessura ou alinhamento podem alterar a resposta térmica durante a execução.
Assim, a decisão sobre o eletrodo não deve ser separada da análise do conjunto formado pelo material de base, pela junta, pelo gás, pela corrente e pelo procedimento aplicável.
Por que o argônio protege a poça de fusão?
O argônio é geralmente utilizado como gás de proteção na soldagem TIG industrial.
Durante a execução, ele forma uma atmosfera ao redor do arco elétrico e da poça de fusão, reduzindo o contato com elementos do ar que podem contaminar o metal aquecido.
Essa proteção é essencial para preservar a estabilidade do arco e favorecer um cordão mais uniforme.
A proteção gasosa precisa alcançar adequadamente a região da junta.
Vazão inadequada, turbulência, mangueiras com vazamento, bocal danificado, distância excessiva entre o eletrodo e a peça ou correntes de ar no ambiente podem reduzir a eficiência dessa barreira.
Em serviços realizados em campo, as condições do local merecem atenção especial, pois acesso, ventilação e posicionamento podem dificultar a manutenção da proteção ao longo da soldagem.
O argônio não corrige problemas de limpeza, montagem ou regulagem.
Se houver óleo, umidade, óxidos, partículas ou outros contaminantes na superfície, o gás de proteção não substitui a preparação adequada.
Da mesma forma, uma vazão elevada não significa necessariamente proteção melhor, porque o fluxo excessivo pode gerar turbulência e favorecer a entrada de ar na região protegida.
A regulagem deve ser verificada conforme o equipamento, o bocal, o ambiente e o procedimento definido para o serviço.
Como corrente, polaridade e velocidade interferem na junta?
A corrente controla a energia fornecida ao arco e influencia a capacidade de fundir o material.
Quando a regulagem não é compatível com a espessura ou com a geometria da junta, podem surgir dificuldades de penetração, fusão irregular, deformação ou perfuração.
Em componentes de menor espessura, o controle do aporte térmico é especialmente importante para evitar alterações dimensionais e excesso de aquecimento.
A polaridade determina a distribuição da energia entre o eletrodo e a peça.
Sua escolha depende do material e do tipo de corrente previsto no procedimento.
Não é recomendável aplicar uma configuração padrão sem verificar a compatibilidade com a liga, o eletrodo, o equipamento e o objetivo da junta.
Em materiais ou aplicações diferentes, a mesma regulagem pode produzir respostas distintas.
A velocidade de soldagem também precisa ser equilibrada.
Um deslocamento muito rápido pode reduzir a fusão e a continuidade do cordão; um deslocamento muito lento pode concentrar calor em excesso, aumentar a deformação e alterar o controle dimensional.
A velocidade adequada depende da corrente, da espessura, da preparação da junta, da posição, da habilidade do soldador e da necessidade de utilizar ou não metal de adição.
O aporte térmico resulta da interação entre corrente, tensão do arco, velocidade de deslocamento e características do processo.
Ele não deve ser analisado por um único parâmetro isolado.
Em uma tubulação, o controle térmico pode ser decisivo para preservar o alinhamento, limitar a distorção e obter uma junta compatível com os requisitos do projeto.
Por essa razão, regulagens devem ser definidas e verificadas de maneira integrada.
Ajustes não são universais
Dois tubos com o mesmo diâmetro externo podem exigir procedimentos diferentes se apresentarem materiais, espessuras, condições de superfície, tipos de junta ou posições de execução distintas.
Também podem existir diferenças entre uma peça produzida em ambiente de fabricação e uma intervenção de montagem ou manutenção em campo.
O acesso à junta, a possibilidade de posicionamento, a limpeza disponível e as condições ambientais alteram o planejamento.
Antes da execução, é importante avaliar, no mínimo:
- material e condição superficial da tubulação;
- dimensões, espessura e geometria da junta;
- necessidade de metal de adição;
- posição e acessibilidade da soldagem;
- eletrodo de tungstênio compatível com a corrente e a aplicação;
- gás de proteção, sistema de fornecimento e condição do bocal;
- corrente, polaridade, velocidade e demais regulagens do equipamento;
- exigências de acabamento, controle dimensional e inspeção;
- procedimento de soldagem e especificações técnicas disponíveis.
Essa análise ajuda a evitar a aplicação automática de parâmetros retirados de outro serviço.
Regulagens apresentadas como universais podem não considerar diferenças relevantes entre ligas, espessuras e configurações de junta.
Em demandas industriais, a validação técnica deve prevalecer sobre tabelas genéricas, principalmente quando a tubulação integra equipamentos, linhas de processo ou estruturas sujeitas a requisitos específicos.
A Jota Soldas informa que trabalha com soluções personalizadas conforme as especificações técnicas definidas pelo cliente.
A experiência acumulada pelo fundador no segmento de soldagem desde 2004 e a atuação da empresa, fundada em 2019, estão alinhadas à necessidade de compreender cada escopo antes de definir a execução.
Isso não significa presumir um procedimento para toda aplicação, a seleção de consumíveis e regulagens deve ser analisada de acordo com as características efetivamente apresentadas no projeto.
Validação antes da execução
A definição final dos consumíveis e dos parâmetros deve ser validada por profissional qualificado e relacionada ao procedimento aplicável, às condições do equipamento e aos critérios de inspeção estabelecidos para o serviço.
A aparência do cordão, isoladamente, não comprova que todos os requisitos técnicos da junta foram atendidos.
Para solicitar uma avaliação à Jota Soldas, o comprador ou responsável técnico pode reunir as informações disponíveis sobre material, dimensões, espessura, aplicação, localização da execução e especificações técnicas.
Quanto mais completo for esse briefing, mais objetiva tende a ser a análise do escopo, sem substituir a verificação necessária no local ou nos documentos do projeto.
A empresa atua com soldagem, fabricação e montagem industrial, oferecendo atendimento personalizado e soluções sob medida, inclusive para demandas que exigem precisão, segurança e controle cuidadoso.
Vantagens, limitações e diferenças entre TIG e MIG/MAG
A principal diferença entre TIG e MIG/MAG está no modo como o arco elétrico e o material de adição são utilizados.
Na soldagem TIG, o arco é formado entre a peça e um eletrodo de tungstênio não consumível, enquanto a proteção gasosa, geralmente com argônio, reduz a interferência do ambiente sobre a poça de fusão.
Quando necessário, o metal de adição é introduzido separadamente pelo soldador.
Nos processos MIG e MAG, o arame-eletrodo é consumível e é alimentado continuamente para formar a união, com proteção gasosa adequada ao processo e ao material.
Em termos práticos, a Soldagem TIG de tubulações costuma ser considerada quando o projeto exige elevado controle do arco, acabamento mais uniforme e cuidado com o aporte térmico.
Isso não significa que a TIG seja sempre a melhor alternativa.
A escolha depende do material, da espessura, da geometria da junta, da posição de soldagem, do acesso, da produtividade esperada e dos critérios técnicos definidos para a aplicação.
Comparação conceitual entre TIG e MIG/MAG!
| Critério | TIG | MIG/MAG |
|---|---|---|
| Eletrodo | Tungstênio não consumível | Arame-eletrodo consumível |
| Material de adição | Pode ser adicionado separadamente quando aplicável | É fornecido continuamente pelo arame |
| Controle do arco | Elevado controle manual da poça de fusão | Controle associado à alimentação do arame e à regulagem do equipamento |
| Acabamento | Geralmente favorece cordões uniformes e acabamento cuidadoso | Pode atender diferentes níveis de acabamento conforme regulagem, técnica e aplicação |
| Respingos | Tende a apresentar baixo nível de respingos quando corretamente executada | A ocorrência de respingos varia conforme processo, material e parâmetros |
| Exigência operacional | Requer coordenação, preparação e controle mais rigorosos | Pode favorecer maior agilidade em determinadas condições de fabricação |
| Aplicações típicas | Juntas que exigem precisão, controle térmico e acabamento | Serviços em que alimentação contínua e produtividade são fatores relevantes |
Soldagem TIG de tubulações: critérios técnicos e aplicações
Essa comparação é conceitual e não substitui a análise do procedimento aplicável.
A mesma tubulação pode demandar decisões diferentes conforme o material, a espessura e o ambiente de execução.
Onde a TIG apresenta vantagens?
A soldagem TIG permite controlar de forma refinada o arco elétrico e a poça de fusão.
Esse controle é particularmente relevante em juntas de menor espessura, em componentes que exigem cuidado dimensional e em situações nas quais a aparência do cordão precisa ser uniforme.
A possibilidade de adicionar o material separadamente também permite ajustar a execução à geometria da junta e à necessidade de preenchimento, desde que a técnica e os consumíveis sejam adequados.
Entre os benefícios normalmente associados ao processo estão:
- precisão na condução do arco e na formação da poça de fusão;
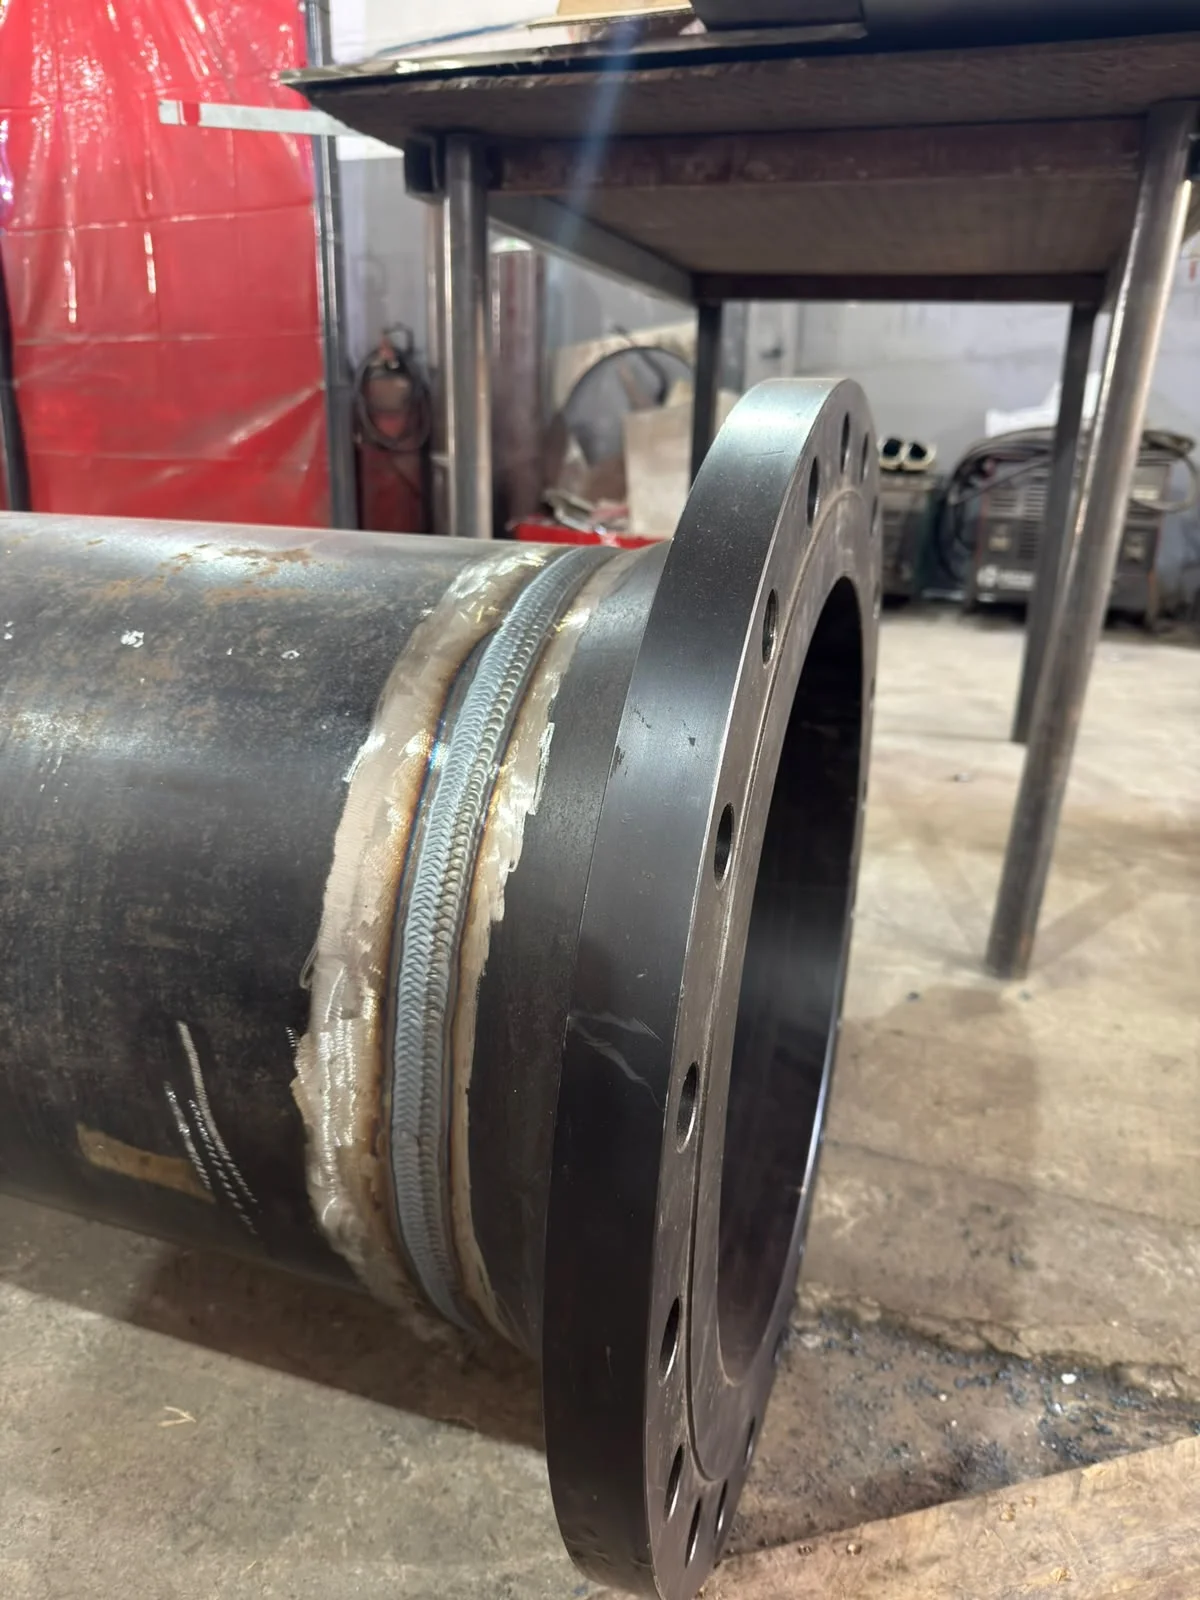
- cordões de solda uniformes, quando a preparação e a execução são compatíveis com o serviço;
- acabamento visual cuidadoso, importante em equipamentos e tubulações cuja apresentação da junta seja relevante;
- baixo nível de respingos em condições adequadas de regulagem e proteção;
- controle mais refinado do aporte térmico, ajudando a reduzir a possibilidade de alterações dimensionais quando o procedimento é corretamente definido;
- adequação a aplicações industriais que exigem atenção especial à limpeza, à aparência e à integridade da junta.
Essas características ajudam a explicar a presença da TIG em trabalhos relacionados a aço inoxidável e outras ligas compatíveis, fabricação e montagem de equipamentos, manutenção, recuperação e reparação de componentes metálicos.
Em setores como o alimentício, químico, farmacêutico e de caldeiraria, o acabamento e o controle do processo podem ter peso importante na decisão, sempre de acordo com os requisitos específicos do projeto.
Limitações que precisam entrar na decisão
O maior controle da TIG vem acompanhado de maior exigência operacional.
A preparação das superfícies, o alinhamento da junta, a limpeza, a estabilidade das peças e a condução do arco influenciam diretamente o resultado.
Uma falha em qualquer uma dessas etapas pode provocar instabilidade, descontinuidade visual, necessidade de retrabalho ou dificuldade para alcançar o acabamento esperado.
A TIG também pode não ser a alternativa mais adequada quando a prioridade principal é a velocidade de deposição ou a execução de grandes volumes em condições que favoreçam o uso de arame consumível.
Nesses casos, MIG ou MAG podem ser avaliados por oferecerem alimentação contínua do metal de adição.
Ainda assim, essa avaliação precisa considerar o conjunto do serviço, e não apenas a produtividade isolada.
Entre os pontos de atenção estão:
- maior dependência da habilidade e da coordenação de quem executa a solda;
- necessidade de preparação consistente antes da abertura do arco;
- sensibilidade à contaminação da superfície e à proteção gasosa inadequada;
- exigência de escolha compatível entre eletrodo, gás, material de adição e parâmetros;
- possibilidade de distorção ou alteração dimensional quando o aporte térmico não é controlado;
- necessidade de avaliar acesso, posição da junta e condições do local antes de definir o processo.
Por isso, um cordão visualmente bonito não deve ser interpretado, sozinho, como prova de aprovação técnica.
A aceitação depende dos critérios estabelecidos para o projeto, do procedimento aplicável e das formas de inspeção previstas.
Como escolher entre TIG e MIG/MAG?
A decisão pode começar por algumas perguntas objetivas:
- Qual é o material da tubulação e há compatibilidade conhecida com o processo pretendido?
- Qual é a espessura e qual o tipo de junta que será executado?
- O projeto prioriza acabamento, controle dimensional, produtividade ou uma combinação desses fatores?
- A soldagem será realizada em ambiente de fabricação ou em campo?
- Há limitações de acesso, posicionamento, limpeza, ventilação ou logística?
- Quais especificações técnicas e critérios de inspeção devem ser atendidos?
Quando a resposta aponta para uma junta que demanda controle cuidadoso, baixo nível de respingos e acabamento uniforme, a TIG pode ser uma alternativa tecnicamente pertinente.
Quando a alimentação contínua do arame e a agilidade da deposição são mais relevantes, MIG ou MAG podem merecer análise.
A escolha responsável considera as características reais da aplicação, sem tratar qualquer processo como universalmente superior.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, desenvolvendo soluções conforme as necessidades e as especificações técnicas apresentadas pelo cliente.
Em demandas de Soldagem TIG de tubulações, a definição do processo deve partir da análise do material, das dimensões, da geometria, da finalidade do componente e das condições de execução.
O atendimento personalizado permite discutir esses requisitos antes de estabelecer a abordagem mais adequada para o serviço, tanto em atividades de fabricação quanto em trabalhos realizados em campo.
Controle de qualidade, inspeção visual e segurança na execução
Na Soldagem TIG de tubulações, a qualidade não deve ser avaliada apenas pela aparência do cordão.
A inspeção visual é uma etapa importante para identificar sinais superficiais de irregularidade, mas a aprovação da junta depende das especificações do projeto, do procedimento de soldagem aplicável, do material utilizado, da geometria da tubulação e dos critérios de inspeção definidos para cada serviço.
Por isso, uma solda visualmente uniforme não representa, isoladamente, uma aprovação técnica completa.
A Jota Soldas atua com foco em qualidade, segurança e precisão em serviços de soldagem, fabricação e montagem industrial.
A empresa informa que trabalha com soluções personalizadas, definidas de acordo com as necessidades e especificações técnicas de cada cliente.
Essa abordagem é especialmente relevante em tubulações, nas quais o acesso, o alinhamento, a posição de soldagem, a condição da superfície e a finalidade do conjunto podem influenciar diretamente a execução e a avaliação da junta.
Critérios técnicos de verificação visual do cordão e da junta
Antes de considerar a inspeção visual concluída, é recomendável verificar, de forma organizada, os seguintes aspectos:
- Identificação da junta e do serviço: confirmar qual trecho foi soldado, qual material está envolvido e qual procedimento ou orientação técnica deve ser utilizado como referência.
- Condição da superfície: observar se a região está livre de óleo, umidade, tinta, óxidos, partículas, escória ou outros contaminantes que possam prejudicar a observação e a qualidade da solda.
- Alinhamento e montagem: verificar se os tubos permanecem posicionados conforme o projeto, sem deslocamentos aparentes, deformações excessivas ou mudanças indesejadas na abertura da junta.
- Continuidade do cordão: observar se há interrupções, crateras abertas, falta aparente de fusão superficial, mordeduras, poros visíveis, trincas ou regiões com geometria incompatível com o procedimento aplicável.
- Uniformidade: avaliar a regularidade do perfil, da largura aparente e da transição entre o metal de solda e o metal de base, considerando a posição e as condições de execução.
- Acabamento da região: verificar a presença de respingos, marcas de arco, contaminações, coloração superficial anormal ou resíduos que possam exigir limpeza ou avaliação adicional.
- Condição das extremidades: observar início e término do cordão, pois essas áreas podem apresentar descontinuidades ou alterações de geometria quando a execução e o encerramento do arco não são controlados adequadamente.
- Conformidade dimensional aparente: conferir se a junta e os componentes permanecem dentro da configuração prevista, sem empenamentos ou alterações que possam afetar a montagem e o funcionamento do conjunto.
Essa lista serve como referência educacional e não substitui uma inspeção qualificada.
Quando houver suspeita de trinca, porosidade relevante, descontinuidade, deformação, falta de continuidade ou qualquer outra não conformidade, a junta deve ser encaminhada para avaliação técnica antes de ser liberada para a etapa seguinte.
Uniformidade visual não é aprovação completa
Um cordão com aparência regular pode indicar controle adequado da execução, mas a inspeção visual possui limites.
Nem todas as descontinuidades são perceptíveis externamente, e a qualidade exigida pode envolver requisitos de penetração, integridade interna, resistência, estanqueidade, acabamento sanitário ou compatibilidade com a função da tubulação.
A necessidade de avaliações complementares deve ser definida conforme o projeto e os critérios técnicos aplicáveis, sem presumir que o mesmo método seja adequado para todos os materiais, espessuras ou aplicações.
Também é importante diferenciar uma imperfeição superficial de uma não conformidade formal.
A decisão depende da referência adotada para o serviço e dos limites estabelecidos para aquela junta.
Por esse motivo, o inspetor ou responsável técnico deve considerar desenhos, especificações, procedimento de soldagem, registros de execução e demais documentos disponíveis.
Quando aplicável, a rastreabilidade pode incluir a identificação da junta, do material, do consumível, da etapa executada e das inspeções realizadas, desde que esses requisitos façam parte do escopo contratado ou da documentação do projeto.
Segurança durante a execução e a inspeção
A segurança precisa estar presente tanto na soldagem quanto na inspeção.
A atividade envolve arco elétrico, radiação, calor, fumos metálicos, gases comprimidos, superfícies aquecidas, ferramentas e possíveis riscos associados ao ambiente industrial.
Antes do início do trabalho, devem ser avaliados o acesso ao local, a ventilação, a presença de materiais inflamáveis, a estabilidade dos componentes, as condições de movimentação e a necessidade de isolamento da área.
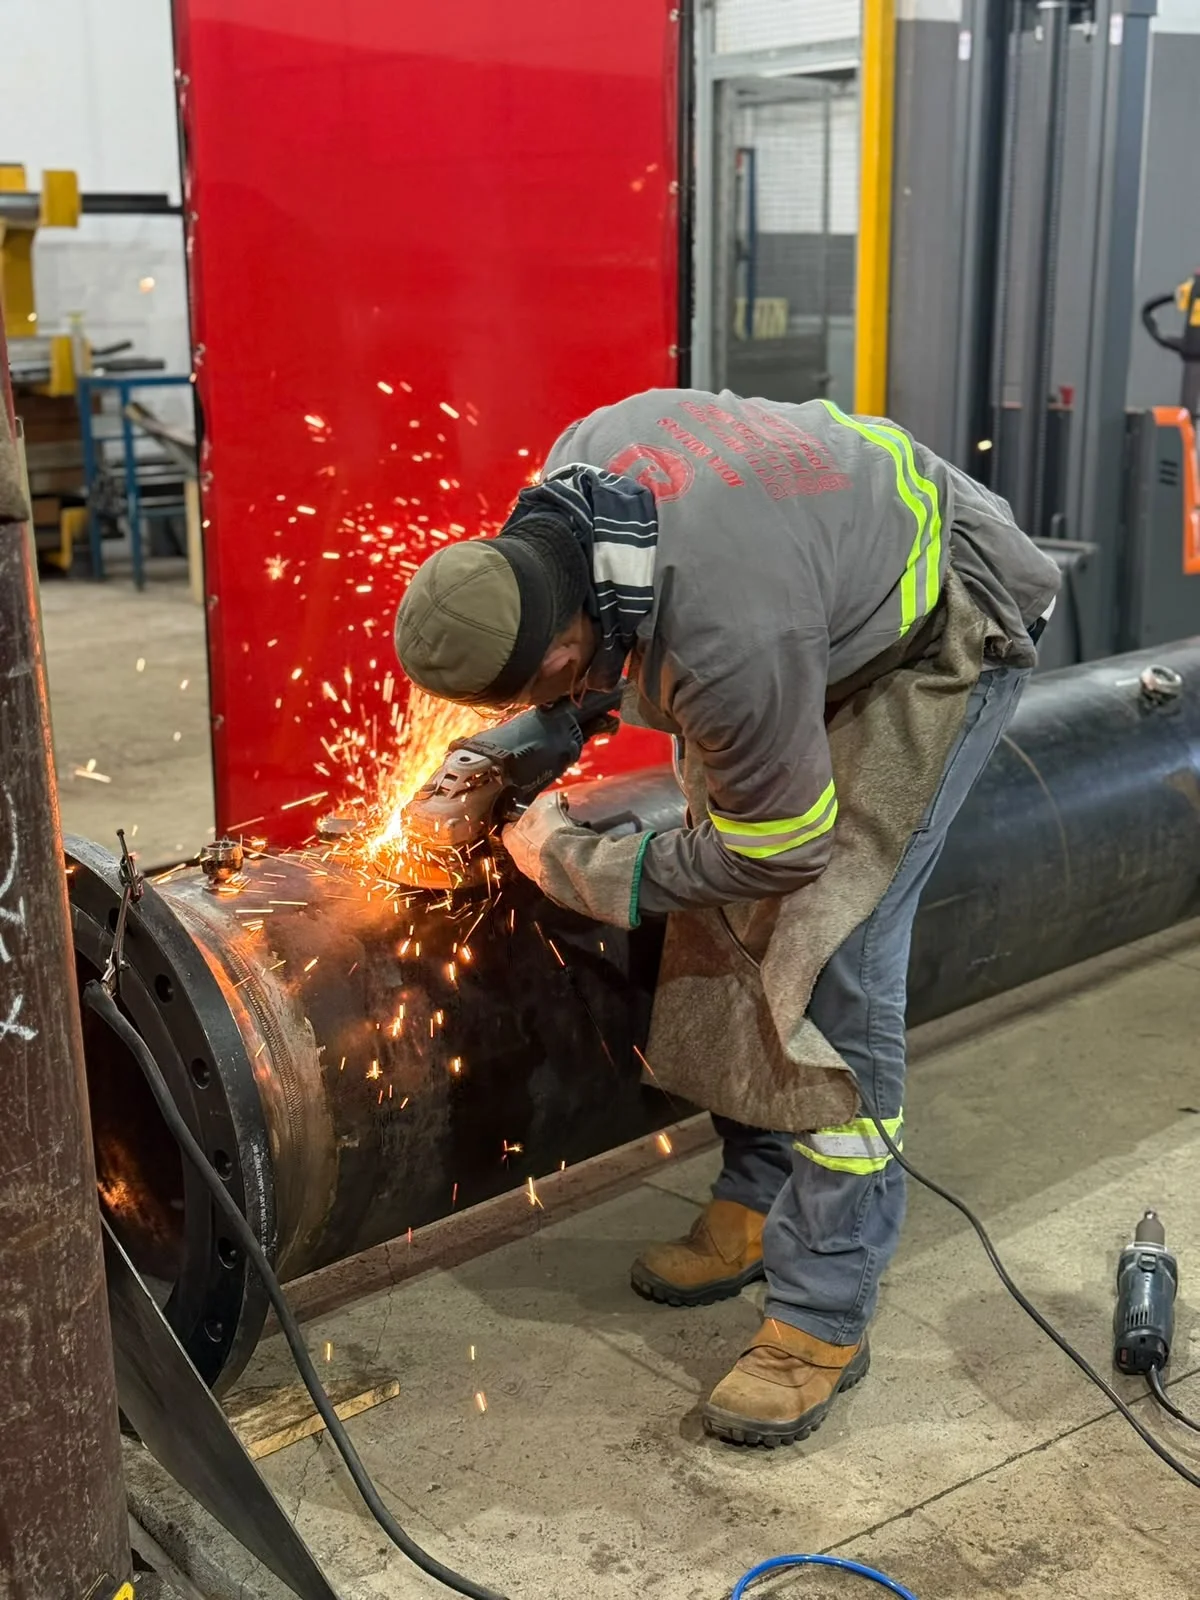
Os profissionais devem utilizar os equipamentos de proteção adequados ao risco da atividade e seguir os procedimentos de segurança definidos para o ambiente e para o serviço.
Entre as medidas normalmente consideradas no setor estão a proteção facial e ocular apropriada para soldagem, vestimenta resistente ao calor, luvas compatíveis, proteção respiratória quando indicada pela avaliação de risco, proteção auditiva em áreas ruidosas e calçados de segurança.
A seleção efetiva deve seguir a análise do local, as orientações de segurança da operação e os requisitos aplicáveis, não uma lista genérica aplicada indiscriminadamente.
A área também deve ser preparada para reduzir a exposição de terceiros ao arco e às faíscas.
Cabos, cilindros, fontes de energia e mangueiras precisam ser organizados de modo a evitar tropeços, danos e movimentações indevidas.
Após a soldagem, a equipe deve considerar o risco de queimaduras e incêndios causado por componentes ainda aquecidos.
A inspeção visual somente deve ocorrer quando houver condições seguras de acesso, iluminação e manipulação da peça.
Critérios de inspeção conforme o projeto
Para definir se a junta está apta para a próxima etapa, é necessário consultar as especificações técnicas disponíveis.
O projeto pode estabelecer requisitos próprios para geometria, acabamento, continuidade, identificação, documentação, inspeção visual e eventuais ensaios complementares.
A escolha desses critérios deve levar em conta o material, a espessura, o diâmetro, a posição da soldagem, o fluido ou serviço previsto e a função da tubulação.
Não existe uma avaliação universal que possa ser aplicada a todas as tubulações.
Uma junta destinada a uma aplicação industrial pode exigir cuidados diferentes de uma conexão utilizada em outro processo, mesmo quando ambas empregam Soldagem TIG.
Da mesma forma, a aparência aceitável de um cordão não deve ser definida apenas por comparação visual com fotografias ou exemplos genéricos.
A referência deve ser o procedimento e a especificação aplicável ao projeto.
Quando a documentação não estiver completa, o ideal é interromper a decisão de liberação e solicitar esclarecimentos ao responsável pelo projeto ou ao contratante.
Essa conduta reduz ambiguidades, evita retrabalho e ajuda a alinhar o que será verificado, como será registrado e quem terá responsabilidade pela aprovação.
A Jota Soldas pode analisar as necessidades específicas do serviço para orientar uma solução sob medida, respeitando as informações técnicas fornecidas pelo cliente e o escopo definido para a execução.
Controle de qualidade em Soldagem TIG de tubulações combina preparação, execução controlada, inspeção visual, segurança e avaliação técnica compatível com o projeto.
A aparência do cordão é um indicador inicial, mas não deve ser confundida com uma resultado de integridade completa.
Para uma análise responsável, é importante reunir material, dimensões, espessura, aplicação, local de execução, documentação disponível e critérios de aceitação.
Com essas informações, a Jota Soldas pode compreender o escopo e direcionar o atendimento personalizado em serviços de soldagem, fabricação, montagem, manutenção e adequações industriais.
Soldagem TIG de tubulações em campo ou na fabricação industrial
A Soldagem TIG de tubulações pode ser executada em ambiente de fabricação industrial ou diretamente no local de instalação, conforme a etapa do projeto, as características dos componentes e as condições disponíveis para a execução.
A técnica permanece baseada no controle do arco elétrico, no uso de eletrodo de tungstênio não consumível e na proteção gasosa, mas o planejamento muda significativamente quando o serviço deixa a oficina e passa a ocorrer em campo.
Fabricação industrial: mais controle sobre a preparação e a execução
Na fabricação industrial, a soldagem tende a ocorrer em um ambiente previamente organizado para receber tubos, conexões, suportes ou conjuntos metálicos.
Esse contexto pode facilitar a preparação das superfícies, o posicionamento das peças e a proteção da região de soldagem contra interferências externas.
Também permite planejar com antecedência a sequência de montagem e a movimentação dos componentes, sempre de acordo com o escopo e as especificações técnicas do projeto.
A preparação costuma envolver a conferência do material, das dimensões e da espessura, seguida da limpeza das áreas de união.
O alinhamento dos tubos e o ajuste da junta precisam ser verificados antes da abertura do arco, pois pequenas inconsistências podem afetar a geometria do conjunto, a continuidade do cordão e o controle do aporte térmico.
Em trabalhos que exigem acabamento cuidadoso, a organização dessa etapa é especialmente relevante para reduzir a necessidade de correções e retrabalho.
Outro ponto importante é o posicionamento.
Em uma área de fabricação, pode ser possível escolher uma orientação mais adequada para a execução, mantendo maior estabilidade durante a soldagem.
Isso não elimina a necessidade de avaliação técnica, mas ajuda a estruturar o serviço conforme a geometria da tubulação, a acessibilidade da junta e a sequência prevista para a fabricação ou montagem do conjunto.
Execução em campo: o local passa a fazer parte do planejamento
Na soldagem em campo, o profissional precisa considerar condições que não aparecem da mesma forma em um ambiente de fabricação.
O acesso à tubulação, o espaço disponível para movimentação, a posição da junta, a limpeza do local e a interação com outras atividades da montagem ou da manutenção podem influenciar a preparação e a execução.
A logística também merece atenção.
Antes do início do serviço, é necessário avaliar como os componentes serão levados até o ponto de trabalho, se existe espaço suficiente para posicioná-los e quais recursos são necessários para manter a junta estável.
Em adequações industriais, por exemplo, a tubulação pode estar integrada a estruturas, equipamentos ou linhas já instaladas.
Nesse cenário, a execução deve ser planejada considerando o acesso real à área, a sequência das atividades e as condições de segurança aplicáveis ao local.
A limpeza da região de soldagem é outro fator crítico.
Poeira, óleo, umidade, resíduos de processo ou outros contaminantes podem interferir na estabilidade do arco e na proteção da poça de fusão.
Por isso, a preparação em campo não deve ser tratada como uma etapa secundária.
Quando a área não pode ser organizada de maneira adequada, a própria viabilidade da execução precisa ser analisada antes da definição do serviço.
O que muda entre campo e fabricação industrial?
A diferença principal não está apenas no lugar onde a solda será feita, mas no nível de controle disponível sobre as condições de trabalho.
Na fabricação industrial, a equipe pode planejar previamente o posicionamento, a sequência de operações e a organização dos componentes.
Em campo, esses fatores dependem do ambiente existente, do acesso à junta, da logística e da coordenação com as demais atividades do projeto.
| Fator de planejamento | Fabricação industrial | Soldagem em campo |
|---|---|---|
| Acesso | Geralmente definido durante a organização do posto de trabalho | Depende do layout existente e da localização da junta |
| Posicionamento | Pode ser planejado para favorecer a execução | Pode exigir adaptação à tubulação já instalada |
| Limpeza | Realizada em área preparada para o serviço | Deve considerar contaminantes e condições do local |
| Logística | Componentes e ferramentas são organizados previamente | Transporte e acesso precisam ser avaliados no ambiente industrial |
| Integração com outras etapas | Relacionada à fabricação e à montagem planejada | Pode envolver manutenção, adequações e interferências operacionais |
| Controle das condições | Mais previsível, conforme a estrutura disponível | Depende das condições reais encontradas em campo |
Soldagem TIG de tubulações: critérios técnicos e aplicações
Essa comparação não indica que uma modalidade seja universalmente melhor do que a outra.
A escolha depende do escopo, da geometria dos tubos, do material, da espessura, da acessibilidade, do acabamento esperado e da etapa em que o serviço será realizado.
A Soldagem TIG de tubulações pode ser adequada tanto para componentes preparados em fabricação quanto para intervenções que precisam ser executadas no local, desde que o processo seja compatível com os requisitos do projeto.
Como decidir o local mais adequado para o serviço?
A decisão deve começar pelo levantamento das informações técnicas e operacionais.
Antes de solicitar uma avaliação, é útil reunir:
- material dos tubos e componentes associados;
- dimensões, espessuras e características das juntas;
- desenho, croqui ou especificação técnica disponível;
- aplicação da tubulação e finalidade do conjunto;
- localização da execução e condições de acesso;
- necessidade de fabricação, montagem, manutenção ou adequação industrial;
- quantidade e posição aproximada das juntas;
- exigências de acabamento, inspeção ou documentação indicadas no projeto;
- restrições existentes no local, como espaço reduzido ou interferência com outras operações.
Com esses dados, torna-se mais fácil identificar se a execução deve ser organizada em ambiente de fabricação, realizada presencialmente no local ou dividida entre fabricação e montagem.
Em alguns projetos, partes do conjunto podem ser preparadas previamente e levadas para instalação; em outros, a posição final da tubulação exige que determinadas juntas sejam executadas em campo.
Essa definição não deve ser feita apenas pela preferência pelo processo, mas pela combinação entre requisitos técnicos e condições operacionais.
Comunicação técnica antes do início
A comunicação entre o contratante e o prestador de serviço é essencial para evitar interpretações incompletas.
Informar somente o diâmetro do tubo, por exemplo, pode não ser suficiente para avaliar a demanda.
O material, a espessura, a aplicação, o desenho da junta, o local e o tipo de intervenção também podem alterar a preparação necessária e a forma de execução.
A Jota Soldas informa atendimento em nível nacional, com opção de entrega presencial e serviços realizados em campo.
A empresa atua com soldagem, fabricação e montagem industrial, incluindo demandas de manutenção e adequações industriais, e direciona o atendimento para compreender as necessidades específicas de cada cliente.
Dessa forma, a avaliação de uma Soldagem TIG de tubulações deve considerar as especificações técnicas disponíveis e as condições reais do projeto, sem substituir a análise individual do escopo.
Esses conteúdos podem ajudar a organizar a solicitação e a relacionar a soldagem com as demais etapas do projeto, sem presumir que todos os serviços ou condições sejam iguais para cada aplicação.
Em síntese, a fabricação industrial favorece o planejamento do posto de trabalho, enquanto a execução em campo exige atenção adicional ao acesso, à limpeza, ao posicionamento, à logística e às condições do local.
A escolha mais adequada depende da análise técnica da tubulação e da finalidade do serviço.
Para obter uma orientação compatível com a demanda, o ideal é encaminhar à Jota Soldas as informações disponíveis sobre material, dimensões, aplicação, localização e especificações do projeto, permitindo uma avaliação personalizada e transparente.
Como solicitar uma avaliação para um projeto de soldagem TIG?
Uma avaliação de Soldagem TIG de tubulações começa com um briefing técnico claro.
Quanto mais completas forem as informações encaminhadas, menor tende a ser a ambiguidade na análise do escopo, na definição da preparação da junta e na escolha da abordagem de execução.
A avaliação individual é importante porque a soldagem TIG precisa considerar as características do material, a geometria da tubulação, as condições de acesso e as especificações técnicas disponíveis.
Antes de solicitar uma consulta à Jota Soldas, organize os seguintes dados:
- Material: informe, quando disponível, o tipo de metal ou liga da tubulação, como aço inoxidável ou outro material compatível com o processo TIG. Caso a composição não esteja confirmada, reúna desenhos, certificados de material ou registros técnicos existentes.
- Dimensões: indique diâmetro, comprimento, formato das peças e configuração do conjunto. Desenhos, croquis ou imagens podem ajudar a explicar a geometria e os pontos de união.
- Espessura: registre a espessura da parede do tubo e de eventuais chapas, flanges, conexões ou perfis envolvidos. Essa informação influencia a preparação, o controle térmico e a definição dos consumíveis e parâmetros.
- Aplicação: descreva a finalidade do conjunto, o equipamento relacionado e o nível de acabamento ou precisão esperado. Também é útil informar se a demanda envolve fabricação, montagem, manutenção, recuperação, reparação ou adequação industrial.
- Localização: informe se a execução será realizada em ambiente de fabricação ou em campo. O acesso, o posicionamento da tubulação, a logística e as condições do local podem alterar o planejamento da atividade.
- Especificações técnicas disponíveis: encaminhe desenhos, memoriais, procedimentos, requisitos de inspeção, tolerâncias, orientações do projetista e outros documentos aplicáveis ao serviço.
- Condições da junta: quando possível, descreva o tipo de união, o alinhamento existente, a necessidade de desmontagem, a presença de revestimentos e o estado das superfícies.
- Registro visual: fotografias e vídeos podem complementar as informações, especialmente em serviços de manutenção ou em locais com acesso restrito. Esses materiais não substituem a análise técnica, mas ajudam a contextualizar o escopo.
Esse conjunto de dados não elimina a necessidade de avaliação profissional.
Ele apenas torna o primeiro contato mais objetivo e ajuda a identificar quais informações ainda precisam ser confirmadas antes da definição do serviço.
O que pode influenciar a análise e o orçamento?
O orçamento de um projeto de soldagem TIG não deve ser definido apenas pelo comprimento aparente do cordão.
A análise pode considerar o material, as dimensões, a espessura, o número e a posição das juntas, o nível de preparação necessário, a facilidade de acesso e o ambiente de execução.
Também podem influenciar o escopo a necessidade de fabricação de componentes, montagem industrial, manutenção, adequações, recuperação de peças ou deslocamento para uma execução em campo.
Outro fator relevante é a documentação técnica.
Quando existem desenhos, especificações e critérios de inspeção, a avaliação pode ser orientada por requisitos mais definidos.
Quando esses dados não estão disponíveis, pode ser necessário esclarecer o objetivo do conjunto, levantar medidas, verificar as condições das peças e alinhar previamente o que será considerado na entrega do serviço.
A escolha do processo TIG também depende da compatibilidade entre o material e a aplicação.
Em alguns projetos, o acabamento e o controle do aporte térmico têm peso elevado; em outros, a produtividade, a geometria, a espessura e a condição de acesso podem levar à análise de alternativas.
Por isso, não existe um valor universal nem uma composição de serviço aplicável a todas as tubulações.
A Jota Soldas trabalha com atendimento personalizado e soluções sob medida, considerando as especificações técnicas definidas para cada demanda.
Fundada em 2019, a empresa reúne a experiência acumulada no segmento de soldagem pelo fundador desde 2004 e atua em serviços de soldagem, fabricação e montagem industrial.
A definição do escopo, entretanto, deve ser feita a partir das informações reais do projeto, sem pressupor materiais, condições, prazos, resultados ou resultados que não tenham sido confirmados.
Solicite uma consulta personalizada!
Com as informações reunidas, encaminhe à Jota Soldas uma descrição objetiva da necessidade e os documentos técnicos disponíveis.
Explique se o serviço está relacionado a fabricação, montagem, manutenção, recuperação ou adequação industrial e indique se a execução será realizada em ambiente fabril ou em campo.
A consulta personalizada permite avaliar o escopo com mais transparência, identificar lacunas de informação e discutir uma solução compatível com as características da tubulação.
A empresa orienta seus serviços pelo compromisso com responsabilidade, precisão, segurança e atendimento ajustado às necessidades específicas de cada cliente.
A definição final deve permanecer vinculada à análise técnica do projeto e às especificações efetivamente fornecidas.
Para ampliar o planejamento, podem ser consultadas as páginas internas relacionadas a Soldagem TIG Industrialsoldagem industrialfabricação metálicamontagem industrialmanutenção industrial e adequações industriais.
Esses conteúdos ajudam a distinguir as etapas e os serviços que podem fazer parte de uma demanda, sem substituir a avaliação individual da Jota Soldas.
Perguntas frequentes
Preciso ter um desenho técnico para pedir uma avaliação?
Um desenho técnico ajuda a esclarecer dimensões, geometria, juntas e requisitos, mas a ausência desse documento não impede o contato inicial.
Nesse caso, forneça medidas, fotografias, descrição da aplicação e demais dados conhecidos.
A Jota Soldas poderá orientar quais informações precisam ser complementadas para compreender o escopo.
A espessura da tubulação influencia o serviço?
Sim. A espessura pode influenciar a preparação da junta, o controle do aporte térmico, a seleção do eletrodo e do gás de proteção e a regulagem do equipamento.
Os parâmetros não devem ser tratados como universais, pois precisam ser avaliados conforme o material, a geometria e os requisitos do projeto.
É possível avaliar uma execução em campo?
A Jota Soldas informa atendimento em nível nacional, com opção de entrega presencial e serviços realizados em campo.
Para analisar uma execução no local, é importante informar a localização, o acesso, as condições de posicionamento, a disponibilidade da área e a etapa do projeto.
A viabilidade e o escopo dependem da avaliação das especificações da demanda.
O orçamento pode ser informado sem conhecer todos os detalhes?
Uma estimativa responsável depende do nível de informação disponível e da complexidade do escopo.
Sem material, dimensões, espessura, aplicação, localização e requisitos técnicos, podem permanecer dúvidas que alteram a definição do serviço.
Por isso, a consulta personalizada é o caminho adequado para esclarecer os fatores envolvidos, sem apresentar valores antes da análise do projeto.
O acabamento visual da solda é o único critério de aprovação?
Não. Um cordão uniforme pode ser um indicador visual importante, mas a aprovação técnica depende dos critérios definidos para a aplicação, da inspeção prevista e das especificações do projeto.
Quando aplicável, devem ser considerados os procedimentos de soldagem e os requisitos de controle estabelecidos para o conjunto.
Para saber mais sobre Soldagem TIG de tubulações
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

