Galeria
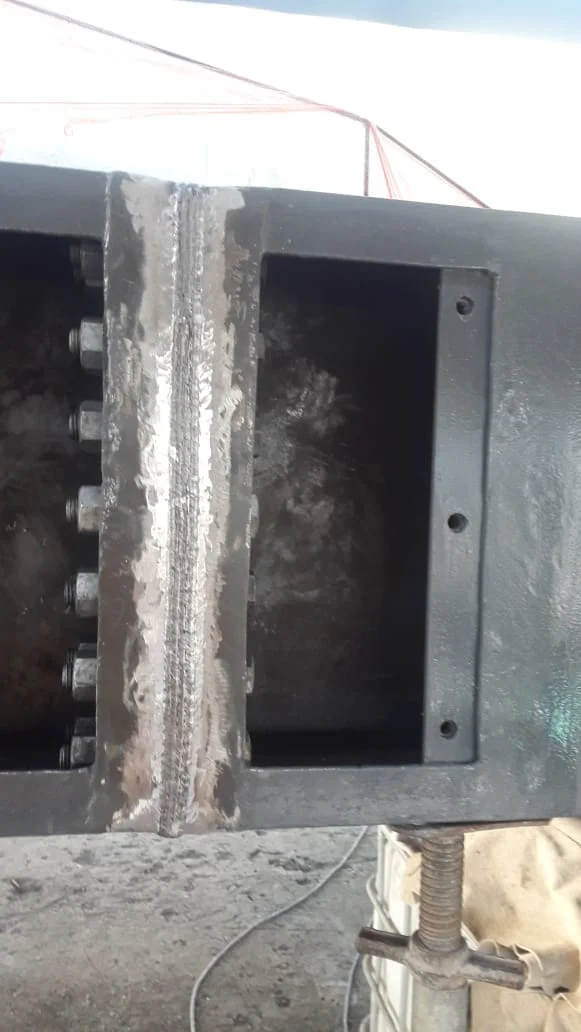
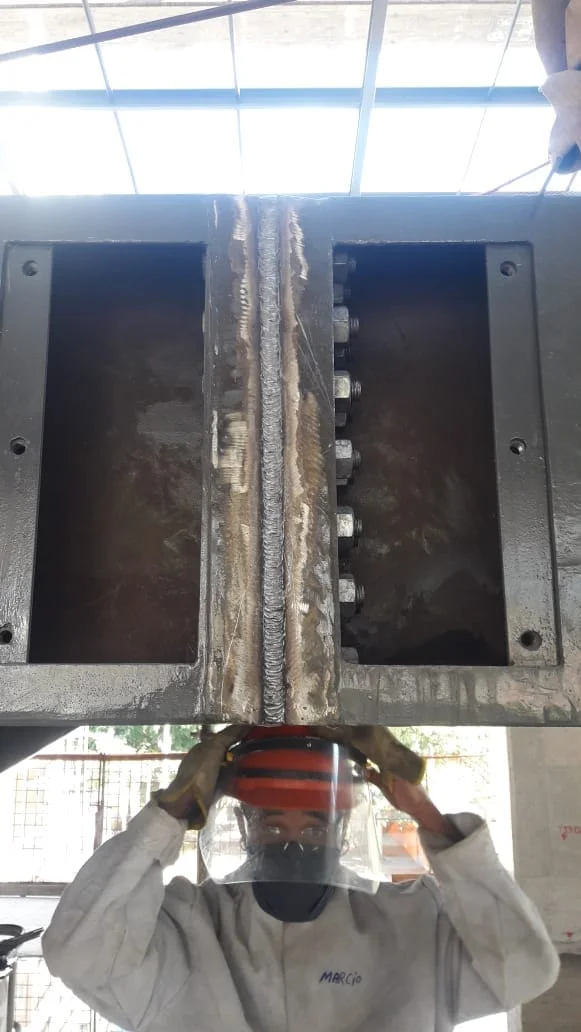
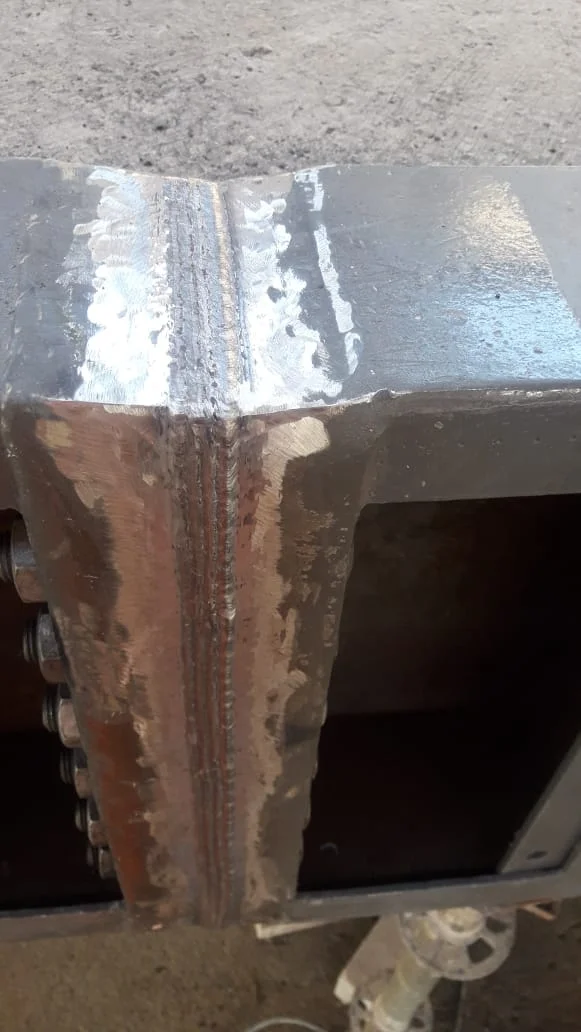
Clique nas imagens para ampliar
Soldagem industrial de estruturas metálicas: processos, aplicações e critérios de escolha
A soldagem industrial de estruturas metálicas é o conjunto de técnicas usadas para unir permanentemente partes metálicas por meio de calor, pressão ou ambos.
Na prática, o processo pode ser aplicado à fabricação, montagem, manutenção, adequação, reparo e reforço de estruturas e componentes utilizados em ambientes industriais.
Esse trabalho exige mais do que a aplicação de calor sobre o metal.
A escolha do processo depende do material, da espessura, da geometria da junta, da posição de soldagem, das condições de acesso e dos requisitos definidos para o projeto.
Também devem ser avaliadas a preparação das superfícies, a compatibilidade do consumível, a sequência de execução e a inspeção do resultado.
Onde esse tipo de soldagem pode ser aplicado?
Em termos gerais, a soldagem industrial pode ser empregada em:
- estruturas metálicas destinadas a instalações e equipamentos industriais;
- componentes e peças metálicas que precisam ser unidos ou recuperados;
- suportes, bases e elementos de sustentação;
- tubulações e conexões metálicas compatíveis com o processo selecionado;
- adequações, reforços e reparos realizados durante serviços de manutenção;
- peças sob medida desenvolvidas conforme desenhos ou necessidades específicas do cliente.
A aplicação correta não é definida apenas pelo formato da peça.
Uma estrutura aparentemente simples pode exigir análise de cargas, acessibilidade, deformações, acabamento, sequência de passes e condições de operação.
Por isso, a avaliação técnica deve considerar o conjunto do projeto e não somente o ponto que será soldado.
União, reparo, reforço e recuperação de peças metálicas
A união ocorre quando duas ou mais partes são conectadas para formar um conjunto.
Essa necessidade aparece tanto na fabricação de uma nova estrutura quanto na montagem de componentes produzidos separadamente.
O reparo busca restabelecer a condição funcional de uma peça ou junta que apresenta trinca, ruptura, desgaste ou outro dano que possa ser tratado por soldagem.
Já o reforço consiste na inclusão ou recomposição de material para aumentar a capacidade ou corrigir uma condição identificada no projeto, sempre conforme a avaliação aplicável.
A recuperação pode envolver a recomposição de regiões desgastadas ou a restauração de componentes metálicos.
Entretanto, nem todo dano deve ser corrigido diretamente com solda.
A causa da falha, o tipo de material, a extensão do desgaste e as condições de serviço precisam ser analisados antes da definição do procedimento.
O papel da solda com eletrodo revestido
Entre os processos disponíveis está a soldagem com eletrodo revestido, também conhecida como solda manual ou SMAW.
Nesse método, um arco elétrico funde o eletrodo consumível e parte do material de base, formando a junta metálica.
O revestimento do eletrodo contribui para a proteção da região fundida e gera escória, que deve ser removida após a solidificação de cada etapa aplicável.
O processo pode ser utilizado em estruturas metálicas, componentes, suportes, bases e tubulações, inclusive em diferentes posições e em locais de acesso restrito.
Sua portabilidade e flexibilidade são características relevantes para atividades industriais e de manutenção.
Em contrapartida, a produtividade, o acabamento e a necessidade de remoção de escória podem variar em relação a processos com alimentação contínua ou maior nível de automação.
A escolha do eletrodo deve ser compatível com o material e com as especificações técnicas do serviço.
A preparação da junta, a execução por profissional qualificado e a inspeção visual também influenciam a qualidade da união.
Requisitos adicionais de inspeção ou documentação devem ser definidos pelo projeto, pelo cliente e pelas normas aplicáveis.
No contexto da Jota Soldas, o serviço de soldagem com eletrodo revestido é apresentado como uma solução personalizada para união e reparo de componentes, estruturas e tubulações metálicas.
A empresa atua em soldagem, fabricação e montagem industrial desde 2019, com fundador que possui experiência desde 2004 de experiência no setor, e informa atendimento em nível nacional.
Para avaliar a alternativa adequada, é recomendável compartilhar o escopo, o material, os desenhos disponíveis, as condições de acesso e os requisitos técnicos com a empresa.
Como funciona a soldagem com eletrodo revestido?
A soldagem com eletrodo revestido, também chamada de solda manual ou SMAW, utiliza um arco elétrico para gerar calor e fundir a região de união entre duas peças metálicas.
O eletrodo consumível conduz a corrente elétrica e, ao mesmo tempo, fornece parte do material depositado na junta.
Seu revestimento produz gases e escória durante a fusão, ajudando a proteger o metal aquecido contra a contaminação do ambiente.
Na soldagem industrial de estruturas metálicas, esse processo pode ser aplicado na união e no reparo de componentes, estruturas, suportes, bases e tubulações.
Também pode ser utilizado em reforços e recuperações de peças metálicas, desde que a solução seja compatível com o material, a geometria da junta, a espessura, a posição de soldagem e os requisitos definidos para o projeto.
Como o arco elétrico forma a solda?
O equipamento estabelece uma diferença de potencial entre o eletrodo e a peça metálica.
Quando o eletrodo se aproxima da superfície, forma-se o arco elétrico, que concentra calor suficiente para fundir localmente o metal de base e a extremidade do eletrodo.
O soldador conduz o eletrodo ao longo da junta, controlando a distância do arco, a velocidade de deslocamento e a quantidade de material depositado.
Durante esse movimento, o núcleo metálico do eletrodo é consumido e passa a integrar o cordão de solda.
O revestimento se decompõe sob o calor e forma uma proteção gasosa, além de uma camada de escória sobre o cordão.
Essa camada precisa ser removida conforme a execução avança, especialmente antes da aplicação de novos passes, quando o procedimento exigir mais de uma camada.
A qualidade da união não depende apenas da existência do arco.
A estabilidade da operação, a preparação da junta, a regulagem adequada do equipamento, a técnica de condução e a compatibilidade do consumível com o material são fatores que influenciam a formação do cordão e a integridade da junta.
Etapas genéricas da execução
Embora os detalhes devam ser definidos conforme o projeto e o procedimento aplicável, a execução normalmente envolve etapas organizadas:
- Análise da junta: identificação dos materiais, espessuras, geometria, posição de soldagem, acesso ao local e requisitos do serviço.
- Preparação da superfície: remoção de sujeira, óleo, umidade, tinta, ferrugem solta e outros contaminantes que possam prejudicar a fusão ou introduzir descontinuidades.
- Ajuste e posicionamento: alinhamento das peças, verificação da abertura da junta e realização de fixações provisórias quando necessárias para manter a configuração prevista.
- Seleção do eletrodo: escolha do tipo e da classificação compatíveis com o material e com as exigências mecânicas ou operacionais estabelecidas para a aplicação.
- Execução do passe: abertura do arco e deslocamento controlado ao longo da junta, respeitando a técnica definida para a posição, a espessura e a configuração do trabalho.
- Remoção da escória: limpeza cuidadosa da camada formada sobre o cordão antes da inspeção ou da deposição de outro passe.
- Inspeção visual: observação do perfil do cordão, continuidade, acabamento, presença aparente de poros, trincas, mordeduras, falta de fusão ou outras condições que justifiquem avaliação adicional.
- Acabamento e registro: remoção de respingos ou excesso de material quando previsto, além do registro das informações exigidas pelo escopo ou pelos controles do projeto.
A inspeção visual é uma etapa inicial e não substitui ensaios complementares quando eles forem definidos pela especificação técnica, pela criticidade do componente ou pelos requisitos do contratante.
Por que a compatibilidade do eletrodo é importante?
O eletrodo não deve ser escolhido apenas pelo diâmetro ou pela facilidade de uso.
Sua classificação, propriedades, revestimento e condições de utilização precisam ser compatíveis com o metal de base e com a junta a ser executada.
Na prática, a análise pode considerar aço carbono, determinados aços de baixa liga, espessura, posição, tipo de carregamento e necessidade de resistência ou acabamento.
A compatibilidade também envolve o estado de conservação e as condições de armazenamento do consumível.
Um eletrodo inadequado ao material ou utilizado fora das condições recomendadas pode comprometer a estabilidade do arco, a aparência do cordão e o desempenho esperado da união.
Por isso, a seleção deve seguir a especificação técnica aplicável, o procedimento de soldagem e a avaliação de um profissional qualificado.
Aplicação manual em diferentes posições e acessos
Uma característica relevante do eletrodo revestido é a possibilidade de execução manual em diferentes posições de soldagem.
Essa flexibilidade favorece atividades de manutenção, montagem, reparo e adequação em ambientes industriais nos quais a peça não pode ser facilmente deslocada para uma posição ideal.
O processo também pode ser considerado em locais de acesso restrito, desde que existam condições seguras para posicionamento, ventilação, isolamento da área, movimentação do soldador e controle dos riscos.
A portabilidade do equipamento pode facilitar intervenções em campo, mas não elimina a necessidade de avaliar o acesso, o espaço de trabalho, a estabilidade das peças e a possibilidade de inspeção posterior.
Como o processo depende diretamente da habilidade e da regularidade do operador, juntas extensas ou aplicações que exigem alta produtividade podem demandar comparação com processos mecanizados ou automatizados.
A decisão deve considerar o conjunto de requisitos, e não apenas a disponibilidade do equipamento.
Atenção, a soldagem com eletrodo revestido deve ser planejada e executada conforme procedimento técnico aplicável, por profissional qualificado e em ambiente controlado.
Antes do início, é necessário avaliar riscos de fumos metálicos, calor, radiação, choque elétrico e incêndio, além de utilizar os equipamentos de proteção e as medidas de controle adequados ao serviço.
A Jota Soldas oferece soldagem com eletrodo revestido para união e reparo de componentes, estruturas e tubulações metálicas.
Conforme as informações fornecidas, sua equipe trabalha de forma personalizada, considerando as especificações do cliente e aspectos como preparação da junta, seleção do eletrodo e acabamento da solda.
Para avaliar a aplicação no projeto, é recomendável compartilhar os desenhos, materiais, espessuras, posição de execução, condições de acesso e requisitos técnicos disponíveis.
Aplicações industriais e limites do processo
A soldagem com eletrodo revestido é uma alternativa versátil para unir, reparar, reforçar e recuperar elementos metálicos em diferentes condições de trabalho.
Em estruturas e componentes industriais, sua escolha deve considerar o material, a espessura, a geometria da junta, a posição de soldagem, o acesso ao local e os requisitos definidos no projeto.
Por isso, a adequação do processo não deve ser decidida apenas pela disponibilidade do equipamento ou pelo menor custo aparente.
Onde o eletrodo revestido pode ser aplicado?
De forma geral, o processo pode ser considerado em serviços como:
- soldagem e adequação de estruturas metálicas;
- união de componentes industriais e peças fabricadas sob medida;
- execução ou reparo de suportes, bases, chapas e elementos de fixação;
- manutenção de tubulações metálicas, conforme o material e os requisitos da aplicação;
- reforço de regiões que apresentem necessidade de recuperação estrutural;
- recuperação de peças metálicas desgastadas ou danificadas;
- intervenções em locais nos quais o acesso para equipamentos maiores seja limitado.
Essas aplicações são referências gerais do setor e não substituem a análise do desenho, da especificação técnica ou das condições reais encontradas no local.
Em uma estrutura metálica, por exemplo, a junta pode estar sujeita a esforços, vibrações, variações térmicas ou restrições geométricas diferentes das observadas em um suporte ou em uma base.
A definição do procedimento precisa acompanhar essa diferença.
União, reparo, reforço e recuperação: não são a mesma decisão
Na união de peças novas, o objetivo principal é formar uma junta compatível com a geometria e com os esforços previstos.
Nesse caso, a preparação das superfícies, o alinhamento e a sequência de execução influenciam a qualidade final do conjunto.
O reparo normalmente busca restabelecer a condição funcional de um componente que apresentou trinca, descontinuidade, desgaste ou dano localizado.
Antes de soldar, é necessário compreender a origem do problema.
Cobrir uma região comprometida sem remover a causa pode apenas ocultar a falha e dificultar uma avaliação posterior.
O reforço acrescenta material ou modifica uma região para atender a uma necessidade estrutural definida no projeto ou na avaliação técnica.
Já a recuperação pode envolver a recomposição de dimensões, a correção de partes danificadas ou a restauração de uma peça para uma condição de uso estabelecida.
Cada situação pode exigir preparação, sequência de passes, controle de deformação e inspeção diferentes.
Em estruturas, componentes, suportes, bases e tubulações, a solda deve ser tratada como parte de um sistema.
A junta, o metal de base, os esforços e as condições de operação precisam ser considerados em conjunto, especialmente quando a intervenção ocorre em equipamentos existentes.
Vantagens de portabilidade e flexibilidade
Uma das características mais relevantes do eletrodo revestido é a portabilidade.
O conjunto de soldagem pode ser levado a diferentes pontos da instalação e utilizado em intervenções que seriam mais difíceis com equipamentos volumosos ou dependentes de uma configuração fixa.
Essa característica é útil em manutenção, montagem e reparos realizados em campo, sempre que as condições de segurança e acesso forem controladas.
O processo também apresenta flexibilidade de aplicação.
A solda manual pode ser executada em diferentes posições, desde que o profissional tenha capacitação compatível e que a junta tenha sido preparada de maneira adequada.
Isso amplia as possibilidades de trabalho em estruturas montadas, suportes instalados, bases e trechos de tubulação com acesso restrito.
Outro aspecto é a possibilidade de selecionar eletrodos compatíveis com o material e com os requisitos da junta.
A escolha não deve ser feita somente pelo diâmetro disponível.
É preciso observar a especificação aplicável, o metal de base, a posição, as condições de execução e as exigências do projeto.
A Jota Soldas informa oferecer esse serviço com atenção à preparação da junta, à seleção do eletrodo e ao acabamento, mas os parâmetros específicos devem ser avaliados conforme cada demanda.
Limitações que precisam entrar na análise
A versatilidade não significa que o eletrodo revestido seja o processo mais produtivo ou mais adequado para todos os cenários.
Como a execução é manual, a velocidade e a regularidade dependem da habilidade do soldador, da posição, da geometria da junta e das condições de acesso.
Em produção repetitiva ou em grandes extensões, processos automatizados ou semiautomatizados podem apresentar maior produtividade, quando forem compatíveis com o material e com o projeto.
O revestimento do eletrodo forma escória durante a soldagem.
Essa escória precisa ser removida entre passes ou ao final da operação, conforme o procedimento adotado.
Se a limpeza for insuficiente, podem surgir dificuldades para avaliar visualmente a junta e riscos de descontinuidades entre passes.
O acabamento também pode exigir atenção adicional quando a aparência, o encaixe ou a preparação para uma etapa posterior forem relevantes.
A dependência da habilidade do soldador é outro limite importante.
O resultado pode ser influenciado pela preparação da junta, pelo controle do arco, pela condução do eletrodo, pela sequência de passes e pela capacidade de reconhecer condições inadequadas durante a execução.
Por esse motivo, a contratação deve considerar o método de trabalho e a aderência ao escopo, e não apenas a existência de equipamento para soldagem.
Também devem ser avaliadas as condições do ambiente.
Umidade, contaminantes, ventilação insuficiente, presença de materiais inflamáveis, interferências operacionais e dificuldade de isolamento podem alterar a segurança e a qualidade do serviço.
Quando houver dúvida sobre a integridade do componente, a causa do dano ou a capacidade da junta, a soldagem não deve ser iniciada sem uma avaliação técnica apropriada.
Quando solicitar uma avaliação técnica?
A avaliação técnica é recomendável antes da contratação ou da execução quando houver qualquer incerteza relevante sobre o serviço.
Um quadro de decisão pode ajudar:
| Situação observada | Conduta recomendada |
|---|---|
| União de peças novas com desenho e requisitos definidos | Encaminhar o escopo para análise do material, da junta e da posição de soldagem |
| Reparo de trinca, desgaste ou dano em componente existente | Investigar a condição e a origem do problema antes de definir a recuperação |
| Reforço de estrutura, suporte ou base | Confirmar a necessidade do reforço e os requisitos técnicos do conjunto |
| Trabalho em tubulação ou região de acesso restrito | Informar as condições de acesso, operação, isolamento e posição da junta |
| Material ou espessura não identificados | Suspender a definição do eletrodo até obter dados confiáveis do metal de base |
| Serviço com alta repetição ou grande extensão | Comparar a produtividade do processo manual com alternativas compatíveis |
| Exigência de inspeção ou documentação do cliente | Solicitar previamente os critérios aplicáveis e confirmar como serão atendidos |
Soldagem industrial de estruturas metálicas: critérios técnicos e aplicações
Para uma avaliação mais consistente, o solicitante deve compartilhar, quando disponíveis, desenhos, fotografias, identificação do material, espessuras aproximadas, dimensões, finalidade do componente, local de execução, posição das juntas, histórico do dano e requisitos de inspeção.
Também é importante informar se o serviço será realizado em fabricação, montagem, manutenção ou adequação industrial.
A soldagem industrial de estruturas metálicas pode envolver decisões distintas conforme o elemento e a condição de trabalho.
O eletrodo revestido tende a ser considerado quando portabilidade, flexibilidade e possibilidade de atuação em campo são relevantes, mas suas limitações de produtividade, remoção de escória, acabamento e dependência da execução manual precisam ser ponderadas.
A melhor escolha é aquela que demonstra compatibilidade entre processo, material, junta, ambiente, segurança e objetivo do projeto.
Eletrodo revestido, MIG/MAG e TIG: qual escolher?
A escolha entre eletrodo revestido, MIG/MAG e TIG não deve partir de uma preferência fixa pelo processo, mas da relação entre material, geometria da junta, posição de soldagem, acesso, ambiente, produtividade esperada e acabamento necessário.
Na soldagem industrial de estruturas metálicas, cada método apresenta características próprias e pode ser mais adequado a determinado cenário.
Por isso, a decisão técnica precisa considerar também a especificação do projeto e a qualificação aplicável à execução.
Comparação geral entre os processos!
| Critério | Eletrodo revestido | MIG/MAG | TIG |
|---|---|---|---|
| Princípio | Arco elétrico entre um eletrodo consumível revestido e a peça | Arco elétrico com arame consumível alimentado continuamente e gás de proteção | Arco elétrico com eletrodo de tungstênio não consumível e proteção gasosa |
| Portabilidade | Alta, especialmente em frentes de serviço e locais de acesso restrito | Moderada, pois depende de fonte, alimentador, tocha e gás | Moderada, com necessidade de fonte, tocha e gás de proteção |
| Produtividade | Adequada a muitos reparos, uniões e montagens, mas limitada pelas trocas de eletrodo e remoção de escória | Geralmente elevada em condições compatíveis, pela alimentação contínua do arame | Normalmente menor, pois prioriza controle e precisão em vez de velocidade de deposição |
| Acabamento | Pode exigir remoção de escória e limpeza entre passes | Pode oferecer acabamento uniforme quando os parâmetros e a proteção estão adequados | Geralmente associado a elevado controle do cordão e acabamento mais refinado |
| Aplicações gerais | Estruturas, suportes, bases, componentes, tubulações, reparos e reforços | Fabricação e montagem em ambientes com controle adequado de gás e equipamento | Juntas que exigem controle do arco, precisão e acabamento, conforme material e projeto |
Soldagem industrial de estruturas metálicas: critérios técnicos e aplicações
A tabela é uma referência conceitual, não uma regra de seleção.
O desempenho real depende da preparação da junta, dos parâmetros, do consumível, das condições ambientais, da habilidade do soldador e dos requisitos definidos para o serviço.
Processos automatizados ou semiautomatizados podem apresentar maior produtividade em determinadas linhas de fabricação, enquanto o processo manual pode ser mais conveniente em reparos, adequações e intervenções com acesso limitado.
Vantagens e limitações do eletrodo revestido
A soldagem com eletrodo revestido, também chamada de SMAW ou solda manual, utiliza um eletrodo consumível que conduz a corrente e forma o arco elétrico com a peça.
O revestimento participa da proteção da poça de fusão e gera escória, que precisa ser removida após a solidificação do passe.
A simplicidade relativa do conjunto e a possibilidade de trabalhar em diferentes posições tornam o processo versátil para serviços industriais.
Entre as principais vantagens estão a portabilidade do equipamento, a flexibilidade para execução em campo e a adaptação a locais nos quais o transporte de sistemas maiores seria difícil.
O método pode ser utilizado na união e no reparo de estruturas metálicas, componentes industriais, suportes, bases e tubulações, além de reforços e recuperações de peças metálicas, desde que a solução seja compatível com o material e com os requisitos do projeto.
Também é relevante considerar suas limitações.
A troca frequente de eletrodos interrompe a deposição, e a escória exige limpeza entre passes.
A produtividade pode ser inferior à de processos com alimentação contínua em condições de produção repetitiva.
O acabamento e a estabilidade do cordão dependem bastante da preparação, da regulagem e da habilidade do soldador.
Em estruturas críticas ou submetidas a solicitações específicas, não basta escolher o processo pela portabilidade, é necessário avaliar procedimento, consumível, sequência de execução e inspeção.
Quando MIG/MAG pode ser considerado?
MIG/MAG utiliza um arame consumível alimentado continuamente e um gás de proteção.
Em ambientes compatíveis, essa configuração pode favorecer ritmo de fabricação, continuidade do cordão e redução das interrupções para reposição do eletrodo.
Por essas características, costuma ser analisada em trabalhos de produção, fabricação e montagem nos quais há condições para posicionar o equipamento, proteger a região contra interferências e manter o fornecimento adequado de gás.
O processo, entretanto, não é automaticamente melhor.
A presença de vento, a dificuldade de transporte dos componentes, o acesso à junta, a necessidade de proteção gasosa e a configuração do equipamento podem alterar sua conveniência.
A escolha deve considerar o material, a espessura, a posição e a geometria da junta, além da produtividade realmente necessária.
Em campo ou em pontos de difícil acesso, o eletrodo revestido pode ser mais flexível, enquanto em condições controladas o MIG/MAG pode ser avaliado por sua continuidade operacional.
Quando TIG pode ser considerado?
TIG utiliza um eletrodo de tungstênio não consumível e gás de proteção.
Seu principal atributo é o controle do arco e da poça de fusão, o que pode ser importante quando o projeto prioriza precisão, controle térmico e acabamento.
A adição de material, quando necessária, é feita separadamente, permitindo ao operador controlar a deposição de maneira cuidadosa.
Esse nível de controle normalmente vem acompanhado de maior exigência operacional e menor velocidade de deposição em comparação com alternativas voltadas à produtividade.
O processo também requer condições adequadas de proteção gasosa, limpeza e preparação.
Assim, TIG pode ser analisado para juntas em que o acabamento e o controle são prioritários, mas não deve ser escolhido apenas pela aparência potencial do cordão.
Material, espessura, acesso, posição e requisitos de inspeção continuam determinantes.
Como orientar a escolha no projeto?
Uma avaliação técnica comparativa pode seguir estes critérios:
- Material: verificar a composição e a soldabilidade do metal, além da compatibilidade do processo e do consumível.
- Espessura e geometria: analisar a quantidade de material a depositar, a abertura da junta e o risco de falta de fusão ou excesso de calor.
- Posição: considerar se a solda será executada em posição plana, horizontal, vertical ou sobrecabeça, pois isso influencia a técnica e o consumível.
- Acesso e ambiente: avaliar espaço de trabalho, ventilação, presença de vento, mobilidade do equipamento e possibilidade de usar gás de proteção.
- Produtividade: comparar o tempo de preparação, deposição, troca de consumível, limpeza e inspeção, sem reduzir a decisão à velocidade.
- Acabamento e inspeção: identificar a aparência, a regularidade e os ensaios eventualmente requeridos pela especificação do projeto.
- Execução: verificar se o procedimento, os parâmetros e a qualificação aplicável são compatíveis com o serviço.
A Jota Soldas informa atuação em soldagem, fabricação e montagem industrial, com soluções personalizadas conforme a necessidade do cliente.
No caso da solda com eletrodo revestido, sua proposta inclui a análise da preparação da junta, a seleção do eletrodo e o acabamento da solda, sem que isso signifique superioridade universal desse método sobre MIG/MAG ou TIG.
A empresa atua desde 2019, e seu fundador possui experiência desde 2004 de experiência no setor.
O atendimento nacional informado amplia a possibilidade de avaliação de demandas industriais em diferentes localidades.
Para solicitar uma análise, é recomendável compartilhar o material, a espessura, os desenhos ou croquis disponíveis, a posição de soldagem, as condições de acesso, o tipo de reparo ou fabricação e os requisitos de qualidade definidos pelo projeto.
Com essas informações, torna-se mais viável discutir o processo adequado, o escopo de execução e as verificações necessárias.
A decisão responsável é aquela que equilibra segurança, qualidade, eficiência, viabilidade operacional e aderência à especificação, e não simplesmente aquela que apresenta o menor custo inicial.
Critérios técnicos para avaliar uma solução de soldagem
A escolha de uma solução de soldagem industrial não deve ser reduzida ao preço ou ao tipo de equipamento disponível.
Uma avaliação tecnicamente adequada considera o material, a espessura, a geometria da junta, a posição de soldagem, as condições de acesso, os requisitos de inspeção e a finalidade da estrutura.
Esse conjunto de informações ajuda a definir o processo aplicável, os consumíveis, a preparação da junta e os controles necessários para executar o serviço com segurança e aderência ao escopo.
Critérios técnicos inicial do projeto
Antes de comparar métodos ou fornecedores, reúna as seguintes informações:
- Material: identifique o metal de base e, quando aplicável, sua especificação técnica. A compatibilidade entre material, consumível e procedimento influencia a integridade da união.
- Espessura: registre as espessuras envolvidas e avalie se haverá variação entre os componentes. Essa informação interfere na preparação, no aporte térmico e na sequência de execução.
- Geometria da junta: descreva se a junta será de topo, de ângulo, sobreposta ou de outro tipo previsto no projeto. Também devem ser observados os detalhes de chanfro, folga e acesso.
- Posição de soldagem: informe se a execução ocorrerá na posição plana, horizontal, vertical ou sobrecabeça. A posição altera a técnica de deposição e o controle do material fundido.
- Acesso e ambiente: verifique se o local é aberto, confinado, elevado, sujeito a interferências ou de difícil movimentação. A disponibilidade de energia, ventilação e espaço para manuseio também deve ser considerada.
- Finalidade da peça: diferencie fabricação, montagem, reparo, reforço, recuperação ou adequação industrial. O uso previsto pode determinar requisitos adicionais de controle e inspeção.
Esse critérios técnicos reduz dúvidas na etapa de orçamento técnico e permite que os fornecedores avaliem o mesmo escopo.
Desenhos, fotos, memoriais, dimensões e informações sobre o ambiente tornam a análise mais consistente, sem substituir a verificação realizada no local quando ela for necessária.
Preparação e limpeza da junta
A preparação da junta começa com a conferência das dimensões e do encaixe entre as partes.
Devem ser avaliados o alinhamento, a abertura da junta, a condição das bordas e a existência de deformações que possam dificultar a execução.
Quando o projeto definir chanfro, passe de raiz ou outro detalhe geométrico, esses requisitos precisam ser respeitados antes do início da soldagem.
As superfícies devem estar livres de contaminantes que possam prejudicar a fusão ou introduzir descontinuidades.
Óleo, graxa, umidade, tinta solta, carepa, ferrugem excessiva e resíduos de corte são exemplos de condições que devem ser identificadas e tratadas conforme o material e o procedimento aplicável.
A limpeza não é apenas uma etapa estética, ela contribui para uma poça de fusão mais controlável e facilita a avaliação posterior.
Também é importante proteger a região preparada contra nova contaminação durante o manuseio.
Em reparos e adequações, a remoção do material comprometido deve ser orientada pela avaliação da peça e pelo escopo do serviço.
Não se deve definir a extensão de um reparo estrutural apenas por aparência ou por uma regra genérica, pois a decisão depende da causa do dano, da geometria e da função do componente.
Seleção do eletrodo e compatibilidade dos materiais
Na soldagem com eletrodo revestido, a escolha do consumível deve seguir a especificação técnica aplicável ao material e ao projeto.
Não basta selecionar um eletrodo apenas pelo diâmetro ou pela disponibilidade.
É necessário verificar a compatibilidade com o metal de base, a posição de soldagem, o tipo de junta, as condições de armazenamento e os parâmetros indicados para a execução.
O revestimento do eletrodo participa da formação da proteção da poça de fusão e produz escória durante o processo.
Por isso, as orientações técnicas relativas à conservação, à umidade e ao manuseio do consumível precisam ser observadas.
Eletrodos em condição inadequada podem dificultar a abertura e a estabilidade do arco, além de comprometer a qualidade da deposição.
Em estruturas e componentes de aço carbono ou de alguns aços de baixa liga, o consumível deve ser definido a partir dos requisitos do serviço, e não por uma escolha automática.
Quando houver materiais diferentes, espessuras relevantes ou exigência específica de desempenho, a seleção deve ser confirmada por profissional qualificado e pelos documentos do projeto.
A empresa contratada deve explicar quais premissas orientaram a escolha e quais informações ainda precisam ser validadas.
Controle de distorção, sequência e acabamento
O calor introduzido durante a soldagem pode provocar contrações e distorções.
O risco tende a exigir maior atenção quando há chapas finas, peças longas, juntas extensas, restrições de montagem ou distribuição desigual de material.
O controle pode envolver planejamento da sequência, fixação adequada, equilíbrio entre lados da junta e distribuição racional dos passes, sempre conforme o procedimento aplicável.
A sequência de execução deve considerar a acessibilidade, a possibilidade de deformação e a necessidade de manter o alinhamento.
Em estruturas montadas, soldar uma região sem avaliar a influência sobre os demais componentes pode dificultar o fechamento da montagem ou gerar tensões indesejadas.
Por esse motivo, o plano de trabalho deve relacionar fabricação, montagem e soldagem quando essas etapas estiverem integradas.
Entre os passes, a escória deve ser removida e a superfície examinada para identificar irregularidades aparentes antes da continuidade.
O acabamento final deve ser compatível com a função da peça e com o que foi especificado.
Esmerilhamento, remoção de respingos ou correções não devem ocultar descontinuidades nem alterar indevidamente a geometria da junta.
Um acabamento visualmente uniforme não substitui a verificação técnica da solda.
Inspeção visual e ensaios definidos pelo projeto
A inspeção visual é uma etapa inicial para verificar aspectos como continuidade do cordão, perfil, acabamento, mordeduras, porosidade aparente, trincas visíveis, falta de preenchimento e sinais de desalinhamento.
Ela deve ser realizada com iluminação e acesso adequados, por pessoa competente para a atividade, e conforme os critérios definidos para o serviço.
Dependendo da criticidade, do material, da função do componente e dos requisitos contratuais, o projeto pode prever ensaios complementares.
Esses ensaios podem ser selecionados para investigar características que não são confirmadas apenas pela observação da superfície.
A definição do método, da extensão e dos critérios de aceitação deve vir da especificação aplicável ou de orientação técnica responsável, e não de uma promessa genérica do fornecedor.
Na avaliação de uma empresa, pergunte como serão registrados o escopo, os materiais utilizados, as etapas de execução, as inspeções previstas e eventuais não conformidades.
Quando o projeto exigir rastreabilidade, relatórios ou registros específicos, esses itens devem ser combinados antes da contratação.
A ausência de uma exigência no pedido inicial não significa que ela possa ser ignorada em uma aplicação crítica.
Como comparar fornecedores antes da contratação?
Uma comparação adequada deve considerar a aderência da proposta ao problema industrial.
Solicite que cada fornecedor analise ou confirme:
- escopo detalhado da fabricação, soldagem, reparo, montagem ou adequação;
- materiais, espessuras, dimensões e desenhos disponíveis;
- método de soldagem proposto e justificativa técnica para sua aplicação;
- preparação da junta, consumíveis e premissas de execução;
- condições de acesso, mobilização e recursos necessários no local;
- sequência de trabalho e medidas previstas para reduzir distorções;
- inspeção visual e ensaios eventualmente definidos pelo projeto;
- requisitos de segurança, isolamento da área e controle de riscos;
- documentos, registros e critérios de aceitação que deverão ser entregues;
- limites do escopo e informações que ainda dependem de avaliação técnica.
Esse roteiro ajuda a distinguir uma proposta realmente analisada de uma resposta genérica.
Também permite comparar fornecedores por qualidade, segurança, método, clareza e capacidade de atender ao escopo, em vez de observar somente o valor comercial.
A Jota Soldas informa atuação em soldagem, fabricação e montagem industrial, com soluções personalizadas para necessidades como peças sob medida e adequações.
A empresa atua desde 2019, e seu fundador reúne experiência desde 2004 de experiência no setor.
Para avaliar a possibilidade de atendimento a um projeto de soldagem industrial de estruturas metálicas, o caminho mais seguro é compartilhar o escopo, o material, os desenhos, as dimensões, as condições de acesso e os requisitos de inspeção.
A partir dessas informações, a solução pode ser analisada de forma mais alinhada às necessidades do cliente.
O histórico institucional também registra atendimento nacional, cuja aplicação ao projeto deve ser confirmada diretamente com a empresa.
Segurança, qualidade e conformidade na execução
A soldagem industrial exige mais do que a formação de uma junta metálica.
Segurança, preparação, controle do processo e verificação do resultado precisam ser considerados desde a análise do escopo até a conclusão do serviço.
Em estruturas metálicas, componentes, suportes, bases e tubulações, os requisitos variam conforme o material, a geometria, a posição de soldagem, as condições do ambiente e a função da peça.
Principais riscos envolvidos
A soldagem com eletrodo revestido e outros processos de união metálica podem envolver riscos ocupacionais e operacionais que devem ser avaliados antes do início da execução.
Entre os principais estão:
- Fumos metálicos: gerados durante a fusão e que podem exigir ventilação, exaustão ou outras medidas de controle compatíveis com o ambiente.
- Calor e respingos: capazes de provocar queimaduras, danificar materiais próximos e iniciar focos de incêndio quando há presença de elementos combustíveis.
- Radiação do arco elétrico: pode afetar olhos e pele, exigindo proteção adequada para o soldador e para pessoas que estejam nas proximidades.
- Choque elétrico: associado ao equipamento, aos cabos, à umidade, ao aterramento e ao manuseio inadequado dos componentes.
- Incêndio e explosão: riscos que aumentam quando a atividade ocorre perto de tintas, solventes, gases, poeiras combustíveis, embalagens ou outros materiais inflamáveis.
- Queda de objetos e trabalho em altura: situações que podem estar presentes em montagem, manutenção ou reparo de estruturas industriais.
A avaliação deve considerar também o acesso ao local, a circulação de pessoas, a existência de equipamentos em operação e a possibilidade de interferência com outras atividades da planta.
Equipamentos de proteção e controle do ambiente
O uso de equipamentos de proteção individual deve ser definido de acordo com os riscos identificados.
De forma geral, a atividade pode exigir proteção visual e facial apropriada ao processo, vestimenta resistente ao calor e aos respingos, luvas adequadas, proteção auditiva, calçados de segurança e proteção respiratória quando as medidas coletivas não forem suficientes.
Os equipamentos de proteção não substituem o controle do ambiente.
Antes da soldagem, é importante verificar a ventilação, a remoção ou o isolamento de materiais combustíveis, a organização dos cabos, a estabilidade da peça e a delimitação da área de trabalho.
Em espaços confinados, locais elevados ou áreas com pouca ventilação, podem ser necessários controles adicionais e uma avaliação específica das condições de execução.
A liberação da atividade também deve levar em conta a proximidade de tubulações, tanques, equipamentos energizados e substâncias que possam aumentar o risco.
Quando houver possibilidade de incêndio, a prevenção deve ser planejada antes da abertura do arco, e não apenas durante a soldagem.
Procedimento, preparação e inspeção
A qualidade da junta começa na preparação.
O procedimento técnico deve estabelecer, conforme a necessidade do projeto, aspectos como material de base, geometria da junta, sequência de execução, consumível aplicável, condições de limpeza e critérios de aceitação.
No caso do eletrodo revestido, a escolha precisa ser compatível com o material e com os requisitos técnicos definidos para a aplicação.
A preparação pode incluir remoção de contaminantes, tinta, óleo, umidade, oxidação ou outros elementos que prejudiquem a fusão.
Também é necessário conferir o alinhamento, a abertura da junta, o acesso para execução e a possibilidade de controlar deformações.
Esses cuidados reduzem a probabilidade de descontinuidades e ajudam a manter a execução coerente com o escopo.
Durante o serviço, podem ser observados o comportamento do arco, a regularidade dos cordões, a remoção da escória entre passes e o acabamento final.
A inspeção visual é uma etapa importante, mas não deve ser tratada automaticamente como suficiente para todos os projetos.
Quando exigidos pela especificação, pelo cliente ou pela análise técnica, outros ensaios e verificações devem ser definidos por profissional competente.
Normas, requisitos legais e especificações do cliente
Normas técnicas, requisitos legais e procedimentos internos podem influenciar a seleção do processo, a preparação, a execução, a inspeção e os registros do serviço.
A norma aplicável não deve ser escolhida apenas pelo nome do processo, é necessário verificar o tipo de material, a finalidade da estrutura, as condições de operação e os critérios estabelecidos no projeto.
Também é importante diferenciar a necessidade de consultar uma norma ou requisito da afirmação de que determinado fornecedor possui uma certificação ou atende formalmente a todos os requisitos.
Essas informações devem ser confirmadas documentalmente com a empresa e confrontadas com o escopo do projeto, sem presunções.
Quando a rastreabilidade for necessária, o escopo pode prever registros relacionados aos materiais, consumíveis, etapas de execução, inspeções, correções e aprovação.
A existência, o formato e a abrangência desses documentos dependem do contrato, da especificação técnica e das exigências aplicáveis à obra ou à manutenção.
O que verificar ao contratar um serviço?
Um escopo bem definido facilita a comparação entre fornecedores e reduz dúvidas durante a execução.
Antes da contratação, o responsável industrial pode verificar:
- se o fornecedor compreendeu o material, a espessura, a geometria e a posição de soldagem;
- se foram consideradas as condições de acesso, mobilização, montagem e interferência com a operação;
- qual processo será empregado e por que ele é compatível com a aplicação;
- como serão tratadas a preparação da junta, a remoção de escória, a sequência de passes e o acabamento;
- quais medidas de segurança serão avaliadas para o ambiente específico;
- se haverá inspeção visual ou outros ensaios previstos no projeto;
- quais documentos, registros ou critérios de aceitação são necessários;
- quais informações ainda precisam ser confirmadas antes do início do serviço.
Esses pontos ajudam a avaliar qualidade e aderência técnica, evitando que a decisão seja reduzida ao preço.
O fornecedor deve receber desenhos, fotografias, medidas, material conhecido, finalidade da peça, condições de acesso e requisitos do cliente sempre que disponíveis.
Transparência na avaliação da Jota Soldas
A Jota Soldas informa atuação em soldagem, fabricação e montagem industrial, com personalização do atendimento para necessidades como fabricação de peças sob medida, manutenção e adequações.
A empresa atua desde 2019, e seu fundador possui experiência desde 2004 de experiência no setor.
Essas informações ajudam a contextualizar o posicionamento da marca, mas não substituem a validação dos requisitos específicos de cada projeto.
Antes da contratação, devem ser confirmados diretamente com a Jota Soldas o procedimento aplicável, os materiais e consumíveis previstos, a disponibilidade para as condições do local, os critérios de inspeção, os registros necessários e qualquer certificação, qualificação ou documento exigido pelo cliente ou pela obra.
A empresa informa atendimento nacional, enquanto os detalhes técnicos e operacionais devem ser analisados conforme o escopo apresentado.
Uma avaliação responsável combina conhecimento técnico, comunicação clara e documentação compatível com a complexidade do serviço.
Assim, gestores e equipes de manutenção conseguem alinhar segurança, qualidade e conformidade sem atribuir ao fornecedor características que ainda não foram verificadas.
Como a Jota Soldas pode apoiar projetos industriais personalizados?
A Jota Soldas atua em soldagem, fabricação e montagem industrial, desenvolvendo soluções para projetos que exigem adaptação às necessidades de cada cliente.
Essa atuação inclui a fabricação de estruturas metálicas, a produção de peças sob medida, serviços de soldagem, montagem e adequações industriais.
Nesse contexto, a soldagem industrial de estruturas metálicas pode ser integrada a diferentes etapas do projeto, desde a união e recuperação de componentes até a execução de ajustes necessários à instalação ou manutenção de conjuntos metálicos.
A personalização começa pela compreensão do escopo técnico e das condições reais de aplicação.
Material, dimensões, geometria, posição de soldagem, acesso ao local, finalidade da peça e requisitos de montagem são informações que ajudam a orientar a solução.
Para uma indústria, isso permite avaliar se a necessidade está relacionada à fabricação de uma estrutura, ao reparo de um componente, ao reforço de uma base, à adequação de um suporte ou à manutenção de uma tubulação ou conjunto metálico.
Quando o serviço envolve soldagem com eletrodo revestido, a análise também deve considerar a compatibilidade entre o eletrodo e o material, a preparação da junta, a posição de execução e as condições do ambiente.
A escolha do processo não deve ser feita apenas pela disponibilidade do equipamento ou pelo preço.
Ela precisa estar alinhada ao projeto, à acessibilidade da área, ao tipo de união e aos requisitos de qualidade e segurança aplicáveis.
A experiência do fundador, superior a 15 anos no setor, contribui para o conhecimento técnico associado à execução dos serviços.
A Jota Soldas atua desde 2019 e direciona seu trabalho para qualidade, segurança e eficiência, mantendo uma abordagem personalizada para atender demandas de fabricação, soldagem, montagem e adequações industriais.
Esse posicionamento é especialmente relevante em projetos que não se encaixam em uma solução padronizada.
Peças sob medida e adaptações industriais podem exigir interpretação do escopo, alinhamento entre fabricação e montagem e atenção às condições específicas encontradas no local.
A avaliação técnica ajuda a identificar quais informações precisam ser confirmadas antes da definição do método e da sequência de execução.
A Jota Soldas informa atendimento em nível nacional, ampliando a possibilidade de receber demandas de indústrias e empresas que buscam uma fornecedora para projetos personalizados.
A viabilidade de cada solicitação deve ser analisada conforme o escopo, as condições de execução e os requisitos apresentados pelo cliente.
Para solicitar uma avaliação da solução, compartilhe o máximo possível de informações sobre a necessidade industrial, incluindo:
- descrição do serviço pretendido e finalidade da estrutura ou componente;
- material, dimensões, espessuras e quantidade de peças, quando disponíveis;
- desenhos, croquis, fotografias ou documentos técnicos aplicáveis;
- local e condições de acesso para fabricação, montagem, reparo ou adequação;
- requisitos de qualidade, segurança, inspeção e documentação definidos pelo projeto.
Com esses dados, a Jota Soldas poderá compreender melhor a demanda e avaliar o caminho técnico mais adequado, sem reduzir a decisão à comparação de preços e sem presumir requisitos que ainda não tenham sido informados.
Sobre soldagem industrial de estruturas metálicas
A soldagem industrial de estruturas metálicas é o processo de unir, reparar, reforçar ou recuperar componentes metálicos destinados a aplicações industriais.
Pode envolver estruturas, suportes, bases, peças e tubulações, conforme o material, a geometria, a espessura, a posição de soldagem e os requisitos definidos para o projeto.
A execução deve considerar a preparação da junta, o método aplicável, a seleção dos consumíveis e a inspeção prevista.
Quando a solda com eletrodo revestido é utilizada?
A solda com eletrodo revestido, também chamada de SMAW ou solda manual, é utilizada na união e no reparo de componentes, estruturas e tubulações metálicas.
O processo pode ser adequado para serviços em diferentes posições e para intervenções em ambientes industriais nos quais a portabilidade do equipamento e a flexibilidade de acesso sejam relevantes.
A escolha depende das características do material, da junta, da espessura e das especificações técnicas aplicáveis.
A solda com eletrodo pode ser feita em locais de acesso restrito?
Sim. Uma das características do eletrodo revestido é a possibilidade de aplicação manual em diferentes posições e em locais de acesso restrito.
Ainda assim, o acesso reduzido pode dificultar a preparação, a visibilidade, a movimentação e o controle da execução.
Por isso, é necessário avaliar previamente as condições do local, os riscos envolvidos, a posição da solda e a viabilidade técnica do serviço.
Qual é a diferença entre eletrodo revestido, MIG/MAG e TIG?
O eletrodo revestido utiliza um arco elétrico entre um eletrodo consumível e a peça, formando a união metálica e uma escória que deve ser removida após a execução.
É um processo manual, portátil e versátil, mas pode apresentar menor produtividade e exigir remoção de escória entre passes.
O MIG/MAG utiliza alimentação contínua de arame e gás de proteção, sendo geralmente associado a maior produtividade em ambientes compatíveis e a uma execução contínua.
O TIG utiliza um eletrodo de tungstênio e oferece maior controle do arco e do acabamento, mas costuma exigir mais controle operacional e pode ser menos indicado quando a prioridade é produtividade.
Nenhum método é universalmente superior.
A decisão deve considerar material, junta, posição, ambiente, espessura, acabamento desejado, produtividade, especificação do projeto e qualificação aplicável.
Como escolher o eletrodo adequado?
A escolha deve ser feita com base na compatibilidade entre o eletrodo e o material a ser soldado, além dos requisitos da junta e do projeto.
Também devem ser avaliados a posição de soldagem, a espessura, as condições de preparação, as características mecânicas requeridas e as orientações técnicas aplicáveis ao serviço.
Em estruturas e componentes de aço carbono ou de alguns aços de baixa liga, podem ser considerados eletrodos compatíveis com o material e com o procedimento definido.
A seleção não deve ser feita apenas pelo diâmetro ou pela disponibilidade do consumível; deve seguir a especificação técnica aplicável e ser validada por profissional qualificado quando necessário.
Quais informações enviar ao solicitar uma avaliação?
Para uma avaliação técnica mais consistente, o solicitante deve compartilhar, quando disponíveis:
- Descrição do serviço: fabricação, união, reparo, reforço, recuperação, manutenção ou adequação.
- Material da peça, estrutura ou tubulação e informações conhecidas sobre a espessura.
- Desenhos, croquis, medidas, fotos e detalhes da geometria da junta.
- Local de execução, posição de soldagem, condições de acesso e restrições do ambiente.
- Requisitos de acabamento, inspeção, documentação e demais especificações do cliente ou do projeto.
- Informações sobre desmontagem, montagem, interferências e necessidade de adequação no local.
A avaliação final deve considerar o escopo efetivo e os requisitos técnicos fornecidos.
A Jota Soldas trabalha com soldagem, fabricação e montagem industrial, incluindo soluções personalizadas conforme a necessidade apresentada pelo cliente.
A Jota Soldas atende projetos fora da sua região?
Sim. Conforme as informações fornecidas, a Jota Soldas possui atendimento em nível nacional.
A disponibilidade e a forma de execução para cada projeto devem ser confirmadas diretamente com a empresa após o envio do escopo, dos desenhos e dos requisitos técnicos.
Quais normas e documentos devem ser verificados?
Devem ser consultados o projeto, as especificações do cliente, os requisitos legais aplicáveis e as normas técnicas pertinentes ao tipo de estrutura, material, processo e ambiente de trabalho.
Conforme a complexidade do serviço, também podem ser relevantes documentos relacionados ao procedimento de soldagem, qualificação aplicável, inspeção, rastreabilidade, segurança e controle de materiais.
A existência, a aplicabilidade e a disponibilidade desses documentos precisam ser confirmadas para cada projeto.
O fornecedor deve informar quais requisitos consegue atender e quais registros ou evidências podem ser apresentados.
No caso da Jota Soldas, a análise deve ser feita diretamente com a empresa, sem presumir certificações, registros ou documentos que não tenham sido informados.
Em qualquer contratação, vale comparar fornecedores pelo entendimento do escopo, pela preparação da junta, pela seleção do processo, pelos controles de segurança e qualidade, pela capacidade de adaptação e pela clareza da documentação — e não somente pelo preço.
Para saber mais sobre Soldagem industrial de estruturas metálicas
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

