Galeria
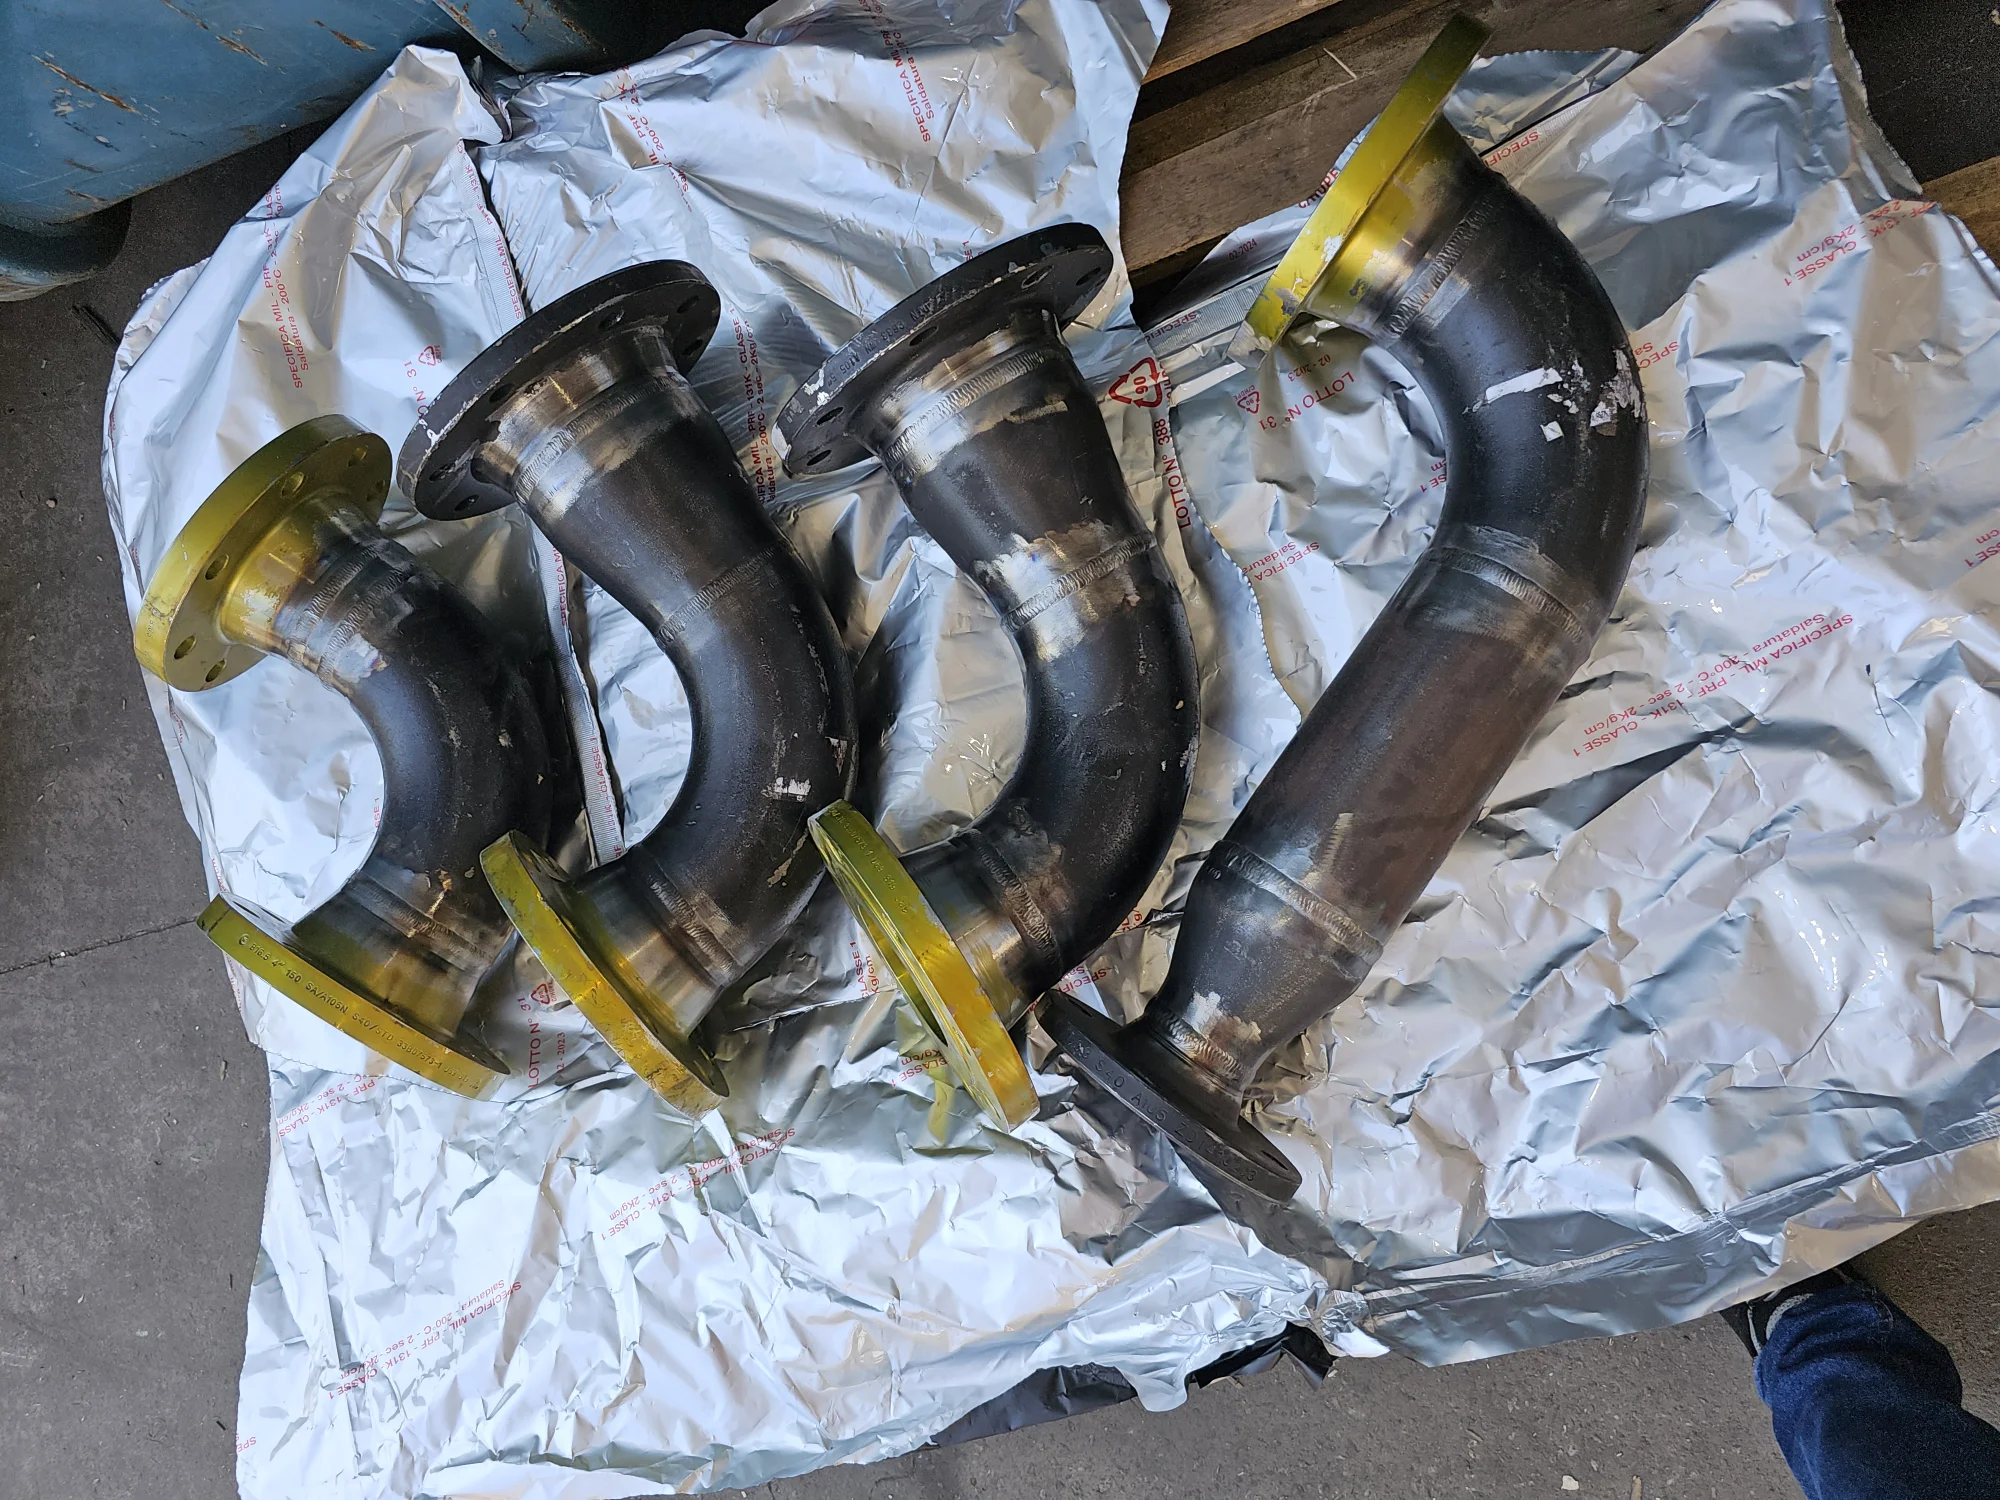
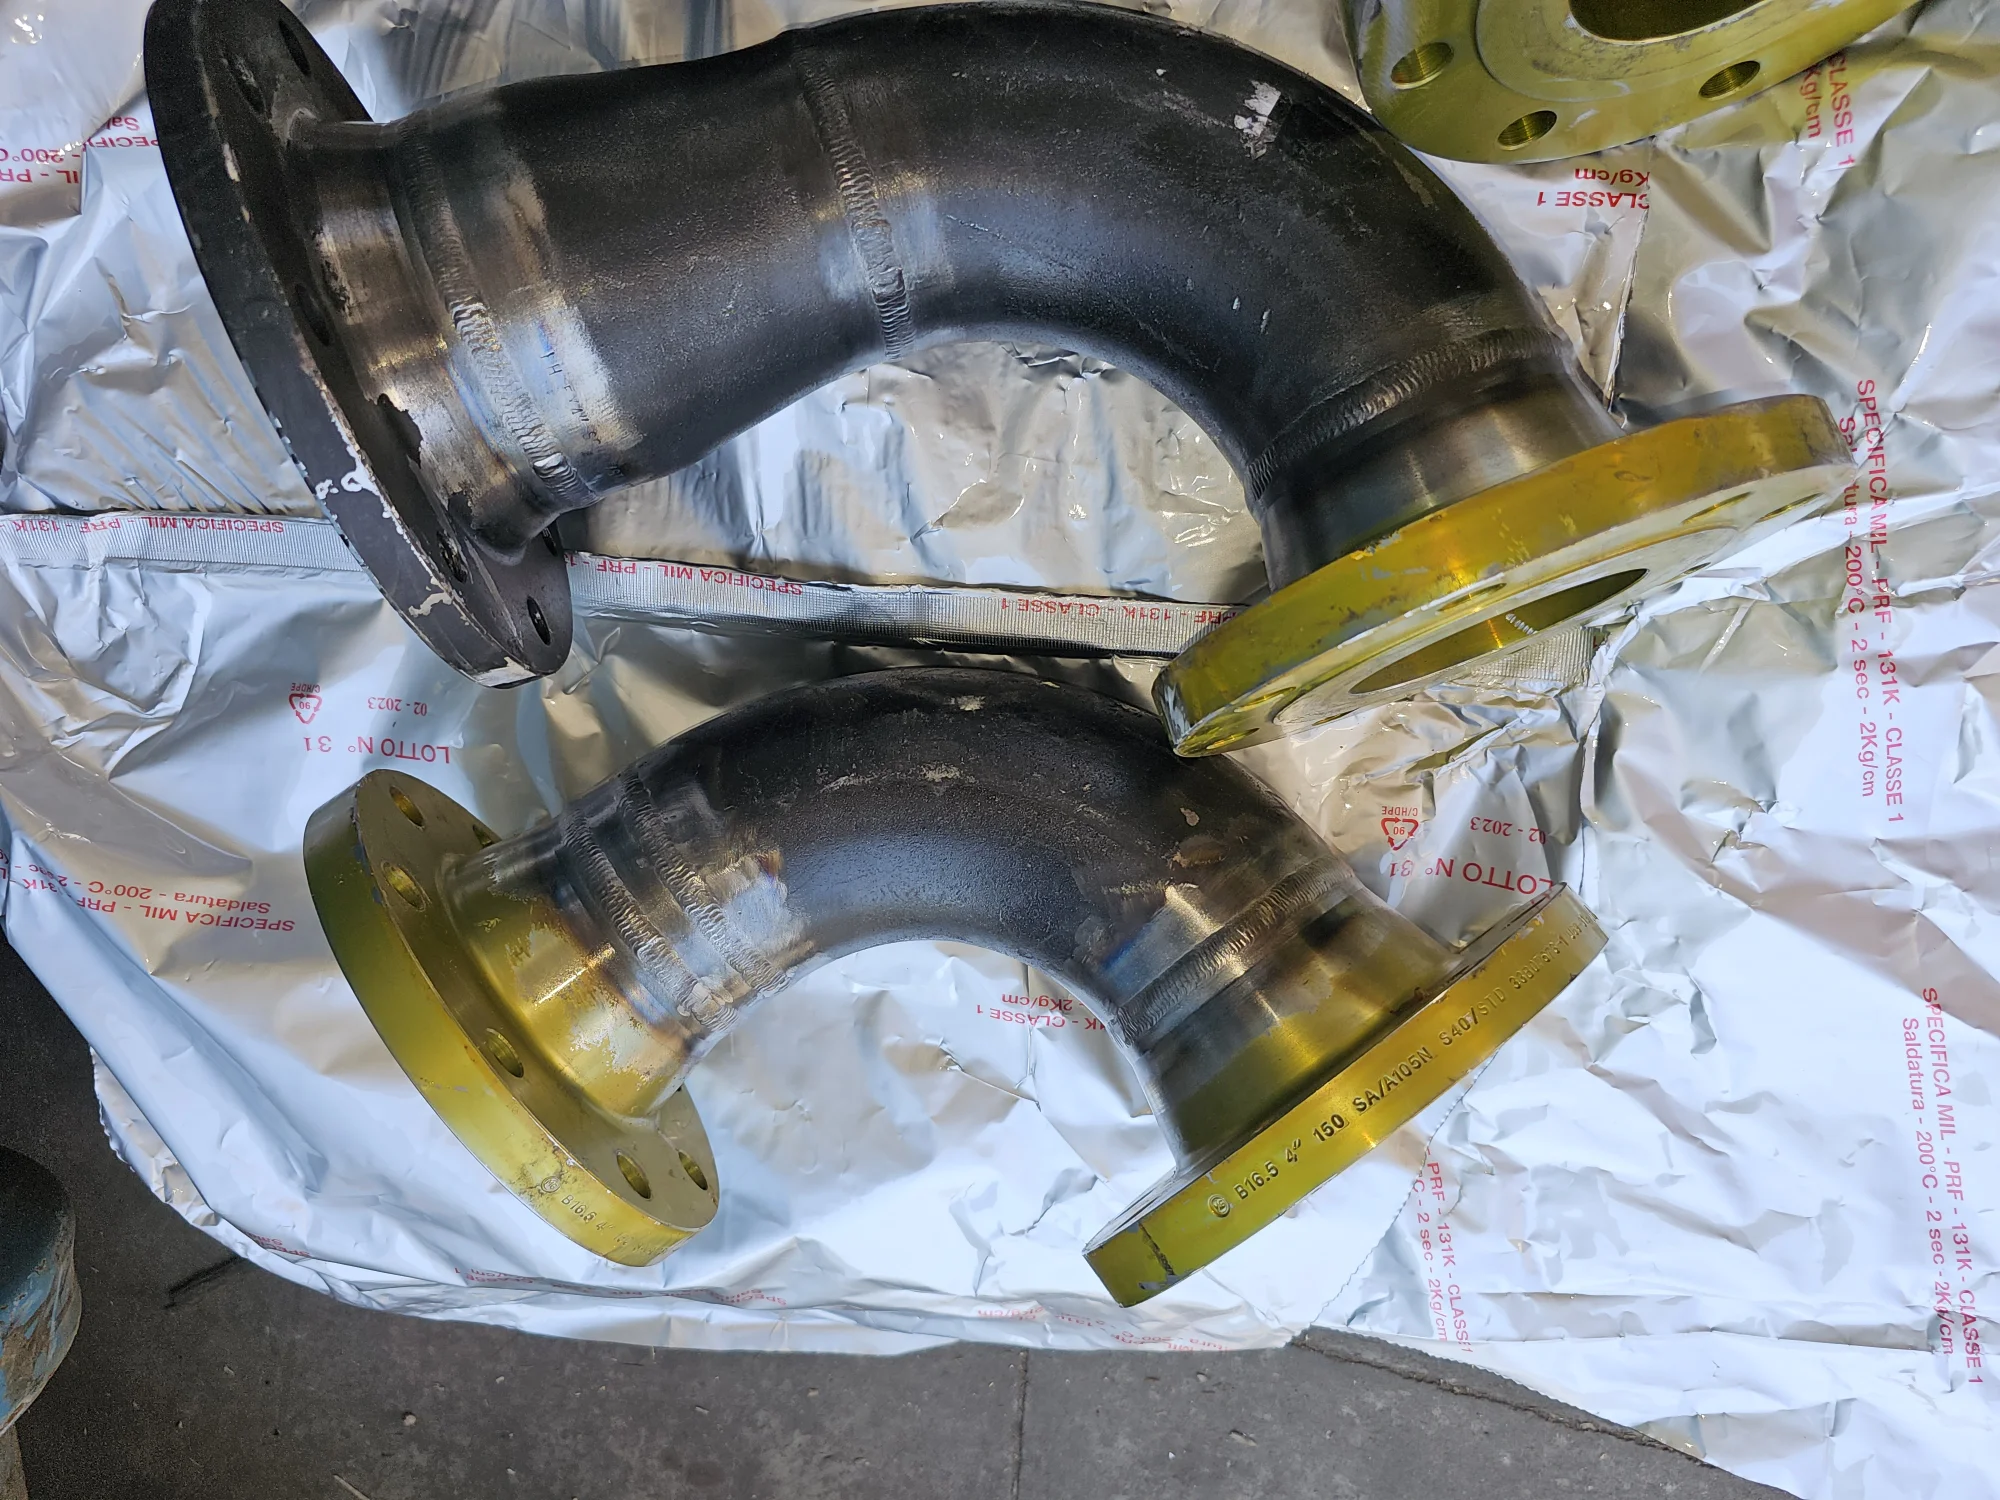
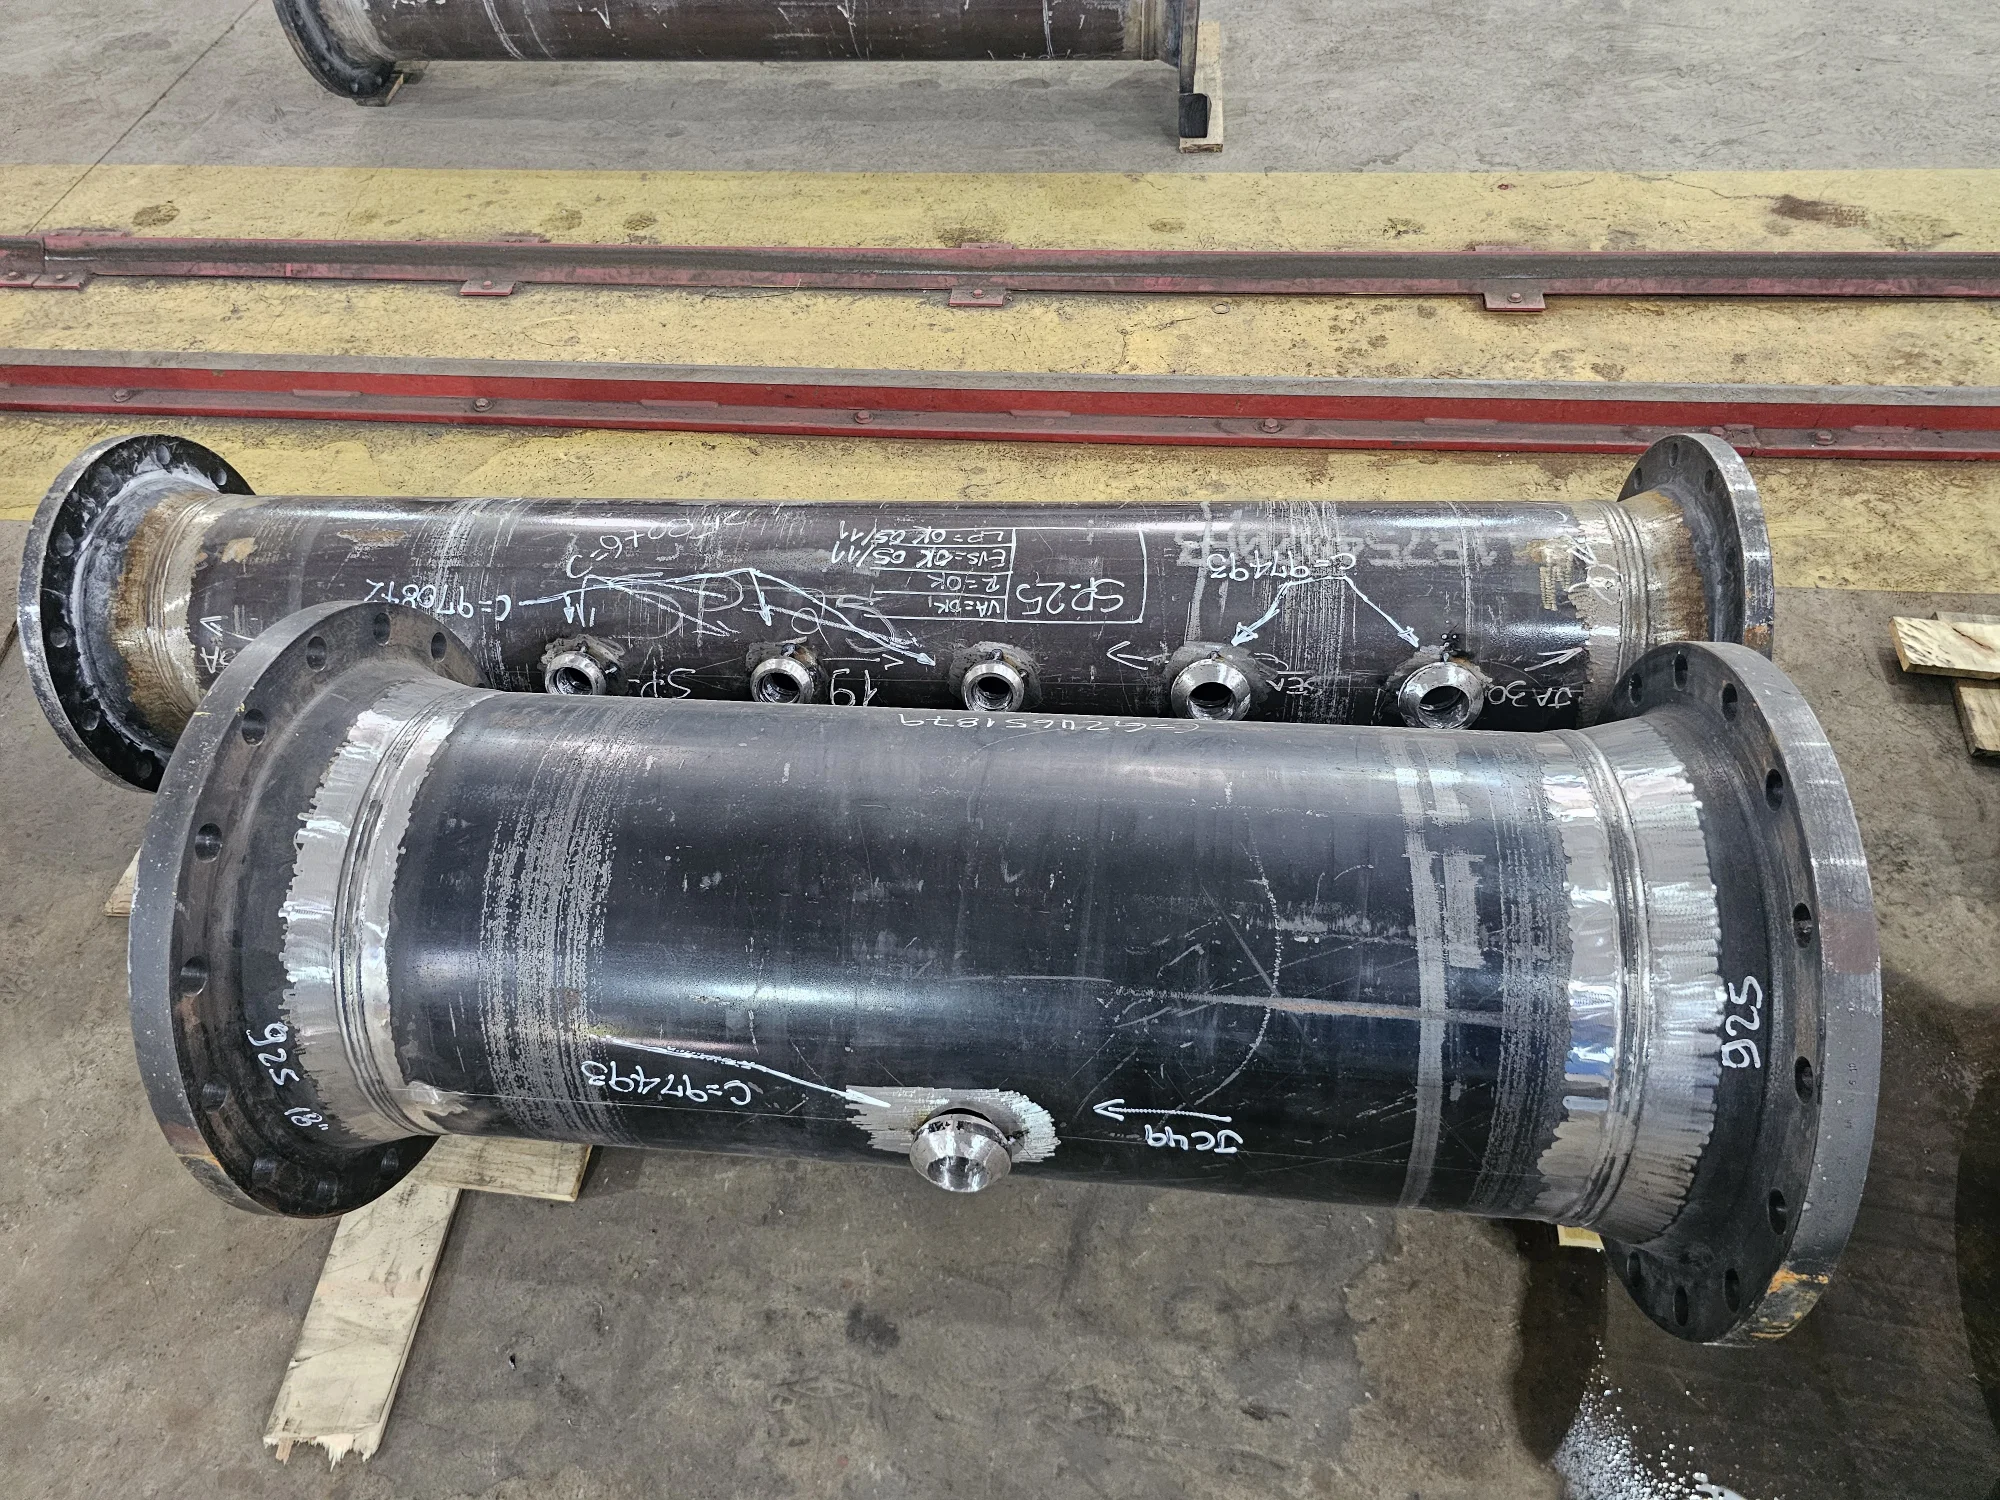
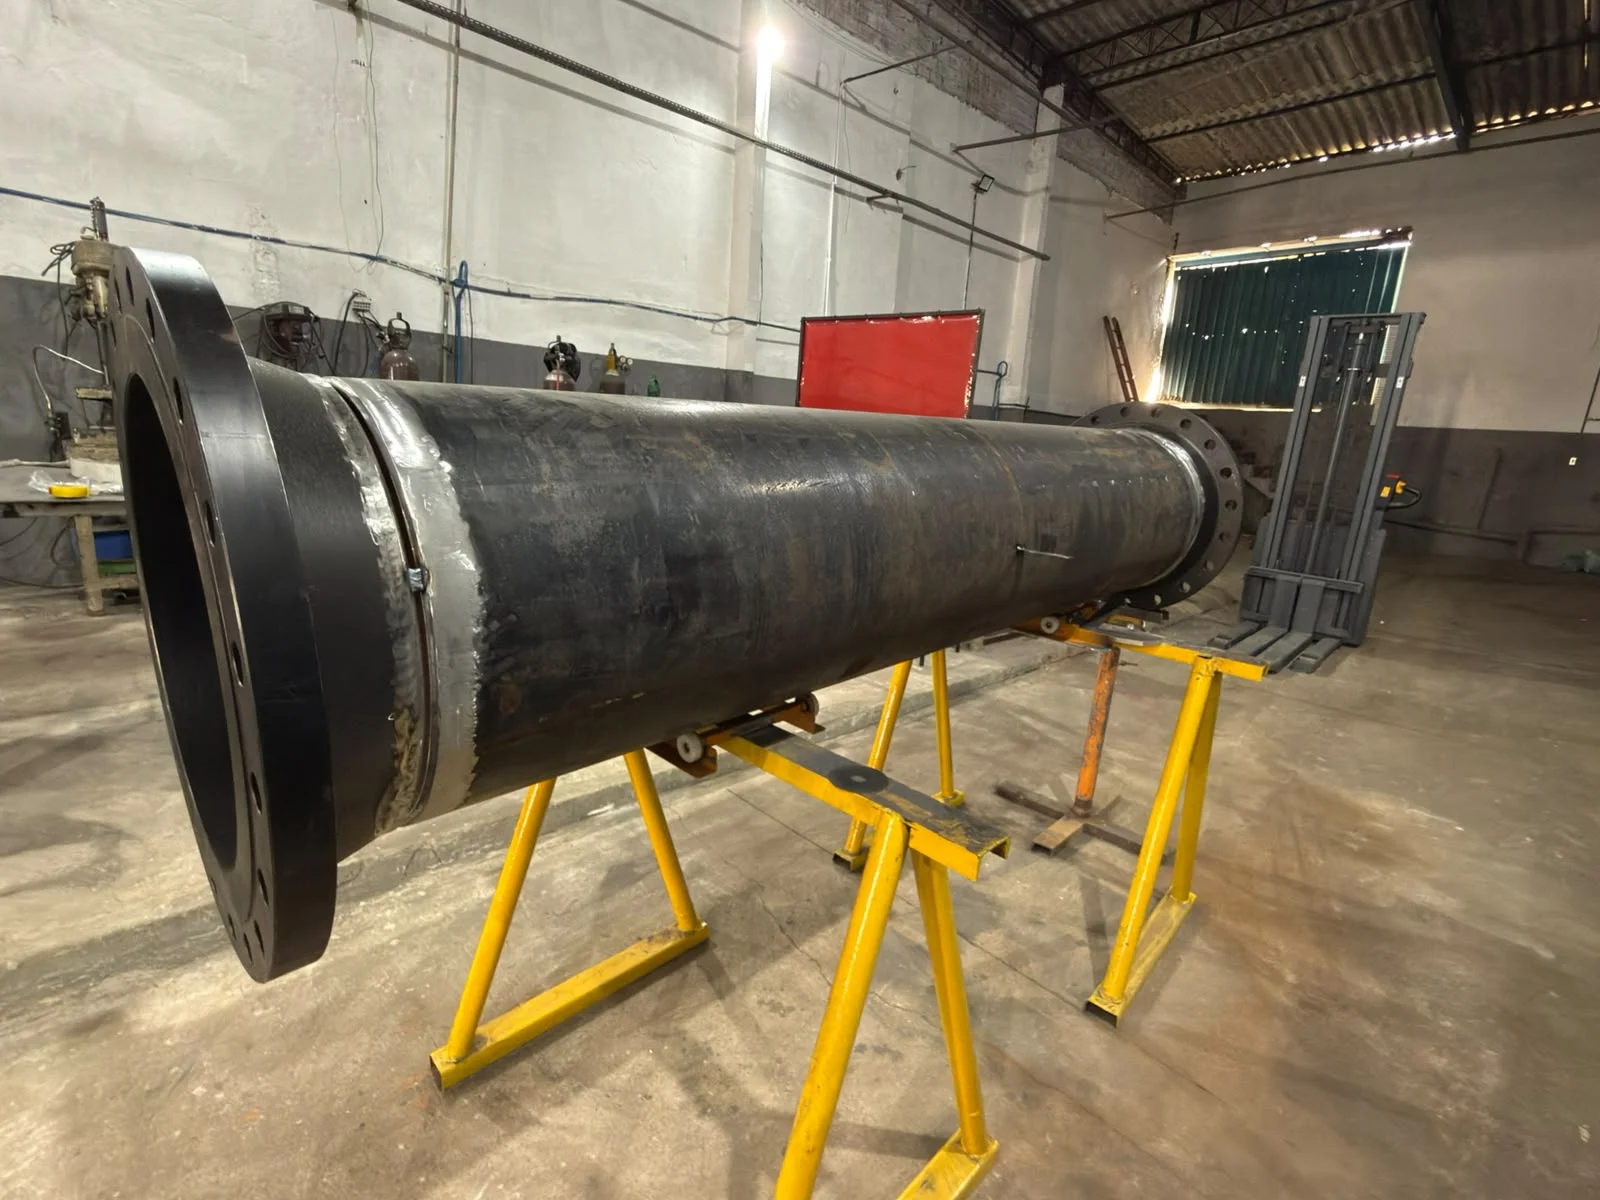
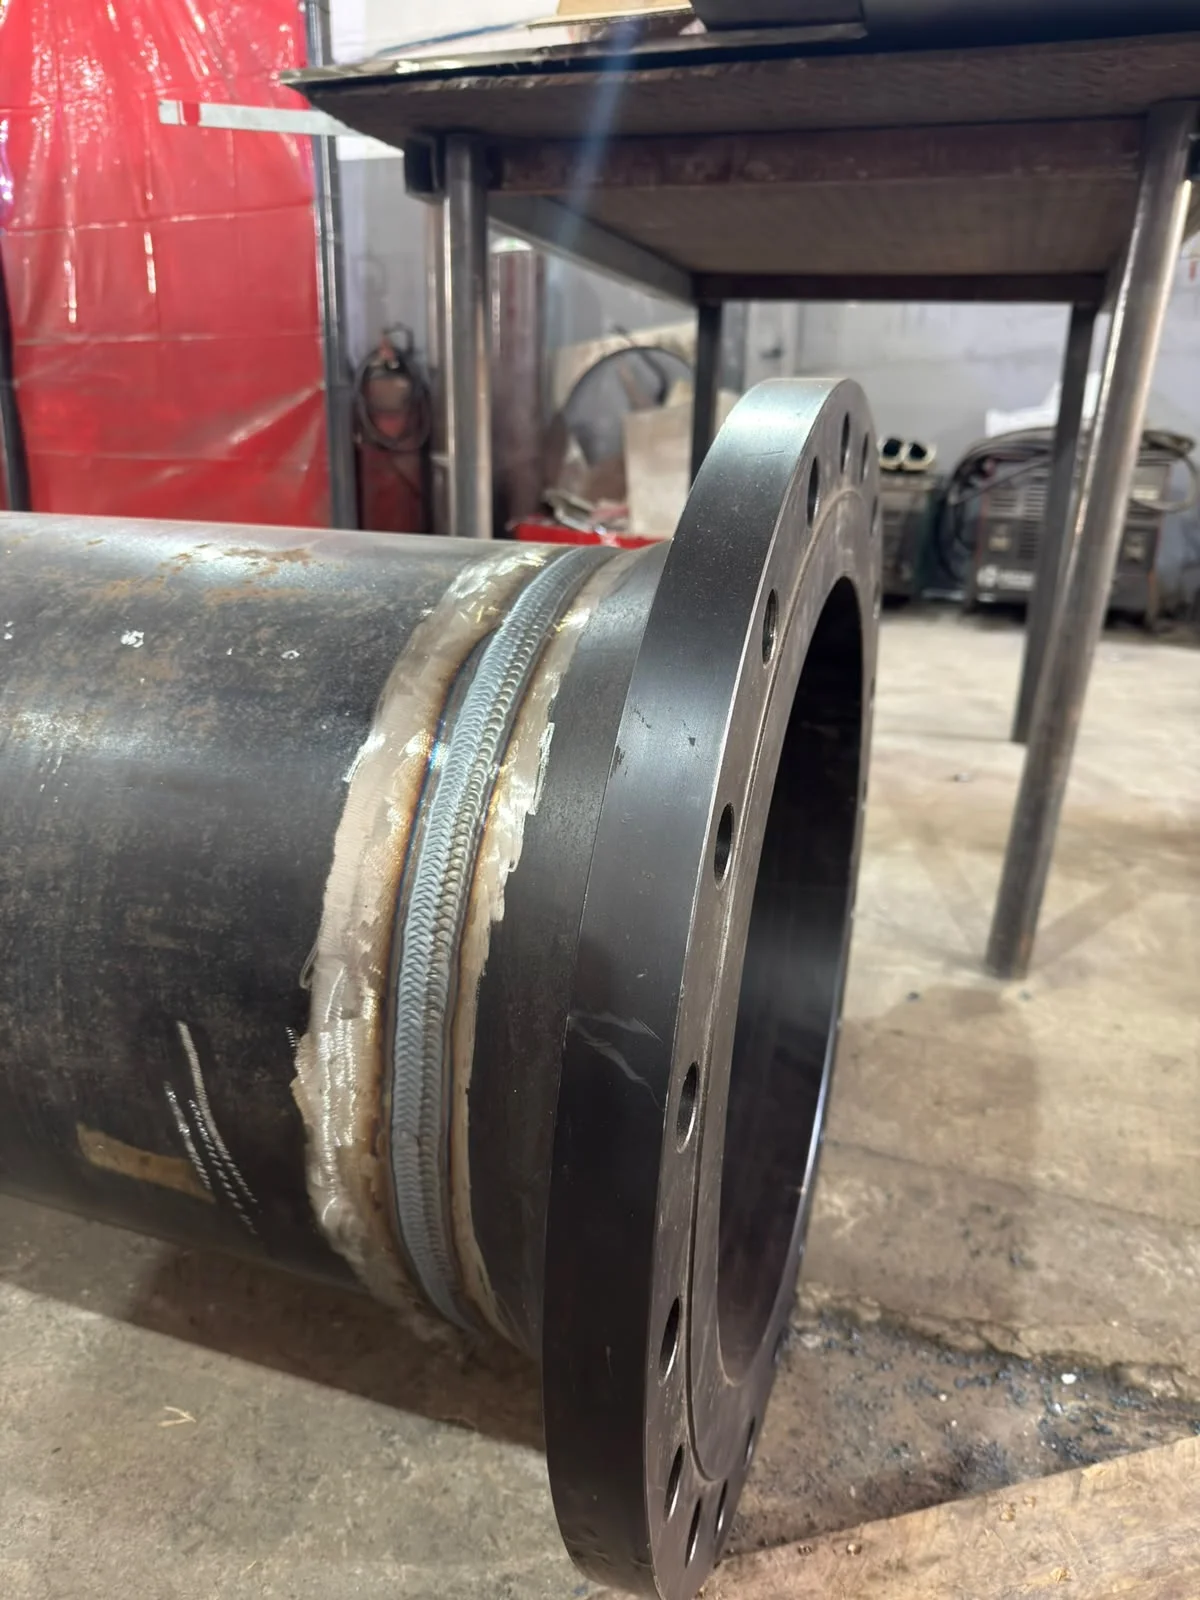
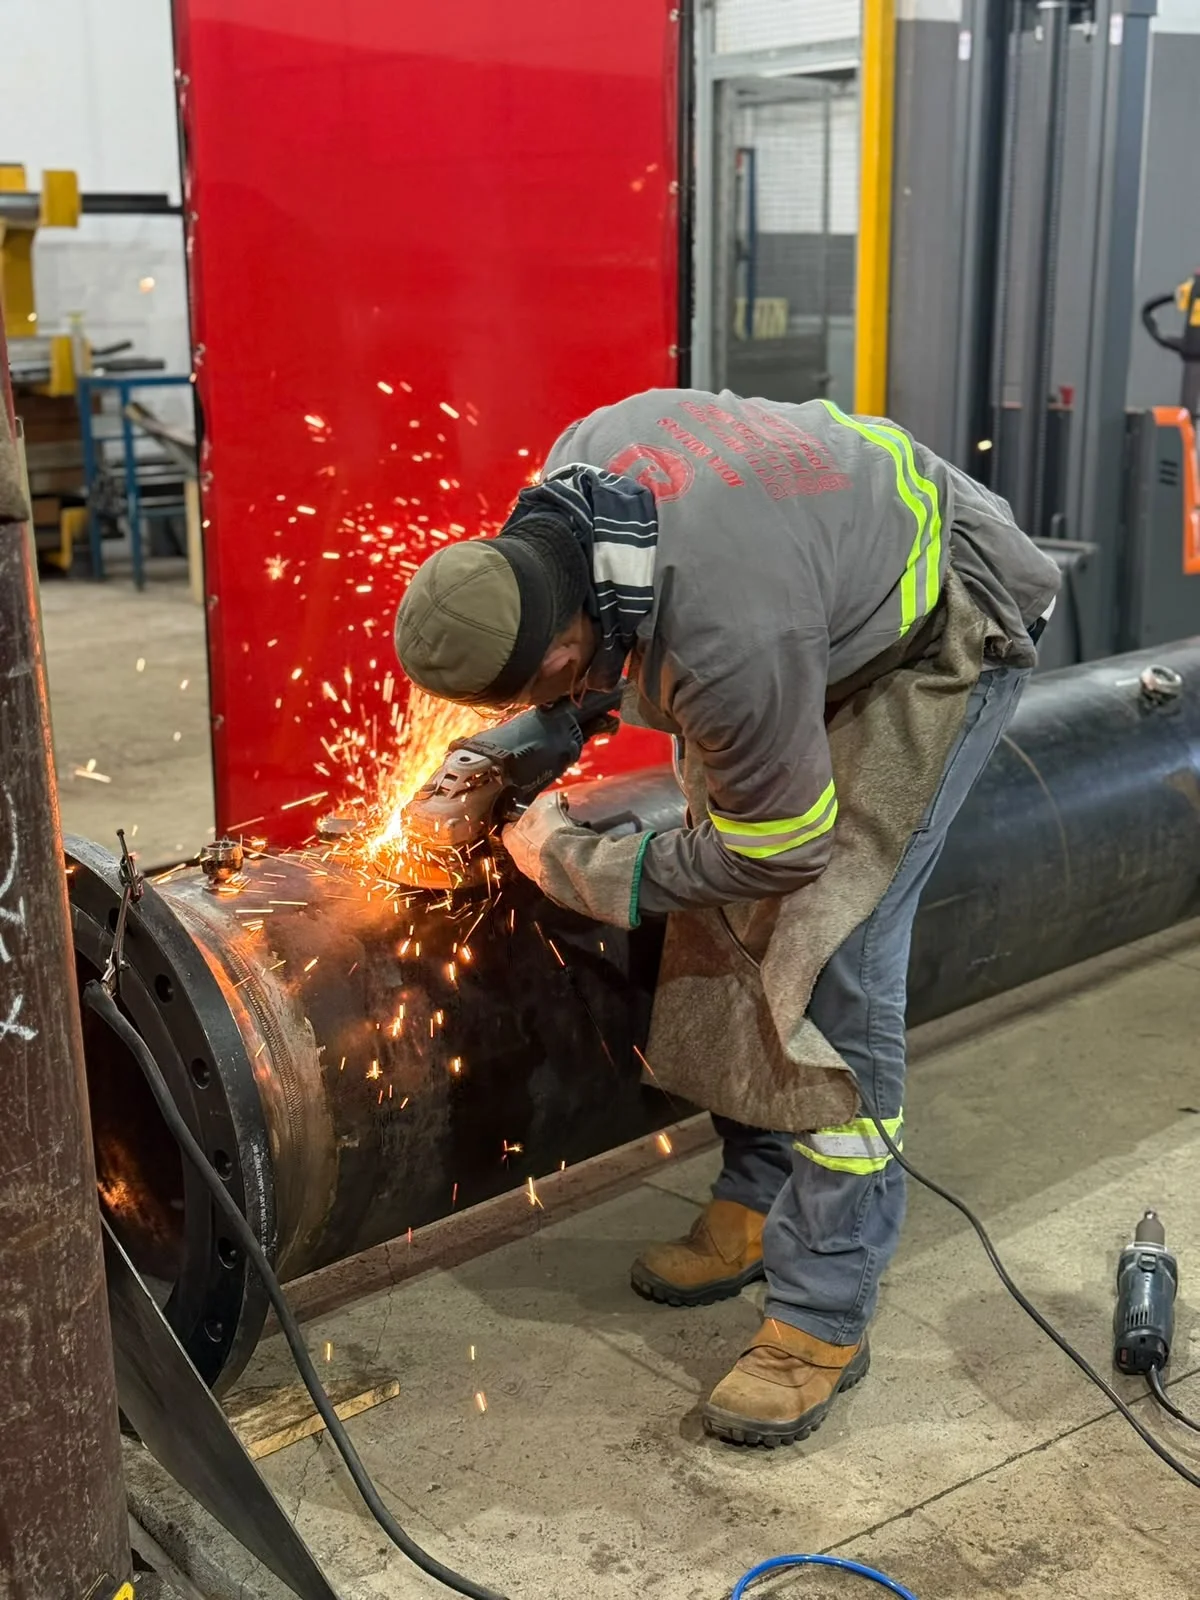
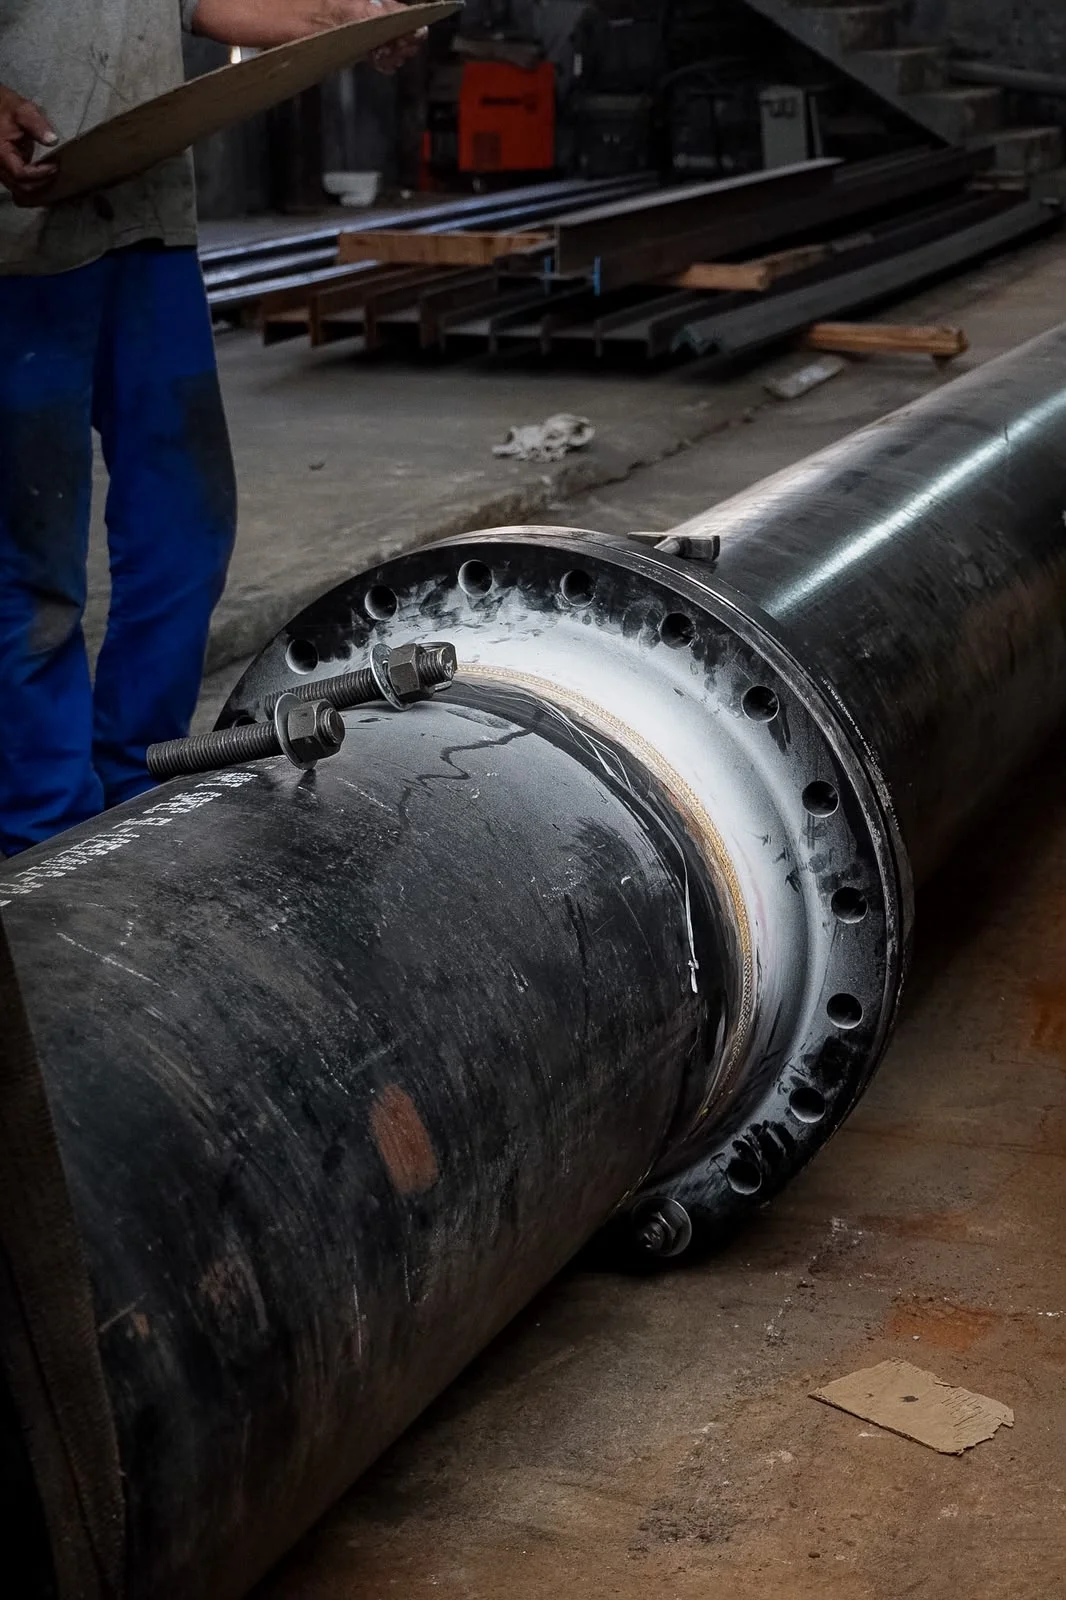
Clique nas imagens para ampliar
Soldagem industrial: guia técnico sobre processos, aplicações e soldagem TIG
Soldagem industrial é o processo de união permanente de componentes metálicos por meio de calor, pressão ou ambos, com ou sem metal de adição.
Em muitos casos, utiliza um arco elétrico para fundir o metal de base e formar uma junta capaz de integrar peças, estruturas e conjuntos ao processo de fabricação.
Na indústria, esse serviço pode ser aplicado em diferentes etapas do ciclo operacional, como:
- fabricação de estruturas metálicas, equipamentos, chapas, tubos e perfis;
- montagem de componentes e conjuntos metálicos conforme especificações técnicas;
- manutenção, recuperação e reparação de peças ou estruturas;
- adequações industriais destinadas a ajustar instalações, equipamentos ou configurações existentes.
A qualidade da solda influencia a integridade da junta, o acabamento, a estabilidade do conjunto e a segurança da aplicação.
Por isso, a soldagem não deve ser escolhida apenas pelo tipo de equipamento disponível.
O processo mais adequado depende de uma avaliação técnica que considere:
- material e características do metal de base;
- espessura e geometria das peças;
- tipo de junta e necessidade de metal de adição;
- acabamento visual e funcional esperado;
- controle térmico e possibilidade de distorção;
- requisitos de segurança, montagem, manutenção e uso do componente.
Essa análise é importante porque diferentes processos de solda apresentam características próprias de controle do arco elétrico, formação da poça de fusão, velocidade de execução, acabamento e adequação a determinados materiais.
Assim, não existe um método universalmente melhor, a decisão deve acompanhar as especificações do projeto e as condições reais de execução.
A Jota Soldas atua no segmento de soldagem desde 2004, e a empresa foi fundada em 2019.
Sua proposta é compreender as necessidades de cada cliente para desenvolver atendimento personalizado e soluções sob medida, alinhadas às especificações técnicas definidas.
Esse cuidado contribui para que fabricação, montagem, manutenção ou adequação industrial sejam avaliadas de forma coerente com os objetivos do projeto, priorizando qualidade, segurança e precisão.
Principais processos de soldagem usados na indústria
A escolha do processo de soldagem industrial influencia o controle do arco elétrico, a formação da poça de fusão, o acabamento do cordão, a produtividade e a adequação da junta ao projeto.
TIG, MIG, MAG e eletrodo revestido atendem a necessidades diferentes, não existe um processo universalmente melhor, pois a decisão depende do metal de base, da espessura, da geometria, da posição de soldagem, do acabamento desejado e do controle térmico necessário.
Comparativo técnico dos principais processos!
| Processo | Princípio de funcionamento | Nível de controle | Acabamento típico | Materiais e contextos de uso |
|---|---|---|---|---|
| TIG | Arco elétrico entre a peça e um eletrodo de tungstênio não consumível, com proteção gasosa | Elevado, especialmente sobre o arco e a poça de fusão | Cordão uniforme e acabamento superior quando os parâmetros e a preparação são adequados | Aço inoxidável, chapas, tubos, perfis e juntas que exigem precisão; a compatibilidade deve ser avaliada para cada liga |
| MIG | Arco elétrico com arame-eletrodo consumível e gás de proteção inerte | Bom controle, associado à alimentação contínua do arame | Pode oferecer boa regularidade e produtividade, conforme o ajuste do processo | Aplicações industriais em materiais compatíveis com o processo e com o gás selecionado |
| MAG | Arco elétrico com arame-eletrodo consumível e gás de proteção ativo | Bom controle e produtividade, condicionados aos parâmetros e ao ambiente | Cordão adequado ao projeto, com características influenciadas pelo gás, material e regulagem | Fabricação, montagem e manutenção de componentes compatíveis com o processo |
| Eletrodo revestido | Arco elétrico entre a peça e um eletrodo consumível revestido | Controle dependente da habilidade do soldador, do eletrodo e das condições da junta | Pode atender a diferentes necessidades, embora exija atenção à escória e à preparação | Serviços industriais, manutenção e trabalhos em condições nas quais a mobilidade do equipamento seja relevante |
Soldagem industrial: critérios técnicos e aplicações
Na soldagem TIG, também chamada de GTAW, o arco elétrico é estabelecido entre a peça e um eletrodo de tungstênio não consumível.
Um gás de proteção, geralmente argônio, reduz a interferência do ambiente sobre a poça de fusão.
O metal de adição pode ser utilizado quando a configuração da junta e o projeto exigirem, mas ele não é o responsável por formar o arco, como ocorre com o arame-eletrodo consumível dos processos MIG e MAG.
A principal característica do TIG é o controle refinado da operação.
O profissional pode acompanhar com precisão a formação da poça de fusão, regular o aporte térmico e conduzir o cordão de acordo com a geometria da junta.
Esse controle é relevante em peças menores, chapas, tubos e componentes nos quais a distorção, a aparência do cordão e a preservação das características do metal de base precisam ser consideradas.
Entre os pontos normalmente associados ao processo estão:
- uso de eletrodo de tungstênio não consumível;
- proteção da região de soldagem por gás, geralmente argônio;
- controle cuidadoso do arco elétrico e da poça de fusão;
- possibilidade de obter cordões uniformes e com acabamento superior;
- menor geração de respingos em comparação com processos que utilizam arame consumível, quando a operação está corretamente ajustada;
- aplicação em juntas que demandam precisão, controle térmico e atenção à aparência final.
O TIG pode ser escolhido para soldagem de aço inoxidável e outras ligas compatíveis, mas a indicação não deve ser feita apenas com base no nome do material.
Espessura, preparação da junta, posição, acessibilidade, requisitos dimensionais e condições do serviço também participam da decisão.
Soldagem MIG
A soldagem MIG utiliza um arame-eletrodo consumível alimentado continuamente e um gás de proteção inerte.
O arame conduz a corrente, forma o arco elétrico e também contribui para o preenchimento da junta.
A alimentação contínua pode favorecer a produtividade em determinadas configurações, mas o resultado depende da combinação entre material, diâmetro do arame, gás, corrente, tensão, velocidade de deslocamento e geometria da peça.
Em comparação com o TIG, o MIG emprega consumível contínuo e apresenta uma dinâmica diferente de transferência do metal para a poça de fusão.
Por isso, a escolha entre os processos envolve mais do que comparar velocidade ou aparência, é necessário verificar o tipo de junta, o nível de controle exigido, o acabamento esperado e as condições de fabricação ou montagem.
Soldagem MAG
A soldagem MAG também utiliza arame-eletrodo consumível, porém trabalha com gás de proteção ativo.
A composição do gás influencia o comportamento do arco, a transferência metálica, a formação do cordão e a quantidade de respingos.
Como em qualquer processo, a regulagem deve ser compatível com o metal de base, a espessura e a posição de soldagem.
MIG e MAG são frequentemente mencionados em conjunto porque possuem estrutura operacional semelhante, mas não são exatamente iguais.
A distinção central está no tipo de gás de proteção utilizado, no MIG, o gás é inerte; no MAG, é ativo.
Essa diferença interfere na seleção do processo e nas características esperadas da solda.
Soldagem com eletrodo revestido
Na soldagem com eletrodo revestido, o arco elétrico é formado entre a peça e um eletrodo consumível envolvido por revestimento.
Durante a operação, o revestimento contribui para a proteção da região soldada e forma escória, que normalmente precisa ser removida após a solidificação do cordão.
Esse processo é conhecido pela flexibilidade em diferentes situações de trabalho e pode ser utilizado em fabricação, montagem e manutenção industrial quando for compatível com o material, a junta e as condições do serviço.
A qualidade depende da seleção correta do eletrodo, da conservação do consumível, da preparação das peças, da regulagem da corrente e da condução do arco.
O eletrodo revestido não deve ser tratado como uma alternativa inferior ou superior aos demais processos.
Ele possui características próprias, assim como TIG, MIG e MAG.
A escolha técnica deve considerar acesso à junta, posição de soldagem, necessidade de acabamento, espessura, produtividade e possibilidade de controle durante a execução.
Outros processos e critérios de seleção
Existem outros processos de soldagem utilizados em aplicações específicas, como arco submerso, soldagem por resistência e variações de processos a arco.
A inclusão de uma alternativa no projeto depende dos requisitos da junta, do volume de fabricação, da geometria dos componentes, dos materiais envolvidos e da infraestrutura disponível.
Para selecionar o processo mais adequado, é recomendável analisar pelo menos os seguintes critérios:
- Metal de base: verificar a composição, a compatibilidade com o processo e a possibilidade de alterações térmicas indesejadas.
- Espessura da peça: avaliar o nível de energia necessário, o risco de perfuração, a penetração e o controle do aporte térmico.
- Geometria e acesso: considerar o formato da junta, a posição de soldagem, a acessibilidade e a necessidade de montagem prévia.
- Acabamento: definir se a aparência do cordão, a uniformidade e a necessidade de operações posteriores são relevantes para o projeto.
- Controle dimensional: observar o risco de distorção e a necessidade de preservar medidas, alinhamento e tolerâncias.
- Consumível e proteção: selecionar eletrodo, arame consumível, gás de proteção e demais elementos conforme o material e o procedimento aplicável.
- Condições do local: verificar se o trabalho ocorrerá em ambiente controlado, em campo, em espaço sujeito a correntes de ar ou em área com restrições operacionais.
- Inspeção e aceitação: estabelecer como a junta será avaliada, incluindo inspeção visual e outros métodos definidos pelas exigências técnicas do projeto.
A seleção também deve considerar o equilíbrio entre precisão, acabamento, produtividade, acessibilidade e controle do calor.
Um processo capaz de produzir um cordão visualmente atraente pode não ser o mais adequado para determinada espessura ou posição.
Da mesma forma, um processo produtivo pode exigir cuidados adicionais para atender a uma junta delicada ou a um requisito dimensional específico.
Como o TIG se posiciona entre os processos?
O TIG costuma ser considerado quando o projeto exige elevado controle do arco elétrico e da poça de fusão, acabamento cuidadoso ou soldagem de componentes com menor espessura.
Sua aplicação pode ser relevante em tubos, chapas, perfis metálicos e componentes de aço inoxidável, especialmente quando a aparência do cordão e o controle térmico fazem parte dos requisitos do serviço.
Isso não significa que o TIG seja sempre a melhor escolha.
A presença de contaminantes, a preparação inadequada, a espessura, a posição da junta, a necessidade de produtividade e as condições do ambiente podem alterar a decisão.
Em alguns projetos, MIG, MAG ou eletrodo revestido podem ser mais compatíveis com a configuração da operação.
A avaliação deve partir das especificações técnicas, e não de uma preferência genérica por determinado processo.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas conforme as especificações técnicas definidas para cada projeto.
A empresa foi fundada em 2019, e seu fundador atua no segmento de soldagem desde 2004.
Esse histórico, associado à execução cuidadosa, ao atendimento personalizado e ao compromisso declarado com qualidade, segurança e precisão, orienta uma análise sob medida das necessidades apresentadas pelo cliente.
A disponibilidade de um processo específico, de uma condição de execução ou de um formato de atendimento deve ser confirmada diretamente com a empresa.
Os links devem ser inseridos somente depois da validação das respectivas páginas e URLs.
Em síntese, TIG, MIG, MAG e eletrodo revestido são processos com princípios, consumíveis, níveis de controle e contextos de uso distintos.
A decisão tecnicamente responsável considera o conjunto formado por material, espessura, junta, acabamento, controle térmico, ambiente e requisitos do projeto.
Esse método evita comparações absolutas e aumenta a probabilidade de selecionar uma solução coerente com a aplicação industrial.
Soldagem TIG industrial: como o processo funciona?
A soldagem TIG industrial é um processo de união de componentes metálicos que utiliza um arco elétrico estabelecido entre a peça e um eletrodo de tungstênio não consumível.
A poça de fusão é protegida por um gás, geralmente argônio, para reduzir a interferência do ambiente durante a execução da junta.
Esse controle favorece soldas precisas, cordões uniformes e acabamento cuidadoso em aplicações compatíveis com o processo.
Também conhecida pela designação GTAW, sigla em inglês para Gas Tungsten Arc Welding, a soldagem TIG é escolhida quando o projeto exige controle refinado do arco, da poça de fusão e do aporte térmico.
O processo pode ser aplicado, de forma geral, em tubos, chapas, perfis metálicos e componentes que demandam atenção especial à aparência, à estabilidade da junta ou ao controle dimensional.
A indicação efetiva depende do material, da espessura, da geometria e das especificações técnicas de cada projeto.
Como o processo TIG funciona?
O funcionamento da soldagem TIG pode ser entendido a partir da interação entre o equipamento, o eletrodo, o gás de proteção, o metal de base e, quando necessário, o metal de adição:
- Preparação da junta: as superfícies são avaliadas, limpas e posicionadas conforme a configuração da peça. Alinhamento, fixação, acesso à junta e condição do material influenciam a estabilidade da execução.
- Formação do arco elétrico: uma corrente elétrica estabelece o arco entre o eletrodo de tungstênio e o metal de base. O eletrodo permanece sem ser consumido como material de preenchimento da junta.
- Criação da poça de fusão: o calor concentrado do arco funde localmente o metal de base. Essa região líquida, chamada poça de fusão, deve ser mantida sob controle para que a união seja formada de maneira progressiva.
- Proteção gasosa: o argônio ou outro gás de proteção tecnicamente adequado é direcionado à região do arco e da poça. Sua função é reduzir o contato com elementos do ambiente que podem prejudicar a soldagem.
- Adição de material, quando necessária: dependendo da junta e da espessura, um metal de adição compatível pode ser introduzido de maneira controlada. A escolha desse material deve considerar o metal de base e os requisitos do projeto.
- Formação do cordão: com o deslocamento controlado do arco ao longo da junta, a poça de fusão se solidifica e forma o cordão de solda. A aparência e a uniformidade desse cordão são influenciadas pelos parâmetros, pela preparação e pela habilidade de execução.
O eletrodo de tungstênio é importante porque mantém a estabilidade do arco sem atuar como arame consumível.
Isso permite separar o controle do arco da eventual adição de metal, oferecendo ao processo uma condução mais precisa da fusão.
Ainda assim, o eletrodo precisa ser selecionado e preparado de acordo com o material, o tipo de corrente, a geometria da junta e as condições previstas para o trabalho.
O papel do gás de proteção
Na soldagem TIG, o gás de proteção envolve a região do arco e da poça de fusão.
O argônio é geralmente utilizado por proporcionar uma atmosfera adequada para muitas aplicações do processo, mas a definição do gás e das condições de vazão deve ser feita conforme o material, o equipamento, a posição de soldagem e os requisitos técnicos da junta.
A proteção gasosa precisa ser suficiente para resguardar a área fundida sem criar turbulências que possam favorecer a entrada de contaminantes.
Correntes de ar, sujeira, umidade, resíduos de óleo e preparação inadequada podem interferir na proteção.
Por isso, a limpeza da peça e a avaliação do ambiente fazem parte do controle do processo, especialmente quando o acabamento e a integridade da solda são relevantes.
Por que o TIG permite maior controle?
O arco TIG é concentrado e pode ser conduzido com precisão sobre a junta.
O soldador controla a posição do eletrodo, a velocidade de deslocamento, a distância em relação à peça e, quando aplicável, a introdução do metal de adição.
Essa combinação permite regular a formação da poça de fusão de maneira cuidadosa.
O controle refinado do aporte térmico é outro aspecto central.
A quantidade e a distribuição de calor influenciam a penetração, a fusão, a distorção e a preservação das características dimensionais do componente.
Em peças menores, chapas finas ou juntas delicadas, o gerenciamento do calor pode ser determinante para evitar aquecimento excessivo e alterações indesejadas na peça.
A resposta concreta, contudo, depende das propriedades do material, da espessura, da geometria e dos parâmetros definidos para o serviço.
Quando a execução é adequadamente preparada, o processo TIG tende a produzir cordões uniformes e com menor geração de respingos em comparação com processos que utilizam arame-eletrodo consumível em determinadas condições.
Isso não significa que o resultado seja automático ou que o TIG seja universalmente superior.
A qualidade depende da compatibilidade entre processo e aplicação, da condição da junta, da regulagem do equipamento, da proteção gasosa e da execução técnica.
Etapas que influenciam a qualidade da solda
Antes do início do arco, é necessário verificar se a junta está de acordo com o desenho, a especificação ou a orientação técnica aplicável.
A preparação pode envolver limpeza, remoção de contaminantes, definição do alinhamento, fixação das peças e conferência do acesso para a tocha e para o metal de adição.
Durante a soldagem, a estabilidade do arco, o comprimento do arco, a velocidade de deslocamento e o controle da poça precisam ser observados continuamente.
O aporte térmico deve ser compatível com o metal de base e com a capacidade da peça de absorver calor sem sofrer distorções incompatíveis com o projeto.
Após a execução, a inspeção visual pode contribuir para verificar continuidade, aparência, uniformidade e possíveis indícios de descontinuidades, sempre conforme os critérios técnicos aplicáveis.
Entre os fatores que normalmente precisam ser definidos para cada trabalho estão:
- material e espessura do metal de base;
- tipo e preparação da junta;
- necessidade ou não de metal de adição;
- tipo e condição do eletrodo de tungstênio;
- gás de proteção e forma de aplicação;
- corrente, polaridade e demais parâmetros do equipamento;
- posição de soldagem e acessibilidade da região;
- velocidade de deslocamento e controle da poça de fusão;
- requisitos de acabamento, limpeza, inspeção e controle dimensional.
Esses elementos mostram por que uma configuração utilizada em uma chapa não deve ser transferida automaticamente para um tubo, perfil ou liga metálica diferente.
A seleção do processo e dos parâmetros precisa acompanhar as especificações técnicas do projeto e as condições reais de execução.
Quando a soldagem TIG industrial pode ser considerada?
A soldagem TIG industrial pode ser considerada em juntas que demandam precisão, acabamento superior, controle térmico e atenção à aparência do cordão.
O processo é especialmente associado a aplicações em aço inoxidável e outras ligas compatíveis, desde que a avaliação técnica confirme sua adequação.
Também pode ser empregado em fabricação e montagem de equipamentos, soldagem de tubos, chapas e perfis metálicos, além de recuperação ou reparação de componentes, conforme as características da peça.
Em setores como o alimentício, químico, farmacêutico e de caldeiraria, a escolha do processo pode envolver requisitos relacionados à limpeza, ao acabamento, à geometria da junta e ao controle da superfície.
Esses exemplos são referências gerais do setor, não uma indicação automática para qualquer aplicação.
A definição deve considerar o material, o ambiente de trabalho, a função do componente e os critérios técnicos estabelecidos para a fabricação ou manutenção.
A Jota Soldas comunica sua atuação em serviços de soldagem TIG para aplicações industriais, com execução orientada às especificações técnicas de cada projeto.
A empresa foi fundada em 2019 e reúne a experiência prática de seu fundador no segmento de soldagem desde 2004.
Esse histórico é apresentado em conjunto com uma abordagem de atendimento personalizado, buscando compreender a necessidade do cliente antes de definir uma solução sob medida.
Para avaliar a aplicabilidade do TIG, é recomendável reunir informações sobre o material, a espessura, o desenho ou configuração da junta, o local de execução, o acabamento esperado e as condições de acesso.
Com esses dados, a necessidade pode ser analisada de forma mais responsável, evitando escolher o processo apenas pela aparência do cordão ou por uma comparação genérica com outras modalidades de soldagem.
Aplicações da soldagem TIG em diferentes segmentos industriais
A soldagem TIG industrial é aplicada quando a união entre componentes metálicos exige controle preciso do arco elétrico, da poça de fusão e do aporte térmico.
Em processos de fabricação e montagem de equipamentos, esse método pode ser utilizado em tubos, chapas e perfis metálicos, especialmente em aço inoxidável e outras ligas compatíveis com o processo.
A escolha, porém, não deve ser feita apenas pelo acabamento visual esperado, material, espessura, geometria da junta, posição de soldagem, requisitos dimensionais e condições de operação precisam ser avaliados tecnicamente.
Na prática, a soldagem industrial com processo TIG é associada a cordões uniformes, baixo nível de respingos e maior controle durante a execução.
Essas características podem ser relevantes em componentes que ficarão aparentes, em juntas de menor espessura ou em estruturas nas quais a distorção térmica precisa ser cuidadosamente controlada.
Ainda assim, o TIG não é automaticamente a melhor alternativa para toda aplicação.
A indicação depende das especificações do projeto, da acessibilidade da junta, do material de base, do nível de produtividade necessário e dos critérios de inspeção definidos para o serviço.
Onde a soldagem TIG pode ser aplicada?
As aplicações abaixo são referências educacionais do setor e devem ser validadas por um profissional qualificado antes da definição do processo, dos consumíveis e dos parâmetros de execução:
- Tubos e conexões metálicas: o TIG pode ser considerado em juntas tubulares que exigem controle da penetração, alinhamento cuidadoso e acabamento consistente. A preparação das extremidades, a abertura da junta, a posição de soldagem e a necessidade de proteção adequada precisam ser analisadas em conjunto.
- Chapas metálicas: em chapas de menor espessura ou em componentes com tolerâncias dimensionais mais sensíveis, o controle do aporte térmico pode ajudar a reduzir deformações e a preservar a geometria projetada. A espessura, o tipo de junta e a sequência de soldagem continuam sendo determinantes.
- Perfis metálicos: perfis utilizados em conjuntos, suportes e estruturas podem receber soldagem TIG, quando o projeto exigir acabamento cuidadoso ou controle específico da união. A viabilidade deve considerar o acesso à junta, a espessura das partes e a função estrutural do componente.
- Equipamentos industriais: na fabricação e montagem de equipamentos, o processo pode ser utilizado em componentes compatíveis com suas características técnicas, sobretudo quando a uniformidade do cordão e a aparência da solda fazem parte dos requisitos do conjunto.
- Recuperação e reparação de componentes: o TIG também pode ser empregado em reparos e recuperações de peças metálicas, desde que a condição do material, a causa do dano, a possibilidade de preparação da área e os requisitos de integridade sejam previamente avaliados.
- Juntas com exigência de acabamento: quando a solda ficará exposta ou quando a facilidade de limpeza da superfície é relevante, a execução controlada pode contribuir para um resultado mais uniforme. O acabamento final, entretanto, também depende da preparação, da técnica de execução e das etapas posteriores previstas no projeto.
Aço inoxidável e outras ligas compatíveis
O aço inoxidável é frequentemente relacionado à soldagem TIG industrial porque o processo permite controlar cuidadosamente a energia introduzida na junta e executar cordões com acabamento consistente.
Esse controle pode ser importante para reduzir alterações dimensionais, limitar efeitos térmicos indesejados e preservar as características superficiais do componente, desde que os parâmetros, o gás de proteção, o eletrodo, o metal de adição e a preparação sejam adequados ao material utilizado.
A soldagem de aço inoxidável requer atenção especial à limpeza da superfície e à prevenção de contaminações.
Resíduos, partículas de outros metais, óleos ou impurezas podem interferir na estabilidade do arco e na qualidade da junta.
Por isso, a preparação deve considerar o estado real da peça, os instrumentos utilizados, o método de limpeza e a proteção da região durante a execução.
Outras ligas compatíveis também podem ser avaliadas para o processo TIG, mas a compatibilidade não deve ser presumida apenas pela aparência ou pelo nome comercial do material.
A composição, a espessura, a condição metalúrgica, a geometria e o uso previsto influenciam a seleção do procedimento.
Quando a especificação do material não estiver claramente identificada, é recomendável interromper a definição do serviço até que as informações técnicas necessárias sejam confirmadas.
Aplicações em diferentes segmentos industriais
Em equipamentos e componentes destinados à indústria alimentícia, o acabamento da solda pode ser relevante para facilitar a limpeza e reduzir regiões que favoreçam o acúmulo de resíduos.
Juntas em aço inoxidável, tubos, chapas e partes de equipamentos podem demandar uma execução uniforme e cuidadosa.
A escolha do processo, contudo, deve considerar o projeto do equipamento, os requisitos de higiene aplicáveis, o acabamento especificado e os procedimentos de inspeção adotados pelo responsável técnico.
Nesse contexto, não basta observar se o cordão parece regular.
Também é necessário avaliar a continuidade da junta, a presença de imperfeições, a condição da superfície e a compatibilidade do procedimento com a finalidade do componente.
A indicação do TIG deve ser tratada como uma decisão técnica vinculada ao conjunto de requisitos, e não como uma solução automática para qualquer equipamento do setor.
Indústria química
Na indústria química, tubos, chapas, conexões e equipamentos podem operar em ambientes nos quais a seleção do material e a integridade das juntas são fatores importantes.
O TIG pode ser considerado quando o projeto demanda controle da poça de fusão, acabamento cuidadoso ou execução em componentes compatíveis com o processo.
A avaliação precisa levar em conta o material de base, o fluido ou ambiente de operação, a temperatura de trabalho, a geometria do equipamento e os requisitos de inspeção definidos para a aplicação.
A soldagem, isoladamente, não determina a adequação de um componente ao serviço químico.
Essa conclusão depende do projeto e das especificações técnicas correspondentes.
Indústria farmacêutica
Em aplicações farmacêuticas, a qualidade superficial e a possibilidade de limpeza dos componentes podem assumir importância elevada.
Por esse motivo, juntas em tubos, chapas e equipamentos de aço inoxidável podem ser analisadas para execução com TIG, quando o processo atender aos requisitos do projeto.
O resultado esperado depende da preparação da junta, da proteção gasosa, do controle térmico, da técnica do soldador e dos critérios de aceitação definidos.
A aparência uniforme do cordão é um aspecto observável, mas não substitui a avaliação técnica da integridade da solda, da continuidade da superfície e da compatibilidade do procedimento com o uso pretendido.
Caldeiraria e fabricação de equipamentos
Na caldeiraria, o processo TIG pode integrar etapas de fabricação, montagem, adequação ou reparação de componentes metálicos.
Ele tende a ser considerado em partes que exigem maior controle de acabamento, em juntas de menor espessura ou em regiões nas quais a precisão da execução é mais importante do que a velocidade de deposição.
Em conjuntos maiores, pode haver situações em que diferentes processos sejam avaliados para partes distintas do mesmo projeto.
A decisão pode considerar produtividade, posição de soldagem, espessura, acessibilidade, volume de material a depositar e aparência exigida.
Assim, a utilização do TIG precisa estar alinhada ao desenho, às tolerâncias, à sequência de montagem e aos critérios técnicos do equipamento ou da estrutura.
Por que acabamento e controle térmico importam?
O acabamento superior associado ao TIG não se limita a uma questão estética.
Em determinadas aplicações, uma superfície mais uniforme pode facilitar a inspeção visual, a limpeza e a identificação de irregularidades.
Também pode contribuir para atender a requisitos de fabricação definidos para o componente, desde que o procedimento inteiro seja executado de acordo com as especificações aplicáveis.
O controle térmico é igualmente importante porque o calor concentrado na junta pode influenciar a distorção, a penetração e as dimensões finais da peça.
Em chapas finas, componentes delicados ou conjuntos com tolerâncias restritas, alterações geométricas podem dificultar o encaixe e exigir retrabalho.
O processo TIG permite um controle refinado do arco e da poça de fusão, mas o resultado continua condicionado à corrente, à velocidade de avanço, ao gás de proteção, ao eletrodo, ao metal de adição, à preparação e à habilidade de execução.
A geometria também interfere diretamente.
Uma junta de fácil acesso e posição estável apresenta desafios diferentes de uma união em espaço restrito, em posição vertical ou em uma montagem já instalada.
Por isso, o mesmo material pode exigir abordagens distintas conforme o desenho e as condições do trabalho.
A análise prévia evita que uma escolha baseada apenas no tipo de metal ignore fatores determinantes da execução.
Soldagem TIG em fabricação, montagem e reparação
Na fabricação, a soldagem TIG pode ser incorporada ao processo de união de peças antes da montagem final, permitindo que a preparação, o posicionamento e a inspeção ocorram em condições planejadas.
Na montagem industrial, o trabalho pode envolver componentes já posicionados, acessos limitados e necessidade de preservar alinhamentos previamente definidos.
Em reparações, é indispensável compreender a origem do dano e a condição do material antes de remover a região afetada ou adicionar material.
Essas diferenças alteram a avaliação do serviço.
Uma junta nova pode permitir melhor preparação e fixação; uma intervenção em campo pode exigir análise do ambiente, isolamento da área, controle de contaminantes e confirmação das condições de segurança.
Da mesma forma, uma adequação industrial pode modificar a geometria original, os acessos e os esforços atuantes.
O processo TIG pode fazer parte dessas soluções, mas a indicação definitiva depende da análise do projeto e da condição real do componente.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas conforme as especificações técnicas apresentadas pelo cliente.
Fundada em 2019, a empresa reúne a experiência de um fundador que atua no segmento de soldagem desde 2004.
Esse histórico é associado a uma execução cuidadosa, atenção à segurança e busca por soluções sob medida.
Para serviços de soldagem TIG, a avaliação deve considerar as características específicas da peça, da junta e do ambiente de execução, com possibilidade de atendimento presencial ou realização do serviço em campo, conforme o escopo definido para o projeto.
Como avaliar se o TIG é adequado ao projeto?
Antes de solicitar ou definir uma soldagem TIG, o responsável pelo projeto pode organizar as seguintes informações:
- material de base e, quando aplicável, especificação da liga;
- espessura das chapas, tubos ou perfis;
- desenho, dimensões e geometria da junta;
- posição e acessibilidade para a execução;
- necessidade de metal de adição;
- acabamento superficial esperado;
- tolerâncias dimensionais e risco de distorção;
- condições de fabricação, montagem, manutenção ou reparação;
- possibilidade de execução em oficina ou necessidade de trabalho em campo;
- critérios de inspeção e aceitação definidos para o componente.
Com esses dados, a análise tende a ser mais objetiva e reduz o risco de escolher o processo apenas por associação com um determinado material ou segmento.
A decisão também pode indicar que o TIG será utilizado sozinho ou combinado com outra solução de soldagem, sempre de acordo com os requisitos técnicos do conjunto.
A descrição acima é informativa e não substitui a avaliação de um profissional qualificado.
Para verificar a aplicabilidade da soldagem TIG industrial em tubos, chapas, perfis, equipamentos ou componentes a serem recuperados, consulte a Jota Soldas e apresente as especificações técnicas, desenhos e condições de execução disponíveis.
A partir dessas informações, será possível analisar de forma personalizada se o processo é compatível com as necessidades do projeto.
Diferenças entre soldagem TIG e MIG/MAG
A principal diferença está no eletrodo utilizado, na soldagem TIG, o arco elétrico é formado por um eletrodo de tungstênio não consumível, enquanto na MIG/MAG o arame-eletrodo é consumível e também atua como material de adição.
A TIG oferece controle refinado da poça de fusão e do acabamento; MIG/MAG tende a favorecer maior produtividade em diferentes aplicações.
A escolha depende da junta, do material, da espessura e dos requisitos do projeto.
Como cada processo funciona
Na soldagem TIG, também chamada de GTAW, o eletrodo de tungstênio mantém o arco elétrico sem ser incorporado ao cordão de solda.
A proteção da poça de fusão é feita por um gás, geralmente argônio, que reduz a interferência do ambiente durante a união dos componentes metálicos.
Quando necessário, o metal de adição é introduzido separadamente pelo operador ou pelo sistema definido para a aplicação.
Na soldagem MIG, utiliza-se um gás de proteção inerte, enquanto na soldagem MAG é empregado um gás de proteção ativo ou uma mistura que participa de forma diferente da proteção do arco.
Nos dois processos, o arame-eletrodo é alimentado continuamente e se funde para formar o metal de adição.
Essa característica modifica a dinâmica do arco, a taxa de deposição, o controle da poça de fusão e a aparência final do cordão.
Comparação entre TIG e MIG/MAG!
| Critério | Soldagem TIG | Soldagem MIG/MAG |
|---|---|---|
| Eletrodo | Tungstênio não consumível | Arame-eletrodo consumível |
| Metal de adição | Pode ser adicionado separadamente, conforme a junta | O próprio arame alimentado forma o metal de adição |
| Proteção do arco | Geralmente gás inerte, como argônio | Gás inerte na MIG, gás ativo ou mistura apropriada na MAG |
| Controle da poça de fusão | Elevado controle manual do arco e do aporte térmico | Controle associado à alimentação do arame, à corrente e aos parâmetros do equipamento |
| Acabamento | Cordão uniforme e acabamento superior quando o processo é corretamente preparado e executado | Pode oferecer bom acabamento, conforme material, regulagem, técnica e condição da junta |
| Respingos | Tendência a menor geração de respingos em condições adequadas | A quantidade pode variar conforme o modo de transferência, o gás, o material e os parâmetros |
| Aplicações genéricas | Juntas delicadas, peças de menor espessura, aço inoxidável e situações que exigem precisão | Fabricação e montagem de componentes, estruturas e conjuntos metálicos que se beneficiam da alimentação contínua do arame |
| Produtividade | Normalmente prioriza controle, precisão e acabamento | Pode favorecer ritmo de deposição e continuidade em determinadas configurações |
Soldagem industrial: critérios técnicos e aplicações
Essa comparação é orientativa e não define que um processo seja universalmente melhor.
Uma solda TIG pode ser tecnicamente adequada quando o acabamento, o controle dimensional e o aporte térmico são determinantes.
Já MIG ou MAG pode ser mais conveniente quando a configuração do serviço exige alimentação contínua do consumível e uma dinâmica de execução diferente.
A decisão deve considerar a especificação da junta, a posição de soldagem, a espessura, a geometria, o material de base, o acabamento esperado e os requisitos de inspeção.
O que muda na prática entre o tungstênio e o arame consumível?
O eletrodo de tungstênio da TIG não é consumido para compor o cordão.
Isso permite separar o controle do arco da alimentação do metal de adição, favorecendo ajustes cuidadosos da poça de fusão.
Essa característica é relevante em componentes menores, juntas delicadas e peças nas quais a preservação das dimensões e da aparência tem importância.
Na MIG/MAG, o arame-eletrodo é simultaneamente conduzido pelo equipamento, fundido pelo arco e depositado na junta.
O comportamento da transferência metálica depende de fatores como corrente, tensão, velocidade de alimentação, gás de proteção, diâmetro do arame e posição da soldagem.
Por isso, alterações nesses elementos podem influenciar penetração, respingos, estabilidade do arco e acabamento.
A diferença construtiva também afeta a preparação e a condução do serviço.
Na TIG, a limpeza da superfície, a escolha do eletrodo de tungstênio, o controle da proteção gasosa e a coordenação entre arco e metal de adição são especialmente importantes.
Na MIG/MAG, a regularidade da alimentação do arame, a vazão e a composição do gás, a transferência metálica e o ajuste do equipamento assumem papel central.
Quando escolher TIG em vez de MIG/MAG?
A soldagem TIG pode ser considerada quando o projeto demanda:
- Controle mais refinado do arco e da poça de fusão.
- Cordão de solda uniforme e acabamento superior.
- Menor geração de respingos em condições adequadas de execução.
- Trabalho em peças de menor espessura ou juntas que exigem maior cuidado térmico.
- Soldagem de aço inoxidável e outras ligas compatíveis com o processo.
- Controle dimensional e atenção especial à aparência da junta.
- Recuperação ou reparação de componentes metálicos em que a precisão seja relevante.
A MIG/MAG pode ser considerada quando a aplicação se beneficia de um arame-eletrodo consumível alimentado continuamente, de uma dinâmica de deposição específica ou de uma configuração produtiva compatível com o conjunto metálico.
Isso não significa que MIG/MAG seja sempre mais rápida ou que TIG seja sempre mais precisa em qualquer condição.
O resultado depende do equipamento, dos consumíveis, da preparação, da qualificação da execução e dos parâmetros definidos para o projeto.
Qual processo é mais adequado para a soldagem industrial?
Na soldagem industrial, a seleção entre TIG e MIG/MAG deve partir da necessidade da junta, e não apenas da preferência pelo nome do processo.
É preciso avaliar o metal de base, a espessura, a geometria, o acesso, a posição, o acabamento, o controle térmico, a possibilidade de distorção e as condições do local de trabalho.
Também devem ser considerados o metal de adição, o gás de proteção, a preparação das superfícies e os critérios de inspeção aplicáveis.
Para fabricação e montagem de equipamentos, tubos, chapas, perfis metálicos e componentes, a análise técnica evita a adoção de um processo inadequado à característica da peça.
Em setores como alimentício, químico, farmacêutico e caldeiraria, o acabamento e a condição da junta podem ter relevância específica, mas a indicação definitiva depende das especificações técnicas de cada aplicação.
A Jota Soldas atua com soldagem TIG para aplicações industriais e avalia as necessidades específicas do cliente para propor soluções sob medida conforme as especificações técnicas fornecidas.
A empresa foi fundada em 2019, enquanto seu fundador atua no segmento de soldagem desde 2004.
Esse histórico, associado à execução cuidadosa e ao atendimento personalizado, orienta a análise de serviços de soldagem, fabricação, montagem, manutenção e adequações industriais.
Para definir entre TIG e MIG/MAG, o ideal é apresentar o material, a espessura, o desenho ou escopo da junta e o acabamento esperado para uma avaliação profissional.
Controles gerais para uma execução mais segura
- Avaliar o ambiente de trabalho: verificar circulação de pessoas, presença de materiais combustíveis, espaços confinados, umidade, altura, ventilação e interferências com outras atividades.
- Preparar e isolar a área: utilizar barreiras ou sinalização compatíveis com o local para restringir o acesso e reduzir a exposição de terceiros à radiação, às projeções e ao calor.
- favorecer ventilação adequada: controlar a concentração de fumos e gases por meio de ventilação geral ou exaustão apropriada, considerando o material soldado e as condições do ambiente.
- Inspecionar equipamentos e conexões: conferir cabos, mangueiras, fonte de energia, conexões, tocha, cilindros quando aplicável e sistema de aterramento antes do início do serviço.
- Utilizar EPI adequado: a seleção deve considerar os riscos identificados e pode envolver proteção ocular e facial, vestimenta apropriada, luvas, proteção respiratória, proteção auditiva e calçados de segurança.
- Prevenir incêndios: remover ou proteger materiais combustíveis, controlar faíscas e manter meios de combate a princípios de incêndio conforme os procedimentos aplicáveis ao local.
- Manter organização e limpeza: retirar resíduos, óleos, tintas, poeira e outros contaminantes que possam aumentar riscos ou comprometer a estabilidade do processo.
- Definir procedimentos de emergência: a equipe deve conhecer os meios de comunicação, as rotas de saída e as medidas previstas para incidentes, interrupção de energia, incêndio ou exposição a fumos.
A escolha dos controles não deve ser dissociada do tipo de material, da espessura, da geometria da junta, da posição de soldagem e do local de execução.
Um serviço realizado em oficina apresenta condições diferentes de uma atividade em campo, assim como uma soldagem em aço inoxidável pode exigir cuidados distintos daqueles aplicáveis a outros metais.
Em ambientes industriais, também é necessário considerar a proximidade de tubulações, equipamentos energizados, produtos químicos e operações simultâneas.
A preparação da peça integra a segurança.
A limpeza da área de soldagem ajuda a remover contaminantes que podem gerar fumos adicionais, instabilidade do arco ou defeitos na junta.
O alinhamento e a fixação adequados reduzem movimentações inesperadas durante a execução, enquanto a conferência dos parâmetros e dos equipamentos contribui para manter o processo sob controle.
Essas verificações devem seguir a avaliação técnica do serviço e os procedimentos definidos para cada projeto.
A Jota Soldas declara compromisso com qualidade, segurança e precisão na execução de seus serviços de soldagem, fabricação e montagem industrial.
Sua atuação é orientada pelo atendimento personalizado e pela compreensão das especificações técnicas de cada projeto.
Ainda assim, a definição dos controles, dos equipamentos e dos procedimentos de segurança deve ser validada de acordo com as condições reais do trabalho, por profissionais qualificados e responsáveis pela atividade.
Antes de iniciar qualquer serviço, recomenda-se consultar as normas técnicas, regulamentações de segurança ocupacional e procedimentos internos aplicáveis à operação.
Quando houver dúvidas sobre o ambiente, o material ou a configuração da atividade, o projeto deve ser avaliado tecnicamente antes da execução.
Perguntas frequentes
A soldagem TIG usa arame consumível?
A TIG utiliza eletrodo de tungstênio não consumível.
O metal de adição, quando necessário, é fornecido separadamente, ao contrário da MIG/MAG, na qual o arame-eletrodo consumível é alimentado continuamente e participa da formação do cordão.
MIG e MAG são o mesmo processo?
MIG e MAG utilizam arame-eletrodo consumível, mas se diferenciam principalmente pelo gás de proteção.
A MIG emprega gás inerte, enquanto a MAG utiliza gás ativo ou mistura com comportamento ativo.
A escolha do gás e dos parâmetros deve ser compatível com o material e com a configuração da soldagem.
A TIG gera menos respingos?
Em condições adequadas, a TIG tende a produzir menor geração de respingos, especialmente porque o processo utiliza eletrodo de tungstênio não consumível e permite controle refinado do arco.
O resultado, porém, depende da limpeza, da preparação, do gás, da regulagem, da técnica e do material trabalhado.
Como decidir entre TIG e MIG/MAG em um projeto?
A decisão deve considerar material de base, espessura, geometria, acesso, posição, acabamento, controle dimensional, aporte térmico, metal de adição, gás de proteção e critérios de inspeção.
Uma avaliação profissional é recomendável antes da execução, sobretudo quando a junta integra equipamento, estrutura ou componente sujeito a requisitos técnicos específicos.
Preparação das peças antes da soldagem TIG
A preparação da peça é uma etapa determinante para a qualidade da soldagem TIG industrial.
Antes de abrir o arco elétrico, é necessário avaliar a junta, remover contaminantes, verificar o alinhamento e definir as condições de fixação.
Essa preparação favorece a estabilidade da poça de fusão, ajuda a preservar o controle térmico e reduz a probabilidade de defeitos, retrabalho e perda de precisão dimensional.
Critérios técnicos de preparação da junta:
- Analisar a junta: verificar o tipo de união, a geometria das peças, a espessura do material e a necessidade de junta de topo, sobreposta, em ângulo ou com chanfro.
- Conferir o chanfro: quando aplicável ao projeto, avaliar abertura, profundidade, ângulo e uniformidade do chanfro. A geometria deve ser compatível com a espessura e com o nível de penetração esperado.
- Limpar a área de soldagem: remover óleo, graxa, tinta, oxidação, umidade, partículas, resíduos de usinagem e outros contaminantes próximos à junta.
- Remover contaminantes persistentes: utilizar métodos de limpeza compatíveis com o material, evitando transferir resíduos ou introduzir substâncias que possam prejudicar o arco e a poça de fusão.
- Verificar o alinhamento: posicionar as peças de modo que as superfícies permaneçam na relação prevista pelo desenho, procedimento ou especificação técnica.
- Realizar a fixação: utilizar pontos de solda, dispositivos ou outros meios adequados para impedir movimentações durante a execução, sem bloquear a contração natural do conjunto.
- Conferir as condições da peça: observar deformações, trincas, rebarbas, descontinuidades, danos nas bordas e sinais de corrosão que possam exigir correção antes da soldagem.
- Proteger a região preparada: evitar o contato posterior com sujeira, umidade ou ferramentas contaminadas até o início do serviço.
Por que a limpeza é essencial no TIG?
Na soldagem TIG, o arco elétrico e a poça de fusão são sensíveis às condições da superfície.
Contaminantes podem causar instabilidade do arco, inclusões, porosidade, alteração do acabamento e dificuldade de controle durante a fusão.
Em materiais como o aço inoxidável, a preparação também exige cuidado para evitar contaminação cruzada por ferramentas ou escovas que tenham sido usadas em outros metais.
A limpeza não deve ser tratada como uma ação meramente estética.
Ela faz parte do controle do processo, pois influencia a abertura e a manutenção do arco, a interação entre o metal de base e o metal de adição e a regularidade do cordão de solda.
Quando a superfície não está adequadamente preparada, o soldador pode precisar interromper o trabalho, corrigir a junta ou refazer trechos, aumentando o risco de retrabalho.
Alinhamento, folga e fixação
O alinhamento deve ser conferido antes da execução dos pontos de fixação e novamente após essa etapa.
Desalinhamentos podem modificar a geometria da junta, alterar a distribuição de calor e dificultar a obtenção de uma penetração coerente com o projeto.
A folga entre as peças também precisa ser avaliada conforme o material, a espessura, a configuração da junta e o procedimento aplicável.
A fixação deve manter os componentes estáveis durante a soldagem, mas não pode substituir a análise da montagem.
Dispositivos inadequados ou pontos de fixação mal posicionados podem introduzir tensões, restringir excessivamente a contração ou contribuir para distorções.
Por isso, a sequência de montagem e soldagem deve considerar o comportamento dimensional do conjunto e as características específicas da peça.
Seleção do eletrodo, do gás e dos parâmetros
A escolha do eletrodo de tungstênio, do gás de proteção e dos parâmetros de soldagem deve ser feita de acordo com o material, a espessura, a geometria da junta e os requisitos do projeto.
Não existe uma regulagem universal para todas as aplicações TIG.
Corrente, polaridade quando aplicável, vazão do gás, velocidade de avanço, distância do eletrodo e uso de metal de adição precisam ser definidos de forma tecnicamente coerente.
O gás de proteção, geralmente argônio conforme a aplicação descrita para o processo TIG, deve proporcionar proteção adequada à região do arco e da poça de fusão.
A seleção do eletrodo e sua preparação também interferem na estabilidade e no controle do arco.
Além disso, o consumível de adição, quando necessário, deve ser compatível com o metal de base e com as especificações da junta.
A definição dos parâmetros deve considerar o equilíbrio entre penetração e aporte térmico.
Uma energia insuficiente pode dificultar a fusão e a penetração; uma energia excessiva pode aumentar a distorção, afetar o controle dimensional ou comprometer características do material.
Esses efeitos dependem do conjunto de variáveis e devem ser avaliados por profissional qualificado.
O que pode ocorrer quando a preparação é inadequada?
Uma preparação insuficiente pode contribuir para:
- instabilidade do arco elétrico;
- contaminação da poça de fusão;
- porosidade ou inclusões;
- falta de fusão ou penetração incompatível com a junta;
- cordão irregular ou acabamento insatisfatório;
- desalinhamento e distorção do conjunto;
- necessidade de esmerilhamento, correção ou retrabalho;
- dificuldade para realizar inspeção visual e avaliar a continuidade do cordão.
Essas ocorrências não devem ser atribuídas automaticamente a uma única causa.
O resultado também pode ser influenciado pelo material, pelo procedimento, pelo equipamento, pela habilidade de execução, pelas condições ambientais e pela configuração da junta.
A preparação adequada, entretanto, reduz variáveis de incerteza e cria condições mais controladas para as etapas seguintes.
Conferência final antes do arco
Antes de iniciar a soldagem TIG, uma verificação final deve confirmar se a junta está limpa, alinhada e corretamente fixada.
Também é importante conferir se o eletrodo está em condições apropriadas, se o gás de proteção está selecionado conforme o procedimento e se os parâmetros foram definidos para o material e a espessura envolvidos.
Em serviços realizados em campo, a análise deve incluir as condições do local, o acesso à junta, a presença de correntes de ar, a possibilidade de contaminação e a organização da área de trabalho.
Já em peças encaminhadas para fabricação ou reparo, devem ser observadas as condições de recebimento, a identificação do material quando disponível e os requisitos técnicos fornecidos pelo cliente.
A Jota Soldas comunica como parte de sua atuação a execução cuidadosa e a atenção às especificações técnicas de cada projeto.
Como a preparação varia conforme a peça e a aplicação, a avaliação deve ser feita caso a caso, sem substituir o desenho, o procedimento de soldagem ou os critérios de inspeção aplicáveis.
A preparação da junta, a limpeza da superfície, o alinhamento, a fixação e a seleção correta dos parâmetros são etapas que devem ser validadas por profissional qualificado antes da execução da soldagem TIG.
Controle térmico, acabamento e qualidade do cordão de solda
Na soldagem TIG industrial, o controle térmico é decisivo para preservar as características da peça e obter um cordão de solda uniforme.
Como o processo utiliza eletrodo de tungstênio não consumível e proteção gasosa, geralmente com argônio, o soldador consegue controlar com precisão o arco elétrico, a poça de fusão e o aporte de calor.
Esse controle é especialmente relevante em peças de menor espessura, juntas delicadas e componentes nos quais a aparência, a penetração e o controle dimensional fazem parte dos requisitos do projeto.
Como o aporte térmico influencia a solda?
O aporte térmico representa a quantidade de calor transferida para o metal de base durante a execução da junta.
Quando o calor é excessivo ou mal distribuído, podem ocorrer distorção, alteração dimensional, deformação, penetração inadequada ou mudanças indesejadas na aparência do cordão.
Por outro lado, um aporte insuficiente pode dificultar a fusão entre os componentes e comprometer a continuidade da junta.
No TIG, a regulagem cuidadosa do arco e a condução controlada da poça de fusão ajudam a ajustar a energia aplicada à peça.
Isso não elimina a necessidade de planejamento, o resultado depende do material, da espessura, da geometria da junta, da posição de soldagem e das condições de execução.
Portanto, os parâmetros não devem ser escolhidos por repetição automática ou por uma configuração universal.
Fatores que influenciam o resultado:
- Material: cada metal de base e cada liga apresentam comportamento próprio diante do calor, da fusão e da solidificação.
- Espessura: peças finas exigem atenção especial para evitar perfuração, deformação e excesso de penetração.
- Geometria da junta: o tipo de encaixe, a folga, o chanfro e o acesso à região influenciam a distribuição do calor e a formação do cordão.
- Corrente de soldagem: deve ser compatível com o material, a espessura e o tipo de junta, considerando o controle necessário sobre a poça de fusão.
- Velocidade de deslocamento: velocidades muito baixas podem concentrar calor em excesso, enquanto velocidades elevadas podem prejudicar a fusão e a uniformidade.
- Gás de proteção: a vazão e a estabilidade da proteção gasosa são importantes para reduzir a exposição da poça de fusão à contaminação atmosférica.
- Preparação: limpeza, alinhamento, fixação e condição superficial da peça interferem diretamente na estabilidade do arco e na qualidade da junta.
- Técnica de adição: quando há metal de adição, sua compatibilidade e sua forma de aplicação precisam ser consideradas conforme a especificação do projeto.
Relação entre controle térmico, penetração e acabamento
A penetração corresponde à extensão em que a fusão alcança o metal de base.
Ela precisa ser suficiente para atender à função da junta, mas sem gerar excesso de calor, mordeduras ou deformações.
A uniformidade do cordão também depende da manutenção de uma poça de fusão estável, do controle da distância do eletrodo em relação à peça e da regularidade do deslocamento.
O acabamento visual é um indicador relevante, mas não deve ser interpretado isoladamente como prova da integridade da solda.
Um cordão com aparência regular pode ainda exigir verificações adicionais, conforme a criticidade da aplicação, o material e os critérios definidos para o projeto.
A inspeção visual permite observar aspectos como continuidade, formato, excesso de material, irregularidades superficiais e sinais aparentes de descontinuidade.
Quando necessário, o método de inspeção deve ser definido por profissional qualificado de acordo com os requisitos técnicos aplicáveis.
A preservação do controle dimensional é igualmente importante.
Em componentes metálicos, a concentração desigual de calor pode provocar contração localizada e deslocamento da geometria original.
Por isso, o planejamento da sequência de soldagem, a fixação adequada e a distribuição coerente dos cordões podem contribuir para reduzir distorções, sempre respeitando as características da peça e as especificações técnicas estabelecidas.
A Jota Soldas comunica sua atuação com foco em precisão, execução cuidadosa e soluções sob medida conforme as necessidades do cliente.
Na definição de um serviço de soldagem TIG, os parâmetros devem ser avaliados individualmente para cada material, espessura, geometria, finalidade e condição de trabalho.
Uma análise técnica prévia permite alinhar acabamento, penetração, controle térmico e inspeção às exigências do projeto, sem aplicar uma configuração genérica a situações diferentes.
Segurança na execução de serviços de soldagem industrial
A segurança na soldagem industrial depende da avaliação prévia do ambiente, da identificação dos perigos e da aplicação de controles compatíveis com o material, a peça e a configuração do trabalho.
O processo pode envolver radiação ultravioleta, fumos metálicos, calor, choque elétrico, projeções de partículas e risco de incêndio.
Por isso, a execução deve ser planejada por profissionais qualificados, com observância das normas técnicas e regulamentações aplicáveis.
Principais riscos envolvidos:
- Radiação ultravioleta e luminosa: o arco elétrico pode causar lesões nos olhos e na pele quando não há proteção adequada ou quando pessoas permanecem próximas à área de soldagem.
- Fumos metálicos: a fusão do metal de base, do metal de adição ou de resíduos superficiais pode liberar fumos e gases. A composição e a concentração dependem do material, dos contaminantes e do processo utilizado.
- Calor e queimaduras: peças aquecidas, arco elétrico, escória e respingos podem provocar queimaduras mesmo após a interrupção da soldagem.
- Choque elétrico: cabos, porta-eletrodos, conexões, aterramento e condições de umidade precisam ser verificados antes e durante a atividade.
- Incêndio e explosão: faíscas e calor podem alcançar materiais combustíveis, resíduos, embalagens, vapores inflamáveis ou áreas adjacentes.
- Projeções e partículas: fragmentos e respingos podem atingir o soldador ou outras pessoas no entorno, especialmente durante preparação, soldagem, limpeza e acabamento.
Para saber mais sobre Soldagem industrial
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

