Galeria









Clique nas imagens para ampliar
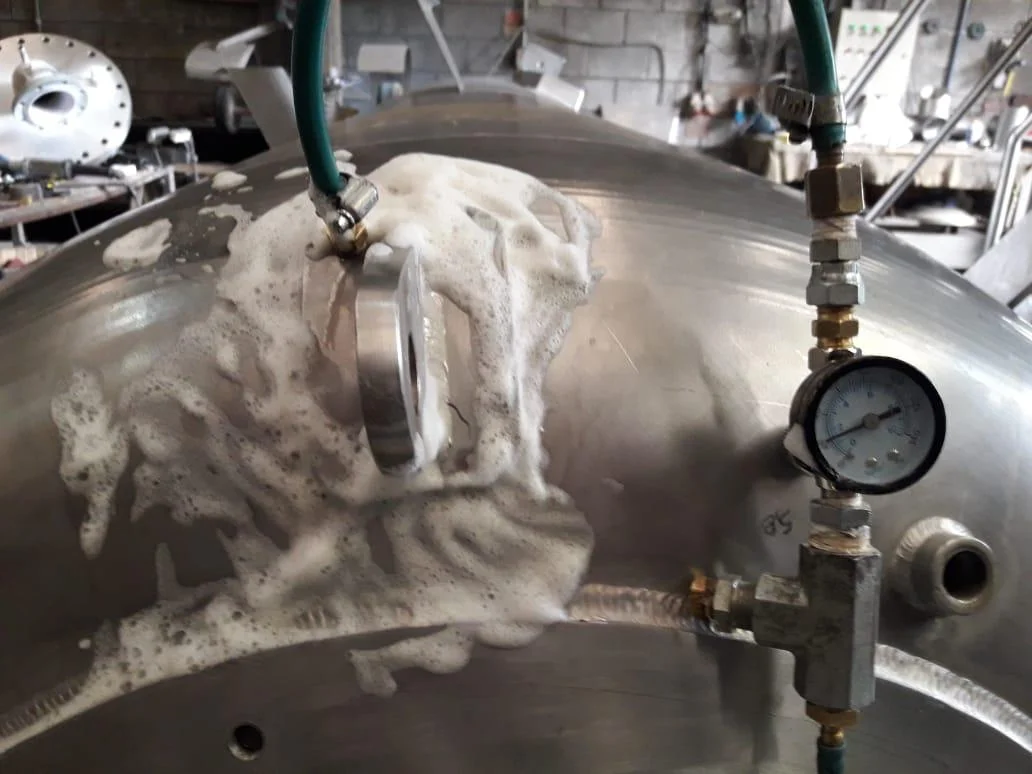
Ensaio de partículas magnéticas em soldas
O Ensaio de partículas magnéticas em soldas é um método de Ensaio Não Destrutivo (END) aplicado à inspeção de soldas e juntas soldadas em materiais ferromagnéticos.
Sua finalidade é identificar descontinuidades superficiais e próximas à superfície sem comprometer a utilização do componente inspecionado.
O ensaio por partículas magnéticas em soldas é um método de END usado para detectar descontinuidades em materiais ferromagnéticos.
A peça é magnetizada e recebe partículas magnéticas, que se acumulam em regiões onde há fuga de fluxo magnético, indicando possíveis falhas na solda ou próximas à superfície.
Diferentemente dos ensaios destrutivos que avaliam propriedades do material por meio de ruptura, os Ensaios Não Destrutivos preservam o item avaliado.
Isso é especialmente relevante em inspeção industrial, fabricação, montagem e manutenção, pois permite verificar a integridade de soldas, estruturas metálicas e componentes sem retirar o equipamento de sua condição de uso além do necessário para a inspeção.
Na prática, o método por partículas magnéticas é indicado quando há necessidade de avaliar soldas em aço carbono e outros materiais ferromagnéticos, buscando sinais como trincas, dobras, falta de fusão aflorante, descontinuidades lineares e outras indicações superficiais ou subsuperficiais rasas.
A interpretação dessas indicações não deve ser feita de forma isolada, ela precisa considerar o tipo de junta, o processo de soldagem, a geometria da peça, a preparação superficial e os critérios de aceitação aplicáveis ao projeto.
O princípio físico é relativamente simples.
Ao magnetizar uma região soldada, cria-se um campo magnético no material.
Quando existe uma descontinuidade que interrompe ou altera a continuidade desse campo, ocorre uma fuga de fluxo magnético.
As partículas magnéticas aplicadas sobre a superfície tendem a se concentrar nessas regiões, formando indicações visíveis ao inspetor.
Essas indicações não significam automaticamente reprovação, elas precisam ser avaliadas conforme requisitos técnicos, normas, procedimentos e critérios definidos para a aplicação.
Soldas exigem verificação porque concentram variáveis críticas do processo de fabricação, aporte térmico, preparação da junta, metal de adição, sequência de soldagem, tensões residuais, geometria do cordão e condições de resfriamento.
Mesmo quando visualmente adequadas, juntas soldadas podem apresentar descontinuidades que afetam a confiabilidade do conjunto.
Por isso, o controle de qualidade por END contribui para decisões mais seguras em estruturas metálicas, componentes industriais, skids, spools, caldeiraria e sistemas sujeitos a esforços operacionais.
A relevância do ensaio por partículas magnéticas está em apoiar a segurança operacional e a integridade estrutural.
Ao identificar indícios de falhas antes da liberação, montagem ou continuidade de uso de um componente, o método ajuda equipes técnicas a reduzirem riscos de retrabalho, paradas não planejadas e falhas em serviço.
Ainda assim, é importante reconhecer seu limite, o PM é voltado a materiais ferromagnéticos e a descontinuidades superficiais ou próximas à superfície; quando a suspeita envolve falhas internas mais profundas, outros END, como ultrassom ou radiografia, podem ser mais adequados.
A Jota Soldas atua com Ensaios Não Destrutivos voltados à avaliação da integridade de materiais, componentes, estruturas metálicas e juntas soldadas, sem comprometer a utilização do item inspecionado.
Dentro desse contexto, o ensaio por partículas magnéticas integra uma abordagem técnica de inspeção industrial e controle de qualidade, sempre dependente das especificidades do projeto e dos requisitos aplicáveis.
Como o ensaio de partículas magnéticas é realizado?
O Ensaio de partículas magnéticas em soldas é realizado por uma sequência controlada de preparação, magnetização, aplicação de partículas ferromagnéticas, observação das indicações e registro técnico dos resultados.
A execução não deve ser tratada como um procedimento único para todos os casos, ela depende do tipo de material, da geometria da junta soldada, do acesso à peça, das condições superficiais e dos critérios técnicos definidos para a inspeção.
Na prática industrial, o método é utilizado quando se deseja verificar descontinuidades superficiais ou próximas à superfície em materiais ferromagnéticos sem comprometer o componente.
Por isso, faz parte do conjunto de Ensaios Não Destrutivos aplicáveis ao controle de qualidade de soldas, estruturas metálicas e componentes industriais.
Principais etapas do ensaio por partículas magnéticas
- Análise inicial da peça e dos requisitos do projeto: Antes da aplicação do método, é necessário avaliar se o material é ferromagnético, qual região da solda será inspecionada, quais descontinuidades são relevantes e quais critérios de aceitação devem orientar a interpretação. Essa etapa também considera normas, procedimentos aplicáveis e requisitos contratuais ou técnicos do projeto.
- Preparação superficial da solda: A superfície deve permitir a formação e a leitura adequada das indicações. Em termos gerais, isso envolve remover interferências que possam dificultar a inspeção, como excesso de sujeira, contaminantes, carepas soltas ou condições que prejudiquem o contato visual com a área ensaiada. A preparação não tem o objetivo de alterar a solda, mas de tornar a inspeção mais confiável.
- Escolha da técnica de magnetização: O componente é submetido a um campo magnético por técnica adequada à geometria da peça e à orientação provável das descontinuidades. A direção do campo é importante porque uma descontinuidade tende a ser mais perceptível quando interrompe ou distorce o fluxo magnético de forma favorável à formação da indicação.
- Aplicação das partículas ferromagnéticas: As partículas podem ser aplicadas por via seca ou via úmida conforme as condições de inspeção e o objetivo técnico. Na via seca, partículas em pó são distribuídas sobre a área magnetizada. Na via úmida, as partículas ficam suspensas em um meio líquido, podendo ser observadas sob luz visível ou, quando aplicável, sob luz ultravioleta no caso de partículas fluorescentes.
- Formação das indicações: Quando há uma descontinuidade superficial ou próxima à superfície, pode ocorrer fuga de fluxo magnético naquela região. As partículas ferromagnéticas tendem a se acumular nesses pontos, formando uma indicação visual. Essa indicação não deve ser interpretada automaticamente como defeito reprovável, ela precisa ser avaliada conforme tamanho, forma, localização, orientação e critérios de aceitação do projeto.
- Avaliação visual e interpretação técnica: A leitura das indicações exige conhecimento do comportamento das soldas, dos possíveis tipos de descontinuidade e das limitações do método. Indicações podem estar associadas, por exemplo, a trincas superficiais, mordeduras, falta de fusão próxima à superfície ou outras irregularidades, mas a classificação depende da análise técnica e dos requisitos aplicáveis.
- Registro dos resultados e emissão de documentação técnica: Após a inspeção, os resultados devem ser registrados de forma compatível com o escopo do trabalho. Quando previsto, o laudo técnico reúne informações como área avaliada, método utilizado, condições relevantes de ensaio, indicações observadas e conclusão conforme os critérios de aceitação definidos.
Diferença entre via seca e via úmida
A escolha entre via seca e via úmida não deve ser feita por preferência genérica, mas pela condição real de inspeção:
- Via seca: utiliza partículas em pó aplicadas sobre a região magnetizada. Pode ser útil em determinadas condições de campo, geometrias ou superfícies onde a distribuição das partículas secas favoreça a observação.
- Via úmida: utiliza partículas em suspensão líquida, o que pode favorecer uma cobertura mais uniforme da área ensaiada. Quando são usadas partículas fluorescentes, a observação pode ocorrer sob luz ultravioleta, desde que o procedimento e as condições de iluminação sejam adequados.
Em ambos os casos, o ponto central é o mesmo, as partículas respondem ao campo magnético e podem se concentrar em regiões onde há fuga de fluxo causada por descontinuidades.
Mini fluxo de decisão: quando considerar partículas magnéticas?
O ensaio por partículas magnéticas pode ser considerado quando a resposta para as perguntas abaixo aponta compatibilidade técnica com o método:
- O material é ferromagnético? Se não for, o método não é indicado, pois depende da magnetização do componente.
- A necessidade é localizar descontinuidades superficiais ou próximas à superfície? Se o objetivo principal for investigar falhas internas profundas, outros END, como ultrassom ou radiografia, podem ser mais adequados.
- A peça ou solda precisa permanecer íntegra após a inspeção? Se o componente não pode ser danificado, o PM se alinha à lógica dos Ensaios Não Destrutivos.
- Há acesso suficiente à região soldada para preparação, magnetização, aplicação das partículas e leitura das indicações? O acesso influencia diretamente a viabilidade e a confiabilidade da inspeção.
- Existem critérios técnicos definidos para aceitar, registrar ou rejeitar indicações? Sem critérios de aceitação, a inspeção perde valor decisório, mesmo que as indicações sejam visíveis.
Comparação educacional entre métodos de END!
| Método de END | Aplicação principal | Tipo de descontinuidade mais associado |
|---|---|---|
| EV – Ensaio Visual | Avaliação superficial inicial de soldas, acabamentos e condições aparentes | Irregularidades visíveis, desalinhamentos, mordeduras aparentes e descontinuidades abertas à superfície |
| LP – Líquido Penetrante | Inspeção de descontinuidades abertas à superfície em materiais compatíveis | Trincas, porosidades abertas e outras aberturas superficiais |
| PM – Partículas Magnéticas | Inspeção de materiais ferromagnéticos magnetizáveis | Descontinuidades superficiais e subsuperficiais próximas à superfície |
| UT – Ultrassom | Avaliação volumétrica por propagação de ondas sonoras | Descontinuidades internas, falta de fusão, inclusões ou variações internas detectáveis pelo método |
| RT – Radiográfico | Avaliação interna por imagem radiográfica | Descontinuidades internas, porosidades, inclusões e variações volumétricas |
Ensaio de partículas magnéticas em soldas: critérios técnicos e aplicações
Essa comparação mostra que nenhum método deve ser entendido como substituto universal dos demais.
A seleção depende do material, da junta, do tipo de falha investigada, do acesso à peça, dos requisitos normativos e do nível de criticidade do componente.
Cuidados técnicos na interpretação
A etapa de interpretação é uma das mais importantes do ensaio.
Uma indicação formada pelas partículas magnéticas representa uma resposta do campo magnético, mas sua relevância depende de análise técnica.
Em soldas, essa avaliação deve considerar a geometria do cordão, a zona afetada pelo calor, o acabamento superficial, a orientação da descontinuidade e os critérios de aceitação previstos.
Por isso, a seleção do método e a leitura dos resultados devem seguir normas, procedimentos aplicáveis e requisitos do projeto.
Padrões reconhecidos do setor, como referências ISO ou ASTM quando aplicáveis, podem orientar a execução, mas a norma específica depende do material, da aplicação, do contrato e da finalidade da inspeção.
A Jota Soldas oferece Ensaios Não Destrutivos voltados à avaliação da integridade de materiais, componentes, estruturas metálicas e juntas soldadas.
No contexto do PM, a abordagem deve estar vinculada ao entendimento do projeto, às condições reais da peça e à necessidade de inspeção sem comprometer o uso do componente.
Aplicações benefícios limites e conformidade do método
O ensaio por partículas magnéticas é mais útil quando a decisão técnica envolve soldas, juntas soldadas, estruturas metálicas ou componentes ferromagnéticos que precisam ser avaliados sem corte, remoção de amostras ou comprometimento do uso.
Dentro de uma estratégia de Ensaios Não Destrutivos, o método contribui para reduzir incertezas sobre a integridade do componente e apoiar decisões de fabricação, montagem, manutenção e liberação para etapas posteriores do projeto.
Em ambientes industriais, a escolha do END não deve ser feita apenas pelo nome do método, mas pelo tipo de material, pela geometria da peça, pelo histórico de fabricação, pelo acesso à região inspecionada, pela criticidade do equipamento e pelos critérios de aceitação aplicáveis.
É por isso que o Ensaio de partículas magnéticas em soldas costuma ser analisado em conjunto com outros métodos, como EV, LP, UT e RT, especialmente quando a inspeção precisa equilibrar segurança industrial, confiabilidade operacional e conformidade normativa.
Onde o ensaio por partículas magnéticas pode ser aplicado?
O PM é indicado, de forma geral, para materiais ferromagnéticos, como determinados aços utilizados em caldeiraria, metalurgia, fabricação de estruturas metálicas, skids, spools e componentes personalizados.
Em soldas, sua aplicação pode apoiar a identificação de descontinuidades superficiais ou próximas à superfície que, dependendo do critério de aceitação, podem comprometer a qualidade da junta ou exigir avaliação técnica complementar.
Entre os cenários industriais em que o método pode ser considerado estão:
- Controle de qualidade na fabricação: verificação de juntas soldadas, regiões de transição, áreas reparadas e pontos críticos antes da continuidade do processo produtivo.
- Avaliação antes da montagem: inspeção de componentes ferromagnéticos antes de sua integração a estruturas, skids, spools ou conjuntos industriais.
- Verificação após manutenção: análise de áreas submetidas a reparo, adequação ou intervenção, com foco em reduzir risco de retrabalho e falhas recorrentes.
- Inspeção de estruturas metálicas: apoio à avaliação de soldas e regiões sujeitas a solicitações mecânicas, vibração, carregamento ou exigências específicas de projeto.
- Aplicações em óleo e gás, caldeiraria e montagem industrial: uso como parte de planos de inspeção em componentes cuja confiabilidade depende da integridade das juntas soldadas.
Esses exemplos são genéricos do setor e não substituem a análise do projeto.
A aplicação correta depende da especificação técnica, do material, da finalidade do componente e dos requisitos contratuais definidos.
Benefícios do PM dentro de uma estratégia de END
Como método de Ensaio Não Destrutivo, o ensaio por partículas magnéticas preserva o componente inspecionado e permite avaliar a solda sem inutilizar a peça.
Isso é especialmente relevante quando a inspeção precisa ocorrer durante fabricação, manutenção, adequação ou montagem, etapas em que a perda de um componente pode gerar atrasos, retrabalho e aumento de custo operacional.
Os principais benefícios técnicos incluem:
- Identificação antecipada de descontinuidades: permite localizar indicações antes que o componente avance para etapas posteriores, reduzindo a chance de retrabalho acumulado.
- Apoio à segurança industrial: ajuda a verificar regiões críticas em soldas e componentes ferromagnéticos que podem influenciar a confiabilidade do conjunto.
- Preservação da peça: por ser não destrutivo, não exige retirada de corpos de prova nem dano ao item avaliado.
- Agilidade na tomada de decisão técnica: quando aplicável, fornece informações úteis para aceitar, rejeitar, reparar ou complementar a inspeção.
- Integração com controle de qualidade: pode fazer parte de planos de inspeção em fabricação, montagem, manutenção e adequação industrial.
Na prática, o valor do método está menos em detectar qualquer falha isoladamente e mais em fornecer evidência técnica interpretável conforme critérios de aceitação.
Uma indicação só deve ser tratada corretamente quando analisada em relação à norma, ao procedimento, ao tipo de solda, à aplicação do componente e à criticidade do projeto.
Limites do método: quando PM não é suficiente?
O ensaio por partículas magnéticas é eficaz para materiais ferromagnéticos e para descontinuidades superficiais ou próximas à superfície.
Esse é um ponto decisivo, se o objetivo for investigar falhas internas mais profundas, o PM pode não ser o método mais adequado sozinho.
Nesses casos, métodos como ultrassom ou radiografia podem ser necessários, conforme o tipo de descontinuidade investigada e os requisitos técnicos aplicáveis.
Também é importante considerar que o PM não se aplica da mesma forma a todos os materiais.
Componentes não ferromagnéticos podem exigir outros métodos de inspeção, como líquido penetrante para descontinuidades superficiais ou técnicas volumétricas quando a investigação envolve o interior do material.
De forma prática:
- Use PM, quando o material for ferromagnético e a preocupação estiver em descontinuidades superficiais ou subsuperficiais próximas.
- Considere LP, quando a peça não for ferromagnética e a busca for por descontinuidades abertas à superfície.
- Considere UT, quando houver necessidade de investigar descontinuidades internas por meio de ondas ultrassônicas.
- Considere RT, quando a análise radiográfica for tecnicamente adequada para visualizar condições internas do componente.
- Utilize EV como etapa essencial de avaliação visual, especialmente para aspectos superficiais, geometria, acabamento e condições aparentes da solda.
Essa integração evita uma falsa expectativa de que um único método resolva todas as necessidades de inspeção.
Em END, a melhor escolha é aquela alinhada ao risco, ao material, ao tipo de junta, ao acesso, ao histórico de fabricação e ao critério de aceitação.
Conformidade normativa e critérios de aceitação
A conformidade em ensaios não destrutivos não se resume a executar uma técnica.
Ela envolve procedimento, preparação, aplicação, interpretação, registro e avaliação segundo requisitos reconhecidos.
Normas e padrões do setor, como referências ISO e ASTM quando aplicáveis, podem orientar a execução e a aceitação, mas a norma específica depende do projeto, do material, da aplicação, do setor industrial e dos requisitos contratuais.
Por isso, dois pontos são fundamentais:
- Indicação não é automaticamente defeito reprovável: Uma indicação precisa ser interpretada conforme tamanho, localização, orientação, tipo de junta, criticidade e critério de aceitação.
- A interpretação exige conhecimento de soldagem: Ler uma indicação em solda não é apenas observar partículas acumuladas. É entender como o processo de soldagem, a geometria do cordão, a preparação da junta, o aporte térmico, possíveis reparos e as exigências de serviço podem influenciar a avaliação.
Essa combinação entre conhecimento de soldagem e inspeção não destrutiva é decisiva para evitar conclusões precipitadas.
Um ensaio tecnicamente bem executado deve apoiar a tomada de decisão, não gerar apenas registros sem contexto.
Como a Jota Soldas se conecta a essa necessidade?
A Jota Soldas oferece Ensaios Não Destrutivos voltados à avaliação da integridade de materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer a utilização do item inspecionado.
No portfólio de END, a empresa contempla métodos como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Radiografia, permitindo que a definição da técnica seja alinhada às especificidades de cada projeto.
Essa atuação se conecta à experiência da empresa em soldagem, fabricação, montagem, adequação e manutenção industrial.
Para quem precisa inspecionar soldas em estruturas metálicas, skids, spools ou componentes personalizados, essa visão integrada é relevante porque a inspeção não deve ser tratada como etapa isolada, mas como parte do controle de qualidade e da confiabilidade do conjunto.
Sobre aplicações, limites e escolha do método
Quando usar partículas magnéticas em soldas?
O método pode ser considerado quando a solda está em material ferromagnético e a inspeção busca descontinuidades superficiais ou próximas à superfície.
A decisão deve considerar o projeto, a junta, o acesso, a criticidade e os critérios técnicos aplicáveis.
Quais defeitos o método pode indicar?
De forma geral, o PM pode revelar indicações associadas a descontinuidades superficiais ou subsuperficiais próximas, como trincas e outras irregularidades que geram fuga de fluxo magnético.
A classificação e aceitação dependem de avaliação técnica e norma aplicável.
Partículas magnéticas substituem ultrassom ou radiografia?
Não necessariamente.
PM, UT e RT têm finalidades diferentes.
O PM é voltado a materiais ferromagnéticos e descontinuidades superficiais ou próximas à superfície, enquanto ultrassom e radiografia podem ser usados para investigar condições internas, quando tecnicamente indicado.
Por que END ajuda a reduzir retrabalho?
Porque permite identificar descontinuidades antes que o componente avance para montagem, operação ou etapas de maior custo.
Isso facilita decisões sobre reparo, aceitação, reinspeção ou uso de outro método complementar.
Como escolher o método de inspeção adequado?
A escolha deve considerar material, geometria, tipo de solda, tipo de descontinuidade suspeita, acesso, criticidade, norma aplicável e critérios de aceitação.
Quando houver dúvida, o mais seguro é solicitar uma avaliação técnica antes de definir o END.
Para avaliar qual Ensaio Não Destrutivo é mais adequado ao seu projeto, consulte a Jota Soldas e apresente as características do componente, o tipo de solda, o material, a aplicação e os requisitos técnicos envolvidos.
Essa análise ajuda a direcionar a inspeção de forma mais coerente com a segurança, a conformidade e a confiabilidade esperadas.
Perguntas frequentes
Quais materiais podem ser avaliados por partículas magnéticas?
O método é indicado para materiais ferromagnéticos, pois depende da magnetização do componente.
Materiais não ferromagnéticos exigem outros métodos de inspeção.
O método detecta falhas internas?
O PM é mais eficaz para descontinuidades superficiais e próximas à superfície.
Para falhas internas mais profundas, métodos como ultrassom ou radiografia podem ser necessários, conforme o objetivo da inspeção.
Qual a diferença entre partículas magnéticas e líquido penetrante?
O líquido penetrante revela descontinuidades abertas à superfície por penetração capilar do líquido.
Já as partículas magnéticas dependem da magnetização do material ferromagnético e da concentração de partículas em regiões de fuga de fluxo magnético.
O resultado do ensaio é sempre uma aprovação ou reprovação?
Não necessariamente, O ensaio gera indicações que precisam ser avaliadas conforme critérios de aceitação.
A decisão técnica depende dos requisitos do projeto, da criticidade da solda e das normas ou procedimentos aplicáveis.
Para saber mais sobre Ensaio de partículas magnéticas em soldas
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

