Galeria









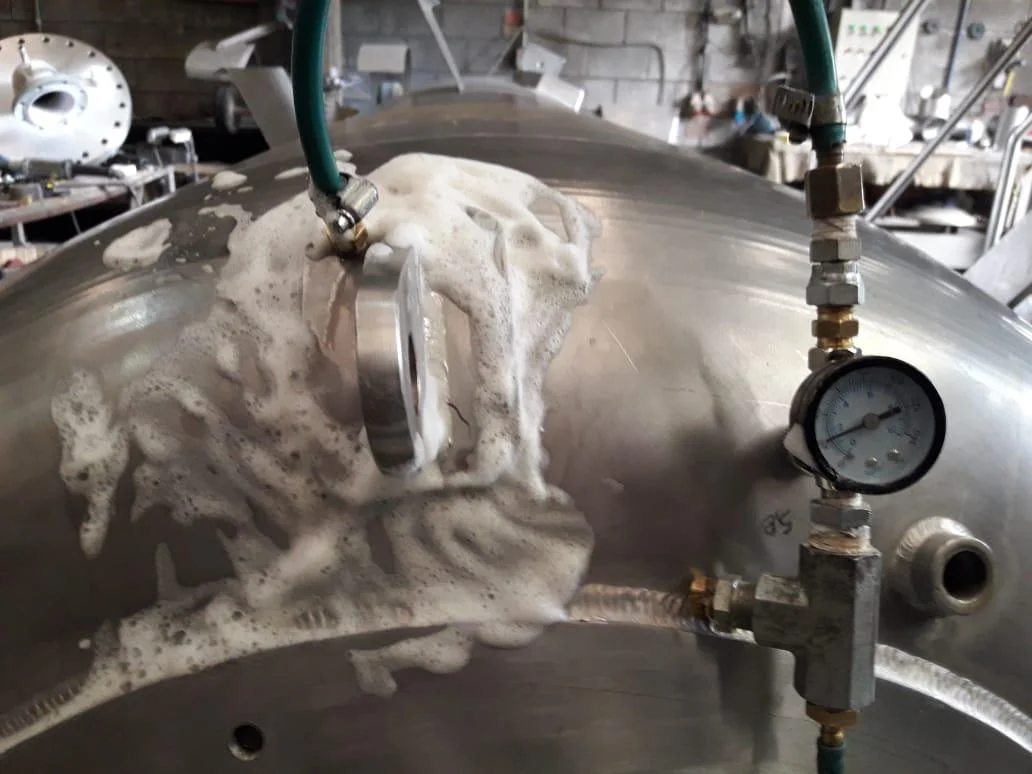
Clique nas imagens para ampliar
END industrial: métodos, aplicações e critérios para inspeções não destrutivas em soldas e estruturas metálicas
END industrial é o conjunto de Ensaios Não Destrutivos aplicado para avaliar a integridade de materiais, componentes, juntas soldadas e estruturas metálicas sem danificar a peça inspecionada nem comprometer sua utilização.
Na prática, esses ensaios ajudam a identificar descontinuidades, verificar condições de fabricação ou montagem e confirmar se uma solda ou componente atende aos critérios técnicos e de aceitação definidos para o projeto.
A principal diferença do END para outros tipos de avaliação é que a inspeção preserva o componente.
Isso é especialmente importante em ambientes industriais, onde estruturas metálicas, skids, spools, tubulações, peças fabricadas e juntas soldadas precisam manter sua função operacional enquanto passam por controles de qualidade, segurança e conformidade.
Em soldagem, fabricação e montagem industrial, o END é essencial porque permite:
- verificar a qualidade de juntas soldadas sem cortar, romper ou inutilizar o material;
- detectar descontinuidades superficiais ou internas, conforme o método aplicado;
- apoiar decisões técnicas antes da liberação, manutenção ou adequação de componentes;
- reduzir riscos associados a falhas não identificadas em estruturas e equipamentos;
- contribuir para a confiabilidade operacional de sistemas industriais;
- documentar a avaliação com base em requisitos técnicos e critérios de aceitação aplicáveis.
A importância do END industrial está diretamente ligada à segurança.
Uma descontinuidade em uma solda, estrutura metálica ou componente pode não ser visível em uma inspeção comum, mas ainda assim comprometer o desempenho do conjunto dependendo da aplicação, do material, da geometria e das exigências do projeto.
Por isso, métodos como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Ensaio Radiográfico são utilizados de forma complementar, cada um com capacidade específica de detecção.
No contexto da Jota Soldas, os Ensaios Não Destrutivos se conectam à atuação da empresa em soldagem, fabricação e montagem industrial, incluindo a avaliação de soldas, estruturas metálicas e componentes personalizados.
A aplicação do END deve considerar as especificidades de cada projeto, o tipo de material, o acesso à região inspecionada, o método mais adequado e os requisitos técnicos definidos para aceitação.
Assim, o END não é apenas uma etapa de inspeção, é um recurso técnico de controle de qualidade que ajuda a preservar ativos, aumentar a confiabilidade dos componentes e sustentar decisões mais seguras em processos industriais.
Como os Ensaios Não Destrutivos funcionam na prática?
Na prática, os Ensaios Não Destrutivos seguem uma lógica técnica, antes de aplicar qualquer método, é preciso entender o componente, o material, a junta soldada, a condição de acesso, o tipo de falha que se deseja investigar e os critérios de aceitação aplicáveis.
Por isso, um END industrial bem conduzido não é apenas a execução de um teste; é um processo de inspeção orientado por requisitos técnicos, evidências observáveis e interpretação adequada das indicações encontradas.
Fluxo lógico de um END na rotina industrial
- Entendimento do projeto e do item inspecionado: A inspeção começa pela análise do que será avaliado, solda, estrutura metálica, spool, skid, componente fabricado ou peça em manutenção. Nessa etapa, são considerados fatores como tipo de material, geometria, espessura, acessibilidade, condição superficial e finalidade da inspeção. Esse entendimento evita a escolha inadequada do método e ajuda a alinhar o ensaio aos requisitos técnicos do projeto.
- Definição do método de ensaio mais adequado: Cada método de END observa um tipo diferente de falha. O Ensaio Visual avalia condições aparentes da superfície; o Líquido Penetrante busca descontinuidades abertas à superfície; as Partículas Magnéticas são aplicáveis a materiais ferromagnéticos; o Ultrassom permite investigação volumétrica de falhas internas; e o Ensaio Radiográfico registra indicações internas por imagem. Assim, a escolha entre EV, LP, PM, UT e RT depende do material, do componente, da solda e do requisito de inspeção.
- Preparação da superfície ou da área de inspeção: A preparação pode envolver limpeza, acesso adequado ao ponto inspecionado, identificação da região e verificação das condições que podem interferir na leitura. Essa etapa é importante porque contaminantes, irregularidades, revestimentos, geometria complexa ou falta de acesso podem dificultar a detecção e a interpretação das indicações. A preparação não deve ser tratada como detalhe operacional, ela influencia diretamente a confiabilidade da avaliação.
- Execução do método conforme requisitos aplicáveis: A aplicação do ensaio deve seguir critérios técnicos e normativos pertinentes ao tipo de inspeção. Em termos práticos, isso significa usar o método adequado para gerar evidências, uma indicação visual, uma marca revelada por penetrante, uma concentração de partículas, um eco ultrassônico ou uma imagem radiográfica. O objetivo é observar possíveis descontinuidades sem danificar o componente nem comprometer sua utilização.
- Interpretação das indicações encontradas: Uma indicação é um sinal observado durante o ensaio; uma descontinuidade é uma interrupção ou irregularidade no material ou na solda; e a decisão sobre aceitação depende dos critérios técnicos estabelecidos para aquele projeto. Nem toda indicação significa reprovação automática. A análise deve considerar localização, dimensão, orientação, tipo de material, função do componente e requisitos de aceitação definidos.
- Registro das evidências e emissão de documentação técnica: No setor industrial, é comum que os resultados sejam formalizados em um laudo técnico de inspeção ou registro equivalente, conforme a necessidade do projeto. Esse documento pode reunir informações como método aplicado, item inspecionado, região avaliada, critérios utilizados, resultados observados e eventuais limitações da inspeção. O registro cria rastreabilidade e apoia decisões de qualidade, manutenção, reparo ou liberação.
- Decisão técnica com base nos critérios de aceitação: Ao final, o resultado do END orienta a próxima ação, aceitar o componente, solicitar avaliação complementar, recomendar reparo, indicar retrabalho ou direcionar nova inspeção após intervenção. Essa decisão não deve se basear apenas na presença de uma indicação, mas na comparação entre o que foi observado e o que os requisitos técnicos permitem para aquela aplicação.
Por que o fluxo depende de cada projeto?
Dois componentes aparentemente semelhantes podem exigir abordagens diferentes.
Uma junta soldada com acesso apenas por um lado, uma peça ferromagnética, um componente com grande espessura ou uma estrutura em condição de montagem podem demandar métodos, preparações e critérios distintos.
Por isso, a aplicação do END deve ser ajustada à realidade do componente e não tratada como uma sequência fixa para todos os casos.
Na atuação da Jota Soldas em soldagem, fabricação, montagem industrial e avaliação de soldas e componentes, esse cuidado se conecta ao entendimento das especificidades de cada projeto.
O valor do END está justamente em preservar o item inspecionado enquanto fornece informações técnicas para apoiar segurança, qualidade e confiabilidade operacional.
Principais métodos de END: EV, LP, PM, UT e RT!
Os principais métodos de END industrial aplicados à inspeção de soldas, componentes e estruturas metálicas são Ensaio Visual EV, Líquido Penetrante LP, Partículas Magnéticas PM, Ultrassom UT e Ensaio Radiográfico RT.
Cada técnica observa um tipo de condição, algumas avaliam apenas a superfície, enquanto outras permitem investigar descontinuidades internas do material ou da junta soldada.
Para uma escolha tecnicamente adequada, o ponto central não é definir qual método é melhor de forma absoluta, mas qual método atende ao material, à geometria do componente, ao tipo de falha esperado, ao acesso disponível e aos critérios de aceitação aplicáveis ao projeto.
| Método | Tipo de inspeção | Principal finalidade | Aplicações típicas |
|---|---|---|---|
| EV – Ensaio Visual | Superficial | Avaliar condições aparentes da solda, acabamento, alinhamento e descontinuidades visíveis | Primeira verificação de juntas soldadas, estruturas metálicas e componentes fabricados |
| LP – Líquido Penetrante | Superficial | Identificar descontinuidades abertas à superfície | Soldas e peças com suspeita de trincas, porosidades abertas ou falta de continuidade superficial |
| PM – Partículas Magnéticas | Superficial e subsuperficial próxima | Detectar descontinuidades em materiais ferromagnéticos | Soldas, componentes metálicos e peças industriais ferromagnéticas |
| UT – Ultrassom | Volumétrica interna | Detectar falhas internas por propagação e reflexão de ondas ultrassônicas | Juntas soldadas, chapas, spools, estruturas e componentes que exigem avaliação interna |
| RT – Ensaio Radiográfico | Volumétrica interna por imagem | Identificar descontinuidades internas por registro radiográfico | Soldas e componentes em que a imagem radiográfica seja adequada ao requisito de inspeção |
END industrial: critérios técnicos e aplicações
Em termos práticos, EV e LP são métodos voltados à avaliação superficial.
O EV permite uma leitura inicial das condições visíveis da solda ou do componente, enquanto o LP amplia a capacidade de identificação de descontinuidades abertas à superfície.
O PM também atua na detecção superficial e subsuperficial próxima, mas depende de uma condição essencial, o material precisa ser ferromagnético.
Já UT e RT são métodos de inspeção volumétrica, usados quando a preocupação está em falhas internas que não podem ser observadas apenas pela superfície.
O UT utiliza ondas ultrassônicas e interpretação de sinais para avaliar regiões internas do componente.
O RT, por sua vez, utiliza radiografia industrial para gerar um registro por imagem, sendo escolhido conforme o requisito técnico, as condições de inspeção e os cuidados operacionais aplicáveis.
Na Jota Soldas, esses métodos fazem parte do contexto de avaliação de soldas, componentes, estruturas metálicas e aplicações industriais em que qualidade, segurança e conformidade técnica são fatores decisivos.
A definição do ensaio adequado deve considerar as especificidades do projeto, pois uma junta soldada, um skid, um spool ou uma estrutura metálica podem exigir combinações diferentes de inspeção conforme material, acesso, espessura, criticidade e requisito normativo.
De forma resumida:
- Use EV, quando a necessidade for verificar condições visíveis, acabamento e possíveis descontinuidades aparentes.
- Use LP, quando a busca estiver concentrada em descontinuidades abertas à superfície.
- Use PM, quando o componente for ferromagnético e houver necessidade de investigar indicações superficiais ou próximas da superfície.
- Use UT, quando a prioridade for avaliar a integridade interna por meio de inspeção volumétrica.
- Use RT, quando a inspeção interna por imagem radiográfica for tecnicamente aplicável ao componente ou à solda.
Essa comparação ajuda a evitar um erro comum, tratar os Ensaios Não Destrutivos como métodos intercambiáveis.
Na prática, eles são complementares.
A seleção correta depende do que se pretende comprovar, do tipo de descontinuidade a ser investigada e dos critérios de aceitação definidos para a fabricação, montagem, manutenção ou adequação industrial.
Ensaio Visual EV: primeira avaliação das condições da solda
O Ensaio Visual, também chamado de EV, é um método de Ensaio Não Destrutivo usado para avaliar as condições superficiais de uma solda sem danificar o componente inspecionado.
Na prática, ele funciona como uma primeira leitura técnica da junta soldada, observando aspectos como acabamento, geometria aparente, continuidade do cordão, presença de mordeduras, trincas visíveis, porosidades abertas à superfície, respingos excessivos, desalinhamentos perceptíveis e outras indicações que possam comprometer a qualidade esperada.
Em soldagem industrial, o EV é especialmente relevante porque muitas não conformidades começam com sinais visuais.
Uma superfície mal preparada, uma solda com acabamento irregular ou uma descontinuidade aberta podem indicar a necessidade de avaliação mais detalhada antes de liberar o componente para montagem, manutenção ou etapas posteriores de fabricação.
Por isso, o Ensaio Visual costuma apoiar decisões iniciais no controle de qualidade de juntas soldadas, estruturas metálicas, spools, skids e componentes fabricados sob requisitos técnicos.
De forma geral, uma inspeção visual eficiente depende de três fatores principais:
- Preparação da superfície: sujeira, tinta, oxidação, escória, respingos e excesso de material podem dificultar a observação das condições reais da solda.
- Acessibilidade da junta: o inspetor precisa conseguir observar a região de interesse com ângulo, iluminação e proximidade adequados.
- Critério de aceitação aplicável: a avaliação não deve ser baseada apenas em aparência; ela precisa considerar requisitos técnicos definidos para o projeto, componente ou norma aplicável.
O EV é considerado uma avaliação superficial.
Isso significa que ele é útil para identificar indicações visíveis, mas não substitui métodos capazes de investigar descontinuidades internas ou subsuperficiais.
Uma trinca aberta à superfície pode ser percebida visualmente em determinadas condições, mas uma falha interna em uma junta soldada pode exigir Ultrassom, Ensaio Radiográfico ou outro método adequado.
Da mesma forma, uma suspeita de descontinuidade superficial pode ser complementada por Líquido Penetrante ou Partículas Magnéticas, conforme o material e a condição de inspeção.
O valor técnico do Ensaio Visual está justamente em orientar a sequência de inspeção.
Ele ajuda a responder perguntas importantes antes de avançar para métodos complementares:
- A solda apresenta acabamento compatível com o nível de qualidade exigido?
- Há indicações visíveis de mordedura, trinca, falta de continuidade ou irregularidade superficial?
- A região está acessível e preparada para outros Ensaios Não Destrutivos?
- Existe necessidade de correção, limpeza, retrabalho ou inspeção adicional?
- O componente pode seguir para uma etapa posterior de controle com maior confiabilidade?
Na Jota Soldas, o EV se conecta diretamente à experiência da empresa em soldagem, fabricação e montagem industrial, pois a avaliação visual de soldas e componentes exige atenção aos detalhes, leitura técnica da superfície e entendimento do contexto do projeto.
Como parte dos serviços de Ensaios Não Destrutivos, o método contribui para verificar a qualidade aparente das juntas soldadas sem comprometer a utilização do componente.
Ainda assim, é importante evitar uma interpretação equivocada, o Ensaio Visual não é suficiente para todos os cenários.
Ele é uma etapa relevante e muitas vezes inicial, mas a escolha do método de inspeção deve considerar material, tipo de solda, criticidade do componente, acesso, requisitos normativos e critérios de aceitação.
Quando aplicado com esse cuidado, o EV melhora a tomada de decisão e fortalece o controle de qualidade em processos industriais que dependem de soldas confiáveis.
Líquido Penetrante LP: identificação de descontinuidades superficiais
O Ensaio por Líquido Penetrante, também conhecido como LP, é um método de Ensaio Não Destrutivo usado para identificar descontinuidades abertas à superfície em soldas, componentes metálicos e peças industriais, sem danificar o item inspecionado.
Ele é especialmente útil quando a avaliação precisa revelar indícios superficiais que podem não ser percebidos apenas por observação direta, como trincas finas, porosidades abertas, dobras, falta de fusão aflorante ou outras descontinuidades que atinjam a superfície.
Na prática, o LP agrega valor em situações nas quais há suspeita de falhas superficiais em juntas soldadas, estruturas metálicas, spools, skids, componentes fabricados ou peças submetidas a processos de montagem e manutenção.
Por preservar o componente, o método se encaixa bem em rotinas de controle de qualidade e verificação de conformidade dentro de um programa de END industrial.
De forma geral, o ensaio segue uma lógica técnica em etapas:
- Preparação da superfície, a região a ser avaliada precisa estar em condição adequada para inspeção, pois contaminantes, resíduos, oxidação, tinta, óleo ou sujeira podem interferir na penetração do produto e na leitura das indicações.
- Aplicação do líquido penetrante, o penetrante é aplicado sobre a superfície e permanece em contato por um tempo definido conforme o procedimento aplicável. A função do produto é penetrar em descontinuidades abertas à superfície por ação capilar.
- Remoção do excesso, após o tempo de penetração, o excesso de líquido é removido da superfície de forma controlada, evitando tanto a permanência de resíduos que prejudiquem a interpretação quanto a remoção indevida do penetrante presente nas descontinuidades.
- Aplicação do revelador, o revelador ajuda a evidenciar o penetrante retido nas descontinuidades, formando indicações visíveis na superfície inspecionada.
- Inspeção e interpretação, as indicações reveladas são avaliadas conforme critérios técnicos específicos, considerando formato, dimensão, localização, relevância e requisitos de aceitação definidos para o projeto, componente ou junta soldada.
Um ponto importante é que o LP não deve ser entendido como um método universal para qualquer tipo de falha.
Ele é voltado à identificação de descontinuidades abertas à superfície e, por isso, não substitui métodos volumétricos como Ultrassom UT ou Ensaio Radiográfico RT, quando o objetivo é avaliar falhas internas.
Também depende das condições do material e da superfície; em termos gerais, sua aplicação é mais adequada a materiais não porosos e superfícies que permitam a ação do penetrante e a posterior leitura das indicações.
No portfólio de Ensaios Não Destrutivos da Jota Soldas, o LP se relaciona diretamente à avaliação de soldas e componentes industriais, contribuindo para o controle de qualidade sem comprometer a utilização da peça.
Como ocorre em qualquer END, sua aplicação deve respeitar os critérios técnicos e normativos aplicáveis ao projeto, ao tipo de material, à criticidade do componente e aos requisitos de aceitação definidos para a inspeção.
Partículas Magnéticas PM: inspeção em materiais ferromagnéticos
O ensaio por Partículas Magnéticas, conhecido como PM, é indicado para inspeção de materiais ferromagnéticos, isto é, materiais capazes de serem magnetizados durante o ensaio.
Na prática, ele é usado para revelar descontinuidades superficiais e, em determinadas condições, subsuperficiais em soldas, peças metálicas e componentes industriais fabricados com materiais compatíveis com o método.
A lógica do PM é relativamente direta, aplica-se um campo magnético ao componente e, em seguida, partículas magnéticas são distribuídas sobre a região inspecionada.
Quando existe uma descontinuidade que interrompe ou altera o fluxo magnético, ocorre uma concentração de partículas na área, formando uma indicação visível para avaliação técnica.
Por isso, o PM não se aplica a qualquer material.
A principal condição de elegibilidade é o comportamento ferromagnético do componente.
Materiais que não respondem adequadamente à magnetização não permitem a formação confiável das indicações esperadas, o que torna o método inadequado para esse tipo de inspeção.
Em um contexto de END industrial, o ensaio por Partículas Magnéticas pode ser especialmente útil quando há necessidade de verificar regiões soldadas, peças estruturais e componentes metálicos sujeitos a esforços, fabricação, montagem ou manutenção.
Ele contribui para o controle de qualidade ao permitir a identificação de possíveis descontinuidades sem destruir ou inutilizar o componente inspecionado.
A escolha do PM costuma considerar variáveis como:
- tipo de material e sua capacidade de magnetização;
- geometria da peça ou da junta soldada;
- acesso à área que será inspecionada;
- condição superficial do componente;
- orientação provável da descontinuidade em relação ao campo magnético aplicado;
- requisito técnico ou critério de aceitação aplicável ao projeto;
- necessidade de complementar o método com outros ensaios, como EV, LP, UT ou RT.
Um ponto importante é que a interpretação das indicações exige critério técnico.
Nem toda indicação representa automaticamente uma falha reprovável; ela precisa ser avaliada conforme sua forma, localização, dimensão, repetibilidade e relação com os requisitos definidos para o componente ou solda.
Essa análise é o que diferencia uma simples marcação visual de uma inspeção tecnicamente válida.
A Jota Soldas inclui o ensaio por Partículas Magnéticas entre os métodos de Ensaios Não Destrutivos aplicados à avaliação de soldas, componentes e estruturas metálicas, sempre considerando as especificidades de cada projeto.
Assim, o PM deve ser entendido como uma ferramenta de inspeção precisa para materiais ferromagnéticos, mas não como uma solução universal para todos os materiais ou todos os tipos de descontinuidade.
Ultrassom UT: detecção de falhas internas em componentes e soldas
O Ensaio por Ultrassom, conhecido como UT, é um método de END voltado à inspeção volumétrica de materiais, componentes industriais e juntas soldadas.
Diferentemente de técnicas que avaliam principalmente a superfície, o UT utiliza ondas ultrassônicas para investigar o interior do componente, permitindo identificar indicações associadas a descontinuidades internas sem cortar, romper ou inutilizar a peça inspecionada.
Na prática, o princípio do UT está relacionado à propagação e à reflexão das ondas sonoras de alta frequência.
Quando essas ondas atravessam um material, elas se comportam de forma diferente ao encontrar mudanças de geometria, variações de espessura, interfaces ou possíveis descontinuidades internas.
A análise dessas respostas auxilia a avaliação técnica sobre a integridade do componente ou da junta soldada, sempre conforme o método aplicável, o tipo de material e os critérios de aceitação definidos para o projeto.
O que o UT avalia em uma inspeção volumétrica?
O principal diferencial do Ultrassom é a capacidade de examinar regiões internas que não são visíveis a olho nu.
Em soldas e componentes industriais, esse tipo de inspeção pode apoiar o controle de qualidade ao investigar sinais de descontinuidade no volume do material, e não apenas na face externa.
De forma geral, o UT pode ser aplicado para avaliar:
- juntas soldadas em estruturas metálicas, spools, skids e componentes fabricados;
- regiões internas de peças e conjuntos metálicos;
- variações de espessura, quando esse controle faz parte do escopo técnico;
- possíveis descontinuidades internas que exigem avaliação por método volumétrico;
- condições que não seriam suficientemente verificadas apenas por inspeção superficial.
Isso não significa que o UT substitui todos os outros Ensaios Não Destrutivos.
Ele tem função específica dentro do END industrial e deve ser selecionado de acordo com o objetivo da inspeção.
Em alguns cenários, métodos como Ensaio Visual, Líquido Penetrante ou Partículas Magnéticas podem ser mais adequados para avaliar a superfície.
Em outros, o Ultrassom agrega valor justamente por investigar o interior do componente.
Diferença entre inspeção superficial e inspeção volumétrica
A distinção entre inspeção superficial e volumétrica é essencial para escolher corretamente o método de END.
Na inspeção superficial, o foco está em descontinuidades abertas ou próximas à superfície, como indicações visíveis, trincas superficiais, irregularidades de acabamento ou sinais acessíveis por métodos como EV, LP e PM.
Esses ensaios são importantes para avaliar a condição externa da solda ou do componente.
Na inspeção volumétrica, o objetivo é examinar o interior do material.
O UT entra nesse grupo porque trabalha com ondas ultrassônicas que se propagam pelo componente e retornam informações a partir de reflexões internas.
Por isso, ele é especialmente relevante quando a preocupação técnica envolve falhas internas, espessura, falta de continuidade no volume da solda ou regiões que não podem ser julgadas apenas pela aparência externa.
Essa diferença evita uma decisão comum e arriscada, escolher um ensaio apenas pelo nome, sem considerar o tipo de falha que se deseja detectar.
Uma solda pode apresentar bom aspecto visual e ainda assim exigir avaliação interna, dependendo do requisito técnico do projeto, da criticidade do componente e das condições de operação previstas.
Como o UT contribui para o controle de qualidade de soldagens?
Em soldagens industriais, o Ultrassom pode apoiar a verificação da integridade interna da junta soldada.
Como a solda é uma região crítica de união entre materiais, sua avaliação exige atenção ao procedimento aplicável, à geometria da junta, à espessura, ao acesso disponível e aos critérios de aceitação.
O UT é especialmente útil quando o controle de qualidade precisa ir além da superfície.
A interpretação das indicações depende de avaliação técnica, pois uma resposta ultrassônica precisa ser analisada conforme o contexto da peça, o comportamento esperado do material e o requisito normativo ou técnico adotado.
Por esse motivo, não é adequado tratar o ensaio como uma simples leitura automática, o valor do método está na combinação entre técnica, procedimento, equipamento apropriado e interpretação qualificada.
No contexto da Jota Soldas, que atua em soldagem, fabricação, montagem industrial e avaliação de soldas e componentes, o UT se conecta diretamente à necessidade de verificar a confiabilidade de estruturas metálicas, skids, spools e componentes personalizados.
A aplicação do ensaio deve ser definida conforme as especificidades de cada projeto, mantendo foco em qualidade, segurança e conformidade técnica.
Quando considerar o Ultrassom UT?
O UT tende a ser considerado quando a inspeção precisa responder perguntas como:
- há necessidade de avaliar o interior da solda ou do componente?
- a descontinuidade procurada pode estar abaixo da superfície?
- a espessura do material influencia a escolha do método?
- o acesso ao componente permite a aplicação adequada do ensaio?
- o critério de aceitação exige método volumétrico?
- a inspeção superficial é insuficiente para a criticidade do projeto?
Essas perguntas ajudam a evitar escolhas inadequadas.
O método mais apropriado não é definido apenas pelo tipo de peça, mas pela combinação entre material, geometria, espessura, tipo de junta soldada, finalidade da inspeção e requisitos técnicos aplicáveis.
Pontos técnicos que influenciam a aplicação do UT
A efetividade do Ultrassom depende de variáveis que precisam ser consideradas antes da execução.
Entre elas estão a condição da superfície, a acessibilidade da área inspecionada, a espessura do componente, a geometria da solda, o tipo de material e o objetivo da inspeção.
Também é necessário considerar se o método é compatível com o tipo de descontinuidade que se deseja identificar.
Por isso, a seleção do UT deve fazer parte de uma avaliação técnica, e não de uma escolha genérica.
Em projetos industriais, a decisão correta pode envolver a combinação de métodos de END, usando inspeções superficiais e volumétricas de forma complementar para aumentar a confiabilidade da análise.
O Ensaio por Ultrassom é um recurso importante para detectar e avaliar falhas internas em componentes e soldas, preservando a integridade da peça inspecionada.
Quando aplicado conforme critérios técnicos específicos, contribui para o controle de qualidade, a conformidade das soldagens e a tomada de decisão em fabricação, montagem e manutenção industrial.
Ensaio Radiográfico RT: avaliação interna por imagem
O Ensaio Radiográfico, conhecido como RT, é um método de inspeção interna usado para identificar descontinuidades em componentes, soldas e juntas soldadas por meio de uma imagem radiográfica.
Na radiografia industrial, a radiação atravessa o material inspecionado e forma um registro visual que permite avaliar variações internas associadas a possíveis falhas, conforme os critérios de aceitação definidos para o projeto.
Esse método é especialmente relevante quando a inspeção precisa gerar uma evidência visual da condição interna do componente.
Em soldas industriais, por exemplo, o RT pode apoiar a verificação de descontinuidades internas que não seriam percebidas apenas por avaliação superficial, como ocorre em métodos voltados à superfície.
RT e UT: métodos internos, mas com lógicas diferentes!
RT e Ultrassom, ou UT, são métodos usados para avaliação interna, mas não devem ser tratados como equivalentes nem como concorrentes absolutos.
A escolha depende do tipo de componente, da geometria, do material, do acesso disponível, do requisito técnico aplicável e do tipo de descontinuidade que se pretende investigar.
| Critério | Ensaio Radiográfico RT | Ultrassom UT |
|---|---|---|
| Princípio de avaliação | Formação de imagem radiográfica | Propagação e reflexão de ondas ultrassônicas |
| Tipo de inspeção | Interna, com registro visual | Interna, com leitura técnica dos sinais |
| Evidência gerada | Imagem radiográfica para análise | Indicações interpretadas a partir do comportamento das ondas |
| Aplicação típica | Componentes e soldas em que o registro por imagem é relevante | Componentes e soldas em que a inspeção volumétrica por ultrassom é tecnicamente adequada |
| Ponto de atenção | Exige controle rigoroso de segurança radiológica e condições operacionais adequadas | Exige avaliação técnica da geometria, acesso, acoplamento e interpretação dos sinais |
END industrial: critérios técnicos e aplicações
Na prática, o RT agrega valor quando o projeto exige uma imagem radiográfica como registro de inspeção.
Já o UT pode ser mais indicado em outras situações, dependendo das condições de acesso, espessura, geometria e requisito de inspeção.
Por isso, a definição do método não deve partir da ideia de que um ensaio é sempre melhor que o outro, mas da compatibilidade entre o objetivo da inspeção e as condições reais do componente.
O que o RT ajuda a verificar?
O Ensaio Radiográfico pode contribuir para a identificação de problemas internos em componentes e soldas, desde que aplicado dentro dos requisitos técnicos estabelecidos.
Entre os pontos avaliados em uma inspeção por RT estão:
- presença de descontinuidades internas em juntas soldadas;
- variações que possam comprometer a conformidade da solda;
- regiões internas que demandam registro visual para análise;
- integridade de componentes conforme critérios de aceitação aplicáveis;
- necessidade de validação complementar dentro de um plano de controle da qualidade.
Como ocorre em outros Ensaios Não Destrutivos, o RT preserva o componente inspecionado.
Isso significa que a avaliação busca verificar a integridade interna sem cortar, romper ou inutilizar a peça, mantendo a proposta central dos END, inspecionar sem comprometer o uso do material ou da estrutura.
Limitações e cuidados na radiografia industrial!
A radiografia industrial exige planejamento porque envolve fatores operacionais que influenciam diretamente a viabilidade e a segurança do ensaio.
Entre eles estão o acesso ao componente, a espessura e geometria da peça, as condições de exposição, o posicionamento para formação da imagem e os requisitos de segurança radiológica.
Também é importante considerar que a imagem radiográfica precisa ser interpretada tecnicamente.
Uma indicação observada na imagem não deve ser analisada de forma isolada, mas comparada aos critérios de aceitação definidos para aquele projeto, norma ou especificação aplicável.
Essa abordagem evita conclusões simplistas e fortalece a confiabilidade do controle de qualidade.
No contexto dos serviços de Ensaios Não Destrutivos da Jota Soldas, o RT integra um conjunto de métodos voltados à avaliação de soldas, componentes e estruturas metálicas, ao lado de EV, LP, PM e UT.
A escolha entre eles deve considerar a finalidade da inspeção, o tipo de falha buscada e as exigências técnicas do projeto, mantendo o foco em qualidade, conformidade e segurança.
Para saber mais sobre END industrial
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

