Galeria


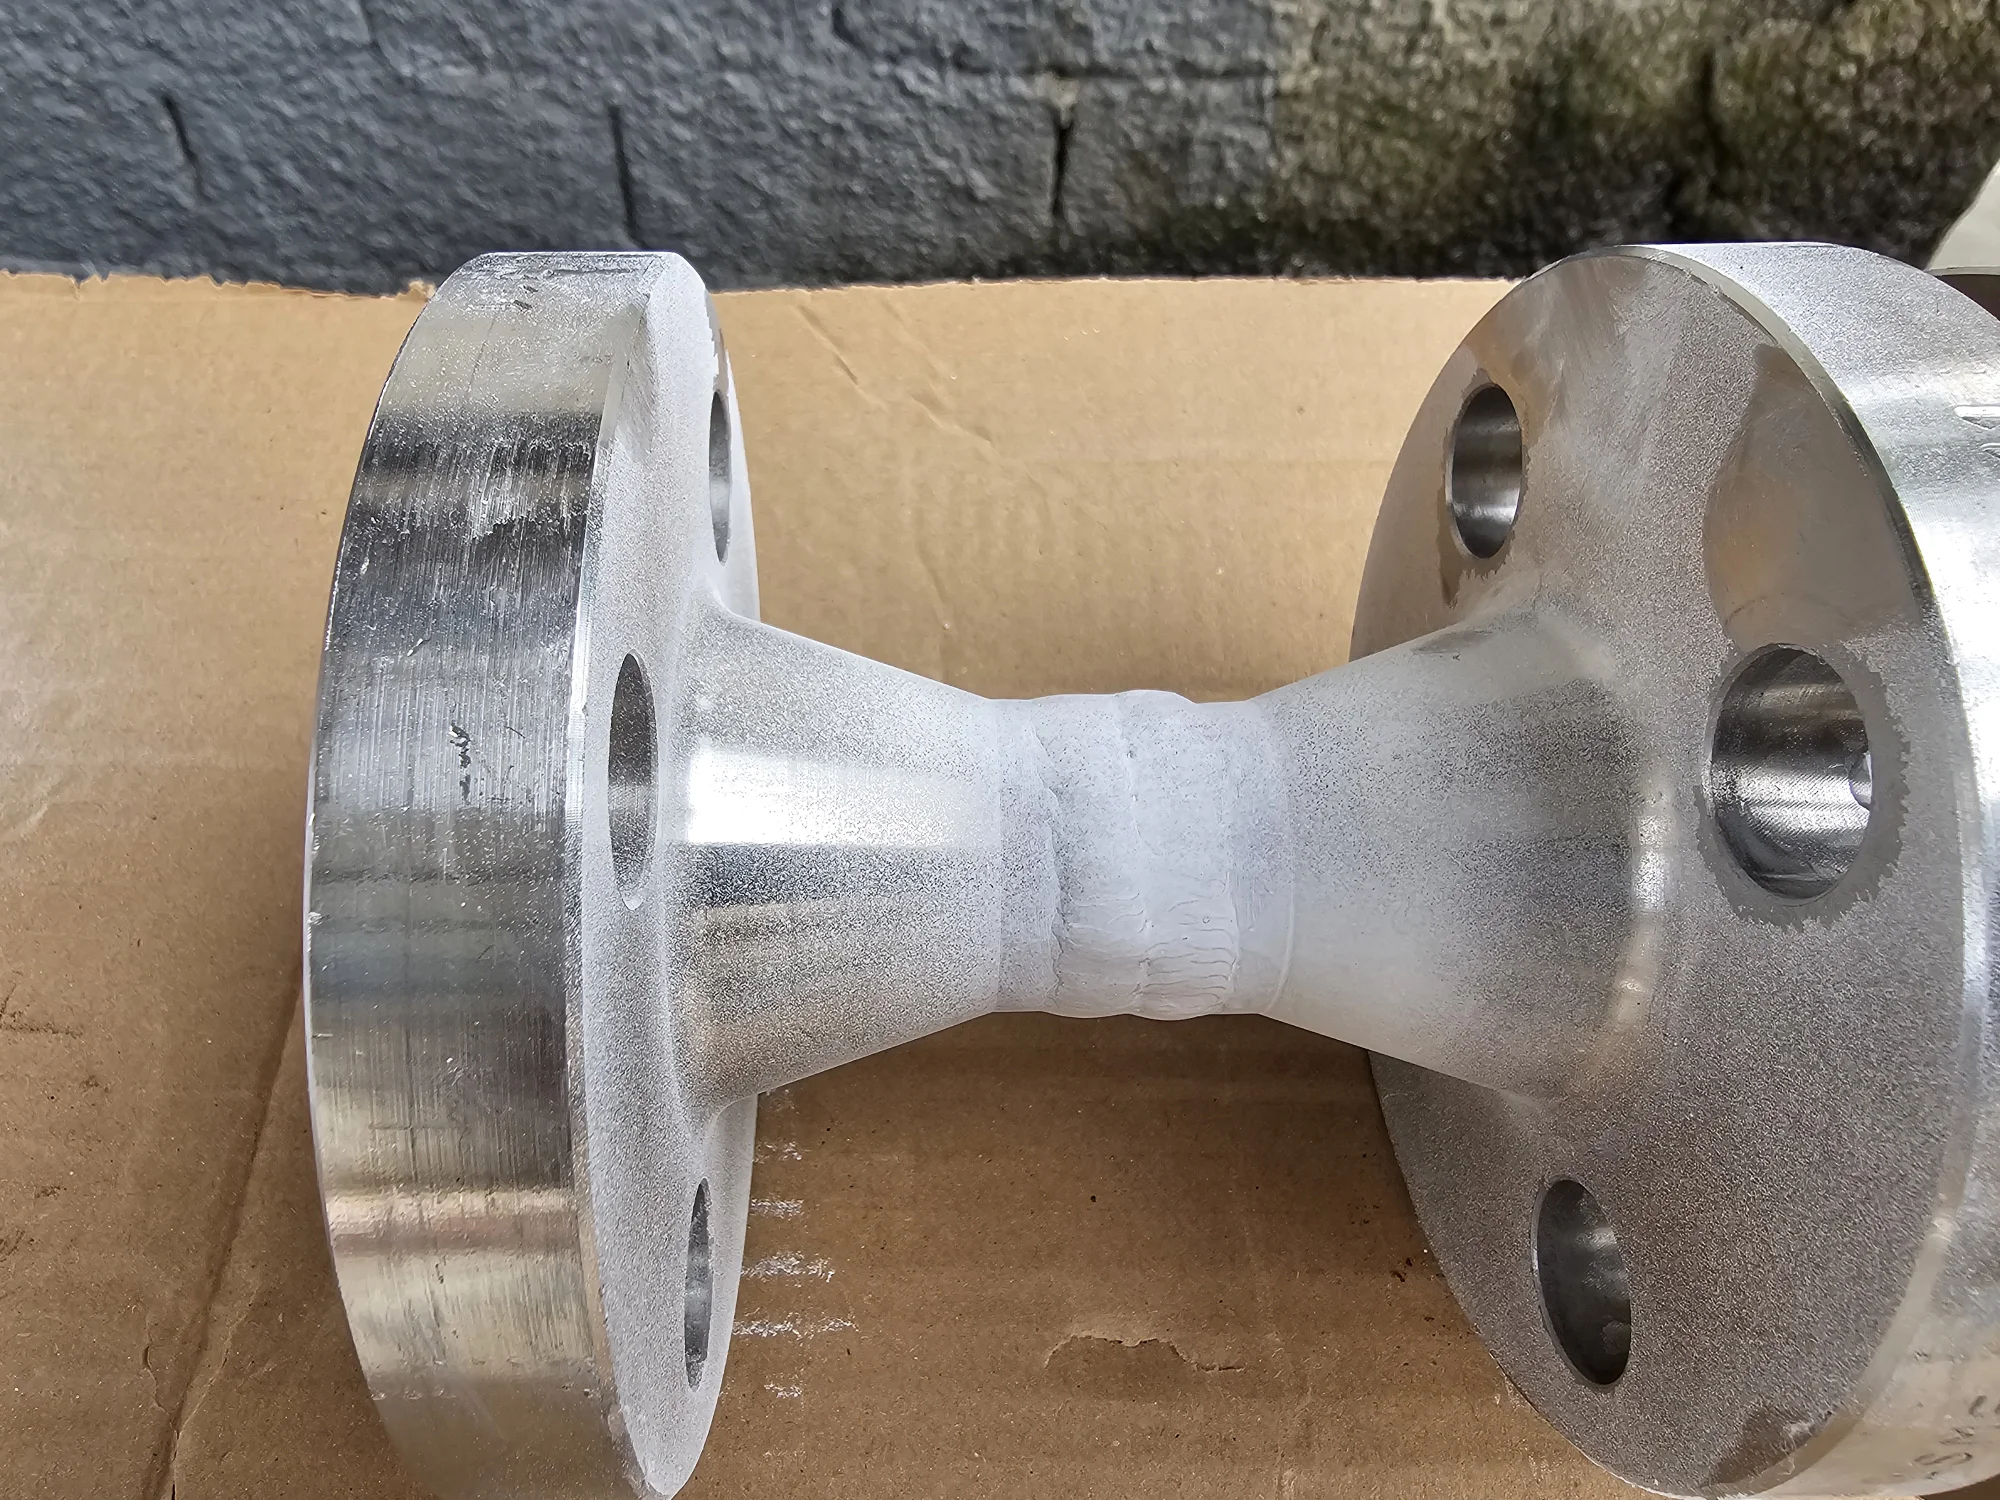







Clique nas imagens para ampliar
O que é o ensaio por partículas magnéticas?
O Ensaio por partículas magnéticas é um método de Ensaio Não Destrutivo usado na inspeção industrial para avaliar a integridade de materiais ferromagnéticos, como determinados aços e ligas que podem ser magnetizados.
Na prática, ele auxilia na identificação de descontinuidades superficiais e de descontinuidades subsuperficiais próximas à superfície, especialmente em juntas soldadas, estruturas metálicas e componentes sujeitos a requisitos de controle de qualidade.
O Ensaio por partículas magnéticas é um método de END aplicado a materiais ferromagnéticos para revelar descontinuidades superficiais e próximas à superfície sem danificar a peça inspecionada.
Ele depende da magnetização do componente e da observação do acúmulo de partículas magnéticas em regiões onde o fluxo magnético é interrompido por uma possível descontinuidade.
A principal finalidade do método é contribuir para a verificação da qualidade de soldas e componentes metálicos sem comprometer sua utilização.
Isso é especialmente relevante em ambientes industriais nos quais uma trinca, falta de continuidade, dobra, mordedura ou outra indicação superficial pode impactar a segurança operacional, a confiabilidade do equipamento e a conformidade com critérios técnicos definidos para o projeto.
Um ponto importante é que o ensaio não deve ser entendido como uma solução universal para qualquer material ou qualquer tipo de falha.
Como o princípio do método depende da magnetização, ele é indicado para materiais ferromagnéticos.
Materiais não ferromagnéticos, como alguns aços inoxidáveis austeníticos, alumínio, cobre e certas ligas, normalmente exigem outros métodos de END, como líquido penetrante, ultrassom ou radiografia, conforme o objetivo da inspeção e os requisitos aplicáveis.
Na rotina de fabricação, montagem e manutenção industrial, o ensaio por partículas magnéticas pode ser considerado quando há necessidade de examinar regiões acessíveis de soldas, estruturas metálicas, spools, skids e componentes personalizados fabricados em material compatível com o método.
A inspeção não remove material da peça nem exige a destruição do componente, o que favorece o controle de qualidade durante etapas críticas do projeto e ajuda a identificar problemas antes que avancem para retrabalho, parada ou risco operacional.
Dentro do portfólio de Ensaios Não Destrutivos da Jota Soldas, esse método se integra a uma abordagem técnica voltada à avaliação de materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer a utilização.
A escolha do END mais adequado, porém, deve considerar o material, a geometria da peça, o acesso à superfície, o tipo de descontinuidade investigada e os critérios de aceitação definidos para o projeto.
Como funciona a magnetização e a formação de campos de fuga?
No ensaio PM, também chamado de inspeção magnética ou END por partículas magnéticas, a peça ferromagnética é submetida a um campo magnético controlado.
Quando o fluxo magnético percorre o material sem interrupções relevantes, ele tende a se distribuir de forma contínua.
Porém, quando encontra uma trinca, dobra, falta de fusão próxima à superfície ou outra descontinuidade com orientação favorável à detecção, parte desse fluxo é desviada para fora da peça, formando o chamado campo de fuga.
É esse campo de fuga que explica o acúmulo das partículas magnéticas.
As partículas ferromagnéticas aplicadas sobre a superfície são atraídas pelas regiões onde surgem polos magnéticos locais, geralmente nas bordas da descontinuidade.
O resultado é uma indicação visual, ou seja, um agrupamento de partículas que precisa ser interpretado tecnicamente antes de qualquer conclusão sobre aceitação ou reprovação.
Sequência simplificada do fenômeno físico:
- A peça é magnetizada: O componente, junta soldada ou estrutura metálica recebe magnetização por uma técnica adequada ao material, à geometria e ao objetivo da inspeção. Em materiais ferromagnéticos, como determinados aços, o campo magnético consegue se propagar pelo interior e pela região próxima à superfície da peça.
- O fluxo magnético percorre o material: Com a magnetização, forma-se um fluxo magnético. Em uma região íntegra e homogênea, esse fluxo tende seu caminho com menor perturbação. A eficiência da inspeção depende de fatores como intensidade de magnetização, direção do campo, condição superficial e posicionamento provável da descontinuidade.
- Uma descontinuidade interrompe ou distorce o fluxo: Quando há uma trinca ou descontinuidade superficial ou subsuperficial próxima à superfície, o fluxo magnético pode ser interrompido, desviado ou concentrado. Essa perturbação é mais evidente quando a descontinuidade está em orientação aproximadamente transversal às linhas de campo. Por isso, em muitas situações industriais, a inspeção pode exigir mais de uma direção de magnetização para aumentar a cobertura da avaliação.
- Surge o campo de fuga: A região interrompida passa a se comportar como se tivesse pequenos polos magnéticos. Parte do campo sai do material e retorna a ele, criando um campo de fuga na superfície. Esse campo não é a falha em si, mas um efeito físico provocado pela interação entre a magnetização e a possível descontinuidade.
- As partículas ferromagnéticas se acumulam na região: Ao aplicar partículas magnéticas sobre a área magnetizada, elas são atraídas pelo campo de fuga. Esse acúmulo forma uma indicação visível ao inspetor. A indicação pode ter formato linear, arredondado, difuso ou concentrado, dependendo da natureza da descontinuidade, da técnica usada e das condições de inspeção.
- A indicação é interpretada conforme critérios técnicos: Uma indicação não significa automaticamente que a peça está reprovada. Primeiro, ela precisa ser avaliada para entender se representa uma descontinuidade relevante, uma condição superficial sem impacto para o critério aplicado ou até uma indicação não relevante relacionada à geometria, acabamento ou concentração local de campo. A classificação como defeito depende dos critérios de aceitação definidos por norma, procedimento ou especificação do projeto.
Essa diferença entre indicação, descontinuidade e defeito é essencial para uma análise correta.
A indicação é aquilo que aparece durante a inspeção.
A descontinuidade é uma interrupção ou variação no material ou na solda.
O defeito é uma descontinuidade que não atende ao critério técnico aplicável.
Portanto, o ensaio por partículas magnéticas não deve ser entendido apenas como uma técnica de revelar marcas na superfície, mas como um método de avaliação que exige interpretação, rastreabilidade e aderência aos requisitos do projeto.
Nos serviços de Ensaios Não Destrutivos, a Jota Soldas atua com atenção a critérios técnicos específicos para avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização.
Essa abordagem é importante porque o valor do método não está apenas em encontrar uma indicação, mas em relacionar o resultado da inspeção magnética às exigências de segurança, controle de qualidade e conformidade aplicáveis ao componente inspecionado.
Quando o método é indicado em soldas e componentes industriais?
O ensaio por partículas magnéticas é indicado quando a inspeção precisa verificar descontinuidades superficiais ou subsuperficiais próximas à superfície em materiais ferromagnéticos.
Na prática industrial, ele costuma ser considerado em soldas, juntas soldadas, componentes metálicos, estruturas, skids, spools e peças fabricadas ou montadas que exigem controle de qualidade sem comprometer a utilização do componente.
A aplicação do método, porém, não deve ser tratada como uma escolha automática.
A indicação depende do tipo de material, da geometria da peça, do acesso à superfície, do acabamento, da etapa do projeto e dos requisitos técnicos definidos para a inspeção.
Por isso, em uma estratégia de Ensaios Não Destrutivos, a seleção do método precisa considerar o que se deseja investigar e quais critérios de aceitação serão aplicados.
Situações industriais em que o método pode ser considerado:
- Inspeção de soldas em materiais ferromagnéticos, o método pode ser utilizado para avaliar juntas soldadas quando há necessidade de identificar trincas, mordeduras, falta de fusão aflorante ou outras indicações próximas à superfície, sempre conforme os critérios aplicáveis ao projeto.
- Controle durante a fabricação industrial, em caldeirarias, fabricação de estruturas metálicas e produção de componentes personalizados, a inspeção magnética pode apoiar o controle de qualidade antes que a peça avance para etapas posteriores de montagem, acabamento ou aplicação em campo.
- Verificação de componentes submetidos a esforços, peças metálicas que trabalham sob carga, vibração, pressão ou ciclos operacionais podem exigir inspeções para avaliar regiões críticas, especialmente pontos de solda, transições geométricas, bordas, furos, encaixes e áreas com maior concentração de tensão.
- Montagem industrial e adequação técnica, durante serviços de montagem industrial, o ensaio pode ser considerado quando há necessidade de confirmar a integridade de juntas soldadas e componentes ferromagnéticos instalados ou preparados para instalação, desde que exista acesso adequado à área inspecionada.
- Manutenção preventiva e inspeções periódicas, em equipamentos, estruturas e tubulações metálicas, o método pode auxiliar na identificação antecipada de descontinuidades que ainda não são visíveis em uma avaliação comum. Isso contribui para decisões técnicas mais seguras sobre reparo, acompanhamento ou liberação do componente.
- Setores com alta exigência de confiabilidade, indústrias metalúrgicas, caldeirarias, fabricação e montagem, óleo e gás e outros ambientes industriais podem recorrer ao ensaio quando a integridade de soldas e componentes metálicos influencia segurança, continuidade operacional e conformidade técnica.
- Inspeção de skids, spools e conjuntos soldados, em conjuntos fabricados sob especificação, o método pode ser usado como parte do controle de qualidade para verificar regiões soldadas e áreas críticas, desde que o material seja ferromagnético e o procedimento de inspeção seja compatível com o projeto.
Um ponto importante é que o ensaio por partículas magnéticas não é aplicável a qualquer material.
Ele depende da resposta magnética da peça, portanto não é adequado para materiais não ferromagnéticos.
Também pode não ser suficiente quando a principal preocupação envolve falhas internas profundas, situação em que outros END, como ultrassom ou radiografia, podem ser avaliados conforme o caso.
A Jota Soldas oferece Ensaios Não Destrutivos para avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização.
Como a empresa atua em soldagem, fabricação, montagem industrial, estruturas metálicas, skids, spools e componentes personalizados, a escolha do método de inspeção é contextualizada de acordo com as especificidades de cada projeto e com os critérios técnicos exigidos.
O método é indicado quando há material ferromagnético, acesso à superfície, necessidade de investigar descontinuidades superficiais ou próximas à superfície e requisitos de qualidade que justifiquem esse tipo de verificação.
Para decisões mais completas, ele deve ser analisado dentro de uma estratégia de controle que também pode envolver fabricação de estruturas metálicas, montagem industrial e outros Ensaios Não Destrutivos conforme a aplicação.
Etapas do ensaio por partículas magnéticas na prática
Na prática, o Ensaio por partículas magnéticas deve seguir uma sequência técnica organizada, preparação da superfície, magnetização da peça, aplicação das partículas, observação das indicações, interpretação, avaliação conforme critérios de aceitação e registro de inspeção.
Essa ordem ajuda a reduzir falhas de avaliação e promove que o resultado seja analisado dentro do escopo correto do projeto, sem tratar uma indicação visual como reprovação automática.
A Jota Soldas executa Ensaios Não Destrutivos considerando as especificidades de cada projeto, avaliando materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização.
No caso do ensaio PM, a condução do processo depende de fatores como material ferromagnético, acesso à área inspecionada, condição superficial, técnica escolhida e requisitos técnicos aplicáveis.
Critérios técnicos operacional do ensaio por partículas magnéticas:
Preparação superficial da área inspecionada
A primeira etapa é preparar a região que será examinada.
Em termos práticos, isso envolve remover condições que possam dificultar a visualização das indicações, como sujeira, óleo, carepa solta, respingos ou resíduos superficiais que interfiram na mobilidade das partículas magnéticas.
Essa preparação não deve ser vista apenas como limpeza.
Ela influencia diretamente a confiabilidade da inspeção, porque uma superfície inadequada pode mascarar descontinuidades, gerar indicações pouco nítidas ou dificultar a interpretação do inspetor:
Verificação do material e do escopo da inspeção
Antes da magnetização, é necessário confirmar se o método é adequado ao componente.
O ensaio por partículas magnéticas é aplicável a materiais ferromagnéticos, portanto não deve ser generalizado para qualquer liga metálica ou componente industrial.
Também é nessa etapa que se avaliam o objetivo da inspeção, a região de interesse, o tipo de descontinuidade procurada, a geometria da peça, o acesso à superfície e os requisitos do projeto.
Em soldas, por exemplo, a inspeção pode estar voltada para trincas, descontinuidades lineares ou outras indicações superficiais e subsuperficiais próximas à superfície:
Escolha da técnica de aplicação
Com o escopo definido, seleciona-se a forma de aplicação das partículas.
De modo geral, podem ser utilizadas partículas secas ou partículas úmidas, visíveis ou fluorescentes, conforme o procedimento aplicável, as condições de iluminação, o acabamento superficial e a sensibilidade requerida pela inspeção.
Essa escolha não deve ser tratada como uma preferência simples.
Partículas secas podem ser consideradas em determinadas geometrias e condições de campo, enquanto partículas úmidas tendem a favorecer maior mobilidade das partículas em outras situações.
A decisão correta depende do procedimento, da norma aplicável e da finalidade da avaliação:
Magnetização da peça ou região inspecionada
Na etapa de magnetização, aplica-se um campo magnético ao componente ou à área de interesse.
Quando há uma descontinuidade com orientação favorável à detecção, o fluxo magnético sofre uma perturbação e pode formar um campo de fuga na superfície ou próximo dela.
É esse campo de fuga que cria a condição para o acúmulo das partículas magnéticas.
Não é necessário, em um conteúdo informativo, fixar valores de corrente de magnetização ou parâmetros operacionais como se fossem universais, porque esses dados variam conforme procedimento, material, geometria, equipamento e requisitos técnicos do projeto:
Aplicação das partículas magnéticas
Após ou durante a magnetização, conforme a técnica empregada, as partículas são aplicadas sobre a área inspecionada.
Elas podem se deslocar e se concentrar nas regiões onde existe campo de fuga, formando indicações visíveis ao inspetor.
A aplicação correta é importante porque excesso, falta ou distribuição inadequada de partículas pode prejudicar a leitura.
O objetivo é permitir que eventuais descontinuidades gerem indicações observáveis, sem criar ruídos visuais que confundam a avaliação:
Observação das indicações com iluminação adequada
A observação deve ocorrer sob condição de iluminação compatível com a técnica utilizada.
Quando se empregam partículas visíveis, a avaliação depende de luz adequada para contraste.
Quando se utilizam partículas fluorescentes, a inspeção requer condições específicas de visualização associadas a esse tipo de partícula.
Nessa fase, o inspetor observa forma, orientação, localização e nitidez das indicações.
Indicações lineares, agrupadas ou posicionadas em regiões críticas podem exigir atenção especial, mas a conclusão depende sempre dos critérios de aceitação aplicáveis:
Interpretação técnica das indicações
Uma indicação é um sinal observado durante o ensaio, não necessariamente um defeito.
Essa distinção é essencial para evitar decisões precipitadas.
A indicação pode representar uma descontinuidade relevante, uma condição superficial sem impacto para o critério adotado ou até uma indicação não relevante associada à geometria ou à condição da superfície.
A interpretação considera o contexto, tipo de componente, junta soldada, histórico de fabricação ou manutenção, região inspecionada e requisito técnico do projeto.
Por isso, o ensaio PM não se resume a encontrar marcas na superfície, mas a avaliar tecnicamente o que essas marcas significam:
Avaliação conforme critérios de aceitação
Depois da interpretação, as indicações são comparadas aos critérios de aceitação definidos para o projeto, procedimento ou requisito normativo aplicável.
É nessa etapa que se determina se a condição observada é aceitável ou se exige ação adicional, como reparo, reinspeção, complemento por outro END ou avaliação técnica específica.
Esse ponto é fundamental para a segurança e para a rastreabilidade do controle de qualidade.
Detectar uma indicação não significa automaticamente reprovar a peça; a decisão depende do critério técnico previamente estabelecido:
Desmagnetização quando aplicável
Em algumas aplicações, pode ser necessária a desmagnetização pós-ensaio.
Essa etapa reduz o magnetismo residual que poderia interferir em etapas posteriores de fabricação, montagem, operação, usinagem, soldagem, pintura ou no próprio comportamento do componente em serviço.
A necessidade de desmagnetizar não é universal.
Ela deve ser definida conforme o procedimento, a aplicação do componente e os requisitos técnicos envolvidos.
Quando exigida, passa a fazer parte do controle do processo e deve ser tratada com a mesma atenção das etapas anteriores:
Registro de inspeção e documentação dos resultados
A etapa final é o registro de inspeção.
O relatório técnico deve documentar as informações relevantes do ensaio, como componente avaliado, área inspecionada, técnica aplicada, condição observada, indicações identificadas, critérios utilizados e resultado da avaliação.
Esse registro contribui para rastreabilidade, conformidade e tomada de decisão.
Em ambientes industriais, especialmente em soldagem, fabricação, montagem e manutenção, a documentação do END é tão importante quanto a execução do ensaio, porque permite demonstrar que a inspeção foi conduzida de forma organizada e alinhada aos requisitos aplicáveis.
O ensaio por partículas magnéticas na prática não é apenas a aplicação de pó ou solução sobre uma peça magnetizada.
Ele envolve preparação superficial, definição técnica, magnetização adequada, aplicação controlada das partículas, boa condição de observação, interpretação criteriosa, avaliação contra requisitos e registro formal.
Essa sequência torna o método mais confiável para apoiar o controle de qualidade de soldas, estruturas metálicas e componentes industriais.
Partículas secas ou úmidas: como escolher a técnica adequada?
No ensaio por partículas magnéticas, a escolha entre método seco e método úmido não deve ser tratada como uma preferência genérica.
A técnica adequada depende do material ferromagnético, da superfície inspecionada, da geometria da peça, do tipo de descontinuidade esperada, das condições de iluminação, do procedimento aplicável e dos critérios definidos para o projeto.
De forma simples, o método seco utiliza partículas ferromagnéticas em pó, aplicadas sobre a região magnetizada.
Já o método úmido usa partículas em suspensão líquida, que podem ser visíveis ou fluorescentes, conforme a técnica prevista.
Em ambos os casos, o objetivo é o mesmo, favorecer a formação de indicações nas regiões onde há campo de fuga magnético, permitindo a avaliação técnica da superfície e de descontinuidades próximas à superfície.
| Critério de escolha | Método seco | Método úmido |
|---|---|---|
| Forma de aplicação | Partículas em pó aplicadas sobre a peça magnetizada | Partículas suspensas em meio líquido aplicadas sobre a superfície |
| Condição da superfície | Pode ser considerado em superfícies com geometrias menos regulares, desde que o procedimento permita | Tende a favorecer melhor distribuição sobre áreas acessíveis e preparadas |
| Tipo de partícula | Geralmente partículas visíveis | Pode utilizar partículas visíveis ou partículas fluorescentes |
| Observação das indicações | Depende da boa visualização do contraste entre partícula e superfície | Pode oferecer leitura mais uniforme, especialmente quando a técnica fluorescente é prevista |
| Geometria da peça | Pode ser útil em componentes com formatos que dificultam escoamento uniforme de líquido | Pode ser adequado para áreas em que a suspensão consiga cobrir a região de interesse |
| Sensibilidade esperada | Depende do procedimento, da magnetização, da superfície e da experiência de interpretação | Também depende do procedimento, podendo ser favorecida pela distribuição das partículas e pela condição de inspeção |
| Principal cuidado | Evitar aplicação irregular ou excesso de pó que prejudique a leitura | Controlar a aplicação da suspensão e as condições de observação |
Ensaio por partículas magnéticas: critérios técnicos e aplicações
A comparação acima é qualitativa.
Ela não substitui o procedimento de inspeção, a norma aplicável nem os requisitos técnicos do projeto.
Em inspeção industrial, principalmente em soldas, estruturas metálicas, componentes fabricados, skids, spools e peças submetidas a manutenção, a decisão deve considerar o que se deseja investigar e quais condições reais existem para executar o END com confiabilidade.
Um ponto importante é que partículas visíveis e partículas fluorescentes não significam automaticamente técnicas melhores ou piores.
Partículas visíveis podem ser adequadas quando há contraste suficiente com a superfície e condições de iluminação apropriadas.
Partículas fluorescentes, por sua vez, são associadas a uma forma de observação que exige condições específicas de inspeção.
Portanto, a escolha não deve ser feita apenas pelo nome da técnica, mas pelo conjunto formado por superfície, acesso, iluminação, acabamento, magnetização e critério de aceitação.
Na prática, a seleção costuma passar por perguntas como:
- O material é ferromagnético e compatível com o ensaio PM?
- A região a ser inspecionada está acessível para limpeza, magnetização e aplicação das partículas?
- A superfície tem acabamento que favorece ou dificulta a visualização das indicações?
- A geometria da peça pode reter excesso de partículas ou dificultar a cobertura uniforme?
- O projeto exige partículas visíveis, fluorescentes, método seco ou método úmido?
- O objetivo é investigar descontinuidades superficiais ou subsuperficiais próximas à superfície?
- Há procedimento, norma ou especificação do cliente orientando a técnica?
Essa análise evita um erro comum, escolher o método apenas pela aparente praticidade.
Em Ensaios Não Destrutivos, praticidade operacional é importante, mas não deve se sobrepor à conformidade técnica.
Uma indicação mal formada, mascarada por preparação inadequada ou interpretada fora do critério aplicável pode comprometer a utilidade da inspeção.
Qual é melhor, partículas secas ou úmidas?
Não existe uma resposta universal.
O método seco pode ser mais adequado em determinadas geometrias, condições de campo ou aplicações previstas em procedimento.
O método úmido pode ser preferível quando se busca distribuição mais uniforme das partículas sobre a superfície e quando as condições de inspeção permitem sua aplicação correta.
A melhor escolha é aquela compatível com o material, a peça, o acesso, o acabamento superficial, o tipo de indicação esperada e os requisitos normativos ou contratuais do projeto.
A Jota Soldas atua com Ensaios Não Destrutivos voltados à avaliação de materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer a utilização.
Nesse contexto, a escolha entre método seco e método úmido deve estar alinhada à abordagem técnica do serviço e ao entendimento das necessidades específicas de cada projeto, mantendo o foco em segurança, qualidade e confiabilidade da inspeção.
Vantagens, limitações e cuidados do ensaio PM!
O Ensaio por partículas magnéticas é valorizado na inspeção industrial porque permite investigar descontinuidades superficiais e algumas falhas subsuperficiais próximas à superfície sem destruir o componente avaliado.
Essa característica é especialmente relevante em soldas, estruturas metálicas, componentes de fabricação, montagem industrial e rotinas de manutenção, nas quais a preservação da peça é parte importante do controle de qualidade.
Ao mesmo tempo, o ensaio PM não deve ser tratado como solução universal.
Sua aplicação depende de fatores como material ferromagnético, acesso à área examinada, preparação superficial, geometria da peça e critérios técnicos definidos para o projeto.
Uma indicação observada durante a inspeção precisa ser interpretada com base em procedimento e critério de aceitação aplicável, pois nem toda indicação representa automaticamente reprovação.
| Vantagens do ensaio PM | Limitações e cuidados técnicos |
|---|---|
| Preserva o componente, pois é um método de Ensaio Não Destrutivo e não exige a retirada de amostras para avaliação. | É aplicável a materiais ferromagnéticos. Em materiais não ferromagnéticos, outros métodos de END devem ser considerados. |
| Contribui para a identificação antecipada de descontinuidades em soldas e componentes metálicos, apoiando decisões de manutenção e controle de qualidade. | A superfície precisa estar acessível e adequadamente preparada, já que sujeira, revestimentos inadequados ou irregularidades podem interferir na visualização das indicações. |
| É útil para detectar descontinuidades superficiais e, conforme a condição do ensaio, falhas subsuperficiais próximas à superfície. | Não é o método mais indicado para investigar descontinuidades internas profundas. Nesses casos, o Ultrassom pode ser necessário como END complementar. |
| Ajuda a reduzir retrabalho ao apontar problemas antes que o componente avance para etapas posteriores de fabricação, montagem ou operação. | A interpretação exige critério técnico. A presença de uma indicação não significa, por si só, que há um defeito inaceitável. |
| Reforça a segurança e a confiabilidade de estruturas, juntas soldadas e componentes sujeitos a requisitos de qualidade. | A escolha da técnica, da magnetização e das condições de observação deve seguir o procedimento aplicável ao projeto. |
| Pode integrar uma estratégia mais ampla de inspeção, combinando controle visual, avaliação superficial e verificação conforme requisitos normativos. | Para descontinuidades superficiais em materiais aplicáveis, o Líquido Penetrante pode ser uma alternativa ou complemento, dependendo do material e do objetivo da inspeção. |
Ensaio por partículas magnéticas: critérios técnicos e aplicações
Na prática, o maior benefício do ensaio PM está no equilíbrio entre preservação do componente e capacidade de evidenciar regiões que exigem análise técnica.
Em uma junta soldada, por exemplo, a inspeção por partículas magnéticas pode apoiar a verificação de descontinuidades associadas à superfície ou próximas dela, contribuindo para decisões mais seguras antes da liberação, manutenção ou adequação do conjunto.
A principal limitação é que o método depende da resposta magnética do material.
Por isso, afirmar que partículas magnéticas servem para qualquer peça metálica é uma simplificação incorreta.
O método é indicado para materiais ferromagnéticos e deve ser selecionado considerando tipo de material, geometria, condição superficial, acesso à região inspecionada e requisitos do projeto.
Também é importante entender que o ensaio PM não substitui todos os outros Ensaios Não Destrutivos.
Quando a preocupação principal envolve falhas internas mais profundas, métodos como Ultrassom ou Radiografia podem ser mais adequados.
Quando a avaliação envolve descontinuidades superficiais em materiais compatíveis com outra abordagem, o Líquido Penetrante pode ser considerado.
A escolha correta depende do tipo de descontinuidade investigada e do critério técnico exigido.
Nos serviços de END oferecidos pela Jota Soldas, a lógica é avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização, respeitando critérios técnicos específicos e as particularidades de cada projeto.
Essa abordagem é importante porque a confiabilidade da inspeção não depende apenas do método escolhido, mas também da coerência entre aplicação, interpretação e documentação do resultado.
Normas, critérios de aceitação e documentação técnica
No Ensaio por partículas magnéticas, a qualidade da inspeção não depende apenas de encontrar uma indicação visível na peça.
O resultado precisa ser interpretado conforme normas técnicas, requisitos normativos, procedimento de inspeção e critérios de aceitação definidos para o projeto, o componente ou a junta soldada avaliada.
É essa combinação que transforma uma observação de campo em uma decisão técnica rastreável.
Em termos práticos, uma indicação observada durante o ensaio PM não significa automaticamente que o componente está reprovado.
A indicação mostra que houve uma alteração no comportamento do campo magnético, geralmente associada a uma possível descontinuidade superficial ou subsuperficial próxima à superfície.
A conclusão sobre aceitar, reparar, reinspecionar ou rejeitar depende do critério aplicável, que pode considerar fatores como tipo de componente, criticidade da aplicação, localização da indicação, orientação, extensão, forma e requisitos do projeto.
Por isso, o procedimento de inspeção é uma etapa central.
Ele orienta como o ensaio será conduzido, quais superfícies serão avaliadas, qual técnica será usada, quais condições de iluminação e observação serão necessárias, como as indicações devem ser registradas e quais critérios serão utilizados na avaliação.
Quando esse processo é bem definido, o Ensaio por partículas magnéticas deixa de ser apenas uma verificação visual de partículas acumuladas e passa a integrar o controle de qualidade industrial com maior confiabilidade.
A documentação técnica também tem papel decisivo.
Um relatório técnico de END deve permitir rastreabilidade, ou seja, deve registrar informações suficientes para relacionar o resultado ao componente inspecionado, à área examinada, ao procedimento aplicado e aos critérios utilizados.
Essa rastreabilidade é importante para auditorias, histórico de manutenção, decisões de fabricação, montagem, adequação técnica e comprovação de conformidade com as especificações do projeto.
De forma geral, a avaliação dos resultados do ensaio PM segue esta lógica:
- primeiro, identifica-se se há ou não indicações relevantes na área inspecionada;
- depois, as indicações são analisadas conforme o procedimento e os requisitos aplicáveis;
- em seguida, compara-se o resultado com os critérios de aceitação definidos para o projeto;
- por fim, registra-se a conclusão técnica no relatório, indicando a condição avaliada e a decisão correspondente.
Esse cuidado evita dois problemas comuns, reprovar uma peça apenas pela presença de qualquer marcação sem avaliar o critério aplicável, ou aceitar uma condição sem verificar se ela atende aos requisitos técnicos exigidos.
Em inspeções industriais, especialmente em soldas, estruturas metálicas, componentes de fabricação, skids, spools e conjuntos sujeitos a responsabilidade operacional, a interpretação precisa ser técnica, documentada e alinhada ao escopo contratado.
A Jota Soldas executa Ensaios Não Destrutivos com base em critérios técnicos específicos e requisitos aplicáveis ao contexto de cada projeto, avaliando materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização.
Esse alinhamento é essencial porque diferentes aplicações podem exigir níveis distintos de controle, registro e aceitação, sempre conforme as especificações técnicas envolvidas.
Mini glossário técnico
- Indicação: sinal observado durante o ensaio, como o acúmulo de partículas em uma região da peça. A indicação aponta uma condição que precisa ser avaliada, mas não representa, por si só, uma reprovação.
- Descontinuidade: interrupção ou alteração na continuidade esperada do material ou da solda. Pode ou não ser considerada inaceitável, dependendo dos critérios técnicos aplicáveis.
- Defeito: descontinuidade que não atende ao critério de aceitação definido para o projeto, norma aplicável ou especificação técnica.
- Critério de aceitação: conjunto de requisitos usado para decidir se uma indicação ou descontinuidade é aceitável, exige reparo, demanda ensaio complementar ou leva à reprovação do item inspecionado.
Assim, a documentação do ensaio PM não é apenas uma formalidade.
Ela sustenta a conformidade, a rastreabilidade e a tomada de decisão técnica.
Em vez de tratar o resultado como uma simples resposta de aprovado ou reprovado sem contexto, a inspeção deve considerar o procedimento, os requisitos normativos e as especificações do projeto para gerar uma avaliação consistente e útil à segurança operacional.
Diferenças entre partículas magnéticas e outros Ensaios Não Destrutivos!
Os Ensaios Não Destrutivos não devem ser escolhidos como se houvesse um método universal para todas as situações.
Cada técnica tem um princípio de detecção, um tipo de material mais adequado, uma profundidade de investigação e uma forma específica de interpretar indicações.
Na inspeção de soldagem, estruturas metálicas, skids, spools, componentes industriais e juntas soldadas, a decisão técnica costuma considerar o material, a geometria da peça, o acesso à superfície, o tipo de descontinuidade esperado e os requisitos do projeto.
Dentro desse contexto, o Ensaio por partículas magnéticas se diferencia por ser aplicado a materiais ferromagnéticos e por ser indicado para revelar descontinuidades superficiais e subsuperficiais próximas à superfície.
Ele não ocupa o mesmo papel do Ultrassom ou da Radiografia, que são usados para investigar condições internas, nem substitui automaticamente o Líquido Penetrante ou o Ensaio Visual.
Em uma estratégia de controle de qualidade bem definida, esses métodos podem ser complementares.
A Jota Soldas atua com Ensaios Não Destrutivos voltados à avaliação de materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer a utilização, incluindo métodos como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Radiografia.
A escolha entre eles deve seguir critérios técnicos específicos e os requisitos aplicáveis ao projeto.
| Método de END | Aplicação geral | Tipo de descontinuidade investigada | Pontos de atenção |
|---|---|---|---|
| Ensaio Visual (EV) | Avaliação visual direta ou auxiliada da superfície de soldas, peças e estruturas | Irregularidades aparentes, condições superficiais, descontinuidades visíveis e aspectos geométricos observáveis | Depende de acesso visual, iluminação adequada, preparação da área e critério de avaliação |
| Líquido Penetrante (LP) | Inspeção de descontinuidades abertas à superfície em materiais aplicáveis | Trincas, porosidades abertas, dobras e outras indicações superficiais comunicantes com a superfície | Exige preparação e limpeza adequadas; não investiga falhas internas |
| Partículas Magnéticas (PM) | Inspeção magnética em materiais ferromagnéticos, especialmente em soldas e componentes metálicos | Descontinuidades superficiais e subsuperficiais próximas à superfície, como trincas e interrupções que geram campo de fuga | Depende da magnetização da peça e não se aplica a qualquer material |
| Ultrassom (UT) | Avaliação volumétrica por propagação de ondas ultrassônicas em componentes e juntas soldadas | Descontinuidades internas, falta de fusão, inclusões, descontinuidades volumétricas e variações internas interpretáveis pelo método | Requer acesso adequado, técnica compatível com a geometria e interpretação especializada |
| Radiografia (RT) | Inspeção volumétrica por imagem radiográfica de soldas e componentes | Problemas internos e descontinuidades volumétricas registradas em imagem | A aplicação depende de requisitos técnicos, condições de segurança e viabilidade operacional |
Ensaio por partículas magnéticas: critérios técnicos e aplicações!
A principal diferença entre esses métodos está na pergunta que cada um ajuda a responder.
O Ensaio Visual costuma ser a primeira camada de avaliação, pois permite observar acabamento, alinhamento, perfil de solda, respingos, mordeduras aparentes e outras condições detectáveis pela inspeção da superfície.
Ele é essencial, mas limitado ao que pode ser visualizado.
O Líquido Penetrante também atua na superfície, porém com outro mecanismo, o líquido entra em descontinuidades abertas e, depois das etapas de remoção e revelação, evidencia indicações que poderiam não ser percebidas apenas visualmente.
Por isso, é útil quando o objetivo é investigar descontinuidades superficiais abertas em materiais compatíveis com o procedimento.
O Ensaio por partículas magnéticas tem uma lógica diferente.
Ele depende da magnetização de materiais ferromagnéticos.
Quando há uma descontinuidade, o fluxo magnético pode ser interrompido e gerar campos de fuga, provocando o acúmulo de partículas na região.
Essa característica torna o método relevante para inspeção de soldas, componentes metálicos e estruturas em que se busca identificar indicações superficiais e próximas à superfície, desde que o material permita magnetização adequada.
Já o Ultrassom e a Radiografia são empregados quando a necessidade é investigar o interior do componente ou da junta soldada.
O UT interpreta o comportamento de ondas sonoras no material, enquanto o RT registra variações internas por meio de imagem radiográfica.
Ambos podem ser relevantes quando a preocupação técnica envolve descontinuidades internas que não seriam acessíveis por EV, LP ou PM.
Um ponto importante para evitar interpretações incorretas é que a presença de uma indicação não significa, por si só, reprovação automática.
A indicação precisa ser avaliada conforme procedimento, norma aplicável, especificação do projeto e critérios de aceitação.
Em outras palavras, o END detecta e evidencia condições que devem ser analisadas tecnicamente; a classificação como aceitável ou não aceitável depende do critério adotado.
Também não é correto afirmar que um método é sempre melhor que outro.
Em muitos projetos industriais, a melhor escolha pode estar na combinação de técnicas.
Uma junta soldada, por exemplo, pode passar por Ensaio Visual para avaliação superficial inicial, Partículas Magnéticas para investigar descontinuidades em material ferromagnético e Ultrassom ou Radiografia quando houver necessidade de verificação interna.
A sequência e a combinação variam conforme o escopo, o tipo de componente, o requisito contratual e a criticidade da aplicação.
Para compradores técnicos, equipes de qualidade e responsáveis por manutenção, a comparação mais útil não é escolher o método mais conhecido, mas identificar qual END responde melhor ao risco que se deseja controlar.
Se a dúvida está na condição superficial visível, o EV pode ser suficiente como etapa inicial.
Se o foco são descontinuidades superficiais abertas, o LP pode ser considerado.
Se o material é ferromagnético e a preocupação envolve trincas superficiais ou próximas à superfície, o PM pode ser adequado.
Se a preocupação está no volume interno da peça, UT e RT tendem a entrar na análise técnica.
Em uma visão integrada de controle de qualidade, EV, LP, PM, UT e RT formam um conjunto de recursos para apoiar decisões mais seguras em soldagem, fabricação, montagem industrial e manutenção.
A seleção correta evita generalizações, preserva o componente inspecionado e contribui para que a avaliação esteja alinhada aos requisitos técnicos do projeto.
Para saber mais sobre Ensaio por partículas magnéticas
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

