Galeria


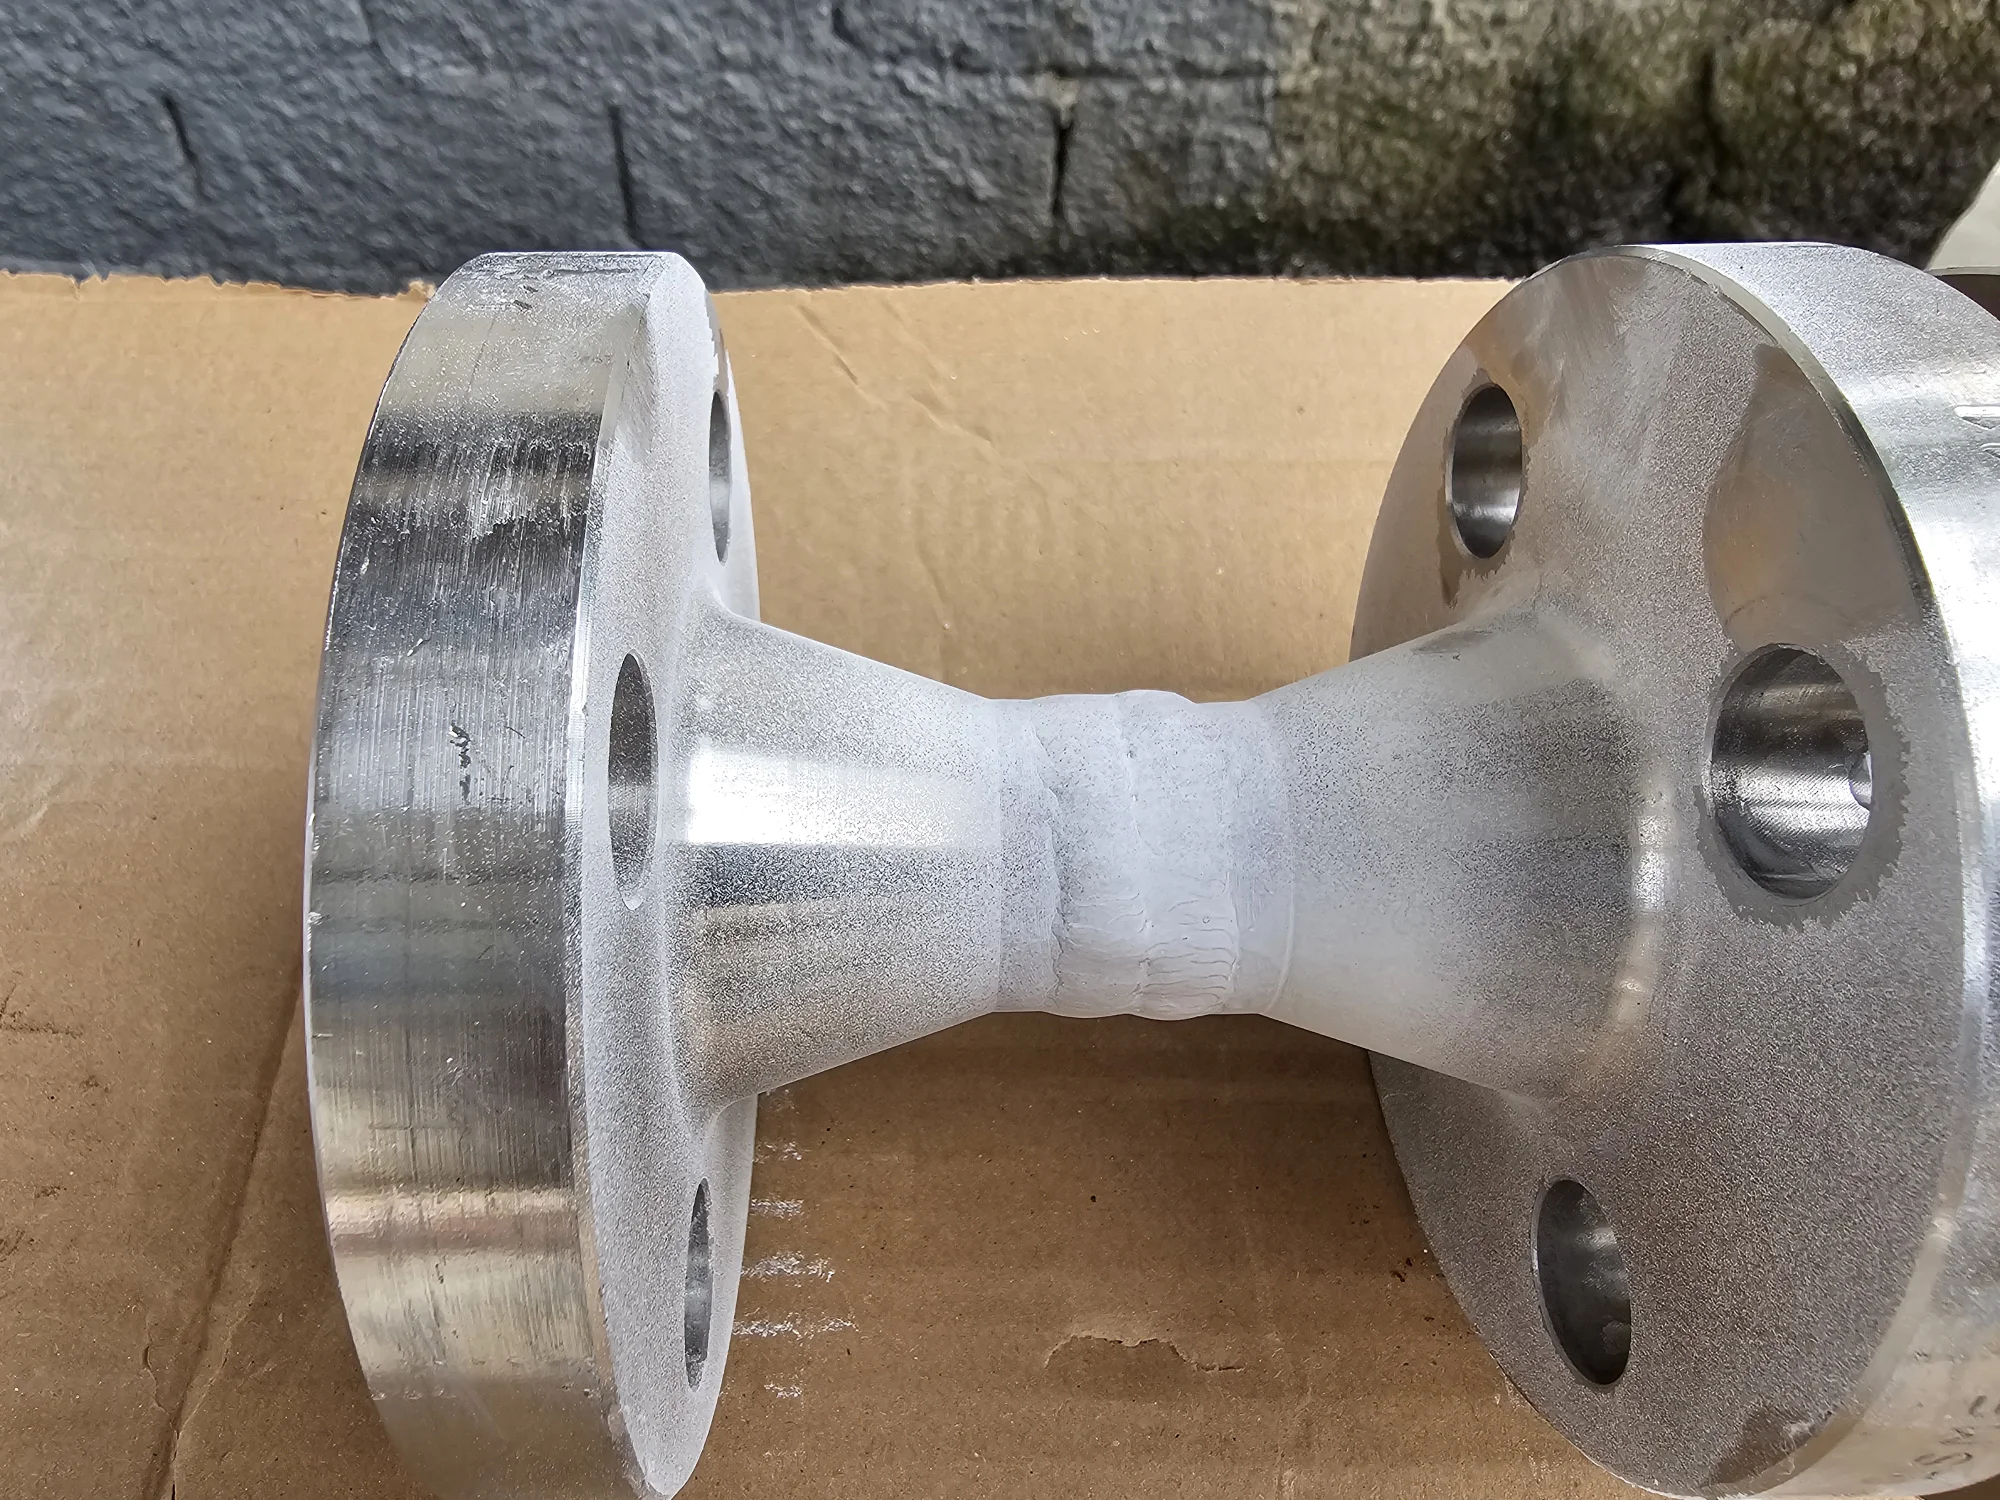







Clique nas imagens para ampliar
O que são Ensaios de solda e por que eles são essenciais na indústria?
Ensaios de solda são inspeções e testes aplicados a juntas soldadas para verificar integridade, qualidade e conformidade técnica.
Na prática industrial, eles ajudam a identificar descontinuidades, avaliar condições de soldagem e confirmar se uma junta soldada atende aos critérios de aceitação definidos pelo projeto, por especificações técnicas ou por normas aplicáveis.
Quando uma estrutura metálica, spool, skid, tubulação, base, suporte ou componente industrial depende de juntas soldadas, a inspeção de solda deixa de ser apenas uma etapa de verificação e passa a ser uma ferramenta de controle de risco.
O objetivo não é somente encontrar falhas visíveis, mas reduzir a possibilidade de problemas operacionais, retrabalho, intervenções tardias e decisões tomadas sem evidência técnica durante a fabricação, montagem ou manutenção.
Ensaios de solda são métodos de avaliação usados para verificar se uma junta soldada apresenta condições adequadas de segurança, integridade estrutural e conformidade normativa, podendo incluir avaliações visuais, superficiais e internas conforme a necessidade do projeto.
Esses ensaios podem ser realizados por diferentes abordagens.
Uma avaliação visual observa aspectos aparentes da solda, como acabamento, geometria e irregularidades visíveis.
Métodos superficiais, como líquido penetrante ou partículas magnéticas, são usados para investigar descontinuidades abertas ou próximas à superfície, conforme a compatibilidade do material e do método.
Já métodos internos, como ultrassom ou radiografia, permitem avaliar regiões não visíveis da junta, sempre de acordo com critérios técnicos definidos.
Entre os principais objetivos da inspeção de solda estão:
- verificar a integridade da junta soldada antes da liberação do componente;
- identificar descontinuidades que possam comprometer a segurança ou o desempenho;
- apoiar o controle de qualidade em processos de soldagem, fabricação e montagem;
- reduzir retrabalho ao detectar problemas em etapas mais oportunas do projeto;
- contribuir para a conformidade com requisitos técnicos, normas aplicáveis e critérios de aceitação;
- aumentar a confiabilidade de estruturas metálicas, componentes industriais e equipamentos soldados;
- fornecer base técnica para decisões de manutenção, adequação ou continuidade de uso.
Um ponto importante é que uma indicação encontrada durante o ensaio não significa, automaticamente, reprovação da solda.
A interpretação depende do tipo de descontinuidade, da aplicação do componente, da criticidade da operação e dos critérios de aceitação definidos.
Por isso, a inspeção precisa ser conduzida com linguagem técnica, método adequado e análise compatível com o projeto.
No contexto dos Ensaios Não Destrutivos, a grande vantagem é avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização.
Isso é especialmente relevante na indústria porque permite controlar a qualidade preservando o componente, o que contribui para segurança operacional e eficiência nas etapas de fabricação, montagem e manutenção.
A Jota Soldas atua com soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos, desenvolvendo avaliações conforme as especificidades de cada projeto.
Essa combinação é relevante porque a inspeção de solda não deve ser tratada como um procedimento isolado, ela precisa dialogar com o tipo de material, a geometria da junta, a finalidade do componente, o processo de fabricação e os requisitos técnicos exigidos.
Ensaios de solda são inspeções aplicadas a juntas soldadas para verificar integridade, qualidade e conformidade técnica.
Eles ajudam a detectar descontinuidades, prevenir falhas, reduzir retrabalho e aumentar a confiabilidade de estruturas e componentes industriais, podendo envolver métodos visuais, superficiais ou internos conforme o projeto.
Ensaios Não Destrutivos: como inspecionar sem comprometer o componente?
Os Ensaios Não Destrutivos, também chamados de END, são métodos de inspeção usados para avaliar a condição de materiais, componentes, estruturas metálicas e juntas soldadas sem danificar a peça analisada.
Na prática, eles permitem verificar integridade, identificar possíveis descontinuidades e apoiar o controle de qualidade sem comprometer a utilização do componente após a inspeção.
O que é um ensaio não destrutivo em solda? É uma inspeção aplicada à junta soldada para avaliar sua condição superficial ou interna sem remover amostras, cortar, romper ou inutilizar o componente.
O objetivo é obter informações técnicas sobre a solda mantendo a preservação da peça.
Essa característica é especialmente importante em ambientes industriais, nos quais componentes fabricados, montados ou em manutenção precisam ser avaliados sem perda de funcionalidade.
Em estruturas metálicas, skids, spools, tubulações, conjuntos soldados e componentes personalizados, o END contribui para decisões mais seguras sobre aceitação, correção, continuidade de uso ou necessidade de análise complementar.
Ensaios não destrutivos x ensaios destrutivos!
| Tipo de ensaio | Como funciona | O que acontece com o componente | Uso geral |
|---|---|---|---|
| Ensaio não destrutivo | Avalia a peça por métodos de inspeção visual, superficial ou volumétrica | O componente é preservado e pode continuar apto ao uso, conforme avaliação técnica | Controle de qualidade, manutenção, fabricação, montagem e verificação de conformidade |
| Ensaio destrutivo | Exige a retirada, ruptura, corte ou deformação de uma amostra ou corpo de prova | A amostra analisada é comprometida ou inutilizada | Avaliação de propriedades mecânicas, qualificação e análises específicas de desempenho do material ou da junta |
Ensaios de solda: critérios técnicos e aplicações
A diferença central está no impacto sobre o item avaliado.
Enquanto um ensaio destrutivo analisa o comportamento de uma amostra até seu limite ou rompimento, o END busca detectar indicações sem comprometer a peça inspecionada.
Por isso, ele é amplamente utilizado quando a preservação do componente é parte do requisito técnico do projeto.
Entre os métodos de END aplicados à inspeção de soldas, os mais comuns incluem:
- EV, Ensaio Visual: utilizado para avaliação direta das condições aparentes da solda, como acabamento, geometria, irregularidades visíveis e aspectos superficiais.
- LP, Líquido Penetrante: indicado para revelar descontinuidades abertas à superfície em materiais compatíveis com o método.
- PM, Partículas Magnéticas: aplicado em materiais ferromagnéticos para identificar indicações superficiais e, em determinadas condições, próximas à superfície.
- UT, Ultrassom: empregado para investigar falhas internas por meio de ondas ultrassônicas, conforme geometria, acesso e critérios técnicos aplicáveis.
- RT, Radiografia: utilizado para avaliar descontinuidades internas em componentes, com interpretação baseada em requisitos definidos para o projeto.
Nenhum método deve ser tratado como universal.
A escolha entre EV, LP, PM, UT ou RT depende de fatores como material, espessura, geometria da junta soldada, acesso à região inspecionada, tipo de descontinuidade esperada, criticidade do componente e requisito normativo ou especificação técnica aplicável.
Uma trinca superficial, por exemplo, pode demandar uma abordagem diferente de uma falha interna; da mesma forma, um material ferromagnético pode permitir métodos que não se aplicam a outros materiais.
O END costuma ser aplicado em situações como:
- inspeção de juntas soldadas durante ou após a fabricação;
- avaliação de estruturas metálicas antes da liberação para uso;
- controle de qualidade em componentes industriais soldados;
- verificação de soldas em skids, spools e conjuntos montados;
- apoio à manutenção industrial sem desmontagens desnecessárias;
- análise de conformidade com critérios técnicos definidos em projeto;
- identificação antecipada de indicações que possam exigir correção ou investigação complementar.
Na Jota Soldas, os Ensaios Não Destrutivos fazem parte de uma abordagem voltada à avaliação da integridade e conformidade de soldagens, estruturas metálicas e componentes industriais conforme critérios técnicos específicos.
Como a empresa atua com soldagem, fabricação e montagem industrial, a inspeção pode ser direcionada às particularidades de cada projeto, considerando o tipo de componente, a aplicação e as exigências técnicas envolvidas.
O END não é apenas uma forma de encontrar falhas.
Ele é uma ferramenta de decisão técnica, ajuda a preservar o componente, reduzir incertezas, apoiar o controle de qualidade e aumentar a confiabilidade de equipamentos e estruturas sem comprometer sua utilização.
Principais métodos de END aplicados à inspeção de soldas!
Os Ensaios Não Destrutivos aplicados à inspeção de soldas podem ser escolhidos conforme o tipo de junta soldada, o material, o acesso à região inspecionada, a etapa do projeto e o tipo de descontinuidade que se pretende identificar.
Na prática, EV, LP, PM, UT e RT não devem ser vistos como métodos concorrentes em todos os cenários, muitas vezes, eles se complementam dentro de um plano de inspeção orientado por requisitos técnicos e critérios de aceitação.
| Método de END | Finalidade principal | Tipo de indicação mais associada | Aplicação geral |
|---|---|---|---|
| EV – Ensaio Visual | Avaliar a condição superficial da solda e sua aparência geral | Irregularidades visíveis, desalinhamento, mordeduras aparentes, descontinuidades superficiais evidentes | Inspeção inicial, acompanhamento de fabricação, montagem e manutenção |
| LP – Líquido Penetrante | Evidenciar descontinuidades abertas à superfície | Trincas superficiais, porosidades abertas, falta de continuidade superficial | Materiais compatíveis com o método e superfícies preparadas para inspeção |
| PM – Partículas Magnéticas | Detectar descontinuidades em materiais ferromagnéticos | Indicações superficiais e subsuperficiais próximas à superfície | Componentes e juntas soldadas em materiais ferromagnéticos |
| UT – Ultrassom | Investigar falhas internas por ondas ultrassônicas | Descontinuidades internas, falta de fusão, falta de penetração e outras indicações internas avaliadas por critério técnico | Peças, estruturas e soldas em que a geometria e o acesso permitam a inspeção |
| RT – Radiografia | Identificar problemas internos por registro radiográfico | Indicações volumétricas e internas no componente ou na junta soldada | Componentes industriais e soldas que exigem avaliação interna conforme requisito aplicável |
Ensaios de solda: critérios técnicos e aplicações
O Ensaio Visual é um dos métodos mais importantes na inspeção de solda porque permite uma primeira avaliação das condições superficiais da junta soldada.
Ele pode indicar irregularidades visíveis, acabamento inadequado, desalinhamentos, mordeduras aparentes, respingos excessivos ou outras condições que precisem ser avaliadas conforme o procedimento e o critério de aceitação do projeto.
Apesar de parecer simples, o EV não deve ser tratado como uma observação informal.
Em aplicações industriais, a inspeção visual exige atenção à preparação da superfície, iluminação, acesso, geometria da junta e requisitos técnicos aplicáveis.
Ele costuma ser uma etapa estratégica porque pode orientar a necessidade de métodos complementares, como LP, PM, UT ou RT.
LP – Ensaio por Líquido Penetrante
O Ensaio por Líquido Penetrante é utilizado para identificar descontinuidades superficiais abertas à superfície em materiais compatíveis com o método.
Em termos práticos, o LP auxilia na visualização de indicações que poderiam passar despercebidas em uma inspeção apenas visual, desde que a superfície esteja adequadamente preparada e que o procedimento seja aplicado conforme critérios técnicos.
Esse método é especialmente relevante quando a preocupação está em descontinuidades superficiais, como trincas abertas, porosidades abertas ou falta de continuidade na superfície da solda.
A interpretação, porém, não deve ser automática, a presença de uma indicação precisa ser comparada aos critérios de aceitação definidos para o projeto.
PM – Ensaio por Partículas Magnéticas
O Ensaio por Partículas Magnéticas é aplicado em materiais ferromagnéticos e contribui para a detecção de descontinuidades superficiais e subsuperficiais próximas à superfície.
De forma geral, o método utiliza a resposta do material ao campo magnético para evidenciar regiões onde pode haver uma interrupção na continuidade do componente ou da junta soldada.
Na inspeção de soldas, o PM pode ser útil quando o material permite sua aplicação e quando o objetivo é investigar indicações próximas à superfície.
Como em qualquer método de END, sua seleção depende de fatores como material, geometria, condição superficial, acesso à área inspecionada e requisito normativo ou especificação técnica do projeto.
UT – Ensaio por Ultrassom
O Ensaio por Ultrassom utiliza ondas ultrassônicas para avaliar a presença de falhas internas em materiais, componentes e juntas soldadas.
Ele é frequentemente associado à inspeção de descontinuidades internas, como falta de fusão, falta de penetração ou outras indicações que precisam ser analisadas conforme critérios técnicos aplicáveis.
A efetividade do UT depende de variáveis como espessura, geometria da peça, tipo de junta, acesso para inspeção, condição superficial e procedimento adotado.
Por isso, ele deve ser escolhido com base no que se pretende verificar e no nível de confiabilidade exigido para a aplicação industrial.
RT – Ensaio Radiográfico
O Ensaio Radiográfico é utilizado para identificar problemas internos em componentes e juntas soldadas por meio de uma avaliação radiográfica.
Em contexto industrial, o RT é uma alternativa importante quando há necessidade de examinar a condição interna da solda ou do componente sem comprometer sua utilização.
Assim como outros métodos de END, a radiografia não deve ser entendida como uma solução universal.
Sua aplicação depende do componente, da geometria, do acesso, dos requisitos técnicos e dos critérios de aceitação definidos.
O resultado da inspeção precisa ser interpretado tecnicamente, evitando conclusões simplificadas sem análise do contexto do projeto.
Como orientar a seleção do método de END?
Antes de definir o método mais adequado para a inspeção de solda, algumas perguntas ajudam a conduzir a decisão técnica:
- A descontinuidade esperada é superficial, subsuperficial ou interna?
- O material é ferromagnético, permitindo o uso de partículas magnéticas?
- A superfície está acessível e em condição adequada para inspeção?
- A geometria da junta soldada favorece a aplicação do método escolhido?
- O objetivo é uma avaliação inicial, complementar ou final?
- Há requisito normativo, especificação técnica ou critério de aceitação definido para o projeto?
- A inspeção será aplicada em fabricação, montagem, manutenção, adequação ou verificação de componente já instalado?
- O risco operacional do equipamento ou estrutura exige métodos complementares?
A escolha adequada dos métodos de END em soldas deve considerar o risco, o material, o acesso, a etapa do projeto e o requisito técnico aplicável.
A Jota Soldas oferece Ensaios Não Destrutivos com foco na avaliação da integridade de materiais, estruturas metálicas, componentes e juntas soldadas, alinhando a inspeção às especificidades de cada projeto industrial.
Como escolher o ensaio adequado para cada tipo de solda ou componente?
A seleção do ensaio adequado começa pela análise técnica da junta soldada e do componente inspecionado.
Antes de definir entre Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia, é necessário avaliar fatores como material, espessura, geometria da peça, acessibilidade à região soldada, tipo de descontinuidade esperada, criticidade da aplicação e norma ou especificação técnica do projeto.
A escolha dos Ensaios de solda deve considerar o que se pretende verificar e quais critérios de aceitação serão adotados.
Em uma inspeção de caldeiraria, estruturas metálicas, skids, spools, manutenção industrial, fabricação ou montagem, o método não deve ser escolhido apenas pela disponibilidade, ele precisa estar alinhado ao plano de inspeção, ao requisito normativo aplicável e ao risco associado ao componente em operação.
Na prática, o raciocínio costuma partir de uma pergunta central, a suspeita está na superfície ou no interior da solda? Descontinuidades superficiais, como indicações abertas à superfície, tendem a exigir métodos voltados à inspeção externa da junta, como EV, LP ou PM, conforme o material e a condição de acesso.
Já falhas internas, como descontinuidades volumétricas ou falta de continuidade no interior da junta, normalmente exigem métodos capazes de avaliar o volume do material, como UT ou RT, sempre de acordo com os critérios técnicos aplicáveis.
Também é importante considerar que nenhum método deve ser tratado como solução universal.
O Ensaio Visual pode ser uma etapa inicial importante, mas não substitui métodos capazes de detectar descontinuidades não visíveis.
O Líquido Penetrante depende de condições adequadas de superfície e compatibilidade com o material.
As Partículas Magnéticas são indicadas para materiais ferromagnéticos.
O Ultrassom exige análise da geometria, acesso e condições de propagação das ondas.
A Radiografia pode ser aplicada para avaliação interna, mas sua adoção depende das exigências do projeto e das condições técnicas envolvidas.
Fluxograma textual de decisão:
Identifique o componente e a aplicação:
- É uma estrutura metálica, tubulação, skid, spool, peça de caldeiraria ou componente personalizado?
- A solda pertence a uma etapa de fabricação, montagem, adequação ou manutenção industrial?
- Qual é a criticidade do componente para segurança, operação e confiabilidade?
Verifique o material e a geometria:
- O material é ferromagnético?
- A espessura permite avaliação adequada pelo método pretendido?
- A geometria da junta favorece ou limita o acesso à região inspecionada?
- Há preparação superficial compatível com métodos de superfície?
Defina o tipo de descontinuidade que se deseja investigar:
- Para irregularidades visíveis: considerar Ensaio Visual.
- Para descontinuidades superficiais abertas: considerar Líquido Penetrante, quando aplicável.
- Para descontinuidades superficiais ou próximas à superfície em material ferromagnético: considerar Partículas Magnéticas.
- Para falhas internas: considerar Ultrassom ou Radiografia, conforme o requisito técnico, acesso, geometria e critério de aceitação.
Consulte a especificação técnica do projeto:
- Há norma técnica aplicável?
- Existe procedimento de inspeção definido?
- O projeto determina critérios de aceitação?
- O plano de inspeção exige combinação de métodos?
Compare a indicação encontrada com o critério de aceitação:
- A presença de uma indicação não significa, por si só, reprovação automática.
- A interpretação deve considerar dimensão, localização, tipo de descontinuidade e requisito técnico aplicável.
- A decisão deve ser baseada em documentação, procedimento e critérios definidos para o projeto.
Critérios técnicos técnico para escolher o método de inspeção:
- Material do componente identificado.
- Tipo de junta soldada compreendido.
- Espessura e geometria avaliadas.
- Acesso à região soldada confirmado.
- Tipo de descontinuidade esperada definido.
- Criticidade da aplicação considerada.
- Norma, especificação técnica ou requisito do projeto verificado.
- Critério de aceitação estabelecido antes da interpretação.
- Plano de inspeção alinhado à etapa do projeto.
- Método escolhido conforme limitações e finalidade técnica.
Exemplos genéricos de aplicação:
- Em uma junta soldada com necessidade de avaliação inicial das condições aparentes, o Ensaio Visual pode ser utilizado para identificar irregularidades superficiais observáveis.
- Em uma peça com suspeita de descontinuidade superficial aberta, o Líquido Penetrante pode ser considerado quando o material e a preparação da superfície forem compatíveis.
- Em componentes ferromagnéticos, as Partículas Magnéticas podem auxiliar na detecção de descontinuidades superficiais ou próximas à superfície.
- Em soldas nas quais a preocupação está relacionada a falhas internas, o Ultrassom ou a Radiografia podem ser avaliados conforme a geometria, o acesso e os requisitos técnicos definidos.
- Em projetos industriais com maior criticidade, pode ser necessário combinar métodos para ampliar a confiabilidade da inspeção, sempre conforme o plano de inspeção e a especificação do projeto.
A Jota Soldas desenvolve Ensaios Não Destrutivos com base nas especificidades de cada projeto, integrando sua atuação em soldagem, fabricação e montagem industrial à avaliação de integridade e conformidade de juntas soldadas e componentes.
Esse cuidado é especialmente relevante para indústrias metalúrgicas, fabricação e montagem, caldeirarias, óleo e gás e outras demandas industriais que exigem inspeção técnica de soldas, estruturas metálicas, skids, spools e componentes personalizados.
Para avaliar solda superficial, costumam ser considerados métodos como Ensaio Visual, Líquido Penetrante ou Partículas Magnéticas, conforme material e acesso.
Para avaliar solda interna, podem ser considerados Ultrassom ou Radiografia, de acordo com a espessura, geometria, criticidade e critérios técnicos do projeto.
Descontinuidades, defeitos e critérios de aceitação em juntas soldadas
Em inspeção de solda, uma junta soldada não deve ser avaliada apenas como aprovada ou reprovada sem contexto técnico.
O resultado de um ensaio precisa ser interpretado conforme o método aplicado, o tipo de indicação encontrada, a criticidade do componente e os critérios de aceitação definidos por norma técnica, especificação do projeto ou procedimento de inspeção.
Glossário técnico curto
- Indicação: sinal observado durante o ensaio, como uma marca no líquido penetrante, uma resposta no ultrassom, uma evidência visual ou uma imagem registrada em radiografia. A indicação mostra que algo merece avaliação, mas não significa, por si só, reprovação.
- Descontinuidade: interrupção, variação ou irregularidade na continuidade esperada do material ou da solda. Pode estar na superfície, próxima à superfície ou no interior da junta soldada.
- Defeito: descontinuidade que excede os limites permitidos pelos critérios de aceitação aplicáveis. Ou seja, uma descontinuidade só passa a ser tratada como defeito quando não atende ao requisito técnico definido para aquele projeto.
Essa diferença é importante porque nem toda indicação detectada em Ensaios Não Destrutivos representa falha crítica.
A interpretação correta depende da comparação entre o que foi encontrado e o que é permitido para aquela junta, material, aplicação e requisito normativo.
Exemplos de descontinuidades observáveis em soldas
Alguns problemas podem aparecer em juntas soldadas durante inspeções visuais, superficiais ou internas.
Entre os exemplos comuns no setor estão:
- Porosidade: presença de cavidades ou poros que podem estar distribuídos na solda ou concentrados em uma região. A aceitação depende de fatores como quantidade, dimensão, localização e requisito aplicável.
- Trinca: descontinuidade linear que exige atenção técnica elevada, pois pode estar associada a concentração de tensões, condições metalúrgicas ou solicitações de serviço. A análise deve seguir critérios de aceitação específicos.
- Falta de fusão: ocorre quando não há união adequada entre o metal de solda e o metal de base, ou entre passes de solda. Pode comprometer a continuidade da junta, dependendo da extensão e da aplicação.
- Falta de penetração: relacionada à penetração insuficiente da solda na raiz ou em regiões previstas no projeto da junta. Sua relevância deve ser avaliada conforme geometria, espessura e especificação técnica.
- Mordedura: sulco ou redução local junto à margem do cordão de solda. Pode ser aceitável ou não conforme profundidade, extensão e critérios definidos.
- Desalinhamento: diferença de posição entre partes unidas, que pode impactar montagem, distribuição de esforços e conformidade dimensional, dependendo da tolerância prevista.
Esses exemplos não devem ser interpretados de forma isolada.
A mesma indicação pode ter impacto diferente em uma estrutura metálica, um spool, um skid, um componente de caldeiraria ou uma peça em manutenção industrial, porque a função do componente e o requisito do projeto influenciam diretamente a decisão técnica.
Como os critérios de aceitação orientam a decisão?
O critério de aceitação é o parâmetro usado para decidir se uma indicação pode permanecer como está, se exige avaliação adicional, se demanda reparo ou se leva à reprovação da junta soldada.
Esse critério pode vir de normas técnicas, especificações do cliente, procedimentos de inspeção, requisitos de fabricação, documentos do projeto ou orientações aplicáveis ao tipo de componente.
Na prática, a interpretação costuma considerar pontos como:
- tipo de descontinuidade identificada;
- localização na junta soldada;
- dimensão, extensão ou concentração das indicações;
- material e espessura do componente;
- método de ensaio utilizado;
- criticidade da aplicação;
- etapa do projeto, como fabricação, montagem, adequação ou manutenção;
- requisito técnico ou normativo adotado para aceitação.
Por isso, uma inspeção tecnicamente consistente não se limita a encontrar marcas ou sinais.
Ela organiza evidências, relaciona as indicações ao contexto da soldagem e permite uma decisão mais segura sobre a conformidade da junta.
Atenção técnica, uma indicação detectada em EV, LP, PM, UT ou RT não deve ser tratada automaticamente como defeito.
A classificação depende da avaliação conforme critérios de aceitação aplicáveis.
Sem esse enquadramento, há risco de reprovar indevidamente uma solda aceitável ou, no sentido oposto, liberar uma condição que exigiria tratamento técnico.
O papel do laudo técnico e da rastreabilidade
Quando os resultados de uma inspeção são registrados, o laudo técnico ou relatório de ensaio contribui para documentar o que foi avaliado, qual método foi aplicado e quais evidências foram observadas.
Essa documentação ajuda no controle de qualidade, na rastreabilidade e na demonstração de conformidade com os requisitos definidos para o projeto.
O valor do ensaio, portanto, não está apenas na detecção de uma possível falha.
Está também na capacidade de sustentar uma decisão técnica com base em registros, critérios e procedimentos claros.
Na atuação da Jota Soldas, esse cuidado se conecta ao compromisso com qualidade, segurança, eficiência, responsabilidade e atenção aos detalhes em serviços de soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos.
Como cada projeto pode ter especificidades próprias, a avaliação de juntas soldadas precisa considerar o componente, a aplicação e os requisitos técnicos definidos antes de concluir se uma condição é aceitável ou não.
Interno: toda descontinuidade em solda é um defeito?
Não. Toda descontinuidade é uma irregularidade ou interrupção na continuidade esperada da solda ou do material, mas ela só é considerada defeito quando ultrapassa os limites permitidos pelos critérios de aceitação aplicáveis.
Por isso, a análise deve ser feita com base em norma, especificação técnica ou requisito do projeto, e não apenas pela presença da indicação.
Normas técnicas, rastreabilidade e documentação na inspeção de solda
Normas técnicas, procedimentos de inspeção, especificações do projeto e critérios de aceitação são elementos centrais para que os ensaios de solda tenham valor técnico real.
Em inspeções industriais, não basta executar um método de END e identificar uma indicação, é necessário registrar o que foi avaliado, qual requisito técnico orientou a análise e como a conformidade foi verificada.
Na prática, a documentação transforma a inspeção em evidência técnica.
Ela permite demonstrar que uma junta soldada, estrutura metálica, spool, skid ou componente industrial foi avaliado conforme critérios previamente definidos, contribuindo para controle de qualidade, segurança operacional, rastreabilidade e tomada de decisão durante fabricação, montagem, adequação ou manutenção.
A Jota Soldas executa Ensaios Não Destrutivos com base em critérios técnicos específicos e busca alinhamento com normas técnicas aplicáveis às necessidades de cada projeto, sem tratar a inspeção como um procedimento isolado.
Essa abordagem é importante porque o valor do END está tanto na execução correta do ensaio quanto na capacidade de sustentar tecnicamente a interpretação dos resultados.
Por que normas e critérios de aceitação importam?
Normas técnicas e especificações de projeto funcionam como referências para definir como a inspeção deve ser conduzida e como os resultados devem ser avaliados.
Elas ajudam a responder perguntas essenciais:
- Qual método de END é adequado para o material, geometria e tipo de descontinuidade esperada?
- Qual região da junta soldada ou componente deve ser inspecionada?
- Quais condições tornam uma indicação aceitável ou não aceitável?
- Como registrar os resultados para manter rastreabilidade?
- Quem deve utilizar essas informações no controle de qualidade, na manutenção ou na liberação de etapas do projeto?
Esse ponto é decisivo, uma indicação detectada em uma inspeção não deve ser interpretada de forma isolada.
A avaliação precisa considerar o requisito normativo, o critério de aceitação e a criticidade da aplicação.
Em outras palavras, o END não é apenas uma busca por falhas; ele é uma ferramenta de conformidade técnica.
Critérios técnicos de documentação esperada em projetos de inspeção
A documentação pode variar conforme o escopo, o tipo de componente e a exigência do projeto.
De forma geral, um processo bem orientado tende a considerar registros como:
- identificação do componente, estrutura, junta soldada ou trecho inspecionado;
- método de END aplicado, como EV, LP, PM, UT ou RT, conforme a necessidade técnica;
- procedimento de inspeção ou referência técnica utilizada;
- critérios de aceitação definidos por norma, especificação ou requisito do projeto;
- condições relevantes da inspeção, como acesso, superfície, geometria e limitações observadas;
- descrição das indicações encontradas, quando aplicável;
- interpretação técnica conforme os critérios definidos;
- registros que permitam rastrear o que foi inspecionado, quando foi avaliado e sob quais parâmetros;
- conclusão compatível com o escopo contratado e com os requisitos aplicáveis.
Esse critérios técnicos não substitui a análise técnica do projeto, mas ajuda a mostrar por que a rastreabilidade é tão importante.
Sem registros claros, uma inspeção pode perder força como evidência de conformidade, mesmo quando o ensaio foi executado corretamente.
Cuidados ao contratar END para inspeção de solda
Ao contratar Ensaios Não Destrutivos, é recomendável avaliar se a empresa compreende o contexto da soldagem, da fabricação e da montagem industrial.
Isso é especialmente relevante em projetos envolvendo estruturas metálicas, caldeiraria, spools, skids, manutenção industrial e componentes personalizados.
Alguns cuidados importantes são:
- verificar se o escopo da inspeção está claramente definido;
- alinhar previamente quais juntas, regiões ou componentes serão avaliados;
- confirmar quais critérios técnicos serão utilizados para aceitação;
- evitar escolher o método apenas pelo nome, sem considerar material, espessura, acesso e tipo de descontinuidade esperada;
- considerar que falhas superficiais e internas podem exigir métodos diferentes;
- favorecer que as limitações do ensaio sejam compreendidas antes da interpretação dos resultados;
- manter registros organizados para apoiar controle de qualidade, manutenção e conformidade.
A experiência prática em soldagem e montagem industrial ajuda a interpretar melhor as necessidades do projeto, porque a inspeção não ocorre em um ambiente abstrato, ela está conectada a processos de fabricação, montagem, adequação, manutenção e segurança operacional.
Box de transparência: critérios técnicos antes de conclusões absolutas
Em inspeção de solda, uma conclusão responsável depende de contexto técnico.
O mesmo tipo de indicação pode ter interpretações diferentes conforme o projeto, o requisito normativo, a função do componente e o critério de aceitação aplicável.
Por isso, é inadequado afirmar que toda indicação representa reprovação automática ou que um único método de END é suficiente para qualquer situação.
A definição correta deve considerar o material, a geometria, a acessibilidade, a criticidade da aplicação e o objetivo da inspeção.
A Jota Soldas atua com Ensaios Não Destrutivos voltados à avaliação da integridade de materiais, componentes, estruturas metálicas e juntas soldadas, preservando o componente e observando critérios técnicos aplicáveis.
Essa postura reforça a importância de uma inspeção documentada, rastreável e alinhada ao controle de qualidade industrial.
Por que a conformidade normativa é importante em ensaios de solda?
A conformidade normativa é importante porque fornece critérios objetivos para planejar, executar, registrar e interpretar a inspeção.
Sem uma referência técnica, a análise pode se tornar subjetiva e dificultar decisões sobre aceitação, retrabalho, manutenção ou liberação de componentes.
Nos Ensaios Não Destrutivos, a conformidade também contribui para rastreabilidade, segurança operacional e controle de qualidade, permitindo demonstrar que a junta soldada ou componente foi avaliado de acordo com requisitos técnicos definidos para o projeto.
Quando contratar END com uma empresa especializada em soldagem e montagem industrial?
A contratação de Ensaios Não Destrutivos deve ser considerada sempre que a integridade de juntas soldadas, estruturas metálicas, skids, spools, componentes personalizados ou conjuntos industriais precisar ser verificada sem comprometer o uso da peça.
Em projetos de fabricação metálica, montagem industrial, manutenção, adequação ou caldeiraria, o END ajuda a transformar a inspeção de solda em uma etapa técnica de controle, e não apenas em uma ação corretiva após o surgimento de problemas.
Na prática, a inspeção pode ser relevante em diferentes momentos do projeto:
- Antes da fabricação ou montagem: quando o plano de inspeção precisa ser definido com base no material, na geometria do componente, na criticidade da aplicação e nos requisitos técnicos aplicáveis.
- Durante a fabricação: para acompanhar etapas intermediárias, avaliar juntas soldadas e identificar indicações antes que o avanço do projeto torne uma correção mais complexa.
- Após a soldagem ou montagem: para verificar a conformidade da junta soldada, do componente ou da estrutura antes da liberação para uso, instalação, manutenção ou continuidade operacional.
- Em manutenções e adequações: quando é necessário avaliar a condição de soldas e componentes já existentes sem danificar o item inspecionado.
Esse cuidado é especialmente importante em ambientes industriais nos quais segurança, confiabilidade e rastreabilidade técnica têm impacto direto na operação.
Setores como indústria metalúrgica, óleo e gás, fabricação e montagem, caldeirarias e manutenção industrial costumam demandar avaliação criteriosa de soldas, estruturas e componentes, pois uma descontinuidade não identificada pode gerar retrabalho, decisões tardias ou riscos operacionais.
Sinais de que um projeto pode precisar de END
Um projeto tende a exigir inspeção por END, quando há necessidade de:
- verificar a qualidade de juntas soldadas em estruturas metálicas;
- avaliar spools, skids, tubulações, bases, suportes ou componentes fabricados sob especificação;
- investigar descontinuidades superficiais ou internas sem cortar, romper ou inutilizar a peça;
- comprovar aderência a critérios de aceitação definidos por norma, especificação técnica ou projeto;
- apoiar decisões de manutenção, adequação ou liberação de componentes;
- reduzir incertezas técnicas em etapas críticas de fabricação e montagem;
- complementar o controle de qualidade da soldagem com métodos como EV, LP, PM, UT ou RT, conforme a necessidade da aplicação.
A vantagem de contratar END com uma empresa que também compreende soldagem, fabricação e montagem industrial está na leitura mais ampla do projeto.
A inspeção deixa de ser vista como um teste isolado e passa a considerar o contexto real da peça, como ela foi fabricada, onde será montada, quais esforços pode receber, que tipo de acesso existe para ensaio e quais descontinuidades são mais relevantes para aquela aplicação.
A Jota Soldas, fundada em 2019, atua com soldagem, fabricação e montagem industrial, além de oferecer Ensaios Não Destrutivos voltados à avaliação de materiais, componentes, estruturas metálicas e juntas soldadas.
Com experiência acumulada de mais de uma década do fundador no setor, a empresa desenvolve avaliações conforme as especificidades de cada projeto, com atenção à qualidade, segurança, eficiência e critérios técnicos aplicáveis.
Sua atuação nacional permite atender demandas industriais em diferentes contextos, sempre com foco em compreender a necessidade técnica antes de definir a abordagem de inspeção.
Para projetos que envolvem Ensaios de solda, a recomendação é avaliar o END ainda na fase de planejamento técnico.
Essa antecipação ajuda a escolher o método mais adequado, alinhar critérios de aceitação e evitar que a inspeção seja tratada apenas como uma formalidade ao final do processo.
Tópicos internos relacionados
- serviços de Ensaios Não Destrutivos;
- fabricação de estruturas metálicas;
- montagem industrial;
- manutenção industrial;
- skids e spools.
Como saber qual método aplicar?
A definição do método deve considerar o que se pretende detectar.
Descontinuidades superficiais podem exigir abordagens diferentes daquelas usadas para avaliar falhas internas.
Por isso, a escolha deve ser feita com base em análise técnica, critérios de aceitação e requisitos normativos aplicáveis ao projeto.
Perguntas frequentes
Quais métodos podem ser usados?
Os métodos citados para inspeção de soldas incluem Ensaio Visual (EV), Líquido Penetrante (LP), Partículas Magnéticas (PM), Ultrassom (UT) e Radiografia (RT).
A escolha depende do material, da geometria, do acesso à região inspecionada, do tipo de descontinuidade esperada e dos requisitos técnicos do projeto.
A inspeção substitui o controle de qualidade da soldagem?
Não. A inspeção por END complementa o controle de qualidade da soldagem.
Ela ajuda a verificar a integridade e a conformidade das juntas soldadas, mas não substitui boas práticas de fabricação, procedimentos adequados, qualificação técnica e acompanhamento das etapas de soldagem.
Para saber mais sobre Ensaios de solda
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

