Galeria


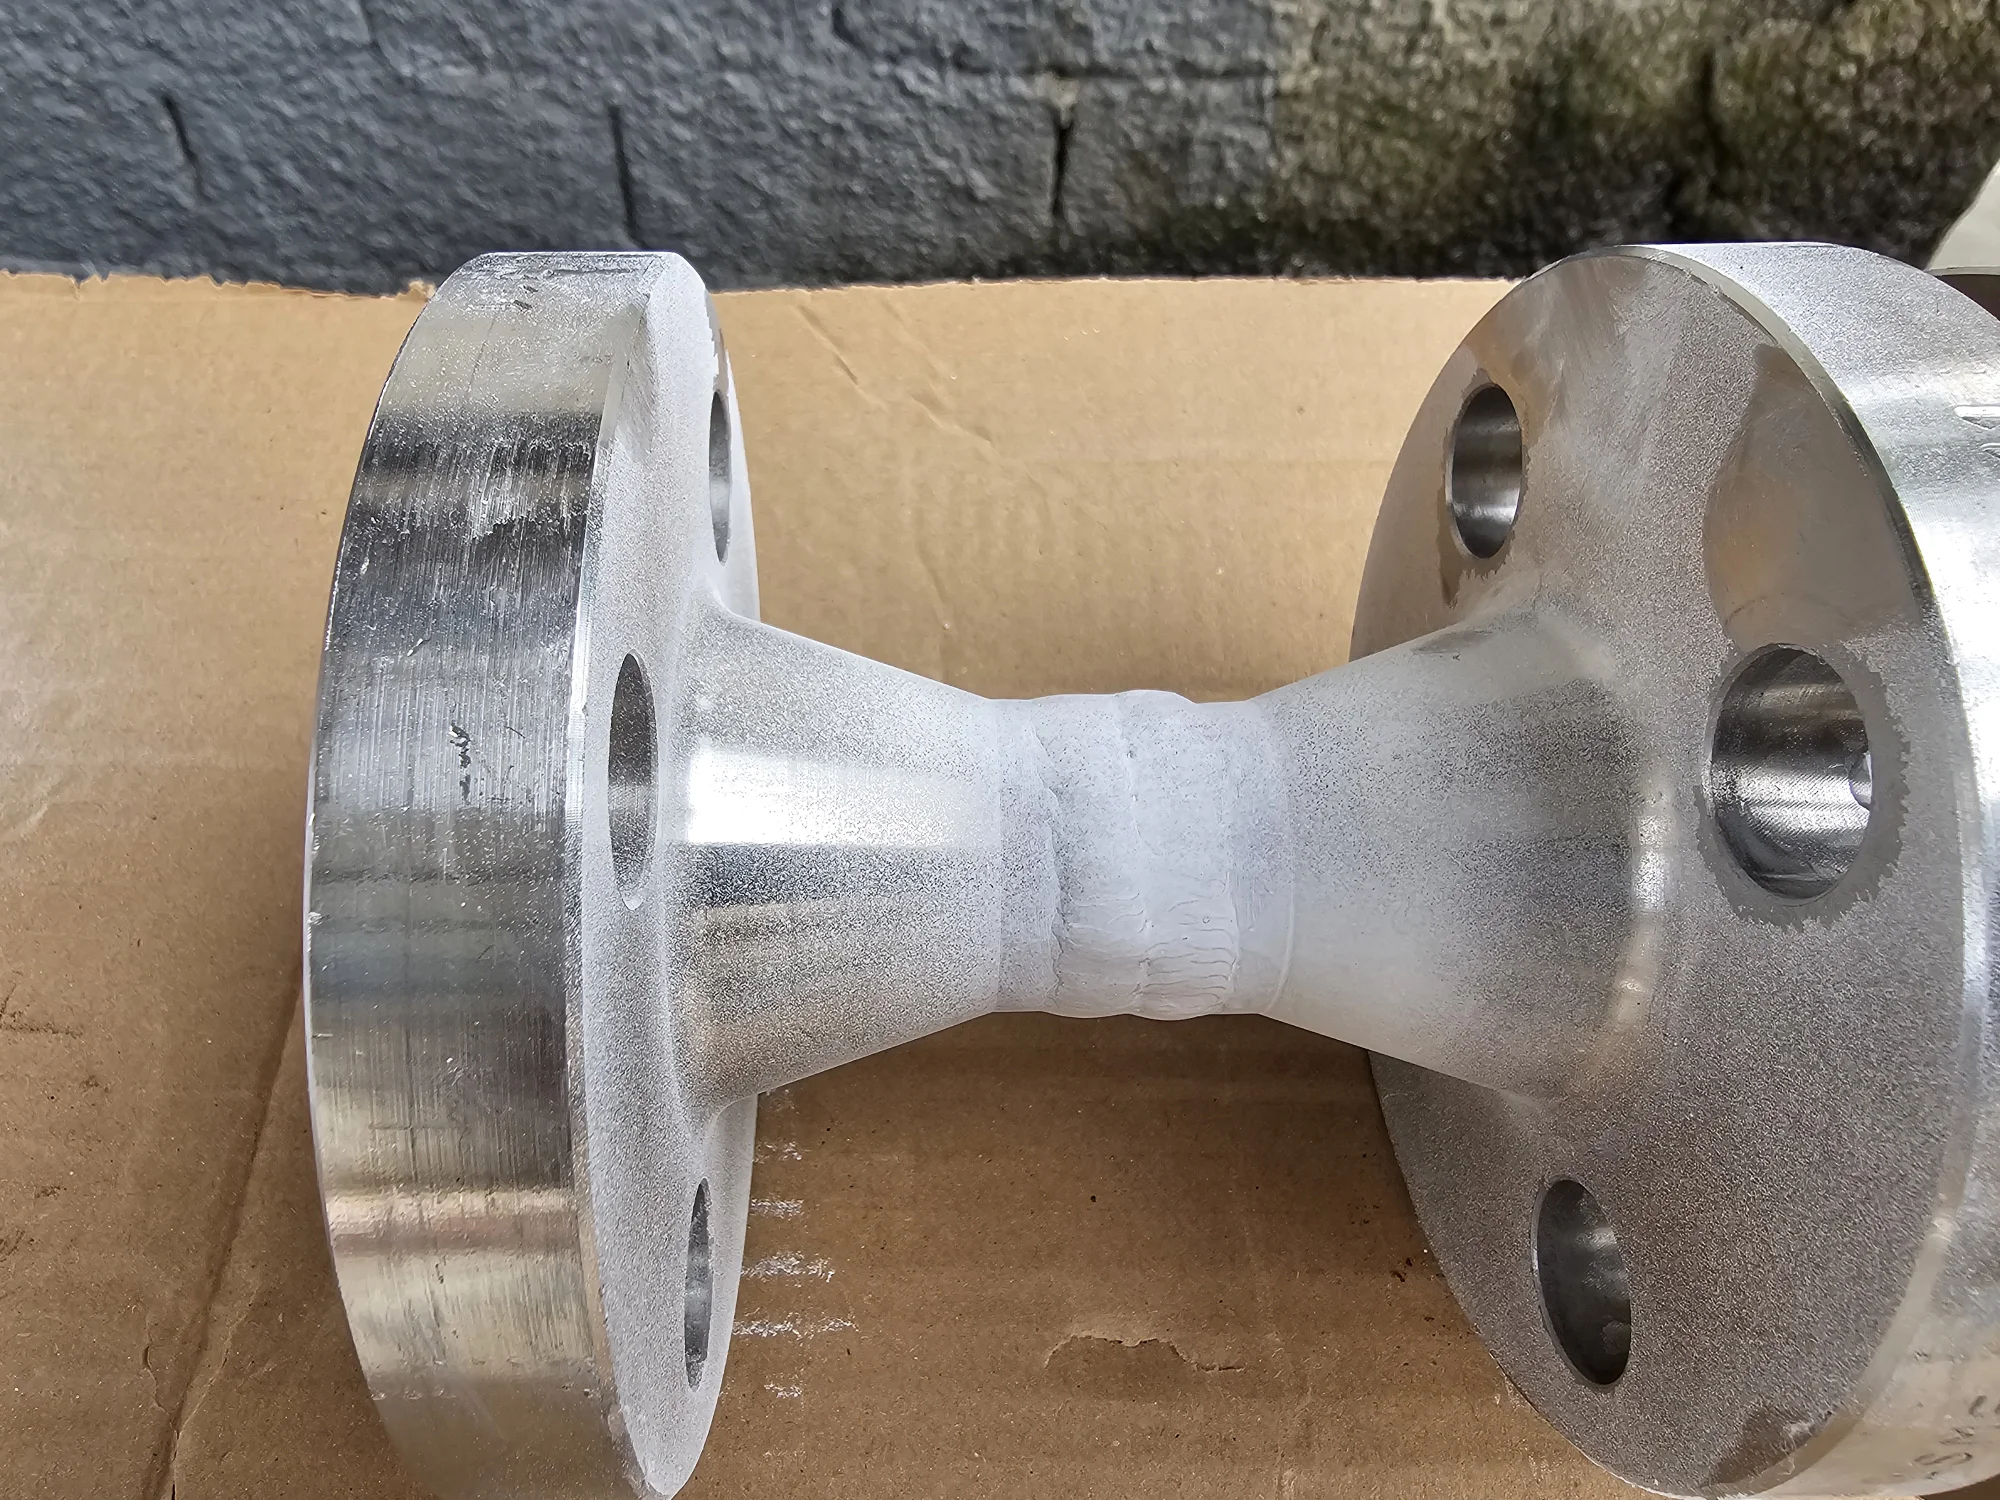







Clique nas imagens para ampliar
Ensaios não destrutivos em soldas: critérios técnicos e aplicações
Ensaios não destrutivos em soldas são métodos de inspeção utilizados para avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem causar danos à peça nem comprometer sua utilização.
Na prática, os END ajudam a identificar descontinuidades, verificar condições de integridade estrutural e apoiar o controle de qualidade em processos de soldagem.
Os Ensaios não destrutivos em soldas são especialmente importantes porque uma junta soldada pode apresentar condições que nem sempre são evidentes apenas pelo uso ou pela aparência geral do componente.
Trincas, porosidades, falta de fusão, descontinuidades superficiais ou falhas internas podem afetar a segurança industrial e a confiabilidade de estruturas, tubulações, skids, spools e outros componentes fabricados ou montados para aplicações industriais.
A principal diferença entre inspecionar e danificar está no objetivo do método.
Em um ensaio destrutivo, o corpo de prova ou componente pode ser rompido, cortado ou submetido a condições que inviabilizam seu uso posterior.
Já nos END, a proposta é avaliar a condição da solda preservando o componente, permitindo que a inspeção contribua para a decisão técnica sem inutilizar a peça analisada.
Em soldagem, os END são usados para apoiar três necessidades centrais:
- Segurança: verificar se a junta soldada apresenta condições compatíveis com a aplicação prevista e com os critérios técnicos definidos.
- Qualidade: identificar descontinuidades que possam indicar falhas de execução, necessidade de correção ou atenção adicional no processo.
- Conformidade: comparar os resultados da inspeção com requisitos normativos, critérios de aceitação e especificações aplicáveis ao projeto.
É importante entender que os ensaios não destrutivos não substituem todos os controles de qualidade da soldagem.
Eles não eliminam a necessidade de procedimentos adequados, execução qualificada, acompanhamento técnico, documentação e análise criteriosa do projeto.
O papel dos END é complementar esse conjunto de controles, oferecendo evidências sobre a condição da solda sem comprometer a integridade do componente inspecionado.
Na Jota Soldas, os END fazem parte de uma atuação voltada à soldagem, fabricação e montagem industrial, com execução alinhada às especificidades de cada projeto.
Esse entendimento prévio é relevante porque a escolha do ensaio, a interpretação das indicações e a aplicação dos critérios de aceitação dependem do tipo de componente, da junta soldada, do material, da criticidade da aplicação e dos requisitos técnicos envolvidos.
Principais métodos de END aplicados a soldas!
Os principais métodos de END aplicados a soldas têm finalidades diferentes e devem ser escolhidos conforme o tipo de material, o acesso à junta soldada, a descontinuidade que se deseja investigar e o critério de aceitação definido para o projeto.
Em uma inspeção técnica, não existe um único método universal, cada ensaio contribui com uma forma específica de avaliar a integridade da soldagem sem inutilizar o componente.
| Método | O que avalia | Aplicação técnica mais comum |
|---|---|---|
| Ensaio Visual (EV) | Condições visíveis da solda | Verificação superficial de acabamento, geometria, alinhamento e descontinuidades aparentes |
| Líquido Penetrante (LP) | Descontinuidades abertas à superfície | Identificação de indicações superficiais em materiais compatíveis com o método |
| Partículas Magnéticas (PM) | Descontinuidades superficiais e próximas à superfície | Inspeção de materiais ferromagnéticos |
| Ultrassom (UT) | Descontinuidades internas | Avaliação volumétrica por ondas ultrassônicas |
| Radiográfico (RT) | Problemas internos no componente ou na junta | Inspeção volumétrica por imagem radiográfica, conforme critérios técnicos aplicáveis |
Ensaios não destrutivos em soldas: critérios técnicos e aplicações
Ensaio Visual (EV)
O Ensaio Visual é uma das etapas mais diretas da inspeção de soldas.
Ele avalia as condições superficiais visíveis da junta soldada, permitindo observar aspectos como irregularidades no cordão, mordeduras, desalinhamentos, respingos excessivos, acabamento e possíveis descontinuidades aparentes.
Embora seja um método simples em conceito, sua interpretação depende de critério técnico, iluminação adequada, acesso à região inspecionada e comparação com o critério de aceitação aplicável.
Líquido Penetrante (LP)
O Ensaio por Líquido Penetrante é utilizado para identificar descontinuidades superficiais abertas à superfície.
Em termos práticos, o método ajuda a evidenciar indicações como trincas superficiais, porosidade aberta e outras descontinuidades que possam reter o penetrante.
Sua aplicação depende da compatibilidade do material e das condições da superfície, já que contaminações, rugosidade excessiva ou preparação inadequada podem interferir na leitura das indicações.
Partículas Magnéticas (PM)
O Ensaio por Partículas Magnéticas é aplicado em materiais ferromagnéticos e pode indicar descontinuidades superficiais ou próximas à superfície.
O método se baseia na magnetização da peça e na concentração de partículas em regiões onde há fuga de campo magnético, o que pode revelar indicações associadas a trincas, falta de continuidade ou outros defeitos relevantes.
Por depender das propriedades magnéticas do material, não é indicado para qualquer liga ou componente.
Ultrassom (UT)
O Ensaio por Ultrassom é empregado para investigar falhas internas em soldas e componentes.
Por meio da propagação de ondas ultrassônicas, o método permite avaliar regiões que não estão visíveis na superfície, contribuindo para a identificação de descontinuidades internas, como falta de fusão, falta de penetração, inclusões ou outras indicações volumétricas.
A qualidade do resultado depende de fatores como geometria da peça, acoplamento, acesso à região inspecionada e interpretação qualificada dos sinais.
Ensaio Radiográfico (RT)
O Ensaio Radiográfico é utilizado para identificar problemas internos por meio de imagem radiográfica, conforme requisitos técnicos aplicáveis.
Ele pode auxiliar na avaliação de descontinuidades volumétricas em juntas soldadas e componentes, como porosidade, inclusões e variações internas de densidade.
A interpretação deve considerar o procedimento de inspeção, a técnica empregada e o critério de aceitação definido para o projeto.
Em soldagem industrial, a escolha entre EV, LP, PM, UT e RT não deve ser feita apenas pelo nome do método, mas pela pergunta técnica que precisa ser respondida.
Se o objetivo é observar a superfície, EV e LP podem ser mais adequados.
Se o material é ferromagnético e há suspeita de descontinuidades superficiais ou subsuperficiais, PM pode ser considerado.
Quando a preocupação envolve falhas internas, UT e RT tendem a ser métodos mais indicados, sempre conforme a aplicação, o requisito técnico e o critério de aceitação.
Quando utilizar ensaios não destrutivos em soldas industriais?
Os ensaios não destrutivos são especialmente indicados quando uma solda, estrutura ou componente precisa ser verificado sem que a peça seja cortada, rompida ou retirada de uso de forma definitiva.
Na prática industrial, isso é relevante em aplicações como:
- estruturas metálicas;
- skids;
- spools;
- componentes personalizados;
- caldeirarias;
- indústrias metalúrgicas;
- processos de fabricação e montagem;
- projetos do setor de óleo e gás;
- componentes industriais que exigem verificação de qualidade em juntas soldadas.
Ensaios não destrutivos em soldas costumam ser utilizados tanto em peças recém-fabricadas quanto em componentes já instalados, sempre que há necessidade de avaliar a integridade da junta soldada, identificar possíveis descontinuidades e confirmar se o resultado atende aos critérios técnicos definidos para o projeto.
Na fabricação, os END ajudam a verificar se as soldagens executadas em estruturas, conjuntos metálicos, spools ou skids estão compatíveis com o controle de qualidade exigido.
Na montagem industrial, podem apoiar a conferência de juntas soldadas em campo, especialmente quando a solda faz parte de um conjunto maior e sua integridade influencia a segurança operacional.
Em adequações, os ensaios contribuem para avaliar alterações, reparos ou modificações realizadas em componentes existentes.
Já na manutenção, são úteis para identificar sinais de falhas ou descontinuidades antes que elas evoluam para problemas mais críticos.
A escolha do método de END não deve ser feita apenas pela disponibilidade do ensaio.
Ela depende de fatores como:
- material do componente;
- tipo de solda executada;
- geometria da peça;
- acesso à região inspecionada;
- possibilidade de a descontinuidade estar na superfície ou no interior da junta;
- criticidade do componente para a operação;
- requisito técnico ou normativo aplicável;
- critério de aceitação definido para o projeto.
Por isso, métodos superficiais e volumétricos podem ter finalidades diferentes dentro de uma mesma estratégia de inspeção.
Uma avaliação visual pode ser adequada para verificar condições aparentes da solda, enquanto outros métodos podem ser necessários quando o objetivo é investigar descontinuidades superficiais específicas, regiões próximas à superfície ou falhas internas.
Também é importante considerar que o ensaio não termina na execução do método.
A interpretação dos resultados deve estar vinculada aos critérios de aceitação e aos requisitos normativos aplicáveis, evitando conclusões genéricas.
Uma indicação encontrada durante a inspeção precisa ser analisada conforme o tipo de componente, a finalidade da solda, a criticidade do equipamento e o padrão técnico adotado no projeto.
A Jota Soldas atua com ensaios não destrutivos dentro de uma abordagem alinhada às especificidades de cada projeto, conectando sua experiência em soldagem, fabricação e montagem industrial ao entendimento técnico da necessidade do cliente.
Esse olhar é importante porque a decisão sobre quando e como inspecionar uma solda deve considerar não apenas o método de ensaio, mas também o contexto de fabricação, montagem, adequação ou manutenção em que o componente está inserido.
Benefícios dos END para segurança, qualidade e manutenção
Os Ensaios Não Destrutivos ajudam a identificar descontinuidades e falhas em soldas, estruturas metálicas e componentes industriais sem comprometer a utilização da peça.
Na prática, eles apoiam a segurança, a confiabilidade operacional e o controle de qualidade ao fornecer evidências técnicas para avaliar se a soldagem atende aos critérios de aceitação e aos requisitos aplicáveis.
Entre os principais benefícios dos END estão:
- Preservação do componente: a inspeção é realizada sem inutilizar a peça, o que permite avaliar juntas soldadas, spools, skids, estruturas metálicas e componentes personalizados mantendo sua aplicação prevista.
- Identificação antecipada de falhas: métodos como ensaio visual, líquido penetrante, partículas magnéticas, ultrassom e radiografia podem indicar descontinuidades superficiais ou internas antes que elas evoluam para problemas operacionais.
- Apoio à prevenção de falhas: ao revelar trincas, porosidades, falta de fusão ou outras descontinuidades conforme o método aplicado, os END ajudam a orientar correções técnicas e decisões de manutenção.
- Redução de custos com manutenção e retrabalho: detectar problemas no momento adequado pode evitar intervenções mais complexas, desmontagens desnecessárias ou retrabalhos decorrentes de inspeções tardias.
- Conformidade com normas técnicas aplicáveis: os resultados dos ensaios auxiliam na verificação de requisitos normativos, procedimentos de inspeção e critérios de aceitação definidos para o projeto.
- Rastreabilidade técnica: registros e evidências de inspeção contribuem para documentar a qualidade da soldagem e apoiar decisões em fabricação, montagem, adequação ou manutenção.
- Confiabilidade operacional: componentes avaliados com critérios técnicos tendem a oferecer maior previsibilidade de desempenho, especialmente em aplicações industriais nas quais a integridade da solda é crítica.
É importante diferenciar benefício técnico de promessa absoluta.
Os END aumentam a capacidade de detectar descontinuidades e avaliar conformidade, mas não eliminam a necessidade de análise técnica por projeto, escolha correta do método, interpretação qualificada dos resultados e definição clara dos critérios de aceitação.
Um ensaio superficial, por exemplo, não tem a mesma finalidade de um ensaio volumétrico; por isso, a decisão deve considerar material, tipo de solda, acesso à região inspecionada, criticidade do componente e requisito técnico envolvido.
Na Jota Soldas, os Ensaios Não Destrutivos são integrados a uma atuação voltada para soldagem, fabricação e montagem industrial, com foco em qualidade, segurança, eficiência, responsabilidade e atenção aos detalhes.
A empresa desenvolve as inspeções considerando as especificidades de cada projeto, o que reforça a importância de tratar o END não como uma etapa isolada, mas como parte do controle de qualidade e da confiabilidade de componentes e estruturas soldadas.
Como escolher o método de ensaio mais adequado?
A escolha do método de END não deve partir apenas do nome do ensaio, mas da pergunta técnica que a inspeção precisa responder.
Em ensaios não destrutivos em soldas, o ponto central é entender qual tipo de descontinuidade se deseja investigar, onde ela pode estar localizada e quais requisitos de aceitação se aplicam ao componente soldado.
Um critérios técnicos técnico inicial pode considerar:
- Tipo de material: o material é ferromagnético? Há compatibilidade com líquido penetrante? A composição ou condição superficial influencia a aplicação do método?
- Geometria da peça: juntas, spools, estruturas metálicas, skids e componentes personalizados podem exigir abordagens diferentes conforme formato, espessura e complexidade.
- Acesso à solda: a região a ser inspecionada está visível e acessível? Há acesso por um lado ou por ambos? Existem restrições de montagem ou operação?
- Localização esperada da descontinuidade: a suspeita está na superfície, próxima à superfície ou no interior do volume soldado?
- Requisito normativo: qual norma aplicável, procedimento de inspeção ou especificação técnica orienta a execução e a interpretação?
- Critério de aceitação: o que será considerado aceitável ou rejeitável para aquela junta soldada, componente ou estrutura?
- Criticidade do componente: a falha potencial pode afetar segurança industrial, continuidade operacional ou integridade estrutural?
- Etapa do projeto: a inspeção ocorre na fabricação, montagem, adequação, manutenção ou verificação final?
De forma educacional, os métodos podem ser entendidos em dois grandes grupos, ensaios voltados à avaliação superficial e ensaios voltados à avaliação volumétrica.
O Ensaio Visual, ou EV, é normalmente associado à verificação das condições visíveis da solda, como acabamento, geometria aparente e indícios superficiais perceptíveis.
O Líquido Penetrante, ou LP, também é direcionado à identificação de descontinuidades superficiais em materiais compatíveis com o método.
Já o ensaio por Partículas Magnéticas, ou PM, é aplicável a materiais ferromagnéticos e ajuda a indicar descontinuidades superficiais e próximas à superfície.
Quando a necessidade é investigar falhas internas, a lógica muda.
O Ultrassom, ou UT, é utilizado para detecção de descontinuidades internas por meio de ondas ultrassônicas.
O Ensaio Radiográfico, ou RT, permite identificar problemas internos por radiografia, sempre conforme critérios técnicos aplicáveis.
Isso não significa que um método seja universalmente melhor que outro, cada técnica responde melhor a determinadas condições de material, acesso, espessura, geometria e objetivo da inspeção.
Um roteiro prático de decisão pode seguir esta sequência:
- Definir o objetivo da inspeção: verificar acabamento superficial, investigar trincas, avaliar integridade interna ou confirmar conformidade com requisito técnico.
- Caracterizar o componente soldado: material, espessura, tipo de junta, geometria, acesso e etapa do projeto.
- Relacionar a descontinuidade esperada ao método: EV e LP para avaliações superficiais; PM para materiais ferromagnéticos; UT e RT para investigação interna, quando aplicável.
- Consultar a norma aplicável e o procedimento de inspeção: a escolha do END deve estar alinhada ao requisito técnico e ao critério de aceitação definido.
- Interpretar os resultados com qualificação técnica: a indicação encontrada no ensaio precisa ser avaliada conforme contexto, criticidade do componente e requisitos do projeto.
- Registrar a decisão técnica: a rastreabilidade da inspeção ajuda no controle de qualidade, na manutenção e na conformidade documental.
Esse roteiro não substitui uma avaliação técnica específica.
Em projetos industriais, a definição do método de ensaio deve considerar requisitos normativos, condições reais de acesso, material, criticidade e finalidade da inspeção.
Por isso, a interpretação qualificada é tão importante quanto a execução do ensaio.
A Jota Soldas desenvolve END com base nas especificidades de cada projeto, dentro de sua atuação em soldagem, fabricação e montagem industrial.
Essa abordagem permite alinhar o procedimento de inspeção às necessidades do componente, aos critérios de aceitação e ao compromisso com qualidade, segurança e eficiência.
Leituras relacionadas sugeridas
- soldagem industrial;
- fabricação de estruturas metálicas;
- montagem industrial;
- manutenção industrial;
- fabricação de skids e spools.
Perguntas frequentes
END são iguais a ensaios destrutivos?
Não. Ensaios não destrutivos e ensaios destrutivos têm finalidades diferentes.
Nos END, a inspeção busca identificar descontinuidades ou condições relevantes sem inutilizar o componente.
Já nos ensaios destrutivos, a amostra ou peça pode ser rompida, cortada, deformada ou submetida a testes que comprometem sua utilização posterior.
Em soldas industriais, essa diferença é importante porque os END permitem controlar a qualidade da junta soldada em estruturas, spools, skids e componentes sem remover o item de serviço apenas para avaliação, sempre conforme o método, o requisito técnico e o critério de aceitação definidos para o projeto.
Qual método de END detecta falhas internas?
De forma geral, os métodos mais associados à detecção de falhas internas são o Ensaio por Ultrassom, conhecido como UT, e o Ensaio Radiográfico, conhecido como RT.
O UT utiliza ondas ultrassônicas para avaliar o interior do componente e pode auxiliar na identificação de descontinuidades internas.
O RT utiliza radiografia para revelar problemas internos conforme os critérios técnicos aplicáveis.
A escolha entre UT e RT não deve ser feita apenas pelo nome do método.
Ela depende de fatores como material, geometria da peça, espessura, tipo de solda, acesso à região inspecionada, criticidade do componente e requisito técnico do projeto.
O ensaio visual é suficiente para avaliar uma solda?
Depende do objetivo da inspeção.
O Ensaio Visual, ou EV, é fundamental para avaliar condições visíveis da solda, como acabamento superficial, alinhamento, aspecto do cordão e descontinuidades aparentes.
Porém, ele não substitui automaticamente métodos capazes de investigar regiões internas ou descontinuidades que não estejam acessíveis à observação direta.
Em uma avaliação técnica, o EV pode ser suficiente para determinadas verificações superficiais, mas pode precisar ser complementado por Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia quando o critério de aceitação exigir uma análise mais aprofundada.
A decisão deve considerar o componente soldado, o risco associado, a norma aplicável e a finalidade da inspeção.
Quais setores utilizam ensaios não destrutivos em soldas?
Os Ensaios não destrutivos em soldas são utilizados por indústrias que precisam verificar a qualidade de juntas soldadas, estruturas metálicas e componentes sem comprometer sua utilização.
Entre os setores e aplicações mais comuns estão:
- indústrias metalúrgicas;
- fabricação e montagem industrial;
- caldeirarias;
- setor de óleo e gás;
- fabricação de estruturas metálicas;
- fabricação de skids e spools;
- adequação e manutenção de componentes industriais;
- empresas que precisam controlar a conformidade técnica de soldas e materiais.
Nesses contextos, os END ajudam a apoiar decisões de qualidade, segurança e confiabilidade operacional, sem representar uma promessa absoluta de desempenho.
O resultado da inspeção deve ser interpretado conforme os critérios de aceitação definidos para cada projeto.
Como a Jota Soldas atua com END?
A Jota Soldas oferece Ensaios Não Destrutivos voltados à avaliação da integridade de materiais, componentes, estruturas metálicas e juntas soldadas.
A empresa atua em âmbito nacional e desenvolve os ensaios com base nas especificidades de cada projeto, alinhando a inspeção aos requisitos técnicos aplicáveis.
Dentro de sua atuação em soldagem, fabricação e montagem industrial, a Jota Soldas trabalha com foco em qualidade, segurança, eficiência, responsabilidade e atenção aos detalhes.
O atendimento prioriza o entendimento profundo do projeto, o que é essencial para definir a abordagem de inspeção mais adequada sem tratar o END como uma solução genérica para todos os cenários.
Para saber mais sobre Ensaios não destrutivos em soldas
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

