Galeria


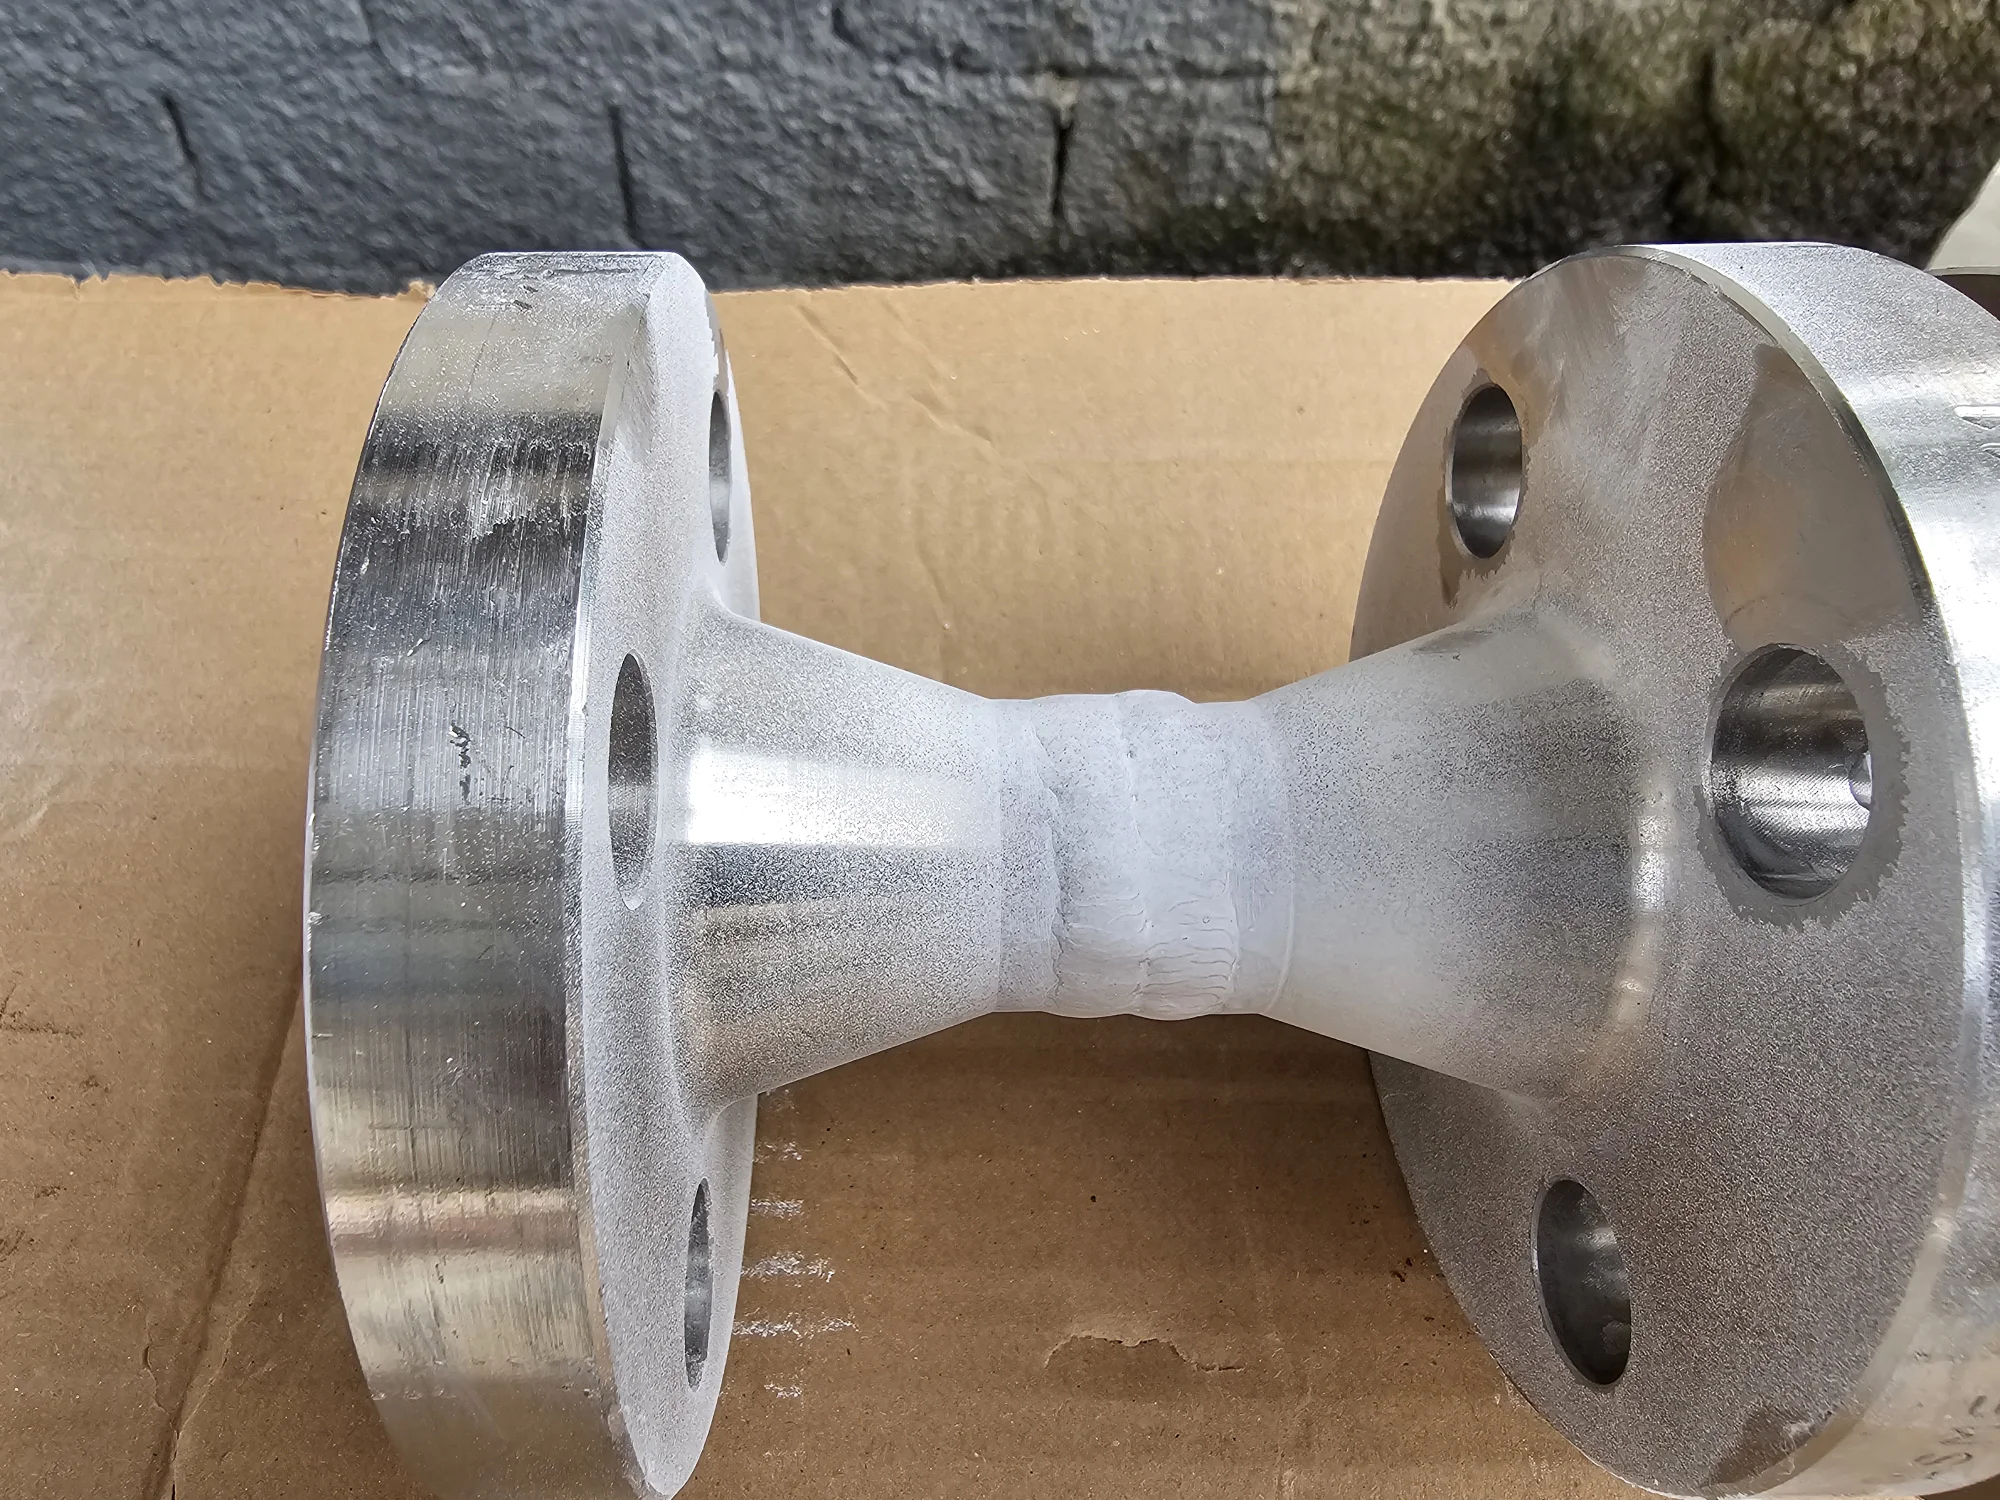







Clique nas imagens para ampliar
Inspeção não destrutiva industrial: guia técnico de END para soldas, estruturas metálicas e componentes
A Inspeção não destrutiva industrial é uma etapa técnica usada para avaliar soldas, juntas soldadas, estruturas metálicas e componentes industriais sem danificar a peça inspecionada.
Na prática, ela ajuda a verificar integridade, segurança e conformidade antes, durante ou depois de processos de fabricação, montagem, manutenção e adequação industrial.
Ensaios Não Destrutivos, ou END, são métodos de inspeção aplicados para identificar descontinuidades superficiais ou internas em materiais e componentes sem comprometer sua utilização.
Eles apoiam o controle de qualidade, a prevenção de falhas e a tomada de decisão técnica com base em critérios de aceitação definidos por normas, especificações de projeto ou requisitos do cliente.
Um ponto importante é que END não é um único ensaio.
O termo reúne diferentes métodos, como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Ensaio Radiográfico.
A escolha entre eles depende de fatores como material, geometria da peça, acesso à área inspecionada, condição superficial, tipo de descontinuidade procurada e requisito técnico aplicável.
Por isso, uma inspeção eficiente não começa apenas no momento do ensaio.
Ela começa no entendimento do componente e do objetivo da verificação.
Em uma junta soldada, por exemplo, pode ser necessário avaliar acabamento superficial, presença de descontinuidades abertas à superfície ou possíveis falhas internas.
Em estruturas metálicas, skids, spools e componentes personalizados, a seleção do método deve considerar o risco técnico envolvido, a função do componente e o nível de exigência do projeto.
Os END são críticos porque permitem:
- Preservar o componente inspecionado: evitando cortes, rupturas ou retirada de amostras quando o objetivo é manter a peça em condição de uso.
- Identificar descontinuidades antecipadamente: antes que evoluam para falhas operacionais, retrabalho ou riscos de segurança.
- Apoiar o controle de qualidade de soldas e fabricações metálicas: especialmente em processos que exigem rastreabilidade e atendimento a especificações técnicas.
- Verificar a conformidade de juntas soldadas, estruturas e componentes industriais: com critérios de aceitação definidos para o projeto.
- Reduzir incertezas técnicas em manutenção e adequação: oferecendo dados de inspeção para decisões mais seguras.
- Aumentar a confiabilidade de equipamentos e estruturas: desde que o método seja corretamente selecionado, executado e interpretado.
Também é essencial entender os limites da inspeção.
Um END não deve ser tratado como uma promessa absoluta de ausência de falhas.
Cada método tem alcance, sensibilidade e restrições próprios.
Uma indicação encontrada durante o ensaio precisa ser avaliada tecnicamente antes de ser classificada como aceitável ou rejeitável.
Essa avaliação depende do procedimento adotado, dos critérios de aceitação e das normas ou especificações aplicáveis ao projeto.
A Jota Soldas oferece Ensaios Não Destrutivos para avaliar materiais, componentes, estruturas metálicas e juntas soldadas em projetos industriais, conectando a inspeção à realidade da soldagem, fabricação e montagem.
Essa abordagem é especialmente relevante quando o objetivo é compreender a condição técnica do componente sem comprometer sua integridade física.
Como os Ensaios Não Destrutivos funcionam na prática?
Na prática, um Ensaio Não Destrutivo não começa apenas no momento em que o inspetor aplica um método sobre a peça.
Ele começa antes, na leitura do projeto, no entendimento do componente, na finalidade da inspeção e nos critérios técnicos que serão usados para avaliar o resultado.
Essa etapa é essencial porque END não é uma verificação genérica, o método adequado muda conforme o material, a geometria, o acesso à área, a condição da superfície, o tipo de descontinuidade procurada e o requisito de aceitação definido para aquele componente.
Em soldas, estruturas metálicas, spools, skids e componentes industriais, o fluxo costuma seguir uma lógica técnica, primeiro entende-se o que precisa ser verificado; depois define-se o procedimento; em seguida o ensaio é executado; por fim, as indicações encontradas são registradas, avaliadas e documentadas em relatório técnico.
A Jota Soldas atua nesse contexto com uma abordagem orientada ao entendimento do projeto e às especificações técnicas exigidas, o que é importante para que o END seja tratado como uma etapa de controle de qualidade, e não como uma simples formalidade.
Fluxo prático de um END:
- Entendimento do objetivo da inspeção: Antes da escolha do método, é necessário definir a pergunta técnica que o ensaio precisa responder. O objetivo pode ser avaliar uma junta soldada, verificar uma região de fabricação, apoiar uma manutenção, controlar a conformidade de um componente ou investigar uma condição específica. Essa definição influencia diretamente a escolha entre métodos mais voltados à superfície, como Ensaio Visual, Líquido Penetrante e Partículas Magnéticas, ou métodos voltados ao volume interno, como Ultrassom e Radiografia.
- Análise do material, geometria e acesso O mesmo método pode se comportar de forma diferente conforme o material inspecionado, a espessura, o formato da peça, o acabamento, a posição da solda e o acesso disponível. Uma junta de fácil acesso pode permitir inspeção visual detalhada e preparação adequada da superfície. Já um componente com geometria complexa pode exigir avaliação mais criteriosa sobre qual método entrega melhor condição de leitura. Em materiais ferromagnéticos, por exemplo, Partículas Magnéticas pode ser considerado para indicações superficiais ou subsuperficiais, enquanto Líquido Penetrante é associado à identificação de descontinuidades abertas à superfície em materiais compatíveis com esse tipo de aplicação.
- Preparação da área inspecionada: A condição da superfície interfere no resultado. Presença de tinta, óleo, carepa, respingos, sujeira, umidade, irregularidades ou acabamento inadequado pode dificultar a detecção e a interpretação. Em muitos casos, a preparação não é apenas uma etapa operacional, mas parte da confiabilidade do ensaio. Uma superfície mal preparada pode gerar indicações confusas, mascarar descontinuidades ou levar a retrabalho de inspeção.
- Seleção do método e do procedimento: A escolha do método deve estar alinhada ao tipo de descontinuidade que se deseja detectar. Ensaios superficiais tendem a ser usados quando a preocupação está em trincas, aberturas à superfície, porosidade superficial, mordeduras ou condições visíveis de acabamento. Ensaios volumétricos são considerados quando a questão está no volume interno da solda ou do componente, como possíveis descontinuidades internas. O procedimento define como o ensaio será conduzido, quais etapas serão seguidas, quais registros serão feitos e quais critérios orientarão a avaliação.
- Execução do ensaio: Na execução, o método é aplicado conforme o procedimento definido. No Ensaio Visual, avaliam-se condições superficiais, geometria aparente, acabamento e possíveis irregularidades observáveis. No Líquido Penetrante, busca-se evidenciar descontinuidades abertas à superfície. Em Partículas Magnéticas, a técnica é aplicada em materiais ferromagnéticos para revelar indicações associadas ao campo magnético. No Ultrassom, utiliza-se a propagação de ondas para investigar o interior do material. Na Radiografia, o registro radiográfico permite avaliar condições internas conforme os requisitos aplicáveis. Cada método tem cuidados próprios, e nenhum deve ser tratado como solução universal para todos os cenários.
- Registro das indicações Durante a inspeção, podem surgir indicações. Uma indicação é uma resposta observada pelo método, mas ela não deve ser automaticamente tratada como falha rejeitável. Ela precisa ser analisada em contexto, localização, forma, dimensão, orientação, repetição, relação com a solda ou componente e critério aplicável. Essa distinção é fundamental para evitar conclusões precipitadas.
- Avaliação frente ao critério de aceitação: O resultado do END só ganha significado técnico quando comparado ao critério de aceitação correto. Esse critério pode estar definido por norma aplicável, especificação do projeto, requisito do cliente ou procedimento técnico. Uma mesma indicação pode ter interpretações diferentes dependendo do componente, da criticidade, da aplicação e do requisito adotado. Por isso, a avaliação não deve se basear apenas na presença de uma marca, sinal ou registro, mas na comparação formal com o critério estabelecido.
- Relatório técnico e rastreabilidade: O relatório técnico organiza as informações relevantes da inspeção, componente avaliado, método utilizado, área inspecionada, condições observadas, registros de indicações, referência ao critério adotado e conclusão técnica conforme o escopo do ensaio. A rastreabilidade é importante porque permite compreender o que foi inspecionado, como foi inspecionado e com base em qual referência o resultado foi interpretado. Para projetos industriais, essa documentação apoia decisões de fabricação, montagem, manutenção, adequação e controle de qualidade.
Notas de cautela importantes:
- Um END não elimina a necessidade de análise técnica do projeto. Ele fornece evidências de inspeção dentro do escopo e das limitações do método utilizado.
- Indicação não é sinônimo automático de defeito. A interpretação depende de critério de aceitação.
- A ausência de indicação relevante em um método não significa que qualquer tipo de descontinuidade esteja descartado. Cada técnica tem alcance, sensibilidade e limitações.
- A limpeza, o acesso, a geometria e a condição superficial podem influenciar diretamente a qualidade do resultado.
- Métodos diferentes podem ser complementares. Em muitos cenários industriais, a decisão técnica envolve combinar inspeções superficiais e volumétricas conforme a criticidade do componente.
- A recomendação técnica deve respeitar o procedimento, os requisitos aplicáveis e o objetivo da inspeção, evitando conclusões fora do escopo.
Glossário rápido:
- Indicação: resposta observada durante o ensaio, como uma marca, sinal, imagem, eco ou evidência que exige avaliação técnica.
- Descontinuidade: interrupção ou irregularidade na continuidade esperada do material ou da solda. Pode ou não ser rejeitável, dependendo do critério aplicável.
- Rejeição: condição em que uma indicação ou descontinuidade não atende ao critério de aceitação definido para o componente, solda ou estrutura avaliada.
- Critério de aceitação: referência técnica usada para decidir se uma condição inspecionada é aceitável ou não dentro do escopo do projeto.
- Relatório técnico: documento que registra o método aplicado, as condições da inspeção, os resultados observados e a avaliação conforme requisitos definidos.
Assim, o funcionamento de um END deve ser entendido como um processo técnico completo, objetivo claro, método adequado, execução controlada, registro rastreável e avaliação baseada em critérios.
Essa sequência é o que transforma a inspeção em uma ferramenta confiável para apoiar segurança, qualidade e conformidade sem comprometer a utilização do componente.
Principais métodos de END: EV, LP, PM, UT e RT!
Os principais métodos de Ensaios Não Destrutivos são EV, LP, PM, UT e RT.
Cada um responde melhor a uma necessidade técnica, alguns avaliam a superfície da peça ou da junta soldada, enquanto outros investigam descontinuidades internas no volume do componente.
Por isso, a escolha do método não deve ser feita apenas pelo nome do ensaio, mas pela combinação entre material, geometria, acesso, condição superficial, tipo de descontinuidade esperada e requisito normativo ou especificação do projeto.
Para uma leitura rápida, os métodos mais utilizados em END podem ser resumidos assim:
- EV — Ensaio Visual: avaliação direta ou assistida da superfície, muito usado como inspeção inicial de soldas, estruturas metálicas e componentes.
- LP — Líquido Penetrante: método voltado à identificação de descontinuidades abertas à superfície em materiais compatíveis com a técnica.
- PM — Partículas Magnéticas: aplicado em materiais ferromagnéticos para revelar descontinuidades superficiais e, em determinadas condições, próximas à superfície.
- UT — Ultrassom: técnica volumétrica usada para detectar e avaliar descontinuidades internas por meio da propagação de ondas ultrassônicas.
- RT — Ensaio Radiográfico: método volumétrico que utiliza radiação para registrar indicações internas em soldas e componentes, conforme procedimento e requisitos aplicáveis.
| Método | O que avalia melhor | Aplicações comuns | Limites técnicos a considerar |
|---|---|---|---|
| EV — Ensaio Visual | Condição superficial visível, acabamento, desalinhamentos, mordeduras, porosidades aparentes e aspectos geométricos da solda | Inspeção inicial de juntas soldadas, estruturas metálicas, montagem industrial e componentes fabricados | Depende de acesso visual, iluminação, limpeza, preparação da superfície e critério de aceitação definido |
| LP — Líquido Penetrante | Descontinuidades abertas à superfície, como trincas superficiais e porosidades comunicantes | Soldas, peças usinadas, componentes metálicos e áreas em que se busca evidenciar indicações superficiais | Exige superfície adequada, limpeza correta e compatibilidade do material com o método |
| PM — Partículas Magnéticas | Descontinuidades superficiais e próximas à superfície em materiais ferromagnéticos | Soldas em aço carbono e outros materiais ferromagnéticos, componentes estruturais e peças sujeitas a esforços | Não se aplica a materiais não ferromagnéticos e depende de magnetização, geometria e condição superficial |
| UT — Ultrassom | Descontinuidades internas, falta de fusão, inclusões, variações de espessura e outros indícios volumétricos conforme técnica aplicada | Juntas soldadas, chapas, componentes industriais, spools, skids e estruturas que exigem avaliação interna | Requer acesso adequado, acoplamento, procedimento definido, conhecimento da geometria e interpretação técnica |
| RT — Ensaio Radiográfico | Descontinuidades internas registradas em imagem, como porosidades, inclusões e falta de continuidade volumétrica conforme o caso | Soldas, tubulações, componentes fabricados e conjuntos industriais que exigem registro radiográfico | Envolve controles específicos de segurança, acesso, espessura, geometria e atendimento a requisitos normativos |
Inspeção não destrutiva industrial: critérios técnicos e aplicações
Um ponto importante é que nenhum método substitui todos os demais.
O Ensaio Visual pode identificar problemas evidentes antes de uma inspeção mais detalhada, mas não revela falhas internas.
O Líquido Penetrante é útil para descontinuidades abertas à superfície, mas não avalia o volume interno da peça.
As Partículas Magnéticas são eficazes em materiais ferromagnéticos, mas não são aplicáveis a todos os metais.
Já Ultrassom e Radiografia são métodos volumétricos, porém têm formas diferentes de gerar, registrar e interpretar as indicações.
Na prática industrial, a escolha costuma partir de perguntas como:
- A descontinuidade esperada é superficial ou interna ?
- O material é ferromagnético ?
- Existe acesso à região da solda ou do componente?
- A superfície permite limpeza, preparação e aplicação correta do método?
- A geometria da peça favorece EV, LP, PM, UT ou RT?
- O projeto exige registro, rastreabilidade, relatório técnico ou atendimento a critério normativo específico?
- A inspeção será feita em fabricação, montagem, manutenção ou adequação industrial?
A Jota Soldas informa em seu portfólio de Ensaios Não Destrutivos a execução de EV, LP, PM, UT e RT para avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização.
Essa abordagem é especialmente relevante em contextos de soldagem, fabricação, montagem industrial, caldeiraria, skids, spools e componentes personalizados, nos quais a inspeção precisa apoiar segurança, qualidade e conformidade técnica.
Resumo técnico, EV observa a superfície; LP evidencia descontinuidades abertas à superfície; PM atende materiais ferromagnéticos; UT investiga o volume interno por ondas ultrassônicas; RT registra indicações internas por imagem radiográfica.
A decisão mais confiável é selecionar o método de END conforme o material, o tipo de falha provável, o acesso disponível, a geometria do componente e os critérios de aceitação definidos para o projeto.
Quando usar Ensaio Visual, Líquido Penetrante e Partículas Magnéticas?
Os métodos superficiais de END são normalmente os primeiros a entrar na conversa quando o objetivo é avaliar a condição externa de uma solda, de uma junta soldada ou de um componente metálico.
Ensaio Visual, Líquido Penetrante e Partículas Magnéticas não devem ser vistos como alternativas equivalentes em qualquer situação, cada um responde melhor a um tipo de pergunta técnica.
Em termos práticos, o EV ajuda a identificar condições visíveis da superfície, como acabamento inadequado, desalinhamentos perceptíveis, mordeduras, respingos, falta de continuidade aparente e outras irregularidades observáveis.
O LP aprofunda a investigação de descontinuidades abertas à superfície, especialmente quando podem existir trincas finas ou porosidade superficial não tão evidente a olho nu.
Já o PM é aplicado em materiais ferromagnéticos e é útil para revelar indicações superficiais e, em determinadas condições, subsuperficiais próximas à superfície.
| Método | Quando costuma ser indicado | O que tende a evidenciar | Pontos de atenção |
|---|---|---|---|
| EV – Ensaio Visual | Inspeção inicial, acompanhamento de soldagem, avaliação de acabamento e verificação dimensional aparente | Mordedura, desalinhamento visível, respingos, porosidade aparente, falta de acabamento, irregularidades superficiais | Depende de acesso, iluminação, limpeza, experiência de avaliação e critério técnico aplicável |
| LP – Líquido Penetrante | Peças não porosas, soldas e componentes com suspeita de descontinuidades abertas à superfície | Trincas abertas, porosidade superficial, dobras, fissuras e outras aberturas superficiais | Exige preparação e limpeza adequadas; não detecta falhas internas nem descontinuidades fechadas |
| PM – Partículas Magnéticas | Materiais ferromagnéticos, soldas e componentes nos quais se busca indicação superficial ou próxima à superfície | Trincas, descontinuidades lineares, falta de fusão aflorante ou próxima da superfície, dependendo da condição de ensaio | Não se aplica a materiais não ferromagnéticos; geometria, orientação da descontinuidade e magnetização influenciam a resposta |
Inspeção não destrutiva industrial: critérios técnicos e aplicações
Uma matriz simples ajuda a decidir qual método discutir no projeto:
- Se a pergunta é: a solda está visualmente aceitável antes de avançar para inspeções mais detalhadas? O EV tende a ser o ponto de partida.
- Se a pergunta é: existem trincas ou aberturas muito finas na superfície? O LP pode ser mais adequado, desde que a superfície permita preparação correta.
- Se a pergunta é: o componente é ferromagnético e há suspeita de descontinuidades superficiais ou próximas à superfície? O PM pode oferecer uma resposta técnica mais direcionada.
- Se a pergunta é: preciso detectar falhas internas no volume da solda ou do componente? EV, LP e PM podem não ser suficientes; métodos volumétricos, como UT ou RT, devem ser avaliados conforme o requisito do projeto.
Na rotina de soldagem, fabricação e montagem industrial, esses métodos podem ser complementares.
Um componente pode passar por Ensaio Visual para triagem e verificação de acabamento, depois por Líquido Penetrante para investigar possíveis aberturas superficiais, ou por Partículas Magnéticas quando o material e o objetivo técnico justificarem essa abordagem.
A escolha não depende apenas do nome do método, mas do material, da geometria da peça, do tipo de descontinuidade esperado, do acesso à região inspecionada e dos critérios de aceitação definidos para o serviço.
Exemplos genéricos de aplicação ajudam a visualizar essa diferença.
Em uma junta soldada recém-executada, o EV pode apontar sinais de acabamento irregular, mordedura ou descontinuidade aparente antes que a peça avance no controle de qualidade.
Em um componente metálico no qual há suspeita de trinca fina aberta à superfície, o LP pode auxiliar na revelação da indicação.
Em uma estrutura ou peça ferromagnética, o PM pode ser selecionado para investigar indicações que dependem da magnetização e da orientação provável da descontinuidade.
Um cuidado importante, indicação não é automaticamente sinônimo de rejeição.
A inspeção revela sinais que precisam ser interpretados conforme procedimento, especificação do projeto, norma aplicável e critério de aceitação.
Uma indicação pode exigir avaliação complementar, retrabalho, novo ensaio ou apenas registro, dependendo do requisito técnico definido.
Por isso, a etapa de interpretação é tão importante quanto a execução do ensaio.
A preparação superficial também influencia diretamente a confiabilidade.
Graxa, tinta, oxidação, carepas, excesso de respingo, rugosidade elevada ou limpeza inadequada podem prejudicar a leitura, principalmente em LP e PM.
No caso do Líquido Penetrante, uma superfície mal preparada pode impedir a penetração ou dificultar a remoção do excesso, gerando interpretação insegura.
No caso de Partículas Magnéticas, além da superfície, material, geometria e campo aplicado interferem na formação das indicações.
Para compradores técnicos, engenheiros, supervisores de manutenção e responsáveis por qualidade, as perguntas mais úteis antes de especificar EV, LP ou PM são:
- Qual é o material do componente?
- A área de interesse é acessível para inspeção e preparação?
- A suspeita técnica é superficial, subsuperficial ou interna?
- A peça é ferromagnética?
- A superfície está limpa e adequada ao método?
- Qual critério de aceitação será usado para avaliar as indicações?
- O ensaio será aplicado em fabricação, montagem, manutenção ou adequação?
- Há necessidade de complementar o método superficial com outro END?
A Jota Soldas, por atuar com soldagem, fabricação e montagem industrial, conecta esses métodos à realidade de estruturas metálicas, juntas soldadas e componentes personalizados.
Na prática, isso significa que a seleção entre EV, LP e PM deve partir do entendimento do projeto, e não de uma escolha automática.
Quando o objetivo é controle de soldagem, integridade superficial e conformidade com requisitos técnicos, a combinação correta entre método, preparação e critério de avaliação é o que torna o END realmente útil para a tomada de decisão.
Quando usar Ultrassom e Radiografia em componentes industriais?
Ultrassom (UT) e Ensaio Radiográfico (RT) entram em cena quando a inspeção precisa ir além da superfície.
Enquanto métodos como Ensaio Visual, Líquido Penetrante e Partículas Magnéticas ajudam a identificar descontinuidades abertas ou próximas à superfície, os métodos volumétricos são aplicados para investigar o volume interno de soldas, chapas, tubos, spools, skids, estruturas metálicas e componentes industriais.
Na prática, UT e RT não devem ser tratados como métodos intercambiáveis em todos os casos.
Ambos podem apoiar a detecção de falhas internas, mas respondem a necessidades diferentes conforme o material, a espessura, a geometria, o acesso disponível, o tipo de descontinuidade esperado, o estágio do projeto e os critérios de aceitação definidos por norma, especificação técnica ou requisito do cliente.
Diferença essencial: inspeção superficial versus inspeção volumétrica
A inspeção superficial avalia principalmente o que está visível ou acessível na superfície do componente.
Já a inspeção volumétrica busca evidências de descontinuidades internas, ou seja, alterações localizadas dentro do material ou da junta soldada que podem não aparecer externamente.
Isso é especialmente relevante em componentes industriais sujeitos a exigências de segurança, integridade e conformidade, como:
- juntas soldadas em estruturas metálicas;
- spools e tubulações fabricadas ou montadas;
- skids com conjuntos soldados e componentes integrados;
- peças de caldeiraria;
- componentes personalizados com requisitos específicos de fabricação;
- soldas críticas em manutenção, adequação ou montagem industrial.
A Jota Soldas, por atuar com soldagem, fabricação, montagem industrial, estruturas metálicas, skids, spools e componentes personalizados, pode relacionar a necessidade de END ao contexto real do projeto, sempre considerando que a seleção do método deve seguir critérios técnicos aplicáveis.
UT versus RT: quando cada método tende a fazer mais sentido?
| Critério técnico | Ultrassom (UT) | Radiografia (RT) |
|---|---|---|
| Objetivo principal | Avaliar o volume interno do componente por propagação de ondas ultrassônicas | Registrar uma imagem radiográfica do interior da peça ou solda |
| Aplicação comum | Verificação de descontinuidades internas, avaliação de espessura e análise de juntas soldadas | Identificação de variações internas registradas em imagem, especialmente em soldas e componentes |
| Tipo de resultado | Indicações interpretadas pelo inspetor com base no procedimento e no critério de aceitação | Registro radiográfico que permite avaliação conforme requisitos técnicos |
| Condições relevantes | Acoplamento, acesso à área, geometria, espessura, material e preparação da superfície | Acesso para posicionamento, espessura, geometria, fonte de radiação, filme ou detector e controles de segurança |
| Limitações gerais | Pode ser sensível à geometria, ao acabamento, ao material e à orientação da descontinuidade | Exige cuidados de segurança operacional e pode ter limitações conforme espessura, acesso e configuração do componente |
| Decisão técnica | Indicado quando o projeto favorece varredura ultrassônica e interpretação por procedimento | Indicado quando o registro radiográfico é tecnicamente adequado ou exigido pela especificação |
Inspeção não destrutiva industrial: critérios técnicos e aplicações
O ponto mais importante é evitar a pergunta simplificada, qual método é melhor? A pergunta correta é, qual método responde melhor ao risco técnico, ao tipo de descontinuidade esperado e ao critério de aceitação do projeto?
Quando considerar Ultrassom (UT)?
O Ensaio por Ultrassom costuma ser considerado quando é necessário avaliar o interior de um componente a partir da propagação de ondas no material.
Em aplicações industriais, pode ser usado em juntas soldadas, chapas, tubos, estruturas e componentes cuja geometria permita a inspeção conforme procedimento adequado.
O UT pode ser particularmente útil quando:
- há necessidade de investigar descontinuidades internas em soldas ou componentes;
- a espessura do material precisa ser considerada na avaliação técnica;
- o acesso permite o posicionamento adequado do transdutor;
- a superfície pode ser preparada para permitir acoplamento e leitura confiável;
- o projeto exige inspeção volumétrica sem danificar o componente;
- a interpretação pode ser feita com base em procedimento, calibração, registro e critério de aceitação aplicável.
Ainda assim, uma indicação em UT não deve ser automaticamente tratada como rejeição.
Em END, indicação é um sinal observado durante o ensaio; descontinuidade é uma interrupção ou alteração na continuidade do material; rejeição ocorre apenas quando a avaliação ultrapassa o limite definido pelo critério de aceitação aplicável.
Quando considerar Radiografia (RT)?
O Ensaio Radiográfico é utilizado quando se busca um registro da condição interna do componente por meio de imagem.
Em soldas e componentes industriais, o RT pode auxiliar na identificação de descontinuidades internas, desde que a geometria, o acesso, a espessura e os controles de segurança operacional sejam compatíveis com o procedimento especificado.
O RT pode ser considerado quando:
- o projeto exige registro radiográfico para avaliação documental;
- a configuração do componente permite posicionamento adequado para exposição e captação da imagem;
- há necessidade de avaliar o volume interno de soldas ou componentes;
- os requisitos técnicos indicam radiografia como método aplicável;
- a análise deve considerar imagem, densidade, contraste, sensibilidade e critério de aceitação;
- as condições de segurança para operação radiográfica podem ser atendidas.
Por envolver radiação, o RT exige cuidados operacionais específicos.
A decisão por esse método deve considerar não apenas a capacidade de detecção, mas também a viabilidade de execução no ambiente industrial, o isolamento da área, o acesso ao componente e os requisitos de segurança aplicáveis ao serviço.
Critérios técnicos para especificar UT ou RT em um projeto
Antes de definir o método volumétrico, é recomendável levantar algumas perguntas técnicas:
- Qual componente será inspecionado: solda, chapa, tubo, spool, skid, estrutura metálica ou peça personalizada?
- O objetivo é detectar falhas internas, confirmar integridade, atender requisito normativo ou apoiar controle de qualidade?
- Qual é o material do componente e ele permite a aplicação adequada do método pretendido?
- Qual é a espessura e a geometria da região a ser inspecionada?
- Há acesso suficiente para posicionamento de transdutor, fonte, filme, detector ou equipamento necessário?
- A superfície está em condição compatível com o ensaio ou exigirá preparação?
- Que tipo de descontinuidade é mais provável no processo avaliado?
- Existe procedimento técnico definido para execução e avaliação?
- Qual critério de aceitação será usado para aprovar, reprovar ou solicitar análise complementar?
- O resultado precisa gerar registro específico para rastreabilidade e documentação do projeto?
Essas perguntas evitam decisões baseadas apenas no nome do ensaio.
Em muitos projetos industriais, a confiabilidade do END depende menos da escolha isolada do método e mais da combinação entre especificação correta, preparação da área, execução controlada, registro das indicações e interpretação conforme requisitos técnicos.
Limites e cuidados na inspeção volumétrica
UT e RT são recursos técnicos valiosos, mas não eliminam a necessidade de planejamento.
Um método volumétrico pode não detectar todos os tipos de descontinuidade em todas as condições, principalmente quando há limitações de acesso, geometria complexa, espessura incompatível, superfície inadequada ou ausência de critério formal de aceitação.
Também é importante lembrar que o laudo ou relatório de END deve ser interpretado dentro do contexto do projeto.
O mesmo tipo de indicação pode ter implicações diferentes conforme a aplicação do componente, o requisito técnico, a localização da descontinuidade, a severidade permitida e a norma ou especificação utilizada.
Por isso, ao avaliar componentes industriais por Ultrassom ou Radiografia, o caminho mais seguro é tratar o END como parte de um plano de qualidade, primeiro define-se o que precisa ser verificado; depois escolhe-se o método compatível; em seguida executa-se o ensaio conforme procedimento; por fim, as indicações são avaliadas com base nos critérios de aceitação aplicáveis.
Essa abordagem preserva o componente, melhora a rastreabilidade da inspeção e apoia decisões técnicas mais consistentes em soldagem, fabricação, montagem, manutenção e adequação industrial.
Inspeção não destrutiva industrial em soldas, estruturas metálicas, skids e spools
A Inspeção não destrutiva industrial ganha importância prática quando sai do conceito e entra no ambiente real de fabricação, soldagem, montagem, manutenção e adequação.
Em vez de tratar o END como uma etapa isolada, o ideal é entendê-lo como parte do controle técnico do ativo, ele ajuda a verificar juntas soldadas, estruturas metálicas, skids, spools e componentes personalizados sem inutilizar a peça inspecionada.
Na rotina industrial, a pergunta principal não é apenas qual ensaio fazer, mas por que aquele componente precisa ser inspecionado, qual risco técnico está sendo controlado e quais critérios de aceitação serão usados.
Uma solda estrutural, um spool fabricado sob especificação, uma base metálica de skid e um componente em manutenção podem exigir abordagens diferentes, mesmo quando todos passam por Ensaios Não Destrutivos.
Mapa de aplicações do END por contexto industrial
- Fabricação: o END apoia o controle de qualidade durante ou após a produção de estruturas metálicas, spools, skids e componentes soldados. Nessa etapa, a inspeção costuma estar relacionada à conformidade com desenho, especificação técnica, procedimento de soldagem e critérios definidos para aceitação.
- Montagem industrial: em campo ou em ambiente de instalação, a inspeção pode ser usada para avaliar juntas soldadas executadas na montagem, pontos de difícil acesso, interfaces entre componentes e condições que possam afetar a integridade do conjunto.
- Manutenção: quando um equipamento, estrutura ou componente já está em uso, os Ensaios Não Destrutivos ajudam a investigar indícios de desgaste, descontinuidades, trincas, perda de integridade ou necessidade de intervenção, sem remover necessariamente o ativo de operação de forma definitiva.
- Adequação: em ajustes, modificações ou correções industriais, o END contribui para verificar se a intervenção preserva os requisitos técnicos esperados, especialmente quando há soldagem, reforço estrutural, substituição de partes ou adaptação de componentes.
- Controle de recebimento ou liberação: quando aplicável ao plano de qualidade do projeto, a inspeção pode ser usada para apoiar decisões de aceite, retrabalho ou liberação de peças e subconjuntos.
Aplicações por tipo de ativo
Soldas e juntas soldadas
Em juntas soldadas, a inspeção não destrutiva é frequentemente associada à identificação de descontinuidades superficiais e internas.
O Ensaio Visual pode avaliar acabamento, geometria aparente, mordeduras, desalinhamentos visíveis e condições superficiais.
O Líquido Penetrante pode ser usado quando o objetivo é evidenciar descontinuidades abertas à superfície.
Partículas Magnéticas podem ser indicadas para materiais ferromagnéticos.
Ultrassom e Radiografia entram quando a necessidade envolve investigação volumétrica, conforme material, espessura, geometria, acesso e requisito técnico.
Estruturas metálicas
Em estruturas metálicas, o END está ligado à integridade estrutural e à confiabilidade das ligações soldadas.
A necessidade de inspeção pode variar conforme função da estrutura, criticidade do conjunto, tipo de carregamento, etapa do projeto e requisito de fabricação ou montagem.
O ponto central é selecionar métodos compatíveis com o risco técnico, uma inspeção superficial pode ser suficiente para determinada verificação, enquanto outra condição pode exigir avaliação mais profunda da junta ou do componente.
Skids industriais
Skids reúnem bases, suportes, componentes e, muitas vezes, interfaces soldadas que precisam manter estabilidade dimensional e confiabilidade de montagem.
Em projetos desse tipo, o END pode ser aplicado para verificar soldas, suportes estruturais e componentes fabricados, sempre conforme a especificação do projeto.
A inspeção ajuda a reduzir a chance de liberar subconjuntos com descontinuidades relevantes antes da integração ou instalação.
Spools e tubulações fabricadas
Em spools, a atenção costuma se concentrar em juntas soldadas, conexões, alinhamento e integridade das uniões.
A escolha entre EV, LP, PM, UT ou RT depende do material, da geometria, da espessura, do acesso e do tipo de descontinuidade que se pretende detectar.
Não existe um método universal para todos os spools, o plano de inspeção deve refletir o requisito técnico aplicável e a criticidade do componente.
Caldeiraria e componentes personalizados
Na caldeiraria e na fabricação de componentes sob medida, os Ensaios Não Destrutivos ajudam a controlar a qualidade de peças que não devem ser danificadas durante a avaliação.
Isso é especialmente relevante quando a peça já está acabada, montada ou pronta para integração.
Nesses casos, a inspeção precisa considerar acabamento superficial, acessibilidade, tipo de material, desenho do componente e critérios de aceitação definidos.
Como conectar método, risco e decisão técnica?
A escolha do END deve partir de perguntas objetivas:
- Qual é o componente ou junta a ser avaliado?
- A descontinuidade esperada é superficial ou interna?
- O material é ferromagnético?
- Há acesso adequado à área de inspeção?
- A superfície permite aplicação confiável do método?
- O componente está em fabricação, montagem, manutenção ou adequação?
- Qual norma, especificação do projeto ou critério do cliente orienta a aceitação?
- O resultado será usado para liberação, retrabalho, acompanhamento ou investigação técnica?
Essas perguntas evitam um erro comum, escolher o ensaio apenas pelo nome do método.
Na prática, EV, LP, PM, UT e RT não competem como soluções genéricas; eles respondem a necessidades diferentes.
Em muitos projetos, métodos superficiais e volumétricos podem ser complementares, desde que o procedimento esteja alinhado ao objetivo da inspeção.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, incluindo estruturas metálicas, skids, spools, manutenção, adequação e componentes personalizados.
Dentro desse contexto, seus serviços de Ensaios Não Destrutivos são aplicados para avaliar materiais, componentes, estruturas metálicas e juntas soldadas conforme critérios técnicos específicos e necessidades do projeto, preservando o componente inspecionado.
END versus ensaio destrutivo: diferenças, usos e limitações
Ensaios Não Destrutivos e ensaios destrutivos não são sinônimos.
Eles respondem a perguntas técnicas diferentes dentro de um plano de qualidade, inspeção ou validação industrial.
O END avalia a integridade de soldas, juntas soldadas, estruturas metálicas e componentes sem comprometer sua utilização.
Já o ensaio destrutivo normalmente exige a retirada de um corpo de prova ou a aplicação de uma condição que altera, rompe ou inutiliza a amostra avaliada.
Na prática, a principal diferença está no objetivo.
O ensaio não destrutivo é indicado quando é necessário inspecionar um componente acabado, instalado, em fabricação ou em serviço, preservando sua função.
O ensaio destrutivo pode ser usado quando a intenção é validar propriedades do material, do processo ou da junta por meio de amostras representativas, aceitando que aquela amostra será consumida no teste.
Comparativo entre END e ensaio destrutivo!
| Critério | Ensaio Não Destrutivo, END | Ensaio destrutivo |
|---|---|---|
| Efeito sobre o componente | Preserva o componente inspecionado | Pode romper, deformar ou inutilizar a amostra |
| Aplicação típica | Peças acabadas, juntas soldadas, estruturas metálicas, componentes em serviço e inspeções de controle | Corpos de prova, amostras de produção, validação de material ou processo |
| Tipo de resposta técnica | Indica descontinuidades superficiais ou internas, conforme o método aplicado | Avalia comportamento da amostra sob determinada condição de teste |
| Continuidade de uso | Permite que o item permaneça disponível quando aprovado pelos critérios aplicáveis | A amostra testada geralmente não retorna ao uso original |
| Papel no controle de qualidade | Apoia inspeção, rastreabilidade, conformidade e prevenção de falhas | Apoia validação, qualificação e caracterização de desempenho |
| Limitação principal | Depende do método escolhido, acesso, material, geometria, preparação e critério de aceitação | Depende da representatividade do corpo de prova e não avalia necessariamente todo o componente real |
| Melhor uso | Verificação de integridade sem dano | Confirmação de propriedades ou desempenho por amostra |
Inspeção não destrutiva industrial: critérios técnicos e aplicações
Essa comparação não significa que um método seja sempre melhor que o outro.
Em muitos contextos industriais, END e ensaio destrutivo são complementares.
Um plano de qualidade pode usar ensaios destrutivos para validar uma condição de processo e, depois, aplicar Ensaios Não Destrutivos para verificar peças, soldas ou componentes sem danificá-los.
Vantagens do END em componentes industriais
O grande diferencial do END é permitir avaliação técnica sem comprometer a utilização do componente.
Isso é especialmente relevante em soldagem, fabricação, montagem industrial, caldeiraria, estruturas metálicas, skids, spools e componentes personalizados, nos quais a preservação da peça é parte importante do controle de qualidade.
Entre as principais vantagens estão:
- preservação do componente, evitando a inutilização da peça inspecionada;
- aplicação em soldas, juntas soldadas, estruturas metálicas e componentes já fabricados;
- apoio à identificação antecipada de descontinuidades;
- contribuição para reduzir retrabalho e custos associados a falhas não detectadas;
- possibilidade de avaliar componentes em diferentes etapas, como fabricação, montagem, manutenção e adequação;
- suporte à conformidade com requisitos técnicos, critérios de aceitação e especificações aplicáveis;
- maior segurança na tomada de decisão sobre liberação, reparo, acompanhamento ou necessidade de investigação adicional.
Nos serviços de Ensaios Não Destrutivos da Jota Soldas, a proposta informada é avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem causar danos ou comprometer sua utilização.
Essa abordagem se conecta diretamente à realidade de projetos industriais que exigem controle de qualidade, segurança e atenção às especificações técnicas.
Limitações: por que o END não substitui tudo?
Apesar das vantagens, o END não deve ser tratado como uma solução universal.
Cada método tem alcance, sensibilidade e limitações próprias.
O Ensaio Visual, por exemplo, é voltado à avaliação superficial.
Líquido Penetrante e Partículas Magnéticas também se relacionam a descontinuidades de superfície, com diferenças importantes conforme o material e a preparação.
Ultrassom e Radiografia podem avaliar condições internas, mas dependem de acesso, geometria, procedimento, espessura, material e critérios técnicos aplicáveis.
Além disso, uma indicação encontrada em END não deve ser interpretada automaticamente como rejeição.
A decisão técnica depende da avaliação frente ao critério de aceitação definido por norma, especificação do projeto, requisito do cliente ou procedimento aplicável.
Por isso, o valor do END não está apenas em executar o ensaio, mas em selecionar o método correto e interpretar o resultado dentro do contexto técnico.
Direta: END substitui ensaio destrutivo?
END substitui ensaio destrutivo?
Nem sempre.
O END preserva o componente e é muito útil para inspeção de peças acabadas ou em serviço.
O ensaio destrutivo pode ser necessário quando a pergunta técnica envolve propriedades, desempenho ou validação por corpo de prova.
Quando o END é a melhor escolha?
Quando a prioridade é avaliar a integridade de soldas, estruturas metálicas ou componentes industriais sem danificar o item inspecionado, desde que o método escolhido seja adequado ao material, à geometria, ao tipo de descontinuidade buscada e ao critério de aceitação.
Quando o ensaio destrutivo pode ser necessário?
Quando o objetivo é testar uma amostra até determinada condição, validar características de material ou processo, ou obter respostas que não podem ser confirmadas apenas por inspeção não destrutiva.
Os dois métodos podem fazer parte do mesmo plano de qualidade?
Sim.
Em muitos projetos, eles se complementam.
O ensaio destrutivo pode apoiar validações por amostra, enquanto o END contribui para o controle de qualidade de componentes reais sem comprometer sua utilização.
Qual decisão é mais segura, usar END ou ensaio destrutivo?
A decisão depende do requisito técnico.
O ponto mais importante é definir o que precisa ser verificado, qual componente será avaliado, qual método é aplicável e quais critérios de aceitação orientarão a interpretação dos resultados.
Normas, critérios de aceitação e documentação em END
Em Ensaios Não Destrutivos, a confiabilidade não depende apenas de aplicar EV, LP, PM, UT ou RT.
O ponto decisivo é comparar o que foi observado no ensaio com o critério de aceitação correto, definido por norma técnica, especificação do projeto, requisito do cliente ou procedimento aplicável.
Sem esse enquadramento, uma indicação pode ser registrada, mas não necessariamente interpretada de forma adequada.
Na prática, o END responde a uma pergunta técnica, o componente, a junta soldada ou a estrutura metálica atende aos requisitos definidos para aquela aplicação? Por isso, dois componentes semelhantes podem ter avaliações diferentes se forem fabricados para serviços, geometrias, materiais, espessuras, níveis de criticidade ou requisitos normativos distintos.
A Jota Soldas executa Ensaios Não Destrutivos com base em critérios técnicos específicos e requisitos aplicáveis ao contexto de cada projeto, avaliando materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização.
Essa abordagem é importante porque o ensaio, isoladamente, não promove conformidade, a conformidade surge da combinação entre método adequado, procedimento definido, execução controlada, interpretação técnica e documentação rastreável.
Por que os critérios de aceitação variam?
Critérios de aceitação não devem ser tratados como universais.
Eles podem variar conforme:
- tipo de componente inspecionado: soldas, spools, skids, estruturas metálicas, peças de caldeiraria ou componentes personalizados;
- método de END utilizado: uma indicação em Líquido Penetrante não é avaliada da mesma forma que um registro obtido por Ultrassom ou Radiografia;
- material e condição superficial: acabamento, limpeza, acesso, geometria e propriedades do material influenciam a detectabilidade;
- função do componente: peças sujeitas a esforços, pressão, vibração, temperatura ou requisitos de montagem podem exigir maior rigor;
- especificação do projeto: o cliente, o projeto ou o procedimento podem estabelecer limites próprios de aceitação;
- normas técnicas aplicáveis: normas e códigos reconhecidos do setor podem orientar método, execução, registro, qualificação e aceitação, quando forem exigidos pelo projeto.
Esse cuidado evita um erro comum, tratar toda indicação como falha rejeitável.
Em END, uma indicação é um sinal observado pelo método.
Ela precisa ser avaliada para verificar se corresponde a uma descontinuidade relevante e, depois, se essa descontinuidade ultrapassa ou não o critério de aceitação definido.
Só então se conclui se há aceitação, necessidade de reparo, reinspeção ou análise complementar.
O que deve constar na documentação de END?
A documentação técnica é parte essencial do controle de qualidade.
Ela permite rastreabilidade, comparação, auditoria técnica e tomada de decisão por engenharia, qualidade, manutenção ou fabricação.
Um relatório de END deve ser coerente com o escopo contratado e com o procedimento aplicável.
Em termos gerais, a documentação pode incluir:
- identificação do componente, solda, junta, trecho, equipamento ou estrutura avaliada;
- método de ensaio aplicado, como EV, LP, PM, UT ou RT;
- procedimento ou referência técnica utilizada;
- área inspecionada e extensão da inspeção;
- condição da superfície, acesso e limitações observadas;
- registros de indicações encontradas, quando houver;
- critério de aceitação adotado;
- resultado da avaliação frente ao critério definido;
- observações técnicas relevantes para interpretação;
- rastreabilidade dos registros e evidências geradas durante a inspeção;
- recomendação de aceite, reparo, complementação de ensaio ou nova avaliação, quando aplicável ao escopo.
Essa documentação não deve ser vista apenas como formalidade.
Em ambientes industriais, ela ajuda a demonstrar que a inspeção foi executada de modo controlado e que a decisão técnica não foi baseada em percepção visual informal ou julgamento sem referência.
Critério de aceitação: o centro da conformidade
Um critério de aceitação funciona como a régua técnica do END.
Ele define quais condições são aceitáveis e quais exigem ação.
Essa régua pode vir de normas, especificações de fabricação, requisitos de montagem, documentos de manutenção, procedimentos internos do cliente ou exigências estabelecidas para determinado projeto.
Ponto crítico, executar o ensaio e encontrar uma indicação não encerra a análise.
A pergunta correta é, essa indicação é relevante para o método aplicado e ultrapassa o limite permitido pelo critério adotado?
Essa distinção é importante especialmente em soldas e estruturas metálicas, onde podem existir descontinuidades superficiais ou internas com diferentes impactos sobre a integridade do componente.
Uma mordedura, porosidade, trinca, falta de fusão, inclusão ou outra descontinuidade deve ser avaliada conforme método, localização, dimensão, orientação, material e requisito aplicável.
O mesmo raciocínio vale para componentes industriais, spools, skids e peças fabricadas sob especificação.
Normas não são intercambiáveis
Não é tecnicamente seguro afirmar que uma única norma serve para todos os END, todos os materiais e todos os tipos de solda.
Normas, códigos e especificações podem ter finalidades diferentes, algumas orientam execução do método, outras tratam de qualificação, aceitação, fabricação, montagem ou documentação.
Além disso, o projeto pode exigir requisitos próprios.
Por isso, ao solicitar END, é recomendável informar:
- qual componente será inspecionado;
- qual material está envolvido;
- se a inspeção é de fabricação, montagem, manutenção ou adequação;
- qual método é esperado ou qual problema técnico se deseja investigar;
- quais normas, desenhos, procedimentos ou especificações devem ser seguidos;
- qual nível de documentação e rastreabilidade será necessário;
- se há critérios de aceitação previamente definidos pelo cliente ou pelo projeto.
Quando esses dados não estão claros, a inspeção pode até ser executada, mas a conclusão tende a ficar menos objetiva.
Em projetos industriais, a qualidade da especificação inicial influencia diretamente a qualidade da interpretação final.
Como a documentação reduz riscos técnicos?
A documentação adequada ajuda a evitar retrabalho, divergências de interpretação e decisões sem base verificável.
Também facilita a comunicação entre fabricação, soldagem, inspeção, engenharia, manutenção e cliente final.
Para empresas que trabalham com montagem industrial, estruturas metálicas, spools, skids e componentes sob demanda, esse alinhamento é especialmente relevante porque cada projeto pode ter requisitos próprios de qualidade e conformidade.
END confiável não é apenas detectar algo sem danificar o componente.
É selecionar o método correto, executar conforme procedimento, registrar as condições reais do ensaio e avaliar os resultados contra critérios formais.
Esse conjunto é o que transforma a inspeção em uma evidência técnica útil para segurança, qualidade e tomada de decisão industrial.
Para saber mais sobre Inspeção não destrutiva industrial
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

