Galeria


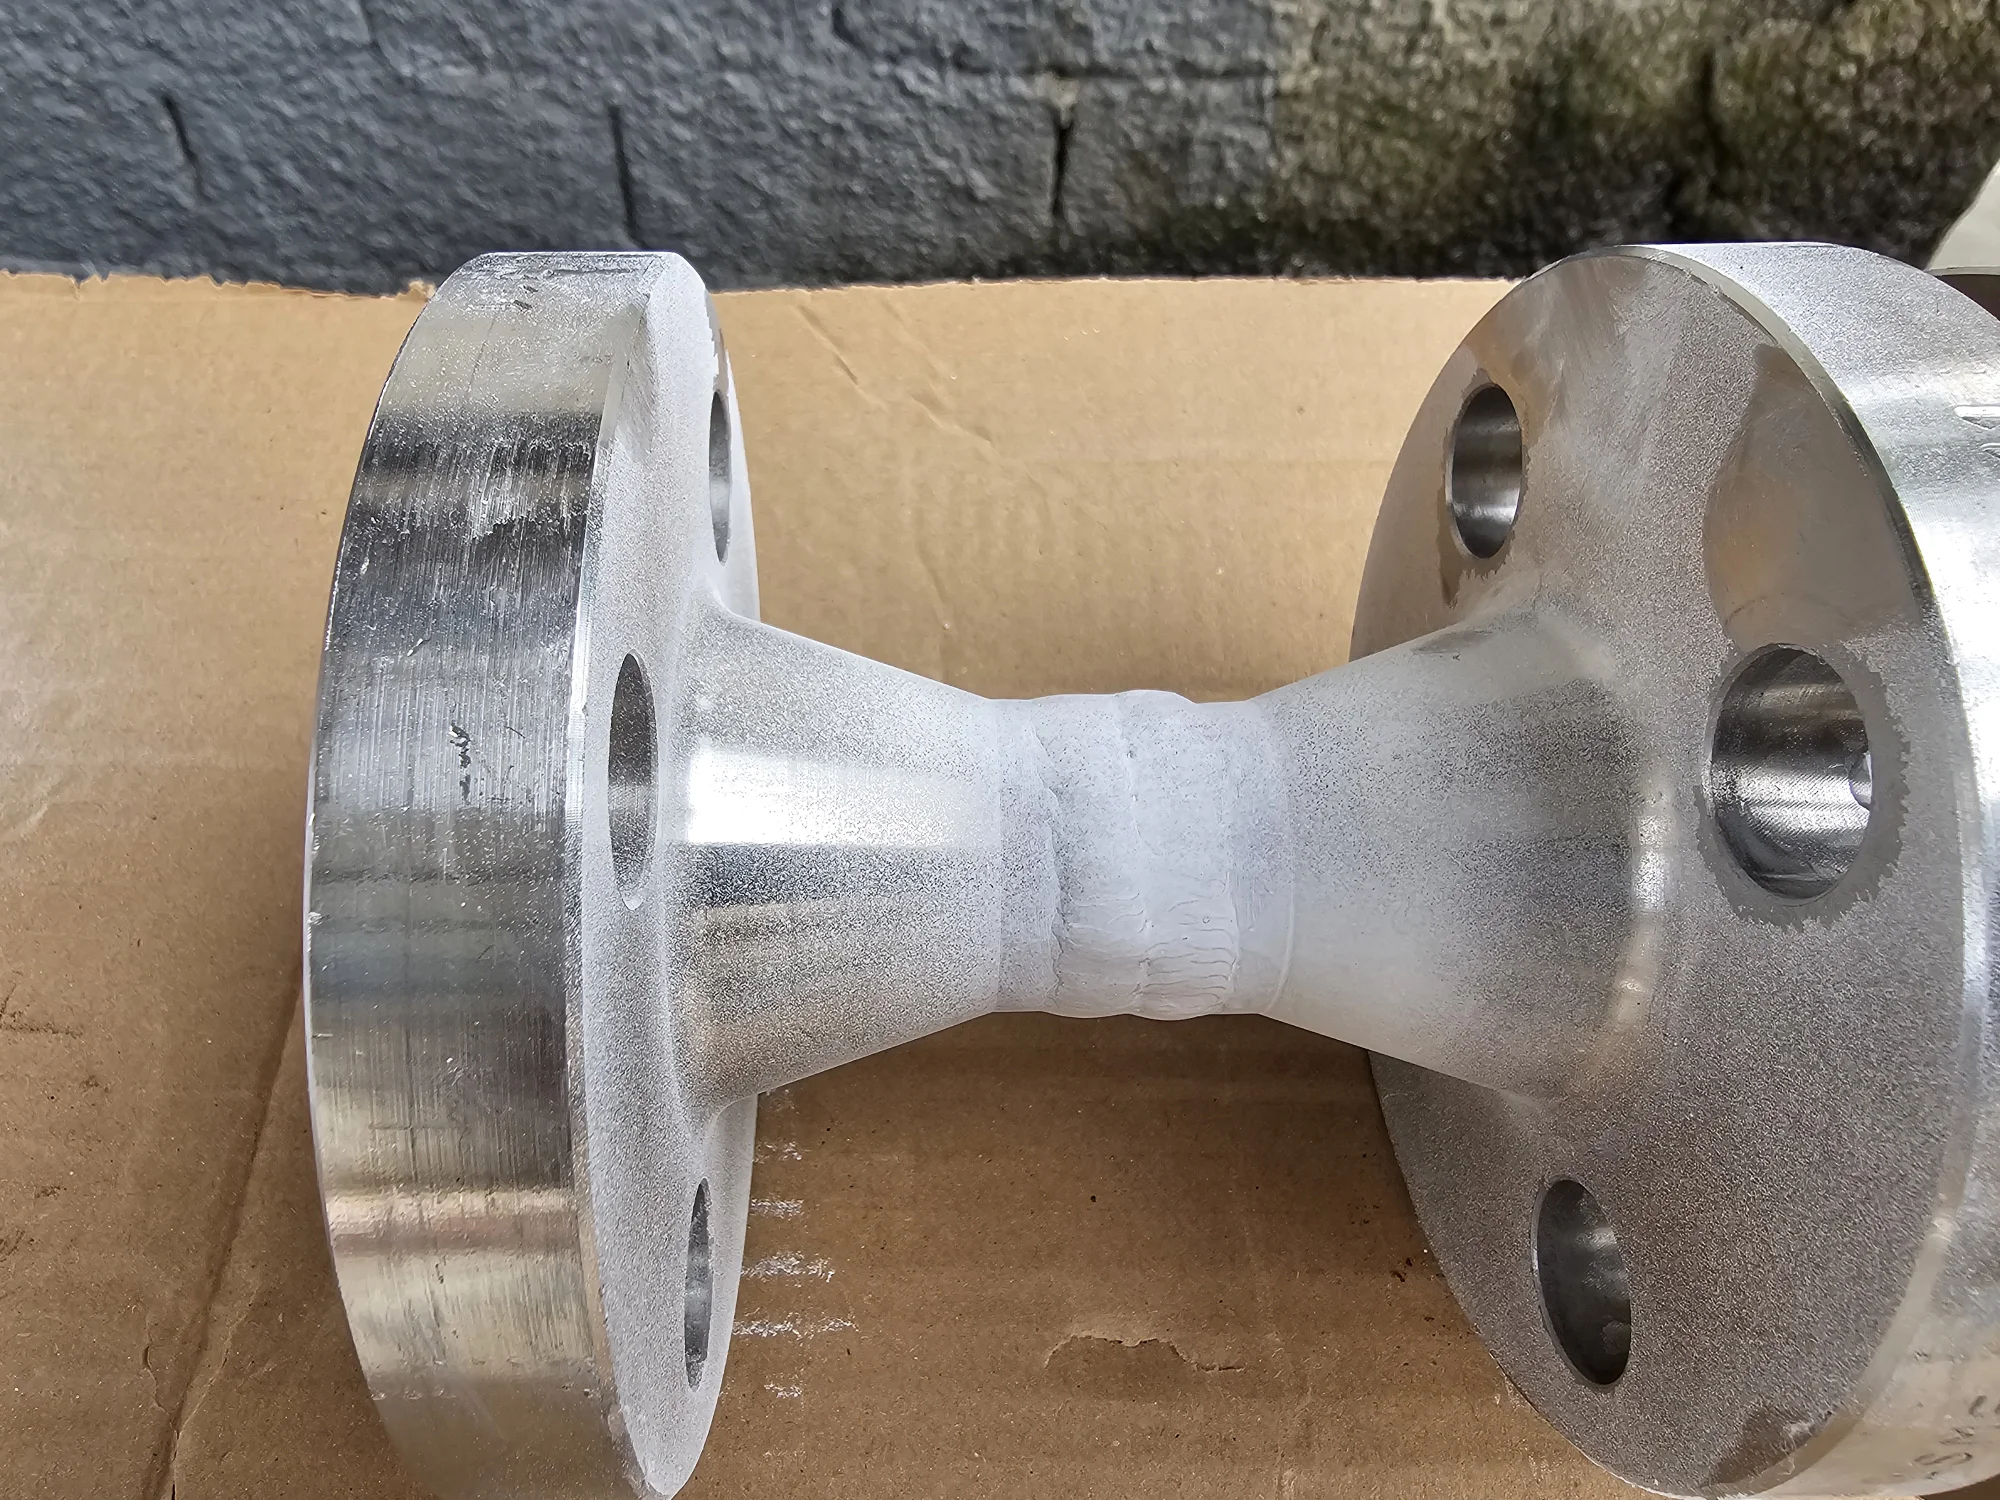







Clique nas imagens para ampliar
Inspeção não destrutiva de soldas: métodos, aplicações e critérios para escolher o END adequado
Inspeção não destrutiva de soldas é o conjunto de ensaios que avalia juntas soldadas sem danificar o componente, permitindo verificar condições de integridade, presença de descontinuidades e conformidade técnica antes, durante ou após etapas de fabricação, montagem, manutenção ou adequação industrial.
Na prática, os Ensaios Não Destrutivos, também chamados de END, são aplicados para analisar uma junta soldada sem retirar amostras, cortar a peça ou comprometer sua utilização.
Isso é especialmente importante em estruturas metálicas, skids, spools, tubulações, suportes, conjuntos soldados e componentes personalizados, nos quais a peça inspecionada precisa permanecer preservada para uso no projeto.
A inspeção não destrutiva não deve ser entendida apenas como uma etapa de verificação visual ou documental.
Ela faz parte do controle técnico da qualidade da soldagem, pois ajuda a identificar sinais de descontinuidade que podem afetar a segurança operacional, a confiabilidade do componente ou o atendimento aos critérios de aceitação definidos para o projeto.
Dependendo do método utilizado, a avaliação pode buscar indicações superficiais, subsuperficiais ou internas, sempre conforme a finalidade da inspeção e as características do material.
Entre os principais conceitos envolvidos estão:
- END: conjunto de métodos de inspeção que avaliam materiais, componentes e juntas soldadas sem causar dano ao item analisado.
- Junta soldada: região em que duas ou mais partes foram unidas por soldagem e que precisa atender a requisitos técnicos de qualidade e segurança.
- Integridade estrutural: condição em que o componente mantém capacidade adequada de desempenhar sua função dentro dos requisitos do projeto.
- Descontinuidade: indicação, interrupção ou irregularidade que pode ou não ser considerada aceitável, conforme os critérios técnicos aplicáveis.
- Critérios de aceitação: parâmetros usados para determinar se uma indicação encontrada está dentro dos limites permitidos.
- Conformidade técnica: alinhamento da inspeção, da solda e do componente aos requisitos definidos para a aplicação industrial.
Um ponto essencial é diferenciar END de ensaios destrutivos.
Nos ensaios destrutivos, a amostra ou o corpo de prova pode ser rompido, seccionado, tracionado, dobrado ou submetido a uma condição que altera sua integridade para permitir a análise.
Já nos Ensaios Não Destrutivos, a proposta é avaliar sem comprometer o componente.
Essa diferença é decisiva quando a peça inspecionada faz parte de um conjunto que precisa ser preservado, quando não há margem para descarte do item, quando o componente já está instalado ou quando a inspeção faz parte de um controle de qualidade em etapas de fabricação e montagem.
Isso não significa que um tipo de ensaio substitua automaticamente o outro em todas as situações.
A escolha entre avaliação não destrutiva, destrutiva ou uma combinação de verificações depende do objetivo técnico, da criticidade da solda, do tipo de material, das exigências do projeto e dos requisitos normativos aplicáveis.
Em soldagens industriais, o END ganha relevância porque permite acompanhar a qualidade sem interromper desnecessariamente a utilização do componente ou gerar dano ao item avaliado.
A preservação do componente é particularmente relevante em aplicações como:
- Estruturas metálicas, nas quais a junta soldada pode influenciar estabilidade, montagem e segurança do conjunto.
- Skids industriais, que reúnem bases, suportes, tubulações e componentes integrados em sistemas compactos.
- Spools e trechos tubulares, nos quais a qualidade da solda tem relação direta com montagem, estanqueidade e confiabilidade operacional.
- Componentes personalizados, que frequentemente seguem requisitos específicos de projeto e demandam avaliação compatível com sua finalidade.
- Serviços de manutenção e adequação, nos quais a inspeção pode apoiar decisões técnicas sem danificar o item em operação ou em preparação para uso.
Para que a inspeção tenha valor técnico, ela precisa ser conduzida com base em critérios claros.
Não basta executar um ensaio e registrar uma indicação; é necessário interpretar o resultado conforme o método aplicado, o tipo de junta soldada, a condição do material, o acesso disponível, a etapa do processo e os requisitos de segurança associados ao projeto.
Por isso, os critérios de aceitação não são universais para toda solda, eles dependem das especificações aplicáveis, da criticidade do componente e da finalidade da inspeção.
Esse cuidado é importante porque uma descontinuidade nem sempre representa automaticamente reprovação.
Em END, a análise responsável considera o tipo, a localização, a dimensão, a orientação e o possível impacto da indicação encontrada.
A avaliação técnica busca responder se aquela condição é aceitável dentro dos requisitos definidos ou se exige correção, acompanhamento ou nova verificação.
No contexto industrial, a inspeção não destrutiva de soldas contribui para decisões mais seguras em diferentes fases do trabalho.
Durante a fabricação, apoia o controle de qualidade das juntas soldadas.
Na montagem, ajuda a verificar se componentes e estruturas estão adequados antes da continuidade das etapas.
Em manutenção, permite investigar condições de integridade sem comprometer a peça.
Em adequações, auxilia na validação técnica de intervenções realizadas em estruturas ou componentes.
A Jota Soldas atua em soldagem, fabricação e montagem industrial, com experiência em estruturas metálicas, skids, spools e componentes personalizados.
Dentro desse contexto, os serviços de Ensaios Não Destrutivos se conectam à necessidade de avaliar soldas e componentes conforme as especificidades de cada projeto, preservando o item inspecionado e apoiando decisões baseadas em qualidade, segurança e conformidade técnica.
Assim, a importância do END está em unir três fatores, inspeção sem dano, análise técnica da junta soldada e apoio à confiabilidade do conjunto industrial.
Quando aplicado de forma adequada, ele permite identificar descontinuidades, verificar requisitos de aceitação e reduzir incertezas técnicas antes que uma falha potencial comprometa a segurança, o desempenho ou a continuidade das operações.
Principais métodos de END aplicados em soldas!
Nos Ensaios Não Destrutivos aplicados a soldas, cada método tem uma função técnica específica.
A escolha entre Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Radiográfico depende do tipo de material, do acesso à junta soldada, da descontinuidade que se pretende investigar e dos critérios de aceitação definidos para o projeto.
| Método de END | Principal finalidade | Tipo de falha ou condição avaliada | Quando costuma ser adequado |
|---|---|---|---|
| Ensaio Visual, EV | Avaliar a condição superficial da solda | Irregularidades visíveis, acabamento, geometria e indícios superficiais | Inspeções iniciais, controle de qualidade e verificação visual da junta soldada |
| Líquido Penetrante, LP | Evidenciar descontinuidades abertas à superfície | Trincas, porosidades ou indicações superficiais acessíveis ao penetrante | Componentes com superfície acessível, especialmente quando a suspeita está na face externa da solda |
| Partículas Magnéticas, PM | Detectar descontinuidades em materiais ferromagnéticos | Indicações superficiais e próximas à superfície | Peças e juntas soldadas de material ferromagnético |
| Ultrassom, UT | Investigar regiões internas do componente | Falhas internas, descontinuidades volumétricas ou falta de continuidade | Soldas e componentes em que há necessidade de avaliação interna sem danificar a peça |
| Radiográfico, RT | Identificar problemas internos por registro radiográfico | Descontinuidades internas no volume do componente | Componentes cuja análise interna exige visualização por imagem radiográfica |
Inspeção não destrutiva de soldas: critérios técnicos e aplicações
Ensaio Visual, EV, é a etapa mais direta de avaliação superficial das condições da solda.
Ele permite observar aspectos como acabamento, alinhamento, presença de irregularidades aparentes e condições gerais da junta soldada.
Embora seja um método visual, sua aplicação deve seguir critérios técnicos, pois a interpretação adequada depende do que o projeto exige e do padrão de qualidade definido.
Líquido Penetrante, LP, serve para identificar descontinuidades superficiais abertas à superfície.
Na prática, o método utiliza a capacidade do líquido de penetrar em pequenas aberturas e tornar essas indicações mais perceptíveis durante a inspeção.
É especialmente útil quando a preocupação está em trincas, porosidades ou outras indicações superficiais que não seriam facilmente percebidas a olho nu.
Partículas Magnéticas, PM, é aplicado em materiais ferromagnéticos e auxilia na identificação de descontinuidades superficiais ou próximas à superfície.
Por depender das propriedades magnéticas do material, sua adequação deve ser analisada conforme o componente, a junta soldada e a necessidade técnica da inspeção.
Ultrassom, UT, é um método de END utilizado para detectar falhas internas em soldas e componentes.
De forma educacional, o ensaio por ultrassom funciona pela propagação de ondas sonoras de alta frequência no material, permitindo avaliar descontinuidades internas sem cortar, romper ou inutilizar a peça.
A interpretação dos sinais deve considerar geometria, espessura, acesso e critérios de aceitação aplicáveis.
Radiográfico, RT, é utilizado para identificar problemas internos em componentes por meio de imagem radiográfica.
Ele contribui para a avaliação volumétrica da solda ou do componente, especialmente quando o objetivo é verificar descontinuidades internas.
Como nos demais métodos, a indicação do RT depende das condições do projeto, dos requisitos de segurança e da viabilidade técnica de aplicação.
O que é ensaio por ultrassom?
O ensaio por ultrassom é um método de Ensaio Não Destrutivo que utiliza ondas sonoras de alta frequência para avaliar o interior de soldas, materiais e componentes, auxiliando na detecção de falhas internas sem danificar a peça.
Para que serve o líquido penetrante?
O ensaio por líquido penetrante serve para evidenciar descontinuidades superficiais abertas à superfície, como trincas e porosidades, apoiando o controle de qualidade de juntas soldadas e componentes industriais.
No contexto dos serviços de END da Jota Soldas, esses métodos são aplicados para avaliar a integridade de juntas soldadas, estruturas metálicas, skids, spools e componentes personalizados, sempre considerando as especificidades do projeto e os requisitos técnicos envolvidos.
Nenhum método deve ser escolhido de forma isolada, a decisão adequada depende da falha esperada, do material, da criticidade do componente e dos critérios de aceitação definidos para a inspeção.
Como escolher o ensaio mais adequado para cada necessidade industrial?
A escolha do método de END não deve começar pelo ensaio em si, mas pela necessidade técnica da inspeção.
Em uma Inspeção não destrutiva de soldas, a decisão mais segura considera o tipo de material, o acesso à junta soldada, a descontinuidade esperada, a criticidade do componente e os requisitos normativos aplicáveis ao projeto.
O primeiro critério é o material.
Em componentes ferromagnéticos, por exemplo, o ensaio por partículas magnéticas pode ser indicado quando a necessidade é investigar descontinuidades superficiais ou próximas à superfície.
Já em materiais e situações em que a análise visual não é suficiente, outros métodos podem ser combinados conforme a condição da peça, a geometria da solda e o objetivo da inspeção.
O segundo critério é o acesso à junta.
Soldas expostas e acessíveis permitem avaliações superficiais mais diretas, como o Ensaio Visual, que observa condições aparentes da junta soldada, acabamento, irregularidades visíveis e possíveis indicações de descontinuidade.
Quando a região inspecionada tem acesso limitado ou quando a suspeita envolve falhas internas, métodos volumétricos, como Ultrassom ou Radiográfico, podem ser considerados conforme os requisitos do projeto.
O terceiro critério é o tipo de descontinuidade que se busca identificar.
Se a preocupação principal envolve descontinuidade superficial, o Líquido Penetrante pode ser adequado em aplicações compatíveis com o método, pois auxilia na revelação de aberturas à superfície.
Se a suspeita envolve falha interna, falta de fusão, inclusão ou outra condição não visível externamente, o Ultrassom ou o Radiográfico tendem a ser analisados como alternativas técnicas.
Uma forma prática de orientar a escolha é relacionar a necessidade industrial ao método mais provável de avaliação:
- Para soldas superficiais com acesso visual: o Ensaio Visual é geralmente o ponto de partida, pois permite verificar condições aparentes da solda e apoiar o controle inicial de qualidade.
- Para suspeita de descontinuidade superficial aberta à superfície: o Líquido Penetrante pode ser considerado, especialmente quando o objetivo é evidenciar indicações que não são facilmente percebidas a olho nu.
- Para componentes ferromagnéticos: as Partículas Magnéticas podem ser úteis na identificação de descontinuidades superficiais ou próximas à superfície, desde que o material e a condição da peça sejam compatíveis com o método.
- Para juntas com suspeita de falha interna: o Ultrassom pode ser aplicado para avaliar o interior do componente sem comprometer sua integridade.
- Para verificação interna com registro de imagem técnica: o Ensaio Radiográfico pode ser considerado quando o projeto exige esse tipo de análise e quando as condições de execução são adequadas.
- Para inspeções de controle de qualidade em fabricação, montagem ou manutenção: a seleção pode envolver um método isolado ou uma combinação de END, conforme a criticidade da solda e os critérios de aceitação definidos.
A criticidade do componente também pesa na decisão.
Uma solda associada à segurança operacional, à integridade estrutural ou ao funcionamento de um conjunto industrial exige análise mais criteriosa do que uma inspeção apenas visual de rotina.
Nesses casos, o método escolhido precisa estar alinhado ao risco envolvido, à função do componente e ao nível de confiabilidade requerido.
Outro ponto essencial é que os critérios de aceitação não são universais.
Eles dependem do projeto, da norma técnica aplicável, das especificações do cliente e da finalidade da estrutura, do skid, do spool ou do componente inspecionado.
Por isso, a escolha do ensaio deve evitar simplificações como escolher sempre o método mais conhecido ou o mais rápido.
O método adequado é aquele que responde à pergunta técnica correta, que tipo de falha pode comprometer este componente e qual ensaio é capaz de avaliá-la sem danificá-lo?
Na prática industrial, a decisão responsável considera a combinação entre material, acesso, descontinuidade esperada, criticidade e conformidade técnica.
É esse conjunto que diferencia uma inspeção meramente executada de uma avaliação realmente útil para o controle de qualidade e para a segurança operacional.
A Jota Soldas atua com Ensaios Não Destrutivos considerando as especificidades de cada projeto e o entendimento profundo das necessidades do cliente.
Essa abordagem é importante porque soldas, estruturas metálicas, skids, spools e componentes personalizados podem exigir diferentes níveis de verificação, sempre de acordo com os critérios técnicos definidos para cada aplicação.
Normas, segurança e critérios de aceitação em Ensaios Não Destrutivos
Em Ensaios Não Destrutivos, a qualidade da inspeção não depende apenas da escolha entre EV, LP, PM, UT ou RT.
Ela depende, sobretudo, da aplicação correta dos critérios técnicos definidos para o projeto, para o tipo de solda, para o material avaliado e para a criticidade do componente.
Por isso, a inspeção não destrutiva de soldas deve ser tratada como uma etapa técnica de verificação, e não como uma análise genérica ou padronizada para qualquer situação.
Os critérios de aceitação em END dependem do projeto, da norma aplicável e da criticidade da solda.
Isso significa que uma descontinuidade encontrada em uma junta soldada só pode ser avaliada adequadamente quando existe um parâmetro técnico para determinar se ela é aceitável, reparável ou impeditiva para o uso seguro do componente.
Na prática, os critérios de aceitação orientam a interpretação dos resultados.
Um ensaio pode identificar indicações superficiais, descontinuidades internas, variações geométricas, falta de continuidade ou outros sinais que exigem análise técnica.
Porém, a simples detecção de uma indicação não significa automaticamente reprovação.
A avaliação deve considerar fatores como:
- função do componente dentro do conjunto;
- tipo de solicitação mecânica ou operacional prevista;
- material utilizado e processo de fabricação;
- localização da junta soldada;
- extensão, profundidade ou característica da descontinuidade identificada;
- requisitos de qualidade definidos para o projeto;
- norma técnica ou especificação aplicável à inspeção.
Esse cuidado é essencial para evitar decisões precipitadas.
Em ambientes industriais, uma interpretação inadequada pode gerar retrabalho desnecessário, liberação indevida de um componente crítico ou falta de rastreabilidade sobre a condição real da solda.
Por isso, a avaliação precisa ser conduzida com linguagem técnica, documentação adequada e atenção aos requisitos de segurança.
A rastreabilidade técnica é outro ponto central em END.
Ela permite relacionar o ensaio executado ao componente inspecionado, ao método utilizado, às condições de avaliação e aos critérios considerados.
Essa documentação contribui para o controle de qualidade, para a tomada de decisão e para o histórico técnico de estruturas metálicas, spools, skids, componentes personalizados e demais conjuntos sujeitos à verificação.
Uma documentação de inspeção bem conduzida costuma registrar, de forma compatível com o escopo do projeto, informações como método de END aplicado, área inspecionada, identificação do componente, condições observadas, indicações relevantes e referência aos requisitos de aceitação definidos.
Esses registros não devem ser vistos apenas como formalidade, eles ajudam a sustentar decisões técnicas e aumentam a confiabilidade do processo de fabricação, montagem, manutenção ou adequação industrial.
Também é importante diferenciar conformidade de promessa de desempenho absoluto.
Um componente aprovado conforme critérios definidos atende aos requisitos considerados naquela inspeção e naquele escopo técnico.
Isso não elimina a necessidade de controle contínuo, manutenção adequada, avaliação do ambiente de operação e acompanhamento das condições de uso.
END é uma ferramenta de verificação da integridade e da qualidade, mas seus resultados devem ser interpretados dentro dos limites do método aplicado e das exigências do projeto.
Em serviços de Ensaios Não Destrutivos, a segurança industrial está diretamente ligada a essa abordagem responsável.
Soldas em estruturas metálicas, equipamentos, linhas, componentes de caldeiraria ou conjuntos industriais podem ter diferentes níveis de criticidade.
Quanto maior o impacto potencial de uma falha, maior deve ser o cuidado com a seleção do método, com a execução do ensaio e com a análise dos resultados.
A Jota Soldas, dentro de sua atuação em soldagem, fabricação, montagem industrial e serviços de END, desenvolve inspeções com base nas especificidades de cada projeto.
Esse alinhamento é importante porque cada aplicação pode exigir um entendimento próprio sobre material, junta soldada, tipo de descontinuidade esperada, acesso à região inspecionada e requisitos técnicos de aceitação.
Assim, normas, segurança e critérios de aceitação formam a base para que o END cumpra sua função, apoiar decisões técnicas sobre a integridade de soldas e componentes sem danificar a peça inspecionada.
Quando a inspeção é conduzida com critérios claros, documentação coerente e análise prudente, ela contribui para a confiabilidade do componente, para o controle de qualidade e para a segurança das operações industriais.
Benefícios do END para manutenção, montagem e fabricação industrial
Os Ensaios Não Destrutivos contribuem para decisões mais seguras em manutenção, montagem e fabricação industrial porque permitem avaliar soldas, estruturas metálicas e componentes sem comprometer sua utilização.
Na prática, o END apoia a verificação da integridade do componente antes, durante ou depois de etapas críticas do projeto, ajudando a identificar descontinuidades, orientar correções e confirmar se os requisitos técnicos definidos estão sendo atendidos.
Entre os principais benefícios do END estão:
- Preservação do componente: a inspeção é realizada sem destruir, cortar ou inutilizar a peça, o que é especialmente relevante em estruturas metálicas, skids, spools, juntas soldadas e componentes personalizados já fabricados ou instalados.
- Identificação antecipada de falhas: métodos como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Radiográfico ajudam a detectar condições que podem comprometer a segurança, a qualidade ou a continuidade operacional.
- Redução de retrabalho: ao apontar descontinuidades antes que o componente avance para etapas posteriores de montagem, pintura, instalação ou operação, o END favorece correções mais controladas e decisões técnicas mais assertivas.
- Apoio ao controle de qualidade: os ensaios permitem verificar se a soldagem e os componentes estão alinhados aos critérios de aceitação aplicáveis ao projeto.
- Aumento da confiabilidade: quando executado conforme requisitos técnicos, o END contribui para maior segurança industrial e melhor previsibilidade na utilização de equipamentos, estruturas e tubulações.
Esses benefícios são relevantes para indústrias metalúrgicas, empresas de fabricação e montagem, caldeirarias, operações ligadas ao setor de óleo e gás e demais segmentos que dependem da qualidade de soldas e componentes metálicos.
Em manutenção industrial, o END auxilia na avaliação de peças em uso.
Em montagem industrial, apoia a conferência de juntas e componentes antes da liberação de etapas.
Na fabricação, funciona como parte do controle de qualidade de estruturas metálicas, spools, skids e itens personalizados.
A Jota Soldas atua em âmbito nacional com serviços de Ensaios Não Destrutivos desenvolvidos conforme as especificidades de cada projeto.
Como a empresa também trabalha com soldagem, fabricação e montagem industrial, a avaliação técnica pode considerar o contexto real de aplicação do componente, os requisitos de segurança, o tipo de material, o acesso à junta soldada e o método de inspeção mais adequado.
Para um planejamento técnico mais completo, a análise de END pode ser relacionada a temas como soldagem industrial, fabricação de estruturas metálicas, montagem industrial, manutenção industrial e ensaios não destrutivos.
Essa integração ajuda a evitar que a inspeção seja tratada apenas como uma etapa isolada, reforçando seu papel dentro da qualidade global do projeto.
Antes de definir o método, é recomendável solicitar uma avaliação técnica do projeto.
A escolha entre EV, LP, PM, UT ou RT deve considerar a descontinuidade esperada, a criticidade do componente, o tipo de material, as condições de acesso e os critérios de aceitação aplicáveis.
Perguntas frequentes
Qual método detecta falhas internas?
O Ensaio por Ultrassom e o Ensaio Radiográfico são métodos utilizados para identificar falhas internas em componentes, desde que sejam adequados às condições técnicas do projeto.
Quando usar líquido penetrante?
O Ensaio por Líquido Penetrante é indicado para identificar descontinuidades superficiais.
Ele é útil quando a necessidade principal é verificar aberturas na superfície da solda ou do componente.
END substitui ensaio destrutivo?
Não necessariamente, END e ensaio destrutivo são métodos distintos.
O END é aplicado quando a preservação do componente é necessária, enquanto ensaios destrutivos envolvem avaliação com comprometimento da amostra.
A decisão depende do objetivo da inspeção, dos requisitos técnicos e da criticidade do projeto.
O END agrega valor porque combina preservação do componente, controle de qualidade, identificação antecipada de falhas e suporte à segurança operacional.
Para manutenção, montagem e fabricação industrial, a escolha correta do ensaio deve ser orientada pela adequação técnica ao projeto, não por uma seleção genérica de método.
Para saber mais sobre Inspeção não destrutiva de soldas
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

