Galeria


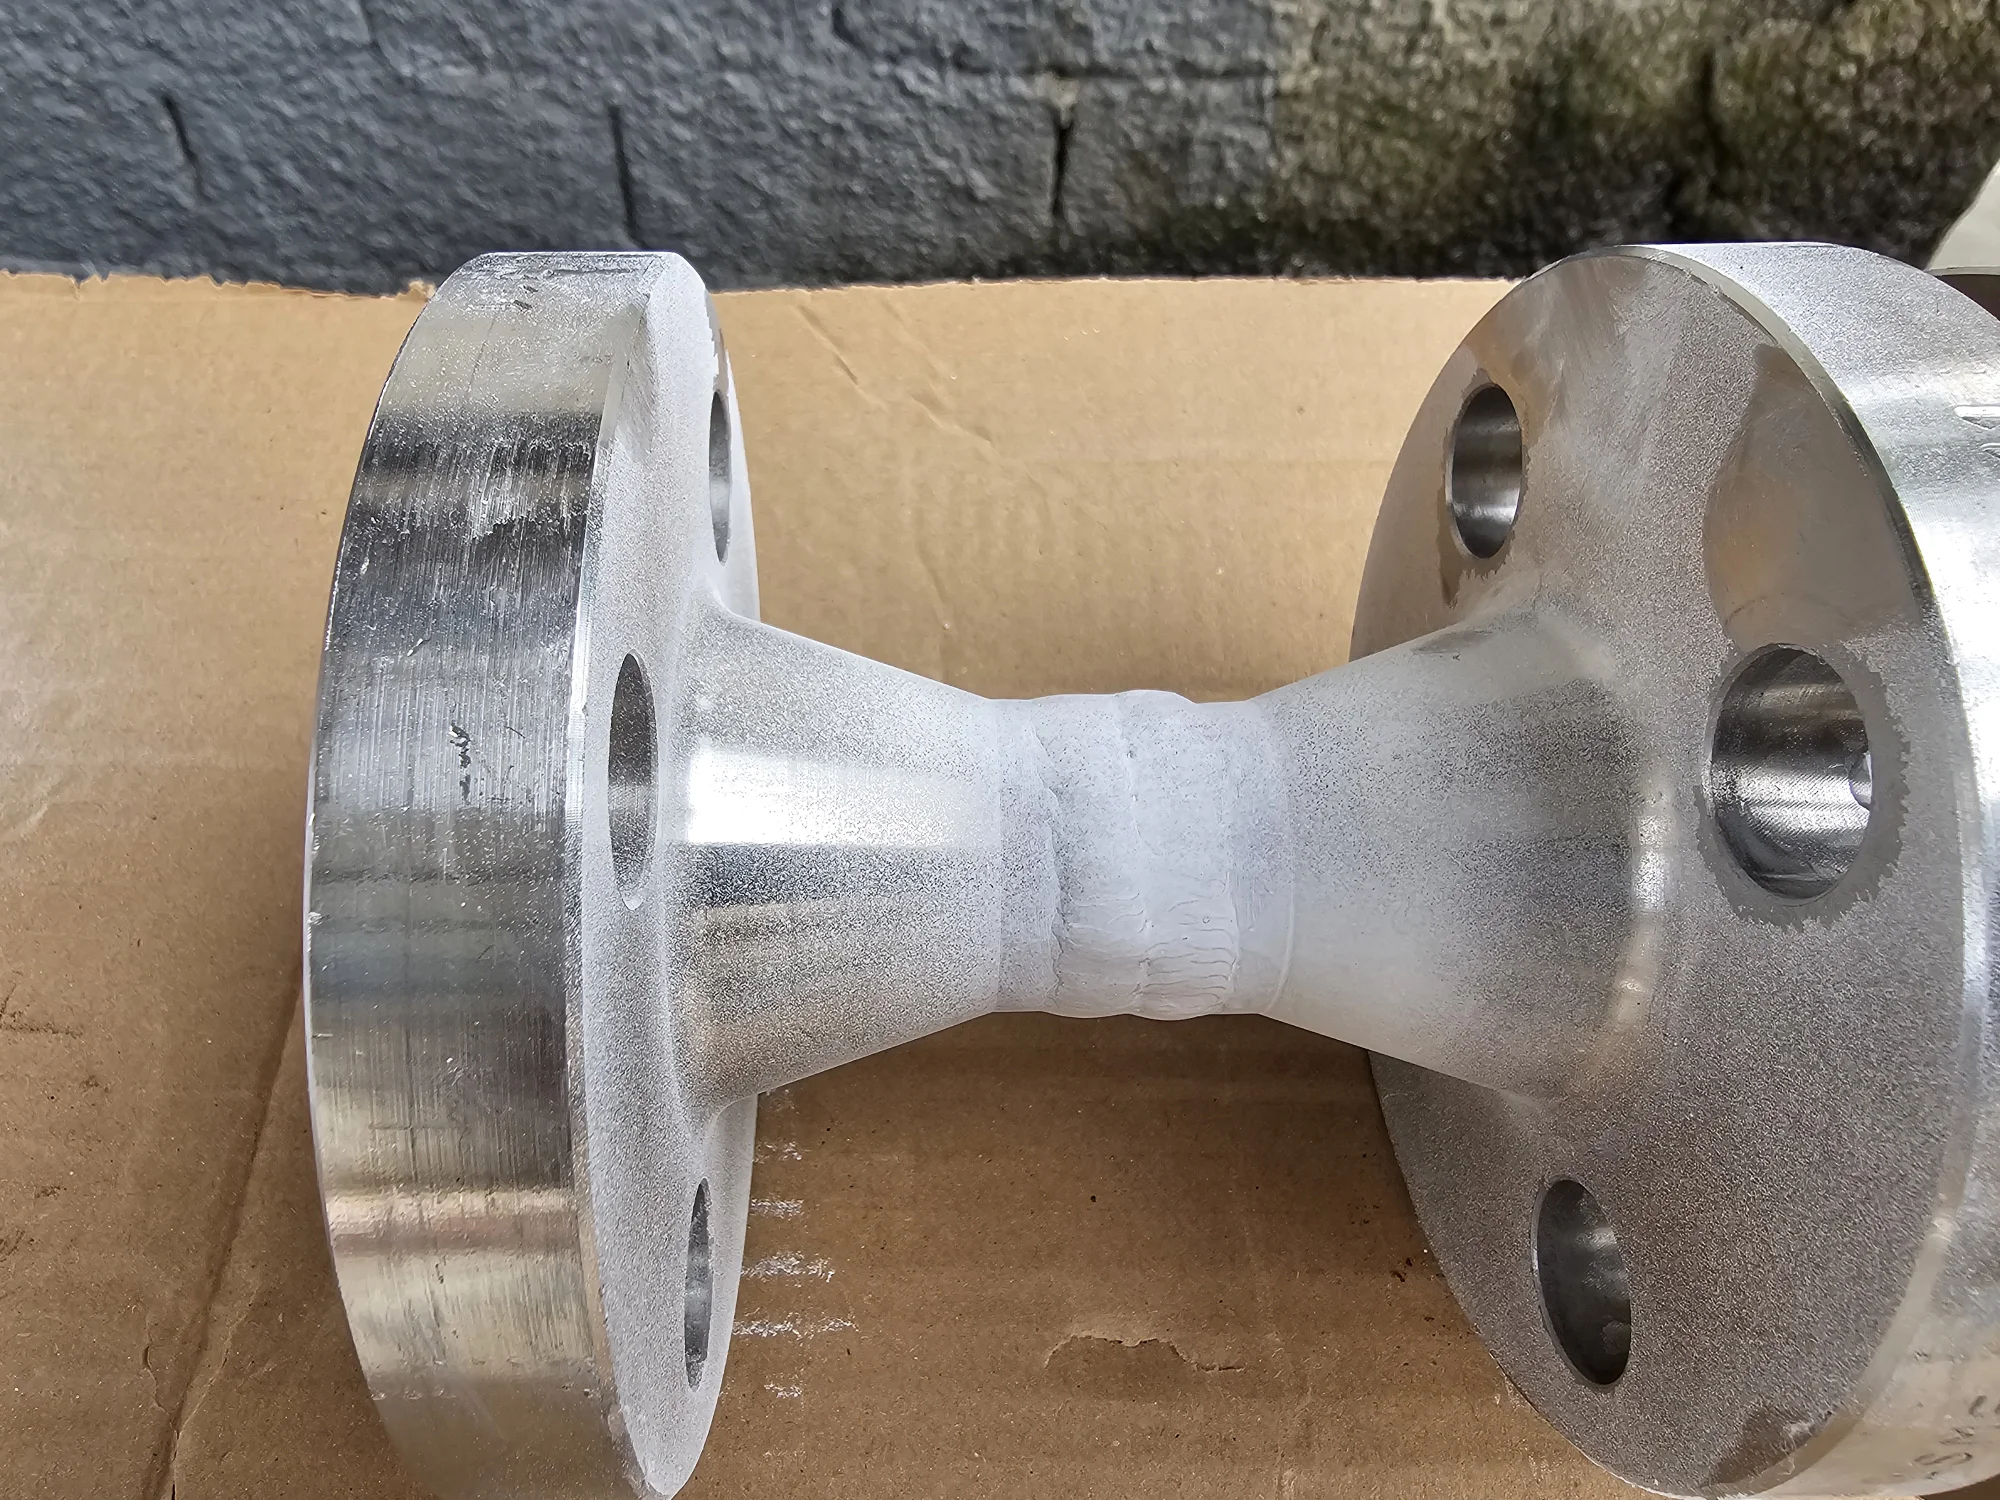







Clique nas imagens para ampliar
O que é inspeção visual de soldas?
Inspeção visual de soldas é o método de avaliação superficial de uma junta soldada, do cordão de solda e das áreas adjacentes para identificar condições visíveis que possam influenciar a qualidade, a segurança e a conformidade do componente.
Dentro dos Ensaios Não Destrutivos, também chamados de END, esse método é conhecido como Ensaio Visual ou EV, porque permite verificar a solda sem danificar a peça ou comprometer sua utilização.
De forma objetiva, a inspeção visual não é apenas olhar para uma solda pronta.
Em uma avaliação técnica, o inspetor observa características como aparência do cordão, acabamento, continuidade, geometria, presença de indicações superficiais e compatibilidade com os critérios definidos para o projeto.
A diferença está no uso de requisitos, procedimentos e critérios de aceitação, uma observação simples pode perceber uma irregularidade, mas o Ensaio Visual técnico busca interpretar essa indicação com base em parâmetros aplicáveis à junta soldada.
Na prática, o método ajuda a responder perguntas iniciais importantes:
- O cordão de solda apresenta acabamento compatível com a aplicação prevista?
- Há descontinuidades visíveis que exigem análise complementar?
- A junta soldada aparenta atender aos requisitos dimensionais e visuais especificados?
- A condição superficial permite avançar para outras etapas de inspeção, montagem ou liberação?
- Existem sinais que indiquem necessidade de correção, retrabalho ou aplicação de outro método de END?
A inspeção visual é considerada uma etapa essencial porque costuma ser o primeiro filtro técnico no controle de qualidade da soldagem.
Ela pode ser aplicada em estruturas metálicas, skids, spools, componentes personalizados, montagens industriais e atividades de manutenção, sempre respeitando as necessidades do projeto e os critérios técnicos definidos.
Por avaliar somente condições acessíveis à visão direta ou a recursos auxiliares de observação, o EV não substitui métodos voltados à detecção de descontinuidades internas, como Ultrassom ou Radiografia, nem elimina a necessidade de Líquido Penetrante ou Partículas Magnéticas quando a análise superficial exigir maior sensibilidade.
No contexto dos serviços de Ensaios Não Destrutivos oferecidos pela Jota Soldas, a inspeção visual se conecta à experiência da empresa em soldagem, fabricação e montagem industrial.
Essa integração é relevante porque a qualidade de uma junta soldada não depende apenas da inspeção final, mas também do entendimento do projeto, da execução responsável, da atenção aos detalhes e da escolha adequada dos métodos de avaliação.
Assim, o Ensaio Visual funciona como uma base técnica para decisões mais seguras sobre aceitação, acompanhamento ou necessidade de investigação complementar, sem causar dano ao componente inspecionado.
Por que a inspeção visual é importante na qualidade da soldagem?
A inspeção visual é importante na qualidade da soldagem porque funciona como uma etapa inicial de controle, prevenção e tomada de decisão.
Antes de recorrer a métodos complementares de Ensaios Não Destrutivos, como Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia, a avaliação visual permite identificar condições aparentes do cordão de solda, da junta soldada e da preparação superficial que podem impactar a integridade, a segurança e a conformidade do componente.
Na prática, o valor do método não está apenas em observar a solda pronta, mas em orientar decisões técnicas desde as primeiras etapas do processo.
Uma descontinuidade visível, um desalinhamento, uma mordedura, um excesso de respingos, uma cratera mal finalizada ou uma irregularidade geométrica podem indicar a necessidade de correção, complementação da análise ou revisão do procedimento aplicado.
Isso contribui para reduzir retrabalho, evitar avanço de etapas sobre uma condição inadequada e melhorar a confiabilidade do conjunto soldado.
Entre os principais benefícios da inspeção visual na soldagem, destacam-se:
- Controle de qualidade mais objetivo: a inspeção ajuda a verificar se a solda apresenta condições visuais compatíveis com os critérios definidos para o projeto, procedimento ou especificação aplicável.
- Identificação antecipada de descontinuidades: problemas aparentes podem ser percebidos antes que o componente siga para montagem, acabamento, manutenção ou operação.
- Apoio à segurança operacional: soldas com irregularidades relevantes podem comprometer a integridade de estruturas metálicas, spools, skids, equipamentos e componentes industriais, especialmente quando submetidos a esforços, pressão, vibração ou ambiente severo.
- Redução de retrabalho: quanto mais cedo uma não conformidade visual é percebida, maior a possibilidade de corrigir o ponto antes que ele gere custos adicionais em etapas posteriores.
- Melhor rastreabilidade técnica: registros de inspeção, quando aplicáveis ao projeto, auxiliam no acompanhamento das condições verificadas e na comunicação entre fabricação, montagem, manutenção e controle de qualidade.
- Apoio à aceitação de soldas: a avaliação visual fornece uma base inicial para verificar se a junta pode avançar no fluxo de inspeção ou se exige análise adicional.
Um ponto essencial é entender que a inspeção visual não deve ser tratada como uma simples olhada na solda.
Em ambiente industrial, sua aplicação técnica depende de critérios de aceitação, condições adequadas de visualização, acesso à junta, limpeza da superfície, iluminação suficiente e conhecimento sobre o tipo de solda e sua função no conjunto.
A mesma indicação visual pode ter relevância diferente conforme o requisito do projeto, a aplicação do componente e as normas ou especificações adotadas.
Por isso, a inspeção visual também é decisiva em campo.
Em atividades de montagem, adequação e manutenção industrial, a avaliação visual pode auxiliar na verificação de alinhamento, acabamento, condições superficiais e evidências de falhas aparentes antes que a estrutura ou componente seja colocado em serviço ou encaminhado para uma etapa posterior de inspeção.
Ela não elimina a necessidade de outros métodos quando há suspeita de falhas internas ou exigência normativa, mas ajuda a direcionar quais pontos merecem maior atenção.
No contexto dos Ensaios Não Destrutivos oferecidos pela Jota Soldas, a inspeção visual se conecta ao compromisso com qualidade, segurança e eficiência na execução de projetos industriais.
A empresa atua com soldagem, fabricação, montagem industrial e END, desenvolvendo avaliações conforme critérios técnicos específicos e de acordo com as necessidades de cada projeto.
Assim, o método visual contribui para uma abordagem mais responsável, primeiro identifica o que está acessível à observação técnica; depois, quando necessário, orienta a integração com ensaios complementares para uma análise mais completa.
A inspeção visual é importante porque transforma evidências aparentes em informação útil para o controle da soldagem.
Ela favorece a prevenção, melhora a tomada de decisão inicial, apoia a conformidade técnica e contribui para que soldas e componentes industriais sejam avaliados com mais segurança antes de avançarem no processo.
Como funciona o Ensaio Visual em juntas soldadas?
O Ensaio Visual em juntas soldadas é conduzido como uma avaliação técnica das condições visíveis do cordão de solda, da preparação da junta e das regiões adjacentes.
Embora pareça um método simples à primeira vista, sua aplicação adequada depende de preparação superficial, iluminação suficiente, acesso visual, documentação e comparação com critérios de aceitação definidos para o projeto.
Na prática, o EV pode ser aplicado antes, durante e após a soldagem.
Essa abordagem por fases ajuda a evitar que problemas de preparação, alinhamento ou execução sejam percebidos apenas no final, quando o retrabalho tende a ser mais complexo.
Em serviços de Ensaios Não Destrutivos, como os realizados pela Jota Soldas dentro de seu portfólio de soldagem, fabricação, montagem industrial e inspeções técnicas, essa lógica contribui para decisões mais consistentes sobre qualidade e conformidade de juntas soldadas.
Verificação inicial: preparação da junta e condições de inspeção
Antes de avaliar o cordão de solda propriamente dito, é necessário observar se a junta está em condições adequadas para receber a soldagem ou para ser inspecionada.
Essa etapa pode incluir a verificação visual de aspectos como geometria da junta, alinhamento das peças, abertura de raiz, limpeza superficial e presença de contaminantes aparentes.
A preparação superficial é relevante porque sujeira, carepa, tinta, óleo, respingos, escória ou oxidação podem dificultar a identificação de indicações visíveis.
Quando a superfície não permite uma observação adequada, a inspeção pode perder confiabilidade.
Por isso, a condição de limpeza e acesso deve ser compatível com o nível de avaliação requerido pelo procedimento, pela norma aplicável ou pela especificação técnica do cliente.
Também entram nessa fase as condições de iluminação e acesso visual.
Uma junta pode estar tecnicamente disponível para inspeção, mas em uma posição que dificulte o ângulo de observação.
Em situações assim, podem ser utilizados recursos auxiliares de forma genérica, como espelhos, lentes, dispositivos de medição ou meios de inspeção remota, quando aplicável ao projeto.
A escolha desses recursos depende das condições de campo, da geometria do componente e dos requisitos técnicos envolvidos.
Inspeção antes da soldagem: prevenção de problemas
A inspeção visual antes da soldagem tem caráter preventivo.
Ela busca identificar condições que possam comprometer a execução do cordão ou gerar descontinuidades posteriormente.
Nessa fase, o olhar técnico não está voltado apenas para encontrar defeitos, mas para confirmar se a junta apresenta condições compatíveis com o processo previsto.
Entre os pontos observados de forma geral estão:
- alinhamento entre as partes a serem soldadas;
- preparação das bordas;
- abertura, folga ou encaixe da junta, quando aplicável;
- limpeza da região de soldagem;
- posicionamento de componentes;
- presença de danos, deformações ou irregularidades aparentes;
- condições de acesso para execução e inspeção.
Essa etapa é importante porque uma falha de preparação pode influenciar toda a qualidade da solda.
Uma junta desalinhada, por exemplo, pode dificultar a deposição adequada do metal de solda e gerar irregularidades geométricas.
Já uma superfície contaminada pode contribuir para indicações que só serão percebidas após a soldagem.
Assim, a inspeção inicial funciona como uma barreira de controle antes que o processo avance.
Acompanhamento durante a soldagem: controle do processo
O Ensaio Visual também pode ser aplicado durante a soldagem, especialmente em atividades que exigem acompanhamento por etapas.
Nesse momento, a avaliação pode envolver a observação do passe de raiz, dos passes intermediários e da limpeza entre passes, sempre de acordo com o que for requerido pelo projeto ou procedimento aplicável.
A inspeção durante a execução ajuda a identificar desvios ainda em progresso.
Isso é útil porque determinadas irregularidades podem ser corrigidas antes da continuidade da soldagem, reduzindo a possibilidade de acúmulo de problemas.
Em vez de depender apenas de uma avaliação final, o controle visual ao longo do processo permite uma tomada de decisão mais rápida e técnica.
Alguns aspectos que podem ser observados durante a soldagem incluem:
- aparência do passe executado;
- presença de escória ou resíduos entre passes;
- mordeduras visíveis;
- falta de preenchimento aparente;
- irregularidades no perfil do cordão;
- respingos excessivos;
- sinais de trincas superficiais ou crateras;
- continuidade e uniformidade da deposição.
É importante destacar que a interpretação dessas condições deve seguir critérios técnicos.
Uma indicação visual não significa, automaticamente, rejeição da junta.
A classificação como aceitável ou não aceitável depende do critério de aceitação aplicável, que pode variar conforme norma, especificação do cliente, tipo de componente, responsabilidade estrutural e condição de serviço.
Inspeção após a soldagem: avaliação do cordão final
Após a conclusão da soldagem, a inspeção visual passa a avaliar o acabamento e a condição final da junta soldada.
Essa fase normalmente considera o cordão de solda, as bordas, as zonas adjacentes e a geometria resultante.
O objetivo é verificar se existem indicações superficiais relevantes e se o acabamento está compatível com os requisitos definidos.
Nessa etapa, podem ser observados aspectos como:
- perfil do cordão de solda;
- regularidade do acabamento;
- largura e altura aparentes do cordão;
- reforço excessivo ou insuficiente, quando aplicável;
- mordeduras nas bordas;
- porosidade superficial;
- trincas visíveis;
- crateras;
- respingos aderidos;
- desalinhamentos;
- falta de fusão aparente em regiões acessíveis;
- interrupções, sobreposições ou irregularidades geométricas.
A inspeção final é uma etapa decisiva para documentar a condição visível da solda.
Porém, ela não substitui automaticamente outros métodos de END, quando há necessidade de investigar descontinuidades internas ou indicações não acessíveis visualmente.
Por isso, o Ensaio Visual frequentemente funciona como base para definir se a junta pode seguir para aceitação, correção, complementação documental ou aplicação de métodos adicionais, como Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia, conforme o caso.
Registro das indicações e documentação técnica
Um ponto essencial do Ensaio Visual é o registro das condições encontradas.
A inspeção não deve se limitar à observação informal; ela precisa gerar informação útil para controle de qualidade, rastreabilidade e tomada de decisão.
A documentação pode incluir identificação da peça ou junta, localização da indicação, descrição da condição observada, referência ao critério utilizado e resultado da avaliação, conforme a exigência do projeto.
A documentação técnica é importante porque permite acompanhar o histórico da junta soldada e comunicar de forma clara o que foi verificado.
Em ambientes industriais, esse registro ajuda a integrar fabricação, montagem, adequação e manutenção, especialmente quando diferentes etapas dependem da liberação ou análise de componentes soldados.
De forma educacional, um registro de inspeção visual bem orientado costuma responder a perguntas como:
- qual junta ou componente foi avaliado;
- em que etapa a inspeção ocorreu;
- quais condições de acesso e superfície estavam presentes;
- quais indicações foram observadas;
- onde essas indicações estavam localizadas;
- qual critério de aceitação foi considerado;
- se a condição foi aceita, corrigida ou encaminhada para avaliação complementar.
Comparação com critérios de aceitação
A etapa de comparação com critérios de aceitação é o que diferencia uma observação visual simples de uma avaliação técnica.
Ver uma irregularidade não basta; é necessário interpretá-la com base no requisito aplicável.
Esses critérios podem estar em normas técnicas, procedimentos de inspeção, especificações de projeto ou requisitos definidos pelo cliente.
Isso significa que a mesma indicação pode ter avaliações diferentes em aplicações distintas.
Uma condição superficial pode ser tolerável em determinado contexto e inaceitável em outro, dependendo da função do componente, do tipo de junta, da solicitação mecânica, do ambiente de operação e das exigências normativas.
Por isso, o Ensaio Visual deve ser entendido como um método técnico de avaliação, não apenas como uma conferência estética do cordão.
A Jota Soldas atua com Ensaios Não Destrutivos considerando critérios técnicos específicos e as particularidades de cada projeto.
Essa adequação é relevante porque juntas soldadas em estruturas metálicas, skids, spools, componentes personalizados ou sistemas industriais podem ter exigências diferentes de inspeção, documentação e aceitação.
O Ensaio Visual em juntas soldadas funciona como uma sequência organizada, preparar a superfície e as condições de observação, inspecionar antes da soldagem, acompanhar pontos críticos durante a execução, avaliar o cordão final, registrar as indicações e comparar os resultados com critérios aplicáveis.
Quando bem aplicado, ele fornece uma base técnica importante para controle de qualidade, segurança operacional e definição de próximos passos dentro de um plano de Ensaios Não Destrutivos.
Principais descontinuidades identificadas na inspeção visual
Na inspeção visual de soldas, o inspetor avalia condições perceptíveis na superfície da junta soldada, no cordão de solda e nas regiões adjacentes.
O objetivo é identificar indicações que possam representar descontinuidades de fabricação, montagem ou acabamento, sempre considerando o tipo de junta, a função do componente, os requisitos do projeto e os critérios de aceitação aplicáveis.
Um ponto importante, nem toda indicação observada visualmente é automaticamente um defeito.
Em uma análise técnica, costuma-se diferenciar três conceitos:
- Indicação: qualquer sinal observado durante a inspeção, como uma marca, variação geométrica, mancha, relevo ou abertura superficial.
- Descontinuidade: uma interrupção ou irregularidade na uniformidade esperada do material ou da solda. Pode ou não comprometer a aceitação.
- Defeito: descontinuidade que excede o limite permitido pelo critério de aceitação definido para o projeto, norma técnica ou especificação do cliente.
Essa distinção evita conclusões precipitadas.
Uma pequena irregularidade superficial pode ser apenas registrada e monitorada em determinado contexto, enquanto a mesma condição, em outro componente crítico ou sob outro requisito técnico, pode exigir correção, ensaio complementar ou reprovação.
As principais descontinuidades que podem ser percebidas em uma avaliação visual incluem:
- Trinca: abertura linear na solda, na zona termicamente afetada ou no metal de base. É uma das indicações mais relevantes, pois pode estar associada a tensões, resfriamento inadequado, restrição da junta ou problemas metalúrgicos. Quando visível, costuma exigir avaliação cuidadosa conforme o critério aplicável.
- Mordedura: sulco ou rebaixo na borda do cordão, geralmente localizado na transição entre a solda e o metal de base. Pode reduzir a seção resistente da junta e atuar como ponto de concentração de tensão. A aceitação depende de fatores como profundidade, extensão, posição e função do componente.
- Porosidade superficial: presença de pequenos vazios ou cavidades visíveis na superfície do cordão. Pode estar relacionada a contaminação, umidade, proteção gasosa inadequada ou parâmetros de soldagem. A avaliação considera quantidade, distribuição, dimensão e concentração das porosidades.
- Falta de fusão aparente: condição em que há indício visual de que o metal depositado não se uniu adequadamente ao metal de base ou a passes anteriores. Em muitos casos, a confirmação pode depender de métodos complementares, pois parte da falta de fusão pode não estar exposta à superfície.
- Respingo excessivo: projeções metálicas aderidas ao redor do cordão de solda. Nem sempre representa falha estrutural, mas pode indicar ajuste inadequado de parâmetros, prejudicar acabamento, interferir em montagem, pintura, revestimento ou inspeções posteriores.
- Desalinhamento: diferença de posicionamento entre as partes unidas, também chamada de desvio de alinhamento ou hi-lo em algumas aplicações. Pode ocorrer por preparação inadequada, fixação deficiente ou movimentação durante a soldagem. Sua relevância depende da tolerância dimensional e da solicitação mecânica prevista.
- Reforço excessivo: excesso de metal depositado acima do perfil esperado do cordão. Embora possa parecer sinal de maior resistência, o reforço elevado pode criar transições abruptas, dificultar montagem, afetar acabamento e gerar concentração de tensões. O excesso deve ser comparado aos limites definidos para a junta.
- Reforço insuficiente ou enchimento incompleto: ocorre quando o cordão não apresenta volume suficiente em relação ao perfil especificado. Pode indicar falta de deposição, preparação inadequada ou execução fora dos parâmetros esperados. Em juntas que exigem continuidade geométrica, essa condição pode comprometer a aceitação.
- Cratera: depressão formada geralmente no ponto de interrupção do arco, ao final do cordão ou de um passe. Quando não preenchida adequadamente, pode favorecer o surgimento de trincas de cratera ou pontos de concentração de tensão.
- Sobreposição: condição em que o metal de solda se espalha sobre o metal de base sem fusão adequada na borda. Visualmente, pode aparecer como uma dobra ou ressalto na lateral do cordão. A sobreposição tende a ser relevante porque pode mascarar falta de ligação efetiva.
- Perfil irregular do cordão: variações acentuadas de largura, altura, ondulação ou acabamento. A irregularidade pode indicar instabilidade no processo, técnica inadequada ou dificuldade de acesso. Nem sempre é rejeitável por si só, mas pode orientar uma análise mais detalhada.
- Abertura, fresta ou preparação inadequada da junta: antes ou durante a soldagem, a inspeção visual pode identificar chanfro irregular, folga fora do previsto, desalinhamento de bordas, limpeza insuficiente ou montagem incompatível com o procedimento definido. Corrigir essas condições antes da soldagem reduz a chance de retrabalho.
- Contaminação superficial: presença de óleo, graxa, tinta, oxidação, umidade, escória ou resíduos na região da solda. Esses elementos podem prejudicar a qualidade do cordão e dificultar a interpretação visual. A preparação e a limpeza superficial são etapas essenciais para uma avaliação confiável.
- Escória retida aparente: em processos que geram escória, resíduos visíveis entre passes ou nas bordas do cordão podem indicar limpeza inadequada. Quando a escória permanece incorporada ou parcialmente exposta, pode afetar a continuidade da solda e exigir avaliação adicional.
- Marcas de abertura de arco ou danos adjacentes: pontos de arco fora da região de soldagem, entalhes, batidas ou danos mecânicos próximos à junta podem ser relevantes, principalmente quando criam concentração de tensão ou afetam o acabamento exigido.
A interpretação dessas indicações não deve ser feita apenas pela aparência.
O mesmo tipo de descontinuidade pode ter impacto diferente conforme espessura, material, posição de soldagem, tipo de junta, condição de serviço, criticidade do equipamento e requisito técnico aplicável.
Por isso, a inspeção visual funciona como uma etapa decisiva de triagem, documentação e direcionamento técnico.
Quando a indicação observada excede o escopo do método visual ou levanta dúvida sobre a integridade interna da junta, pode ser necessário combinar o Ensaio Visual com outros Ensaios Não Destrutivos, como Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia, de acordo com o material, o tipo de descontinuidade suspeita e os critérios do projeto.
Na atuação da Jota Soldas em soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos, essa atenção aos detalhes é parte da execução responsável, observar, registrar e avaliar as condições da solda com base em critérios técnicos ajuda a sustentar decisões mais seguras sobre qualidade, conformidade e necessidade de ações corretivas.
Normas, critérios de aceitação e requisitos técnicos
A avaliação de uma junta soldada não deve depender apenas da percepção visual do inspetor ou de uma impressão geral sobre o acabamento do cordão.
Em Ensaios Não Destrutivos, incluindo o Ensaio Visual aplicado à soldagem, a decisão técnica precisa ser orientada por normas técnicas, procedimento de inspeção, critérios de aceitação, especificação do cliente e requisitos de projeto.
Esses elementos ajudam a transformar uma indicação observada em uma conclusão mais consistente sobre conformidade, necessidade de correção ou continuidade da avaliação por outros métodos.
Na prática, isso significa que uma mesma marca superficial, variação geométrica ou descontinuidade aparente pode receber interpretações diferentes conforme a aplicação do componente.
Uma indicação visual em uma estrutura metálica, em um spool, em um skid ou em um componente industrial pode ter relevância distinta dependendo de fatores como função da peça, condição de operação, tipo de junta, material, espessura, acabamento exigido, nível de responsabilidade do conjunto e requisitos definidos para o projeto.
Por isso, a inspeção não se resume a encontrar imperfeições, ela precisa comparar o que foi observado com parâmetros técnicos previamente aplicáveis.
De forma geral, os principais elementos que orientam essa avaliação são:
- Normas técnicas aplicáveis: fornecem referências para execução, inspeção, terminologia, níveis de qualidade e critérios de avaliação, conforme o tipo de serviço e o contexto industrial.
- Procedimento de inspeção: define como a verificação deve ser conduzida, quais etapas devem ser observadas, quais condições mínimas são necessárias e como os registros devem ser realizados.
- Critério de aceitação: estabelece quando uma indicação é aceitável, quando exige correção e quando demanda avaliação complementar.
- Especificação do cliente: pode acrescentar requisitos próprios do projeto, desde que compatíveis com as exigências técnicas aplicáveis.
- Requisitos de projeto: conectam a inspeção ao uso real do componente, considerando sua função, montagem, segurança e desempenho esperado dentro do conjunto.
Um ponto importante é diferenciar indicação, descontinuidade e defeito.
Uma indicação é aquilo que chama atenção durante a inspeção.
Uma descontinuidade é uma interrupção ou variação em relação à condição esperada do material ou da solda.
Já o defeito, em sentido técnico, é uma descontinuidade que não atende ao critério de aceitação definido.
Essa distinção evita conclusões precipitadas, nem toda indicação visual representa rejeição automática, e nem toda solda visualmente regular dispensa critérios de verificação quando o projeto exige controle documentado.
A documentação também tem papel essencial.
Registros de inspeção, identificação do componente, localização da junta, método utilizado, condição observada e referência ao critério aplicado contribuem para a rastreabilidade técnica.
Essa rastreabilidade é especialmente relevante em fabricação, montagem, adequação e manutenção industrial, pois permite compreender o histórico da inspeção e apoiar decisões posteriores, como liberação, reparo, reinspeção ou complementação com outros Ensaios Não Destrutivos.
Também é comum que a inspeção visual funcione como uma etapa de triagem técnica.
Quando as condições visíveis levantam dúvidas ou quando o requisito do projeto exige maior profundidade de avaliação, outros métodos podem ser considerados, como Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia.
A escolha não deve ser tratada como regra fixa; ela depende do material, do tipo de descontinuidade investigada, do acesso disponível, da criticidade do componente e das normas ou especificações aplicáveis.
No contexto dos serviços de END, a Jota Soldas atua com ensaios executados de acordo com critérios técnicos específicos, alinhando a avaliação às particularidades de cada projeto industrial.
Essa abordagem é coerente com a natureza da inspeção, mais do que observar a superfície da solda, é necessário interpretar as evidências dentro de um conjunto de requisitos.
Em um processo bem conduzido, qualidade, segurança e conformidade não são avaliadas de forma isolada, mas como resultado da relação entre execução, inspeção, documentação e atendimento às especificações definidas.
Inspeção antes, durante e após a soldagem!
A inspeção visual aplicada à soldagem não precisa ser tratada apenas como uma verificação final do cordão pronto.
Em projetos industriais, ela tende a ser mais útil quando acompanha momentos diferentes do processo, antes da soldagem, durante a execução dos passes e após o acabamento da junta soldada.
Essa visão por etapas ajuda a transformar a inspeção em uma ferramenta de prevenção, acompanhamento e verificação, em vez de limitar sua função à identificação tardia de não conformidades visíveis.
Na prática, cada fase observa aspectos diferentes.
Antes da soldagem, o foco está nas condições que podem influenciar a qualidade da junta, como preparação de junta, limpeza, alinhamento e acesso para execução.
Durante a soldagem, a atenção se volta ao acompanhamento do processo, incluindo passe de raiz, passes intermediários, aspecto do depósito e possíveis irregularidades aparentes.
Após a soldagem, a inspeção final avalia acabamento, geometria do cordão, continuidade visual, respingos, mordeduras, crateras, desalinhamentos e outras indicações superficiais que possam exigir análise conforme critérios aplicáveis.
| Momento da inspeção | O que costuma ser observado | Finalidade técnica |
|---|---|---|
| Antes da soldagem | Preparação de junta, bisel quando aplicável, limpeza superficial, alinhamento, abertura de raiz, ponteamento e acesso visual | Reduzir a chance de falhas originadas por montagem inadequada, contaminação ou preparação incompatível com o projeto |
| Durante a soldagem | Passe de raiz, sequência de passes, passes intermediários, aparência do depósito, continuidade do cordão e condições visíveis entre etapas | Acompanhar a execução e permitir correções antes que uma descontinuidade visível seja incorporada às próximas camadas |
| Após a soldagem | Acabamento, perfil do cordão, reforço, transição com o metal de base, mordeduras, trincas aparentes, respingos, crateras e desalinhamento | Verificar a condição final da junta soldada e apoiar a decisão sobre aceitação, reparo, complementação de inspeção ou registro técnico |
Inspeção visual de soldas: critérios técnicos e aplicações
Antes da soldagem, a inspeção visual funciona como uma barreira preventiva.
Uma junta mal preparada pode comprometer a execução mesmo quando o soldador adota boas práticas durante o depósito.
Por isso, observar a preparação de junta é uma etapa relevante, superfícies com sujeira, oxidação excessiva, óleo, tinta, umidade ou resíduos podem interferir na qualidade do resultado.
Também é importante verificar se o alinhamento entre as peças está compatível com o projeto e se há acesso suficiente para a execução e para a própria inspeção.
Em fabricação de estruturas metálicas, skids, spools e componentes personalizados, esse olhar inicial contribui para evitar retrabalho decorrente de montagem inadequada.
Durante a soldagem, a inspeção visual passa a ter um papel de acompanhamento do processo.
O passe de raiz, por exemplo, é uma etapa crítica em muitas juntas, pois influencia a continuidade da solda e a base para os passes seguintes.
Ainda que a avaliação visual não substitua métodos capazes de detectar falhas internas, ela pode indicar irregularidades aparentes que merecem atenção antes do prosseguimento.
Nos passes intermediários, a observação pode considerar limpeza entre passes, presença de respingos excessivos, descontinuidades abertas à superfície, interrupções bruscas, crateras não tratadas e alterações visíveis no perfil do cordão.
Esse acompanhamento é especialmente útil porque muitas não conformidades podem se tornar mais difíceis de tratar quando percebidas somente ao final.
Uma indicação superficial observada durante a execução pode exigir simples correção operacional, nova limpeza, ajuste de acesso, adequação do posicionamento ou avaliação técnica antes da continuidade.
Porém, é importante destacar que a decisão sobre aceitar, reparar ou complementar a inspeção depende de critérios definidos para o projeto, especificações do cliente, procedimento aplicável e requisitos técnicos do serviço.
A inspeção visual orienta a tomada de decisão, mas não deve ser interpretada isoladamente como resultado completa de integridade.
Após a soldagem, a inspeção final reúne a verificação do acabamento e da conformidade visual da junta soldada.
Nessa etapa, costuma-se avaliar o perfil do cordão, a regularidade da superfície, a transição entre solda e metal de base, o reforço, a largura aparente, a existência de mordeduras, trincas visíveis, porosidade superficial, crateras, falta de preenchimento, respingos aderidos e desalinhamentos.
O objetivo é registrar a condição final e comparar as indicações observadas com os critérios de aceitação definidos para aquela aplicação.
A inspeção final também é relevante em atividades de montagem industrial, adequação e manutenção industrial, porque nem sempre a soldagem ocorre em condições ideais de bancada.
Em campo, podem existir restrições de posição, acesso, iluminação, sequência de montagem e interferências de componentes próximos.
Esses fatores não eliminam a utilidade da inspeção visual, mas reforçam a necessidade de planejamento técnico.
Quando o acesso visual direto é limitado, a avaliação pode depender de recursos auxiliares ou de outra abordagem de inspeção, sempre conforme a necessidade do projeto.
Um ponto importante é compreender que a inspeção visual em etapas não torna o processo burocrático por si só; ela organiza a observação técnica.
Em vez de esperar a junta estar concluída para então identificar problemas aparentes, o acompanhamento em momentos definidos cria oportunidades de prevenção.
Isso é particularmente valioso em serviços de soldagem, fabricação e montagem industrial, nos quais uma falha percebida tarde pode gerar desmontagem, reparo, atraso operacional ou necessidade de novos ensaios.
A atuação da Jota Soldas em soldagem, fabricação, montagem industrial, adequação, manutenção e Ensaios Não Destrutivos permite conectar essa lógica de inspeção por fases às especificidades de cada projeto.
Como os requisitos podem variar conforme componente, aplicação, material, condição de serviço e especificação técnica, a inspeção visual deve ser planejada de forma compatível com o escopo definido.
Em alguns casos, a avaliação visual será suficiente para determinada etapa de controle; em outros, poderá indicar a necessidade de métodos complementares de END, como Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia.
Assim, inspecionar antes, durante e após a soldagem amplia a utilidade do Ensaio Visual porque distribui o controle ao longo do processo.
Antes, ajuda a prevenir falhas associadas à preparação e ao alinhamento.
Durante, apoia o acompanhamento da execução e dos passes.
Depois, contribui para a verificação final do acabamento e das condições superficiais.
O resultado é uma abordagem mais consciente, documentável e alinhada à qualidade, segurança e conformidade exigidas em ambientes industriais.
Limitações da inspeção visual de soldas
A Inspeção visual de soldas é uma etapa essencial dos Ensaios Não Destrutivos porque permite avaliar condições aparentes da junta soldada, do cordão de solda e da superfície adjacente sem comprometer o componente.
No entanto, seu alcance precisa ser entendido com transparência, o Ensaio Visual não substitui todos os outros métodos de END e não deve ser interpretado como resultado isolada de integridade interna.
Na prática, a inspeção visual é mais eficiente para identificar indicações observáveis na superfície, como irregularidades no acabamento, mordeduras aparentes, desalinhamentos, respingos, crateras, porosidade aberta à superfície, trincas visíveis e alterações geométricas perceptíveis.
Também contribui para verificar aspectos como limpeza superficial, continuidade do cordão, acesso visual adequado, condição geral da junta e conformidade aparente com requisitos definidos em projeto, procedimento ou especificação técnica.
A principal limitação está no fato de que o método depende do que pode ser visto.
Se houver falhas internas, descontinuidades subsuperficiais, falta de fusão não aparente, inclusões internas ou problemas localizados em regiões sem acesso visual direto, a avaliação visual pode não ser suficiente para caracterizar a condição real da solda.
Isso não reduz a importância do método; pelo contrário, reforça seu papel como uma etapa inicial de controle, triagem e tomada de decisão técnica.
Alguns fatores podem limitar ou comprometer a confiabilidade da avaliação visual:
- Acesso visual restrito: juntas em posições de difícil alcance, regiões internas, geometrias complexas ou áreas parcialmente obstruídas podem impedir uma observação adequada.
- Limpeza superficial insuficiente: carepas, respingos, tinta, óleo, oxidação, resíduos de processo ou contaminantes podem mascarar indicações relevantes.
- Geometria da junta: chanfros, reforços, cantos, transições de espessura e configurações complexas podem dificultar a interpretação de uma indicação.
- Condição de iluminação e visibilidade: a observação depende de condições adequadas para que detalhes superficiais sejam percebidos com clareza.
- Critérios de aceitação aplicáveis: uma mesma indicação pode ser aceitável ou não conforme norma técnica, especificação do cliente, criticidade do componente, tipo de serviço e requisitos do projeto.
- Natureza superficial do método: o Ensaio Visual avalia o que está exposto ou acessível à observação, não o volume interno completo da junta soldada.
Por isso, é importante diferenciar detecção visual de comprovação completa da integridade.
Uma solda pode apresentar bom aspecto superficial e ainda assim exigir métodos complementares quando o projeto, a criticidade da aplicação ou os requisitos normativos demandarem maior profundidade de avaliação.
Da mesma forma, uma indicação visual nem sempre significa rejeição automática; ela precisa ser interpretada conforme critérios técnicos de aceitação, finalidade do componente e condições de operação previstas.
Em muitos projetos industriais, a inspeção visual funciona como base para definir se outros Ensaios Não Destrutivos devem ser aplicados.
Quando há suspeita de descontinuidades superficiais abertas, o Ensaio por Líquido Penetrante pode complementar a análise.
Em materiais ferromagnéticos, o Ensaio por Partículas Magnéticas pode ser indicado para detectar determinadas descontinuidades superficiais e próximas à superfície.
Quando a preocupação envolve falhas internas, métodos como Ultrassom ou Radiografia podem ser necessários, sempre conforme as exigências técnicas do projeto.
Esse entendimento evita uma interpretação comum e equivocada, considerar a inspeção visual como um ensaio simples no sentido de dispensar planejamento técnico.
Embora seja um método direto e amplamente utilizado, sua aplicação adequada depende de preparo da superfície, acesso, documentação, conhecimento dos critérios de aceitação e integração com o contexto da fabricação, montagem, manutenção ou adequação industrial.
No contexto dos serviços de END, a Jota Soldas atua com métodos como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Radiográfico, desenvolvendo as inspeções de acordo com as especificidades de cada projeto.
Essa combinação permite que a avaliação da solda seja tratada de forma mais completa quando o escopo técnico exigir, preservando o componente e apoiando decisões voltadas à qualidade, segurança e conformidade.
Portanto, a limitação da inspeção visual não está em sua utilidade, mas em seu escopo.
Ela é fundamental para identificar condições visíveis, orientar correções iniciais, registrar a condição superficial da junta e apoiar o controle de qualidade.
Porém, quando há necessidade de avaliar regiões não visíveis ou confirmar a integridade interna, a integração com outros métodos de Ensaios Não Destrutivos torna-se parte natural de uma abordagem técnica responsável.
Quando combinar inspeção visual com Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia?
A inspeção visual é frequentemente o ponto de partida para decidir se uma junta soldada precisa de outros Ensaios Não Destrutivos.
Ela permite observar condições externas do cordão de solda, geometria, acabamento, alinhamento, respingos, mordeduras, trincas aparentes e outras indicações visíveis.
Porém, quando o requisito técnico do projeto exige maior nível de verificação, ou quando a indicação observada sugere algo que pode estar além da superfície, métodos como Líquido Penetrante, Partículas Magnéticas, Ultrassom e Radiografia podem ser integrados de forma complementar.
Essa combinação não deve ser entendida como uma sequência fixa aplicável a qualquer solda.
A escolha depende do material, da geometria da peça, do tipo de descontinuidade a investigar, do acesso disponível, da etapa do projeto, dos critérios de aceitação e das normas ou especificações aplicáveis.
Em outras palavras, o Ensaio Visual pode orientar a tomada de decisão inicial, mas a definição do método complementar precisa considerar o contexto técnico da aplicação.
A Jota Soldas atua com Ensaios Não Destrutivos dentro de um portfólio que inclui Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Ensaio Radiográfico, aplicando os ensaios conforme critérios técnicos específicos e as necessidades de cada projeto industrial.
| Método complementar | Quando pode ser considerado após a inspeção visual | O que ajuda a verificar | Observações técnicas |
|---|---|---|---|
| Líquido Penetrante – LP | Quando há suspeita de descontinuidades abertas à superfície, especialmente indicações finas que podem não ser claramente caracterizadas apenas pela observação visual | Trincas superficiais, porosidade aberta, dobras, falta de fusão aparente aberta à superfície e outras descontinuidades superficiais | Depende de preparação e limpeza adequadas da superfície. É um método voltado à detecção de descontinuidades superficiais abertas |
| Partículas Magnéticas – PM | Quando o componente é de material ferromagnético e há necessidade de investigar descontinuidades superficiais ou próximas à superfície | Trincas, descontinuidades lineares e indicações associadas a regiões magnetizáveis | A aplicabilidade depende do tipo de material. Não é indicado para materiais não ferromagnéticos |
| Ultrassom – UT | Quando a preocupação envolve possíveis falhas internas ou quando o requisito técnico exige avaliação volumétrica sem comprometer o componente | Descontinuidades internas, falta de fusão interna, inclusões, variações internas e outras indicações não visíveis externamente | Exige acesso adequado, procedimento compatível e interpretação técnica. A eficiência pode variar conforme geometria, espessura e condição da peça |
| Radiografia – RT | Quando é necessário registrar ou avaliar condições internas por imagem radiográfica, conforme o requisito técnico do projeto | Descontinuidades internas, porosidade interna, inclusões e variações volumétricas em componentes e juntas soldadas | A aplicação depende de critérios técnicos, geometria, acesso, requisitos de segurança e especificações aplicáveis |
Inspeção visual de soldas: critérios técnicos e aplicações!
De forma prática, a inspeção visual costuma responder à pergunta inicial, há algo visível que precisa ser avaliado, registrado ou comparado com o critério de aceitação? Já os métodos complementares ajudam a responder perguntas mais específicas:
- Se a indicação está aberta à superfície, o Líquido Penetrante pode ser uma alternativa para aumentar a sensibilidade da avaliação superficial.
- Se o material é ferromagnético, Partículas Magnéticas podem ser consideradas para investigar indicações superficiais ou próximas à superfície.
- Se a suspeita envolve o interior da junta soldada, Ultrassom ou Radiografia podem ser avaliados conforme o tipo de peça, acesso, espessura, geometria e exigência técnica.
- Se o projeto exige documentação de conformidade, rastreabilidade técnica ou atendimento a critérios de aceitação específicos, a combinação entre métodos deve ser definida com base no procedimento de inspeção e nas normas aplicáveis.
Também é importante diferenciar indicação, descontinuidade e defeito.
Uma indicação observada na inspeção visual não significa, automaticamente, que a solda será rejeitada.
Ela precisa ser interpretada de acordo com o critério aplicável.
Em alguns casos, uma descontinuidade pode estar dentro do limite aceitável para determinada aplicação; em outros, a mesma característica pode exigir reparo, complementação da inspeção ou nova avaliação.
Essa diferença é central para evitar decisões precipitadas em campo.
A matriz abaixo resume uma forma genérica de raciocínio técnico, sem substituir a análise do projeto:
| Situação observada ou requisito técnico | Método que pode complementar o Ensaio Visual | Motivo da complementaridade |
|---|---|---|
| Indicação superficial fina ou de difícil confirmação visual | LP | Aumenta a capacidade de evidenciar descontinuidades abertas à superfície |
| Junta soldada em material ferromagnético com suspeita de trinca superficial | PM | Permite investigar indicações superficiais e próximas à superfície em materiais ferromagnéticos |
| Necessidade de avaliar regiões internas da solda | UT | Possibilita investigação volumétrica sem destruir o componente |
| Exigência de avaliação interna por imagem, quando aplicável | RT | Permite identificar problemas internos por registro radiográfico |
| Dúvida entre condição estética e possível descontinuidade relevante | EV associado a método complementar compatível | Ajuda a diferenciar acabamento visual de indicação tecnicamente significativa |
| Projeto com requisitos normativos específicos | Método definido conforme norma, especificação do cliente e procedimento de inspeção | A aceitação não depende apenas da aparência, mas do critério técnico aplicável |
Inspeção visual de soldas: critérios técnicos e aplicações!
A combinação entre métodos de END é mais eficiente quando parte de uma pergunta técnica clara.
Por exemplo, busca-se confirmar uma descontinuidade aberta à superfície? Investigar uma possível falha interna? Avaliar um material ferromagnético? Atender a um requisito de projeto? Registrar a condição de uma junta soldada antes da liberação? Cada uma dessas perguntas pode levar a uma seleção diferente de ensaios.
Por isso, não é adequado afirmar que toda solda inspecionada visualmente precisa, obrigatoriamente, de LP, PM, UT ou RT.
Também não é correto assumir que a inspeção visual substitui esses métodos quando o requisito técnico pede uma avaliação mais aprofundada.
O valor está na complementaridade, o Ensaio Visual oferece uma leitura inicial rápida e objetiva das condições aparentes, enquanto os demais END ampliam a capacidade de detecção conforme o tipo de material, falha e exigência de conformidade.
Em projetos industriais, essa integração contribui para decisões mais consistentes sobre qualidade, segurança e continuidade operacional.
Ao alinhar Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Radiografia às especificidades de cada aplicação, a inspeção deixa de ser apenas uma verificação isolada e passa a fazer parte de uma estratégia técnica de controle da integridade de soldas, estruturas metálicas, spools, skids e componentes fabricados ou montados.
Para saber mais sobre Inspeção visual de soldas
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

