Galeria


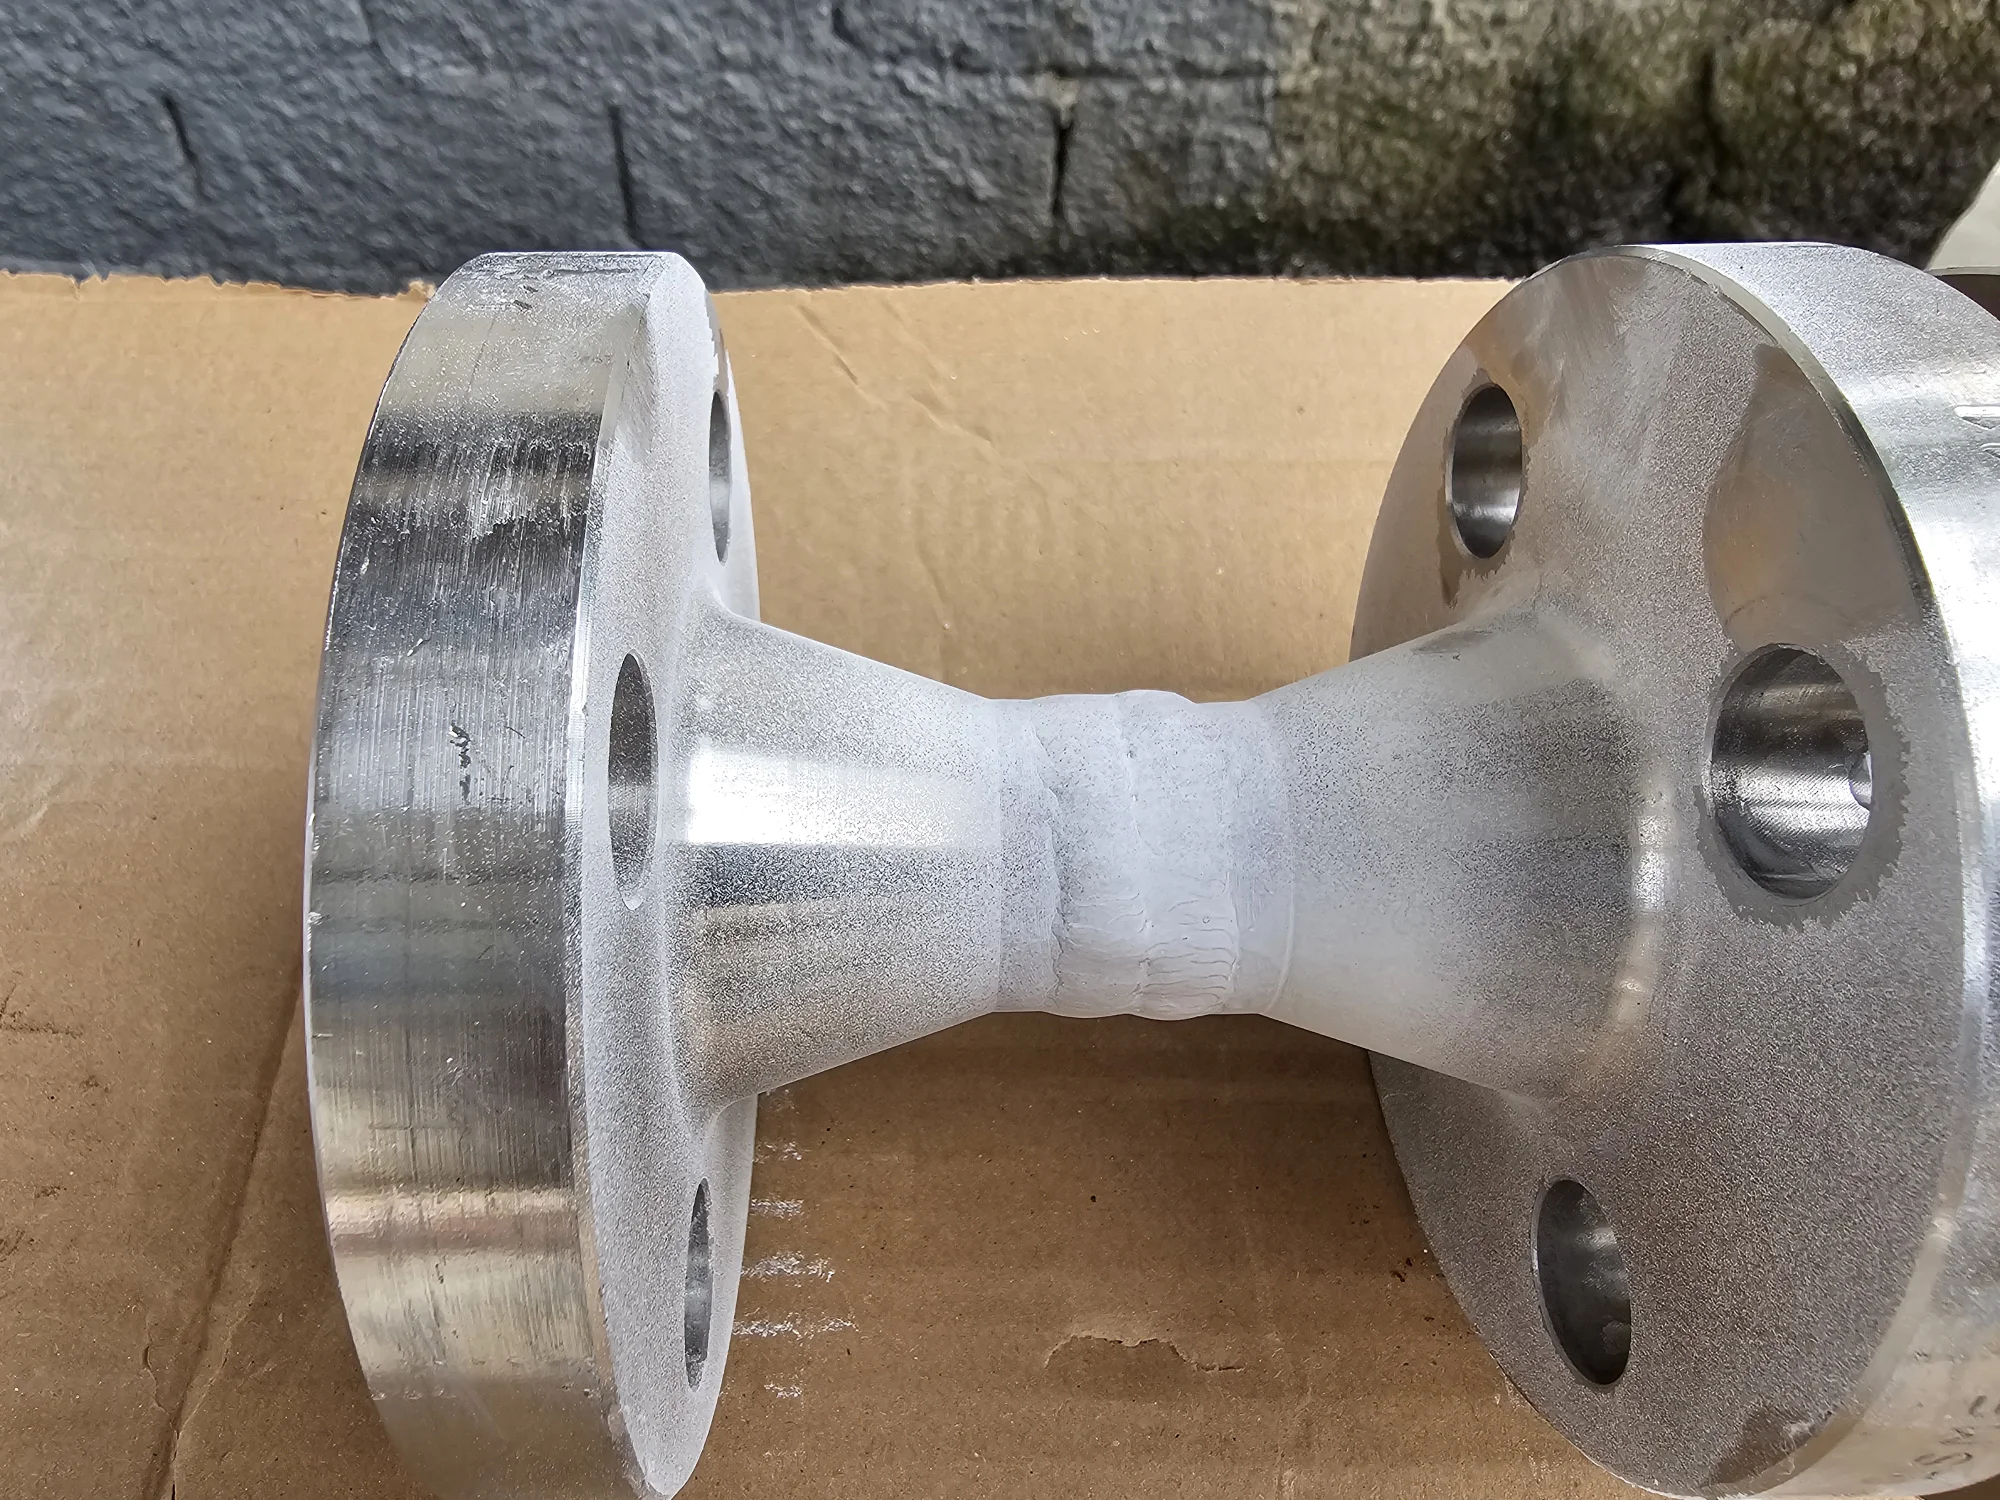







Clique nas imagens para ampliar
Radiografia industrial: guia técnico para inspeção, segurança e controle de qualidade
Radiografia industrial é um método de Ensaio Não Destrutivo que utiliza radiação para identificar descontinuidades internas em materiais, componentes e juntas soldadas sem danificar a peça ou comprometer sua utilização.
A Radiografia industrial é aplicada quando a inspeção precisa ir além da superfície do componente.
Em vez de cortar, remover amostras ou alterar a condição da peça, o Ensaio Radiográfico, também chamado de RT, permite avaliar regiões internas de materiais metálicos, soldas e conjuntos fabricados, apoiando decisões de controle de qualidade, segurança industrial e integridade estrutural.
Dentro dos Ensaios Não Destrutivos, o objetivo do RT é revelar variações internas que podem indicar falhas, vazios, inclusões ou outras descontinuidades não visíveis a olho nu.
Isso é especialmente relevante em inspeção de solda, porque uma junta soldada pode apresentar boa aparência externa e ainda assim conter problemas internos que afetam sua confiabilidade em operação.
A principal diferença em relação a métodos superficiais está no tipo de informação obtida.
Ensaios como o Ensaio Visual e o Líquido Penetrante são muito úteis para avaliar condições aparentes ou descontinuidades abertas à superfície.
Já a radiografia é usada quando a pergunta técnica envolve o interior do material ou da solda.
Por isso, ela não deve ser entendida como substituta automática de todos os END, mas como um método específico para situações em que a análise interna é necessária.
Na prática, a escolha pelo Ensaio Radiográfico depende do objetivo da inspeção, da geometria do componente, do tipo de material, da espessura, do acesso disponível e dos critérios de aceitação aplicáveis ao projeto.
Uma indicação encontrada na imagem radiográfica precisa ser interpretada tecnicamente, sua relevância depende dos requisitos definidos para aquela peça, junta soldada ou estrutura.
Para decisores industriais, engenheiros, compradores técnicos, caldeirarias e equipes de manutenção, o valor da radiografia está em reduzir incertezas sobre a condição interna de componentes críticos sem destruí-los.
Esse ponto é central para preservar ativos, apoiar o controle de qualidade e contribuir para a segurança de equipamentos, estruturas metálicas e sistemas fabricados.
No portfólio de END da Jota Soldas, o Ensaio Radiográfico integra um conjunto de métodos voltados à avaliação da integridade de materiais, componentes, estruturas metálicas e juntas soldadas.
A empresa também informa atuação com Ensaio Visual, Líquido Penetrante, Partículas Magnéticas e Ultrassom, desenvolvendo os ensaios de acordo com as especificidades de cada projeto e com foco em qualidade, segurança e critérios técnicos aplicáveis.
Como o ensaio radiográfico funciona na prática?
O ensaio radiográfico, também conhecido como RT dentro dos Ensaios Não Destrutivos, funciona pela passagem controlada de radiação através de um material, componente ou junta soldada para formar uma imagem radiográfica.
Essa imagem revela variações internas que podem indicar diferenças de espessura, mudanças de densidade, vazios, inclusões ou outras descontinuidades internas que não seriam visíveis em uma inspeção apenas superficial.
De forma conceitual, o método se baseia em um princípio simples, quando a radiação atravessa a peça, regiões com maior ou menor absorção produzem diferenças de contraste no filme radiográfico ou em um detector.
Essas diferenças formam uma imagem que precisa ser interpretada tecnicamente, considerando a geometria da peça, o material, a espessura, o tipo de solda ou componente e os critérios de aceitação definidos para o projeto.
Mini fluxo do ensaio radiográfico na prática:
- Preparação do componente: Antes da exposição, o componente é avaliado quanto ao objetivo da inspeção, área de interesse, condição superficial, tipo de junta soldada, espessura e geometria. Essa etapa não deve ser tratada como mera formalidade, porque uma peça com formato complexo, variação de espessura ou acesso limitado pode exigir planejamento diferente para que a imagem radiográfica seja útil.
- Definição do arranjo de inspeção: Em seguida, define-se a relação entre a fonte de radiação, a peça e o meio de registro da imagem, que pode envolver filme radiográfico ou detector. Em termos educacionais, o objetivo é posicionar o sistema de modo que a radiação atravesse a região que precisa ser avaliada e gere uma imagem com densidade e contraste adequados para interpretação. A descrição detalhada desse arranjo pertence ao procedimento técnico aplicável e não deve ser reduzida a uma receita genérica.
- Exposição radiográfica: Na exposição, a radiação atravessa o material inspecionado. Áreas com maior massa, maior espessura ou maior capacidade de absorção tendem a produzir uma resposta diferente daquelas com vazios, perda de continuidade ou descontinuidades volumétricas. É essa diferença de absorção que permite transformar uma condição interna em informação visual registrada.
- Registro da imagem: O resultado da exposição é uma imagem radiográfica. Nela, variações de densidade e contraste podem indicar alterações internas relevantes. Uma indicação, porém, não deve ser automaticamente confundida com reprovação, ela precisa ser analisada conforme o tipo de componente, a finalidade da inspeção e os critérios técnicos definidos para aceitação ou rejeição.
- Interpretação técnica: A leitura da imagem exige avaliação qualificada. O profissional interpreta padrões, sombras, contrastes e geometrias aparentes para diferenciar características esperadas do componente de possíveis descontinuidades internas. Também é necessário considerar limitações do método, como influência da espessura, orientação da descontinuidade, geometria da peça e qualidade do registro obtido.
- Conclusão conforme critérios aplicáveis: A etapa final não é apenas dizer se existe ou não uma indicação. O resultado deve ser analisado em relação aos requisitos técnicos do projeto, normas aplicáveis de forma genérica, procedimento de inspeção e critérios de aceitação. Assim, o ensaio radiográfico deixa de ser apenas uma imagem e se torna uma ferramenta de controle de qualidade, rastreabilidade e tomada de decisão industrial.
Um ponto importante é que o RT não substitui todos os métodos de END.
Ele tem papel específico quando a avaliação interna do componente é necessária.
Em muitos contextos industriais, a inspeção radiográfica pode ser combinada com Ensaio Visual, Líquido Penetrante, Partículas Magnéticas ou Ultrassom, conforme o tipo de material, o objetivo da inspeção e a descontinuidade esperada.
No contexto da Jota Soldas, o ensaio radiográfico integra o portfólio de Ensaios Não Destrutivos voltado à verificação da integridade de materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização.
A aplicação deve considerar as especificidades de cada projeto, mantendo alinhamento com critérios técnicos, segurança, qualidade e necessidades reais da operação industrial.
Quais defeitos e descontinuidades podem ser identificados?
A radiografia industrial, dentro do Ensaio Radiográfico RT, é especialmente útil quando a inspeção precisa investigar o interior de uma solda, componente metálico ou peça fabricada sem cortar, romper ou inutilizar o item analisado.
Em vez de avaliar apenas a superfície, o método registra variações internas que podem indicar descontinuidades volumétricas, falhas de preenchimento, vazios ou alterações na continuidade do material.
É importante diferenciar dois conceitos, uma indicação encontrada na imagem radiográfica não significa, automaticamente, que o componente está reprovado.
A interpretação técnica precisa considerar o tipo de material, a geometria da peça, a espessura, o processo de soldagem, a posição da descontinuidade e os critérios de aceitação definidos para o projeto ou para a norma técnica aplicável.
Em outras palavras, o ensaio revela informações; a decisão sobre aceitação ou rejeição depende da análise técnica dentro do contexto correto.
| Descontinuidade investigada | Onde pode aparecer | Por que importa para a confiabilidade |
|---|---|---|
| Porosidade | Em juntas soldadas, cordões de solda e regiões fundidas do metal | Pode indicar gases retidos durante a solidificação. Dependendo da quantidade, distribuição e critério de aceitação, pode afetar a resistência e a estanqueidade da solda. |
| Inclusão | No interior da solda ou entre passes de soldagem | Pode ocorrer quando materiais não metálicos ou resíduos ficam aprisionados na junta. A relevância depende do tamanho, localização e exigência técnica do componente. |
| Falta de fusão | Entre o metal de solda e o metal base, ou entre camadas de solda | Indica que partes da junta não se uniram adequadamente. Pode ser crítica porque compromete a continuidade mecânica esperada da solda. |
| Falta de penetração | Na raiz da junta soldada, especialmente quando a solda não atinge a profundidade prevista | Pode reduzir a seção efetiva da união e afetar o desempenho do conjunto quando há solicitação mecânica, pressão ou exigência estrutural. |
| Trinca | Em regiões internas ou próximas à zona soldada, conforme o material e o processo | É uma descontinuidade relevante porque pode atuar como ponto de concentração de tensões. Sua avaliação exige cautela técnica e critérios específicos. |
| Vazio interno | Em componentes fundidos, fabricados, soldados ou montados, dependendo do processo | Pode representar falta de material ou descontinuidade volumétrica. A importância varia conforme função da peça, carregamento e requisitos de integridade. |
| Descontinuidade volumétrica | No interior de soldas, spools, estruturas metálicas ou componentes personalizados | Abrange irregularidades internas com volume detectável no registro radiográfico. A interpretação depende da forma, contraste, orientação e contexto de aplicação. |
Radiografia industrial: critérios técnicos e aplicações
Essas descontinuidades são frequentemente associadas a defeitos em soldagem, mas nem toda descontinuidade deve ser tratada como defeito definitivo.
Na prática técnica, costuma-se chamar de indicação aquilo que aparece no exame e precisa ser interpretado.
Ela só passa a ter impacto de reprovação quando ultrapassa os limites ou condições definidos pelos critérios de aceitação do projeto, procedimento ou requisito normativo aplicável.
Essa distinção é essencial para evitar dois problemas comuns, aprovar um componente sem análise suficiente ou rejeitar uma peça sem base técnica adequada.
Por isso, a leitura da imagem radiográfica exige interpretação qualificada, considerando contraste, densidade, geometria da peça, orientação provável da falha e limitações do método.
Alguns tipos de descontinuidade podem ser mais facilmente evidenciados quando possuem volume ou diferença de densidade em relação ao material ao redor; outras podem depender de posicionamento, acesso, espessura e características do componente.
No contexto industrial, a identificação antecipada dessas condições ajuda a apoiar decisões de controle de qualidade, manutenção e conformidade.
Em juntas soldadas, por exemplo, a inspeção pode contribuir para avaliar se a união apresenta continuidade compatível com os requisitos do projeto.
Em estruturas metálicas, skids, spools e componentes personalizados, a análise interna pode auxiliar na verificação de pontos críticos antes que o conjunto seja colocado em operação, integrado a uma montagem ou liberado para uso.
A Jota Soldas atua com Ensaios Não Destrutivos voltados à avaliação de materiais, componentes, estruturas metálicas e juntas soldadas, incluindo métodos como EV, LP, PM, UT e RT.
Dentro desse portfólio, o Ensaio Radiográfico tem papel específico, investigar condições internas quando a análise superficial não é suficiente.
Essa abordagem é coerente com projetos industriais que exigem atenção aos detalhes, controle de qualidade e adequação a requisitos técnicos sem comprometer a utilização do componente inspecionado.
Assim, o principal valor do ensaio não está apenas em apontar uma falha, mas em fornecer evidências técnicas para uma decisão mais segura.
A imagem radiográfica precisa ser entendida como parte de um processo maior de inspeção, no qual o tipo de descontinuidade, sua localização, sua extensão e sua criticidade são avaliados em relação ao uso previsto do componente e aos requisitos definidos para aquele projeto.
Radiografia industrial dentro dos Ensaios Não Destrutivos!
A Radiografia industrial não deve ser entendida como um ensaio isolado ou automaticamente superior aos demais métodos de inspeção.
Dentro dos Ensaios Não Destrutivos, o Ensaio Radiográfico, também conhecido como RT, ocupa um papel específico, apoiar a avaliação interna de componentes, materiais metálicos e juntas soldadas sem comprometer sua utilização.
No portfólio de END da Jota Soldas, esse método se integra a outras técnicas, como EV, LP, PM e UT, permitindo que a escolha do ensaio seja orientada pelo objetivo da inspeção, pelo tipo de material, pela geometria da peça, pela condição da solda e pelos critérios técnicos aplicáveis ao projeto.
Essa integração é importante porque diferentes descontinuidades exigem diferentes formas de observação.
O Ensaio Visual, ou EV, contribui para uma avaliação inicial das condições superficiais e da execução aparente da solda.
O Líquido Penetrante, ou LP, é usado em verificações superficiais de descontinuidades abertas à superfície.
As Partículas Magnéticas, ou PM, são aplicáveis a materiais ferromagnéticos quando se busca identificar indicações superficiais ou subsuperficiais próximas à superfície.
O Ultrassom, ou UT, também atua na inspeção volumétrica, com leitura baseada na propagação de ondas sonoras.
Já o Ensaio Radiográfico, ou RT, registra variações internas por meio de imagem radiográfica, sendo especialmente relevante quando a análise interna do componente ou da junta soldada é necessária.
O ganho técnico está justamente na complementaridade.
Em muitos contextos industriais, a pergunta correta não é qual END é o melhor, mas qual método responde melhor ao risco que precisa ser avaliado.
Uma inspeção pode exigir apenas verificação superficial; outra pode demandar análise volumétrica; em outros casos, a combinação de métodos ajuda a ampliar a confiabilidade do controle de qualidade.
Essa abordagem reduz a chance de retrabalho por escolha inadequada do ensaio e preserva o componente, pois mantém a lógica central dos END, inspecionar sem destruir.
| Método de END | Papel na inspeção | Aplicações típicas | Limitações genéricas |
|---|---|---|---|
| EV – Ensaio Visual | Avaliação superficial inicial da condição da solda ou componente | Inspeção visual de juntas soldadas, acabamento, alinhamento aparente e condições externas | Não avalia o interior do material e depende de acesso visual adequado |
| LP – Líquido Penetrante | Identificação de descontinuidades abertas à superfície | Verificação de trincas ou porosidades superficiais em materiais compatíveis com o método | Não detecta falhas internas fechadas e requer superfície adequada para aplicação |
| PM – Partículas Magnéticas | Detecção de indicações superficiais e próximas à superfície em materiais ferromagnéticos | Inspeção de soldas e componentes metálicos ferromagnéticos | Não se aplica a materiais não ferromagnéticos e não substitui métodos volumétricos |
| UT – Ultrassom | Inspeção volumétrica por ondas sonoras | Avaliação interna de soldas, chapas, componentes e regiões com acesso técnico adequado | A interpretação depende de procedimento, geometria, espessura, material e qualificação técnica |
| RT – Ensaio Radiográfico | Inspeção volumétrica com registro por imagem radiográfica | Análise interna de juntas soldadas, componentes metálicos e peças fabricadas conforme requisitos do projeto | Não elimina a necessidade de outros END e deve seguir critérios técnicos, segurança e requisitos aplicáveis |
Radiografia industrial: critérios técnicos e aplicações
Na prática, a Radiografia industrial dentro dos Ensaios Não Destrutivos funciona melhor quando faz parte de uma estratégia de controle de qualidade, e não como uma decisão automática.
Para estruturas metálicas, skids, spools, componentes personalizados e juntas soldadas, a seleção entre EV, LP, PM, UT e RT deve considerar o que se deseja confirmar, condição superficial, presença de descontinuidades internas, conformidade da soldagem ou apoio à manutenção e à redução de retrabalho.
A Jota Soldas informa em seu escopo de END a execução de Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Ensaio Radiográfico, desenvolvendo as inspeções conforme as especificidades de cada projeto.
Essa visão é coerente com uma abordagem técnica responsável, cada método tem valor dentro do controle de qualidade, desde que aplicado ao objetivo correto, com critérios de aceitação definidos e interpretação compatível com os requisitos técnicos envolvidos.
Quando escolher radiografia, ultrassom ou outros métodos de END?
A escolha entre radiografia industrial, ultrassom industrial e outros Ensaios Não Destrutivos não deve ser tratada como uma decisão automática.
Cada método responde melhor a um tipo de dúvida técnica, há uma descontinuidade interna? A indicação está na superfície? O material é ferromagnético? A geometria permite acesso adequado? A espessura favorece qual técnica? O objetivo é liberar uma solda, apoiar a manutenção preventiva ou complementar o controle de qualidade?
Em termos práticos, o Ensaio Radiográfico (RT) costuma ser considerado quando a inspeção volumétrica precisa registrar variações internas do componente ou da junta soldada por meio de imagem radiográfica.
O Ultrassom (UT) também atua na investigação interna, mas com outra lógica de leitura, baseada na propagação de ondas sonoras no material.
Já o Líquido Penetrante (LP) é voltado a descontinuidades abertas à superfície, as Partículas Magnéticas (PM) são aplicáveis a materiais ferromagnéticos e o Ensaio Visual (EV) funciona como uma avaliação inicial importante para observar condições superficiais, acabamento, geometria aparente e aspectos relevantes da soldagem.
O ponto central é que nenhum método é universal.
A seleção depende das especificações técnicas do projeto, dos critérios de aceitação, do tipo de material metálico, da espessura, do acesso disponível, da geometria da peça e da descontinuidade esperada.
Em muitos cenários industriais, a decisão mais segura não é escolher apenas um ensaio, mas combinar métodos de END para formar uma visão mais completa da integridade do componente.
| Pergunta técnica do leitor | Método geralmente considerado | Observação técnica |
|---|---|---|
| Preciso investigar possíveis falhas internas em uma junta soldada? | RT ou UT | Ambos são usados em inspeção volumétrica, mas a escolha depende da geometria, espessura, acesso, tipo de material e critério de aceitação definido para o projeto. |
| Preciso de um registro por imagem da condição interna? | RT | O Ensaio Radiográfico pode ser indicado quando a documentação visual da indicação interna é relevante para análise técnica e rastreabilidade, sempre conforme procedimento aplicável. |
| A peça tem acesso limitado ou geometria complexa? | Avaliação técnica entre RT, UT e métodos complementares | A geometria influencia diretamente a viabilidade e a qualidade da inspeção. Nem sempre o método teoricamente desejado é o mais adequado para o componente real. |
| A suspeita é de trinca ou descontinuidade aberta à superfície? | LP ou PM | LP é aplicado para descontinuidades superficiais abertas. PM é uma alternativa importante quando o material é ferromagnético. |
| O material é ferromagnético e a preocupação está na superfície ou subsuperfície próxima? | PM | O Ensaio por Partículas Magnéticas é eficaz em materiais ferromagnéticos, mas não substitui métodos volumétricos quando a preocupação é uma falha interna mais profunda. |
| Preciso de uma avaliação inicial da solda, acabamento ou condição aparente? | EV | O Ensaio Visual costuma ser uma etapa inicial relevante, pois ajuda a identificar condições visíveis antes de métodos mais específicos. |
| O objetivo é manutenção preventiva ou controle periódico? | Combinação de END | Em manutenção industrial, a combinação entre EV, LP, PM, UT e RT pode apoiar decisões sobre confiabilidade, retrabalho, parada operacional e acompanhamento da vida útil do componente. |
| A dúvida envolve controle dimensional, montagem ou conformidade aparente? | EV associado a requisitos do projeto | O controle dimensional e a verificação visual podem apoiar a avaliação de montagem e fabricação, mas não substituem ensaios voltados a descontinuidades internas quando esse for o objetivo. |
Radiografia industrial: critérios técnicos e aplicações
Uma forma simples de diferenciar os métodos é pensar no tipo de informação que cada um entrega.
O EV observa o que está visível.
O LP evidencia descontinuidades superficiais abertas.
O PM amplia a avaliação superficial em materiais ferromagnéticos.
O UT investiga o interior do material por resposta ultrassônica.
O RT avalia a condição interna por imagem radiográfica.
Por isso, a comparação entre RT versus UT não deve ser feita apenas pela pergunta ‘qual é melhor?’, mas por ‘qual responde melhor ao risco técnico deste componente?’.
Também é importante diferenciar indicação de decisão final.
Um END pode revelar uma indicação, mas a aceitação ou rejeição do componente depende dos critérios definidos para o projeto, das normas técnicas aplicáveis e da interpretação técnica.
Esse cuidado evita conclusões precipitadas e reforça a função dos Ensaios Não Destrutivos como ferramenta de controle de qualidade, segurança industrial e preservação do componente.
No contexto da Jota Soldas, a escolha do método se conecta ao entendimento das especificidades de cada projeto.
Como a empresa atua com Ensaios Não Destrutivos e oferece métodos como EV, LP, PM, UT e RT, a aplicação deve considerar o objetivo da inspeção, a condição da junta soldada, o tipo de estrutura metálica, o componente fabricado ou montado e os requisitos técnicos exigidos.
Essa abordagem é especialmente relevante em soldagem, fabricação, montagem industrial, caldeiraria, skids, spools e componentes personalizados, onde a confiabilidade depende tanto da execução quanto da inspeção adequada.
Escolha radiografia quando a análise interna por imagem fizer sentido para o projeto; considere ultrassom quando a inspeção volumétrica por ondas sonoras for tecnicamente mais adequada; use LP e PM para demandas superficiais específicas; e trate o EV como uma etapa inicial valiosa.
A melhor decisão costuma nascer da combinação entre objetivo da inspeção, material, acesso, geometria, espessura, descontinuidade esperada e critérios de aceitação.
Aplicações em soldas, estruturas metálicas, skids e spools
Em ambientes de soldagem, fabricação e montagem industrial, a radiografia industrial é mais útil quando a dúvida técnica não está apenas na aparência externa da peça, mas na integridade interna de uma junta soldada, componente metálico ou conjunto fabricado.
Dentro dos Ensaios Não Destrutivos, o Ensaio Radiográfico RT pode apoiar a verificação de descontinuidades internas sem comprometer o uso do componente, desde que aplicado conforme o objetivo da inspeção, o tipo de material, a geometria da peça e os critérios técnicos do projeto.
No contexto da Jota Soldas, essa aplicação se conecta diretamente a atividades como fabricação de estruturas metálicas, skids, spools e componentes personalizados, além de serviços de montagem, adequação e manutenção industrial.
A utilidade do método está em transformar uma inspeção que poderia parecer apenas documental em uma etapa de controle de qualidade capaz de orientar decisões sobre aceitação, reparo, continuidade de montagem ou necessidade de avaliação complementar por outros métodos de END.
Exemplos de cenários em que o ensaio radiográfico pode ser considerado!
| Aplicação industrial | O que pode ser verificado | Por que isso importa |
|---|---|---|
| Juntas soldadas em fabricação industrial | Indicações internas na região da solda e na zona inspecionada do componente | Ajuda a avaliar a confiabilidade da união antes de etapas posteriores de fabricação, montagem ou operação |
| Estruturas metálicas | Pontos críticos de soldagem em elementos estruturais, conforme o escopo técnico definido | Contribui para o controle de qualidade e para a adequação aos requisitos aplicáveis ao projeto |
| Skids industriais | Soldas e componentes integrados em bases, suportes e conjuntos montados | Apoia a verificação de integridade em sistemas que concentram diferentes elementos fabricados e montados |
| Spools | Soldas circunferenciais, conexões e trechos fabricados para linhas industriais | Pode auxiliar na avaliação de juntas antes da instalação, adequação ou manutenção |
| Componentes personalizados | Regiões internas de peças metálicas fabricadas sob especificação | Permite inspecionar pontos relevantes sem destruir o componente, preservando sua utilização |
| Caldeiraria e óleo e gás | Conjuntos soldados sujeitos a exigências técnicas de inspeção e rastreabilidade | Reforça a confiabilidade operacional quando o projeto exige controle rigoroso de soldagem |
Radiografia industrial: critérios técnicos e aplicações
Na inspeção de soldas, métodos superficiais como Ensaio Visual, Líquido Penetrante e Partículas Magnéticas podem ser importantes para avaliar condições externas ou descontinuidades abertas à superfície.
Porém, algumas falhas relevantes podem estar no interior da junta soldada.
É nesse ponto que o Ensaio Radiográfico RT ganha função específica, registrar variações internas que podem indicar porosidade, inclusões, falta de penetração, falta de fusão ou vazios internos, sempre considerando as limitações do método e os critérios de aceitação definidos.
Isso não significa que toda indicação radiográfica reprova automaticamente uma solda.
Em uma avaliação técnica responsável, a interpretação depende do procedimento de inspeção, da espessura, da geometria, do tipo de junta, do material metálico e dos requisitos normativos ou contratuais aplicáveis.
Essa distinção é importante porque o objetivo do END não é apenas encontrar imperfeições, mas apoiar uma decisão técnica coerente sobre segurança, qualidade e continuidade do processo.
Estruturas metálicas: controle em pontos críticos de fabricação e montagem
Em estruturas metálicas, a inspeção pode ser necessária em regiões onde a soldagem tem papel importante na integridade do conjunto.
O ensaio radiográfico pode ser considerado quando há necessidade de avaliar o interior de juntas específicas, especialmente em pontos definidos pelo projeto, pelo plano de inspeção ou pelos requisitos de qualidade.
Na prática, a escolha do método deve levar em conta se a estrutura permite acesso adequado, se a geometria favorece a formação de imagem radiográfica interpretável e se o tipo de descontinuidade esperada é compatível com o RT.
Em muitos casos, a inspeção de estruturas metálicas não depende de um único método, o Ensaio Visual pode atuar como verificação inicial, enquanto LP, PM, UT ou RT podem ser aplicados conforme o material, o objetivo e a criticidade do componente.
Skids: inspeção em conjuntos industriais integrados
Skids costumam reunir base metálica, suportes, componentes, tubulações, conexões e elementos fabricados em um conjunto funcional.
Por isso, a inspeção não deve considerar apenas peças isoladas, mas também a integração entre fabricação e montagem.
Em um cenário técnico, o ensaio radiográfico pode ser avaliado para juntas soldadas ou trechos específicos quando a análise interna for necessária para atender aos requisitos do projeto.
A vantagem dos END nesse tipo de aplicação é preservar o conjunto ou componente durante a verificação.
Isso ajuda a reduzir a chance de descobrir problemas somente em etapas mais avançadas, quando o retrabalho tende a ser mais complexo.
Ainda assim, a radiografia não deve ser tratada como solução universal, em skids, a combinação com outros métodos pode ser mais adequada dependendo do acesso, da superfície, do tipo de material e da região a ser examinada.
Spools: verificação de juntas antes da instalação ou adequação
Em spools, a qualidade da soldagem é um fator central porque esses conjuntos normalmente integram linhas, conexões e trechos fabricados sob requisitos técnicos específicos.
O Ensaio Radiográfico RT pode ser considerado para avaliar internamente juntas soldadas, principalmente quando o objetivo é identificar descontinuidades volumétricas antes da instalação, adequação ou manutenção.
Essa aplicação é especialmente relevante porque spools muitas vezes passam por diferentes etapas, fabricação, inspeção, eventual correção, montagem e integração ao sistema.
Quando a inspeção é planejada no momento adequado, ela contribui para decisões mais seguras e evita que uma não conformidade seja percebida apenas após o avanço da montagem industrial.
Componentes personalizados e caldeiraria
Em componentes personalizados e serviços de caldeiraria, cada peça pode apresentar requisitos próprios de geometria, espessura, acesso e finalidade de uso.
Por isso, a aplicação de radiografia industrial precisa ser analisada caso a caso.
O que funciona para uma junta simples pode não ser o melhor caminho para um conjunto com geometria complexa, variação de espessura ou regiões de difícil posicionamento.
Nesse contexto, o diferencial técnico está em compreender o projeto antes de definir o ensaio.
A Jota Soldas atua com fabricação, montagem, adequação e manutenção, além de oferecer Ensaios Não Destrutivos como EV, LP, PM, UT e RT.
Essa combinação permite tratar a inspeção como parte do controle de qualidade do processo industrial, e não como uma etapa desconectada da realidade de fabricação.
Como essa aplicação se traduz em confiabilidade operacional?
A inspeção por END contribui para a confiabilidade operacional porque ajuda a identificar problemas potenciais antes que eles evoluam para falhas mais críticas.
Em soldas, estruturas metálicas, skids e spools, isso pode apoiar decisões como:
- liberar uma etapa de fabricação para continuidade do processo;
- avaliar a necessidade de reparo em uma junta soldada;
- complementar a inspeção com outro método de END;
- documentar tecnicamente a condição de um componente;
- reduzir retrabalho decorrente de falhas detectadas tarde demais;
- alinhar fabricação e montagem aos requisitos técnicos aplicáveis.
O ponto central é que o ensaio radiográfico deve ser escolhido quando há coerência entre o objetivo da inspeção e a capacidade do método.
Para aplicações industriais, essa decisão deve considerar a peça real, o tipo de solda, o material, a espessura, o acesso, a fase do projeto e os critérios de aceitação.
É essa leitura técnica que torna a inspeção mais útil para compradores técnicos, engenheiros, caldeirarias, equipes de manutenção e empresas que dependem de soldagens confiáveis em seus processos.
Segurança, conformidade e critérios técnicos no ensaio radiográfico
No ensaio radiográfico, segurança e conformidade não são etapas acessórias, fazem parte do próprio valor técnico da inspeção.
Como a radiografia industrial utiliza radiação para avaliar a integridade interna de soldas, materiais metálicos e componentes, a confiabilidade do resultado depende de um conjunto alinhado de requisitos, procedimento de inspeção adequado, controle de exposição, rastreabilidade dos registros, interpretação qualificada da imagem e critérios de aceitação compatíveis com o projeto.
Em termos práticos, estar em conformidade não significa apenas realizar o Ensaio Radiográfico.
Significa favorecer que o método escolhido, a forma de execução, a documentação gerada e a análise das indicações estejam coerentes com as normas técnicas, especificações aplicáveis e necessidades do componente inspecionado.
Essa visão é especialmente importante em soldagens, estruturas metálicas, skids, spools e componentes industriais, nos quais uma descontinuidade interna pode afetar a segurança operacional, a vida útil e a confiabilidade do conjunto.
Por que a segurança radiológica é central?
A segurança radiológica é um dos pontos mais sensíveis do ensaio radiográfico porque envolve o uso controlado de radiação.
Por isso, a execução deve seguir procedimentos técnicos e requisitos aplicáveis do setor, evitando improvisações e reduzindo riscos para pessoas, áreas de trabalho e ativos próximos.
Em uma abordagem educacional, sem detalhar protocolos operacionais sensíveis, os principais cuidados envolvem planejamento da atividade, controle da área, uso de procedimentos definidos, registros adequados e atuação compatível com os requisitos do projeto.
O objetivo é favorecer que a inspeção seja útil para o controle de qualidade sem comprometer a segurança do ambiente industrial.
A Jota Soldas, dentro do seu portfólio de Ensaios Não Destrutivos, atua com foco em qualidade, segurança e eficiência, desenvolvendo inspeções conforme as especificidades de cada projeto e os critérios técnicos aplicáveis.
Essa orientação é relevante porque cada componente pode exigir avaliação distinta conforme geometria, material, espessura, acesso, tipo de junta soldada e finalidade da inspeção.
Conformidade: mais do que executar o ensaio
Um erro comum é tratar a conformidade como sinônimo de ter realizado a inspeção.
No contexto do ensaio radiográfico, a conformidade é mais ampla.
Ela depende da conexão entre quatro elementos:
- Método adequado: o RT deve ser escolhido quando a análise interna é tecnicamente pertinente, considerando limites do método e objetivo da inspeção.
- Procedimento de inspeção: a atividade precisa seguir critérios previamente definidos, compatíveis com normas técnicas e especificações do projeto.
- Registro e rastreabilidade: as evidências da inspeção devem permitir identificar o componente, a região avaliada, as condições relevantes do ensaio e o resultado interpretado.
- Critérios de aceitação: a decisão sobre aceitação ou rejeição não deve ser baseada apenas na presença de uma indicação, mas na comparação com requisitos aplicáveis.
Esse último ponto é decisivo.
Uma imagem radiográfica pode revelar uma indicação interna, mas isso não significa automaticamente que o componente está reprovado.
A interpretação técnica deve avaliar o tipo de descontinuidade, sua localização, sua relação com a geometria da peça e os critérios de aceitação definidos para o projeto.
Assim, a inspeção deixa de ser apenas uma imagem e passa a ser um instrumento de decisão técnica.
Limites do método e importância da interpretação qualificada
O ensaio radiográfico é valioso para identificar descontinuidades internas, especialmente aquelas que geram diferenças perceptíveis na imagem radiográfica.
Ainda assim, como todo método de END, possui limites.
A capacidade de avaliação pode depender de fatores como espessura, geometria, orientação da descontinuidade, densidade do material e qualidade do registro obtido.
Por isso, a interpretação não deve ser feita de forma isolada ou simplista.
A imagem precisa ser analisada dentro do contexto do componente e dos requisitos do serviço.
Em alguns casos, outros métodos de Ensaios Não Destrutivos podem complementar a avaliação, como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas ou Ultrassom, conforme o objetivo da inspeção.
Essa combinação ajuda a diferenciar avaliações superficiais, volumétricas e complementares, sem posicionar um método como solução universal.
Critérios técnicos conceitual de boas práticas
Antes da inspeção:
- Confirmar o objetivo técnico da avaliação: controle de qualidade, verificação de solda, manutenção, adequação ou atendimento a requisito específico.
- Identificar o componente, a junta soldada ou a região a ser inspecionada.
- Verificar se o ensaio radiográfico é o método adequado para a descontinuidade esperada e para as características do material.
- Definir critérios de aceitação e requisitos de registro antes da execução.
- Alinhar o procedimento de inspeção às normas técnicas e especificações aplicáveis.
Durante a inspeção:
- Manter controle compatível com requisitos de segurança radiológica.
- Seguir o procedimento definido, evitando alterações improvisadas.
- Preservar a rastreabilidade entre componente, região inspecionada e registro gerado.
- favorecer que a imagem obtida tenha condições adequadas para interpretação técnica.
- Considerar limitações de acesso, geometria e espessura do componente.
Depois da inspeção:
- Interpretar as indicações com base em critérios técnicos, e não apenas pela presença visual de uma descontinuidade.
- Diferenciar indicação, descontinuidade e condição de rejeição conforme requisitos aplicáveis.
- Registrar resultados de forma clara para apoiar controle de qualidade, manutenção e tomada de decisão.
- Avaliar se métodos complementares de END são necessários para esclarecer pontos específicos.
- Integrar o resultado da inspeção ao histórico técnico do componente, quando aplicável.
O papel da documentação no controle de qualidade
A documentação técnica dá consistência à inspeção.
Sem registros rastreáveis, o resultado perde parte de sua utilidade para manutenção, auditoria técnica, controle de fabricação ou tomada de decisão.
Em ambientes industriais, a rastreabilidade ajuda a relacionar o resultado do ensaio à peça correta, à junta soldada avaliada e ao requisito que motivou a inspeção.
Essa documentação também contribui para reduzir retrabalho, pois permite identificar pontos críticos com maior clareza e orientar ações posteriores.
Quando a inspeção está bem alinhada ao procedimento e aos critérios de aceitação, a decisão técnica se torna mais objetiva, aceitar, reparar, complementar a avaliação ou submeter o componente a nova verificação conforme aplicável.
Como a Jota Soldas se conecta a esse contexto?
A Jota Soldas oferece Ensaios Não Destrutivos voltados à avaliação da integridade de materiais, estruturas metálicas, componentes e juntas soldadas sem comprometer sua utilização.
No caso do Ensaio Radiográfico, a importância está em integrar a inspeção ao controle de qualidade e aos requisitos técnicos do projeto, sempre com atenção à segurança, à eficiência e à confiabilidade do resultado.
Esse posicionamento está alinhado ao perfil da empresa, que atua em soldagem, fabricação e montagem industrial, incluindo estruturas metálicas, skids, spools e componentes personalizados.
Em vez de tratar a inspeção como etapa isolada, a abordagem técnica considera o entendimento do projeto, a finalidade do componente e os critérios que orientam a aceitação.
É essa combinação entre procedimento, segurança, rastreabilidade e interpretação que torna o ensaio radiográfico uma ferramenta relevante para decisões industriais mais seguras e bem fundamentadas.
Benefícios para manutenção preventiva e redução de retrabalho
Os Ensaios Não Destrutivos ajudam a transformar a inspeção industrial em uma ferramenta de manutenção preventiva, não apenas em uma verificação pontual após a fabricação ou montagem.
Ao avaliar a integridade de juntas soldadas, componentes metálicos, estruturas e equipamentos sem comprometer sua utilização, métodos como o Ensaio Radiográfico, o Ultrassom, o Líquido Penetrante, as Partículas Magnéticas e o Ensaio Visual apoiam decisões mais seguras sobre continuidade operacional, necessidade de reparo, liberação de componentes e planejamento de intervenções.
Na prática, a Radiografia industrial e outros END contribuem para identificar indícios de falha interna ou superficial antes que eles evoluam para problemas mais críticos.
Esse valor é especialmente importante em ambientes de manutenção industrial, onde uma descontinuidade não acompanhada pode afetar a confiabilidade do equipamento, a qualidade da solda, a vida útil do componente e até gerar parada operacional.
O benefício, porém, deve ser entendido de forma técnica, a inspeção não reduz parte dos os riscos por si só, mas fornece informações qualificadas para que responsáveis técnicos tomem decisões com base em critérios de aceitação, requisitos do projeto e histórico de operação.
Um ganho relevante dos END é a preservação do componente.
Diferentemente dos ensaios destrutivos, que exigem a retirada ou ruptura de amostras, os métodos não destrutivos permitem avaliar materiais e soldas mantendo a peça em condição de uso, quando aprovada pelos critérios aplicáveis.
Isso favorece inspeções periódicas, acompanhamento de componentes críticos e controle de qualidade em diferentes etapas do ciclo industrial, da fabricação à montagem, da adequação à manutenção.
Também há impacto potencial na redução de retrabalho.
Quando uma falha interna, uma descontinuidade de solda ou uma indicação relevante é identificada cedo, a correção pode ser planejada com mais controle técnico.
Isso tende a reduzir decisões emergenciais, intervenções repetidas e atrasos associados à descoberta tardia de problemas.
Ainda assim, qualquer economia depende do contexto operacional, do tipo de componente, da severidade da indicação, dos critérios normativos aplicáveis e da estratégia de manutenção adotada pela indústria.
Relação entre problema, risco e contribuição do END!
| Problema observado ou suspeito | Risco para a operação | Como o END contribui |
|---|---|---|
| Falha interna em junta soldada | Comprometimento da confiabilidade e necessidade de reparo não planejado | Métodos volumétricos, como o Ensaio Radiográfico ou o Ultrassom, podem apoiar a identificação e a avaliação técnica da indicação |
| Descontinuidade superficial em solda ou componente | Evolução do defeito, perda de qualidade da solda e reprovação em etapas posteriores | Ensaios como Visual, Líquido Penetrante ou Partículas Magnéticas ajudam a verificar condições superficiais sem danificar a peça |
| Componente instalado sem histórico claro de inspeção | Maior incerteza na manutenção preventiva e na tomada de decisão | A inspeção periódica fornece registros técnicos para acompanhar condição, conformidade e necessidade de intervenção |
| Retrabalho recorrente em fabricação ou montagem | Aumento de custo operacional, atraso e desgaste de recursos | O controle por END pode indicar padrões de não conformidade e apoiar ajustes no processo de soldagem, fabricação ou montagem |
| Parada operacional inesperada | Perda de disponibilidade e impacto na segurança operacional | A detecção antecipada de indicações relevantes ajuda no planejamento de manutenção e na priorização de componentes críticos |
Radiografia industrial: critérios técnicos e aplicações!
O ponto central é que os END agregam valor quando são integrados ao planejamento de manutenção preventiva.
Em vez de inspecionar somente quando ocorre uma falha, a empresa pode utilizar os resultados dos ensaios para criar uma base de tomada de decisão, quais componentes exigem acompanhamento mais frequente, quais juntas soldadas demandam atenção, quais registros indicam necessidade de reparo e quais itens atendem aos critérios técnicos definidos.
No contexto da Jota Soldas, essa abordagem se conecta ao compromisso informado da empresa com qualidade, segurança, eficiência e atenção aos detalhes.
Como a empresa atua com soldagem, fabricação, montagem industrial, estruturas metálicas, skids, spools e componentes personalizados, os Ensaios Não Destrutivos funcionam como uma etapa de verificação técnica alinhada às especificidades de cada projeto.
O objetivo não é prometer resultado absoluto, mas apoiar a confiabilidade de equipamentos e estruturas por meio de inspeções conduzidas conforme critérios técnicos aplicáveis.
Assim, o benefício mais estratégico dos END está na combinação entre preservação do componente, identificação antecipada de falhas, apoio à manutenção industrial e redução potencial de retrabalho.
Quando bem especificados e interpretados, esses ensaios ajudam a substituir decisões reativas por decisões planejadas, fortalecendo a segurança operacional e o controle de qualidade ao longo da vida útil dos ativos.
Para saber mais sobre Radiografia industrial
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

