Galeria
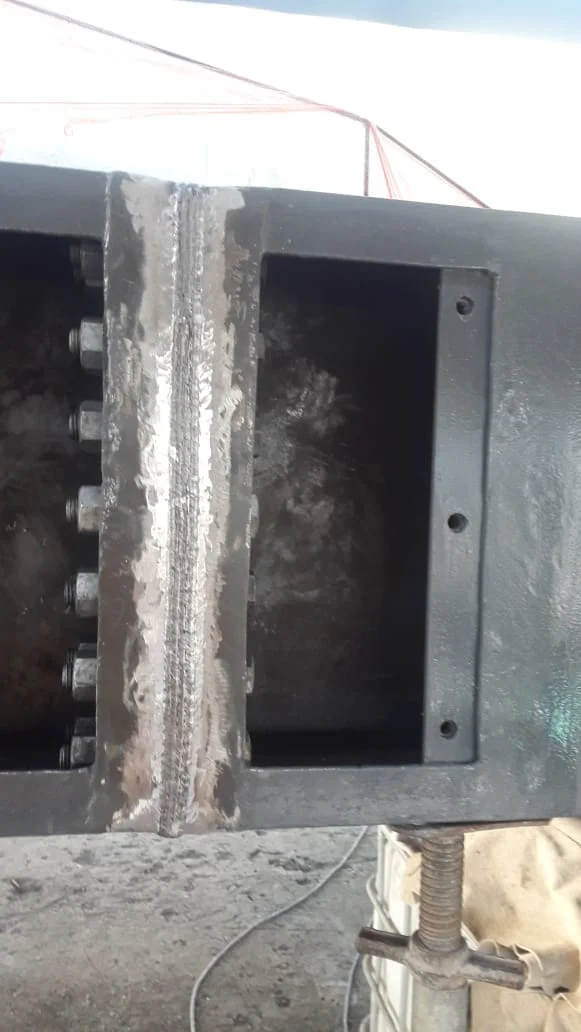
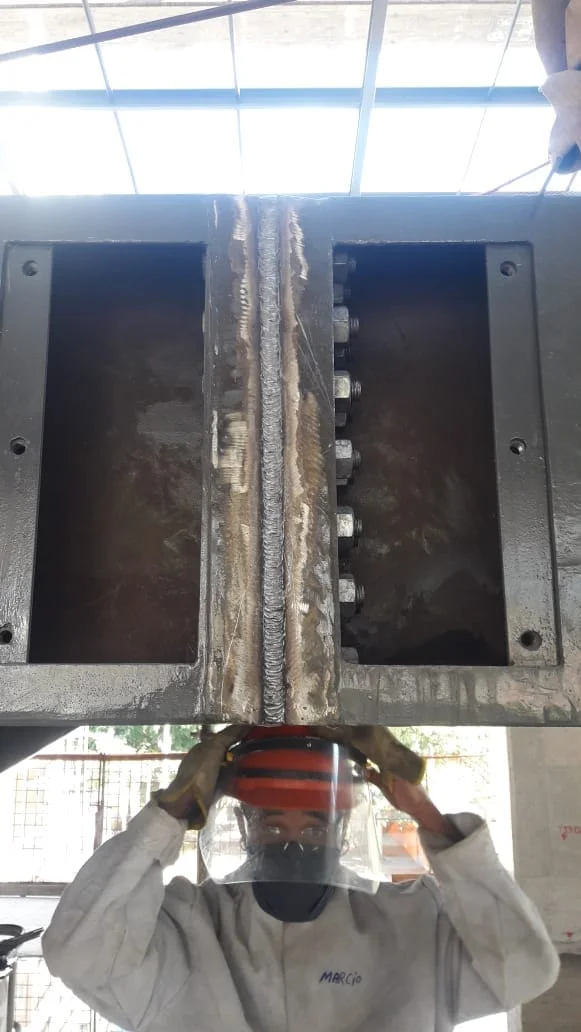
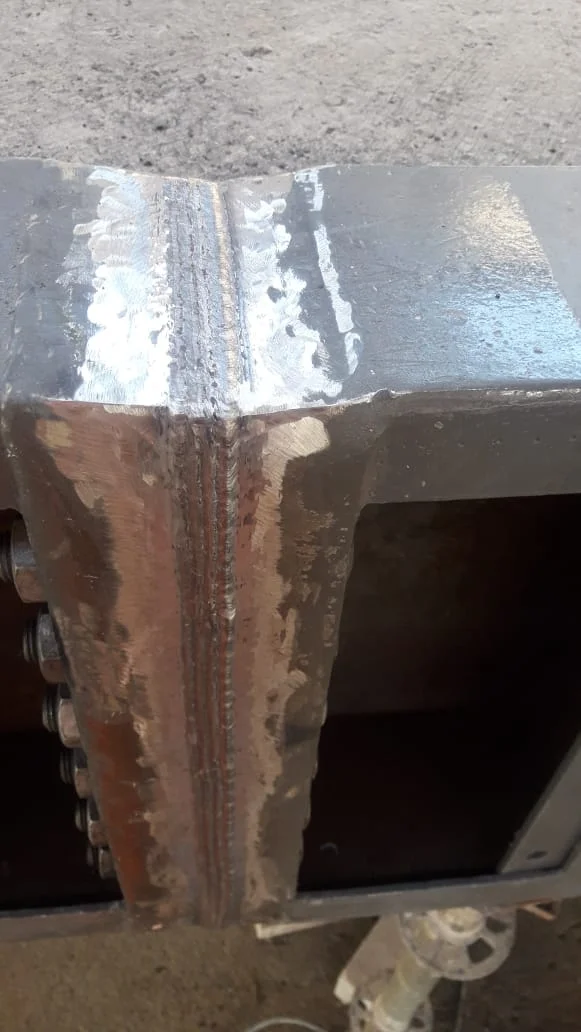
Clique nas imagens para ampliar
Reparo com eletrodo revestido: critérios técnicos e aplicações
Reparo com eletrodo revestido é a recuperação, união ou reforço de componentes metálicos por soldagem manual com eletrodo consumível revestido.
Também chamado de soldagem SMAW ou solda manual, o processo faz sentido quando a manutenção industrial exige versatilidade em campo, equipamento portátil e capacidade de execução em diferentes posições.
Na prática, o reparo ocorre pela abertura de um arco elétrico entre o eletrodo e o metal de base.
O calor gerado funde a ponta do eletrodo e parte da peça, formando a poça de fusão que dará origem à junta soldada.
O revestimento do eletrodo tem papel importante porque ajuda a proteger essa região durante a soldagem, contribuindo para a estabilidade do processo e para a formação adequada do cordão, desde que a preparação da junta, a escolha do eletrodo e a execução sejam compatíveis com a necessidade técnica.
Mesmo com alternativas como MIG/MAG e TIG, o eletrodo revestido continua relevante em reparos industriais porque combina simplicidade operacional, portabilidade e boa adaptação a serviços em campo.
Isso é especialmente útil em intervenções de manutenção, montagem, adequações e recuperação de componentes metálicos, onde nem sempre há acesso ideal, bancada preparada ou condições para instalar equipamentos mais complexos.
Situações em que o processo costuma fazer sentido:
- reparos em estruturas metálicas, suportes, bases e componentes industriais;
- uniões e reforços em peças de aço carbono e alguns aços de baixa liga, conforme especificação do projeto;
- manutenção em locais de acesso restrito, onde a portabilidade do equipamento é relevante;
- intervenções em campo que exigem soldagem em diferentes posições;
- adequações industriais em que a solução precisa ser avaliada conforme material, esforço mecânico e condição da peça.
É importante tratar o processo com critério técnico, a resistência da junta e a qualidade final não dependem apenas do método escolhido, mas da limpeza da região, preparação da junta, compatibilidade entre eletrodo e material, controle do arco e acabamento da solda.
A Jota Soldas atua com soldagem, fabricação, montagem industrial, manutenção e adequações, aplicando sua experiência técnica na análise de cada demanda.
Para definir se o eletrodo revestido é o processo mais indicado para um reparo específico, o ideal é solicitar uma avaliação técnica considerando a peça, o acesso, o material e as especificações do serviço.
Como funciona a soldagem com eletrodo revestido no reparo de peças metálicas?
A soldagem com eletrodo revestido funciona pela abertura de um arco elétrico entre um eletrodo consumível e o metal de base.
Esse arco gera calor suficiente para fundir o eletrodo e a região da peça a ser reparada, formando o cordão de solda.
Ao mesmo tempo, o revestimento do eletrodo se decompõe e ajuda a proteger a poça de fusão, formando gases e escória que reduzem a contaminação durante o processo.
Em reparos de peças metálicas, o objetivo não é apenas preencher uma trinca, unir partes ou reforçar uma região desgastada.
O resultado depende de uma sequência técnica que envolve preparação da junta, escolha correta do eletrodo, controle da corrente elétrica, estabilidade do arco, posição de soldagem, resfriamento e acabamento.
Passo a passo educacional do processo
- Avaliação da peça e da região a reparar: Antes da soldagem, a área é analisada conforme o tipo de metal, espessura, condição da peça, acesso disponível e esforço mecânico esperado. Em muitos reparos industriais, essa etapa define se a junta precisará de chanfro, reforço, remoção de material comprometido ou apenas preparação superficial.
- Limpeza da junta e preparação do metal de base: A limpeza da junta é essencial para reduzir riscos de porosidade, falta de fusão e inclusões indesejadas. Óleo, tinta, oxidação, umidade, rebarbas e contaminantes podem prejudicar a qualidade da solda. Quando necessário, prepara-se o chanfro para permitir melhor acesso do arco elétrico e penetração adequada do metal depositado.
- Escolha do eletrodo revestido: O eletrodo deve ser compatível com o metal de base e com a exigência do reparo. A seleção considera fatores como tipo de aço, posição de soldagem, resistência mecânica desejada, comportamento do arco, penetração e acabamento esperado. Esse ponto é especialmente importante porque o eletrodo não é apenas o material de adição, seu revestimento também influencia a estabilidade do arco, a proteção da poça de fusão e a formação da escória.
- Ajuste da fonte de soldagem e da corrente elétrica: O eletrodo é preso ao porta-eletrodo, conectado à fonte de soldagem. A corrente elétrica é ajustada conforme o diâmetro do eletrodo, o material, a posição de soldagem e a especificação técnica do projeto. Corrente inadequada pode gerar instabilidade, excesso de respingos, baixa penetração, superaquecimento ou dificuldade no controle do cordão de solda.
- Abertura e controle do arco elétrico: O soldador aproxima o eletrodo da peça para iniciar o arco elétrico. A distância entre a ponta do eletrodo e o metal de base precisa ser controlada durante a execução. Um arco muito longo pode gerar instabilidade e respingos; um arco muito curto pode colar o eletrodo na peça ou dificultar a fusão adequada.
- Deposição do metal e formação do cordão de solda: Com o arco estabelecido, o eletrodo consumível se funde e deposita metal na junta. O movimento do soldador, a inclinação do eletrodo e a velocidade de avanço influenciam diretamente o formato do cordão de solda, a penetração e o preenchimento da região reparada. A posição de soldagem também altera a técnica, soldar na posição plana, vertical, horizontal ou sobrecabeça exige controle diferente da poça de fusão.
- Proteção da poça de fusão e formação da escória: Durante a soldagem, o revestimento do eletrodo libera elementos que ajudam a proteger o metal fundido contra a atmosfera. Após a deposição, forma-se uma camada de escória sobre o cordão. Essa escória contribui para proteger o metal enquanto ocorre o resfriamento inicial, mas precisa ser removida antes de novos passes ou do acabamento final.
- Resfriamento, remoção de escória e acabamento: Após o cordão de solda, a peça passa pelo resfriamento conforme as condições do material e do reparo. A escória é removida, e a região pode receber limpeza, esmerilhamento ou acabamento conforme a necessidade. Em reparos com múltiplos passes, cada camada deve ser limpa antes da aplicação da próxima para reduzir riscos de descontinuidades.
Parâmetros como tipo de eletrodo, corrente, polaridade, quantidade de passes, geometria da junta e acabamento não devem ser definidos de forma genérica.
Eles variam conforme material, condição da peça, acesso, posição de soldagem e especificação técnica do projeto.
Por isso, a avaliação por profissionais qualificados é parte essencial do reparo.
O que acontece antes, durante e depois da solda?
Antes da solda a prioridade é entender a condição da peça, preparar a junta, remover contaminantes e selecionar o eletrodo adequado.
Essa etapa reduz improvisos e melhora a previsibilidade do reparo.
Durante a solda o controle do arco elétrico, da corrente, da velocidade de avanço e da posição do eletrodo determina a qualidade do cordão.
A habilidade do soldador é decisiva, principalmente em locais de acesso restrito ou em posições fora da plana.
Depois da solda a remoção da escória, a inspeção visual e o acabamento ajudam a verificar a continuidade do cordão, a presença de falhas aparentes e a adequação do reparo ao uso previsto.
Na Jota Soldas, o serviço de soldagem com eletrodo revestido está relacionado à atuação da empresa em soldagem, fabricação, montagem industrial, manutenção e adequações.
Conforme o contexto técnico do projeto, o foco informado está na preparação da junta, na seleção do eletrodo e no acabamento da solda, sempre de acordo com as especificações do cliente.
Glossário técnico
- Porta-eletrodo: acessório que segura o eletrodo e conduz a corrente elétrica durante a soldagem.
- Fonte de soldagem: equipamento que fornece a energia elétrica necessária para manter o arco.
- Arco elétrico: descarga elétrica controlada que gera calor para fundir o eletrodo e o metal de base.
- Metal de base: peça ou estrutura metálica que receberá a solda.
- Chanfro: preparação geométrica feita na borda da junta para favorecer penetração e preenchimento.
- Cordão de solda: metal depositado e solidificado ao longo da junta ou região reparada.
- Escória: camada formada a partir do revestimento do eletrodo, removida após o passe de solda.
- Poça de fusão: região de metal líquido formada durante a soldagem.
Principais aplicações industriais do eletrodo revestido em reparos
Em aplicações industriais, a soldagem com eletrodo revestido é muito utilizada em reparos porque combina portabilidade, versatilidade de posição e boa adaptação a serviços de campo.
Na prática, o processo pode ser aplicado em estruturas metálicas, componentes industriais, suportes, bases, tubulações metálicas, uniões, recuperações de peças e reforços estruturais, sempre considerando o material, o acesso, os esforços mecânicos e a especificação técnica do projeto.
Aplicações por cenário de uso
1.
Oficina industrial e recuperação de componentes
Em oficinas industriais, o eletrodo revestido pode ser usado para recuperar peças metálicas, executar uniões localizadas, recompor regiões desgastadas e reforçar componentes que ainda sejam tecnicamente recuperáveis.
Esse tipo de aplicação exige avaliação prévia da peça, identificação do metal de base e definição do eletrodo compatível, evitando reparos improvisados que comprometam a junta soldada.
Exemplos comuns de uso:
- recuperação de componentes metálicos;
- união de partes de peças industriais;
- reforço localizado em regiões solicitadas;
- reparo de trincas ou danos, quando a condição da peça permitir intervenção técnica;
- correções em elementos fabricados sob medida.
2.
Manutenção em planta industrial
Na manutenção industrial, o eletrodo revestido é valorizado porque o equipamento tende a ser simples e portátil, facilitando intervenções em campo.
Isso é relevante quando o componente não pode ser facilmente removido para bancada ou quando o reparo precisa ser executado no próprio local de operação, respeitando as condições de segurança e acesso.
Esse cenário costuma envolver:
- reparos em estruturas metálicas instaladas;
- correções em suportes e bases;
- recuperação de pontos de fixação;
- soldas em áreas com acesso limitado;
- intervenções em componentes de manutenção e montagem industrial.
Mesmo sendo um processo versátil, a decisão pelo uso do eletrodo revestido deve levar em conta posição de soldagem, espessura, limpeza da junta, necessidade de chanfro, presença de contaminantes e exigência de resistência mecânica.
3.
Montagem industrial e adequações
Em serviços de montagem industrial e adequações, a soldagem com eletrodo revestido pode ser aplicada na união de elementos metálicos, ajustes de campo e reforços necessários durante a instalação ou modificação de estruturas.
A vantagem está na flexibilidade operacional, especialmente quando a execução acontece fora de um ambiente controlado de fabricação.
Aplicações típicas incluem:
- montagem de estruturas metálicas;
- adequação de suportes;
- fixação e reforço de bases;
- união de componentes metálicos em campo;
- ajustes em estruturas já existentes.
A Jota Soldas atua em soldagem, fabricação, montagem industrial, estruturas metálicas e adequações, o que torna esse processo aderente a demandas de indústrias, empresas de manutenção, fabricantes de estruturas metálicas, construtoras e oficinas industriais que precisam de soluções personalizadas.
4.
Tubulações metálicas, suportes e bases
O eletrodo revestido também pode ser aplicado em tubulações metálicas, suportes e bases, desde que o material e a condição de serviço sejam compatíveis com o procedimento escolhido.
Nesses casos, o reparo não deve ser avaliado apenas pela possibilidade de soldar, mas também pelo esforço aplicado ao conjunto, pela geometria da junta e pela criticidade do componente.
Pontos que merecem atenção:
- compatibilidade entre eletrodo e metal de base;
- condição da superfície antes da soldagem;
- necessidade de acesso adequado ao ponto de reparo;
- posição de soldagem;
- acabamento e remoção de escória;
- inspeção visual após a execução.
5.
Reforços estruturais e locais de acesso restrito
Em reforços estruturais, o eletrodo revestido pode ser uma alternativa viável quando a portabilidade do processo facilita a execução em locais de difícil acesso.
Isso é especialmente útil em reparos em campo, adequações industriais e intervenções em estruturas já montadas.
No entanto, reforço estrutural não deve ser tratado como simples aplicação de cordão de solda.
A solução precisa considerar os esforços mecânicos envolvidos, o tipo de junta, a espessura das peças, a distribuição de carga e a especificação técnica exigida.
Quando esses fatores são ignorados, há risco de descontinuidades, baixa penetração, falta de fusão ou reparo inadequado para a função da peça.
Indicação técnica
O eletrodo revestido faz mais sentido quando a necessidade envolve reparo localizado, montagem em campo, acesso restrito, união de peças metálicas ou reforço em estruturas e componentes industriais.
Ainda assim, a escolha do processo deve ser feita caso a caso.
Antes de especificar o serviço, avalie:
- qual é o material da peça ou estrutura;
- se o componente é aço carbono, aço de baixa liga ou outro metal compatível;
- quais esforços mecânicos atuam sobre a junta;
- se há espaço suficiente para preparação, soldagem e acabamento;
- se a peça exige união, recuperação ou reforço;
- qual é a condição de limpeza e geometria da junta;
- se existe especificação técnica do cliente ou do projeto.
Para aplicações em soldagem industrial, montagem industrial ou manutenção, uma avaliação técnica ajuda a definir se o eletrodo revestido é o processo mais adequado ou se outro método deve ser considerado conforme o material, o acabamento esperado, a produtividade necessária e as condições reais de execução.
Vantagens do reparo com eletrodo revestido em ambientes industriais
As principais vantagens do eletrodo revestido em ambientes industriais são versatilidade, portabilidade, aplicação em campo, uso em diferentes posições de soldagem e boa resistência mecânica da junta quando o serviço é executado com preparo adequado, eletrodo compatível e controle técnico.
Em ambientes industriais, o Reparo com eletrodo revestido continua sendo uma solução relevante porque combina equipamento simples, mobilidade e capacidade de adaptação a condições variadas de manutenção, montagem e recuperação de componentes metálicos.
Diferente de uma promessa comercial absoluta, essas vantagens aparecem quando há análise correta do metal de base, preparação da junta, seleção do eletrodo e execução conforme as especificações do cliente.
A Jota Soldas atua com soldagem, fabricação, montagem industrial, manutenção e adequações, aplicando sua experiência técnica justamente nos pontos que mais influenciam o desempenho do reparo, preparação da junta, escolha do eletrodo apropriado e acabamento da solda.
Principais benefícios técnicos!
- Versatilidade de aplicação: o processo pode ser usado em estruturas metálicas, componentes industriais, suportes, bases, tubulações e reforços, desde que o material e a condição da peça sejam compatíveis com o procedimento adotado.
- Portabilidade do equipamento: por utilizar uma configuração relativamente simples, a soldagem com eletrodo revestido favorece intervenções em campo, especialmente quando a peça não pode ser facilmente removida para uma bancada ou oficina.
- Uso em diferentes posições de soldagem: a solda manual com eletrodo permite trabalhar em várias posições, o que é útil em manutenção industrial, montagem e reparos em locais onde o acesso é limitado.
- Boa resposta em locais de acesso restrito: em determinadas situações, a menor dependência de conjuntos mais complexos de alimentação ou proteção externa facilita a atuação em áreas confinadas, estruturas montadas ou pontos de difícil alcance.
- Resistência mecânica quando bem executada: a junta soldada pode apresentar desempenho adequado para a aplicação prevista, mas isso depende da compatibilidade entre eletrodo e metal de base, da limpeza da região, da técnica de deposição e do atendimento à especificação técnica do projeto.
- Flexibilidade operacional: o processo pode ser útil tanto para união quanto para recuperação e reforço de peças metálicas, o que o torna comum em rotinas de manutenção e adequação industrial.
Quando é uma boa opção?
O eletrodo revestido tende a fazer sentido quando a prioridade é realizar uma soldagem em campo, com boa adaptação às condições do local e sem depender de uma estrutura operacional complexa.
Também pode ser uma alternativa adequada quando o reparo envolve componentes metálicos, estruturas, suportes, bases ou tubulações que exigem intervenção localizada e análise técnica antes da execução.
Em termos práticos, costuma ser avaliado em cenários como:
- manutenção corretiva ou preventiva em componentes metálicos;
- reforço de estruturas e bases industriais;
- recuperação de peças sujeitas a desgaste ou esforço;
- união de elementos metálicos em montagem industrial;
- reparos em áreas onde o acesso dificulta outros processos;
- adequações em estruturas metálicas existentes.
Cuidados para obter bom desempenho!
As vantagens do processo dependem diretamente da forma como o serviço é planejado e executado.
Um reparo com eletrodo revestido não deve ser tratado apenas como aplicação de solda sobre uma falha visível; antes disso, é necessário entender a condição da peça, o tipo de material, os esforços envolvidos e a finalidade do componente.
Pontos que merecem atenção técnica:
- preparação da junta: remoção de contaminantes, ajuste da geometria e avaliação da área a ser reparada;
- compatibilidade do eletrodo: escolha conforme o metal de base, a resistência desejada e a especificação do serviço;
- posição de soldagem: definição da melhor abordagem para controlar o arco, a poça de fusão e o cordão;
- controle da execução: atenção à estabilidade do arco, deposição do metal e formação adequada do cordão de solda;
- acabamento e verificação visual: remoção de escória, avaliação do aspecto do cordão e identificação de possíveis descontinuidades aparentes;
- adequação ao projeto: respeito às exigências técnicas do cliente e às condições reais de operação da peça.
A grande vantagem do eletrodo revestido não está em ser universal, mas em oferecer uma combinação eficiente de versatilidade, portabilidade e aplicabilidade em campo.
Quando conduzido por equipe especializada e alinhado às especificações do serviço, como ocorre na abordagem técnica da Jota Soldas, o processo pode ser uma solução consistente para reparos, uniões e reforços em ambientes industriais.
Limitações, cuidados e situações em que outro processo pode ser avaliado!
A soldagem com eletrodo revestido é versátil, portátil e muito útil em reparos industriais, mas não deve ser tratada como solução universal.
A escolha entre eletrodo revestido, MIG/MAG ou TIG depende da necessidade técnica do serviço, incluindo material, espessura, posição de soldagem, acessibilidade, acabamento esperado, produtividade desejada e especificação técnica do projeto.
Em um reparo com eletrodo revestido, a principal vantagem costuma estar na flexibilidade de aplicação em campo e na simplicidade do conjunto de equipamentos.
Ainda assim, a qualidade da junta soldada depende de preparação adequada, escolha correta do eletrodo, controle do arco, remoção de escória entre passes quando aplicável e execução compatível com as condições reais da peça.
| Processo | Quando costuma ser avaliado | Pontos de atenção |
|---|---|---|
| Eletrodo revestido | Reparos, reforços, uniões em estruturas metálicas, componentes industriais, suportes, bases, tubulações e locais com acesso restrito | Pode exigir maior cuidado com limpeza entre passes, controle da escória, regularidade do cordão e habilidade do soldador |
| MIG/MAG | Situações em que produtividade e repetibilidade podem ser relevantes, especialmente em ambiente mais controlado | A aplicação depende do contexto, do acesso, da preparação, do material e das condições do ambiente |
| TIG | Serviços em que controle do arco, precisão e acabamento visual podem ter maior peso técnico | Pode não ser a alternativa mais produtiva em todos os cenários e deve ser avaliado conforme material, espessura e exigência do projeto |
Reparo com eletrodo revestido: critérios técnicos e aplicações
O MIG/MAG pode ser considerado quando o objetivo envolve maior produtividade, repetição de cordões ou execução em condições nas quais o processo seja tecnicamente viável.
Essa comparação é comum em fabricação, montagem e reparos nos quais o ambiente permite controle adequado da operação.
No entanto, produtividade não deve ser analisada isoladamente.
Acessibilidade, posição de soldagem, preparação da peça, espessura do material e exigência de acabamento influenciam a decisão.
Em reparos de campo ou em pontos de difícil acesso, o eletrodo revestido ainda pode ser uma alternativa muito prática, desde que esteja alinhado à especificação técnica.
Quando comparar com TIG?
O TIG costuma ser lembrado quando há necessidade de maior controle do arco, acabamento mais refinado ou soldagem com elevada precisão.
Em contrapartida, nem sempre será o processo mais indicado para reparos industriais em campo, principalmente quando a prioridade é versatilidade operacional, mobilidade do equipamento ou execução em condições menos favoráveis.
A comparação correta não é sobre qual processo é melhor de forma absoluta, mas sobre qual processo atende melhor à peça, ao tipo de junta, ao material de base, à posição de soldagem, ao nível de acabamento exigido e às restrições do local.
Critérios técnicos de decisão antes de escolher o processo
- Qual é o metal de base e qual eletrodo ou consumível é compatível com ele?
- A peça exige reparo, reforço estrutural, união ou recuperação localizada?
- A espessura do material favorece qual tipo de processo?
- O serviço será executado em oficina, montagem industrial ou manutenção em campo?
- Há acesso adequado para o soldador, porta-eletrodo, tocha ou equipamento necessário?
- A posição de soldagem dificulta a execução ou exige maior versatilidade?
- O acabamento visual é crítico ou o foco principal é resistência funcional da junta?
- A especificação técnica do cliente define algum procedimento, consumível ou requisito de inspeção?
- O ambiente oferece condições adequadas de segurança, ventilação e controle de riscos?
Cuidados para não escolher apenas pelo nome do processo
Um erro comum é decidir entre eletrodo revestido, MIG/MAG e TIG apenas pela reputação do processo.
Na prática, cada alternativa tem limites e vantagens condicionais.
Uma solda TIG mal especificada pode não resolver um problema de campo; uma solda MIG/MAG pode não ser conveniente em determinado acesso; e uma solda com eletrodo revestido pode apresentar falhas se a junta não for bem preparada ou se o eletrodo não for compatível com o material.
Por isso, a avaliação técnica deve considerar o conjunto, preparação da junta, limpeza, geometria, espessura, posição, acessibilidade, consumível, acabamento e função mecânica da peça.
Avaliação técnica com abordagem consultiva
A Jota Soldas atua com soldagem, fabricação, montagem industrial, manutenção e adequações, com foco em executar os serviços conforme as especificações do cliente.
No contexto da soldagem com eletrodo revestido, essa abordagem é importante porque a escolha do método não deve partir de uma promessa genérica, mas da análise do que a peça exige e das condições reais de execução.
Quando houver dúvida entre eletrodo revestido, MIG/MAG ou TIG, o mais seguro é solicitar uma avaliação técnica do serviço.
Assim, é possível verificar material, acesso, tipo de reparo, necessidade de acabamento e requisitos de resistência antes de definir o processo mais adequado.
Eletrodo revestido é melhor que MIG/MAG ou TIG?
Não existe uma resposta única.
O eletrodo revestido tende a ser valorizado pela portabilidade, simplicidade operacional e versatilidade em reparos industriais e serviços em campo.
O TIG costuma ser associado a maior controle e acabamento.
O MIG/MAG pode ser avaliado quando produtividade e repetibilidade são fatores relevantes.
A melhor escolha depende da especificação técnica, do material, da espessura, da posição de soldagem, do ambiente e do objetivo do reparo.
Tipos de eletrodos e compatibilidade com materiais
A escolha do eletrodo revestido correto começa pela compatibilidade com o metal de base, pelas solicitações mecânicas da peça e pela especificação técnica do projeto.
Em reparos industriais, não basta selecionar um eletrodo apenas pelo diâmetro ou pela disponibilidade, o revestimento, a classificação, a polaridade indicada e as propriedades mecânicas esperadas influenciam diretamente a estabilidade do arco, a penetração, o acabamento do cordão e a resistência da junta soldada.
De forma geral, o eletrodo revestido é formado por uma alma metálica consumível e por um revestimento que participa da proteção da poça de fusão, da estabilidade do arco elétrico e da formação da escória.
Essa combinação precisa ser adequada ao material reparado, como aço carbono e alguns aços de baixa liga, sempre considerando a condição real da peça, o tipo de junta, a posição de soldagem e o desempenho esperado após o reparo.
Como escolher o eletrodo revestido correto?
Para escolher o eletrodo revestido correto, avalie primeiro o metal de base, depois a resistência mecânica exigida, a posição de soldagem, o tipo de revestimento, a polaridade recomendada, a espessura da peça e as condições de acesso.
A seleção deve seguir as especificações técnicas aplicáveis ao serviço e a análise do componente a ser reparado, evitando decisões baseadas apenas em aparência do cordão ou preferência operacional.
Orientação técnica de seleção técnica
- Identifique o metal de base: Antes da soldagem, é necessário entender se o componente é de aço carbono, aço de baixa liga ou outro material metálico compatível com o processo. A composição do metal de base orienta a escolha da classificação do eletrodo e ajuda a evitar perda de desempenho mecânico na junta.
- Verifique a exigência de resistência mecânica: O eletrodo precisa ser coerente com a função da peça. Em suportes, bases, estruturas metálicas, tubulações e componentes sujeitos a esforços, a resistência do metal depositado deve ser compatível com a aplicação. Uma junta visualmente aceitável não promove, por si só, desempenho adequado.
- Considere o tipo de revestimento: O revestimento influencia a abertura e a estabilidade do arco, a proteção da poça de fusão, a penetração, a formação de escória e o acabamento. Em termos educacionais, eletrodos com diferentes revestimentos podem favorecer maior facilidade de operação, melhor controle da poça, maior penetração ou melhor comportamento em determinadas posições de soldagem.
- Confira polaridade e fonte de soldagem Alguns eletrodos trabalham melhor em corrente alternada, corrente contínua com polaridade direta ou corrente contínua com polaridade inversa, conforme sua classificação e aplicação. A polaridade inadequada pode prejudicar estabilidade do arco, penetração e acabamento.
- Avalie espessura, geometria e posição da junta Peças mais espessas podem exigir preparação específica, como chanfro, passes múltiplos e controle maior da deposição. A posição de soldagem também interfere na escolha, porque nem todo eletrodo oferece o mesmo desempenho em soldas planas, horizontais, verticais ou sobrecabeça.
- Relacione o eletrodo ao objetivo do reparo Um reparo pode buscar união, recuperação dimensional, reforço estrutural ou correção de desgaste localizado. Cada objetivo muda a prioridade técnica, penetração, controle térmico, acabamento, resistência, produtividade ou facilidade de acesso.
Principais fatores que influenciam a escolha
- Metal de base: a compatibilidade com aço carbono ou aços de baixa liga deve ser analisada conforme a composição e a função da peça.
- Classificação do eletrodo: indica características de aplicação, resistência e comportamento operacional do consumível.
- Revestimento: afeta estabilidade do arco, proteção da poça, escória, penetração e acabamento.
- Polaridade: interfere na transferência de metal, no controle do arco e no perfil do cordão.
- Espessura da peça: influencia diâmetro do eletrodo, preparação da junta e quantidade de passes.
- Posição de soldagem: determina a facilidade de controle da poça de fusão e a adequação do consumível.
- Acesso ao local: em manutenção industrial, áreas restritas podem favorecer soluções mais portáteis e adaptáveis.
- Especificação técnica do cliente: define requisitos de execução, acabamento, resistência e aceitação do reparo.
Tipos de eletrodos: visão educacional
Em uma abordagem geral, os eletrodos revestidos podem ser diferenciados pelo tipo de revestimento e pelo comportamento durante a soldagem.
Alguns tendem a oferecer operação mais simples e acabamento visual mais regular; outros são valorizados por propriedades mecânicas, controle de hidrogênio ou penetração.
A decisão correta depende da aplicação, não de uma regra única.
Eletrodos rutílicos costumam ser associados à facilidade de abertura de arco, boa aparência do cordão e remoção relativamente simples da escória em muitas aplicações.
Eletrodos básicos são frequentemente avaliados quando a prioridade envolve maior controle de propriedades mecânicas e maior responsabilidade estrutural, desde que armazenados e aplicados conforme orientação técnica.
Eletrodos celulósicos, em contextos específicos, podem ser considerados quando se busca maior penetração e desempenho em determinadas condições de campo.
Essa diferenciação é apenas educacional.
A seleção real deve considerar o material, a junta, o procedimento de soldagem e as exigências do projeto.
Erro comum: escolher o eletrodo apenas pelo acabamento
Um erro frequente em reparos é escolher o eletrodo porque ele produz um cordão visualmente bonito ou porque parece mais fácil de aplicar.
O acabamento é importante, mas não substitui critérios como compatibilidade metalúrgica, resistência mecânica, penetração adequada, controle da escória, polaridade correta e aderência à especificação técnica.
Em soldagem industrial, uma junta pode parecer bem acabada e ainda apresentar problemas se o eletrodo não for compatível com o metal de base ou se a preparação da junta não tiver sido adequada.
Por isso, a seleção do consumível deve ser tratada como parte do planejamento do reparo, e não como uma decisão isolada no momento da execução.
Como a Jota Soldas trata essa etapa no serviço?
Na Soldagem com Eletrodo Revestido, a Jota Soldas atua com foco na preparação da junta, na seleção do eletrodo e no acabamento da solda, conforme as especificações do cliente e as condições do serviço.
Esse cuidado é relevante porque o desempenho do reparo depende da combinação entre material, consumível, técnica de execução e finalidade da peça.
Para aplicações em estruturas metálicas, componentes industriais, suportes, bases e tubulações, a escolha do eletrodo precisa ser compatível com o tipo de metal, o acesso ao local e a necessidade de resistência da junta.
Quando há dúvida sobre o consumível mais adequado, o caminho mais seguro é realizar uma avaliação técnica do componente e das exigências do projeto antes da execução.
Preparação da junta, execução e acabamento: fatores que influenciam a qualidade
A qualidade no reparo com eletrodo revestido não depende apenas do momento em que o arco elétrico é aberto.
Em serviços industriais, o resultado da junta soldada é influenciado por uma sequência de decisões técnicas, preparação da junta, limpeza do metal de base, escolha do eletrodo, geometria do chanfro, acesso ao ponto de solda, posição de soldagem, controle do arco, remoção de escória e acabamento final.
Na prática, uma solda pode ser comprometida antes mesmo da deposição do primeiro cordão.
Óleo, tinta, ferrugem, umidade, carepa, resíduos de processo e encaixes mal ajustados dificultam a fusão adequada e aumentam o risco de descontinuidades.
Por isso, a preparação correta é parte do serviço, não uma etapa secundária.
A Jota Soldas, dentro de sua atuação em soldagem, fabricação, montagem industrial, manutenção e adequações, trabalha com foco em preparação da junta, seleção do eletrodo e acabamento da solda conforme as especificações do cliente.
Esse cuidado é importante porque cada reparo pode envolver condições diferentes de material, acesso, posição e esforço mecânico.
Critérios técnicos pré-solda
Antes da execução, uma avaliação técnica deve observar pontos como:
- Condição do metal de base: presença de oxidação, trincas aparentes, deformações, contaminação superficial ou desgaste.
- Limpeza da região a ser soldada: remoção de óleo, graxa, tinta, umidade, escória antiga, respingos e outros contaminantes.
- Geometria da junta: tipo de encaixe, abertura de raiz, alinhamento, necessidade de chanfro e espaço para deposição do cordão.
- Acesso ao local do reparo: possibilidade de posicionar o porta-eletrodo, manter controle do arco e remover escória entre passes.
- Posição de soldagem: plana, horizontal, vertical ou sobrecabeça, pois a posição influencia técnica, eletrodo, amperagem e controle da poça de fusão.
- Compatibilidade do eletrodo: relação entre eletrodo revestido, metal de base, exigência mecânica e especificação técnica do projeto.
- Condições do ambiente: ventilação, organização da área, interferências próximas e segurança para a execução.
Durante a execução: controle do arco e habilidade do soldador
Na soldagem com eletrodo revestido, o controle manual é decisivo.
A estabilidade do arco, o ângulo do eletrodo, a velocidade de avanço, o comprimento do arco e a sequência dos passes influenciam diretamente a penetração, o perfil do cordão e a fusão entre o metal depositado e o metal de base.
Um arco muito longo pode aumentar respingos e instabilidade.
Avanço inadequado pode gerar falta de fusão, excesso de reforço ou cordão irregular.
Já a remoção incompleta da escória entre passes pode aprisionar inclusões e prejudicar a integridade da junta.
Por isso, a experiência do soldador e o procedimento adequado fazem diferença especialmente em reparos industriais, onde muitas vezes há acesso restrito, peças desgastadas ou geometrias menos favoráveis que em uma fabricação nova.
Falhas que uma boa preparação ajuda a evitar
Uma preparação bem feita não reduz parte dos os riscos, mas reduz significativamente a probabilidade de problemas comuns em juntas soldadas.
Entre as falhas que podem ser prevenidas ou minimizadas estão:
- Porosidade: pequenos vazios no cordão, frequentemente associados a contaminação, umidade, sujeira ou proteção inadequada da poça de fusão.
- Trinca: abertura no metal de solda ou na zona afetada pelo calor, que pode estar relacionada a tensões, material, resfriamento, geometria ou escolha inadequada do consumível.
- Falta de fusão: união incompleta entre o metal depositado e o metal de base ou entre passes, comum quando há limpeza insuficiente, técnica inadequada ou parâmetros incompatíveis.
- Inclusão de escória: aprisionamento de resíduos do revestimento no cordão, geralmente ligado à remoção insuficiente da escória antes do passe seguinte.
- Mordedura: rebaixo nas bordas do cordão, que pode reduzir a seção resistente da junta quando não controlado.
- Excesso de respingos e acabamento irregular: sinais que podem indicar instabilidade do arco, parâmetros inadequados ou dificuldade de acesso.
Essas descontinuidades não devem ser tratadas apenas como problemas estéticos.
Em estruturas metálicas, suportes, bases, tubulações e componentes industriais, elas podem afetar desempenho mecânico, durabilidade e necessidade de retrabalho.
Critérios técnicos pós-solda
Após a deposição do cordão, o acabamento e a verificação visual ajudam a confirmar se o reparo está coerente com a finalidade prevista.
Uma checagem básica pode incluir:
- Remoção completa da escória após o resfriamento adequado.
- Limpeza dos respingos e resíduos ao redor da junta.
- Observação do perfil do cordão, continuidade e preenchimento.
- Verificação visual de trincas aparentes, porosidade superficial, mordeduras ou falta de preenchimento.
- Conferência do acabamento conforme a necessidade do componente e a especificação do serviço.
- Avaliação de interferências, rebarbas ou excesso de material que possam prejudicar montagem, encaixe ou operação.
- Registro ou comunicação de qualquer condição que exija análise técnica adicional.
A inspeção visual não substitui ensaios ou critérios específicos quando o projeto exigir controles adicionais, mas é uma etapa importante de qualidade em manutenção e montagem industrial.
Glossário técnico de descontinuidades comuns
- Porosidade: cavidades ou pequenos furos formados no metal de solda.
- Trinca: fissura no cordão, na zona afetada pelo calor ou no metal de base.
- Falta de fusão: ausência de união adequada entre superfícies que deveriam estar fundidas.
- Inclusão de escória: resíduo sólido preso dentro ou entre passes de solda.
- Mordedura: rebaixo na lateral do cordão, junto ao metal de base.
- Falta de penetração: preenchimento insuficiente na raiz da junta.
- Respingo: partículas metálicas projetadas durante a soldagem e aderidas à superfície.
A qualidade do reparo nasce antes da solda e continua depois dela.
Limpeza, chanfro, acesso, posição, eletrodo adequado, controle do arco, remoção de escória e acabamento formam um conjunto técnico.
Quando essas etapas são tratadas com atenção, o serviço tende a ser mais consistente e alinhado às exigências de manutenção industrial, fabricação de estruturas metálicas e adequações em campo.
Segurança na soldagem com eletrodo revestido
A soldagem com eletrodo revestido envolve arco elétrico, calor intenso, radiação, fumos metálicos, escória e risco de choque elétrico.
Por isso, a segurança precisa ser tratada como parte do serviço, não como uma etapa separada.
Em um Reparo com eletrodo revestido, especialmente em ambiente industrial, a organização da área de trabalho influencia diretamente a proteção das pessoas, a previsibilidade da execução e a qualidade final da junta soldada.
Diferente de processos mais automatizados, a solda manual exige proximidade constante do soldador com o arco, controle visual do cordão de solda, troca de eletrodos e remoção de escória.
Isso aumenta a importância de EPI adequado, ventilação, isolamento da área e avaliação prévia das condições do local.
Cuidados essenciais de segurança
- Proteção ocular e facial: o arco elétrico emite radiação intensa e projeções de partículas. Máscara de solda, proteção facial e proteção ocular compatíveis com a atividade ajudam a reduzir riscos de lesões.
- Luvas e vestimenta adequada: luvas, mangas, avental ou roupa apropriada para soldagem ajudam a proteger contra calor, respingos, escória e contato com superfícies aquecidas.
- Ventilação e controle de fumos metálicos: a soldagem pode gerar fumos e gases. Em áreas fechadas ou com pouca circulação de ar, a ventilação e a avaliação do ambiente são pontos críticos.
- Isolamento da área de trabalho: pessoas não envolvidas no serviço devem ser protegidas contra radiação do arco, respingos e circulação próxima à zona de soldagem.
- Controle de materiais inflamáveis: antes da execução, é importante verificar o entorno e afastar ou proteger materiais que possam iniciar incêndio por faíscas, respingos ou calor.
- Atenção ao risco de choque elétrico: fonte de soldagem, porta-eletrodo, cabos e conexões devem estar em condições adequadas e ser avaliados por profissionais qualificados.
- Organização em locais de acesso restrito: quando o reparo ocorre em estruturas, tubulações, bases, suportes ou áreas de difícil acesso, o planejamento do acesso, da iluminação e da posição de trabalho é parte da segurança.
Por que a organização do ambiente reduz riscos?
Na soldagem manual com eletrodo revestido, o profissional controla o ângulo do eletrodo, a distância do arco e o avanço do cordão de solda enquanto lida com calor, fumaça, respingos e escória.
Um ambiente desorganizado aumenta a chance de tropeços, contato acidental com peças quentes, exposição de terceiros à radiação e interferências na execução.
Por outro lado, uma área preparada permite melhor visibilidade da junta, posicionamento mais seguro, menor exposição desnecessária e controle mais eficiente do entorno.
Isso é especialmente relevante em manutenção industrial, montagem, adequações e reparos estruturais, situações em que o serviço pode ocorrer fora de uma bancada ideal.
Não tente improvisar em ambiente industrial
Soldagem com eletrodo revestido não deve ser improvisada em estruturas, tubulações, componentes industriais ou peças sujeitas a esforços mecânicos.
Além do risco à segurança, uma execução inadequada pode favorecer defeitos como porosidade, falta de fusão, trincas ou baixa resistência da junta.
A avaliação deve considerar o metal de base, o acesso ao local, a posição de soldagem, o eletrodo adequado, a preparação da junta, a ventilação e os requisitos aplicáveis ao ambiente de trabalho.
Sempre que houver dúvida, o serviço deve ser conduzido ou avaliado por profissionais qualificados, respeitando normas e procedimentos aplicáveis à operação.
Relação com a qualidade do serviço
Segurança e qualidade caminham juntas.
Quando a área está organizada, o soldador consegue preparar melhor a junta, controlar o arco, remover a escória corretamente e verificar o acabamento com mais clareza.
Esse cuidado é coerente com a proposta da Jota Soldas, que atua em soldagem, fabricação, montagem industrial, manutenção e adequações com foco em qualidade, segurança e eficiência.
Quais cuidados de segurança são necessários na solda com eletrodo?
Os principais cuidados incluem uso de EPI adequado, proteção ocular e facial, luvas, vestimenta apropriada, ventilação do ambiente, isolamento da área de trabalho, afastamento de materiais inflamáveis e verificação das condições elétricas do equipamento.
Em aplicações industriais, também é essencial contar com avaliação técnica e profissionais qualificados para definir a forma segura de execução.
Para saber mais sobre Reparo com eletrodo revestido
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

