Galeria
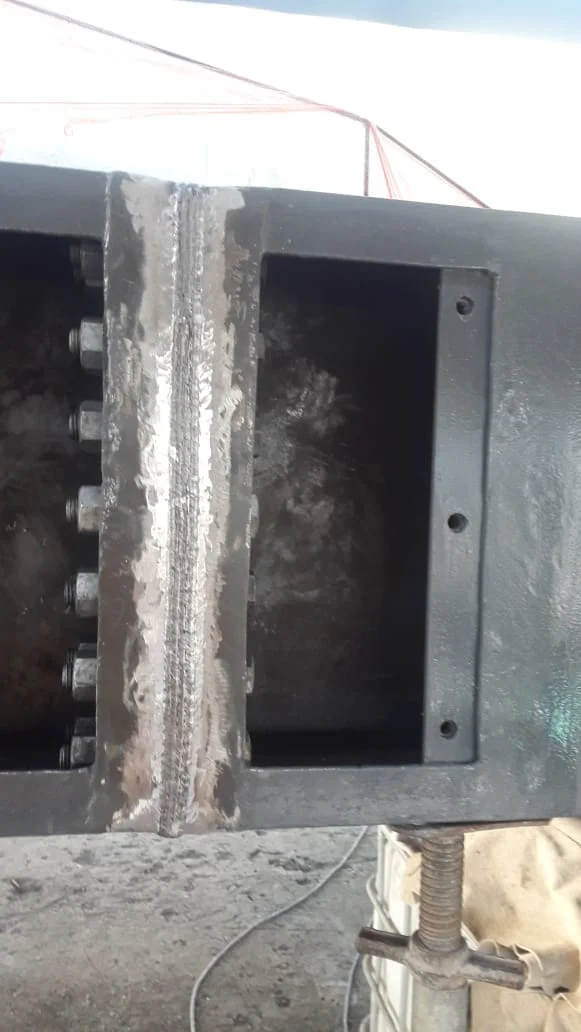
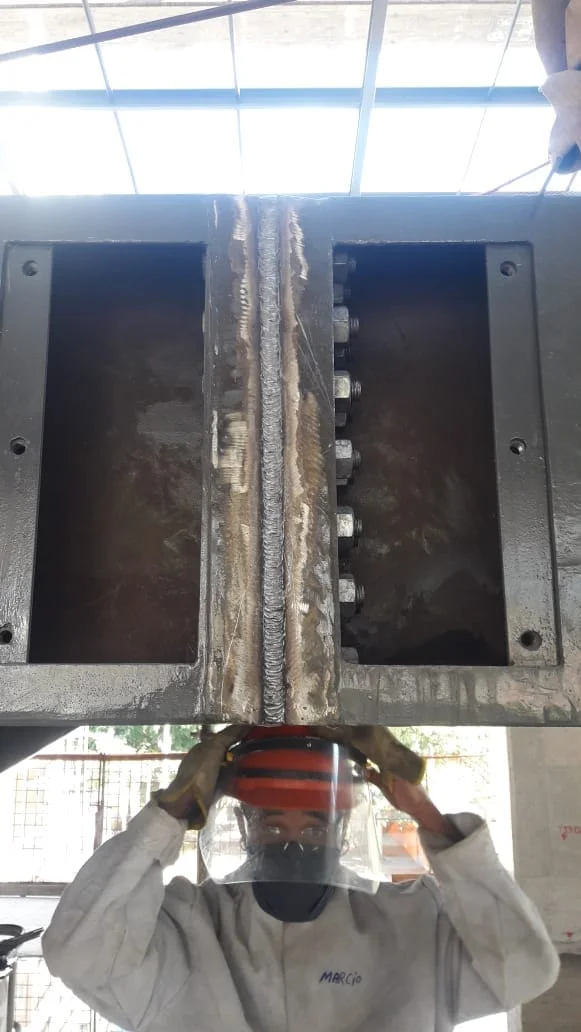
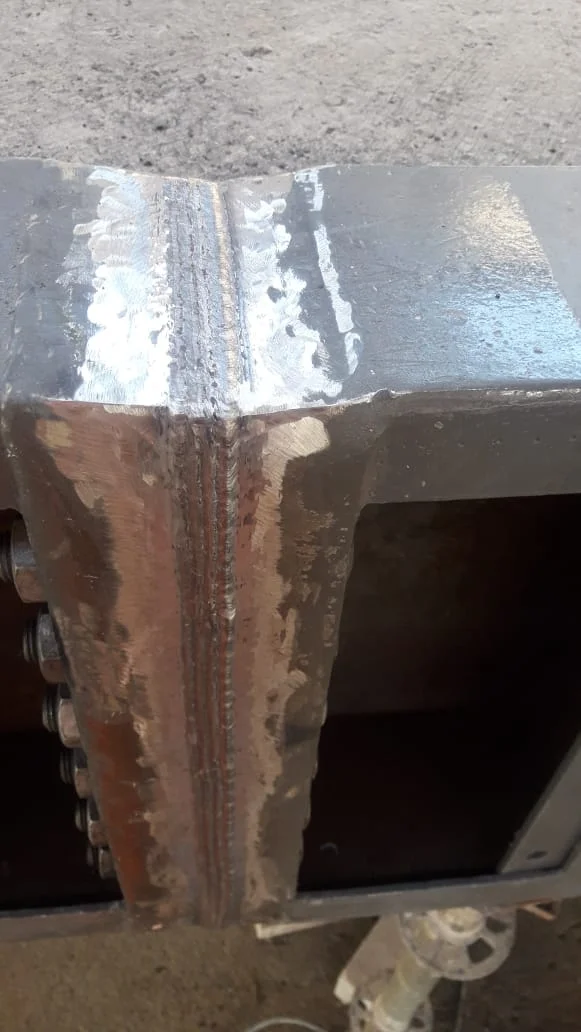
Clique nas imagens para ampliar
Serviço de solda com eletrodo: critérios técnicos e aplicações
Serviço de solda com eletrodo é a execução de soldagem com eletrodo revestido, também conhecida como SMAW ou solda manual, para unir, reparar ou reforçar peças metálicas por meio de um arco elétrico formado entre o eletrodo e o metal base.
Nesse processo, o eletrodo é consumido durante a soldagem, deposita metal de adição na junta soldada e seu revestimento ajuda a proteger a poça de fusão, formando escória que deve ser removida após o resfriamento.
Na prática, a solda com eletrodo é chamada de manual porque o soldador controla diretamente a abertura do arco, o avanço do eletrodo, a inclinação, a velocidade de deposição e a formação do cordão.
Essa característica torna o método bastante versátil e portátil, especialmente em ambientes industriais, mas também exige preparo técnico, a qualidade da junta depende da preparação correta, da compatibilidade do eletrodo com o material, do controle do arco elétrico e da execução adequada.
De forma geral, a soldagem com eletrodo revestido é indicada para aplicações em aço carbono e alguns aços de baixa liga, sempre conforme as especificações técnicas do projeto.
Ela costuma ser utilizada em situações como:
- união de componentes metálicos em estruturas industriais;
- reparo de peças, suportes, bases e conjuntos metálicos;
- reforço estrutural em áreas que exigem intervenção localizada;
- soldagem em tubulações e elementos metálicos compatíveis;
- serviços em diferentes posições de soldagem, quando o acesso e a condição de trabalho favorecem o uso do processo;
- intervenções em locais onde a portabilidade do equipamento é um fator relevante.
O ponto essencial é entender que a solda com eletrodo não deve ser escolhida apenas por ser um processo conhecido ou de equipamento relativamente simples.
A indicação correta depende do metal base, da espessura, da geometria da junta, da posição de soldagem, do tipo de esforço esperado e do acabamento necessário.
Uma junta soldada resistente exige mais do que apenas depositar material, exige limpeza da região, escolha adequada do eletrodo revestido, controle da poça de fusão, remoção da escória e verificação do acabamento.
A Jota Soldas oferece o Serviço de solda com eletrodo para união, reparo e reforço de componentes, estruturas e tubulações metálicas, conforme as especificações de cada projeto.
A atuação é orientada por critérios técnicos de soldagem industrial, com atenção à preparação da junta, à seleção do eletrodo e ao acabamento da solda, buscando adequar a execução às necessidades do cliente sem tratar o processo como uma solução universal para qualquer aplicação.
Como funciona a soldagem com eletrodo revestido na prática?
A soldagem com eletrodo revestido, também chamada de SMAW ou solda manual, funciona pela abertura de um arco elétrico entre o eletrodo consumível e o metal base.
Esse arco gera calor suficiente para fundir a ponta do eletrodo e a região da junta, formando a poça de fusão que, ao solidificar, dá origem ao cordão de solda.
Embora o equipamento seja relativamente simples e portátil, a qualidade da junta não depende apenas de ligar a fonte de soldagem e iniciar o cordão.
O resultado é influenciado por preparação da junta, compatibilidade do eletrodo, corrente elétrica, polaridade, posição de soldagem, controle manual do arco e técnica do soldador.
Por isso, os parâmetros devem seguir as especificações técnicas do projeto, do material e da aplicação industrial:
- Preparação da junta: Antes da soldagem, a área precisa ser preparada para favorecer a fusão adequada. Isso pode envolver limpeza do metal base, remoção de contaminantes, alinhamento das peças e, quando aplicável, execução de chanfro para permitir melhor acesso à raiz da junta. Uma preparação inadequada pode comprometer a penetração, o formato do cordão e a resistência mecânica esperada.
- Seleção do eletrodo revestido: O eletrodo deve ser escolhido conforme o material a ser soldado, a espessura, a posição de trabalho e as exigências do projeto. Em aplicações com aço carbono e alguns aços de baixa liga, a compatibilidade entre metal de adição e metal base é decisiva para que a junta soldada atenda ao desempenho previsto. O revestimento do eletrodo também participa da proteção da poça de fusão e da formação da escória.
- Ajuste da fonte de soldagem: A fonte de soldagem é regulada de acordo com o eletrodo, o diâmetro, o tipo de junta e a posição de soldagem. Corrente elétrica e polaridade precisam ser ajustadas com critério, pois interferem na estabilidade do arco, na taxa de fusão, na penetração e no controle do cordão. Ajustes inadequados podem gerar excesso de respingos, falta de fusão, mordeduras ou dificuldade de controle da poça.
- Fixação do eletrodo no porta-eletrodo: O eletrodo é preso ao porta-eletrodo, que conduz a corrente elétrica até a ponta consumível. Nessa etapa, o soldador também verifica as condições de acesso, ergonomia, posicionamento das peças e sequência de execução. Em locais de acesso restrito, esse planejamento é importante para manter controle do arco e regularidade do cordão.
- Abertura e controle do arco elétrico: O arco é aberto pelo contato inicial entre o eletrodo e o metal base, seguido do afastamento controlado para manter o comprimento adequado do arco. Esse controle é manual e exige técnica, arco muito longo pode prejudicar a estabilidade e aumentar respingos; arco muito curto pode causar aderência do eletrodo à peça. A habilidade do soldador influencia diretamente a regularidade da poça de fusão.
- Deposição do cordão de solda: Com o arco estabilizado, o eletrodo é conduzido ao longo da junta para depositar o metal de adição. A velocidade de avanço, o ângulo do eletrodo e o movimento aplicado devem ser compatíveis com a geometria da junta e com a posição de soldagem. O objetivo é formar um cordão contínuo, com fusão adequada entre as partes e perfil coerente com a especificação do serviço.
- Remoção da escória entre passes ou ao final: Durante o processo, o revestimento do eletrodo forma escória sobre o cordão, ajudando a proteger o metal depositado durante a solidificação. Depois, essa escória precisa ser removida, especialmente quando há mais de um passe de solda. Se a limpeza entre passes for negligenciada, podem ocorrer inclusões de escória e outras descontinuidades na junta.
- Acabamento e verificação visual: Após a soldagem, o cordão passa por limpeza e acabamento conforme a necessidade do projeto. A inspeção visual permite observar aspectos como continuidade, acabamento superficial, excesso de respingos, irregularidades aparentes e possíveis descontinuidades visíveis. Essa avaliação não substitui critérios técnicos específicos quando o projeto exigir controles adicionais, mas é uma etapa importante para verificar a execução.
Na prática, a solda com eletrodo revestido combina portabilidade com forte dependência da execução qualificada.
A simplicidade do conjunto formado por fonte de soldagem, porta-eletrodo e eletrodo não elimina a necessidade de conhecimento técnico.
Para obter uma junta com resistência mecânica adequada, o processo precisa ser tratado como uma sequência controlada, preparar corretamente, escolher o consumível certo, ajustar os parâmetros, conduzir o arco com técnica e finalizar com limpeza e acabamento compatíveis com a aplicação.
Principais aplicações industriais da solda com eletrodo!
A solda com eletrodo revestido é muito utilizada em ambientes industriais porque combina portabilidade do equipamento, adaptação a diferentes posições de soldagem e boa aplicabilidade em serviços de fabricação, montagem, manutenção e reparo.
Na prática, isso torna o processo indicado para situações em que a peça metálica, a estrutura ou a tubulação precisa ser unida, recuperada ou reforçada conforme as especificações técnicas do projeto.
No atendimento industrial, o Serviço de solda com eletrodo costuma ser aplicado em estruturas metálicas, componentes industriais, suportes, bases, tubulações, uniões de peças, recuperações e reforços estruturais.
A escolha pelo processo, porém, não deve ser automática, ela depende do material, da espessura, da posição de soldagem, do acesso ao local, da preparação da junta e do nível de acabamento exigido.
| Tipo de aplicação | Objetivo da solda | Cuidado técnico recomendado |
|---|---|---|
| Estruturas metálicas | Unir, reparar ou reforçar partes de uma estrutura usada em fabricação ou montagem industrial | Verificar alinhamento, limpeza do metal base, geometria da junta e eletrodo compatível com o material |
| Componentes industriais | Executar união metálica ou recuperação de peças utilizadas em equipamentos, dispositivos ou conjuntos industriais | Avaliar função da peça, solicitação mecânica e necessidade de acabamento após o cordão de solda |
| Suportes e bases | Fixar, recompor ou reforçar elementos de apoio para máquinas, tubulações, plataformas ou conjuntos metálicos | Observar estabilidade, posição de soldagem, acesso ao ponto de trabalho e sequência de deposição |
| Tubulações metálicas | Realizar união, reparo ou reforço em trechos e conexões, quando o processo for tecnicamente adequado | Considerar preparação da junta, controle do arco, remoção da escória e atendimento às especificações do projeto |
| Uniões de peças metálicas | Formar uma junta soldada entre duas ou mais partes de aço carbono ou materiais compatíveis | Selecionar o eletrodo revestido conforme metal base, espessura e resistência mecânica esperada |
| Recuperações e reparos | Recompor áreas desgastadas, trincadas ou danificadas, quando a avaliação técnica indicar viabilidade | Identificar a causa da falha, preparar corretamente a região e evitar soldagem sobre contaminações |
| Reforços estruturais | Aumentar a capacidade de suporte ou restaurar a integridade de um ponto metálico específico | Avaliar distribuição de esforços, acesso restrito, posição de soldagem e acabamento do reforço |
Serviço de solda com eletrodo: critérios técnicos e aplicações
Um dos pontos que explica a presença da solda com eletrodo em manutenção industrial é a sua flexibilidade operacional.
Como o processo utiliza eletrodo consumível e equipamento relativamente portátil, ele pode ser empregado em campo, em áreas de montagem e em locais onde outros processos podem exigir condições mais controladas.
Isso é especialmente relevante em reparos e reforços em acesso restrito, nos quais o soldador precisa executar o cordão em posições variadas e com controle manual da poça de fusão.
Ainda assim, a versatilidade não elimina a necessidade de critério técnico.
Em estruturas metálicas, por exemplo, a solda precisa respeitar a preparação da junta, a compatibilidade entre metal base e metal de adição e o acabamento necessário para a aplicação.
Em tubulações e suportes, o cuidado com escória, penetração, continuidade do cordão e inspeção visual é essencial para reduzir riscos de descontinuidades aparentes e retrabalho.
Na atuação da Jota Soldas, esse processo se conecta diretamente aos serviços de soldagem, fabricação e montagem industrial, incluindo estruturas metálicas e adequações conforme as necessidades do cliente.
A empresa aplica a solda com eletrodo para união, reparo e reforço de componentes, estruturas e tubulações metálicas, com atenção à preparação da junta, seleção do eletrodo e acabamento da solda.
A solda com eletrodo é indicada quando o projeto exige uma solução manual, versátil e adaptável às condições reais do ambiente industrial.
Ela pode atender desde fabricação industrial até manutenção e reparo, desde que a decisão considere o material, o acesso, a posição de soldagem e as especificações técnicas do serviço.
Materiais compatíveis e critérios para escolha do eletrodo
Na soldagem com eletrodo revestido, a escolha do consumível não deve ser tratada como um detalhe operacional.
O eletrodo funciona como metal de adição e participa diretamente da formação da junta soldada, influenciando a resistência mecânica, o acabamento, a estabilidade do arco elétrico e a adequação da solda ao metal base.
Em aplicações industriais, a seleção precisa considerar o material a ser soldado, as especificações técnicas do projeto e as condições reais de execução.
No Serviço de solda com eletrodo oferecido pela Jota Soldas, essa análise é especialmente importante em uniões, reparos e reforços de componentes, estruturas e tubulações metálicas, com atenção à preparação da junta, à seleção do eletrodo e ao acabamento da solda.
Compatibilidade entre metal base e eletrodo
O primeiro critério é verificar se o eletrodo revestido é compatível com o metal base.
Em geral, esse processo é muito utilizado em aço carbono e em alguns aços de baixa liga, desde que o consumível seja selecionado conforme as exigências do projeto.
Essa compatibilidade envolve mais do que unir dois metais.
O metal de adição precisa formar uma junta soldada coerente com as propriedades esperadas para a peça, considerando resistência, comportamento mecânico e aplicação final.
Quando essa escolha é feita sem análise, podem surgir problemas como falta de resistência adequada, acabamento insatisfatório, descontinuidades ou necessidade de retrabalho.
Critérios técnicos que influenciam a escolha do eletrodo
A definição do eletrodo adequado depende de um conjunto de fatores.
Entre os principais, estão:
- Tipo de material: aço carbono e aços de baixa liga podem exigir eletrodos com características diferentes, conforme a composição e a finalidade da peça.
- Espessura do metal base: peças mais finas ou mais espessas podem demandar ajustes na técnica, no diâmetro do eletrodo e na preparação da junta.
- Posição de soldagem: soldas em posição plana, vertical, horizontal ou sobrecabeça exigem controle manual diferente e eletrodos adequados à condição de execução.
- Geometria da junta: encaixe, folga, alinhamento e necessidade de chanfro influenciam a penetração e a formação do cordão.
- Exigência de resistência mecânica: estruturas, suportes, bases, tubulações e componentes industriais podem ter requisitos distintos de desempenho.
- Acabamento esperado: o resultado visual e funcional depende da técnica aplicada, da estabilidade do arco, da remoção da escória e do acabamento final.
- Condições de acesso: em locais restritos, a portabilidade do processo ajuda, mas a escolha do eletrodo e a habilidade do soldador continuam determinantes.
Por que a escolha do eletrodo afeta a junta soldada?
Durante a soldagem, o arco elétrico funde parte do metal base e o metal de adição fornecido pelo eletrodo.
O revestimento do eletrodo também tem papel importante, pois contribui para a proteção da poça de fusão e para a formação da escória, que precisa ser removida após a deposição do cordão.
Por isso, o eletrodo interfere em aspectos como:
- estabilidade do arco elétrico;
- facilidade de execução em determinada posição;
- formação e aparência do cordão de solda;
- nível de penetração na junta;
- resistência mecânica da união;
- necessidade de limpeza e acabamento após a soldagem.
Em outras palavras, não basta que o eletrodo seja capaz de abrir arco e depositar material.
Ele precisa ser adequado ao metal base, à espessura, à posição de trabalho e ao objetivo técnico da solda.
A especificação técnica deve orientar a decisão
Em serviços industriais, a escolha do eletrodo deve seguir as especificações técnicas aplicáveis ao projeto e ao material.
Essa orientação evita generalizações perigosas, como usar o mesmo consumível para qualquer reparo ou considerar apenas a praticidade do processo.
Uma análise técnica responsável observa o que a peça precisa suportar, onde a solda será aplicada, como a junta será preparada e qual acabamento é necessário após a execução.
Essa avaliação é ainda mais relevante em reparos, reforços estruturais e montagem de componentes metálicos, nos quais a junta soldada precisa estar alinhada à função da peça.
Como a Jota Soldas aborda essa etapa?
A Jota Soldas atua com soldagem industrial, fabricação e montagem, desenvolvendo soluções conforme as necessidades de cada cliente e as especificações do serviço.
Na soldagem com eletrodo revestido, a empresa direciona atenção a três pontos que impactam diretamente o resultado:
- Preparação da junta: limpeza, alinhamento e condição adequada para receber a solda.
- Seleção do eletrodo: compatibilidade com o material, a posição de soldagem e as exigências do projeto.
- Acabamento da solda: remoção de escória, avaliação visual e finalização conforme a necessidade do serviço.
Essa abordagem reforça que a qualidade da solda não depende apenas do processo escolhido, mas da combinação entre análise técnica, consumível adequado e execução qualificada.
Para indústrias, empresas de manutenção, fabricantes de estruturas metálicas, construtoras e oficinas industriais, essa leitura técnica ajuda a evitar decisões simplificadas e contribui para uma junta soldada mais coerente com a aplicação final.
Vantagens da solda com eletrodo em manutenção, montagem e reparos!
A solda com eletrodo revestido é muito procurada em manutenção industrial, montagem e reparo porque combina portabilidade, flexibilidade de aplicação e boa capacidade de adaptação a diferentes condições de campo.
Em vez de depender de uma estrutura complexa de operação, o processo utiliza equipamento relativamente simples e pode ser empregado em uniões metálicas, reforços, recuperações de peças e intervenções em estruturas, suportes, bases e tubulações.
Essa praticidade, porém, não deve ser confundida com execução simples do ponto de vista técnico.
A resistência mecânica da junta soldada depende de fatores como preparação da superfície, compatibilidade do eletrodo com o metal base, controle do arco elétrico, posição de soldagem, deposição correta do cordão e acabamento após a remoção da escória.
Por isso, a escolha do processo precisa considerar o tipo de material, o acesso ao ponto de solda, a exigência estrutural e as especificações do projeto.
| Vantagem | Onde ajuda na prática | Cuidado técnico necessário |
|---|---|---|
| Versatilidade de aplicação | Pode ser usada em manutenção industrial, montagem, reparos, uniões de peças metálicas e reforços estruturais. | Avaliar se o processo atende ao material, à espessura, à posição de soldagem e à exigência da junta. |
| Portabilidade do equipamento | Facilita intervenções em campo, áreas industriais e pontos onde a movimentação de máquinas maiores pode ser limitada. | A portabilidade não substitui a preparação adequada da junta nem o ajuste correto da fonte de soldagem. |
| Uso em diferentes posições | Ajuda em serviços nos quais a peça não pode ser facilmente reposicionada, como estruturas montadas, suportes e tubulações. | A técnica do soldador influencia diretamente a regularidade do cordão, a penetração e o controle da poça de fusão. |
| Aplicação em ambientes industriais | Atende demandas de fabricação, montagem e manutenção em contextos onde há necessidade de união ou recuperação metálica. | As condições do local, o acesso, a limpeza e a segurança operacional precisam ser avaliados antes da execução. |
| Resistência mecânica quando bem executada | Pode formar juntas adequadas para reparos, reforços e uniões metálicas conforme o projeto. | O desempenho depende da seleção do eletrodo, do preparo do metal base, dos parâmetros de soldagem e do acabamento. |
| Boa adaptação a reparos e reforços | É útil em intervenções localizadas, inclusive em componentes com acesso restrito ou geometrias menos favoráveis. | Nem todo reparo deve ser tratado da mesma forma; a análise caso a caso evita escolher um processo inadequado. |
| Simplicidade operacional do conjunto | O processo pode ser aplicado sem sistemas mais complexos de alimentação de arame ou gás de proteção. | Mesmo com equipamento simples, a execução exige conhecimento técnico para evitar descontinuidades e baixa qualidade da junta. |
Serviço de solda com eletrodo: critérios técnicos e aplicações
Na prática, a principal vantagem do eletrodo revestido está no equilíbrio entre mobilidade e capacidade de execução em situações variadas.
Isso o torna uma alternativa frequente em serviços nos quais a peça já está instalada, o acesso é limitado ou a demanda envolve manutenção e reforço em ambiente industrial.
Ainda assim, a decisão não deve ser automática, em alguns cenários, processos como MIG/MAG ou TIG podem ser avaliados tecnicamente conforme acabamento esperado, produtividade desejada, material e condições de trabalho.
A Jota Soldas aplica esse processo dentro de sua atuação em soldagem, fabricação e montagem industrial, com foco em serviços de união, reparo e reforço de componentes, estruturas e tubulações metálicas.
O diferencial está na abordagem técnica do serviço, preparação da junta, seleção do eletrodo e acabamento da solda devem seguir as necessidades do cliente e as especificações do projeto, evitando decisões genéricas para situações que exigem análise industrial.
Limitações, cuidados e quando avaliar outro processo de soldagem
Nenhum processo de soldagem é universal.
A solda com eletrodo revestido, também conhecida como SMAW ou solda manual, é valorizada pela versatilidade, pela portabilidade do equipamento e pela possibilidade de aplicação em diferentes posições e condições de acesso.
Ainda assim, a escolha entre eletrodo revestido, MIG/MAG ou TIG deve considerar o material, a espessura, a posição de soldagem, o nível de acabamento esperado, a produtividade necessária e as exigências técnicas do projeto.
Na prática, a soldagem com eletrodo pode ser adequada para reparos, reforços estruturais, manutenção industrial e serviços em locais de acesso restrito.
Porém, ela exige controle manual apurado, preparação correta da junta, seleção compatível do eletrodo e remoção da escória após a deposição do cordão.
Esses cuidados influenciam diretamente a inspeção visual, o acabamento e a resistência da junta soldada.
Cuidados técnicos antes de definir o processo
- Remoção de escória: no eletrodo revestido, a escória protege a poça de fusão durante a soldagem, mas precisa ser removida entre passes e no acabamento final.
- Acabamento esperado: quando o projeto exige acabamento mais fino ou maior controle visual do cordão, pode ser necessário avaliar outros processos, como TIG, dependendo do material e da aplicação.
- Produtividade: em algumas rotinas industriais repetitivas, MIG/MAG pode ser avaliado por usar arame contínuo e gás de proteção, mas sua adequação depende do ambiente, do acesso e das condições de execução.
- Espessura e geometria da junta: a espessura do metal base, a necessidade de chanfro e o tipo de junta influenciam a escolha do processo e dos parâmetros.
- Posição de soldagem e acesso: a solda com eletrodo se adapta bem a diferentes posições, mas locais muito restritos ainda exigem avaliação técnica para favorecer execução segura e adequada.
- Exigências do projeto: especificações do cliente, tipo de componente, função da peça e necessidade de inspeção devem orientar a decisão, não apenas a familiaridade com um método.
Comparativo genérico entre eletrodo revestido, MIG/MAG e TIG!
| Processo | Como funciona | Usos comuns | Pontos de atenção |
|---|---|---|---|
| Eletrodo revestido / SMAW | Utiliza eletrodo consumível revestido, que forma o arco elétrico, deposita metal de adição e gera escória protetora | Manutenção, reparos, reforços, estruturas metálicas, suportes, bases e serviços em campo | Exige remoção de escória, habilidade manual e atenção à preparação da junta e ao acabamento |
| MIG/MAG | Utiliza arame contínuo como metal de adição e gás de proteção durante a soldagem | Produção seriada, montagem industrial e aplicações em que a continuidade do cordão pode favorecer produtividade | Depende de gás de proteção, regulagem adequada e análise das condições do ambiente e do acesso |
| TIG | Utiliza eletrodo de tungstênio não consumível, com controle do arco e possibilidade de adição separada de material | Aplicações que demandam maior controle do cordão, acabamento mais refinado ou soldas específicas conforme o material | Pode exigir maior controle operacional e avaliação técnica quanto à produtividade e à aplicação pretendida |
Serviço de solda com eletrodo: critérios técnicos e aplicações
A principal confusão na contratação ocorre quando se trata MIG/MAG, TIG e eletrodo revestido como alternativas equivalentes.
Eles podem cumprir funções semelhantes em alguns contextos, mas não são intercambiáveis em qualquer situação.
O processo mais adequado depende da combinação entre metal base, posição, acesso, produtividade desejada, acabamento esperado e requisitos de resistência mecânica.
Por isso, a avaliação técnica antes da execução é essencial.
No caso da Jota Soldas, o serviço de soldagem industrial é conduzido com atenção à preparação da junta, à seleção do eletrodo e ao acabamento da solda, sempre conforme as especificações do cliente e as necessidades do projeto.
Essa abordagem evita tratar a solda com eletrodo apenas como uma solução simples e reforça que a qualidade depende do método correto, da execução qualificada e da compatibilidade entre processo e aplicação.
Solda com eletrodo, MIG/MAG ou TIG: qual a diferença?
A diferença entre solda com eletrodo, MIG/MAG e TIG está no modo como o arco elétrico é protegido, no tipo de consumível utilizado e no nível de controle esperado durante a execução:
- Solda com eletrodo revestido: usa um eletrodo consumível revestido, que gera o arco elétrico e deposita o metal de adição. O revestimento forma gases e escória para proteger a poça de fusão.
- MIG/MAG: utiliza arame consumível alimentado continuamente e gás de proteção. É comum em processos produtivos e montagens que exigem continuidade operacional.
- TIG: utiliza eletrodo de tungstênio não consumível e gás de proteção. O metal de adição pode ser aplicado separadamente, oferecendo maior controle do cordão e do acabamento.
A escolha entre esses processos não deve ser feita por preferência genérica.
Ela depende do material, da espessura, da posição de soldagem, do acesso ao local, do acabamento desejado, das exigências de resistência mecânica e das condições do ambiente industrial.
| Processo | Como funciona | Usos comuns | Pontos de atenção |
|---|---|---|---|
| Eletrodo revestido | O arco elétrico é aberto entre o eletrodo consumível e o metal base. O revestimento ajuda na proteção da solda e forma escória, que deve ser removida após o cordão. | União, reparo e reforço de estruturas metálicas, componentes industriais, suportes, bases e tubulações, inclusive em situações com maior necessidade de portabilidade. | Exige preparação adequada da junta, escolha correta do eletrodo, controle manual do soldador e remoção da escória para avaliação e acabamento. |
| MIG/MAG | Um arame consumível é alimentado de forma contínua pela tocha, enquanto um gás de proteção protege a poça de fusão contra contaminações atmosféricas. | Fabricação, montagem e manutenção industrial quando há condições adequadas para uso de gás de proteção e necessidade de continuidade no depósito de material. | A proteção gasosa pode ser afetada por vento, ventilação intensa ou ambiente inadequado. A regulagem do equipamento e a compatibilidade do arame com o material são decisivas. |
| TIG | O arco elétrico é formado com um eletrodo de tungstênio não consumível. O gás de proteção protege a poça de fusão e o metal de adição pode ser usado separadamente. | Aplicações que demandam maior controle visual do cordão, precisão na poça de fusão e acabamento mais refinado, conforme o material e a especificação técnica. | Normalmente requer maior controle operacional e avaliação cuidadosa de produtividade, preparação da junta, limpeza e habilidade do soldador. |
Serviço de solda com eletrodo: critérios técnicos e aplicações
Em termos práticos, a solda com eletrodo revestido costuma ser lembrada pela portabilidade e versatilidade em campo.
O MIG/MAG tende a ser associado à alimentação contínua de arame e à aplicação em rotinas produtivas.
O TIG se destaca pelo controle do arco, da poça de fusão e do acabamento, desde que o projeto justifique esse nível de exigência.
Isso não significa que um método seja sempre superior ao outro.
Uma junta soldada de qualidade depende da combinação entre processo adequado, metal base compatível, consumível correto, preparação da junta, parâmetros de soldagem e execução qualificada.
Na Jota Soldas, a definição do processo é tratada de forma personalizada, considerando as necessidades do cliente e as especificações do projeto.
Para demandas de soldagem industrial, fabricação, montagem, manutenção ou adequações, essa análise técnica ajuda a evitar escolhas inadequadas e direciona a solução para o tipo de união, reparo ou reforço metálico necessário.
Qualidade da junta soldada: preparação, execução e acabamento?
A qualidade da junta soldada na soldagem com eletrodo revestido começa antes da abertura do arco elétrico.
Em aplicações industriais, a resistência mecânica, a continuidade do cordão e o acabamento dependem da combinação entre preparação da junta, escolha adequada do eletrodo, controle manual do processo e verificação final da solda.
Na prática, uma junta bem executada não é resultado apenas da habilidade no momento da deposição.
Ela depende de uma sequência técnica que reduz riscos de descontinuidade, falta de fusão, desalinhamento, excesso de escória retida ou acabamento incompatível com a finalidade da peça.
1.
Preparação da junta e limpeza do metal base
A preparação da junta é uma das etapas mais importantes para a qualidade da solda com eletrodo.
Antes da execução, o metal base deve estar em condição adequada para receber o cordão, com atenção à limpeza da área, remoção de contaminantes superficiais e avaliação da geometria da junta.
Óleos, tintas, oxidação excessiva, umidade, rebarbas e sujeiras podem interferir na estabilidade do arco elétrico e na formação da poça de fusão.
Mesmo quando o processo SMAW é reconhecido pela versatilidade em ambientes industriais, isso não elimina a necessidade de preparação correta.
Entre os cuidados comuns estão:
- limpeza da região a ser soldada;
- conferência do encaixe entre as peças;
- alinhamento dos componentes metálicos;
- controle de folgas quando aplicável;
- remoção de pontos que prejudiquem a fusão;
- verificação da geometria da junta antes da soldagem.
2.
Alinhamento, geometria e chanfro quando necessário
O alinhamento influencia diretamente a distribuição de esforços na junta soldada.
Peças desalinhadas podem gerar concentração de tensão, dificuldade de penetração e necessidade de retrabalho no acabamento.
Por isso, antes de soldar, é importante avaliar se a montagem está coerente com a função estrutural ou operacional do componente.
Em determinadas espessuras ou configurações de junta, pode ser necessária a abertura de chanfro.
O chanfro ajuda a criar acesso para o arco e favorece a penetração adequada do cordão, desde que seja definido conforme o material, a espessura, a posição de soldagem e as especificações técnicas do projeto.
Esse ponto é essencial porque a solda não deve ser analisada apenas pela aparência externa.
Um cordão visualmente regular pode não representar uma junta adequada se a preparação, a penetração e a fusão entre metal base e metal de adição não forem compatíveis com a aplicação.
3.
Escolha do eletrodo e controle do processo
A seleção do eletrodo revestido precisa considerar o metal base, como aço carbono e alguns aços de baixa liga, além da posição de soldagem, exigência de resistência mecânica, espessura da peça e acabamento esperado.
O eletrodo atua como metal de adição e seu revestimento contribui para a estabilidade do arco, proteção da poça de fusão e formação da escória.
Durante a execução, o soldador controla variáveis que influenciam diretamente a qualidade do cordão, como:
- estabilidade do arco elétrico;
- distância entre eletrodo e peça;
- ângulo de trabalho;
- velocidade de avanço;
- sequência de passes quando aplicável;
- controle da poça de fusão;
- remoção correta da escória entre passes;
- acabamento final do cordão.
A simplicidade e a portabilidade do equipamento de solda com eletrodo não significam que o processo seja simples do ponto de vista técnico.
Como o controle é manual, a experiência do soldador e a conformidade com as especificações do cliente têm papel decisivo no resultado.
4.
Execução qualificada e prevenção de descontinuidades
Descontinuidades podem surgir por falhas de preparação, parâmetros inadequados, técnica incorreta ou escolha incompatível do consumível.
Em soldagem industrial, problemas como porosidade, mordedura, inclusão de escória, falta de fusão e falta de penetração precisam ser prevenidos com método, inspeção e controle durante a execução.
Alguns erros comuns que prejudicam a junta soldada incluem soldar sobre superfície contaminada, ignorar desalinhamentos, escolher eletrodo sem avaliar o material, remover escória de forma insuficiente entre passes e executar o cordão sem controle adequado do arco.
Por isso, a qualidade deve ser entendida como um conjunto, preparação da junta, seleção do eletrodo, execução do cordão, remoção de escória, inspeção visual e acabamento.
5.
Acabamento e inspeção visual da solda
Após a deposição, a remoção da escória e a avaliação visual ajudam a identificar irregularidades aparentes no cordão.
A inspeção visual não substitui métodos técnicos específicos quando eles forem exigidos pelo projeto, mas é uma etapa básica para verificar aspectos como continuidade, perfil do cordão, respingos excessivos, acabamento superficial e possíveis descontinuidades visíveis.
O acabamento também deve respeitar a finalidade da peça.
Em uma base, suporte, estrutura metálica, tubulação ou componente industrial, o acabamento não é apenas uma questão estética, ele pode influenciar encaixe, montagem, manutenção, segurança operacional e conformidade com a especificação recebida.
Na Jota Soldas, o Serviço de solda com eletrodo é conduzido com atenção à preparação da junta, seleção do eletrodo e acabamento da solda, sempre conforme as necessidades técnicas do projeto e as especificações do cliente.
Essa abordagem é especialmente importante em serviços de união, reparo e reforço de componentes, estruturas e tubulações metálicas, nos quais a qualidade depende tanto do processo quanto da experiência aplicada em campo.
Para saber mais sobre Serviço de solda com eletrodo
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

