Galeria




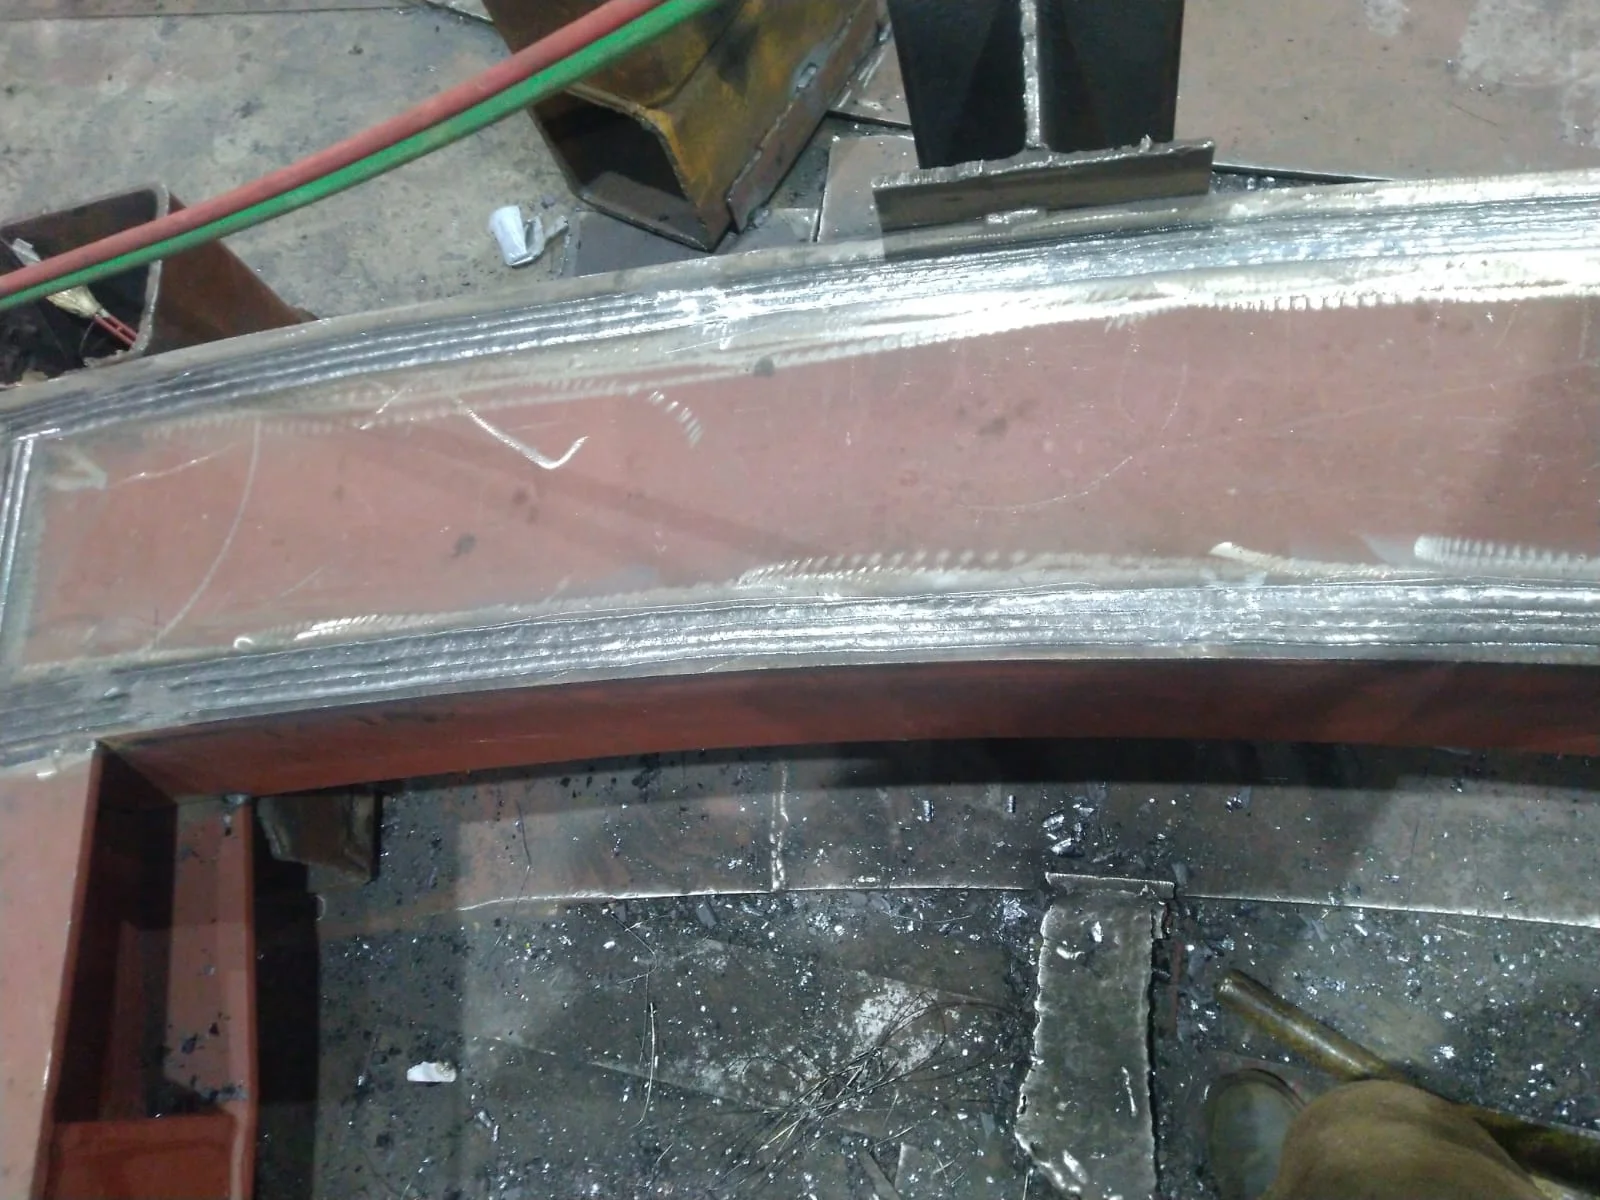
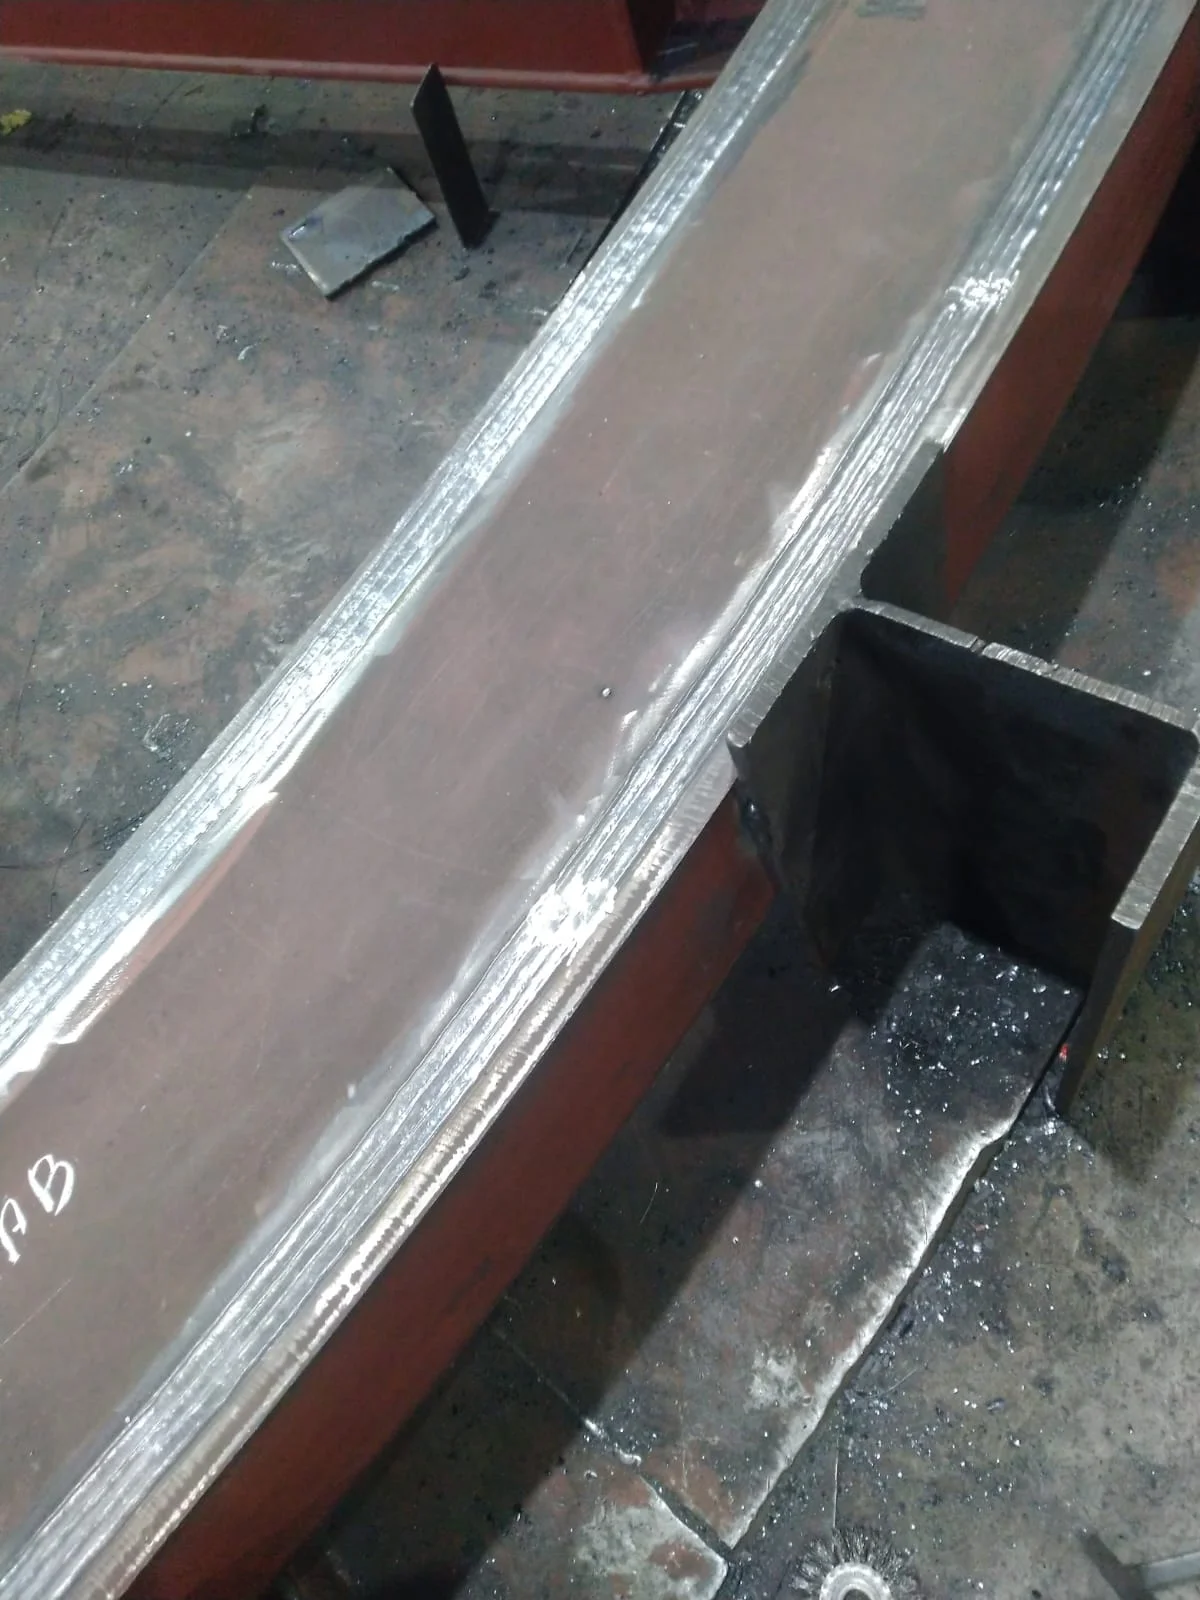
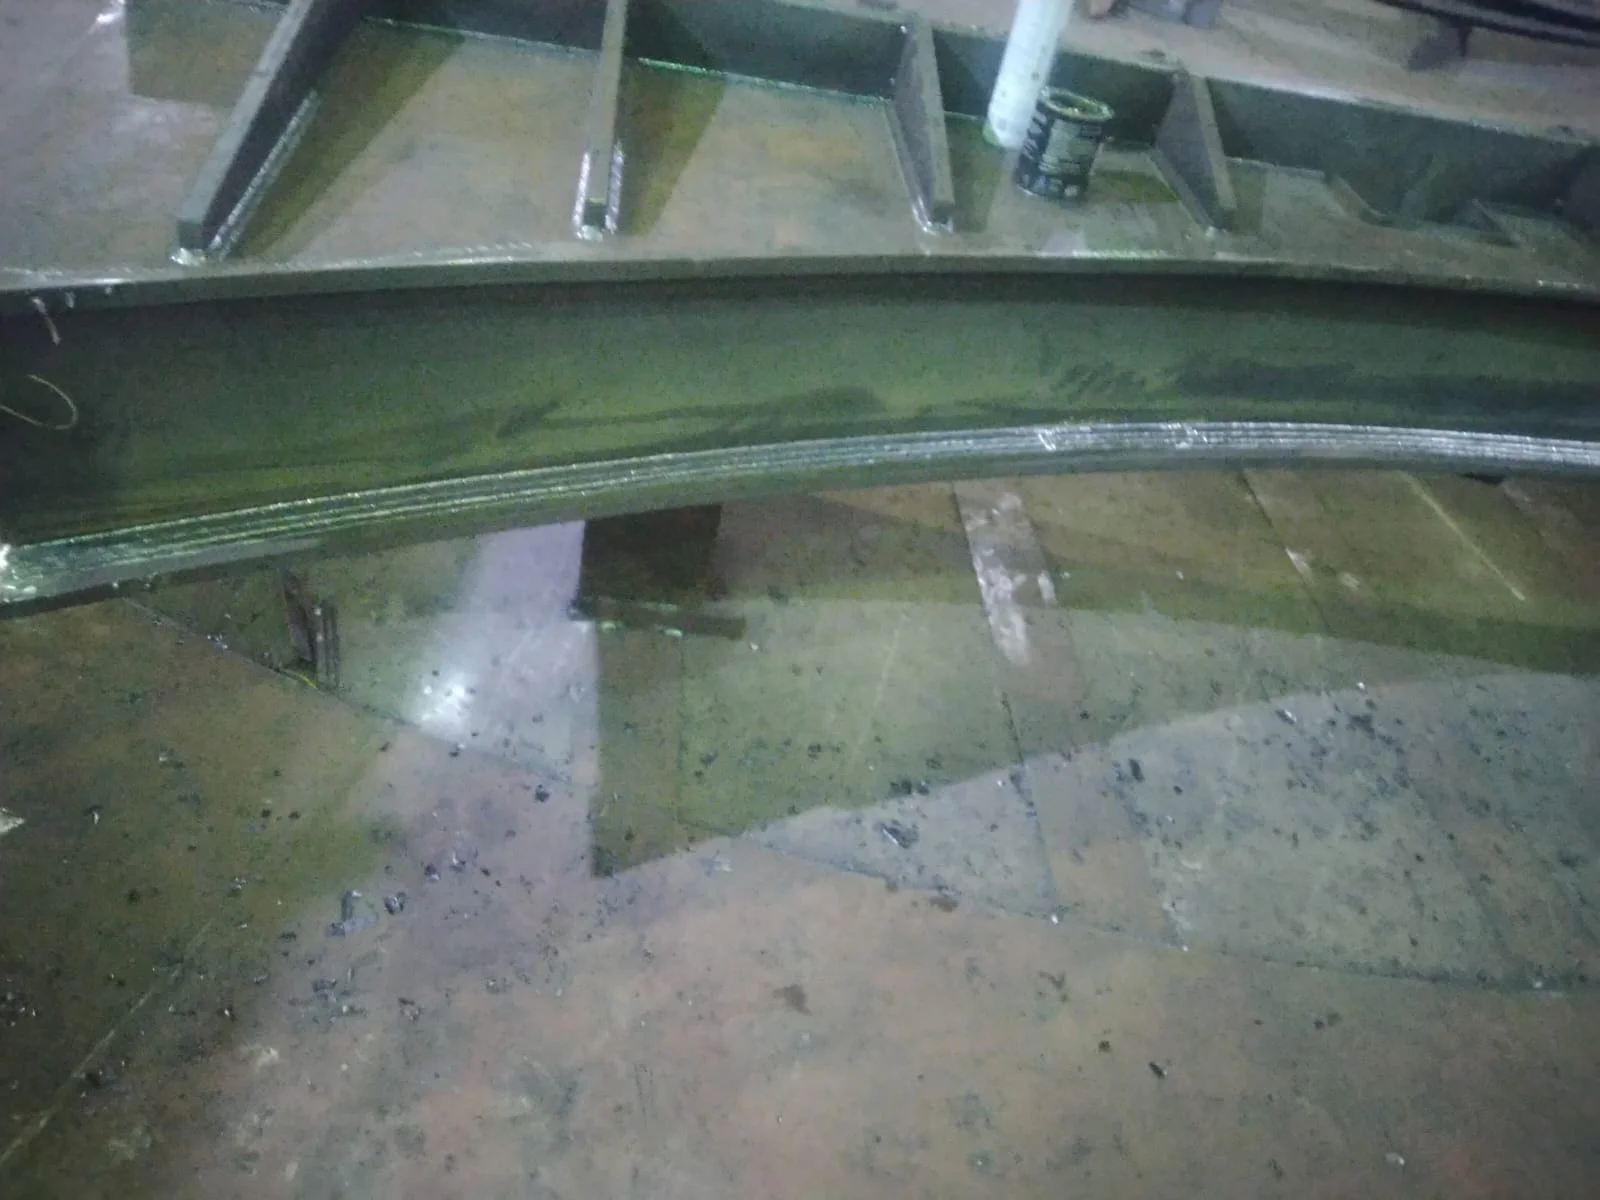
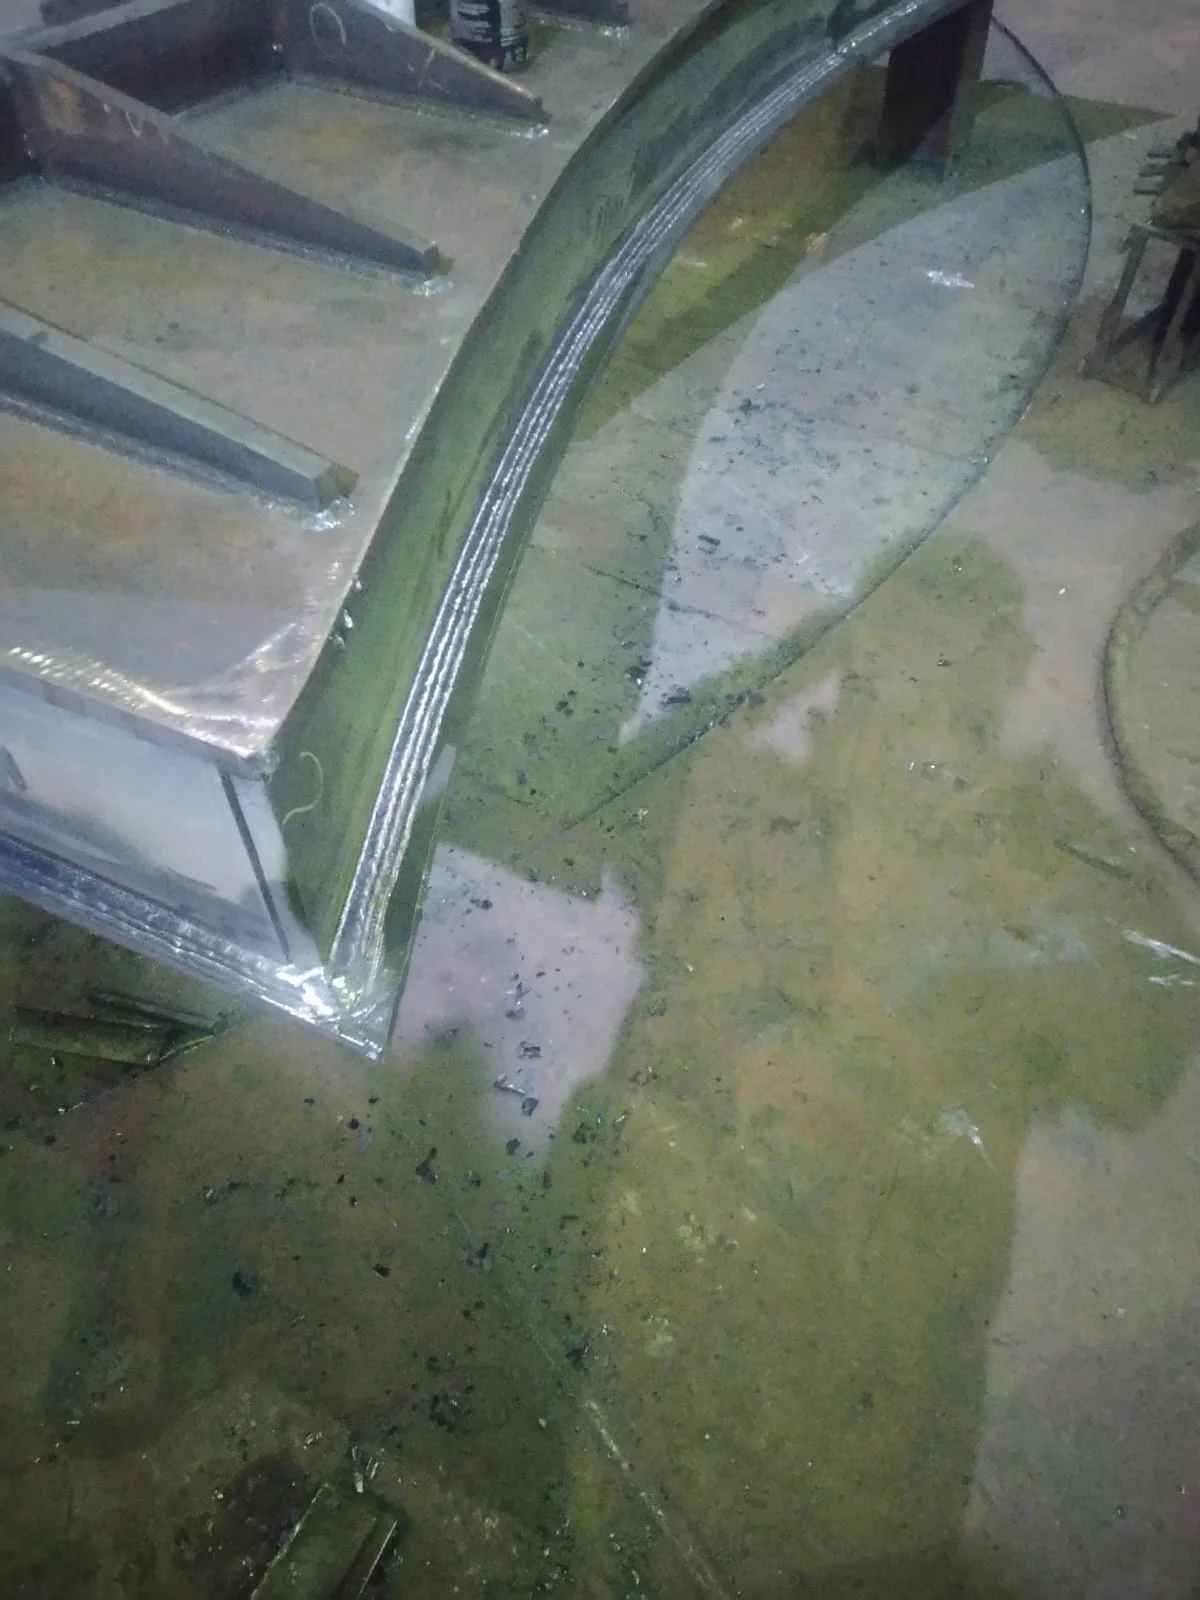
Clique nas imagens para ampliar
O que é solda com arame tubular industrial?
Solda com arame tubular industrial é um processo de soldagem FCAW em que um arame-eletrodo tubular contínuo, preenchido com fluxo interno, é fundido por arco elétrico para unir estruturas metálicas, chapas, perfis, tubos e componentes industriais.
O método combina alimentação contínua do consumível com proteção do arco, podendo ser aplicado conforme material, espessura e requisitos técnicos do projeto.
Na prática, a soldagem com arame tubular se diferencia porque o consumível não é um arame maciço comum.
Ele possui uma seção tubular com fluxo em seu interior, e esse fluxo participa da estabilização do arco, da formação da poça de fusão e da proteção do metal depositado, de acordo com a configuração utilizada.
Por isso, a FCAW costuma ser considerada em demandas industriais que exigem produtividade, boa deposição de metal de solda e adaptação a diferentes tipos de estruturas.
A diferença mais comum para quem compara processos é esta, na soldagem MIG/MAG, utiliza-se arame maciço com gás de proteção externo; na soldagem com arame tubular, o arame possui fluxo interno, podendo trabalhar em versões com gás de proteção ou em configurações autoprotegidas.
Em aplicações de campo, as versões autoprotegidas podem facilitar determinadas execuções externas, sempre dependendo das condições do ambiente, do tipo de junta e da especificação do serviço.
Isso não significa que o arame tubular seja automaticamente a melhor escolha para qualquer projeto.
A seleção do processo deve considerar fatores como material base, espessura das peças, posição de soldagem, volume de solda, preparação da junta, exigência de qualidade e requisitos técnicos aplicáveis.
Quando bem especificada, a soldagem FCAW pode contribuir para eficiência operacional e confiabilidade das juntas soldadas, mas o resultado depende da correta preparação das peças, seleção dos consumíveis e controle do processo.
Nesse contexto, a Jota Soldas atua como empresa especializada em soldagem, fabricação e montagem industrial, desenvolvendo soluções personalizadas para diferentes demandas do setor.
Com experiência prática acumulada desde 2004 por meio de seu fundador e atuação formal desde 2019, a empresa aplica seu conhecimento técnico na execução de projetos que envolvem estruturas e componentes metálicos, montagem, adequações e manutenção, sempre com foco em qualidade, segurança, eficiência e precisão.
Como funciona o processo FCAW na prática?
Na prática, a soldagem FCAW funciona pela formação de um arco elétrico entre a peça metálica e um arame-eletrodo tubular alimentado de forma contínua.
Esse arame é o consumível do processo, ao avançar até a região da junta, ele se funde, participa da formação da poça de fusão e deposita o metal de solda necessário para unir os componentes.
De forma educacional, sem transformar isso em um manual operacional, o processo pode ser entendido em uma sequência técnica:
O arco elétrico é estabelecido
O processo começa quando o arco elétrico é formado entre a extremidade do arame tubular e o material base.
Esse arco gera o calor necessário para fundir as bordas da junta e o próprio arame.
A estabilidade do arco depende de fatores como consumível escolhido, preparação da junta, espessura do material, posição de soldagem e parâmetros definidos conforme as especificações aplicáveis ao projeto:
O arame tubular é alimentado continuamente
Diferente de processos que utilizam eletrodos consumíveis curtos, a FCAW trabalha com alimentação contínua do arame.
Isso permite manter a deposição de metal por mais tempo, com menos interrupções associadas à troca frequente de eletrodo.
Em operações industriais com volume significativo de solda, essa continuidade é uma das razões pelas quais o processo pode contribuir para maior produtividade:
O fluxo interno atua durante a soldagem
O diferencial do arame tubular está no seu núcleo preenchido com fluxo.
Durante a fusão, esse fluxo participa da proteção do arco e da poça de fusão, ajudando a estabilizar o processo.
Conforme a configuração utilizada, a proteção pode depender também de gás externo ou ocorrer por meio de arames autoprotegidos, especialmente considerados em determinadas aplicações de campo.
A escolha entre essas alternativas não deve ser genérica, precisa considerar o ambiente de execução, o tipo de material, o escopo e os requisitos técnicos da junta:
A poça de fusão recebe o metal de solda
Com o calor do arco, o metal de base e o metal do arame se fundem na região da junta, formando a poça de fusão.
À medida que o deslocamento avança, essa poça se solidifica e dá origem ao cordão de solda.
A qualidade final da junta soldada depende de preparação adequada das peças, compatibilidade do consumível, controle do processo e atendimento às especificações técnicas exigidas pelo projeto:
A produtividade vem da combinação entre deposição e continuidade
A FCAW é frequentemente associada à alta taxa de deposição porque consegue adicionar uma quantidade relevante de metal de solda em menor tempo quando comparada a processos mais interrompidos.
O ponto essencial é que essa vantagem não ocorre de forma automática em qualquer situação.
Ela depende da adequação do processo ao material, à espessura, ao volume de soldagem, às condições de acesso e ao padrão de qualidade esperado.
Para empresas que atuam com fabricação, montagem, adequações e manutenção industrial, compreender essa lógica ajuda a decidir quando a FCAW faz sentido dentro do escopo.
A Jota Soldas, especializada em soldagem, fabricação e montagem industrial, aplica sua experiência técnica em serviços sob demanda, avaliando o uso do arame tubular conforme as necessidades apresentadas em cada projeto.
Essa análise é importante porque a escolha do processo de soldagem deve equilibrar produtividade, segurança, eficiência e confiabilidade das juntas soldadas, sempre respeitando as especificações aplicáveis.
Principais aplicações em fabricação, montagem e manutenção industrial
A soldagem com arame tubular é aplicada em projetos industriais quando há necessidade de unir, reforçar, fabricar ou recuperar componentes metálicos com produtividade e consistência.
Na prática, a técnica pode ser considerada em diferentes etapas da cadeia industrial, desde a fabricação de estruturas soldadas até serviços de montagem, adequações e manutenção, sempre mediante análise do material, da espessura, da preparação da junta e dos requisitos técnicos do projeto.
Entre as aplicações mais comuns da Solda com arame tubular industrial, destacam-se:
- Fabricação de estruturas metálicas: o processo FCAW é frequentemente avaliado na produção de estruturas soldadas que envolvem chapas, perfis e conjuntos metálicos. A alimentação contínua do arame favorece operações com maior volume de deposição, o que pode ser útil em peças de maior porte ou em trabalhos com muitas juntas soldadas. Ainda assim, a escolha do processo deve considerar o desenho, o tipo de junta, a posição de soldagem e as exigências de qualidade do conjunto.
- Soldagem de chapas e perfis: em ambientes industriais, chapas e perfis metálicos podem exigir cordões com boa penetração, continuidade e acabamento compatível com o escopo. O arame tubular pode ser uma alternativa quando o projeto demanda eficiência na execução e boa adaptação a diferentes configurações de junta. A preparação das bordas, a limpeza da região de solda e a seleção correta do consumível influenciam diretamente o resultado.
- União de tubos e componentes industriais: tubos, suportes, bases, reforços e componentes metálicos podem ser soldados por diferentes processos, incluindo o arame tubular, conforme a aplicação. Nesses casos, a análise técnica é essencial para definir se a FCAW atende aos requisitos de resistência, acesso à junta, posição de soldagem e condição de execução. A técnica não deve ser escolhida apenas pela produtividade, mas pelo equilíbrio entre viabilidade, qualidade e segurança.
- Montagem industrial e serviços de campo: em determinados cenários de montagem, especialmente quando há grande volume de soldagem ou necessidade de reduzir interrupções, a soldagem com arame tubular pode contribuir para uma execução mais eficiente. Configurações autoprotegidas também podem ser consideradas em aplicações externas, dependendo das condições do ambiente e da especificação do serviço. Essa decisão deve ser feita caso a caso, pois vento, acesso, preparação e controle do processo podem interferir na qualidade da junta.
- Adequações e modificações em estruturas existentes: quando uma estrutura metálica precisa receber reforços, ajustes ou novos componentes, o processo pode ser avaliado como parte de uma solução de adequação industrial. Nesses trabalhos, é importante verificar o estado do material base, a compatibilidade metalúrgica, as dimensões da peça e o impacto da intervenção na estrutura existente.
- Manutenção, recuperação e reparação metálica: a soldagem com arame tubular também pode ser empregada em reparos e recuperação de componentes metálicos, desde que o escopo permita esse tipo de aplicação. Antes da execução, é necessário identificar a causa do desgaste ou da falha, avaliar a condição da peça e definir se a soldagem é tecnicamente indicada. Em manutenção industrial, a escolha do processo deve priorizar confiabilidade, segurança e aderência às especificações aplicáveis.
O ponto central é que a soldagem com arame tubular não é uma solução automática para qualquer demanda metálica.
Ela se destaca em cenários nos quais produtividade, taxa de deposição, continuidade do arame e versatilidade agregam valor ao projeto, mas sua aplicação correta depende de análise profissional.
Nesse contexto, a Jota Soldas atua em soldagem, fabricação de estruturas e componentes metálicos, montagem industrial, adequações e manutenção, desenvolvendo soluções conforme o projeto e o escopo apresentados pelo cliente.
Essa abordagem personalizada é importante porque cada aplicação pode exigir parâmetros, consumíveis, preparação e sequência de execução diferentes para alcançar juntas soldadas confiáveis e compatíveis com a finalidade industrial.
Vantagens técnicas da soldagem com arame tubular!
A soldagem com arame tubular se destaca em projetos industriais porque combina alimentação contínua do consumível, elevada taxa de deposição e boa capacidade de penetração, fatores que podem favorecer produtividade, eficiência e confiabilidade das juntas soldadas.
Essas vantagens, porém, dependem da preparação correta das peças, da seleção adequada do arame e do alinhamento do processo ao material, à espessura e ao escopo técnico do projeto.
| Vantagem técnica | Como contribui no contexto industrial |
|---|---|
| Alta produtividade | A alimentação contínua do arame reduz paradas frequentes e permite maior ritmo de execução em serviços com volume significativo de soldagem. |
| Elevada taxa de deposição | O processo pode depositar mais metal de solda em menos tempo, o que é útil em estruturas, chapas, perfis e componentes que exigem preenchimento consistente. |
| Boa penetração | Quando bem especificada, a soldagem com arame tubular pode favorecer juntas soldadas com boa fusão entre os componentes metálicos. |
| Menor número de interrupções | Como o arame é contínuo, há menos pausas em comparação com processos que exigem troca recorrente de eletrodos consumidos. |
| Versatilidade de aplicação | Pode ser considerada em fabricação, montagem, recuperação e reparação de componentes metálicos, desde que compatível com o projeto. |
| Eficiência em serviços industriais | A combinação entre velocidade de execução e continuidade do processo pode contribuir para operações mais organizadas e produtivas. |
Solda com arame tubular industrial: critérios técnicos e aplicações
Na prática, a principal vantagem da soldagem com arame tubular não está apenas em ser rápida, mas em permitir uma deposição contínua e estável quando os parâmetros do projeto são bem definidos.
Em demandas de Solda com arame tubular industrial, isso pode fazer diferença em peças com maior volume de solda, estruturas metálicas, conjuntos soldados e componentes que exigem regularidade de execução.
Também é importante observar que produtividade não deve ser analisada isoladamente.
Uma solda executada com alta velocidade, mas sem preparação adequada da junta, limpeza compatível, consumível correto e parâmetros coerentes com a especificação técnica, pode comprometer o resultado final.
Por isso, a escolha do arame tubular deve considerar o material base, a espessura, a posição de soldagem, o ambiente de execução e os requisitos de qualidade da junta.
Esse equilíbrio entre eficiência e critério técnico é especialmente relevante em serviços industriais, nos quais a soldagem precisa atender ao escopo apresentado pelo cliente e às condições reais de fabricação, montagem ou manutenção.
A Jota Soldas atua com foco em qualidade, segurança, eficiência e precisão, avaliando cada demanda de forma personalizada para aplicar o processo de soldagem de acordo com as necessidades do projeto.
As vantagens da soldagem com arame tubular são mais bem aproveitadas quando o processo é tratado como uma decisão técnica, e não como uma solução universal.
Quando há compatibilidade entre aplicação, consumível, preparação das peças e requisitos do escopo, a FCAW pode ser uma alternativa eficiente para aumentar produtividade e manter a confiabilidade das juntas soldadas.
Limitações e cuidados antes de escolher o arame tubular
A soldagem com arame tubular é produtiva e versátil, mas não deve ser escolhida apenas porque oferece alta taxa de deposição ou reduz interrupções em comparação com processos que exigem troca frequente de eletrodo.
Em projetos industriais, a decisão correta depende da compatibilidade entre material base, espessura, posição de soldagem, preparação da junta, consumíveis, ambiente de execução e especificação técnica aplicável.
Um cuidado importante é avaliar se o processo FCAW realmente atende ao escopo.
Em algumas situações, o arame tubular pode ser uma excelente alternativa para fabricação, montagem ou reparação metálica; em outras, processos como MIG/MAG ou eletrodo revestido podem ser comparados antes da decisão.
Essa análise evita uma escolha baseada apenas em produtividade e ajuda a preservar qualidade, segurança e confiabilidade da junta soldada.
Principais pontos de atenção antes de definir o processo:
- Material base: o tipo de metal, sua condição superficial e os requisitos do projeto influenciam a seleção do consumível e do procedimento de soldagem.
- Espessura da peça: a espessura interfere na necessidade de penetração, no controle térmico e na estratégia de deposição do metal de solda.
- Posição de soldagem: soldas em posições diferentes podem exigir parâmetros, técnica e consumíveis adequados ao tipo de junta e ao acesso disponível.
- Preparação da junta: folgas, chanfros, alinhamento e limpeza da região a ser soldada impactam diretamente a estabilidade do arco e a qualidade final.
- Seleção de consumíveis: o arame tubular deve ser compatível com o material, a aplicação e o nível de exigência da junta, sempre conforme as especificações aplicáveis.
- Ambiente de execução: trabalhos em campo, ambientes externos ou áreas com restrição de acesso podem exigir avaliação específica, inclusive quanto ao uso de arame autoprotegido ou com gás.
- Requisitos técnicos do projeto: desenhos, escopos, normas aplicáveis e critérios de aceitação devem orientar a escolha do processo, e não apenas a velocidade de execução.
Também é essencial considerar a limpeza e a preparação das peças.
Contaminações, oxidação, resíduos e encaixes inadequados podem comprometer a soldagem, mesmo quando o processo e o consumível são bem selecionados.
Por isso, a produtividade do arame tubular não substitui uma etapa técnica de preparação; ela funciona melhor quando o conjunto de condições do projeto favorece uma execução consistente.
Perguntas de diagnóstico ajudam a qualificar a decisão antes do orçamento:
- Qual é o material base a ser soldado?
- Qual é a espessura das chapas, perfis, tubos ou componentes?
- A solda será executada em bancada, em montagem industrial ou em serviço de campo?
- Há exigências específicas de resistência, acabamento, inspeção ou desempenho da junta?
- O acesso à região de soldagem permite boa preparação, posicionamento e controle do processo?
- O projeto exige alto volume de deposição ou há trechos curtos e pontuais?
- Existe desenho técnico, escopo descritivo ou especificação para orientar a escolha do processo?
- As peças exigem adequação, recuperação ou manutenção antes da soldagem principal?
Esse tipo de avaliação diferencia uma recomendação técnica de uma abordagem meramente promocional.
A soldagem com arame tubular pode trazer ganhos relevantes em eficiência, penetração e continuidade, mas não é automaticamente a melhor opção para todo material, toda espessura ou toda condição de montagem.
A escolha responsável considera o conjunto da aplicação.
Na Jota Soldas, a definição do processo é tratada de forma personalizada conforme o projeto e o escopo apresentados pelo cliente.
Como empresa especializada em soldagem, fabricação e montagem industrial, a Jota Soldas atua com foco em qualidade, segurança, eficiência e precisão, buscando adequar a solução técnica às necessidades reais de cada demanda.
Antes de optar pelo arame tubular, o caminho mais seguro é avaliar o contexto da aplicação e comparar alternativas quando houver dúvidas técnicas.
Arame tubular autoprotegido e com gás: diferenças gerais
Na soldagem com arame tubular, a proteção do arco é um ponto central para a estabilidade do processo e para a qualidade da junta soldada.
De forma geral, existem duas configurações frequentemente comparadas, o arame tubular autoprotegido e o arame tubular utilizado com gás de proteção.
Em ambos os casos, o consumível possui fluxo interno, mas a forma como a região da solda é protegida pode variar conforme a aplicação, o ambiente e os requisitos técnicos do projeto.
O arame tubular autoprotegido utiliza o próprio fluxo interno para auxiliar na proteção do arco elétrico e da poça de fusão.
Essa característica pode ser útil em determinados serviços de campo, especialmente quando o trabalho ocorre em ambiente externo e há maior dificuldade para manter uma proteção gasosa estável.
Como não depende da mesma forma de um suprimento externo de gás de proteção, essa configuração pode facilitar a execução em algumas condições fora de oficina, desde que o material, a preparação da junta e o escopo sejam compatíveis.
Já o arame tubular com gás utiliza o fluxo interno do consumível em conjunto com um gás de proteção externo.
Essa combinação pode favorecer maior controle do ambiente imediato do arco em aplicações industriais específicas, principalmente quando a execução ocorre em condições mais controladas.
Ainda assim, a escolha não deve ser feita apenas pelo nome do processo, é necessário avaliar o tipo de componente, a espessura, a posição de soldagem, o volume de solda e as exigências de qualidade da junta.
De modo prático, a diferença pode ser entendida assim:
- Arame tubular autoprotegido: tende a ser considerado quando a execução em campo ou em ambiente externo exige uma solução menos dependente de proteção gasosa externa.
- Arame tubular com gás: pode ser indicado quando o projeto permite controle mais adequado do ambiente de soldagem e requer uma configuração combinada entre fluxo interno e gás de proteção.
- Ponto em comum: as duas opções utilizam arame-eletrodo tubular contínuo com fluxo interno e exigem seleção correta do consumível, preparação adequada das peças e definição de parâmetros conforme as especificações aplicáveis.
- Critério decisivo: a melhor configuração depende da aplicação, não de uma regra universal.
Essa distinção é importante porque a soldagem industrial raramente se resume a escolher o processo mais produtivo em tese.
Um serviço em estrutura metálica, reparação de componente, montagem industrial ou fabricação de peças pode ter restrições diferentes de acesso, posição, ambiente, preparação e controle de qualidade.
Em alguns cenários, a configuração autoprotegida pode trazer praticidade operacional; em outros, o uso de gás de proteção pode ser mais adequado ao conjunto de requisitos do projeto.
Por isso, a análise caso a caso é essencial.
Antes de definir entre arame autoprotegido e arame com gás, convém verificar pelo menos três fatores, onde a soldagem será executada, quais são as características do material e quais exigências técnicas a junta soldada precisa atender.
Essa avaliação reduz o risco de escolher um processo apenas pela produtividade esperada, sem considerar as condições reais de aplicação.
A Jota Soldas atua com soluções personalizadas em soldagem, fabricação e montagem industrial, adequando o uso do arame tubular às especificações de cada projeto e ao escopo apresentado pelo cliente.
Essa abordagem consultiva é importante justamente porque a configuração do processo deve acompanhar a necessidade técnica da aplicação, buscando qualidade, segurança, eficiência e precisão na execução.
Arame tubular, MIG/MAG e eletrodo revestido: quando comparar os processos?
A comparação entre FCAW, MIG/MAG e eletrodo revestido deve ser feita antes da contratação do serviço quando o projeto envolve diferentes espessuras, volumes de solda, condições de campo ou requisitos específicos de produtividade e qualidade da junta.
Nenhum processo é universalmente melhor, a escolha depende do material, da preparação da junta, do ambiente de execução, do tipo de proteção do arco e das especificações técnicas aplicáveis.
Em termos práticos, a soldagem com arame tubular industrial, ou FCAW, utiliza um arame-eletrodo tubular contínuo com fluxo interno.
Esse fluxo contribui para a estabilidade do processo e para a proteção da poça de fusão, podendo haver configurações com gás de proteção ou autoprotegidas.
Já o MIG/MAG trabalha com arame maciço e gás externo de proteção.
O eletrodo revestido, conhecido como SMAW, utiliza eletrodos consumíveis individuais, que precisam ser substituídos conforme são consumidos.
| Critério de comparação | Arame tubular FCAW | MIG/MAG | Eletrodo revestido SMAW |
|---|---|---|---|
| Consumível | Arame tubular contínuo com fluxo interno | Arame maciço contínuo | Eletrodo revestido consumível |
| Tipo de proteção | Pode combinar fluxo interno com gás externo ou usar configuração autoprotegida, conforme aplicação | Depende de gás externo de proteção | O revestimento do eletrodo ajuda na proteção do arco e da poça |
| Continuidade do processo | Alta continuidade pela alimentação contínua do arame | Alta continuidade pela alimentação contínua do arame | Menor continuidade, pois exige troca frequente do eletrodo |
| Produtividade | Geralmente associada à alta taxa de deposição em aplicações adequadas | Pode ser produtivo em condições bem controladas | Pode ser adequado para muitas demandas, mas tende a ter mais interrupções |
| Ambiente de execução | Pode ser considerado para fabricação, montagem e alguns serviços de campo, conforme consumível e escopo | Costuma exigir maior atenção ao controle do gás externo | Pode ser versátil em diferentes situações, dependendo do projeto |
| Quando comparar com mais cuidado | Projetos com alto volume de solda, estruturas metálicas, chapas, perfis e componentes industriais | Projetos em que o controle do gás externo e o acabamento do cordão sejam fatores relevantes | Serviços em que mobilidade, simplicidade operacional ou acesso sejam pontos importantes |
Solda com arame tubular industrial: critérios técnicos e aplicações
A principal diferença entre arame tubular e MIG/MAG está no consumível.
No MIG/MAG, o arame é maciço e a proteção do arco depende do gás externo.
No arame tubular, o consumível tem um núcleo preenchido com fluxo, que participa da estabilização do processo e da proteção metalúrgica da solda.
Por isso, embora ambos utilizem alimentação contínua de arame, eles não devem ser tratados como processos iguais.
A comparação com o eletrodo revestido também é importante.
No SMAW, cada eletrodo tem comprimento limitado e precisa ser substituído após o consumo.
Essa característica pode aumentar as interrupções em serviços com grande volume de soldagem.
Na FCAW, a alimentação contínua do arame reduz paradas associadas à troca de eletrodos, o que pode favorecer produtividade quando o projeto, o material e a preparação das peças são compatíveis com o processo.
Para uma decisão técnica mais segura, vale observar perguntas como:
- O projeto exige alta deposição de metal de solda?
- A soldagem será feita em oficina, campo ou ambiente com maior interferência externa?
- A junta soldada exige requisitos específicos de penetração, qualidade ou acabamento?
- O material base e a espessura são compatíveis com o processo considerado?
- Há especificações técnicas que determinam consumíveis, parâmetros ou método de execução?
- O ganho de produtividade compensa a preparação necessária para o processo escolhido?
A Jota Soldas atua em soldagem, fabricação e montagem industrial com soluções personalizadas, o que torna a análise técnica parte essencial da escolha entre FCAW, MIG/MAG e eletrodo revestido.
A definição do método mais adequado deve considerar material, espessura, volume de solda, ambiente de execução e requisitos do projeto, evitando decisões baseadas apenas em preferência operacional ou em uma ideia genérica de produtividade.
Critérios para definir se FCAW é adequada ao projeto
Para definir se a soldagem FCAW é adequada, o projeto deve ser avaliado pelo conjunto de requisitos técnicos, material base, espessura, volume de solda, ambiente de execução, preparação da junta, posição de soldagem e nível de qualidade exigido para a junta soldada.
A escolha não deve partir apenas da produtividade do arame tubular, mas da compatibilidade entre processo, escopo e especificações aplicáveis.
Critérios técnicos antes de escolher a soldagem FCAW
- Desenho, escopo ou necessidade do cliente: o primeiro critério é entender o que será fabricado, montado, reparado ou adequado. O desenho técnico, quando disponível, ajuda a identificar dimensões, geometrias, acessos, tipos de junta e exigências de montagem. Quando não há desenho completo, o escopo apresentado pelo cliente precisa ser detalhado o suficiente para orientar a análise do processo.
- Material base: a FCAW deve ser considerada conforme o tipo de metal a ser soldado e sua compatibilidade com o consumível selecionado. Essa avaliação influencia a escolha do arame tubular, o tipo de proteção do arco e os cuidados de preparação. Sem essa etapa, há risco de selecionar um processo produtivo, mas inadequado para a aplicação específica.
- Espessura das peças: a espessura interfere na necessidade de penetração, no volume de metal de solda e na estratégia de execução. Em muitos projetos industriais, o arame tubular é avaliado justamente por permitir boa taxa de deposição e produtividade, mas a espessura precisa ser compatível com os requisitos da junta e com os parâmetros definidos para o serviço.
- Volume de solda necessário: quando há grande quantidade de cordões, estruturas extensas, chapas, perfis, tubos ou componentes industriais com demanda repetitiva de soldagem, a alimentação contínua do arame pode reduzir interrupções e favorecer a produtividade. Ainda assim, o volume por si só não basta, é preciso confirmar se o processo atende à qualidade esperada para as juntas.
- Ambiente de execução: serviços realizados em instalações industriais, áreas de montagem ou campo podem exigir condições diferentes das de uma fabricação em ambiente controlado. Em determinadas situações externas, configurações com arame tubular autoprotegido podem ser consideradas, pois o próprio fluxo interno contribui para a proteção do arco. A decisão, porém, depende das condições reais do local e do requisito técnico do projeto.
- Preparação da junta e limpeza das peças: o desempenho da soldagem com arame tubular depende de preparação adequada. Geometria da junta, encaixe, limpeza, acesso ao ponto de solda e sequência de execução afetam diretamente a consistência do resultado. Uma técnica produtiva não compensa falhas de preparação ou incompatibilidades no escopo.
- Posição de soldagem e acesso: nem todo conjunto metálico permite execução confortável ou linear. Posições de soldagem, restrições de acesso, interferências de montagem e necessidade de soldar em áreas confinadas ou de difícil alcance devem ser avaliadas antes de definir a FCAW como processo principal.
- Exigência de qualidade da junta soldada: projetos industriais podem exigir diferentes níveis de acabamento, resistência, confiabilidade e controle dimensional. A FCAW pode ser uma alternativa eficiente, mas os parâmetros, consumíveis e procedimentos devem estar alinhados às especificações técnicas aplicáveis ao projeto.
- Comparação com alternativas: em alguns casos, pode fazer sentido comparar a FCAW com MIG/MAG ou eletrodo revestido. O arame tubular tende a se destacar quando a continuidade do arame, a taxa de deposição e a produtividade são relevantes, enquanto outros processos podem ser mais adequados dependendo do material, da espessura, do acesso, do ambiente e da exigência final.
Como transformar essa análise em um orçamento mais preciso?
Para solicitar uma avaliação técnica, o ideal é reunir o máximo possível de informações sobre o projeto, finalidade da peça ou estrutura, material, espessuras, quantidade aproximada de solda, local de execução, desenhos disponíveis, requisitos de montagem e eventuais necessidades de manutenção ou adequação.
Esses dados permitem avaliar se a FCAW é tecnicamente indicada ou se outro processo deve ser considerado.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, desenvolvendo soluções personalizadas conforme o projeto e o escopo apresentados pelo cliente.
Essa abordagem é importante porque a decisão sobre o uso do arame tubular não deve ser tratada como uma escolha padrão para qualquer serviço, mas como parte de uma análise técnica voltada à qualidade, segurança, eficiência e precisão da execução.
A FCAW é uma opção especialmente relevante quando há demanda por produtividade, boa deposição de metal de solda e aplicação em estruturas ou componentes industriais.
Porém, a confirmação do processo depende da leitura técnica do projeto, da preparação das peças, da seleção correta dos consumíveis e do atendimento aos requisitos aplicáveis.
Por isso, antes de definir o método, o passo mais seguro é apresentar o escopo para uma análise profissional e solicitar um orçamento personalizado.
Para saber mais sobre Solda com arame tubular industrial
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

