Galeria
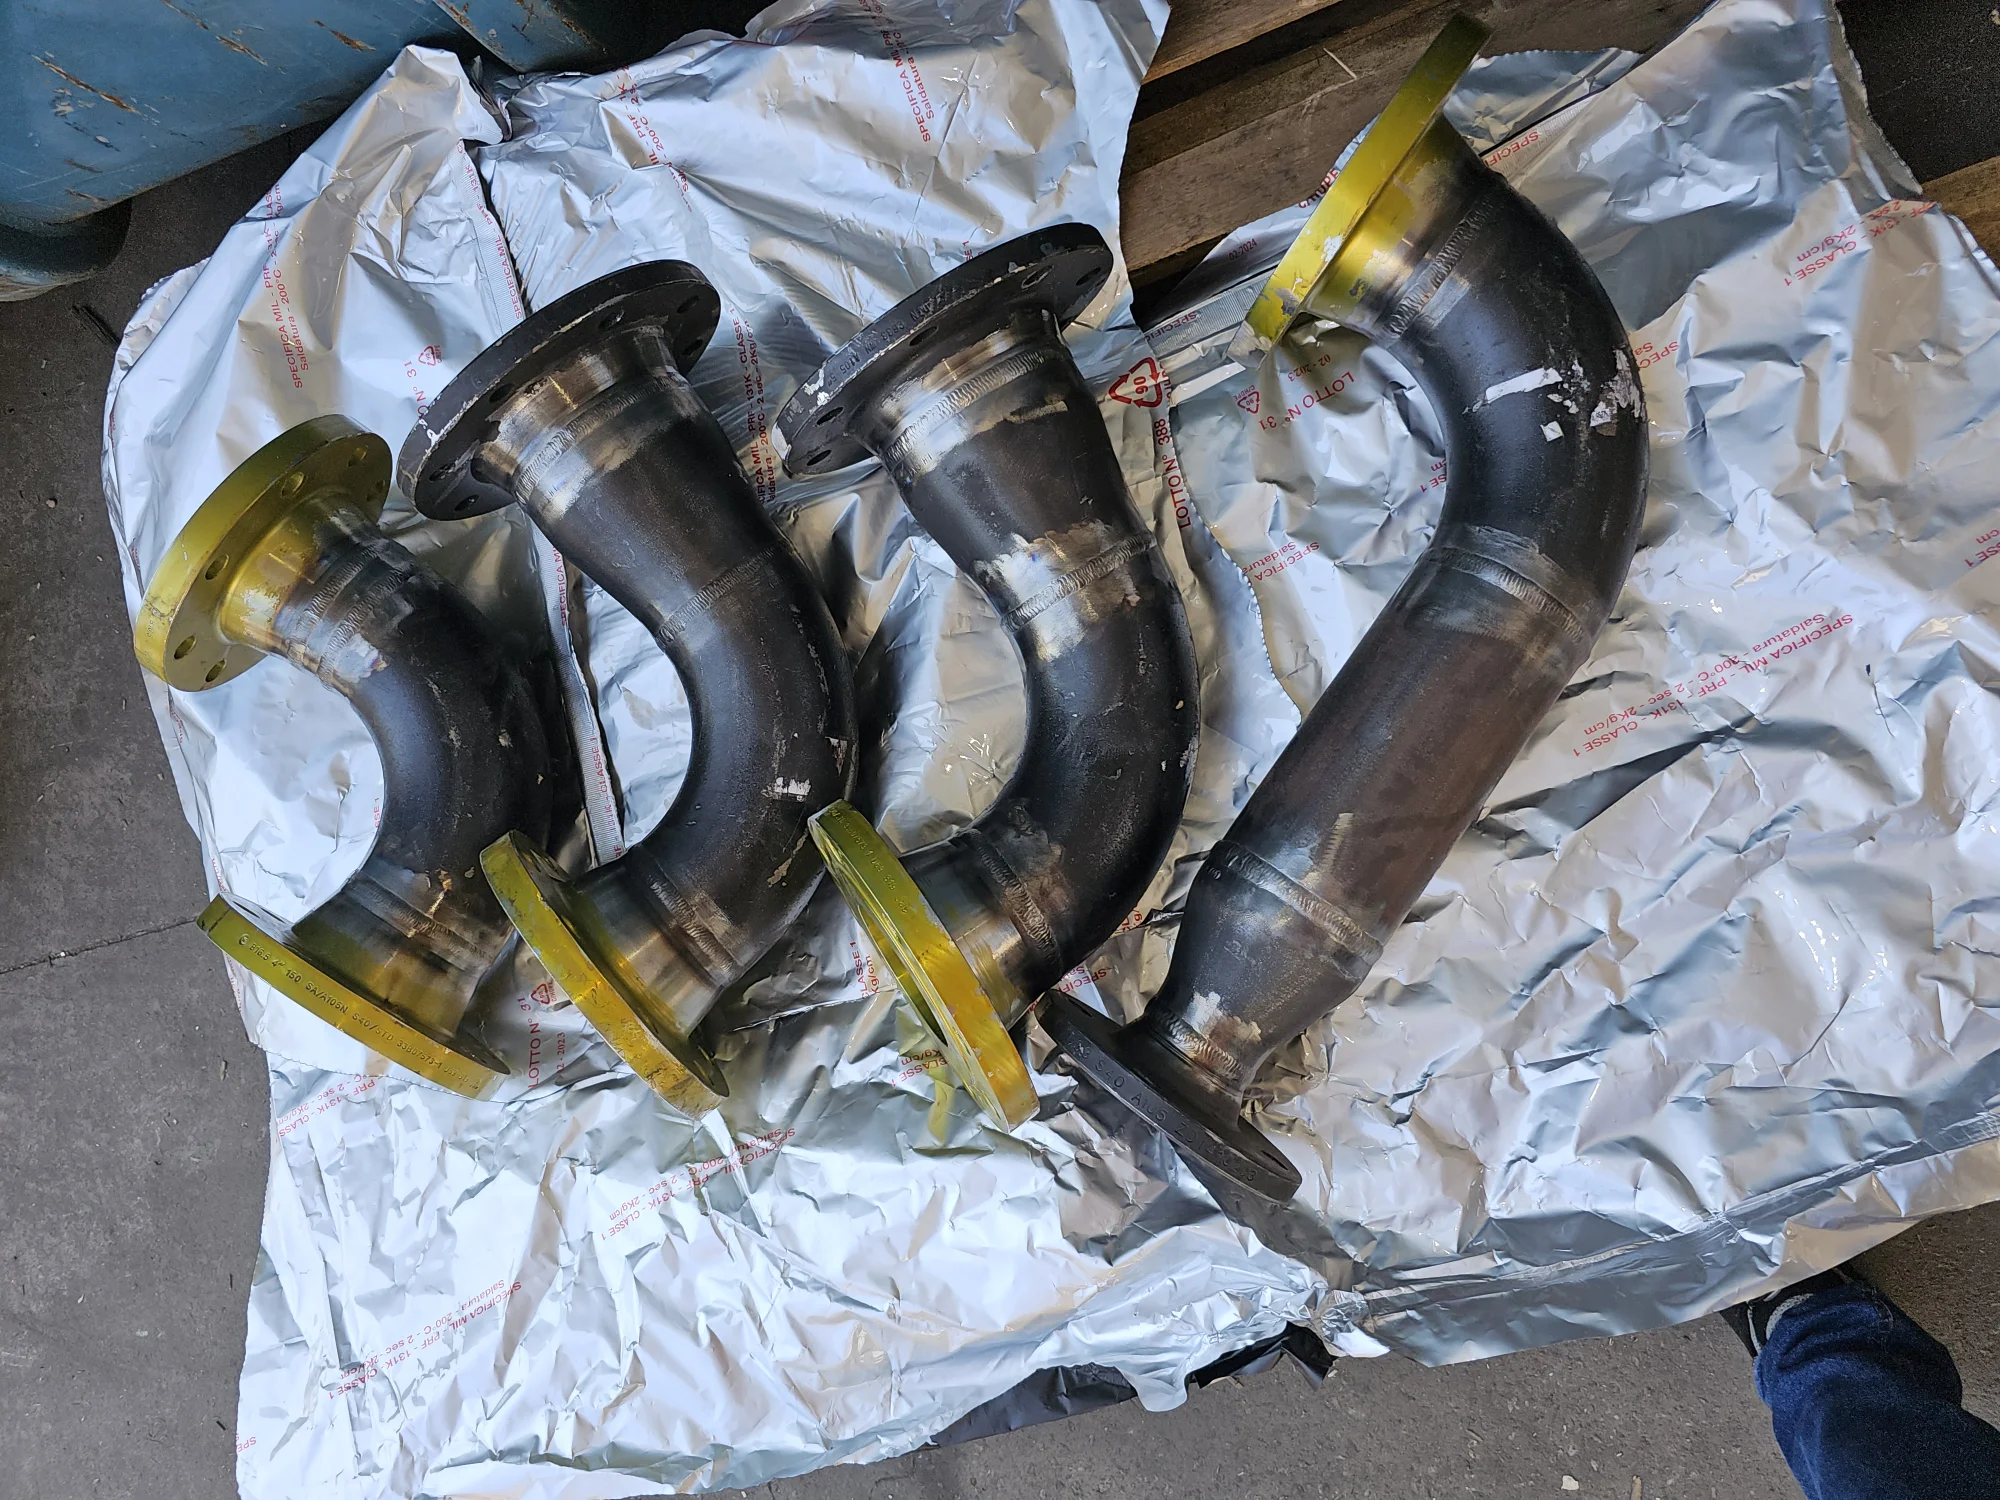
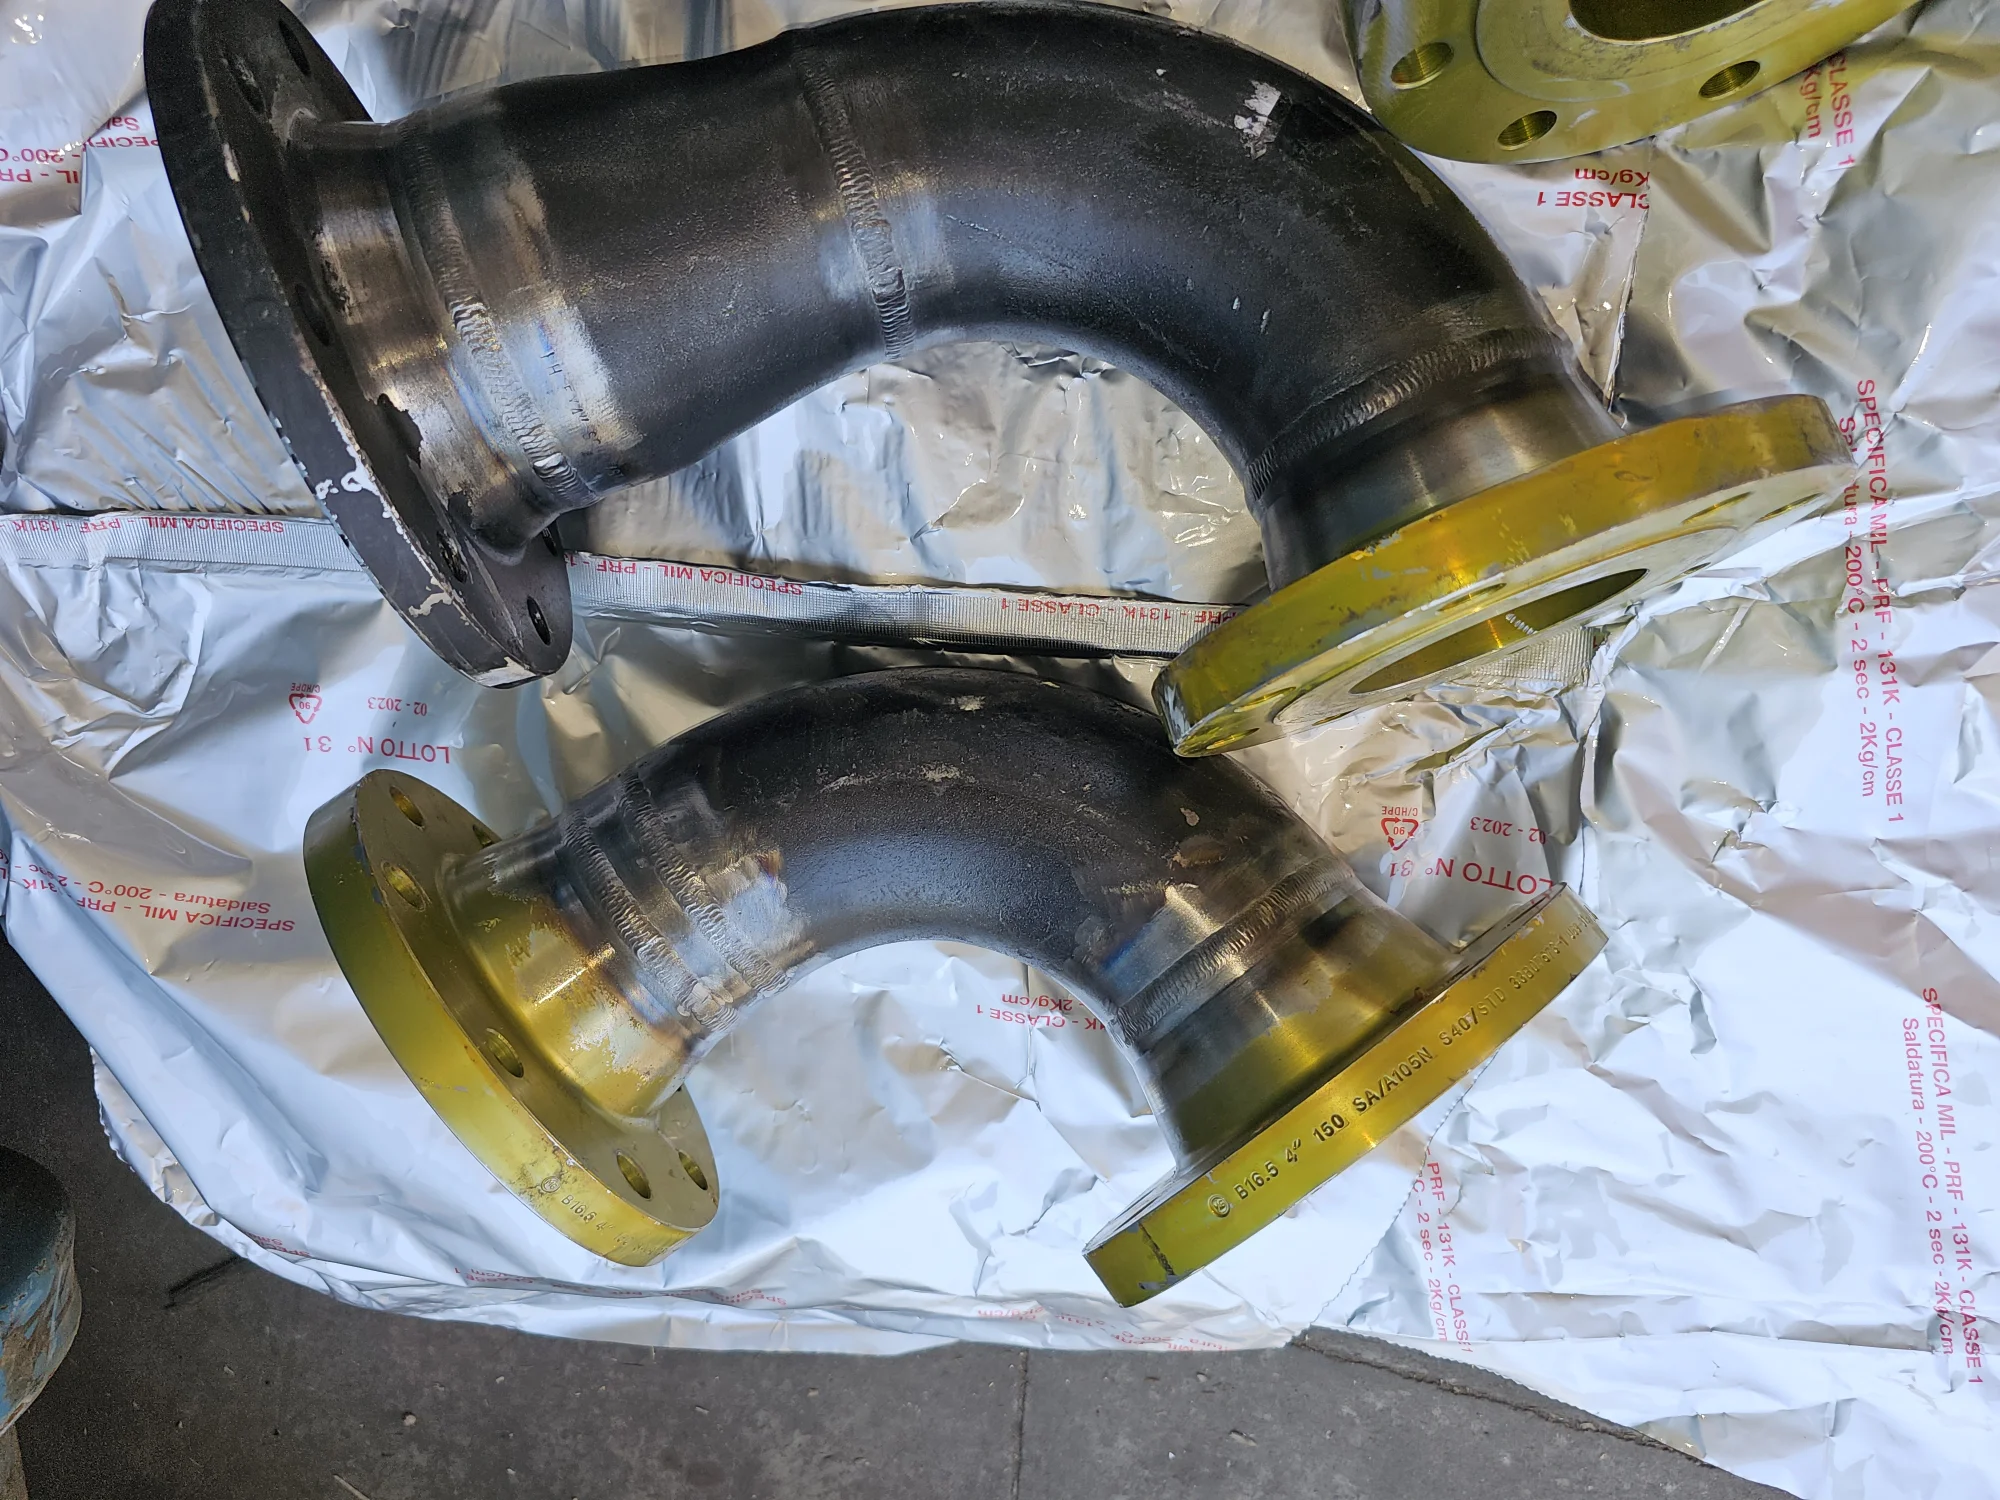
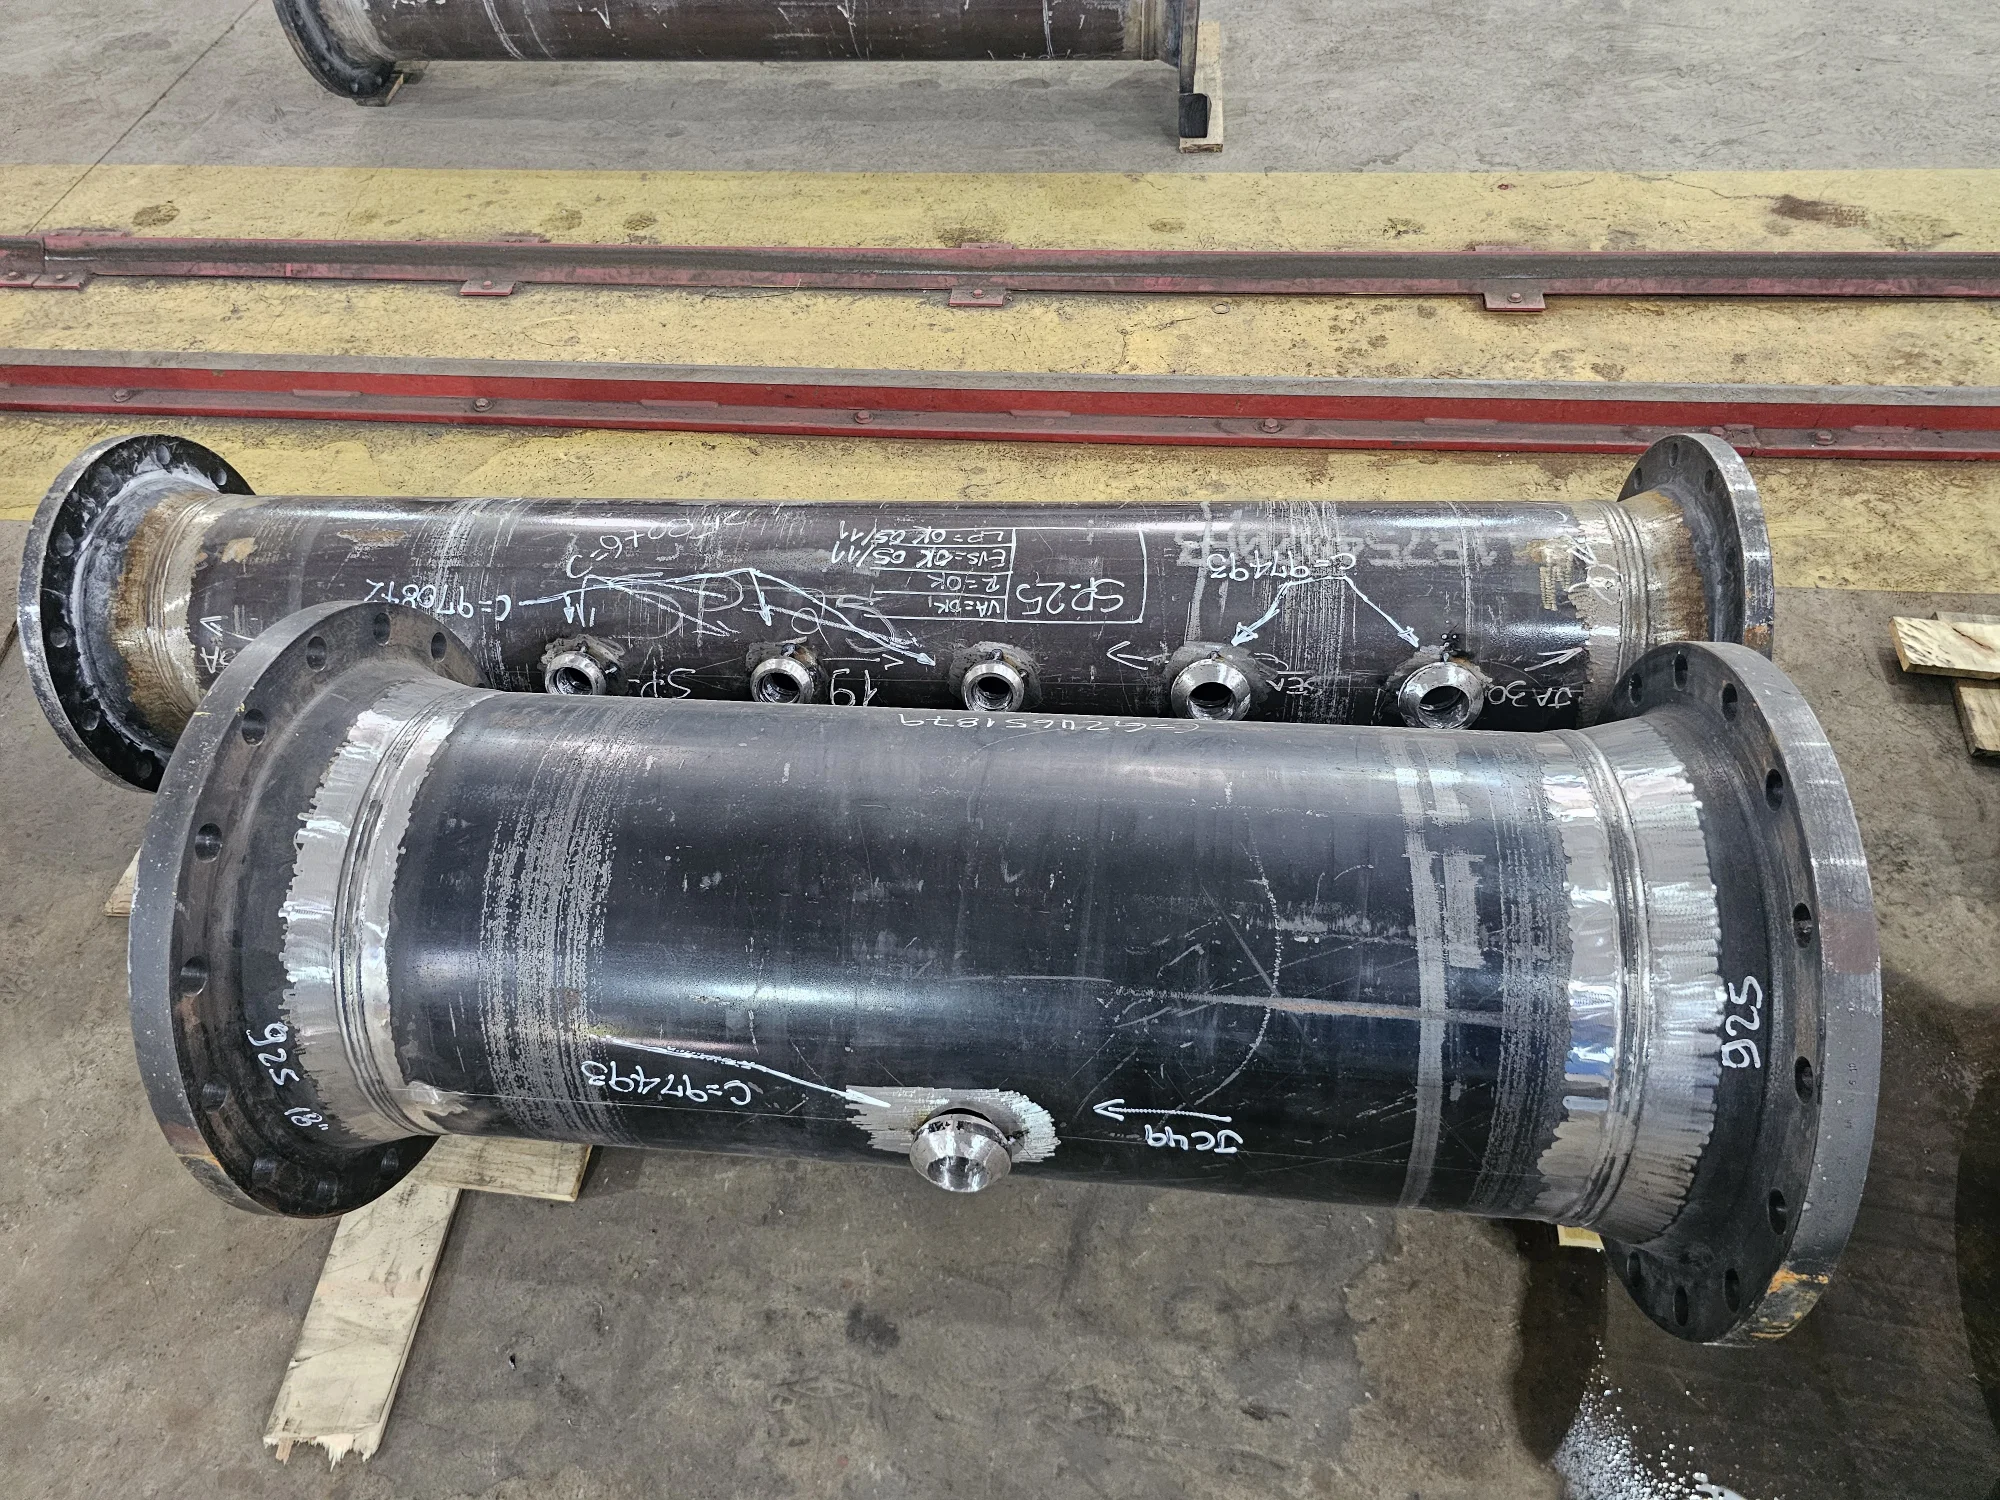
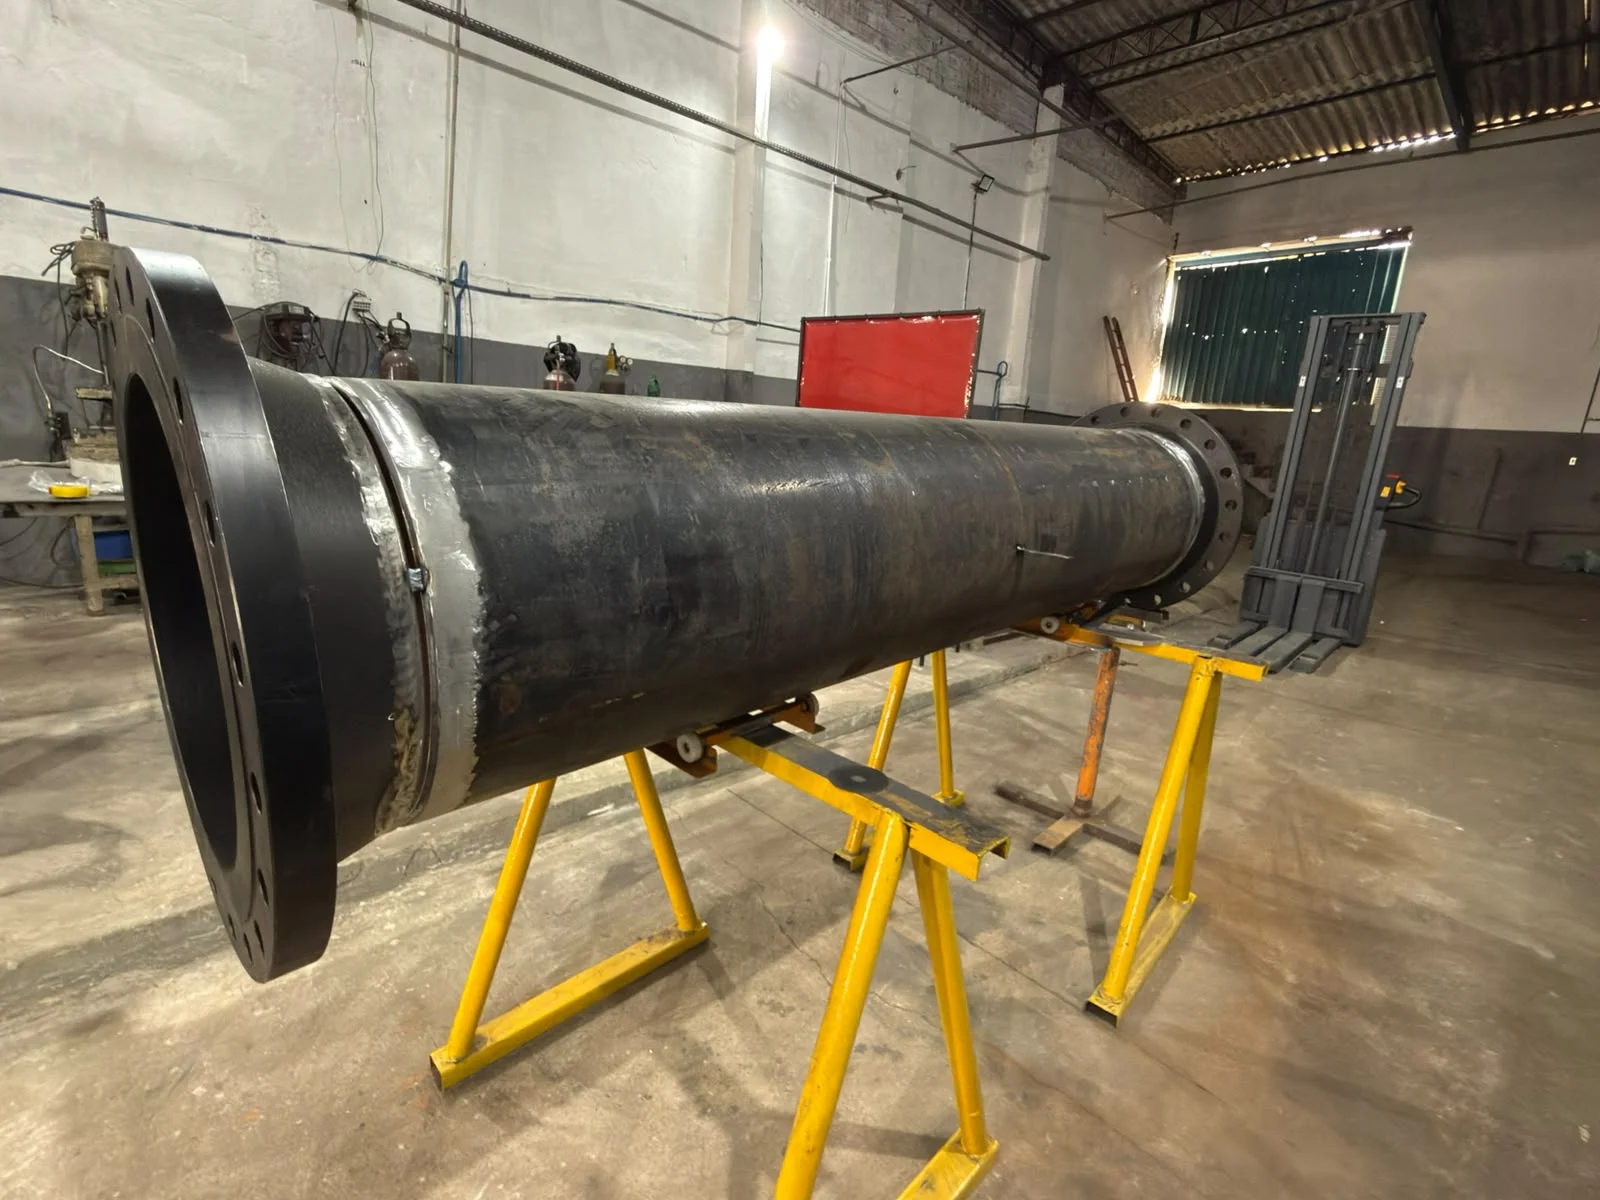
Clique nas imagens para ampliar
Serviço de soldagem TIG em inox: critérios técnicos e aplicações
O Serviço de soldagem TIG em inox é indicado quando a união de componentes metálicos precisa combinar precisão, controle térmico e acabamento cuidadoso.
Em aplicações industriais, esse processo faz sentido especialmente quando o aço inoxidável exige uma junta limpa, uniforme e compatível com requisitos de fabricação, montagem, manutenção ou adequação de equipamentos e estruturas.
A soldagem TIG, sigla associada ao processo com eletrodo de tungstênio, utiliza um arco elétrico formado entre a peça e um eletrodo de tungstênio não consumível.
Diferentemente de processos em que o arame ou eletrodo é consumido continuamente, na TIG o tungstênio tem a função de sustentar o arco com alta estabilidade, enquanto a poça de fusão é controlada pelo soldador com grande precisão.
Quando necessário, pode haver uso de metal de adição, conforme a junta, a espessura e a especificação técnica do projeto.
Outro ponto essencial é a proteção gasosa.
Na soldagem TIG industrial, a região do arco, o eletrodo e a poça de fusão são protegidos por um gás inerte, geralmente argônio.
Essa proteção reduz a exposição do metal aquecido ao ambiente e ajuda a preservar a qualidade da junta soldada, fator especialmente importante no aço inoxidável, material sensível à contaminação superficial, à oxidação localizada e a alterações indesejadas no acabamento quando a preparação não é adequada.
Na prática, a soldagem TIG em inox é aplicada em diferentes componentes industriais, como:
- tubos de aço inoxidável;
- chapas metálicas;
- perfis e estruturas leves ou de acabamento mais exigente;
- componentes metálicos usados em fabricação e montagem;
- peças que passam por reparo, recuperação ou manutenção;
- conjuntos que exigem menor geração de respingos e maior controle visual do cordão.
Soldagem TIG em inox é um processo de união de aço inoxidável por arco elétrico, usando eletrodo de tungstênio não consumível e gás de proteção, geralmente argônio, para controlar a poça de fusão e produzir juntas com precisão, acabamento superior e menor geração de respingos.
Esse processo é valorizado porque o inox não depende apenas da fusão correta das bordas.
Ele exige atenção ao controle de calor à limpeza da área de solda e à precisão do arco.
Excesso de aporte térmico pode afetar o aspecto visual, favorecer deformações em peças finas ou comprometer a regularidade da junta.
Já contaminantes na superfície podem prejudicar o acabamento e a integridade da solda.
Por isso, a qualidade da soldagem TIG começa antes do arco elétrico, com preparação adequada das peças, seleção correta dos parâmetros e cuidado na execução.
A Jota Soldas atua como empresa especializada em soldagem, fabricação e montagem industrial atendendo projetos que envolvem estruturas metálicas, montagem, manutenção e adequações industriais.
No contexto da soldagem TIG para aplicações industriais, o foco está em compreender as especificações técnicas de cada demanda e executar o serviço com atenção à qualidade, segurança e precisão, especialmente quando o projeto envolve aço inoxidável e requer um acabamento mais controlado.
Como funciona o processo TIG: arco, eletrodo, gás e controle da poça de fusão?
Na soldagem TIG, a união metálica acontece pela ação de um arco voltaico controlado entre um eletrodo de tungstênio não consumível e a peça.
Esse arco gera calor suficiente para formar a poça de fusão, isto é, a região do metal que se torna momentaneamente líquida para permitir a formação da junta soldada.
Em aplicações industriais com inox, esse controle é especialmente relevante porque pequenas variações de calor, limpeza ou encaixe podem afetar o cordão de solda, o acabamento e a estabilidade dimensional do conjunto.
Principais etapas da soldagem TIG:
- Preparação da junta: Antes do arco elétrico ser aberto, as peças precisam estar adequadamente preparadas. Isso envolve avaliar geometria da junta, encaixe, alinhamento, espessura, necessidade de chanfro e limpeza da área a ser soldada. Na prática, a qualidade final começa antes da corrente elétrica, contaminantes, folgas irregulares ou desalinhamento dificultam o controle da poça de fusão.
- Seleção do eletrodo de tungstênio: O eletrodo de tungstênio é chamado de não consumível porque sua função principal não é preencher a junta, mas conduzir a corrente elétrica e sustentar o arco. Diferentemente de processos que usam arame-eletrodo consumível, no TIG o tungstênio permanece como elemento de condução do arco, enquanto o preenchimento, quando necessário, pode ser feito com metal de adição compatível com o material e com os requisitos da junta soldada.
- Abertura e estabilização do arco voltaico: Com os parâmetros definidos, a corrente elétrica estabelece o arco voltaico entre o eletrodo e a peça. A estabilidade desse arco influencia diretamente a regularidade do cordão de solda. Um arco instável tende a prejudicar o controle da poça, a aparência do acabamento e a repetibilidade do resultado ao longo da junta.
- Proteção gasosa da região soldada Durante o processo, a área do arco e da poça de fusão recebe proteção gasosa, geralmente com argônio. Essa atmosfera protetora ajuda a reduzir a interferência do ar ambiente sobre o metal aquecido. Em materiais como o aço inoxidável, a proteção adequada é importante para preservar a integridade da região soldada e contribuir para um acabamento mais limpo.
- Controle da poça de fusão: O operador controla a poça de fusão observando seu comportamento, avanço e largura ao longo da junta. Esse controle envolve coordenação entre distância do eletrodo, velocidade de deslocamento, corrente aplicada, ângulo de trabalho e eventual adição de material. Uma poça bem conduzida favorece um cordão mais uniforme e uma união mais consistente.
- Controle do aporte térmico: O aporte térmico é a quantidade de calor aplicada à peça durante a soldagem. No TIG, esse controle é um dos pontos mais valorizados, especialmente em componentes de menor espessura ou em peças que exigem precisão dimensional. Calor excessivo pode aumentar riscos de deformação; calor insuficiente pode comprometer a fusão adequada da junta.
- Formação e acabamento do cordão de solda: Ao avançar pela junta, a poça de fusão se solidifica e forma o cordão de solda. O acabamento não depende apenas da estética visual, ele também reflete fatores como estabilidade do arco, limpeza prévia, compatibilidade do metal de adição, proteção gasosa e regularidade do controle térmico.
Um ponto importante é separar três controles que muitas vezes são tratados como uma única vantagem da TIG:
- Controle do arco: está ligado à estabilidade do arco voltaico, à condução da corrente elétrica e à precisão com que o calor é direcionado para a junta.
- Controle dimensional: envolve reduzir distorções, preservar alinhamentos e evitar excesso de calor em peças sensíveis à deformação.
- Controle de acabamento: está relacionado à uniformidade do cordão, à baixa geração de respingos e à limpeza visual da solda.
Fatores que mais influenciam o resultado da soldagem TIG:
- Preparação da junta: geometria, chanfro quando aplicável, folga e condição das bordas interferem na fusão.
- Limpeza da superfície: óleos, partículas, oxidação e outros contaminantes podem afetar a estabilidade da solda.
- Parâmetros de soldagem: corrente elétrica, velocidade de avanço e controle térmico precisam ser compatíveis com a peça.
- Espessura do material: peças finas exigem mais atenção ao calor para evitar deformação ou perfuração.
- Encaixe e alinhamento: juntas mal posicionadas dificultam a formação uniforme da poça de fusão.
- Gás de proteção: vazão, cobertura e estabilidade da proteção gasosa influenciam a qualidade da região soldada.
- Metal de adição: quando utilizado, deve ser compatível com o material base e com a finalidade da junta.
A soldagem TIG não se resume a produzir um cordão visualmente bonito.
O processo combina corrente elétrica, arco voltaico, eletrodo de tungstênio, gás de proteção, eventual metal de adição e controle cuidadoso da poça de fusão.
É essa soma de decisões técnicas que torna o TIG indicado para aplicações industriais em que precisão, acabamento e controle térmico precisam ser tratados como requisitos do projeto, e não apenas como benefícios acessórios.
Por que a soldagem TIG é valorizada em peças e estruturas de inox?
A soldagem TIG é valorizada em peças e estruturas de inox porque combina precisão, controle do arco elétrico e acabamento refinado em juntas que exigem execução cuidadosa.
Em vez de ser escolhida apenas pela aparência do cordão, a técnica faz sentido quando o projeto precisa preservar a integridade da junta soldada, controlar o aporte térmico e reduzir interferências no acabamento final do aço inoxidável.
Em projetos industriais, um Serviço de soldagem TIG em inox é especialmente relevante quando há necessidade de unir tubos, chapas, perfis ou componentes metálicos com maior controle sobre a poça de fusão.
Esse controle ajuda o soldador a conduzir a junta com mais estabilidade, respeitando a geometria da peça e as especificações técnicas definidas para fabricação industrial, reparo, manutenção ou montagem.
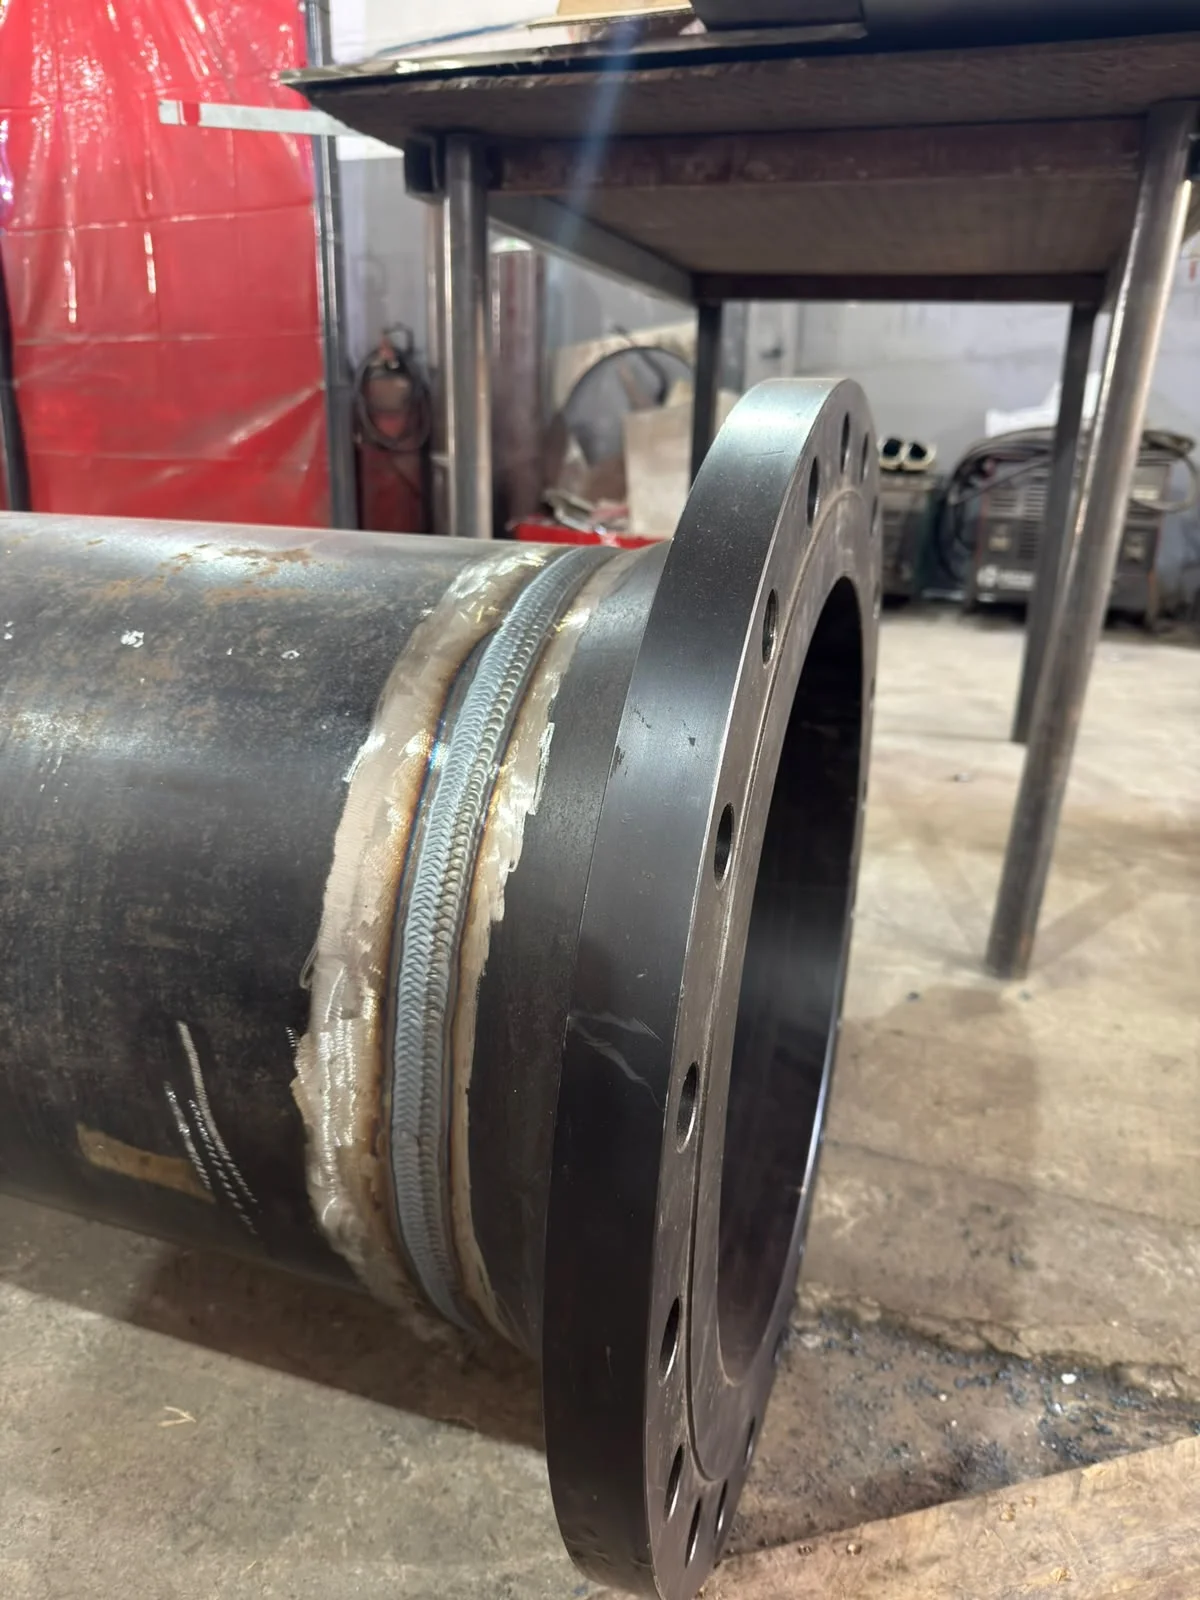
Um dos pontos mais reconhecidos da TIG é a possibilidade de produzir cordões de solda uniformes e visualmente mais limpos.
No inox, isso tem importância técnica e não apenas estética, um cordão bem executado contribui para melhor acabamento, menor necessidade de retrabalho superficial e maior aderência aos requisitos do projeto, principalmente em componentes expostos, tubulações, estruturas aparentes ou equipamentos que demandam cuidado no aspecto final.
Outro benefício está na baixa geração de respingos característica do processo.
Como a TIG utiliza eletrodo de tungstênio não consumível e proteção gasosa, geralmente com argônio, o arco tende a oferecer uma execução mais controlada.
Na prática, isso favorece um ambiente de soldagem mais limpo, reduz marcas indesejadas ao redor da junta e facilita o acabamento em peças de inox, desde que a preparação, a limpeza e os parâmetros de soldagem estejam adequados.
A técnica também é bastante valorizada em peças de menor espessura, nas quais o controle térmico e dimensional é decisivo.
O inox pode sofrer alterações indesejadas quando recebe calor de forma inadequada, como distorções, perda de alinhamento ou impacto no acabamento da região soldada.
Por isso, controlar a poça de fusão, a velocidade de avanço, o metal de adição quando necessário e o aporte térmico é parte essencial da qualidade final.
As aplicações industriais incluem juntas em tubos, chapas, perfis e componentes metálicos usados em ambientes onde acabamento, precisão e limpeza do processo são critérios relevantes.
Por esse motivo, a soldagem TIG em inox é comum em demandas ligadas às indústrias alimentícias, químicas, farmacêuticas e ao setor de caldeiraria, além de serviços de fabricação, reparo e manutenção que envolvem estruturas ou equipamentos metálicos.
Na Jota Soldas, a soldagem TIG se conecta à proposta de execução cuidadosa, qualidade, segurança e precisão em projetos industriais.
A empresa atua com soldagem, fabricação e montagem industrial, buscando compreender as necessidades específicas de cada cliente e executar soluções sob medida conforme as especificações técnicas definidas para cada aplicação.
Vantagens da soldagem TIG em inox:
- favorece cordões de solda uniformes e acabamento superior;
- permite maior controle da poça de fusão e do aporte térmico;
- reduz a geração de respingos durante a execução;
- atende peças de menor espessura que exigem precisão dimensional;
- é adequada para juntas em tubos, chapas, perfis e componentes metálicos;
- contribui para projetos em que acabamento, integridade da junta e requisitos técnicos precisam caminhar juntos.
Preparação das peças: limpeza, encaixe e parâmetros antes da soldagem
A qualidade da solda começa antes do arco elétrico.
Na soldagem TIG em inox, a etapa de preparação influencia diretamente o acabamento, a estabilidade da poça de fusão, o controle do aporte térmico e a integridade da junta soldada.
Antes da execução, é recomendável verificar:
- Limpeza da área de solda: remover resíduos, oleosidade, partículas soltas e contaminantes que possam interferir no arco e no acabamento.
- Preparação de junta: avaliar se a geometria da junta exige chanfro, folga controlada, alinhamento específico ou apoio para evitar movimentação.
- Encaixe das peças: conferir se tubos, chapas, perfis ou componentes metálicos estão posicionados conforme as especificações do projeto.
- Compatibilidade do material: confirmar o tipo de inox e a necessidade de metal de adição compatível, quando aplicável.
- Seleção do tungstênio: escolher o eletrodo de tungstênio adequado ao tipo de corrente, aplicação e condição de soldagem.
- Gás de proteção: definir o uso de gás argônio ou outro gás compatível com a aplicação, conforme avaliação técnica.
- Parâmetros de soldagem: ajustar corrente, controle térmico, velocidade de avanço e aporte de material de acordo com a espessura e a junta.
- Risco de deformação: observar peças finas ou geometrias sensíveis, pois o excesso de calor pode alterar dimensões e acabamento.
- Condições de execução: verificar acesso, posição de soldagem e possibilidade de realizar o serviço em bancada ou em campo.
- Critérios de acabamento: alinhar previamente o nível de acabamento esperado, principalmente em aplicações industriais que exigem maior cuidado visual e dimensional.
Remoção de contaminantes na área de solda
No inox, a limpeza não é apenas uma etapa estética.
Contaminantes na região da junta podem prejudicar a estabilidade do arco elétrico, alterar a fluidez da poça de fusão e comprometer a aparência do cordão.
Resíduos de óleo, graxa, poeira, tinta, partículas metálicas ou sujeiras de manuseio devem ser removidos por métodos compatíveis com o material e com a aplicação industrial.
Também é importante evitar a transferência de partículas de outros metais para o inox.
Quando a superfície é contaminada por materiais inadequados, o resultado pode apresentar manchas, alteração de acabamento ou pontos que dificultam a obtenção de uma solda uniforme.
Por isso, a preparação deve considerar tanto a limpeza visível quanto o controle de contaminação cruzada.
Alinhamento, encaixe e preparação de junta
O encaixe correto das peças influencia a regularidade do cordão e a distribuição do calor.
Em tubos, chapas, perfis e componentes metálicos, desalinhamentos podem exigir correções durante a soldagem, aumentando a chance de variação no cordão, deformação localizada ou dificuldade de manter a poça de fusão estável.
A preparação de junta deve ser avaliada conforme a espessura, o tipo de união e o requisito do projeto.
Em alguns casos, pode ser necessário preparar chanfro, controlar abertura de raiz ou favorecer que as bordas estejam uniformes.
Em peças de menor espessura, o cuidado é ainda mais crítico, porque o calor concentrado pode causar empenamento, perfuração ou alteração dimensional se os parâmetros não forem bem ajustados.
Seleção de eletrodo, gás de proteção e parâmetros
A soldagem TIG utiliza eletrodo de tungstênio não consumível, e a escolha desse eletrodo deve estar alinhada à aplicação, ao material e ao tipo de controle necessário.
O tungstênio contribui para a estabilidade do arco, mas o resultado também depende da preparação da ponta, da distância em relação à peça e da condução do processo pelo soldador.
O gás de proteção, geralmente gás argônio em aplicações TIG, tem a função de proteger a poça de fusão contra a ação da atmosfera.
Uma proteção inadequada pode afetar o aspecto do cordão e a qualidade da junta.
Além do gás, os parâmetros de soldagem precisam ser definidos com cuidado, corrente elétrica, velocidade de avanço, aporte térmico, eventual uso de metal de adição e sequência de passes devem respeitar a espessura, a geometria e as especificações técnicas da peça.
Atenção à contaminação do inox e ao impacto no acabamento
O inox é valorizado em aplicações industriais justamente pela combinação entre resistência, acabamento e adequação a ambientes que exigem limpeza e precisão.
Porém, esses benefícios podem ser prejudicados quando a peça chega à soldagem sem preparação adequada.
Uma junta mal limpa, bordas irregulares ou parâmetros incompatíveis podem gerar cordões menos uniformes, marcas indesejadas, maior necessidade de retrabalho e perda de controle dimensional.
Na prática, a TIG não compensa uma preparação deficiente.
O processo oferece alto controle, mas esse controle depende de uma base bem preparada.
Por isso, antes de iniciar o arco, a avaliação técnica deve considerar material, espessura, posição de soldagem, encaixe, acabamento esperado e condições de execução.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, aplicando atendimento sob medida conforme as especificações técnicas definidas pelo cliente.
Em projetos que envolvem soldagem TIG em inox, essa análise prévia ajuda a alinhar segurança, precisão e qualidade de execução, sem tratar a soldagem como uma etapa isolada.
O resultado depende do conjunto, preparação correta, seleção adequada de insumos, controle do calor e execução cuidadosa.
TIG ou MIG/MAG: diferenças importantes para escolher o processo adequado!
A escolha entre TIG e MIG/MAG não deve partir da ideia de que um processo é sempre melhor que o outro.
Em soldagem industrial, a decisão depende do material, da espessura, do acabamento exigido, da geometria da junta, da produtividade esperada e dos requisitos técnicos do projeto.
| Critério | Soldagem TIG | Soldagem MIG/MAG |
|---|---|---|
| Eletrodo | Usa eletrodo de tungstênio não consumível | Usa arame-eletrodo consumível |
| Proteção da solda | Utiliza gás de proteção, comumente argônio em aplicações TIG | Utiliza gás de proteção adequado ao processo MIG ou MAG |
| Controle do arco | Favorece controle refinado do arco elétrico e da poça de fusão | Favorece continuidade operacional e alimentação constante do arame |
| Acabamento | Muito valorizada quando o cordão de solda precisa de acabamento superior | Pode ser adequada para muitas aplicações estruturais e produtivas, conforme requisito |
| Produtividade | Pode exigir execução mais cuidadosa, especialmente em juntas críticas | Costuma ser considerada em situações nas quais a produtividade tem peso relevante |
| Aplicações típicas | Inox, peças de menor espessura, tubos, chapas, perfis e componentes que exigem precisão | Fabricação, montagem e estruturas metálicas em que o processo seja compatível com o material e a demanda |
| Ponto de atenção | Preparação, limpeza, parâmetros e controle térmico influenciam fortemente o resultado | Regulagem do arame-eletrodo, gás, parâmetros e técnica de aplicação também são decisivos |
Serviço de soldagem TIG em inox: critérios técnicos e aplicações
Na soldagem TIG, o arco elétrico é formado com um eletrodo de tungstênio não consumível.
Isso significa que o eletrodo conduz o arco, mas não é o material que preenche a junta.
Quando necessário, o metal de adição pode ser aplicado separadamente, permitindo maior controle sobre a poça de fusão, o cordão de solda e o aporte térmico.
Por esse motivo, a TIG é bastante associada a trabalhos em aço inoxidável, peças finas e aplicações nas quais acabamento, precisão e controle dimensional têm grande importância.
Já nos processos MIG e MAG, o sistema utiliza um arame-eletrodo consumível.
Esse arame é alimentado continuamente e atua como eletrodo e material de adição ao mesmo tempo.
Na prática, isso muda a dinâmica do processo, enquanto a TIG privilegia controle fino da poça de fusão e do acabamento, MIG/MAG pode ser considerado em cenários nos quais continuidade de deposição, ritmo de produção e características da aplicação tornam esse processo mais adequado.
A principal diferença entre TIG e MIG/MAG é que a soldagem TIG usa eletrodo de tungstênio não consumível, enquanto MIG/MAG usa arame-eletrodo consumível.
A TIG tende a ser escolhida quando há maior exigência de acabamento, controle térmico e precisão; MIG/MAG pode ser indicado quando o projeto prioriza produtividade e é compatível com esse processo.
Para projetos com inox, a TIG merece atenção especial porque o aço inoxidável exige cuidado com calor, limpeza e estabilidade do arco.
Um Serviço de soldagem TIG em inox costuma fazer sentido quando a junta precisa apresentar cordão uniforme, baixa geração de respingos, bom acabamento visual e controle sobre deformações, especialmente em tubos, chapas, perfis e componentes metálicos usados em ambientes industriais.
Quando considerar TIG em projetos com inox?
- Quando o acabamento do cordão de solda é um requisito importante do projeto.
- Quando a peça tem menor espessura e exige controle térmico cuidadoso.
- Quando a geometria da junta pede maior precisão na condução da poça de fusão.
- Quando a aplicação envolve tubos, chapas, perfis ou componentes metálicos em aço inoxidável.
- Quando a limpeza da região soldada e a preservação da integridade da junta são fatores críticos.
- Quando o projeto exige menor incidência de respingos e execução mais controlada.
- Quando o resultado esperado depende mais de precisão e acabamento do que de velocidade de deposição.
Ainda assim, a TIG não elimina a relevância de MIG/MAG.
Em muitos projetos industriais, MIG e MAG continuam sendo processos tecnicamente adequados, desde que estejam alinhados ao material, à espessura, à geometria da peça, ao tipo de junta, ao gás de proteção e às especificações de fabricação ou montagem.
A decisão correta é técnica, começa pela análise do componente e termina na escolha do processo que melhor atende à função da peça, ao acabamento necessário e às condições reais de execução.
Como avaliar um prestador de soldagem TIG industrial?
Avaliar um prestador de soldagem TIG industrial exige mais do que verificar se ele executa o processo.
Em projetos com inox, tubos, chapas, perfis, componentes metálicos, montagem industrial ou fabricação metálica, a qualidade da junta soldada depende da leitura correta das especificações técnicas, da preparação das peças, do controle térmico, da segurança operacional e da capacidade de executar o serviço conforme a aplicação real do componente.
Um bom critério inicial é observar se o prestador consegue discutir tecnicamente o projeto antes da execução.
Isso inclui entender o material, a espessura, a geometria da junta, o acabamento esperado, o local de trabalho e as condições de montagem ou manutenção.
Na soldagem TIG, decisões como seleção do eletrodo de tungstênio, gás de proteção, parâmetros de soldagem e controle da poça de fusão influenciam diretamente o resultado, especialmente quando há exigência de precisão e acabamento em aço inoxidável.
Critérios técnicos técnico para escolher um prestador de soldagem TIG industrial:
- Experiência prática com soldagem TIG em inox, fabricação industrial, manutenção e montagem de componentes metálicos.
- Capacidade de interpretar especificações técnicas do cliente e adaptar a execução ao tipo de peça ou estrutura.
- Atenção à preparação da junta, limpeza da área de solda, encaixe das peças e controle de contaminação do inox.
- Critério na definição de parâmetros, gás de proteção, eletrodo de tungstênio e eventual metal de adição.
- Compromisso com segurança, precisão, responsabilidade e organização durante a execução.
- Possibilidade de avaliar se o serviço deve ser feito em ambiente preparado, em entrega presencial ou por execução em campo, conforme a necessidade do projeto.
- Comunicação transparente sobre limitações técnicas, condições de execução e informações necessárias antes do início do trabalho.
Perguntas úteis para o briefing técnico:
- Qual é o material a ser soldado e qual tipo de inox está envolvido?
- Qual é a espessura das peças e a geometria da junta?
- A soldagem será aplicada em tubos, chapas, perfis, estruturas ou componentes específicos?
- O projeto exige acabamento aparente, controle dimensional ou baixa geração de respingos?
- A peça faz parte de fabricação nova, manutenção, reparo, adequação industrial ou montagem em campo?
- Existem especificações técnicas, desenhos, medidas, padrões internos ou requisitos de acabamento definidos pelo cliente?
- O serviço precisa ser realizado no local da indústria ou pode ser executado fora do campo de instalação?
Segurança e precisão também devem fazer parte da análise.
Um prestador qualificado não trata a soldagem TIG apenas como a união de duas peças metálicas; ele considera o impacto do calor, o alinhamento, a integridade da junta, o ambiente de trabalho e a finalidade do componente.
Essa abordagem reduz improvisos e ajuda a preservar o acabamento e a funcionalidade da peça dentro dos requisitos do projeto.
A Jota Soldas atua com soldagem, fabricação, montagem, manutenção e adequações industriais, atendendo demandas que podem envolver execução presencial e serviços em campo conforme o contexto do projeto.
Fundada em 2019, a empresa reúne a experiência prática de um fundador que atua no segmento de soldagem desde 2004, o que reforça uma base operacional voltada a qualidade, segurança, precisão e atendimento sob medida.
Para projetos que envolvem soldagem TIG industrial, o próximo passo mais seguro é solicitar uma avaliação técnica com informações claras sobre material, espessura, aplicação, acabamento desejado, local de execução e especificações disponíveis.
A partir desses dados, a empresa pode orientar a melhor forma de conduzir o Serviço de soldagem TIG em inox ou outro processo compatível, sem depender de suposições e respeitando as necessidades reais do projeto.
Sobre soldagem TIG em inox
A soldagem TIG em inox serve para unir componentes de aço inoxidável com alto controle do arco elétrico, da poça de fusão e do acabamento do cordão.
É indicada em aplicações industriais que exigem precisão, baixa geração de respingos e cuidado com a integridade da junta, como tubos, chapas, perfis metálicos, componentes de equipamentos, reparos e fabricação industrial.
A TIG é indicada para peças finas?
Sim. A TIG costuma ser uma boa alternativa para peças de menor espessura porque permite controle mais refinado do aporte térmico.
Esse controle ajuda a reduzir riscos de deformação, excesso de calor e perda de acabamento, desde que a preparação da junta, os parâmetros de soldagem e a técnica de execução estejam adequados ao material.
Qual é a diferença entre TIG e MIG/MAG?
A principal diferença está no eletrodo.
Na soldagem TIG, utiliza-se um eletrodo de tungstênio não consumível, com proteção gasosa, geralmente argônio.
Já nos processos MIG/MAG, o arame-eletrodo é consumível e participa diretamente da formação do cordão.
Em termos práticos, a TIG é valorizada quando o projeto exige maior controle, acabamento mais limpo e precisão; MIG/MAG pode ser considerado em aplicações onde produtividade e deposição de material sejam prioridades, dependendo da geometria, espessura e requisitos da peça.
Por que a limpeza da peça é importante na soldagem TIG em inox?
A limpeza é essencial porque contaminantes na área de solda podem prejudicar a estabilidade do arco, o acabamento do cordão e a qualidade da junta soldada.
No inox, resíduos, óleos, oxidação, partículas metálicas inadequadas ou sujeira superficial podem interferir no resultado.
Por isso, a preparação antes do arco elétrico é uma etapa crítica do Serviço de soldagem TIG em inox.
O gás usado na TIG é sempre argônio?
O argônio é o gás de proteção mais comum na soldagem TIG, especialmente em muitas aplicações com aço inoxidável.
A função do gás é proteger a poça de fusão e o eletrodo de tungstênio contra a contaminação atmosférica durante a soldagem.
A seleção do gás deve ser definida conforme o material, a aplicação e os parâmetros técnicos do projeto.
A soldagem TIG pode ser feita em campo?
Sim, a soldagem TIG pode ser realizada em campo quando as condições técnicas permitem controle adequado de preparação, proteção gasosa, acesso à junta, segurança e estabilidade do processo.
A Jota Soldas atua com serviços industriais que podem envolver execução em campo, além de soluções presenciais conforme a necessidade do projeto, sempre considerando as especificações técnicas definidas.
Como saber se meu projeto precisa de TIG?
Um projeto pode precisar de TIG, quando envolve inox, acabamento superior, juntas com maior exigência visual, peças de menor espessura, controle térmico mais rigoroso ou componentes que exigem precisão na fabricação, montagem, manutenção ou reparo.
Para decidir corretamente, é importante avaliar material, espessura, tipo de junta, aplicação final, local de execução e requisitos de acabamento.
A análise técnica ajuda a definir se a TIG é o processo mais adequado ou se outro método de soldagem atende melhor ao objetivo do projeto.
Para saber mais sobre Serviço de soldagem TIG em inox
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

