Galeria
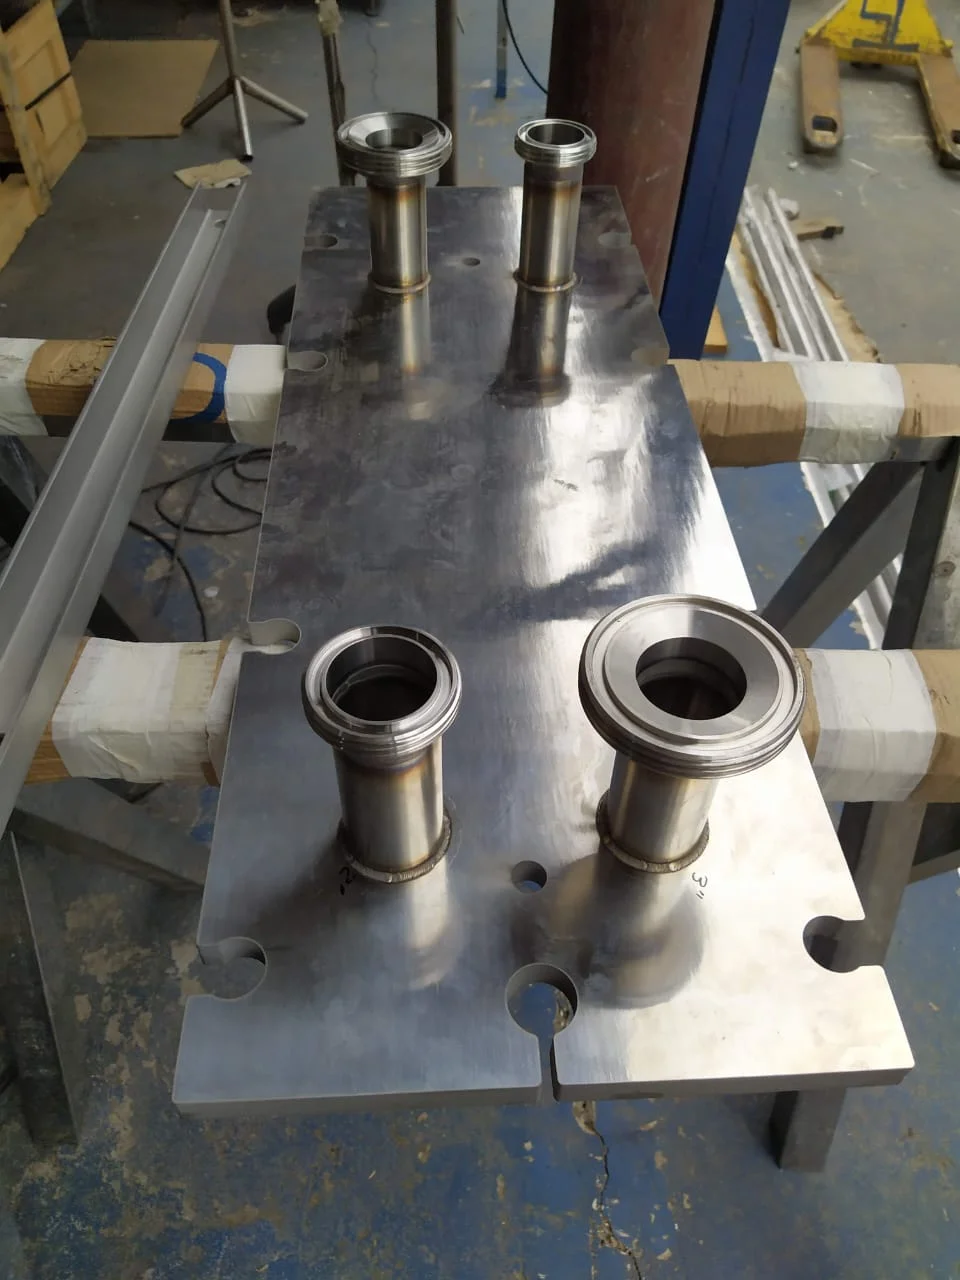
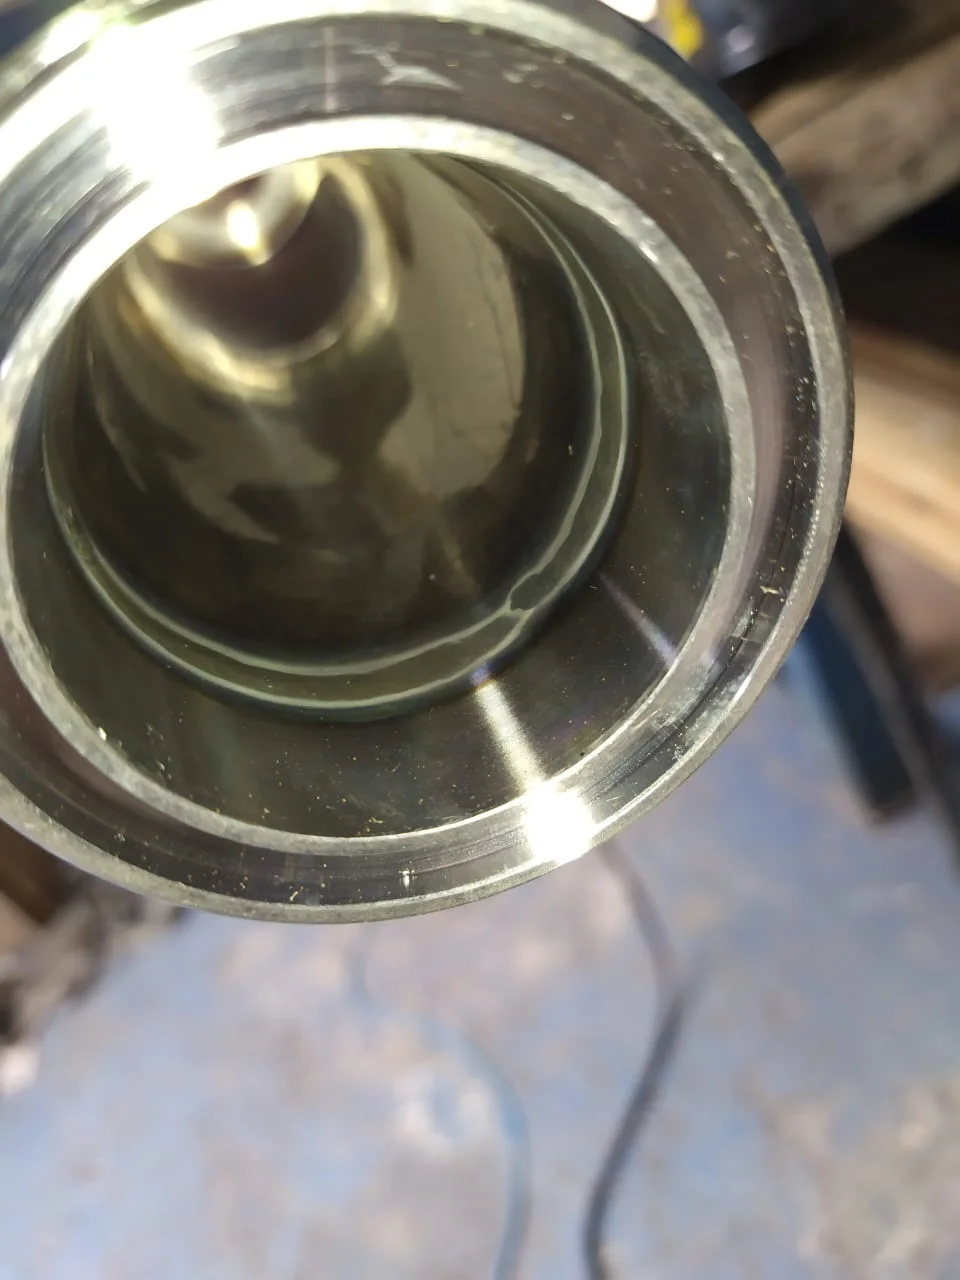
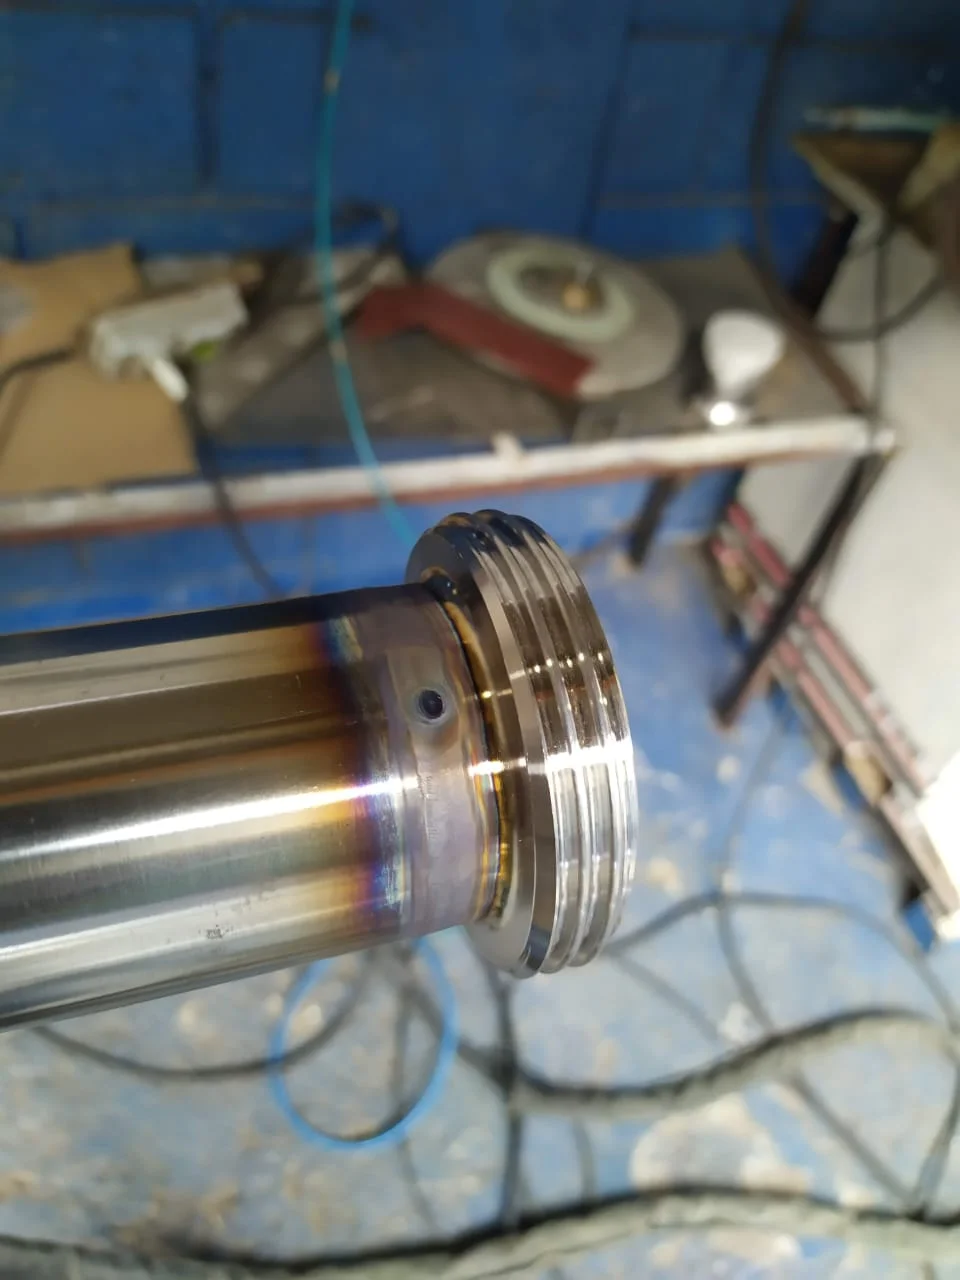
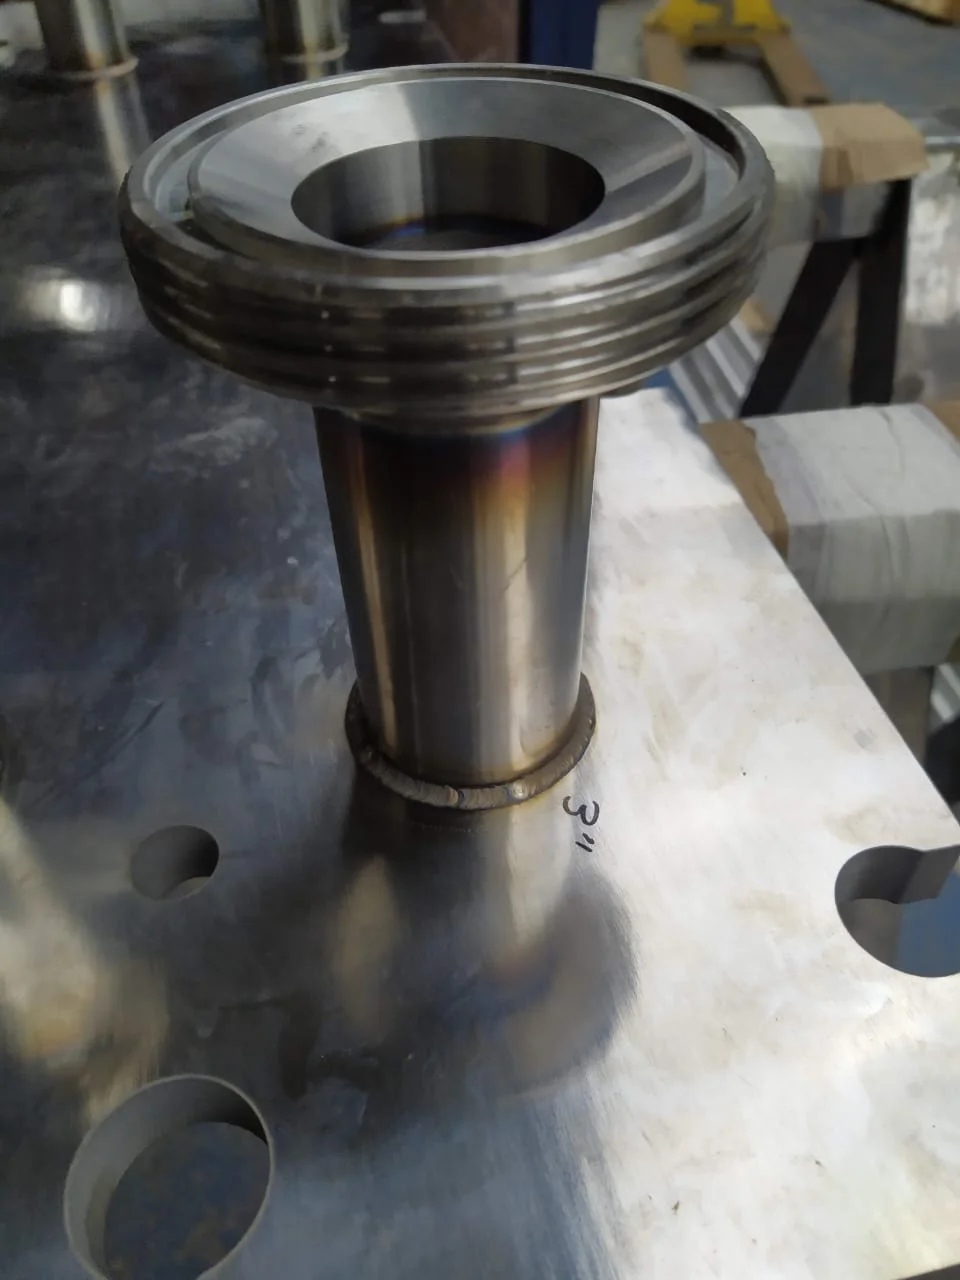
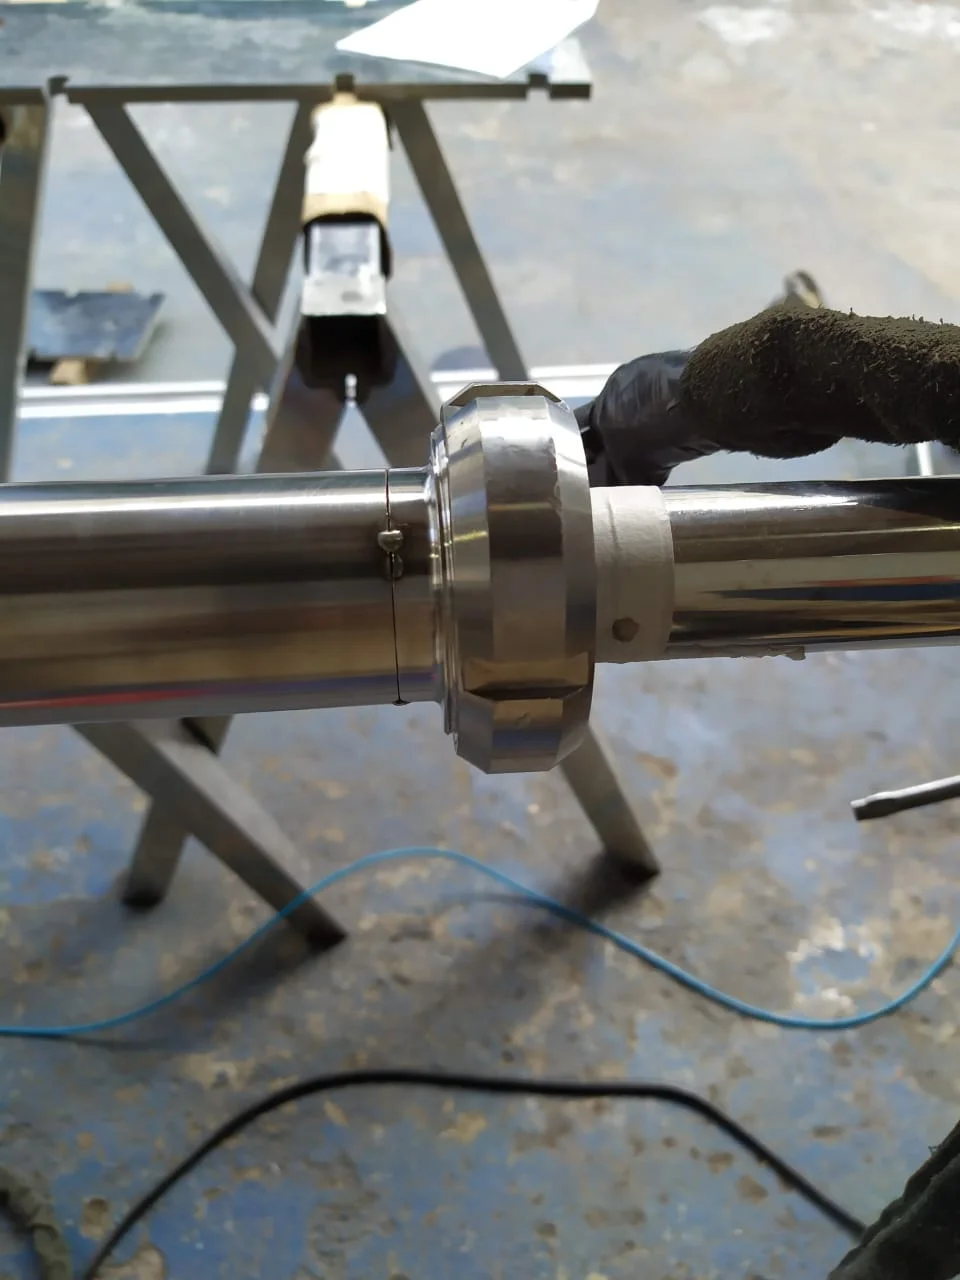
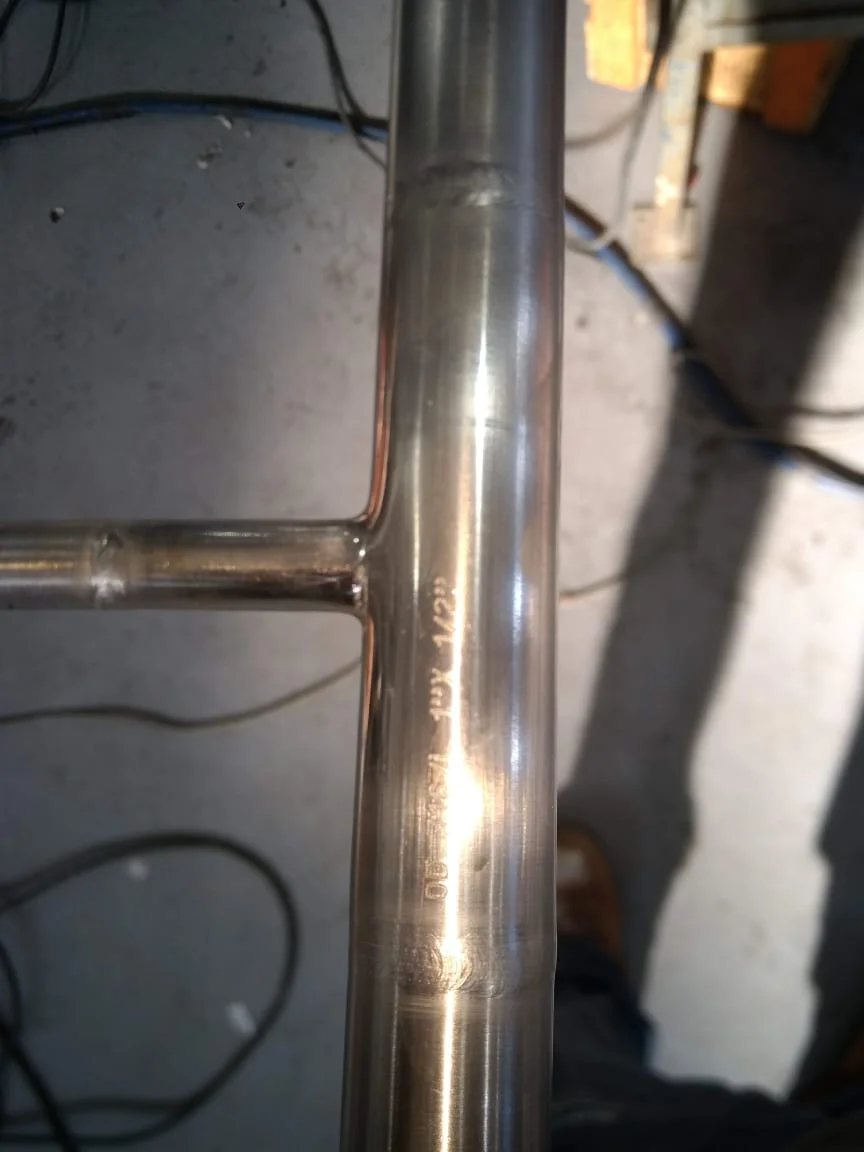
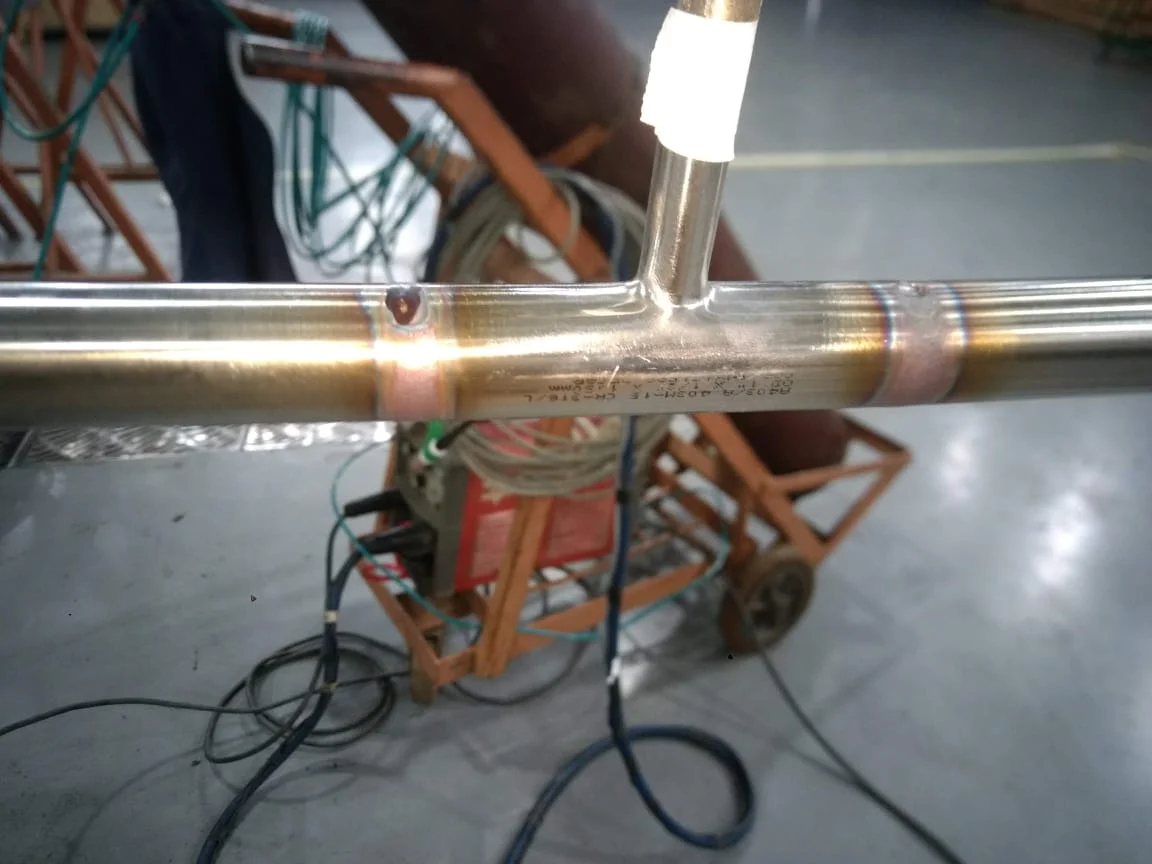
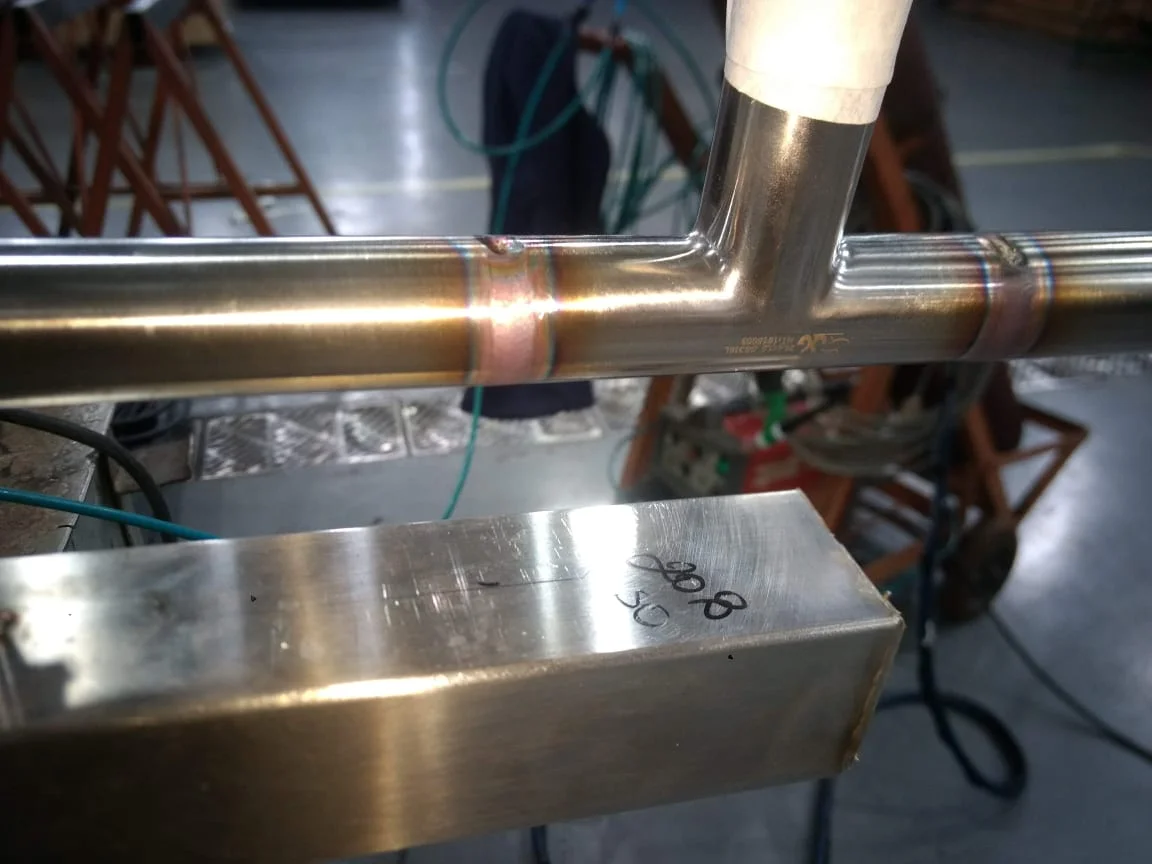
Clique nas imagens para ampliar
Solda orbital em tubos OD: processo, aplicações e critérios técnicos
A Solda orbital é um processo mecanizado ou automatizado de união circunferencial de tubos.
Em vez de o soldador conduzir manualmente todo o cordão ao redor da junta, um cabeçote orbital percorre a circunferência do tubo com movimento controlado.
Essa característica favorece maior repetibilidade e padronização, especialmente em tubulações de aço inoxidável destinadas a processos que exigem precisão, higiene e estanqueidade.
Na Jota Soldas, a Solda OD é apresentada como uma solução para a união de tubos e conexões em aço inoxidável com padrão dimensional OD, sigla de Outside Diameter.
A aplicação é especialmente relevante quando o projeto define critérios rigorosos para acabamento, controle térmico e uniformidade das juntas.
Como funciona a soldagem orbital TIG?
A soldagem orbital é realizada preferencialmente pelo processo TIG orbital, no qual o arco elétrico funde a região da junta enquanto o eletrodo permanece protegido por gás adequado.
O cabeçote de soldagem é posicionado ao redor dos tubos previamente alinhados e executa o deslocamento circunferencial conforme a configuração definida para aquela junta.
Durante o ciclo, o equipamento pode controlar ou manter parâmetros como corrente, velocidade de deslocamento, características do arco, vazão e tipo de gás de proteção, além de outras variáveis previstas no procedimento.
O controle desses fatores influencia a quantidade de calor aplicada, a penetração, a formação do cordão e a uniformidade ao longo de toda a circunferência.
A preparação anterior também é determinante.
Corte, esquadrejamento, limpeza, alinhamento e ajuste entre os tubos precisam ser compatíveis com a especificação do projeto.
Se houver variação excessiva na abertura da junta, desalinhamento ou presença de contaminantes, o controle proporcionado pelo equipamento não elimina o risco de descontinuidades ou de acabamento inadequado.
Parâmetros que influenciam a junta
A definição dos parâmetros deve considerar o material, o diâmetro, a espessura, a geometria da conexão e os requisitos de qualidade da tubulação.
Entre os principais pontos de controle estão:
- corrente de soldagem, relacionada à energia aplicada e à fusão do material;
- velocidade de deslocamento do cabeçote, que interfere no aporte térmico e na uniformidade do cordão;
- estabilidade e comprimento do arco, importantes para manter uma transferência de calor consistente;
- gás de proteção, necessário para reduzir a exposição da poça de fusão à atmosfera;
- controle térmico, que ajuda a limitar variações entre os diferentes trechos da junta;
- preparação e alinhamento, que condicionam a continuidade e a penetração da solda.
Esses parâmetros não devem ser escolhidos isoladamente.
Uma configuração adequada depende do procedimento aplicável, dos requisitos do cliente e das condições reais de execução.
Por isso, a análise técnica deve preceder a definição da forma de soldagem.
Solda orbital e TIG convencional manual
A principal diferença entre a solda orbital e a soldagem TIG convencional manual está no modo de condução do movimento e no nível de controle da repetição.
Na TIG manual, o profissional movimenta a tocha ao redor da junta e ajusta a execução de acordo com sua técnica e com as condições encontradas.
Na soldagem orbital, o cabeçote realiza o percurso circunferencial de maneira mecanizada, seguindo parâmetros previamente configurados.
Isso não significa que o processo orbital dispense conhecimento técnico.
A seleção da configuração, a montagem do equipamento, a preparação da junta, a proteção gasosa e o acompanhamento do ciclo continuam exigindo mão de obra qualificada.
Além disso, a geometria, o acesso e as condições de campo podem determinar se a solução orbital é apropriada para uma aplicação específica.
O que significa Solda OD?
Solda OD é a denominação usada para a soldagem orbital aplicada a tubos dimensionados pelo diâmetro externo, ou Outside Diameter.
No contexto de tubos de aço inoxidável, o processo pode ser utilizado para unir trechos retos e conexões por meio de soldas circunferenciais, com foco em uniformidade, estanqueidade e acabamento compatível com a finalidade da linha.
Quando o projeto exigir, pode ser empregada purga interna.
Essa proteção gasosa no interior do tubo ajuda a proteger a região interna da junta durante a soldagem, mas sua necessidade depende do material, do procedimento, do nível de acabamento requerido e da especificação aplicável.
Portanto, não deve ser tratada como uma exigência universal nem omitida sem avaliação técnica.
O que é solda orbital?
Solda orbital é a união mecanizada ou automatizada de tubos por um movimento circunferencial controlado ao redor da junta.
Quando executada pelo processo TIG orbital, permite controlar variáveis como corrente, velocidade e proteção gasosa, favorecendo a repetibilidade e a uniformidade da solda.
Em tubos OD de aço inoxidável, é utilizada em aplicações que podem exigir precisão, higiene e estanqueidade.
Avaliação técnica do projeto!
A escolha de uma empresa para executar soldagem orbital deve considerar a compatibilidade técnica do processo, a experiência prática da equipe, a clareza do procedimento, o controle dos parâmetros, a proteção gasosa, a preparação das juntas e os critérios de inspeção.
No caso de tubos OD de aço inoxidável, esses cuidados são especialmente relevantes em aplicações que exigem acabamento uniforme, higiene e estanqueidade.
A Jota Soldas reúne atuação desde 2019, experiência em soldagem, fabricação e montagem industrial, atendimento em âmbito nacional e uma proposta baseada em soluções personalizadas.
Para saber como a Solda orbital pode ser aplicada ao seu projeto, solicite uma análise técnica e confirme diretamente com a empresa o escopo, os materiais, os requisitos normativos, as inspeções, o prazo e as condições comerciais.
Perguntas frequentes
Os parâmetros ficam iguais em toda a junta?
O objetivo do processo é manter o ciclo sob controle e reduzir variações.
Ainda assim, a configuração precisa considerar a geometria da junta e as condições de execução.
O controle efetivo depende de equipamento compatível, procedimento definido e preparação adequada.
A purga interna é sempre necessária?
Não. A necessidade de purga interna deve ser definida conforme o projeto, o material, o procedimento de soldagem e os requisitos para a superfície interna da tubulação.
Em aplicações sanitárias ou de maior sensibilidade, essa avaliação merece atenção específica.
Solda orbital é indicada para qualquer tubo?
Não necessariamente, É preciso verificar material, padrão dimensional, diâmetro, espessura, acesso, alinhamento, geometria e critérios de inspeção.
Uma consulta técnica permite avaliar se o processo é compatível com a junta e com a finalidade da linha.
Aplicações da soldagem orbital em tubos OD de aço inoxidável
A solda orbital em tubos OD de aço inoxidável é especialmente relevante em processos industriais que exigem união circunferencial controlada, acabamento uniforme e atenção rigorosa à higiene e à estanqueidade.
Por utilizar um movimento mecanizado ou automatizado ao redor do tubo, o processo pode favorecer maior repetibilidade entre as juntas, desde que a preparação, os parâmetros e a proteção gasosa sejam definidos de acordo com o projeto.
Aplicações em diferentes setores industriais
A soldagem orbital pode ser utilizada em tubulações e conjuntos fabricados para indústrias alimentícias, farmacêuticas, químicas e cosméticas.
Nesses ambientes, as linhas podem conduzir produtos, insumos, gases ou fluidos de processo que demandam controle sobre contaminações, acabamento interno e confiabilidade das conexões.
Na indústria alimentícia, por exemplo, a qualidade das juntas pode ser um fator importante para facilitar procedimentos de limpeza e reduzir pontos que favoreçam o acúmulo de resíduos.
Em instalações farmacêuticas e cosméticas, a uniformidade do cordão e a compatibilidade com os requisitos do processo devem ser avaliadas em conjunto com os critérios de higiene definidos para a aplicação.
Já em plantas químicas, a seleção do material, a configuração da junta e a estanqueidade precisam considerar as condições específicas do fluido e da operação.
Esses exemplos são referências gerais de aplicação.
A adequação da soldagem orbital não deve ser presumida apenas pelo setor de atuação, pois depende do material, da geometria, do procedimento de soldagem e das exigências técnicas de cada linha.
Tubulações sanitárias e controle de contaminação
Em tubulações sanitárias, a solda deve ser analisada não apenas pela aparência externa, mas também pela possibilidade de atender aos requisitos de limpeza, continuidade e acabamento estabelecidos para o sistema.
Uma junta bem preparada e corretamente executada pode contribuir para reduzir irregularidades, descontinuidades e regiões de difícil higienização, mas a avaliação final depende da especificação aplicável e dos critérios de inspeção do projeto.
A proteção gasosa tem papel importante nesse contexto.
Quando previsto, o uso de purga interna ajuda a proteger a região interna da junta durante a soldagem, contribuindo para controlar a oxidação na raiz.
A necessidade de purga, o gás utilizado e a forma de execução devem ser definidos conforme o material, a espessura, o procedimento e o nível de qualidade exigido.
Por isso, a soldagem orbital pode ser considerada em linhas sanitárias, mas não substitui o planejamento completo da montagem.
Limpeza dos tubos, controle de contaminantes, armazenamento adequado, preparação das extremidades e prevenção contra partículas externas fazem parte do cuidado necessário antes, durante e depois da execução.
União de tubos e conexões de aço inoxidável
A aplicação mais característica da Solda OD é a união de tubos e conexões de aço inoxidável com padrão dimensional Outside Diameter.
O equipamento orbital percorre a circunferência da junta, mantendo o deslocamento e os parâmetros definidos para a operação.
Essa configuração pode ser utilizada em conexões entre trechos retos, curvas, reduções e outros componentes compatíveis com o desenho da tubulação.
O alinhamento entre as peças é essencial.
Diferenças de concentricidade, folgas inadequadas ou preparação irregular das extremidades podem afetar a geometria do cordão e a condição da raiz.
Também é necessário verificar se o equipamento é compatível com o diâmetro, a espessura, o acesso disponível e a configuração da junta.
Em uma linha industrial, a repetibilidade entre várias soldas pode facilitar o controle do conjunto e tornar mais previsível a execução de juntas semelhantes.
Ainda assim, cada solda precisa permanecer vinculada ao procedimento e aos requisitos do projeto, pois a padronização do movimento não elimina a influência do material, da montagem e das condições reais de campo.
Por que o acabamento e a repetibilidade importam?
O acabamento uniforme é relevante quando a tubulação precisa atender a critérios de higiene, escoamento, limpeza ou inspeção.
Uma superfície interna com irregularidades excessivas pode dificultar a higienização ou criar condições indesejadas para o processo.
A repetibilidade, por sua vez, ajuda a reduzir a variação entre juntas executadas sob condições semelhantes.
Esses são benefícios potenciais do método, não resultados automáticos.
A qualidade depende da combinação entre procedimento definido, equipamento corretamente configurado, consumíveis e gases adequados, preparação das peças, qualificação da mão de obra e inspeções aplicáveis.
A estanqueidade também deve ser confirmada por critérios técnicos previstos para a instalação, e não apenas pela observação visual do cordão.
Cuidados antes da execução
Antes de definir a soldagem orbital para uma tubulação, é recomendável verificar:
- limpeza das superfícies e proteção contra contaminação por óleo, umidade, partículas ou outros materiais;
- corte, esquadrejamento e preparação das extremidades dos tubos e conexões;
- alinhamento, concentricidade, folga e ajuste da junta;
- material, diâmetro externo, espessura e compatibilidade dos componentes;
- acesso para posicionamento do cabeçote orbital e movimentação do conjunto;
- corrente, velocidade, arco, sequência de passes e demais parâmetros previstos;
- proteção gasosa externa e eventual necessidade de purga interna;
- critérios de inspeção, teste de estanqueidade e aceitação definidos na documentação técnica.
Como avaliar se a aplicação é adequada?
A decisão deve considerar o diâmetro e a espessura dos tubos, o tipo de aço inoxidável, a quantidade e a repetição das juntas, a posição de montagem, o espaço disponível e as condições de acesso.
Também é importante verificar se o projeto exige acabamento sanitário, baixo risco de contaminação, controle de deformação, estanqueidade ou algum método específico de inspeção.
Em instalações existentes, a análise deve incluir as condições de campo, a possibilidade de desmontagem, a limpeza da linha, a interferência de componentes próximos e a disponibilidade de gás e energia.
Em novas fabricações, desenhos, isométricos, especificações de materiais e critérios de aceitação ajudam a definir o escopo com maior precisão.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial, com experiência acumulada no setor e atendimento em âmbito nacional.
Para um projeto de Solda OD, a empresa pode analisar as necessidades específicas do escopo e relacionar a execução da soldagem a serviços de montagem e manutenção de tubulações.
O atendimento deve confirmar diretamente os materiais, dimensões, requisitos de purga, inspeções, normas aplicáveis e condições comerciais do trabalho.
A orientação técnica da Jota Soldas pode ajudar a organizar as informações necessárias para avaliar a solução sob medida, com foco em qualidade, segurança e precisão.
Vantagens, limitações e critérios de qualidade da solda orbital
Precisão e padronização em comparação com processos manuais
A soldagem orbital e a soldagem TIG manual utilizam princípios semelhantes de geração e controle do arco, mas diferem principalmente na forma como o movimento é executado.
Na soldagem manual, o profissional conduz a tocha ao redor da junta e precisa controlar continuamente velocidade, posicionamento, distância do arco e adição de material.
Na solda orbital, um cabeçote ou sistema mecanizado realiza o deslocamento circunferencial ao redor do tubo conforme uma configuração previamente definida.
Essa mecanização não elimina a necessidade de conhecimento técnico.
Ela permite, porém, reduzir a dependência de movimentos manuais repetitivos e tornar mais consistente a execução de juntas semelhantes, desde que o equipamento, o procedimento e os parâmetros sejam adequados à geometria e ao material.
A comparação correta não deve ser tratada como uma disputa absoluta entre métodos, a escolha depende do acesso, do diâmetro, da espessura, da posição, da quantidade de juntas e das exigências do projeto.
Benefícios potenciais do processo
Quando corretamente especificada e executada, a soldagem orbital pode oferecer benefícios técnicos relevantes:
- Controle mais previsível de corrente, velocidade de deslocamento e trajetória do arco.
- Maior repetibilidade entre juntas com características dimensionais semelhantes.
- Cordão com aparência mais uniforme ao longo da circunferência.
- Menor variabilidade associada à execução manual de movimentos repetitivos.
- Possibilidade de contribuir para a estanqueidade da junta quando preparação, parâmetros, proteção gasosa e inspeções são compatíveis com a especificação.
- Potencial redução de retrabalho causado por variações de execução, sem que isso constitua uma resultado para todos os projetos.
A repetibilidade é especialmente relevante em tubulações de aço inoxidável destinadas a processos que exigem controle de higiene, limpeza e contaminação.
Ainda assim, um cordão visualmente regular não comprova sozinho a integridade da junta.
A avaliação precisa considerar os requisitos do projeto, os critérios de aceitação definidos e as inspeções aplicáveis.
O papel da purga interna
Na soldagem de tubos, a proteção gasosa pode ser necessária tanto no lado externo quanto na região interna da junta.
A purga interna consiste na substituição ou proteção do ar presente no interior do tubo por um gás apropriado, conforme o procedimento aplicável.
Seu objetivo é proteger a raiz da solda contra condições que podem favorecer oxidação ou comprometer o acabamento interno do aço inoxidável.
A necessidade de purga, o gás utilizado, o tempo de preparação e a forma de controle não devem ser definidos por suposição.
Esses fatores dependem do material, da espessura, da geometria, do processo, do nível de acabamento exigido e da especificação do cliente.
Em sistemas sanitários ou processos sensíveis, a condição interna da junta pode ser tão importante quanto a aparência externa.
Por isso, a purga deve ser analisada durante o planejamento do serviço.
Uma proteção insuficiente, uma vedação inadequada ou uma preparação incorreta podem afetar a região interna mesmo quando o cordão externo parece uniforme.
O que pode comprometer a qualidade?
A solda orbital depende de uma cadeia de preparação e controle.
Os principais fatores de risco incluem:
- Contaminação por óleo, umidade, partículas, óxidos ou ferramentas inadequadas para o aço inoxidável.
- Desalinhamento entre tubos e conexões, dificultando a manutenção de uma junta uniforme.
- Abertura de raiz, chanfro ou preparação incompatíveis com o procedimento definido.
- Dimensões fora da tolerância ou variações relevantes de espessura.
- Corrente, velocidade, alimentação ou controle térmico inadequados.
- Distância do arco instável ou configuração incorreta do cabeçote orbital.
- Proteção gasosa externa ou interna insuficiente.
- Movimentação da peça, vibração ou acesso limitado durante a execução.
- Falta de controle sobre a sequência de montagem e resfriamento da junta.
A qualidade não é determinada apenas pelo equipamento.
Ela resulta da combinação entre projeto, preparação, mão de obra, procedimento, condições ambientais e verificação.
Em campo, limitações de acesso, interferências e dificuldades de posicionamento podem exigir uma reavaliação da estratégia antes do início da soldagem.
Critérios técnicos técnico para avaliar uma junta soldada
A análise de uma junta deve seguir os critérios definidos para aquela aplicação.
Como referência inicial, o responsável pelo projeto pode verificar:
- Aparência: o cordão apresenta perfil compatível com a especificação, sem sinais visíveis de descontinuidade relevante?
- Uniformidade: há variação excessiva de largura, altura, coloração ou acabamento ao redor da circunferência?
- Continuidade: a junta foi concluída sem interrupções, crateras inadequadas ou regiões que exijam avaliação adicional?
- Preparação e alinhamento: os tubos permanecem na posição prevista e a junta foi executada conforme a montagem planejada?
- Proteção gasosa: a proteção externa e, quando exigida, a purga interna foram consideradas e controladas?
- Conformidade: o resultado atende ao procedimento, ao desenho, à especificação do cliente e aos critérios de aceitação aplicáveis?
- Inspeções: foram definidos os métodos de inspeção necessários para a criticidade e a função da tubulação?
- Registro: as informações relevantes da execução podem ser associadas à junta ou ao lote correspondente, quando a rastreabilidade for exigida?
Inspeção visual é uma etapa importante, mas não substitui outros métodos quando o projeto exige verificações complementares.
A estanqueidade, por exemplo, pode demandar um ensaio específico; já a avaliação de descontinuidades internas ou de características que não são visíveis pode requerer métodos definidos pelo responsável técnico e pela documentação aplicável.
Limitações e cuidados de aplicação
A soldagem orbital não é automaticamente adequada para qualquer tubo, conexão ou condição de obra.
O equipamento precisa ser compatível com o diâmetro, a espessura, o material e o espaço disponível.
Geometrias próximas a curvas, flanges, derivações ou obstáculos podem limitar o deslocamento do cabeçote.
A montagem também precisa permitir alinhamento, limpeza, fixação e proteção suficientes.
Em intervenções de manutenção, a existência de resíduos, fluidos, restrições de acesso ou impossibilidade de interromper completamente o processo pode alterar a viabilidade do método.
Nesses casos, a avaliação deve ocorrer antes da definição do procedimento.
Também é necessário considerar se a junta será produzida em bancada, em área de montagem ou diretamente no campo.
A automatização oferece controle, mas não corrige uma preparação deficiente.
Se as superfícies estiverem contaminadas, se o alinhamento estiver inadequado ou se os parâmetros forem escolhidos sem relação com a junta, a mecanização não assegurará conformidade.
A configuração deve ser validada para as condições reais do serviço.
Qualificação da execução e evidências técnicas?
A mão de obra qualificada é essencial para interpretar desenhos, especificações e procedimentos, preparar a junta, configurar o equipamento e reconhecer desvios durante a execução.
Também é importante que o serviço seja conduzido com critérios claros de inspeção e aceitação, sem confundir aparência satisfatória com comprovação completa de desempenho.
Sempre que aplicável ao escopo, podem ser relevantes um procedimento de soldagem definido, identificação das juntas, registros dos parâmetros, controle dos materiais, indicação das inspeções realizadas e documentação de eventuais não conformidades.
A rastreabilidade disponível deve corresponder ao nível de exigência do projeto e ao que foi acordado entre as partes.
A conformidade com normas e requisitos técnicos deve ser analisada conforme o material, o setor, o tipo de tubulação e a finalidade do sistema.
Não existe uma única referência que substitua a especificação completa do projeto.
Por esse motivo, a consulta ao responsável técnico e a definição prévia dos critérios de aceitação são etapas importantes para reduzir ambiguidades.
A Jota Soldas atua desde 2019 com soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas para necessidades específicas de seus clientes.
Sua experiência acumulada no setor e seu corpo técnico especializado podem ser considerados na avaliação de um escopo de soldagem orbital, sempre mediante análise das condições concretas do projeto.
A empresa também trabalha com fabricação de estruturas metálicas, fabricação de skids para bombas, montagem industrial e manutenção industrial, serviços que podem se relacionar a projetos mais amplos de tubulação e equipamentos.
A solda orbital elimina a possibilidade de retrabalho?
Não. O processo pode reduzir a variabilidade e o retrabalho potencial quando há preparação adequada, parâmetros controlados e inspeção compatível, mas não elimina riscos.
Contaminação, desalinhamento, proteção gasosa insuficiente e configuração inadequada podem exigir correções.
Uma solda com boa aparência está tecnicamente aprovada?
Não necessariamente, A aparência é um dos critérios de avaliação.
A aprovação depende da especificação, do procedimento, dos critérios de aceitação e das inspeções aplicáveis à função da tubulação.
A purga interna é sempre obrigatória?
Não se deve afirmar isso para todos os projetos.
A necessidade de purga interna depende do material, do acabamento exigido, da aplicação, do procedimento e dos requisitos definidos para a junta.
Em tubulações de aço inoxidável com exigências sanitárias ou de processo, essa análise merece atenção específica.
A solda orbital é indicada apenas para tubos retos?
A aplicação depende da geometria, do acesso e da compatibilidade entre o equipamento e a junta.
Tubos, conexões e diferentes configurações podem ser avaliados, desde que o cabeçote consiga operar nas condições previstas e que a preparação seja adequada.
Como avaliar se o serviço é adequado ao meu projeto?
Reúna informações sobre material, padrão dimensional OD, diâmetros, espessuras, quantidade de juntas, desenhos, posição de soldagem, acesso, necessidade de purga, critérios de estanqueidade e inspeções.
Com esse escopo, a Jota Soldas pode analisar tecnicamente a demanda e alinhar método, preparação, proteção gasosa e requisitos de controle.
Condições comerciais, prazo e demais detalhes devem ser confirmados diretamente com a empresa após a avaliação.
Como escolher uma empresa para executar soldagem orbital?
Escolher uma empresa para executar soldagem orbital exige mais do que verificar se o fornecedor trabalha com TIG.
A qualidade da junta depende da compatibilidade entre o processo, o tubo OD, o material, a geometria da linha, os requisitos de estanqueidade e os critérios de inspeção definidos para o projeto.
Por isso, antes de solicitar uma proposta, é importante organizar as informações técnicas e confirmar como a empresa pretende controlar cada etapa da execução.
Prepare um briefing técnico completo
Quanto mais detalhado for o briefing, mais precisa tende a ser a análise de viabilidade da solda orbital.
Reúna, sempre que disponíveis, os seguintes dados:
- material e especificação dos tubos e conexões;
- padrão dimensional OD e diâmetros envolvidos;
- espessuras, tolerâncias e tipo de junta;
- quantidade estimada de juntas;
- desenhos, isométricos, memoriais ou outros documentos do projeto;
- posição de soldagem, acesso ao local e espaço disponível para o equipamento;
- condições de fabricação, montagem ou manutenção;
- necessidade de purga interna e requisitos para proteção gasosa;
- critérios de aceitação, inspeção e documentação;
- requisitos normativos aplicáveis ao sistema;
- condições de campo que possam influenciar limpeza, alinhamento e preparação das peças.
Essas informações ajudam a distinguir uma demanda adequada à soldagem orbital de uma situação que exige outro arranjo de processo.
Também permitem avaliar previamente se a geometria, o acesso e a repetição das juntas são compatíveis com o equipamento e com o procedimento previsto.
Pergunte como o processo será controlado
Ao avaliar uma empresa, peça que ela explique de forma objetiva como pretende executar o serviço.
Na solda orbital, o cabeçote ou dispositivo realiza o movimento circunferencial ao redor do tubo, mas a automatização ou mecanização não elimina a necessidade de preparação, regulagem e acompanhamento técnico.
Entre as perguntas relevantes estão:
- O método previsto será TIG orbital ou outra configuração compatível com o projeto?
- Como serão definidos e controlados a corrente e a velocidade de soldagem?
- Qual será a estratégia para manter o arco estável e controlar o aporte térmico?
- Que gás de proteção será utilizado e como será verificada a proteção da região da junta?
- A purga interna é necessária para proteger a face interna da solda neste caso?
- Como serão preparados, limpos, alinhados e ajustados os tubos e as conexões?
- Quais registros ou verificações poderão ser disponibilizados durante a execução?
- Quais inspeções são aplicáveis conforme a especificação do cliente e do sistema?
A purga interna, quando exigida pelo projeto, tem a função de proteger a região interna da junta durante a soldagem.
Sua necessidade não deve ser presumida de maneira universal, ela depende do material, da aplicação, do nível de acabamento interno e dos requisitos definidos para a tubulação.
O correto é confirmar essa condição durante a análise técnica.
Também é importante compreender que solda orbital não significa simplesmente acionar um equipamento automático.
A configuração adequada depende da combinação entre diâmetro, espessura, material, junta, consumíveis quando aplicáveis, gás, acesso e parâmetros.
Uma equipe qualificada deve ser capaz de explicar essas relações sem reduzir a avaliação a um único fator.
Avalie experiência, método e capacidade de adaptação
A experiência prática da equipe deve ser analisada em conjunto com a capacidade de compreender as necessidades específicas do projeto.
Um fornecedor tecnicamente adequado precisa ouvir o escopo, identificar informações ausentes, levantar riscos de execução e propor uma abordagem compatível com a realidade da instalação.
Na prática, procure sinais como:
- perguntas técnicas pertinentes antes da definição do serviço;
- clareza na identificação de materiais, dimensões e condições de acesso;
- definição prévia do método e dos controles necessários;
- atenção à limpeza, ao alinhamento e à proteção gasosa;
- capacidade de tratar fabricação, montagem ou manutenção conforme o contexto;
- disposição para alinhar critérios de inspeção e documentação;
- procedimento de execução definido para as condições do projeto;
- possibilidade de manter rastreabilidade disponível quando isso fizer parte do escopo;
- compromisso com segurança, qualidade e precisão, sem prometer resultados que ainda não foram tecnicamente avaliados.
A aparência do cordão é um elemento importante, mas não basta para comprovar a conformidade de uma junta.
Uniformidade visual, continuidade, ausência de descontinuidades aparentes e acabamento compatível com a aplicação devem ser avaliados junto dos requisitos do projeto e das inspeções aplicáveis.
A aceitação final depende da especificação adotada, não apenas da percepção visual.
Conheça a atuação da Jota Soldas
A Jota Soldas atua desde 2019 nos segmentos de soldagem, fabricação e montagem industrial, acumulando experiência no setor de soldagem.
A empresa oferece a Solda OD, ou soldagem orbital aplicada a tubos padrão Outside Diameter em aço inoxidável, com foco em precisão, repetibilidade e estanqueidade conforme as necessidades técnicas do projeto.
Sua atuação abrange atendimento em âmbito nacional e soluções personalizadas para diferentes demandas industriais.
Além da soldagem de tubos e conexões, o portfólio informado inclui fabricação de estruturas metálicas, fabricação de skids para bombas, montagem industrial e manutenção industrial.
Essa amplitude pode ser relevante quando a solda orbital está integrada a uma entrega maior, como a montagem ou a manutenção de uma tubulação.
O diferencial apresentado pela Jota Soldas está no atendimento personalizado, na busca por compreender cada projeto e no desenvolvimento de soluções sob medida.
A empresa prioriza qualidade, segurança e precisão e conta com corpo técnico especializado para atender demandas que exigem rigor técnico e conformidade com requisitos definidos pelo cliente.
Esses atributos devem ser confirmados e detalhados na análise do escopo, especialmente quando houver exigências específicas de procedimento, inspeção ou documentação.
Solicite uma análise técnica antes de fechar o escopo
Para iniciar uma avaliação, encaminhe à Jota Soldas o máximo possível de informações sobre a aplicação.
Solicite que sejam confirmados, diretamente com a empresa:
- materiais, padrão dimensional OD, diâmetros e espessuras;
- quantidade e configuração das juntas;
- desenhos, isométricos e condições de acesso;
- método de soldagem previsto;
- controle de corrente, velocidade e demais parâmetros relevantes;
- proteção gasosa e eventual necessidade de purga interna;
- preparação, alinhamento e limpeza das juntas;
- requisitos normativos e critérios de aceitação;
- inspeções aplicáveis e documentos que fazem parte da entrega;
- condições de execução em fabricação, montagem ou manutenção;
- prazo, condições comerciais e demais pontos contratuais.
Prazos e condições comerciais não devem ser presumidos, pois dependem do escopo, da quantidade de juntas, da complexidade da montagem, dos documentos fornecidos e das condições de execução.
A confirmação precisa ser feita diretamente com a empresa após a análise técnica.
Uma consulta bem estruturada também ajuda a identificar se o serviço envolve apenas a soldagem das juntas ou se precisa incluir preparação, montagem, fabricação de componentes, adequações em campo, inspeções ou manutenção.
Essa definição evita lacunas no escopo e favorece uma contratação mais transparente.
Para saber mais sobre Solda orbital
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

