Galeria




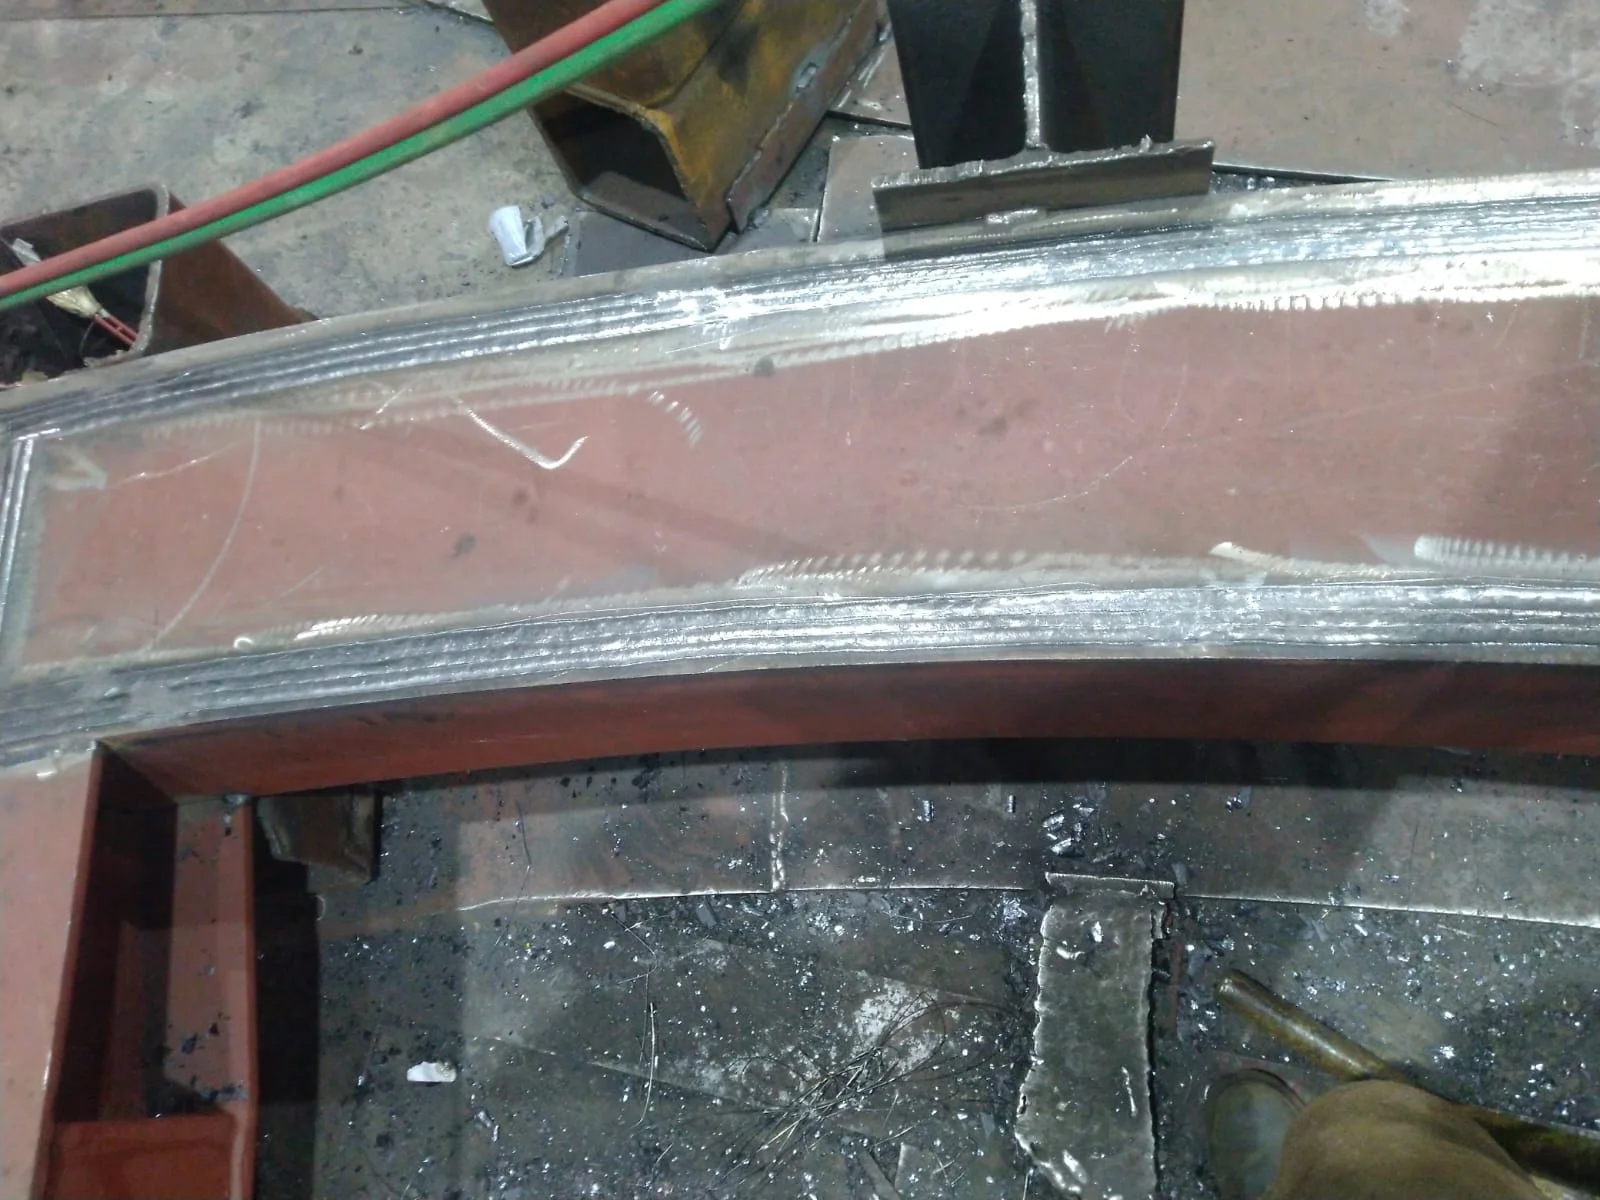
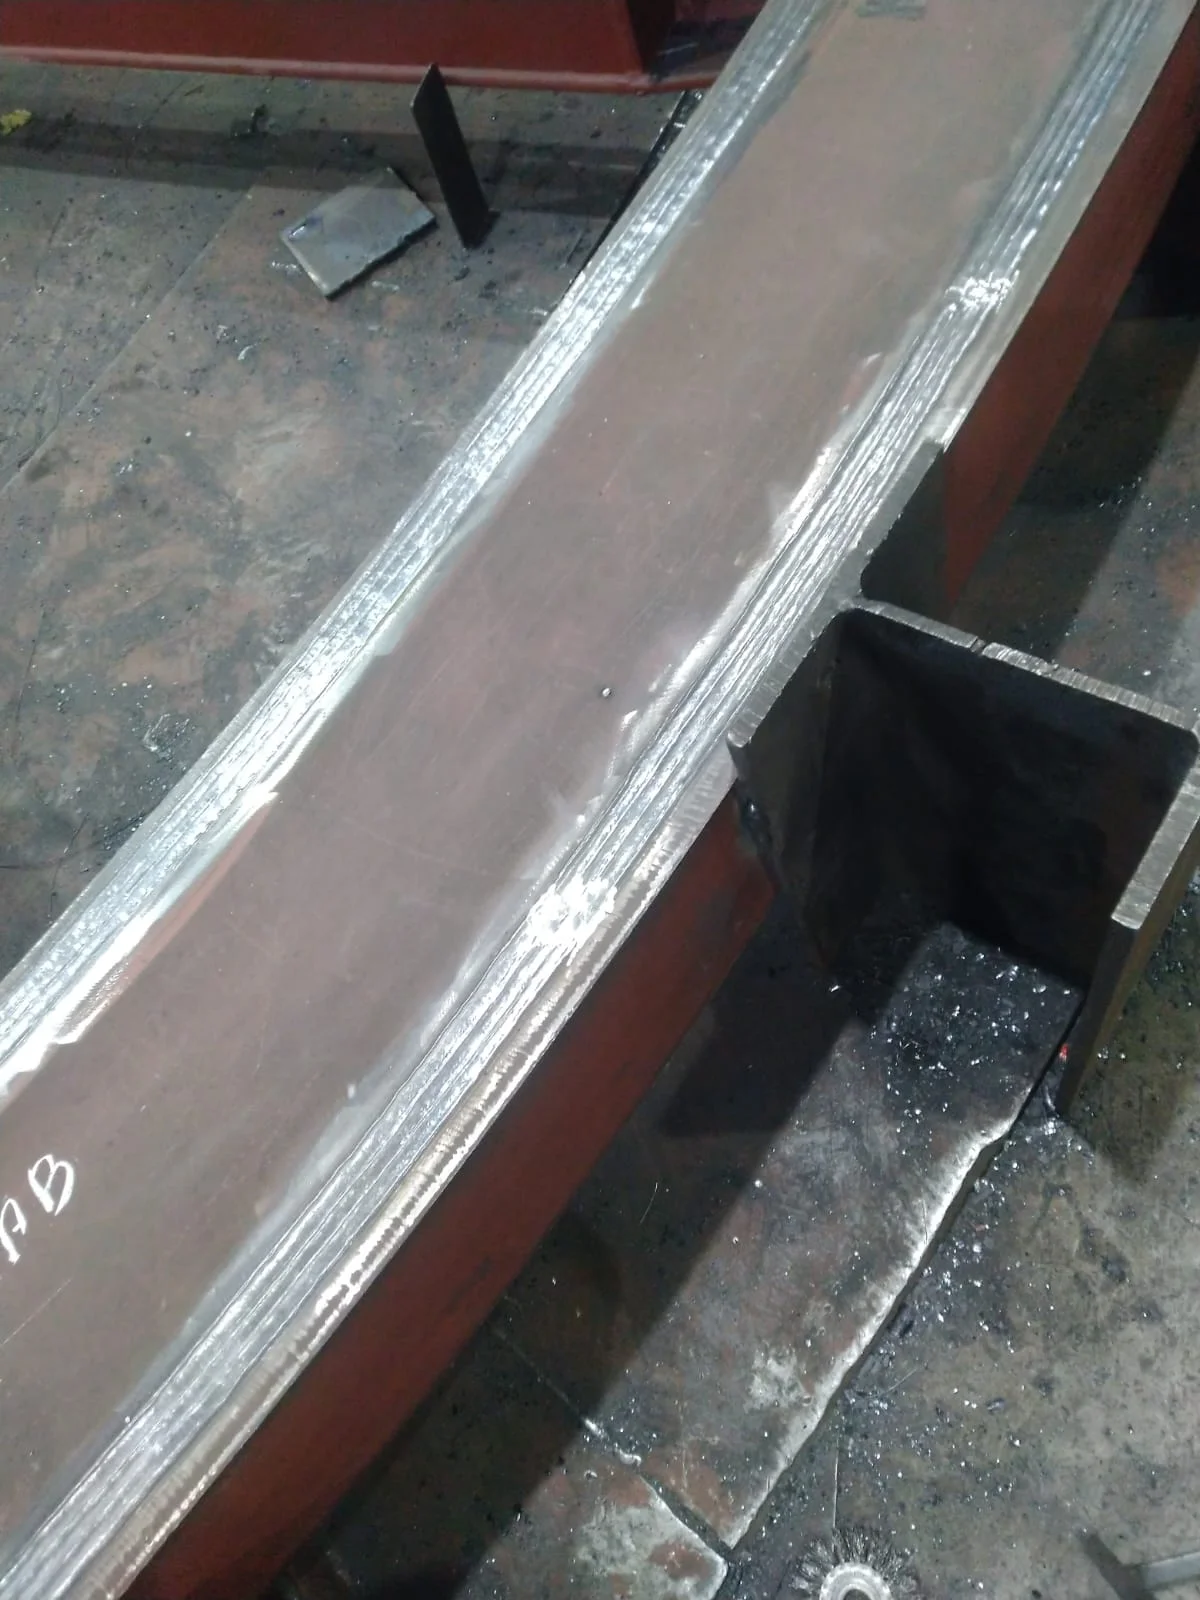
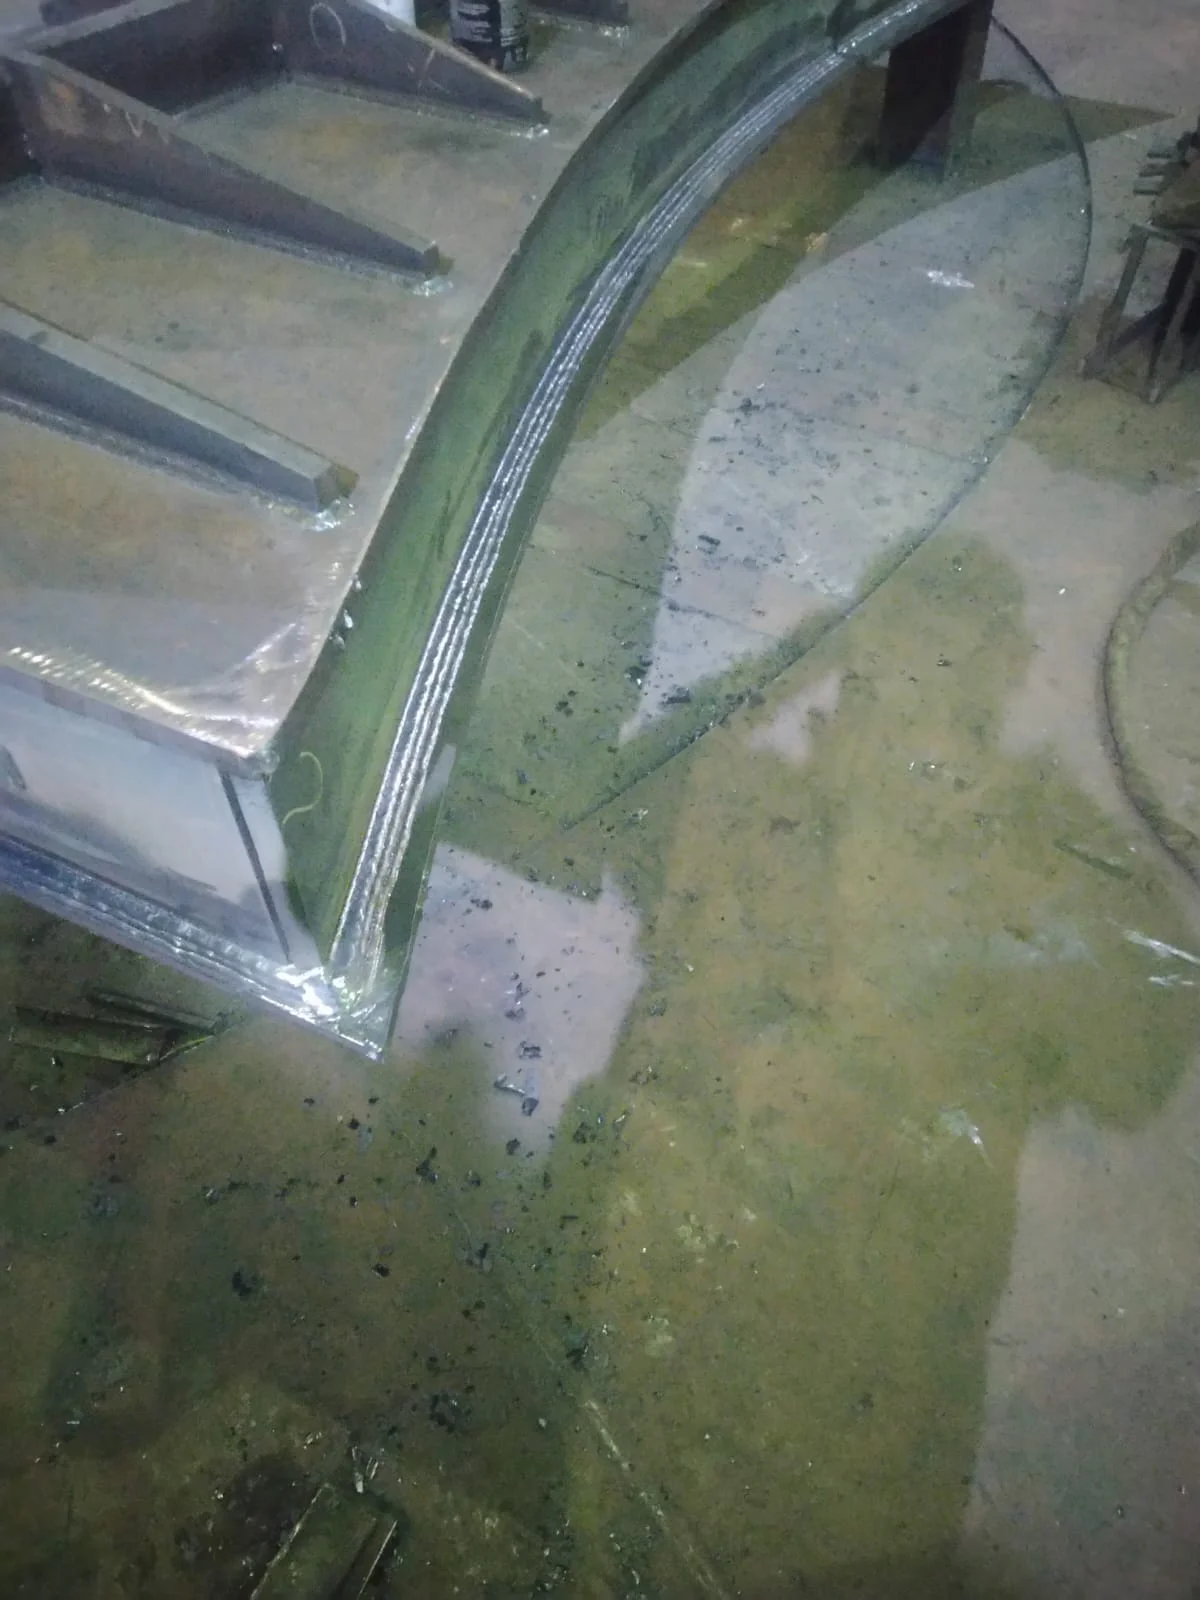
Clique nas imagens para ampliar
O que é solda FCAW industrial e como o processo funciona?
A solda FCAW industrial é realizada pelo processo Flux Cored Arc Weldingconhecido em português como soldagem com arame tubular.
Trata-se de um processo de soldagem a arco elétrico que utiliza um arame-eletrodo contínuo, com formato tubular e preenchido internamente por fluxo.
Ao ser fundido, o arame forma o metal de adição que une as peças metálicas e o fluxo contribui para estabilizar o arco e proteger a poça de fusão.
Como o processo funciona?
A fonte de soldagem fornece corrente elétrica para o sistema, enquanto o alimentador conduz o arame tubular de forma contínua até a tocha.
Quando o arame se aproxima da peça, estabelece-se um arco elétrico entre o eletrodo e o metal de base.
O calor produzido pelo arco funde parte do arame e das superfícies da junta, formando uma poça de fusão que se solidifica e origina a junta soldada.
Durante a fusão, os componentes do fluxo presentes no núcleo do arame podem auxiliar na proteção do metal líquido, na estabilização do arco e na formação de escória sobre o cordão.
Após o resfriamento, essa escória geralmente precisa ser removida antes de uma nova camada ou da inspeção visual da solda, conforme o procedimento aplicável.
Arame autoprotegido e proteção gasosa
O FCAW pode ser executado com arame autoprotegido ou com arame que utiliza gás de proteção externo.
No primeiro caso, a proteção necessária ao arco e à poça de fusão é produzida principalmente pelos componentes do fluxo durante a queima e a fusão do consumível.
Essa configuração pode ser útil em determinadas operações externas, nas quais o vento dificulta a manutenção de uma proteção gasosa estável.
Na configuração com proteção gasosa, um gás é fornecido por meio da tocha para auxiliar a proteção da região soldada contra a atmosfera.
A escolha entre arame autoprotegido e protegido por gás depende da especificação do consumível, do material, da posição de soldagem, do ambiente de execução, do controle desejado e dos requisitos do projeto.
Portanto, não se deve selecionar a configuração apenas pela expectativa de maior velocidade.
Principais elementos do processo FCAW
- Fonte de soldagem: fornece a energia elétrica necessária para estabelecer e manter o arco.
- Alimentador de arame: conduz o arame tubular continuamente até a tocha.
- Arame-eletrodo tubular: atua como metal de adição e contém o fluxo em seu núcleo.
- Fluxo: contribui para a estabilidade do arco e para a proteção da poça de fusão, conforme o tipo de arame.
- Tocha e cabos: direcionam o arame e a corrente até a junta.
- Peça e junta: recebem o metal fundido e determinam parte das condições de execução.
- Proteção gasosa: pode ser utilizada quando prevista para o tipo de arame e para o procedimento.
- Escória: pode se formar sobre o cordão e deve ser removida quando necessário.
- Parâmetros de soldagem: incluem variáveis como corrente, tensão, velocidade de alimentação, velocidade de deslocamento e distância entre o bico de contato e a peça.
A obtenção de uma junta consistente depende da combinação entre consumível, preparação da junta, regulagem do equipamento, técnica do operador e condições do projeto.
Por isso, a aplicação do FCAW deve seguir as especificações técnicas e os procedimentos definidos para cada serviço.
Principais aplicações da soldagem com arame tubular na indústria
A soldagem com arame tubular, ou FCAW, é utilizada em diferentes atividades industriais porque combina alimentação contínua do arame, boa capacidade de deposição e adaptação a estruturas de diversos formatos.
A escolha da configuração autoprotegida ou com proteção gasosa depende do material, da geometria da junta, da posição de soldagem, do ambiente e das exigências definidas para o projeto.
Aplicações em estruturas metálicas e componentes industriais
O processo pode ser empregado na fabricação e na união de estruturas metálicas, componentes soldados e conjuntos destinados a aplicações industriais.
Entre os exemplos estão suportes, bases, reforços, treliças, armações, plataformas, subconjuntos e outros elementos cuja execução exija união permanente entre partes metálicas.
Em estruturas de maior porte, a alimentação contínua favorece a execução de cordões extensos e pode reduzir interrupções associadas à troca frequente de eletrodos.
Ainda assim, a produtividade não deve ser analisada isoladamente, o resultado depende da preparação da junta, da regulagem do equipamento, da seleção do consumível e do controle da execução.
Soldagem de chapas, perfis, tubos e peças metálicas
O arame tubular pode ser aplicado à soldagem de chapas, perfis, tubos e peças metálicas, desde que o procedimento seja compatível com o material, a espessura, o tipo de junta e a posição de soldagem.
A preparação adequada das superfícies e o correto alinhamento das partes são importantes para favorecer a fusão, a penetração e a regularidade do cordão.
Em chapas e perfis, o processo pode atender tanto à união de elementos quanto à fabricação de conjuntos soldados.
Em tubos e componentes de geometria variável, a execução exige atenção adicional à acessibilidade, à posição da tocha, ao controle da poça de fusão e à sequência de soldagem, especialmente quando há risco de deformação ou dificuldade de acesso à junta.
Fabricação, montagem, recuperação e reparação
Na fabricação industrial, o FCAW pode ser utilizado para produzir estruturas e componentes a partir de peças previamente cortadas, ajustadas e posicionadas.
Na montagem, pode contribuir para a união de elementos no local de instalação, desde que as condições de segurança, acesso, proteção do processo e controle da qualidade sejam adequadas.
O processo também pode ser considerado em atividades de recuperação e reparação de componentes metálicos.
Nesses casos, é necessário avaliar previamente a condição da peça, a extensão do desgaste ou dano, a compatibilidade do metal de adição e a necessidade de preparação, remoção de material comprometido, usinagem ou inspeção posterior.
A aplicação não deve ser definida apenas pela disponibilidade do equipamento ou pela velocidade de deposição.
Exemplos de cenários de oficina e campo
Em uma oficina, o arame tubular pode ser usado na fabricação seriada ou sob medida de conjuntos metálicos, na união de chapas e perfis e na execução de componentes que permitam melhor controle do posicionamento, da limpeza e da proteção durante a soldagem.
Em campo, configurações com arame tubular autoprotegido podem ser consideradas quando a movimentação de cilindros ou a manutenção de uma proteção gasosa externa forem pouco convenientes.
Porém, vento, umidade, contaminação, acesso restrito e condições de segurança podem influenciar a escolha do processo e exigir medidas de controle específicas.
De forma geral, a aplicação mais adequada deve ser definida a partir do escopo técnico, do desenho ou procedimento aplicável, dos materiais envolvidos, do volume de solda, das posições de execução e dos critérios de inspeção.
Para projetos industriais, uma avaliação técnica ajuda a verificar se o FCAW atende às condições reais de fabricação, montagem, recuperação ou reparação.
Vantagens e limitações do processo FCAW
A soldagem FCAW, ou soldagem com arame tubular, combina alimentação contínua do consumível com um núcleo fluxante que contribui para a proteção e a estabilidade do arco.
Essa configuração pode oferecer ganhos relevantes em operações industriais, mas a escolha do processo deve considerar o material, a espessura, a posição de soldagem, o ambiente e os requisitos definidos para a junta.
Principais vantagens
- Alimentação contínua do arame: reduz as interrupções associadas à troca frequente de eletrodos e favorece uma sequência de trabalho mais uniforme.
- Maior produtividade potencial: a alimentação mecanizada e a capacidade de deposição do arame tubular podem tornar o processo adequado para volumes significativos de solda.
- Boa taxa de deposição: quando os parâmetros, o consumível e a preparação estão corretamente ajustados, é possível depositar mais metal de solda em determinado período do que em processos manuais com consumível descontínuo.
- Penetração e capacidade de preenchimento: o FCAW pode atender juntas que exigem bom preenchimento e penetração, desde que a configuração do processo seja compatível com o projeto.
- Versatilidade de aplicação: pode ser empregado em estruturas metálicas, chapas, perfis, tubos e componentes industriais, incluindo atividades de fabricação, montagem, recuperação e reparação.
- Opções para diferentes ambientes: arames autoprotegidos podem ser considerados em determinadas atividades externas, enquanto arames protegidos por gás podem ser usados quando as condições de proteção e controle do arco são favoráveis.
- Adequação a operações industriais: o processo pode ser integrado a rotinas de fabricação e montagem quando há procedimento definido, equipamentos compatíveis e controle adequado da execução.
Taxa de deposição e penetração: o que realmente determina o ganho?
A taxa de deposição não depende apenas do uso de arame tubular.
Ela é influenciada por fatores como corrente, tensão, velocidade de soldagem, diâmetro e tipo do arame, extensão livre do eletrodo, posição da junta, acesso à região soldada e capacidade do operador ou do sistema de alimentação.
A penetração também resulta da combinação entre parâmetros elétricos, geometria da junta, preparação das bordas, distância entre as peças e técnica de condução.
Uma regulagem inadequada pode causar falta de fusão, mordeduras, excesso de respingos ou perfil irregular, mesmo quando o processo apresenta potencial de alta produtividade.
Por isso, produtividade deve ser analisada junto com estabilidade do arco, qualidade do cordão, retrabalho e necessidade de inspeção.
Limitações e pontos de atenção
- Fumos e gases: a operação pode gerar fumos metálicos e gases que exigem avaliação das condições do ambiente, ventilação adequada e medidas de controle compatíveis com a atividade.
- Formação de escória: o fluxo do arame pode formar escória sobre o cordão. A remoção e a limpeza entre passes são importantes para reduzir o risco de inclusões e descontinuidades.
- Sensibilidade aos parâmetros: corrente, tensão, velocidade de alimentação, velocidade de deslocamento e stick-out precisam ser compatibilizados com o consumível, a junta e o material.
- Influência da preparação: sujeira, óleo, umidade, óxidos, desalinhamento ou abertura inadequada da junta podem comprometer a fusão e a integridade da solda.
- Respingos e acabamento: regulagem inadequada, técnica inconsistente ou incompatibilidade entre consumível e aplicação podem aumentar respingos e elevar o trabalho de limpeza.
- Dependência da posição e do acesso: a posição de soldagem, o espaço disponível e a necessidade de controle do banho podem limitar a produtividade ou exigir outra configuração de execução.
- Proteção contra vento quando há gás: em configurações protegidas por gás, correntes de ar podem prejudicar a proteção da poça de fusão e favorecer porosidade. O ambiente deve ser avaliado antes da execução.
- Controle operacional: o ganho de velocidade não substitui a necessidade de procedimento, preparação, inspeção e rastreabilidade definidos para o projeto.
Quando o FCAW pode não ser a melhor alternativa?
O processo pode não ser a escolha mais adequada quando a aplicação exige baixo nível de fumos ou de respingos, acabamento com pouca ou nenhuma escória, controle específico da entrada de calor, elevada mobilidade sem fonte de proteção gasosa ou execução em condições que dificultem a remoção da escória.
Também é necessário avaliar situações em que o volume de solda é pequeno, o acesso é muito restrito, a posição torna o controle do banho mais difícil ou o material e a espessura demandam um procedimento diferente.
Nesses casos, MIG/MAG, eletrodo revestido ou outro processo de soldagem pode ser tecnicamente mais conveniente, dependendo da especificação aplicável.
A decisão não deve ser baseada apenas na velocidade de alimentação do arame.
O processo mais produtivo no equipamento pode deixar de ser o mais eficiente quando aumenta o retrabalho, dificulta a inspeção, exige preparação incompatível com a operação ou não atende aos requisitos da junta.
Quadro de decisão: benefícios e pontos de atenção!
| Critério | Possível benefício do FCAW | Ponto de atenção |
|---|---|---|
| Volume de solda | A alimentação contínua pode favorecer operações com grande quantidade de deposição | A produtividade real depende de parâmetros, posição, acesso e preparo |
| Interrupções | Reduz paradas relacionadas à troca de eletrodos consumíveis | Ainda podem ocorrer paradas para limpeza de escória, ajustes e inspeções |
| Penetração | Pode oferecer boa penetração em configurações adequadas | Regulagem incorreta pode causar falta de fusão ou perfil inadequado |
| Ambiente externo | O arame autoprotegido pode ser considerado em determinadas condições de campo | Vento, umidade e acesso devem ser avaliados; a configuração protegida por gás requer proteção contra correntes de ar |
| Acabamento | Pode atender estruturas e componentes industriais com controle apropriado | Escória e respingos podem aumentar a necessidade de limpeza e acabamento |
| Preparação | É aplicável a diferentes juntas e componentes quando o procedimento é compatível | Limpeza, alinhamento e geometria da junta influenciam diretamente o resultado |
| Seleção do processo | Oferece alternativa produtiva para fabricação, montagem e reparação | A decisão deve considerar material, espessura, posição, inspeção e requisitos técnicos |
Solda FCAW industrial: critérios técnicos e aplicações
Na prática, o FCAW tende a ser mais vantajoso quando o projeto possui volume relevante de soldagem, acesso suficiente para a tocha, consumível compatível e condições para controlar fumos, escória e parâmetros.
A Jota Soldas avalia a aplicação conforme as necessidades apresentadas pelo cliente e pode orientar uma solução personalizada para fabricação, montagem, adequação ou manutenção industrial, sempre com base no escopo e nas especificações técnicas aplicáveis.
FCAW, MIG/MAG e eletrodo revestido: diferenças essenciais
FCAW, MIG/MAG e eletrodo revestido são processos de soldagem a arco elétrico, mas utilizam consumíveis e formas de proteção diferentes.
A escolha não deve considerar apenas a velocidade de execução, material, espessura, posição de soldagem, ambiente, acessibilidade, requisitos de inspeção e procedimento aplicável também influenciam o resultado.
Comparação entre os processos!
| Processo | Consumível | Proteção da poça de fusão | Produtividade e interrupções | Considerações de uso |
|---|---|---|---|---|
| FCAW | Arame tubular contínuo com núcleo fluxante | Pode ser fornecida pelo próprio fluxo ou combinada com gás de proteção, conforme o consumível | Alimentação contínua e potencial para elevada taxa de deposição; há menor necessidade de paradas para troca de eletrodo | Adequado a estruturas metálicas, chapas, perfis, tubos e componentes industriais quando o procedimento e o consumível são compatíveis |
| MIG/MAG | Arame maciço contínuo | Gás de proteção externo | Alimentação contínua e boa produtividade; exige fornecimento e controle adequados do gás | Pode ser uma alternativa eficiente quando o ambiente e as condições de proteção gasosa são favoráveis |
| Eletrodo revestido SMAW | Eletrodo consumível revestido em unidades individuais | Gases e escória gerados pelo revestimento | Exige interrupções para substituição do eletrodo e remoção da escória entre passes | Oferece flexibilidade operacional e pode ser útil em locais de acesso restrito ou com menor estrutura para alimentação contínua |
Solda FCAW industrial: critérios técnicos e aplicações
No FCAW, o arame-eletrodo possui um núcleo preenchido com fluxo.
Durante a soldagem, esse fluxo contribui para a estabilização do arco e para a proteção da região fundida, além de formar escória que precisa ser removida quando aplicável.
Existem configurações autoprotegidas e configurações que utilizam gás externo; portanto, o processo não deve ser definido apenas pelo nome arame tubular.
No MIG/MAG, o arame maciço não possui núcleo fluxante equivalente.
A proteção depende do gás fornecido externamente e da manutenção de uma cobertura adequada sobre a poça de fusão.
Correntes de ar e falhas no fornecimento podem comprometer essa proteção.
No eletrodo revestido, o revestimento do eletrodo participa da proteção do arco e da poça de fusão.
Como o consumível é utilizado em segmentos individuais, a operação inclui trocas frequentes, abertura de novos eletrodos e remoção da escória conforme a sequência de soldagem.
Ambiente de execução e mobilidade
A escolha do processo muda quando a soldagem ocorre em oficina, área externa ou local de campo.
O MIG/MAG e determinadas configurações de FCAW com proteção gasosa dependem de condições que preservem a proteção externa.
Ventilação intensa ou correntes de ar podem exigir barreiras, ajustes operacionais ou reavaliação do método.
O FCAW autoprotegido pode facilitar determinadas atividades externas por não depender da mesma forma de um cilindro e de uma linha de gás para proteger o arco.
Isso não elimina a necessidade de avaliar vento, acesso, segurança, geração de fumos, posição de soldagem e requisitos do procedimento.
O eletrodo revestido costuma oferecer mobilidade por utilizar equipamento relativamente simples e consumível portátil, mas a produtividade pode ser afetada pelas interrupções para troca de eletrodos e limpeza entre passes.
Em locais confinados ou de acesso difícil, essa flexibilidade pode pesar mais do que a velocidade potencial de deposição.
Como escolher o processo?
A seleção deve começar pelos requisitos da junta e pelas condições reais de execução:
- Material: verificar a compatibilidade entre metal de base, consumível, proteção e procedimento de soldagem.
- Espessura e geometria: considerar preparação da junta, volume de metal a depositar, necessidade de passes e controle do aporte térmico.
- Posição de soldagem: confirmar se o consumível e o processo são adequados à posição prevista, pois a fluidez da poça e a formação de escória influenciam o controle.
- Ambiente: avaliar vento, acesso à junta, disponibilidade de gás, espaço para movimentação e possibilidade de realizar a operação em oficina ou em campo.
- Volume de solda: em trabalhos extensos, a alimentação contínua do FCAW ou do MIG/MAG pode reduzir interrupções; esse ganho precisa ser validado junto aos demais requisitos.
- Qualidade e inspeção: definir o nível de controle necessário, os critérios de aceitação e as inspeções previstas para a junta.
- Equipamentos e consumíveis: confirmar disponibilidade, regulagem, armazenamento e condições de uso antes do início da execução.
- Procedimento aplicável: utilizar parâmetros e consumíveis compatíveis com o projeto, o material, a junta e a posição de soldagem.
Velocidade não é o único critério
Escolher o processo apenas pela velocidade pode gerar retrabalho, excesso de respingos, inclusões de escória, porosidade, falta de fusão ou dificuldade de controle da junta.
Uma taxa de deposição elevada só representa vantagem quando o processo mantém condições adequadas de proteção, penetração, perfil do cordão e integridade requerida.
Em uma análise técnica, o FCAW pode ser considerado quando a alimentação contínua, a produtividade e a versatilidade do arame tubular atendem ao escopo.
O MIG/MAG pode ser preferível quando a proteção gasosa é controlável e o arame maciço se ajusta aos requisitos da aplicação.
O eletrodo revestido pode ser mais conveniente quando mobilidade, simplicidade operacional ou acesso à junta têm prioridade.
Para uma decisão confiável, o ideal é comparar os três processos com base no desenho ou escopo, nos materiais, nas dimensões, no volume de solda, no ambiente de execução e nos requisitos de inspeção.
A Jota Soldas atua com soldagem, fabricação e montagem industrial e pode avaliar a necessidade apresentada para indicar uma solução personalizada, sem substituir a validação técnica específica do projeto.
Como escolher arame, fluxo e proteção para cada projeto?
A seleção do consumível no processo FCAW não deve ser feita apenas pela disponibilidade do arame ou pela velocidade desejada.
O tipo de núcleo fluxante, a necessidade de proteção gasosa, o material de base, a espessura, a posição de soldagem e as condições do ambiente precisam ser compatíveis com o procedimento definido para o projeto.
Papel do núcleo fluxante na estabilização e proteção da solda
O arame tubular possui um núcleo preenchido com fluxo.
Durante a soldagem, esse fluxo participa da estabilização do arco e contribui para a formação da proteção necessária ao banho de fusão.
Conforme o consumível utilizado, também pode favorecer a formação de escória e ajudar a controlar características do arco, da transferência metálica e do cordão.
A função exata do fluxo varia conforme a classificação e a especificação do arame.
Por isso, não é adequado escolher um consumível somente com base no diâmetro ou na aparência do arame.
A ficha técnica do fabricante e o procedimento de soldagem devem orientar a aplicação, os parâmetros e os cuidados necessários para remover a escória entre passes.
Arame autoprotegido ou protegido por gás
No FCAW autoprotegido, os gases e a escória formados pelo fluxo fornecem a proteção do arco e do metal fundido, dispensando o uso de gás de proteção externo.
Essa configuração pode ser útil em determinadas operações de campo, especialmente quando o vento ou a mobilidade tornam mais difícil manter uma proteção gasosa externa estável.
Ainda assim, a aplicação deve considerar as condições reais do local e as orientações do consumível.
No FCAW com proteção gasosa, além da ação do fluxo, utiliza-se um gás externo para proteger a região da solda contra a atmosfera.
O controle da vazão, a escolha do gás indicado e a proteção contra correntes de ar passam a ser fatores importantes.
Uma proteção inadequada pode favorecer descontinuidades, como porosidade, mesmo quando os demais parâmetros parecem corretos.
A escolha entre arame autoprotegido e arame com proteção gasosa depende do procedimento, do material, da posição, do ambiente, do nível de controle disponível e dos requisitos de qualidade.
Nenhuma das configurações é universalmente superior.
Critérios gerais para selecionar o consumível
Antes de definir o arame e a proteção, é recomendável verificar:
- Material de base: o consumível deve ser compatível com a composição e as características do material que será soldado.
- Espessura e tipo de junta: dimensões, abertura, geometria e acesso influenciam a energia necessária e a capacidade de deposição.
- Posição de soldagem: alguns consumíveis são mais adequados a determinadas posições e exigem controle específico da poça de fusão.
- Requisito do cordão: penetração, perfil, acabamento, taxa de deposição e controle de respingos devem ser avaliados em conjunto.
- Ambiente de execução: vento, umidade, restrição de espaço e possibilidade de movimentação interferem na escolha da proteção.
- Equipamento disponível: fonte, alimentador, tocha, cabos e sistema de gás precisam ser compatíveis com a configuração selecionada.
- Requisitos de inspeção: quando o projeto exigir controle visual ou ensaios complementares, o consumível e o procedimento devem atender aos critérios aplicáveis.
- Armazenamento e manuseio: o consumível deve ser mantido conforme as instruções do fabricante para evitar alterações que prejudiquem a estabilidade e a qualidade da solda.
A seleção também deve considerar o equilíbrio entre produtividade e controle.
Um arame com alta taxa de deposição pode ser vantajoso em juntas de maior volume, mas não elimina a necessidade de ajuste correto, limpeza, controle térmico e inspeção.
Compatibilidade entre consumível, material e posição
A compatibilidade não se limita ao metal de base.
É necessário verificar se o consumível atende à junta, à posição de soldagem e às condições de execução previstas.
Uma escolha adequada para uma soldagem predominantemente plana pode não oferecer o mesmo controle em posições vertical ou sobrecabeça.
Em peças de maior espessura ou em juntas com exigência de penetração, a preparação, o ajuste e a sequência de passes devem ser avaliados junto com o arame.
Em chapas ou componentes mais finos, o controle da energia de soldagem e da velocidade de deslocamento ganha importância para reduzir o risco de deformação ou perfuração.
Também é importante considerar a compatibilidade entre o consumível e os gases utilizados quando a configuração exigir proteção externa.
A vazão, o posicionamento da tocha e a proteção contra correntes de ar precisam ser suficientes para preservar o banho de fusão sem criar turbulência excessiva.
Validação antes da execução
Antes de iniciar a soldagem, a especificação técnica do projeto deve ser confrontada com a documentação do consumível e com o procedimento aplicável.
Essa validação deve confirmar, no mínimo, a compatibilidade do arame com o material, a configuração de proteção, a faixa de parâmetros indicada, a posição de soldagem e os critérios de aceitação da junta.
Quando houver desenho, procedimento, escopo ou requisito específico do cliente, esses documentos devem prevalecer sobre escolhas baseadas apenas em prática habitual.
Testes preliminares ou soldas de qualificação podem ser necessários conforme a criticidade e as exigências do projeto.
Na Jota Soldas, a definição da solução pode ser analisada a partir das características e do escopo apresentados pelo cliente.
Para solicitar uma avaliação técnica e um orçamento personalizado, é importante disponibilizar informações sobre material, dimensões, volume de solda, posição, ambiente de execução e requisitos de inspeção.
Assim, a escolha do arame, do fluxo e da proteção pode ser alinhada às necessidades reais da fabricação, montagem, adequação ou manutenção industrial.
Preparação das peças, parâmetros e controle da qualidade
A consistência da soldagem FCAW começa antes da abertura do arco.
A preparação das peças, a seleção dos parâmetros e o controle das descontinuidades devem ser definidos conforme o material, a espessura, o tipo de junta, a posição de soldagem e o procedimento aplicável ao projeto.
Por isso, não existe um conjunto universal de regulagens que possa ser transferido automaticamente entre diferentes trabalhos.
Limpeza, ajuste, alinhamento e preparação das juntas
As superfícies devem estar livres de contaminantes que possam comprometer a estabilidade do arco ou introduzir descontinuidades no metal de solda.
Óleo, graxa, umidade, tinta, carepa, ferrugem solta e resíduos de corte são exemplos de contaminantes que podem exigir remoção antes da soldagem.
O método de limpeza deve ser compatível com o material e com os requisitos do serviço.
Também é importante verificar:
- preparação do chanfro, quando prevista no projeto;
- abertura e geometria da junta;
- alinhamento e nivelamento das peças;
- ponteamento e sequência de montagem;
- ausência de folgas ou desalinhamentos fora do limite definido;
- acessibilidade para a tocha e visibilidade da poça de fusão;
- remoção de rebarbas, escória e resíduos provenientes de operações anteriores.
Um ajuste inadequado pode alterar a quantidade de metal necessária, favorecer falta de fusão, aumentar respingos e provocar deformações.
Em juntas de maior responsabilidade, a preparação deve ser conferida antes da execução e relacionada ao desenho, à especificação técnica ou ao procedimento de soldagem aplicável.
Influência de corrente, tensão, velocidade e stick-out
A corrente influencia principalmente a taxa de fusão e a quantidade de metal depositado.
A tensão interfere no comprimento do arco e no perfil do cordão, enquanto a velocidade de soldagem afeta o aporte térmico por unidade de comprimento, a largura do cordão e a possibilidade de haver deposição insuficiente ou excesso de calor.
O stick-out, que corresponde ao comprimento livre do arame entre o bico de contato e a peça, também interfere no aquecimento do eletrodo, na estabilidade do arco e na transferência do metal.
Alterações excessivas nessa distância podem modificar a penetração e a regularidade do cordão, mesmo quando a corrente e a tensão permanecem configuradas.
Na prática, os parâmetros devem ser avaliados em conjunto.
Entre os fatores que precisam ser considerados estão:
- tipo e diâmetro do arame tubular;
- classificação e aplicação do consumível;
- material de base;
- espessura e geometria da junta;
- posição de soldagem;
- utilização de arame autoprotegido ou proteção gasosa;
- velocidade de deslocamento;
- comprimento do arco e stick-out;
- sequência de passes e temperatura entre passes, quando aplicável.
A regulagem deve ser confirmada por teste, referência técnica ou procedimento aprovado para o serviço.
Aumentar a velocidade sem avaliar a fusão, por exemplo, pode reduzir o aporte térmico e gerar descontinuidade.
Da mesma forma, elevar a corrente ou reduzir excessivamente a velocidade pode aumentar o volume de respingos, a deformação e o risco de perfuração em materiais ou espessuras mais sensíveis.
Controle de respingos, escória, porosidade e falta de fusão
Respingos em excesso podem indicar combinação inadequada de corrente, tensão, stick-out, velocidade de deslocamento, vazão de gás quando aplicável ou condição de limpeza da junta.
A regulagem correta, a manutenção da distância apropriada e a condução uniforme da tocha ajudam a reduzir esse problema, mas a quantidade aceitável deve ser avaliada conforme o procedimento e o acabamento exigido.
A escória formada pelo fluxo deve ser removida entre os passes quando o procedimento exigir mais de uma camada.
Resíduos retidos entre passes podem se tornar inclusões e comprometer a integridade da junta.
A remoção deve ser acompanhada de limpeza e inspeção visual antes da deposição seguinte.
A porosidade pode estar associada à presença de umidade ou contaminantes, à proteção gasosa inadequada, a correntes de ar, à regulagem incorreta ou à técnica de soldagem incompatível com a junta.
Em arames protegidos por gás, a condição do cilindro, das linhas, do regulador e da vazão também deve ser verificada.
Em arames autoprotegidos, a proteção depende do fluxo do próprio consumível e da correta aplicação dos parâmetros e da técnica.
A falta de fusão pode ocorrer quando o calor, o ângulo da tocha, a velocidade ou a preparação da junta não permitem a adequada união entre o metal depositado e o metal de base ou entre passes sucessivos.
Ações preventivas incluem:
- confirmar a limpeza e a geometria da junta;
- controlar o ângulo e o deslocamento da tocha;
- evitar velocidade incompatível com a posição e a espessura;
- manter o arco e o stick-out dentro da faixa definida;
- remover completamente a escória entre passes;
- observar o perfil do cordão e corrigir desvios durante a execução.
A aparência superficial, isoladamente, não comprova a integridade interna da solda.
Um cordão visualmente uniforme ainda pode apresentar descontinuidades internas ou falta de fusão, razão pela qual o método de controle deve ser definido de acordo com a função da peça e os requisitos do projeto.
Inspeção visual e controles complementares
A inspeção visual deve ocorrer antes, durante e depois da soldagem.
Antes do início, verifica-se a preparação, o alinhamento, o ponteamento e as condições das superfícies.
Durante a execução, observam-se a estabilidade do arco, a formação da poça, a sequência dos passes, a remoção da escória e a ocorrência de respingos ou defeitos aparentes.
Após a soldagem, avaliam-se o perfil do cordão, a continuidade, as dimensões acessíveis, as mordeduras, as trincas visíveis, os poros superficiais e outras irregularidades.
Quando o risco, a função do componente ou a especificação técnica justificar, podem ser necessárias inspeções complementares.
A escolha do método depende do tipo de material, da geometria, da acessibilidade, do nível de confiabilidade requerido e dos critérios de aceitação.
Esses controles podem incluir métodos não destrutivos ou verificações dimensionais, desde que definidos por profissional ou documento técnico competente.
Os resultados das inspeções devem ser comparados com os critérios estabelecidos para o projeto.
Quando uma indicação ou descontinuidade não atender ao requisito aplicável, a correção deve ser avaliada antes de qualquer reparo, considerando a remoção controlada da região, a preparação novamente da junta e a repetição das inspeções necessárias.
Procedimentos e especificações aplicáveis
A execução deve seguir o desenho, o escopo, a especificação técnica e o procedimento de soldagem aplicável.
Esses documentos podem definir consumível, posição, preparação da junta, sequência de passes, parâmetros, requisitos de pré-aquecimento ou controle térmico, critérios de aceitação e métodos de inspeção.
Como esses requisitos variam entre projetos, não devem ser substituídos por regulagens genéricas ou pela aparência do cordão.
Para obter uma execução consistente, é recomendável manter rastreabilidade das informações relevantes, como identificação do material e do consumível, parâmetros utilizados, inspeções realizadas e eventuais reparos.
A definição final deve considerar as condições reais de fabricação ou montagem, inclusive espaço de trabalho, posição da junta e necessidade de soldagem em campo.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, desenvolvendo soluções conforme as necessidades apresentadas pelo cliente.
Para avaliar a aplicabilidade do FCAW em uma demanda específica, é necessário analisar o projeto, o material, as dimensões, o volume de solda, o ambiente de execução e os requisitos de qualidade antes de estabelecer o método e os parâmetros.
Segurança, equipamentos e manutenção na operação FCAW
A operação com soldagem FCAW exige controle dos riscos associados a fumos metálicos, radiação do arco, calor, faíscas, choque elétrico, ruído e projeção de partículas.
As medidas de segurança devem ser definidas de acordo com o ambiente, o material, o consumível, a configuração do equipamento e o procedimento aplicável ao serviço.
EPIs e controle dos riscos da operação
O uso de equipamentos de proteção individual deve complementar as medidas de controle coletivo e a organização segura do posto de trabalho.
De forma geral, a atividade pode exigir:
- máscara de soldagem com proteção adequada para a intensidade do arco;
- vestimenta resistente ao calor e apropriada para trabalhos com faíscas e respingos;
- luvas de soldagem compatíveis com o manuseio e o processo;
- proteção para pernas, braços e calçados de segurança adequados ao ambiente;
- proteção auditiva e respiratória quando a avaliação dos riscos indicar necessidade;
- proteção ocular adicional durante atividades como remoção de escória, escovação e acabamento.
A geração de fumos deve ser controlada por ventilação adequada, exaustão localizada ou outra medida compatível com o local de execução.
A proteção respiratória, quando necessária, não substitui a avaliação da exposição nem a adoção de controles de engenharia.
Também é importante evitar posicionar o rosto diretamente sobre a região da solda e manter pessoas não envolvidas afastadas da radiação e das projeções.
Verificação de cabos, tocha, alimentação e aterramento
Antes de iniciar o trabalho, o conjunto de soldagem deve ser inspecionado para identificar cabos danificados, conexões frouxas, isolamento comprometido, desgaste da tocha, obstruções no bico de contato e falhas no sistema de alimentação do arame.
A pistola, o conduíte, os roletes e o alimentador precisam estar compatíveis com o arame utilizado e em condições adequadas de funcionamento.
O aterramento deve apresentar conexão firme e contato efetivo com a peça ou com o sistema previsto para o serviço.
Conexões improvisadas, cabos aquecidos em excesso e componentes expostos aumentam o risco de choque, curto-circuito e instabilidade do arco.
Qualquer ajuste, limpeza interna ou intervenção no equipamento deve ser realizado com a alimentação elétrica desligada e por pessoa habilitada para a tarefa.
Cilindros e linhas de gás quando aplicável
Nas configurações FCAW que utilizam proteção gasosa, os cilindros devem permanecer identificados, armazenados na posição adequada e protegidos contra quedas, impactos e fontes de calor.
Reguladores, mangueiras, conexões e válvulas precisam ser verificados quanto a danos, vazamentos e compatibilidade com o gás empregado no procedimento.
As linhas de gás devem ser mantidas afastadas de áreas de circulação, quinas cortantes, respingos e pontos de esmagamento.
O manuseio de cilindros deve seguir as orientações do fornecedor, os requisitos de segurança aplicáveis e os procedimentos do local.
Na configuração autoprotegida, não há necessidade de fornecimento externo de gás de proteção para o arco, mas permanecem os cuidados gerais com ventilação, fumos, cilindros eventualmente presentes na área e fontes de ignição.
Organização da área e prevenção de incêndios
A área de soldagem deve permanecer limpa, ventilada e livre de materiais combustíveis desnecessários.
Antes da abertura do arco, é recomendável verificar se faíscas, respingos ou calor podem atingir embalagens, solventes, combustíveis, gases, cabos ou estruturas vulneráveis.
Quando não for possível remover materiais combustíveis, devem ser utilizadas barreiras e medidas de isolamento apropriadas.
A circulação de pessoas e equipamentos deve ser preservada, com cabos, mangueiras e extensões posicionados de modo a reduzir riscos de tropeço, esmagamento e contato com superfícies quentes.
A peça soldada, ferramentas e resíduos metálicos também devem ser sinalizados ou organizados para evitar queimaduras após o término da operação.
Em trabalhos de campo, espaços confinados, áreas elevadas ou locais com presença de produtos inflamáveis, a avaliação de risco deve ser reforçada e o serviço deve observar os procedimentos específicos do ambiente.
Meios de combate a incêndio compatíveis com os riscos existentes precisam estar acessíveis, sem obstrução.
A inspeção da área após a soldagem é importante para identificar pontos quentes, brasas ou materiais que possam iniciar uma ignição posteriormente.
Limpeza, inspeção e manutenção preventiva
Uma rotina de manutenção preventiva contribui para a estabilidade do processo e para a segurança do operador.
Essa rotina pode incluir:
- remover respingos e resíduos da tocha, do bico de contato e do bocal conforme a necessidade;
- verificar o desgaste de bico, difusor, conduíte, roletes e componentes de alimentação;
- manter o arame protegido contra umidade, sujeira e danos durante o armazenamento e o uso;
- inspecionar cabos, conectores, garra de aterramento, ventilação e carcaça do equipamento;
- observar ruídos, aquecimento anormal, falhas de alimentação e variações inesperadas do arco;
- registrar anomalias e retirar o equipamento de operação quando houver condição insegura.
A limpeza deve ser feita com métodos compatíveis com o equipamento, evitando intervenções que possam danificar componentes elétricos ou comprometer a proteção do conjunto.
A frequência das inspeções depende da intensidade de uso, do ambiente e das orientações do fabricante.
Reparos, substituições e ajustes técnicos devem ser executados por profissional qualificado, seguindo o manual do equipamento e os procedimentos aplicáveis.
Segurança e manutenção não devem ser tratadas como etapas separadas da qualidade da solda.
Cabos em boas condições, alimentação regular do arame, proteção adequada, área organizada e controle dos fumos ajudam a reduzir interrupções e contribuem para uma execução mais consistente.
Para um serviço industrial, os controles devem ser definidos a partir da análise do projeto, do local de trabalho e dos requisitos técnicos aplicáveis.
Como contratar soldagem FCAW para um projeto industrial?
A contratação de uma Solda FCAW industrial deve começar pela definição clara do escopo técnico.
Antes de solicitar uma proposta, reúna as informações disponíveis sobre a peça, estrutura ou componente a ser fabricado, montado, adequado ou reparado.
Quanto mais completo for o material fornecido, mais precisa tende a ser a avaliação da solução aplicável.
Informações que devem constar no escopo ou desenho
Sempre que possível, o escopo ou desenho deve apresentar:
- finalidade da estrutura ou componente;
- material ou família de materiais envolvidos;
- dimensões, espessuras, geometrias e tolerâncias relevantes;
- tipo, extensão e localização das juntas soldadas;
- posição de soldagem e condições de acesso;
- quantidade de peças, volume estimado de solda ou repetitividade do serviço;
- necessidade de fabricação, montagem, adequação, recuperação ou reparação;
- ambiente de execução, distinguindo condições de oficina e de campo;
- requisitos de acabamento, preparação superficial e proteção posterior, quando aplicáveis;
- critérios de inspeção, documentação e aceitação definidos para o projeto.
Se não houver desenho completo, uma descrição técnica acompanhada de imagens, croquis, medidas e informações sobre a aplicação pode ajudar na análise inicial.
Ainda assim, a definição final do processo, do consumível e dos parâmetros deve depender da avaliação do conjunto de requisitos e das especificações aplicáveis.
Materiais, dimensões, volume de solda, ambiente e inspeção
O material e a espessura influenciam a escolha do arame tubular, da proteção, da energia de soldagem e da preparação da junta.
As dimensões e o formato da peça também interferem na acessibilidade, na sequência de execução, na movimentação e na possibilidade de realizar o serviço em oficina ou no local de instalação.
O volume de solda é outro fator importante.
Em trabalhos com grande extensão de juntas ou necessidade de produção contínua, a alimentação constante do arame pode ser considerada por favorecer a produtividade.
Porém, esse benefício precisa ser analisado junto à posição de soldagem, ao controle de respingos e escória, à disponibilidade de equipamentos e às condições de segurança.
Em ambientes externos, deve-se verificar a ação de vento, umidade, contaminantes e limitações de acesso.
Dependendo do projeto, uma configuração autoprotegida pode ser avaliada; em outras situações, a proteção gasosa e o controle das condições ao redor da junta podem ser necessários.
A modalidade adequada não deve ser escolhida apenas pela velocidade esperada.
Os requisitos de inspeção também devem ser informados desde o início.
A inspeção visual pode fazer parte do controle, enquanto projetos específicos podem exigir verificações complementares definidas no escopo ou no procedimento aplicável.
Esses critérios influenciam a preparação, a execução, os registros e a forma de aceitação do serviço.
Por que a avaliação técnica é essencial?
A avaliação técnica permite verificar se o FCAW é compatível com o material, a espessura, a geometria, a posição, o ambiente e o nível de controle exigido.
Também ajuda a identificar informações ausentes, riscos de execução e necessidades de adequação antes do início do trabalho.
Uma solução personalizada pode envolver a análise do desenho, a definição do tipo de arame tubular, a escolha entre arame autoprotegido ou protegido por gás, a preparação das juntas, a sequência de soldagem e os meios de inspeção.
Esses elementos devem ser definidos conforme o projeto e as especificações técnicas aplicáveis, sem assumir que um mesmo procedimento servirá para todas as peças ou estruturas.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante em demandas de soldagem, fabricação e montagem industrial.
A empresa informa que desenvolve soluções personalizadas para diferentes necessidades, incluindo estruturas e componentes metálicos, adequações e manutenção.
Para avaliar a possibilidade de atendimento, é recomendável encaminhar o escopo, os desenhos e os requisitos disponíveis para análise e orçamento personalizado.
Solicite uma análise do seu projeto
Para iniciar uma avaliação de soldagem FCAW, organize o escopo, os desenhos e os requisitos técnicos disponíveis e encaminhe essas informações à Jota Soldas.
A empresa poderá analisar a demanda e elaborar um orçamento personalizado conforme as características apresentadas, sem substituir a definição técnica necessária para cada projeto.
Perguntas frequentes
É melhor usar arame tubular do que MIG/MAG?
Não existe uma resposta única.
O FCAW utiliza arame tubular com núcleo fluxante, enquanto o MIG/MAG convencional utiliza arame maciço e proteção gasosa externa.
A decisão deve considerar produtividade, proteção, condições de campo, controle de respingos e escória, acabamento e requisitos do projeto.
O FCAW pode ser usado em serviços de campo?
Pode ser considerado em determinadas condições.
A escolha entre arame autoprotegido e proteção gasosa deve levar em conta vento, acesso, disponibilidade de gás, preparação da junta e demais controles necessários para a execução.
Quais informações devo enviar para solicitar uma avaliação?
Envie, quando disponíveis, desenhos, materiais, espessuras, dimensões, quantidade de peças, localização das juntas, fotos, ambiente de execução, finalidade do componente e requisitos de inspeção.
Se algum dado não estiver definido, informe essa ausência para que ela seja considerada na análise técnica.
A Jota Soldas pode analisar uma demanda de fabricação ou montagem industrial?
A Jota Soldas apresenta-se como prestadora de serviços, fornecedora e fabricante de soluções personalizadas em soldagem, fabricação e montagem industrial.
A viabilidade e o escopo de cada atendimento devem ser confirmados mediante análise das informações do projeto.
Para saber mais sobre Solda FCAW industrial
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

