Galeria
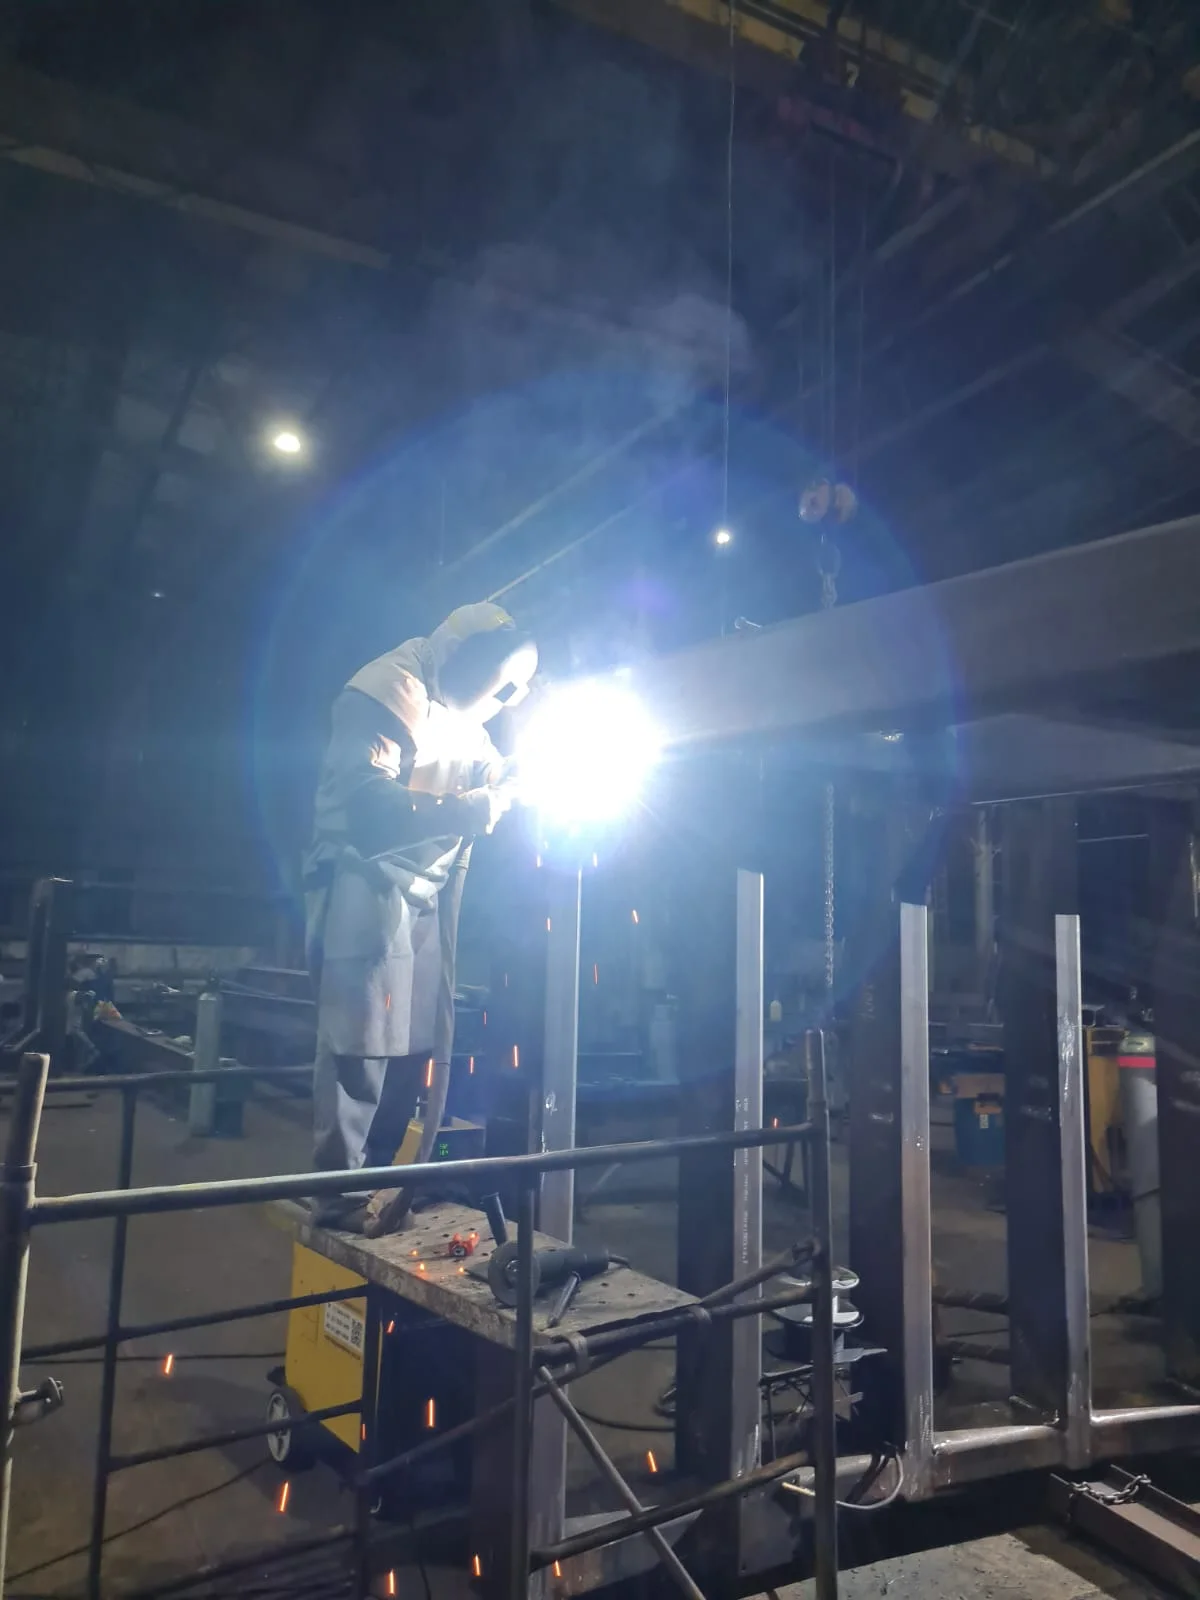
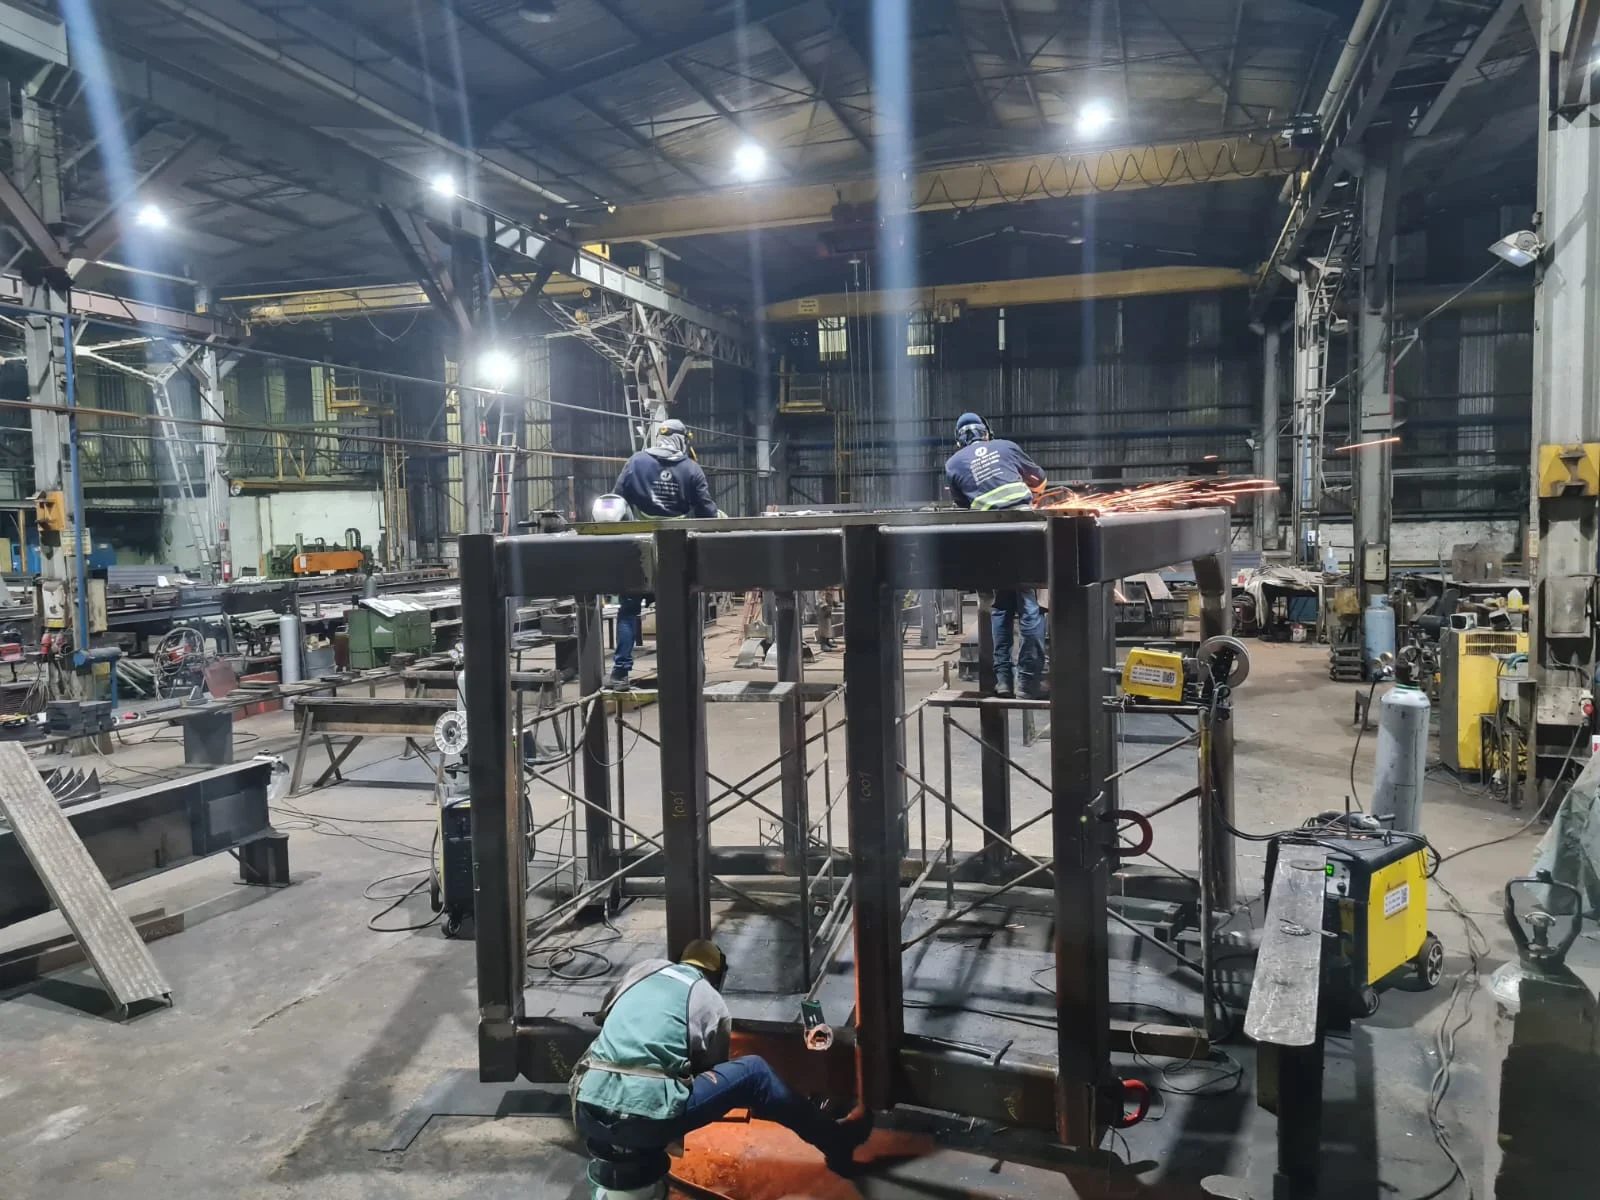
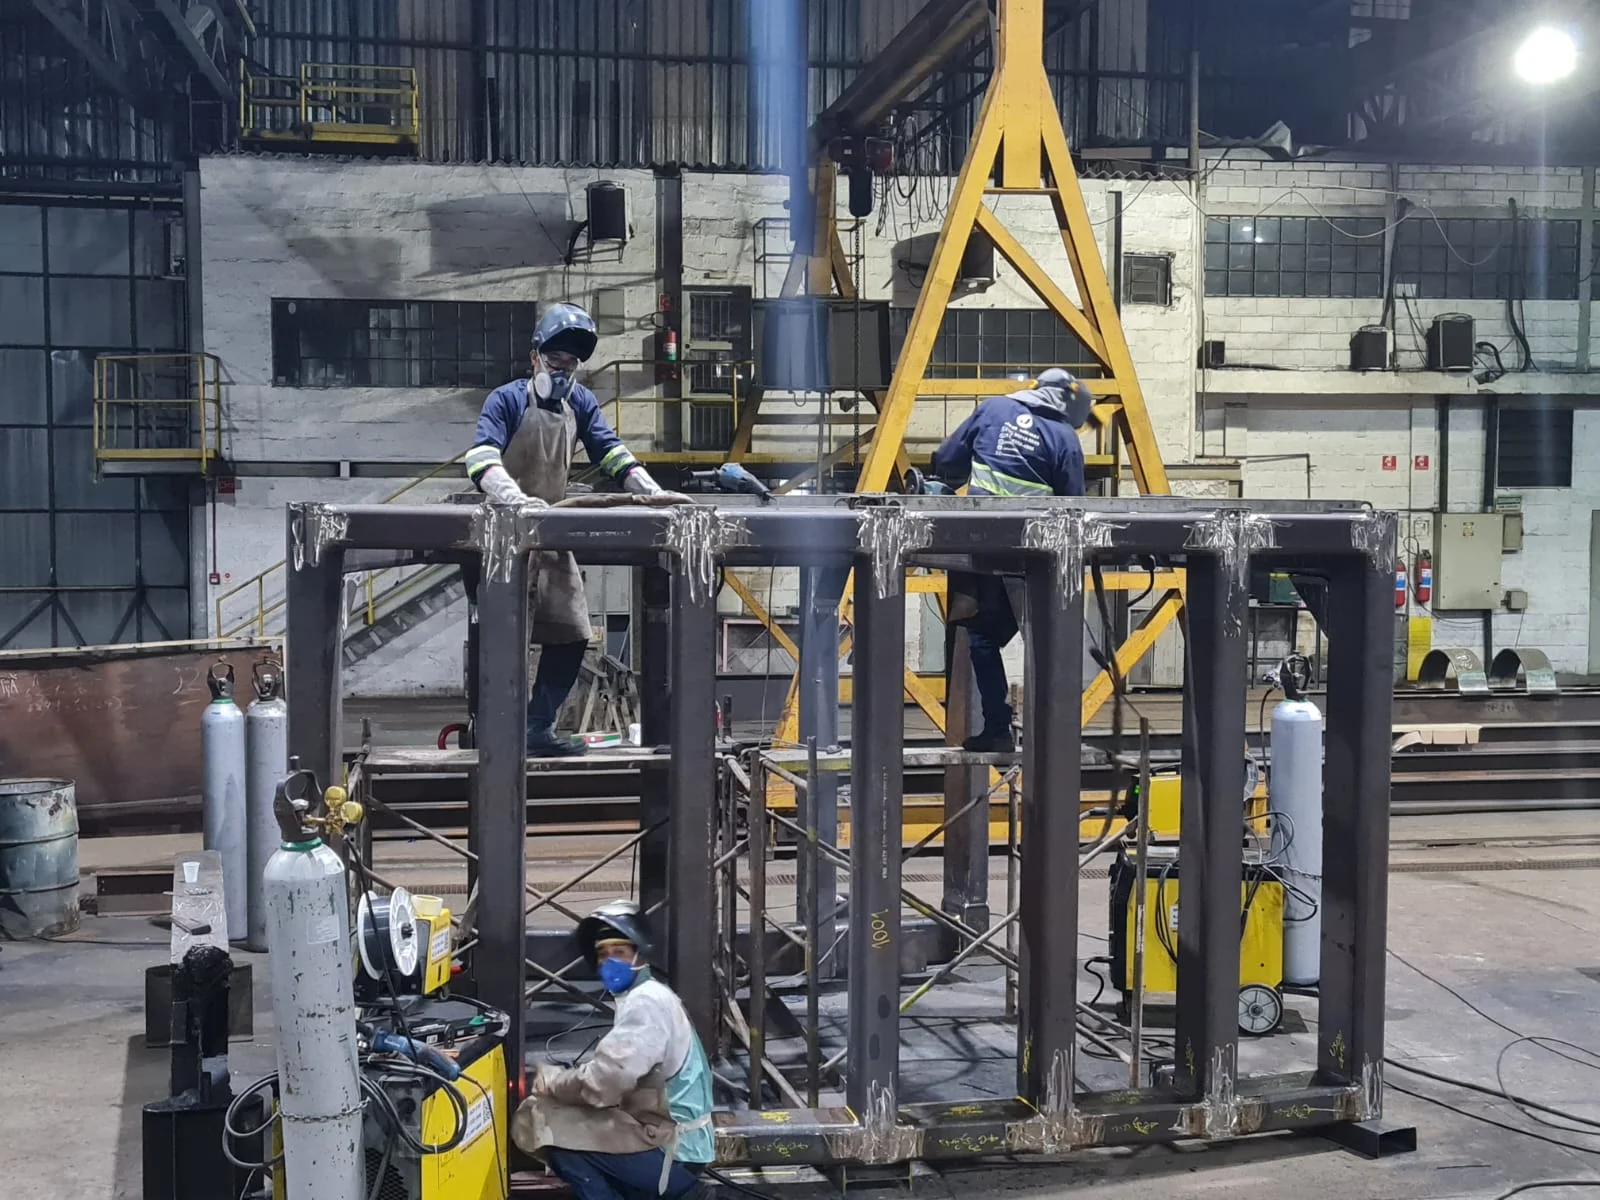
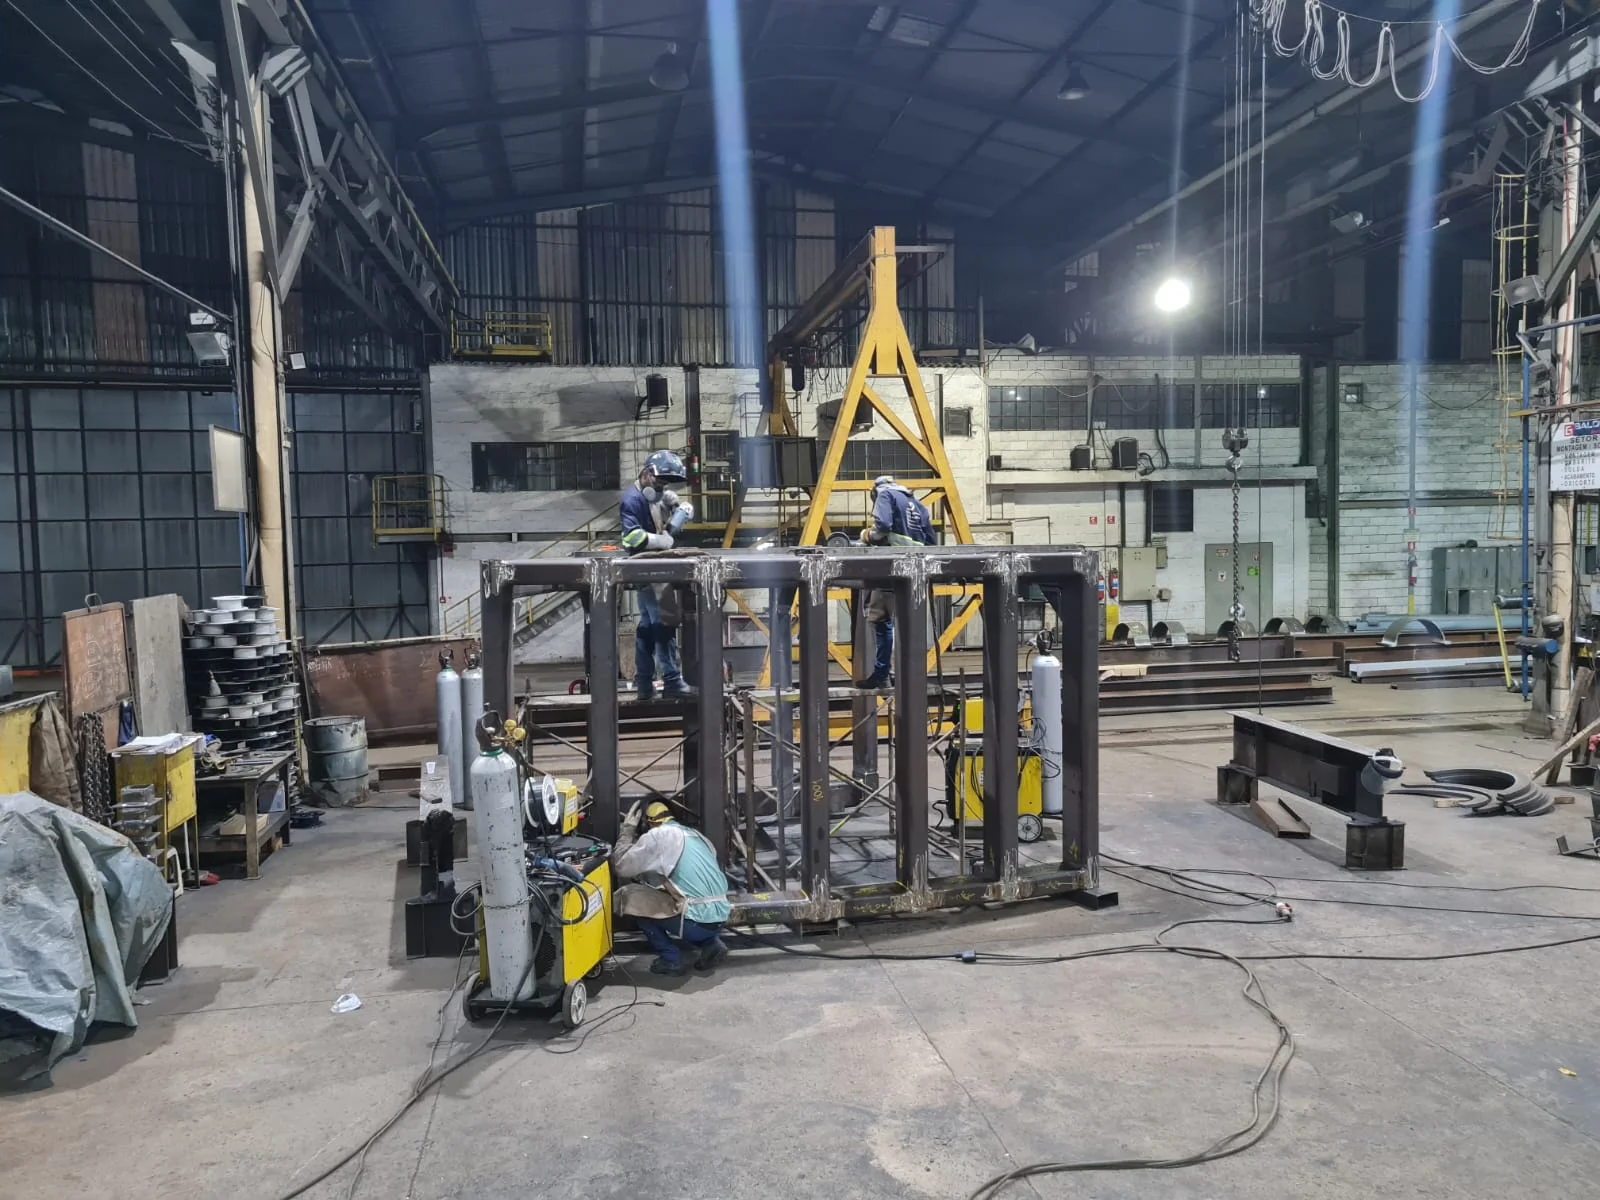
Clique nas imagens para ampliar
Soldador de estanho: tipos, usos, segurança e relação com a soldagem industrial
O Soldador de estanho é uma ferramenta elétrica projetada para aquecer uma ponta metálica, permitindo a fusão do material de adição, comumente conhecido como estanho ou solda.
Quando derretido, o estanho se espalha sobre as superfícies previamente preparadas, criando uma união ao esfriar.
Este equipamento é amplamente utilizado em conexões leves, pequenos reparos, montagem de componentes e atividades educacionais ou de bancada.
O processo de soldagem com estanho baseia-se na transferência de calor.
A ponta aquecida deve atingir uma temperatura suficiente para fundir o estanho sem sobreaquecer as peças a serem unidas.
A limpeza das superfícies, a escolha correta da ponta e o controle do tempo de contato são fatores críticos que influenciam a qualidade da conexão.
O resultado esperado é uma união contínua, bem distribuída e sem excesso desnecessário de material.
Usos comuns incluem a união de fios e terminais, reparos em placas e componentes eletrônicos compatíveis, montagem de pequenos conjuntos e atividades de aprendizagem sobre circuitos.
É crucial não confundir este equipamento com sistemas de soldagem industrial.
O soldador de estanho trabalha com aquecimento localizado e material de adição aplicado em pequena escala, enquanto a soldagem MIG/MAG utiliza arco elétrico, arame-eletrodo contínuo e gás de proteção, sendo destinada a aplicações como fabricação de estruturas, união de chapas e perfis, montagem de conjuntos e recuperação de componentes, conforme o escopo técnico do projeto.
Na soldagem MIG e MAG, a diferença principal está no tipo de gás de proteção empregado.
Esses processos oferecem maior produtividade e são mais adequados a demandas industriais do que uma ferramenta de bancada.
A Jota Soldas atua com fabricação, montagem, manutenção, adequações industriais e soldagem MIG/MAG; isso não significa que ofereça soldagem com estanho.
A escolha do processo deve considerar o material, a espessura, a finalidade da união, a escala do serviço e eventuais requisitos técnicos.
Principais tipos de ferro e soldador de estanho
Os ferros de solda e os soldadores de estanho podem ser diferenciados pelo formato, pela finalidade de uso e pelo nível de controle oferecido ao operador.
Em aplicações leves, o equipamento aquece uma ponta metálica que transfere calor ao estanho até que o material de adição se funda e una os componentes.
A escolha deve considerar o tipo de trabalho, o material, a frequência de uso e a possibilidade de controlar o aquecimento.
Modelos por formato e finalidade
- Ferro de solda tipo lápis: compacto e simples de manusear. É geralmente associado a pequenos reparos, conexões elétricas e atividades de bancada que não exigem elevada capacidade térmica.
- Pistola de solda: possui formato semelhante ao de uma pistola e pode favorecer o aquecimento rápido da ponta. É mais adequada a trabalhos pontuais e a situações em que a ergonomia do gatilho seja conveniente.
- Estação de solda: reúne o ferro e uma unidade de controle. Permite ajustar a temperatura de forma mais precisa e costuma ser considerada quando há uso frequente, necessidade de repetibilidade ou maior sensibilidade dos componentes.
- Ferro de solda com controle de temperatura: oferece regulagem térmica no próprio equipamento ou por meio de uma unidade externa. Essa característica ajuda a adaptar o calor ao material e à tarefa, desde que os limites recomendados pelo fabricante sejam respeitados.
Potência e controle térmico
A potência é um critério geral de capacidade de aquecimento, mas não deve ser analisada isoladamente.
Um equipamento com maior potência pode recuperar calor mais rapidamente, enquanto um modelo de menor potência pode ser suficiente para trabalhos delicados e de baixa demanda térmica.
O controle de temperatura acrescenta precisão, porém não substitui a seleção correta da ponta, a limpeza da superfície e a técnica de aplicação.
Também é importante observar a estabilidade do aquecimento.
Oscilações excessivas podem dificultar a formação da junta, danificar componentes sensíveis ou aumentar o tempo de contato com a peça.
Por isso, a especificação do fabricante deve orientar a compatibilidade entre temperatura, potência e finalidade de uso.
Pontas e ergonomia
A ponta precisa ser compatível com o equipamento e adequada ao tamanho da área que será aquecida.
Pontas finas favorecem trabalhos de precisão, enquanto pontas mais largas podem transferir calor para áreas maiores.
O formato, o sistema de fixação e a possibilidade de substituição também influenciam a manutenção e a versatilidade do conjunto.
Ergonomia envolve peso, equilíbrio, isolamento térmico do cabo e facilidade de posicionamento.
Em atividades prolongadas, um equipamento desconfortável pode prejudicar a precisão e aumentar o risco de contato acidental com a superfície quente.
A bancada deve permanecer organizada para que o suporte do ferro, os acessórios e os materiais fiquem acessíveis sem comprometer a segurança.
Quadro textual de vantagens e limitações!
| Categoria | Vantagens | Limitações |
|---|---|---|
| Ferro tipo lápis | Simplicidade, baixo volume e facilidade de transporte | Menor controle em alguns modelos e capacidade limitada para áreas maiores |
| Pistola de solda | Operação prática e aquecimento rápido em usos pontuais | Pode oferecer menor precisão para trabalhos delicados |
| Estação de solda | Controle térmico, repetibilidade e maior possibilidade de ajuste | Exige mais espaço e atenção à configuração correta |
| Modelo com controle de temperatura | Adaptação a diferentes tarefas e melhor gestão do calor | O ajuste incorreto pode causar falhas ou danos ao material |
Soldador de estanho: critérios técnicos e aplicações
Essas categorias são referências gerais e não substituem a leitura da ficha técnica.
Para escolher sem transformar a compra em uma recomendação genérica, compare a aplicação real, o tipo de junta, o material de adição, a sensibilidade dos componentes e a frequência de uso.
Em trabalhos industriais, a seleção do processo e do equipamento depende de requisitos técnicos mais amplos do que os considerados em um ferro de solda de bancada.
Como escolher o equipamento adequado?
A escolha de um soldador de estanho deve começar pela aplicação real, e não apenas pela potência do equipamento.
O material, a espessura, o tipo de conexão, a frequência de uso e as condições de segurança influenciam diretamente a eficiência do trabalho e a qualidade do acabamento.
Critérios técnicos de aplicação!
Antes de selecionar o equipamento, verifique:
- qual material será unido e se ele é compatível com solda de estanho;
- qual é a espessura ou dimensão das peças;
- se o trabalho exige aquecimento rápido ou aplicação prolongada;
- se haverá uso ocasional, contínuo ou repetitivo;
- se o local dispõe de ventilação adequada e bancada segura;
- quais pontas, suportes e acessórios são compatíveis;
- quais orientações constam na documentação do fabricante.
Material e espessura a trabalhar!
Peças maiores ou com maior capacidade de dissipação térmica podem exigir mais energia para que a região da junta alcance a temperatura necessária.
Em aplicações leves, um equipamento mais simples pode atender à necessidade; já em trabalhos frequentes ou com componentes que absorvem muito calor, é importante avaliar a capacidade de recuperação térmica e a estabilidade durante o uso.
A escolha deve considerar o conjunto formado pelo equipamento, pela ponta e pelo material de adição, evitando aquecimento excessivo ou insuficiente.
Controle de temperatura e compatibilidade da ponta!
O controle térmico facilita a adaptação a diferentes materiais e reduz o risco de aquecer a peça além do necessário.
Também ajuda a manter maior regularidade entre as aplicações.
A ponta deve ser adequada ao formato da junta e ao tipo de trabalho, pontas finas favorecem áreas pequenas e detalhadas, enquanto formatos mais largos podem transferir calor para regiões maiores.
Além do formato, confira a compatibilidade da ponta com o equipamento e siga os limites indicados pelo fabricante.
Frequência de uso, ventilação e acessórios!
Para uso esporádico, ergonomia, facilidade de armazenamento e proteção da ponta podem ser critérios relevantes.
Em uso frequente, observe conforto de manuseio, estabilidade do suporte, resistência dos cabos e disponibilidade de acessórios compatíveis.
A bancada deve permanecer organizada, afastada de materiais inflamáveis e com ventilação suficiente para reduzir a concentração de fumos.
Óculos de proteção e outros equipamentos de proteção individual devem ser escolhidos conforme os riscos da atividade.
Atenção à finalidade industrial!
Um ferro de solda é destinado a aplicações de menor escala e não substitui automaticamente processos de soldagem por arco elétrico.
Em fabricação, montagem, manutenção ou adequação industrial, a seleção depende do material, da junta, da espessura, da finalidade e dos requisitos técnicos do projeto.
Por isso, quando o serviço envolver estruturas, chapas, perfis ou conjuntos soldados, a avaliação do escopo deve preceder a escolha do processo.
A Jota Soldas pode ser consultada para analisar a necessidade de uma solução de soldagem industrial compatível com o projeto, sem presumir que um soldador de estanho seja adequado à aplicação.
Soldador de estanho versus soldagem MIG/MAG
O Soldador de estanho é utilizado para aquecer uma pequena área e fundir um material de adição à base de estanho, formando uma união geralmente aplicada em conexões, componentes e reparos leves.
Já a soldagem MIG/MAG utiliza arco elétrico entre a peça e um arame-eletrodo contínuo, protegido por gás, sendo indicada para trabalhos que exigem maior produtividade e resistência compatível com estruturas, chapas, perfis e conjuntos metálicos.
A diferença central está no processo e na escala de aplicação:
- Solda com estanho: emprega uma ferramenta aquecida e material de adição de baixo ponto de fusão. É comum em pequenos reparos, conexões e atividades de baixa exigência estrutural.
- Soldagem MIG/MAG: produz um arco elétrico entre o arame consumível e a peça. O calor gerado funde o arame e parte do material de base, formando uma junta soldada apropriada ao escopo técnico do serviço.
- Gás de proteção: na MIG, utiliza-se gás inerte; na MAG, gás ativo ou mistura com componente ativo. A escolha influencia a estabilidade do arco, a proteção da poça de fusão e a adequação ao material e ao procedimento.
Na prática, o estanho atende aplicações leves e localizadas, nas quais não há necessidade de fundir profundamente chapas ou perfis.
Ele não deve ser tratado como substituto automático de um processo de soldagem por arco elétrico em estruturas metálicas, componentes submetidos a esforços ou conjuntos industriais.
Nesses casos, é necessário analisar material, espessura, configuração da junta, posição de soldagem, finalidade do componente e requisitos do projeto.
A soldagem MIG/MAG oferece alimentação contínua do arame e pode proporcionar elevada velocidade de deposição, regularidade do cordão e produtividade em fabricação, montagem, manutenção e adequação industrial.
Por isso, é mais compatível com serviços em estruturas, equipamentos, chapas, perfis e conjuntos soldados, desde que os parâmetros e consumíveis sejam definidos de acordo com a aplicação.
A Jota Soldas atua com soldagem MIG/MAG industrial, fabricação, montagem, manutenção e adequações para diferentes necessidades industriais.
Essa atuação não significa que a empresa ofereça soldagem com estanho, a seleção do processo deve ser feita a partir do escopo técnico e das características da junta.
Quando o serviço exigir requisitos normativos específicos, podem ser necessárias qualificações de procedimento de soldagem e certificações dos soldadores conforme o projeto.
O soldador de estanho é mais apropriado para conexões e reparos leves, enquanto MIG/MAG tende a ser considerada quando o trabalho envolve maior escala, produtividade e união de componentes metálicos.
A avaliação técnica evita escolher um processo apenas pela aparência do cordão ou pela facilidade de execução e ajuda a reduzir retrabalho e riscos de aplicação inadequada.
Aplicações industriais e limites de uso
A soldagem industrial atende demandas que vão além de um reparo pontual.
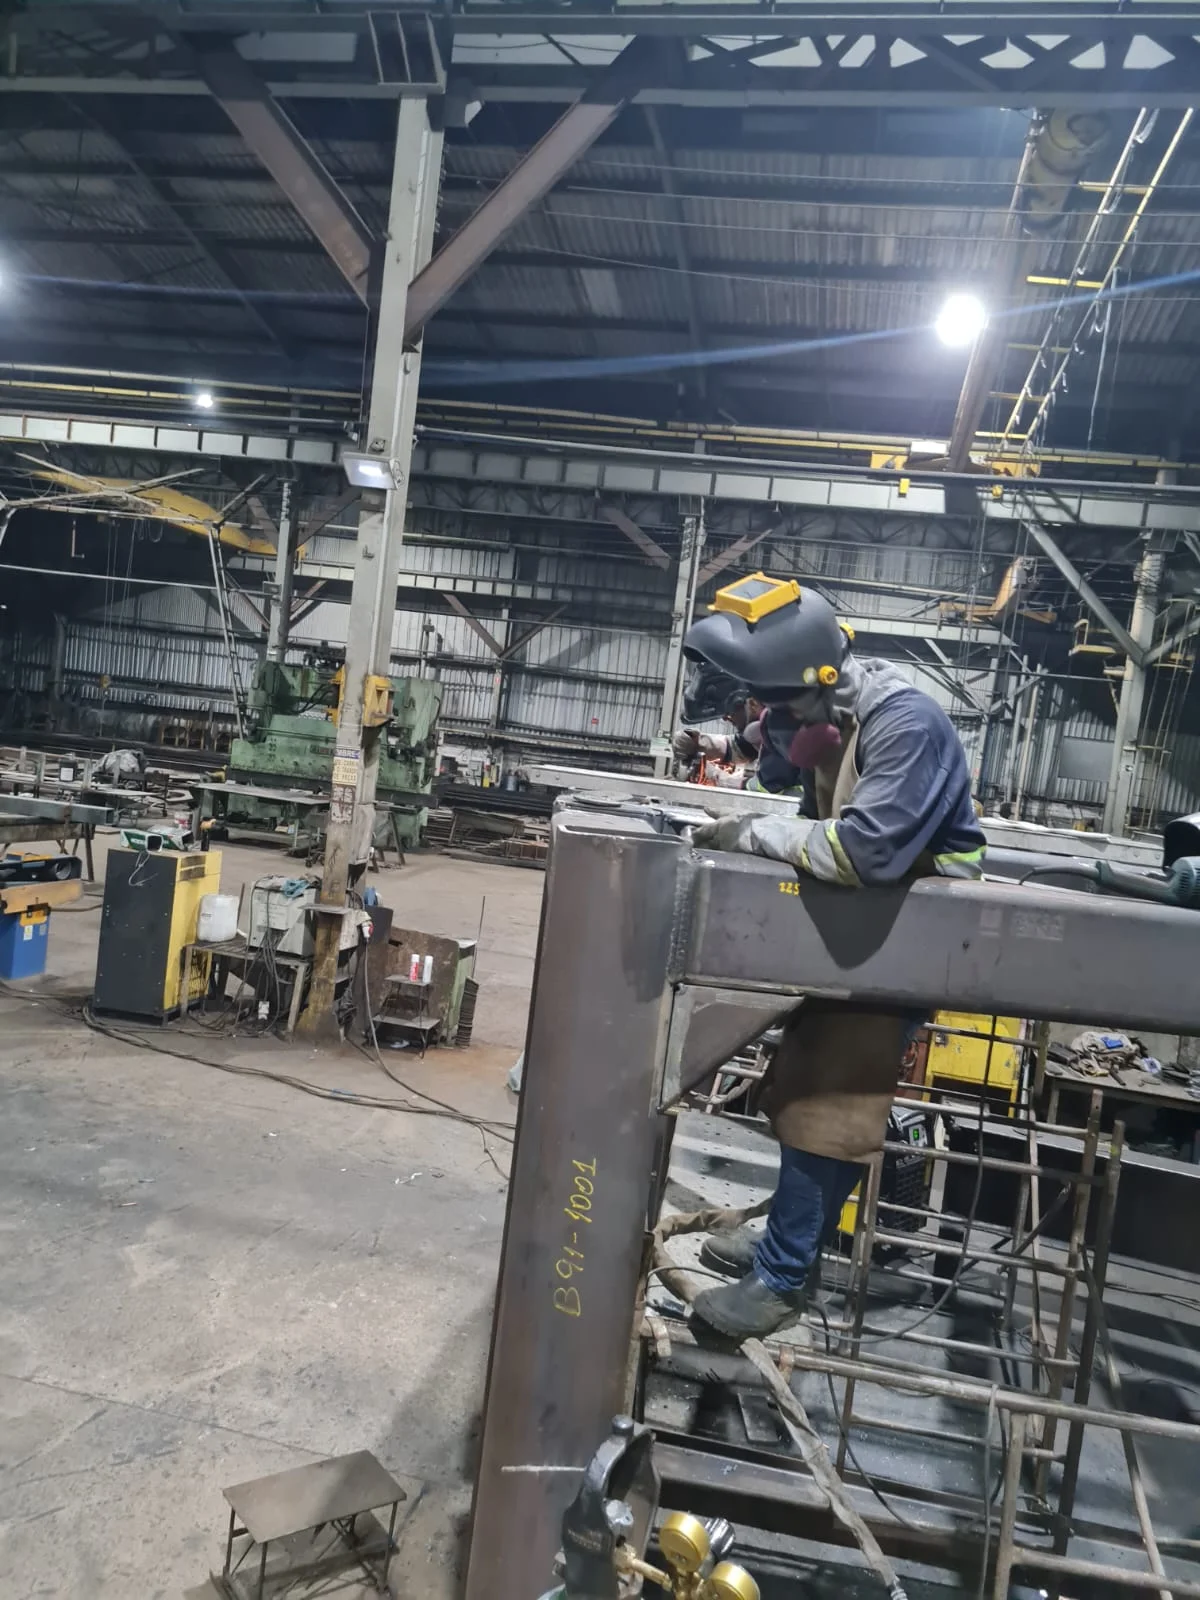
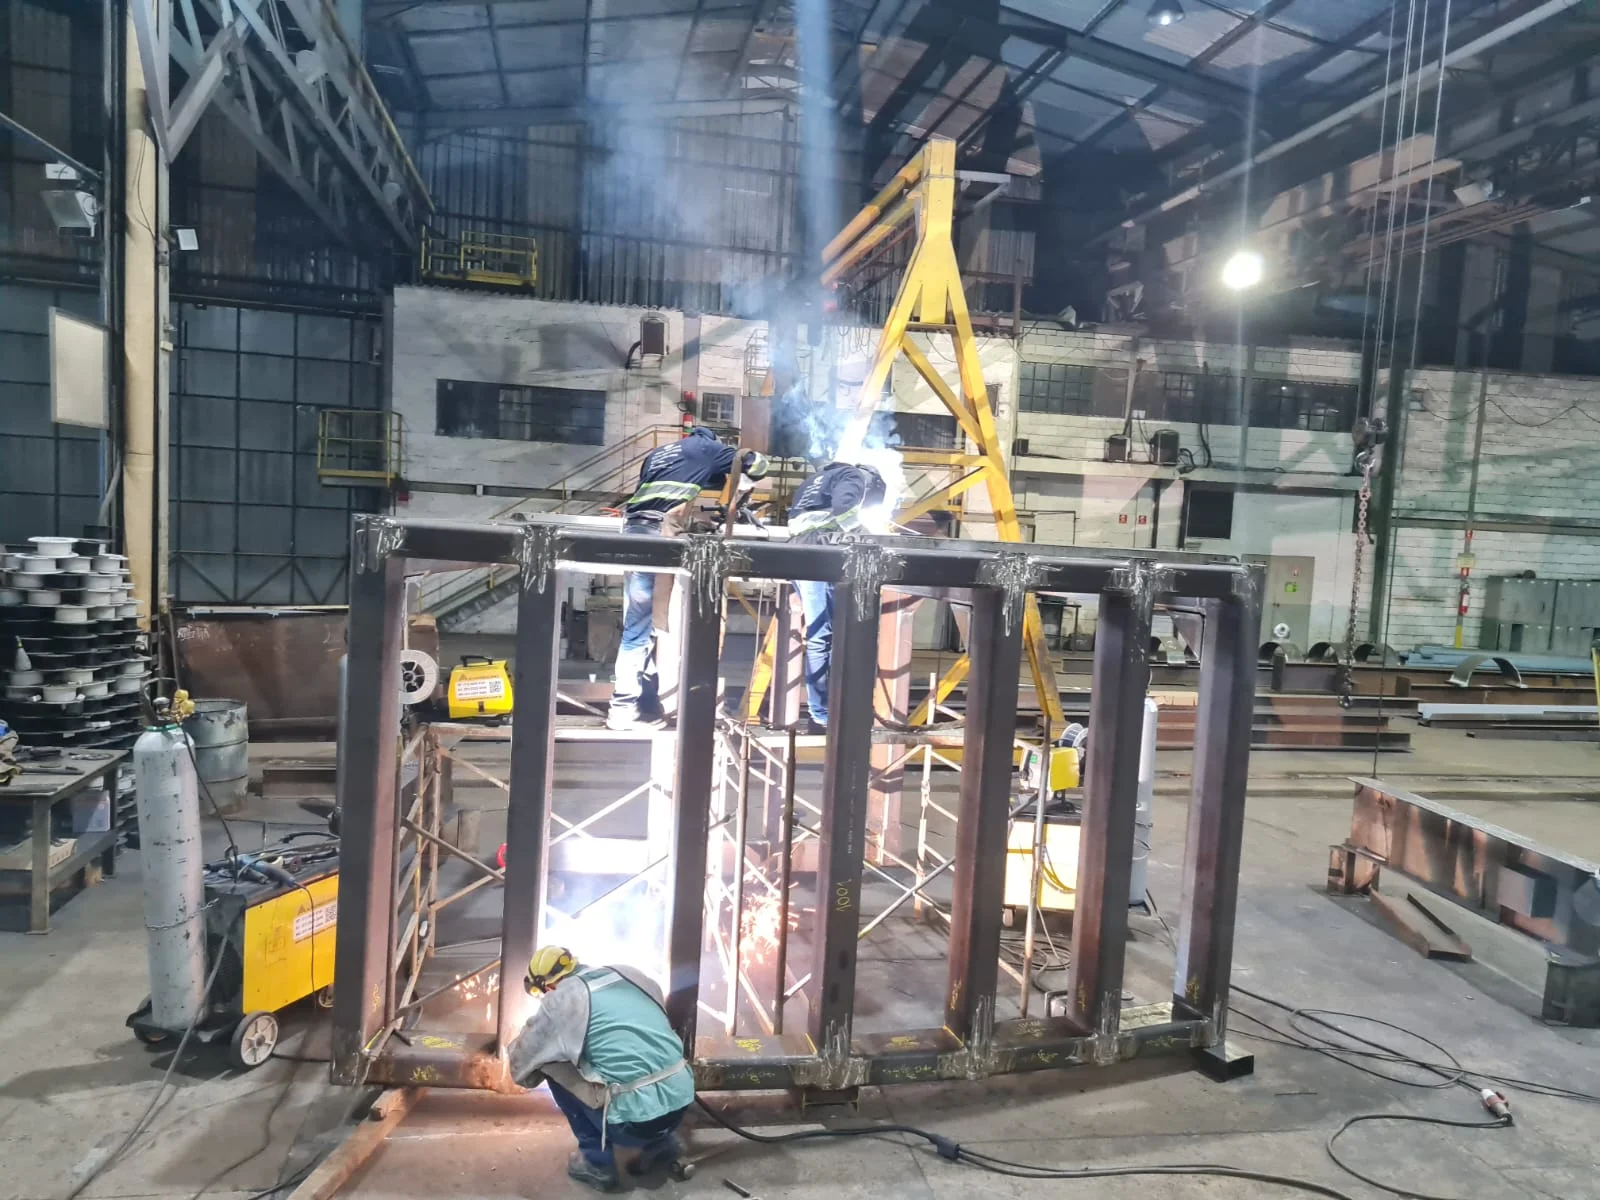
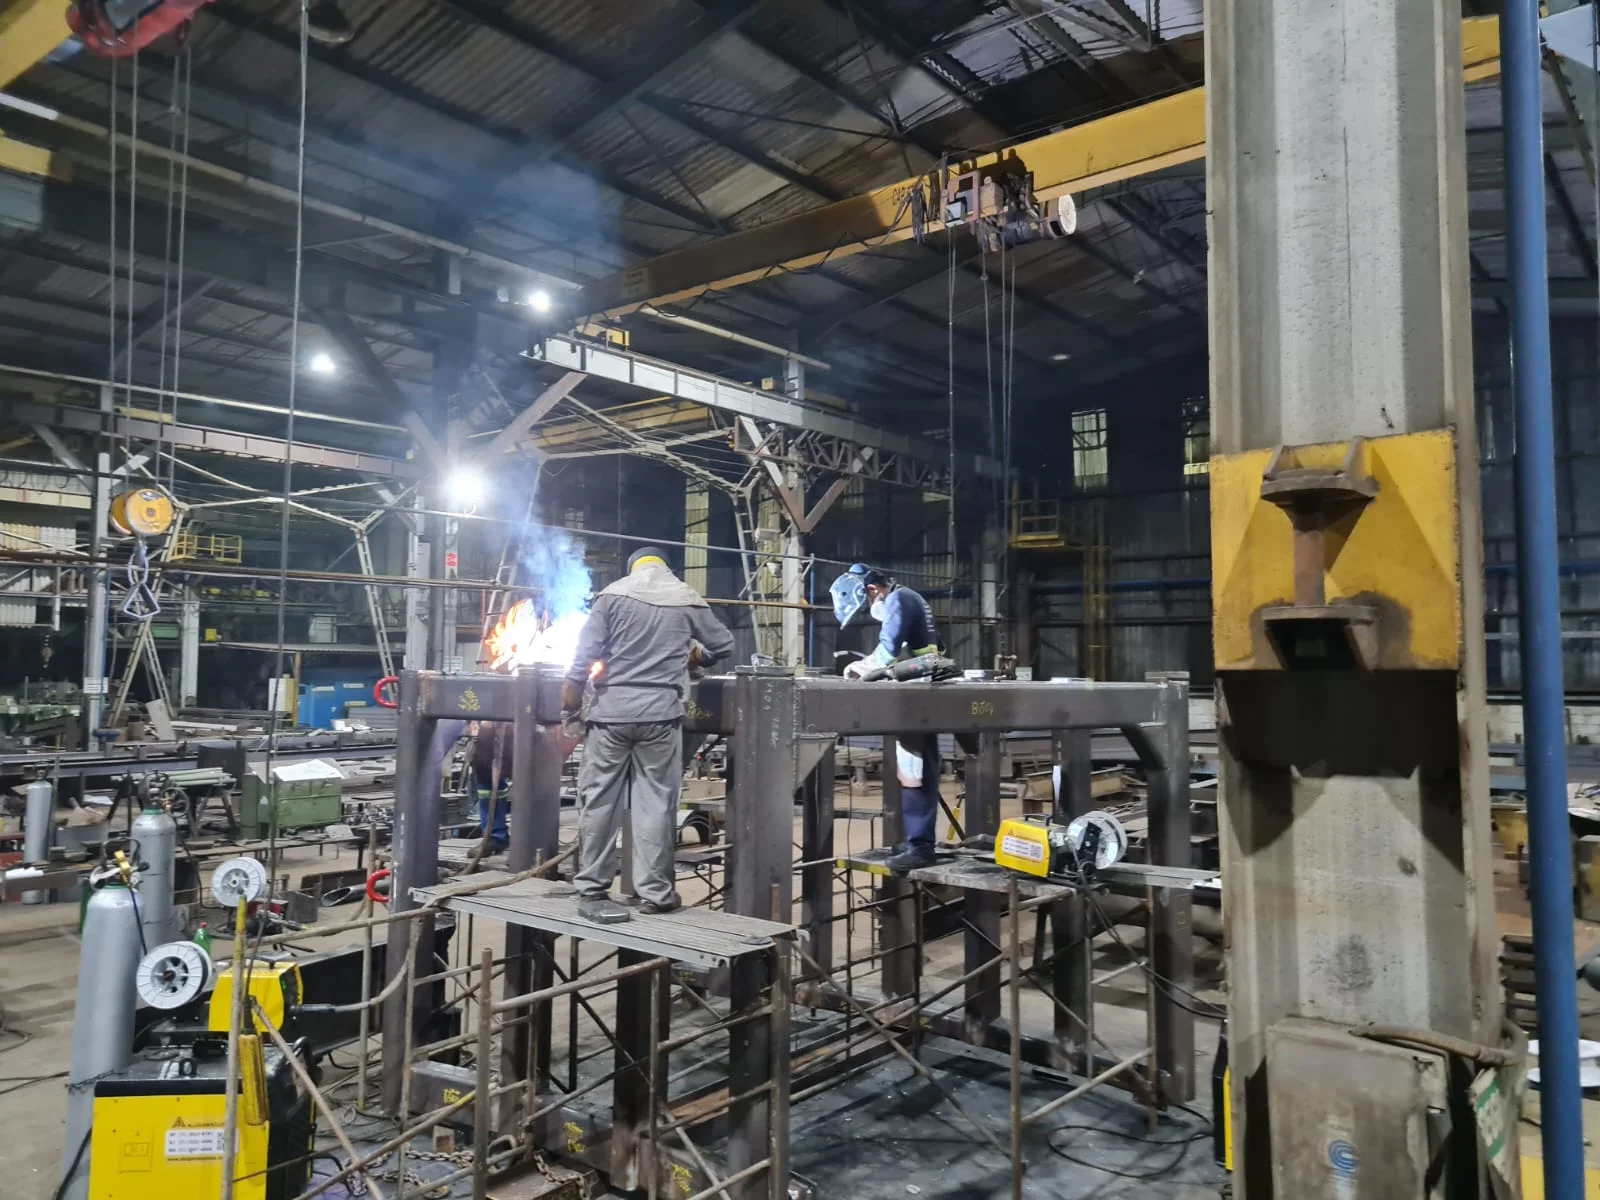
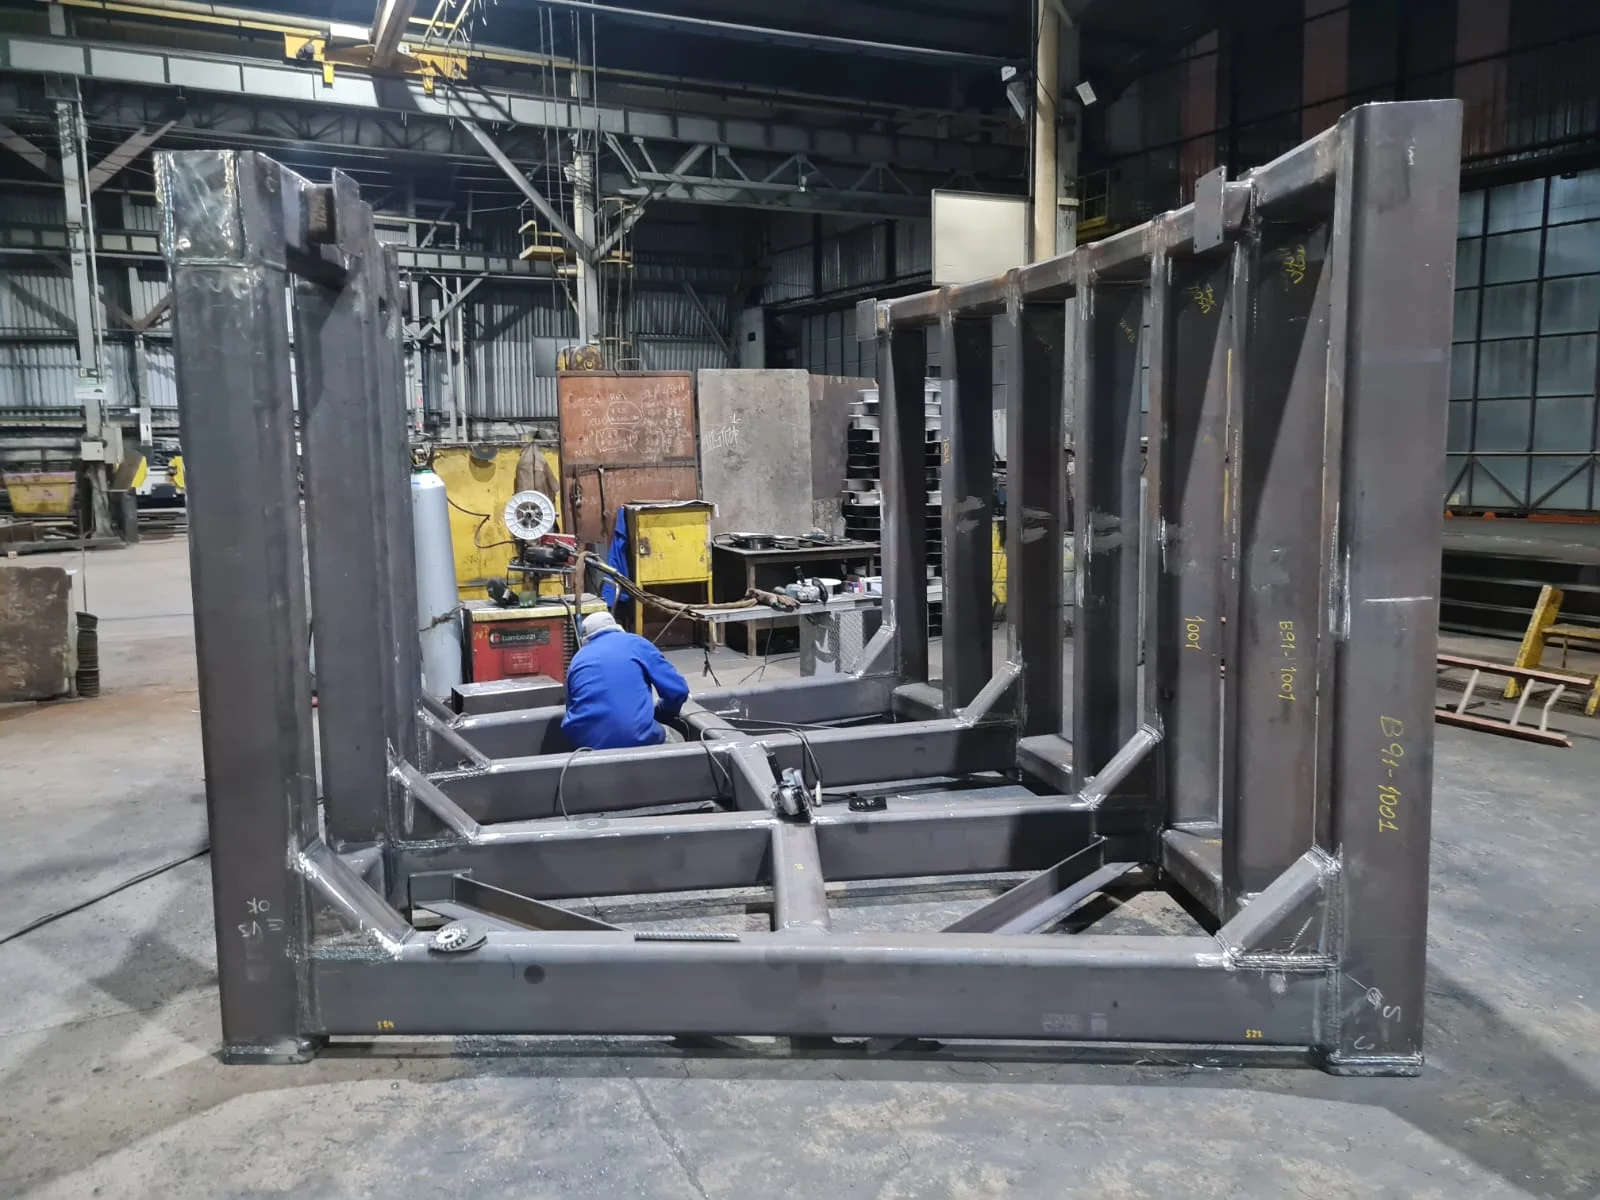
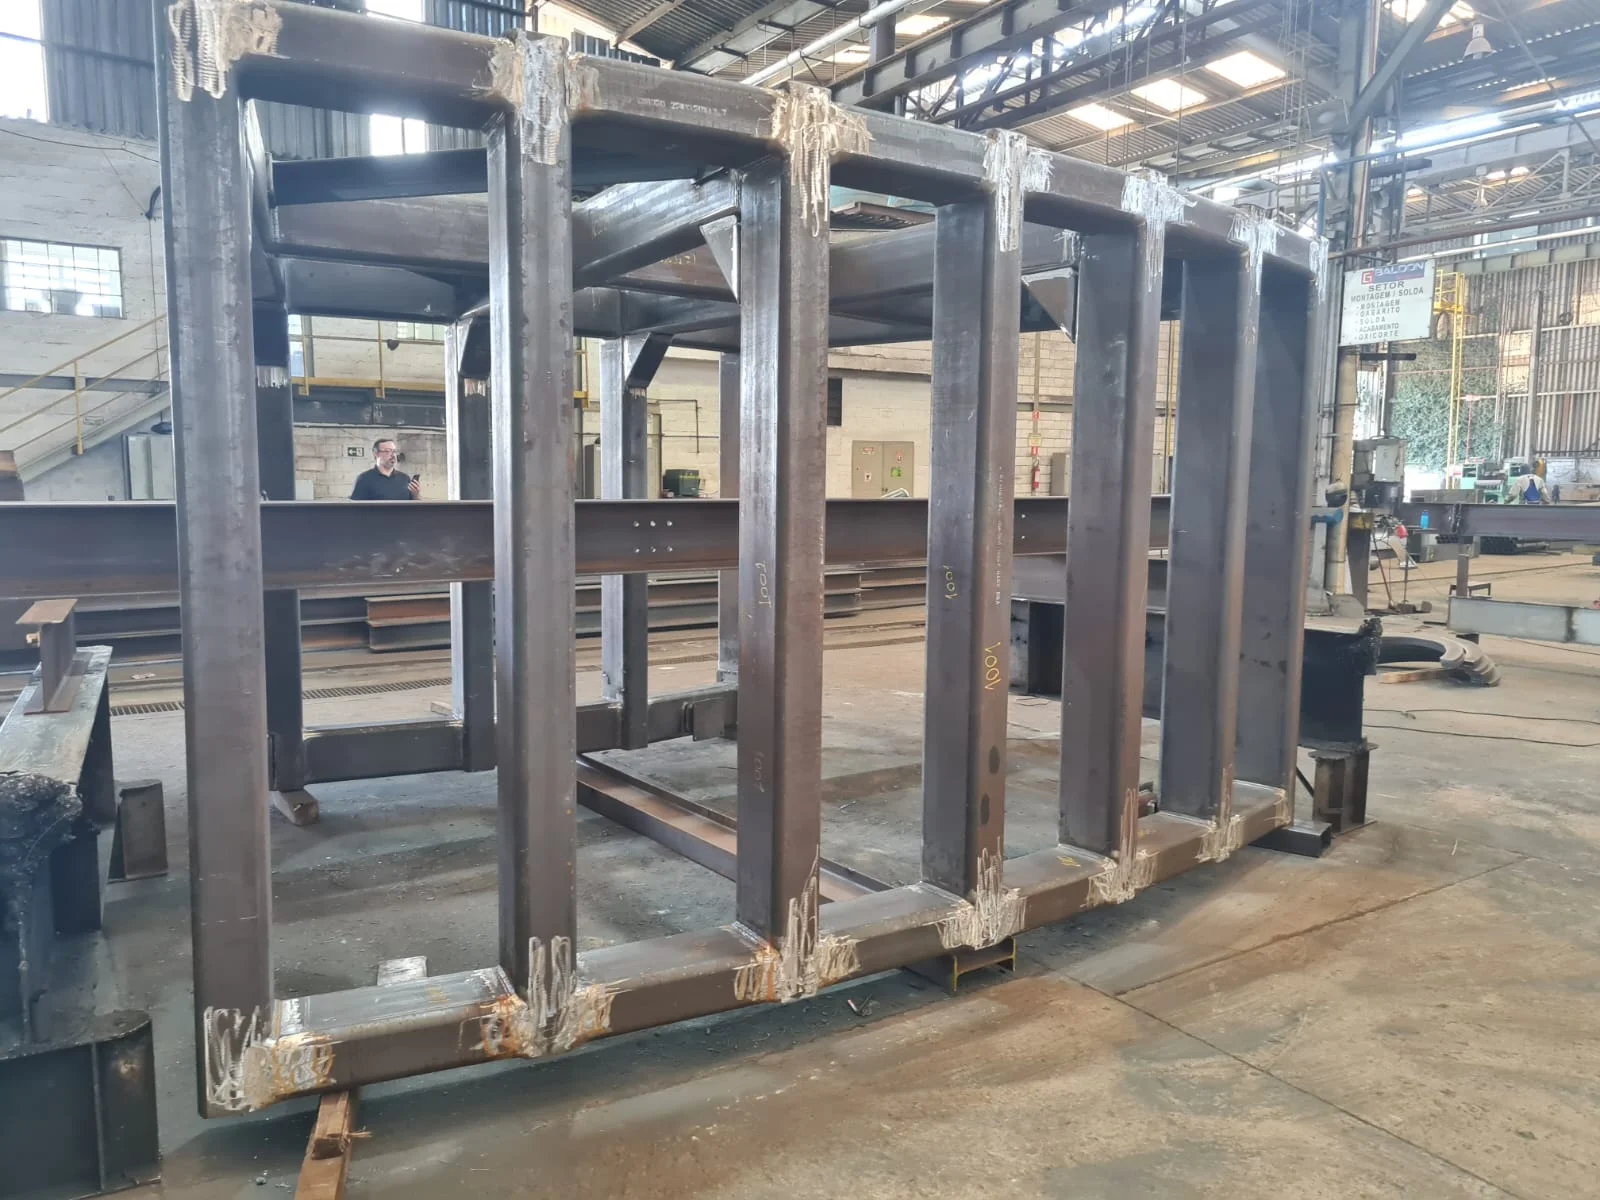
Ela pode ser aplicada na fabricação e montagem de estruturas metálicas, chapas, perfis, equipamentos e conjuntos soldados, além de serviços de manutenção e adequação de componentes existentes.
Em cada situação, o processo escolhido deve considerar o material, a espessura, o tipo de junta, a finalidade da peça e as condições de operação.
Em uma fabricação, a soldagem integra diferentes componentes para formar uma estrutura ou equipamento conforme um escopo técnico.
Na montagem industrial, o trabalho pode envolver o posicionamento e a união de conjuntos no local de instalação.
Já a manutenção e a adequação normalmente estão relacionadas à recuperação, reforço, alteração ou adaptação de componentes, sempre dependendo da avaliação do estado da estrutura e dos requisitos do projeto.
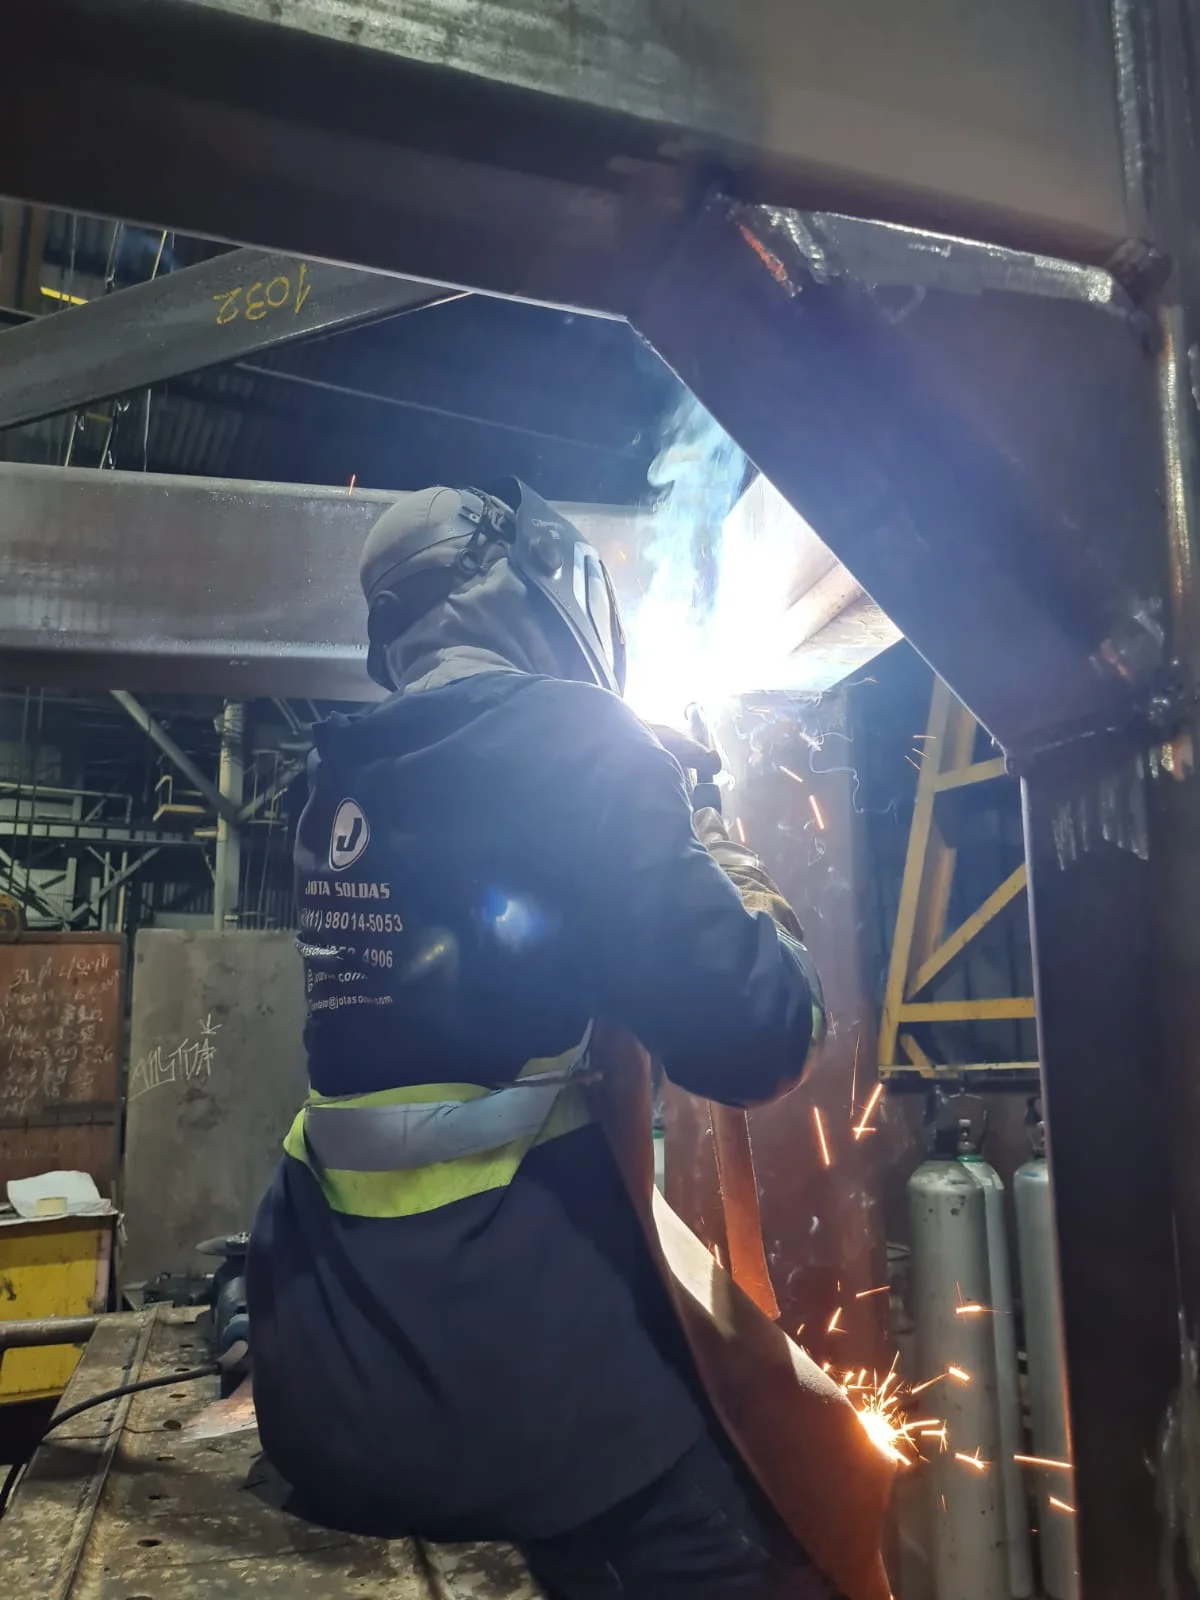
A soldagem MIG/MAG é um exemplo de processo usado em aplicações industriais por empregar arame-eletrodo contínuo e gás de proteção, favorecendo produtividade e regularidade em chapas, perfis e conjuntos metálicos.
A escolha entre MIG e MAG depende do gás de proteção e das características definidas para a aplicação.
Isso é diferente do uso de um ferro ou soldador de estanho, geralmente associado a conexões e pequenos reparos que não possuem a mesma escala, solicitação mecânica ou finalidade de uma estrutura industrial.
Por isso, um reparo localizado não deve ser tratado automaticamente como um projeto de fabricação ou montagem.
Antes da execução, é importante delimitar o escopo, identificar os materiais envolvidos, compreender as cargas e condições de uso, verificar o acesso à área de trabalho e definir os critérios de inspeção aplicáveis.
Quando houver requisitos normativos específicos, também devem ser avaliadas as qualificações de procedimento e dos profissionais conforme a necessidade do projeto.
A Jota Soldas atua com fabricação, montagem, manutenção e adequações industriais, além de serviços de soldagem MIG/MAG, avaliando as necessidades de cada cliente para orientar uma solução compatível com o escopo de atuação.
A empresa não deve ser presumida como fornecedora de soldagem com estanho apenas por atuar no segmento de soldagem.
Para definir o processo adequado, é recomendável apresentar os desenhos, materiais, dimensões, condições de operação e objetivo do serviço para uma avaliação técnica.
Segurança, preparação e boas práticas
A segurança ao utilizar um soldador de estanho começa antes do aquecimento.
Trabalhe em uma bancada estável, limpa, seca e livre de materiais inflamáveis.
Utilize proteção individual adequada à atividade, como proteção ocular e, quando necessário, proteção para as mãos compatível com trabalhos que envolvam calor.
Roupas folgadas, cabelos soltos e objetos que possam encostar na ponta aquecida devem ser evitados.
Atenção, a ponta do equipamento pode causar queimaduras mesmo após o desligamento.
Também há risco de incêndio, choque elétrico, danos ao componente e irritação por fumos ou resíduos aquecidos.
Mantenha o equipamento apoiado em um suporte apropriado, nunca deixe a ponta em contato com a bancada e interrompa o trabalho se houver cheiro anormal, fumaça excessiva, cabo danificado ou aquecimento fora do comportamento esperado.
Garanta ventilação adequada no ambiente e evite posicionar o rosto diretamente sobre a região de aquecimento.
A ventilação deve reduzir o acúmulo de fumos, mas não substitui a avaliação dos riscos do material utilizado nem os controles recomendados para cada operação.
Quando a atividade gerar resíduos ou vapores relevantes, siga as orientações de segurança ocupacional aplicáveis ao local.
Antes de iniciar, organize a bancada e deixe ao alcance apenas as ferramentas necessárias.
Mantenha líquidos, papéis, tecidos, solventes e outros combustíveis afastados da fonte de calor.
Cabos devem permanecer protegidos contra tração, cortes, esmagamento e contato com superfícies quentes.
Verifique também se a ponta está firmemente instalada, limpa e em condições de uso, sempre com o equipamento desligado e frio durante a inspeção.
Não toque na ponta, no material recém-aquecido ou em partes metálicas que possam conduzir calor.
Para pausas curtas, coloque o equipamento no suporte; para interrupções mais longas, desligue-o conforme as instruções do fabricante.
Após o uso, aguarde o resfriamento completo antes de guardar o aparelho, enrolar o cabo ou transportar qualquer conjunto de ferramentas.
O armazenamento deve ser feito em local seco, ventilado e protegido contra impactos, umidade, poeira excessiva e acesso não autorizado.
Pontas, materiais de adição e acessórios devem ser mantidos de forma organizada e identificada, evitando misturas que possam causar uso inadequado ou contaminação.
Resíduos de estanho, fluxo, pontas danificadas, componentes e materiais contaminados não devem ser descartados automaticamente no lixo comum.
Separe-os conforme sua natureza e siga as regras ambientais e de descarte aplicáveis ao local, especialmente quando houver materiais classificados como perigosos.
Nunca aqueça, queime ou descarte resíduos sem conhecer suas características.
Por fim, consulte o manual do equipamento, observe as advertências do fabricante e aplique as normas de segurança pertinentes à atividade.
Em ambientes industriais, a preparação deve considerar o escopo do serviço, os materiais envolvidos, a ventilação disponível, os riscos do posto de trabalho e os procedimentos internos.
Na Jota Soldas, a análise técnica de cada projeto orienta serviços de soldagem, fabricação, montagem, manutenção e adequações industriais; essa avaliação é diferente da operação pontual de um soldador de estanho e deve respeitar os requisitos específicos do trabalho.
Parâmetros, qualidade e manutenção do processo
A qualidade de uma solda depende da combinação entre temperatura adequada, limpeza das superfícies, tempo de aquecimento e escolha compatível do material de adição.
No uso de um soldador de estanho, o calor deve permitir a fusão e o espalhamento do estanho sem aquecer excessivamente o componente ou o substrato.
A regulagem correta varia conforme o equipamento, a ponta, o material e a aplicação; por isso, deve-se consultar as especificações do fabricante.
Superfícies com oxidação, gordura, poeira ou resíduos podem impedir a aderência e favorecer juntas frágeis.
A preparação deve ser feita com método compatível com o material, evitando contaminações e danos à área de trabalho.
O tempo de aquecimento também merece atenção, aquecimento insuficiente pode gerar uma união irregular, enquanto exposição excessiva pode danificar componentes, deformar materiais ou degradar a região próxima à junta.
Inspeção visual e causas comuns de falhas
Uma inspeção visual pode verificar a regularidade do cordão ou da aplicação, a uniformidade do espalhamento, a presença de trincas, poros aparentes, excesso de material, pontos sem aderência e sinais de superaquecimento.
Essa avaliação não substitui ensaios ou verificações adicionais quando o projeto exigir requisitos técnicos específicos.
Entre as causas genéricas de falhas estão:
- superfície mal limpa ou contaminada;
- temperatura ou tempo de aquecimento inadequados;
- ponta desgastada, oxidada ou incompatível com a tarefa;
- material de adição inadequado à aplicação;
- movimentação da junta durante a solidificação;
- parâmetros de processo não definidos para o material e a configuração da junta.
Em soldagem MIG/MAG industrial, a análise também deve considerar a parametrização do equipamento, o arame-eletrodo contínuo, o gás de proteção e as características da junta.
A escolha e o controle desses elementos contribuem para a regularidade do cordão e podem reduzir retrabalho, sempre de acordo com o escopo técnico do projeto.
Limpeza, conservação e documentação
Após o uso, o equipamento deve ser desligado e armazenado de maneira segura, com limpeza compatível com as orientações do fabricante.
Cabos, plugues, pontas, tochas, conexões e sistemas de alimentação devem ser inspecionados periodicamente para identificar desgaste, folgas ou danos.
A bancada também precisa permanecer organizada para evitar contaminações, acidentes e interferências na execução.
Em serviços industriais, a rastreabilidade pode incluir identificação do material, procedimento adotado, parâmetros relevantes, inspeções realizadas e registros de manutenção.
A extensão dessa documentação depende dos requisitos do cliente, do projeto e das normas aplicáveis.
Quando houver exigências normativas, qualificações de procedimento e certificações devem ser avaliadas conforme a necessidade específica.
A Jota Soldas informa que seu fundador atua no segmento de soldagem desde 2004 e que a empresa foi fundada em 2019.
Esse histórico é apresentado como contexto de experiência prática em soldagem, fabricação, montagem, manutenção e adequações industriais, sem substituir a avaliação técnica de cada serviço.
Para reduzir incertezas e retrabalho, o escopo deve ser analisado antes da definição do processo, dos materiais e dos critérios de inspeção.
E próximos passos para avaliar um serviço de soldagem
Não. O ferro de solda aquece uma ponta para fundir estanho ou outro material de adição apropriado, sendo normalmente associado a conexões pequenas, reparos leves e trabalhos de baixa escala.
Já a soldagem MIG/MAG utiliza arco elétrico, arame-eletrodo contínuo e gás de proteção, sendo aplicada à união de chapas, perfis, estruturas e componentes metálicos conforme o escopo do projeto.
Um soldador de estanho pode ser usado em estruturas metálicas?
Em geral, não é o equipamento indicado para fabricar ou unir estruturas metálicas que exigem resistência mecânica, penetração e controle de uma junta soldada por arco elétrico.
A escolha depende do material, da espessura, do tipo de junta, dos esforços envolvidos e da finalidade do conjunto.
Para estruturas, chapas, perfis e conjuntos industriais, a avaliação técnica deve definir o processo compatível.
Quando a soldagem MIG/MAG é mais adequada?
A MIG/MAG tende a ser mais apropriada quando há necessidade de produtividade, alimentação contínua do arame e execução de juntas em peças ou conjuntos metálicos.
O processo pode atender fabricação, montagem, manutenção e adequação industrial, desde que os parâmetros, o arame e o gás de proteção sejam selecionados de acordo com o material e os requisitos do trabalho.
MIG e MAG se diferenciam principalmente pelo tipo de gás de proteção empregado.
Como saber qual processo de soldagem utilizar?
Comece reunindo informações sobre material, espessura, geometria da junta, acesso à região, função do componente, volume de serviço e condições de operação.
Também devem ser considerados acabamento, possibilidade de inspeção, segurança e requisitos técnicos aplicáveis.
Em vez de escolher apenas pelo nome do equipamento, o ideal é avaliar o escopo completo e a finalidade da união.
São necessárias qualificações ou certificações?
Em serviços industriais, podem ser necessárias qualificações de procedimento de soldagem e certificações dos soldadores, conforme os requisitos normativos, contratuais e técnicos do projeto.
Essa necessidade não deve ser presumida de forma genérica, deve ser confirmada durante a análise do escopo, dos materiais, das responsabilidades e dos critérios de aceitação.
A Jota Soldas pode avaliar uma demanda de soldagem industrial?
A Jota Soldas atua com soldagem, fabricação e montagem industrial, além de manutenção e adequações, atendendo projetos conforme as especificações técnicas de cada cliente e com atuação nacional.
A empresa não deve ser presumida como fornecedora de soldagem com estanho apenas por atuar no segmento de soldagem.
Para identificar a solução adequada, consulte a Jota Soldas e apresente o escopo, os desenhos ou informações disponíveis, os materiais envolvidos e os requisitos do projeto.
Próximos passos para uma avaliação técnica:
- Descreva a aplicação: informe se a necessidade envolve fabricação, montagem, manutenção, recuperação ou adequação.
- Reúna os dados da junta: indique, quando disponíveis, material, espessura, dimensões, posição de soldagem e finalidade do componente.
- Esclareça os requisitos: registre necessidades de inspeção, documentação, qualificações ou certificações previstas no projeto.
- Compare o processo correto: diferencie o uso de um ferro de solda para aplicações leves da soldagem MIG/MAG para demandas industriais.
- Solicite uma análise do escopo: a Jota Soldas pode avaliar as informações fornecidas e orientar uma solução personalizada dentro das características técnicas da demanda.
A experiência acumulada pelo fundador da Jota Soldas no segmento de soldagem desde 2004 e a fundação da empresa em 2019 compõem o contexto institucional para esse atendimento.
Para ampliar a navegação, este conteúdo pode ser relacionado às páginas internas de soldagem MIG/MAG industrialfabricação de estruturas metálicasmontagem industrialmanutenção industrial e adequações industriais usando cada termo como âncora contextual da respectiva solução.
Para saber mais sobre Soldador de estanho
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

