Galeria




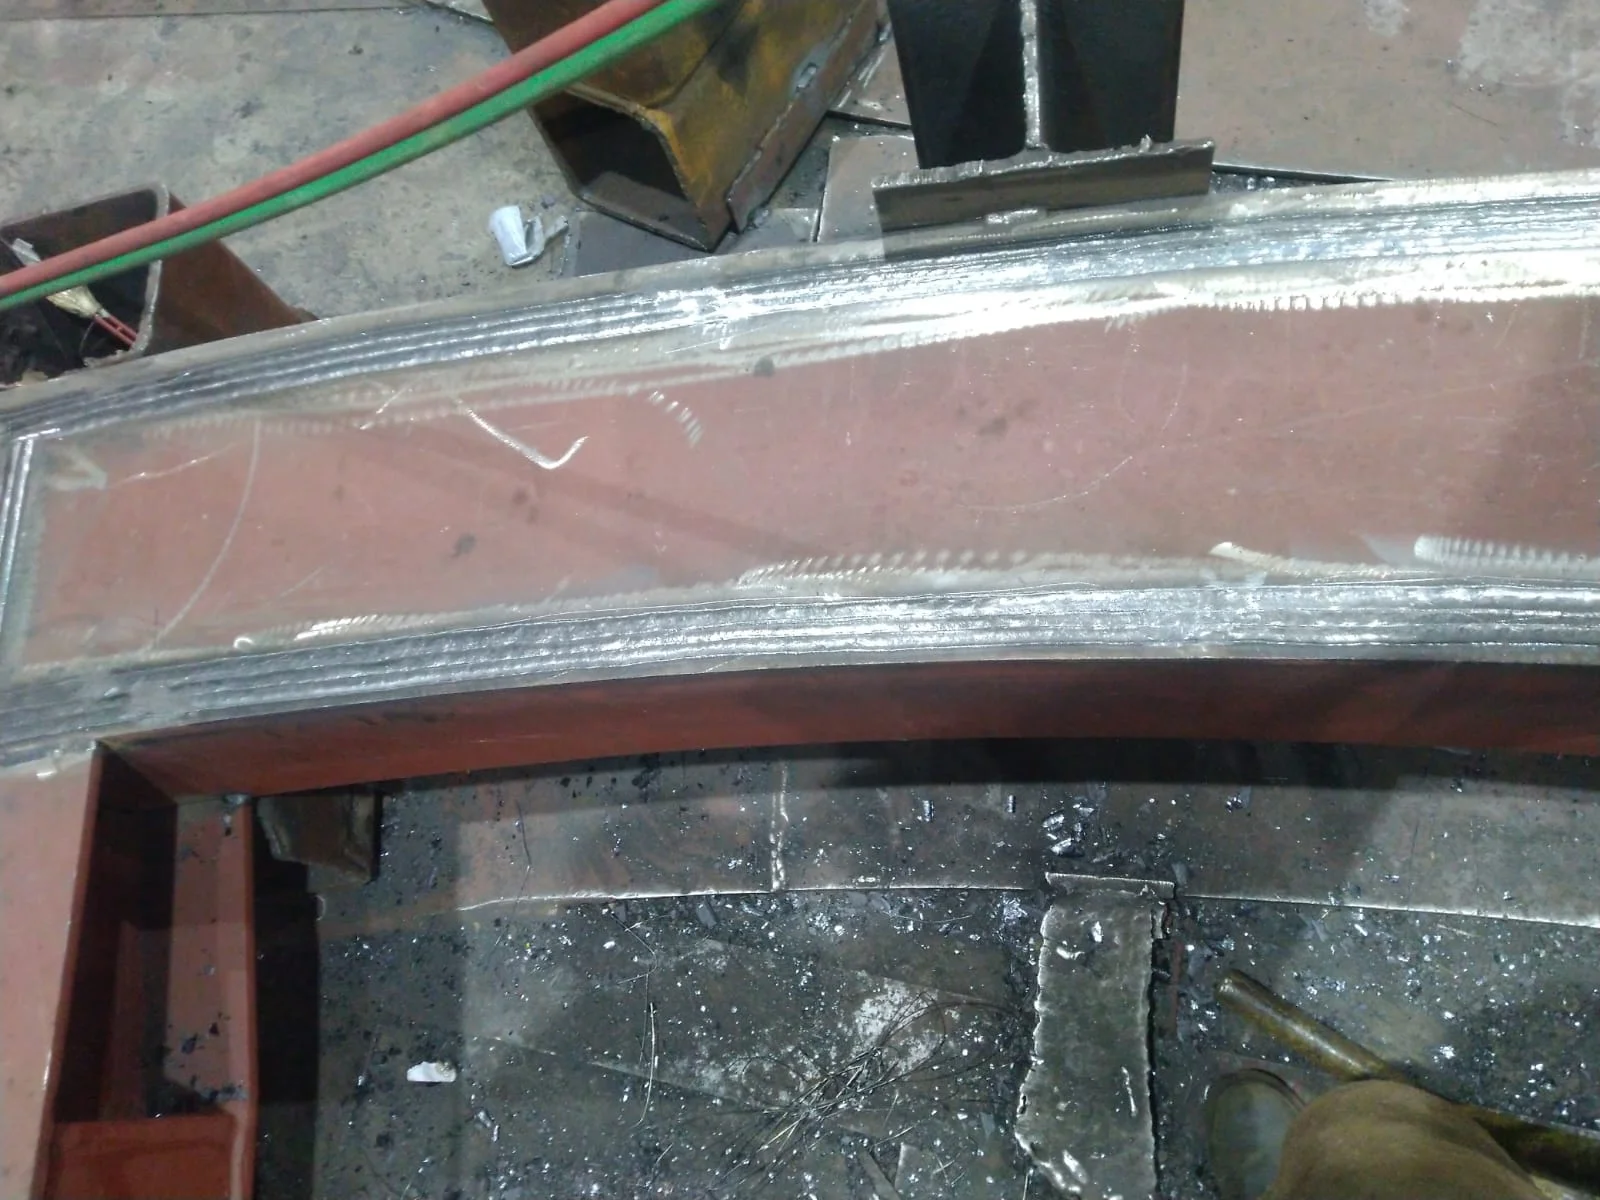
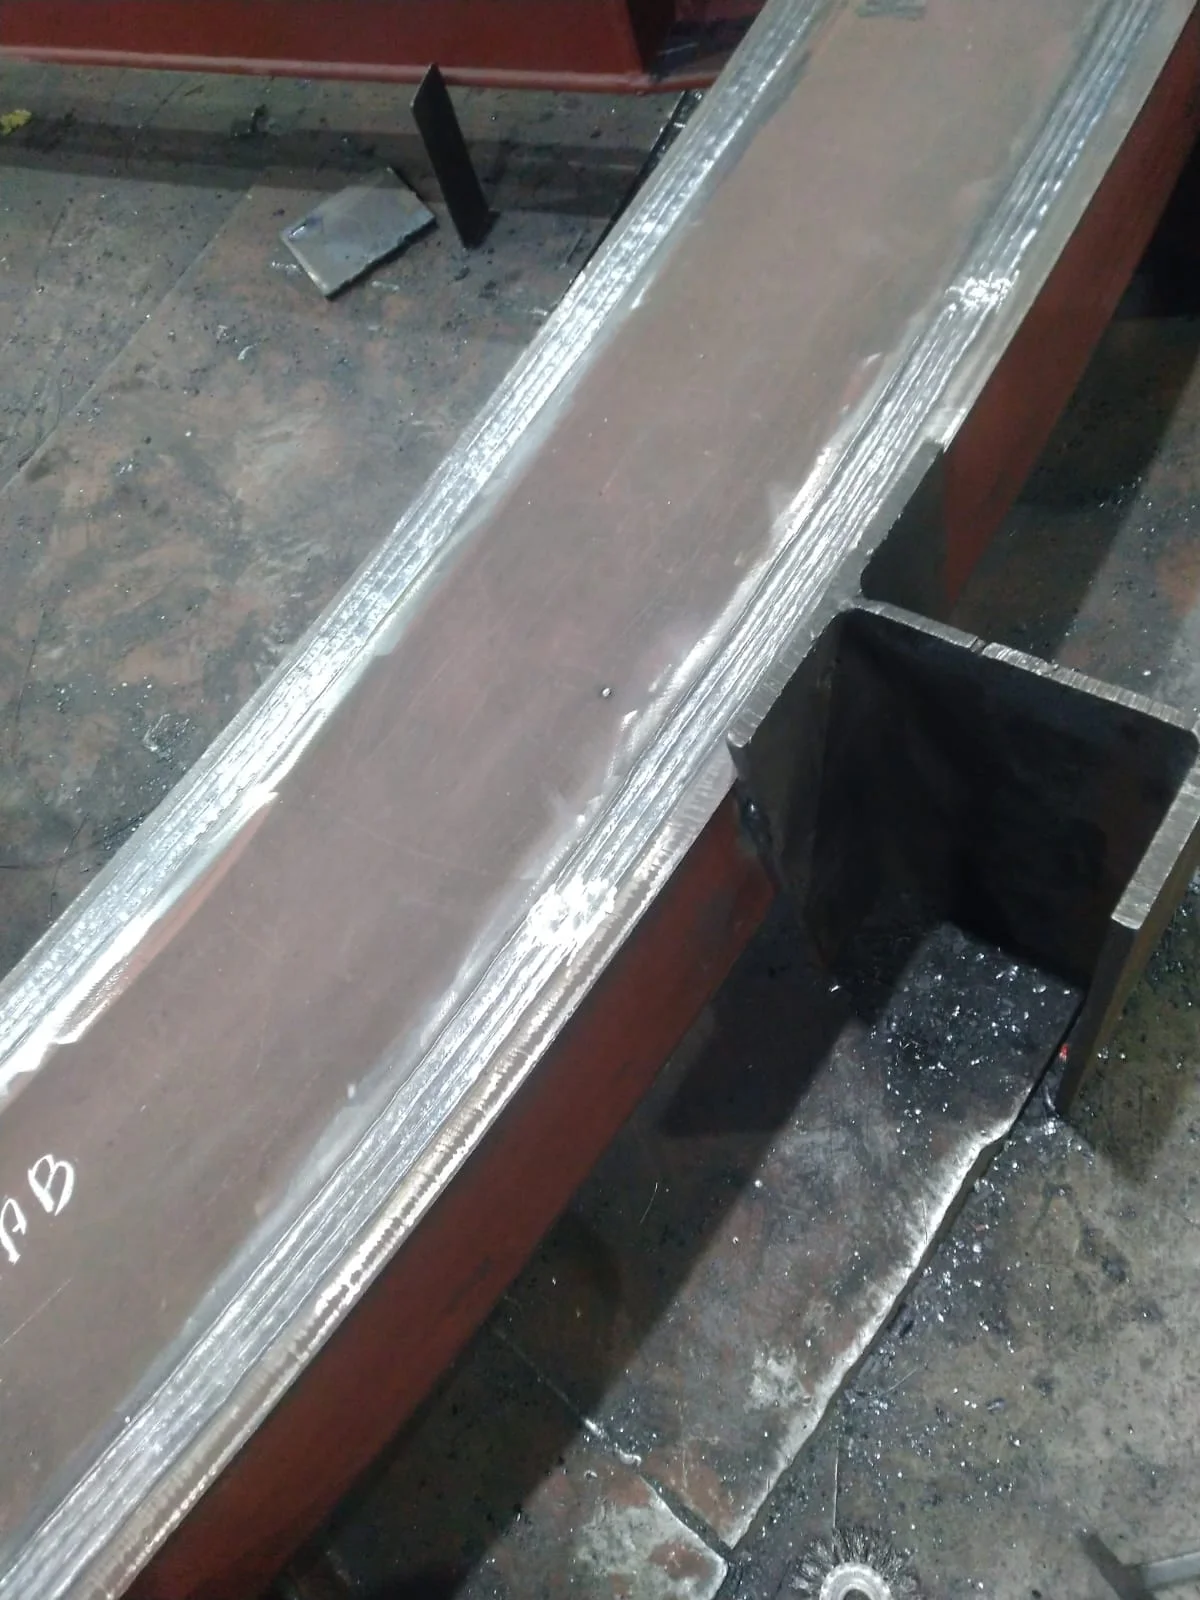
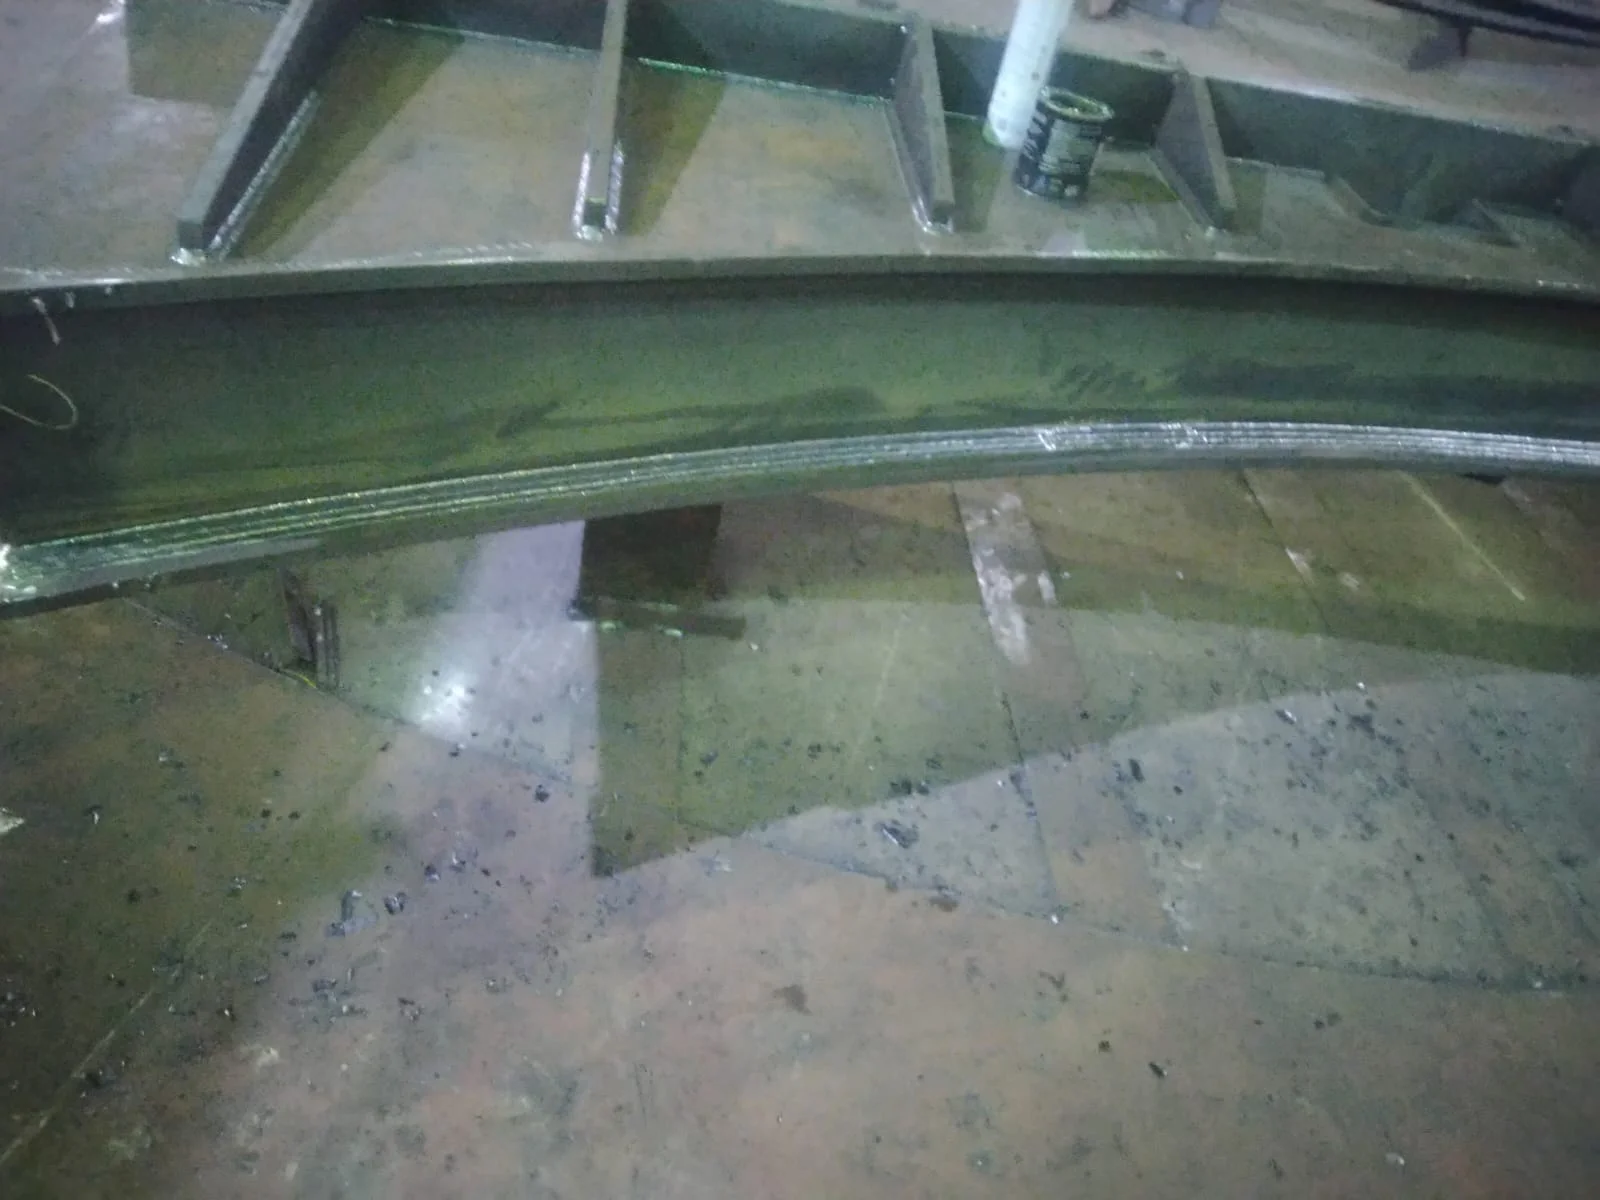
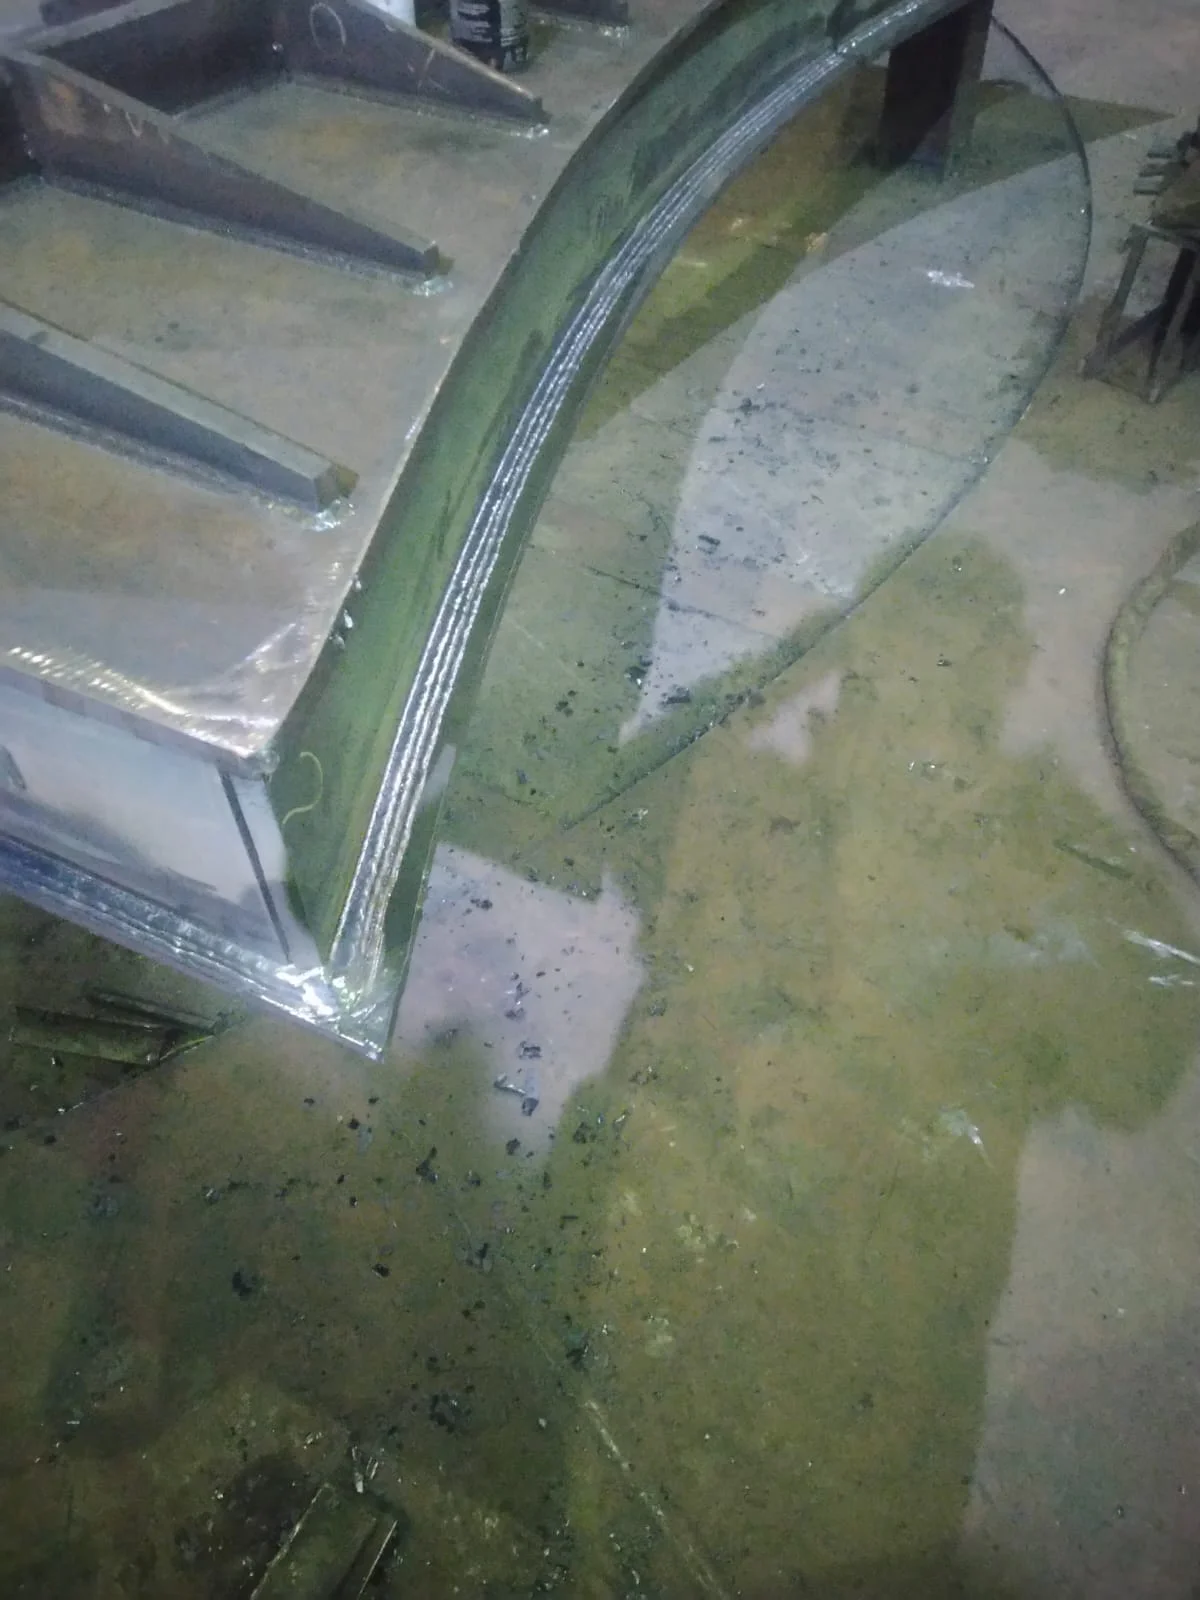
Clique nas imagens para ampliar
O que é a soldagem com arame tubular autoprotegido e como ela funciona?
A Soldagem com arame tubular autoprotegido é um processo de soldagem a arco elétrico, conhecido como FCAW (Flux Cored Arc Welding), que utiliza um arame-eletrodo tubular contínuo preenchido com fluxo.
Durante a soldagem, o fluxo contribui para a proteção da poça de fusão, reduzindo a dependência de um gás de proteção fornecido externamente.
O método pode ser aplicado à união de chapas, perfis, tubos e componentes metálicos, desde que o processo, o consumível e os parâmetros sejam compatíveis com o projeto.
Como o processo FCAW autoprotegido funciona?
De forma simplificada, a execução ocorre nas seguintes etapas:
- Preparação da junta: as peças são posicionadas, alinhadas e preparadas conforme o tipo de junta, a espessura, o acesso e os requisitos do projeto.
- Alimentação contínua do arame: o equipamento conduz o arame tubular até a região da junta por meio de um sistema de alimentação regulado.
- Formação do arco elétrico: a corrente elétrica estabelece um arco entre o arame-eletrodo e o metal de base, gerando calor suficiente para fundir o consumível e parte das peças.
- Atuação do fluxo interno: o fluxo presente no núcleo do arame participa da estabilização do processo e da proteção da poça de fusão contra a atmosfera, conforme a classificação do consumível.
- Formação e solidificação do cordão: o metal fundido se deposita na junta e solidifica, formando o cordão de solda. Os resíduos gerados pelo fluxo devem ser removidos quando aplicável.
- Verificação da junta: a inspeção deve seguir os critérios definidos no desenho, na especificação técnica, no procedimento de soldagem ou em outros documentos aplicáveis ao trabalho.
A configuração autoprotegida pode ser útil em determinadas atividades externas ou de campo, pois não depende da mesma disposição de gás de proteção externo exigida por processos que utilizam essa proteção.
Isso não significa que o processo seja adequado a qualquer ambiente, vento, contaminação, posição de soldagem, acesso, material e requisitos de qualidade precisam ser avaliados antes da execução.
Glossário essencial
- FCAW: processo de soldagem a arco elétrico com arame tubular preenchido com fluxo.
- Arame tubular: arame-eletrodo contínuo com uma cavidade interna que contém fluxo e, conforme o produto, outros componentes previstos em sua classificação.
- Fluxo: material interno que participa da proteção e da estabilização da soldagem, além de influenciar as características do depósito conforme o consumível utilizado.
- Poça de fusão: região temporariamente líquida formada pelo calor do arco, reunindo metal de base e metal de adição.
- Taxa de deposição: quantidade de metal de solda depositada em determinado intervalo de tempo. Ela é influenciada pelo arame, pela corrente, pela tensão, pela velocidade de alimentação e pelas condições de execução.
- Metal de base: material das peças que serão unidas ou recuperadas.
- Consumível: material de adição selecionado para atender às características do metal de base, da junta e do procedimento aplicável.
Onde o processo pode ser aplicado?
Em termos gerais, o FCAW autoprotegido pode ser considerado para:
- fabricação de estruturas metálicas soldadas;
- união de chapas e perfis;
- soldagem de tubos e componentes industriais;
- fabricação e reparação de peças metálicas;
- atividades de caldeiraria e montagem industrial;
- serviços de manutenção e recuperação de componentes, conforme o escopo técnico;
- trabalhos de campo nos quais a configuração do consumível e as condições ambientais sejam compatíveis.
A indicação efetiva depende da especificação do material, da espessura, da posição de soldagem, do tipo de junta e do nível de controle exigido.
Setores como metalurgia, construção e montagem industrial, óleo e gás e indústria química podem utilizar processos com arame tubular em diferentes tipos de aplicação, mas cada projeto deve ser analisado individualmente.
Fatores que influenciam a qualidade da junta!
| Fator | Por que deve ser avaliado |
|---|---|
| Material e composição do metal de base | Orientam a seleção do consumível e os cuidados para evitar incompatibilidades ou descontinuidades. |
| Espessura das peças | Influencia a preparação da junta, a energia de soldagem e a sequência de deposição. |
| Tipo e geometria da junta | Determinam o acesso, o volume a ser preenchido e a possibilidade de execução em passes. |
| Posição de soldagem | Pode exigir consumível, parâmetros e técnica compatíveis com a posição prevista. |
| Limpeza das superfícies | Óleo, tinta, umidade, carepa, ferrugem e outros contaminantes podem prejudicar a estabilidade e a qualidade do cordão. |
| Condições ambientais | Vento, umidade e temperatura podem afetar a proteção da poça e a execução, especialmente em trabalhos externos. |
| Consumível e classificação | Devem corresponder ao material, ao procedimento e aos requisitos técnicos definidos para a junta. |
| Parâmetros e velocidade de execução | Influenciam penetração, geometria do cordão, taxa de deposição e controle do aporte térmico. |
| Inspeção prevista | Define como a junta será verificada e quais critérios de aceitação serão aplicados. |
Soldagem com arame tubular autoprotegido: critérios técnicos e aplicações
Antes de iniciar a soldagem, é importante remover contaminantes da região da junta, conferir o encaixe e o alinhamento das peças, verificar o acesso da tocha e confirmar se o arame está especificado para a aplicação.
A seleção não deve ser feita apenas pela busca de maior produtividade, também é necessário considerar o metal de base, a espessura, a posição, o ambiente de execução, a resistência requerida e as especificações técnicas aplicáveis.
A preparação inadequada pode provocar falta de fusão, porosidade, inclusões, excesso de respingos ou alterações na geometria do cordão.
Da mesma forma, parâmetros definidos sem relação com o consumível e com a junta podem comprometer a repetibilidade do processo.
Por isso, a execução deve seguir um procedimento compatível com o projeto, com controle das condições de soldagem e inspeções proporcionais ao risco e ao requisito técnico da aplicação.
A Jota Soldas atua no segmento de soldagem desde 2004 e, desde 2019, oferece serviços de soldagem, fabricação e montagem industrial.
Essa experiência prática pode apoiar a análise de escopos que envolvam estruturas e componentes metálicos, sempre considerando os desenhos, os materiais, os procedimentos e as especificações técnicas apresentadas pelo cliente.
A definição final do processo e do consumível deve ser confirmada para cada projeto, com prioridade para qualidade, segurança, eficiência e precisão.
Vantagens, limitações e aplicações do arame tubular autoprotegido
A Soldagem com arame tubular autoprotegido utiliza um arame-eletrodo contínuo cujo fluxo interno contribui para a proteção da poça de fusão durante a soldagem.
Em comparação com processos que dependem de cilindro e fornecimento externo de gás, essa configuração pode simplificar determinadas operações de campo.
A escolha, porém, deve considerar o material, a espessura, a posição de soldagem, o ambiente e os requisitos técnicos definidos para a junta.
Principais vantagens
- Alimentação contínua: o arame é fornecido de forma contínua, reduzindo as interrupções associadas à troca frequente de eletrodos consumíveis.
- Produtividade potencial: a alimentação mecanizada e a possibilidade de elevada taxa de deposição podem favorecer trabalhos com maior volume de metal de solda.
- Boa penetração: quando o consumível, os parâmetros e a preparação da junta são adequadamente selecionados, o processo pode atender aplicações que exigem fusão consistente entre as partes.
- Versatilidade: o FCAW pode ser aplicado, conforme o projeto e o procedimento definido, em chapas, perfis, tubos, estruturas soldadas e componentes metálicos.
- Possibilidade de uso em campo: o arame autoprotegido pode ser uma alternativa em determinadas atividades externas, especialmente quando a movimentação ou o uso de gás de proteção externo representa uma dificuldade operacional.
Esses benefícios são potenciais e não devem ser interpretados como adequação automática a qualquer projeto.
A qualidade da junta depende da compatibilidade entre consumível, equipamento, parâmetros, material de base, preparação e procedimento de soldagem.
Limitações e pontos de atenção
A soldagem com arame tubular autoprotegido pode gerar escória, que deve ser removida entre passes quando o procedimento exigir.
O processo também pode produzir fumos e respingos, tornando indispensáveis ventilação adequada, equipamentos de proteção individual e controles de segurança compatíveis com a atividade.
O desempenho pode ser afetado por vento, umidade, contaminantes, oxidação, folgas excessivas, desalinhamento e acesso limitado à junta.
Em ambientes externos, a ausência de gás fornecido por cilindro não elimina a necessidade de proteger a região de soldagem contra condições que prejudiquem a estabilidade do arco e a formação da junta.
Também é necessário verificar se o consumível disponível é compatível com o metal de base, a posição de soldagem, a espessura e os requisitos de resistência ou inspeção do projeto.
A seleção inadequada pode aumentar a ocorrência de descontinuidades e comprometer a consistência do resultado.
Alimentação contínua e taxa de deposição
No FCAW, a alimentação contínua do arame permite manter o arco por períodos mais longos do que em processos que exigem a substituição recorrente de eletrodos revestidos.
A taxa de deposição representa a quantidade de metal de solda depositada em determinado período e é influenciada por fatores como diâmetro e tipo do arame, corrente, tensão, velocidade de alimentação, posição e técnica do soldador.
Uma taxa de deposição elevada pode contribuir para a produtividade, mas não substitui o controle do procedimento.
A velocidade de execução precisa ser equilibrada com a penetração, o perfil do cordão, a fusão entre passes, o controle térmico e os critérios de aceitação definidos para a aplicação.
Aplicações industriais possíveis
Conforme o material, o procedimento e o escopo do serviço, o arame tubular autoprotegido pode ser considerado em atividades como:
- fabricação e reparo de estruturas metálicas;
- soldagem de chapas, perfis, tubos e componentes industriais;
- serviços de caldeiraria e fabricação de conjuntos soldados;
- montagem e adequação de estruturas e componentes metálicos;
- recuperação e reparação de peças sujeitas a desgaste;
- atividades relacionadas à construção e montagem industrial;
- aplicações avaliadas para os setores metalúrgico, de óleo e gás e químico.
A indicação efetiva depende da análise técnica do projeto.
Em componentes submetidos a esforços relevantes, temperaturas específicas, pressão, corrosão ou requisitos formais de inspeção, devem ser observadas as especificações aplicáveis e o procedimento aprovado para a execução.
Comparação conceitual com MIG/MAG e SMAW
A comparação entre processos deve ser feita com base na aplicação, e não apenas na velocidade de soldagem:
- FCAW autoprotegido: utiliza arame tubular contínuo com fluxo interno, que participa da proteção da poça de fusão e da estabilização do processo.
- MIG/MAG: normalmente utiliza arame maciço contínuo e gás de proteção fornecido externamente. A proteção depende da vazão, da cobertura adequada e das condições do ambiente.
- SMAW, ou eletrodo revestido: utiliza eletrodos consumíveis revestidos, que precisam ser substituídos após o consumo de cada unidade. O processo pode ser útil em diferentes situações, mas envolve interrupções para troca de eletrodo e remoção da escória conforme o procedimento.
O arame tubular autoprotegido pode ser vantajoso quando a alimentação contínua e a mobilidade são relevantes, enquanto o MIG/MAG pode ser preferível quando há controle adequado do gás de proteção e a aplicação favorece o uso de arame maciço.
O SMAW pode ser analisado quando a simplicidade do equipamento, o acesso ou as condições específicas do serviço forem determinantes.
Critérios para escolher o processo
Antes de definir o método, é recomendável avaliar:
- Material de base: composição, soldabilidade e compatibilidade com o consumível.
- Espessura e geometria: dimensões, tipo de junta, volume de solda e necessidade de passes múltiplos.
- Posição de soldagem: plana, horizontal, vertical ou sobrecabeça, conforme a capacidade do consumível e do procedimento.
- Ambiente: oficina ou campo, presença de vento, acesso à junta, possibilidade de proteção e condições de limpeza.
- Produtividade necessária: volume de soldagem, frequência de interrupções e taxa de deposição desejada.
- Requisitos técnicos: desenhos, especificações, critérios de inspeção e normas aplicáveis ao projeto.
- Recuperação e acabamento: necessidade de remoção de escória, limpeza entre passes e inspeções posteriores.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante, desenvolvendo soluções personalizadas para demandas de soldagem, fabricação e montagem industrial.
Com experiência prática no segmento de soldagem desde 2004 e atuação empresarial desde 2019, a empresa analisa o escopo apresentado pelo cliente para orientar a solução técnica de acordo com as necessidades identificadas, priorizando qualidade, segurança, eficiência e precisão.
A definição do processo e do consumível deve permanecer vinculada aos desenhos, às condições reais de execução e às especificações técnicas aplicáveis.
Como escolher o processo e favorecer consistência na execução?
A escolha do processo de soldagem deve partir do projeto e não apenas da velocidade de execução.
Para avaliar a Soldagem com arame tubular autoprotegido, é necessário considerar o material, a espessura, a geometria da junta, a posição de soldagem, o acesso ao local, as condições do ambiente e as especificações técnicas aplicáveis.
A seleção final do consumível e dos parâmetros deve ser compatível com esses requisitos e validada por profissional habilitado quando o projeto exigir.
Critérios técnicos de preparação das peças
Antes de iniciar a execução, verifique:
- Identificação do material e da espessura das peças.
- Compatibilidade entre o projeto, o procedimento de soldagem e o consumível selecionado.
- Remoção de óleo, graxa, umidade, tinta solta, carepa, ferrugem e outros contaminantes da região da junta.
- Preparação correta das bordas, incluindo geometria, abertura, alinhamento e condição do chanfro quando aplicável.
- Montagem, ponteamento e fixação suficientes para manter a posição das peças durante a soldagem.
- Acesso adequado para a tocha, visibilidade da poça de fusão e movimentação segura do soldador.
- Condições do local, especialmente vento, umidade e exposição da junta durante a execução em campo.
- Disponibilidade dos equipamentos de proteção individual e dos recursos de segurança exigidos para a atividade.
A limpeza e o ajuste da junta influenciam diretamente a estabilidade do arco, a formação do cordão e a possibilidade de descontinuidades.
Em aplicações externas, a configuração autoprotegida pode reduzir a dependência de gás de proteção externo, mas não elimina a necessidade de controlar correntes de ar, contaminação e demais condições que possam afetar a poça de fusão.
Como selecionar o consumível?
A seleção do arame tubular deve considerar o material de base, a faixa de espessura, a posição de soldagem, o tipo de junta, a resistência requerida e as orientações do fabricante do consumível.
Também é importante verificar a compatibilidade entre o arame, o equipamento, a polaridade e os parâmetros previstos para o trabalho.
O fluxo interno do arame tubular contribui para a proteção e a estabilização do processo, mas a configuração adequada depende do consumível escolhido e do procedimento aplicável.
Por isso, não é recomendável substituir o arame especificado por outro apenas com base no diâmetro ou na aparência do cordão.
Em estruturas críticas ou projetos com requisitos definidos, devem ser observadas as especificações técnicas, os procedimentos aprovados e as inspeções estabelecidas para a junta.
Fatores de controle durante a execução
A consistência do resultado depende do controle conjunto de fatores como:
- Corrente, tensão e velocidade de alimentação do arame.
- Velocidade de deslocamento e comprimento do arco.
- Ângulo da tocha, distância entre o bico e a peça e trajetória aplicada.
- Sequência de soldagem e distribuição do calor para limitar deformações.
- Remoção da escória entre passes quando exigida pelo tipo de arame e pelo procedimento.
- Condição do equipamento, alimentação contínua do arame e proteção da área de trabalho.
- Controle do aporte térmico conforme o material e o requisito técnico do projeto.
A taxa de deposição e a produtividade são vantagens potenciais do processo FCAW, mas não devem ser avaliadas isoladamente.
Um parâmetro que aumenta a velocidade pode prejudicar a fusão, o perfil do cordão ou a estabilidade do arco se não estiver adequado à junta.
A prioridade deve ser obter uma união compatível com o projeto, com repetibilidade e segurança na execução.
Verificação da junta e inspeções
Após a soldagem, a inspeção visual pode verificar aspectos como continuidade do cordão, perfil, acabamento, respingos excessivos, mordeduras, trincas aparentes e sinais de falta de fusão ou porosidade visível.
A extensão dessa verificação e a necessidade de ensaios complementares devem ser definidas pelo projeto, pelo procedimento aplicável e pelo nível de criticidade do componente.
Quando previsto, o controle pode incluir métodos de inspeção não destrutiva ou outras avaliações técnicas.
A escolha do método não deve ser presumida, ela depende do material, da geometria, do tipo de descontinuidade que se pretende investigar e dos critérios de aceitação estabelecidos.
Registros de identificação, consumível, parâmetros e inspeções também podem contribuir para a rastreabilidade do serviço quando essa exigência fizer parte do escopo.
Avaliação personalizada do serviço
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante em demandas de soldagem, fabricação e montagem industrial.
A experiência prática de seu fundador no segmento desde 2004, somada à atuação empresarial da empresa desde 2019, apoia uma análise orientada às necessidades de cada projeto, sem substituir as especificações técnicas responsáveis pela definição do processo.
Para solicitar uma avaliação, o cliente pode apresentar desenhos, memoriais, requisitos técnicos e o escopo disponível.
A partir dessas informações, a Jota Soldas poderá analisar a demanda de forma personalizada para serviços de soldagem, fabricação industrial, montagem industrial, manutenção e adequações.
Perguntas frequentes
Qual é a diferença entre arame tubular autoprotegido e MIG/MAG?
O MIG/MAG utiliza, em geral, arame maciço e gás de proteção fornecido externamente.
No arame tubular autoprotegido, o eletrodo contínuo possui fluxo interno que participa da proteção do arco e da poça de fusão.
As condições de aplicação, o consumível e os parâmetros devem ser definidos de acordo com a junta.
O processo é mais produtivo que a soldagem com eletrodo revestido?
A alimentação contínua do arame pode reduzir interrupções para troca de eletrodos e favorecer maior taxa de deposição em determinadas aplicações.
Isso não significa que o processo seja universalmente mais adequado, pois posição, acesso, ambiente, material e requisitos técnicos também influenciam a decisão.
O arame tubular autoprotegido pode ser usado em campo?
Algumas configurações podem facilitar trabalhos externos por não dependerem da mesma forma de um cilindro de gás de proteção.
Ainda assim, vento, umidade, limpeza, acesso e estabilidade do equipamento precisam ser controlados.
A adequação deve ser analisada para cada serviço.
Como escolher o consumível correto?
Comece pelo material de base, pela espessura, pela posição de soldagem, pelo tipo de junta e pelos requisitos de desempenho.
Em seguida, confirme a compatibilidade do arame com o equipamento, a polaridade e o procedimento aplicável, seguindo as orientações técnicas do fabricante e do projeto.
Para saber mais sobre Soldagem com arame tubular autoprotegido
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

