Galeria
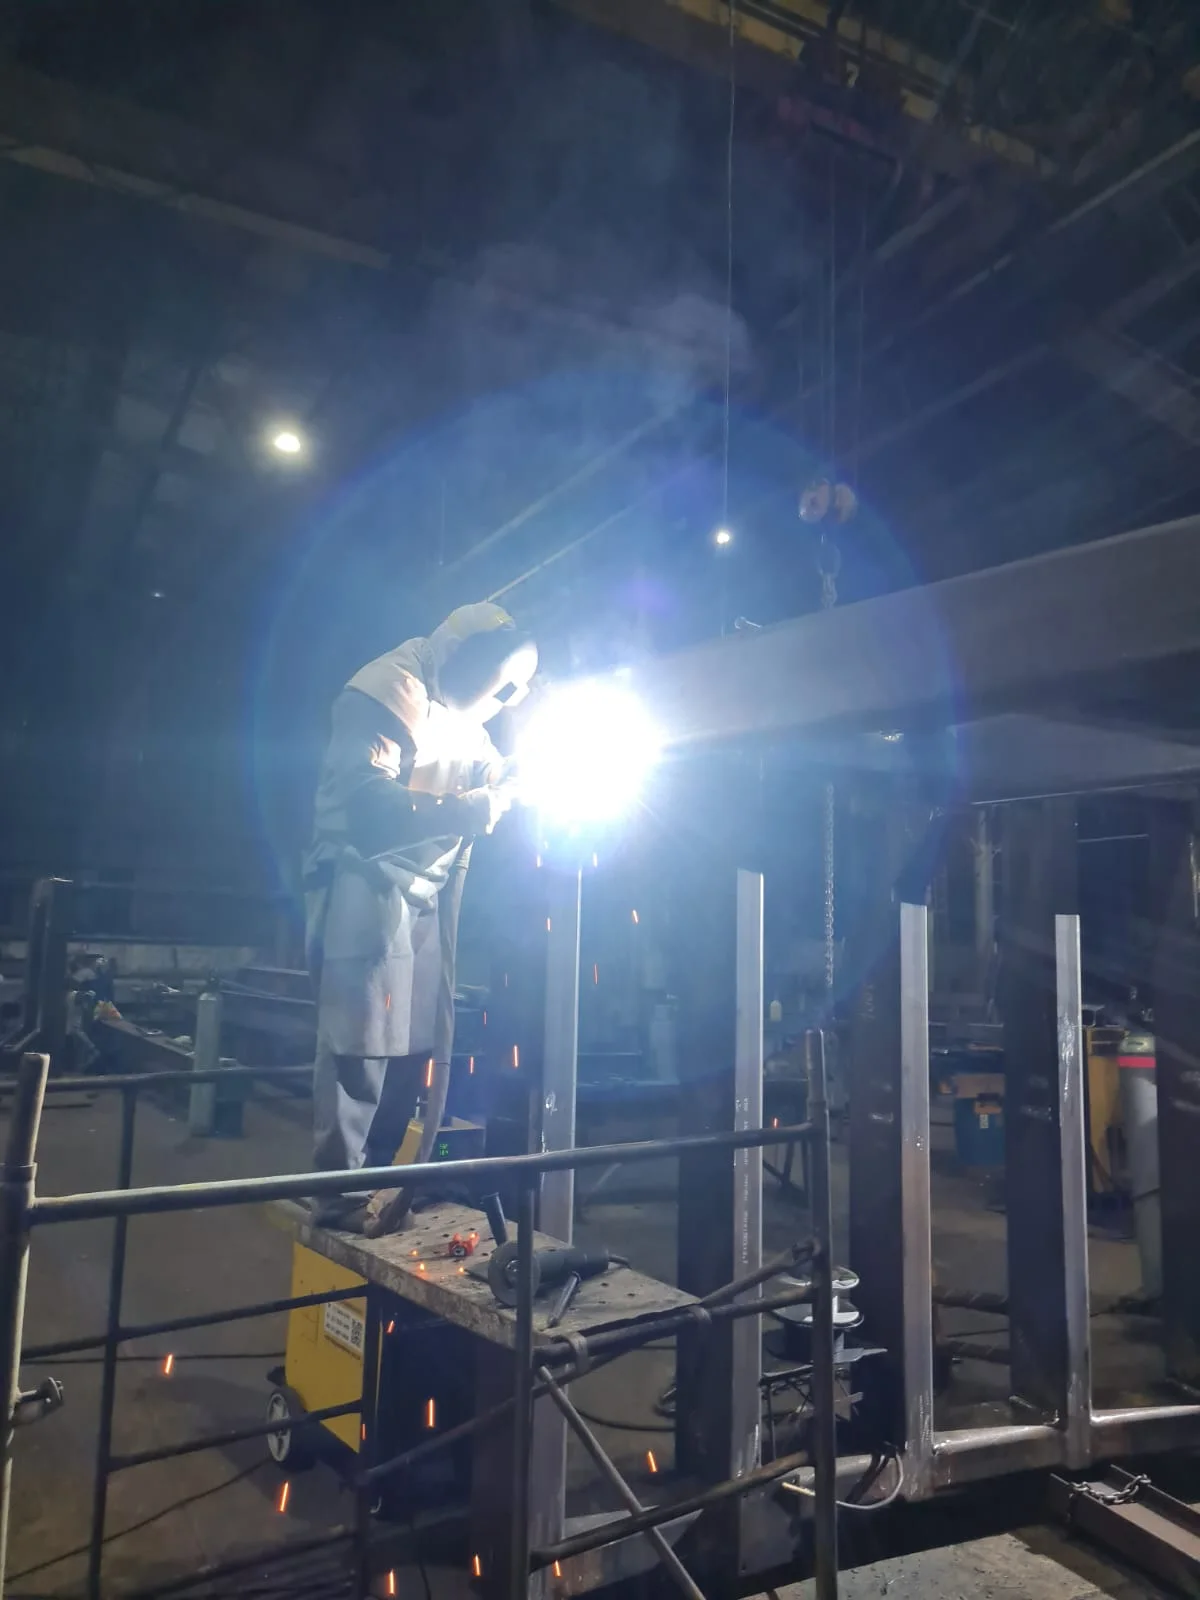
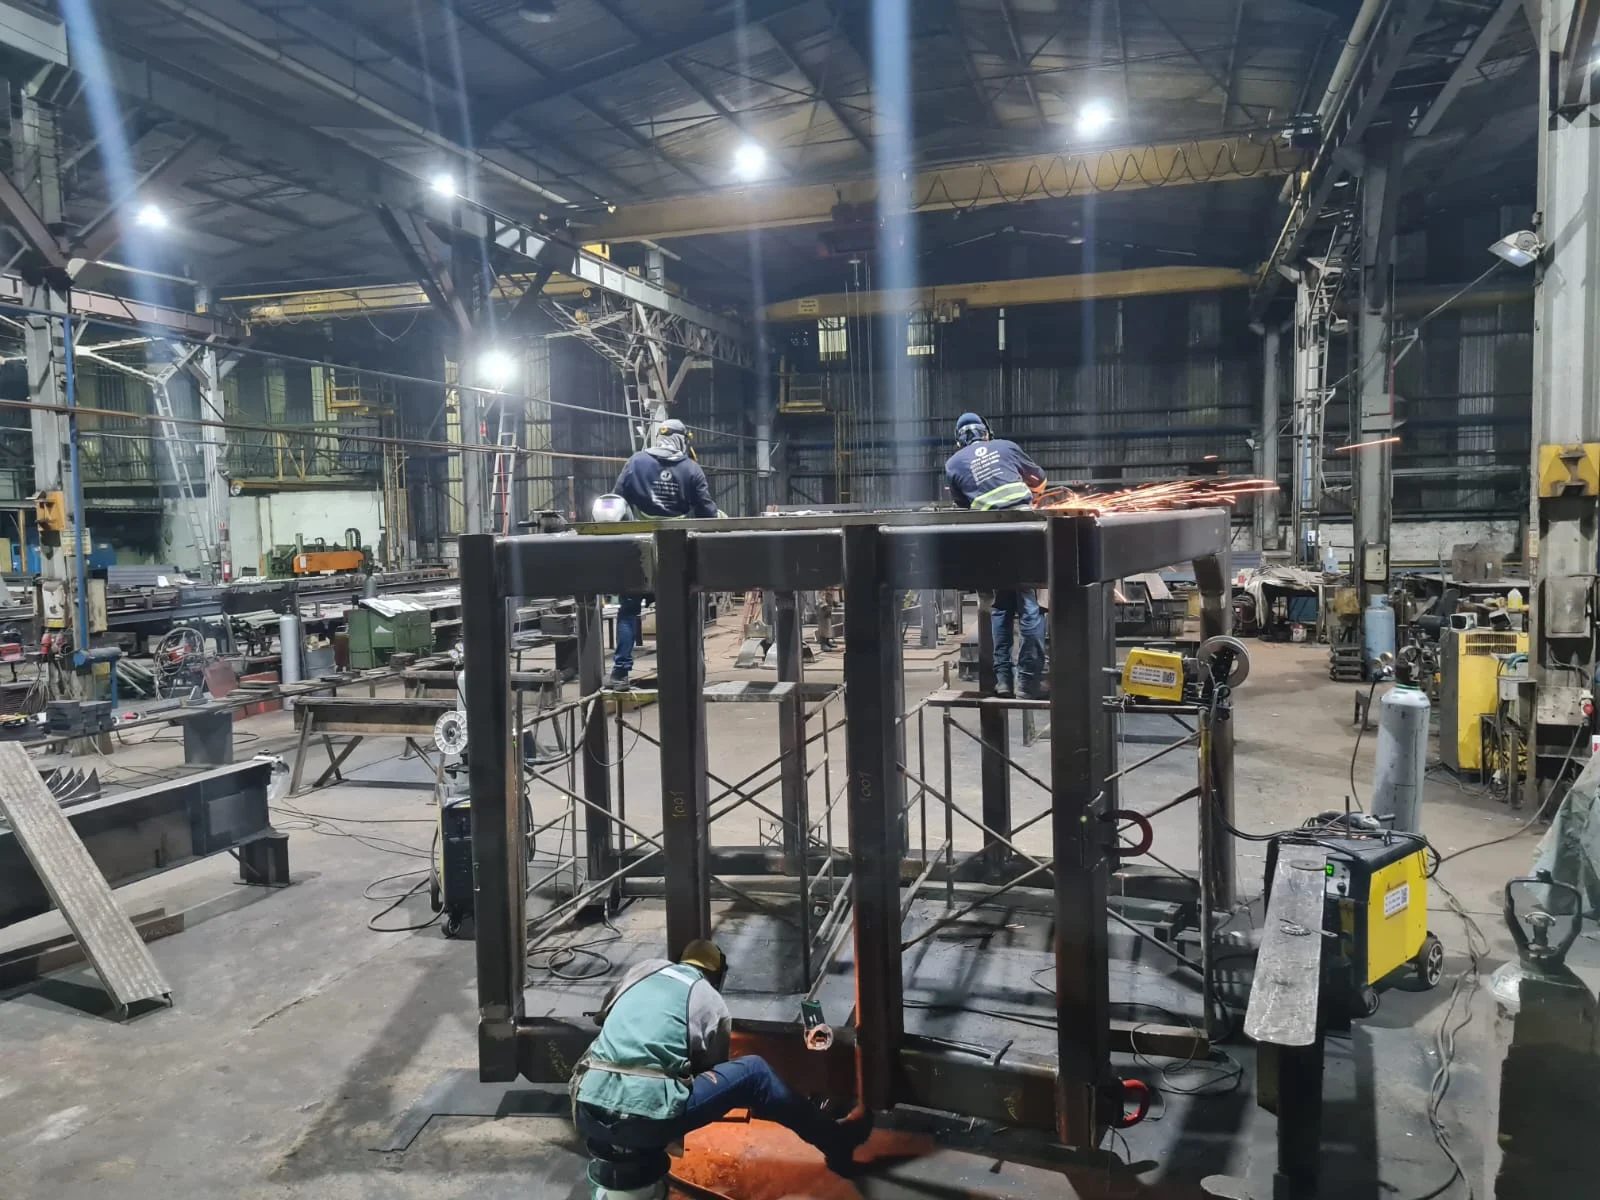
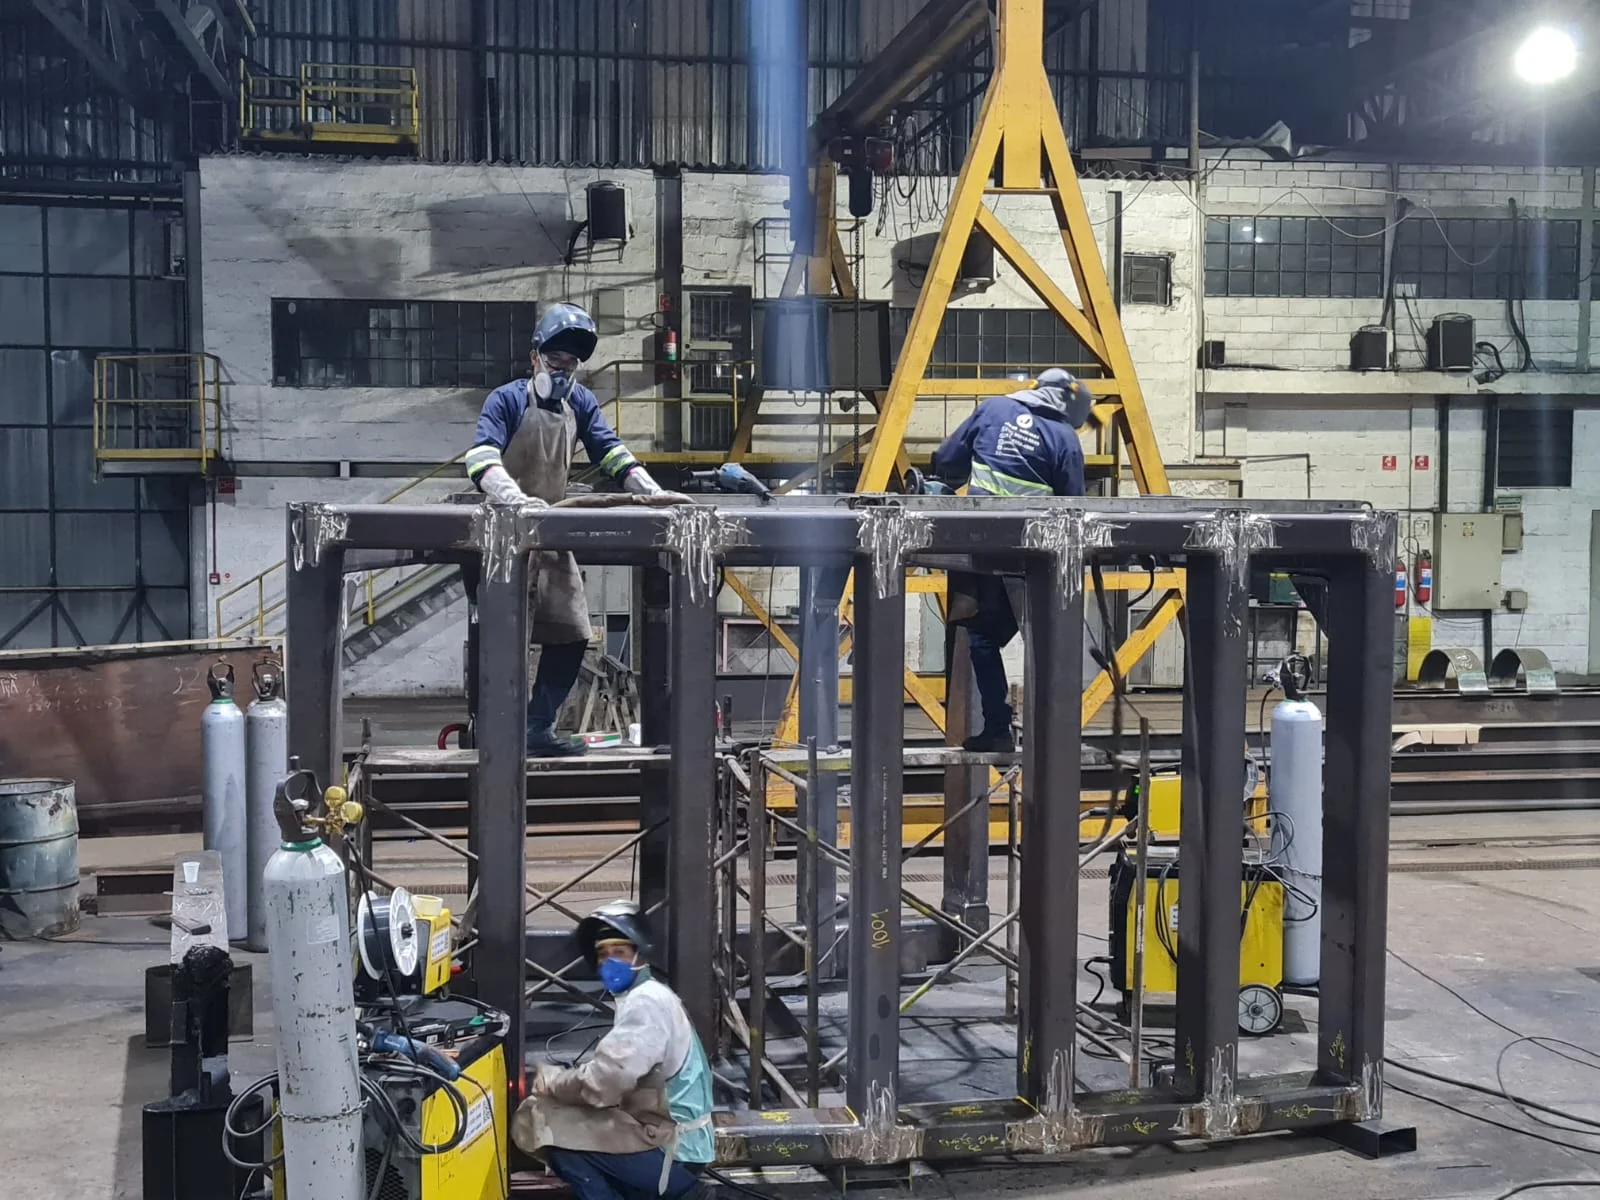
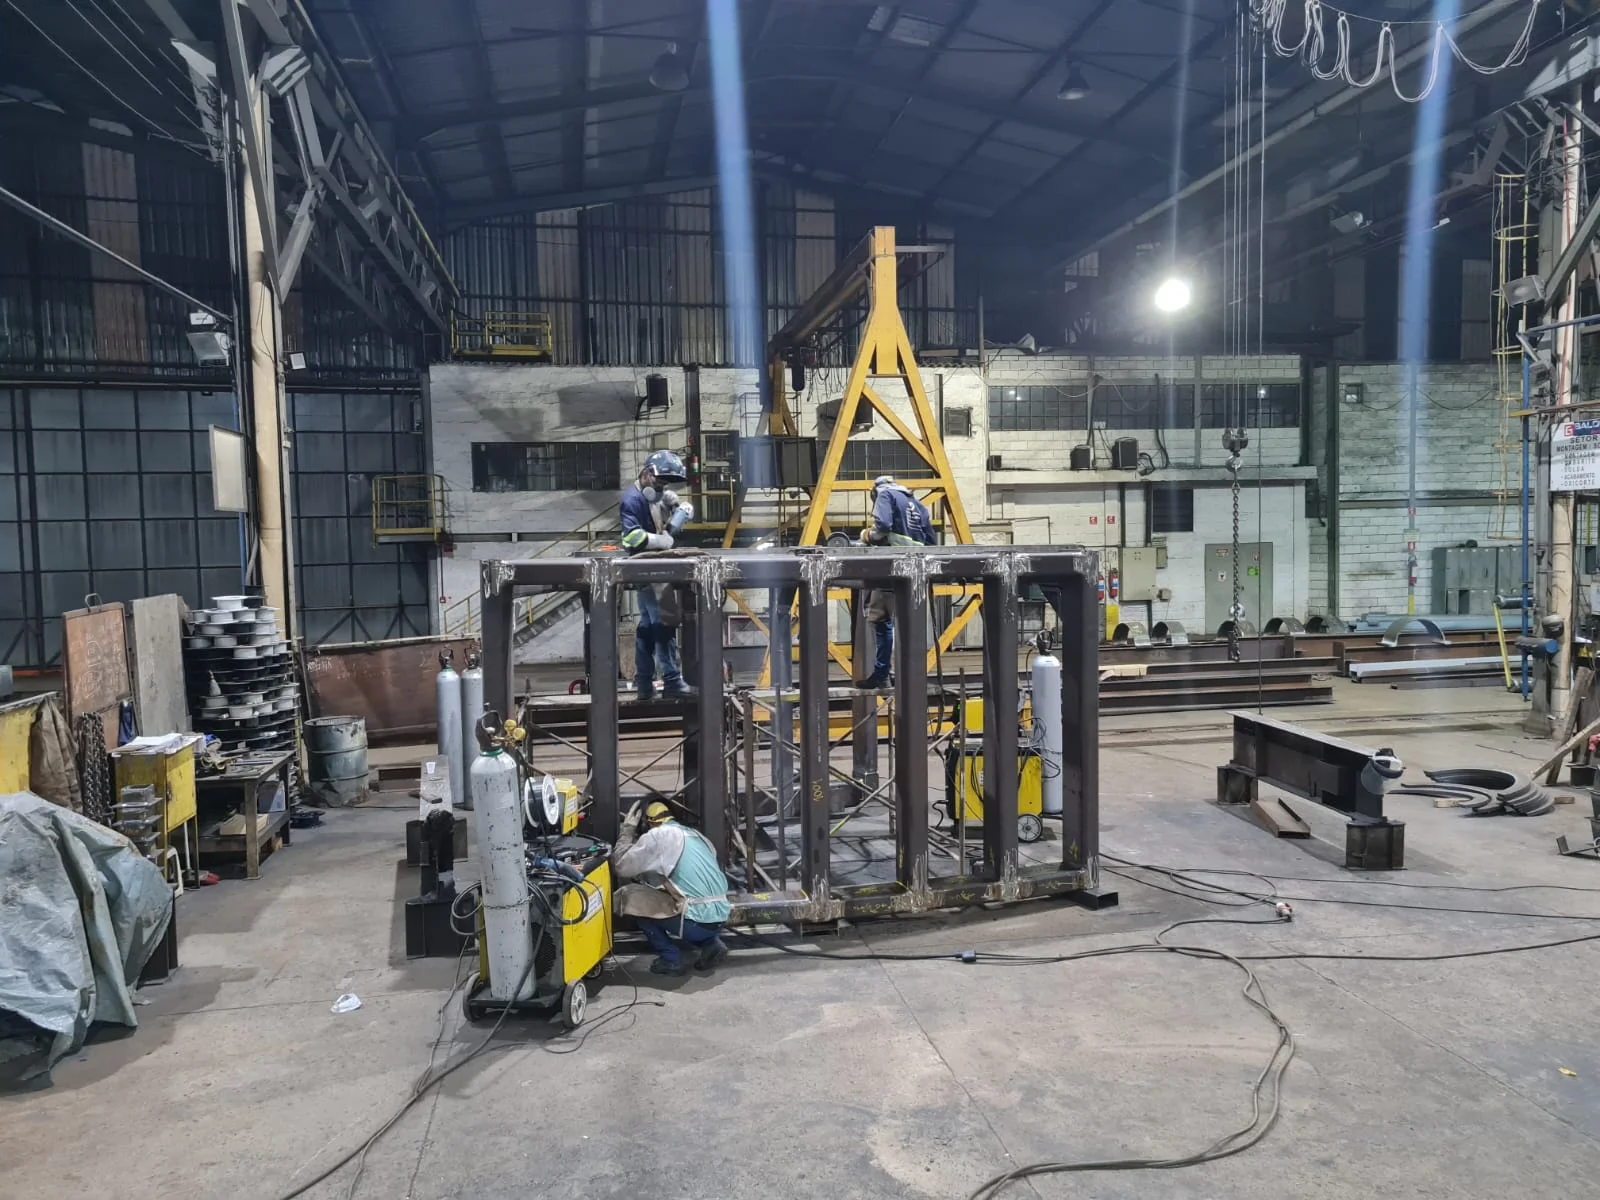
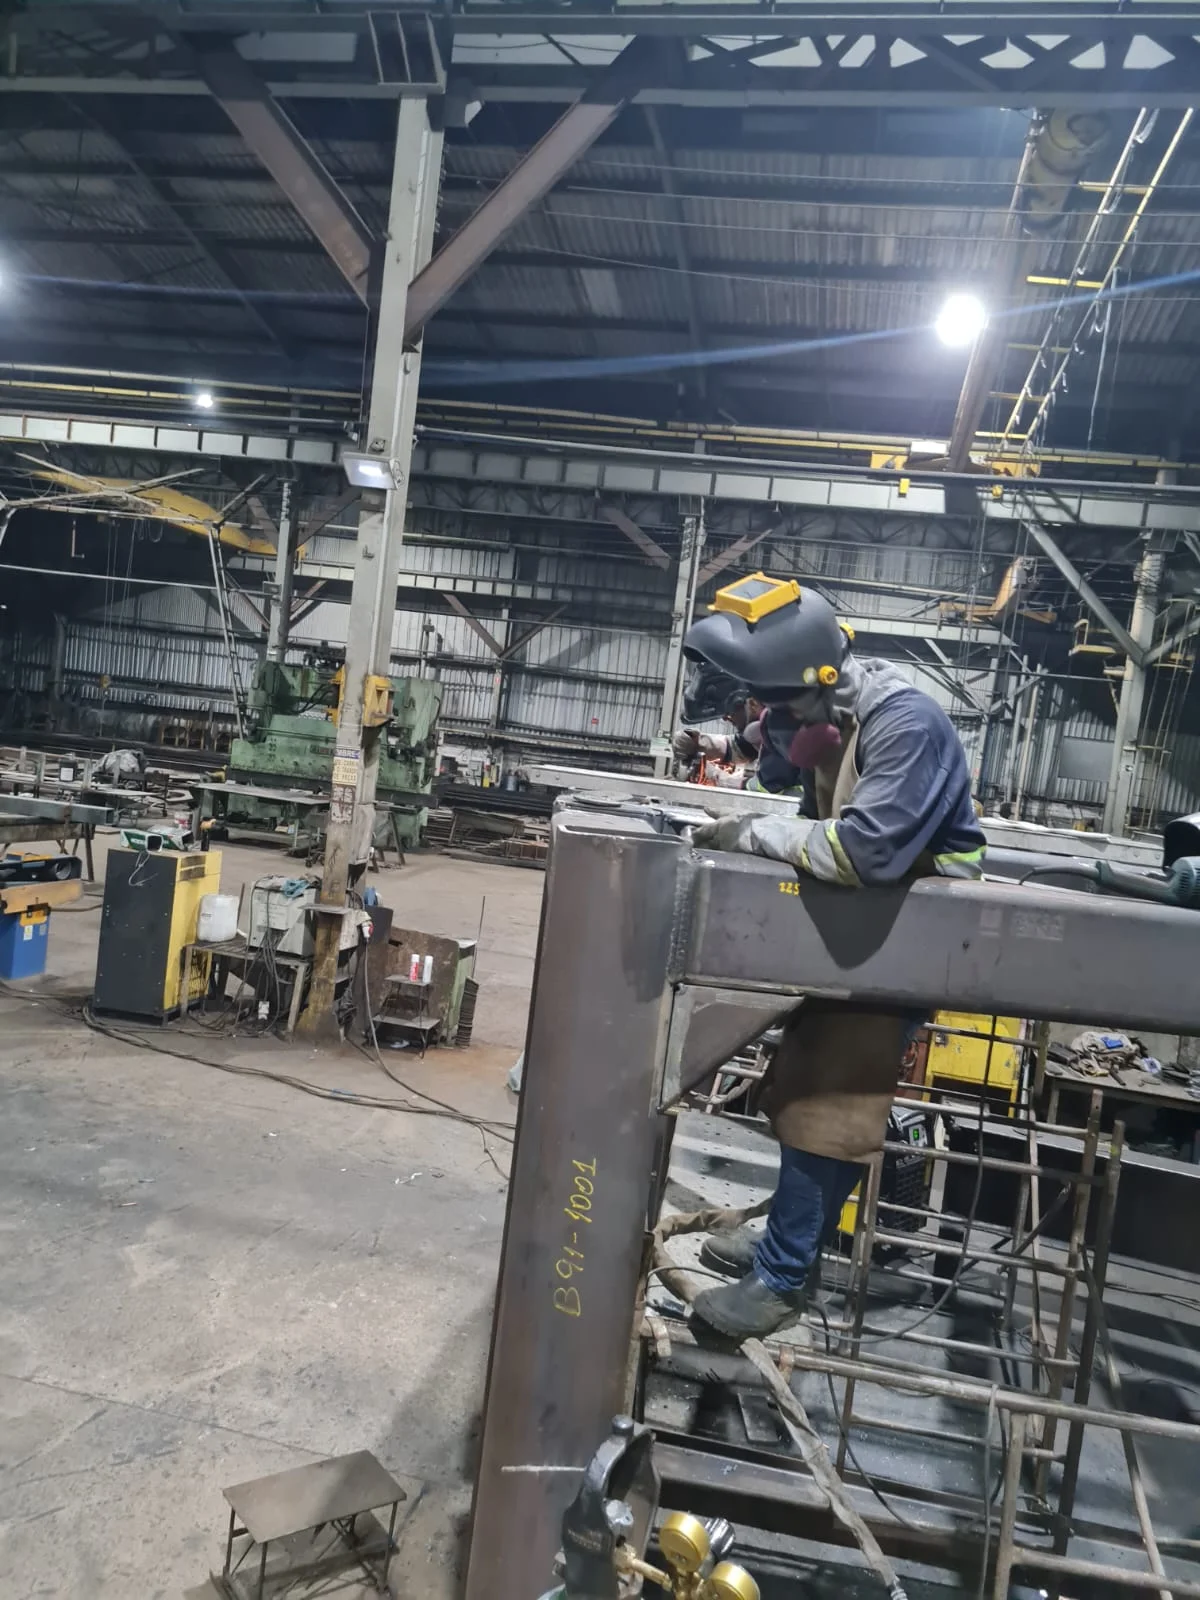
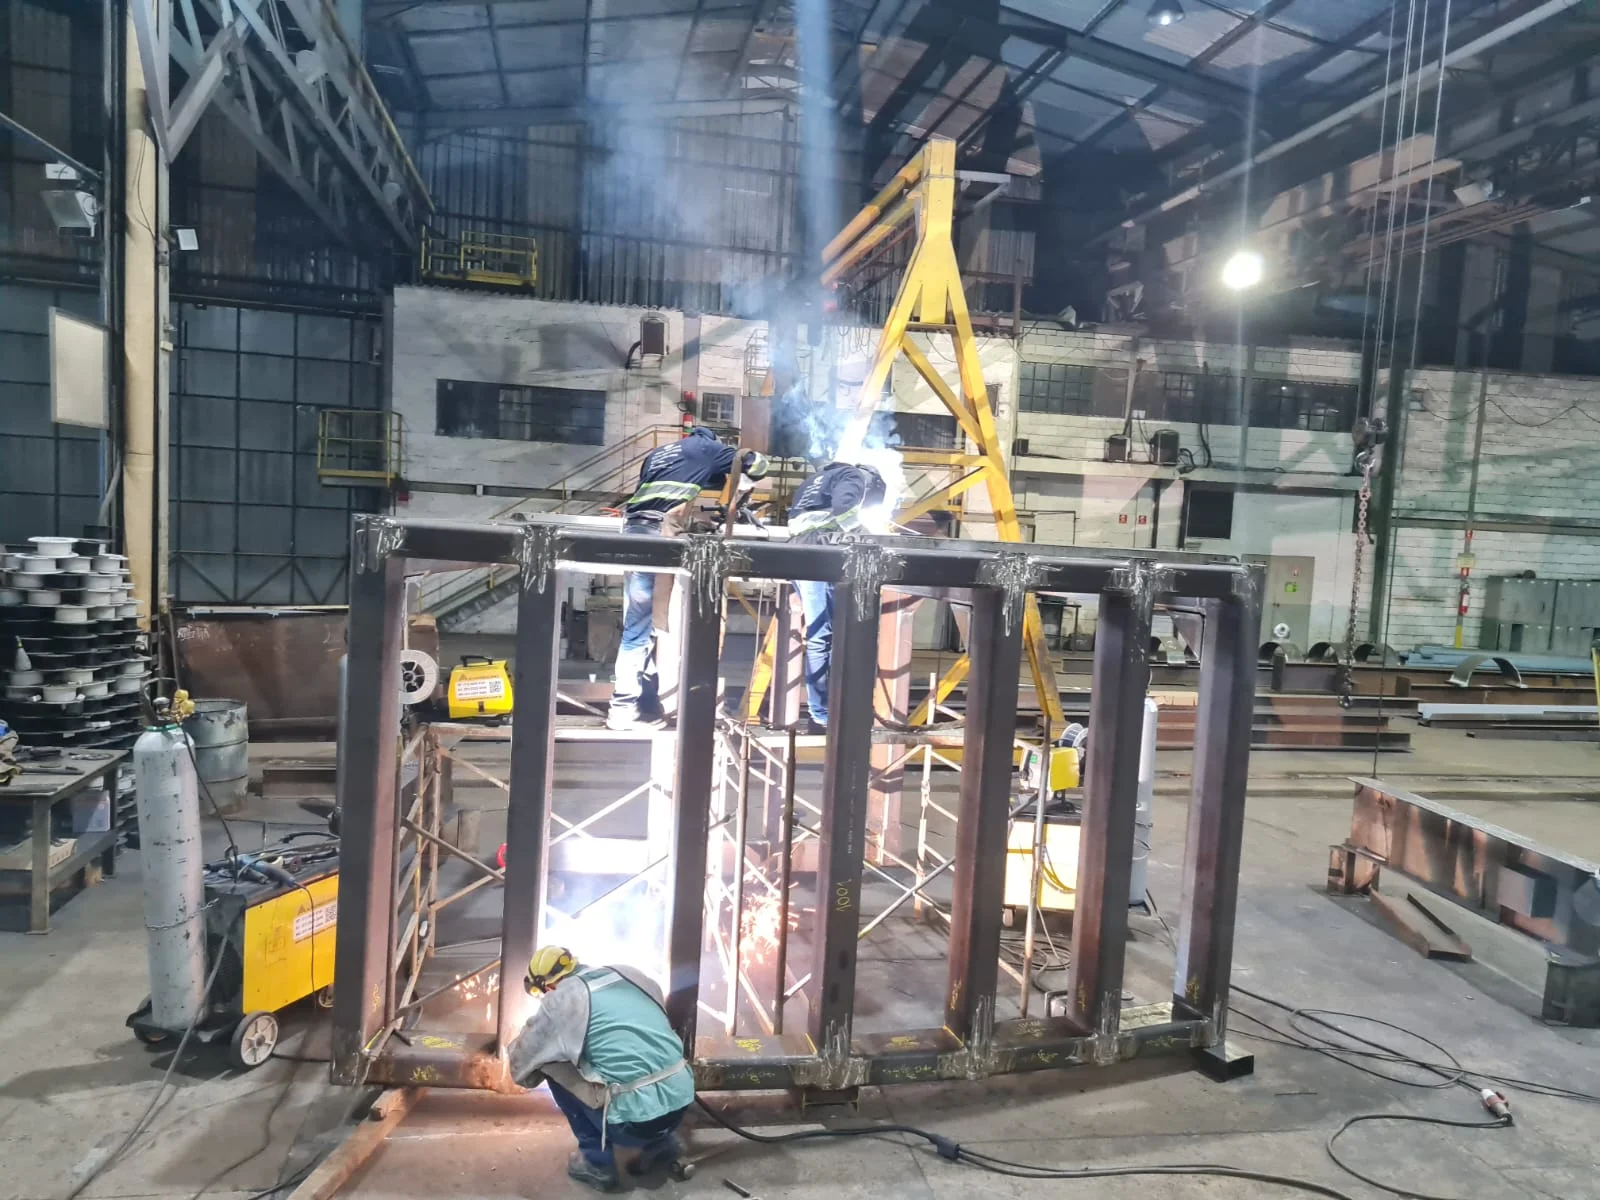
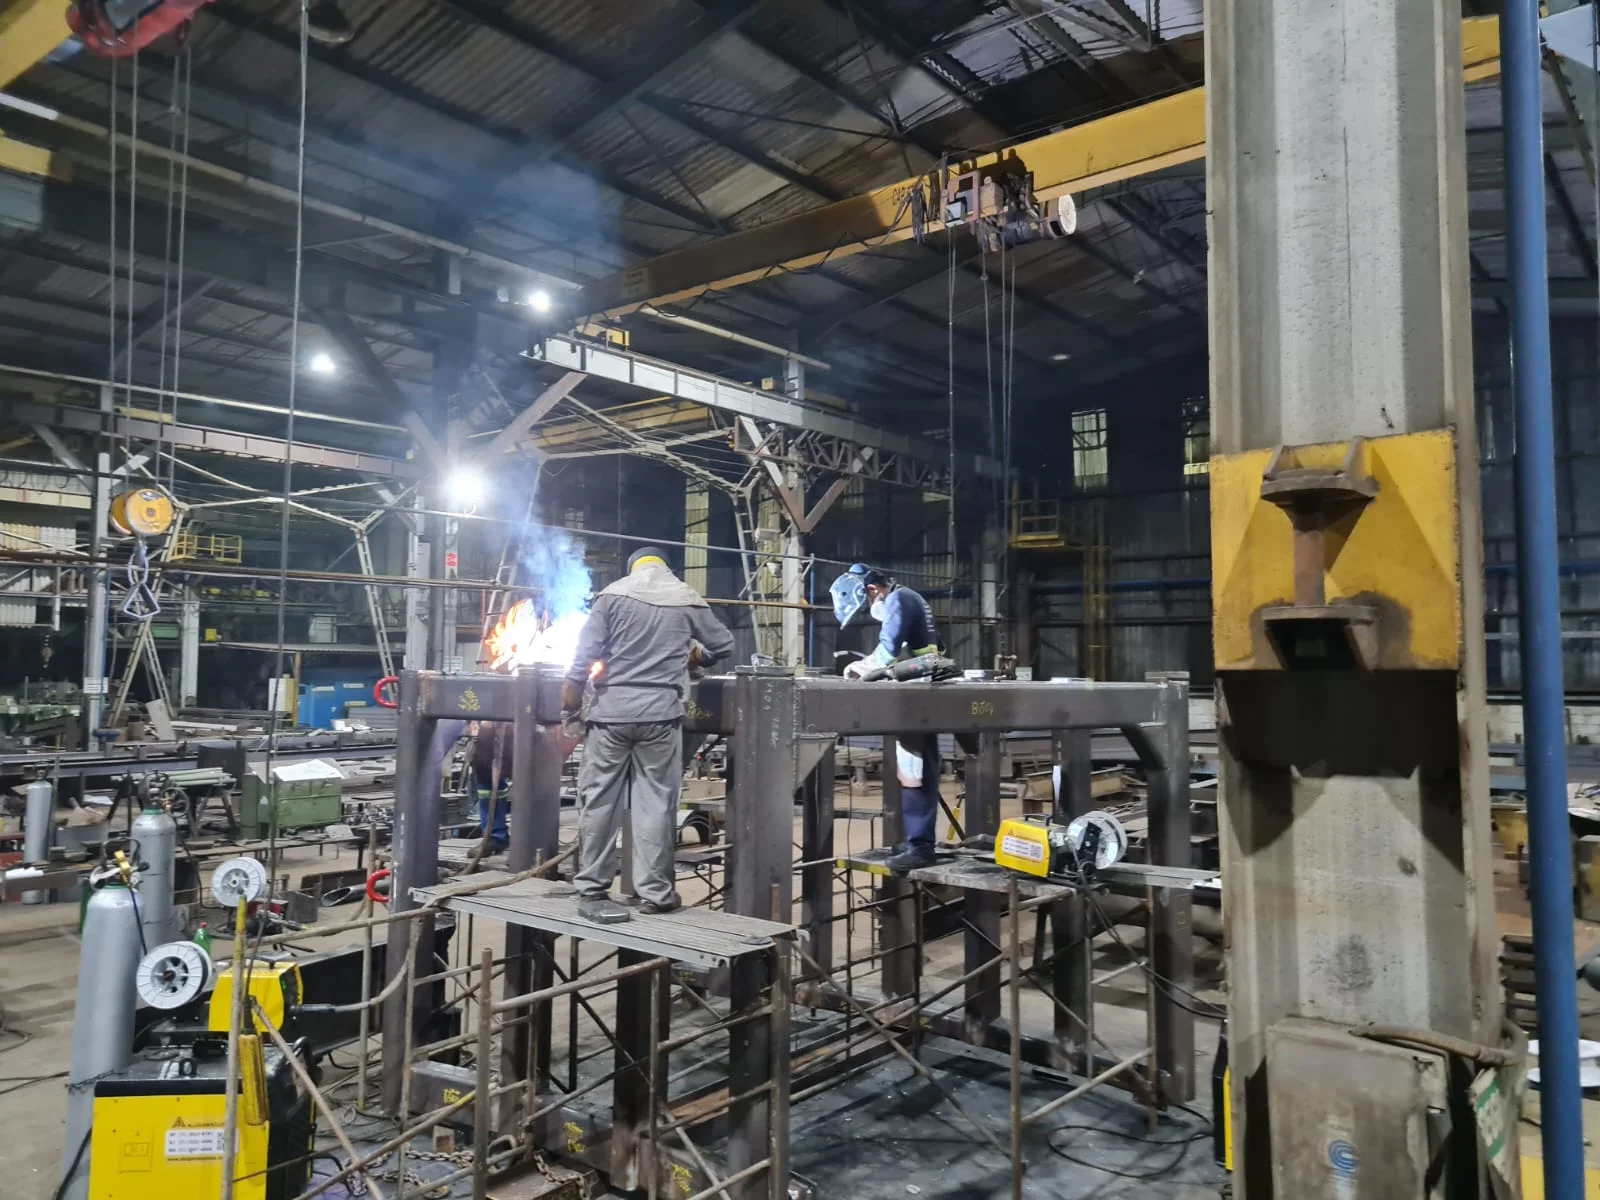
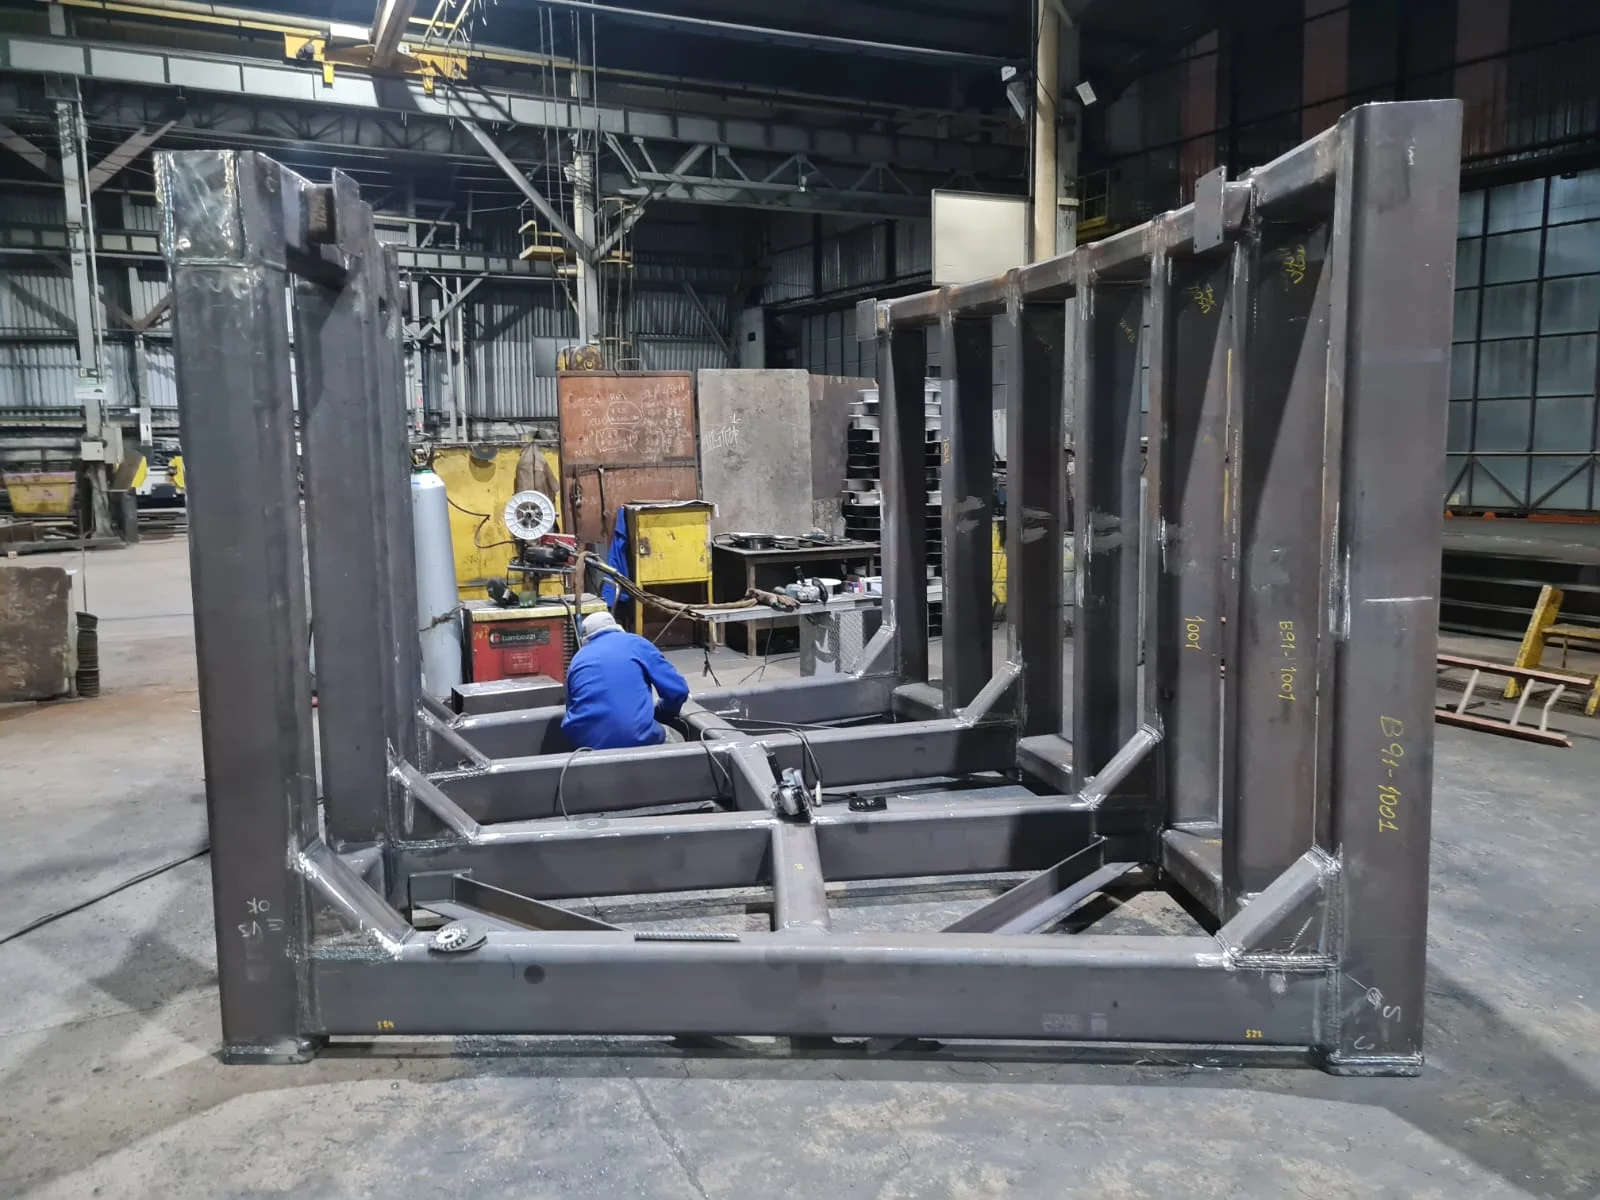
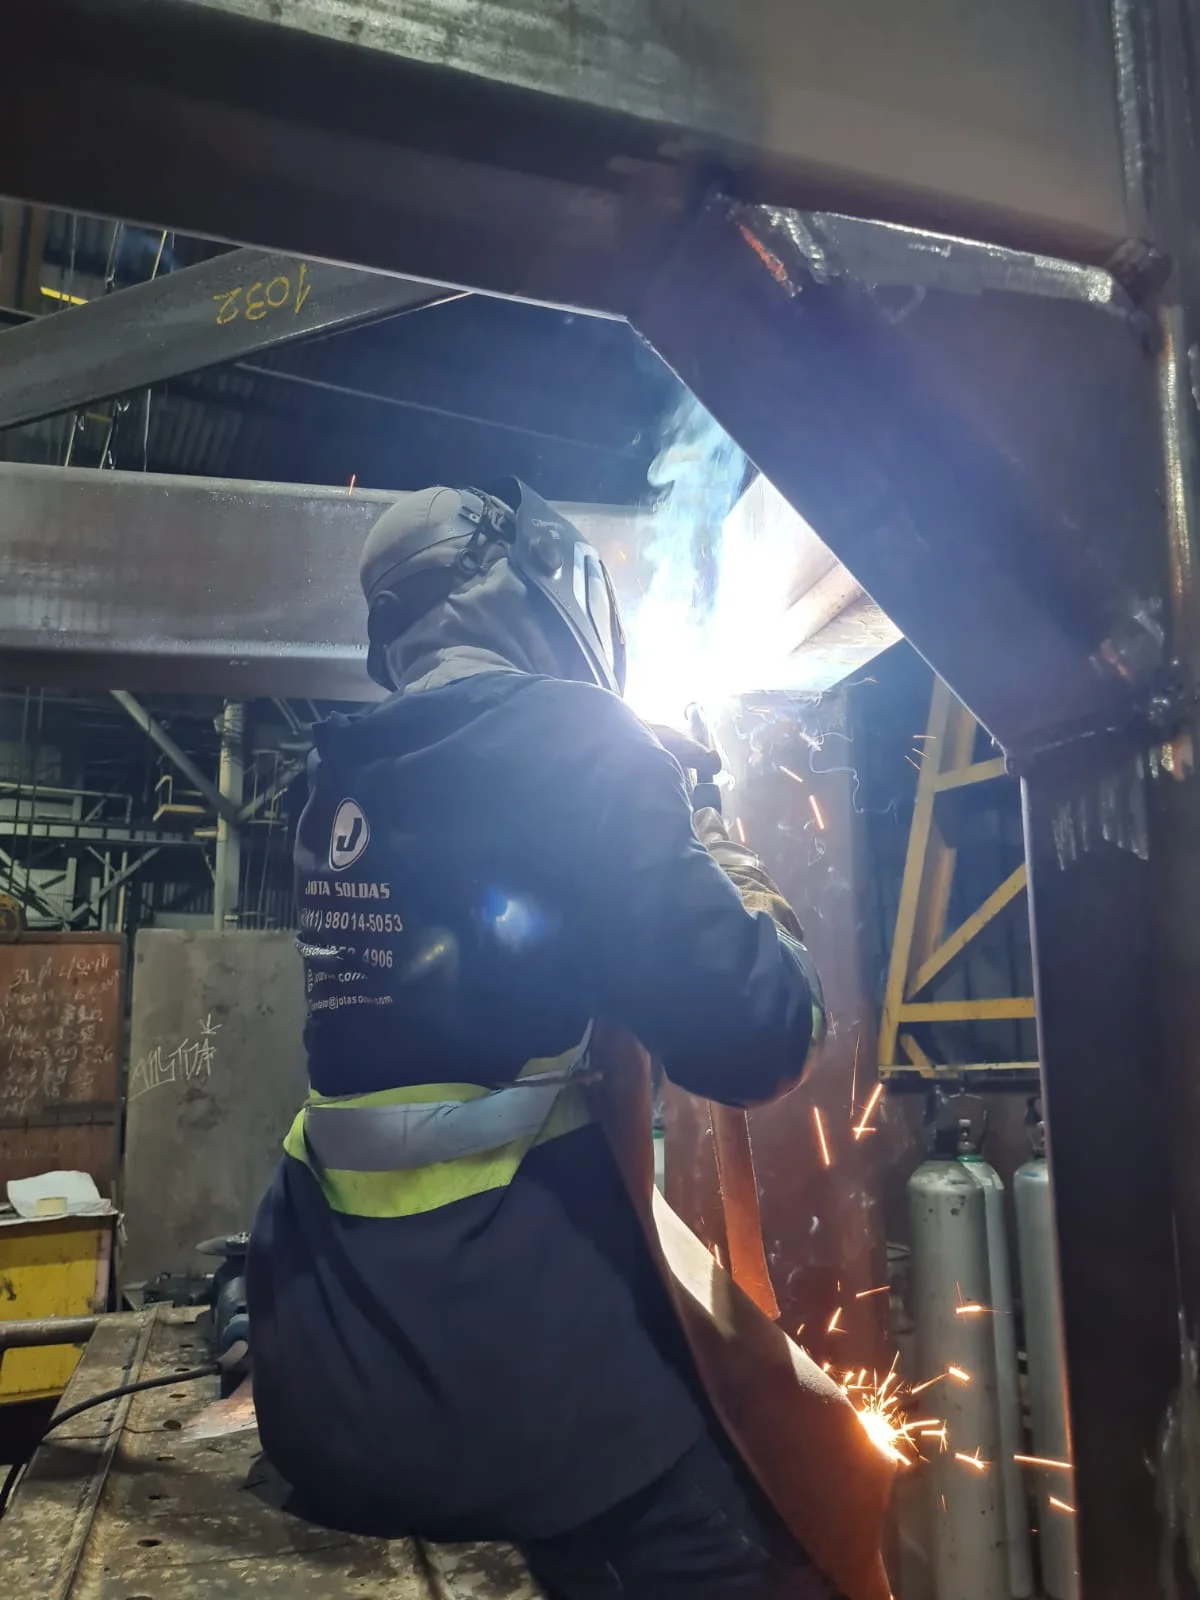
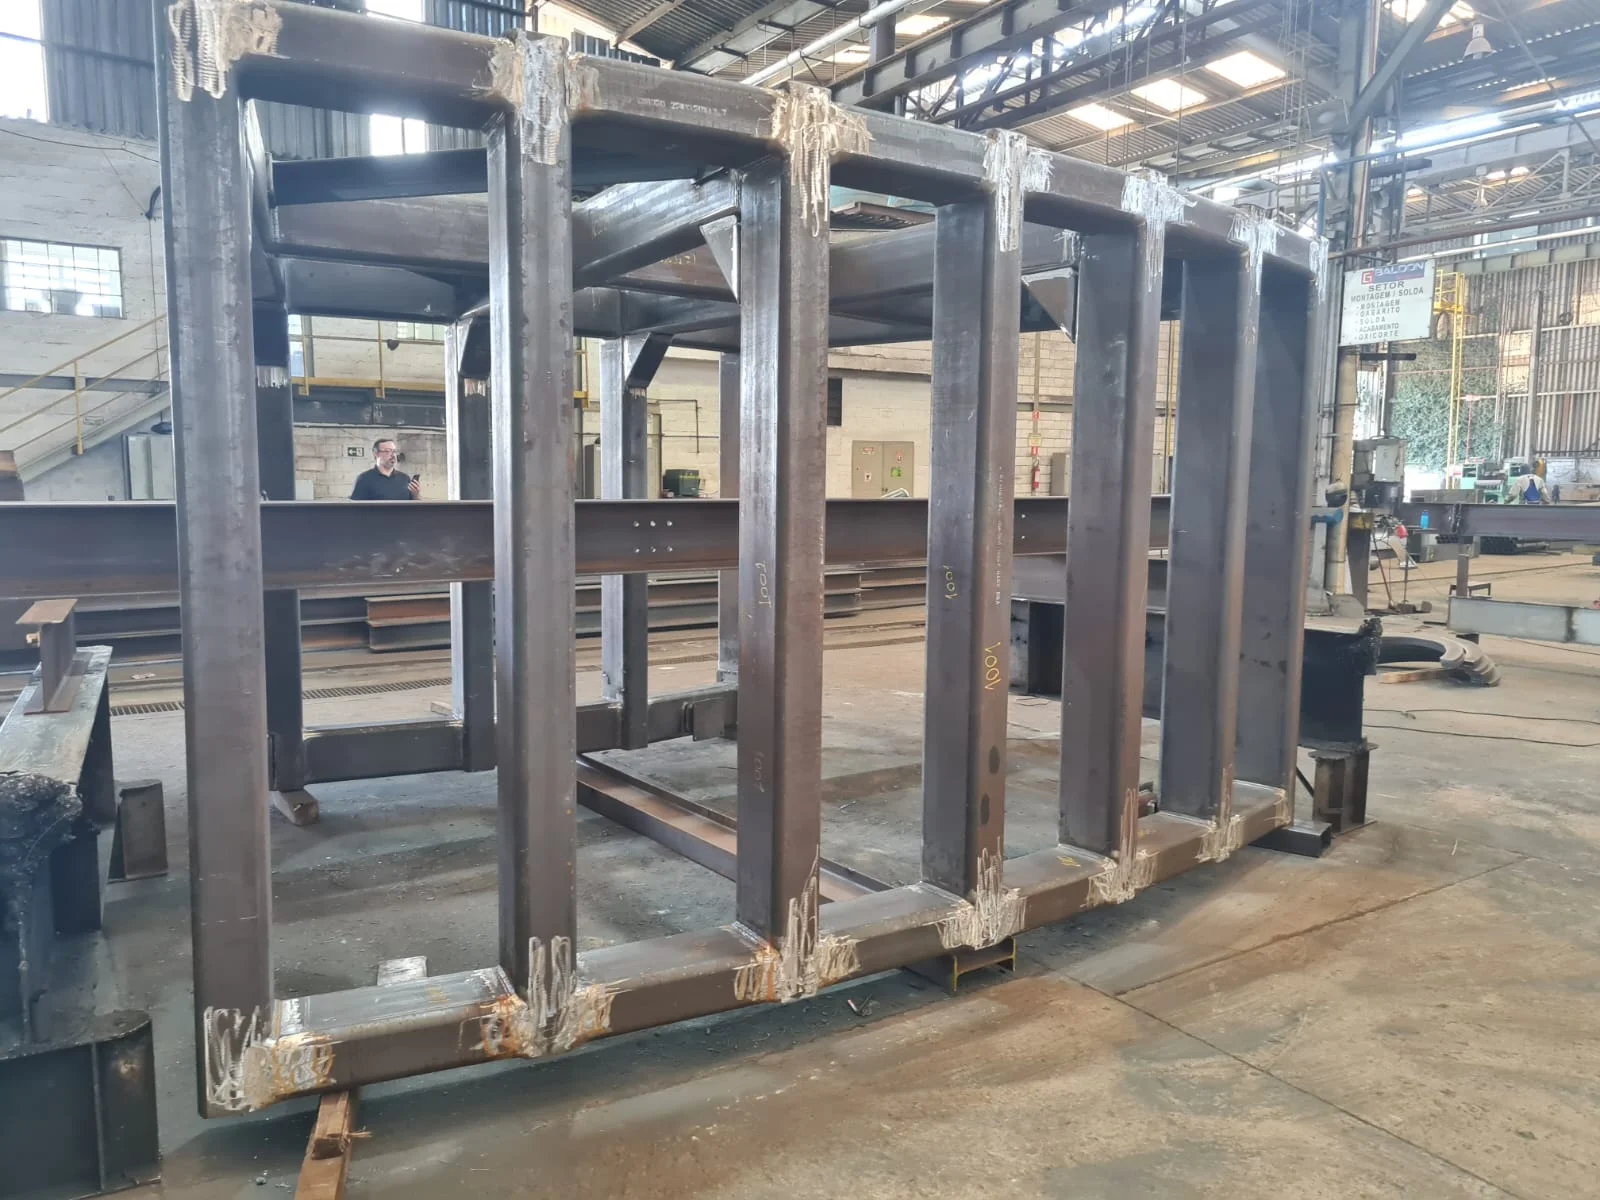
Clique nas imagens para ampliar
Soldagem de alumínio: técnicas, preparação e escolha do processo
A soldagem de alumínio é o processo de união de componentes desse metal por meio de calor, geralmente gerado por um arco elétrico, até que as regiões da junta formada possam se unir e originar um cordão de solda.
Ela pode ser considerada na fabricação industrial, na montagem de conjuntos, na recuperação de componentes e na adequação de estruturas de alumínio, desde que o metal de base, o tipo de junta e os requisitos do projeto sejam avaliados previamente.
O alumínio é utilizado em diferentes aplicações industriais por combinar baixa densidade, resistência à corrosão e facilidade de conformação.
Na prática, a soldagem pode ser necessária para unir chapas, perfis, suportes, componentes e conjuntos fabricados sob medida.
A escolha do processo deve considerar a função da peça, a espessura, a configuração da junta, a posição de execução, o acabamento esperado e as exigências técnicas da aplicação.
Esse material exige atenção diferente da empregada em muitos aços por causa de duas características principais.
A primeira é a alta condutividade térmica, que favorece a rápida dissipação do calor e pode dificultar a manutenção das condições adequadas para a fusão.
A segunda é a presença de uma camada de óxido de alumínio na superfície.
Esse óxido possui comportamento distinto do metal de base e, quando não é tratado de maneira adequada, pode prejudicar a formação e a continuidade da junta soldada.
Por isso, a preparação não deve ser vista como uma etapa secundária.
A superfície precisa ser avaliada e ficar livre de contaminantes compatíveis com o processo, enquanto o ajuste, o alinhamento, a folga e a fixação dos componentes devem seguir o desenho ou a especificação técnica aplicável.
O controle do aporte térmico também é importante, pois condições inadequadas podem contribuir para distorção, porosidade, falta de fusão ou trincas.
Esses riscos não são eliminados apenas pela escolha do equipamento, dependem da combinação entre preparação, consumível, gás de proteção, parâmetros e execução.
A soldagem de alumínio pode ser analisada em projetos de fabricação e montagem industrial, manutenção, recuperação ou adequação de componentes.
A definição do processo e dos consumíveis deve ser feita conforme as características do metal de base e os requisitos da junta, sem aplicar uma regulagem universal a todos os trabalhos.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo atendimento personalizado para avaliar o escopo e as necessidades de cada projeto.
A empresa foi fundada em 2019, a partir da experiência acumulada de seu fundador, que atua no segmento de soldagem desde 2004.
Essa trajetória prática orienta uma abordagem voltada à qualidade, à segurança e à eficiência, com atendimento a empresas e cobertura nacional.
Em aplicações que exigem requisitos normativos específicos, é recomendável confirmar previamente quais procedimentos de soldagem, qualificações e registros são necessários.
Principais desafios técnicos ao soldar alumínio
A soldagem de alumínio exige atenção técnica porque esse metal se comporta de maneira diferente dos aços durante a formação da junta soldada.
A alta condutividade térmica, a presença de uma camada superficial de óxido de alumínio e a sensibilidade a contaminantes influenciam a estabilidade do arco elétrico, a fusão do metal de base e a formação do cordão de solda.
Por isso, a seleção do processo, a preparação da junta e o controle do aporte térmico devem ser avaliados em conjunto.
Camada de óxido e necessidade de limpeza adequada
O alumínio forma naturalmente uma camada de óxido de alumínio em sua superfície.
Essa camada possui características diferentes do metal de base e pode dificultar a abertura e a manutenção de uma fusão uniforme quando não é adequadamente considerada.
Óleo, graxa, umidade, poeira, resíduos de manuseio e partículas de outros metais também podem contaminar a região da junta e favorecer descontinuidades.
A prevenção começa pela avaliação da superfície e pela limpeza compatível com o material e com o procedimento aplicável.
O escovamento pode ser utilizado como parte da preparação, desde que realizado com ferramenta apropriada e reservada para evitar a introdução de contaminantes.
A superfície preparada também deve ser protegida contra novas contaminações antes da soldagem.
Limpar, entretanto, não substitui a verificação dimensional, a junta ainda precisa apresentar ajuste, alinhamento, folga e fixação coerentes com o desenho ou a especificação técnica.
Alta condutividade térmica e controle do aporte de calor
O alumínio conduz calor rapidamente para regiões próximas à junta.
Essa característica pode dificultar a manutenção das condições necessárias para a fusão, especialmente quando a espessura, a geometria do componente, a posição de soldagem e a dissipação térmica variam ao longo do conjunto.
O aporte térmico precisa ser controlado para evitar tanto energia insuficiente quanto aquecimento excessivo.
Quando o calor não é suficiente, podem surgir falta de fusão ou uma união irregular entre o cordão e o metal de base.
Quando é excessivo ou mal distribuído, aumentam os riscos de distorção, alteração da geometria e outros problemas associados ao aquecimento localizado.
A avaliação deve considerar a relação entre corrente, tensão, velocidade de alimentação, velocidade de deslocamento, espessura e configuração da junta, sem aplicar uma regulagem universal a todos os componentes.
Deformações, porosidade, falta de fusão e trincas
As principais dificuldades não se limitam à aparência do cordão de solda.
A distorção pode ocorrer quando o aquecimento e o resfriamento provocam contrações diferentes nas partes do conjunto.
O risco pode ser avaliado durante a montagem, considerando a sequência de execução, o posicionamento, a fixação e a necessidade de controlar o acúmulo de calor.
A porosidade está relacionada à presença de gases ou contaminantes aprisionados no metal solidificado.
Superfície inadequadamente preparada, umidade, proteção gasosa insuficiente ou instabilidade do arco são fatores que devem ser investigados conforme o processo utilizado.
A verificação da limpeza, das condições de proteção e da repetibilidade da execução ajuda a reduzir a possibilidade de ocorrência, mas não permite prometer a eliminação de descontinuidades sem inspeção adequada.
A falta de fusão pode resultar da combinação entre preparação inadequada, energia insuficiente, velocidade incompatível ou dificuldade de acesso à junta.
Já as trincas podem estar associadas às características do material, à geometria da junta, às tensões geradas durante a solidificação e à escolha inadequada de consumíveis ou condições de execução.
A análise desses riscos deve considerar o metal de base, o tipo de junta, a espessura, a aplicação do componente e os requisitos técnicos do projeto.
Como relacionar cada desafio à prevenção?
- Óxido de alumínio e contaminantes: inspecionar a superfície, remover resíduos de forma adequada e evitar nova contaminação antes da execução.
- Condutividade térmica elevada: avaliar o aporte térmico e a dissipação de calor em função da espessura, da geometria e da posição da junta.
- Distorção: planejar a montagem, o alinhamento, a fixação e a sequência de soldagem conforme a configuração do conjunto.
- Porosidade: verificar limpeza, umidade, estabilidade do arco e proteção gasosa de acordo com o processo e o procedimento aplicáveis.
- Falta de fusão: revisar a preparação da junta, o acesso, a energia de soldagem e a velocidade de execução definidos tecnicamente.
- Trincas: analisar material, consumível, geometria, restrição da junta e condições de solidificação antes de estabelecer a forma de execução.
Na prática, a prevenção depende da combinação entre preparação, escolha do processo e controle das variáveis.
A soldagem MIG pode ser considerada em aplicações que demandam produtividade, enquanto outros processos, como TIG, podem ser avaliados quando o controle do arco e o acabamento têm maior relevância.
A decisão não deve ser automática, é necessário relacionar o processo às características do alumínio, à configuração da junta e à finalidade do componente.
Para aplicações industriais, recomenda-se avaliar previamente o material, a junta, os consumíveis, os parâmetros e os critérios de aceitação previstos no projeto.
Quando houver requisitos normativos específicos, o procedimento de soldagem e a qualificação dos profissionais devem ser definidos e verificados conforme a necessidade da aplicação.
A Jota Soldas atua em soldagem, fabricação e montagem industrial, com experiência prática de seu fundador no segmento desde 2004 e atendimento personalizado para avaliar o escopo de cada trabalho.
Essa análise técnica é importante para que a solução seja compatível com as condições reais do componente, sem tratar uma regulagem ou preparação como universal.
Preparação da superfície, da junta e dos componentes
A preparação correta influencia diretamente a estabilidade do arco, a fusão e a formação do cordão de solda.
Na soldagem de alumínio, essa etapa deve considerar tanto a condição da superfície quanto a geometria da junta, o alinhamento dos componentes e a forma de fixação definida para o conjunto.
Critérios técnicos inicial de inspeção
Antes de iniciar a soldagem, verifique:
- identificação do metal de base e compatibilidade com o desenho ou a especificação técnica;
- presença de óleo, graxa, tinta, umidade, poeira, partículas soltas ou outros contaminantes;
- condição das bordas e das faces que formarão a junta;
- alinhamento entre os componentes;
- folga e posicionamento previstos para a junta;
- existência de deformações, rebarbas, trincas ou danos que possam interferir na montagem;
- estabilidade da fixação e possibilidade de movimentação durante a execução;
- necessidade de proteger as superfícies já preparadas contra nova contaminação.
Essa inspeção visual não substitui verificações dimensionais ou outros controles exigidos pelo projeto.
Ela funciona como uma triagem para identificar condições que precisam ser corrigidas antes do trabalho.
Limpeza, escovamento e preservação da superfície
A limpeza superficial tem a finalidade de remover contaminantes e preparar a região próxima à junta.
Em termos gerais, pode envolver a remoção cuidadosa de resíduos visíveis e o uso de escova apropriada para a superfície, sempre conforme o procedimento aplicável ao material e ao serviço.
O alumínio possui uma camada natural de óxido que deve ser considerada na preparação.
A simples remoção de sujeira visível não significa que a superfície esteja tecnicamente pronta para soldagem.
Por isso, é importante diferenciar a limpeza de contaminantes, como óleo e poeira, do tratamento da camada superficial que pode interferir na fusão.
Após a preparação, a superfície deve ser preservada.
O contato com mãos sujas, ferramentas contaminadas, panos inadequados, umidade ou áreas com resíduos pode comprometer novamente a condição da junta.
A escova e os instrumentos utilizados também precisam estar compatíveis com a atividade e livres de contaminantes que possam ser transferidos para o metal de base.
Não existe uma sequência universal aplicável a todos os componentes.
O método de limpeza e escovamento deve levar em conta a liga, a espessura, o tipo de junta, o processo escolhido e os requisitos do projeto.
Ajuste dimensional da junta
A limpeza não corrige problemas de montagem.
Depois de preparar as superfícies, é necessário verificar se os componentes estão posicionados de acordo com o desenho ou a especificação técnica.
O ajuste deve considerar a folga prevista, o alinhamento das bordas, a continuidade do encaixe e a ausência de degraus excessivos entre as peças.
A folga interfere na forma como o calor se distribui e na possibilidade de obter fusão adequada.
Entretanto, sua definição não deve ser feita apenas por regra geral ou por estimativa visual.
Ela depende da configuração da junta, da espessura, da posição de soldagem, do consumível e do procedimento aplicável.
O alinhamento também merece atenção.
Componentes desalinhados podem alterar a geometria do cordão, aumentar a necessidade de correção e favorecer distorções.
Quando houver exigência dimensional, a conferência deve utilizar os recursos de medição previstos para o serviço, em vez de depender somente da observação do operador.
Fixação e ponteamento
A fixação deve manter as peças estáveis durante o ajuste e a execução.
Grampos, dispositivos ou outros meios de posicionamento precisam permitir o controle do conjunto sem danificar a superfície ou criar obstáculos à passagem do arco e à proteção gasosa.
O ponteamento, quando previsto, deve ser realizado de maneira compatível com o procedimento de soldagem.
Os pontos precisam ser avaliados quanto à posição, integridade, limpeza e interferência na junta.
Pontos inadequados podem permanecer como descontinuidades ou dificultar a progressão da solda.
Também é importante considerar que o calor pode provocar movimentação dos componentes.
A sequência de fixação e execução deve ser definida com base na geometria do conjunto, na possibilidade de deformação e nas exigências dimensionais do projeto.
Essa decisão não deve ser convertida em um passo a passo universal sem conhecer o material e a aplicação.
Limpeza superficial não é preparação dimensional
São etapas relacionadas, mas diferentes:
- limpeza superficial: remove contaminantes e trata a condição da região que receberá o arco;
- preparação dimensional: define ou confere formato, posição, folga, alinhamento e encaixe da junta;
- fixação: mantém os componentes na posição planejada durante o ponteamento e a soldagem.
Uma junta limpa, mas desalinhada, continua inadequada.
Da mesma forma, uma junta bem ajustada, mas contaminada, pode apresentar dificuldades durante a fusão e aumentar o risco de descontinuidades.
A qualidade depende da combinação dessas condições e da aplicação do procedimento correto.
Segurança e avaliação profissional
A preparação deve seguir os requisitos técnicos aplicáveis, os documentos do projeto e a avaliação de profissional qualificado.
Antes do início, é necessário confirmar se o ambiente está adequado, se os componentes podem ser manipulados com segurança e se os equipamentos de proteção e controle de riscos são apropriados para a atividade.
Quando o serviço exigir requisitos normativos específicos, a preparação deve estar integrada ao procedimento de soldagem, aos critérios de inspeção e às qualificações necessárias.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo atendimento personalizado para avaliar o escopo e as necessidades de cada projeto.
Essa avaliação é especialmente importante quando a junta envolve exigências dimensionais, controle de qualidade ou adequações em componentes existentes.
MIG, MAG e TIG: diferenças e aplicações
A escolha entre MIG, MAG e TIG depende do metal de base, da espessura, da configuração da junta, da posição de soldagem, do acabamento esperado e da produtividade necessária.
Na soldagem de alumínio, essa avaliação é especialmente importante porque o material conduz calor com facilidade e possui uma camada superficial de óxido que influencia a preparação e a estabilidade do arco.
Comparação conceitual entre MIG, MAG e TIG!
| Processo | Gás de proteção | Alimentação do consumível | Produtividade | Controle e aplicações genéricas |
|---|---|---|---|---|
| MIG | Gás inerte | Arame-eletrodo contínuo em processos mecanizados ou semiautomáticos | Geralmente elevada, adequada à produção e à montagem de conjuntos | Pode ser considerado para alumínio e outros metais compatíveis, conforme o procedimento e os requisitos da junta |
| MAG | Gás ativo ou mistura com participação ativa | Arame-eletrodo contínuo em processos mecanizados ou semiautomáticos | Geralmente elevada, com aplicação frequente em fabricação e manutenção de estruturas metálicas | É associado principalmente a materiais ferrosos, sempre dependendo do metal de base, do consumível e da especificação técnica |
| TIG | Gás inerte | Eletrodo não consumível; o material de adição pode ser fornecido separadamente | Geralmente menor que a dos processos com arame contínuo | Oferece controle mais preciso do arco e da poça de fusão, podendo ser considerado quando o acabamento e o controle da junta são prioritários |
Soldagem de alumínio: critérios técnicos e aplicações
A diferença principal está no gás de proteção.
No processo MIG, utiliza-se gás inerte, que não participa ativamente das reações do arco de soldagem.
No processo MAG, utiliza-se gás ativo ou uma mistura que contém componente ativo, alterando as condições de proteção e de transferência metálica.
MIG e MAG utilizam arame-eletrodo contínuo e podem apresentar alta produtividade, mas não são simplesmente alternativas intercambiáveis.
A seleção depende do metal de base, do arame compatível, da proteção gasosa, da espessura, da posição, do tipo de junta e do procedimento definido para o trabalho.
Em aplicações de alumínio, por exemplo, a compatibilidade entre o material, o arame e o gás de proteção precisa ser avaliada antes da execução.
Quando a produtividade do MIG/MAG é relevante?
A alimentação contínua do arame pode ser vantajosa em fabricação industrial, montagem de conjuntos soldados, união de chapas e perfis, recuperação de componentes e adequação de estruturas.
Esse recurso reduz interrupções para reposição de consumível e pode contribuir para maior velocidade de deposição quando os parâmetros estão corretamente ajustados.
A produtividade, porém, não deve ser analisada isoladamente.
Uma junta de maior extensão, uma sequência repetitiva de fabricação ou uma montagem com muitas soldas semelhantes pode favorecer o uso de MIG ou MAG.
Já uma junta de acesso restrito, uma configuração que exija maior controle térmico ou uma exigência elevada de acabamento pode demandar outra abordagem.
Na fabricação e na montagem industrial, também é necessário considerar o tempo de preparação, o ponteamento, a movimentação da peça, a limpeza entre etapas, a inspeção e possíveis correções.
Um processo mais rápido durante a deposição pode perder eficiência se gerar instabilidade, respingos, deformações, descontinuidades ou retrabalho.
Por isso, a produtividade real deve ser relacionada à qualidade e à repetibilidade do conjunto do trabalho.
Quando o TIG pode ser considerado?
O TIG pode ser considerado quando o controle do arco, da poça de fusão e da adição de material é mais importante do que a velocidade de deposição.
A possibilidade de controlar separadamente o arco e o material de adição pode ser útil em juntas que exigem acabamento mais uniforme, controle cuidadoso da fusão ou atenção especial à aparência do cordão.
Esse processo pode fazer sentido em determinados reparos, componentes, espessuras e configurações de junta, mas não existe uma escolha automática baseada apenas no acabamento.
A produtividade, a posição de soldagem, a acessibilidade, a preparação da superfície e os requisitos do projeto também influenciam a decisão.
Em trabalhos de maior volume, a menor velocidade característica do processo pode ser um fator de avaliação.
Como relacionar o processo à aplicação?
Uma análise técnica pode seguir estes critérios:
- Metal de base: confirme se o processo e o consumível são compatíveis com o material, incluindo alumínio e suas condições específicas.
- Espessura: avalie a capacidade de controlar o aporte térmico e a fusão sem provocar deformações ou falta de fusão.
- Configuração da junta: observe o tipo de junta, a folga, o acesso, a posição e a necessidade de preparação dimensional.
- Acabamento: determine se a prioridade está na aparência do cordão, na regularidade, no controle da poça ou na produtividade do conjunto.
- Volume de fabricação: considere a repetição das soldas, a extensão das juntas e a necessidade de alimentação contínua do arame.
- Requisitos do projeto: verifique desenhos, especificações, critérios de inspeção, qualificações de procedimento e certificações dos soldadores quando forem exigidos.
Assim, MIG, MAG e TIG atendem necessidades diferentes.
A seleção deve resultar da combinação entre material, junta, consumível, gás de proteção, parâmetros e finalidade da peça, e não da ideia de que um processo é sempre superior aos demais.
A Jota Soldas atua como prestadora de serviços de Soldagem MIG/MAG Industrial, atendendo demandas de fabricação, montagem, manutenção e adequações industriais com atuação nacional.
Fundada em 2019, a empresa reúne a experiência prática de seu fundador no segmento de soldagem desde 2004 e informa trabalhar com atendimento personalizado, considerando o escopo e as necessidades de cada cliente.
Para um projeto de soldagem de alumínio ou de outro metal, a definição do processo deve ser discutida conforme as especificações técnicas, os requisitos de qualidade e as condições reais da aplicação.
Escolha do arame, do gás e dos parâmetros de soldagem
Na soldagem de alumínio, a escolha do arame-eletrodo, do gás de proteção e dos parâmetros precisa considerar o metal de base, a configuração da junta e a finalidade do componente.
Esses elementos trabalham em conjunto, um consumível compatível não compensa uma proteção gasosa inadequada, assim como uma regulagem aparentemente apropriada pode não atender uma junta com outra espessura, posição ou exigência de acabamento.
Compatibilidade entre metal de base, arame e aplicação
O primeiro passo é identificar corretamente a liga ou a especificação do alumínio, quando essa informação estiver disponível, além da espessura, do tipo de junta e do ambiente de uso.
O arame-eletrodo deve ser compatível com o metal de base e com os requisitos mecânicos, funcionais e de acabamento previstos para a aplicação.
Também é necessário avaliar se a solda será utilizada em uma estrutura, equipamento, componente de manutenção ou conjunto fabricado sob desenho.
A escolha do consumível pode influenciar a fusão, o aspecto do cordão, a resistência da junta e a possibilidade de retrabalho.
Por isso, não é recomendável selecionar o arame apenas pela disponibilidade ou pelo aspecto visual esperado.
Em um serviço profissional, a definição deve ser confrontada com a ficha técnica do consumível e com o procedimento de soldagem aplicável.
Quando a liga do material, o histórico do componente ou o requisito do projeto não estiverem claros, a avaliação técnica deve preceder a execução.
Função do gás de proteção
O gás de proteção reduz a exposição do arco elétrico e da poça de fusão ao ambiente, contribuindo para a estabilidade do processo e para a formação do cordão.
Na soldagem de alumínio, a proteção precisa ser compatível com o processo selecionado, com o equipamento e com as condições da junta.
A vazão e a distribuição do gás podem ser afetadas por correntes de ar, posicionamento da tocha, distância de trabalho, obstruções e condições do ambiente.
Proteção insuficiente ou instável pode favorecer descontinuidades, enquanto uma configuração inadequada também pode prejudicar a regularidade do arco.
Por esse motivo, a avaliação deve observar não apenas o tipo de gás, mas o conjunto formado por equipamento, tocha, consumível, ambiente e técnica de execução.
Este conteúdo não define misturas gasosas, vazões ou regulagens universais.
Essas decisões devem seguir a documentação técnica aplicável ao material e ao processo.
Parâmetros interdependentes
Tensão, corrente, velocidade de alimentação do arame e velocidade de deslocamento não devem ser ajustadas isoladamente.
A alteração de uma variável pode modificar o comportamento do arco, a quantidade de material depositado, a penetração, o perfil do cordão e o aporte térmico.
A velocidade de alimentação está relacionada à quantidade de arame fornecida ao arco, enquanto a velocidade de deslocamento influencia o tempo de permanência do calor sobre a junta.
A tensão interfere nas características do arco e no formato da solda.
A corrente, por sua vez, precisa ser analisada junto da alimentação, da transferência metálica e da espessura do material.
Na prática, a regulagem deve ser verificada por meio da estabilidade do arco, da formação da poça, da fusão das bordas e do aspecto do cordão.
Uma parametrização que funciona em uma peça de teste não deve ser tratada automaticamente como adequada para qualquer componente.
O procedimento precisa considerar as condições reais de montagem e os requisitos do projeto.
Espessura, posição, junta e transferência metálica
A espessura do alumínio influencia a necessidade de controle térmico e a capacidade de evitar deformações ou falta de fusão.
Juntas de topo, sobrepostas, de canto ou com diferentes preparações apresentam comportamentos distintos, especialmente quando há variação de espessura entre os componentes.
A posição de soldagem também altera o controle da poça e a facilidade de manter o arco estável.
Em posições menos favoráveis, podem ser necessários ajustes de técnica e parâmetros definidos por procedimento qualificado.
O tipo de transferência metálica deve ser compatível com o equipamento, o arame, o gás, a espessura e o resultado esperado.
A decisão técnica deve buscar equilíbrio entre penetração, controle da poça, produtividade, acabamento e redução de descontinuidades.
Não existe uma regulagem única que seja automaticamente indicada para toda aplicação de alumínio.
Como saber qual arame usar em alumínio?
A escolha do arame deve começar pela identificação do metal de base, da liga ou especificação disponível, da espessura, do tipo de junta, da posição de soldagem e da função do componente.
Em seguida, é preciso consultar a ficha técnica do consumível e verificar sua compatibilidade com o processo, o equipamento e os requisitos do projeto.
Quando essas informações não estiverem completas, o mais seguro é solicitar uma avaliação técnica antes de comprar o consumível ou iniciar a soldagem.
A definição deve ser validada em conjunto com o gás e os parâmetros do processo, e não tratada como uma decisão isolada.
Validação técnica antes da execução
Para aplicações industriais, a seleção deve ser relacionada ao procedimento de soldagem, à documentação do consumível e aos requisitos normativos ou contratuais aplicáveis.
Dependendo da criticidade do componente, podem ser necessários registros de parâmetros, ensaios, inspeções, qualificação do procedimento e certificação dos soldadores, conforme a necessidade do projeto.
A Jota Soldas atua como prestadora de serviços de soldagem, fabricação e montagem industrial, com experiência prática de seu fundador no segmento desde 2004 e empresa fundada em 2019.
Seu atendimento personalizado permite avaliar o escopo e as necessidades específicas de cada trabalho.
Para uma demanda em alumínio, a definição do arame, do gás e da regulagem deve ser feita a partir das informações reais da aplicação, preservando qualidade, segurança e eficiência em cada etapa.
Execução, inspeção e controle da qualidade
A qualidade de uma junta de alumínio deve ser acompanhada desde a montagem até o acabamento.
Antes de iniciar o arco, é necessário confirmar o posicionamento das peças, o alinhamento, a fixação e a preparação da junta conforme o desenho, a especificação técnica ou o procedimento aplicável.
Essa etapa reduz movimentações durante a soldagem e ajuda a manter a geometria prevista para o conjunto.
Da montagem ao acabamento
A execução pode ser organizada em uma sequência de controle:
- Conferência inicial: verificar o metal de base, a preparação da junta, a limpeza da superfície, o ajuste entre os componentes e as condições do ambiente de trabalho.
- Fixação e ponteamento: posicionar e fixar as peças de modo compatível com o projeto. Os pontos de solda devem ser avaliados quanto à posição, à integridade e à interferência na continuidade da soldagem.
- Execução da solda: aplicar o procedimento definido para a junta, mantendo atenção à estabilidade do arco, à proteção gasosa, à velocidade de deslocamento e à limpeza entre etapas, quando aplicável.
- Acabamento: remover resíduos ou irregularidades compatíveis com o serviço e evitar alterações que prejudiquem a geometria, a seção da junta ou a identificação de possíveis descontinuidades.
- Registro e liberação: documentar as verificações exigidas e liberar o componente somente após a avaliação prevista para sua criticidade e finalidade.
Critérios técnicos de inspeção visual
A inspeção visual deve ser realizada por pessoa capacitada e considerar, no mínimo, os critérios definidos para o projeto.
Entre os pontos que podem ser verificados estão:
- continuidade do cordão ao longo da junta;
- perfil, uniformidade e acabamento compatíveis com a especificação;
- sinais aparentes de porosidade, mordedura, falta de fusão, trinca ou excesso de material;
- início e término da solda, incluindo possíveis irregularidades nessas regiões;
- deformações, desalinhamento ou alteração da dimensão do conjunto;
- presença de contaminantes, resíduos ou marcas que dificultem a avaliação;
- correspondência entre a junta executada e o desenho ou escopo aprovado.
A inspeção visual é uma etapa importante, mas não deve ser tratada como substituta automática de outros ensaios.
A aceitação da junta depende dos critérios técnicos definidos para a aplicação.
Limpeza, estabilidade e repetibilidade
No alumínio, o controle da limpeza influencia diretamente a estabilidade do arco e a formação do cordão.
Por isso, a superfície preparada deve ser preservada contra óleo, umidade, poeira, partículas e outros contaminantes até o momento da soldagem.
Também é necessário controlar as condições do consumível, do equipamento e da proteção gasosa conforme o procedimento adotado.
A estabilidade do arco contribui para uma transferência metálica mais regular e para um cordão com comportamento mais previsível.
Já a repetibilidade depende da combinação entre preparação, posicionamento, consumível, parâmetros, técnica do soldador e sequência de execução.
Quando esses elementos variam sem controle, podem surgir diferenças entre juntas semelhantes e aumentar a necessidade de retrabalho.
Ensaios e inspeções conforme a aplicação
A criticidade do componente, o ambiente de uso, o tipo de solicitação mecânica, a responsabilidade da estrutura e os requisitos do cliente ou da norma aplicável devem orientar a definição das inspeções.
Conforme o projeto, podem ser necessários controles adicionais à inspeção visual, sempre definidos por profissionais qualificados e por critérios previamente estabelecidos.
Antes da execução, o contratante deve confirmar quais documentos, registros e critérios de aceitação serão exigidos.
Isso pode incluir procedimento de soldagem aplicável, registros de inspeção, rastreabilidade do material ou comprovação da qualificação do procedimento e dos soldadores, quando requerida para o serviço.
Não existe uma sequência de ensaios universal para toda soldagem de alumínio; a escolha precisa considerar a junta e a finalidade do componente.
Qualificação e responsabilidade técnica?
Quando o trabalho estiver sujeito a requisitos normativos específicos, é importante estabelecer as qualificações de procedimento de soldagem e as certificações dos soldadores conforme as necessidades do projeto.
A existência e o alcance desses requisitos devem ser confirmados antes da contratação, pois variam de acordo com a aplicação, a documentação técnica e os critérios de aceitação definidos.
A Jota Soldas informa atuar em soldagem, fabricação e montagem industrial, com compromisso com qualidade, segurança e eficiência.
Fundada em 2019, reúne a experiência prática de seu fundador no segmento de soldagem desde 2004 e realiza atendimento personalizado conforme o escopo e as necessidades apresentadas.
Para um serviço de soldagem de alumínio, a avaliação deve considerar o componente, a junta, os controles necessários e os requisitos técnicos aplicáveis, sem presumir certificações ou registros que não tenham sido previamente confirmados.
Erros comuns, segurança e manutenção das juntas
A qualidade de uma solda de alumínio depende de uma sequência de decisões e verificações, não apenas da execução do cordão.
Falhas na preparação, na seleção dos consumíveis, na proteção gasosa, na regulagem ou na montagem podem favorecer descontinuidades, deformações e retrabalho.
Por isso, a inspeção deve começar antes da abertura do arco e continuar após a soldagem, considerando o uso previsto da estrutura ou do componente.
Erros frequentes e como preveni-los
- Superfície contaminada: óleo, umidade, partículas, sujeira ou resíduos podem interferir na estabilidade do arco e na fusão. A prevenção começa com a avaliação e a limpeza adequada da superfície, usando recursos compatíveis com o material e preservando a região preparada até o início da soldagem. Essa verificação deve ocorrer antes da montagem e ser repetida caso a peça volte a ser contaminada.
- Consumível incompatível: a escolha inadequada do arame-eletrodo em relação ao metal de base, à junta e à aplicação pode comprometer a compatibilidade metalúrgica e o desempenho esperado. O consumível deve ser definido com base na especificação do material, nas características do projeto e nas orientações técnicas aplicáveis, e não apenas pela disponibilidade no momento da execução.
- Proteção gasosa inadequada: vazão, distribuição, pureza, conexões e condições do ambiente influenciam a proteção da poça de fusão. Interferências nessa proteção podem contribuir para porosidade, instabilidade do arco e irregularidades no cordão. A conferência deve ser feita antes do início do trabalho e sempre que houver sinais de alteração durante a execução.
- Parâmetros mal ajustados: corrente, tensão, velocidade de alimentação do arame e velocidade de deslocamento atuam de forma interdependente. Uma regulagem inadequada pode resultar em falta de fusão, excesso de aporte térmico, perfil irregular ou necessidade de retrabalho. Os parâmetros devem ser validados conforme o material, a espessura, a posição, a configuração da junta e o procedimento aplicável.
- Montagem desalinhada: desalinhamento, folga inadequada, fixação insuficiente ou deformação inicial podem dificultar o controle da junta. Antes da soldagem definitiva, é importante conferir dimensões, alinhamento, acessibilidade e estabilidade do conjunto conforme o desenho ou a especificação técnica.
A prevenção deve estar associada ao momento correto de verificação, superfície e componentes antes da montagem, alinhamento antes do ponteamento, proteção e regulagem antes da abertura do arco e qualidade do cordão durante e após a execução.
Essa abordagem reduz a probabilidade de identificar o problema somente quando o conjunto já estiver concluído.
Possíveis consequências das falhas
Uma preparação deficiente ou uma execução sem controle pode favorecer porosidade quando cavidades ou inclusões gasosas ficam presentes na região soldada; deformação causada pela distribuição inadequada do calor; e falta de fusão quando o metal de solda não se integra corretamente ao metal de base ou às laterais da junta.
Também podem ocorrer irregularidades no perfil, descontinuidades superficiais e retrabalho.
Essas consequências não devem ser avaliadas de maneira isolada.
A aceitação de uma junta depende da função do componente, da criticidade da estrutura, do tipo de solicitação, do ambiente de uso e dos critérios definidos para o projeto.
Quando uma indicação é encontrada, a decisão sobre reparar, reinspecionar ou aceitar deve ser tomada com base em requisitos técnicos aplicáveis e por profissional qualificado.
Segurança durante a soldagem
A soldagem envolve riscos relacionados a fumos, radiação do arco, calor, respingos, choque elétrico, movimentação de componentes e preparação inadequada do ambiente.
O trabalho deve ser realizado por profissionais capacitados, com procedimentos compatíveis com a atividade e avaliação prévia das condições do local.
Entre as medidas gerais de segurança estão:
- utilizar equipamentos de proteção individual adequados à atividade, incluindo proteção para olhos e face, vestimenta apropriada, luvas e calçados de segurança;
- controlar a exposição à radiação do arco por meio de proteção individual e coletiva adequada;
- manter ventilação ou exaustão compatível com o ambiente e com os fumos gerados;
- remover ou proteger materiais combustíveis próximos à área de trabalho;
- verificar cabos, conexões, aterramento, fonte de soldagem e integridade dos equipamentos antes do uso;
- organizar a área para evitar tropeços, quedas, contato com superfícies aquecidas e movimentação insegura de peças;
- respeitar orientações de segurança, requisitos legais e procedimentos internos aplicáveis ao local.
Equipamentos de proteção não substituem a avaliação de risco, a preparação do ambiente ou a qualificação profissional.
Em operações industriais, a liberação da área, o controle de atividades simultâneas e a definição de responsabilidades também podem ser necessários conforme as condições do serviço.
Inspeção e manutenção das juntas
A inspeção deve considerar a finalidade do componente e os requisitos estabelecidos para a aplicação.
A avaliação visual pode verificar continuidade, uniformidade, perfil do cordão, acabamento, sinais de porosidade aparente, mordeduras, trincas visíveis, respingos ou alterações associadas à deformação.
Essa inspeção, porém, não substitui ensaios ou verificações adicionais quando a criticidade do projeto exigir métodos específicos.
Estruturas e componentes soldados devem ser acompanhados conforme o ambiente e o uso a que estão submetidos.
Vibração, cargas repetitivas, umidade, agentes corrosivos, impactos, variações térmicas e alterações de montagem podem justificar inspeções periódicas definidas pelo responsável técnico ou pelo plano de manutenção.
O intervalo e o método de avaliação não devem ser generalizados sem conhecer o projeto.
Na manutenção, é importante registrar a condição observada, identificar alterações no cordão ou no componente e investigar a causa antes de executar qualquer reparo.
Uma intervenção sem análise pode apenas ocultar o sintoma e permitir que a falha reapareça.
Quando houver necessidade de reparação, o serviço deve seguir procedimento aplicável, critérios de inspeção e requisitos de segurança compatíveis com a estrutura.
Como reduzir o retrabalho em soldas de alumínio?
Para reduzir retrabalho, a medida mais eficaz é controlar as etapas que antecedem a soldagem.
Isso inclui confirmar o material, preparar corretamente a superfície, revisar a configuração da junta, verificar o alinhamento, selecionar consumível e gás compatíveis e validar os parâmetros conforme a documentação técnica do projeto.
Também é recomendável realizar verificações durante a execução, observando a estabilidade do arco, a proteção gasosa, a limpeza entre etapas e a repetibilidade do cordão.
A identificação precoce de uma irregularidade permite corrigir a causa antes que ela se repita em várias juntas.
É possível eliminar completamente o retrabalho em soldas de alumínio?!
Não é adequado prometer eliminação completa de retrabalho, porque o resultado depende do material, da junta, do ambiente, do procedimento, dos equipamentos e da execução.
O retrabalho pode ser reduzido com preparação consistente, consumíveis compatíveis, parâmetros validados, inspeção em etapas e profissionais qualificados.
Quando o projeto exigir, qualificações de procedimento de soldagem, certificações dos soldadores e registros de inspeção devem ser confirmados antes do início do serviço.
Na contratação de um serviço de soldagem, segurança e qualidade devem ser tratadas como partes do escopo, e não como etapas secundárias.
A avaliação profissional ajuda a definir quais controles, inspeções e procedimentos são necessários para a aplicação específica.
Como contratar um serviço de soldagem de alumínio?
A contratação de um serviço de soldagem de alumínio deve começar pela definição clara do escopo e das condições de aplicação.
Antes de solicitar uma avaliação, reúna informações sobre o material, as dimensões, o tipo de junta, o ambiente de uso e os requisitos técnicos do projeto.
Esses dados ajudam a verificar a compatibilidade entre o processo de soldagem, os consumíveis, a preparação das peças e o nível de controle de qualidade necessário.
Critérios técnicos para solicitar uma avaliação
Informe, sempre que disponível:
- Material: liga ou especificação do alumínio, caso essa informação esteja identificada.
- Espessura: espessura das chapas, perfis, tubos ou componentes envolvidos.
- Desenho ou croqui: representação das dimensões, tolerâncias, pontos de união e detalhes da montagem.
- Quantidade: número de peças, conjuntos ou juntas que deverão ser fabricados, reparados ou adequados.
- Tipo de junta: união de chapas, perfis, tubos, componentes estruturais ou outra configuração prevista no projeto.
- Ambiente de uso: condições internas ou externas, exposição a umidade, agentes corrosivos, vibração, calor ou esforços mecânicos.
- Finalidade: fabricação, recuperação, montagem, manutenção ou adequação de um componente ou estrutura.
- Requisitos normativos: normas, especificações do cliente, inspeções, registros, qualificações de procedimento de soldagem ou certificações dos soldadores eventualmente exigidas.
- Condições de execução: necessidade de atendimento no local, desmontagem, acesso restrito, preparação da área ou integração com outras etapas industriais.
Quando a liga do alumínio, a espessura ou o requisito de desempenho não estiverem identificados, essa lacuna deve ser esclarecida antes da definição do processo.
A escolha da técnica, do arame, do gás de proteção e dos parâmetros depende da avaliação conjunta do metal de base, da junta e da aplicação.
Perguntas frequentes
É possível contratar apenas a soldagem?
Isso depende da configuração do projeto.
Alguns trabalhos envolvem somente a execução da junta, enquanto outros exigem preparação, fabricação de componentes, montagem, manutenção ou adequação industrial.
O escopo deve ser definido na avaliação para evitar que etapas importantes fiquem fora da contratação.
Como o prazo é definido?
O prazo depende da complexidade do serviço, da quantidade de componentes, da disponibilidade de materiais e informações técnicas, das condições de execução e do nível de inspeção solicitado.
Por isso, deve ser confirmado após a análise do escopo, sem assumir um prazo padrão para todos os projetos.
É necessário enviar um desenho técnico?
Quando disponível, o desenho facilita a análise de dimensões, tolerâncias, tipo de junta, sequência de montagem e requisitos de qualidade.
Na ausência de desenho, outras informações podem ajudar na avaliação inicial, mas a suficiência desses dados deve ser verificada por um profissional responsável.
A soldagem de alumínio exige inspeção específica?
A necessidade de inspeção depende da criticidade do componente, da aplicação, do material, do tipo de junta e dos requisitos do projeto.
A inspeção visual pode fazer parte do controle, enquanto outros ensaios ou registros devem ser definidos conforme a especificação aplicável.
Quando houver exigência normativa, também devem ser avaliadas as qualificações de procedimento de soldagem e as certificações dos soldadores.
Como comparar prestadores de serviço?
Ao comparar empresas, observe se a comunicação é clara desde a avaliação inicial e se o prestador demonstra capacidade de compreender o material, a junta, a finalidade do componente e as condições de execução.
Uma análise adequada não deve se limitar à escolha de uma máquina ou de um processo, deve considerar preparação, consumível, gás de proteção, parâmetros, montagem, inspeção e acabamento.
Também é importante verificar como a empresa aborda:
- Capacidade técnica: entendimento sobre soldagem de alumínio, fabricação e execução de juntas conforme o escopo.
- Adequação ao projeto: disposição para analisar desenhos, medidas, tolerâncias, quantidade e ambiente de uso.
- Controle de qualidade: definição dos critérios de inspeção, identificação de descontinuidades e necessidade de registros.
- Segurança: preparação do ambiente, uso de equipamentos de proteção e controle dos riscos associados à soldagem.
- Comunicação: clareza sobre o que está incluído na avaliação e quais informações ainda precisam ser fornecidas.
- Rastreabilidade do escopo: descrição objetiva das etapas de preparação, soldagem, acabamento, montagem ou adequação.
- Conformidade técnica: consideração das normas e especificações aplicáveis quando o projeto exigir procedimentos ou qualificações específicas.
Uma proposta tecnicamente adequada deve deixar claro o que será avaliado e executado.
A comparação não deve se basear apenas em preço, pois uma definição incompleta do escopo pode gerar retrabalho, incompatibilidades ou necessidade de novas etapas.
Escopos que podem fazer parte do projeto
A soldagem de alumínio pode estar associada a diferentes demandas industriais.
Dependendo da necessidade do cliente, o serviço pode envolver a fabricação de estruturas e componentes, a montagem de conjuntos soldados, a manutenção de elementos existentes ou a adequação de estruturas para uma nova condição de uso.
A avaliação também pode considerar a preparação das peças, o alinhamento, a fixação, a execução das juntas, o acabamento e a inspeção.
Em trabalhos de recuperação, é necessário compreender a causa da falha ou do desgaste antes de definir a intervenção.
Em montagens, o acesso, a sequência de posicionamento e a compatibilidade entre os componentes podem influenciar o resultado.
Esses temas ajudam a separar a etapa de soldagem do escopo mais amplo de fabricação, instalação, reparo ou adaptação industrial.
A atuação da Jota Soldas
A Jota Soldas é uma empresa especializada em soldagem, fabricação e montagem industrial.
Fundada em 2019, reúne a experiência prática de seu fundador, que atua no segmento de soldagem desde 2004.
Essa trajetória é apresentada como base para um atendimento personalizado, orientado pela análise do escopo e das necessidades de cada cliente.
A empresa atende demandas de soldagem, fabricação, montagem, manutenção e adequações industriais, com atuação nacional.
Para um projeto de soldagem de alumínio, a consulta deve apresentar os dados disponíveis sobre o material, a junta, a aplicação e os requisitos técnicos.
A partir dessas informações, a Jota Soldas poderá avaliar quais etapas fazem parte da necessidade apresentada e qual solução é compatível com o escopo, sem substituir a análise profissional exigida pelo projeto.
Próximo passo
Organize os desenhos, medidas, especificações do alumínio, quantidade de componentes, tipo de junta, ambiente de uso e requisitos normativos antes de solicitar uma avaliação.
Em seguida, consulte a Jota Soldas para apresentar o escopo e esclarecer as necessidades específicas do trabalho.
A definição adequada das informações iniciais contribui para uma análise mais objetiva de fabricação, soldagem, montagem, manutenção ou adequação industrial.
Para saber mais sobre Soldagem de alumínio
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

