Galeria




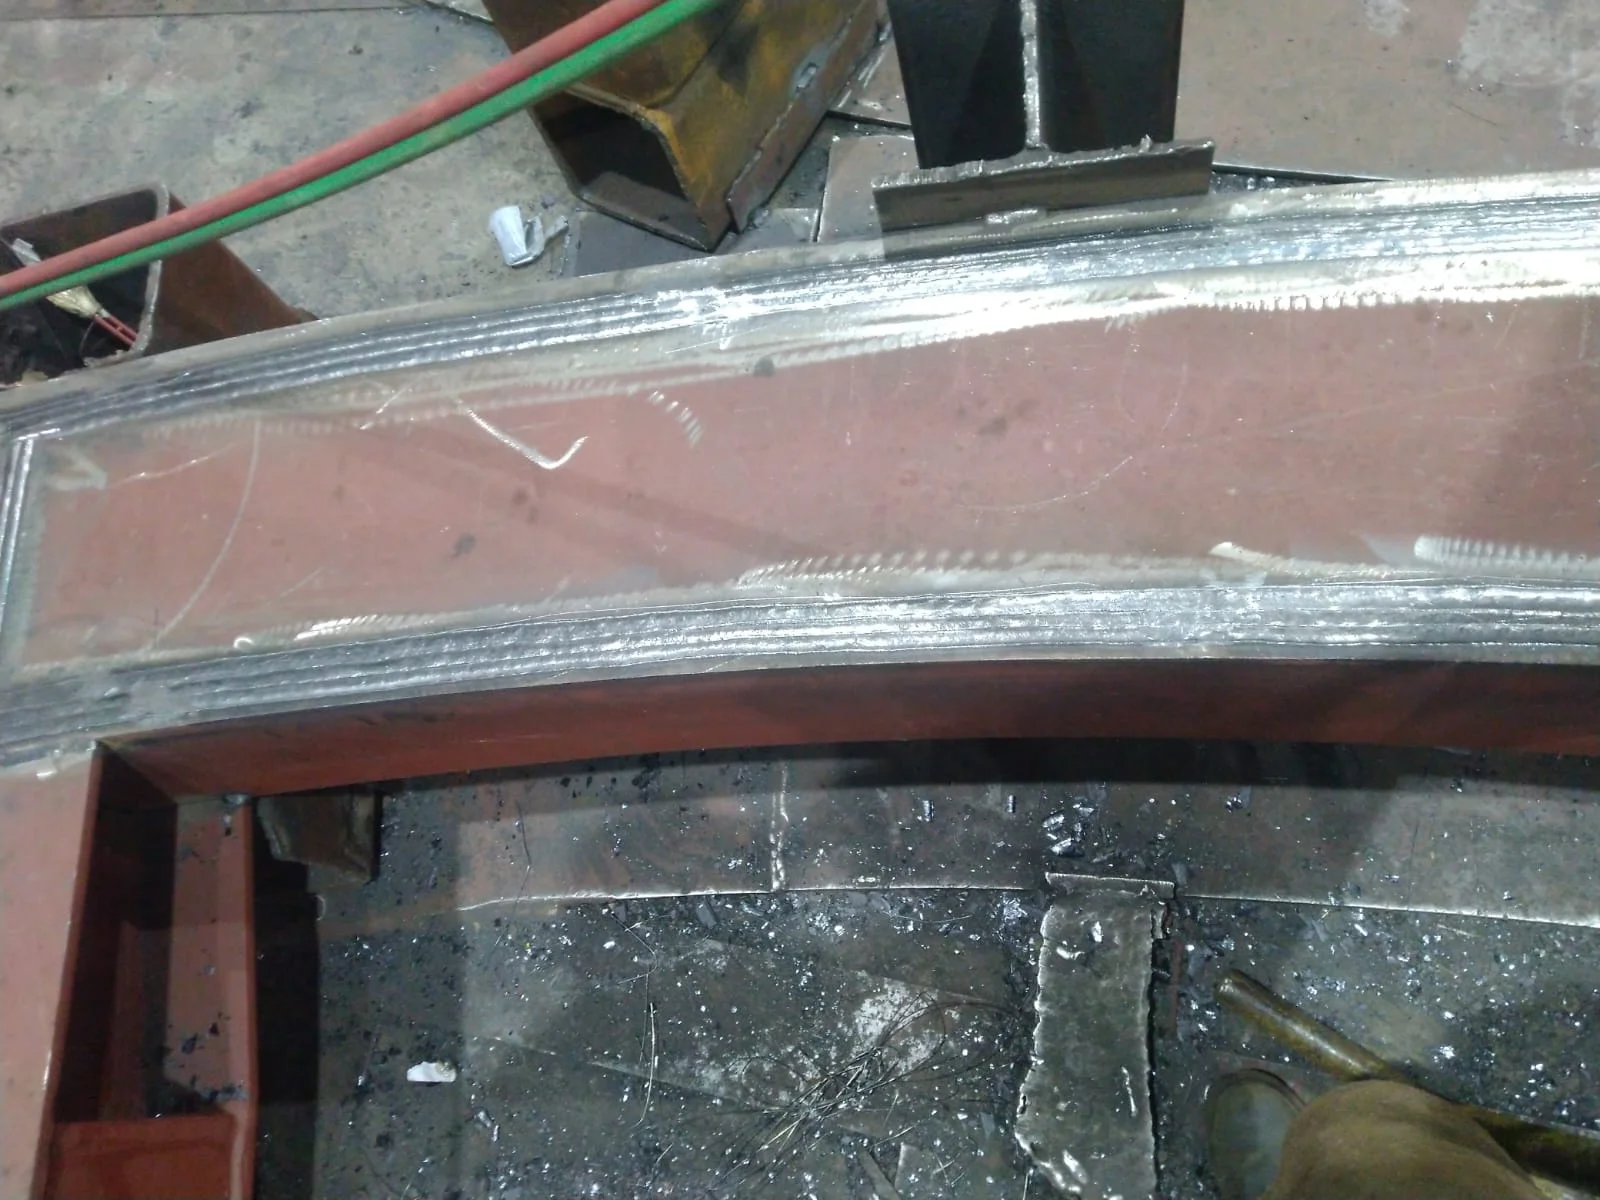
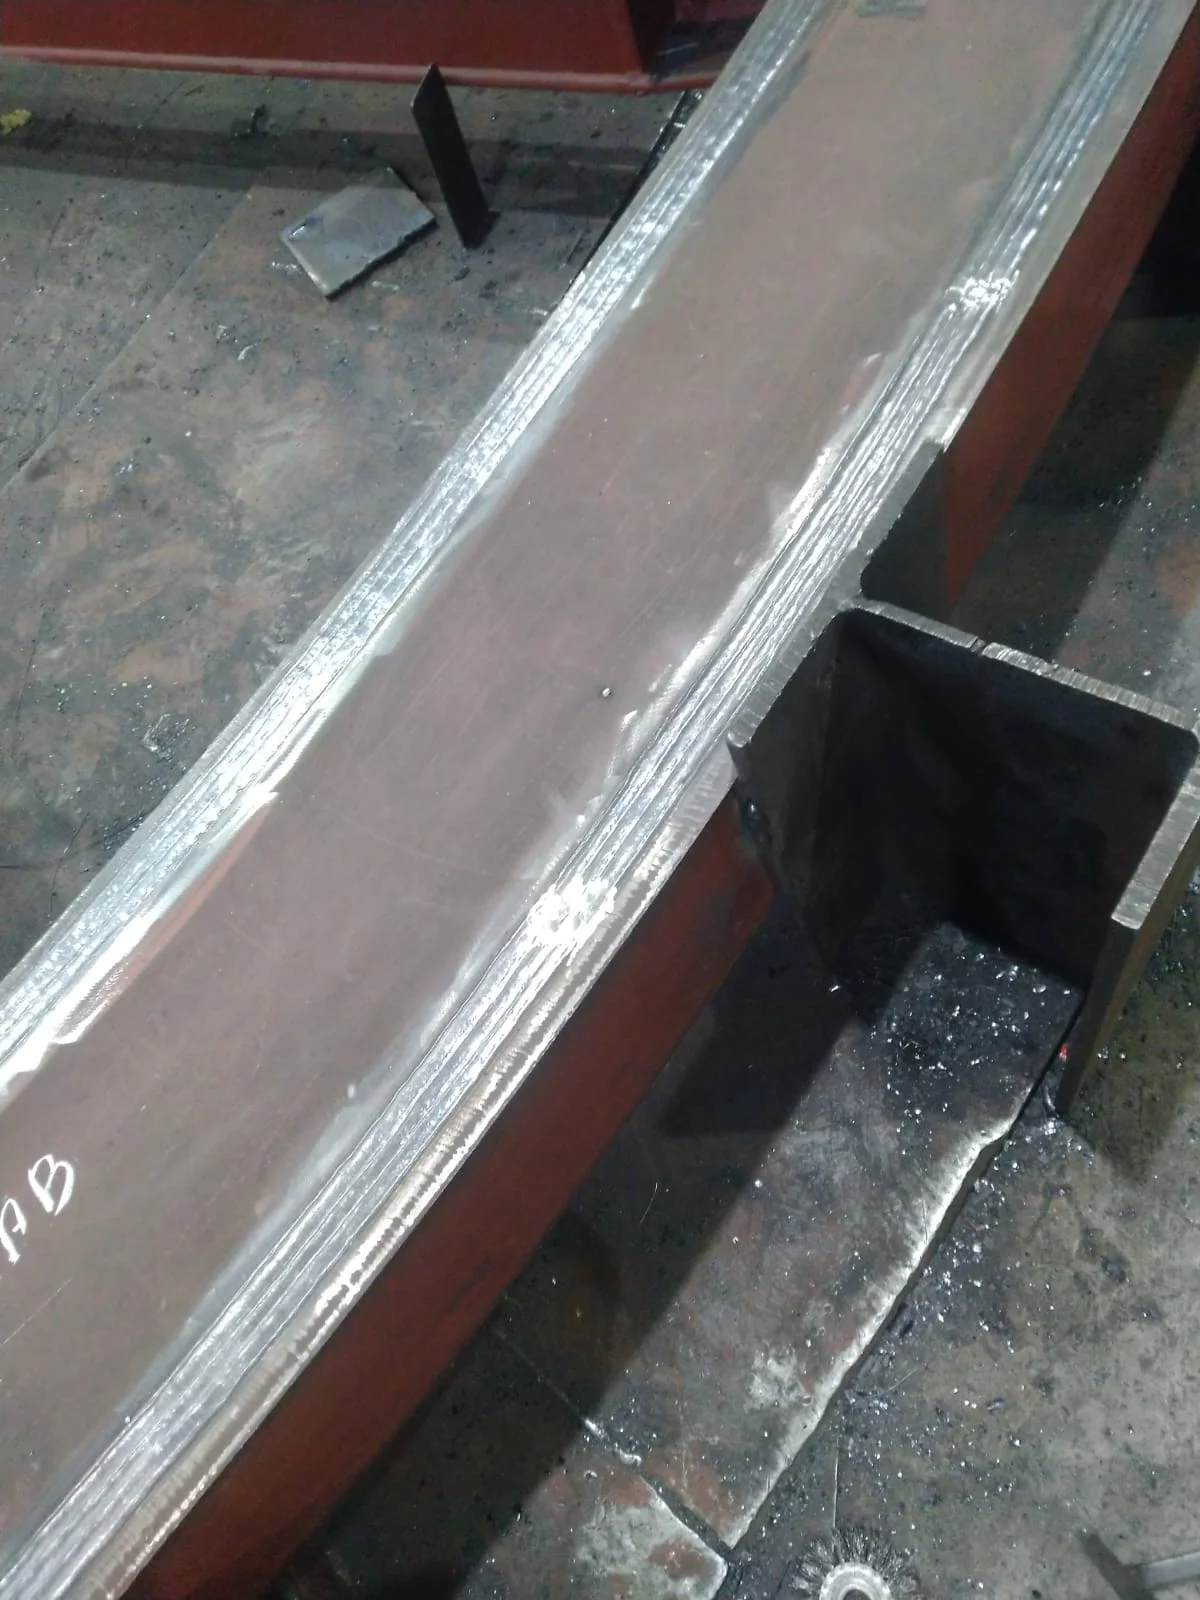
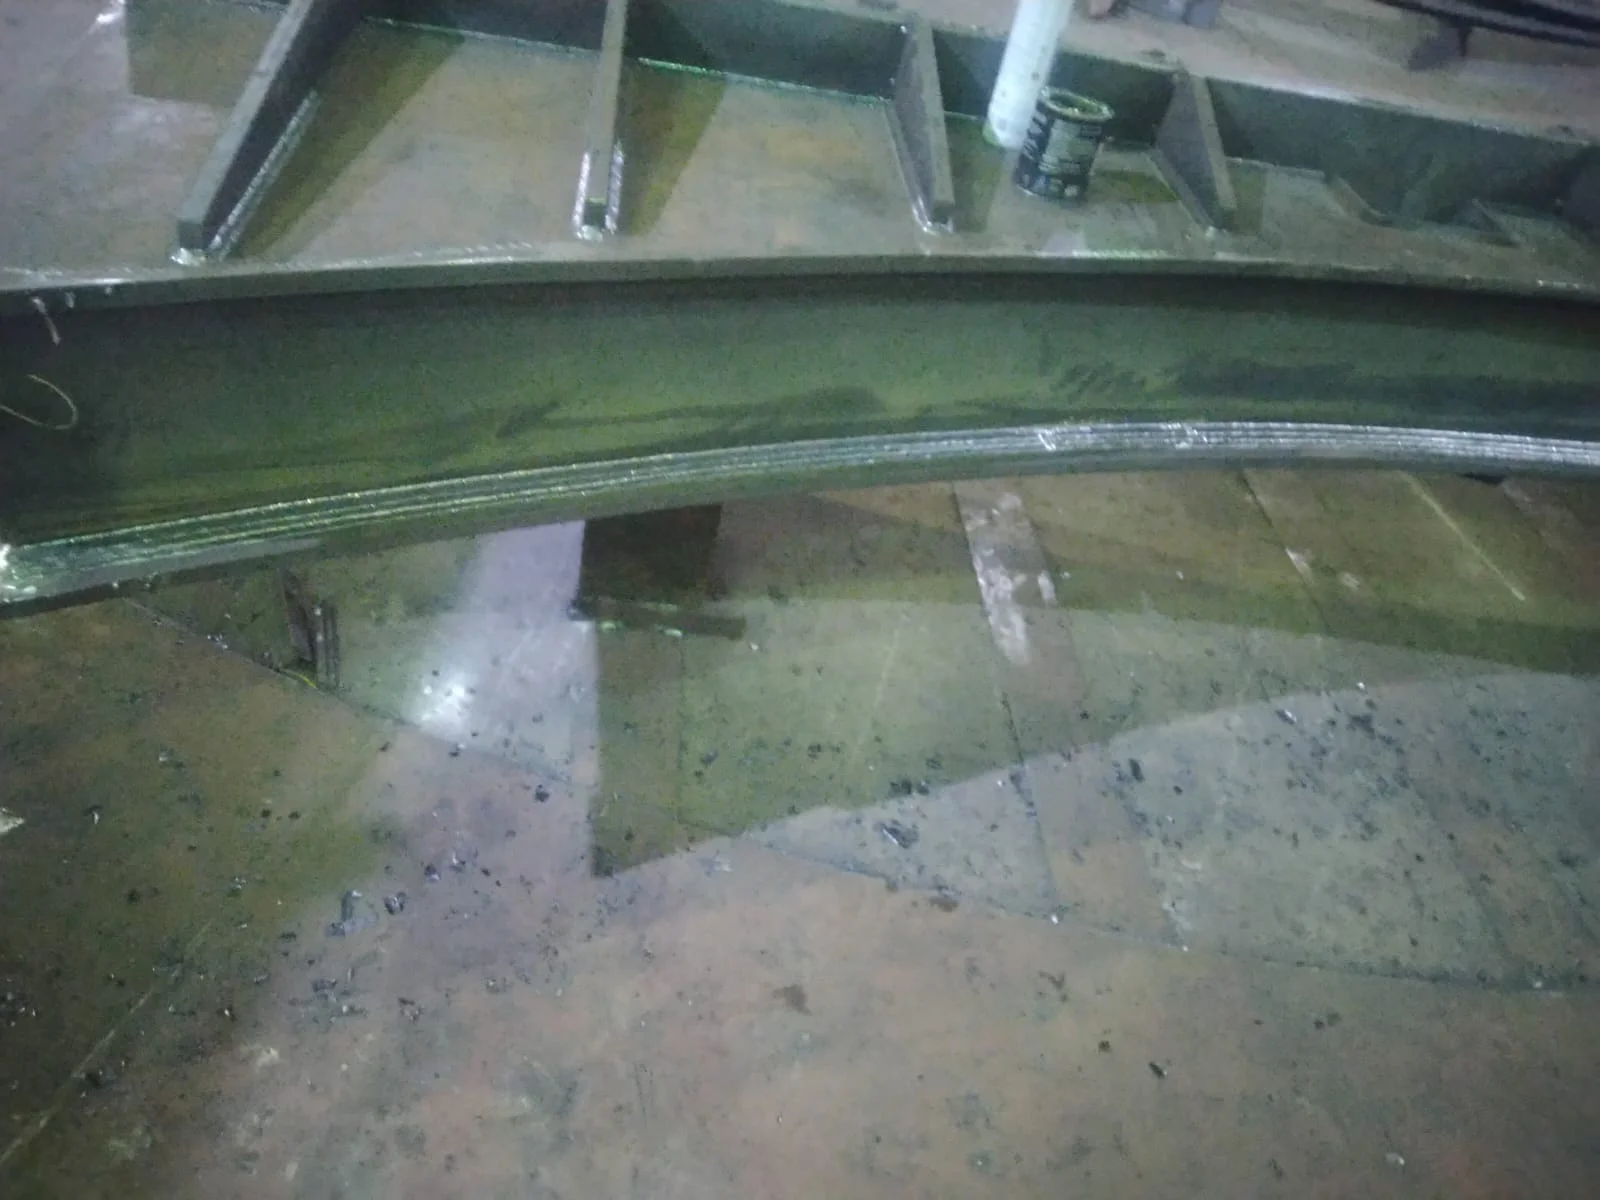
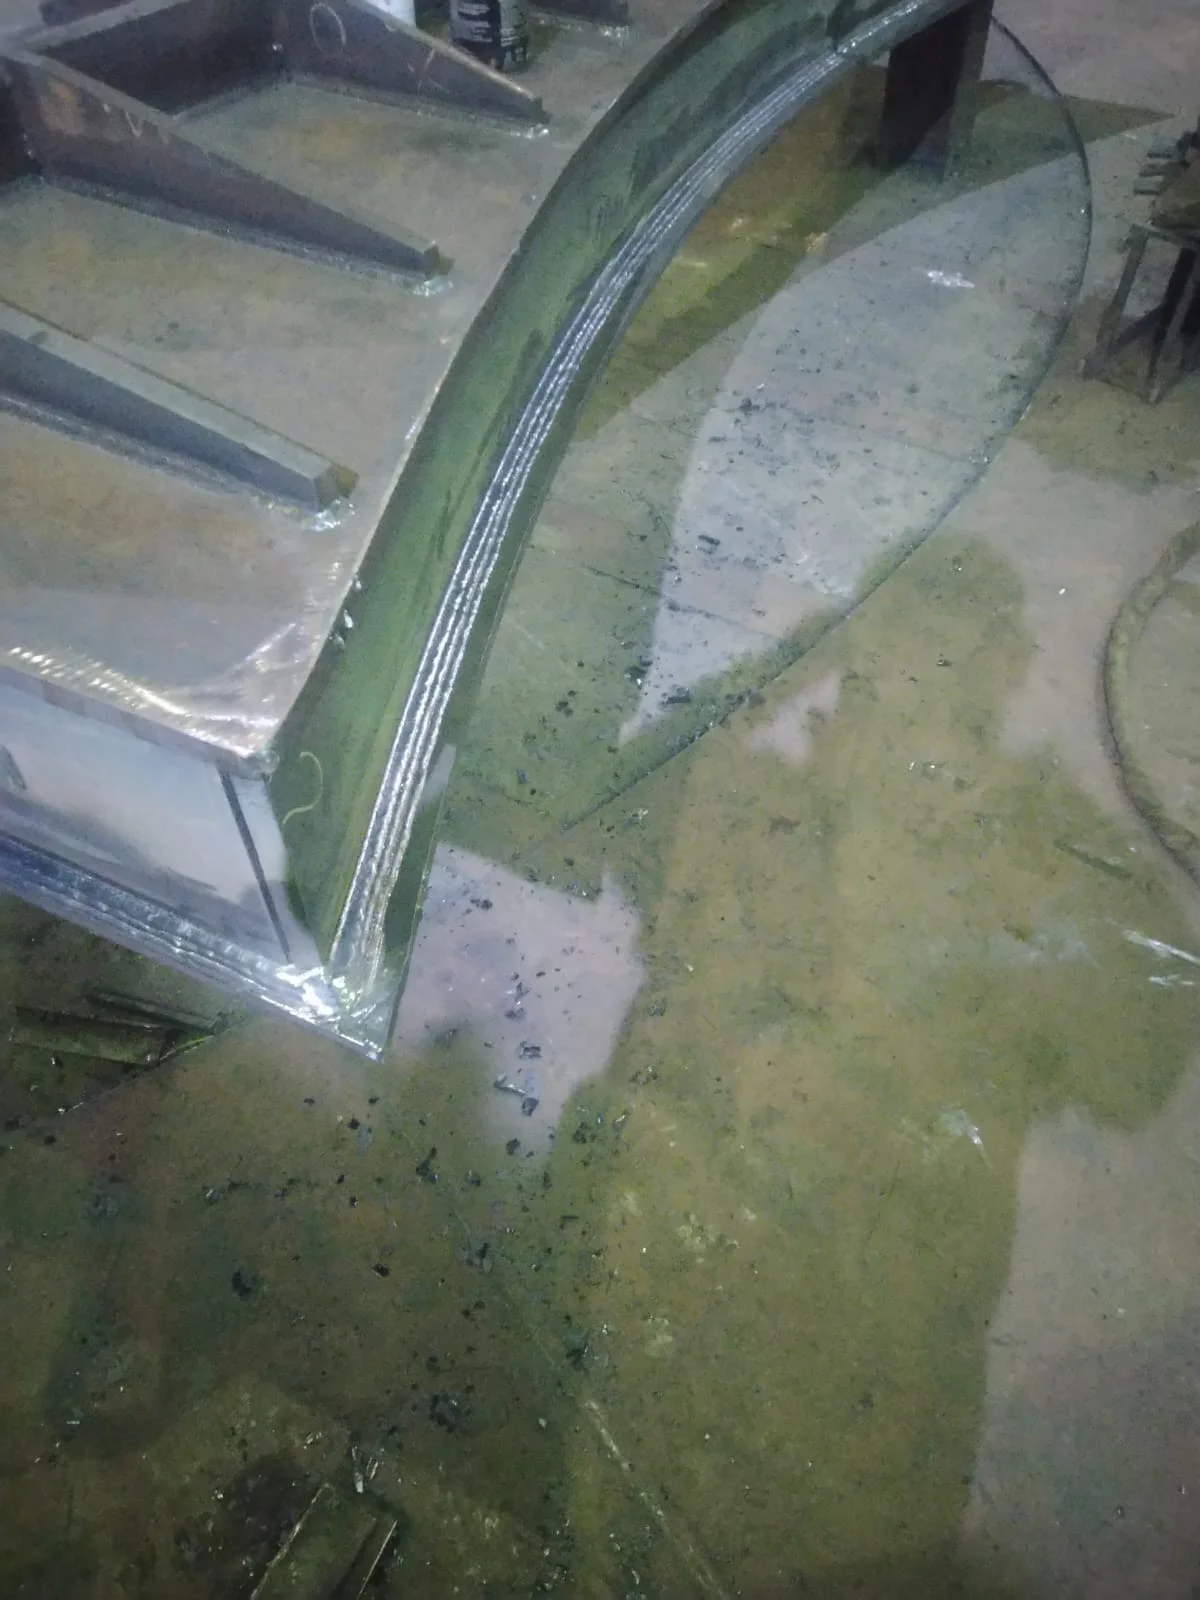
Clique nas imagens para ampliar
Soldagem com arame tubular: processo, aplicações e boas práticas industriais
A Soldagem com arame tubular também conhecida como FCAW (Flux Cored Arc Welding), é um processo de soldagem a arco elétrico que utiliza um arame-eletrodo contínuo, com formato tubular e preenchido internamente por fluxo.
Durante a operação, o arco gera calor suficiente para fundir as bordas do metal de base e o consumível, formando o metal de solda que une os componentes.
Definição essencial, no FCAW, o arame é alimentado de forma contínua por um equipamento, enquanto o fluxo presente em seu núcleo contribui para a estabilidade do arco e para a proteção da região fundida.
Conforme o tipo de consumível e o procedimento adotado, pode haver formação de escória sobre a junta, que deve ser removida entre passes ou ao final da soldagem quando aplicável.
Como o processo funciona na prática?
A execução pode ser compreendida pelo seguinte fluxo:
- Preparação: as peças são posicionadas, alinhadas e limpas conforme o procedimento de soldagem.
- Alimentação: o equipamento conduz o arame tubular continuamente até a tocha ou porta-eletrodo.
- Abertura do arco: a passagem de corrente entre o arame e a peça produz o arco elétrico e o calor necessário à fusão.
- Proteção da poça: o fluxo interno participa da proteção do arco e do metal fundido. Em determinadas configurações, também é utilizado gás de proteção externo.
- Formação da junta: o metal fundido se deposita entre as peças e solidifica, formando o cordão de solda.
- Acabamento e inspeção: quando houver escória, ela é removida conforme a sequência prevista, seguida de inspeção visual e de outras verificações definidas para o projeto.
A alimentação contínua é uma das características que pode favorecer a produtividade, pois reduz as interrupções associadas à substituição frequente de eletrodos consumíveis.
A taxa de deposição e a velocidade de execução, entretanto, dependem do material, da posição de soldagem, da geometria da junta, dos parâmetros regulados e do procedimento aplicável.
Portanto, produtividade não deve ser analisada separadamente da qualidade e da segurança.
Arame tubular com gás e arame autoprotegido
Existem configurações de FCAW que utilizam gás de proteção externo e outras que empregam arame tubular autoprotegido.
Na primeira, o gás auxilia a proteção do arco e da poça de fusão, exigindo controle adequado da vazão e atenção às condições do ambiente.
Na versão autoprotegida, os componentes do fluxo desempenham papel central nessa proteção, o que pode facilitar determinados serviços em campo, desde que o consumível e o procedimento sejam apropriados.
A escolha não deve ser feita apenas pelo nome do processo.
É necessário considerar o metal de base, a espessura, a posição, o acesso à junta, as condições ambientais, o acabamento desejado e os requisitos do projeto.
A ficha técnica do fabricante, o procedimento de soldagem e as especificações técnicas aplicáveis devem orientar a seleção.
Glossário técnico
- FCAW: processo de soldagem a arco com arame tubular preenchido com fluxo.
- Arame-eletrodo tubular: consumível contínuo que conduz a corrente e fornece metal para a junta.
- Fluxo: material interno que auxilia a proteção e a estabilidade do processo, podendo gerar escória.
- Arco elétrico: descarga controlada que produz o calor para fundir o consumível e o metal de base.
- Metal de solda: material solidificado que constitui o cordão e participa da união das peças.
A Jota Soldas é especializada em soldagem, fabricação e montagem industrial, desenvolvendo soluções personalizadas conforme as necessidades e o escopo de cada projeto.
Na contratação de um serviço, o ideal é apresentar desenhos, materiais, dimensões, condições de execução e requisitos técnicos para que a alternativa de soldagem seja avaliada de forma responsável.
Principais tipos de arame tubular e proteção do arco
A escolha do arame tubular não deve ser feita apenas pela busca de maior produtividade.
No processo FCAW, o consumível precisa ser compatível com o metal de base, a espessura, a posição de soldagem, o tipo de junta, o ambiente de execução e o procedimento definido para o serviço.
Por isso, a seleção deve ser validada na ficha técnica do fabricante e, quando aplicável, em um procedimento de soldagem aprovado.
Quadro conceitual: arame autoprotegido e arame com gás
- Arame tubular autoprotegido: o fluxo interno participa da formação da proteção necessária ao arco e à poça de fusão. Essa configuração pode ser considerada em determinadas atividades de campo, especialmente quando a logística ou as condições externas dificultam o uso de cilindros e mangueiras de gás. Ainda assim, vento, umidade, posição, consumível e regulagem continuam influenciando a estabilidade e a qualidade da junta.
- Arame tubular com gás de proteção: além do fluxo presente no núcleo, utiliza gás fornecido externamente para auxiliar a proteção do arco. A vazão, o tipo de gás e a proteção contra correntes de ar precisam ser definidos conforme o consumível, o material e o procedimento. Uma proteção insuficiente pode favorecer porosidade, instabilidade e aumento de respingos.
Em ambos os casos, o fluxo interno contribui para a estabilização do arco e para a formação de escória.
Após a solidificação, essa escória normalmente precisa ser removida entre passes ou ao final do trabalho, conforme o procedimento e o nível de limpeza exigido.
O arame contínuo facilita a alimentação do metal de solda, mas não elimina a necessidade de preparação, controle dos parâmetros e inspeção.
Critérios técnicos para selecionar o consumível
Antes de definir o arame tubular, é recomendável verificar:
- Metal de base e compatibilidade: o consumível deve ser adequado à composição e às propriedades requeridas para a junta. Materiais diferentes podem exigir consumíveis e procedimentos distintos.
- Espessura e geometria da junta: espessura, abertura, chanfro e acesso influenciam a escolha do diâmetro, a sequência de passes e a energia aplicada.
- Posição de soldagem: um arame indicado para uma posição específica pode não apresentar o mesmo comportamento em posições vertical, sobrecabeça ou horizontal.
- Condição do ambiente: vento, umidade, temperatura, acesso ao local e possibilidade de movimentação do equipamento interferem na decisão entre uma configuração autoprotegida e outra com gás externo.
- Requisitos de acabamento e limpeza: respingos, perfil do cordão, escória e necessidade de acabamento devem ser considerados junto com a produtividade esperada.
- Procedimento e ficha técnica: corrente, tensão, velocidade de alimentação, polaridade, vazão de gás e distância bico-peça devem seguir as orientações do fabricante e do procedimento aplicável.
Não existe um tipo de arame tubular universalmente melhor.
A configuração autoprotegida pode ser conveniente em certas condições de campo, mas a presença de vento, a posição da junta e o controle da escória precisam ser avaliados.
Já o arame com gás externo pode oferecer uma proteção complementar importante, porém depende de fornecimento, regulagem e isolamento adequados contra correntes de ar.
Respingos excessivos, arco irregular, porosidade visível, dificuldade de remoção da escória ou falta de fusão são sinais para interromper a execução e revisar consumível, parâmetros, preparação e técnica.
A quantidade de respingos e a estabilidade do arco também não dependem somente do tipo de arame.
Armazenamento inadequado, contaminação da superfície, polaridade incorreta, distância excessiva do bico à peça e regulagem incompatível podem prejudicar o resultado.
A limpeza do metal de base, o alinhamento das peças e o controle da sequência de passes são partes essenciais do processo.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, adaptando a execução às necessidades específicas de cada projeto.
Para avaliar a solução mais adequada, a empresa pode analisar o escopo apresentado pelo cliente, incluindo desenhos, materiais, espessuras, posições de soldagem, condições de acesso e requisitos técnicos.
O ideal é encaminhar o projeto ou uma descrição detalhada da demanda para que a seleção do processo e do consumível seja tratada de forma personalizada e responsável.
Aplicações industriais da soldagem com arame tubular
A Soldagem com arame tubular é utilizada em diferentes etapas da fabricação e da manutenção industrial, especialmente quando o projeto exige união de componentes metálicos com alimentação contínua do consumível e possibilidade de elevada taxa de deposição.
A aplicação adequada depende do metal de base, da espessura, da posição de soldagem, do acesso ao local, do tipo de junta, do ambiente e do procedimento definido para o serviço.
Mapa de aplicações
- Estruturas metálicas: fabricação e união de perfis, chapas e componentes destinados a estruturas soldadas, desde que o procedimento seja compatível com os requisitos do projeto.
- Caldeiraria: produção, adequação e reparação de conjuntos metálicos que demandam controle da preparação, da sequência de passes e da qualidade da junta.
- Tubos e componentes industriais: execução de soldas em peças tubulares e outros componentes, com seleção do consumível e dos parâmetros conforme a geometria e a posição de trabalho.
- Montagem industrial: realização de serviços de união e ajustes durante a instalação ou adequação de estruturas e componentes, inclusive em situações de campo quando as condições operacionais forem avaliadas previamente.
- Recuperação e reparação: recomposição ou correção de componentes metálicos, condicionada à análise da causa do desgaste, do material existente e dos requisitos de segurança da aplicação.
Exemplos por segmento
Em indústrias metalúrgicas e empresas de fabricação, o processo pode ser considerado para chapas, perfis e estruturas que envolvam volume significativo de soldagem.
Na construção e montagem industrial, pode apoiar a fabricação e a instalação de conjuntos metálicos, desde que haja planejamento de acesso, movimentação, proteção do local e inspeção.
Nos setores de óleo e gás e químico, a possibilidade de uso deve ser analisada com atenção adicional, pois os requisitos de material, procedimento, inspeção, rastreabilidade e segurança podem variar conforme o equipamento e o serviço.
Esses segmentos são exemplos gerais de aplicação industrial, não uma indicação automática para qualquer componente ou condição de operação.
A Jota Soldas atende empresas de diferentes segmentos como prestadora de serviços, fornecedora e fabricante, desenvolvendo soluções personalizadas para demandas de fabricação, montagem, adequação e manutenção industrial.
A definição do processo precisa acompanhar o escopo técnico apresentado pelo cliente.
Critérios técnicos de adequação
Antes de selecionar o processo, é recomendável verificar:
- material de base, espessura e condição superficial das peças;
- tipo de junta, necessidade de chanfro e tolerâncias de montagem;
- posição de soldagem, acesso e possibilidade de movimentação do conjunto;
- necessidade de proteção gasosa ou viabilidade de arame autoprotegido;
- volume de solda, sequência de passes e controle de deformações;
- requisitos de inspeção, segurança e documentação do projeto;
- compatibilidade do consumível com o procedimento de soldagem aplicável.
A preparação das peças e a escolha correta do arame são tão importantes quanto a capacidade produtiva do processo.
Por isso, exemplos de aplicação não substituem a avaliação de um profissional qualificado nem a consulta às especificações técnicas aplicáveis.
Envie o projeto para avaliação
Para solicitar uma análise personalizada, o cliente pode encaminhar à Jota Soldas o projeto, desenho, memorial, escopo ou informações disponíveis sobre a fabricação e a montagem pretendidas.
Com esses dados, a empresa poderá avaliar tecnicamente a demanda e orientar a solução de soldagem, fabricação ou adequação mais compatível com as necessidades apresentadas, sem substituir as validações previstas no projeto.
Soldagem com arame tubular versus MIG/MAG
A soldagem com arame tubular e os processos MIG/MAG utilizam alimentação contínua do consumível, mas não funcionam da mesma maneira.
A diferença central está no tipo de arame e na forma de proteção do arco elétrico, no FCAW, o arame possui um núcleo preenchido com fluxo; no MIG/MAG, normalmente utiliza-se arame maciço e gás de proteção fornecido externamente.
Diferenças técnicas essenciais!
| Critério | Arame tubular FCAW | MIG/MAG |
|---|---|---|
| Consumível | Arame-eletrodo tubular com fluxo interno | Arame maciço contínuo |
| Proteção do arco | Pode ser gerada pelo fluxo ou combinada com gás externo | Depende do gás de proteção externo |
| Escória | Pode ser formada e precisa ser removida entre passes quando aplicável | Geralmente não há escória significativa associada ao consumível maciço |
| Ambiente de execução | Algumas configurações autoprotegidas podem ser consideradas para trabalhos externos, conforme o procedimento | É mais sensível à interferência do vento sobre a proteção gasosa |
| Produtividade | Pode oferecer elevada taxa de deposição em aplicações compatíveis | Também permite alimentação contínua e boa produtividade, conforme parâmetros e aplicação |
| Acabamento | Pode exigir remoção de escória e controle de respingos | Pode favorecer acabamento mais limpo em condições adequadas |
| Mobilidade | A versão autoprotegida pode reduzir a dependência de cilindro de gás | Requer sistema de gás, mangueiras e proteção adequada do arco |
| Adequação | Depende do material, posição, espessura, junta e procedimento | Depende igualmente do material, posição, espessura, junta e procedimento |
Soldagem com arame tubular: critérios técnicos e aplicações
A tabela não estabelece um método universalmente melhor.
Ela mostra variáveis que precisam ser relacionadas ao escopo real do serviço, às condições do posto de trabalho e aos requisitos da junta soldada.
Quando considerar cada método?
O arame tubular pode ser considerado quando o projeto exige alimentação contínua, volume relevante de deposição ou flexibilidade para determinadas condições de fabricação, montagem, recuperação e reparação de componentes metálicos.
A configuração autoprotegida pode ser avaliada em serviços de campo nos quais a movimentação e a influência do ambiente dificultam o uso de gás externo.
Ainda assim, a escolha depende do consumível disponível, da posição de soldagem, do metal de base e do procedimento aplicável.
O MIG/MAG pode ser considerado quando o uso de arame maciço e gás externo atende aos requisitos de estabilidade do arco, controle do acabamento, produtividade e condições de proteção do local.
A distinção entre MIG e MAG está principalmente no gás utilizado, o MIG emprega gás inerte, enquanto o MAG utiliza gás ativo ou mistura com participação ativa, conforme a aplicação e a especificação do processo.
Em ambos os casos, a proteção do arco precisa ser suficiente.
No FCAW com gás externo, a proteção resulta da combinação entre o fluxo interno e o gás especificado.
No FCAW autoprotegido, o fluxo participa da proteção sem depender da mesma configuração de gás externo.
No MIG/MAG, uma vazão inadequada, correntes de ar ou falhas no sistema de gás podem afetar a qualidade da proteção.
Perguntas para definir o processo
- O trabalho será realizado em oficina, em campo ou em uma área sujeita a vento?
- O procedimento exige arame tubular autoprotegido, arame tubular com gás ou arame maciço?
- Qual é o metal de base e há compatibilidade documentada com o consumível?
- Qual é a posição de soldagem e como a escória, os respingos e a estabilidade do arco serão controlados?
- A junta exige acabamento específico, inspeção definida ou sequência determinada de passes?
- A espessura, o tipo de junta, o acesso e o volume de solda favorecem alimentação contínua?
- Há infraestrutura para cilindro, regulador, mangueiras e proteção adequada quando o processo utilizar gás externo?
- O procedimento de soldagem e a ficha técnica do fabricante indicam parâmetros compatíveis com a aplicação?
A experiência da Jota Soldas em processos de soldagem, fabricação e montagem industrial permite analisar a alternativa conforme as necessidades específicas de cada projeto.
Como prestadora de serviços, fornecedora e fabricante, a empresa pode avaliar o escopo apresentado pelo cliente para orientar a solução técnica aplicável, sem substituir a análise do procedimento e das especificações do projeto.
Nota de segurança e qualidade
A seleção entre FCAW e MIG/MAG deve ser feita por profissional qualificado, considerando os riscos ocupacionais e os requisitos técnicos da junta.
O posto precisa prever proteção contra radiação do arco, fumos metálicos, respingos, choque elétrico, incêndio e movimentação de equipamentos.
Também são importantes ventilação adequada, uso de equipamentos de proteção individual, preparação correta das peças e remoção de escória quando aplicável.
A inspeção visual após a soldagem pode ajudar a identificar descontinuidades como porosidade, falta de fusão, excesso de respingos, irregularidades de perfil e resíduos de escória.
Quando o projeto exigir, devem ser seguidas as especificações técnicas aplicáveis, os procedimentos aprovados e os métodos de inspeção definidos para o serviço.
Portanto, a decisão entre soldagem com arame tubular e MIG/MAG deve resultar da combinação entre consumível, proteção do arco, ambiente, produtividade desejada, acabamento e critérios de qualidade.
Soldagem com arame tubular versus eletrodo revestido
A comparação entre FCAW, também conhecido como processo de soldagem com arame tubular, e SMAW, a soldagem com eletrodo revestido, deve considerar mais do que a velocidade de execução.
O método adequado depende do material de base, da espessura, da posição de soldagem, do acesso ao local, do volume de metal a depositar, das condições ambientais e dos requisitos definidos no procedimento de soldagem.
Comparação por critérios!
| Critério | FCAW com arame tubular | SMAW com eletrodo revestido |
|---|---|---|
| Alimentação | Utiliza arame-eletrodo contínuo, conduzido pelo equipamento de alimentação | Utiliza eletrodos individuais, que precisam ser substituídos após o consumo |
| Interrupções | Pode reduzir paradas relacionadas à troca de eletrodos, especialmente em trabalhos com maior volume de solda | Pode exigir mais reinícios e trocas de eletrodo ao longo da execução |
| Escória | A formação e a remoção dependem do tipo de arame tubular e do procedimento utilizado | Normalmente exige remoção da escória entre passes e após a soldagem |
| Equipamentos | Requer fonte, alimentador, tocha e, conforme a configuração, gás de proteção | Utiliza fonte de soldagem, cabos, porta-eletrodo e eletrodos adequados |
| Mobilidade | A movimentação pode ser influenciada pelo conjunto de alimentação, tocha, cabos e cilindro quando houver gás | Pode ser conveniente em locais de acesso limitado, desde que o operador consiga transportar os componentes e trabalhar com segurança |
| Preparação | Exige seleção do arame, regulagem do equipamento e preparação compatível com o procedimento | Exige seleção do eletrodo, controle das condições de armazenamento quando aplicável e regulagem adequada da fonte |
| Aplicações | Pode ser considerado em estruturas, chapas, perfis, tubos e componentes com maior demanda de deposição | Pode ser considerado em fabricação, montagem, manutenção, reparos e situações nas quais a simplicidade operacional seja relevante |
Soldagem com arame tubular: critérios técnicos e aplicações
A alimentação contínua do FCAW é uma vantagem potencial em serviços que exigem deposição significativa de metal, pois evita a substituição frequente de eletrodos individuais.
Isso não significa que o processo será sempre mais produtivo, paradas para limpeza de escória, ajustes, reposicionamento, inspeção, troca de consumível ou correção de parâmetros também influenciam o rendimento real.
Quando cada método pode ser considerado?
O arame tubular pode ser avaliado quando o projeto exige continuidade de alimentação, maior volume de soldagem ou integração com uma rotina de fabricação e montagem.
A configuração autoprotegida pode ser analisada em determinadas condições de campo, enquanto a versão com gás de proteção depende de infraestrutura e controle adequados no local.
O eletrodo revestido pode ser considerado quando o acesso é restrito, quando a movimentação do equipamento precisa ser simplificada ou quando as condições do serviço favorecem o uso de uma fonte com porta-eletrodo.
Ainda assim, fatores como posição, tipo de junta, consumível, preparação e qualificação do procedimento precisam ser verificados antes da definição.
Exemplo hipotético de decisão
Considere, hipoteticamente, uma empresa que precisa fabricar uma estrutura metálica com várias juntas semelhantes e volume relevante de soldagem.
Nesse cenário, a alimentação contínua do FCAW pode ser analisada para reduzir interrupções associadas à troca de eletrodos e organizar melhor a sequência de passes.
Se parte do serviço ocorrer em uma área de difícil acesso, a equipe também deverá comparar a mobilidade do conjunto, a disponibilidade de gás, a ventilação e a possibilidade de utilizar outra configuração ou processo.
Esse exemplo não representa uma recomendação universal.
A decisão deve ser confirmada por profissional competente, com base no desenho, no material, na espessura, na posição, no ambiente e nas especificações técnicas aplicáveis.
Perguntas para especificar o processo
- Qual é o material de base e existe compatibilidade documentada com o consumível escolhido?
- Qual é a espessura e qual tipo de junta será executado?
- A soldagem ocorrerá em oficina, em campo ou em ambos os ambientes?
- O local permite o uso seguro de gás de proteção, quando necessário?
- Qual é a posição de soldagem e como será realizado o acesso à junta?
- O projeto exige controle específico de passes, pré-aquecimento, temperatura entre passes ou inspeção?
- Como serão removidas a escória e as impurezas antes da continuidade do trabalho?
- O procedimento de soldagem está definido, qualificado ou sujeito à validação técnica?
- Quais critérios de aceitação serão utilizados na inspeção da junta soldada?
A Jota Soldas atua com fabricação, montagem, adequações e manutenção industrial, desenvolvendo soluções personalizadas conforme as necessidades apresentadas em cada escopo.
Para comparar FCAW e SMAW de forma responsável, o ideal é encaminhar o projeto ou as informações técnicas disponíveis para uma avaliação do serviço, sem escolher o processo apenas pela percepção de maior velocidade ou menor complexidade.
Materiais, espessuras e preparação das peças
A qualidade de uma junta soldada começa antes da abertura do arco elétrico.
Na preparação de um serviço, é necessário avaliar o metal de base, a geometria da junta, a espessura das peças, a posição de soldagem, o acesso ao local e a compatibilidade entre o consumível e o procedimento definido para o projeto.
Essa análise evita que a regulagem do equipamento seja tratada como a única variável responsável pelo resultado.
A Jota Soldas atua com fabricação, montagem e adequações industriais sob medida.
Por isso, a preparação deve partir do desenho, do escopo e das especificações técnicas aplicáveis a cada demanda, sem presumir que uma mesma configuração sirva para todos os materiais ou componentes.
Critérios técnicos de pré-soldagem
- Identificação do metal de base: confirmar o material previsto no projeto e verificar se há revestimentos, tratamentos superficiais ou contaminações que possam interferir na soldagem.
- Geometria da junta: analisar o tipo de união, a abertura, o alinhamento, o eventual chanfro e a condição das bordas. A geometria precisa permitir acesso adequado e deposição compatível com a junta.
- Espessura das peças: considerar a espessura como um fator de seleção do procedimento, da sequência de passes e do controle térmico. Não existe uma regulagem universal aplicável a qualquer espessura.
- Limpeza: remover óleo, graxa, umidade, tinta solta, carepa, ferrugem e outros contaminantes conforme o material e a especificação do serviço.
- Ajuste e fixação: conferir alinhamento, folgas, esquadro e pontos de montagem antes da soldagem definitiva. A fixação deve manter a junta estável sem impedir a contração prevista.
- Acesso e posição: verificar se a junta será executada em posição plana, horizontal, vertical ou sobrecabeça, além de avaliar espaço para movimentação da tocha, visibilidade e segurança do operador.
- Consumível: selecionar o arame tubular e, quando aplicável, o gás de proteção de acordo com o metal de base, a posição, a espessura, o tipo de junta e o procedimento aprovado.
- Condição do consumível: observar a identificação, o armazenamento e a integridade do arame. A rastreabilidade pode ser necessária conforme os requisitos do projeto e do sistema de qualidade adotado.
Preparação superficial e controle do ajuste
A remoção de contaminantes não deve se limitar à área imediatamente visível da junta.
Resíduos próximos podem ser incorporados ao metal de solda ou gerar instabilidade durante o processo.
Após a limpeza, é importante verificar se as superfícies permanecem secas e se não houve recontaminação durante o manuseio.
O alinhamento também merece atenção.
Desníveis, folgas irregulares e pontos de fixação insuficientes podem alterar a penetração, aumentar a necessidade de correções e favorecer deformações.
Em componentes fabricados ou montados em campo, o acesso deve ser avaliado antes da instalação definitiva, pois uma junta tecnicamente adequada pode se tornar difícil de executar quando o conjunto já está posicionado.
A sequência de passes deve considerar a geometria da junta, a necessidade de limpeza entre passes e a distribuição do calor.
Em peças com maior restrição ou com tendência à deformação, a estratégia de soldagem pode incluir alternância de lados, controle da ordem de execução e verificação periódica do alinhamento.
Essas decisões devem ser definidas por profissional competente e conforme o procedimento aplicável.
Erros frequentes que comprometem a junta
- Soldar sobre óleo, umidade, tinta ou óxidos sem a preparação indicada.
- Escolher o consumível apenas pela disponibilidade, sem verificar compatibilidade.
- Ignorar a posição de soldagem e o acesso real à junta.
- Usar uma abertura, um chanfro ou um alinhamento diferentes dos previstos.
- Executar passes sucessivos sem remover adequadamente a escória quando essa limpeza for exigida pelo consumível e pelo procedimento.
- Desconsiderar a contração térmica e a possibilidade de deformação do conjunto.
- Alterar a sequência ou os parâmetros definidos sem avaliação técnica.
Orientação para inspeção
Antes da soldagem, a inspeção deve confirmar a identificação das peças, a limpeza, o ajuste, a fixação, o consumível e as condições de acesso.
Durante a execução, convém acompanhar a sequência de passes, a remoção de escória, a aparência do cordão e eventuais sinais de instabilidade.
Depois do resfriamento, a inspeção visual pode verificar continuidade, perfil, mordeduras, respingos excessivos, trincas aparentes, porosidade visível e falta de fusão perceptível.
A inspeção visual não substitui ensaios ou verificações adicionais quando exigidos pelo projeto, pela aplicação ou pelas normas técnicas pertinentes.
A aceitação da junta deve seguir critérios definidos em documentação técnica e procedimentos aprovados, e não apenas a aparência do cordão.
Responsabilidade técnica, a definição de material, espessura, chanfro, consumível, posição e sequência de soldagem deve ser feita a partir do projeto e das condições reais do serviço.
Quando esses dados não estiverem completos, o escopo deve ser avaliado antes da fabricação, montagem, adequação ou manutenção.
A Jota Soldas pode analisar as necessidades apresentadas pelo cliente para orientar uma solução personalizada, com orçamento baseado no projeto e no escopo fornecidos.
Parâmetros de soldagem e controle da produtividade
A produtividade na soldagem com arame tubular não depende de um único ajuste.
Ela resulta do equilíbrio entre corrente, tensão, velocidade de alimentação do arame, velocidade de soldagem, taxa de deposição, vazão de gás, distância bico-peça e posição de soldagem.
Esses parâmetros devem ser definidos conforme o metal de base, o consumível, a junta, a espessura, a posição e o procedimento aplicável ao projeto.
Como os parâmetros se relacionam?
A corrente está diretamente associada à velocidade de alimentação do arame em muitos equipamentos.
Quando esses ajustes não estão compatíveis, podem surgir instabilidade do arco, excesso de respingos, dificuldade de fusão ou deposição irregular.
A tensão influencia o comprimento do arco e o perfil do cordão, enquanto a velocidade de soldagem interfere na quantidade de calor aplicada por unidade de comprimento.
A taxa de deposição indica a quantidade de metal de solda que pode ser depositada em determinado período, mas não deve ser analisada isoladamente.
Aumentar a alimentação do arame pode elevar o volume depositado, porém o resultado dependerá da capacidade de fusão, da preparação da junta, da posição e da estabilidade do arco.
Produtividade, portanto, significa produzir com continuidade e controle, sem sacrificar a qualidade ou a segurança da junta.
A vazão de gás, quando utilizada uma configuração com proteção gasosa, precisa ser compatível com o consumível, o bocal, o ambiente e as condições de execução.
Vazão insuficiente pode comprometer a proteção do arco; vazão excessiva pode gerar turbulência e também favorecer a entrada de contaminantes.
Em versões autoprotegidas, a proteção é obtida principalmente pela ação do fluxo interno, o que modifica os cuidados de operação e de remoção da escória.
A distância bico-peça deve permanecer coerente com a recomendação do consumível e do procedimento.
Alterações excessivas podem modificar o aquecimento do arame, a estabilidade do arco e a geometria do cordão.
A posição de soldagem também limita a velocidade de deposição e pode exigir ajustes na técnica, na sequência de passes e no controle da poça de fusão.
Mapa prático de causa e efeito
- Corrente ou alimentação inadequada: pode causar arco instável, fusão insuficiente, excesso de respingos ou deposição irregular.
- Tensão inadequada: pode alterar o comprimento do arco, o espalhamento do metal e o formato do cordão.
- Velocidade de soldagem muito alta: pode reduzir a quantidade de metal depositado e favorecer falta de fusão ou descontinuidade associada à insuficiente incorporação do material.
- Velocidade de soldagem muito baixa: pode aumentar o aporte térmico, o volume depositado e o risco de deformações, dependendo da junta e da sequência adotada.
- Vazão de gás incompatível: pode comprometer a proteção e favorecer porosidade em sistemas que utilizam gás externo.
- Distância bico-peça irregular: pode provocar variações no arco, no aquecimento do arame e na penetração.
- Sequência de passes inadequada: pode dificultar a remoção da escória, acumular defeitos e aumentar tensões ou deformações na estrutura.
Essas relações são orientativas.
Não existe uma regulagem universal que possa ser aplicada a todos os materiais, consumíveis, equipamentos e posições.
Sinais de regulagem inadequada
Durante a execução, o profissional deve observar o comportamento do arco, o som do processo, a formação da poça, o nível de respingos, o aspecto do cordão e a facilidade de remoção da escória.
Um cordão com perfil irregular, sobreposição, mordedura, falta de preenchimento ou variação excessiva entre passes merece avaliação antes da continuidade do trabalho.
Também é importante investigar porosidade, falta de fusão, inclusão de escória e trincas conforme os requisitos da junta e os métodos de inspeção aplicáveis.
A aparência superficial, embora seja uma indicação relevante, não substitui a avaliação técnica prevista para o projeto.
Quando houver instabilidade persistente, a verificação deve incluir conexões, aterramento, estado do bocal, alimentação do arame, limpeza das superfícies e compatibilidade entre consumível e procedimento.
Roteiro para ajustar o processo
- Confirmar o metal de base, o tipo de junta, a posição, a espessura e os requisitos de desempenho.
- Consultar a ficha técnica do arame e as orientações do fabricante do equipamento e do consumível.
- Verificar se existe procedimento de soldagem qualificado ou outra especificação técnica aplicável.
- Conferir a preparação da junta, o alinhamento, a limpeza e as condições de acesso.
- Iniciar os ajustes dentro das faixas recomendadas, sem tratar valores de referência como configurações universais.
- Realizar uma execução de avaliação e observar arco, poça, cordão, respingos e escória.
- Ajustar os parâmetros de forma controlada, alterando uma variável por vez sempre que possível.
- Registrar as condições aprovadas, a sequência de passes e as observações relevantes para manter a repetibilidade.
- Inspecionar a junta conforme os critérios definidos e corrigir desvios antes de avançar para a produção.
A sequência de passes deve considerar a geometria da junta, o acesso, a posição e o controle de deformações.
Entre os passes, a escória e os resíduos devem ser removidos de maneira adequada, evitando que contaminantes fiquem incorporados ao metal de solda.
Produtividade com qualidade e segurança
A Jota Soldas atua com soldagem, fabricação e montagem industrial, desenvolvendo soluções personalizadas conforme as necessidades e o escopo apresentado por cada cliente.
Nesse contexto, o controle de parâmetros deve estar associado à produtividade, à qualidade, à segurança e à confiabilidade das juntas, e não apenas à velocidade de execução.
Para solicitar uma avaliação ou orçamento, é recomendável reunir desenhos, especificações, materiais previstos, dimensões, posições de soldagem, volume de peças, condições de execução e requisitos de inspeção disponíveis.
A análise do projeto e do escopo permite avaliar o processo, os consumíveis, a sequência de trabalho e os controles necessários sem presumir uma regulagem ou um resultado antes da verificação técnica.
Ajustes e decisões de soldagem devem ser realizados por profissional competente, com consulta às especificações aplicáveis e aos procedimentos aprovados.
Qualidade, inspeção e segurança no processo?
A qualidade de uma junta soldada não depende apenas da aparência do cordão.
Ela envolve preparação adequada, controle do processo, inspeção compatível com o projeto e prevenção dos riscos ocupacionais.
Na soldagem com arame tubular, a remoção correta da escória, a proteção contra fumos metálicos e o acompanhamento de possíveis descontinuidades devem fazer parte da rotina técnica.
A Jota Soldas declara como foco a qualidade e a segurança em serviços de soldagem, fabricação, montagem, adequações e manutenção industrial, sempre considerando as especificações aplicáveis a cada escopo.
Critérios técnicos de segurança antes e durante a soldagem
- Confirmar se o posto de trabalho está organizado, ventilado e protegido contra a propagação de faíscas, calor e radiação.
- Utilizar EPI adequado à atividade, incluindo proteção para olhos e face, vestimenta apropriada, luvas e proteção respiratória quando indicada pela avaliação de risco.
- Verificar cabos, conexões, porta-eletrodo ou tocha, alimentação do arame e integridade dos equipamentos antes do início do serviço.
- Controlar a exposição a fumos metálicos por meio de ventilação adequada e, quando necessário, exaustão localizada.
- Manter materiais inflamáveis afastados da área de soldagem e estabelecer medidas de prevenção e combate a incêndio conforme o ambiente.
- Proteger pessoas próximas contra radiação do arco, respingos e partículas aquecidas.
- Avaliar riscos adicionais do local, como trabalho em altura, espaço confinado, movimentação de cargas e interferência com outras atividades.
- Interromper o trabalho quando houver condição insegura, falha no equipamento ou alteração relevante no escopo autorizado.
A seleção dos equipamentos de proteção e das medidas de controle deve ser feita conforme os riscos reais da operação e os procedimentos de segurança aplicáveis.
EPI não substitui a necessidade de eliminar ou controlar o risco na fonte.
Descontinuidades que merecem atenção!
| Possível descontinuidade | O que pode ser observado | Conduta inicial |
|---|---|---|
| Porosidade | Cavidades ou poros no metal de solda | Verificar limpeza, proteção do arco, armazenamento do consumível e parâmetros do procedimento |
| Falta de fusão | União incompleta entre o metal de solda e o metal de base ou entre passes | Avaliar preparação da junta, energia aplicada, ângulo de trabalho e técnica de execução |
| Trincas | Aberturas lineares no cordão ou nas regiões adjacentes | Interromper a aceitação automática e encaminhar para avaliação técnica específica |
| Inclusão de escória | Material não metálico retido entre passes ou no metal de solda | Revisar a remoção da escória, a limpeza entre passes e a sequência de soldagem |
| Excesso de respingos ou perfil irregular | Acabamento inconsistente e geometria fora do esperado | Conferir regulagem, estabilidade do arco, distância bico-peça e condições de execução |
Soldagem com arame tubular: critérios técnicos e aplicações
Esses sinais não permitem, isoladamente, concluir a integridade da junta.
A interpretação depende do material, da geometria, da posição de soldagem, da função do componente e dos critérios definidos no projeto ou no procedimento de soldagem.
Quando aplicável, podem ser necessários métodos de inspeção adicionais, definidos por profissional qualificado e pelas normas técnicas pertinentes.
Sequência recomendada de inspeção
- Conferir a documentação do serviço: verificar desenho, escopo, requisitos de aceitação, procedimento de soldagem e especificações técnicas aplicáveis.
- Inspecionar a preparação: avaliar limpeza, alinhamento, abertura, chanfro, ponteamento, acesso e condição das superfícies antes da aplicação do arco.
- Acompanhar a execução: observar estabilidade do arco, deposição, remoção de escória entre passes, sequência de soldagem e controle de deformações.
- Realizar inspeção visual: examinar continuidade, dimensões aparentes, perfil, transições, mordeduras, respingos excessivos e indícios de trincas ou porosidade.
- Registrar as ocorrências: documentar não conformidades, retrabalhos, identificação do componente e demais informações exigidas pelo controle do projeto.
- Definir exames complementares quando necessário: selecionar o método de inspeção conforme o risco, a criticidade da junta e os requisitos técnicos estabelecidos.
- Liberar ou corrigir a junta: somente considerar a etapa concluída após a avaliação segundo os critérios previamente definidos.
A inspeção visual é uma etapa essencial, mas não deve ser tratada como resultado universal de integridade.
Juntas críticas, componentes submetidos a esforços relevantes ou serviços sujeitos a requisitos específicos podem exigir critérios, registros e ensaios adicionais.
Qualidade e segurança como partes do mesmo processo?
Uma execução produtiva não deve ser obtida à custa da segurança ou da confiabilidade da junta.
Regulagens inadequadas podem aumentar respingos, dificultar a remoção da escória, favorecer descontinuidades e gerar retrabalho.
Da mesma forma, ventilação insuficiente, organização deficiente e ausência de proteção contra a radiação podem expor a equipe a riscos evitáveis.
Por isso, a avaliação deve considerar simultaneamente o resultado metalúrgico e as condições de trabalho, preparação, consumível, parâmetros, posição, acesso, sequência, inspeção e controles ocupacionais.
A Jota Soldas atua de forma personalizada como prestadora de serviços, fornecedora e fabricante, e a definição dos controles deve ser alinhada ao projeto e ao escopo apresentado pelo cliente.
Aviso técnico, a identificação de uma descontinuidade, a aprovação de uma junta e a definição de medidas de segurança devem ser realizadas por profissional competente, com base no projeto, nas normas técnicas e nos procedimentos aplicáveis.
Na ausência dessas informações, o escopo deve ser avaliado pela empresa antes da execução.
Para saber mais sobre Soldagem com arame tubular
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

