Galeria




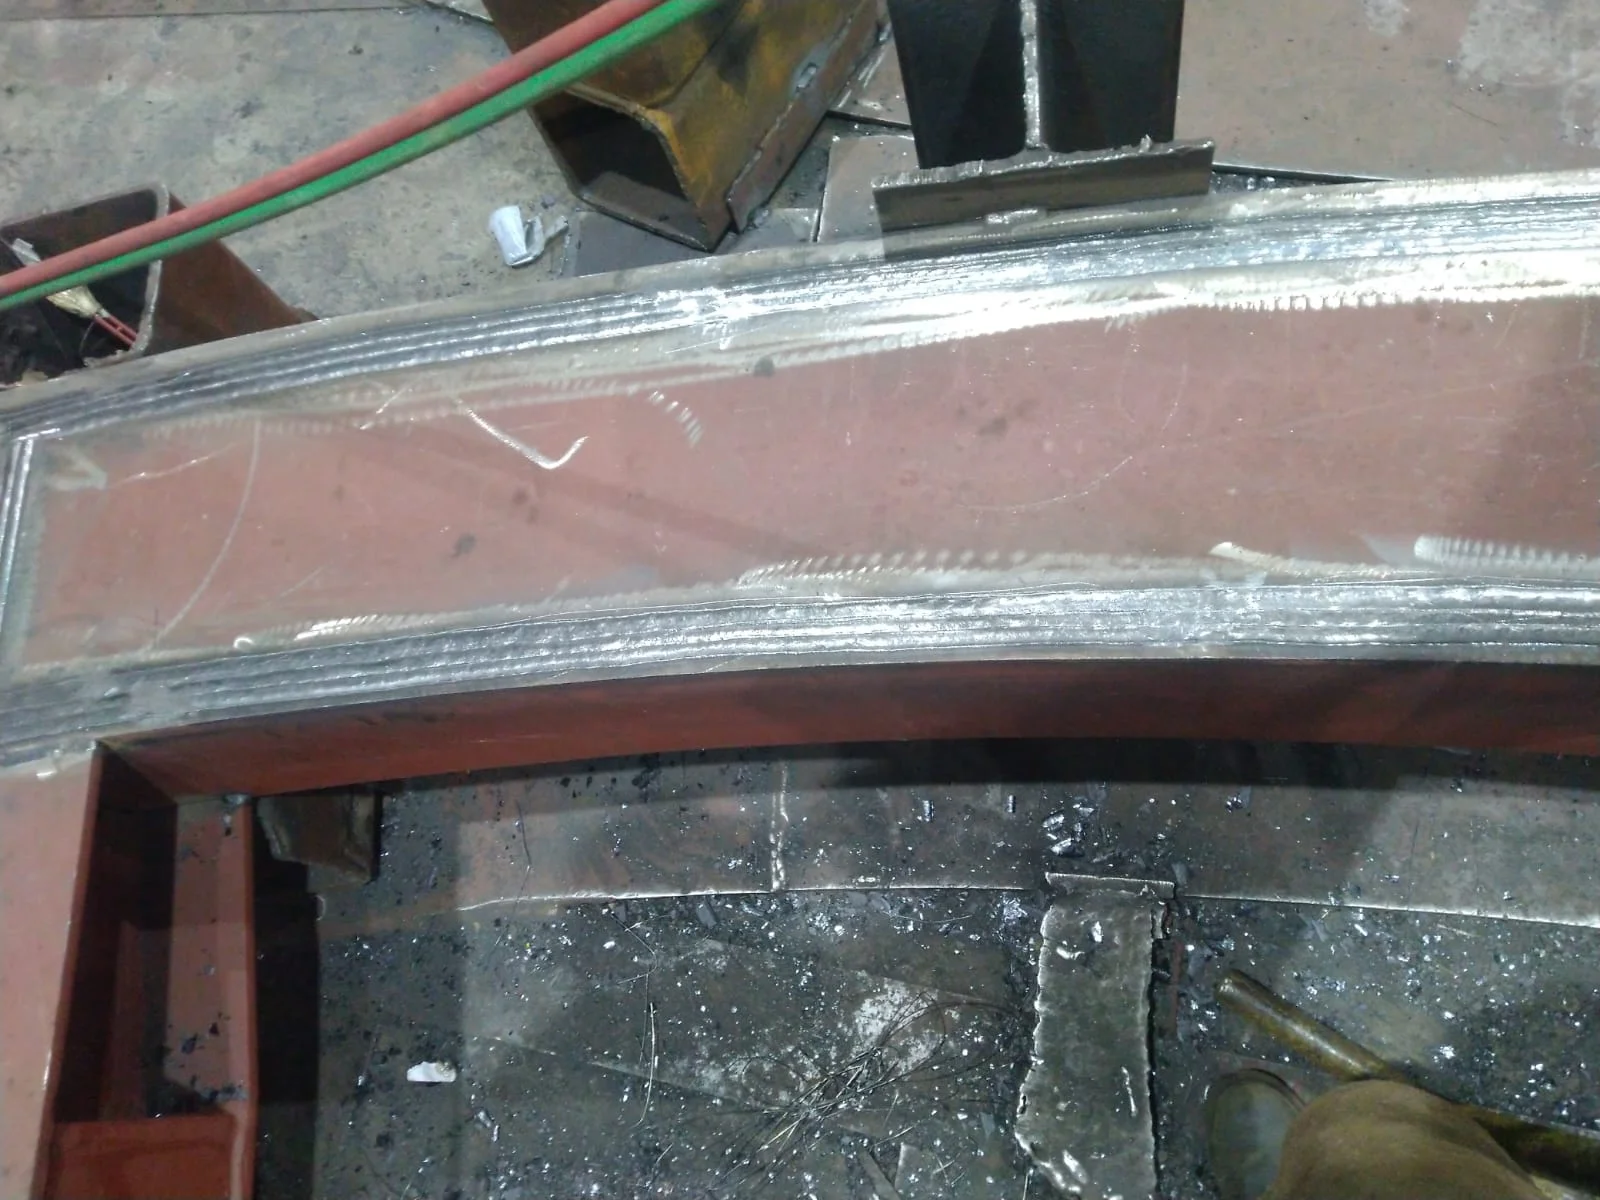
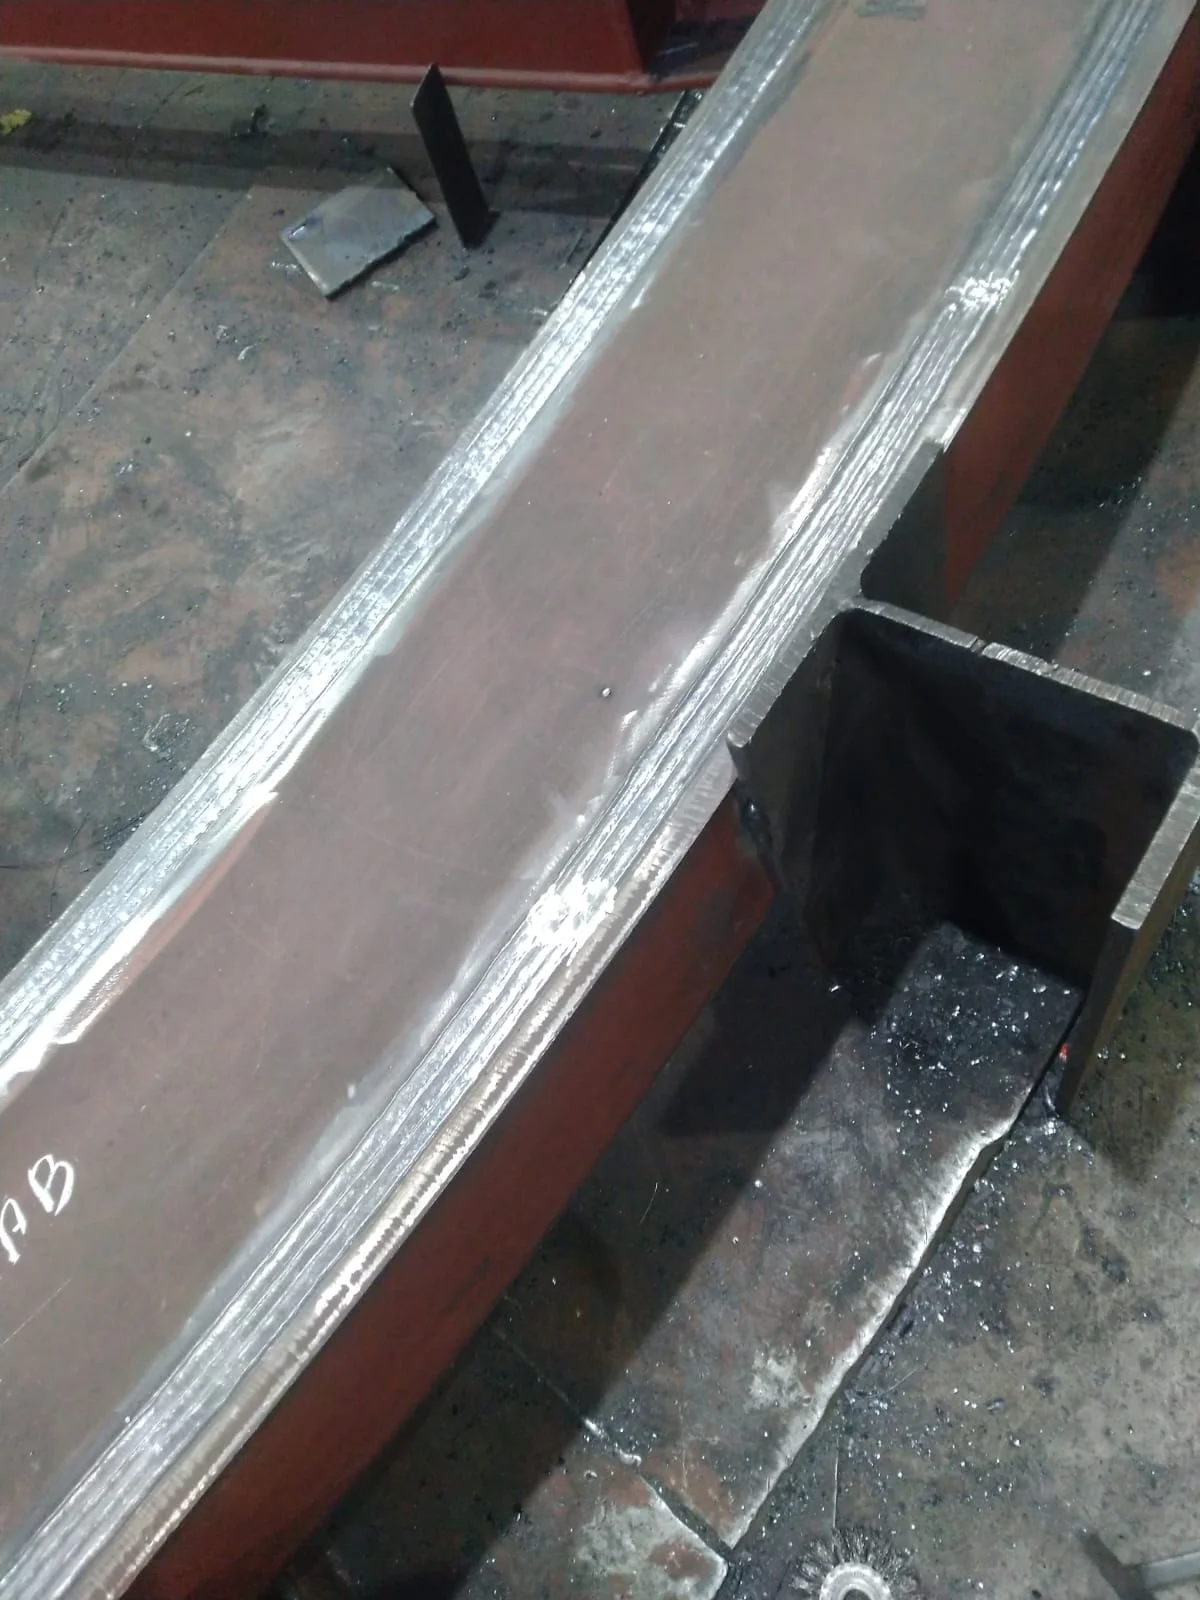
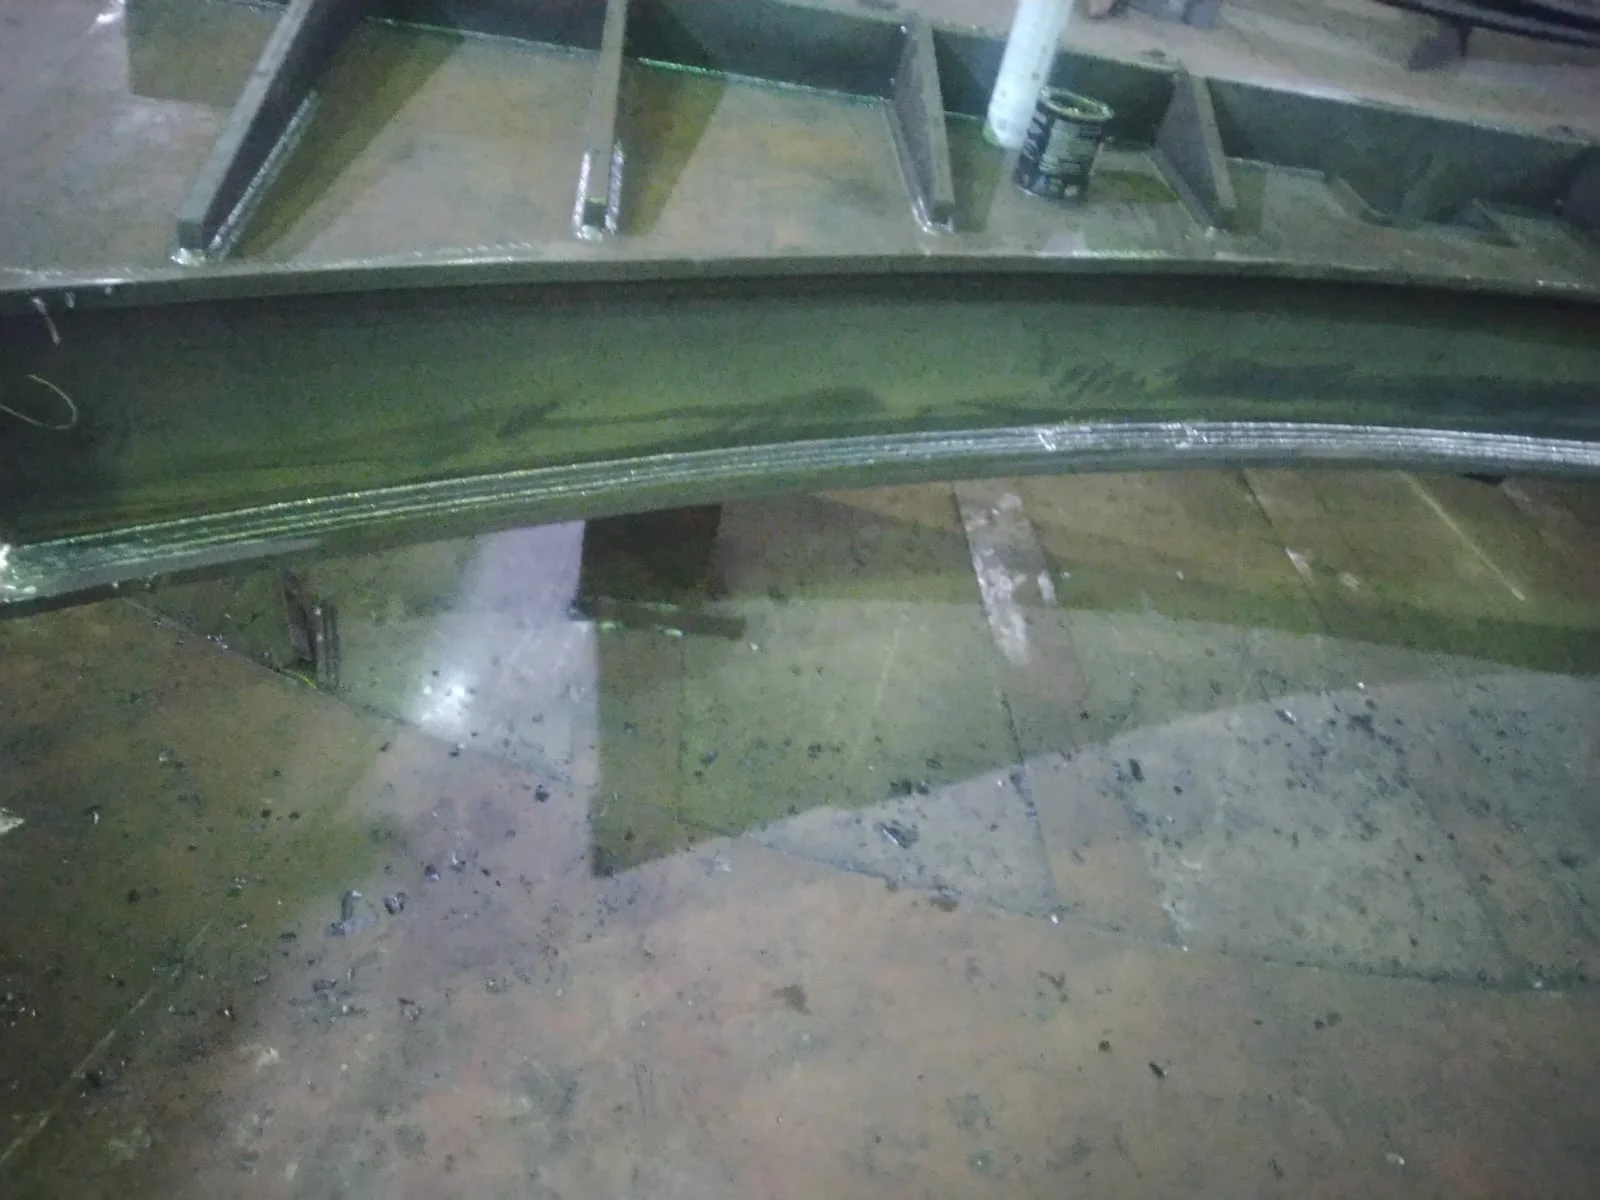
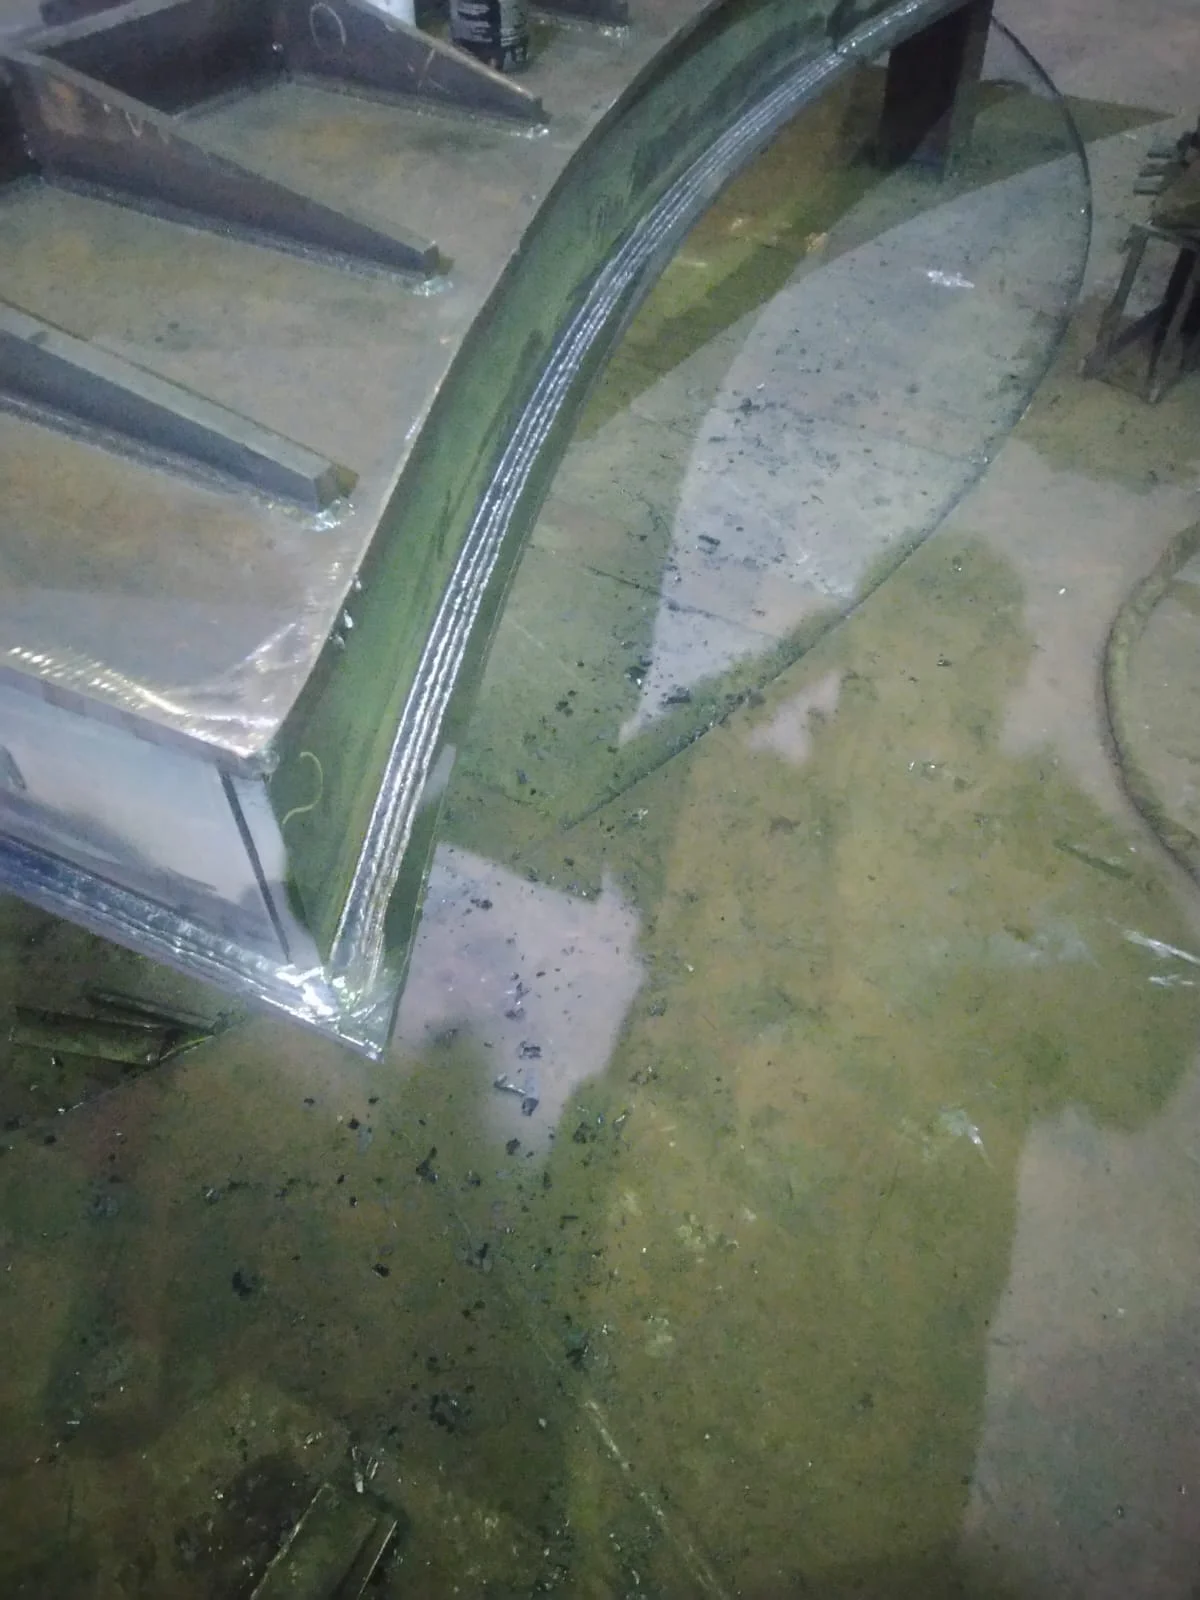
Clique nas imagens para ampliar
Soldagem com arame tubular em obras: aplicações, vantagens e critérios técnicos
A soldagem com arame tubular, conhecida tecnicamente como FCAW — Flux Cored Arc Welding — é um processo de soldagem a arco elétrico que utiliza um arame-eletrodo contínuo, com formato tubular e preenchido internamente por fluxo.
Durante a operação, o arco elétrico funde o arame e parte do metal de base, formando uma poça de fusão que se solidifica como metal de solda e constitui a junta soldada.
O fluxo interno contribui para a estabilidade do arco e para a proteção da poça de fusão contra contaminantes atmosféricos.
Conforme o tipo de consumível e a configuração do processo, essa proteção pode ocorrer principalmente pela ação do próprio fluxo ou contar também com gás de proteção externo.
Por isso, arames tubulares não devem ser tratados como equivalentes entre si, a seleção depende do procedimento, do material, da espessura, da posição de soldagem e das condições do local.
Como o processo funciona?
- As peças são preparadas, posicionadas e ajustadas conforme o projeto e o procedimento de soldagem aplicável.
- Uma fonte de energia estabelece o arco elétrico entre a ponta do arame-eletrodo e o metal de base.
- O alimentador conduz o arame tubular continuamente até a tocha, mantendo o fornecimento do consumível durante a execução.
- O calor do arco funde o arame e uma região do metal de base, formando a poça de fusão.
- Os componentes do fluxo ajudam na proteção e podem formar escória, que deve ser removida quando aplicável antes de novas passadas ou inspeções.
- Após o resfriamento controlado, o metal de solda forma a junta soldada, cuja qualidade depende da preparação, dos parâmetros, do consumível e da execução.
A alimentação contínua é uma das razões pelas quais o FCAW pode apresentar boa produtividade em estruturas metálicas, chapas, perfis, tubos e componentes industriais.
Em comparação com processos que exigem trocas frequentes de eletrodos consumíveis, o arame contínuo pode reduzir interrupções e favorecer uma taxa de deposição elevada.
Isso não significa que o processo seja automaticamente mais rápido ou mais adequado em qualquer situação, penetração, estabilidade do arco e produtividade dependem da combinação entre equipamento, consumível, parâmetros, acesso à junta e condições do ambiente.
Em obras e serviços industriais, a adequação do FCAW deve considerar o volume de solda, a geometria da junta, a posição de execução, a necessidade de mobilidade e o controle de vento, umidade e contaminantes.
Determinadas configurações com arame tubular autoprotegido podem facilitar trabalhos externos por não dependerem da mesma forma de uma fonte contínua de gás de proteção, mas ainda exigem preparação correta, controle operacional e avaliação técnica das condições de campo.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante em demandas de soldagem, fabricação e montagem industrial.
A empresa reúne a experiência de seu fundador no segmento desde 2004 e iniciou sua atuação empresarial em 2019, desenvolvendo soluções personalizadas conforme o escopo e as especificações de cada projeto.
A definição do uso do arame tubular deve ser feita de maneira técnica, considerando os requisitos da junta e do trabalho a executar.
Como funciona o processo FCAW?
A soldagem FCAW, do inglês Flux Cored Arc Welding, utiliza um arame-eletrodo tubular contínuo, preenchido internamente com fluxo.
O arco elétrico é estabelecido entre a extremidade do arame e o metal de base, gerando calor para fundir o consumível e formar a poça de fusão.
Durante a solidificação, o metal depositado transforma-se no cordão de solda e o fluxo contribui para a proteção e a estabilidade do processo.
Passo a passo conceitual
- Preparação das peças: as superfícies são posicionadas, alinhadas e preparadas conforme o tipo de junta, o metal de base, a espessura e o procedimento de soldagem aplicável. Óleo, umidade, tinta, carepa e outros contaminantes podem prejudicar a estabilidade do arco e a qualidade da junta, por isso a limpeza deve ser definida de acordo com os requisitos técnicos do serviço.
- Configuração do equipamento: a fonte de energia, o alimentador, a tocha, os cabos e o sistema de proteção são selecionados e ajustados para o arame tubular utilizado. A tensão, a velocidade de alimentação, a corrente, a polaridade e a vazão de gás, quando aplicável, devem seguir o procedimento, as orientações do fabricante do consumível e as especificações do projeto.
- Alimentação contínua: o alimentador conduz o arame-eletrodo pelo conduíte até a tocha. Como o consumível é fornecido continuamente, o operador pode manter a execução do cordão sem as paradas típicas da substituição frequente de eletrodos revestidos.
- Abertura e manutenção do arco: ao aproximar a ponta do arame da peça, o arco elétrico gera calor suficiente para fundir parte do arame e do metal de base. A estabilidade depende da combinação entre consumível, parâmetros, distância entre a ponta do arame e a peça, velocidade de deslocamento e condições da junta.
- Formação da poça de fusão: o metal fundido se acumula na poça de fusão. O movimento da tocha, o ângulo de trabalho e a velocidade de avanço influenciam a geometria do cordão, a penetração e a distribuição do metal de solda.
- Ação do fluxo: o fluxo interno do arame pode contribuir para estabilizar o arco, formar escória e gerar proteção gasosa durante a fusão. A escória solidificada cobre o cordão e deve ser removida quando necessário antes da execução de passes posteriores ou de inspeções.
- Proteção e solidificação: conforme o tipo de arame e a configuração adotada, a poça pode ser protegida principalmente pelos gases e pela escória gerados pelo fluxo ou pela combinação desses elementos com gás de proteção externo. Depois que a fonte de calor se desloca, a poça solidifica e forma a junta soldada.
Principais componentes do sistema
- Fonte de energia: fornece as características elétricas necessárias para estabelecer e manter o arco.
- Alimentador de arame: controla o avanço contínuo do arame-eletrodo em direção à tocha.
- Tocha e bico de contato: conduzem o arame e a corrente até a região da soldagem. O conjunto deve ser compatível com o consumível e estar em condições adequadas de uso.
- Arame-eletrodo tubular: atua simultaneamente como consumível metálico e suporte para o fluxo interno. Seu diâmetro, composição e classificação devem ser compatíveis com o metal de base e com os requisitos da junta.
- Fluxo: participa da proteção da poça, da estabilização do arco e da formação de escória, conforme a formulação e a classificação do arame.
- Gás de proteção: é utilizado em determinadas configurações de FCAW para complementar a proteção da poça contra a atmosfera. O tipo de gás e a vazão dependem do consumível e do procedimento aplicável.
- Cabos, garra de retorno e conexões: completam o circuito elétrico e precisam estar corretamente dimensionados, conectados e conservados.
Arame autoprotegido e arame com proteção gasosa
O arame tubular autoprotegido contém fluxo formulado para gerar, durante a fusão, os elementos de proteção necessários ao processo.
Essa configuração pode facilitar determinadas execuções externas e serviços de campo porque reduz a dependência de um cilindro e de uma linha de gás externa.
Ainda assim, vento, umidade, contaminantes, acesso e estabilidade do equipamento continuam sendo fatores relevantes para o resultado.
No arame tubular com proteção gasosa, o fluxo interno atua em conjunto com um gás fornecido externamente.
Essa combinação pode favorecer a proteção da poça e a estabilidade do arco em aplicações previstas pelo procedimento, mas exige controle da vazão, das conexões, da posição do bocal e das condições do ambiente.
O gás externo não substitui a seleção correta do consumível nem corrige parâmetros inadequados.
A escolha entre as duas configurações não deve ser feita apenas pela expectativa de produtividade.
É necessário considerar o metal de base, a espessura, a posição de soldagem, o acesso à junta, as condições ambientais, a necessidade de mobilidade, o acabamento e os critérios de inspeção.
A definição deve ser validada por profissional qualificado, pelo procedimento de soldagem e pelas especificações técnicas aplicáveis ao projeto.
Na prática, a configuração do consumível influencia diretamente a estabilidade do arco, a quantidade e o comportamento da escória, a necessidade de proteção gasosa, a taxa de deposição e a continuidade da execução.
Por isso, o arame tubular deve ser armazenado, manuseado e utilizado conforme as orientações técnicas pertinentes, evitando exposição a condições que possam comprometer seu desempenho.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante, adaptando o uso do arame tubular às especificações e necessidades de cada projeto.
Essa abordagem considera o escopo apresentado pelo cliente e busca equilibrar produtividade, qualidade, segurança e precisão.
A experiência acumulada em soldagem desde 2004, somada à atuação empresarial iniciada em 2019, sustenta uma análise prática para serviços de fabricação, montagem, adequação, manutenção e reparação industrial, sem substituir a avaliação técnica específica de cada junta.
Principais aplicações em obras e estruturas metálicas
A soldagem com arame tubular, conhecida como FCAW, é utilizada na união e no reparo de componentes metálicos quando o projeto exige produtividade, continuidade de execução e adaptação a diferentes configurações de fabricação ou montagem.
O processo pode ser empregado em estruturas soldadas, chapas, perfis, tubos e componentes industriais, desde que a seleção do consumível, o procedimento e os parâmetros sejam compatíveis com o metal de base e os requisitos da junta.
Principais aplicações
- Fabricação de estruturas metálicas: união de perfis, chapas e elementos estruturais em conjuntos soldados produzidos em oficina ou em áreas preparadas para fabricação. É especialmente relevante quando há volume significativo de cordões e necessidade de reduzir interrupções associadas à troca frequente de eletrodos.
- Montagem industrial e montagem em campo: execução de juntas em estruturas, suportes, bases, componentes e subconjuntos metálicos durante a instalação. Nesse cenário, devem ser avaliados o acesso à junta, a posição de soldagem, a mobilidade do equipamento e as condições ambientais.
- Soldagem de chapas e perfis: aplicação em componentes de diferentes geometrias e espessuras, sempre condicionada à preparação da junta, ao tipo de arame e ao procedimento definido para o serviço. O chanfro, o alinhamento e a limpeza influenciam diretamente a formação e a integridade do cordão.
- União de tubos e componentes industriais: utilização em fabricação, adequação e montagem de conjuntos tubulares e peças metálicas. A escolha do processo deve considerar o diâmetro, a espessura, a posição da junta, a acessibilidade e a necessidade de controle do passe de raiz e dos passes subsequentes.
- Manutenção e adequação de estruturas: aplicação em intervenções destinadas a recuperar, reforçar ou modificar componentes metálicos. Antes da soldagem, é necessário verificar as condições do material existente, a presença de contaminantes, o acesso à região e a compatibilidade entre o reparo previsto e o metal de base.
- Recuperação e reparação de componentes: deposição e recomposição de regiões desgastadas ou danificadas podem ser consideradas quando o escopo técnico permitir. A viabilidade depende da identificação do material, da extensão do dano, da preparação da superfície e dos critérios de inspeção aplicáveis.
- Caldeiraria e fabricação de componentes industriais: o FCAW pode atender a conjuntos que demandam repetição de juntas, boa taxa de deposição e continuidade operacional. A configuração adequada varia conforme o desenho, a espessura, a posição e as exigências de desempenho do componente.
Como relacionar a aplicação às condições do serviço?
A indicação do FCAW não deve ser feita apenas pelo formato da peça.
A decisão técnica precisa relacionar o tipo de demanda às condições reais de execução:
| Tipo de demanda | Fatores que devem ser avaliados | Possível contribuição do FCAW |
|---|---|---|
| Estrutura com grande volume de solda | Extensão dos cordões, repetição das juntas, posição e acesso | Alimentação contínua do arame e potencial de maior continuidade operacional |
| Fabricação de chapas e perfis | Espessura, preparação, alinhamento e sequência de soldagem | Adequação a conjuntos soldados quando consumível e parâmetros são corretamente definidos |
| Montagem de tubos e componentes | Geometria, acesso, posição, controle dos passes e mobilidade | Flexibilidade para diferentes configurações de junta conforme o procedimento aplicável |
| Manutenção ou reparação | Estado do material, limpeza, extensão do dano e compatibilidade do reparo | Possibilidade de executar recuperação localizada quando tecnicamente autorizada |
| Serviço externo ou de campo | Vento, umidade, contaminantes, acesso à junta e disponibilidade de proteção | Uso de configuração autoprotegida pode facilitar determinadas execuções, sem eliminar o controle ambiental |
Soldagem com arame tubular em obras: critérios técnicos e aplicações
A tabela apresenta critérios gerais de decisão, não uma indicação automática.
A escolha entre arame tubular autoprotegido ou com proteção gasosa depende do projeto, do ambiente, do equipamento disponível, do material e do nível de controle exigido para a junta.
Cuidados em obras e serviços de campo
Em ambientes externos, o vento pode deslocar a proteção da poça de fusão quando é utilizado gás de proteção externo.
Mesmo com arame autoprotegido, continuam sendo necessários planejamento, limpeza da área, proteção contra contaminantes, controle da umidade e avaliação da condição da superfície.
A configuração autoprotegida pode ampliar a praticidade em determinadas situações, mas não torna o processo imune a falhas de preparação ou de execução.
Também é importante organizar a logística de fonte de energia, alimentador, tocha, cabos, arame, ferramentas e equipamentos de proteção.
O acesso deve permitir que o soldador mantenha a posição adequada da tocha e o controle do arco, evitando que restrições de espaço comprometam a junta.
Após a execução, a inspeção visual e outras verificações previstas no escopo podem ajudar a identificar descontinuidades, excesso de escória, falta de fusão aparente, porosidade visível ou irregularidades no cordão.
Aplicação pela Jota Soldas
A Jota Soldas atende demandas personalizadas de indústrias metalúrgicas, caldeirarias e empresas de construção e montagem industrial.
Como prestadora de serviços, fornecedora e fabricante, a empresa pode analisar o escopo apresentado pelo cliente para definir uma solução compatível com a fabricação, a montagem, a manutenção ou a reparação de estruturas e componentes metálicos.
Sua experiência em soldagem desde 2004 e sua atuação empresarial desde 2019 reforçam a importância de avaliar cada projeto de forma individual, considerando produtividade, qualidade, segurança, precisão e as condições efetivas de execução.
A Soldagem com arame tubular em obras pode ser uma alternativa adequada para diferentes etapas de um projeto industrial, mas a confirmação do processo depende das especificações técnicas, do material, da geometria, da posição, do ambiente e dos critérios de controle definidos para a junta.
Para uma avaliação personalizada, o escopo e os desenhos do serviço devem ser encaminhados à Jota Soldas para análise técnica e elaboração de orçamento conforme a necessidade apresentada.
Vantagens e limitações da soldagem com arame tubular
A soldagem com arame tubular, ou FCAW, pode oferecer alta produtividade, boa penetração e continuidade operacional em estruturas metálicas e componentes industriais.
A alimentação contínua do arame-eletrodo favorece uma taxa de deposição elevada e pode reduzir interrupções para troca de eletrodos.
Ainda assim, o resultado depende do consumível, dos parâmetros, da preparação da junta, da posição de soldagem e das condições do ambiente.
Principais vantagens
- Taxa de deposição e produtividade: o arame-eletrodo é alimentado continuamente, permitindo depositar metal de solda de forma mais constante do que processos que exigem a substituição frequente de eletrodos. Isso pode ser vantajoso em trabalhos com maior volume de solda.
- Menor número de interrupções: a alimentação contínua reduz paradas relacionadas à troca de eletrodos, contribuindo para um fluxo de execução mais uniforme quando o equipamento, o consumível e os parâmetros estão corretamente ajustados.
- Boa penetração: o processo pode produzir penetração adequada para diferentes juntas e espessuras, desde que a seleção do arame e a regulagem sejam compatíveis com o metal de base e o procedimento aplicável.
- Versatilidade: o FCAW pode ser empregado na fabricação e montagem de estruturas soldadas, chapas, perfis, tubos e componentes industriais, além de atividades de manutenção, recuperação e reparação.
- Adequação a diferentes ambientes: determinadas configurações com arame autoprotegido podem facilitar trabalhos externos, pois dispensam o fornecimento contínuo de gás de proteção externo. Essa possibilidade não elimina a necessidade de avaliar vento, umidade, contaminantes, acesso e segurança.
- Eficiência em estruturas com grande extensão de soldagem: quando há repetição de juntas ou volume significativo de deposição, a continuidade do processo pode favorecer a organização da operação e o aproveitamento do equipamento.
Limitações e pontos de atenção
- Geração de escória: o fluxo presente no arame pode formar escória sobre o cordão. A remoção adequada entre passes e após a soldagem é necessária para evitar a permanência de resíduos e permitir uma avaliação visual mais confiável.
- Fumos e respingos: a operação pode gerar fumos metálicos, respingos e radiação do arco. A ventilação, o isolamento da área, os equipamentos de proteção individual e os controles de segurança devem ser definidos de acordo com os riscos da atividade.
- Acabamento dependente do ajuste: aparência do cordão, regularidade, respingos e perfil da solda variam conforme consumível, corrente, tensão, velocidade de deslocamento, posição, distância entre bico e peça e preparação da junta. Não é adequado tratar o processo como resultado automática de acabamento superior.
- Necessidade de preparação: limpeza, alinhamento, abertura da junta, remoção de contaminantes e acesso adequado influenciam diretamente a estabilidade do arco e a qualidade da junta soldada.
- Sensibilidade às condições ambientais: o arame com proteção gasosa pode ser afetado por correntes de ar que dispersam o gás. O arame autoprotegido pode ser mais apropriado em determinadas situações externas, mas também exige avaliação técnica e controle das condições de execução.
- Mobilidade e logística: fonte de energia, alimentador, tocha, cabos, arame e demais acessórios precisam ser compatíveis com o local de trabalho. Em áreas restritas ou de difícil acesso, o conjunto pode exigir planejamento adicional.
- Controle de parâmetros: regulagens inadequadas podem favorecer falta de fusão, porosidade, excesso de respingos, mordeduras ou outras descontinuidades. A configuração deve seguir o procedimento e os requisitos técnicos aplicáveis ao projeto.
- Manuseio do consumível: armazenamento, identificação e proteção do arame contra umidade e contaminação são importantes para preservar a estabilidade do processo e a consistência do metal de solda.
Como interpretar a taxa de deposição?
A taxa de deposição representa a quantidade de metal de solda efetivamente depositada em determinado período.
No FCAW, a alimentação contínua do arame e a possibilidade de trabalhar com elevada corrente em aplicações compatíveis podem favorecer uma deposição mais produtiva.
Porém, taxa de deposição não é sinônimo de velocidade total da obra.
O desempenho real também envolve preparação das peças, montagem e ajuste das juntas, troca de consumíveis, remoção de escória, inspeções, correções, movimentação do equipamento e condições de segurança.
Um processo com maior deposição pode deixar de ser eficiente se exigir retrabalho ou se for aplicado a uma junta inadequadamente preparada.
Por isso, a comparação deve considerar o conjunto da operação, e não apenas a quantidade de metal depositada.
Produtividade não substitui controle de qualidade
A redução de interrupções para troca de eletrodos pode melhorar a continuidade da soldagem, mas a produtividade sustentável depende da estabilidade do arco, da adequação do consumível, da preparação, da habilidade operacional e do controle dos parâmetros.
A velocidade deve ser compatível com a fusão, a penetração e o preenchimento exigidos para a junta.
Em serviços de fabricação, montagem, manutenção ou recuperação, uma análise técnica deve ponderar volume de solda, espessura, posição, acessibilidade, tipo de metal de base, condição do ambiente e requisitos de inspeção.
A escolha do FCAW deve resultar dessa avaliação, e não de uma presunção de que o processo será sempre mais rápido ou mais econômico.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante em demandas de soldagem, fabricação e montagem industrial.
Com experiência acumulada em soldagem desde 2004 e atuação empresarial desde 2019, a empresa trabalha de forma personalizada conforme o escopo e as especificações de cada projeto, associando a aplicação do arame tubular a critérios de qualidade, segurança, eficiência e precisão.
Resumo direto, a soldagem com arame tubular combina alimentação contínua, boa produtividade e potencial de penetração para diversas estruturas metálicas, mas exige controle de consumível, parâmetros, preparação, escória, fumos, respingos e condições ambientais.
A adequação do processo deve ser confirmada conforme o material, a junta, o ambiente e os requisitos técnicos do projeto.
Comparação entre FCAW, MIG/MAG e eletrodo revestido!
FCAW, MIG/MAG e SMAW são processos de soldagem a arco elétrico, mas utilizam consumíveis, formas de proteção e configurações de equipamento diferentes.
A escolha não deve ser feita apenas pela produtividade aparente, material, espessura, posição de soldagem, acessibilidade, ambiente, requisitos da junta e procedimento aplicável também precisam ser considerados.
| Critério | FCAW, arame tubular | MIG/MAG, arame maciço | SMAW, eletrodo revestido |
|---|---|---|---|
| Consumível | Arame-eletrodo tubular, com fluxo no núcleo | Arame maciço, sem fluxo interno | Eletrodo consumível revestido |
| Proteção da poça de fusão | Pode ser obtida pelo fluxo do arame autoprotegido ou combinada com gás de proteção, conforme o consumível | Normalmente depende de gás de proteção externo | O revestimento do eletrodo forma gases e escória durante a fusão |
| Alimentação | Contínua, por alimentador e tocha | Contínua, por alimentador e tocha | Manual e descontínua, com troca do eletrodo após o consumo |
| Escória | Pode ser formada pelo fluxo e precisa ser removida quando aplicável | Em geral, não há escória do mesmo tipo do FCAW e do SMAW | Formada pelo revestimento e removida após a soldagem |
| Produtividade | Pode favorecer trabalhos com maior volume de deposição, dependendo do consumível e dos parâmetros | Pode oferecer boa continuidade, desde que o gás, o equipamento e o ambiente sejam adequados | Pode exigir mais interrupções para troca de eletrodos e limpeza |
| Ambiente | A versão autoprotegida pode ser considerada em determinadas condições externas, mediante avaliação técnica | É mais sensível à preservação da proteção gasosa contra correntes de ar | Pode ser útil em situações de acesso e mobilidade específicos, conforme o procedimento |
| Equipamento | Fonte, alimentador, tocha e, quando aplicável, sistema de gás | Fonte, alimentador, tocha e sistema de gás | Fonte, porta-eletrodo e cabos |
| Pontos de atenção | Controle do fluxo, remoção de escória, fumos, respingos e seleção do arame | Proteção gasosa, regulagem, limpeza e estabilidade do arco | Armazenamento e manuseio dos eletrodos, troca frequente e controle da escória |
Soldagem com arame tubular em obras: critérios técnicos e aplicações
Os dois processos podem utilizar alimentação contínua do consumível, o que reduz a necessidade de paradas para substituição de eletrodos individuais.
A diferença principal está no consumível, o FCAW utiliza arame tubular com fluxo interno, enquanto o MIG/MAG utiliza arame maciço e depende de gás de proteção externo.
No FCAW, o fluxo pode contribuir para a proteção da poça de fusão, estabilização do arco e formação de escória.
Em configurações com arame tubular autoprotegido, a proteção não depende da mesma forma de um cilindro de gás externo, mas isso não elimina a necessidade de avaliar vento, umidade, contaminantes, posição e requisitos do procedimento.
Já no FCAW com proteção gasosa, o gás também precisa ser especificado e controlado.
No MIG/MAG, a perda ou a perturbação do fluxo de gás pode comprometer a proteção da poça e favorecer descontinuidades.
Por isso, a adequação do ambiente e a proteção contra correntes de ar são fatores relevantes, especialmente em serviços externos ou em locais com acesso difícil.
FCAW e SMAW: continuidade e acessibilidade
O FCAW e o SMAW podem utilizar fluxo associado à proteção da solda e à formação de escória, mas a forma de alimentação é diferente.
O arame tubular é alimentado continuamente, enquanto o eletrodo revestido precisa ser substituído após o consumo.
Essa diferença pode influenciar a continuidade do trabalho e a taxa de deposição em demandas com maior volume de solda.
O SMAW, por outro lado, pode ser considerado quando a mobilidade do equipamento, a acessibilidade da junta ou as condições da obra favorecem uma configuração mais simples.
Isso não significa que seja automaticamente a melhor opção para qualquer serviço.
O comprimento dos eletrodos, a necessidade de remoção de escória, a posição de soldagem, o material e os requisitos de desempenho devem entrar na avaliação.
Como escolher o processo?
A seleção deve partir do escopo e da especificação técnica, e não de uma equivalência simplista entre os processos.
Como orientação geral:
- Material e espessura: a composição do metal de base, a espessura e o comportamento térmico influenciam o consumível, a energia de soldagem e a necessidade de preparação da junta.
- Posição de soldagem: posições diferentes podem exigir consumíveis e parâmetros específicos para controlar a poça de fusão, a penetração e o formato do cordão.
- Acessibilidade: locais estreitos, juntas elevadas ou regiões com obstáculos podem favorecer uma configuração de equipamento em detrimento de outra.
- Ambiente de trabalho: vento, umidade, contaminantes, ventilação e possibilidade de instalar proteção física interferem na escolha entre arame autoprotegido, proteção gasosa ou eletrodo revestido.
- Volume e continuidade: em serviços com grande extensão de solda, a alimentação contínua do FCAW ou do MIG/MAG pode ser vantajosa, desde que a preparação, os parâmetros e o consumível sejam compatíveis.
- Requisitos da junta: resistência, aparência, inspeção, controle de descontinuidades e demais critérios do projeto devem ser definidos pelo procedimento aplicável.
- Logística: fonte de energia, alimentador, tocha, cilindros, cabos, consumíveis e acesso ao local precisam ser compatíveis com a execução planejada.
- Controle de qualidade: limpeza, ajuste, alinhamento, remoção de escória e inspeção devem ser previstos independentemente do processo escolhido.
Em termos práticos, o FCAW pode ser uma alternativa adequada quando se busca combinar alimentação contínua e uso de fluxo em estruturas, chapas, perfis, tubos e componentes industriais.
O MIG/MAG pode ser apropriado quando a proteção gasosa externa e as condições de execução são controláveis.
O SMAW pode atender situações nas quais a simplicidade, a mobilidade ou a acessibilidade tenham peso importante.
Essas são possibilidades técnicas, não regras universais.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante em demandas de soldagem, fabricação e montagem industrial.
Com experiência acumulada em soldagem desde 2004 e atuação empresarial desde 2019, a empresa avalia o processo conforme as especificações e necessidades de cada projeto, considerando o escopo apresentado pelo cliente e os requisitos técnicos aplicáveis.
Seleção do arame e preparação das peças
A escolha do arame tubular deve começar pelo metal de base e pelos requisitos da junta soldada, não apenas pelo diâmetro disponível.
Em uma obra ou fabricação industrial, é necessário relacionar o consumível à composição do material, à espessura, à posição de soldagem, ao tipo de junta, ao nível de produtividade esperado e ao procedimento de soldagem aplicável.
Critérios técnicos antes da soldagem
- Identificar o metal de base e verificar sua espessura, condição superficial e compatibilidade com o consumível.
- Definir o tipo de junta, o chanfro, a abertura de raiz, o alinhamento e o acesso disponível para a tocha.
- Selecionar o arame tubular considerando composição, diâmetro, classificação aplicável e requisitos de desempenho da junta.
- Confirmar se o consumível é autoprotegido ou se exige gás de proteção externo, conforme o procedimento e as condições de execução.
- Avaliar a posição de soldagem, pois ela influencia a fluidez da poça de fusão, a estabilidade do arco e o controle do cordão.
- Verificar a necessidade de pré-aquecimento ou de controle de temperatura entre passes quando isso for tecnicamente indicado para o material e a espessura.
- Conferir se os parâmetros, a técnica de execução e a preparação das peças estão definidos em procedimento de soldagem ou especificação técnica aplicável.
- favorecer que o arame esteja identificado, em condições adequadas de armazenamento e protegido contra umidade e contaminação.
Limpeza, ajuste e preparação da junta
A superfície deve estar livre de óleo, graxa, umidade, tinta solta, carepa, ferrugem excessiva e outros contaminantes que possam interferir na abertura do arco ou incorporar impurezas ao metal de solda.
A limpeza pode envolver métodos mecânicos ou outros meios compatíveis com o metal de base e com o procedimento adotado.
Depois da limpeza, é importante conferir o alinhamento das peças, a geometria do chanfro e a abertura da junta.
Desvios, excesso de folga, falta de contato ou desalinhamento podem alterar a penetração, aumentar a necessidade de correções e comprometer a regularidade do cordão.
Em chapas, perfis, tubos e componentes industriais, a preparação deve considerar também a acessibilidade, a sequência de passes e a possibilidade de deformação pelo calor.
O pré-aquecimento não deve ser aplicado por hábito ou improvisação.
Quando tecnicamente indicado, sua necessidade e a faixa de controle devem ser definidas a partir do material, da espessura, da restrição da junta, do procedimento e dos requisitos do projeto.
Na ausência dessas informações, a decisão deve ser validada por profissional qualificado.
Como relacionar o consumível ao projeto?
O arame tubular precisa ser compatível com o metal de base e com o desempenho esperado da junta soldada.
A seleção deve considerar, em conjunto:
- Metal de base: composição e condição do material que será soldado.
- Espessura: influência sobre energia de soldagem, penetração, sequência de passes e eventual necessidade de controle térmico.
- Diâmetro do arame: relação com a posição, a acessibilidade, a taxa de deposição desejada e a capacidade do equipamento.
- Composição e classificação do consumível: compatibilidade com as propriedades requeridas para o metal de solda e com a especificação aplicável.
- Tipo de proteção: uso de arame autoprotegido ou de arame com proteção gasosa, conforme ambiente, equipamento e procedimento.
- Posição de soldagem: impacto sobre a estabilidade da poça, o controle da escória e a formação do cordão.
- Requisitos de desempenho: critérios definidos para resistência, integridade, acabamento, inspeção e serviço da junta.
Não é adequado escolher o consumível isolando um único fator.
Um arame apropriado para determinada espessura pode não ser a melhor alternativa para outra posição, geometria de junta ou condição de campo.
A definição deve ser confirmada com base no escopo, no desenho, na especificação do contratante e no procedimento de soldagem aplicável.
Armazenamento e manuseio do arame
O arame tubular deve permanecer identificado e protegido de umidade, poeira, óleo, impactos e outras fontes de contaminação.
O manuseio inadequado pode prejudicar a alimentação, favorecer instabilidades no arco e afetar a proteção proporcionada pelo fluxo interno.
Também é recomendável evitar a utilização de consumíveis cuja embalagem, identificação ou condição de conservação não possam ser verificadas.
Durante a preparação do equipamento, devem ser conferidos o estado do carretel, o caminho de alimentação, os roletes, o bico de contato, a tocha e os demais componentes relacionados ao avanço do arame.
Essa verificação ajuda a reduzir falhas de alimentação e interrupções que não estão necessariamente associadas à qualidade do consumível.
Erros comuns que comprometem a junta
- Escolher o arame apenas pelo diâmetro, sem verificar metal de base, posição e requisitos da junta.
- Soldar sobre superfícies contaminadas ou úmidas.
- Ignorar desalinhamento, abertura de raiz ou irregularidades no chanfro.
- Usar um consumível sem confirmar sua identificação, classificação ou condição de armazenamento.
- Aplicar parâmetros sem relação com o procedimento, a espessura e a posição de soldagem.
- Confundir arame autoprotegido com arame que exige gás de proteção externo.
- Desconsiderar vento, umidade e contaminantes em uma execução externa.
- Realizar pré-aquecimento ou controle térmico sem orientação técnica.
- Não avaliar a sequência de passes e o risco de deformação das peças.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante, analisando de forma personalizada o escopo e as necessidades de cada projeto.
Com experiência acumulada em soldagem desde 2004 e atuação empresarial desde 2019, a empresa pode orientar a definição do processo e do consumível de acordo com as especificações apresentadas pelo cliente.
A seleção final deve ser validada por profissional qualificado e pelos documentos técnicos aplicáveis ao serviço.
Soldagem com arame tubular em obras externas e serviços de campo
A soldagem com arame tubular em obras pode ser considerada para serviços de campo quando o projeto exige mobilidade, continuidade de execução e união de estruturas metálicas no próprio local.
No processo FCAW, a configuração com arame autoprotegido utiliza o fluxo presente no interior do arame-eletrodo para contribuir com a proteção da poça de fusão, podendo facilitar determinadas operações externas por não depender da mesma configuração de gás de proteção externo usada em processos com arame maciço.
Essa possibilidade não elimina a necessidade de planejamento, controle ambiental e avaliação técnica da junta.
Condições ambientais que devem ser avaliadas
Antes de iniciar a soldagem, é necessário verificar as condições que podem afetar o arco elétrico, a poça de fusão e a formação do cordão:
- Vento: correntes de ar podem interferir na estabilidade do arco e na proteção da poça. Mesmo com arame autoprotegido, barreiras físicas ou outras medidas de proteção podem ser necessárias conforme a intensidade do vento e a configuração do processo.
- Umidade: superfícies úmidas, condensação e consumíveis armazenados de forma inadequada podem favorecer descontinuidades e instabilidade durante a execução. As peças devem estar secas e preparadas conforme o procedimento aplicável.
- Contaminantes: óleo, graxa, tinta solta, ferrugem, carepa, poeira e resíduos devem ser removidos quando puderem comprometer a fusão ou a qualidade do cordão.
- Acesso e posição: estruturas montadas, áreas elevadas, espaços restritos e posições diferentes da plana influenciam a escolha do consumível, a regulagem do equipamento e a sequência de soldagem.
- Segurança do entorno: faíscas, fumos metálicos e calor exigem isolamento da área, ventilação adequada e controle de materiais combustíveis próximos ao ponto de trabalho.
Uso conceitual do arame autoprotegido
No arame autoprotegido, o fluxo interno participa da proteção do arco e da poça de fusão durante a transferência e a solidificação do metal de solda.
Após a passagem do arco, pode haver formação de escória, que precisa ser removida de acordo com a sequência de passes e antes de qualquer inspeção ou passe subsequente que exija superfície limpa.
A configuração autoprotegida pode ser útil em determinadas atividades externas por reduzir a dependência de uma fonte externa de gás de proteção e simplificar parte da logística.
Entretanto, ela não deve ser escolhida apenas porque o serviço ocorre ao ar livre.
Material de base, espessura, posição, tipo de junta, acessibilidade, requisitos de desempenho e procedimento de soldagem continuam determinando a adequação do processo.
A seleção do arame, a polaridade e os parâmetros devem ser definidos conforme o consumível e a especificação técnica aplicável.
Logística para execução em campo
O planejamento deve considerar a mobilidade do equipamento e a preservação dos consumíveis desde o transporte até o ponto de soldagem.
Uma verificação prática inclui:
- fonte de energia compatível com o processo e com o arame selecionado;
- alimentador, tocha, cabos, conexões e acessórios em condições adequadas de uso;
- consumíveis protegidos contra umidade, sujeira e danos durante o armazenamento e o manuseio;
- área de trabalho com acesso seguro para o soldador e espaço suficiente para movimentação da tocha;
- iluminação, ventilação e meios de isolamento compatíveis com o ambiente;
- recursos para limpeza entre passes e remoção da escória;
- proteção contra chuva, vento excessivo e contaminantes quando as condições externas puderem afetar a junta.
A organização da frente de trabalho também ajuda a reduzir interrupções e movimentações desnecessárias.
Em estruturas de grande porte, a sequência de soldagem deve ser planejada para facilitar o acesso, controlar deformações quando aplicável e permitir a inspeção das regiões executadas.
Inspeção após a execução
A inspeção deve ser compatível com o escopo, o procedimento de soldagem e os requisitos do contratante.
Como verificação inicial, podem ser observados o aspecto do cordão, a continuidade, a regularidade, a limpeza da escória, a presença de mordeduras, porosidade aparente, trincas, falta de fusão visível e respingos excessivos.
Também é importante conferir se a junta foi executada na posição prevista e se as dimensões ou condições de acabamento exigidas foram atendidas.
Quando o projeto ou a especificação determinar controles adicionais, a inspeção visual pode ser complementada por métodos aplicáveis definidos por profissional qualificado.
O resultado deve ser registrado conforme a rastreabilidade exigida para o serviço, incluindo a identificação da junta, a condição observada e eventuais correções necessárias.
Nenhum cordão deve ser considerado aprovado apenas pela aparência quando houver requisito técnico que demande avaliação complementar.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante em demandas personalizadas de soldagem, fabricação e montagem industrial.
Conforme a necessidade do projeto, a empresa realiza serviços em suas instalações ou diretamente no local de execução.
A definição do processo, do consumível e dos controles de qualidade deve ser feita a partir do escopo apresentado e das especificações aplicáveis, considerando as condições reais do ambiente de campo.
Qualidade, segurança e controle das juntas soldadas?
A qualidade de uma junta soldada depende da combinação entre segurança ocupacional, preparação adequada, procedimento definido e verificação compatível com o escopo.
Na soldagem com arame tubular, o controle deve abranger desde a organização da área e a escolha dos equipamentos de proteção individual até a avaliação do cordão, o registro das etapas e as inspeções aplicáveis.
Critérios técnicos de segurança antes da soldagem
- Isolar e sinalizar a área para controlar o acesso de pessoas não envolvidas na atividade.
- Remover ou proteger materiais combustíveis, considerando o risco de faíscas, respingos e escória aquecida.
- Verificar ventilação suficiente para reduzir a concentração de fumos metálicos e gases gerados pelo processo.
- Avaliar a presença de umidade, contaminantes, poeira, óleo e outras condições que possam afetar a segurança ou a qualidade da junta.
- Conferir cabos, conexões, aterramento, fonte de energia, alimentador, tocha e demais componentes do equipamento antes do início do serviço.
- Utilizar EPI compatível com a atividade, incluindo proteção para olhos e face, vestimenta adequada, luvas, proteção respiratória quando indicada pela avaliação de risco, proteção auditiva e calçado de segurança.
- Manter medidas de proteção contra radiação do arco, calor, fumos, choque elétrico e projeção de partículas.
- Confirmar que a equipe conhece o procedimento de trabalho, os riscos da operação e as condições específicas do local.
A seleção do EPI e das medidas de controle deve considerar a avaliação de riscos da atividade, as características do ambiente e os requisitos do contratante.
A ventilação não deve ser tratada como substituta automática de controles de engenharia ou de proteção respiratória quando estes forem necessários.
Preparação da área e das peças
Antes da abertura do arco elétrico, a área deve estar organizada para permitir acesso seguro, posicionamento estável e movimentação controlada de pessoas, peças e equipamentos.
Em serviços de campo, também é importante avaliar proteção contra vento, chuva, umidade e contaminantes, pois essas condições podem interferir na proteção da poça de fusão e na estabilidade do processo.
As superfícies da junta devem ser preparadas conforme o material, a espessura, o tipo de união e o procedimento de soldagem.
A remoção de óleo, graxa, tinta solta, ferrugem, umidade e outros contaminantes ajuda a reduzir o risco de descontinuidades.
Também devem ser verificados o alinhamento, a abertura da junta, o chanfro quando aplicável, a fixação e a acessibilidade para execução e inspeção.
A preparação não deve ser definida apenas pelo tipo de arame.
O metal de base, o consumível, a posição de soldagem, a sequência de passes e os requisitos de desempenho da junta precisam ser avaliados em conjunto por profissional qualificado, conforme a especificação técnica aplicável.
Controle do cordão e identificação de descontinuidades
O controle visual do cordão pode ser realizado durante e após a soldagem, respeitando os critérios definidos para o serviço.
Entre os aspectos normalmente observados estão:
- continuidade e uniformidade do cordão;
- perfil, largura e acabamento compatíveis com o procedimento;
- transição adequada entre o metal de solda e o metal de base;
- ausência aparente de trincas, mordeduras, porosidade aberta, falta de fusão, sobreposição e excesso de respingos;
- remoção correta da escória entre passes quando aplicável;
- identificação de deformações, aquecimento excessivo ou alterações que possam comprometer a montagem.
A inspeção visual é importante, mas não demonstra sozinha a integridade completa de uma junta.
Quando o projeto, o procedimento, o contratante ou a avaliação técnica exigirem, podem ser considerados métodos de inspeção adicionais, definidos por profissional competente e aplicados de acordo com os requisitos pertinentes.
A escolha do método depende do tipo de junta, do material, da acessibilidade, do nível de criticidade e do objetivo da inspeção.
Documentação e rastreabilidade conforme o escopo
A organização das informações contribui para relacionar a execução ao projeto e facilita a avaliação de eventuais desvios.
Conforme o escopo contratado, podem ser registrados o local da junta, a identificação da peça, o procedimento utilizado, o consumível especificado, as condições relevantes de execução, as verificações realizadas e o responsável pelo controle.
A rastreabilidade deve ser proporcional à complexidade e à criticidade do serviço.
O objetivo não é criar registros desnecessários, mas preservar as informações que permitam verificar se a execução ocorreu de acordo com os requisitos definidos.
Documentos, critérios de aceitação e registros de inspeção devem ser estabelecidos previamente quando fizerem parte da contratação ou da especificação técnica.
Como a segurança influencia a qualidade?
Uma área mal organizada aumenta a probabilidade de interrupções, movimentações inseguras, contaminação das superfícies e execução fora da posição adequada.
Da mesma forma, ventilação insuficiente, cabos danificados, falta de isolamento ou proteção inadequada podem expor a equipe a riscos e prejudicar a consistência do trabalho.
Por isso, segurança e qualidade devem ser tratadas como partes do mesmo processo, a preparação reduz riscos, o procedimento orienta a execução, o controle visual identifica sinais de descontinuidade e a documentação favorece a verificação do serviço.
A aceitação final deve considerar os critérios técnicos definidos para cada projeto, sem substituir a avaliação de um profissional habilitado quando ela for necessária.
A Jota Soldas informa que atua com foco em qualidade, segurança, eficiência e precisão, atendendo demandas personalizadas de soldagem, fabricação e montagem industrial.
A empresa pode analisar o projeto ou escopo apresentado pelo cliente para avaliar a solução técnica aplicável, sem que isso implique a adoção automática de um procedimento ou de um método de inspeção específico.
A definição deve considerar as necessidades da junta, as condições de execução e as especificações pertinentes.
Para saber mais sobre Soldagem com arame tubular em obras
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

