Galeria
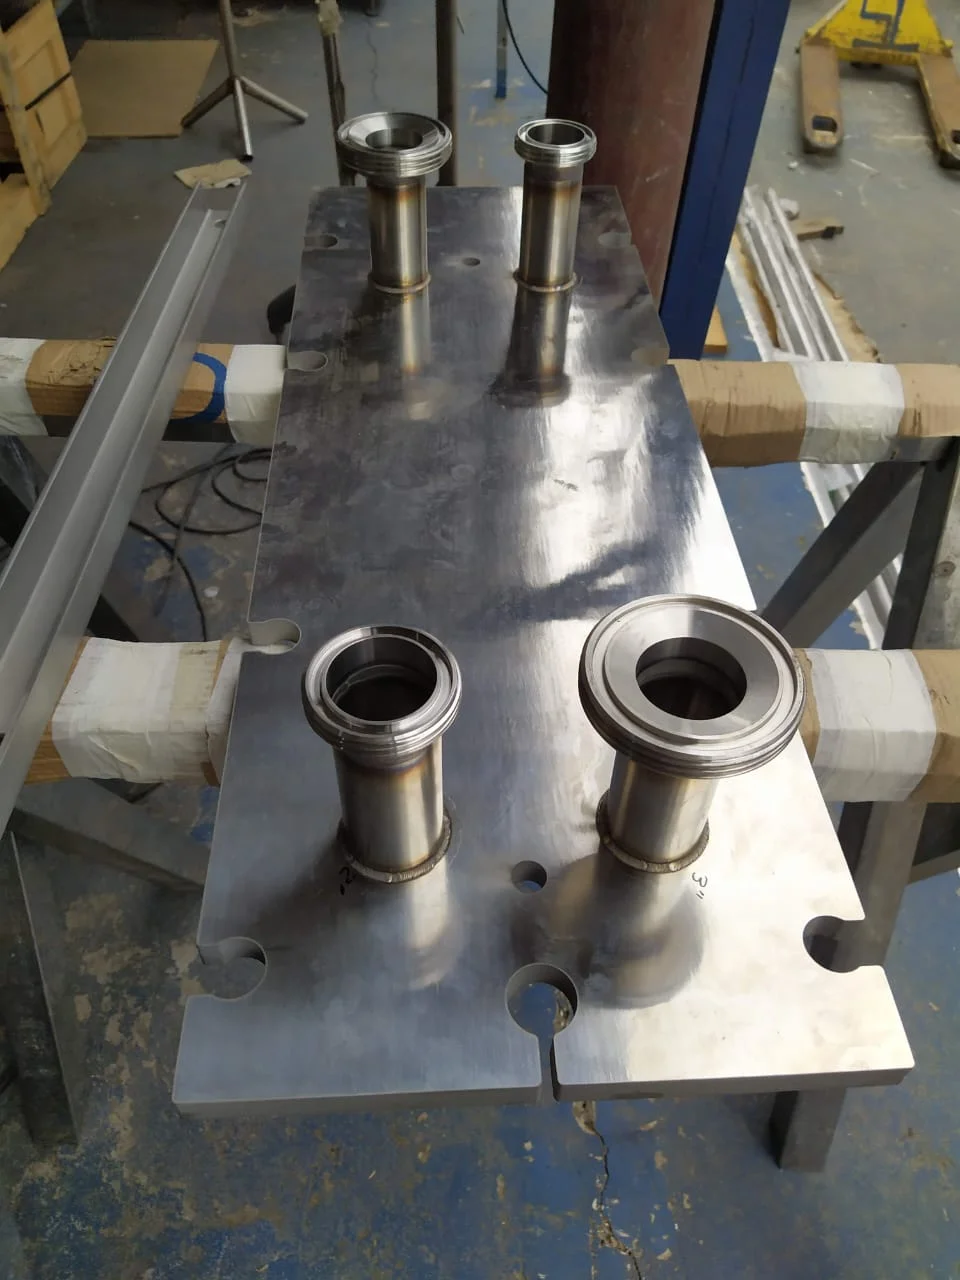
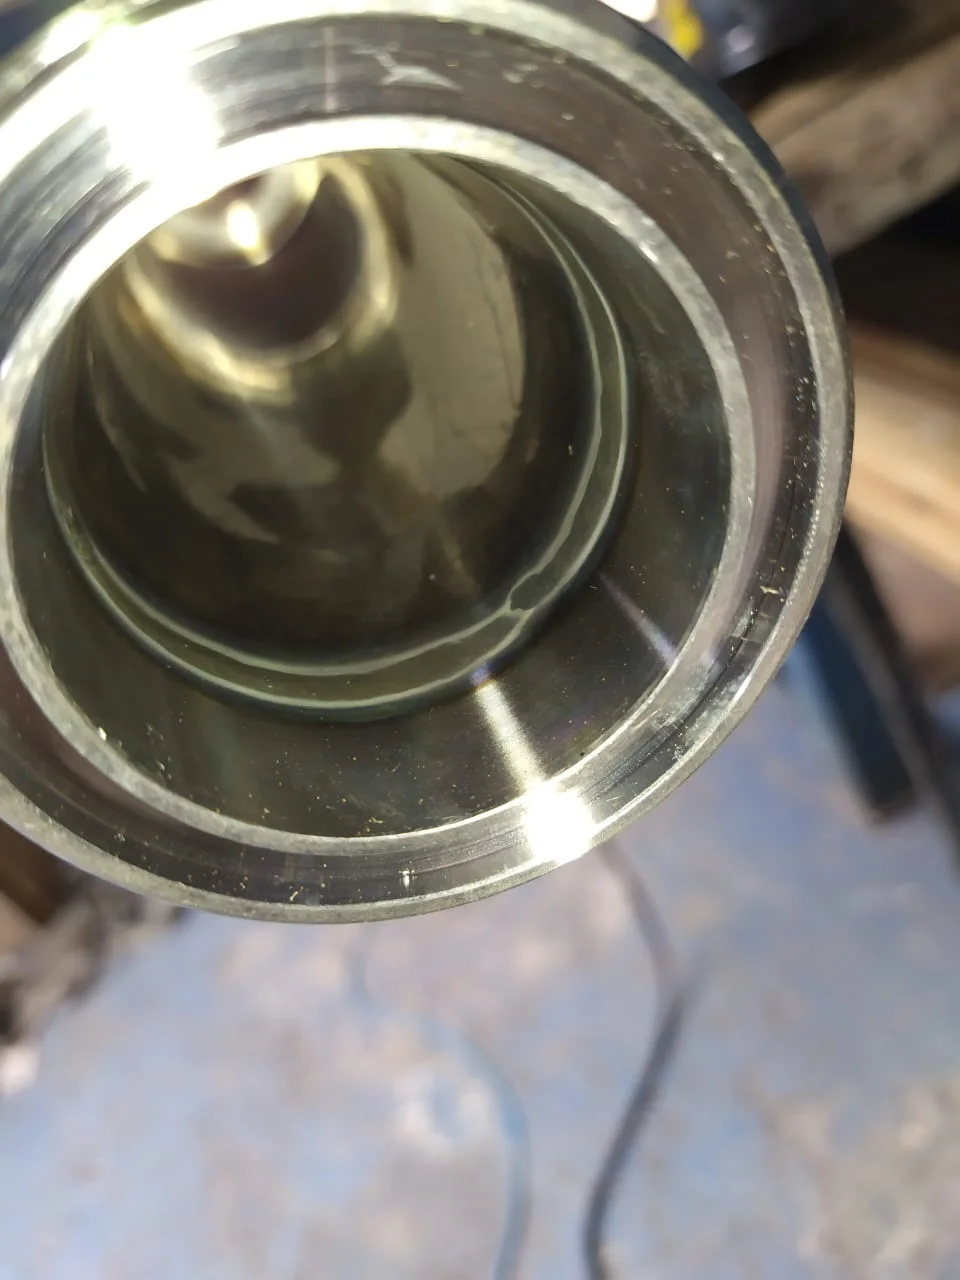
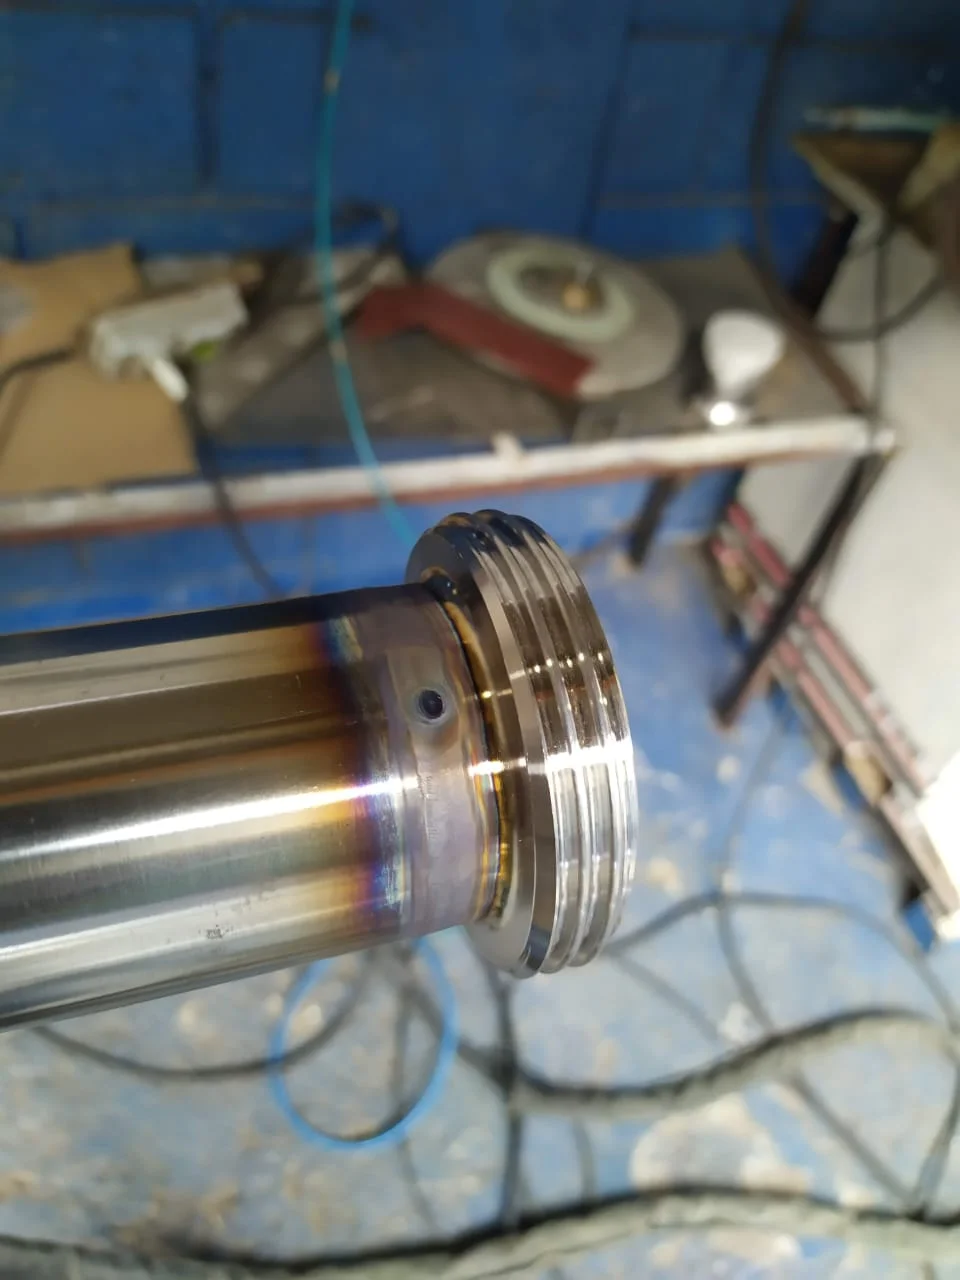
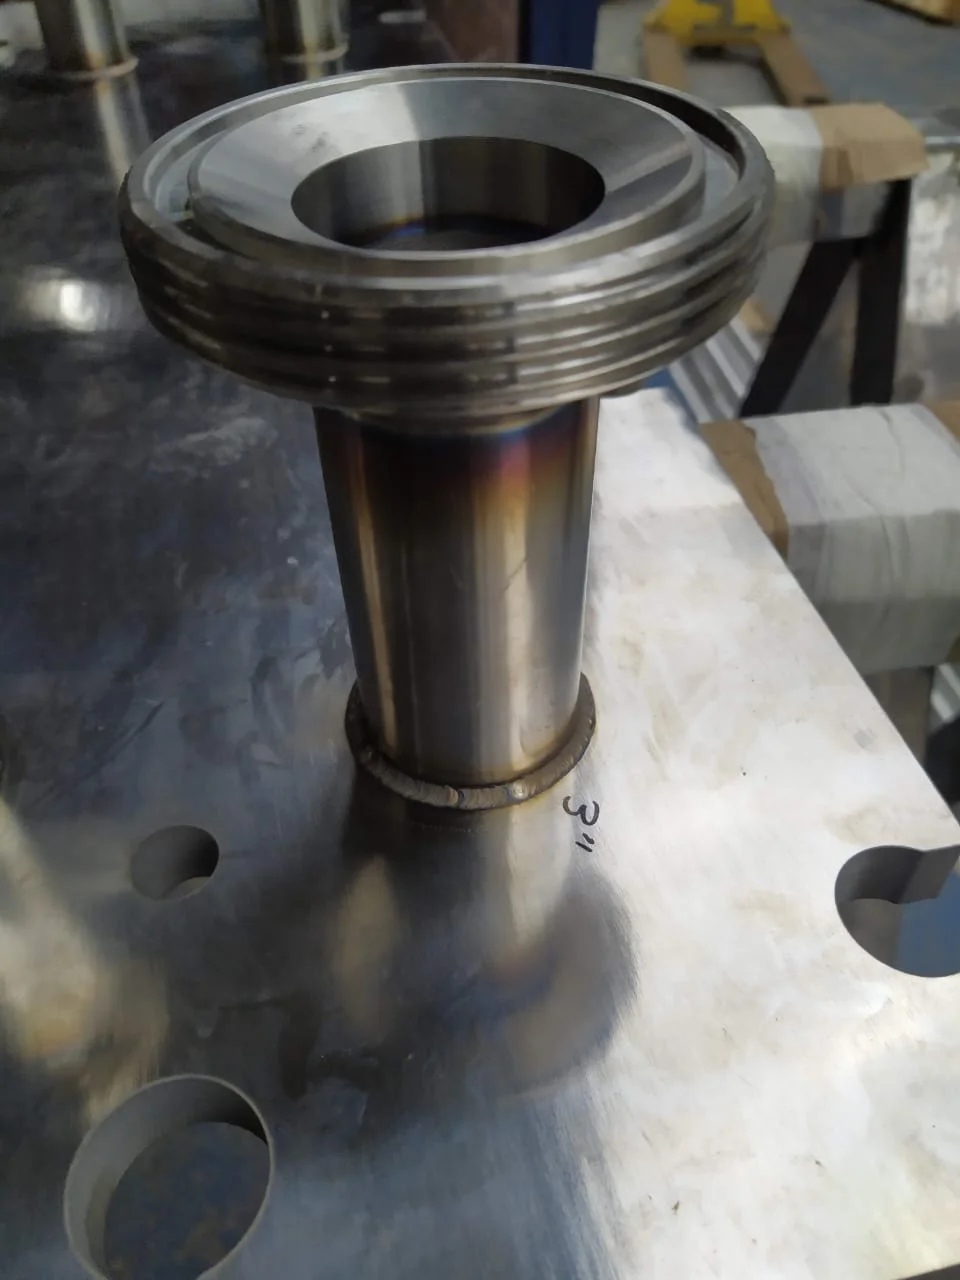
Clique nas imagens para ampliar
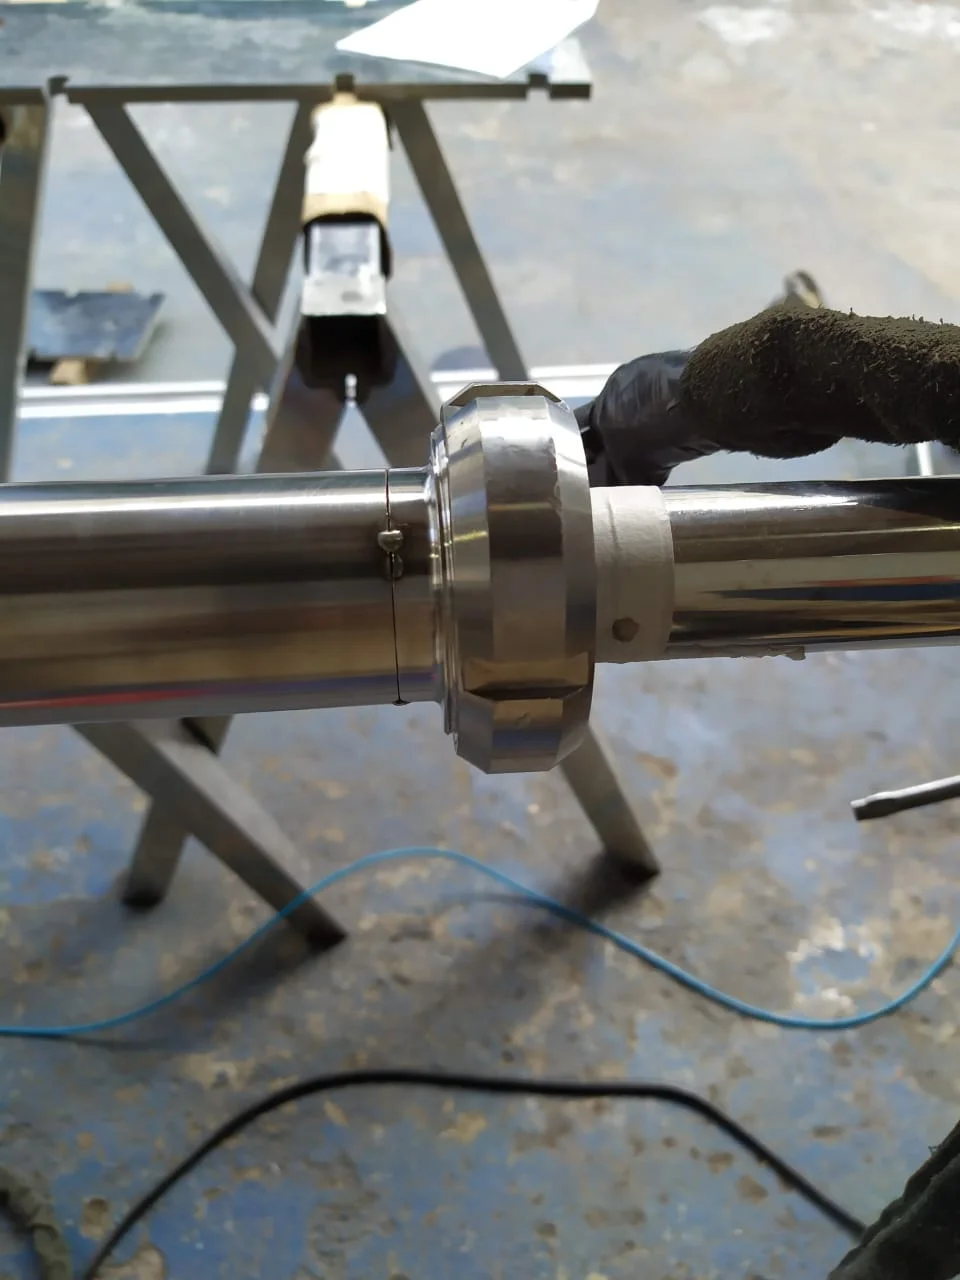
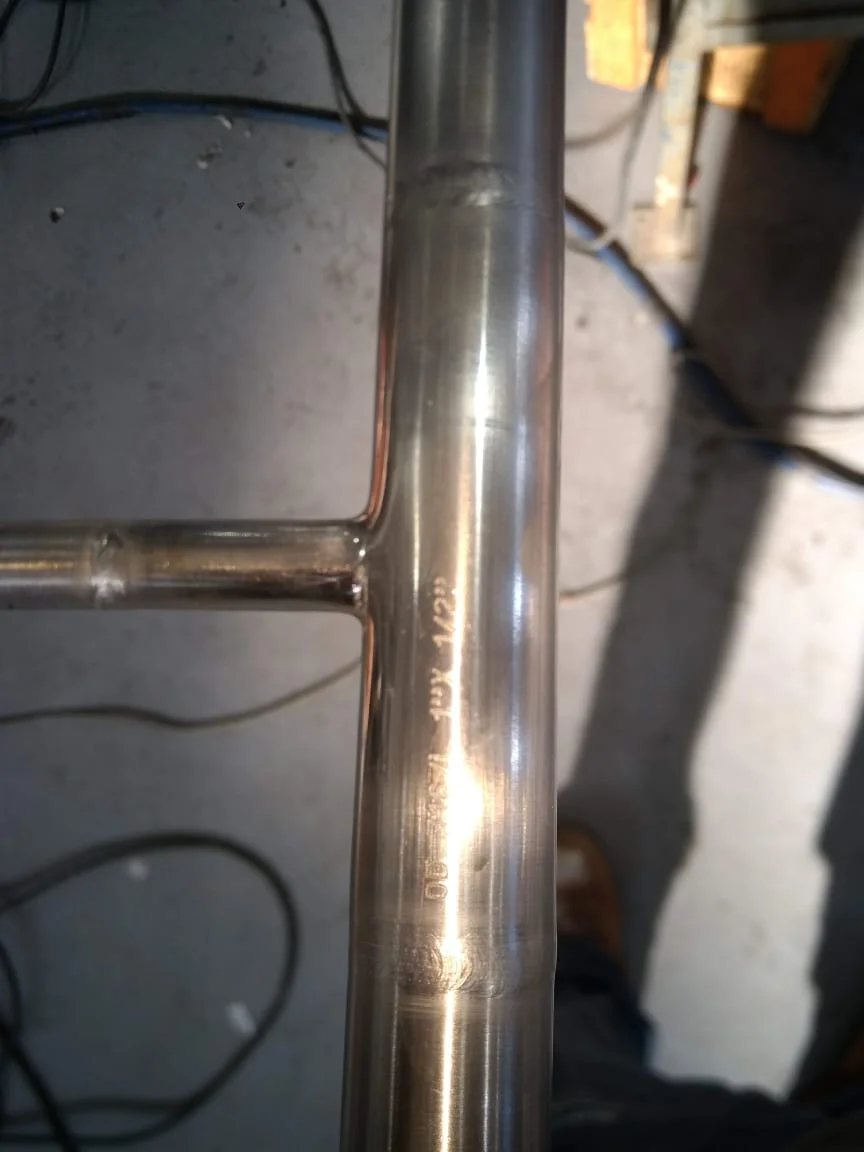
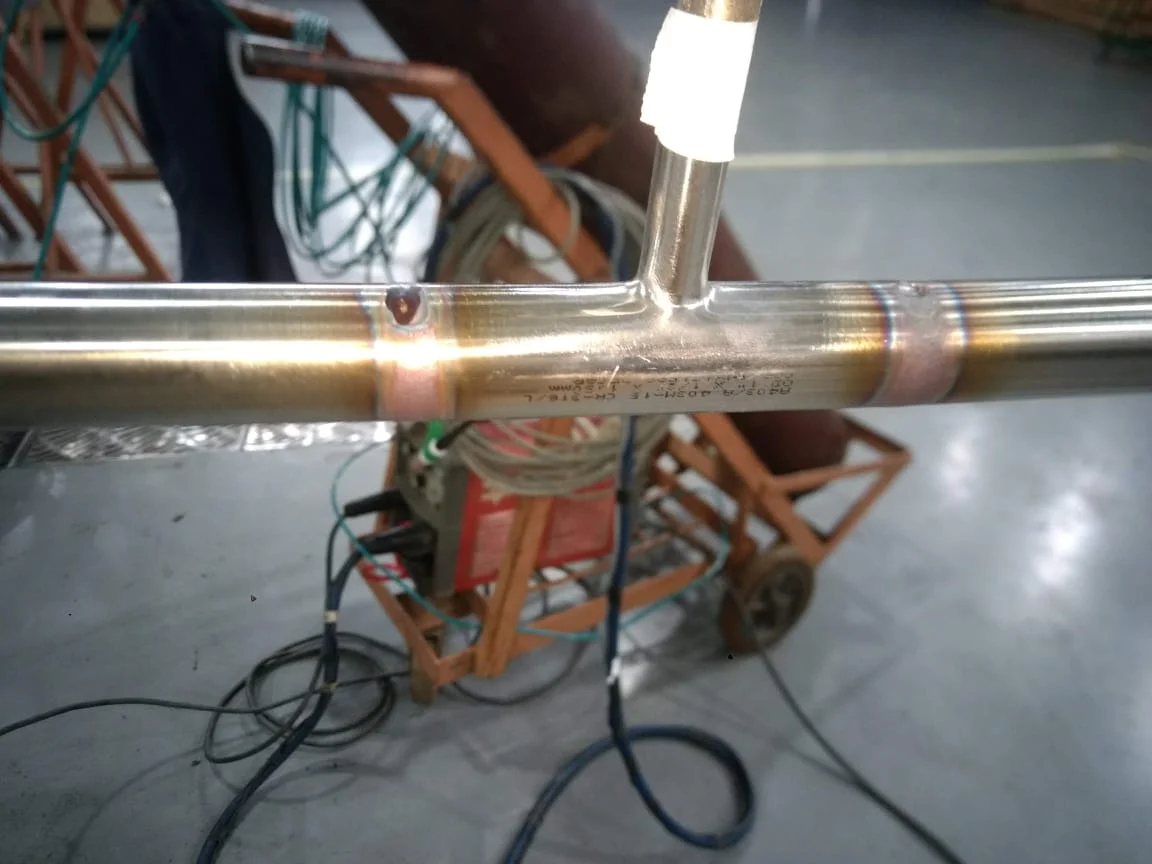
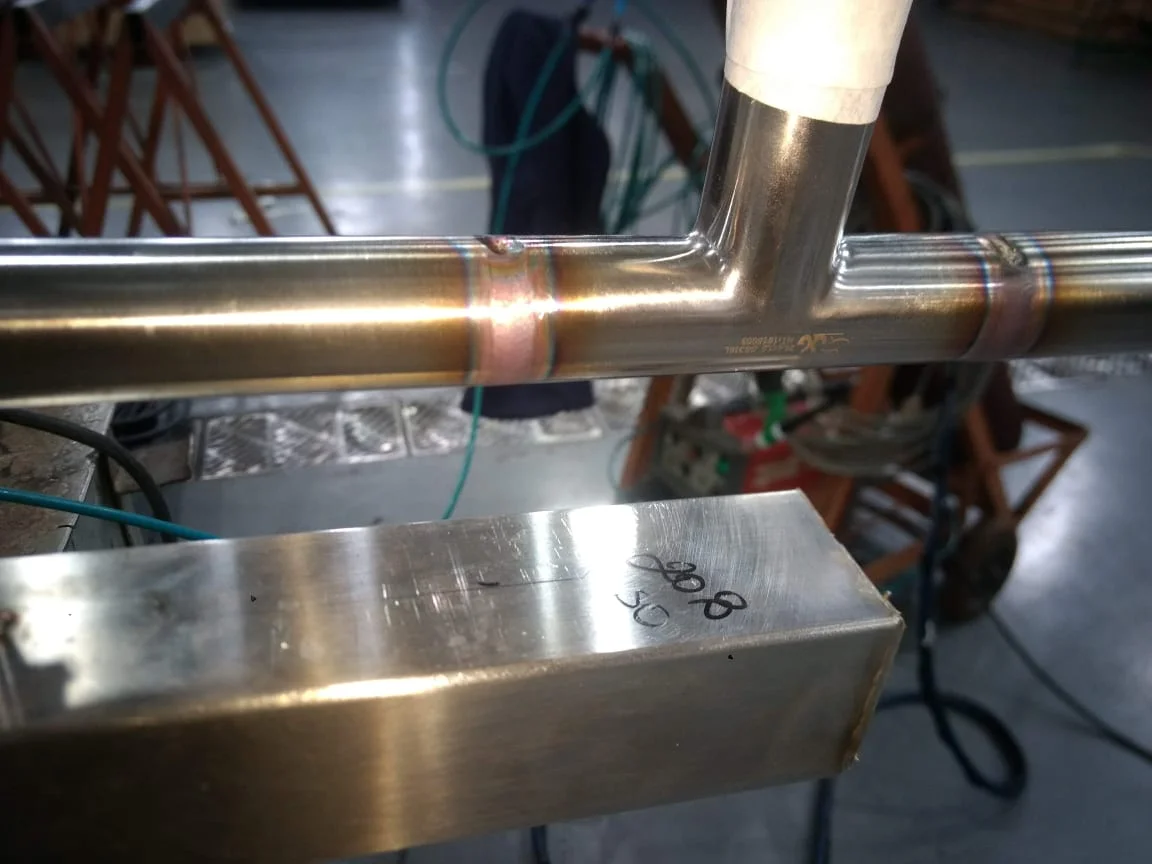
Soldagem de tubo sanitário: guia técnico sobre solda orbital OD em aço inoxidável
A soldagem de tubo sanitário é a união de tubos e conexões, normalmente em aço inoxidável, com controle rigoroso da execução para preservar a higiene do sistema, a uniformidade do cordão e a estanqueidade da junta.
Na Jota Soldas, a Solda OD é apresentada como uma aplicação especializada da soldagem orbital em tubos com dimensão definida pelo diâmetro externo, ou Outside Diameter.
O processo é preferencialmente realizado pelo método TIG orbital, conforme as características e os requisitos de cada projeto.
Solda OD é a soldagem orbital circunferencial de tubos padrão OD em aço inoxidável, com controle de parâmetros como corrente, velocidade e proteção gasosa para produzir juntas uniformes e adequadas a aplicações industriais que exigem precisão, higiene e estanqueidade.
O que significa tubo OD em aço inoxidável?
A sigla OD vem de Outside Diameter e identifica uma referência dimensional baseada no diâmetro externo do tubo.
Essa característica é relevante porque a preparação da junta, o encaixe entre tubo e conexão, a movimentação do arco e a definição do procedimento precisam considerar a geometria real do conjunto.
Em uma tubulação sanitária, pequenas variações de alinhamento, folga, acabamento ou limpeza podem influenciar a qualidade da solda e o comportamento da junta durante a operação.
O aço inoxidável é utilizado em diferentes sistemas industriais por sua resistência à corrosão e por permitir acabamentos compatíveis com processos que precisam limitar pontos de retenção, contaminação ou dificuldade de higienização.
A seleção do material, da espessura, do tipo de conexão e dos requisitos de acabamento, porém, deve ser confirmada nos documentos do projeto.
Não existe um único procedimento aplicável a todas as tubulações, o processo precisa considerar material, diâmetro, espessura, posição, acessibilidade, fluido conduzido e critérios de inspeção definidos pelo contratante.
Como funciona a soldagem orbital TIG?
Na soldagem orbital, o conjunto de soldagem percorre a circunferência do tubo de maneira controlada.
Em vez de depender apenas da movimentação manual do soldador ao redor da junta, a execução orbital busca manter uma trajetória e uma sequência de soldagem mais consistentes.
O TIG utiliza um arco elétrico protegido por gás, permitindo trabalhar com precisão em juntas de tubos e conexões de aço inoxidável quando o procedimento é adequadamente definido.
De forma geral, as etapas envolvem:
- Análise do projeto: identificação do material, dimensões do tubo OD, espessura, tipo de junta, posição de soldagem, requisitos de acabamento e critérios de aceitação.
- Preparação das peças: conferência do corte, limpeza, remoção de contaminantes, alinhamento e montagem das extremidades. A preparação deve evitar partículas, óleos ou resíduos que possam comprometer o cordão.
- Configuração do procedimento: definição dos parâmetros de soldagem, do gás de proteção, da sequência de execução e, quando aplicável, da necessidade de purga interna.
- Execução da junta: realização da solda circunferencial com controle da trajetória orbital e acompanhamento das condições do arco, da poça de fusão e da proteção gasosa.
- Verificação: avaliação visual e outras inspeções previstas no projeto, além do registro das informações exigidas pelo procedimento ou pelo cliente.
Essa sequência é uma referência educacional.
Os detalhes devem ser estabelecidos por profissional qualificado e pelos documentos técnicos aplicáveis à instalação.
Controle de corrente, velocidade e trajetória
A corrente influencia a energia aplicada à junta e precisa ser compatível com o material, a espessura e a geometria do tubo.
A velocidade de deslocamento também é decisiva, uma movimentação inadequada pode alterar a penetração, o formato do cordão e a uniformidade ao longo da circunferência.
Por isso, corrente e velocidade não devem ser escolhidas isoladamente nem copiadas de um serviço para outro sem validação técnica.
A trajetória circunferencial deve acompanhar a junta de maneira estável, evitando variações que produzam regiões com aparência, fusão ou acabamento diferentes.
Em sistemas sanitários, a repetibilidade é especialmente importante porque reduz a dependência de correções posteriores e facilita a obtenção de soldas padronizadas.
Ainda assim, repetibilidade não significa automatização sem supervisão, preparação, montagem, limpeza, ajuste do equipamento e acompanhamento da execução continuam sendo fatores essenciais.
A proteção gasosa ajuda a preservar a região aquecida contra a atmosfera durante a soldagem.
Dependendo do projeto, pode ser necessária uma purga interna para proteger o lado interno da junta e reduzir a formação de alterações indesejáveis no acabamento da raiz.
A necessidade, o gás utilizado, a forma de aplicação e os critérios de controle devem ser definidos conforme o procedimento técnico, o material e os requisitos do sistema.
Acabamento, higiene e estanqueidade
Uma solda uniforme e bem executada contribui para a integridade da tubulação, mas a qualidade final não depende apenas da aparência externa.
O acabamento interno, a continuidade do cordão, a ausência de descontinuidades relevantes, a limpeza e a compatibilidade com os procedimentos de higienização também precisam ser considerados.
Em aplicações sanitárias, regiões com retenção de resíduos podem dificultar a limpeza e elevar o risco de contaminação do processo.
A estanqueidade está relacionada à capacidade da junta de impedir a passagem indesejada do fluido, dentro das condições previstas para o sistema.
Ela deve ser verificada segundo os critérios e os ensaios estabelecidos no projeto, sem ser presumida somente pela aparência da solda.
Da mesma forma, a escolha da soldagem orbital OD deve resultar de uma avaliação técnica, e não apenas do nome do processo.
Esse cuidado é relevante em tubulações para as indústrias alimentícia, farmacêutica, química e cosmética, além de operações de montagem e manutenção de linhas sanitárias.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial, com atendimento personalizado e desenvolvimento de soluções sob medida.
Para avaliar a aplicação da Solda OD, a equipe deve receber as informações disponíveis sobre material, dimensões, desenhos, quantidade de juntas, condições de acesso, requisitos de acabamento, necessidade de purga, inspeções e demais critérios do projeto.
Assim, a solução pode ser analisada com foco em precisão, segurança e conformidade com as especificações aplicáveis.
Diferenças entre soldagem orbital OD e soldagem TIG convencional
A soldagem orbital OD é uma aplicação especializada da soldagem TIG voltada à união circunferencial de tubos e conexões com diâmetro externo padronizado.
Embora utilize o princípio do arco elétrico protegido por gás inerte, assim como a soldagem TIG convencional, ela emprega um cabeçote orbital que percorre a junta ao redor do tubo com controle coordenado do movimento e dos parâmetros.
Por isso, a Solda OD não deve ser entendida apenas como uma soldagem TIG manual aplicada a um tubo.
Na soldagem TIG convencional, o soldador conduz manualmente a tocha ao longo da junta.
Essa execução pode ser adequada a diferentes geometrias, reparos, pontos de difícil acesso e projetos que exigem flexibilidade operacional, mas o resultado depende diretamente da habilidade, da estabilidade e da técnica empregada durante cada trecho da solda.
Já na soldagem orbital OD, o equipamento realiza a trajetória circunferencial de maneira controlada, desde que a preparação, o ajuste e as condições de execução sejam compatíveis com o projeto.
Essa diferença é especialmente relevante na soldagem de tubo sanitário, em que a uniformidade do cordão, o acabamento interno e a estanqueidade podem influenciar a higiene e a confiabilidade da tubulação.
A escolha entre um processo orbital e uma execução manual, entretanto, deve considerar a geometria da junta, o material, a espessura, o diâmetro, a posição de soldagem, o acesso, os requisitos de inspeção e os critérios definidos para a aplicação.
Comparação conceitual entre a execução orbital e a manual
A execução manual oferece maior adaptação imediata à variação da junta e à necessidade de intervenção do soldador.
Em contrapartida, mudanças involuntárias na velocidade de avanço, no ângulo da tocha, na distância do eletrodo e na adição de material podem produzir diferenças ao longo da circunferência.
Na soldagem orbital, o cabeçote é programado ou ajustado para seguir a junta, permitindo controlar de forma mais consistente a trajetória e a distribuição do calor.
Isso não significa que o processo orbital elimine a necessidade de conhecimento técnico.
O equipamento não corrige automaticamente uma montagem desalinhada, uma folga inadequada, uma superfície contaminada ou uma preparação incompatível.
A repetibilidade depende da combinação entre preparação dimensional, limpeza, montagem, fixação, ajuste do equipamento, consumíveis quando aplicáveis, proteção gasosa e acompanhamento do procedimento.
Repetibilidade e controle dos parâmetros
A soldagem orbital permite estabelecer uma sequência de execução com controle de fatores como corrente, velocidade de deslocamento, alimentação de arame quando prevista, tempo de permanência e trajetória ao redor do tubo.
A relação entre corrente e velocidade é importante porque influencia a quantidade de calor transferida à junta.
Uma corrente elevada ou uma velocidade inadequada pode favorecer excesso de penetração, deformação ou alteração do acabamento; uma energia insuficiente pode comprometer a fusão, conforme as características do conjunto.
Na prática, os parâmetros não devem ser copiados de uma aplicação para outra sem avaliação.
Diâmetro externo, espessura, liga do aço inoxidável, tipo de conexão, condição de montagem e exigência de acabamento podem demandar ajustes diferentes.
A definição deve seguir o procedimento e os critérios técnicos estabelecidos para o projeto, com registros quando essa documentação for exigida pelo contratante ou pelo sistema de qualidade aplicável.
Proteção gasosa e possibilidade de purga interna
A proteção gasosa externa é utilizada para proteger a região do arco e do metal aquecido contra a atmosfera.
Em tubos de aço inoxidável, a proteção interna por purga pode ser necessária conforme o projeto, principalmente quando o acabamento da raiz e a proteção contra oxidação interna são relevantes para o serviço.
A necessidade, o gás, a vazão, o método de controle e o momento de aplicação devem ser definidos de acordo com o material, a geometria e os requisitos da tubulação.
A purga interna não deve ser tratada como uma etapa automática para todo trabalho.
Ela depende da configuração da linha, do acesso, do volume interno, da forma de vedação e do procedimento adotado.
Quando corretamente especificada e executada, pode contribuir para preservar a região interna da junta e reduzir condições que favoreçam contaminação ou alteração superficial.
A validação deve permanecer vinculada às exigências do projeto e aos critérios técnicos acordados.
Como reduzir riscos de contaminação e retrabalho?
A padronização do movimento orbital pode reduzir variações de execução e a necessidade de correções, mas a prevenção começa antes do arco ser aberto.
Entre os cuidados gerais estão:
- confirmar o material, o diâmetro externo e a espessura dos componentes;
- preparar e alinhar as extremidades conforme o procedimento aplicável;
- remover óleo, partículas, umidade e outros contaminantes da região da junta;
- utilizar ferramentas e práticas de manuseio compatíveis com o aço inoxidável;
- verificar a estabilidade da montagem e o acesso do cabeçote orbital;
- definir a proteção gasosa e a eventual purga interna conforme o projeto;
- acompanhar corrente, velocidade, trajetória e demais parâmetros relevantes;
- avaliar visualmente o acabamento e realizar as inspeções previstas.
Esses cuidados ajudam a limitar descontinuidades, oxidação, falta de fusão, irregularidades superficiais e retrabalho.
Ainda assim, a aceitação da junta deve seguir os critérios técnicos definidos para a aplicação, e não apenas a aparência externa do cordão.
Critérios para selecionar o processo adequado
A soldagem orbital OD tende a ser considerada quando há juntas circunferenciais repetitivas em tubos OD e quando a aplicação valoriza uniformidade, controle e acabamento.
A TIG convencional pode ser mais apropriada em situações que exigem maior mobilidade, geometrias variadas, acessos restritos ou intervenções localizadas.
Em alguns projetos, os dois recursos podem fazer parte de uma estratégia de fabricação ou manutenção, desde que a escolha seja tecnicamente justificada.
Para avaliar a solução, é importante reunir informações sobre material, diâmetro externo, espessura, tipo de junta, quantidade de conexões, posição, acesso, requisito de acabamento interno, necessidade de purga, critérios de estanqueidade, inspeções e normas ou procedimentos aplicáveis.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial, com atendimento personalizado e desenvolvimento de soluções sob medida.
A equipe pode analisar essas características antes de indicar a abordagem compatível com as necessidades do projeto, sem substituir a definição formal dos requisitos técnicos pelo responsável da aplicação.
Aplicações, critérios de qualidade e escolha de uma empresa especializada
A soldagem de tubo sanitário é relevante em processos nos quais a integridade da tubulação, a facilidade de higienização e o controle de contaminação precisam ser considerados desde a preparação até a inspeção da junta.
A Solda OD, oferecida pela Jota Soldas, consiste na união de tubos e conexões de aço inoxidável com diâmetro externo padronizado, preferencialmente pelo processo TIG orbital.
Essa solução pode ser avaliada para sistemas industriais que exigem soldas circunferenciais uniformes, boa estanqueidade e controle consistente dos parâmetros.
Onde a Solda OD pode ser aplicada?
A soldagem orbital OD é especialmente associada a tubulações utilizadas em linhas de processo dos setores alimentício, farmacêutico, químico e cosmético.
Nessas áreas, a escolha do processo deve considerar o fluido conduzido, a geometria da instalação, os requisitos de limpeza, as condições de operação e os critérios internos de qualidade da indústria.
Em aplicações sanitárias, a tubulação pode fazer parte de linhas de transferência, sistemas de processo, circuitos de limpeza ou interligações entre equipamentos.
A indicação da Solda OD, porém, não deve ser definida apenas pelo setor de atuação.
É necessário analisar o material, o diâmetro externo, a espessura, as conexões, a acessibilidade da montagem e as especificações do projeto.
A avaliação técnica evita tratar toda tubulação de aço inoxidável como se tivesse os mesmos requisitos.
Acabamento, estanqueidade e controle de contaminação
O acabamento uniforme do cordão é um dos aspectos observados em juntas destinadas a sistemas sanitários.
Superfícies mal preparadas, descontinuidades, excesso de material ou contaminações durante a execução podem dificultar a limpeza e comprometer a confiabilidade da linha.
Por isso, a qualidade começa antes do arco elétrico, com a identificação correta dos componentes, a preparação das extremidades, o alinhamento e a proteção das superfícies contra sujeira, umidade e partículas inadequadas.
Na soldagem orbital, o controle da corrente, da velocidade de deslocamento e da trajetória circunferencial contribui para maior padronização entre as juntas.
A proteção gasosa adequada também é importante, e a purga interna pode ser utilizada quando for exigida pelo projeto ou necessária para proteger a região interna da solda.
A definição desse procedimento depende do material, da configuração da junta, do gás empregado e dos critérios técnicos aplicáveis.
Estanqueidade não deve ser confundida com aparência visual.
Um cordão visualmente regular precisa estar associado à preparação correta, à execução compatível com o procedimento e às verificações previstas para a aplicação.
Da mesma forma, a redução do risco de contaminação depende de um conjunto de cuidados, e não apenas da utilização de uma máquina orbital.
A montagem, o manuseio, a limpeza e a inspeção precisam fazer parte de uma metodologia coerente.
Normas, procedimentos e registros definidos conforme o projeto
Antes da execução, a contratante e a empresa especializada devem alinhar os documentos e critérios aplicáveis.
Dependendo do sistema, podem ser necessários desenhos atualizados, especificações de materiais, requisitos de acabamento, procedimento de soldagem, critérios de aceitação, instruções de limpeza e registros das etapas executadas.
As normas técnicas, os ensaios e a documentação exigida devem ser definidos conforme o projeto, o setor, o equipamento e a avaliação do responsável técnico.
Também é importante esclarecer quais inspeções serão realizadas.
A inspeção visual pode fazer parte do controle, mas a necessidade de outros métodos deve ser analisada de acordo com a criticidade da linha e com as exigências do cliente.
Não é adequado atribuir previamente certificações, resultados ou conformidades específicas à Jota Soldas sem que esses requisitos tenham sido formalmente avaliados e documentados para cada serviço.
Como avaliar uma empresa especializada?
Alguns sinais ajudam a comparar fornecedores de maneira técnica, sem depender apenas de preço ou de promessas genéricas:
- capacidade de compreender desenhos, materiais, dimensões e condições de montagem;
- metodologia para preparação, alinhamento, proteção gasosa, execução e inspeção;
- atenção à segurança, à organização do local e à rastreabilidade solicitada pelo projeto;
- mão de obra qualificada e experiência compatível com soldagem de tubos e montagem industrial;
- comunicação clara sobre o que está incluído, o que precisa ser definido e quais informações ainda faltam;
- flexibilidade para desenvolver uma solução sob medida, respeitando os limites técnicos da aplicação.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial.
Conforme as informações apresentadas sobre a empresa, sua operação valoriza precisão, segurança, atendimento personalizado e desenvolvimento de soluções conforme as necessidades de cada projeto.
A experiência acumulada no setor e a atuação com Solda OD podem ser consideradas no processo de avaliação, sempre em conjunto com os requisitos específicos da instalação.
Para solicitar uma análise, o ideal é encaminhar à equipe os dados disponíveis e confirmar previamente a solução aplicável, os critérios de execução e a documentação necessária.
Perguntas frequentes
A purga interna é sempre necessária?
Não necessariamente, A purga interna pode ser aplicada quando o projeto ou a avaliação técnica indicar a necessidade de proteger a parte interna da junta durante a soldagem.
O procedimento deve considerar o material, a configuração da tubulação e os critérios de qualidade estabelecidos para a linha.
Como a junta pode ser inspecionada?
A inspeção deve ser definida conforme a criticidade do sistema e os requisitos do cliente.
A avaliação visual pode ser complementada por outros métodos quando aplicável.
Antes do início do serviço, convém estabelecer critérios de aceitação, registros e responsabilidades pela liberação da tubulação.
Quais setores utilizam tubulações sanitárias?
Indústrias alimentícias, farmacêuticas, químicas e cosméticas estão entre os segmentos que podem utilizar tubulações sanitárias.
As exigências variam conforme o produto, o processo, a limpeza, a temperatura, a pressão e as normas ou procedimentos internos adotados.
Quais informações são necessárias para solicitar uma avaliação técnica?
É recomendável informar o material e o padrão dos tubos, diâmetros externos e espessuras, tipos de conexões, quantidade aproximada de juntas, desenhos ou isométricos, local de execução, condições de montagem e requisitos de acabamento, purga, inspeção e documentação.
Com esses dados, a Jota Soldas poderá avaliar de forma mais precisa a solução de soldagem, fabricação ou montagem adequada ao projeto.
Para saber mais sobre Soldagem de tubo sanitário
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

