Galeria
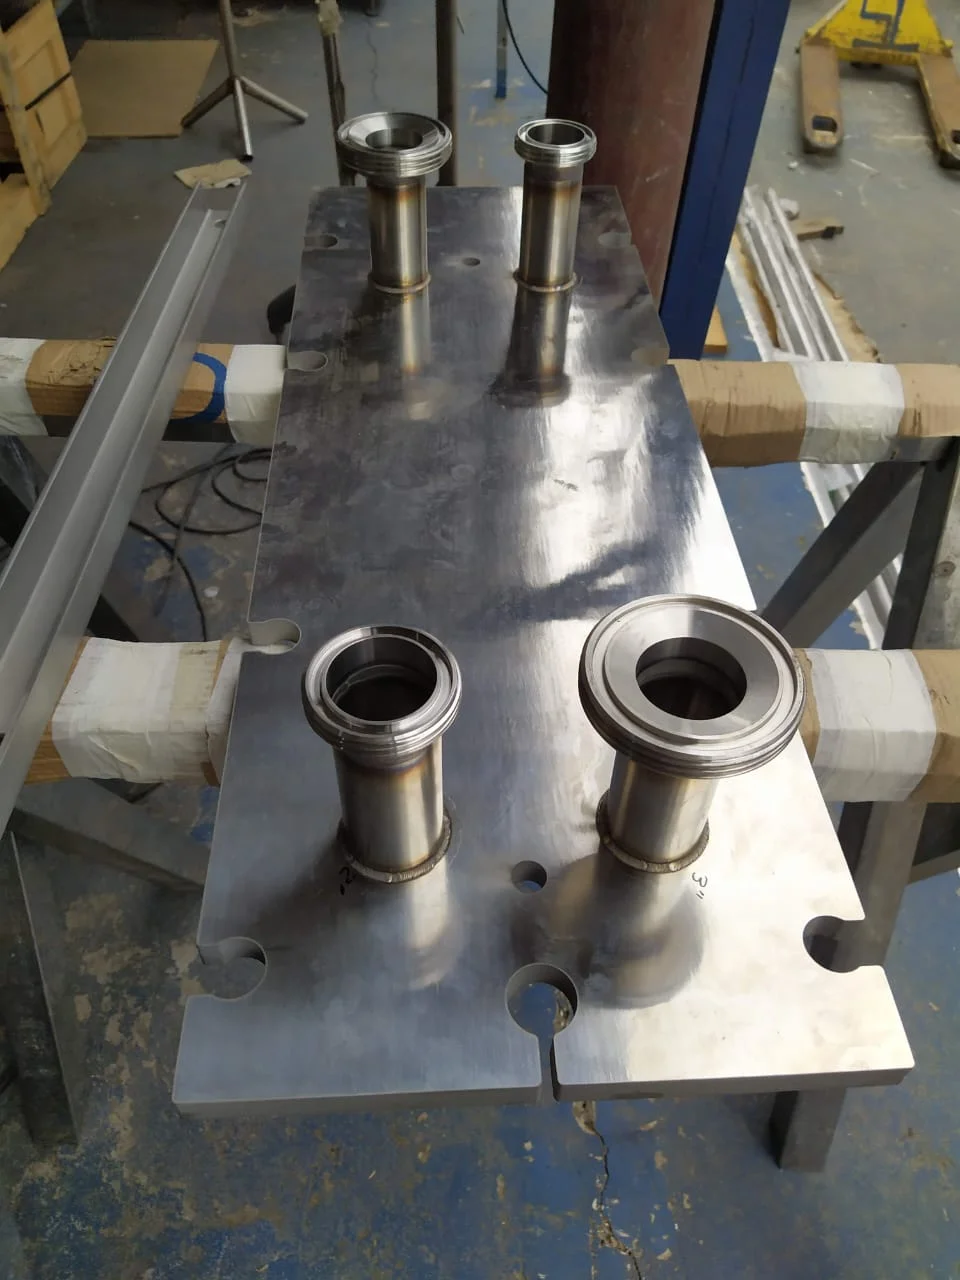
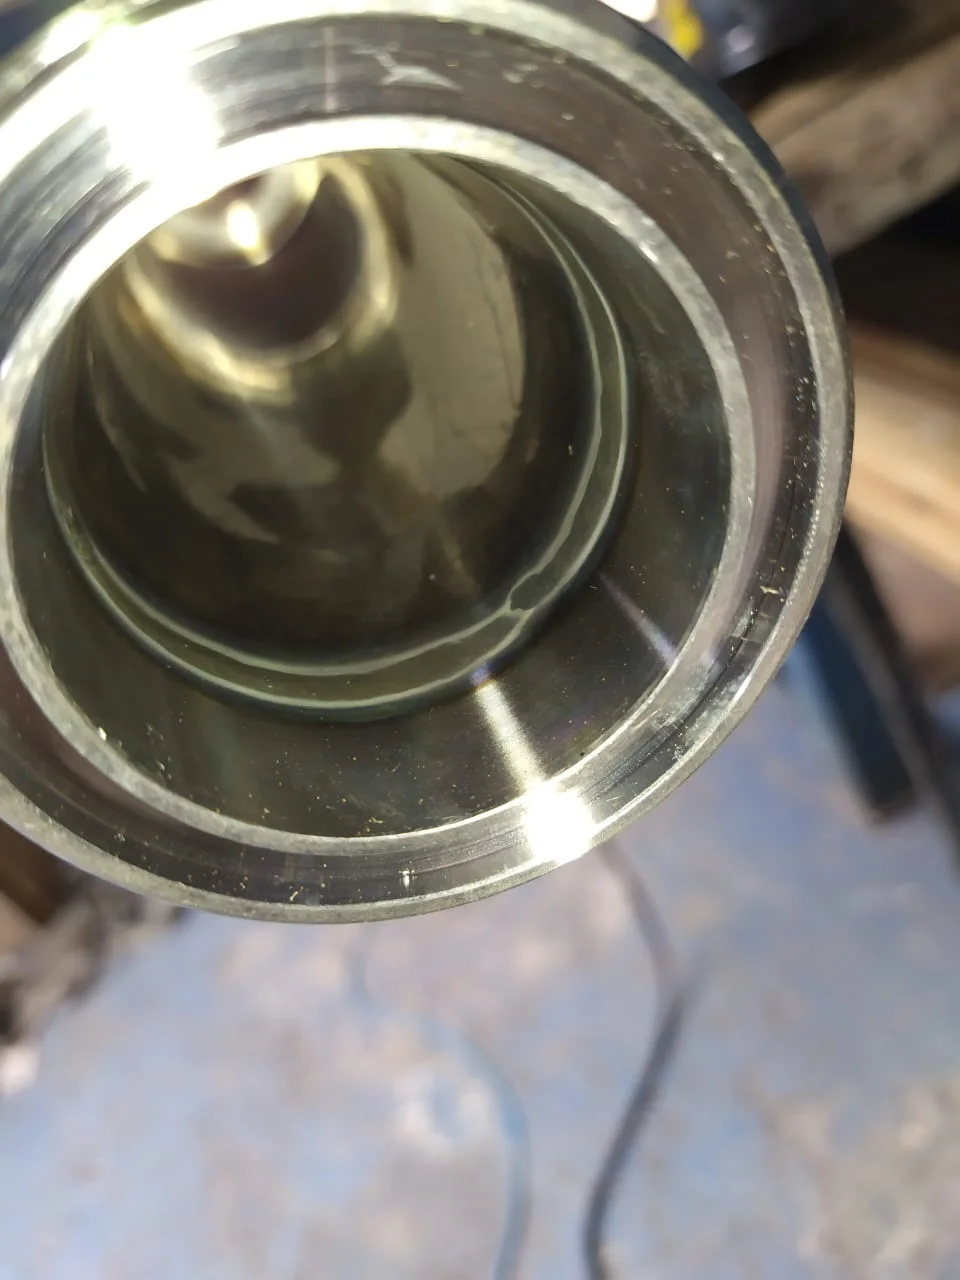
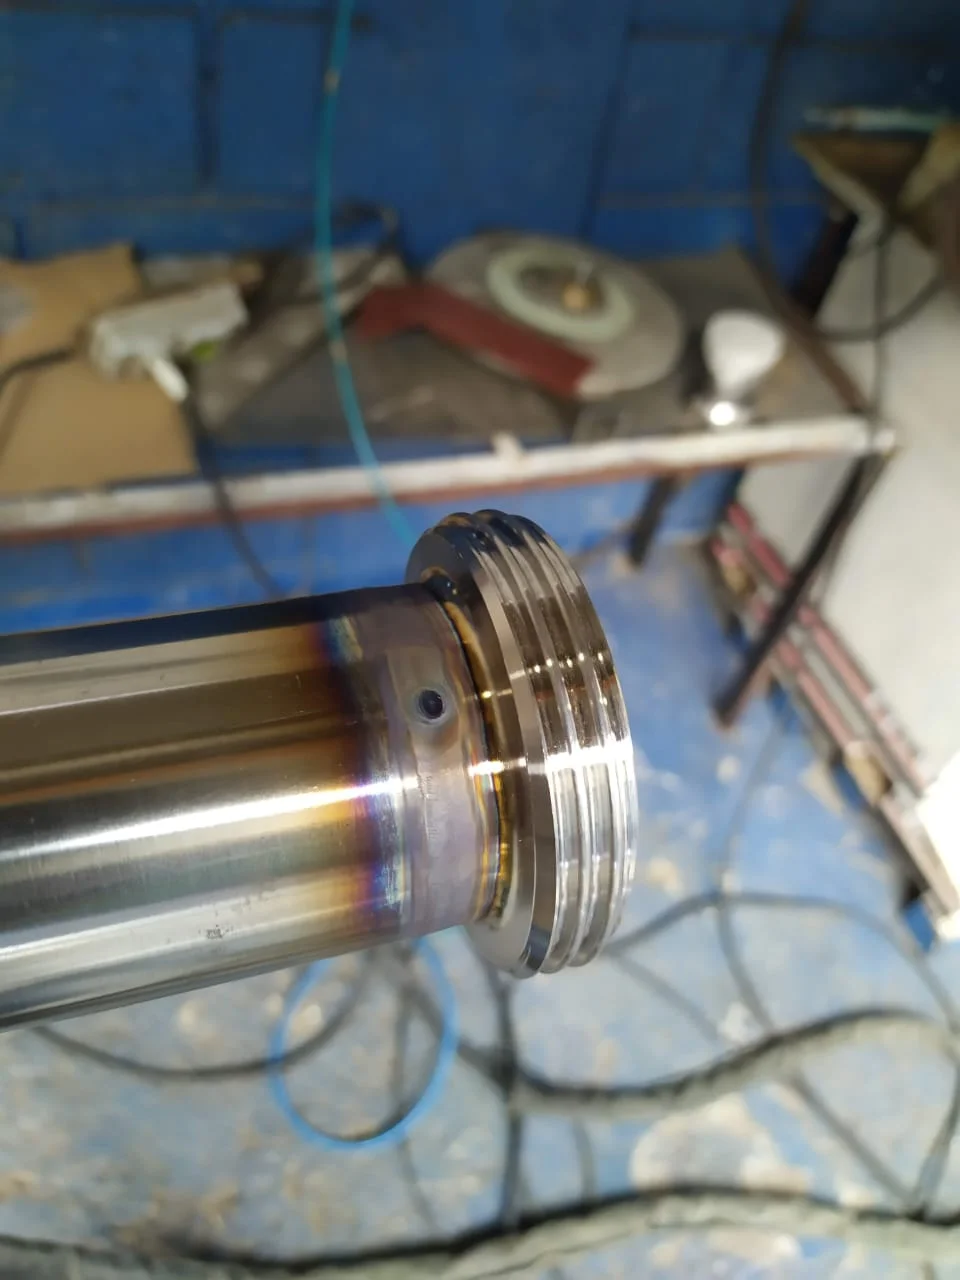
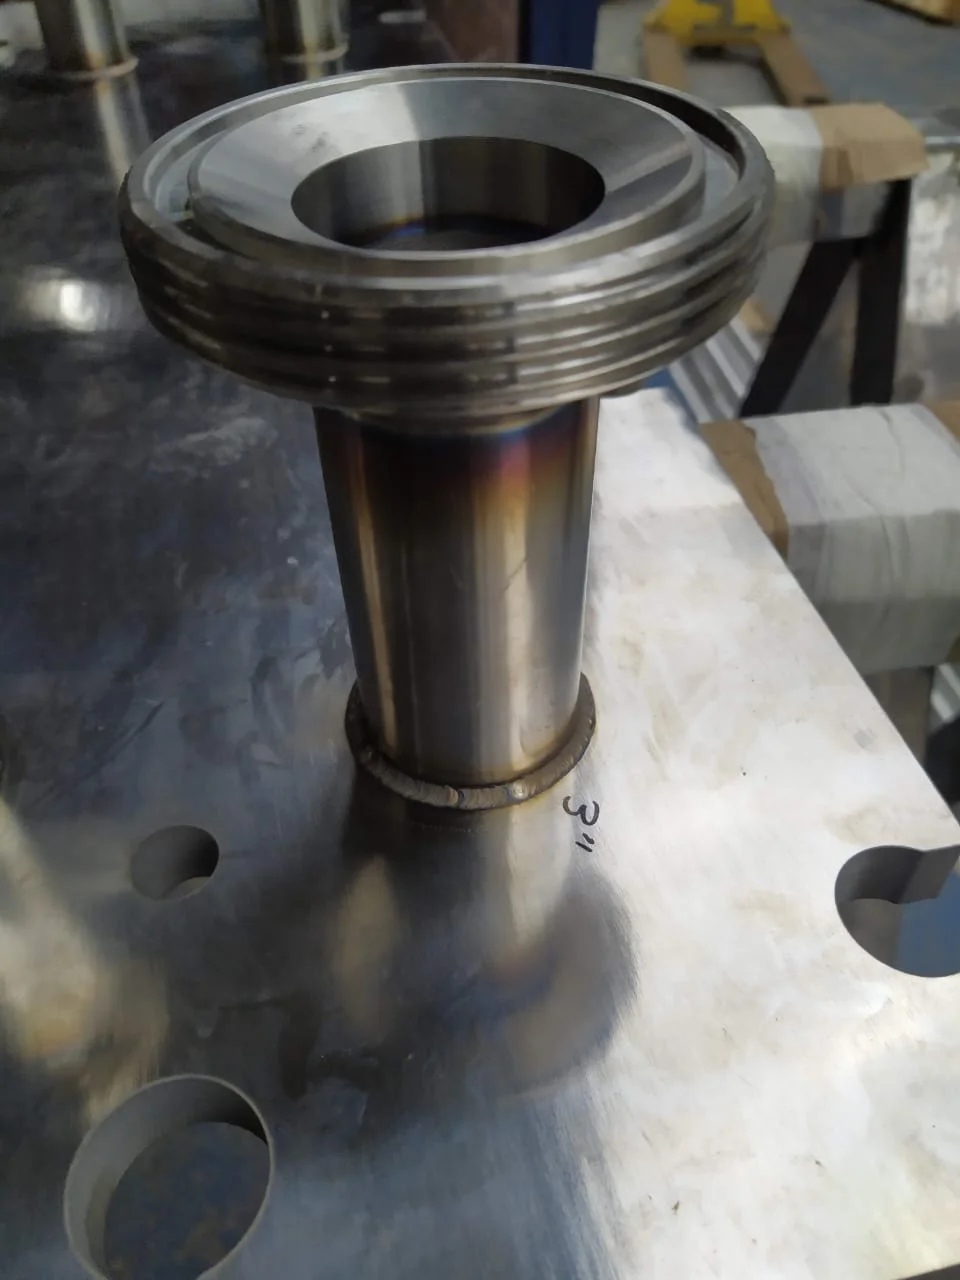
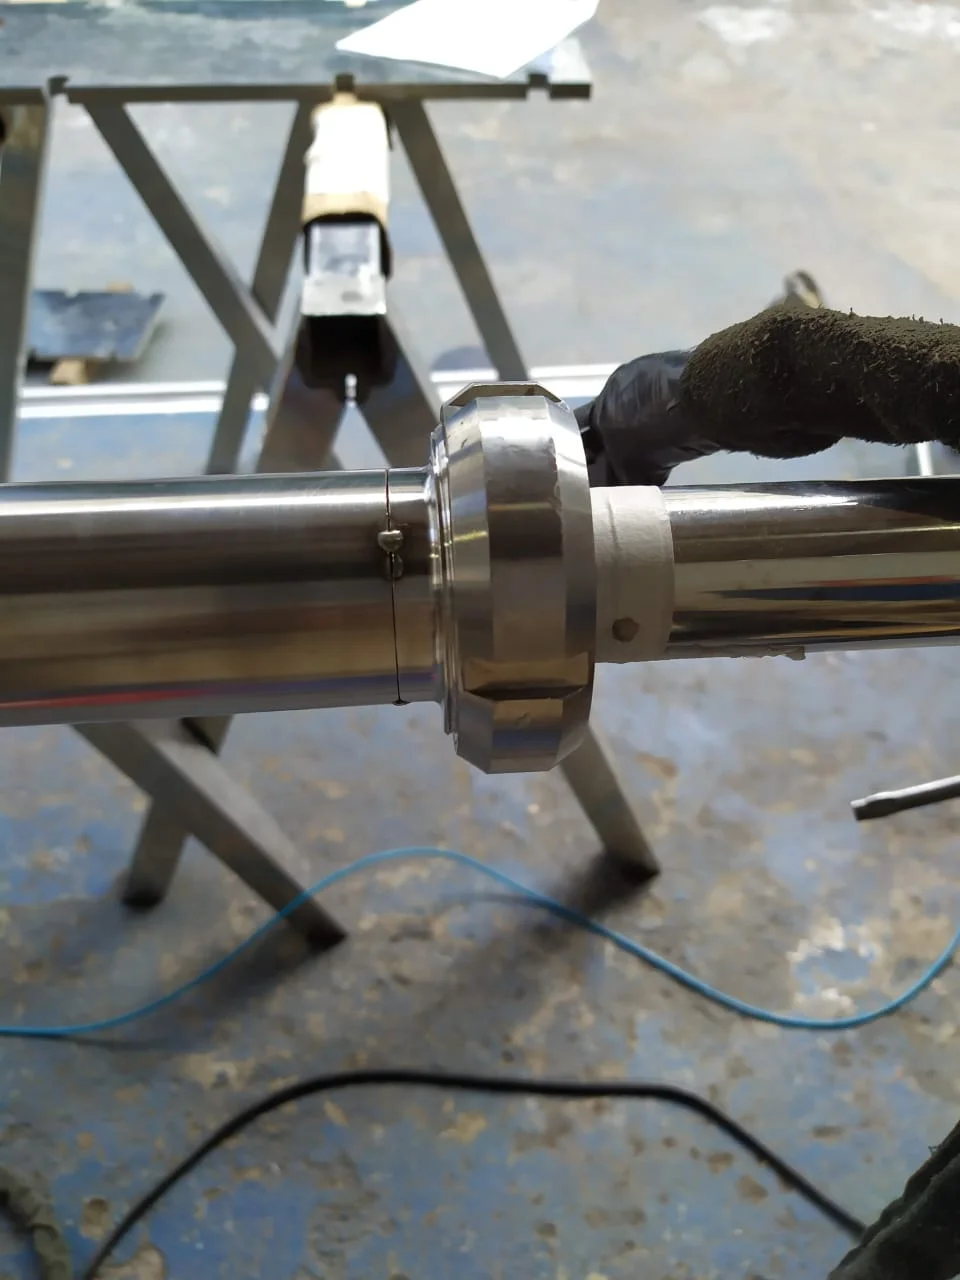
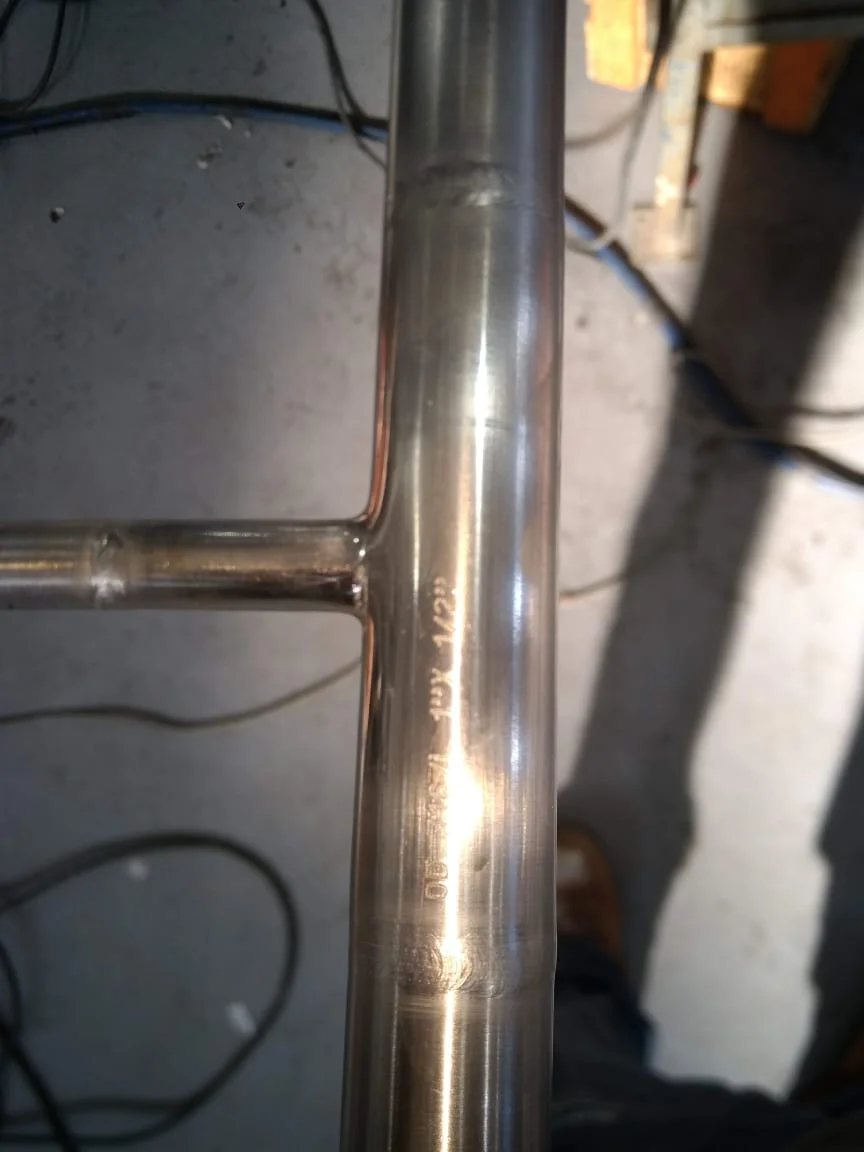
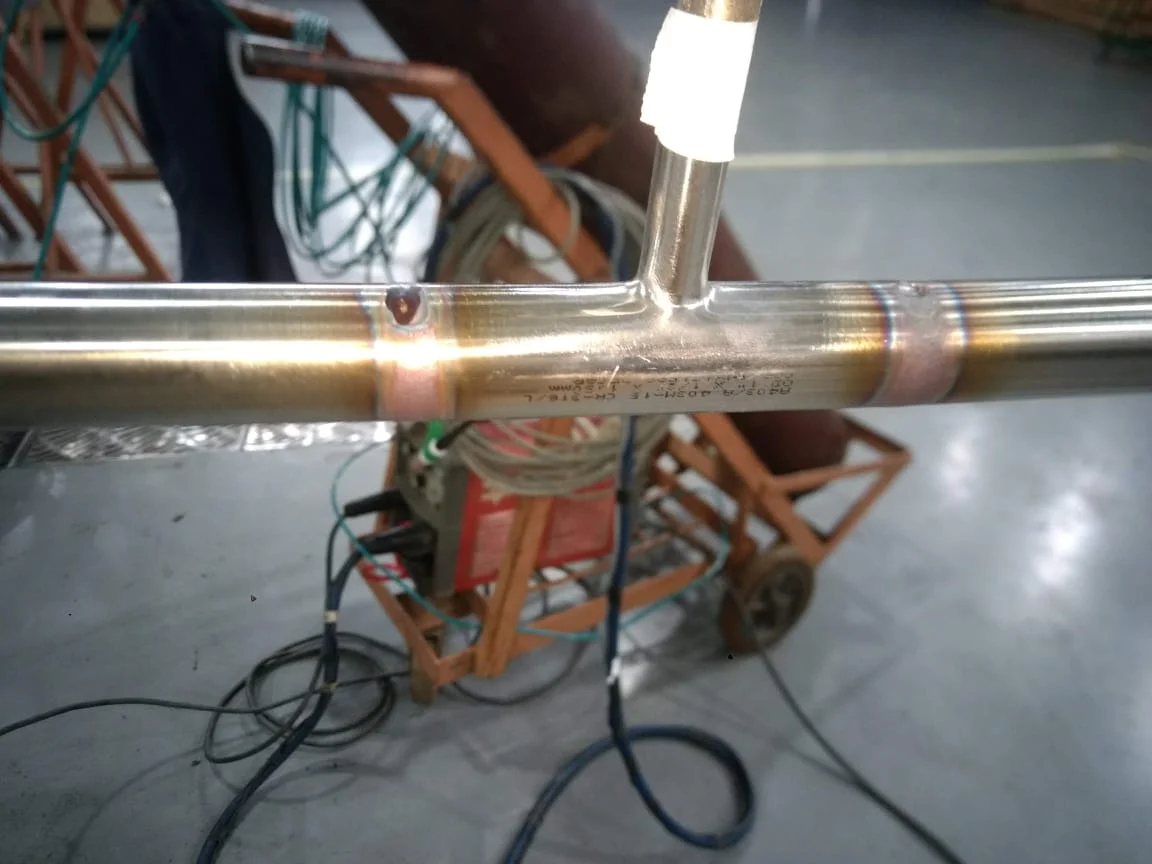
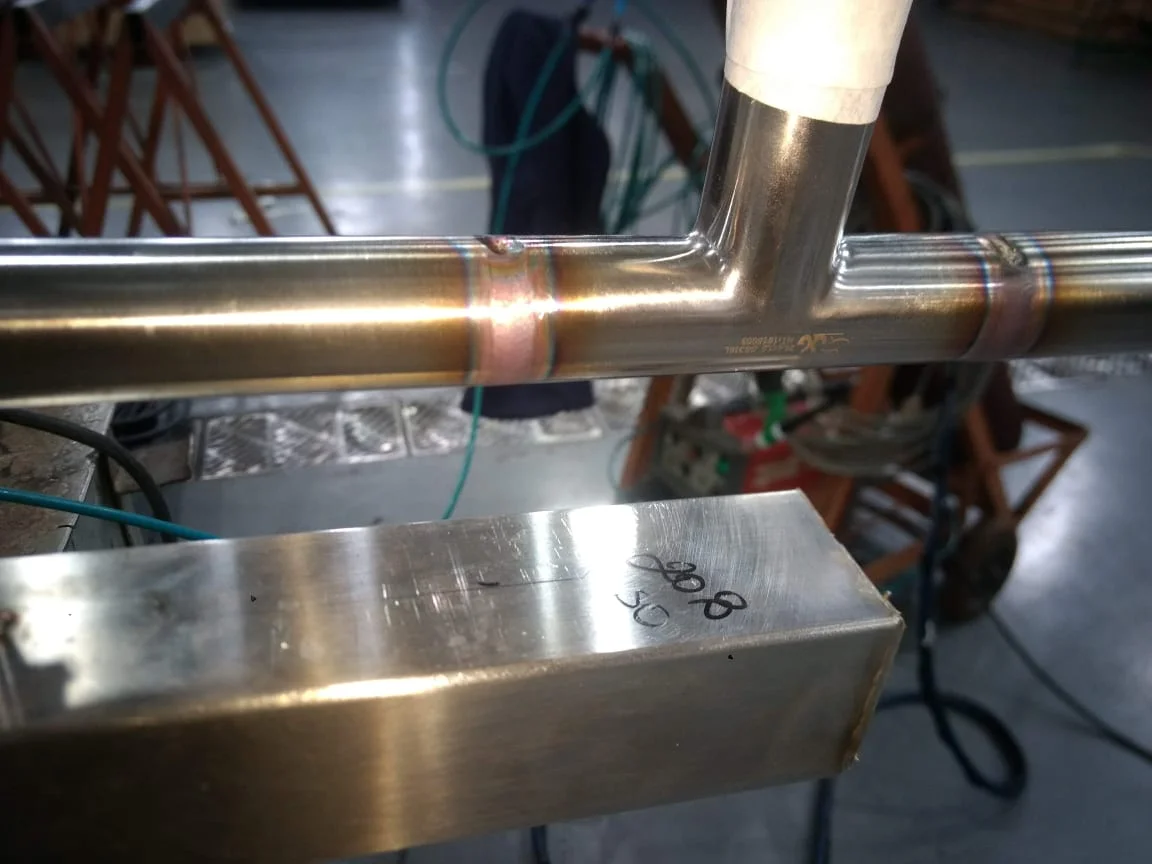
Clique nas imagens para ampliar
O que é Soldagem de tubos OD e quando o processo é indicado?
A Soldagem de tubos OD é um processo voltado à união de tubos e conexões de aço inoxidável especificados pelo diâmetro externo.
Em aplicações que exigem repetibilidade, acabamento uniforme e estanqueidade, a soldagem orbital TIG pode ser considerada uma alternativa técnica adequada, desde que os parâmetros sejam definidos de acordo com o material, as dimensões e os requisitos do projeto.
A Jota Soldas atua desde 2019 nos segmentos de soldagem, fabricação e montagem industrial.
Entre as soluções oferecidas está a Solda OD, executada em âmbito nacional para projetos que demandam união circunferencial de tubos padrão OD, com atenção à precisão, à segurança e às especificações informadas pelo cliente.
Este conteúdo apresenta a finalidade do processo, suas aplicações mais comuns e os principais critérios para avaliar sua adequação, sem substituir a análise técnica da tubulação e das normas aplicáveis.
O que significa tubo OD?
OD é a sigla de Outside Diameter, expressão em inglês para diâmetro externo.
Portanto, um tubo OD é identificado ou especificado com base na medida da sua superfície externa, e não apenas pela dimensão interna ou pela espessura da parede.
Essa referência é importante para o planejamento da junta, a seleção de tubos e conexões compatíveis, o alinhamento das peças e a definição dos parâmetros de soldagem.
Em uma tubulação sanitária de aço inoxidável, por exemplo, a combinação entre diâmetro externo, espessura, tipo de conexão e exigências de acabamento influencia diretamente a preparação e a execução da solda.
Como funciona a soldagem orbital TIG em tubos de aço inoxidável?
Na soldagem orbital TIG, o arco elétrico percorre de forma controlada a circunferência da junta entre o tubo e a conexão, enquanto a fonte e o cabeçote orbital seguem os parâmetros definidos para o projeto.
O processo pode envolver as seguintes etapas gerais:
- Análise da especificação: verificação do material, diâmetro externo, espessura, tipo de junta, conexão e requisitos de acabamento.
- Preparação das peças: limpeza das superfícies, preparação das extremidades e remoção de contaminantes que possam prejudicar o cordão.
- Alinhamento e montagem: posicionamento dos tubos e conexões para reduzir desalinhamentos e manter a geometria prevista para a junta.
- Ajuste dos parâmetros: definição da corrente, velocidade de deslocamento, tempo de ciclo e condições do gás de proteção conforme o conjunto a ser soldado.
- Execução circunferencial: movimentação orbital do eletrodo ao redor da junta, com controle do arco e da distribuição de calor.
- Inspeção: avaliação visual do cordão, da continuidade, do acabamento e, quando previsto no projeto, realização de inspeções ou testes definidos pelos requisitos técnicos aplicáveis.
O controle de velocidade e corrente é relevante porque alterações nesses parâmetros podem afetar a distribuição térmica, a penetração, a uniformidade do cordão e a estanqueidade da junta.
A proteção gasosa também deve ser compatível com o procedimento adotado.
Em determinados projetos, pode ser necessária a purga interna para proteger a região interna da solda contra efeitos da atmosfera durante a operação.
Essa necessidade não deve ser presumida para todas as aplicações, ela precisa ser definida conforme o material, o nível de acabamento, o uso da tubulação e as especificações do projeto.
A soldagem TIG convencional e a TIG orbital utilizam o mesmo princípio geral de soldagem por eletrodo de tungstênio com proteção gasosa, mas diferem na forma de conduzir o movimento ao redor da junta.
Na TIG convencional, o soldador controla manualmente o deslocamento; na orbital, o equipamento realiza o movimento circunferencial de maneira programada ou controlada.
A escolha entre os métodos depende da geometria, da acessibilidade, da quantidade de juntas, dos requisitos de repetibilidade e da qualificação disponível para a execução.
Onde a Soldagem de tubos OD pode ser aplicada?
A soldagem orbital de tubos e conexões de aço inoxidável pode ser considerada em diferentes ambientes industriais, especialmente quando higiene, acabamento e controle do processo são relevantes:
- Indústria alimentícia: linhas de processo, transferência de produtos e tubulações que precisam atender a requisitos de limpeza e higiene definidos pelo projeto.
- Indústria farmacêutica: sistemas em que a integridade da junta e o controle de contaminantes são aspectos importantes da instalação.
- Indústria química: tubulações de processo cuja seleção do material, estanqueidade e compatibilidade com o fluido devem ser avaliadas tecnicamente.
- Indústria cosmética: linhas sanitárias e sistemas de processo que podem exigir acabamento uniforme e facilidade de limpeza.
- Montagem e manutenção industrial: intervenções em tubulações sanitárias e conjuntos de aço inoxidável conforme o escopo, as condições de campo e os requisitos de segurança.
A indicação do processo não depende apenas do setor.
Também é necessário considerar o fluido conduzido, a temperatura e a pressão de operação, a acessibilidade da junta, o acabamento interno desejado, as condições de montagem e os critérios de inspeção previstos para o sistema.
Critérios para avaliar se a soldagem orbital é adequada!
| Critério | O que verificar |
|---|---|
| Material | Se o tubo e a conexão são compatíveis com o processo TIG e com as exigências do sistema |
| Dimensões | Diâmetro externo, espessura da parede e tolerâncias das peças |
| Geometria da junta | Tipo de conexão, alinhamento, posição e acesso para o equipamento orbital |
| Repetibilidade | Quantidade de juntas e necessidade de manter um padrão de execução entre diferentes pontos |
| Acabamento | Requisitos de higiene, limpeza, aparência do cordão e condição da superfície interna |
| Estanqueidade | Necessidade de manter a junta íntegra para o serviço previsto e para os testes definidos no projeto |
| Proteção gasosa | Gás de proteção, necessidade de purga interna e condições para evitar contaminação da região soldada |
| Inspeção | Critérios visuais, dimensionais, testes e documentação exigidos pelo contratante ou pela especificação técnica |
| Condições de campo | Espaço disponível, acesso, segurança, montagem, manutenção e limitações do local de execução |
Soldagem de tubos OD: critérios técnicos e aplicações
Em termos práticos, a soldagem orbital tende a ser avaliada quando a junta é circunferencial, o conjunto permite o uso do equipamento e há interesse em controlar de modo consistente o movimento e os parâmetros do processo.
A decisão final deve ser tomada após a análise do projeto, dos materiais e das normas aplicáveis.
Sobre tubos OD e soldagem convencional
OD significa Outside Diameter, ou diâmetro externo.
A especificação indica que a referência dimensional do tubo está relacionada à medida externa da peça.
Qual é a diferença entre Solda OD e soldagem convencional?
Solda OD descreve a aplicação em tubos especificados pelo diâmetro externo, geralmente com foco em tubos e conexões de aço inoxidável.
Quando realizada por TIG orbital, a união circunferencial é conduzida por um equipamento que controla o movimento ao redor da junta.
Já a soldagem TIG convencional costuma depender do deslocamento manual do soldador.
Nenhum método substitui automaticamente todos os outros, a escolha depende do projeto, da geometria, da acessibilidade, dos requisitos de acabamento e dos critérios de inspeção.
Para definir o processo mais adequado, é recomendável encaminhar as informações técnicas da tubulação a uma empresa especializada.
A Jota Soldas avalia soluções de Solda OD conforme as características de cada projeto industrial, com atendimento personalizado e execução orientada à precisão e à estanqueidade.
Como funciona a soldagem orbital TIG em tubos de aço inoxidável?
A Soldagem de tubos OD por TIG orbital é um processo destinado à união circunferencial de tubos e conexões, normalmente em aço inoxidável, com movimento controlado ao redor da junta.
Na prática, a qualidade do resultado depende da preparação, do alinhamento, da escolha dos parâmetros, da proteção gasosa e da inspeção definida para o projeto.
A Jota Soldas informa executar soldas circunferenciais com controle de velocidade e corrente e aplicar proteção gasosa adequada, incluindo purga interna quando exigida pela especificação.
Etapas gerais da soldagem orbital
- Preparação: conferir o material, o diâmetro externo, a espessura, o tipo de conexão e as condições das extremidades. As superfícies devem estar limpas e livres de contaminantes que possam interferir no arco elétrico ou na proteção da junta.
- Alinhamento e montagem: posicionar tubo e conexão de forma compatível com o projeto, mantendo a concentricidade e a abertura de junta previstas. Desalinhamentos podem afetar a geometria do cordão e a continuidade da penetração.
- Ajuste do equipamento: selecionar o programa ou os parâmetros aplicáveis ao conjunto, considerando material, dimensões, espessura, gás de proteção, corrente e velocidade de deslocamento. A configuração deve ser validada conforme o procedimento e os requisitos técnicos do projeto.
- Execução circunferencial: o cabeçote orbital conduz o arco ao redor do tubo, mantendo uma trajetória controlada. O processo TIG utiliza eletrodo de tungstênio e gás de proteção para preservar a região do arco e da poça de fusão contra a atmosfera.
- Controle durante a soldagem: acompanhar a estabilidade do arco, a formação do cordão, a dissipação de calor e a eventual necessidade de ajustes previstos no procedimento. O controle deve evitar variações que prejudiquem uniformidade, penetração ou estanqueidade.
- Inspeção: avaliar visualmente a junta e aplicar os métodos de verificação definidos para o serviço. Podem ser considerados aspectos como continuidade, acabamento, alinhamento, limpeza, ausência de descontinuidades aparentes e atendimento às especificações aplicáveis.
Como velocidade e corrente influenciam o resultado?
A corrente interfere na energia disponibilizada ao arco elétrico e, consequentemente, na fusão do material.
A velocidade determina por quanto tempo o arco permanece sobre cada região da circunferência.
Essas variáveis devem ser analisadas em conjunto, pois alterações isoladas podem modificar a penetração, a largura do cordão, o aporte térmico e a aparência da junta.
Em uma soldagem orbital, a posição do cabeçote muda continuamente ao redor do tubo.
Por isso, o procedimento pode exigir controle consistente ao longo do percurso e consideração dos efeitos térmicos acumulados.
Corrente ou velocidade inadequadas podem contribuir para falta de fusão, excesso de penetração, deformações, variações no acabamento ou perda de estanqueidade.
Os parâmetros corretos não devem ser definidos apenas pelo diâmetro nominal, material, espessura, preparação da junta, posição e requisitos do processo também precisam ser avaliados.
Proteção gasosa e purga interna
O gás de proteção envolve a região do arco e reduz o contato da poça de fusão com o ar atmosférico.
A escolha e o controle da proteção devem seguir o procedimento aplicável ao material e ao projeto, considerando vazão, estabilidade e condições de montagem.
A purga interna consiste na substituição ou redução controlada do ar no interior do tubo por um gás apropriado antes e durante a soldagem, quando essa medida é exigida.
Em tubos de aço inoxidável, ela pode ser considerada para proteger a raiz da junta contra oxidação excessiva e preservar características internas relevantes para a limpeza, a higiene e a integridade da tubulação.
A necessidade, o gás utilizado, o tempo de purga e os critérios de controle devem ser definidos conforme o projeto, o procedimento de soldagem e as normas aplicáveis.
Atenção, a purga interna não deve ser tratada como requisito universal para toda junta.
Sua aplicação depende do material, da geometria, do acesso, do nível de acabamento interno e das exigências sanitárias ou operacionais do sistema.
TIG convencional e TIG orbital: comparação conceitual
A soldagem TIG convencional permite que o soldador conduza manualmente o arco e controle o movimento ao redor da junta.
Já a TIG orbital utiliza equipamento que automatiza ou padroniza o deslocamento circunferencial do cabeçote, mantendo o processo dentro dos parâmetros definidos.
A soldagem orbital pode ser adequada quando o projeto valoriza repetibilidade, uniformidade e registro controlado das condições de execução.
A TIG convencional pode ser mais apropriada em geometrias, acessos, reparos ou condições que não favoreçam o uso do cabeçote orbital.
Portanto, a escolha não representa superioridade universal de um método, deve considerar o escopo, a acessibilidade, a configuração da junta, os requisitos de qualidade e o procedimento aprovado.
Variáveis que influenciam a uniformidade e a estanqueidade
- Material e especificação do aço inoxidável.
- Diâmetro externo, espessura e tolerâncias dimensionais.
- Tipo de tubo, conexão e preparação das extremidades.
- Concentricidade, abertura de junta e alinhamento.
- Corrente, velocidade orbital e aporte térmico.
- Tipo, vazão e estabilidade do gás de proteção.
- Necessidade e controle da purga interna.
- Limpeza das superfícies e prevenção de contaminação.
- Posicionamento do cabeçote e acesso à junta.
- Continuidade, geometria e acabamento do cordão.
- Critérios de inspeção visual e testes definidos no projeto.
- Requisitos de higiene, limpeza interna e estanqueidade da tubulação.
Critérios técnicos para especificação
Antes de solicitar ou contratar o serviço, reúna as informações disponíveis:
- Material: especificação do aço inoxidável e eventual condição de fornecimento.
- Dimensões: diâmetro externo, espessura, comprimento e tolerâncias relevantes.
- Conexões: tipo, geometria, padrão de encaixe e preparação da junta.
- Processo: indicação de TIG orbital, necessidade de material de adição e requisitos de proteção gasosa.
- Purga: confirmação sobre a necessidade de purga interna, critérios de execução e controle.
- Aplicação: finalidade da linha, setor industrial e exigências de higiene ou limpeza.
- Acabamento: expectativa para a superfície externa e para a raiz interna do cordão.
- Inspeção: critérios de aceitação, inspeções previstas e registros necessários.
- Documentação: desenhos, isométricos, especificações, procedimentos, normas aplicáveis e requisitos de segurança.
- Condições de campo: posição da solda, acessibilidade, montagem, manutenção ou fabricação em ambiente controlado.
Por que a purga interna pode ser considerada em tubulações de aço inoxidável?
A purga interna pode ser considerada para proteger a raiz da solda contra a ação do oxigênio durante a formação do cordão.
Essa proteção ajuda a reduzir a oxidação interna e pode ser relevante quando a tubulação exige limpeza, acabamento e controle de contaminação compatíveis com aplicações sanitárias ou processos industriais sensíveis.
A decisão deve ser baseada na especificação do projeto, no material, na geometria da junta e nas normas aplicáveis, e não em uma regra única para todos os serviços.
Benefícios, aplicações e controle de qualidade da solda OD
A Soldagem de tubos OD em aço inoxidável combina a geometria padronizada dos tubos com um processo capaz de controlar a execução circunferencial da junta.
Quando aplicada conforme o projeto, a soldagem orbital TIG pode contribuir para a repetibilidade, o acabamento uniforme e a estanqueidade de tubulações sanitárias e industriais.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial e oferece Solda OD em âmbito nacional, com soluções definidas de acordo com as necessidades de cada projeto.
Principais benefícios técnicos
- Repetibilidade: a soldagem orbital permite manter uma sequência controlada ao redor da junta, reduzindo variações associadas à execução manual quando as condições do projeto são adequadas.
- Acabamento uniforme: o controle do movimento e dos parâmetros pode favorecer cordões mais consistentes, aspecto relevante em tubulações de aço inoxidável com exigências sanitárias.
- Padronização: a definição prévia de procedimento, preparação e parâmetros facilita a comparação entre juntas e a verificação da conformidade com as especificações.
- Menor necessidade de retrabalho: a combinação entre alinhamento, proteção gasosa e controle de corrente e velocidade pode reduzir desvios de execução, desde que o conjunto de requisitos seja corretamente definido.
- Estanqueidade da junta: a continuidade do cordão e a adequada proteção da região soldada são fatores importantes para reduzir o risco de descontinuidades que comprometam a contenção do fluido.
Esses benefícios não são automáticos nem independem do contexto.
Material, dimensões, espessura, preparação das extremidades, ajuste do equipamento, habilidade da equipe e requisitos de inspeção influenciam diretamente o resultado.
Relação entre acabamento, higiene e contaminação
Em linhas alimentícias, farmacêuticas, químicas e cosméticas, o acabamento interno da tubulação pode ter importância operacional porque irregularidades, oxidação, resíduos ou descontinuidades podem dificultar a limpeza e favorecer a retenção de contaminantes.
Por isso, a qualidade da solda deve ser analisada em conjunto com o projeto da linha, o fluido conduzido, o procedimento de limpeza e os critérios sanitários aplicáveis.
A proteção gasosa adequada, incluindo purga interna quando exigida pelo projeto, ajuda a preservar a região interna do aço inoxidável durante a soldagem.
Esse cuidado deve ser especificado e verificado tecnicamente, pois a necessidade de purga depende da configuração da junta, do material, do nível de acabamento e dos requisitos do processo.
O objetivo é reduzir a exposição indevida da raiz e apoiar a obtenção de uma junta compatível com as condições de higiene e estanqueidade previstas.
Aplicações por setor
- Indústria alimentícia: linhas de processo, transferência e utilidades em que limpeza, acabamento e integridade da tubulação fazem parte dos requisitos do sistema.
- Indústria farmacêutica: tubulações sanitárias que demandam controle rigoroso da execução, da limpeza e da documentação definida para o projeto.
- Indústria química: linhas de processo em aço inoxidável nas quais a compatibilidade do material, a contenção e a resistência da junta precisam ser avaliadas conforme o serviço.
- Indústria cosmética: sistemas que podem exigir acabamento consistente, facilidade de higienização e controle de contaminação conforme o produto e o processo.
A indicação da soldagem orbital não deve ser decidida apenas pelo setor de atuação.
A geometria das conexões, o acesso, a posição de soldagem, o diâmetro externo, a espessura e os requisitos de montagem ou manutenção também precisam ser analisados.
Critérios de qualidade da solda OD
A avaliação deve considerar os requisitos definidos no projeto e nas normas aplicáveis.
Entre os principais pontos estão:
- Alinhamento: tubos e conexões devem estar posicionados de modo compatível com a junta especificada, evitando desalinhamentos que afetem a execução e a passagem interna.
- Preparação da junta: limpeza, corte, ajuste e condição das extremidades devem ser verificados antes do início da soldagem.
- Continuidade do cordão: a junta deve ser observada quanto à uniformidade, ausência de interrupções aparentes e compatibilidade com o procedimento definido.
- Proteção gasosa: o gás de proteção e, quando prevista, a purga interna devem seguir as exigências técnicas do projeto.
- Estanqueidade: o método de verificação deve ser definido conforme a função da linha, o fluido e os critérios de aceitação aplicáveis.
- Limpeza: a superfície interna e externa deve ser avaliada de acordo com o nível de acabamento e os procedimentos de limpeza previstos.
- Conformidade: registros, inspeções e evidências devem ser comparados ao escopo, às especificações do cliente e às normas aplicáveis.
O que definir antes da contratação?
Para receber uma avaliação técnica mais consistente, o contratante deve reunir, quando disponíveis:
- material e especificação do aço inoxidável;
- diâmetro externo, espessura e quantidade de juntas;
- desenhos, isométricos ou modelo de montagem;
- tipos de tubos, curvas, conexões e derivações;
- posição, acessibilidade e condições do local de execução;
- requisitos de acabamento interno e externo;
- necessidade de proteção gasosa e purga interna;
- critérios de inspeção, estanqueidade e limpeza;
- normas, procedimentos e requisitos sanitários aplicáveis;
- documentação esperada para a execução e a inspeção;
- condições de segurança, montagem, manutenção ou integração com a linha existente.
A Jota Soldas pode analisar essas informações para compreender o escopo e orientar a solução de Solda OD conforme as necessidades informadas.
A definição do método, dos parâmetros e das verificações deve permanecer vinculada ao projeto e às especificações aplicáveis, sem substituir a avaliação técnica do sistema.
TIG convencional e TIG orbital: comparação conceitual!
| Critério | TIG convencional | TIG orbital |
|---|---|---|
| Condução do processo | O soldador controla manualmente o deslocamento ao redor da junta | O equipamento conduz o movimento circunferencial conforme a configuração definida |
| Repetibilidade | Pode variar com a posição, o acesso e a execução manual | Pode favorecer maior padronização quando o conjunto está corretamente ajustado |
| Flexibilidade | Pode ser conveniente em geometrias, reparos e acessos variados | É indicado quando a junta e o acesso permitem o uso do cabeçote orbital |
| Controle de parâmetros | Depende da técnica manual e dos ajustes utilizados | Permite controlar variáveis como velocidade e corrente durante o ciclo definido |
| Aplicação | Abrange diferentes situações de fabricação, montagem e manutenção | É especialmente considerado para juntas circunferenciais de tubos e conexões compatíveis |
| Critério de escolha | Deve considerar projeto, acesso, material, procedimento e habilidade disponível | Deve considerar os mesmos fatores, além da compatibilidade da junta com o equipamento orbital |
Soldagem de tubos OD: critérios técnicos e aplicações
A soldagem orbital não substitui universalmente os demais métodos ou formas de execução.
A escolha correta depende do projeto, da geometria, dos requisitos de qualidade, das condições de campo e das normas aplicáveis.
Quais fatores verificar antes de contratar um serviço de soldagem OD?
Confirme o tipo de aço inoxidável, o diâmetro externo, a espessura e a compatibilidade entre tubos e conexões.
A expressão OD se refere ao diâmetro externo, portanto essa dimensão deve estar clara na documentação.
A empresa consegue avaliar o projeto antes de executar?!
Esse é um ponto importante.
O fornecedor deve compreender desenhos, acessos, posições, quantidade de juntas, requisitos de acabamento, necessidade de purga e critérios de inspeção antes de definir o escopo.
Como será verificada a qualidade?
Solicite que sejam definidos previamente os critérios de alinhamento, continuidade do cordão, limpeza, estanqueidade, proteção gasosa, inspeção e documentação, sempre de acordo com o projeto e as normas aplicáveis.
A soldagem orbital é obrigatória para toda tubulação sanitária?!
Não. Ela pode ser adequada em determinadas juntas de tubos e conexões de aço inoxidável, mas a decisão depende das características do sistema e dos requisitos técnicos do cliente.
A consulta deve considerar o projeto completo, e não apenas o setor de aplicação.
Como escolher uma empresa especializada em soldagem de tubos OD?
Escolher uma empresa para executar Soldagem de tubos OD exige mais do que confirmar a disponibilidade do processo TIG orbital.
A decisão deve considerar a experiência técnica do fornecedor, sua capacidade de interpretar o projeto, os requisitos do setor industrial e os critérios definidos para preparação, execução, inspeção e segurança.
Avalie a experiência técnica e a compreensão do projeto
Priorize empresas capazes de analisar a aplicação antes de indicar um método de execução.
Em tubulações de aço inoxidável, fatores como diâmetro externo do tubo OD, espessura, tipo de conexão, posição da junta, acesso ao local e exigências de acabamento podem influenciar a preparação e a soldagem.
Também é importante verificar se o fornecedor consegue:
- Interpretar desenhos, isométricos, memoriais descritivos e especificações do projeto;
- Identificar requisitos relacionados à tubulação sanitária e ao nível de acabamento;
- Avaliar a compatibilidade entre material, conexão e processo de soldagem;
- Explicar como serão tratados alinhamento, proteção gasosa, purga interna e inspeção;
- Adaptar a execução às condições de fabricação, montagem ou manutenção industrial;
- Considerar os requisitos de segurança aplicáveis ao ambiente de trabalho.
A experiência relevante não se resume ao tempo de mercado.
Ela também envolve a capacidade de transformar informações do projeto em um escopo claro e tecnicamente coerente.
Envie um briefing técnico completo
Antes de solicitar uma proposta ou iniciar a contratação, reúna as informações que permitem avaliar corretamente a Soldagem de tubos OD.
Quanto mais completo for o briefing, menor tende a ser a necessidade de interpretações durante o planejamento do serviço.
Inclua, sempre que disponível:
- Material do tubo e das conexões;
- Diâmetro externo e espessura da parede;
- Tipo de conexão e configuração da junta;
- Posição da soldagem e condições de acesso;
- Quantidade e localização das juntas;
- Necessidade de soldagem orbital TIG;
- Requisitos de proteção gasosa e eventual uso de purga interna;
- Nível de acabamento esperado na parte externa e interna;
- Requisitos de higiene, limpeza e estanqueidade;
- Desenhos, normas, procedimentos ou especificações fornecidos pelo responsável técnico;
- Necessidade de fabricação, montagem, manutenção ou integração com uma linha existente.
Se alguma informação ainda não estiver definida, registre essa pendência em vez de presumir um requisito.
A definição final deve considerar o projeto, o material e as normas aplicáveis.
Solicite escopo, método de execução e critérios de inspeção
Uma contratação tecnicamente segura deve deixar claro o que será executado e como a qualidade será verificada.
Solicite ao fornecedor uma descrição do escopo, contemplando preparação, alinhamento, soldagem circunferencial, proteção gasosa, limpeza e inspeção.
Pergunte também:
- Qual método de soldagem será considerado para a junta especificada;
- Como serão controlados os parâmetros relevantes, como corrente e velocidade;
- Como será feita a preparação e o alinhamento dos tubos e conexões;
- Se a purga interna é necessária conforme o projeto e como será realizada quando aplicável;
- Quais critérios serão usados para avaliar continuidade, uniformidade, acabamento e estanqueidade;
- Quais registros ou documentos deverão acompanhar a execução;
- Quais medidas de segurança serão adotadas para o trabalho;
- Quais requisitos dependem de aprovação do projetista, inspetor ou responsável técnico.
A documentação adequada não substitui a inspeção, mas ajuda a alinhar responsabilidades, critérios de aceitação e limites do serviço.
Em projetos sanitários ou processos industriais sensíveis, a limpeza e a proteção da junta devem ser tratadas desde o planejamento.
Conheça a atuação da Jota Soldas
A Jota Soldas atua desde 2019 nos segmentos de soldagem, fabricação e montagem industrial.
A empresa foi fundada por um profissional com mais de uma década de experiência prática no ramo e conta com corpo técnico especializado para desenvolver soluções conforme as necessidades de cada projeto.
No serviço de Solda OD, a Jota Soldas trabalha com a união de tubos e conexões de aço inoxidável por soldagem orbital, com controle de velocidade e corrente nas soldas circunferenciais.
A aplicação de proteção gasosa adequada, incluindo purga interna quando exigida pelo projeto, é considerada de acordo com as especificações recebidas.
A atuação da empresa também se relaciona a projetos de fabricação, montagem e manutenção industrial.
Por isso, a análise do escopo pode ser importante quando a solda integra uma intervenção maior em uma tubulação, equipamento ou instalação.
Considere diferenciais que possam ser verificados
Ao comparar fornecedores, procure sinais concretos de adequação ao serviço, e não apenas descrições genéricas.
Entre os pontos a observar estão:
- Atendimento capaz de compreender as particularidades do projeto;
- Mão de obra qualificada para a aplicação solicitada;
- Foco na precisão durante a preparação e a execução;
- Atenção à estanqueidade e ao acabamento da junta;
- Capacidade de desenvolver soluções sob medida;
- Integração com demandas de fabricação, montagem ou manutenção;
- Comunicação clara sobre escopo, requisitos e critérios de inspeção;
- Disponibilidade para atender projetos industriais em âmbito nacional.
Esses critérios devem ser confrontados com os documentos e as necessidades reais da instalação.
A personalização é especialmente relevante quando existem restrições de espaço, exigências sanitárias, conexões específicas ou necessidade de compatibilização com uma tubulação existente.
Encaminhe as especificações para uma avaliação consultiva
O próximo passo é reunir as informações técnicas disponíveis e encaminhá-las à Jota Soldas para análise do projeto.
Informe o material, o diâmetro externo, a espessura, o tipo de conexão, a posição das juntas, o nível de acabamento e os requisitos de purga ou estanqueidade.
Com esse conjunto de dados, a empresa poderá avaliar o escopo de forma mais precisa e orientar a solução de soldagem, fabricação, montagem ou manutenção compatível com as especificações apresentadas.
Preços, prazos, resultados e demais condições comerciais devem ser confirmados diretamente conforme cada projeto.
Para ampliar a avaliação da capacidade necessária, também pode ser útil consultar conteúdos relacionados a fabricação de estruturas metálicas, skids para bombas, montagem industrial e manutenção industrial.
A soldagem orbital OD substitui todos os outros métodos de soldagem?
Não. A soldagem orbital OD é uma alternativa especializada para determinadas juntas de tubos e conexões, especialmente quando o projeto valoriza repetibilidade, controle do cordão, acabamento e estanqueidade.
Ela não substitui automaticamente todos os outros métodos.
A escolha depende do material, do diâmetro externo, da espessura, do tipo de junta, da posição, do acesso, do volume de produção, dos requisitos sanitários e dos critérios de inspeção.
Em algumas situações, outro processo pode ser tecnicamente mais adequado.
Por isso, a definição deve ser feita a partir das especificações do projeto e da avaliação de uma empresa especializada.
A Jota Soldas pode ser consultada para analisar as características da aplicação e orientar o escopo de Soldagem de tubos OD conforme as necessidades informadas.
Para saber mais sobre Soldagem de tubos OD
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

