Galeria
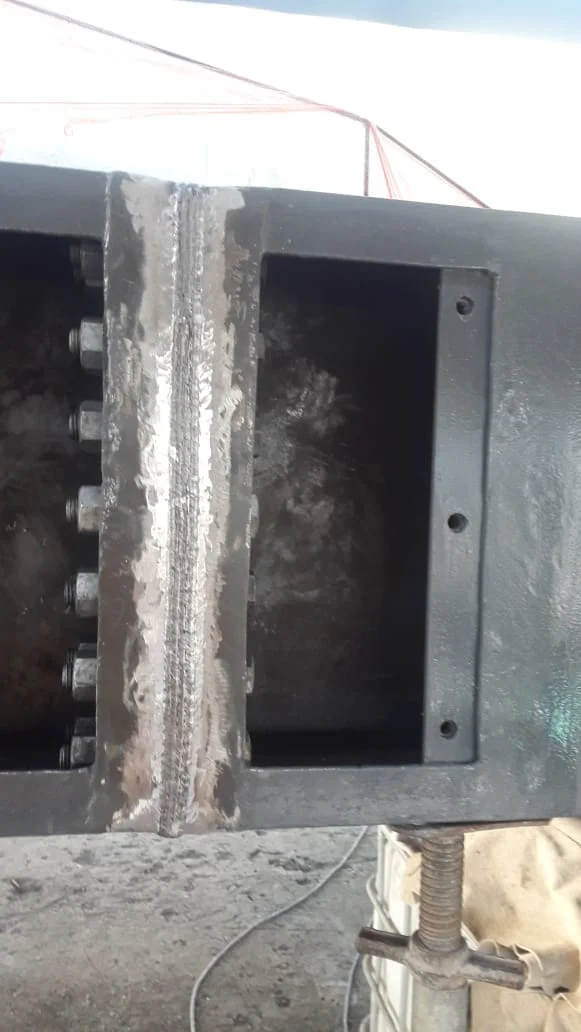
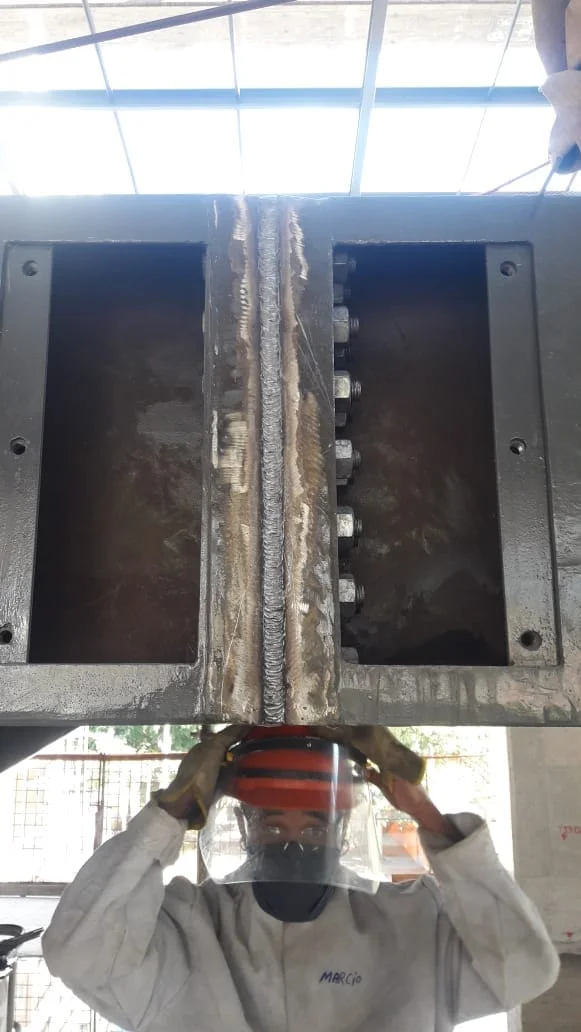
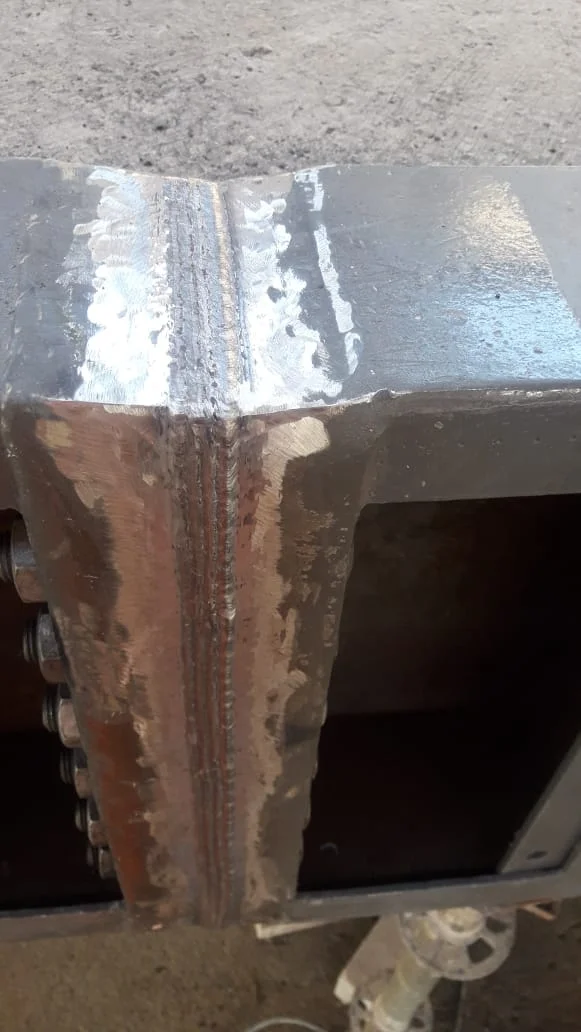
Clique nas imagens para ampliar
Soldagem de tubos com eletrodo revestido: processo, eletrodos, execução e controle de qualidade
A soldagem de tubos com eletrodo revestido é um processo manual de união ou reparo de tubulações metálicas conhecido tecnicamente como SMAW e também como solda manual ou solda com eletrodo.
Nele, um arco elétrico é estabelecido entre o eletrodo consumível e o metal de base.
O calor gerado funde as regiões da junta e o revestimento do eletrodo contribui para a proteção da poça de fusão e para a formação da escória, que deve ser removida após a solidificação.
Esse método pode ser aplicado em:
- tubos e tubulações metálicas;
- estruturas e componentes industriais;
- suportes e bases;
- uniões, reforços e recuperações de peças;
- reparos realizados em locais de acesso restrito.
Uma das principais características do eletrodo revestido é a portabilidade do equipamento.
Como o processo não depende de um sistema contínuo de alimentação de arame nem, em sua configuração usual, de cilindro de gás de proteção, pode ser considerado em atividades de manutenção e montagem realizadas em diferentes ambientes.
A técnica também permite a execução em posições variadas, desde que o soldador, o consumível e o procedimento sejam adequados à posição da junta.
Em aplicações industriais, os materiais citados com maior frequência nesse contexto incluem o aço carbono e alguns aços de baixa liga.
A escolha do eletrodo, porém, não deve ser feita apenas pelo tipo aparente do tubo, é necessário verificar o material de base, a espessura, a geometria da junta, a posição de soldagem e os requisitos mecânicos e de inspeção definidos para o projeto.
A soldagem com eletrodo revestido não deve ser tratada como uma solução universal.
Preparação da junta, compatibilidade do consumível, controle da execução e critérios de aceitação dependem da especificação técnica aplicável.
Em serviços industriais, uma avaliação prévia ajuda a definir se o processo atende à necessidade da tubulação ou se outro método deve ser considerado.
A Jota Soldas atua com soldagem, fabricação e montagem industrial desde 2019, oferecendo atendimento personalizado para demandas de soldagem e manutenção.
Para avaliar a aplicação do eletrodo revestido em tubos ou componentes específicos, consulte a empresa e apresente as informações disponíveis sobre o projeto.
Preparação da junta e condições antes da soldagem
A qualidade da soldagem de tubos com eletrodo revestido começa antes da abertura do arco elétrico.
Uma preparação inadequada pode comprometer o alinhamento, a penetração, a resistência da junta e a possibilidade de inspeção posterior.
Por isso, cada etapa deve ser definida de acordo com o material, a geometria da junta, a posição de soldagem e os requisitos do projeto.
Inspeção inicial e identificação do material!
Antes do preparo, é importante realizar uma inspeção visual do tubo e da região a ser soldada.
Devem ser observados amassamentos, trincas aparentes, corrosão, ovalização, desalinhamento e danos nas extremidades.
Também é necessário confirmar, sempre que houver documentação disponível, o material de base, a espessura e as condições previstas para a união.
Aços carbono e alguns aços de baixa liga podem exigir consumíveis e procedimentos diferentes, portanto a identificação não deve ser presumida apenas pela aparência.
Limpeza e preparação da superfície!
A área da junta precisa estar livre de óxidos soltos, tinta, óleo, graxa, umidade e outros contaminantes que possam interferir na estabilidade do arco e na fusão do metal.
A limpeza deve seguir o procedimento aplicável ao serviço, incluindo a remoção de resíduos entre as etapas de preparação.
Quando a junta estiver exposta a umidade ou contaminantes recorrentes, a causa também deve ser controlada antes da execução.
Geometria, alinhamento e ponteamento!
A abertura de raiz, o chanfro, o desalinhamento permitido e o ajuste entre as peças devem ser definidos tecnicamente, considerando espessura, posição e procedimento de soldagem.
O ponteamento deve manter a geometria da junta sem criar pontos frágeis ou dificultar a execução do passe de raiz.
Antes de soldar, convém verificar se o tubo permanece alinhado e se não há movimentação causada por montagem inadequada.
Também devem ser avaliados o acesso à junta, a posição de soldagem e as interferências no local.
Espaços restritos podem exigir uma sequência de trabalho diferente, mas não justificam improvisos que aumentem o risco ao soldador ou prejudiquem a qualidade da união.
A área deve estar preparada para controlar calor, faíscas, fumos e possíveis riscos de incêndio, conforme a análise de risco e as exigências do trabalho a quente.
Consumível e procedimento!
A seleção do eletrodo deve considerar a compatibilidade com o material de base, a geometria da junta, a posição de soldagem e os requisitos mecânicos definidos para o serviço.
Corrente, polaridade e demais parâmetros devem seguir a orientação técnica do consumível e do procedimento aplicável.
O armazenamento e a conservação dos eletrodos também precisam respeitar as recomendações técnicas, especialmente quando houver controle de umidade.
Quando exigido pela natureza do serviço ou pelo contratante, a execução deve seguir um procedimento qualificado e ser realizada por profissional cuja qualificação seja compatível com a atividade.
O erro mais comum é iniciar a solda sem confirmar material, limpeza, abertura de raiz, alinhamento, acesso e parâmetros.
Uma verificação simples antes do arco pode evitar retrabalho e não conformidades.
Para uma avaliação técnica personalizada da junta, a Jota Soldas pode ser consultada sobre a adequação da preparação às necessidades do projeto, com atendimento nacional e soluções ajustadas ao contexto de soldagem, fabricação e montagem industrial.
Como escolher o eletrodo revestido para tubos?
A escolha do eletrodo revestido deve começar pela compatibilidade entre o consumível, o metal de base e os requisitos da junta.
Em tubos, essa decisão também considera espessura, posição de soldagem, tipo de corrente, polaridade, acesso ao local e procedimento definido para o serviço.
Portanto, a classificação do eletrodo orienta a seleção, mas não substitui a análise técnica do projeto.
Classificação do eletrodo e aplicação prática!
A classificação informa características relevantes do consumível, como resistência mecânica do depósito, posição de soldagem aplicável e tipo de corrente ou polaridade recomendado.
Entretanto, dois eletrodos destinados ao aço carbono podem apresentar comportamentos diferentes quanto à penetração, estabilidade do arco, remoção de escória e acabamento.
Na prática, a escolha deve relacionar a classificação indicada na embalagem e na ficha técnica com as condições reais da junta.
O eletrodo não deve ser selecionado apenas pelo diâmetro ou por uma preferência habitual do soldador.
É necessário verificar se ele atende ao material, à geometria, à posição e aos requisitos mecânicos especificados.
Compatibilidade com o material e a junta!
O primeiro passo é confirmar a identificação do tubo, considerando o metal de base e, quando aplicável, sua especificação, espessura e condição de uso.
Para aço carbono, existem consumíveis de uso educacionalmente conhecido, como os classificados nas famílias E6010, E6011, E6013 e E7018.
Esses exemplos não representam uma indicação única, a adequação depende do procedimento, da junta, da posição, da fonte de soldagem e dos requisitos do contratante.
A compatibilidade também envolve o desempenho esperado da junta.
Uma tubulação submetida a esforços, pressão, vibração, temperatura ou condições corrosivas pode exigir requisitos específicos de resistência, tenacidade, hidrogênio difusível e controle de umidade.
Quando essas exigências existirem, a seleção deve seguir o procedimento aplicável e a documentação técnica do projeto.
Influência da posição e da espessura!
A posição de soldagem interfere na fluidez da poça, no controle do arco e na capacidade de evitar escorrimentos.
Uma junta em posição plana pode permitir uma técnica diferente daquela usada nas posições horizontal, vertical ou sobrecabeça.
Por isso, o eletrodo precisa ser aprovado para a posição prevista, e o soldador deve ajustar seu método de trabalho às condições do tubo.
A espessura também influencia o diâmetro do eletrodo, a energia empregada e a sequência de passes.
Um consumível excessivamente grande pode dificultar o controle em materiais mais finos, enquanto um diâmetro menor pode exigir mais passes em uma junta espessa.
A abertura de raiz, o chanfro e o acesso disponível devem ser avaliados em conjunto, sem separar a escolha do eletrodo da preparação da junta.
Corrente e polaridade!
A corrente e a polaridade devem seguir a indicação do fabricante do consumível e os parâmetros definidos para a junta.
A regulagem inadequada pode favorecer falta de fusão, excesso de respingos, mordeduras, instabilidade do arco ou aporte térmico incompatível com o material.
Antes da execução, é recomendável confirmar se a fonte oferece o tipo de corrente requerido, se os cabos estão corretamente conectados e se a faixa de amperagem é coerente com o diâmetro do eletrodo e a posição de soldagem.
Qualquer ajuste deve ser validado pela condição real da junta e pelo procedimento aplicável, não apenas por uma configuração genérica.
Armazenamento, secagem e conservação!
A umidade absorvida pelo revestimento pode prejudicar o desempenho do eletrodo e aumentar o risco de descontinuidades.
Os consumíveis devem permanecer identificados, protegidos de umidade, contaminação e danos na embalagem, sempre conforme as orientações do fabricante e os requisitos do procedimento.
Alguns tipos de eletrodo podem exigir condições específicas de secagem, manutenção em estufa ou controle do tempo de exposição depois da abertura da embalagem.
Essas condições não devem ser presumidas, é necessário consultar a documentação do produto e registrar o tratamento aplicado quando o serviço exigir rastreabilidade.
Eletrodos com revestimento danificado ou sinais de contaminação devem ser avaliados antes do uso.
Critérios técnicos antes da execução!
- Confirmar o material de base, a espessura e a especificação do tubo.
- Verificar a classificação do eletrodo e sua compatibilidade com a junta.
- Conferir a posição de soldagem prevista e a faixa de diâmetro aplicável.
- Validar corrente, polaridade e faixa de amperagem na documentação técnica.
- Avaliar se o consumível atende aos requisitos mecânicos e ao procedimento do projeto.
- Confirmar as condições de armazenamento, secagem e conservação.
- Inspecionar a integridade do revestimento e a identificação do lote, quando exigida.
- Alinhar a seleção com o desenho, a especificação do cliente ou o responsável técnico.
A seleção correta reduz incertezas, mas não elimina a necessidade de preparação adequada, técnica consistente e inspeção da junta.
Para um serviço de soldagem de tubos com eletrodo revestido, a Jota Soldas pode avaliar as condições informadas pelo cliente e orientar uma solução personalizada de acordo com o material, o acesso e os requisitos técnicos do projeto.
Execução da solda em diferentes posições
A execução da soldagem manual em tubos deve seguir uma sequência planejada, definida pelo desenho, pelo procedimento aplicável e pelos requisitos do contratante.
Em termos gerais, o trabalho começa com a verificação do alinhamento e o ponteamento da junta, prossegue para o passe de raiz e os passes de enchimento, e termina com o acabamento e a inspeção da solda.
A quantidade de passes e a técnica variam conforme material, espessura, geometria, posição e especificação do projeto.
Durante o ponteamento, é importante manter a abertura e o alinhamento previstos, evitando que a junta se mova com o aquecimento.
No passe de raiz, o soldador precisa controlar o comprimento do arco, a velocidade de deslocamento e a quantidade de metal depositado para favorecer a fusão adequada.
Nos passes seguintes, a deposição deve preencher a junta de maneira uniforme, sem deixar regiões inacessíveis ou excesso de material que dificulte o acabamento.
O comprimento do arco deve permanecer compatível com o eletrodo e com a posição de soldagem.
Um arco excessivamente longo pode aumentar respingos, instabilidade e incorporação de gases; já um arco muito curto pode provocar contato do eletrodo com a poça, dificultando o deslocamento.
A velocidade também precisa ser constante, deslocamento rápido demais pode resultar em deposição insuficiente, enquanto avanço lento pode elevar o aporte térmico e favorecer deformações ou excesso de reforço.
O ângulo de trabalho e o posicionamento do eletrodo devem ser ajustados à geometria do tubo e à posição da junta.
Na posição plana, o controle da poça tende a ser mais simples, mas ainda exige atenção à uniformidade do cordão.
Na horizontal, o metal fundido pode escorrer para a parte inferior, exigindo coordenação entre ângulo, velocidade e tamanho da poça.
Em posições vertical e sobrecabeça, o controle deve ser ainda mais cuidadoso, com movimentos compatíveis com o procedimento e com a capacidade do soldador.
Após cada passe, a escória deve ser removida completamente com ferramentas apropriadas, seguida de limpeza e avaliação visual.
Resíduos entre camadas podem causar inclusões, dificultar a fusão e esconder descontinuidades.
Antes de iniciar o passe seguinte, devem ser observados o perfil do cordão, a continuidade, a presença de poros aparentes e a necessidade de correção conforme o procedimento aplicável.
Em locais de acesso restrito, a sequência pode exigir mudanças de posicionamento, iluminação, ventilação e organização das ferramentas.
Essa adaptação não deve significar improvisação de condições inseguras nem alteração dos requisitos técnicos sem avaliação responsável.
Quando o acesso impedir a movimentação adequada do eletrodo ou a inspeção da junta, o serviço deve ser reavaliado antes da continuidade.
A execução deve permanecer vinculada ao desenho, ao procedimento de soldagem e às exigências do cliente ou responsável técnico.
Para projetos industriais, a Jota Soldas pode avaliar as características da junta e orientar uma solução personalizada em soldagem, montagem e adequações industriais, conforme as informações técnicas fornecidas para o serviço.
Soldagem de tubos com eletrodo revestido versus MIG/MAG e TIG!
A soldagem de tubos com eletrodo revestido é uma alternativa manual baseada no processo SMAW, também chamado de solda com eletrodo ou solda manual.
A escolha entre esse método, MIG/MAG e TIG depende do material, da espessura, da posição de soldagem, do acesso ao local, das condições ambientais e dos requisitos definidos para a junta.
Portanto, não existe um processo universalmente superior para todos os tubos e situações.
Comparação conceitual entre os processos!
| Processo | Característica principal | Consumível e proteção | Pontos de atenção |
|---|---|---|---|
| Eletrodo revestido, SMAW | Arco elétrico entre o eletrodo consumível e o metal de base | O revestimento do eletrodo contribui para a proteção da poça de fusão e gera escória | Exige troca de eletrodos e remoção da escória entre passes |
| MIG/MAG | Arco elétrico com alimentação contínua do arame | Utiliza arame contínuo e gás de proteção fornecido externamente | O vento pode dispersar o gás e prejudicar a proteção da solda |
| TIG | Arco elétrico com eletrodo de tungstênio não consumível | Utiliza gás de proteção e pode empregar metal de adição separado | Oferece controle preciso, mas normalmente requer maior controle operacional e pode apresentar menor produtividade |
Soldagem de tubos com eletrodo revestido: critérios técnicos e aplicações
O eletrodo revestido costuma ser considerado uma solução de boa mobilidade porque utiliza uma fonte de soldagem, cabos e porta-eletrodo, sem depender de cilindro de gás de proteção durante a execução.
Essa característica pode favorecer atividades de manutenção e montagem em campo, inclusive quando há acesso restrito ou dificuldade para transportar equipamentos maiores.
Em MIG/MAG e TIG, a proteção gasosa externa precisa ser preservada durante a formação da solda.
Correntes de ar, vento e obstáculos no local podem interferir na proteção, exigindo avaliação das condições de trabalho e, quando aplicável, medidas de controle.
Isso não significa que esses processos sejam inadequados para ambientes externos, mas que a montagem, a proteção da área e os parâmetros precisam ser avaliados tecnicamente.
Acabamento, controle e produtividade!
O MIG/MAG utiliza alimentação contínua do arame e pode favorecer maior produtividade em determinadas aplicações, especialmente quando o acesso, a posição e os requisitos do projeto permitem o uso adequado do equipamento.
Já o TIG é conhecido pelo controle do arco e pela possibilidade de produzir acabamento mais preciso, desde que a preparação, a técnica e a proteção sejam compatíveis com a junta.
No eletrodo revestido, a troca periódica do consumível e a remoção da escória acrescentam etapas ao trabalho.
Por outro lado, o processo oferece flexibilidade em diferentes posições e pode ser utilizado na união, no reparo e no reforço de tubulações e componentes metálicos.
O acabamento final depende da preparação da junta, da seleção do eletrodo, do controle do arco, da velocidade de deslocamento e da execução dos passes.
Quando considerar a solda manual em tubos?
A soldagem com eletrodo revestido pode ser considerada em serviços de manutenção e montagem industrial quando a portabilidade, a flexibilidade de posição, o acesso ao tubo e as condições do ambiente são compatíveis com o processo.
Também pode ser avaliada para estruturas, suportes, bases e componentes em aço carbono ou alguns aços de baixa liga, sempre conforme a especificação técnica aplicável.
A decisão deve considerar, entre outros fatores:
- material de base e compatibilidade do consumível;
- espessura e geometria do tubo;
- posição de soldagem e possibilidade de movimentação;
- abertura de raiz, preparação e alinhamento da junta;
- necessidade de acabamento, controle dimensional ou produtividade;
- exposição a vento, umidade, contaminantes e restrições de acesso;
- requisitos de inspeção, documentação e aceitação definidos pelo cliente ou pelo projeto.
Assim, a escolha do método não deve ser feita apenas pela disponibilidade do equipamento.
Em uma avaliação técnica, é necessário verificar o desenho, o procedimento aplicável, as condições reais do local e os requisitos da junta antes de iniciar a execução.
Dúvidas sobre SMAW, MIG/MAG e TIG!
No contexto deste serviço, os termos se referem ao processo de soldagem manual que utiliza eletrodo revestido e arco elétrico.
A nomenclatura pode variar conforme o setor, mas a especificação do projeto deve prevalecer.
MIG e MAG são iguais?!
Ambos utilizam alimentação contínua de arame e proteção gasosa, mas diferem conforme o tipo de gás empregado.
A seleção deve considerar o material, a aplicação e os requisitos técnicos da solda.
O TIG sempre produz uma solda melhor?!
Não necessariamente, O TIG pode oferecer controle e acabamento favoráveis em determinadas aplicações, enquanto o eletrodo revestido ou o MIG/MAG podem ser mais adequados a outras combinações de material, espessura, posição, acesso e produtividade.
A qualidade depende da adequação do processo e da execução conforme os requisitos da junta.
A soldagem de tubos com eletrodo revestido pode ser feita em qualquer posição?
O processo é flexível e pode ser aplicado em diferentes posições, mas cada posição exige técnica, parâmetros, consumível e preparação compatíveis.
A viabilidade deve ser confirmada conforme o procedimento e as condições do serviço.
Para comparar processos e definir uma solução compatível com a necessidade industrial, a Jota Soldas pode ser consultada para uma avaliação personalizada.
A empresa atua em soldagem, fabricação e montagem industrial, com atendimento em nível nacional, conforme as características e os requisitos de cada projeto.
Defeitos comuns e como reduzir falhas na junta
A qualidade de uma junta soldada depende da preparação, da seleção correta do consumível, do controle dos parâmetros e da técnica aplicada.
Mesmo em serviços executados conforme boas práticas, descontinuidades podem ocorrer e devem ser avaliadas de acordo com o material, a geometria da junta, a posição de soldagem e os requisitos do projeto.
Porosidade!
A porosidade consiste na presença de vazios ou pequenas cavidades no metal de solda.
Entre as causas prováveis estão contaminação por óleo, tinta, óxidos ou umidade, além do uso inadequado ou da conservação incorreta do eletrodo revestido.
Para reduzir esse risco, é necessário limpar a região da junta, manter os consumíveis nas condições recomendadas pelo fabricante e verificar se os parâmetros de soldagem são compatíveis com o procedimento aplicável.
Inclusão de escória!
A inclusão de escória ocorre quando resíduos do revestimento do eletrodo ficam retidos entre passes ou no interior da junta.
A remoção insuficiente da escória, o ângulo inadequado do eletrodo, a velocidade de deslocamento irregular e a geometria desfavorável da junta podem contribuir para esse problema.
Cada passe deve ser limpo e examinado antes da deposição do seguinte, sem esconder descontinuidades sob novas camadas de solda.
Falta de fusão e falta de penetração!
A falta de fusão é a ausência de união adequada entre o metal de solda e uma das faces da junta ou entre passes.
Já a falta de penetração ocorre quando o metal depositado não alcança a profundidade necessária na raiz.
Essas condições podem estar relacionadas à abertura de raiz, à preparação das bordas, à energia de soldagem, ao comprimento do arco, à velocidade de avanço ou ao acesso à região.
A correção deve considerar o procedimento definido para o serviço, e não apenas o aumento indiscriminado da corrente.
Trincas e mordeduras!
Trincas são descontinuidades que exigem avaliação técnica antes de qualquer reparo, pois podem estar relacionadas ao material, ao resfriamento, às tensões da junta ou às condições de execução.
As mordeduras, por sua vez, são sulcos formados no metal de base junto à margem do cordão e podem resultar de corrente excessiva, arco longo, velocidade inadequada ou posicionamento incorreto.
A inspeção visual deve verificar o perfil do cordão e indicar quando são necessários ensaios complementares ou reparo conforme o procedimento aplicável.
Deformação e desalinhamento!
O aporte térmico pode provocar contração, empenamento e alteração do alinhamento dos tubos.
Ponteamento adequado, sequência de passes planejada, controle da distribuição de calor e verificação dimensional durante a execução ajudam a reduzir essas ocorrências.
Se o desalinhamento ultrapassar o limite definido no projeto ou no procedimento, a junta não deve ser liberada sem avaliação responsável.
Registro e liberação da junta!
Registrar o material, o consumível, as condições de execução, os parâmetros aplicados, os reparos realizados e os resultados das inspeções contribui para a rastreabilidade do serviço.
Antes de liberar a junta para a etapa seguinte, confirme:
- a limpeza entre passes e a remoção completa da escória;
- a ausência de porosidade, trincas, mordeduras ou descontinuidades aparentes relevantes;
- o perfil, a continuidade e o acabamento do cordão;
- o alinhamento e as dimensões previstos no projeto;
- a realização dos ensaios exigidos pela especificação, quando aplicável;
- o registro de não conformidades e das respectivas correções;
- a aprovação conforme o procedimento e os critérios definidos pelo contratante.
A Jota Soldas atua em soldagem, fabricação e montagem industrial, com atendimento personalizado para necessidades de soldagem e manutenção.
Para avaliar as causas de uma falha ou definir a melhor forma de execução, a empresa pode ser consultada para uma análise técnica adaptada às condições do projeto.
Inspeção controle de qualidade e normas aplicáveis
A inspeção é a etapa que verifica se a junta soldada atende ao desenho, ao procedimento e aos requisitos definidos para a tubulação.
Na soldagem de tubos com eletrodo revestido, o controle começa pela inspeção visual do perfil, do acabamento, da continuidade do cordão e das regiões adjacentes.
Devem ser observados sinais aparentes como mordeduras, porosidade, trincas, falta de fusão, excesso ou insuficiência de reforço, respingos e desalinhamento.
A avaliação precisa considerar os critérios de aceitação aplicáveis ao serviço, e não apenas a aparência da solda.
Quando a criticidade, o material, a espessura, o tipo de fluido ou a especificação do cliente exigirem maior comprovação, podem ser utilizados ensaios não destrutivos.
A escolha entre líquido penetrante, partículas magnéticas, ultrassom, radiografia ou outro método depende da descontinuidade que se pretende investigar, das características da junta, do acesso e da norma contratual.
Esses ensaios não devem ser definidos de forma automática, precisam estar relacionados ao projeto e, quando necessário, ser realizados por pessoal habilitado conforme os requisitos aplicáveis.
Também é importante diferenciar a qualificação do procedimento de soldagem da qualificação do soldador.
O procedimento estabelece como a junta deve ser executada, incluindo material, preparação, consumível, posição, parâmetros e sequência.
Já a qualificação do soldador demonstra sua aptidão para executar determinado conjunto de condições.
Uma qualificação não substitui a outra, e a necessidade de cada registro deve ser confirmada no escopo técnico.
Como referências educacionais, podem ser analisadas a AWS D1.1, a ASME Seção IX, a ISO 9606-1 e normas ABNT aplicáveis.
A referência correta depende do setor, do material, do tipo de tubulação e do contrato; por isso, o responsável técnico ou o cliente deve confirmar a norma de fabricação, inspeção e aceitação antes do início do serviço.
Os requisitos de segurança e as normas regulamentadoras pertinentes também devem ser verificados, especialmente em trabalhos a quente e ambientes industriais.
Para manter a rastreabilidade, recomenda-se registrar a identificação dos consumíveis, condições de armazenamento, parâmetros utilizados, posição de soldagem, inspeções realizadas, ensaios solicitados e eventuais não conformidades.
Se uma junta apresentar descontinuidade, a correção deve seguir um procedimento definido, com nova inspeção antes da liberação.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial, contando com a experiência declarada de seu fundador, com experiência desde 2004 no setor.
Para avaliar uma demanda específica, a empresa pode ser consultada sobre a solução adequada ao projeto e sobre os requisitos de inspeção, documentação e atendimento nacional.
Segurança, manutenção e contratação do serviço!
A segurança na soldagem de tubos com eletrodo revestido começa antes da abertura do arco elétrico.
O serviço deve ser planejado a partir de uma análise de risco que considere o material, a posição de trabalho, as condições do ambiente, a presença de outros profissionais e a possibilidade de contato com instalações, produtos ou equipamentos próximos.
Medidas de segurança durante a soldagem!
O soldador deve utilizar equipamentos de proteção individual compatíveis com a atividade, como máscara de solda com proteção adequada, vestimenta resistente ao calor, luvas, calçados de segurança e proteção auditiva ou respiratória quando a análise de risco indicar.
A proteção coletiva também precisa ser considerada, incluindo isolamento da área, sinalização, controle de acesso e barreiras contra radiação, faíscas e projeções.
Fumos metálicos, calor, radiação do arco, faíscas, choque elétrico e incêndio estão entre os principais riscos do processo.
Por isso, a ventilação deve ser avaliada, materiais combustíveis devem ser afastados ou protegidos e extintores ou outros recursos previstos no procedimento de emergência precisam estar disponíveis conforme as condições do local.
A execução não deve começar quando houver risco não controlado ou quando a equipe não dispuser de condições seguras para realizar o trabalho.
Quando a atividade for classificada como trabalho a quente, podem ser necessárias autorização, liberação da área, inspeção do local e medidas de prevenção definidas pelo contratante ou pelo responsável técnico.
Em ambientes industriais, também é importante verificar interferências com linhas em operação, atmosferas potencialmente perigosas, espaços confinados e equipamentos energizados, aplicando os procedimentos específicos quando forem pertinentes.
Manutenção dos equipamentos e ferramentas!
A fonte de soldagem, os cabos, o porta-eletrodo, os conectores e as ferramentas devem ser avaliados antes do uso.
Cabos com danos, conexões frouxas, isolamento comprometido ou sinais de aquecimento podem aumentar o risco de choque, curto-circuito e falhas durante a execução.
A manutenção preventiva deve seguir as orientações do fabricante e os procedimentos definidos para o serviço.
Também é recomendável manter os equipamentos limpos, secos e protegidos contra impactos e condições ambientais incompatíveis.
O armazenamento dos eletrodos deve respeitar a orientação técnica aplicável ao consumível, especialmente em relação à umidade.
A conservação inadequada pode prejudicar o desempenho do revestimento e favorecer descontinuidades na junta.
O que avaliar antes de contratar?
Antes de solicitar uma execução, a empresa contratante deve reunir informações que permitam avaliar corretamente o escopo, como:
- material e dimensões dos tubos;
- tipo de junta, espessura e condições de acesso;
- posição de soldagem e características do local;
- necessidade de reparo, união, reforço ou adequação;
- condições de operação da tubulação, quando aplicável;
- requisitos de inspeção, rastreabilidade e documentação;
- normas, procedimentos e critérios de aceitação definidos pelo cliente;
- necessidade de mobilização, montagem industrial ou atuação integrada à manutenção.
Esses dados ajudam a selecionar o processo, os consumíveis e os controles adequados, sem tratar o eletrodo revestido como solução universal.
A definição final deve considerar a especificação técnica do projeto, a criticidade da junta e as condições reais de execução.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial.
Seu fundador reúne experiência desde 2004 de experiência no setor, e a empresa informa trabalhar com soluções personalizadas para projetos industriais, incluindo serviços de soldagem, manutenção, fabricação de estruturas metálicas e adequações.
Essa experiência declarada deve ser analisada em conjunto com o escopo, os requisitos técnicos e a documentação solicitada para cada contratação.
Para avaliar uma demanda de soldagem de tubos com eletrodo revestido, consulte a Jota Soldas e apresente as informações do projeto.
A empresa atende em nível nacional e pode analisar a necessidade de uma solução adaptada às condições do serviço, aos requisitos do cliente e ao contexto de montagem ou manutenção industrial.
Para saber mais sobre Soldagem de tubos com eletrodo revestido
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

