Galeria
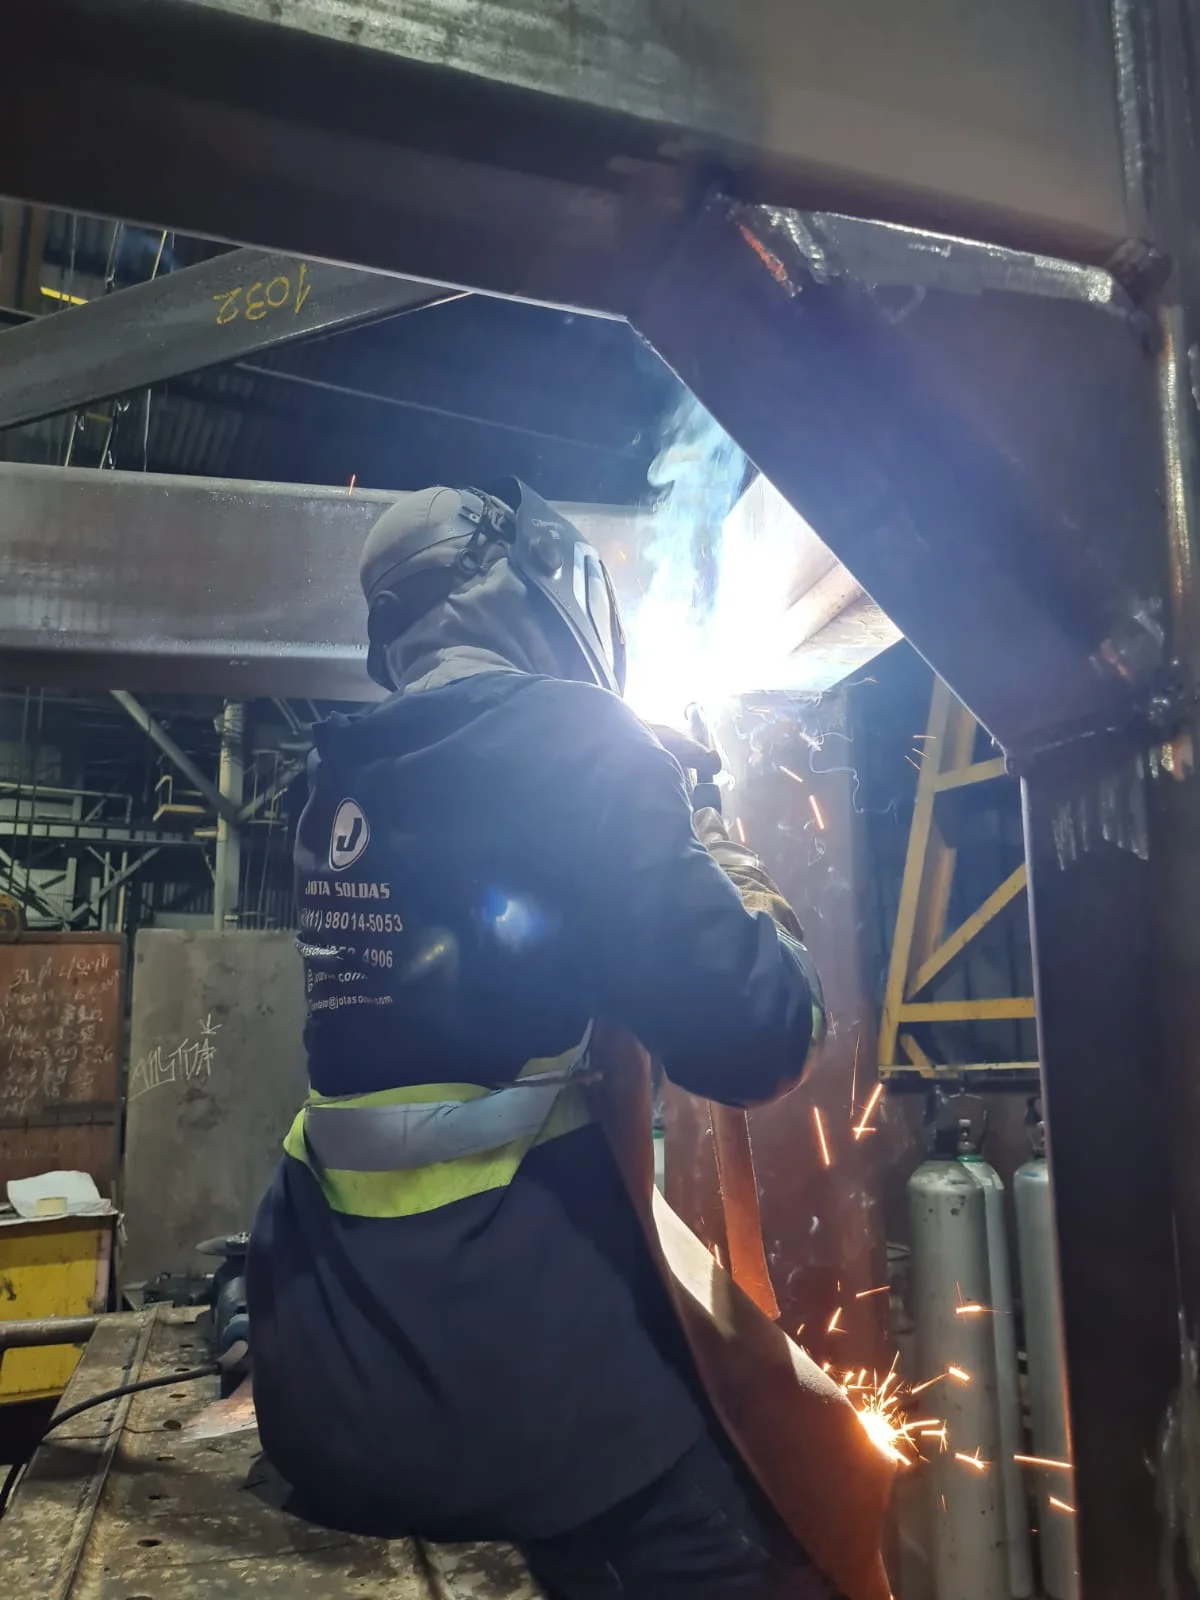
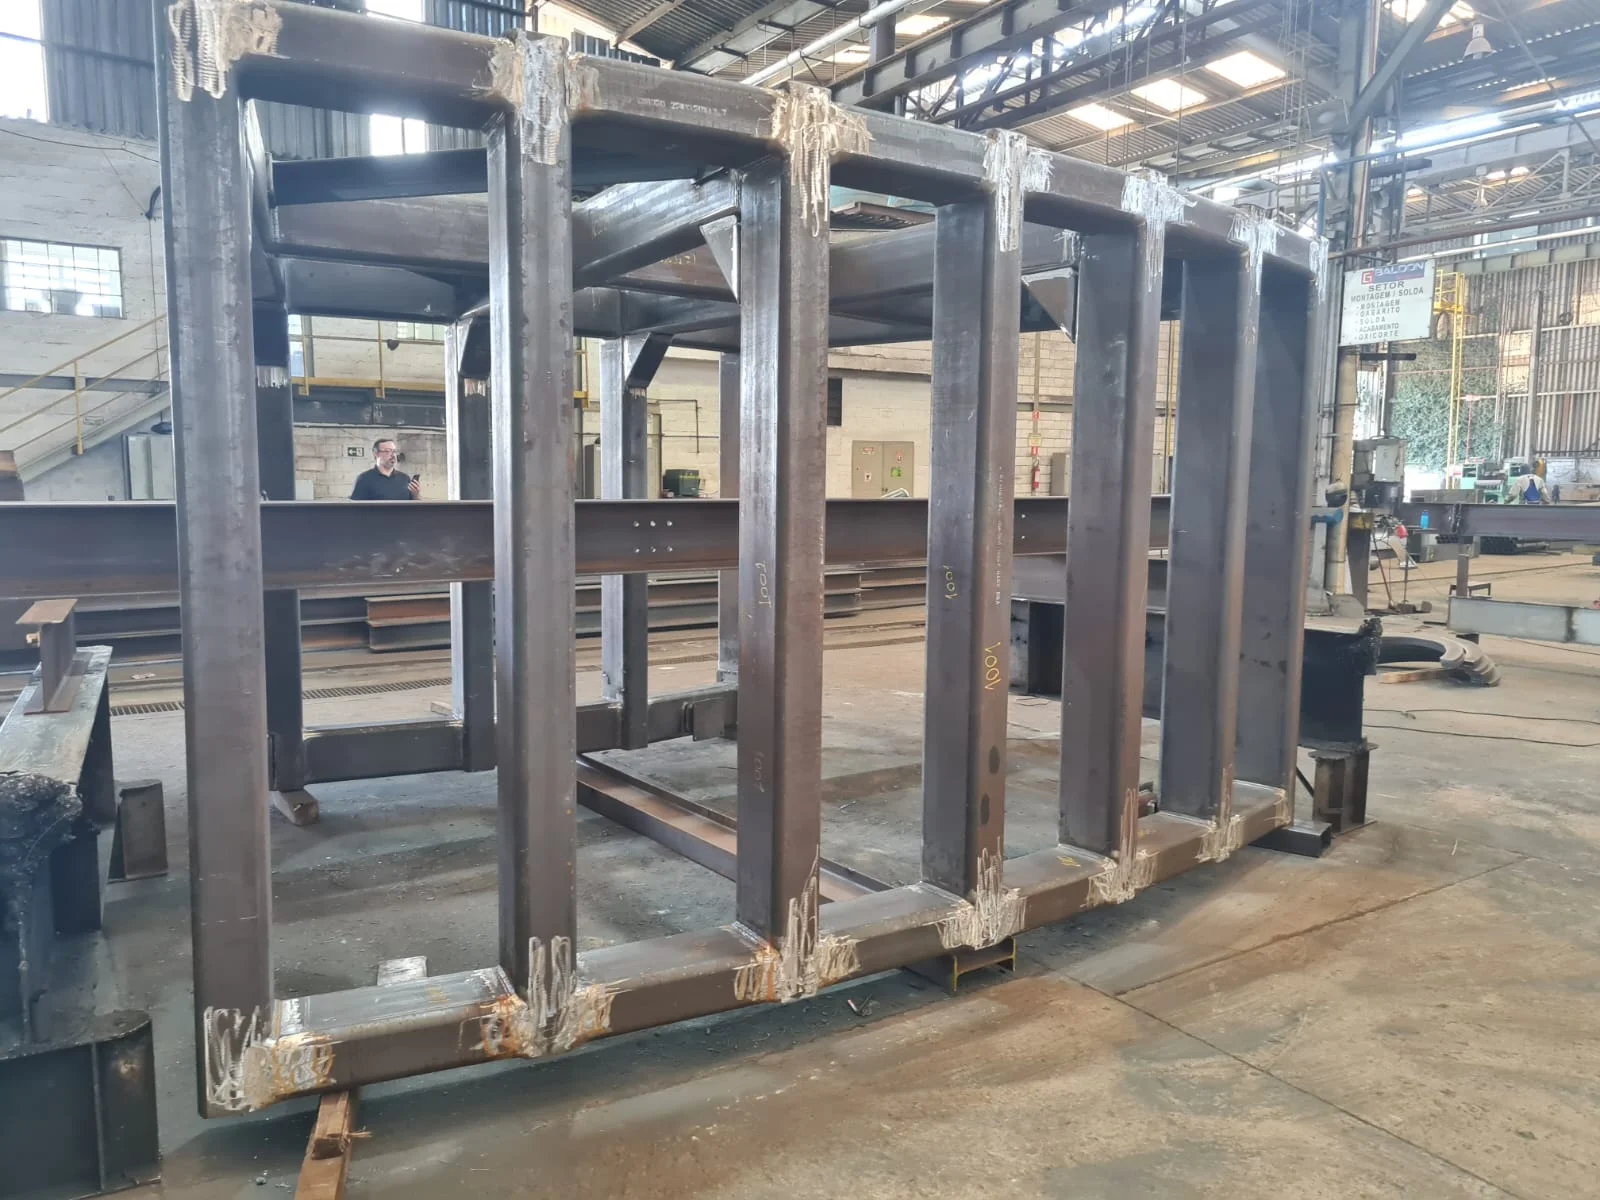
Clique nas imagens para ampliar
Soldagem de tubos para indústria alimentícia: processos, requisitos e boas práticas
A Soldagem de tubos para indústria alimentícia é a união de trechos de tubulação e conexões por meio de um processo controlado de soldagem, com foco na integridade mecânica das juntas e na preservação de superfícies que possam ser inspecionadas, higienizadas e mantidas adequadamente.
Em linhas destinadas ao processamento, transporte ou transferência de produtos alimentícios, a qualidade da solda não deve ser avaliada apenas pela resistência estrutural, continuidade superficial, precisão dimensional, ausência de descontinuidades relevantes e compatibilidade com os critérios do projeto também são fundamentais.
Tubos industriais podem fazer parte de sistemas sujeitos a ciclos de limpeza, variações de temperatura, vibração, pressão e contato com diferentes produtos.
Por isso, uma junta soldada mal preparada ou executada pode criar frestas, irregularidades e pontos de retenção de resíduos, dificultando a limpeza e a inspeção.
A escolha do processo, a preparação das extremidades, o alinhamento, o controle do aporte térmico e o acabamento precisam ser definidos de acordo com o material, a geometria da tubulação, o acesso à junta e os requisitos de fabricação e montagem industrial.
O que diferencia uma tubulação sanitária de uma estrutura industrial convencional?
- A superfície interna da tubulação pode exigir maior atenção à continuidade e à facilidade de higienização.
- Frestas, reentrâncias, respingos e descontinuidades podem favorecer retenção de resíduos e dificultar a limpeza.
- O alinhamento dos tubos e a regularidade da junta influenciam o escoamento, a inspeção e a manutenção.
- O acabamento deve ser definido conforme o processo produtivo, o fluido transportado, o método de limpeza e as especificações do contratante.
- A rastreabilidade, os registros de execução e os critérios de aceitação podem ser mais relevantes do que em estruturas sem função sanitária.
- O projeto deve considerar acesso para inspeção, reparo, adequação e manutenção preventiva ao longo da operação.
Atenção, a aparência do cordão de solda, por si só, não comprova que uma tubulação atende aos requisitos sanitários, mecânicos ou normativos aplicáveis.
Esses critérios devem ser validados antes da execução, considerando desenhos, isométricos, especificações do cliente, procedimento de soldagem, materiais, inspeções previstas e referências técnicas pertinentes.
Dependendo do escopo, podem ser necessárias qualificações de procedimento e de soldadores, além de inspeções complementares.
A conformidade não deve ser presumida sem análise documental e avaliação do responsável técnico.
Na prática, a decisão começa pela definição do uso da tubulação e segue pela análise do material, espessura, geometria, posição das juntas, necessidade de acabamento, método de limpeza, acessibilidade e documentação exigida.
Essa abordagem ajuda a relacionar a qualidade da solda à facilidade de inspeção, limpeza e manutenção, reduzindo o risco de retrabalho e de soluções incompatíveis com o processo industrial.
A Jota Soldas atua desde 2019, reunindo a experiência prática acumulada por seu fundador no segmento de soldagem desde 2004.
A empresa oferece soluções personalizadas em soldagem, fabricação, montagem e adequações industriais, com atendimento nacional.
Para avaliar a viabilidade de uma aplicação, o ideal é encaminhar o escopo disponível, os desenhos e as exigências técnicas para que a solução seja analisada conforme as necessidades específicas do projeto.
Processos de soldagem aplicáveis a tubos industriais
MIG e MAG são processos de soldagem por arco elétrico que utilizam arame-eletrodo contínuo e gás de proteção.
A diferença principal está no gás empregado, no MIG, utiliza-se um gás inerte; no MAG, um gás ativo ou uma mistura com participação ativa.
Essa escolha influencia a estabilidade do arco, a transferência metálica, a aparência do cordão de solda e a adequação ao material e ao ambiente de execução.
Nenhum dos dois processos é universalmente superior.
A seleção deve considerar o material do tubo, a espessura, a geometria da junta, a posição de soldagem, o acesso à região, o nível de acabamento exigido, a possibilidade de inspeção e os requisitos do projeto.
Comparação conceitual entre os processos!
| Critério | MIG | MAG |
|---|---|---|
| Gás de proteção | Gás inerte | Gás ativo ou mistura com componente ativo |
| Produtividade | Pode oferecer alta produtividade conforme o material e a parametrização | Também é associado à alta produtividade em diversas aplicações industriais |
| Acabamento | Pode favorecer cordões regulares quando os parâmetros estão adequados | Pode proporcionar boa regularidade, dependendo do material, arame, gás e regulagem |
| Controle térmico | Deve ser ajustado para evitar deformações, falta de fusão ou excesso de calor | Exige controle equivalente, especialmente em tubos de menor espessura ou juntas sensíveis |
| Aplicações | Avaliadas conforme material, acabamento e requisitos de proteção | Avaliadas conforme material, produtividade, posição e características da junta |
| Limitações | Sensibilidade à escolha do gás, ao vento e à preparação inadequada | Sensibilidade à parametrização, à vazão de gás, à contaminação e à preparação da junta |
Soldagem de tubos para indústria alimentícia: critérios técnicos e aplicações
A velocidade de deposição é apenas um dos critérios.
Em tubos destinados a processos alimentícios, por exemplo, a continuidade da superfície, a facilidade de inspeção e a ausência de pontos de retenção podem ser tão relevantes quanto a produtividade.
Função do arame-eletrodo e do gás de proteção
O arame-eletrodo atua simultaneamente como condutor da corrente e como metal de adição.
Seu diâmetro, composição e modo de transferência devem ser compatíveis com o material, a espessura, a posição e o procedimento de soldagem definido para o conjunto.
O gás de proteção reduz a exposição do banho de fusão ao ambiente e contribui para a estabilidade do arco, a formação do cordão e o controle de respingos.
Vazão inadequada, correntes de ar, mangueiras com problemas ou bocal contaminado podem comprometer a proteção e favorecer descontinuidades, como porosidade e irregularidade superficial.
A parametrização deve considerar corrente, tensão, velocidade de soldagem, distância entre o bico e a peça, vazão de gás, posição de execução, sequência de passes e aporte térmico.
O ajuste desses fatores afeta penetração, fusão, distorção, aparência e possibilidade de retrabalho.
Por isso, parâmetros não devem ser escolhidos apenas com base na velocidade pretendida.
O processo TIG também pode ser considerado em situações que exijam maior controle do arco, do aporte térmico ou do acabamento, conforme o material, a geometria e os requisitos do projeto.
Essa possibilidade não torna o TIG automaticamente mais adequado, a decisão depende do acesso, da produtividade esperada, da espessura e dos critérios de aceitação.
Como escolher o processo de soldagem?
- Para priorizar produtividade, avalie a taxa de deposição, o comprimento das juntas, a posição de soldagem e a necessidade de montagem ou fabricação em série.
- Para priorizar acabamento, verifique a continuidade do cordão, a presença de respingos, a acessibilidade para limpeza e os critérios definidos pelo contratante.
- Para controlar o calor, considere espessura, sequência de passes, dissipação térmica, risco de deformação e sensibilidade do conjunto.
- Para facilitar a inspeção, analise a geometria da junta, a visibilidade das regiões soldadas, a possibilidade de inspeção visual e a necessidade de ensaios complementares.
- Para reduzir retrabalho, confirme a preparação das extremidades, o alinhamento, a abertura de raiz, a limpeza das superfícies, a compatibilidade dos consumíveis e a estabilidade da proteção gasosa.
- Para atender a requisitos específicos, defina previamente o procedimento de soldagem, os critérios de aceitação e as qualificações eventualmente exigidas para o projeto.
A Jota Soldas oferece Soldagem MIG/MAG Industrial para fabricação, montagem e adequações industriais.
A empresa avalia o escopo de cada cliente para orientar a solução conforme as especificações disponíveis, sem presumir que um único processo atenda a todas as tubulações ou aplicações.
Quando houver exigências normativas ou documentais específicas, elas devem ser confirmadas antes da execução e alinhadas entre o contratante, a equipe responsável e o procedimento aplicável.
Materiais, geometria e preparação das juntas
A preparação das juntas é uma etapa decisiva na soldagem de tubos para aplicações industriais, especialmente quando a tubulação será utilizada em processos alimentícios.
Antes da execução, é necessário confirmar a compatibilidade entre tubos e conexões, analisar espessuras, definir o tipo de junta e favorecer condições adequadas de limpeza, alinhamento e acesso.
Uma preparação insuficiente pode favorecer falta de fusão, desalinhamento, deformações, retrabalho e pontos de retenção que dificultam a higienização.
Critérios técnicos de preparação das extremidades e superfícies!
- Confirmar no desenho técnico, isométrico ou especificação do contratante o material dos tubos e das conexões.
- Verificar se as espessuras, dimensões e tolerâncias dos componentes são compatíveis com o projeto.
- Identificar se a união será realizada por junta de topo, junta de derivação ou outra configuração prevista.
- Conferir se as extremidades estão cortadas, rebarbadas e preparadas conforme o procedimento aplicável.
- Avaliar a necessidade de chanfro, considerando espessura, acesso, geometria da junta e processo de soldagem definido.
- Remover óleo, graxa, tinta, carepa, partículas metálicas, umidade e outros contaminantes das superfícies próximas à junta.
- Verificar se a preparação superficial não alterou indevidamente a espessura ou a geometria da extremidade.
- Posicionar tubos e conexões com alinhamento adequado e controlar o desalinhamento entre as partes.
- Conferir a abertura de raiz e a condição do encaixe antes do ponteamento.
- Distribuir os pontos de ponteamento de modo a manter a posição e reduzir movimentações durante a soldagem.
- favorecer acesso suficiente para o soldador, para a proteção gasosa quando aplicável e para a inspeção posterior.
- Proteger as superfícies preparadas contra nova contaminação até o início da execução.
- Registrar medidas ou verificações dimensionais relevantes quando o projeto ou o contratante exigir rastreabilidade.
Alinhamento, abertura de raiz e acesso à junta!
O alinhamento deve ser conferido antes e depois do ponteamento.
Em uma junta de topo, diferenças excessivas entre os diâmetros internos ou externos podem comprometer a regularidade do cordão e dificultar a obtenção de uma união uniforme.
Em juntas de derivação, a posição da conexão, o ângulo de encontro e a continuidade da transição precisam ser avaliados conforme o desenho e o procedimento aplicável.
A abertura de raiz deve seguir o valor definido para a combinação de material, espessura, preparação da borda e processo de soldagem.
Uma abertura inadequada pode contribuir para falta de penetração, excesso de penetração, instabilidade do arco ou necessidade de retrabalho.
Não é recomendável estabelecer uma medida universal sem considerar a especificação do projeto e a qualificação do procedimento, quando exigida.
O acesso também influencia a qualidade da junta.
A área deve permitir posicionamento correto da tocha, visualização do arco, movimentação controlada e inspeção.
Em tubulações instaladas, interferências próximas podem limitar o ângulo de trabalho e dificultar a limpeza, a avaliação visual ou futuras intervenções de manutenção.
Por isso, a sequência de montagem e o espaço disponível devem ser analisados antes do início da soldagem.
A Jota Soldas atua em fabricação, montagem e adequações industriais personalizadas.
Na avaliação de um escopo, a definição da preparação deve considerar os documentos fornecidos pelo cliente, as condições reais de montagem e os requisitos técnicos aplicáveis, sem substituir a validação do responsável pelo projeto.
Documentos técnicos que podem orientar a execução!
- Desenho de fabricação e montagem.
- Isométrico da tubulação.
- Especificação do material e das conexões.
- Lista de tubos, componentes e espessuras.
- Detalhes das juntas e dos chanfros.
- Procedimento de soldagem aplicável.
- Requisitos de acabamento, limpeza e inspeção definidos pelo contratante.
- Critérios de aceitação das juntas.
- Plano de inspeção e testes, quando previsto.
- Requisitos de rastreabilidade dos materiais e da execução.
- Orientações de segurança para a montagem e o trabalho a quente.
Esses documentos devem ser compatibilizados antes da execução.
Quando houver divergência entre desenho, especificação, condição encontrada em campo e instrução de montagem, a questão deve ser esclarecida com o responsável técnico ou com o contratante antes da continuidade do serviço.
Erros recorrentes e formas genéricas de prevenção!
- Misturar materiais ou componentes sem confirmação de compatibilidade: conferir identificação, especificação e documentação antes do ajuste.
- Soldar sobre superfícies contaminadas: realizar limpeza adequada e proteger a região preparada até a execução.
- Ignorar o desalinhamento: medir e corrigir o posicionamento antes do ponteamento e verificar novamente após a fixação.
- Usar abertura de raiz definida por tentativa: seguir o desenho e o procedimento aplicável, evitando parâmetros improvisados.
- Aplicar chanfro inadequado: relacionar a preparação da borda à espessura, ao acesso e ao processo selecionado.
- Fazer ponteamento insuficiente ou mal distribuído: planejar a fixação para preservar a geometria e reduzir movimentações.
- Desconsiderar o acesso à junta: avaliar previamente espaço para soldagem, inspeção, limpeza e manutenção.
- Deixar rebarbas, frestas ou descontinuidades sem tratamento: corrigir a preparação antes da soldagem para reduzir pontos de retenção e dificuldades de higienização.
- Alterar a geometria sem registrar ou aprovar a mudança: submeter modificações ao responsável pelo projeto ou ao contratante.
- Iniciar a execução sem documentação definida: reunir desenhos, requisitos de inspeção e procedimento aplicável antes do trabalho.
Uma preparação bem controlada conecta qualidade da solda, controle dimensional, facilidade de inspeção e manutenção da tubulação.
Para solicitar uma avaliação à Jota Soldas, o ideal é encaminhar o escopo disponível, desenhos ou isométricos, materiais, espessuras, condições de montagem e requisitos de inspeção.
A empresa oferece atendimento personalizado e alcance nacional, enquanto a definição final do método e da documentação depende das características e exigências de cada projeto.
Parâmetros de execução e controle do cordão de solda
A qualidade do cordão de solda depende do ajuste conjunto dos parâmetros de execução, da preparação da junta e da habilidade operacional.
Em processos MIG/MAG, corrente, tensão, velocidade de soldagem, vazão do gás de proteção, distância do bico, aporte térmico e posição de soldagem devem ser definidos conforme o material, a espessura, a geometria do tubo, o tipo de junta e os critérios de inspeção do projeto.
A Jota Soldas oferece Soldagem MIG/MAG Industrial e avalia o escopo de cada cliente para orientar a execução com foco em produtividade, precisão e redução de retrabalho.
Parâmetros que devem ser registrados e controlados
- Corrente de soldagem: influencia a taxa de fusão, a penetração e a capacidade de deposição do arame-eletrodo.
- Tensão do arco: interfere no comprimento do arco, na largura e no perfil do cordão, além da estabilidade da transferência metálica.
- Velocidade de soldagem: quando inadequada, pode causar excesso ou insuficiência de aporte térmico, alteração da penetração e irregularidade dimensional.
- Vazão do gás de proteção: deve ser compatível com a aplicação e com as condições do ambiente, pois proteção insuficiente pode favorecer porosidade e proteção excessiva pode gerar turbulência e incorporar contaminantes.
- Distância entre o bico de contato e a peça: afeta a estabilidade do arco, a corrente efetiva e a proteção da poça de fusão.
- Tipo e diâmetro do arame: devem ser compatíveis com o material, a espessura, a posição e o requisito do projeto.
- Polaridade e modo de transferência: precisam ser definidos de acordo com o equipamento, o consumível e o procedimento aplicável.
- Aporte térmico: deve ser acompanhado para controlar penetração, distorção, alterações metalúrgicas e sequência de passes.
- Posição de soldagem: altera o comportamento da poça, a velocidade possível de execução e a necessidade de ajustes operacionais.
- Sequência de passes: deve considerar acesso, controle de deformações, limpeza entre passes e continuidade da junta.
- Condição da superfície: presença de óleo, umidade, óxidos, tinta ou partículas pode comprometer a estabilidade e a integridade da solda.
Relação entre velocidade, calor e penetração!
A velocidade de soldagem e o aporte térmico devem ser analisados em conjunto.
Uma execução muito rápida pode reduzir a fusão e a penetração, enquanto uma execução muito lenta pode concentrar calor em excesso, ampliar o cordão, aumentar a distorção e favorecer alterações indesejadas na peça.
Corrente, tensão, velocidade de avanço e características do arame formam um conjunto interdependente; alterar apenas um deles pode desestabilizar o arco ou modificar o perfil da junta.
Em tubos, o controle é ainda mais relevante porque a geometria curva e a posição de soldagem variam ao longo do perímetro.
A sequência deve buscar uniformidade, controle da poça e redução de deformações, sempre respeitando o procedimento definido para o serviço.
A parametrização não deve ser baseada somente em velocidade de deposição, acesso à junta, aparência, facilidade de inspeção, controle térmico e requisitos de acabamento também precisam ser considerados.
| Ocorrência observada | Possíveis causas genéricas | Medidas de prevenção ou verificação |
|---|---|---|
| Porosidade | Proteção gasosa insuficiente ou instável, vazamentos, umidade, contaminantes na superfície ou turbulência excessiva | Verificar mangueiras, conexões, regulagem, condição do bico, limpeza da junta e proteção contra correntes de ar |
| Falta de fusão | Aporte térmico insuficiente, velocidade elevada, ângulo inadequado, superfície contaminada ou acesso deficiente | Conferir preparação, ajuste, energia de soldagem, técnica de condução e sequência prevista no procedimento |
| Excesso de respingos | Parâmetros desbalanceados, transferência instável, distância do bico inadequada ou superfície contaminada | Revisar regulagens, consumível, distância do bico, aterramento, limpeza e estabilidade do arco |
| Penetração irregular | Variação da velocidade, abertura de raiz inconsistente, desalinhamento ou controle inadequado da poça | Padronizar o ajuste da junta, controlar o avanço, verificar ponteamento e acompanhar a execução |
| Distorção | Calor excessivo, sequência inadequada, restrição da peça ou distribuição desigual dos passes | Planejar a sequência, controlar o aporte térmico, utilizar fixação compatível e verificar o dimensional |
| Cordão irregular | Oscilação excessiva, posição desfavorável, parâmetros instáveis ou falta de padronização operacional | Ajustar técnica, posição, regulagens e sequência; realizar inspeção visual durante e após a execução |
Soldagem de tubos para indústria alimentícia: critérios técnicos e aplicações
Os sinais visuais ajudam a identificar desvios, mas não substituem os critérios de aceitação nem os ensaios definidos para o projeto.
Em aplicações industriais, a avaliação deve considerar desenho, especificação do cliente, material, espessura, procedimento de soldagem e requisitos de inspeção.
Qualificação e segurança?
Quando o escopo exigir requisitos normativos específicos, a execução pode depender de procedimento de soldagem qualificado e de soldadores qualificados conforme os critérios aplicáveis.
A necessidade de EPS, RQPS, registros de parâmetros, rastreabilidade ou ensaios complementares deve ser confirmada antes do início do trabalho com o contratante e o responsável técnico.
A atuação da Jota Soldas deve ser alinhada ao escopo e à documentação fornecida para cada projeto, sem presumir conformidade ou certificação automática.
A regulagem e a execução também devem seguir os procedimentos de segurança para trabalho a quente, incluindo avaliação do ambiente, controle de materiais combustíveis, ventilação, equipamentos de proteção e requisitos internos do local.
A produtividade deve ser equilibrada com estabilidade do processo, integridade da junta, segurança operacional e possibilidade de inspeção e manutenção.
Acabamento, limpeza e prevenção de contaminações
Em tubulações destinadas à indústria alimentícia, o acabamento da junta soldada deve ser analisado em conjunto com a facilidade de limpeza, a acessibilidade para inspeção e as condições reais do processo produtivo.
Uma superfície interna ou externa com descontinuidades, respingos, resíduos ou pontos de retenção pode dificultar a higienização e aumentar a necessidade de manutenção.
A continuidade superficial é especialmente relevante porque frestas, reentrâncias, poros aparentes, excesso de material e irregularidades geométricas podem acumular resíduos.
Isso não significa que um acabamento específico seja automaticamente adequado a qualquer aplicação, os critérios devem ser definidos no projeto, considerando o produto transportado, o método de limpeza, a frequência de higienização, o material, a geometria da tubulação e as normas aplicáveis.
Critérios técnicos de inspeção visual e limpeza da junta
Antes de liberar uma junta para a próxima etapa, é recomendável verificar, conforme o procedimento e os critérios do projeto:
- presença de respingos, escória, resíduos de consumíveis ou outros contaminantes na superfície;
- continuidade do cordão e transições sem irregularidades que dificultem a limpeza;
- existência de frestas, reentrâncias, mordeduras, poros aparentes ou descontinuidades visíveis;
- alinhamento da junta e ausência de deformações que prejudiquem o escoamento ou o acesso de inspeção;
- condição da superfície interna, quando houver acesso visual ou método de verificação aplicável;
- limpeza das áreas próximas à solda antes, durante e depois da execução;
- acessibilidade para ferramentas, inspeção, manutenção e higienização industrial;
- compatibilidade do acabamento executado com o desenho, a especificação e os critérios de aceitação definidos para o serviço.
A inspeção visual é uma etapa importante, mas sua abrangência depende do escopo.
Quando o projeto exigir maior nível de controle, podem ser necessários registros, ensaios complementares ou avaliações realizadas por profissionais habilitados, sempre de acordo com os requisitos estabelecidos pelo contratante e pelos responsáveis técnicos.
Frestas, descontinuidades e pontos de retenção
Frestas e descontinuidades funcionam como regiões de difícil acesso, nas quais resíduos podem permanecer mesmo após um ciclo de limpeza.
O risco tende a ser maior quando há mudanças bruscas de geometria, sobreposições inadequadas, regiões sem drenagem, conexões mal ajustadas ou componentes que impedem a inspeção completa.
Na prática, a prevenção começa antes da soldagem.
O ajuste das extremidades, o alinhamento, o ponteamento, a preparação das superfícies e a definição da sequência de execução influenciam a forma final da junta.
Durante a soldagem, o controle dos parâmetros e da deposição ajuda a reduzir irregularidades, respingos e excesso de material.
Após a execução, a inspeção deve confirmar se a geometria obtida atende ao que foi especificado.
A superfície externa também merece atenção.
Mesmo quando não entra em contato com o produto, ela pode afetar a limpeza do equipamento, a inspeção periódica e a manutenção do conjunto.
Por isso, acabamento, proteção da área e remoção de contaminantes devem ser avaliados de maneira integrada, sem considerar apenas a aparência do cordão.
Como definir o acabamento conforme o projeto?
A definição do acabamento deve partir de uma especificação técnica clara.
Entre os pontos que podem orientar essa decisão estão:
- material e espessura dos tubos e conexões;
- tipo de junta e possibilidade de acesso ao lado interno;
- requisitos de limpeza e sanitização do processo;
- natureza do produto e condições de operação informadas pelo contratante;
- necessidade de inspeção visual ou de ensaios complementares;
- tolerâncias dimensionais e critérios de aceitação;
- requisitos normativos, regulamentares ou internos da indústria;
- condições de montagem, manutenção e eventual adequação da tubulação.
A aparência uniforme do cordão é desejável, mas não deve ser usada isoladamente como prova de adequação.
A avaliação precisa considerar integridade, continuidade, limpeza, geometria, documentação e compatibilidade com o uso previsto.
Da mesma forma, uma técnica de acabamento não pode ser indicada como universal sem conhecer o material, o processo e os requisitos do projeto.
Como contratar um serviço de soldagem de tubos?
Para contratar um serviço de soldagem de tubos com segurança técnica, reúna as informações do projeto antes de solicitar a cotação.
O fornecedor precisa compreender o escopo, o material, a geometria das juntas, o ambiente de execução, o nível de acabamento, os critérios de inspeção e a documentação exigida pelo contratante.
Em aplicações como a soldagem de tubos para indústria alimentícia, essa definição prévia também ajuda a avaliar limpeza, acessibilidade, continuidade superficial e prevenção de pontos de retenção.
Critérios técnicos de informações para enviar à empresa
Sempre que disponíveis, encaminhe:
- Desenho técnico, isométrico ou croqui atualizado da tubulação.
- Escopo detalhado: fabricação, montagem, manutenção, reparo, adequação ou combinação dessas atividades.
- Material dos tubos, conexões e componentes envolvidos.
- Diâmetros, espessuras, comprimentos, tolerâncias e configurações das juntas.
- Tipo de junta previsto, como junta de topo, derivação ou conexão com outros componentes.
- Indicação das posições de soldagem e das condições de acesso ao local.
- Necessidade de desmontagem, preparação da área, movimentação de peças ou trabalho em campo.
- Requisitos de acabamento interno e externo e critérios relacionados à limpeza.
- Fluido ou produto conduzido pela tubulação e condições gerais de operação quando essas informações forem pertinentes ao escopo.
- Processo de soldagem desejado ou disponibilidade para avaliação técnica do processo mais adequado.
- Necessidade de inspeção visual, ensaio não destrutivo, rastreabilidade ou registros de fabricação.
- Normas técnicas, especificações internas e critérios de aceitação definidos pelo cliente.
- Necessidade de procedimento de soldagem qualificado ou de soldadores qualificados conforme o projeto.
- Fotografias do local e das juntas existentes quando o serviço envolver montagem, manutenção ou adequação industrial.
Quanto mais completo for o briefing, menor será o risco de propostas baseadas em premissas diferentes.
Se algum dado ainda não estiver definido, informe essa pendência à empresa para que ela possa indicar quais informações precisam ser confirmadas antes da execução.
Perguntas sobre processo, material, inspeção e documentação
Antes de aprovar uma proposta, esclareça:
- O escopo inclui somente a soldagem ou também preparação, montagem, acabamento, inspeção e limpeza da área?
- O processo será MIG, MAG, TIG ou outro método definido a partir do material, da espessura, da geometria e do acabamento requerido?
- Qual arame-eletrodo e qual gás de proteção são compatíveis com o material e com os requisitos da junta?
- Como serão controlados alinhamento, abertura de raiz, sequência de passes, distorção e proteção contra contaminação?
- Quais inspeções serão realizadas antes, durante e depois da soldagem?
- Será necessário ensaio não destrutivo? Em caso afirmativo, qual método e quais critérios de aceitação serão aplicados?
- O projeto exige EPS, RQPS, qualificação de soldadores ou outros registros específicos?
- Quais documentos serão entregues ao final do serviço?
- Quem fornecerá materiais, consumíveis, equipamentos de acesso e recursos para preparação do local?
- Quais responsabilidades pertencem ao contratante e quais pertencem à empresa executora?
A resposta deve ser compatível com o escopo real.
Certificações, qualificações, registros e inspeções não devem ser presumidos apenas porque foram mencionados na cotação; é necessário confirmar sua aplicabilidade e disponibilidade para aquele projeto.
Compare propostas pelo escopo e não apenas pelo preço
Uma comparação adequada considera se todas as propostas contemplam as mesmas atividades e exigências.
Verifique, pelo menos:
- Inclusões e exclusões do serviço.
- Processo de soldagem e consumíveis previstos.
- Preparação das juntas e tratamento do acabamento.
- Recursos necessários para montagem e acesso.
- Inspeções e documentos incluídos.
- Critérios de aceitação e forma de registro dos resultados.
- Responsabilidades sobre materiais, segurança, liberações e condições do local.
- Necessidade de adequações ao projeto durante a execução.
Uma proposta aparentemente mais econômica pode não abranger inspeção, acabamento, montagem ou documentação solicitada pelo contratante.
Por isso, o ideal é comparar o conteúdo técnico, as responsabilidades e as premissas de cada oferta antes de avaliar as condições comerciais.
Preços, prazos, resultados e demais condições dependem do escopo e devem ser confirmados diretamente com a empresa.
Consulte a Jota Soldas para avaliar o escopo
A Jota Soldas atua como prestadora de serviços e fabricante em soldagem, fabricação, montagem, manutenção e adequações industriais.
Fundada em 2019, reúne a experiência prática acumulada por seu fundador desde 2004 e oferece atendimento personalizado para diferentes necessidades, com alcance nacional.
Para uma avaliação inicial, encaminhe o desenho, isométrico, fotografias, medidas, materiais conhecidos, requisitos de inspeção e demais documentos disponíveis.
A Jota Soldas poderá analisar as informações do projeto e orientar a definição do escopo, do processo de soldagem e da documentação pertinente.
A confirmação de capacidade, requisitos técnicos, valores, prazos e condições de execução deve ser feita após a análise específica da demanda.
Dúvidas técnicas
Não necessariamente, A aparência é apenas um dos aspectos da avaliação.
Também devem ser considerados a integridade da junta, a ausência de pontos de retenção, a facilidade de limpeza, o acesso para inspeção, os critérios de aceitação e os requisitos definidos para a aplicação.
Toda irregularidade exige refazer a junta?
A decisão depende da natureza da descontinuidade, da localização, do impacto sobre a limpeza e da especificação aplicável.
O tratamento deve seguir o procedimento de inspeção e a avaliação técnica responsável, em vez de ser definido apenas por uma impressão visual.
A limpeza deve ocorrer somente depois da soldagem?
Não. A preparação e a proteção das superfícies antes da execução, o controle de contaminantes durante o trabalho e a limpeza posterior fazem parte de uma abordagem mais segura.
A limpeza final não corrige, por si só, uma geometria inadequada ou um ponto de retenção criado na montagem.
A Jota Soldas define sozinha o acabamento sanitário da tubulação?
A definição depende do escopo, do projeto, do processo produtivo e dos requisitos do contratante.
A Jota Soldas atua como prestadora de serviços e fabricante em soldagem, fabricação, montagem e adequações industriais, avaliando as necessidades de cada cliente.
Para uma aplicação alimentícia, é importante enviar os desenhos, especificações e critérios de inspeção para que o escopo possa ser analisado de forma adequada.
Validação técnica e limitações
Os critérios sanitários, o nível de acabamento, os métodos de limpeza e os ensaios aplicáveis não devem ser presumidos a partir do termo indústria alimentícia.
Eles precisam ser confirmados no projeto e validados com o contratante, o responsável técnico e, quando aplicável, os profissionais responsáveis pela qualidade, segurança dos alimentos e manutenção.
Este conteúdo apresenta orientação geral e não substitui procedimento de soldagem, especificação de fabricação, análise de risco, norma técnica ou procedimento interno da planta.
A soldagem e a limpeza devem ser avaliadas em conjunto, uma junta pode apresentar bom aspecto externo e ainda exigir verificação adicional quanto à superfície interna, à acessibilidade e à retenção de resíduos.
Com experiência prática acumulada por seu fundador desde 2004 e atuação empresarial desde 2019, a Jota Soldas oferece atendimento personalizado e alcance nacional para avaliar demandas de fabricação, montagem e adequação industrial conforme as informações técnicas disponibilizadas.
Inspeção, documentação e referências normativas
A qualidade de uma tubulação soldada não deve ser avaliada apenas pela aparência do cordão.
Em aplicações industriais, especialmente quando há requisitos de higiene, a inspeção precisa considerar a integridade da junta, a continuidade das superfícies, a possibilidade de limpeza, a rastreabilidade dos materiais e os critérios de aceitação definidos para o projeto.
A documentação de fabricação e soldagem ajuda a demonstrar o que foi especificado, executado e verificado, mas não substitui a avaliação técnica do conjunto.
Glossário técnico essencial:
- EPS: Especificação de Procedimento de Soldagem. É o documento que orienta como a soldagem deve ser executada, incluindo variáveis relevantes do processo, materiais, preparação, posição e sequência, conforme o escopo aplicável.
- RQPS: Registro de Qualificação de Procedimento de Soldagem. Registra evidências de que determinado procedimento foi qualificado conforme os requisitos adotados no projeto ou na norma aplicável.
- Qualificação de soldador: comprovação de que o profissional foi avaliado para executar determinada configuração de soldagem dentro de limites e condições especificados. Essa qualificação não significa que qualquer procedimento, material ou posição esteja automaticamente coberto.
- Inspeção visual: avaliação da superfície acessível da solda para identificar descontinuidades, irregularidades geométricas, respingos, trincas aparentes, falta de continuidade, desalinhamentos ou outros critérios definidos.
- Ensaio não destrutivo: conjunto de métodos que permite examinar uma peça ou junta sem inutilizá-la. O método adequado depende do material, da geometria, do tipo de descontinuidade procurada e dos requisitos do contratante.
- Rastreabilidade: capacidade de relacionar materiais, juntas, consumíveis, procedimentos, profissionais, inspeções e registros ao trecho ou conjunto correspondente, quando esse nível de controle for exigido.
- Critério de aceitação: requisito usado para decidir se uma indicação ou descontinuidade é aceitável. Não deve ser deduzido apenas da aparência da solda nem aplicado sem considerar o projeto e a norma de referência.
Fluxo de controle da qualidade
Antes da soldagem!
- Conferir desenhos, isométricos, especificações, materiais, espessuras, tipos de junta e requisitos de acabamento.
- Definir o procedimento de soldagem aplicável e verificar se há necessidade de EPS, RQPS ou qualificação específica de soldador.
- Confirmar os critérios de inspeção, os ensaios complementares previstos e a forma de identificação das juntas.
- Avaliar a preparação das extremidades, o alinhamento, a limpeza, o acesso e as condições do local de trabalho.
- Organizar os registros necessários para manter a rastreabilidade da fabricação ou da montagem.
Durante a soldagem!
- Verificar a preparação e o ponteamento antes da execução definitiva.
- Acompanhar variáveis relevantes do processo, como corrente, tensão, velocidade, vazão do gás de proteção, sequência de passes e controle do aporte térmico, conforme o procedimento aplicável.
- Observar sinais de instabilidade do arco, porosidade, excesso de respingos, falta de fusão, deformação ou contaminação.
- Registrar inspeções intermediárias quando previstas, principalmente antes de fechar regiões que ficarão sem acesso.
- Preservar a identificação das juntas, dos materiais e dos documentos associados ao serviço.
Depois da soldagem!
- Realizar inspeção visual e dimensional conforme os critérios definidos para a junta.
- Executar ensaios não destrutivos complementares quando previstos pelo projeto, pela norma, pelo contratante ou pela avaliação técnica responsável.
- Comparar os resultados com os critérios de aceitação aplicáveis, sem transformar uma indicação de inspeção em reprovação ou aprovação automática fora desse contexto.
- Registrar não conformidades, reparos, reinspeções e liberações pertinentes.
- Consolidar a documentação de fabricação e soldagem para entrega, manutenção, auditoria ou futuras adequações, quando aplicável ao escopo.
Referências normativas que podem ser consideradas
A referência normativa deve ser selecionada conforme o produto, o material, o processo, o risco da aplicação, o mercado atendido e os requisitos do contratante.
Dependendo do escopo, podem ser verificadas normas e práticas relacionadas a:
- ABNT: para referências técnicas brasileiras aplicáveis ao projeto e à execução.
- ISO 3834: relacionada a requisitos de qualidade para soldagem por fusão de materiais metálicos.
- ASME: quando o projeto ou o setor adotar códigos e requisitos dessa associação.
- AWS: especialmente quando procedimentos, consumíveis, qualificação ou critérios de soldagem forem baseados em documentos aplicáveis da entidade.
- EHEDG: e 3-A quando houver requisitos específicos relacionados ao projeto higiênico, à limpeza e às condições sanitárias de equipamentos ou tubulações para processos alimentícios.
Essa lista é orientativa e não confirma que todas essas referências sejam aplicáveis a uma determinada obra.
Também não significa, por si só, certificação, acreditação ou conformidade automática da Jota Soldas.
A seleção deve considerar a edição vigente do documento, sua adoção contratual e a interpretação do responsável técnico ou da autoridade competente.
Confirmação técnica antes da contratação
A Jota Soldas informa que requisitos normativos específicos devem ser estabelecidos antes da execução, de acordo com as necessidades do projeto.
A empresa atua desde 2019 e reúne a experiência prática acumulada por seu fundador no segmento de soldagem desde 2004, oferecendo avaliação personalizada para serviços de fabricação, montagem, manutenção e adequações industriais, com atendimento nacional.
A disponibilidade de determinado procedimento, registro, ensaio ou documentação deve ser confirmada conforme o escopo efetivamente solicitado.
Antes de iniciar o serviço, o contratante e a empresa devem confirmar, por escrito quando apropriado:
- quais normas, códigos ou práticas serão adotados;
- quais materiais, juntas e processos estão incluídos;
- se haverá exigência de EPS, RQPS e qualificação de soldador;
- quais inspeções e ensaios serão realizados;
- quais são os critérios de aceitação;
- quais registros de rastreabilidade e documentos de entrega são necessários;
- quem será o responsável pela validação técnica e pela liberação do sistema.
A inspeção visual, os ensaios não destrutivos e a qualificação de procedimento ou de soldador cumprem funções diferentes.
Por isso, a realização de um deles não deve ser apresentada como substituta automática dos demais.
Para uma definição segura, confirme o escopo, a documentação e os requisitos normativos com a Jota Soldas, com o contratante e com o responsável técnico habilitado.
Segurança, produtividade e manutenção da tubulação
A confiabilidade de uma tubulação soldada depende de mais do que velocidade de execução.
O planejamento do trabalho a quente, a preparação do ambiente, o controle da distorção, o acesso para inspeção e um plano de manutenção preventiva devem ser considerados em conjunto.
Essa abordagem ajuda a reduzir riscos operacionais, retrabalho e dificuldades futuras durante a limpeza, a inspeção ou os reparos.
Critérios técnicos para preparar o local de trabalho a quente
Antes de iniciar a soldagem, a equipe responsável deve verificar, conforme os procedimentos aplicáveis ao local:
- Se existe uma permissão para trabalho a quente ou outro registro interno exigido.
- Se o trecho foi isolado, despressurizado, drenado e liberado para intervenção, quando aplicável ao processo.
- Se materiais combustíveis, resíduos e fontes de ignição incompatíveis foram removidos ou devidamente protegidos.
- Se há ventilação adequada para controlar fumos, gases e calor, sem criar condições inseguras para o arco elétrico.
- Se os equipamentos de soldagem, cabos, conexões, cilindros e dispositivos de proteção estão em condições apropriadas de uso.
- Se os equipamentos de proteção individual e coletiva são compatíveis com o risco da atividade.
- Se o acesso, a iluminação e a posição de trabalho permitem executar, acompanhar e inspecionar a junta com segurança.
- Se foram definidos os responsáveis pela liberação, supervisão, execução e encerramento do serviço.
- Se existe um plano para resposta a emergências e para controle do local após o término do trabalho.
Esse critérios técnicos é genérico e não substitui a análise de risco, os procedimentos legais, as instruções do contratante ou os procedimentos internos aplicáveis à instalação.
O que afeta a produtividade e o retrabalho?
A produtividade na soldagem de tubos deve ser analisada junto com a estabilidade do processo e a qualidade da junta.
Aumentar a velocidade sem controlar as condições de execução pode resultar em falta de fusão, descontinuidades, distorções, necessidade de reparo ou dificuldade de inspeção.
Entre os fatores que mais influenciam o desempenho estão:
- Planejamento do acesso à junta e da sequência de montagem.
- Compatibilidade entre desenho, isométrico, materiais e condições reais do local.
- Preparação, alinhamento e ponteamento adequados antes da soldagem definitiva.
- Definição do processo e dos parâmetros conforme o procedimento aplicável.
- Controle do aporte térmico e da sequência de passes para limitar distorções.
- Disponibilidade de consumíveis, equipamentos e recursos de movimentação.
- Comunicação entre fabricação, montagem, inspeção e manutenção.
- Registro das não conformidades e correção da causa, em vez de apenas reparar o efeito.
- Liberação das etapas de inspeção no momento adequado, evitando desmontagens ou intervenções repetidas.
Na prática, a redução de retrabalho costuma depender da integração entre preparação, execução, inspeção e documentação.
Por isso, a velocidade de deposição do arame não deve ser tratada como único indicador de produtividade.
Acesso para inspeção e manutenção
O projeto e a montagem devem preservar espaço suficiente para visualizar as juntas, realizar inspeções e executar intervenções futuras.
Tubulações instaladas em áreas de difícil acesso podem elevar o tempo de diagnóstico e tornar reparos mais complexos, especialmente quando há suportes, equipamentos adjacentes, isolamento ou outros obstáculos.
É recomendável avaliar, conforme o escopo do sistema:
- A visibilidade das juntas e dos pontos sujeitos a inspeção periódica.
- A possibilidade de remover ou substituir componentes sem comprometer trechos não envolvidos.
- A existência de suportes e fixações que reduzam vibrações e movimentações indevidas.
- O risco de retenção de resíduos, umidade ou agentes de limpeza em regiões inacessíveis.
- A acessibilidade para limpeza, drenagem, reaperto, adequação ou reparo.
- A necessidade de inspeções complementares em regiões críticas ou sujeitas a maior solicitação.
A manutenção preventiva deve ser definida de acordo com o processo produtivo, as condições de operação, os materiais, o histórico de inspeções e os critérios do responsável técnico.
Inspeções periódicas podem incluir avaliação visual e, quando justificadas pelo projeto ou pela análise de risco, técnicas complementares de ensaio.
Segurança, qualidade e atuação especializada
A soldagem e a manutenção de tubulações envolvem riscos de trabalho a quente, fumos, energia elétrica, movimentação de componentes e condições específicas de cada instalação.
Por isso, a execução deve seguir uma avaliação feita por profissionais habilitados e os procedimentos legais e internos aplicáveis.
Este conteúdo é informativo e não substitui uma análise de risco, uma permissão de trabalho ou uma orientação técnica para uma instalação específica.
A Jota Soldas atua desde 2019 com fabricação, montagem, manutenção e adequações industriais.
Seu fundador acumula experiência prática no segmento de soldagem desde 2004, e a empresa informa trabalhar com atendimento personalizado e alcance nacional.
Para avaliar uma intervenção em tubulação, é importante encaminhar o escopo disponível, desenhos ou isométricos, condições de acesso, materiais, necessidades de inspeção e requisitos de segurança do local.
A partir dessas informações, a Jota Soldas pode analisar a demanda e orientar o encaminhamento técnico adequado, sem substituir as responsabilidades do contratante e dos profissionais responsáveis pela instalação.
Para saber mais sobre Soldagem de tubos para indústria alimentícia
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

