Galeria
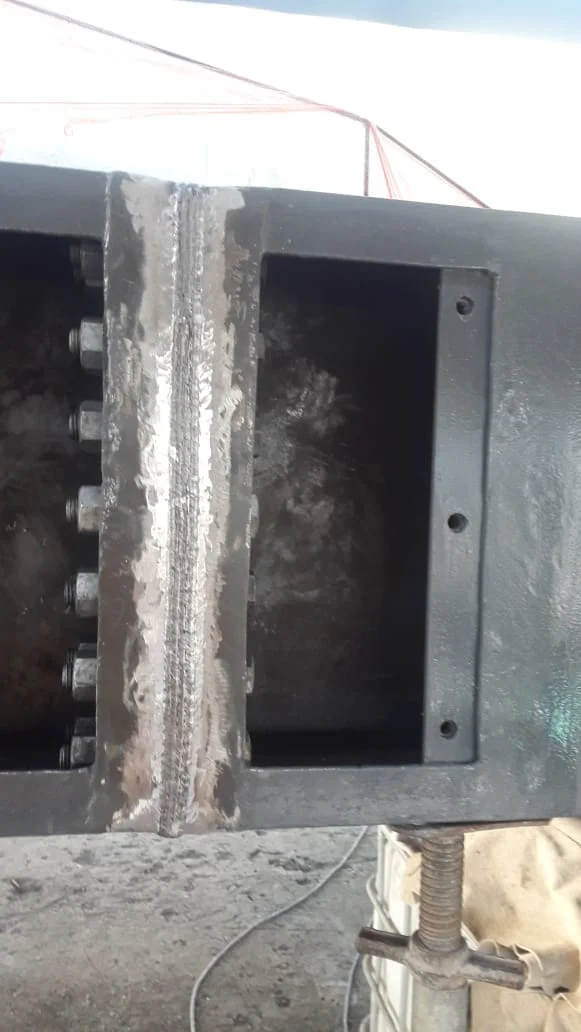
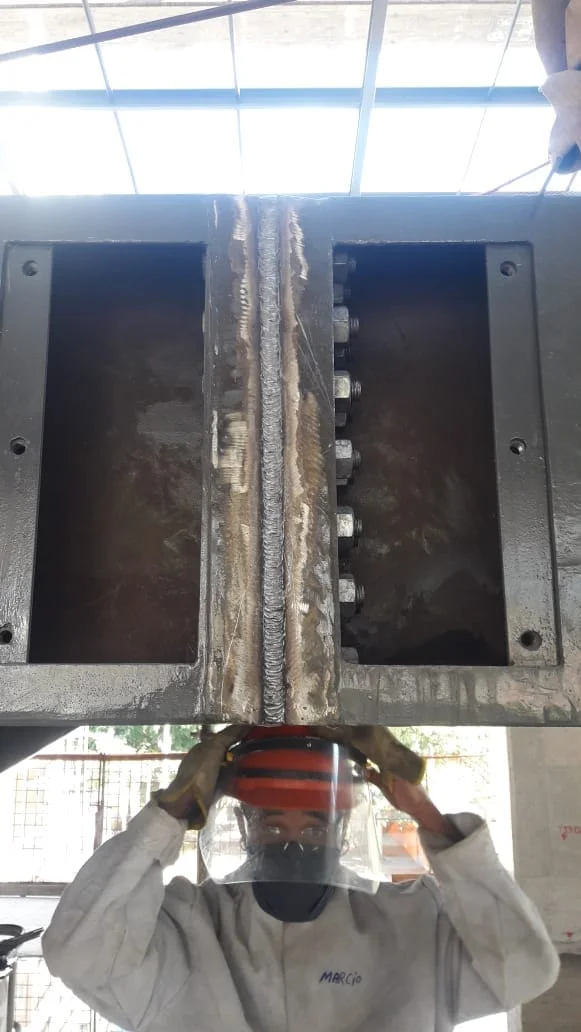
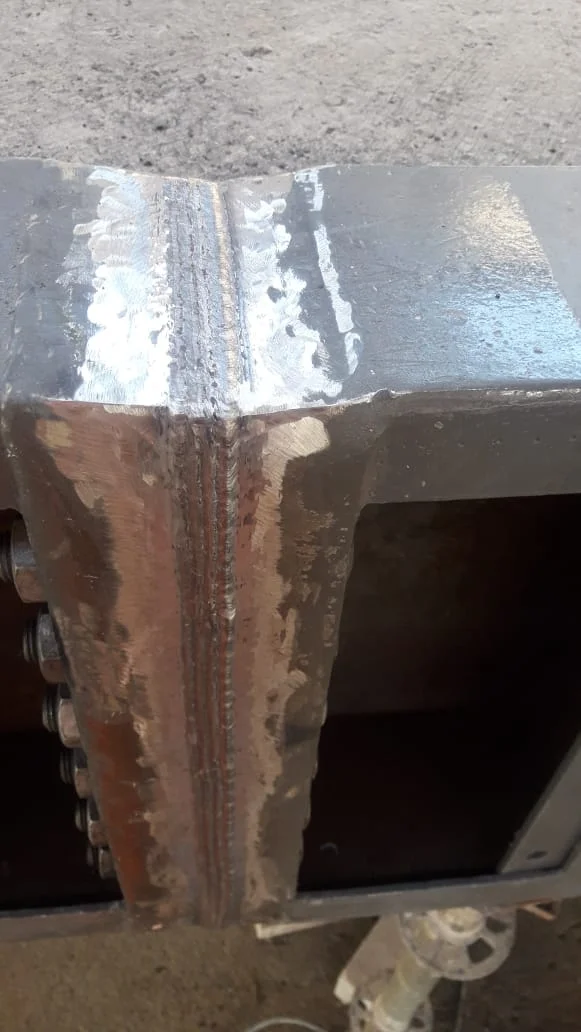
Clique nas imagens para ampliar
Soldagem elétrica com eletrodo revestido: o que é e como funciona?
A soldagem elétrica com eletrodo revestido é um processo manual de união ou reparo de componentes metálicos por meio de um arco elétrico.
Também conhecida como solda com eletrodo, solda manual ou SMAW, a técnica utiliza um eletrodo consumível revestido, uma fonte de soldagem e o metal de base que será unido.
De forma resumida, o arco elétrico gera calor suficiente para fundir parte do eletrodo e das superfícies da junta.
O material fundido forma a poça de fusão e, ao solidificar, origina o cordão de solda.
Durante esse processo, o revestimento do eletrodo participa da proteção da poça contra a atmosfera e produz escória, que deve ser removida após o resfriamento conforme a sequência de execução.
Resumo direto, a soldagem elétrica com eletrodo revestido é um processo manual e versátil para unir ou reparar componentes metálicos.
Ela é utilizada em estruturas, suportes, bases, componentes industriais e tubulações, desde que o consumível, a preparação da junta e as condições de execução sejam compatíveis com o projeto.
Como o arco elétrico forma a junta?
A execução começa quando o eletrodo é aproximado do metal de base e se estabelece uma descarga elétrica entre os dois.
Essa descarga cria o arco elétrico, que concentra calor na região da junta.
A energia térmica funde o metal de adição do eletrodo e uma parte controlada do metal de base.
O soldador conduz o eletrodo ao longo da junta, mantendo condições adequadas para formar o cordão.
A transferência do metal ocorre quando pequenas porções do eletrodo fundido passam para a poça de fusão.
O controle desse movimento depende de fatores como posição de soldagem, geometria da junta, tipo e diâmetro do eletrodo, polaridade, regulagem da fonte e habilidade operacional.
Quando o arco avança, a poça de fusão se resfria e se solidifica, unindo as partes.
Em trabalhos que exigem mais de um passe, a escória e eventuais resíduos devem ser retirados entre as camadas para evitar que contaminem o passe seguinte.
A preparação, a sequência e a inspeção visual fazem parte do controle da execução, não sendo suficiente apenas produzir um cordão aparentemente contínuo.
Diagrama textual do processo
- Fonte de soldagem: fornece a energia elétrica necessária ao arco.
- Porta-eletrodo e cabos: conduzem a corrente até o eletrodo.
- Arco elétrico: transforma a energia elétrica em calor concentrado na junta.
- Eletrodo consumível: fornece metal de adição e material do revestimento.
- Poça de fusão: reúne o metal de base e o metal de adição em estado líquido.
- Proteção e escória: reduzem a exposição da poça e formam uma camada sobre o cordão durante o resfriamento.
- Cordão solidificado: constitui a união metálica depois da solidificação e da remoção da escória.
Qual é a função do eletrodo revestido?
O eletrodo revestido tem duas funções principais, fornecer metal de adição e contribuir para a proteção da região fundida.
Seu núcleo metálico participa da formação do cordão, enquanto o revestimento reage durante o arco e ajuda a criar uma atmosfera e uma camada de escória que limitam a exposição da poça de fusão ao ambiente.
Essa proteção é importante porque a poça de metal líquido pode reagir com elementos presentes no ar.
O revestimento também influencia as características operacionais do eletrodo, a formação do cordão e a remoção posterior da escória.
Por isso, o consumível não deve ser escolhido apenas pelo diâmetro.
É necessário considerar o material de base, a posição de soldagem, a geometria da junta e as especificações técnicas aplicáveis ao serviço.
Em aplicações com aço carbono e alguns aços de baixa liga, a compatibilidade entre eletrodo e material deve ser analisada antes da execução.
O armazenamento, a preparação e o uso do consumível também devem seguir as orientações técnicas do fabricante e as condições definidas para o projeto.
A escolha inadequada pode afetar a estabilidade do arco, a aparência do cordão e a integridade da junta.
Termos essenciais para entender o processo
- Arco elétrico: descarga elétrica sustentada entre o eletrodo e o metal de base, responsável por gerar o calor da soldagem.
- Eletrodo revestido: consumível formado por um núcleo metálico e uma camada externa de revestimento. O núcleo fornece metal de adição, enquanto o revestimento participa da proteção da poça e da formação da escória.
- Metal de base: material das peças, componentes, estruturas ou tubulações que serão unidos ou reparados.
- Metal de adição: material acrescentado à junta para formar o cordão de solda. Na soldagem com eletrodo revestido, ele provém principalmente do núcleo do eletrodo.
- Poça de fusão: região temporariamente líquida formada pelo calor do arco, com participação do metal de base e do metal de adição.
- Escória: camada resultante da atuação do revestimento sobre o cordão durante a soldagem. Deve ser removida de acordo com a sequência de execução, especialmente antes de novos passes.
- SMAW: sigla em inglês para Shielded Metal Arc Weldingdenominação técnica da soldagem manual por arco elétrico com eletrodo revestido.
- Solda manual: nome usado para destacar que o deslocamento do eletrodo e o controle do arco são realizados pelo operador.
Por que o revestimento é parte importante do processo?
Sem o revestimento, o eletrodo não desempenharia integralmente as funções esperadas nesse método.
Durante a fusão, seus componentes ajudam a proteger a poça e geram escória sobre o cordão.
Essa camada atua durante o resfriamento e precisa ser retirada quando a etapa de soldagem exigir uma superfície limpa para o passe seguinte ou para o acabamento.
A presença da escória também explica uma diferença prática em relação a processos que utilizam gás de proteção externo ou eletrodo não consumível.
Na soldagem com eletrodo revestido, a proteção é obtida a partir do próprio consumível, o que contribui para a portabilidade do conjunto, mas exige atenção à remoção da escória, à limpeza entre passes e ao controle da execução.
Como a Jota Soldas utiliza esse conhecimento técnico?
A Jota Soldas oferece soldagem com eletrodo revestido para união e reparo de estruturas metálicas, componentes industriais, suportes, bases e tubulações, incluindo situações de acesso restrito conforme as condições do serviço.
A empresa atua em soldagem, fabricação e montagem industrial desde 2019, e seu fundador possui experiência desde 2004 de experiência no setor, conforme as informações institucionais fornecidas.
A abordagem informada pela empresa considera a seleção de eletrodos compatíveis com cada projeto, a preparação da junta e o acabamento da solda.
Esses fatores devem ser avaliados em conjunto com o material, a posição, a finalidade da peça e as especificações do cliente.
Assim, a técnica pode ser analisada de maneira personalizada, sem presumir que um mesmo procedimento seja adequado para todas as estruturas ou condições de campo.
Para entender se o processo é apropriado, o próximo passo é avaliar a aplicação industrial, as características do material e as condições de acesso.
Essa análise ajuda a diferenciar uma necessidade de união, reparo, reforço ou adequação e orienta a definição do método de soldagem mais compatível com o projeto.
Componentes do processo e escolha do eletrodo
A qualidade da soldagem elétrica com eletrodo revestido depende da compatibilidade entre os componentes do processo e as condições reais do projeto.
Embora o diâmetro do eletrodo seja importante, ele não deve ser analisado isoladamente.
O material de base, a posição de soldagem, a geometria da junta, a polaridade, a espessura da peça e a especificação técnica também influenciam a escolha e a execução.
Quais são os principais componentes?
- Fonte de soldagem: fornece a corrente elétrica necessária para abrir e manter o arco entre o eletrodo e o metal de base. A regulagem deve ser compatível com o eletrodo utilizado e com as condições do serviço.
- Porta-eletrodo: segura o consumível e permite conduzir a corrente elétrica com segurança durante a operação. Seu estado de conservação deve ser verificado antes do uso.
- Cabos de soldagem: conectam a fonte ao porta-eletrodo e à peça. Cabos, conexões e aterramento precisam estar em condições adequadas para evitar aquecimento indevido, instabilidade do arco e riscos operacionais.
- Eletrodo revestido: atua como metal de adição e possui um revestimento que participa da proteção da poça de fusão. Durante a abertura do arco, esse revestimento contribui para a formação de gases e escória, reduzindo a exposição do metal aquecido ao ambiente.
- Metal de base: é o componente que será unido, reparado ou reforçado. A composição e a espessura do material orientam a seleção do consumível e a preparação da junta.
- Aterramento e área de trabalho: completam o circuito elétrico e ajudam a manter a estabilidade da operação. A conexão deve ser feita em uma superfície apropriada e livre de contaminantes que prejudiquem a condução.
O revestimento não é apenas uma camada externa do eletrodo.
Ele pode contribuir para a proteção da poça de fusão, a formação da escória, a estabilidade do arco e a composição do metal depositado.
Depois do resfriamento de cada passe, a escória deve ser removida conforme a necessidade da execução, permitindo avaliar a superfície antes da continuidade do trabalho.
Como escolher o eletrodo de forma técnica?
A seleção deve começar pela identificação do metal de base e da finalidade da solda.
Em aplicações com aço carbono ou alguns aços de baixa liga, o consumível precisa ser compatível com o material e com os requisitos definidos para a junta.
Não é recomendável escolher o eletrodo somente pela disponibilidade ou pelo diâmetro aparente.
Considere os seguintes critérios:
- Material de base: confirme se o eletrodo é indicado para aço carbono, aço de baixa liga ou outro material previsto no projeto. Materiais diferentes podem exigir consumíveis e procedimentos distintos.
- Tipo de junta e finalidade: uma união, um reparo, um reforço estrutural e uma recuperação de componente podem ter exigências diferentes quanto ao metal depositado e ao controle da execução.
- Espessura da peça: o diâmetro do eletrodo deve ser compatível com a espessura, a geometria da junta e a capacidade de controlar a quantidade de calor aplicada. Um eletrodo maior não significa necessariamente uma execução mais adequada.
- Posição de soldagem: a posição plana, horizontal, vertical ou sobrecabeça interfere na fluidez da poça e no controle do metal depositado. O consumível deve ser apropriado à posição prevista.
- Polaridade e fonte disponível: verifique a compatibilidade entre o eletrodo, o tipo de corrente e a polaridade recomendada pelo fabricante ou pelo procedimento aplicável.
- Revestimento e condição de armazenamento: o revestimento deve estar íntegro e ser mantido conforme as orientações técnicas do fabricante. Umidade, danos ou armazenamento inadequado podem prejudicar o desempenho do consumível.
- Especificação do projeto: quando houver procedimento de soldagem, desenho, memorial descritivo ou requisito do cliente, esses documentos devem prevalecer sobre uma escolha genérica.
| Critério do projeto | Pergunta de decisão | Possível consequência de ignorá-lo |
|---|---|---|
| Material de base | O consumível é compatível com o metal a ser soldado? | Pode haver incompatibilidade metalúrgica ou desempenho inadequado da junta |
| Espessura | O diâmetro permite controlar a fusão e o aporte de calor? | Pode ocorrer dificuldade de controle, falta de fusão ou excesso de aquecimento |
| Posição | O eletrodo é indicado para a posição de execução? | A poça pode ficar instável e dificultar o acabamento |
| Polaridade | A fonte está configurada conforme a orientação aplicável? | O arco pode apresentar instabilidade e o depósito pode ser irregular |
| Condição do eletrodo | O revestimento está íntegro e armazenado corretamente? | A proteção da poça pode ser prejudicada |
| Requisito do projeto | Existe procedimento ou especificação a ser seguido? | A escolha pode não atender à necessidade técnica da junta |
Soldagem elétrica com eletrodo revestido: critérios técnicos e aplicações
Imagine uma atividade de manutenção em uma estrutura de aço carbono, com execução em campo e acesso limitado.
Antes de definir o consumível, é necessário confirmar a espessura das peças, a posição predominante, o tipo de junta, a condição da superfície e os requisitos de resistência ou acabamento previstos para o serviço.
Se a execução ocorrer em posições variadas, a decisão deve considerar um eletrodo compatível com essas posições, com a polaridade disponível e com o procedimento aplicável.
Caso a junta envolva material mais espesso ou múltiplos passes, a preparação, a sequência de deposição, a remoção da escória e a inspeção entre passes tornam-se tão relevantes quanto o diâmetro escolhido.
Esse exemplo não define um eletrodo ou parâmetro universal.
A seleção final depende das informações do projeto, das recomendações do fabricante e da avaliação de um profissional habilitado.
Em trabalhos industriais, uma análise técnica evita que uma escolha baseada apenas no diâmetro resulte em retrabalho ou em uma junta inadequada para sua finalidade.
Armazenamento e preparação do consumível
O eletrodo revestido deve ser manuseado de modo a preservar a integridade do revestimento.
Quedas, impactos, contato com contaminantes e exposição inadequada à umidade podem alterar o comportamento do consumível.
As condições de armazenamento, secagem ou manutenção devem seguir as instruções do fabricante e os procedimentos aplicáveis ao projeto.
Antes da abertura do arco, verifique:
- se o eletrodo corresponde ao material e à finalidade da junta;
- se o revestimento está sem trincas, desprendimentos ou sinais de deterioração;
- se a embalagem e o armazenamento seguiram a orientação técnica aplicável;
- se a fonte, a polaridade e os cabos são compatíveis com o consumível;
- se a peça está limpa e preparada para a execução;
- se a posição de soldagem foi considerada na escolha;
- se há procedimento, desenho ou especificação do cliente a ser consultado.
Alerta de segurança
A preparação e a escolha do eletrodo devem ser realizadas por profissionais capacitados, em ambiente controlado e com os equipamentos de proteção adequados.
A operação envolve calor, radiação, fumos metálicos, respingos, escória e risco elétrico.
Também é necessário avaliar ventilação, proteção contra incêndio, isolamento da área e possíveis interferências com equipamentos ou materiais próximos.
A seleção correta do consumível não substitui a análise de riscos nem promove, por si só, a qualidade da junta.
O controle depende da preparação, da regulagem, da técnica do soldador, da condição do material, da limpeza entre passes e da inspeção compatível com a importância do componente.
Critérios técnicos de informações para avaliar o projeto
Para solicitar uma avaliação técnica de soldagem, reúna, quando disponíveis:
- material de base e eventual composição ou especificação;
- espessura e dimensões das peças;
- desenho, foto ou descrição da junta;
- finalidade da união, reparo, reforço ou adequação;
- posição e local de execução;
- necessidade de trabalho em campo ou em área de acesso restrito;
- quantidade de peças ou extensão aproximada do serviço;
- informações sobre a fonte e a energia disponíveis;
- requisitos de acabamento, inspeção ou documentação;
- procedimento do cliente ou orientação técnica já existente.
Com esses dados, a definição do eletrodo pode ser mais objetiva e alinhada às condições reais do serviço.
A Jota Soldas informa que trabalha com seleção de eletrodos compatíveis com cada projeto dentro de uma abordagem personalizada, voltada à soldagem, fabricação, montagem e adequações industriais.
Fundada em 2019, a empresa reúne a experiência informada de seu fundador, com experiência desde 2004 de atuação no setor, e atende demandas industriais em nível nacional conforme as condições de cada projeto.
Para discutir uma necessidade específica, encaminhe à Jota Soldas as informações disponíveis sobre material, dimensões, finalidade, acesso e requisitos técnicos.
A avaliação da empresa poderá indicar quais dados adicionais são necessários para analisar a solução de soldagem, fabricação ou adequação mais apropriada.
Preparação da junta e etapas de execução
Na soldagem elétrica com eletrodo revestido, a qualidade da junta começa antes da abertura do arco.
A preparação inadequada pode causar falta de fusão, porosidade, desalinhamento, excesso de respingos ou deformações, mesmo quando o soldador domina a condução do eletrodo.
Por isso, a avaliação deve considerar o metal de base, o tipo de junta, o acesso, a posição de soldagem, o consumível indicado e as condições reais do serviço.
A preparação também contribui para segurança, eficiência e previsibilidade da execução.
Em serviços industriais, cada etapa deve ser compatível com o projeto e com as especificações aplicáveis.
Quando houver dúvidas sobre material, espessura, geometria ou finalidade estrutural, a definição deve ser feita com avaliação técnica, sem presumir que uma mesma configuração serve para todos os casos.
Fluxo de preparação e execução
- Analisar o projeto e as condições do serviço: Antes de movimentar as peças, é necessário entender a função da união, o material do metal de base, as dimensões, a posição de soldagem, o acesso ao local e os requisitos de acabamento ou inspeção. Essa análise orienta a escolha do eletrodo, o tipo de junta e a sequência de passes. Em componentes industriais, suportes, bases, estruturas metálicas e tubulações, a finalidade da união influencia diretamente a preparação necessária.
- Conferir e preparar as superfícies: As áreas próximas à junta devem estar livres de contaminantes que possam prejudicar o arco ou incorporar impurezas à poça de fusão. Ferrugem solta, tinta, óleo, umidade, carepa e resíduos devem ser avaliados e removidos conforme as condições do material e do serviço. A limpeza deve alcançar a região necessária para a execução, sem remover material de maneira descontrolada.
- Definir a geometria da junta e o chanfro: Conforme a espessura, o tipo de união e a necessidade de penetração, pode ser necessário utilizar uma junta de topo, sobreposta, em ângulo ou outra configuração adequada ao projeto. O chanfro, quando aplicável, deve apresentar geometria uniforme e permitir acesso suficiente ao fundo da junta. Ângulo, abertura de raiz e face da raiz não devem ser escolhidos por hábito, precisam ser compatíveis com o procedimento e com as condições da peça.
- Ajustar, alinhar e fixar as peças: O alinhamento deve ser verificado antes do ponteamento. Folgas irregulares, desalinhamento e contato insuficiente podem alterar a penetração e aumentar a deformação. O ponteamento mantém as peças na posição durante a soldagem, mas não substitui a verificação do ajuste. Depois dessa etapa, é importante confirmar se a montagem continua nivelada, alinhada e acessível para a execução dos passes.
- Selecionar o eletrodo e preparar o equipamento: O eletrodo deve ser compatível com o metal de base e com a posição de soldagem prevista. Diâmetro, tipo de revestimento, condição de armazenamento, polaridade e demais parâmetros dependem da especificação técnica aplicável e da orientação do fabricante. A fonte de soldagem, o porta-eletrodo, os cabos e as conexões também devem ser verificados antes do início do arco.
- Executar o passe de solda com controle: Durante a soldagem, o operador deve controlar o comprimento do arco, o ângulo de trabalho, a velocidade de deslocamento e a trajetória do eletrodo. O objetivo é manter uma poça de fusão estável e formar um cordão uniforme, respeitando a sequência planejada. Em juntas com múltiplos passes, a distribuição do calor e a alternância da sequência podem influenciar a deformação e a qualidade final.
- Remover a escória entre os passes: O revestimento do eletrodo produz escória, que auxilia na proteção da poça de fusão durante a solidificação. Após o resfriamento adequado de cada passe, a escória deve ser removida de maneira cuidadosa, com ferramentas apropriadas e sem danificar o cordão. A limpeza entre passes é indispensável para evitar que resíduos fiquem aprisionados no metal depositado seguinte.
- Realizar o acabamento e a inspeção inicial: Ao final, devem ser removidos resíduos, respingos soltos e partes de escória remanescentes. O acabamento não deve mascarar descontinuidades nem reduzir indevidamente a seção da junta. A inspeção visual inicial verifica o aspecto do cordão, a continuidade, o perfil, as transições e possíveis sinais de defeito. Quando o projeto exigir, essa avaliação deve ser complementada por métodos de inspeção definidos tecnicamente.
Critérios técnicos de preparação da junta
- Confirmar o material do metal de base e a finalidade da união.
- Avaliar espessura, dimensões, acesso e posição de soldagem.
- Definir o tipo de junta e verificar se o chanfro é necessário.
- Remover contaminantes e umidade da região de soldagem.
- Conferir abertura, alinhamento, nivelamento e contato entre as peças.
- Executar o ponteamento de forma compatível com a sequência de soldagem.
- Selecionar eletrodo compatível com o material e a posição.
- Verificar cabos, conexões, porta-eletrodo e fonte de soldagem.
- favorecer ventilação, proteção individual e controle de riscos no ambiente.
- Planejar a sequência de passes e a limpeza entre eles.
- Confirmar como será feita a inspeção visual e se há requisitos adicionais.
Inspeção visual: o que observar?
A inspeção visual é uma verificação inicial e não deve ser confundida com aprovação automática da junta.
Entre os aspectos observáveis estão a continuidade do cordão, a regularidade do perfil, a transição entre solda e metal de base, a presença de mordeduras, trincas visíveis, poros aparentes, falta de preenchimento, excesso de respingos e resíduos de escória.
Também é necessário observar se há sinais de desalinhamento, deformação ou alteração da geometria original.
A interpretação depende do tipo de junta, da função do componente e dos critérios definidos para o projeto.
Em aplicações críticas, somente a inspeção visual pode não ser suficiente; a necessidade de avaliações complementares deve ser definida por responsável técnico e pelas especificações aplicáveis.
Erros comuns e correções genéricas!
| Situação observada | Possível causa | Direção de correção |
|---|---|---|
| Cordão irregular | Velocidade, arco ou ângulo inconsistentes | Revisar a técnica de condução e a estabilidade do arco |
| Porosidade aparente | Contaminação, umidade ou proteção inadequada | Reavaliar a limpeza, o armazenamento do eletrodo e as condições de execução |
| Falta de fusão | Preparação insuficiente ou calor inadequado | Conferir a geometria da junta, a técnica e os parâmetros definidos para o serviço |
| Inclusão de escória | Limpeza incompleta entre passes | Remover completamente a escória antes do passe seguinte |
| Desalinhamento | Ajuste ou ponteamento inadequado | Reposicionar e verificar a fixação antes de prosseguir |
| Deformação excessiva | Sequência ou distribuição de calor inadequada | Reavaliar a sequência de passes e o controle térmico previsto |
| Mordedura ou perda de material na borda | Técnica, velocidade ou arco inadequados | Ajustar a condução e verificar a preparação das bordas |
Soldagem elétrica com eletrodo revestido: critérios técnicos e aplicações
Essas relações são orientações gerais e não substituem a análise da junta real.
Uma mesma aparência pode ter causas diferentes, e a correção deve considerar material, espessura, posição, eletrodo e requisitos do projeto.
A Jota Soldas informa atuar com soldagem, fabricação e montagem industrial desde 2019, com fundador que possui experiência desde 2004 de experiência no setor.
Dentro de sua abordagem personalizada, a seleção do eletrodo, a preparação da junta, a execução e o acabamento são avaliados conforme as necessidades informadas pelo cliente.
Para solicitar uma avaliação técnica, é recomendável reunir desenhos ou fotos disponíveis, material, dimensões, finalidade da peça, local de execução, condições de acesso e requisitos conhecidos.
Com essas informações, a empresa pode analisar a demanda de forma mais objetiva, sem substituir a verificação das condições reais do projeto.
Aplicações industriais da solda com eletrodo
A solda com eletrodo revestido é utilizada na união, recuperação e adequação de componentes metálicos em diferentes ambientes industriais.
Sua operação manual, a possibilidade de trabalhar em diversas posições e a portabilidade do equipamento favorecem aplicações em estruturas metálicas, suportes, bases, tubulações e serviços de manutenção realizados em campo.
A escolha do processo, porém, deve considerar o material, a espessura, a geometria da junta, a posição de soldagem, o acesso ao local e os requisitos definidos para o projeto.
Mapa de aplicações e necessidades!
| Aplicação | Necessidade atendida | Pontos de avaliação |
|---|---|---|
| Estruturas metálicas | União e montagem de perfis, chapas, reforços e elementos de sustentação | Material, espessura, alinhamento, posição e solicitação da estrutura |
| Componentes industriais | Fabricação, união ou recuperação de peças metálicas | Compatibilidade do eletrodo, preparação da junta e acabamento necessário |
| Suportes e bases | Fixação e reforço de equipamentos, conjuntos e componentes | Dimensões, cargas previstas, acesso e estabilidade durante a execução |
| Tubulações | União e reparo de trechos metálicos conforme a especificação aplicável | Material, diâmetro, posição, condição da linha e controle da junta |
| Manutenção industrial | Reparo, reforço e recuperação de itens metálicos | Diagnóstico da falha, condição do metal de base e segurança do local |
| Adequações e montagem | Ajustes em estruturas ou conjuntos existentes | Medição, interferências, sequência de montagem e espaço para trabalho |
Soldagem elétrica com eletrodo revestido: critérios técnicos e aplicações
Essa matriz é uma referência inicial do setor, não uma indicação automática de que qualquer aplicação seja adequada ao processo.
Em um projeto real, a definição deve partir das condições do serviço e das especificações técnicas aplicáveis.
Exemplos de estruturas e serviços industriais
Em estruturas metálicas, o eletrodo revestido pode ser considerado para unir perfis, chapas, cantoneiras, bases e elementos de reforço.
Também pode ser empregado em componentes fabricados sob medida, desde que o material de base, a geometria da junta e o procedimento de execução sejam compatíveis com o objetivo do projeto.
Na manutenção, a técnica pode atender reparos e recuperações de suportes, bases, componentes industriais e partes metálicas que apresentem desgaste, trincas ou necessidade de reforço.
Antes de soldar, é importante avaliar a origem do problema.
Uma junta aplicada sobre uma superfície contaminada, desalinhada ou estruturalmente comprometida pode não resolver a causa da falha.
Em tubulações e conjuntos montados, a aplicação depende das características do sistema, do material e das condições de acesso.
O serviço pode envolver união de trechos, adequações e reparos, mas a execução deve respeitar os requisitos técnicos e de segurança relacionados à instalação.
Quando houver conteúdo, pressão, calor ou risco operacional, a liberação do local e a avaliação responsável são etapas indispensáveis.
A Jota Soldas informa atuação com soldagem, fabricação e montagem industrial, incluindo estruturas metálicas, manutenção e adequações.
Seu público inclui indústrias, empresas de manutenção e montagem industrial, fabricantes de estruturas metálicas, construtoras e oficinas industriais.
Esses exemplos descrevem possibilidades de aplicação do processo no setor; a confirmação de escopo para um caso específico depende da análise do projeto.
Quando o acesso ao local influencia a escolha?
Um dos diferenciais práticos da solda com eletrodo revestido é a possibilidade de transportar o conjunto de equipamentos até diferentes frentes de trabalho.
Essa característica pode ser relevante em reparos externos, adequações em estruturas já instaladas, áreas com geometria complexa e locais nos quais a movimentação de equipamentos maiores seja limitada.
O acesso restrito, contudo, não elimina os cuidados necessários.
A equipe precisa verificar se há espaço suficiente para posicionamento, abertura do arco, troca do eletrodo, remoção da escória e inspeção da junta.
Também devem ser avaliadas ventilação, proteção contra radiação e respingos, presença de materiais combustíveis, possibilidade de trabalho em altura e circulação de outras pessoas.
Em áreas confinadas ou com ventilação limitada, a análise de segurança deve preceder a execução.
A portabilidade do equipamento facilita o deslocamento, mas não substitui o planejamento do serviço, os equipamentos de proteção individual, o controle do ambiente e a autorização adequada para realizar o trabalho.
Critérios para avaliar se a aplicação é adequada
Antes de solicitar ou programar uma soldagem industrial, reúna informações que permitam avaliar a solução com mais precisão:
- Qual é a finalidade da união, do reparo, do reforço ou da adequação?
- Qual é o material do componente e, quando disponível, sua especificação?
- Quais são as dimensões, espessuras e características da junta?
- A execução ocorrerá em oficina, durante a montagem ou em campo?
- Há restrição de acesso, trabalho em altura, interferências ou necessidade de desmontagem?
- A peça está limpa, alinhada e livre de contaminantes que possam prejudicar a solda?
- Existe desenho, memorial, procedimento ou requisito técnico definido pelo contratante?
- A aplicação exige apenas inspeção visual ou há necessidade de controles adicionais previstos no projeto?
A resposta a essas perguntas ajuda a diferenciar uma simples união de peças de uma intervenção que exige avaliação estrutural, planejamento de montagem ou controle mais rigoroso.
Também evita escolher o eletrodo apenas pelo diâmetro, sem considerar material, posição, preparação da junta e finalidade do componente.
A Jota Soldas atua desde 2019 e informa experiência do fundador superior a 15 anos no setor.
A empresa oferece atendimento personalizado para demandas de soldagem, fabricação, montagem industrial e adequações, com capacidade logística informada para atender em nível nacional.
Para descrever um projeto, o ideal é encaminhar o tipo de aplicação, materiais, dimensões, imagens ou desenhos disponíveis, local de execução, condições de acesso e requisitos técnicos conhecidos.
Com essas informações, a empresa poderá avaliar a possibilidade de atendimento conforme as condições reais do serviço e a especificação do cliente.
Vantagens e limitações do processo
A soldagem elétrica com eletrodo revestido é uma alternativa versátil para unir ou reparar componentes metálicos em diferentes posições e condições de acesso.
Sua adequação, porém, não depende apenas da possibilidade de produzir um arco elétrico, a qualidade e a confiabilidade da junta também estão relacionadas à preparação das peças, à seleção do consumível, à habilidade do soldador e às condições do serviço.
Principais vantagens do eletrodo revestido
- Portabilidade: o conjunto necessário tende a ser simples de transportar, o que favorece intervenções em campo, áreas industriais e locais onde a movimentação de equipamentos maiores é difícil.
- Versatilidade de aplicação: o processo pode ser empregado em estruturas metálicas, suportes, bases, componentes industriais e tubulações, desde que o material, a junta e o procedimento sejam compatíveis.
- Flexibilidade de posição: a solda manual com eletrodo pode ser executada em diferentes posições. Essa característica é útil em montagens, reparos e adequações com geometrias variadas ou acesso restrito.
- Independência de gás de proteção externo: o revestimento do eletrodo participa da proteção da poça de fusão, reduzindo a dependência de um cilindro de gás durante a execução. Ainda assim, o ambiente precisa ser avaliado para evitar interferências na proteção e riscos operacionais.
- Resistência mecânica potencialmente adequada: quando a junta é corretamente projetada e executada, o processo pode produzir uniões resistentes para aplicações compatíveis com o material e os requisitos do projeto.
- Aplicabilidade em manutenção: a combinação entre equipamento portátil e possibilidade de trabalhar em peças instaladas torna o método útil em reparos, reforços e recuperações, especialmente quando a remoção do componente não é conveniente.
Esses benefícios não significam que o eletrodo revestido seja automaticamente a melhor escolha para toda situação.
A decisão deve considerar espessura, material, posição, acesso, exigência de acabamento, volume de produção e necessidade de controle do processo.
Limitações e desafios que precisam ser considerados
- Dependência da habilidade operacional: como se trata de um processo manual, a estabilidade do arco, a velocidade de avanço, o ângulo de trabalho e a distância entre o eletrodo e a peça influenciam diretamente o resultado.
- Formação de escória: após a deposição, a escória precisa ser removida entre passes e ao final da solda quando aplicável. A limpeza insuficiente pode ocultar descontinuidades ou prejudicar a continuidade da junta.
- Produtividade variável: a troca de eletrodos e a remoção da escória podem reduzir a continuidade da operação em comparação com processos que utilizam alimentação contínua de arame. O impacto depende do volume, da geometria e da organização do serviço.
- Geração de fumos e radiação: o arco produz luz intensa, calor e fumos metálicos. A atividade exige ventilação adequada, proteção individual compatível e controle do entorno, principalmente em ambientes industriais ou confinados.
- Sensibilidade ao armazenamento do consumível: alguns eletrodos exigem cuidados específicos para preservar as características do revestimento. A forma de armazenamento e preparação deve seguir a orientação técnica do fabricante e os requisitos aplicáveis ao projeto.
- Influência das condições de acesso: a portabilidade ajuda em locais difíceis, mas acesso restrito também pode limitar a visibilidade, a postura do soldador, a movimentação do porta-eletrodo e a possibilidade de inspeção.
- Necessidade de compatibilidade técnica: diâmetro, tipo de revestimento, polaridade e demais condições de uso não devem ser escolhidos isoladamente. Material de base, posição, espessura e especificação da junta precisam ser analisados em conjunto.
Como decidir se o processo é adequado?
O eletrodo revestido tende a ser uma opção a ser considerada quando a prioridade envolve mobilidade, flexibilidade de posição, execução em campo ou reparos em componentes de aço carbono e alguns aços de baixa liga.
A escolha precisa ser confirmada por uma avaliação técnica quando a junta estiver sujeita a esforços relevantes, condições severas de operação ou requisitos específicos de inspeção.
Considere este roteiro de decisão antes de definir o processo:
- Identifique o material de base: confirme se é aço carbono, aço de baixa liga ou outro material e verifique a compatibilidade do consumível.
- Avalie a finalidade da junta: determine se o serviço envolve fabricação, união, reparo, reforço, recuperação ou adequação industrial.
- Observe a posição e o acesso: verifique se o soldador terá visibilidade, espaço para movimentação e condições para manter uma execução controlada.
- Analise a espessura e a geometria: considere a necessidade de preparação, passes sucessivos, chanfro, ponteamento e controle do aquecimento conforme a especificação aplicável.
- Defina o nível de acabamento e inspeção: algumas aplicações priorizam funcionalidade estrutural, enquanto outras exigem maior controle visual ou métodos de inspeção compatíveis com o projeto.
- Considere o volume de produção: para intervenções pontuais e serviços em campo, a portabilidade pode ser relevante; para produção repetitiva, produtividade e padronização também devem entrar na comparação.
- Confirme as condições do ambiente: avalie ventilação, umidade, presença de materiais inflamáveis, interferências elétricas e segurança para a equipe.
Perguntas de diagnóstico para o briefing técnico
Antes de solicitar uma avaliação ou execução, é útil reunir respostas para perguntas como:
- Qual é o material e, se disponível, a especificação da peça?
- A necessidade é fabricar uma estrutura, montar um conjunto, reparar um componente ou realizar uma adequação?
- Quais são as dimensões, espessuras e geometrias envolvidas?
- A junta ficará em posição plana, vertical, horizontal ou sobrecabeça?
- O trabalho será realizado em oficina, no local de instalação ou em uma área de acesso restrito?
- Há exigência de acabamento, inspeção ou documentação definida pelo projeto?
- A peça estará sujeita a carga, vibração, temperatura, pressão ou desgaste durante o uso?
- Existem restrições de ventilação, espaço, desligamento de equipamentos ou isolamento da área?
- O serviço envolve uma peça única, várias unidades ou uma intervenção de manutenção?
Quanto mais completas forem essas informações, mais objetiva tende a ser a análise da solução, do consumível e das condições de execução.
Na Jota Soldas, a abordagem informada para projetos industriais considera a adaptação às necessidades do cliente, incluindo serviços de soldagem, fabricação, montagem e adequações.
Alerta sobre variáveis de execução e segurança
Nenhuma vantagem do processo substitui a avaliação das condições reais do serviço.
A preparação inadequada da junta, a contaminação das superfícies, o desalinhamento, a escolha incompatível do eletrodo, a regulagem imprópria, a limpeza insuficiente entre passes ou a execução sem controle podem comprometer a junta mesmo quando o método é tecnicamente aplicável.
A operação deve ser conduzida por profissional habilitado para a atividade, com área organizada, proteção contra radiação do arco, equipamentos de proteção individual adequados, ventilação suficiente e controle de riscos de incêndio e choque elétrico.
Em locais confinados, elevados ou próximos a materiais combustíveis, a análise de segurança deve ser ainda mais rigorosa.
Os requisitos de inspeção e as normas pertinentes devem ser confirmados conforme o tipo de projeto e a aplicação.
Resumo decisório
O eletrodo revestido oferece portabilidade, versatilidade e flexibilidade para soldagem industrial, manutenção, reparos e adequações, especialmente quando o acesso é limitado ou o trabalho precisa ser realizado em campo.
Em contrapartida, exige controle manual, remoção de escória, atenção aos fumos, seleção correta do consumível e preparação cuidadosa da junta.
Assim, a técnica é adequada quando suas vantagens respondem às condições do projeto e quando suas limitações podem ser controladas.
A Jota Soldas atua desde 2019 com soldagem, fabricação e montagem industrial; seu fundador possui experiência desde 2004 de experiência no setor, conforme as informações fornecidas.
Para uma solução personalizada, a avaliação deve considerar material, dimensões, finalidade, acesso e requisitos técnicos antes da definição do processo.
Diferenças entre eletrodo revestido, MIG/MAG e TIG
A escolha entre eletrodo revestido, MIG/MAG e TIG não depende de qual processo é universalmente melhor.
Cada método responde de forma diferente às condições do serviço, como material, espessura, posição de soldagem, acesso à junta, acabamento desejado, produtividade esperada e requisitos do projeto.
| Critério | Eletrodo revestido (SMAW) | MIG/MAG | TIG |
|---|---|---|---|
| Consumível | Eletrodo revestido consumível | Arame contínuo consumível | Eletrodo não consumível; o metal de adição pode ser separado |
| Proteção da poça de fusão | O revestimento do eletrodo forma gases e escória de proteção | Gás de proteção fornecido externamente | Gás de proteção fornecido externamente |
| Equipamento | Fonte de soldagem, cabos e porta-eletrodo | Fonte, alimentador de arame, tocha, cabos e sistema de gás | Fonte, tocha, gás de proteção e, quando necessário, metal de adição |
| Portabilidade | Geralmente favorável para serviços em campo e locais de acesso restrito | Depende da disponibilidade de fonte, alimentador e gás | Pode exigir maior controle do conjunto e das condições de proteção |
| Controle do arco | Depende bastante da habilidade manual do soldador | Favorece alimentação contínua do arame | Permite controle refinado do arco e da adição de material |
| Acabamento | Pode exigir remoção de escória e limpeza entre passes | Normalmente não forma escória como a do eletrodo revestido | Tende a favorecer acabamento preciso quando corretamente executado |
| Produtividade | Adequada a diferentes situações, com interrupções para troca do eletrodo | Pode ser vantajosa em atividades que favorecem alimentação contínua | Pode ser mais adequada quando o controle e o acabamento têm prioridade |
| Contextos comuns | Estruturas, reparos, suportes, bases, componentes e tubulações | Fabricação e produção com condições controladas ou necessidade de continuidade | Juntas que exigem maior controle do arco, do acabamento ou da adição |
Soldagem elétrica com eletrodo revestido: critérios técnicos e aplicações
A tabela é uma orientação conceitual.
O desempenho real varia conforme o procedimento adotado, o material de base, o consumível, a preparação da junta, a posição, a habilidade operacional e as condições do ambiente.
Respostas técnicas para decisão inicial
- O eletrodo revestido utiliza um consumível que, além de fornecer metal de adição, participa da proteção da poça de fusão por meio do revestimento.
- MIG e MAG utilizam arame contínuo e gás de proteção externo; a distinção está relacionada ao tipo de gás empregado no processo.
- TIG utiliza um eletrodo não consumível e permite controlar com precisão o arco e, quando aplicável, a adição de metal.
- O eletrodo revestido pode ser considerado quando a portabilidade, a flexibilidade de posição e a possibilidade de atuação em campo são relevantes.
- MIG/MAG pode ser avaliado quando a alimentação contínua do arame e a produtividade são fatores importantes em determinado cenário.
- TIG pode ser analisado quando o controle do arco e o acabamento têm peso elevado na especificação da junta.
Como escolher o processo de soldagem?
Uma decisão técnica começa pela identificação das condições reais do serviço, e não apenas pela comparação entre nomes de processos.
O seguinte roteiro ajuda a organizar a análise:
- Identifique o material de base: Verifique se é aço carbono, aço de baixa liga ou outro material compatível com o processo considerado. A escolha do consumível e do procedimento deve acompanhar essa definição.
- Avalie a espessura e a geometria: Espessura, formato da peça, tipo de junta e necessidade de chanfro influenciam o controle térmico, a deposição e a quantidade de passes.
- Considere a posição de soldagem: Juntas plana, horizontal, vertical ou sobrecabeça podem exigir consumíveis, técnicas e controles diferentes. A flexibilidade de posição é uma das razões pelas quais o eletrodo revestido é usado em diversas situações.
- Analise o acesso: Em locais restritos ou em atividades de manutenção e montagem, a simplicidade do conjunto pode ser decisiva. A necessidade de transportar e posicionar cilindros de gás, alimentadores ou outros componentes também deve ser considerada.
- Defina o nível de acabamento necessário: Quando a aparência, o controle do cordão ou a limpeza entre passes são fatores críticos, TIG ou MIG/MAG podem ser avaliados. Isso não elimina a possibilidade de uso do eletrodo revestido, mas exige execução compatível com o resultado esperado.
- Estabeleça a prioridade entre controle e produtividade: Um serviço de fabricação repetitiva pode ter necessidades diferentes de um reparo pontual em campo. A produtividade não deve ser analisada isoladamente da qualidade e da segurança.
- Confira os requisitos do projeto: Desenhos, especificações, procedimentos aplicáveis e critérios de inspeção devem orientar a seleção. Parâmetros de corrente, tensão, polaridade, gás, diâmetro e técnica precisam ser validados por profissional responsável.
Árvore de decisão simplificada
- Se o serviço exige mobilidade, adaptação a diferentes posições e atuação em campo, avalie primeiro o eletrodo revestido, desde que o material e o procedimento sejam compatíveis.
- Se a prioridade está na alimentação contínua do arame e em uma operação com condições controladas, compare as alternativas MIG/MAG.
- Se o controle do arco, da fusão e do acabamento é central para a junta, considere TIG entre as opções tecnicamente aplicáveis.
- Se houver restrição de acesso, material não definido, exigência específica de inspeção ou função estrutural relevante, interrompa a escolha baseada apenas em uma regra geral e solicite avaliação técnica.
Cenários genéricos de aplicação
Reparo ou reforço em estrutura metálica, o eletrodo revestido pode ser uma alternativa prática quando há necessidade de deslocamento, diferentes posições e acesso limitado.
A adequação depende do material, da condição da peça e da preparação da junta.
Fabricação com repetição de peças, MIG/MAG pode ser avaliado quando a alimentação contínua do arame contribui para a dinâmica do trabalho e quando há estrutura apropriada para o equipamento e o gás de proteção.
Junta que exige maior controle e acabamento, TIG pode ser considerado quando o projeto valoriza o controle do arco e a aparência do cordão.
O processo, entretanto, não substitui a análise de material, espessura, posição e requisitos de inspeção.
Manutenção em local de acesso restrito, o eletrodo revestido pode oferecer flexibilidade por utilizar um conjunto relativamente simples e não depender, durante a execução, de alimentação contínua de arame.
Ainda assim, ventilação, proteção contra fumos, remoção de escória e segurança do ambiente são indispensáveis.
Na Jota Soldas, a seleção do processo deve ser entendida dentro de uma abordagem personalizada para cada projeto.
A empresa atua desde 2019 em soldagem, fabricação e montagem industrial, e o histórico institucional destaca a experiência de experiência desde 2004 do fundador no setor.
Essa informação não transforma um processo em superior aos demais, indica uma atuação orientada à análise das necessidades do cliente, à preparação da junta, à escolha do consumível e à execução conforme a especificação disponível.
Comparativo
Não existe superioridade absoluta.
O eletrodo revestido pode ser mais conveniente em determinadas condições de campo, acesso e posição.
MIG/MAG pode atender melhor a outros cenários de continuidade e produtividade, enquanto TIG pode ser escolhido quando o controle e o acabamento são prioritários.
A decisão deve considerar o conjunto de requisitos do projeto.
Qual é a principal diferença entre SMAW, MIG/MAG e TIG?
SMAW, também chamado de eletrodo revestido ou solda manual, utiliza um eletrodo consumível revestido.
MIG/MAG utiliza arame contínuo e gás de proteção.
TIG utiliza eletrodo não consumível e gás de proteção, com possibilidade de adição separada de metal.
Esses princípios influenciam equipamento, técnica, controle, portabilidade e acabamento.
O eletrodo revestido pode ser usado em estruturas e tubulações?
Pode ser aplicado em estruturas metálicas, componentes, suportes, bases e tubulações quando o material, a junta, o consumível e o procedimento forem compatíveis.
A indicação final depende das condições reais e da especificação técnica do serviço.
MIG/MAG ou TIG sempre oferece acabamento melhor?
Não necessariamente, O acabamento depende do processo escolhido, da preparação, dos parâmetros, da técnica do operador, da limpeza e dos requisitos da junta.
MIG/MAG e TIG podem favorecer determinados níveis de controle, mas uma execução inadequada compromete qualquer processo.
Como a portabilidade influencia a escolha?
Quanto mais restrito ou distante for o local, maior a importância de avaliar o conjunto de equipamentos, cabos, gás, alimentador e acessórios necessários.
O eletrodo revestido pode ser vantajoso em algumas operações de campo por sua flexibilidade e simplicidade relativa, mas a segurança e a viabilidade do ambiente continuam sendo determinantes.
Que informações devem ser avaliadas antes de contratar o serviço?
Reúna o material de base, dimensões, espessura, desenho ou finalidade da peça, posição da junta, local de execução, condições de acesso, quantidade de componentes e requisitos de acabamento ou inspeção.
Com essas informações, uma empresa especializada pode avaliar se o eletrodo revestido, MIG/MAG, TIG ou outro processo é mais coerente.
Para uma demanda de soldagem, fabricação de estruturas metálicas, montagem industrial, manutenção ou adequação, o próximo passo é apresentar as condições reais do projeto à Jota Soldas e solicitar uma avaliação técnica.
Também é recomendável consultar, no site da empresa, as páginas institucionais e os conteúdos relacionados a fabricação de estruturas metálicas, montagem industrial e manutenção e adequações industriais.
Segurança, inspeção e qualidade da junta
A qualidade de uma solda com eletrodo revestido começa antes da abertura do arco.
Um ambiente controlado, a preparação correta da junta, a seleção compatível do consumível e a execução por profissional qualificado contribuem para reduzir riscos e descontinuidades.
Ainda assim, uma inspeção inicial não substitui os controles, ensaios ou critérios definidos para cada projeto industrial.
Critérios técnicos de segurança antes da soldagem
Antes de iniciar o serviço, é importante verificar:
- Uso de equipamentos de proteção individual compatíveis com a atividade, incluindo proteção para olhos e face, luvas apropriadas, vestimenta de proteção, proteção respiratória quando necessária e calçados de segurança.
- Ventilação suficiente para controlar fumos metálicos e gases gerados durante o processo. Em espaços confinados ou com pouca renovação de ar, a avaliação das condições ambientais deve ser reforçada.
- Proteção contra radiação do arco elétrico, evitando a exposição de operadores e de pessoas próximas aos raios e às faíscas.
- Remoção ou isolamento de materiais combustíveis nas proximidades, com atenção especial a respingos, escória aquecida e fontes de ignição.
- Integridade aparente da fonte de soldagem, do porta-eletrodo, dos cabos e das conexões, sem improvisações que possam aumentar o risco de choque elétrico ou aquecimento indevido.
- Organização da área de trabalho, com acesso seguro, iluminação adequada e espaço suficiente para movimentar o eletrodo e posicionar a peça.
- Identificação de revestimentos, tintas, óleos ou contaminantes que possam liberar fumos perigosos ou prejudicar a fusão.
- Avaliação da peça e do entorno antes de qualquer reparo, reforço ou intervenção em estrutura, tubulação ou componente industrial.
Esses cuidados são orientações gerais.
A análise de risco, os procedimentos aplicáveis e os requisitos de segurança devem ser definidos de acordo com o ambiente, o material, a atividade e as exigências do projeto.
Como a segurança influencia a qualidade da junta?
Segurança e qualidade não são etapas isoladas.
Uma área mal ventilada pode dificultar a permanência adequada do profissional e comprometer o controle do arco.
Cabos danificados ou conexões instáveis podem interromper a execução.
Contaminantes na superfície podem gerar porosidade, falta de fusão ou inclusões.
Já a presença de umidade, óleo e resíduos pode interferir tanto na estabilidade da soldagem quanto na confiabilidade da junta.
A escória também exige atenção.
Ela participa da proteção da poça de fusão durante a solidificação, mas precisa ser removida conforme a sequência de execução antes da aplicação de outro passe ou da avaliação visual.
A remoção deve ser feita com método seguro, evitando projeção de partículas e danos à superfície da peça.
Inspeção visual da solda
A inspeção visual é uma avaliação inicial que pode identificar sinais aparentes de irregularidade, mas não confirma sozinha a integridade interna da junta.
Ela deve ser realizada com a superfície limpa e com iluminação suficiente, considerando os critérios definidos para o serviço.
Na avaliação inicial, podem ser observados:
- Continuidade do cordão e uniformidade geral do acabamento.
- Presença aparente de trincas, mordeduras, poros abertos, sobreposição ou crateras inadequadamente preenchidas.
- Indícios de falta de fusão nas bordas ou entre passes.
- Excesso de respingos, escória aderida e resíduos que dificultem a leitura da superfície.
- Perfil do cordão em relação à geometria da junta e ao acabamento esperado.
- Alinhamento, deformações aparentes e alterações dimensionais da peça após a execução.
- Transições entre o cordão e o metal de base, observando mudanças bruscas ou descontinuidades visíveis.
A aparência aceitável varia conforme o tipo de junta, o material, a posição, a espessura, a finalidade do componente e os critérios técnicos estabelecidos.
Por isso, não é adequado considerar uma solda aprovada apenas por apresentar bom acabamento visual.
Fatores que podem gerar não conformidades!
As descontinuidades podem estar relacionadas a diferentes momentos do processo.
Entre as causas genéricas estão:
| Sinal observado | Possíveis fatores relacionados |
|---|---|
| Porosidade aparente | Contaminação, umidade, proteção inadequada da poça ou técnica incompatível com a condição da junta |
| Falta de fusão | Preparação insuficiente, energia inadequada, velocidade de execução incompatível ou posicionamento incorreto |
| Mordedura | Controle inadequado do arco, movimentação imprópria ou excesso de energia concentrada nas bordas |
| Inclusão de escória | Limpeza insuficiente entre passes, geometria desfavorável ou manipulação inadequada do eletrodo |
| Trinca | Tensões, restrição da junta, material, consumível, sequência ou condições de execução que exigem análise específica |
| Deformação | Aquecimento desigual, fixação insuficiente, sequência inadequada ou ausência de controle dimensional |
Soldagem elétrica com eletrodo revestido: critérios técnicos e aplicações
A tabela apresenta relações possíveis, não um diagnóstico definitivo.
A causa real deve ser investigada por profissional habilitado, considerando o conjunto de variáveis do serviço.
Quando uma descontinuidade é identificada, não se deve simplesmente cobri-la com novo material sem avaliar sua extensão, origem e impacto.
Controle da execução e documentação técnica
Um procedimento de soldagem pode organizar informações como material de base, tipo de junta, consumível, posição, sequência, preparação, condições de execução e critérios de inspeção.
A necessidade e o nível de formalização dependem da criticidade do componente, da finalidade da estrutura e dos requisitos do contratante ou do projeto.
Também é recomendável registrar, quando aplicável:
- Identificação da peça ou do conjunto trabalhado.
- Material informado pelo cliente e condição aparente da superfície.
- Tipo de reparo, união, reforço ou adequação executada.
- Preparação realizada antes do arco e limpeza entre passes.
- Consumível utilizado conforme a especificação aplicável e a orientação do fabricante.
- Observações sobre acesso, posição, restrições do local e condições que possam influenciar a execução.
- Resultado da inspeção visual e indicação de avaliações adicionais, quando exigidas.
Normas, procedimentos e critérios de aceitação devem ser confirmados editorialmente e tecnicamente antes da publicação ou da execução.
A referência genérica a uma norma não substitui a verificação da edição aplicável, do escopo do serviço e das exigências contratuais.
Limites da inspeção inicial
A inspeção visual pode detectar irregularidades na superfície e apoiar a decisão sobre a necessidade de investigação adicional.
Porém, ela não revela necessariamente descontinuidades internas nem comprova, por si só, a capacidade da junta de suportar determinada solicitação.
Conforme a responsabilidade do componente, podem ser necessários controles dimensionais, ensaios ou outras formas de avaliação definidas por profissional competente e pelos requisitos do projeto.
Também é importante distinguir uma junta visualmente uniforme de uma junta tecnicamente adequada.
A qualidade depende da preparação, da compatibilidade entre eletrodo e metal de base, da execução, da limpeza, da sequência, das condições do ambiente e dos critérios de aceitação.
Não há conformidade automática apenas pela utilização do processo de eletrodo revestido.
Orientação para uma avaliação técnica responsável
A Jota Soldas informa atuar com soldagem, fabricação e montagem industrial, incluindo adequações e soluções personalizadas.
Seu posicionamento declarado enfatiza qualidade, segurança e eficiência, e sua equipe trabalha conforme as especificações apresentadas para cada projeto.
Em uma solicitação técnica, é importante compartilhar a finalidade da peça, o material, as dimensões, o local de execução, as condições de acesso, o tipo de intervenção desejada e os requisitos de inspeção conhecidos.
Com essas informações, a avaliação pode considerar as condições reais do serviço em vez de se basear apenas em uma descrição genérica.
Para estruturas metálicas, componentes, suportes, bases, tubulações ou reparos em áreas de acesso restrito, a definição do método e dos controles deve ser feita de acordo com a aplicação.
A Jota Soldas pode ser consultada para analisar a demanda e indicar o encaminhamento compatível com as informações disponíveis, sem substituir a documentação técnica exigida pelo projeto.
O princípio essencial é simples, proteger as pessoas, controlar o processo, limpar e preparar corretamente a junta, inspecionar de forma proporcional à responsabilidade do componente e documentar as decisões relevantes.
Esse conjunto oferece uma base mais confiável para avaliar a soldagem elétrica com eletrodo revestido e decidir quando uma verificação técnica adicional é necessária.
Como contratar uma solução personalizada de soldagem industrial?
Para contratar uma solução personalizada de soldagem industrial, o primeiro passo é reunir informações que permitam compreender o projeto, a finalidade da execução e as condições reais do serviço.
Esse briefing ajuda a avaliar se a demanda envolve soldagem elétrica com eletrodo revestido, fabricação de estruturas metálicas, montagem industrial, manutenção ou adequação de componentes existentes.
Critérios técnicos para preparar a solicitação técnica
Antes de consultar a Jota Soldas ou outro prestador especializado, organize, sempre que disponíveis, os seguintes dados:
- Tipo de necessidade: fabricação, união, reparo, reforço, manutenção, montagem ou adequação industrial.
- Material envolvido: aço carbono, aço de baixa liga ou outro material especificado no projeto.
- Componentes e aplicação: estrutura metálica, suporte, base, tubulação, equipamento ou peça industrial.
- Dimensões e quantidade: medidas, espessuras, volume de peças e desenhos técnicos, quando existirem.
- Finalidade do conjunto: sustentação, condução, proteção, montagem, recuperação ou outra função operacional.
- Local de execução: oficina, área industrial, ambiente externo ou local de acesso restrito.
- Condições de acesso: espaço disponível, necessidade de deslocamento, posição de soldagem e limitações para movimentação de equipamentos.
- Requisitos técnicos: acabamento, tolerâncias, tipo de junta, necessidade de inspeção e especificações fornecidas pelo cliente.
- Referências visuais: fotografias, croquis, desenhos, medidas e registros das condições atuais da peça ou estrutura.
- Condições de segurança conhecidas: presença de contaminantes, trabalho em altura, calor, umidade, ventilação insuficiente ou proximidade de equipamentos em operação.
Nem todas essas informações estarão disponíveis em uma primeira conversa.
Ainda assim, quanto mais claro for o briefing, mais objetiva tende a ser a avaliação técnica.
A escolha do processo e do consumível não deve considerar apenas o diâmetro do eletrodo, material, espessura, posição, preparação da junta, acesso e requisitos do projeto também influenciam a solução.
Como funciona o fluxo de atendimento?
Um fluxo de contratação tecnicamente responsável pode seguir estas etapas, sem depender de uma solução padronizada para todos os casos:
- Descrição da demanda: o cliente informa o que precisa fabricar, reparar, montar ou adequar e explica a finalidade do serviço.
- Envio de dados técnicos: são compartilhados desenhos, medidas, fotografias, materiais conhecidos, quantidade de peças e condições de acesso.
- Entendimento do escopo: a empresa analisa se a necessidade está relacionada à soldagem, fabricação, montagem industrial, manutenção, adequação ou a uma combinação dessas atividades.
- Avaliação das condições reais: devem ser considerados o estado do componente, a preparação da junta, o ambiente de execução, a posição de soldagem e os requisitos aplicáveis ao projeto.
- Definição da abordagem: conforme as características identificadas, pode ser avaliado o processo de soldagem, o tipo de eletrodo, a forma de fabricação ou a estratégia de montagem mais adequada.
- Alinhamento técnico: dúvidas sobre materiais, acesso, acabamento, inspeção e documentação devem ser esclarecidas antes do início da execução.
- Consulta à empresa: com o escopo mais bem definido, o cliente pode solicitar uma avaliação personalizada à Jota Soldas.
Esse fluxo não substitui a análise profissional do projeto.
Em estruturas, tubulações e componentes industriais, a decisão deve considerar as especificações fornecidas pelo cliente e as práticas técnicas aplicáveis ao serviço.
Quando houver exigências formais de inspeção, procedimento ou documentação, elas também devem ser informadas desde o início.
Próximo passo!
Para iniciar uma conversa mais produtiva, reúna a descrição do projeto, material, dimensões, finalidade, local, acesso, volume de peças e requisitos técnicos disponíveis.
A Jota Soldas atua desde 2019, oferece atendimento personalizado e reúne atividades de soldagem, fabricação, montagem industrial, manutenção e adequações.
A consulta permite verificar como essas capacidades podem se relacionar às condições reais da demanda, sem presumir uma solução antes da análise técnica.
Também é possível utilizar a página de contato ou solicitação de orçamento caso esteja disponível no site, para encaminhar as informações do briefing.
Perguntas frequentes
A Jota Soldas atende somente serviços de soldagem?
O histórico institucional apresenta a Jota Soldas como empresa que atua com soldagem, fabricação e montagem industrial, além de manutenções e adequações.
A avaliação do escopo deve esclarecer quais atividades são necessárias para cada projeto.
Como informar se o serviço envolve soldagem elétrica com eletrodo revestido?
O cliente pode descrever o material, a espessura, o tipo de componente, a posição de execução e as condições de acesso.
A seleção do processo e do eletrodo deve ser analisada tecnicamente, em vez de ser definida apenas pela preferência inicial do solicitante.
É possível solicitar reparo em uma peça ou estrutura existente?
Sim, reparos, uniões e reforços de componentes metálicos estão entre as aplicações educacionalmente associadas à soldagem com eletrodo revestido.
A viabilidade depende da condição do material, do acesso, da preparação e dos requisitos do projeto, que devem ser avaliados antes da execução.
Como escolher entre eletrodo revestido, MIG/MAG e TIG?
A escolha depende do material, espessura, posição, acesso, acabamento desejado, produtividade esperada e especificação técnica.
Não existe um processo universalmente melhor.
Uma avaliação profissional ajuda a relacionar essas variáveis à necessidade real do serviço.
A empresa pode atender uma demanda fora da região de origem?
O contexto fornecido informa que a Jota Soldas possui atuação nacional.
As condições específicas de cada solicitação devem ser consultadas diretamente com a empresa.
Para saber mais sobre Soldagem elétrica com eletrodo revestido
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

