Galeria
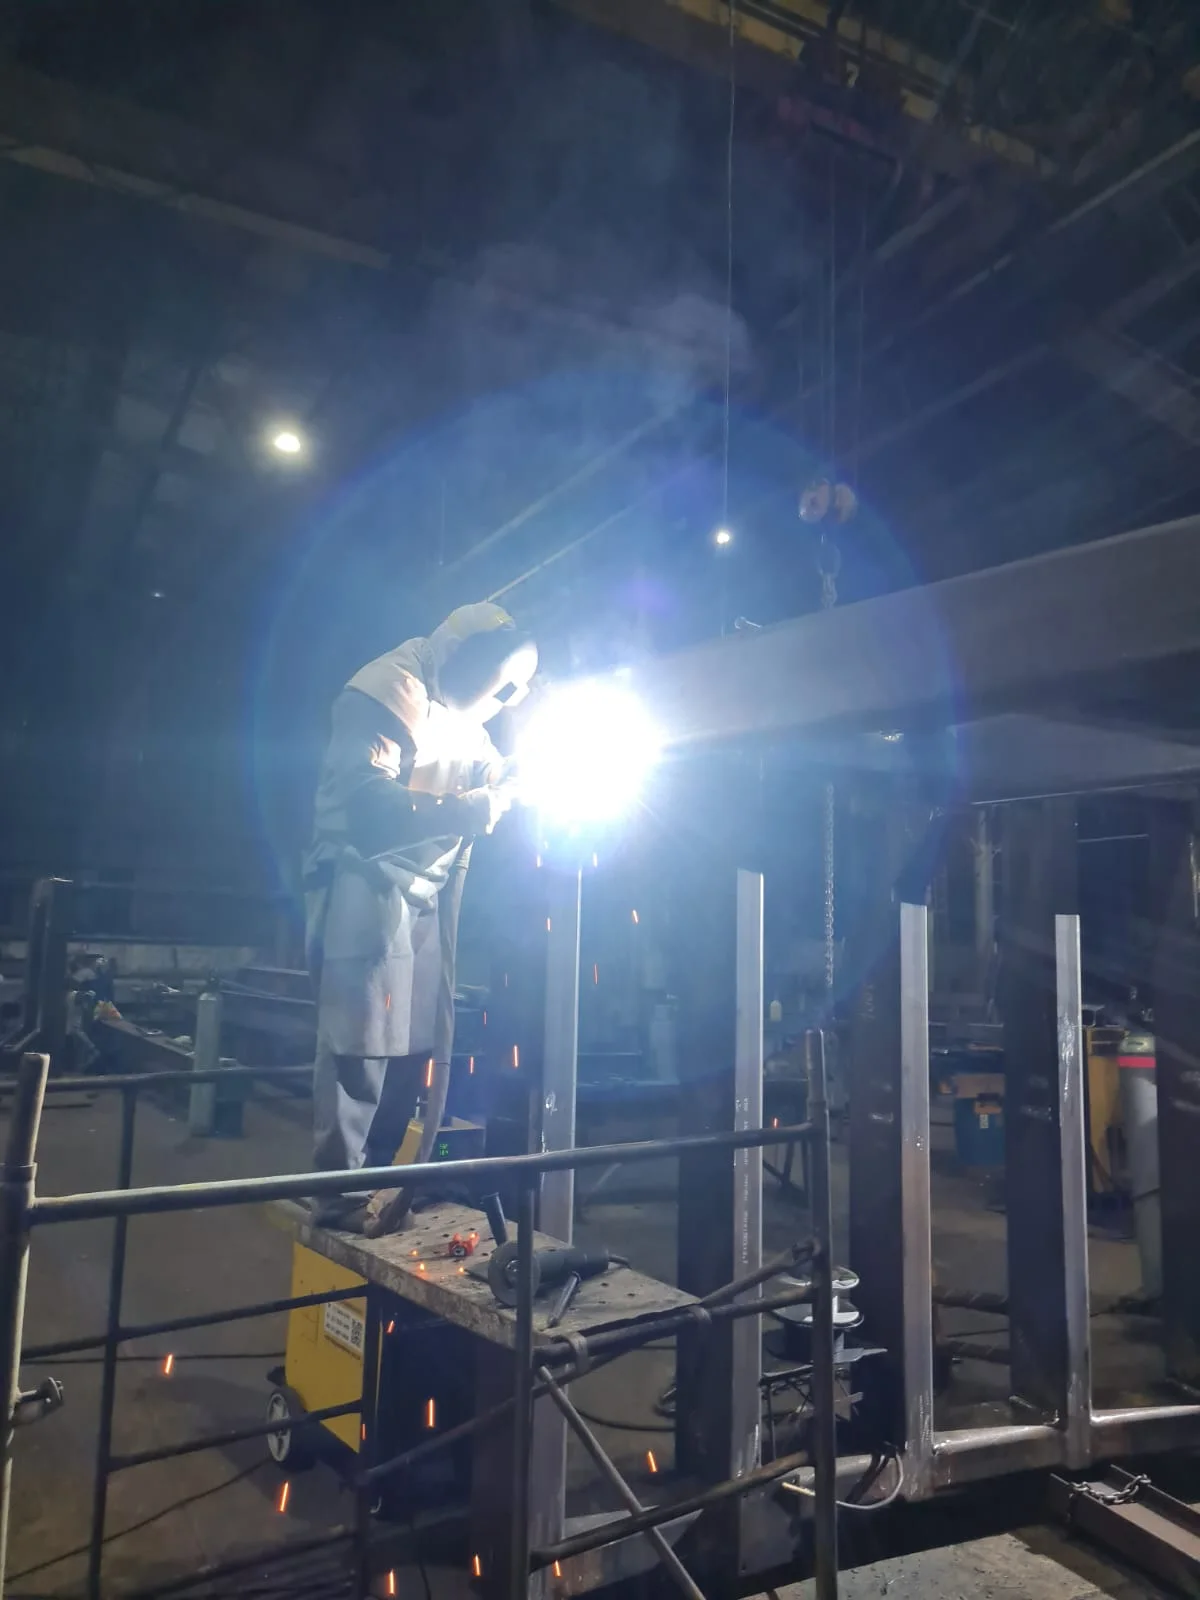
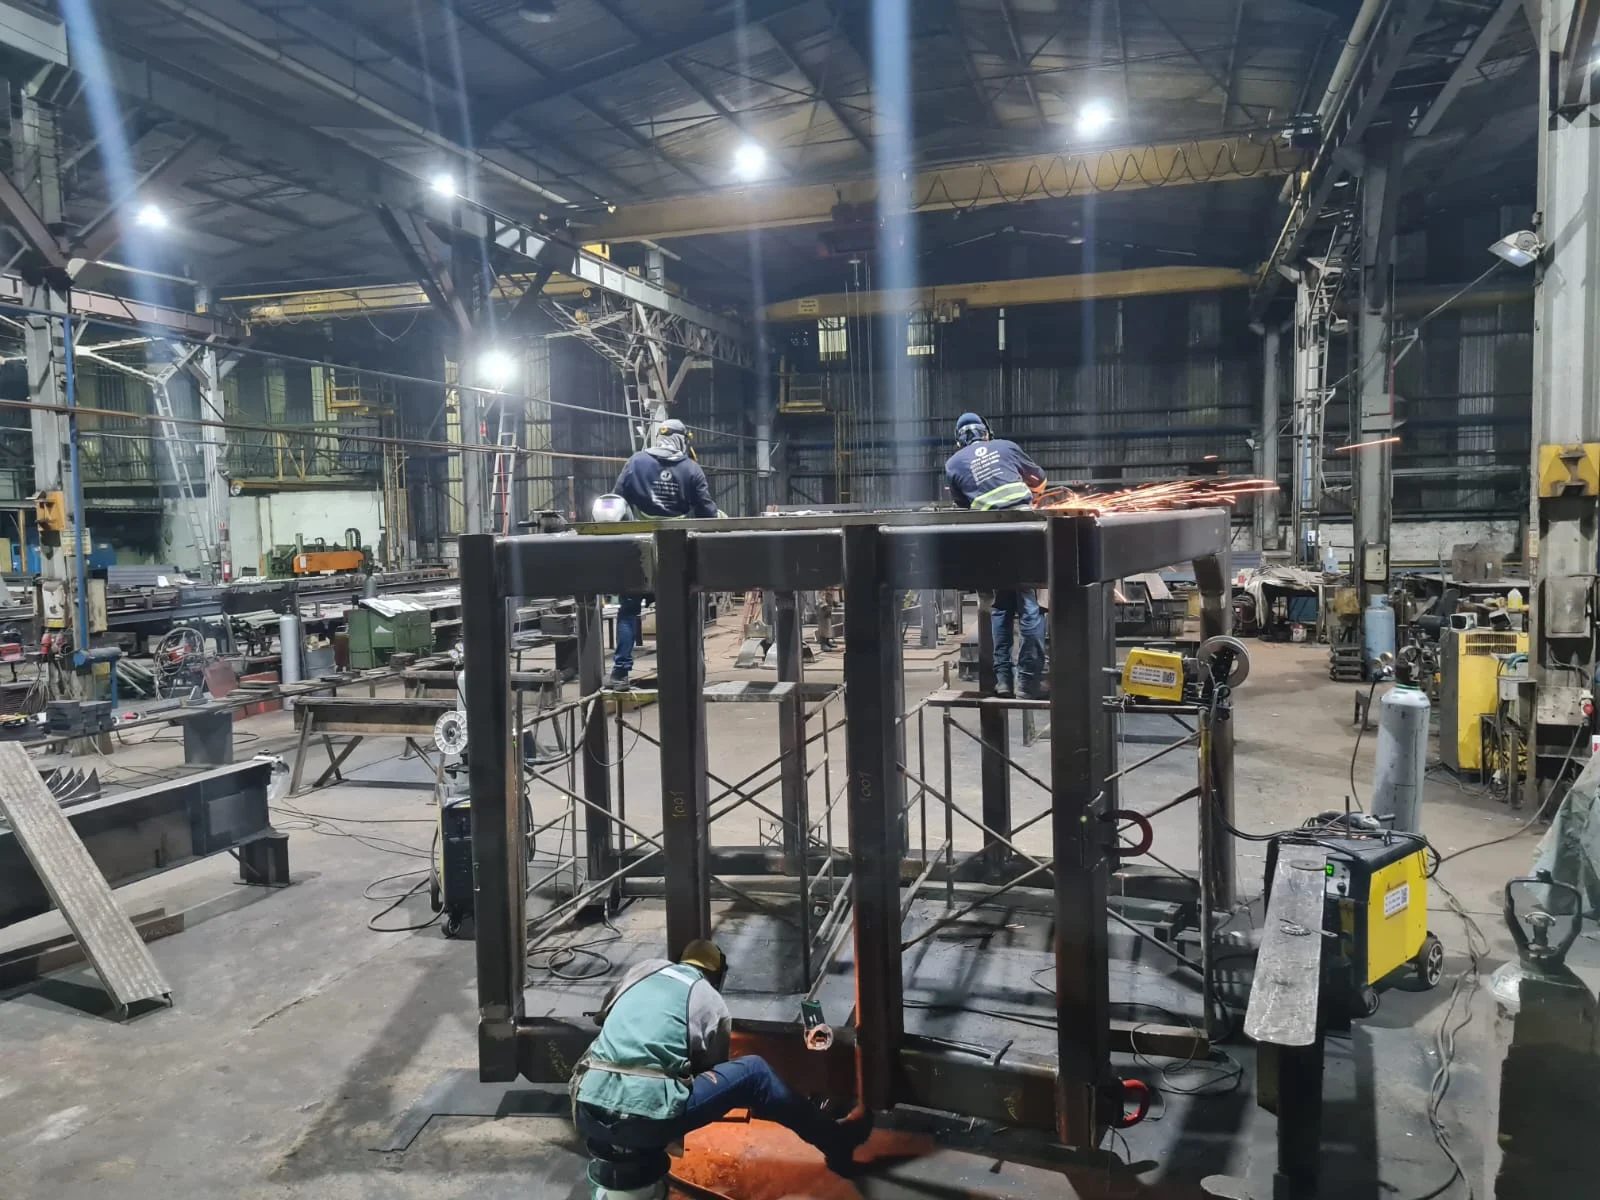
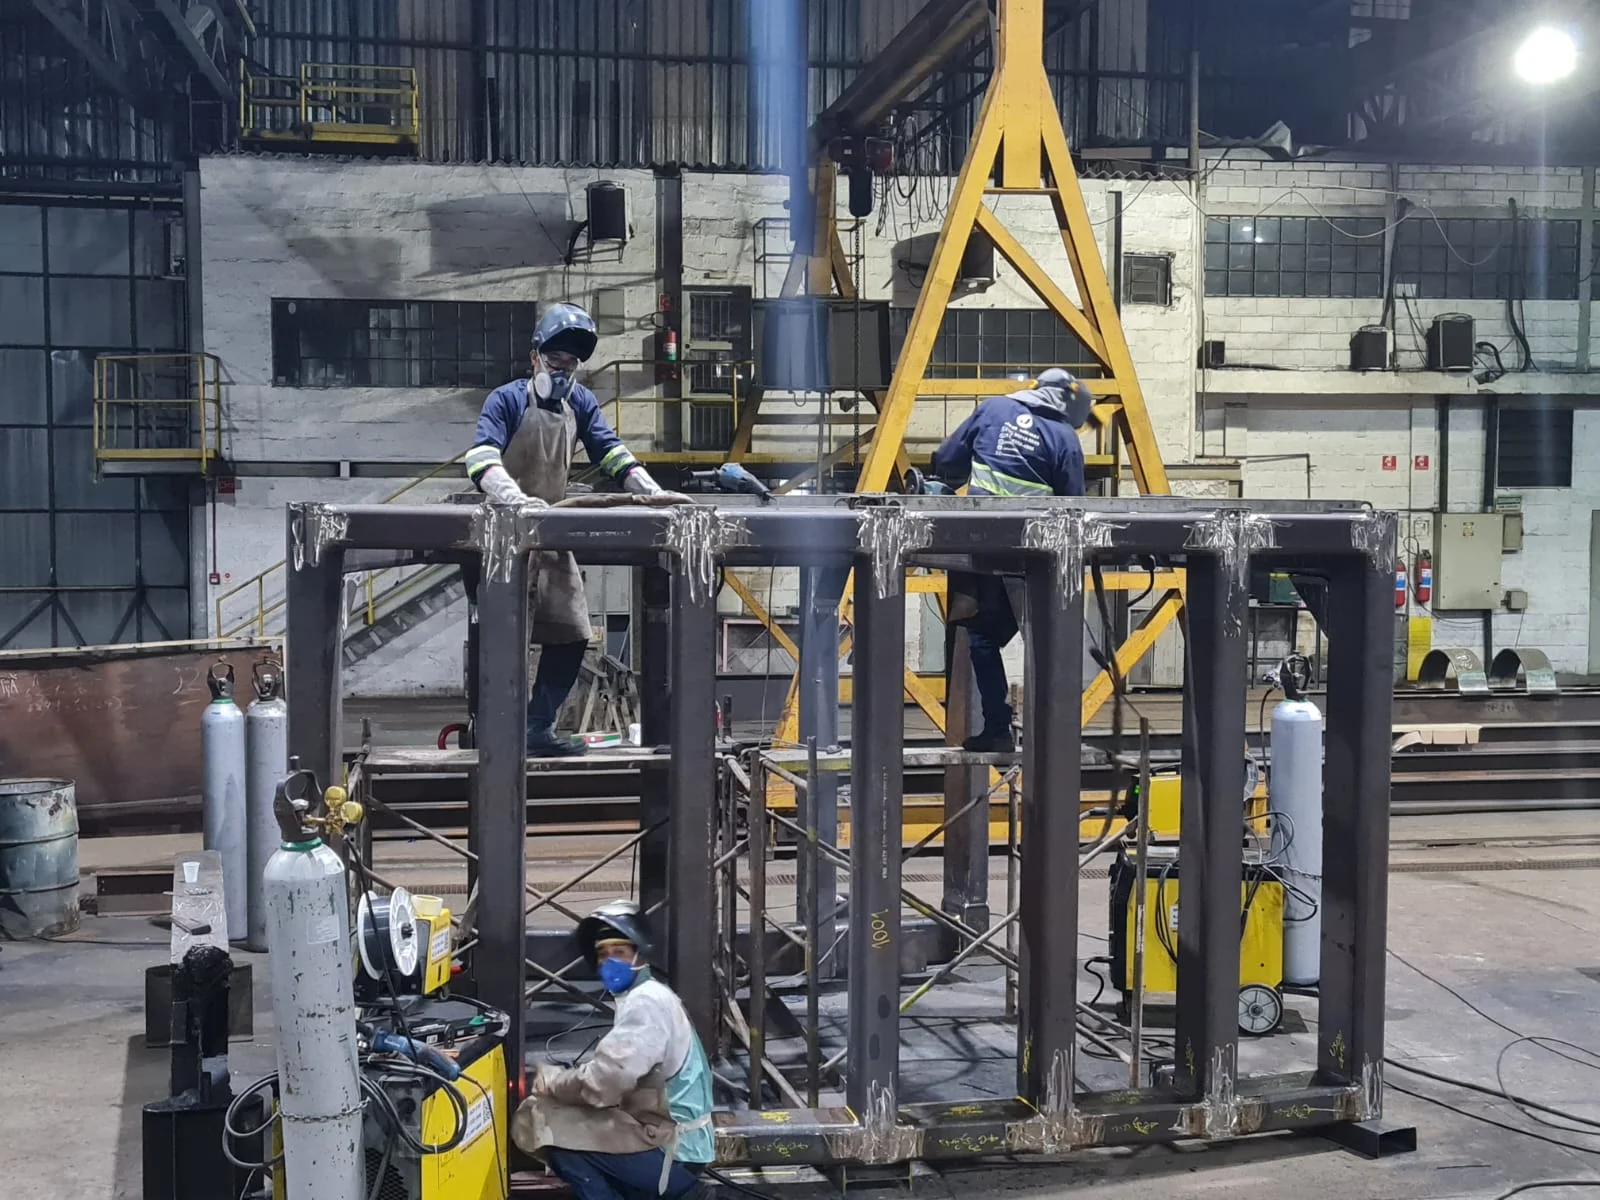
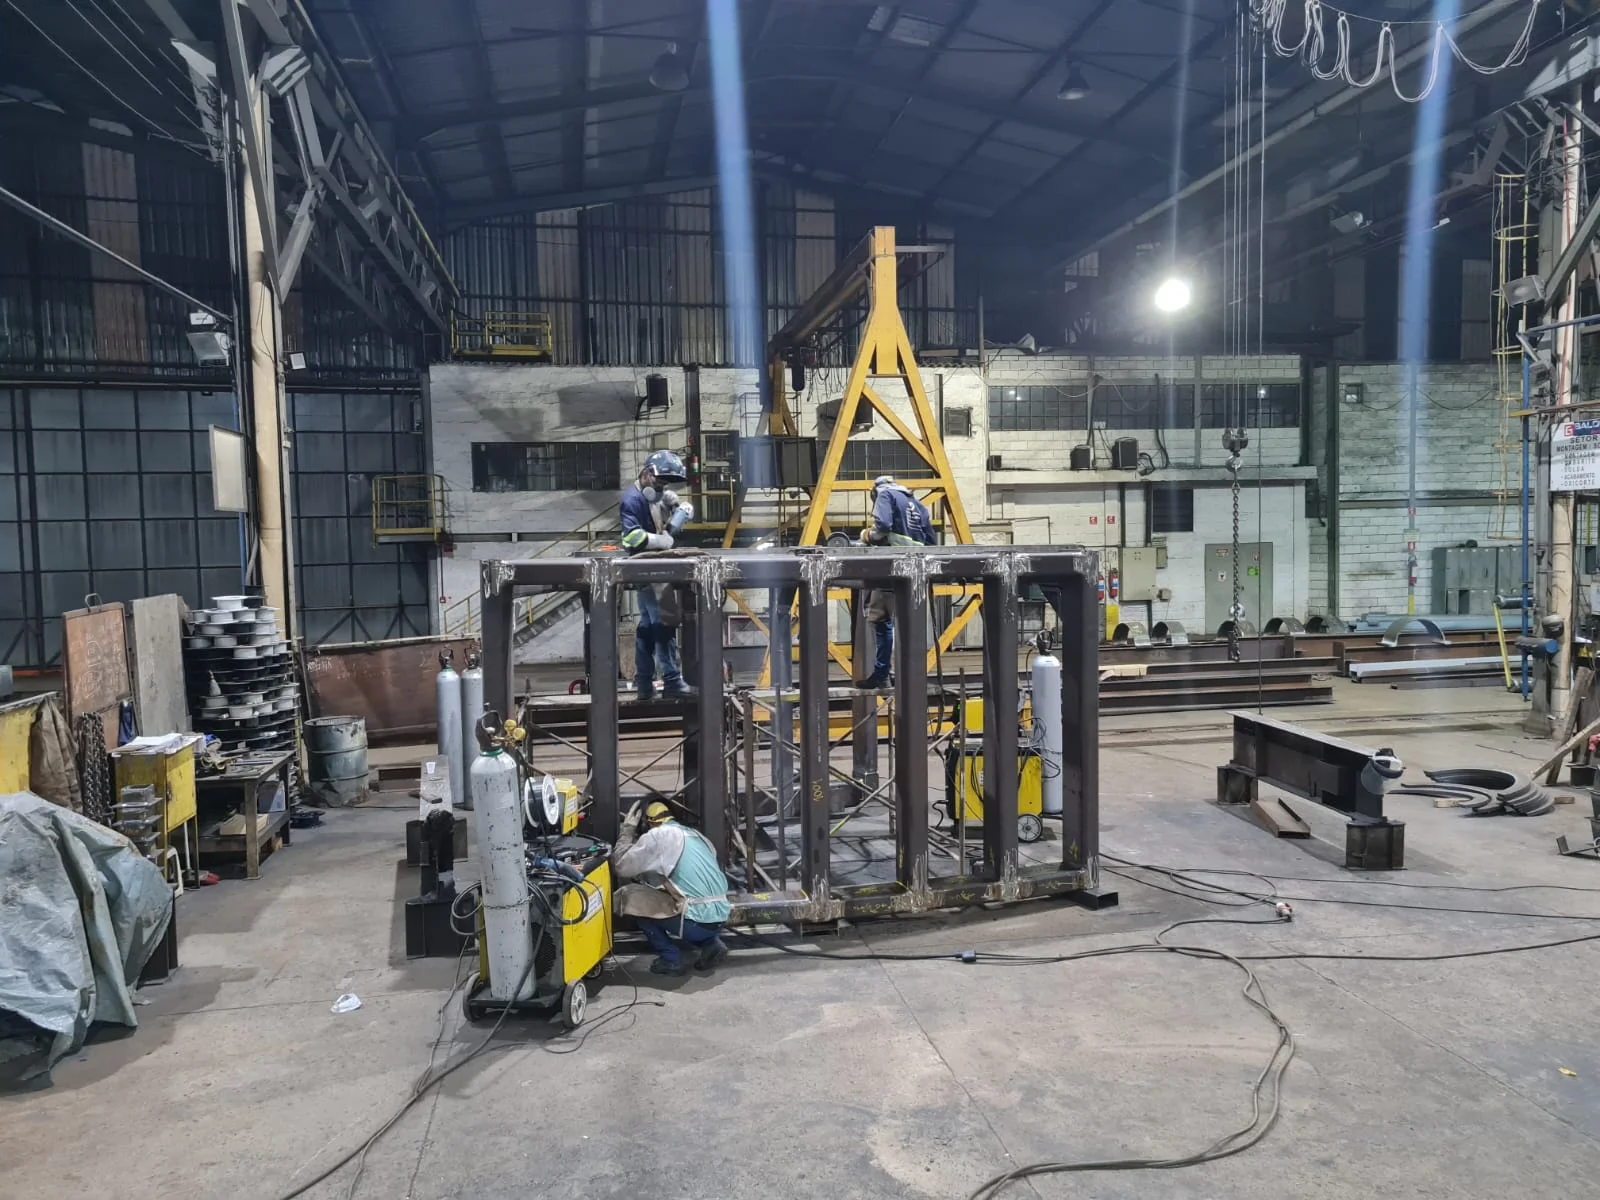
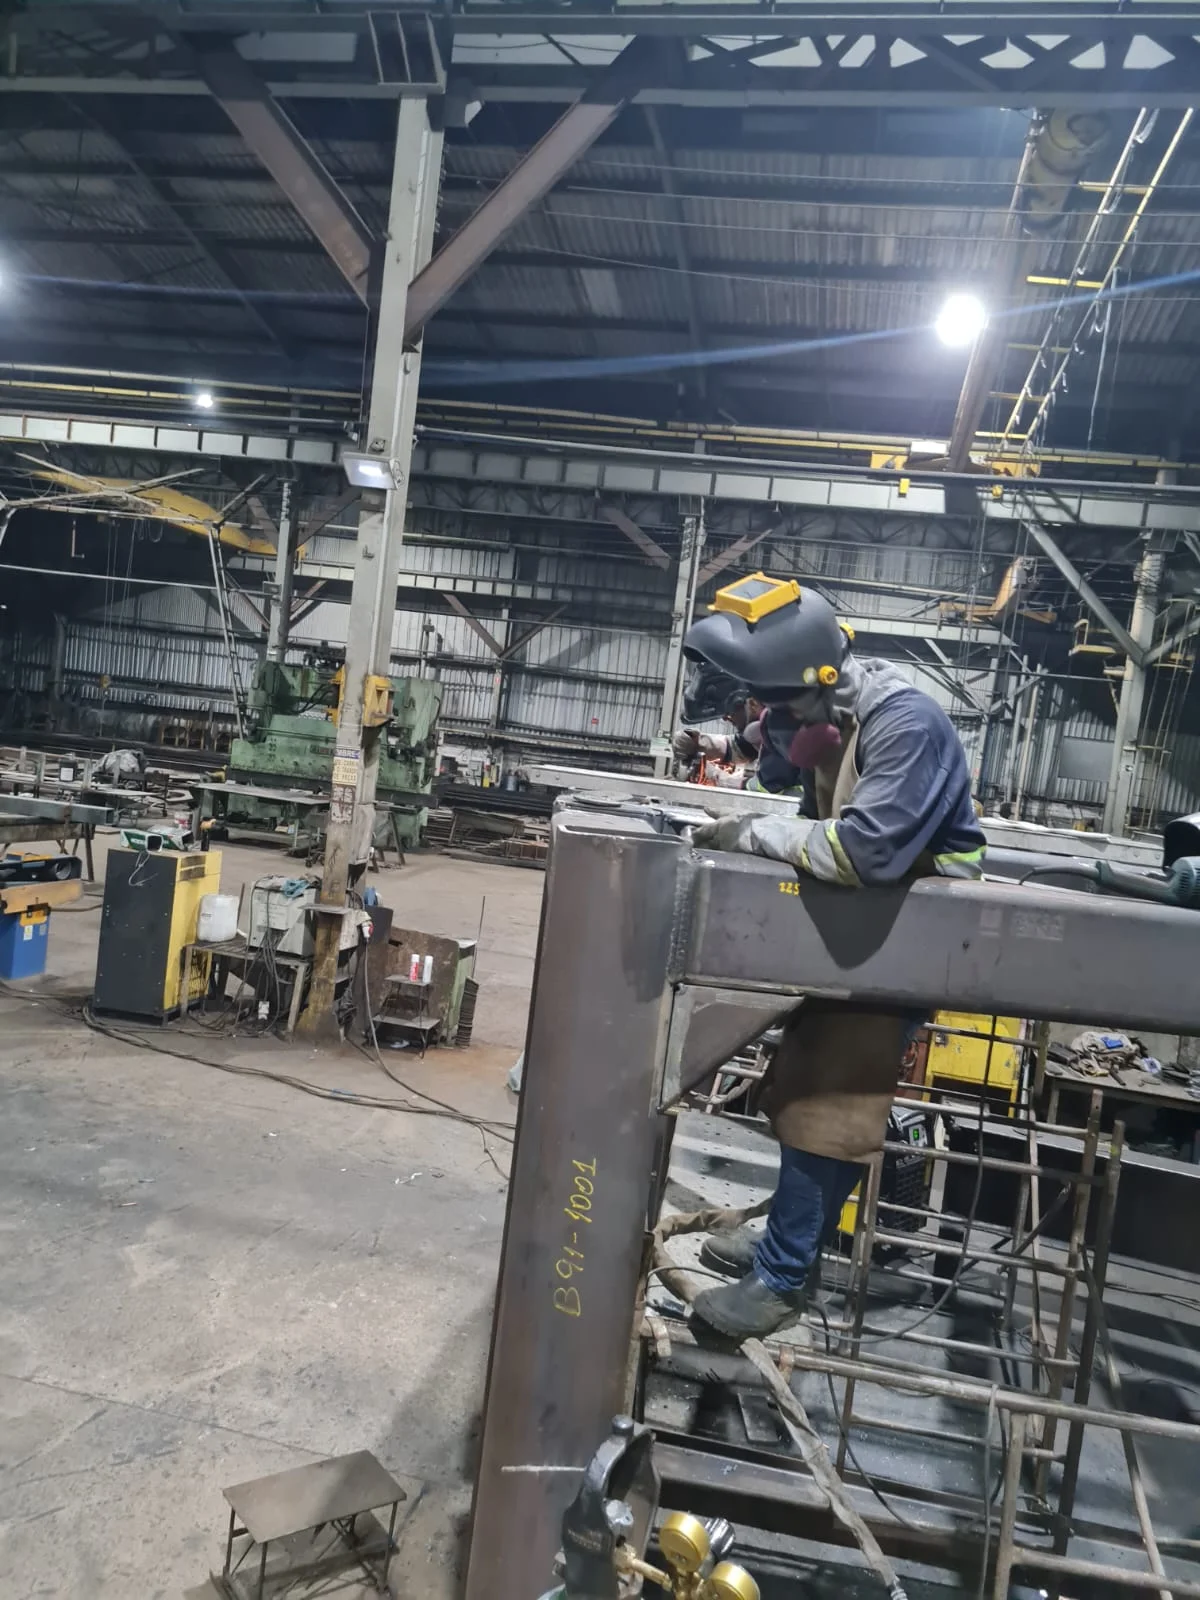
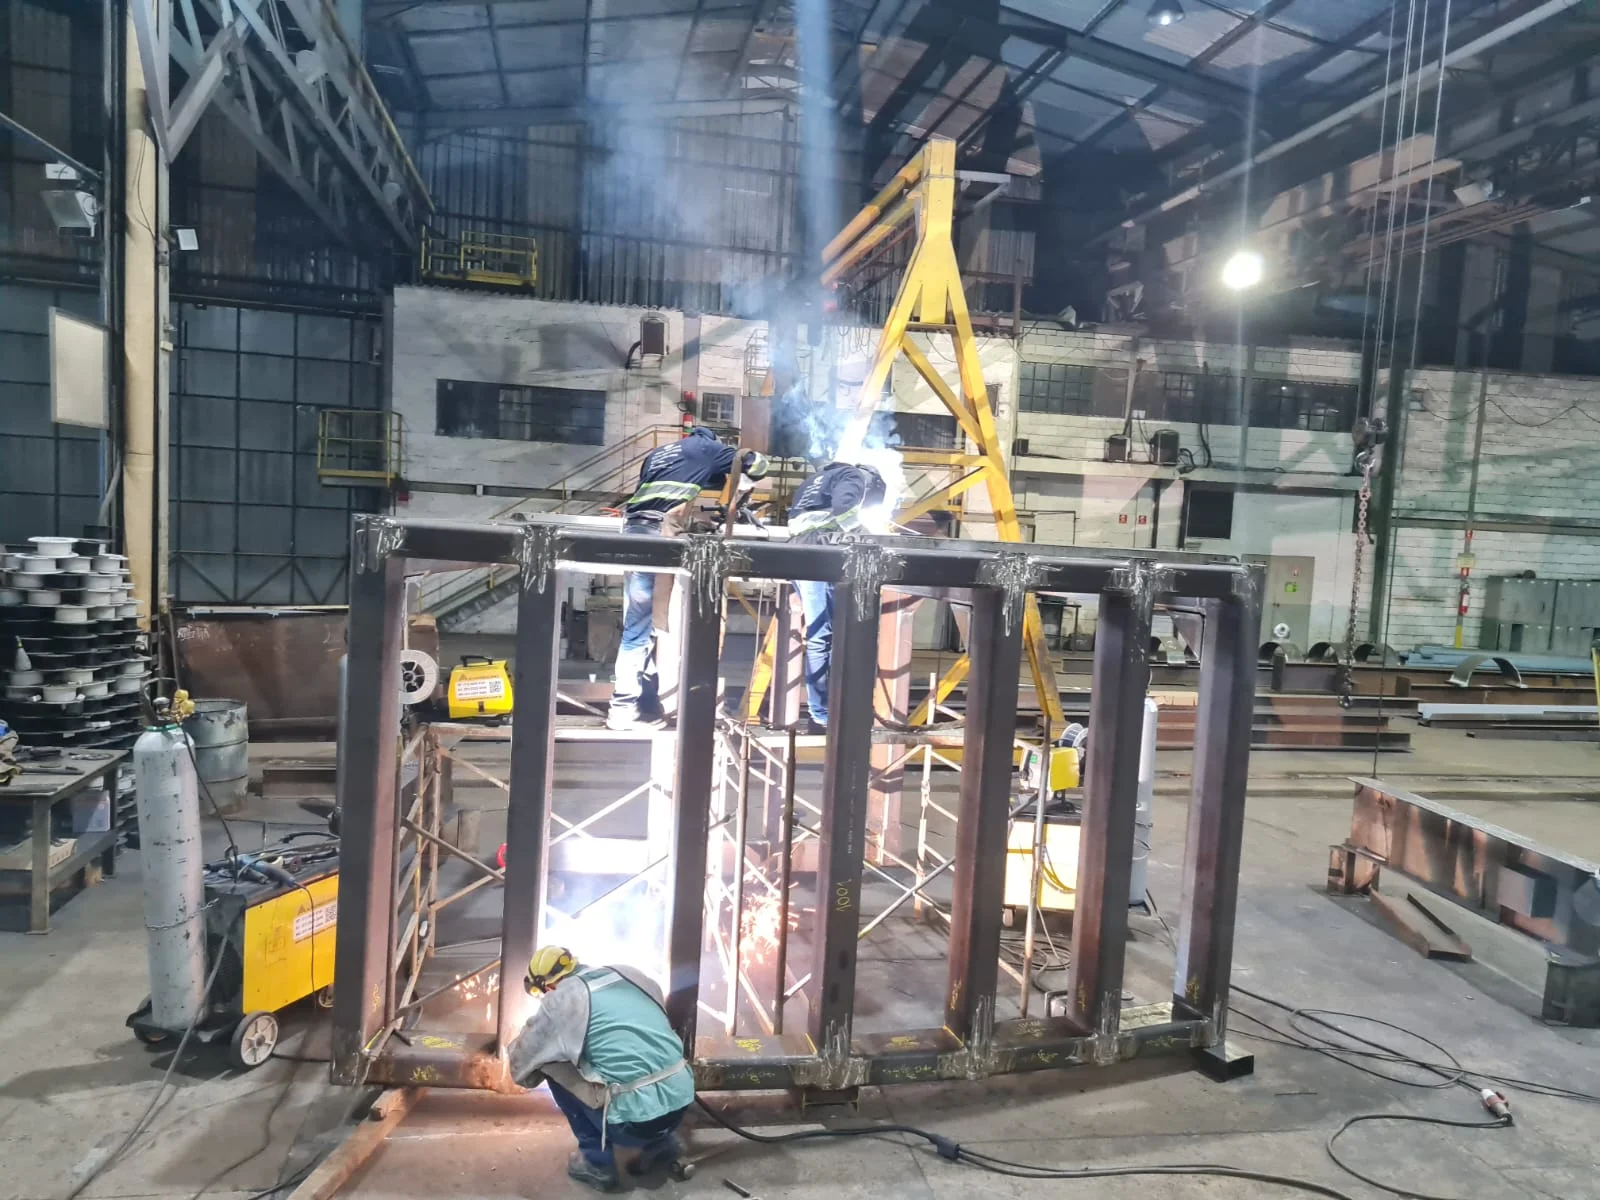
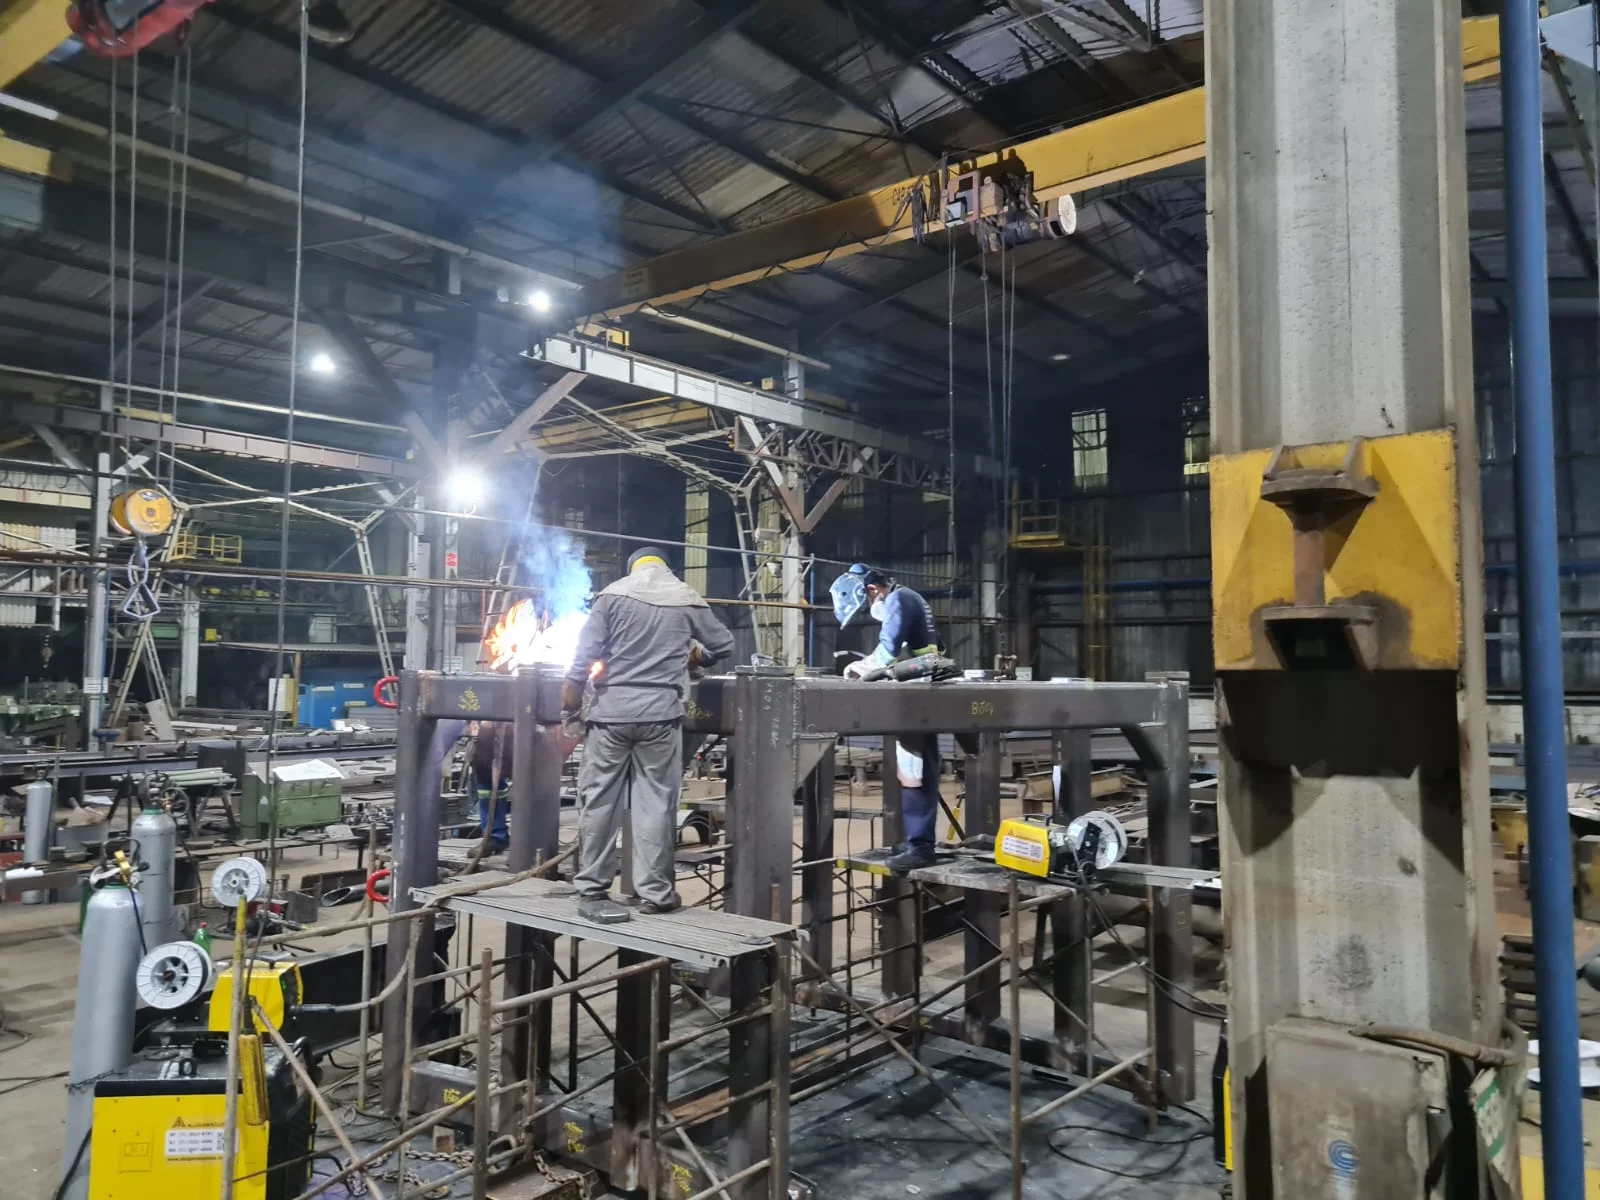
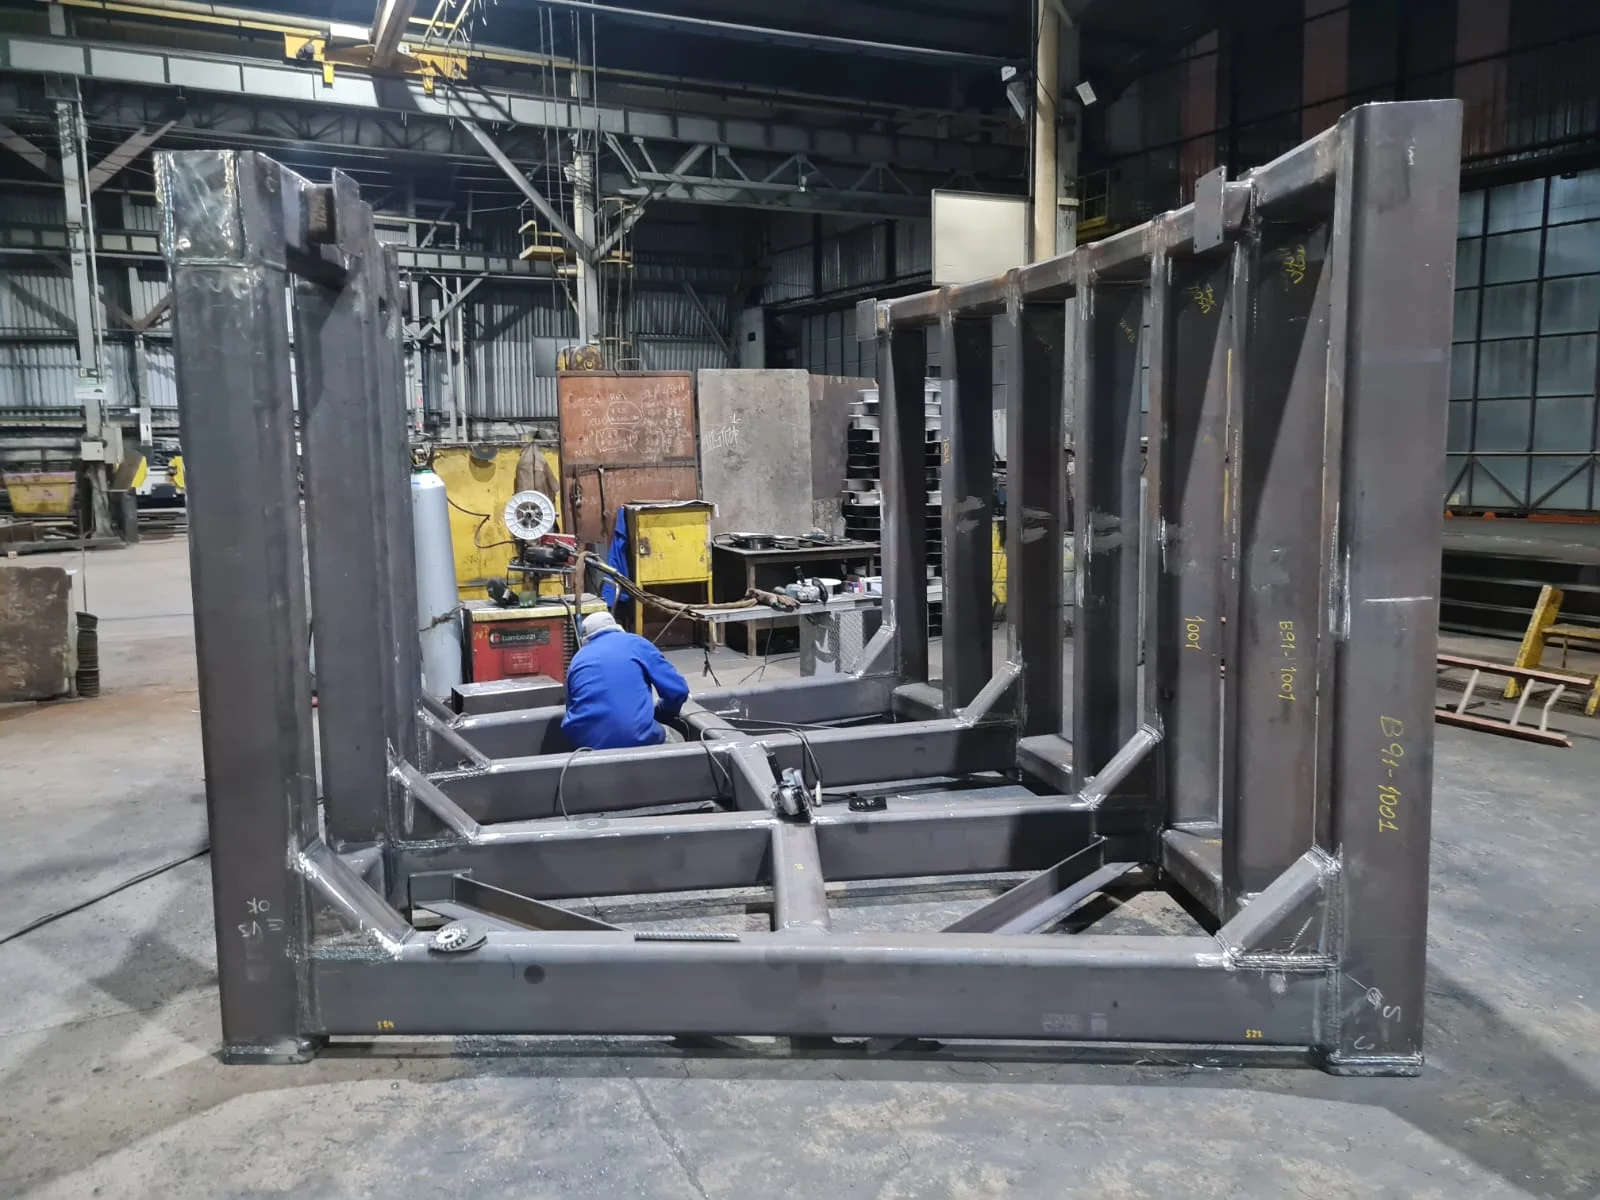
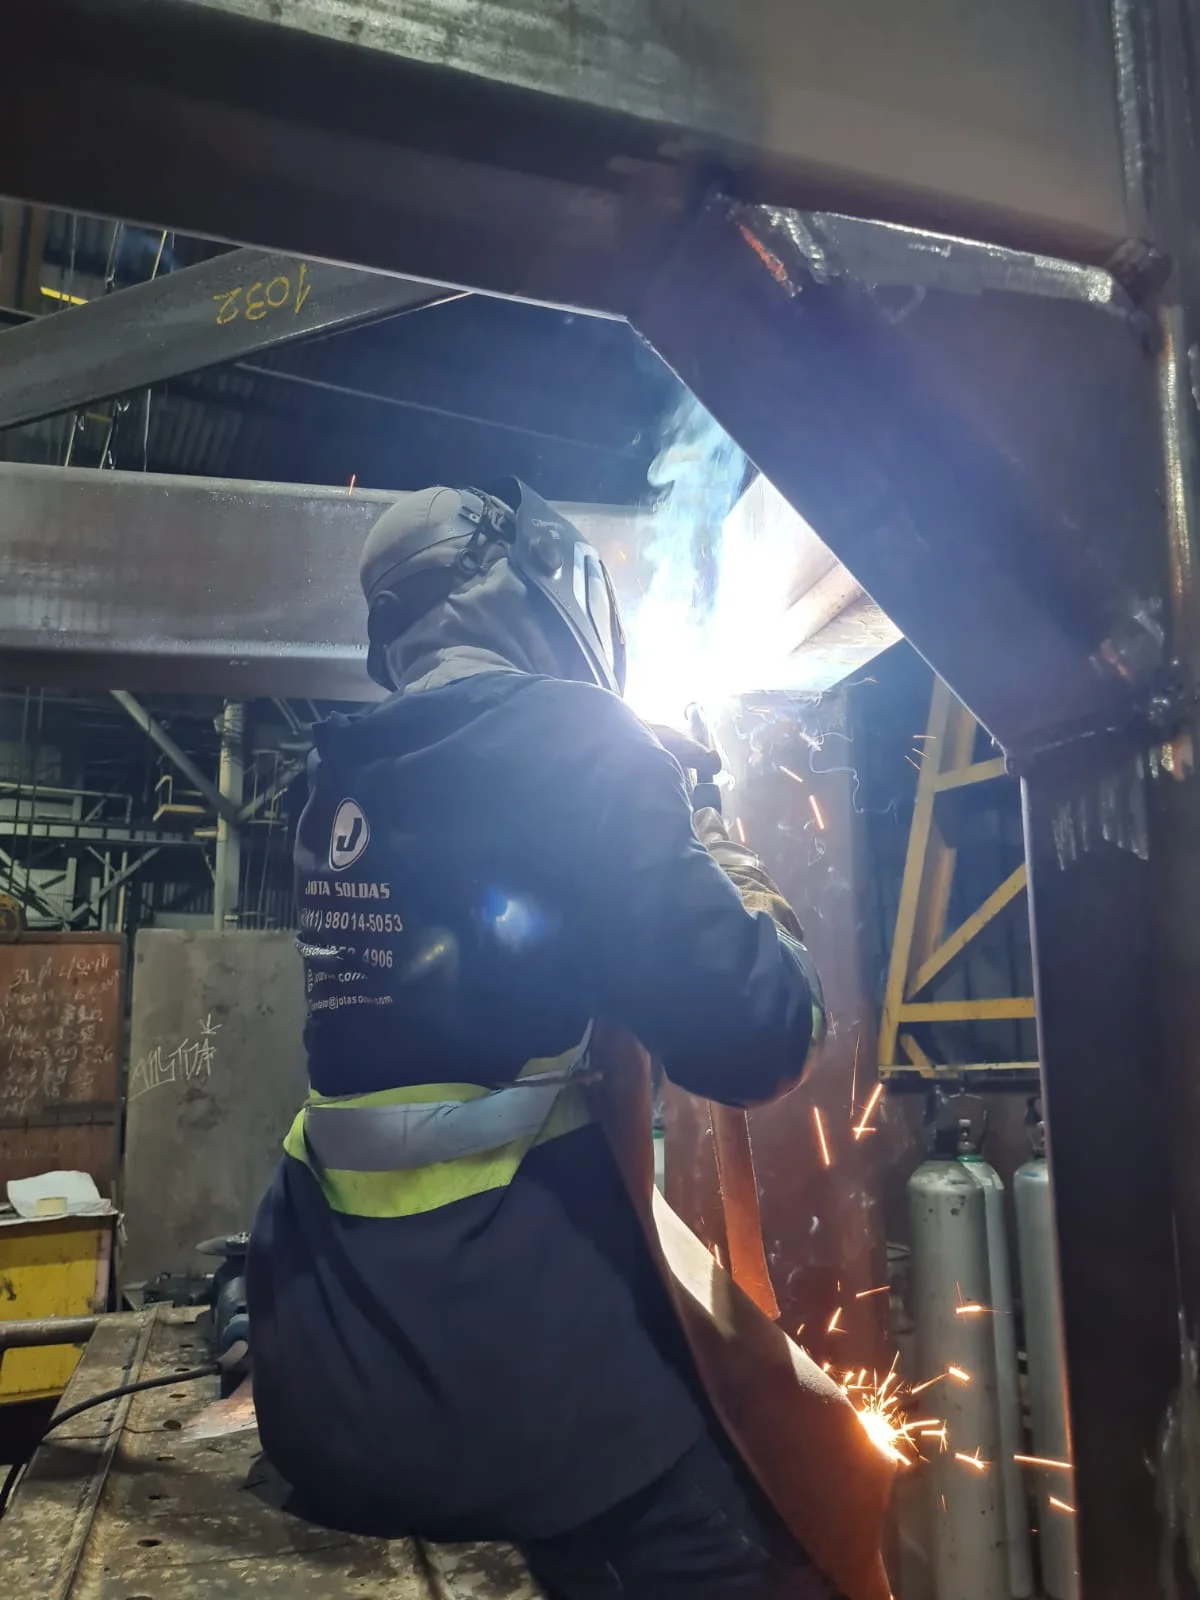
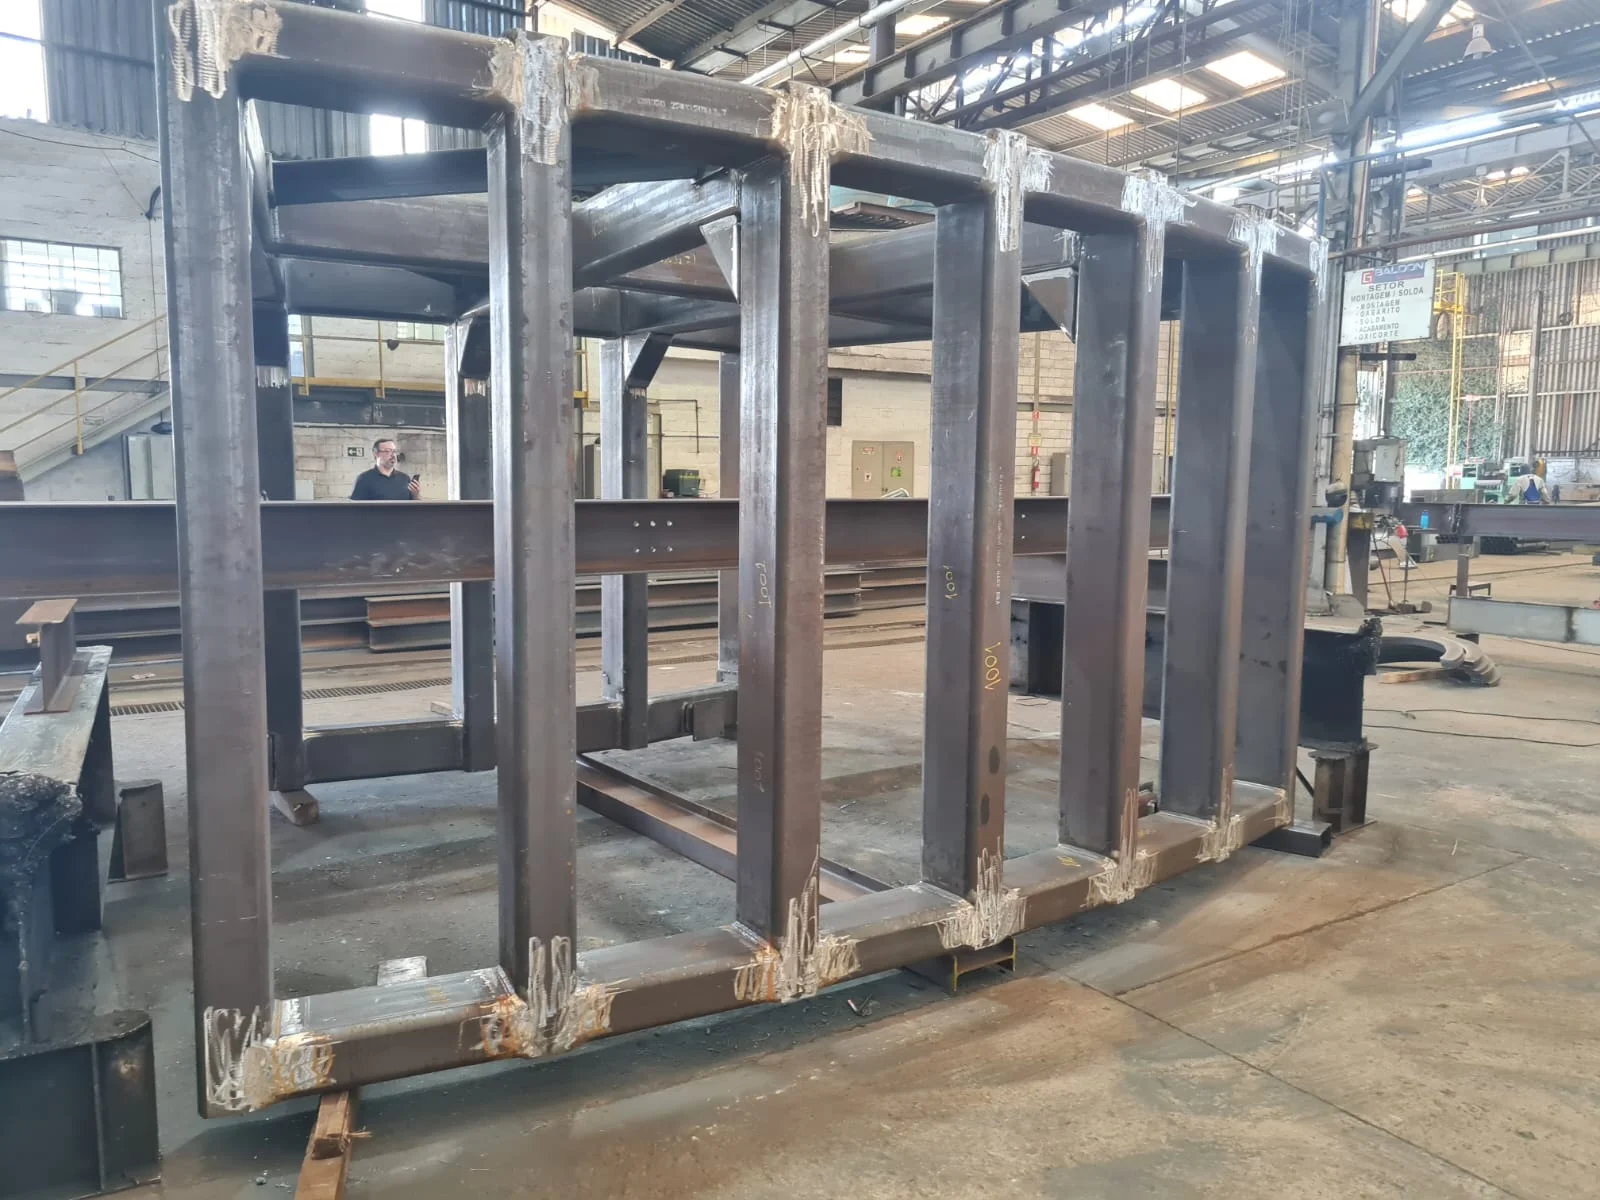
Clique nas imagens para ampliar
O que é a Soldagem MIG em aço inox e como o processo funciona?
A Soldagem MIG em aço inox é um processo de soldagem por arco elétrico no qual um arame-eletrodo contínuo é alimentado pelo equipamento MIG/MAG enquanto um gás de proteção envolve a região da poça de fusão.
Esse gás ajuda a reduzir a interação do metal aquecido com o ambiente, contribuindo para a formação de um cordão de solda mais estável e adequado aos requisitos do projeto.
Durante a operação, o arco elétrico gera o calor necessário para fundir o arame e, conforme aplicável, as bordas da junta.
O metal fundido se deposita sobre a peça e solidifica, formando a junta soldada.
No aço inoxidável, a preparação, a escolha do consumível, a proteção gasosa e o controle dos parâmetros precisam ser compatíveis com o material, a espessura, a geometria da junta e o acabamento esperado.
Como o processo funciona?
De forma geral, a execução de uma solda MIG/MAG em aço inoxidável envolve estas etapas:
- Preparação da junta: conferir o desenho ou escopo, ajustar as peças, verificar a abertura e remover sujeira, óleo, umidade e outros contaminantes da região a ser soldada.
- Seleção do consumível: definir um arame-eletrodo compatível com o tipo de aço inoxidável, a espessura, a configuração da junta e os requisitos técnicos aplicáveis.
- Escolha do gás de proteção: utilizar uma proteção gasosa definida conforme o material e o procedimento de soldagem, considerando a estabilidade do arco, a proteção da poça de fusão e o resultado esperado.
- Regulagem do equipamento: ajustar parâmetros como tensão, corrente ou velocidade de alimentação do arame, vazão do gás, velocidade de soldagem e distância de contato.
- Execução do cordão: conduzir a tocha de maneira consistente, observando a estabilidade do arco, a formação da poça de fusão e a interação entre velocidade, deposição e penetração.
- Inspeção e acabamento: verificar visualmente a continuidade, o perfil, a aparência, a presença de respingos e possíveis descontinuidades, realizando o acabamento compatível com o projeto.
MIG e MAG: qual é a diferença?
Embora os termos sejam frequentemente usados em conjunto, MIG e MAG não são exatamente a mesma classificação.
A diferença conceitual está principalmente no tipo de gás de proteção empregado no processo.
Na soldagem MIG, utiliza-se um gás de proteção inerte; na soldagem MAG, emprega-se uma proteção gasosa ativa ou com participação ativa na atmosfera do arco.
A definição correta depende do material, do arame, do procedimento e dos requisitos da aplicação.
Por isso, não basta selecionar um equipamento MIG/MAG e aumentar a velocidade de alimentação do arame para obter produtividade.
A proteção gasosa deve ser adequada ao aço inoxidável e ao projeto, pois uma escolha ou regulagem inadequada pode afetar a estabilidade do arco, a aparência do cordão, a formação de respingos e a ocorrência de retrabalho.
A vazão também precisa ser ajustada ao ambiente e à configuração da operação, evitando tanto proteção insuficiente quanto condições que prejudiquem a estabilidade da soldagem.
O que deve ser avaliado antes da soldagem?
A decisão técnica deve considerar, pelo menos:
- tipo e condição do aço inoxidável;
- espessura e configuração das peças;
- posição e acessibilidade da junta;
- tipo de junta e preparação das bordas;
- compatibilidade do arame-eletrodo;
- gás de proteção e regulagem da vazão;
- tensão, alimentação do arame, velocidade de deslocamento e distância de contato;
- necessidade de inspeção, rastreabilidade ou qualificação do procedimento.
A limpeza merece atenção especial porque contaminantes podem comprometer a qualidade da junta e o acabamento do inox.
Também é importante evitar práticas que levem resíduos inadequados à superfície e conferir o aterramento, a tocha, o alimentador de arame, as conexões de gás e as condições de segurança antes do início do trabalho.
A escolha dos parâmetros não deve ser feita apenas pela busca de maior velocidade.
Uma regulagem equilibrada precisa conciliar produtividade, penetração, estabilidade do arco, controle térmico e aparência do cordão.
Em serviços com requisitos normativos específicos, podem ser necessárias a qualificação do procedimento de soldagem e a certificação dos soldadores, conforme as necessidades do projeto.
A Jota Soldas atua com soldagem industrial, fabricação e montagem, avaliando o escopo e as necessidades de cada cliente para orientar a solução adequada.
A empresa foi fundada em 2019 e reúne a experiência prática acumulada de seu fundador no segmento de soldagem desde 2004.
Para definir consumíveis, proteção gasosa e parâmetros de uma aplicação em aço inoxidável, o ideal é encaminhar as informações técnicas do conjunto e consultar uma avaliação profissional.
Arames, gases de proteção e parâmetros de soldagem
Na soldagem MIG em aço inox, a escolha do arame-eletrodo deve ser feita de acordo com a composição do material de base, a espessura, a geometria da junta e os requisitos técnicos do conjunto.
O consumível precisa apresentar compatibilidade metalúrgica com o aço inoxidável que será soldado e com o nível de resistência, acabamento e desempenho esperado para a aplicação.
Também é importante considerar o diâmetro do arame, a posição de soldagem e o modo de transferência utilizado pelo equipamento MIG/MAG.
Um arame inadequado pode dificultar a estabilidade do arco, aumentar os respingos, comprometer a aparência do cordão e elevar o risco de retrabalho.
Por isso, a seleção não deve ser baseada apenas na disponibilidade do consumível ou na tentativa de aumentar a velocidade de deposição.
Antes da execução, convém confirmar:
- tipo e composição do aço inoxidável;
- espessura e configuração da junta;
- diâmetro e especificação do arame;
- posição de soldagem e acessibilidade da região;
- requisitos de resistência, acabamento e inspeção;
- procedimento de soldagem aplicável ao serviço.
Gás de proteção e estabilidade do arco
O gás de proteção reduz a exposição da poça de fusão à atmosfera, ajudando a limitar contaminações que podem afetar a aparência, a integridade e a regularidade da junta soldada.
A composição do gás deve ser definida conforme o material, o arame, o modo de transferência, a posição da junta e o procedimento adotado.
Em termos conceituais, MIG e MAG se diferenciam principalmente pelo tipo de gás de proteção empregado, o processo MIG utiliza gás inerte, enquanto o MAG utiliza gás ativo ou mistura com participação ativa.
Essa distinção não significa que qualquer gás de uma mesma categoria seja adequado para toda aplicação.
A vazão, a composição e a regulagem precisam ser compatíveis com o equipamento e com as condições do trabalho.
Vazão insuficiente pode favorecer a entrada de contaminantes na poça de fusão.
Já uma vazão excessiva pode provocar turbulência e também prejudicar a proteção.
Correntes de ar, posicionamento inadequado da tocha e mangueiras com problemas igualmente podem afetar o resultado.
Em projetos com exigências normativas ou critérios específicos de inspeção, a definição do gás deve estar alinhada ao procedimento de soldagem qualificado ou ao método técnico aplicável, quando isso for requerido pelo escopo.
Parâmetros que influenciam a solda
A regulagem deve ser analisada como um conjunto.
Alterar um parâmetro pode exigir ajustes nos demais para preservar a estabilidade do arco, a penetração e o perfil do cordão.
Entre os principais fatores estão:
- tensão elétrica, que influencia o comprimento do arco e o formato do cordão;
- corrente ou velocidade de alimentação do arame, relacionada à taxa de deposição e à fusão do consumível;
- vazão do gás de proteção, que deve fornecer cobertura adequada sem criar turbulência;
- velocidade de soldagem, que interfere no aporte térmico, na largura do cordão e na produtividade;
- distância de contato entre o bico e a peça, capaz de alterar a corrente efetiva e a estabilidade do processo;
- posição da junta, que modifica o comportamento da poça de fusão e o controle necessário;
- indutância, modo de transferência e demais recursos disponíveis no equipamento, conforme a configuração utilizada.
Produtividade não significa simplesmente aumentar a velocidade de soldagem ou a alimentação do arame.
Quando a regulagem não acompanha a espessura, a junta e a posição, podem surgir respingos, porosidade, mordeduras, falta de fusão, penetração insuficiente ou deformações.
O resultado pode ser mais tempo gasto em limpeza, correção e inspeção, reduzindo a eficiência real do serviço.
Critérios técnicos de preparação antes do arco
Uma preparação consistente ajuda a reduzir variações durante a execução.
Como orientação geral, é recomendável:
- Conferir o desenho, o escopo ou a instrução técnica aplicável.
- Confirmar o tipo de material, a espessura e o formato da junta.
- Limpar a região, removendo óleo, umidade, óxidos, partículas e outros contaminantes.
- Verificar o alinhamento, a abertura e o ajuste das peças.
- Utilizar ferramentas e acessórios que não introduzam contaminação no aço inoxidável.
- Conferir aterramento, cabos, tocha, bico de contato, roletes e alimentação do arame.
- Inspecionar mangueiras, conexões e condições de fornecimento do gás.
- Avaliar ventilação, proteção individual, isolamento da área e demais medidas de segurança.
A limpeza merece atenção especial porque contaminantes na superfície ou no equipamento podem afetar a poça de fusão e o acabamento.
A preparação também deve considerar a sequência de montagem e soldagem, principalmente em conjuntos sujeitos a distorções ou restrições de acesso.
Validação técnica e apoio especializado
A definição final de consumíveis e parâmetros deve ser validada por profissional qualificado, considerando o procedimento de soldagem aplicável e o nível de inspeção exigido.
Em serviços críticos, a inspeção pode incluir avaliação visual e outros métodos definidos pelo projeto, pela especificação do cliente ou pelo requisito normativo correspondente.
A Jota Soldas atua como prestadora de serviços de soldagem, fabricação e montagem industrial, avaliando o escopo e as necessidades de cada cliente.
Sua experiência prática acumulada no segmento desde 2004 e sua atuação empresarial desde 2019 orientam um atendimento personalizado, sem substituir a análise técnica específica de cada conjunto.
Para entender como a escolha de consumíveis e regulagens se relaciona à produtividade industrial, consulte o conteúdo sobre [Soldagem MIG/MAG Industrial] e encaminhe à empresa as informações disponíveis sobre material, espessura, junta, volume e requisitos de inspeção.
Aplicações, vantagens e limitações da soldagem MIG/MAG no inox
A soldagem MIG/MAG em aço inox é aplicada quando o projeto exige uma combinação entre produtividade, alimentação contínua do arame e adaptação a diferentes geometrias de juntas.
O processo pode ser utilizado na fabricação e no reparo de componentes, desde que o material, a espessura, a posição de soldagem, o consumível, o gás de proteção e os critérios de inspeção sejam avaliados antes da execução.
Por isso, a escolha do processo não deve considerar apenas a aparência do cordão, mas o conjunto de requisitos técnicos e operacionais da aplicação.
Principais aplicações industriais
Entre as aplicações mais comuns da soldagem MIG/MAG em aço inox estão:
- fabricação de estruturas e equipamentos industriais;
- soldagem de chapas, perfis e componentes em aço inoxidável;
- execução de juntas em conjuntos soldados;
- recuperação de componentes sujeitos a desgaste ou necessidade de adequação;
- montagem de conjuntos fabricados em oficina ou no local de instalação;
- adequação e modificação de estruturas existentes;
- fabricação de peças e subconjuntos para indústrias metalúrgicas, caldeirarias e empresas de manutenção industrial.
A alimentação contínua do arame pode favorecer a produtividade em serviços com volume relevante de solda e em conjuntos que permitam acesso adequado à junta.
Ainda assim, a aplicação precisa ser planejada para evitar distorções, contaminações e descontinuidades que comprometam a funcionalidade ou o acabamento do componente.
Vantagens do processo MIG/MAG no inox
Quando corretamente especificado e ajustado, o processo oferece benefícios importantes para a fabricação e a montagem industrial:
- alimentação contínua do arame-eletrodo, reduzindo interrupções para troca de eletrodo;
- boa velocidade de deposição, adequada a diversas demandas produtivas;
- possibilidade de controlar tensão, corrente ou velocidade de alimentação e velocidade de soldagem;
- versatilidade para diferentes espessuras, posições e configurações de junta, conforme o procedimento aplicável;
- cordão de solda com aparência regular quando há preparação, proteção gasosa e parametrização adequadas;
- potencial de redução de respingos, defeitos e retrabalho mediante controle consistente do processo.
A produtividade, porém, não resulta simplesmente do aumento da velocidade de soldagem.
Uma regulagem inadequada pode causar instabilidade do arco, falta de fusão, porosidade, excesso de respingos, deformações ou necessidade de acabamento adicional.
O ganho operacional depende do equilíbrio entre consumível, gás, energia de soldagem, geometria da junta, técnica do soldador e condições do conjunto.
Limitações e pontos de atenção
A soldagem MIG/MAG no aço inox é sensível à preparação da junta e à contaminação da região soldada.
Resíduos, partículas de outros materiais, umidade, óleos e ferramentas inadequadas podem interferir na qualidade do cordão e no acabamento da superfície.
A proteção gasosa também precisa ser compatível com o material e com o procedimento, pois uma proteção insuficiente ou instável pode favorecer porosidade e oxidação.
A posição de soldagem, a espessura e a capacidade de dissipação térmica do conjunto influenciam a escolha dos parâmetros.
O controle do aporte térmico é especialmente relevante para limitar deformações e preservar as características esperadas do aço inoxidável.
Em projetos mais exigentes, a definição do procedimento deve considerar os requisitos normativos, a necessidade de inspeção e a eventual qualificação do procedimento de soldagem e dos soldadores.
MIG/MAG ou TIG: como orientar a escolha?
| Critério | MIG/MAG | TIG |
|---|---|---|
| Alimentação do consumível | Arame-eletrodo contínuo | Adição controlada separadamente, quando necessária |
| Produtividade | Geralmente favorecida em volumes maiores e cordões contínuos | Geralmente prioriza controle e precisão em aplicações específicas |
| Controle do arco e da poça de fusão | Adequado quando os parâmetros estão bem ajustados | Pode oferecer maior controle manual em juntas e acabamentos determinados |
| Indicação conceitual | Estruturas, conjuntos e serviços que valorizam produtividade | Aplicações que exigem controle mais preciso e acabamento específico |
| Decisão final | Depende de material, espessura, acesso, geometria e requisitos | Depende dos mesmos fatores e do nível de controle exigido |
Soldagem MIG em aço inox: critérios técnicos e aplicações
Essa comparação é conceitual e não substitui a avaliação técnica.
O melhor processo pode variar conforme o acesso à junta, o volume de material, a espessura, a posição, o acabamento requerido, a produtividade esperada e o método de inspeção.
Em alguns projetos, inclusive, processos diferentes podem ser considerados em etapas distintas, desde que isso esteja previsto no procedimento aplicável.
A Jota Soldas relaciona esse tipo de demanda aos serviços de fabricação de estruturas metálicasmontagem industrial e adequações industriais além da atuação em soldagem, fabricação e manutenção.
Fundada em 2019 e baseada na experiência prática acumulada por seu fundador desde 2004, a empresa avalia o escopo e as necessidades de cada cliente para orientar uma solução compatível com o projeto.
Em qualquer aplicação, qualidade, segurança, eficiência e redução de retrabalho devem ser tratados como objetivos de processo.
A definição do método, dos consumíveis e dos parâmetros precisa considerar as condições reais de fabricação ou montagem, a documentação técnica disponível e os critérios de aceitação estabelecidos para o serviço.
Como melhorar a qualidade e a segurança da junta soldada?
A qualidade de uma junta soldada em aço inox depende de mais do que um cordão visualmente uniforme.
Preparação correta, escolha compatível de consumíveis, regulagem do equipamento, técnica consistente, controle da contaminação, inspeção e documentação precisam ser tratados como partes do mesmo processo.
Em aplicações industriais, esses cuidados ajudam a preservar a integridade do conjunto, reduzir retrabalho e manter a execução alinhada ao escopo técnico e aos requisitos de segurança.
Critérios técnicos antes da soldagem
Antes de iniciar a Soldagem MIG em aço inox, a equipe deve confirmar:
- Desenho, especificação técnica ou escopo aplicável ao serviço.
- Tipo de aço inoxidável, espessura e condição das peças.
- Geometria da junta, abertura, alinhamento e acesso para a tocha.
- Tipo e compatibilidade do arame-eletrodo com o material e com a junta.
- Gás de proteção e condições adequadas de fornecimento.
- Estado do equipamento MIG/MAG, conexões, aterramento e tocha.
- Limpeza da região de soldagem e remoção de óleo, umidade, tinta, partículas e outros contaminantes.
- Condições de segurança para a operação, incluindo organização da área, proteção individual, ventilação e controle dos riscos do processo.
A limpeza merece atenção especial no inox.
Ferramentas, escovas e superfícies que tiveram contato com aço carbono ou outros contaminantes podem prejudicar o acabamento e favorecer alterações superficiais.
Por isso, a preparação deve considerar tanto a junta quanto o ambiente e os instrumentos utilizados.
Boas práticas durante a execução
A execução deve seguir um método definido para o conjunto.
Manter técnica consistente, observar a estabilidade do arco e controlar a distância de contato contribui para uma transferência mais regular do metal e para um cordão com perfil adequado.
A velocidade de deslocamento também precisa ser compatível com a espessura, a posição e a configuração da junta.
Evite alterações improvisadas nos parâmetros durante a soldagem.
Tensão, corrente ou velocidade de alimentação, vazão do gás, velocidade de soldagem e distância de contato interagem entre si.
Aumentar a velocidade sem verificar a energia aplicada e a proteção gasosa, por exemplo, pode comprometer a fusão ou a aparência do cordão.
Da mesma forma, uma regulagem excessiva pode elevar respingos, deformações e retrabalho.
A sequência de soldagem deve respeitar o planejamento do conjunto.
Quando aplicável, a distribuição dos cordões e o controle térmico ajudam a limitar distorções e a manter o alinhamento das peças.
Também é importante evitar correntes de ar sobre a poça de fusão, contato da ponta do arame ou da tocha com superfícies contaminadas e manuseio inadequado do material já preparado.
Inspeção visual da junta
Após a execução, a inspeção visual deve verificar a continuidade do cordão, o perfil, o acabamento, a presença de respingos, mordeduras, porosidade aparente, trincas visíveis, falta de fusão aparente e sinais de irregularidade.
A avaliação precisa ser feita com iluminação e acesso suficientes e sempre comparada ao critério definido para o serviço.
Defeitos visíveis podem ter causas diferentes.
Porosidade aparente pode estar relacionada à proteção gasosa, à contaminação ou à instabilidade do processo.
Mordeduras podem surgir de combinação inadequada entre parâmetros, velocidade e técnica.
Falta de fusão aparente pode envolver preparação da junta, energia insuficiente, posicionamento ou limpeza.
Esses vínculos são orientações educativas e não substituem uma inspeção técnica capaz de determinar a causa real.
Quando o escopo exigir, a inspeção visual pode ser complementada por métodos de ensaio definidos no projeto.
A escolha do método, do critério de aceitação e da extensão da inspeção deve considerar o material, a função do componente, o nível de risco e os requisitos aplicáveis.
Procedimento e conformidade
Alguns serviços industriais exigem qualificação de procedimento de soldagem e certificação dos soldadores conforme as necessidades do projeto.
Essa exigência não deve ser presumida para todo trabalho nem ignorada quando estiver prevista em desenho, contrato, especificação ou requisito normativo.
O procedimento aplicável pode estabelecer consumível, gás, faixa de parâmetros, posição, preparação da junta, sequência e critérios de controle.
A documentação também pode incluir identificação do material, rastreabilidade do consumível, registros de inspeção e evidências de aprovação, conforme o nível de exigência definido pelo contratante.
Antes da execução, é recomendável confirmar quais documentos são realmente necessários e quem será responsável pela inspeção e aprovação.
Experiência aplicada ao controle do serviço
A Jota Soldas atua em soldagem, fabricação e montagem industrial, avaliando o escopo e as necessidades de cada cliente para orientar a solução adequada.
A experiência prática acumulada pelo fundador no segmento desde 2004 e a atuação empresarial da Jota Soldas desde 2019 sustentam uma abordagem voltada à qualidade, segurança e eficiência, sem substituir a análise específica de cada projeto.
Quando contratar um serviço especializado de soldagem em aço inox?
A contratação de uma empresa especializada faz sentido quando o serviço envolve requisitos técnicos que vão além da simples união entre peças.
Na Soldagem MIG em aço inox a definição do processo, do consumível, do gás de proteção, dos parâmetros e do acabamento deve considerar o material, a espessura, a geometria da junta, a posição de soldagem e a finalidade do conjunto.
Uma avaliação adequada também ajuda a identificar se a fabricação será realizada em oficina, se haverá montagem no local ou se o trabalho incluirá manutenção e adequações industriais.
Critérios para escolher o serviço
Antes de solicitar uma proposta técnica, verifique se o fornecedor consegue:
- interpretar desenhos, especificações, escopos e requisitos de inspeção;
- selecionar o processo de soldagem e os consumíveis compatíveis com o aço inoxidável e a junta;
- executar ou coordenar a fabricação de estruturas, equipamentos e conjuntos soldados;
- realizar montagem industrial, adequações e intervenções de manutenção conforme as condições do projeto;
- avaliar aspectos de acesso, sequência de montagem, preparação das peças e controle de contaminação;
- orientar sobre a necessidade de procedimento de soldagem qualificado e de soldadores certificados, quando isso for exigido pelo projeto;
- documentar critérios de execução e inspeção compatíveis com o nível de exigência do serviço.
A capacidade de avaliar o conjunto completo é importante porque a melhor solução pode depender da relação entre produtividade, acabamento, acesso à junta, volume de solda, espessura e controle térmico.
O processo não deve ser escolhido apenas pela aparência do cordão ou pela velocidade de execução.
Informações necessárias para um orçamento técnico
Para que a análise seja mais precisa, reúna, quando disponíveis, as seguintes informações:
- qual é o tipo de aço inoxidável, sua espessura e a condição das peças;
- qual é a geometria da junta e como será o acesso para a tocha e o gás de proteção;
- quais são as dimensões do conjunto e o volume aproximado de soldagem;
- onde ocorrerá a fabricação, a montagem, a manutenção ou a adequação;
- qual acabamento é esperado e se há necessidade de limpeza ou tratamento posterior;
- quais documentos, inspeções, rastreabilidade ou critérios normativos fazem parte do escopo;
- se o serviço será executado em peças novas, componentes em recuperação ou estruturas já instaladas.
Esses dados não substituem uma avaliação profissional, mas reduzem dúvidas na definição do processo e ajudam a alinhar o escopo antes da execução.
Quando as informações ainda não estiverem completas, imagens técnicas, desenhos, medidas e uma descrição da aplicação podem apoiar a análise inicial.
Quando considerar a Soldagem MIG em aço inox?
A Soldagem MIG em aço inox pode ser considerada quando a alimentação contínua do arame, a produtividade desejada e a configuração do conjunto forem compatíveis com o projeto.
Ela pode atender à fabricação de estruturas e equipamentos industriais, à soldagem de chapas e perfis, à montagem de conjuntos soldados, à recuperação de componentes e a determinadas adequações.
A definição final, porém, depende da compatibilidade entre consumível, gás de proteção, parâmetros, junta e requisitos de qualidade.
Em aplicações que exigem maior controle localizado, acesso restrito ou características específicas de acabamento, outro processo, como a soldagem TIG, pode ser avaliado.
Essa comparação deve ser técnica e considerar a finalidade da peça, a espessura, a geometria, a produtividade necessária e o método de inspeção.
Para conhecer as diferenças entre as alternativas, consulte os conteúdos sobre [Soldagem MIG/MAG Industrial] e [soldagem TIG], utilizando as páginas correspondentes do site quando estiverem disponíveis.
Por que contar com uma empresa especializada?
A Jota Soldas é uma empresa fundada em 2019, resultado da experiência acumulada de seu fundador no segmento de soldagem desde 2004.
A empresa atua com atendimento personalizado e alcance nacional, avaliando o escopo e as necessidades de cada cliente antes de indicar uma solução.
Como prestadora de serviços e fabricante, atende demandas de soldagem, fabricação, montagem, manutenção e adequações industriais para diferentes segmentos.
Essa atuação permite analisar o serviço de forma integrada, desde a interpretação da necessidade até a execução de uma estrutura, conjunto ou intervenção industrial.
O leitor também pode consultar os conteúdos sobre [fabricação de estruturas metálicas], [montagem industrial], [manutenção industrial] e [soluções personalizadas] para relacionar cada etapa ao tipo de demanda existente.
Para iniciar uma avaliação técnica, envie à Jota Soldas o escopo disponível, as características do material, as dimensões, o local de execução e os requisitos de inspeção ou documentação.
Com essas informações, a empresa poderá analisar a solução adequada ao projeto, sem presumir preço, prazo, certificação ou resultado antes de conhecer as condições reais do serviço.
Perguntas frequentes
Quando é necessário qualificar o procedimento de soldagem?
A necessidade depende do escopo, da especificação técnica, do contrato e dos requisitos normativos aplicáveis.
Quando houver exigência formal, o procedimento e os soldadores devem ser avaliados e qualificados conforme o critério definido para o serviço.
Por que a inspeção deve considerar o requisito do projeto?
Porque uma junta pode ser aceitável para uma aplicação e inadequada para outra.
Função do componente, carregamento, ambiente, acabamento, nível de risco e documentação exigida influenciam o critério de aceitação.
Por isso, a inspeção não deve se limitar à aparência nem usar um padrão genérico sem verificar o escopo.
Para saber mais sobre Soldagem MIG em aço inox
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

