Galeria
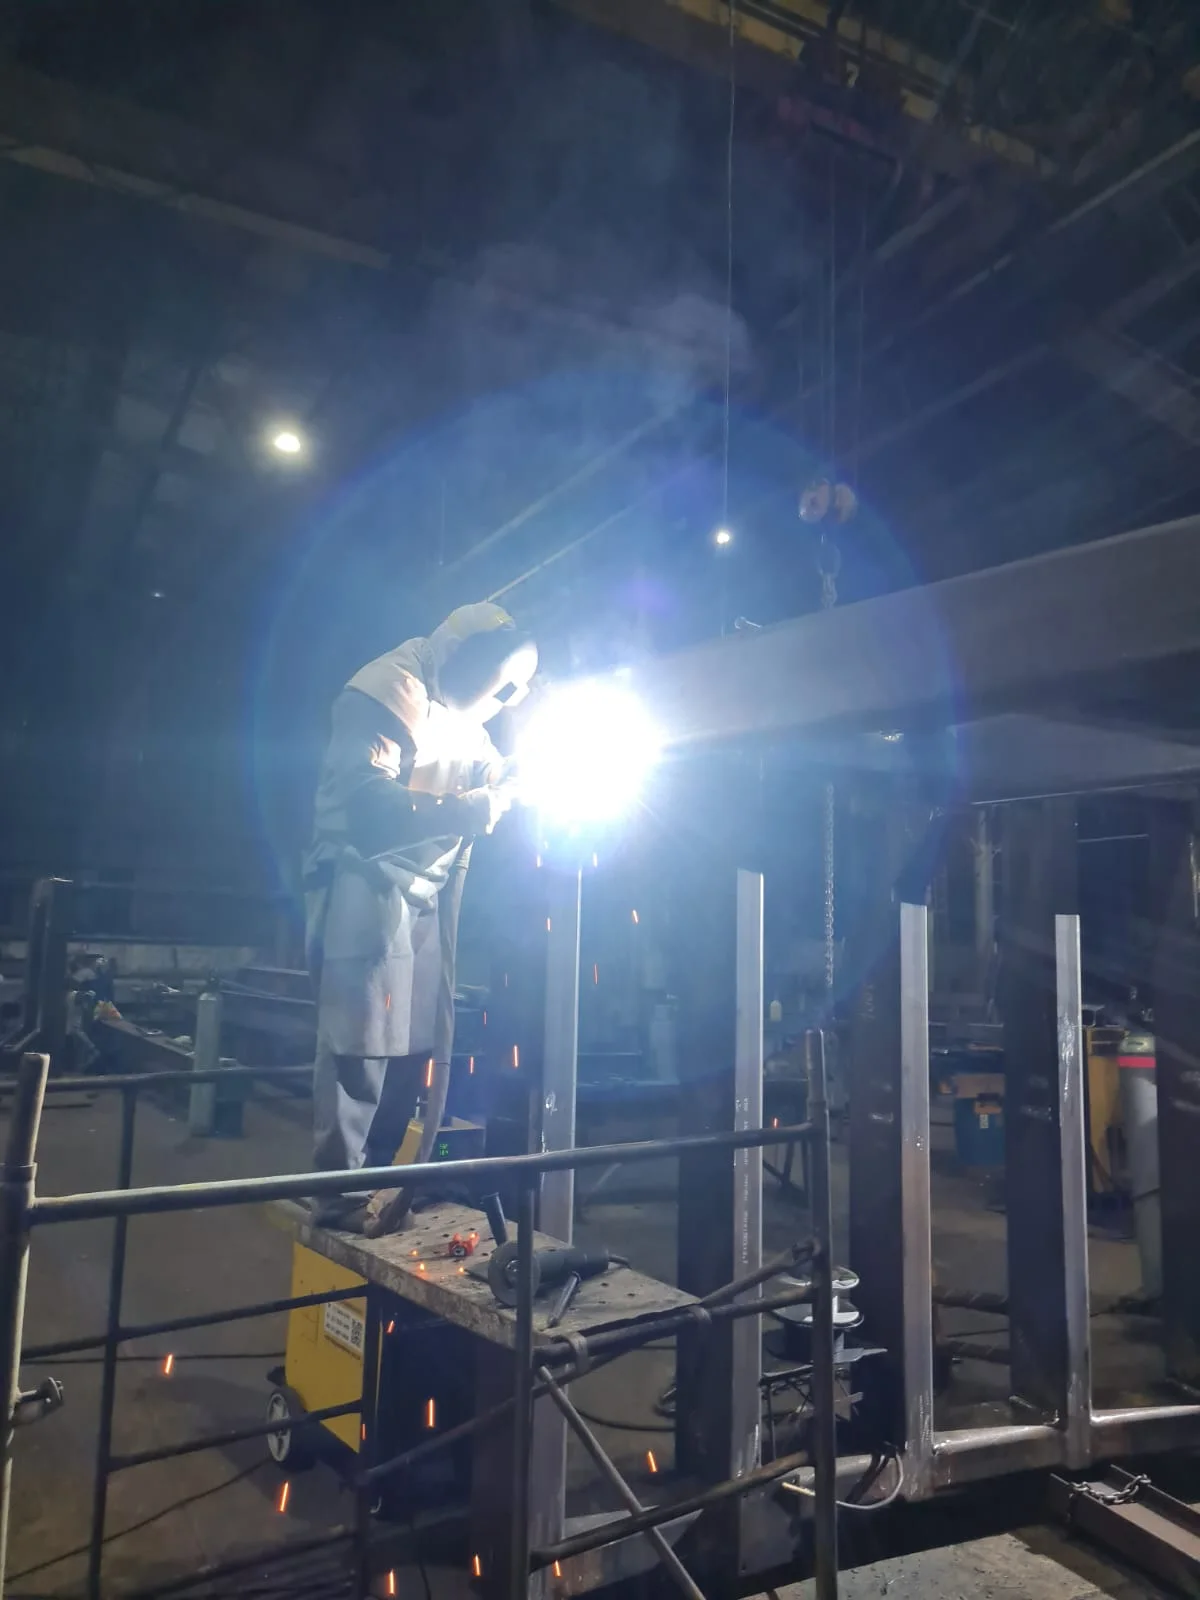
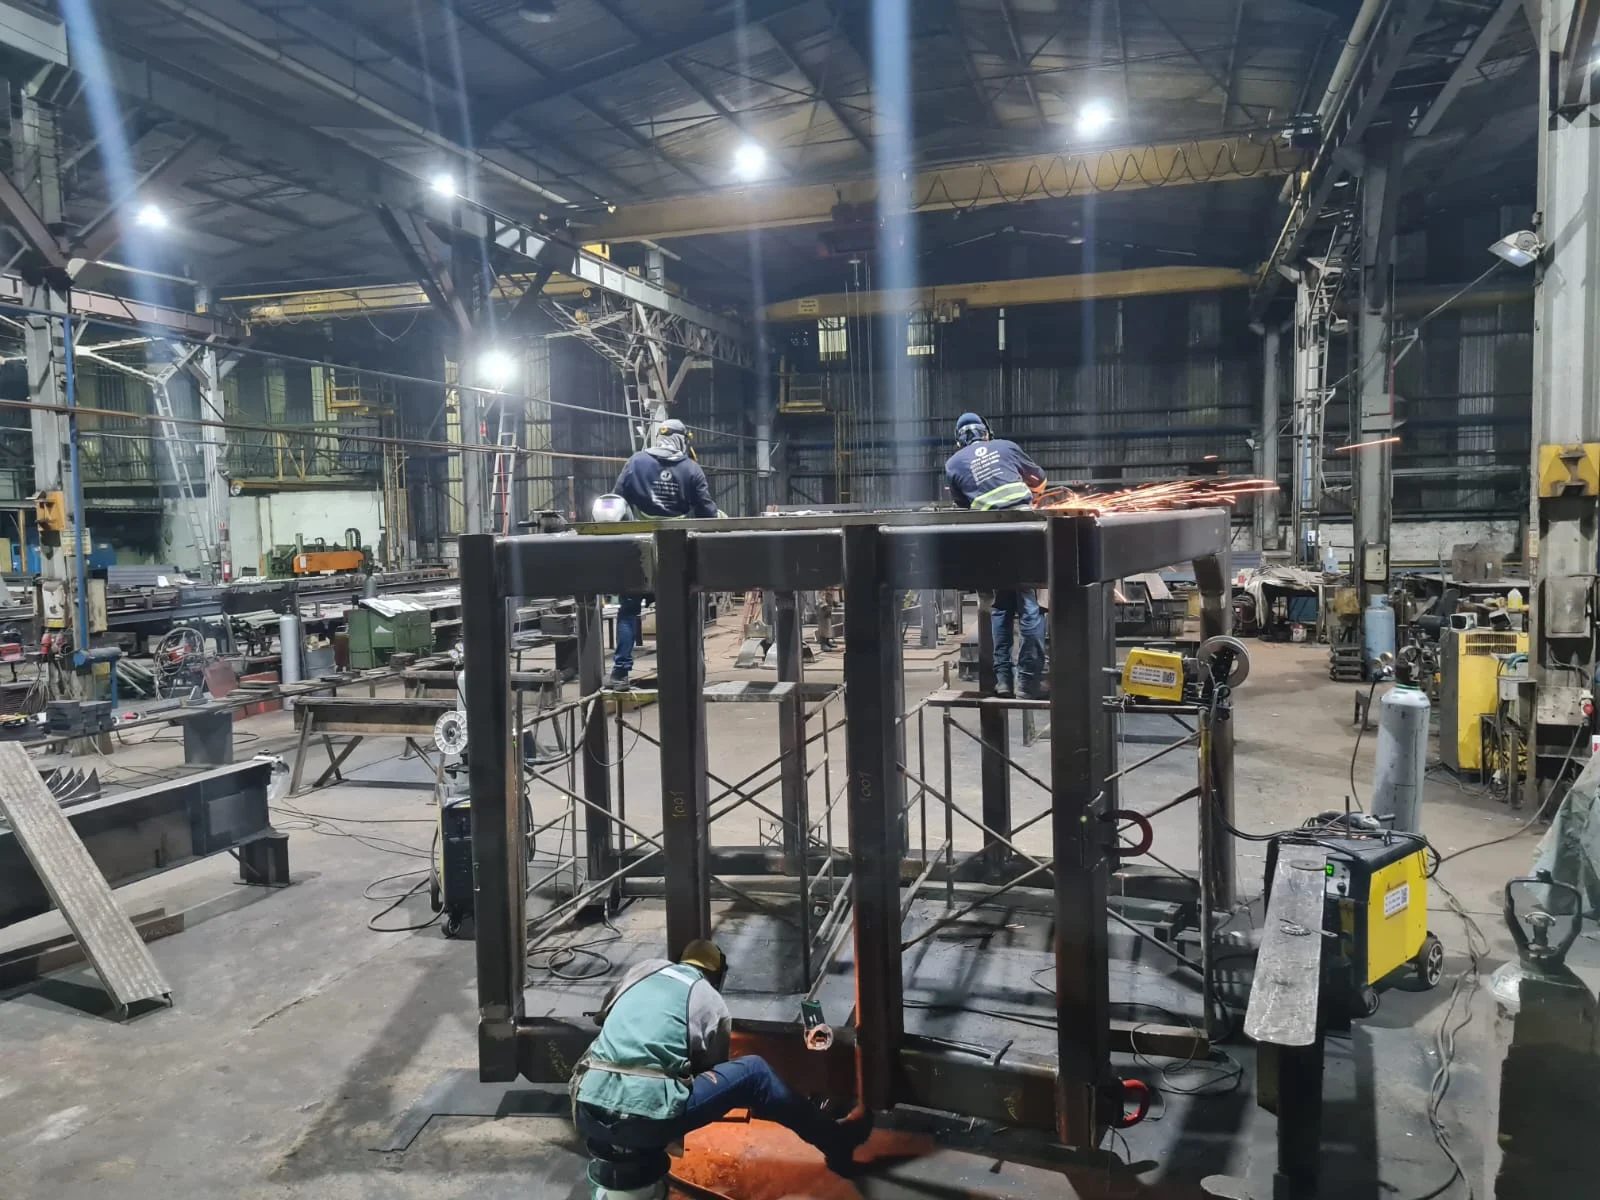
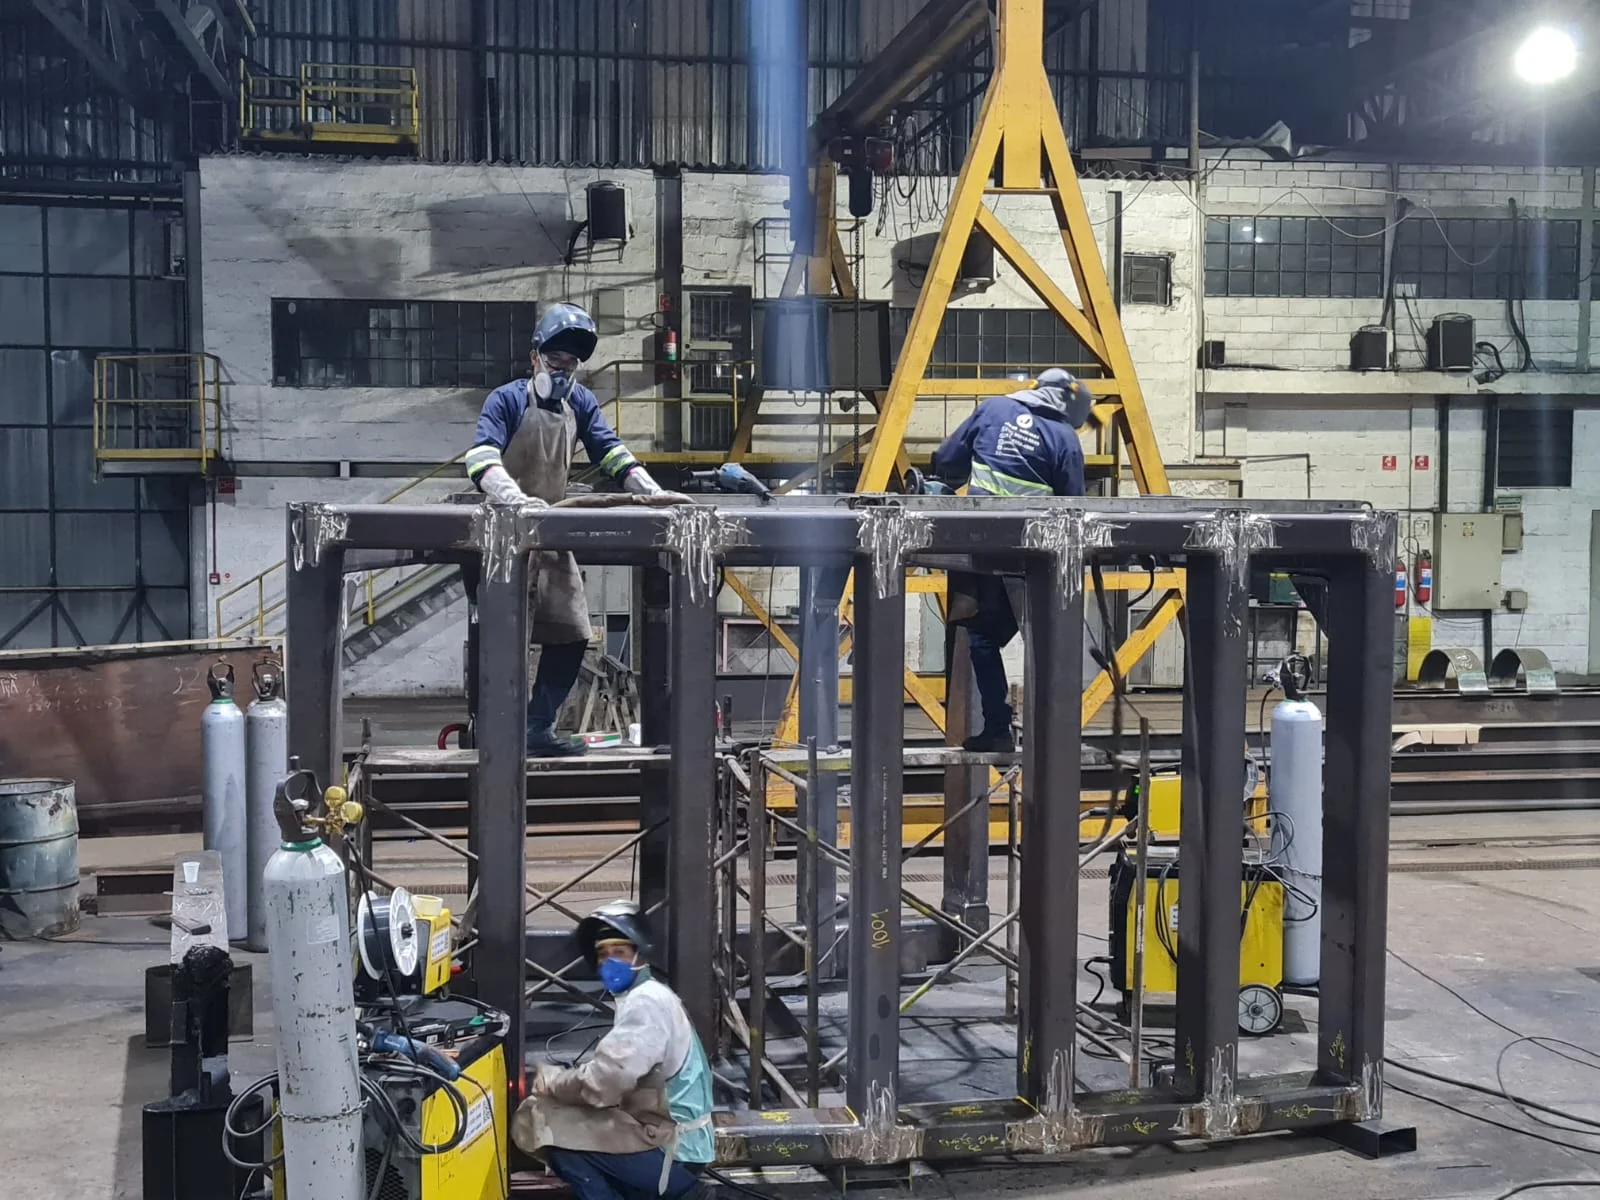
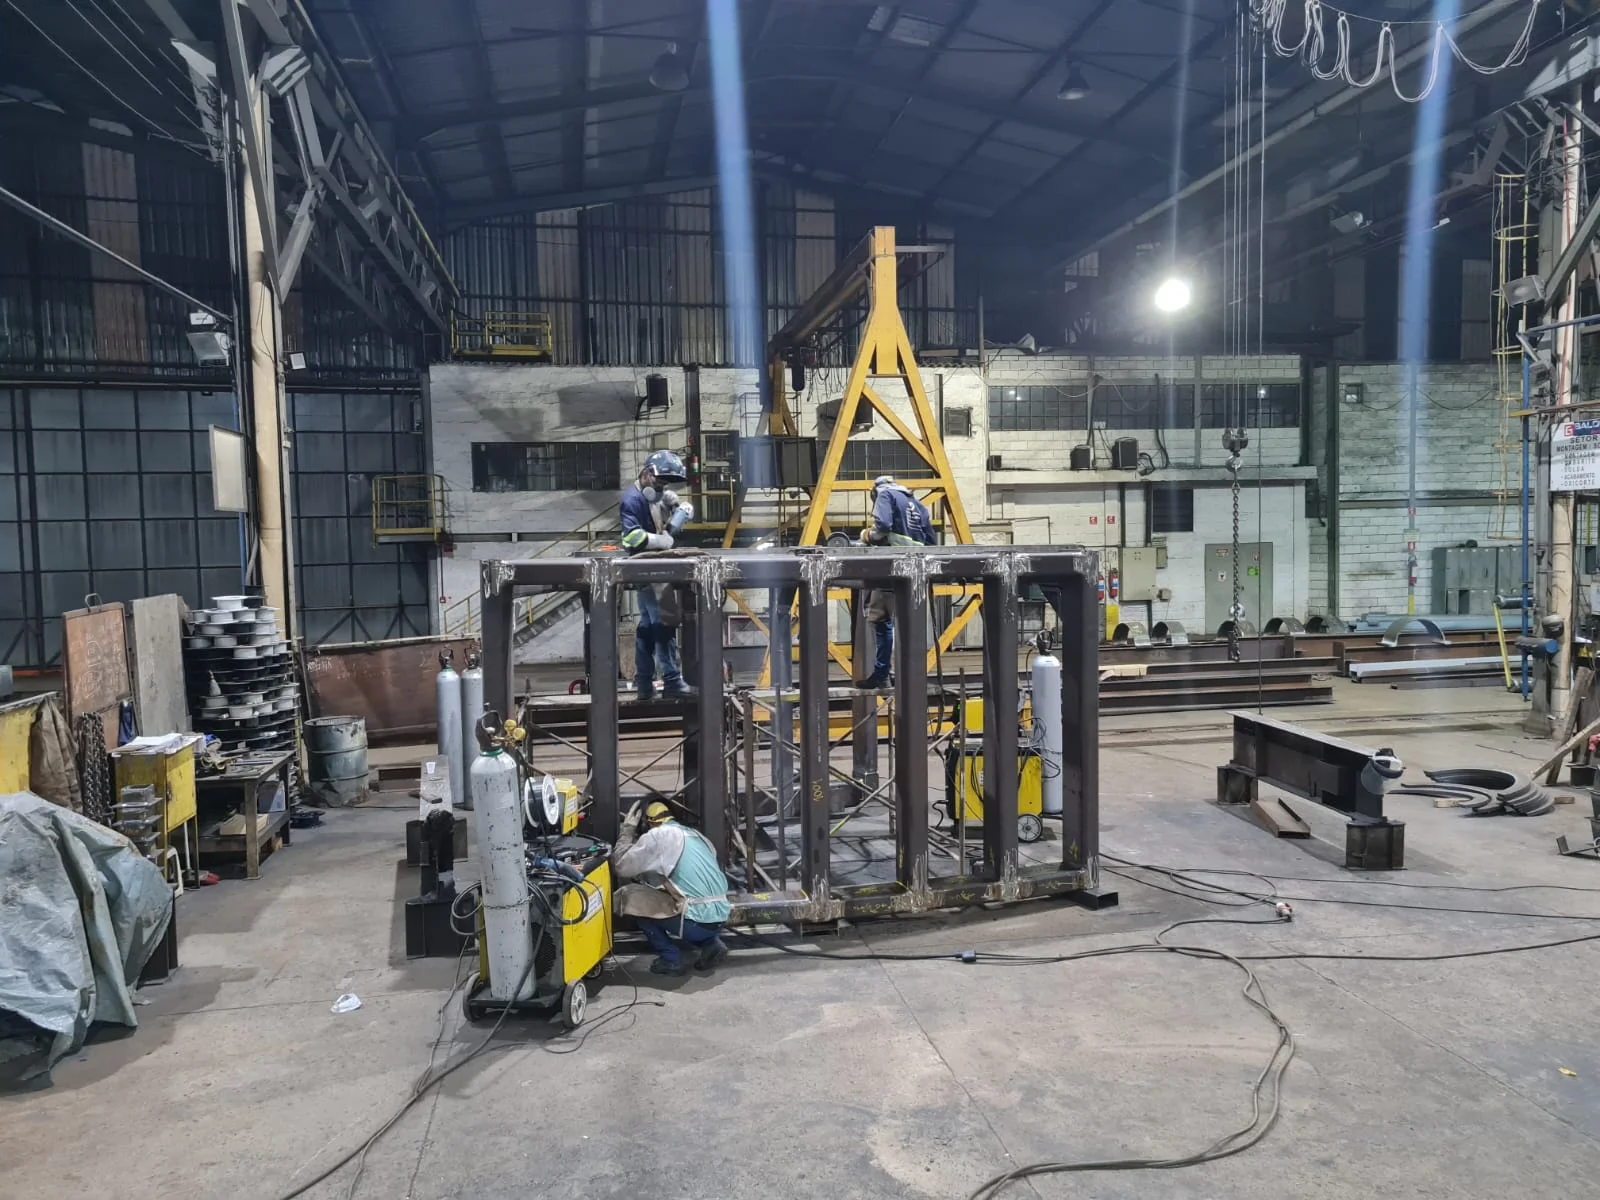
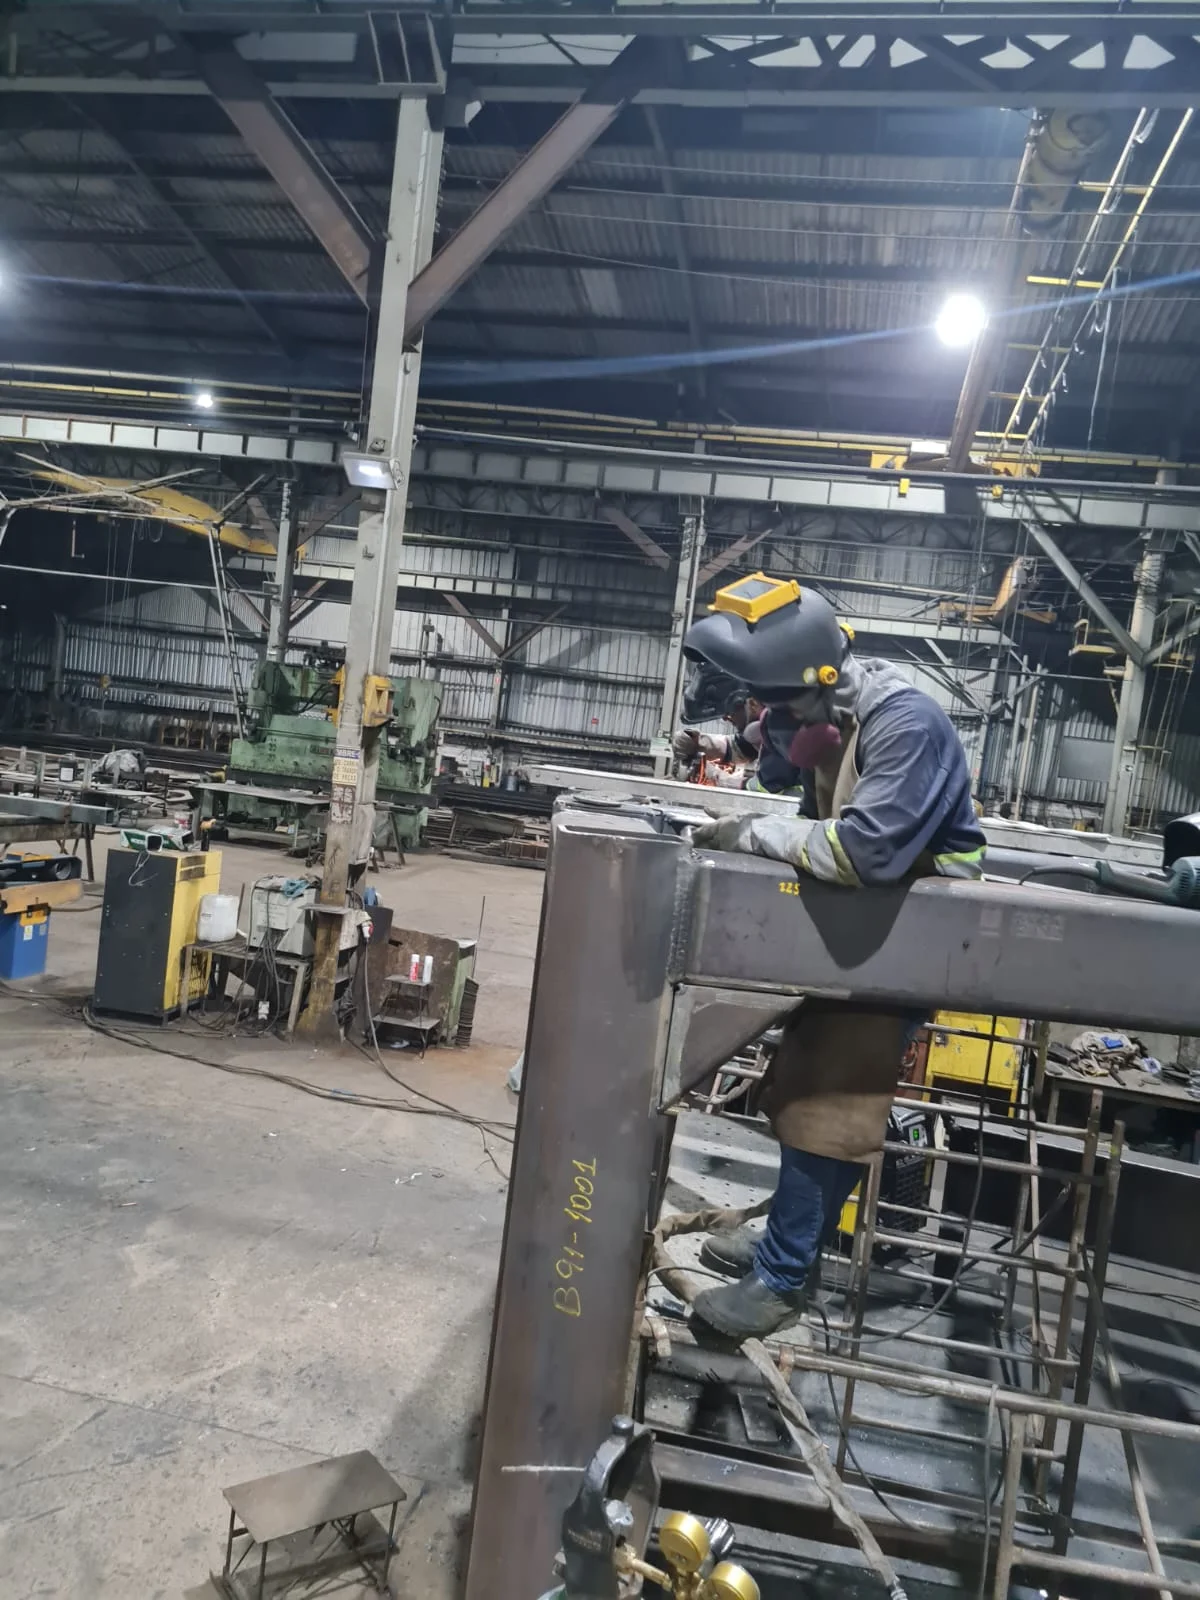
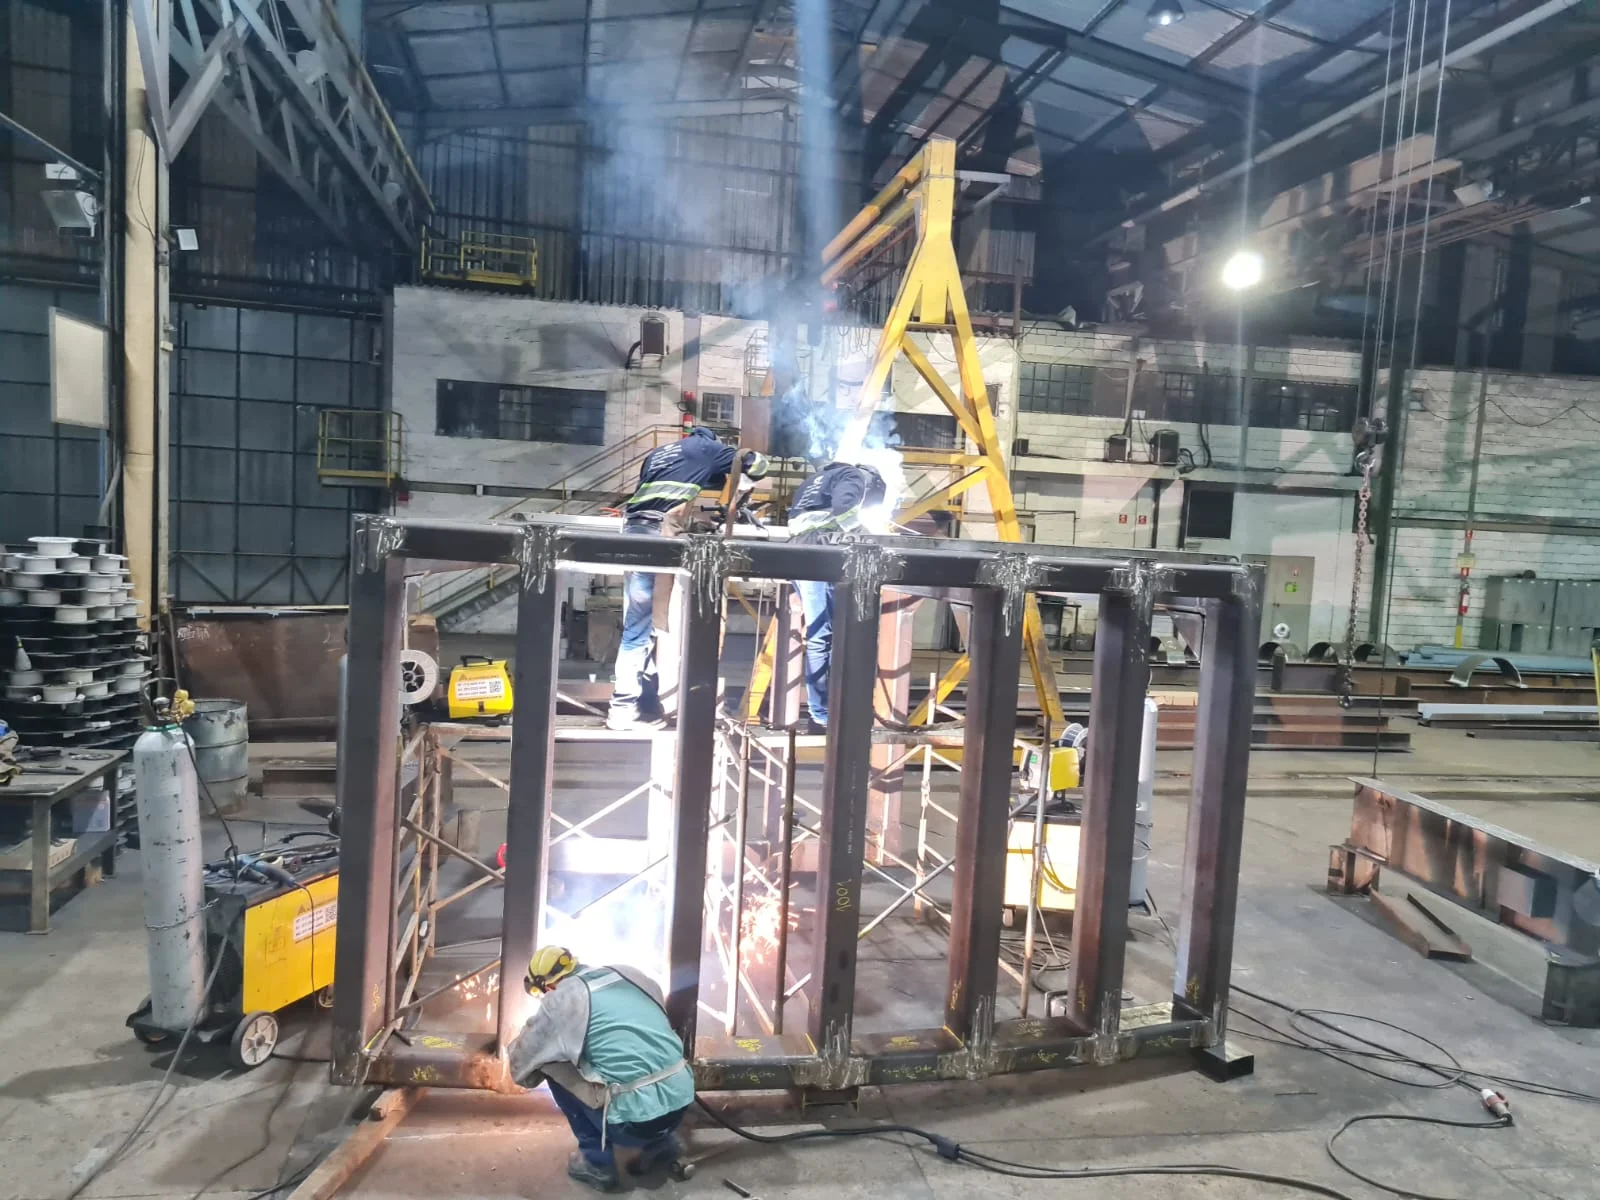
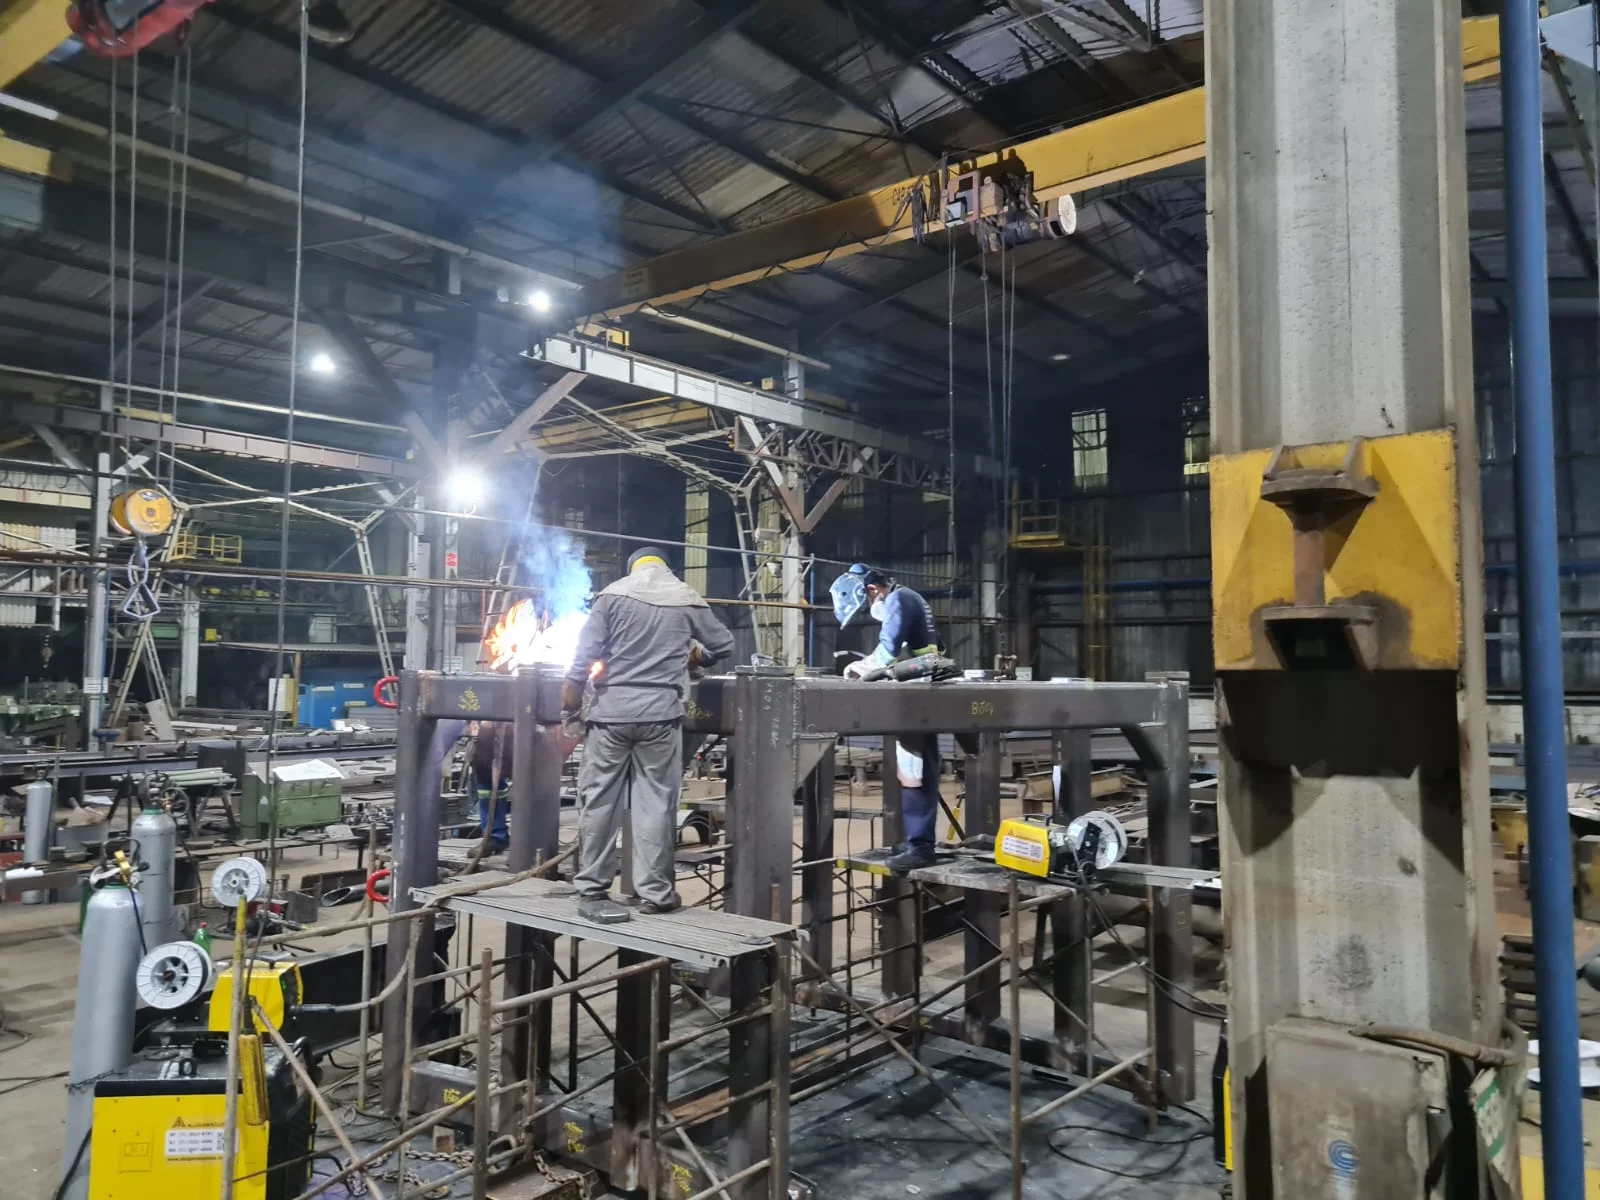
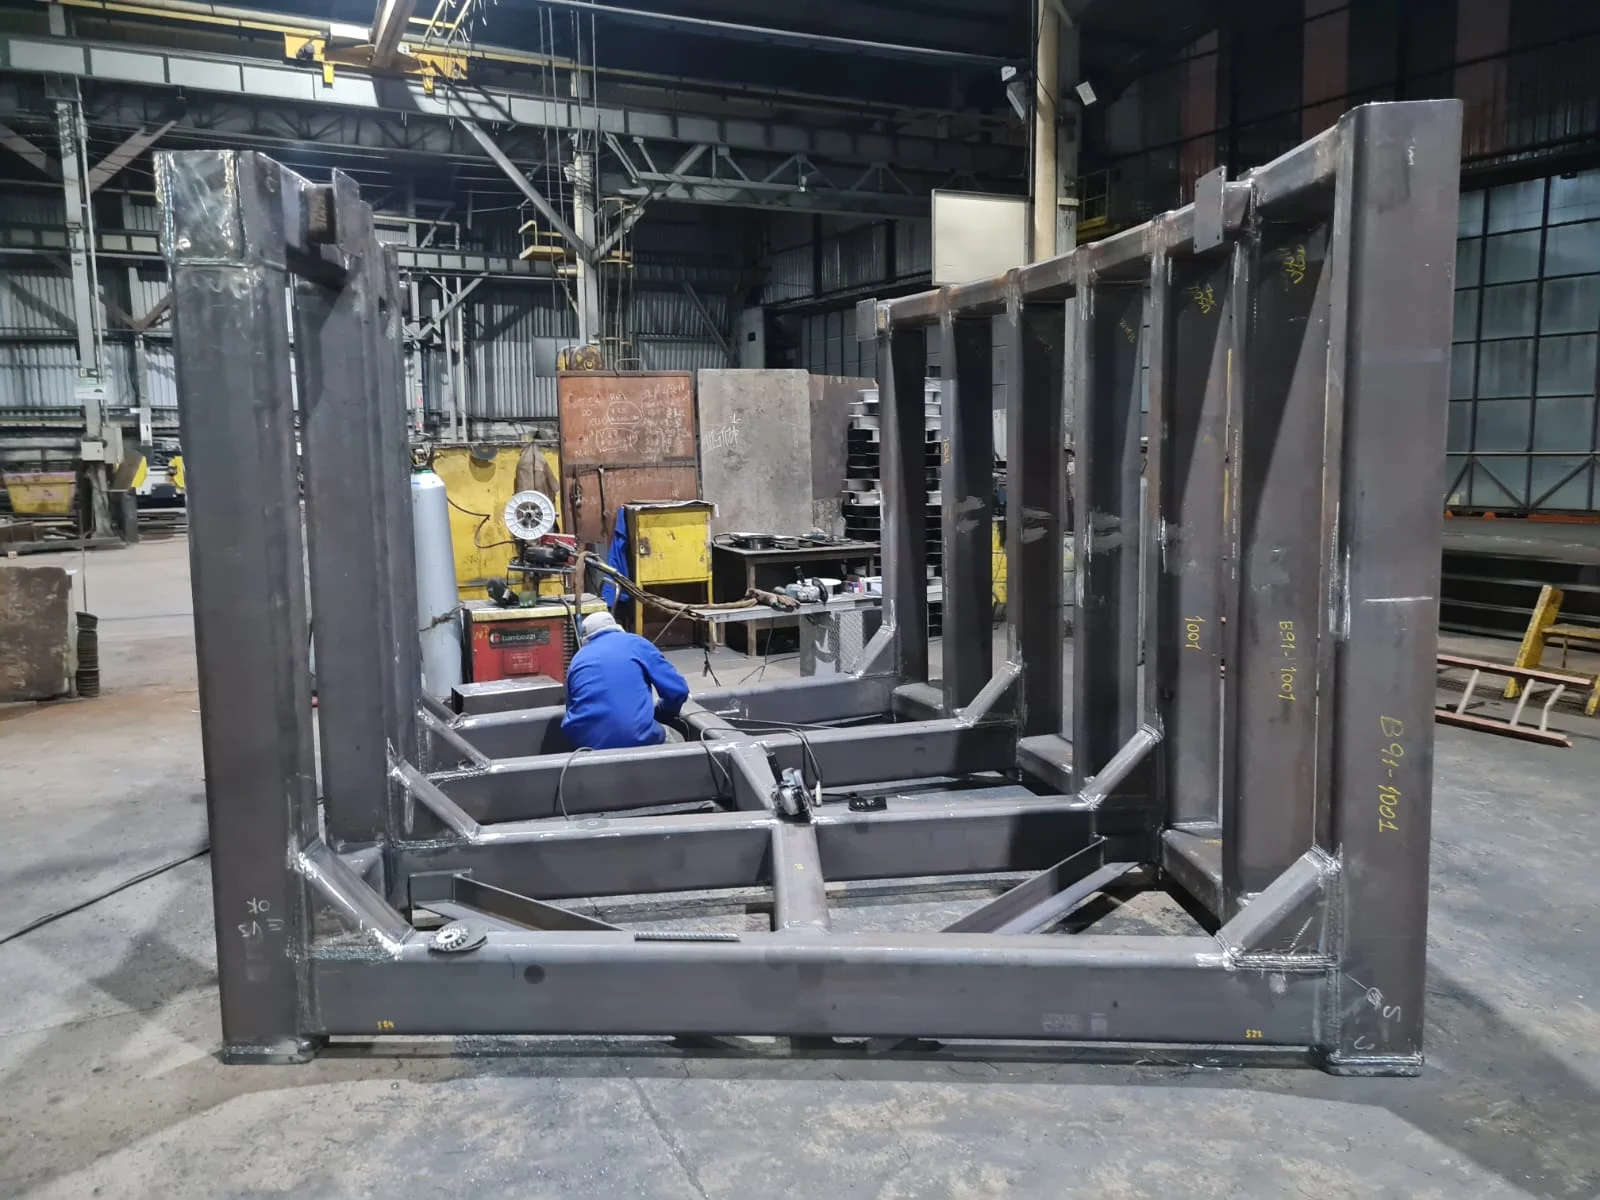
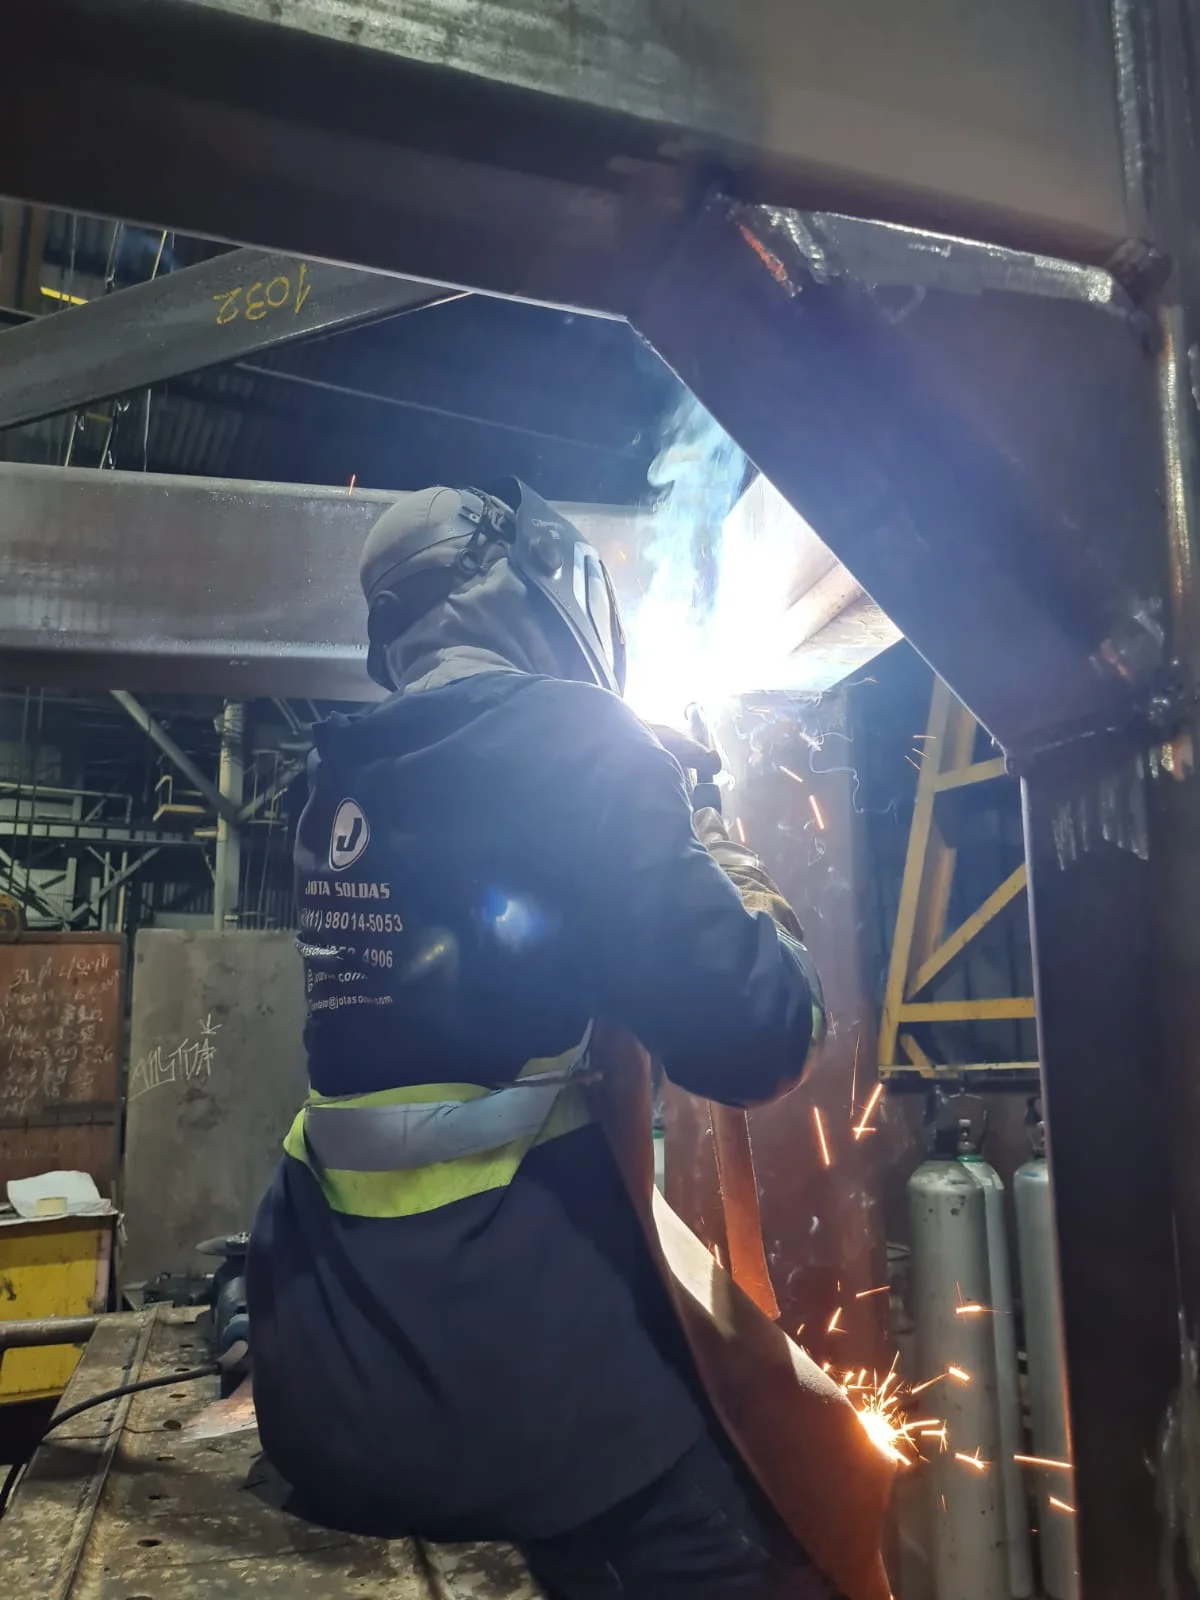
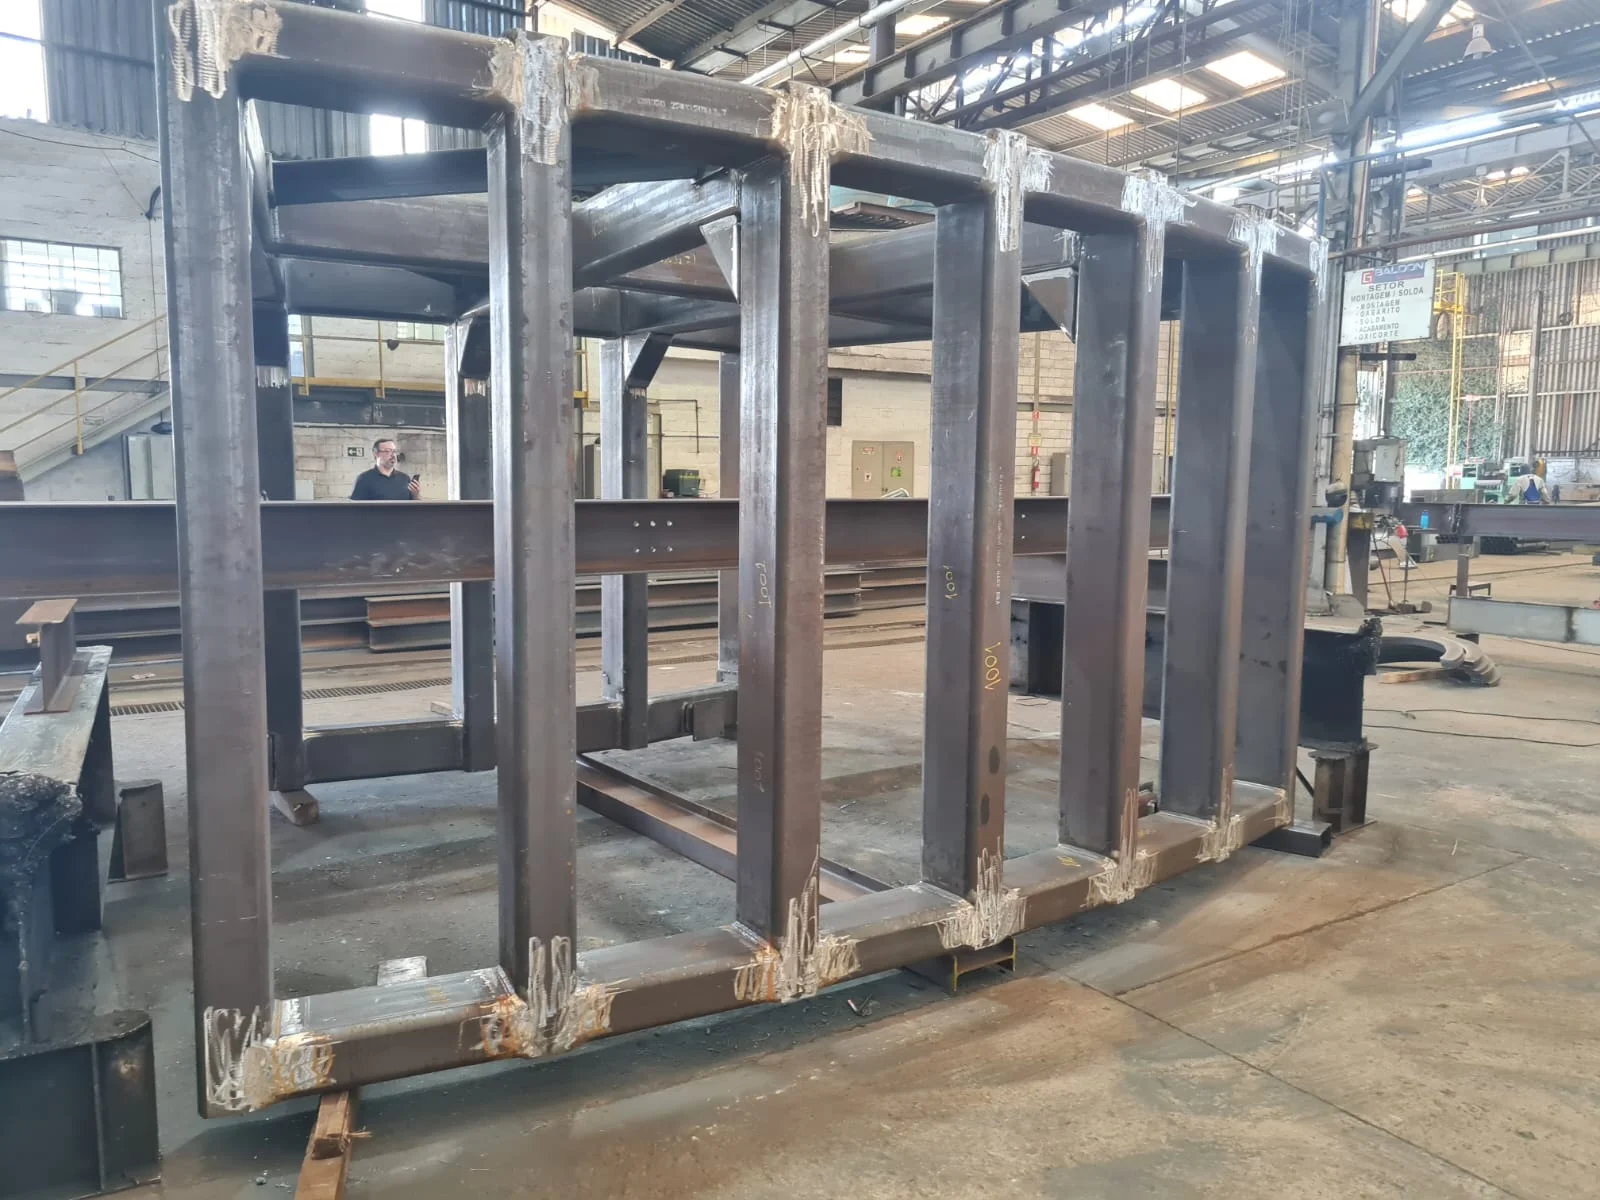
Clique nas imagens para ampliar
Soldagem MIG MAG em estruturas metálicas: processos, aplicações e critérios técnicos
A Soldagem MIG MAG em estruturas metálicas utiliza um arco elétrico entre a peça e um arame-eletrodo contínuo, protegido por um gás adequado ao material e às condições do projeto.
A alimentação contínua do arame favorece a produtividade, a regularidade do cordão e a execução de juntas em chapas, perfis e conjuntos soldados.
Em termos práticos, o processo pode ser aplicado na fabricação de estruturas e equipamentos industriais, na montagem de conjuntos soldados, na recuperação de componentes e em adequações de estruturas metálicas.
A escolha do processo, do arame e do gás deve considerar o material base, a espessura, a configuração da junta e os requisitos técnicos definidos para cada serviço.
A soldagem MIG/MAG é um processo de soldagem por arco elétrico com arame-eletrodo contínuo e gás de proteção.
MIG utiliza gás inerte, enquanto MAG utiliza gás ativo; ambos podem ser empregados em serviços industriais, desde que os consumíveis e os parâmetros sejam compatíveis com o projeto.
O arame é conduzido continuamente até a região da junta pela tocha e atua como eletrodo e, conforme o tipo de aplicação, como metal de adição.
O gás de proteção reduz a exposição da poça de fusão ao ambiente, contribuindo para a estabilidade do arco e para a formação de um cordão mais uniforme.
Vazão inadequada, seleção incorreta do consumível, contaminação da superfície ou parametrização insuficiente podem comprometer a qualidade da solda e aumentar a necessidade de retrabalho.
A Jota Soldas atua no segmento de soldagem desde 2004, por meio da experiência acumulada de seu fundador, e foi fundada como empresa em 2019.
Com atuação em soldagem, fabricação e montagem industrial, avalia o escopo e as especificações de cada projeto para desenvolver soluções personalizadas, atendendo empresas de diferentes segmentos com atuação nacional.
Como funciona o processo MIG e MAG?
A soldagem MIG/MAG utiliza um arco elétrico formado entre um arame-eletrodo contínuo e o metal de base.
O calor do arco funde o arame e parte da superfície da peça, formando uma poça de fusão que se solidifica como cordão de solda.
Ao mesmo tempo, um gás de proteção reduz o contato da poça líquida com a atmosfera e ajuda a controlar a estabilidade do arco, a aparência do cordão e a ocorrência de defeitos relacionados à contaminação.
Etapas essenciais do processo
- Preparação das peças: as superfícies são posicionadas, alinhadas e preparadas de acordo com o tipo de junta. Óleo, umidade, tinta, ferrugem e outros contaminantes podem prejudicar a fusão e aumentar a formação de porosidade ou respingos.
- Configuração do equipamento: a fonte de soldagem é ajustada para trabalhar com o arame e o gás compatíveis com o material e com a junta. O alimentador conduz o arame até a tocha em velocidade controlada.
- Abertura e manutenção do arco: ao aproximar a tocha da peça, estabelece-se o arco elétrico. A energia térmica gerada funde continuamente a ponta do arame e o metal de base.
- Proteção da poça de fusão: o gás sai pelo bocal da tocha e envolve a região do arco. A proteção precisa ser suficiente e estável para evitar interferências do ambiente, como correntes de ar e contaminação atmosférica.
- Deslocamento da tocha: o soldador conduz a tocha ao longo da junta, controlando ângulo, distância, velocidade de deslocamento e posição. O movimento determina a distribuição do calor e a geometria do cordão.
- Solidificação e inspeção: depois da passagem, a poça se solidifica. A junta pode ser avaliada visualmente e, conforme os requisitos do projeto, submetida a outros controles definidos tecnicamente.
Diferença entre MIG e MAG
A diferença fundamental está na natureza do gás de proteção.
No processo MIG são utilizados gases inertes, que têm baixa reatividade química com a poça de fusão, como argônio ou hélio.
No processo MAG utilizam-se gases ativos ou misturas que contêm componentes ativos, como dióxido de carbono ou combinações à base de argônio com componentes ativos.
Essa distinção não significa que um processo seja universalmente melhor que o outro.
A seleção depende do material de base, do arame, da espessura, da posição de soldagem, da configuração da junta, do nível de produtividade desejado e dos requisitos de qualidade.
Em aplicações industriais com aços, por exemplo, o MAG é amplamente considerado em razão da compatibilidade de gases e consumíveis disponíveis para esse grupo de materiais.
O MIG é aplicado quando as características do material e do procedimento favorecem o uso de proteção inerte, inclusive em determinados metais não ferrosos.
Função dos principais componentes
- Fonte de soldagem: fornece e controla a energia elétrica necessária para sustentar o arco. Em muitos equipamentos MIG/MAG, os ajustes de tensão e velocidade de alimentação do arame trabalham de forma relacionada.
- Alimentador de arame: impulsiona o arame-eletrodo de maneira contínua e regular. Variações na alimentação podem causar instabilidade do arco, interrupções e irregularidade no cordão.
- Tocha: conduz o arame, a corrente elétrica e o gás até a região da junta. O bico de contato transfere a corrente ao arame, enquanto o bocal direciona o gás de proteção.
- Cilindro ou rede de gás e regulagem: fornece o gás na condição adequada ao procedimento. Vazão insuficiente, excessiva ou instável pode comprometer a proteção da poça.
- Cabo de retorno e grampo de trabalho: fecham o circuito elétrico entre a peça e a fonte. O contato deve ser firme e estar em uma região limpa, pois conexões deficientes podem causar aquecimento, quedas de energia e instabilidade.
Como se forma um cordão regular?
A regularidade do cordão resulta do equilíbrio entre energia, alimentação do arame, proteção gasosa e movimento da tocha.
Quando o arame é alimentado de modo compatível com a tensão e com a distância entre o bico de contato e a peça, o arco tende a permanecer mais estável.
O deslocamento uniforme ajuda a manter largura, penetração e deposição mais consistentes ao longo da junta.
A distância entre o bico de contato e a peça, conhecida como extensão do arame ou stick-out, influencia o aquecimento do arame antes da transferência para a poça.
Um afastamento inadequado pode alterar a corrente efetiva, dificultar o controle do arco e aumentar respingos.
O ângulo da tocha, a posição de soldagem, a preparação da junta e a limpeza das superfícies também interferem diretamente no resultado.
Dependendo da combinação entre equipamento, arame, gás e parâmetros, a transferência metálica pode ocorrer em diferentes modos, como curto-circuito, globular, spray ou pulsado.
Cada modo apresenta características próprias de aporte térmico, respingos, penetração e posição de aplicação.
Por isso, não é tecnicamente adequado definir uma regulagem única para todas as estruturas metálicas.
Fatores que influenciam estabilidade e produtividade
- compatibilidade entre material de base, arame e gás;
- tensão e corrente adequadas ao procedimento;
- velocidade de alimentação do arame e velocidade de deslocamento da tocha;
- distância entre o bico de contato e a peça;
- vazão e distribuição do gás de proteção;
- limpeza, folga, chanfro e alinhamento da junta;
- condição dos cabos, conexões, bico de contato e bocal;
- posição de soldagem e acessibilidade da junta;
- habilidade do operador e consistência do movimento;
- proteção contra vento e outras correntes de ar em trabalhos externos.
A produtividade elevada do MIG/MAG vem principalmente da alimentação contínua do arame e da possibilidade de depositar metal com velocidade controlada.
Entretanto, aumentar a velocidade sem manter a parametrização, a preparação e a proteção adequadas pode reduzir a penetração, elevar os respingos e gerar retrabalho.
O objetivo deve ser obter uma deposição estável e compatível com os requisitos da junta, e não apenas acelerar a operação.
Na prática, a definição do processo e dos ajustes deve ser feita a partir das especificações técnicas do projeto.
Em serviços industriais da Jota Soldas, a análise do escopo permite relacionar material, espessura, geometria, tipo de junta e exigências de qualidade à solução de soldagem mais apropriada.
Quando houver requisitos normativos, a escolha dos parâmetros deve estar vinculada ao procedimento aplicável e às qualificações exigidas para a execução.
Diferenças entre MIG e MAG e aplicações industriais
MIG e MAG são processos de soldagem por arco elétrico que utilizam um arame-eletrodo contínuo, alimentado automaticamente pela tocha, e um gás de proteção para preservar a poça de fusão contra a contaminação atmosférica.
A diferença central está no gás empregado, o MIG utiliza gás inerte, enquanto o MAG utiliza gás ativo ou mistura com componente ativo.
A escolha correta depende do material, da espessura, da configuração da junta, da posição de soldagem, do ambiente e dos requisitos técnicos do projeto.
Comparação conceitual entre MIG e MAG!
| Critério | MIG | MAG |
|---|---|---|
| Gás de proteção | Inerte, como gases da família dos nobres | Ativo ou mistura com componente ativo |
| Interação com a poça de fusão | Menor reatividade química com o metal fundido | Pode influenciar a transferência metálica, a penetração e a formação do cordão |
| Aplicações recorrentes | Materiais não ferrosos e situações em que a proteção inerte é tecnicamente indicada | Aços e estruturas metálicas em aplicações industriais |
| Seleção do consumível | Deve ser compatível com o metal base e com o gás utilizado | Deve considerar a composição do aço, o gás, a junta e o procedimento |
| Ponto de atenção | Custo e disponibilidade do gás podem fazer parte da análise do processo | A composição e a vazão do gás influenciam respingos, estabilidade e acabamento |
Soldagem MIG MAG em estruturas metálicas: critérios técnicos e aplicações
A classificação MIG ou MAG não deve ser escolhida apenas pelo nome do processo.
O mesmo equipamento pode ser configurado para diferentes aplicações, mas arame, gás, polaridade, parâmetros e preparação precisam ser compatíveis entre si.
Em um projeto de Soldagem MIG MAG em estruturas metálicas essa avaliação evita selecionar consumíveis ou condições de operação inadequadas para a junta.
Aplicações típicas em estruturas e componentes industriais
Na fabricação industrial, o processo MAG é frequentemente considerado para a união de aços usados em chapas, perfis, bases, suportes, equipamentos e conjuntos soldados.
Já o processo MIG pode ser avaliado quando o material e o procedimento exigem proteção por gás inerte, como em determinadas aplicações com metais não ferrosos.
A decisão deve ser confirmada pela especificação técnica do projeto, e não apenas pelo tipo geral de peça.
Entre as aplicações educacionais possíveis estão:
- soldagem de chapas com espessuras compatíveis com o procedimento definido;
- união de perfis para fabricação de estruturas metálicas;
- execução de juntas em bases, suportes, painéis e conjuntos soldados;
- montagem de componentes previamente fabricados;
- recuperação de componentes industriais, quando a condição do material permitir;
- adequação de estruturas existentes após avaliação do escopo e das condições da junta.
Em serviços de fabricação, montagem ou adequação, a configuração da junta tem influência direta na escolha do processo.
Juntas de topo, sobreposição, filete ou outras geometrias podem exigir preparação, sequência de soldagem e controle de deformação diferentes.
A posição de soldagem, o acesso da tocha e a necessidade de reduzir retrabalho também devem ser considerados.
Como o gás de proteção influencia a escolha?
O gás de proteção envolve a poça de fusão e ajuda a limitar a presença de oxigênio, nitrogênio e outros elementos da atmosfera durante a soldagem.
No MIG, o gás inerte tem baixa reatividade com o metal fundido.
No MAG, o gás ativo ou a mistura com componente ativo participa de forma diferente do comportamento do arco e pode afetar a transferência metálica, a penetração, a quantidade de respingos e o aspecto do cordão.
A seleção não se resume ao tipo MIG ou MAG.
É necessário avaliar:
- material base e composição do arame-eletrodo;
- espessura e condição superficial da peça;
- tipo e posição da junta;
- transferência metálica desejada;
- vazão necessária para proteger a poça sem causar turbulência;
- ambiente de trabalho, incluindo correntes de ar e ventilação;
- requisitos de aparência, penetração, produtividade e inspeção.
Vazão insuficiente pode deixar a poça exposta à atmosfera.
Vazão excessiva também pode prejudicar a proteção ao gerar turbulência e aumentar o arraste de ar.
Por isso, a regulagem deve ser realizada de acordo com o equipamento, o bocal, o ambiente e o procedimento aplicável.
Limitações e cuidados na escolha do processo
MIG e MAG oferecem alimentação contínua do arame e podem proporcionar alta produtividade, mas não eliminam a necessidade de preparação e controle.
A presença de tinta, óleo, umidade, carepa ou contaminantes pode comprometer a estabilidade do arco e a qualidade da junta.
Em estruturas, também é importante controlar a sequência de soldagem para reduzir deformações e tensões residuais.
Entre os principais cuidados estão:
- confirmar a compatibilidade entre gás, arame e material base;
- verificar se a espessura e a geometria da junta são atendidas pelo procedimento;
- manter distância adequada entre o bico de contato e a peça;
- proteger a região contra correntes de ar que possam dispersar o gás;
- preparar e limpar as superfícies conforme a condição do material;
- ajustar os parâmetros para limitar respingos, falta de fusão, mordeduras e porosidade;
- inspecionar visualmente o cordão e registrar as condições relevantes quando o projeto exigir rastreabilidade;
- utilizar procedimento qualificado e soldadores qualificados ou certificados quando houver exigência normativa.
A escolha do MAG para um aço ou do MIG para um material não significa, por si só, que a junta atenderá aos requisitos de serviço.
Critérios como resistência requerida, carregamento, acabamento, acessibilidade, inspeção e norma aplicável precisam ser analisados em conjunto.
Quando houver dúvida, a definição deve ser submetida à avaliação técnica responsável pelo projeto.
Exemplos práticos de decisão
Para uma estrutura fabricada com perfis de aço, a avaliação tende a considerar o processo MAG, o arame compatível com o aço e o gás ou mistura especificada no procedimento.
Ainda assim, a escolha final depende da espessura, da junta, da posição de soldagem, da preparação e dos requisitos de qualidade.
Em uma peça de material não ferroso, o processo MIG pode ser tecnicamente considerado quando o gás inerte, o arame e os parâmetros forem compatíveis com o metal base.
Em uma montagem de conjuntos soldados, a decisão pode mudar entre diferentes componentes se houver materiais, espessuras ou condições de acesso distintos.
Na recuperação de um componente, não basta identificar o processo utilizado originalmente.
É preciso verificar o material, a extensão do desgaste ou dano, a possibilidade de preparação da região, a compatibilidade do metal de adição e as condições de serviço após o reparo.
Em adequações de estruturas existentes, a inspeção do conjunto e a documentação disponível ajudam a definir a solução mais segura e tecnicamente coerente.
A Jota Soldas atua com soldagem, fabricação, montagem, manutenção e adequações industriais, avaliando o escopo conforme as especificações de cada projeto.
Sua experiência acumulada no segmento desde 2004 e a atuação empresarial desde 2019 fazem parte do contexto apresentado pela empresa, que oferece atendimento personalizado e cobertura nacional.
Para definir MIG ou MAG em uma aplicação industrial, o ideal é encaminhar informações sobre material, espessuras, desenhos, juntas, ambiente e requisitos normativos para uma avaliação técnica adequada.
Materiais, arames e gases de proteção
A seleção do arame-eletrodo e do gás de proteção deve partir do material de base, da espessura, do tipo de junta, da posição de soldagem e dos requisitos de desempenho definidos para o conjunto.
Na soldagem MIG/MAG em estruturas metálicas, não existe uma combinação universal de consumível e gás que seja adequada para todos os projetos.
A escolha precisa ser compatível com as especificações técnicas e com o procedimento de soldagem aplicável.
Critérios para escolher o arame
O arame deve apresentar compatibilidade metalúrgica com o material que será soldado e atender às características exigidas para a junta.
Entre os critérios normalmente avaliados estão:
- material de base e composição do consumível;
- espessura das chapas, perfis ou componentes;
- resistência mecânica e demais propriedades requeridas para a união;
- tipo de junta, abertura, posição e acessibilidade da soldagem;
- condição superficial do material, incluindo presença de oxidação, óleo, tinta ou contaminantes;
- necessidade de acabamento, produtividade e controle de respingos;
- requisitos de procedimento, inspeção e rastreabilidade definidos para o projeto.
A escolha também deve considerar o diâmetro do arame e a capacidade do equipamento.
Um consumível inadequado pode dificultar a abertura e a estabilidade do arco, aumentar respingos, comprometer a penetração ou elevar a necessidade de correções posteriores.
Compatibilidade entre material de base e consumível
A compatibilidade não se resume ao material nominal informado no desenho.
É necessário avaliar a especificação efetiva do metal de base, sua condição de fornecimento, o nível de preparação da superfície e as solicitações às quais a junta será submetida.
Em componentes de aço carbono, por exemplo, o arame e o gás precisam ser definidos de forma integrada ao procedimento de soldagem.
Para outros materiais metálicos, a seleção pode exigir consumíveis, limpeza, preparação e controle de calor específicos.
Por isso, a substituição de um arame por outro aparentemente semelhante deve ser analisada tecnicamente, especialmente quando há requisitos normativos ou necessidade de qualificação do procedimento.
Função do gás de proteção
O gás de proteção envolve a poça de fusão e reduz a interferência do ar atmosférico durante a soldagem.
Sua composição influencia a estabilidade do arco, a transferência metálica, a formação do cordão, a quantidade de respingos, a penetração e o comportamento da junta.
Na classificação mais conhecida:
- o processo MIG utiliza gás de proteção inerte;
- o processo MAG utiliza gás de proteção ativo ou mistura que contenha componente ativo.
A escolha do gás depende do material de base, do arame, da espessura, da posição de soldagem, do tipo de transferência metálica e do resultado esperado para a junta.
Misturas e gases diferentes podem alterar significativamente o comportamento do arco; portanto, não é recomendável selecionar o gás apenas com base em disponibilidade ou hábito operacional.
Vazão e estabilidade da proteção
A vazão precisa ser suficiente para proteger a poça sem criar turbulência.
Uma vazão insuficiente pode permitir a entrada de contaminantes atmosféricos e provocar porosidade, oxidação ou irregularidades no cordão.
Em sentido contrário, uma vazão excessiva pode gerar turbulência, desperdiçar gás e também prejudicar a proteção.
A estabilidade depende do conjunto formado por cilindro ou central de fornecimento, regulador, mangueiras, conexões, válvula solenoide, tocha, bico de contato, distância entre o bico e a peça e condições do ambiente.
Correntes de ar, obstruções no bocal, vazamentos e posicionamento inadequado da tocha podem comprometer a proteção mesmo quando o gás escolhido é tecnicamente apropriado.
A verificação deve considerar a aplicação real.
Em áreas externas ou locais sujeitos a movimentação de ar, por exemplo, o controle do ambiente e a proteção da região de soldagem tornam-se fatores relevantes.
A vazão correta não deve ser tratada como um valor fixo para qualquer junta, pois depende do equipamento, do consumível, da posição e das condições de execução.
Riscos de uma seleção inadequada
A combinação incorreta entre material, arame e gás pode resultar em:
- porosidade e inclusões;
- falta de fusão ou penetração insuficiente;
- excesso de respingos;
- instabilidade do arco;
- cordão irregular ou com acabamento inconsistente;
- deformações e necessidade de retrabalho;
- propriedades da junta incompatíveis com o uso previsto;
- dificuldade para atender aos critérios de inspeção ou ao procedimento aprovado.
Esses problemas nem sempre são identificados apenas pela aparência externa.
Uma solda visualmente uniforme ainda pode exigir inspeção complementar, conforme a criticidade do componente e os requisitos do projeto.
A preparação da junta, a limpeza, o aterramento, a regulagem do equipamento e a técnica do soldador também interferem no resultado e devem ser avaliados em conjunto com os consumíveis.
Como fazer a avaliação técnica?
Antes de iniciar a fabricação, montagem, recuperação ou adequação de uma estrutura, é recomendável reunir o desenho ou croqui, a identificação do material, as espessuras, o tipo de junta, a posição de soldagem, o ambiente de execução e os requisitos de inspeção.
Com essas informações, o responsável técnico ou a empresa contratada pode analisar o arame, o gás, a faixa de parâmetros e a necessidade de qualificação do procedimento.
A Jota Soldas atua com soldagem, fabricação e montagem industrial e realiza uma avaliação personalizada conforme o escopo de atuação pelo cliente.
Em uma consulta técnica, é importante apresentar as especificações disponíveis e esclarecer se o serviço envolve estruturas metálicas, equipamentos, conjuntos soldados, recuperação de componentes ou adequações industriais.
Quando houver exigências normativas específicas, a definição dos consumíveis e gases deve ser vinculada ao procedimento aplicável, às qualificações necessárias e aos registros de controle da execução.
Parâmetros de soldagem e qualidade do cordão
A qualidade do cordão de solda depende do equilíbrio entre os parâmetros do equipamento, as características do material e a técnica de execução.
Na soldagem MIG/MAG, não existe uma configuração universal que possa ser aplicada a toda estrutura metálica.
A regulagem deve considerar o material base, a espessura, o tipo de arame, o gás de proteção, a posição de soldagem, a geometria da junta e os requisitos definidos para o projeto.
Principais parâmetros de soldagem!
- Tensão: influencia o comprimento do arco, a largura do cordão, a capacidade de molhabilidade e o comportamento dos respingos. Uma regulagem inadequada pode favorecer instabilidade, excesso de respingos ou um cordão com geometria incompatível com a junta.
- Corrente e velocidade de alimentação do arame: estão diretamente relacionadas à taxa de deposição e à quantidade de metal adicionada. Em muitos equipamentos, o aumento da velocidade de alimentação eleva a corrente, mas essa relação depende da fonte, do arame e do modo de transferência utilizado.
- Velocidade de deslocamento: interfere no volume de material depositado por unidade de comprimento e no aporte térmico. Um deslocamento muito rápido pode reduzir a fusão e a penetração; um deslocamento muito lento pode gerar excesso de deposição, aumento da deformação e concentração desnecessária de calor.
- Distância entre o bico de contato e a peça: também chamada de extensão livre do arame, afeta a resistência elétrica do arame, a estabilidade do arco e a taxa de fusão. Alterações nessa distância durante a execução podem produzir variações no cordão, mesmo quando os demais parâmetros permanecem inalterados.
- Ângulo e velocidade de movimentação da tocha: influenciam a distribuição do metal fundido, a proteção da poça e o formato final do cordão. A técnica deve ser compatível com a posição, o tipo de junta e o acesso disponível.
A avaliação desses fatores deve ser feita em conjunto.
Aumentar um parâmetro sem verificar os demais pode alterar a penetração, a largura, a altura do reforço, a quantidade de respingos e a estabilidade do arco.
Por isso, a parametrização deve partir de referências técnicas aplicáveis e ser confirmada por testes, instruções de trabalho ou procedimento de soldagem quando o projeto exigir maior controle.
Preparação da junta e limpeza!
Antes da abertura do arco, a região da junta deve estar preparada de acordo com o projeto.
Óleo, tinta, umidade, carepa, ferrugem e outros contaminantes podem prejudicar a estabilidade do processo e favorecer porosidade, inclusões, falta de fusão ou descontinuidades no cordão.
A limpeza deve ser compatível com o material e executada sem causar danos que comprometam a junta.
Também é importante verificar o alinhamento, a abertura, o encaixe e a condição das peças.
Folgas irregulares ou desalinhamentos podem modificar a quantidade de material necessária e dificultar o controle da penetração.
Em conjuntos soldados, a sequência de ponteamento e soldagem deve considerar a movimentação das peças e a possibilidade de deformações.
Controle de respingos, deformações e aporte térmico!
Respingos em excesso podem indicar combinação inadequada de tensão, corrente, alimentação do arame, gás, distância da tocha ou técnica de deslocamento.
A correção deve buscar a causa da instabilidade, e não apenas remover os respingos depois da soldagem.
A condição do bico de contato, do conduíte, do alimentador, da tocha e do sistema de gás também merece verificação, pois falhas nesses componentes podem comprometer a regularidade do arco.
As deformações resultam principalmente da contração do metal durante o resfriamento e da distribuição do calor na peça.
Para reduzi-las, podem ser avaliados o sequenciamento das soldas, o balanceamento dos cordões, o ponteamento, a fixação, a alternância dos lados e o controle do aporte térmico.
Essas medidas devem respeitar a geometria e a função do conjunto, sem substituir a análise técnica da junta.
Uma solda visualmente uniforme não é, por si só, resultado de integridade.
A aparência do cordão deve ser analisada junto com a fusão, o perfil, a continuidade, a presença de mordeduras, poros visíveis, trincas, crateras, sobreposição e outras descontinuidades relevantes para o projeto.
Inspeção e registro dos parâmetros!
A inspeção visual pode verificar aspectos como continuidade do cordão, acabamento, perfil, respingos, dimensões aparentes e condições da junta após a soldagem.
Quando aplicável, o controle pode ser complementado por outros métodos de inspeção definidos no escopo técnico, no procedimento de soldagem ou pelos requisitos do cliente.
Registrar os parâmetros utilizados facilita a repetibilidade e a identificação de desvios.
O registro pode incluir material e espessura, tipo e diâmetro do arame, gás de proteção, tensão, corrente ou velocidade de alimentação, velocidade de deslocamento, posição de soldagem, identificação da junta e eventuais observações sobre preparação ou execução.
Em trabalhos com exigências normativas específicas, essa documentação pode integrar a rastreabilidade do serviço.
A Jota Soldas atua com fabricação, montagem, manutenção e adequações industriais, avaliando o escopo e as especificações de cada projeto.
Para definir a parametrização adequada, é recomendável encaminhar os desenhos, materiais, espessuras, detalhes das juntas e requisitos de inspeção para uma avaliação técnica individual, sem aplicar configurações genéricas a estruturas com necessidades diferentes.
Aplicações em fabricação, montagem e adequação de estruturas
A soldagem MIG MAG em estruturas metálicas é aplicada na fabricação de componentes, na união de chapas e perfis, na montagem de conjuntos soldados e em intervenções de recuperação ou adequação industrial.
A escolha do processo, do consumível e dos parâmetros deve considerar o material de base, a espessura, o tipo de junta, a posição de soldagem, o acesso à região e os requisitos técnicos definidos para o projeto.
Fabricação de estruturas e equipamentos
Na fabricação industrial, o processo MIG/MAG pode ser utilizado na produção e união de estruturas metálicas, suportes, bases, painéis, conjuntos soldados e componentes de equipamentos.
A alimentação contínua do arame favorece a produtividade em operações repetitivas e permite executar cordões com boa regularidade quando a preparação das peças, a regulagem do equipamento e a técnica do soldador estão adequadas.
Antes da soldagem, é importante conferir desenhos, tolerâncias, sequência de montagem, pontos de fixação e especificações do material.
Essa análise ajuda a reduzir desalinhamentos, deformações e retrabalho, além de permitir que a fabricação siga uma lógica compatível com a montagem e com a inspeção posterior.
Soldagem de chapas e perfis
Chapas e perfis metálicos podem exigir diferentes estratégias de soldagem conforme sua espessura, geometria e função no conjunto.
Em materiais mais finos, o controle do aporte térmico e da velocidade de deslocamento contribui para evitar perfuração e deformação.
Em seções mais robustas, a preparação da junta, o número de passes e a necessidade de penetração adequada ganham maior relevância.
A limpeza das superfícies também influencia a estabilidade do arco e a qualidade do cordão.
Óleo, umidade, carepa, oxidação e contaminantes podem favorecer porosidade, respingos, falta de fusão e irregularidades.
Por isso, a execução deve ser precedida pela preparação compatível com o material e com o procedimento definido para o serviço.
Juntas em estruturas metálicas
A soldagem pode ser empregada em juntas de topo, juntas sobrepostas, juntas de ângulo e outras configurações presentes em estruturas e conjuntos industriais.
Cada geometria demanda avaliação do acesso, da posição de soldagem, da preparação das bordas e da sequência de execução.
Em estruturas sujeitas a esforços, vibração ou movimentação, a junta não deve ser analisada apenas pela aparência do cordão.
É necessário verificar se o dimensionamento, o material, o procedimento e os critérios de inspeção são compatíveis com a função do componente.
Quando houver exigência normativa ou responsabilidade estrutural específica, a definição deve ser validada pelo responsável técnico do projeto.
Montagem de conjuntos soldados
Na montagem de conjuntos soldados, a MIG/MAG pode ser utilizada tanto na união final quanto na execução de pontos e etapas intermediárias de posicionamento, desde que isso esteja previsto no método de fabricação.
O controle da sequência de soldagem ajuda a administrar contrações térmicas e a preservar o esquadro, o alinhamento e as dimensões do conjunto.
A montagem também exige conferência das interfaces entre peças, dos pontos de acesso para a tocha e da possibilidade de realizar inspeção após a soldagem.
Em campo, fatores como espaço restrito, ventilação, posição de trabalho e proteção contra correntes de ar podem alterar a estabilidade do gás de proteção e devem ser considerados no planejamento.
Recuperação de componentes
Em serviços de manutenção e recuperação, a soldagem MIG/MAG pode participar do reparo de componentes metálicos, recomposição de regiões desgastadas e substituição ou reforço de partes danificadas, conforme a viabilidade técnica.
O primeiro passo é identificar a causa da falha e avaliar se o componente pode ser recuperado sem comprometer sua função.
A área deve ser inspecionada e preparada antes da deposição do metal, com remoção de contaminantes e, quando aplicável, do material fragilizado ou trincado.
Também é necessário verificar compatibilidade entre o material existente e o consumível, além de considerar possíveis efeitos de aquecimento, deformação e tensões residuais.
O reparo não deve ser tratado como uma solução genérica para todos os componentes.
Adequações industriais
Adequações industriais podem envolver alterações em estruturas existentes, instalação de reforços, modificação de suportes, inclusão de elementos metálicos e adaptação de conjuntos para novas condições de operação.
Nesses casos, o escopo deve considerar a estrutura original, as cargas envolvidas, as interferências com equipamentos e os requisitos de segurança da área.
A execução costuma exigir levantamento das condições existentes, análise do desenho ou da geometria no local, definição da sequência de intervenção e planejamento das atividades de montagem.
Dependendo do risco e da finalidade da estrutura, podem ser necessários procedimento de soldagem qualificado, soldadores qualificados ou certificados e inspeções definidas pelo projeto ou pela norma aplicável.
A Jota Soldas atua com fabricação, montagem, manutenção e adequações industriais, avaliando o escopo e as necessidades de cada cliente para orientar a solução mais adequada.
A empresa reúne experiência prática acumulada no segmento desde 2004 e mantém atuação empresarial desde 2019, com atendimento personalizado e cobertura nacional, conforme as características de cada demanda.
Para conhecer serviços relacionados, consulte internamente os conteúdos sobre fabricação de estruturas metálicas e montagem industrial.
Em uma solicitação de avaliação, é recomendável apresentar desenhos, fotos, materiais, espessuras, dimensões, localização da intervenção, finalidade do conjunto e eventuais requisitos normativos.
Essas informações permitem analisar com mais precisão a aplicação da soldagem, as condições de execução e as necessidades de controle de qualidade.
Normas, segurança e qualificações na soldagem industrial
Em soldagem industrial, normas, segurança e qualificações devem ser definidas conforme o material, a finalidade da estrutura, o tipo de junta, as condições de operação e os requisitos documentais do projeto.
A norma aplicável não é escolhida apenas pelo processo MIG ou MAG, ela depende do conjunto de especificações técnicas, dos critérios de aceitação e do nível de responsabilidade do equipamento ou da estrutura.
Uso de normas conforme o projeto
A especificação técnica deve indicar, quando aplicável, requisitos para material base, consumível, preparação da junta, posição de soldagem, pré-aquecimento, temperatura entre passes, tratamento térmico, inspeção e aceitação.
Podem existir referências a normas técnicas brasileiras, internacionais, de fabricação, de segurança ou específicas do setor.
Por isso, é importante confirmar a edição vigente e a aplicação de cada documento antes do início do serviço.
Na prática, a documentação de fabricação pode incluir desenho aprovado, procedimento de soldagem, identificação dos materiais, critérios de inspeção e registros de execução.
Em estruturas metálicas, também é necessário verificar se há exigências específicas do projeto quanto a dimensões, tolerâncias, deformações, continuidade das juntas e acabamento.
Qualificação do procedimento de soldagem?
Quando o contrato, a norma ou o responsável técnico exigir, o procedimento de soldagem deve ser qualificado para demonstrar que a combinação de material, consumível, gás, parâmetros e técnica atende aos requisitos definidos.
Essa qualificação não deve ser presumida a partir de um ajuste utilizado em outro serviço, pois mudanças no material, na espessura, na junta ou nas condições de execução podem alterar o resultado.
Um procedimento pode envolver variáveis como processo MIG ou MAG, tipo e diâmetro do arame, gás de proteção, posição, faixa de espessura, corrente, tensão, velocidade de alimentação, velocidade de deslocamento e sequência de passes.
A necessidade de ensaios e registros depende da norma e do escopo contratual.
A validação deve ser feita por profissional ou organização competente, conforme a responsabilidade técnica exigida.
Qualificação dos soldadores?
A qualificação ou certificação dos soldadores deve ser considerada quando exigida pela norma aplicável, pelo cliente, pelo órgão de inspeção ou pela criticidade do serviço.
O documento correspondente normalmente delimita o alcance da qualificação, que pode variar de acordo com processo, posição, tipo de junta, material e faixa de espessura.
É importante diferenciar a experiência prática do profissional de uma qualificação formal exigida para determinado projeto.
A experiência contribui para a execução, mas não substitui automaticamente os registros ou exames requeridos.
A disponibilidade de qualificações específicas deve ser confirmada antes da contratação, sem presumir certificações que não tenham sido apresentadas ou solicitadas formalmente.
Análise de risco, EPIs e ventilação
A segurança deve começar com a análise dos perigos presentes na atividade e no ambiente.
Entre os riscos que podem ser avaliados estão radiação do arco, fumos metálicos, choque elétrico, incêndio, explosão, ruído, calor, projeção de partículas, movimentação de cargas, trabalho em altura e contato com superfícies aquecidas.
As medidas de controle devem ser compatíveis com a avaliação realizada e podem envolver isolamento da área, proteção contra faíscas, remoção ou controle de materiais combustíveis, inspeção de cabos e conexões, aterramento adequado, bloqueio de fontes de energia e organização do local.
Os EPIs devem ser definidos conforme os riscos, incluindo proteção ocular e facial, vestimenta apropriada, luvas, proteção respiratória ou auditiva quando necessária e proteção contra quedas em trabalhos aplicáveis.
A ventilação é essencial para reduzir a concentração de fumos e gases.
Em ambientes confinados ou com pouca renovação de ar, a atividade exige planejamento específico, monitoramento das condições do espaço e medidas adicionais de controle.
Exaustão localizada costuma ser preferível à simples dispersão dos fumos, mas a solução deve ser dimensionada e verificada conforme o ambiente e o processo utilizado.
Rastreabilidade e inspeção
A rastreabilidade permite relacionar a execução à documentação do projeto.
Dependendo do nível de controle requerido, podem ser registrados lote ou identificação do material, consumível utilizado, soldador responsável, procedimento aplicado, parâmetros relevantes, data de execução, identificação da junta e resultados das inspeções.
A inspeção visual deve verificar aspectos como continuidade do cordão, perfil, acabamento, mordeduras, porosidade aparente, trincas, falta de fusão visível, respingos excessivos, dimensões e deformações.
Quando o projeto exigir, podem ser previstos ensaios não destrutivos ou outras verificações por pessoal qualificado, sempre de acordo com os critérios de aceitação definidos.
Registros claros também facilitam a identificação de não conformidades e a tomada de decisões sobre reparo, reinspeção ou liberação.
A inspeção não deve ser tratada como substituta da prevenção, preparação correta, consumíveis adequados, parâmetros controlados e execução conforme o procedimento reduzem a probabilidade de retrabalho.
Validação antes da execução
Antes de iniciar uma soldagem industrial, recomenda-se validar com o responsável técnico e com o contratante:
- norma ou especificação aplicável;
- desenho, revisão e critérios de aceitação;
- material base, espessuras e consumíveis;
- tipo e alcance da qualificação do procedimento;
- necessidade de qualificação ou certificação dos soldadores;
- requisitos de inspeção, ensaios e rastreabilidade;
- análise de risco, EPIs, ventilação e condições do local;
- documentação necessária para liberar a fabricação, montagem ou adequação.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, reunindo a experiência prática de seu fundador no segmento desde 2004 e a atuação empresarial desde 2019.
Em uma solicitação de serviço, essa avaliação técnica pode ser direcionada ao escopo real do cliente, considerando as especificações do projeto e os requisitos de segurança e qualidade aplicáveis.
A confirmação de normas, qualificações e documentos necessários deve ocorrer antes da execução, com validação do responsável técnico quando o serviço exigir.
Como contratar e avaliar um serviço de soldagem MIG MAG?
A contratação de um serviço de soldagem MIG/MAG industrial deve começar pela transformação da necessidade da empresa em um escopo técnico claro.
Isso permite avaliar corretamente o material, o processo, os consumíveis, as condições de execução, os critérios de inspeção e os requisitos de segurança.
No caso da Soldagem MIG MAG em estruturas metálicas, a definição adequada desses pontos contribui para maior previsibilidade técnica e redução de retrabalho.
A Jota Soldas atua com soldagem, fabricação, montagem, manutenção e adequações industriais.
Fundada em 2019, reúne a experiência acumulada de seu fundador no segmento de soldagem desde 2004 e realiza atendimento personalizado para projetos industriais, com atuação nacional.
A avaliação de cada demanda deve considerar as especificações fornecidas pelo cliente e as condições reais de fabricação ou montagem.
O que informar no briefing técnico?
Antes de solicitar uma avaliação, reúna o máximo possível de informações sobre o serviço.
Um briefing consistente pode incluir:
- finalidade da estrutura, equipamento ou componente;
- desenhos técnicos, modelos, croquis, memoriais ou fotografias;
- material de base e, quando disponível, sua especificação;
- espessuras, dimensões, perfis, chapas e geometria do conjunto;
- tipos de junta, posições de soldagem e acessibilidade das regiões a serem soldadas;
- quantidade de peças ou conjuntos;
- necessidade de fabricação, montagem, recuperação, manutenção ou adequação;
- local previsto para a execução;
- condições de acesso, movimentação, desmontagem e instalação;
- requisitos de acabamento, inspeção e controle de qualidade;
- normas, códigos, procedimentos ou documentos técnicos aplicáveis;
- necessidade de rastreabilidade, registros de inspeção ou documentação de soldagem.
Quando alguma informação ainda não estiver disponível, é melhor indicar essa lacuna no briefing do que presumir o material, o processo ou o nível de inspeção.
A definição técnica pode depender de fatores como solicitação mecânica, ambiente de operação, espessura, preparação da junta e responsabilidade estrutural do componente.
Desenhos, materiais, espessuras e juntas
Os desenhos ajudam a identificar dimensões, tolerâncias, posições das soldas, detalhes de montagem e sequência provável de fabricação.
Quando não houver desenho formal, fotografias acompanhadas de medidas, croquis e descrição da aplicação podem apoiar uma avaliação inicial, mas não substituem a documentação técnica necessária ao projeto.
A informação sobre o material de base é igualmente importante.
A escolha do arame-eletrodo contínuo, do gás de proteção e dos parâmetros deve ser compatível com o material e com os requisitos da junta.
Em estruturas metálicas, também devem ser observados o tipo de perfil, a espessura, a preparação das bordas, a possibilidade de deformação e a necessidade de acesso por ambos os lados.
O briefing deve esclarecer se a junta será de topo, sobreposta, em ângulo ou de outro tipo, além de informar sua posição de execução.
A posição influencia a técnica, a estabilidade da poça de fusão, o controle do cordão e a produtividade.
Em componentes recuperados ou adequados, a remoção de contaminantes, revestimentos e partes comprometidas também precisa ser considerada antes da soldagem.
Como avaliar a capacidade técnica do prestador?
Uma avaliação responsável não deve se limitar ao preço.
Verifique se o prestador compreende o escopo, faz perguntas técnicas pertinentes e consegue explicar como pretende tratar materiais, juntas, consumíveis, preparação, inspeção e segurança.
Entre os critérios relevantes estão:
- experiência compatível com soldagem, fabricação ou montagem industrial;
- capacidade de interpretar desenhos e especificações técnicas;
- clareza na definição do escopo e das premissas da avaliação;
- atenção à seleção de arame e gás de proteção;
- organização para controlar preparação, execução e inspeção;
- entendimento sobre qualificações e requisitos normativos aplicáveis;
- disponibilidade para avaliar condições de execução em campo, quando necessário;
- comunicação transparente sobre informações que ainda precisam ser confirmadas.
A Jota Soldas oferece soluções personalizadas para diferentes necessidades industriais e atua como prestadora de serviços e fabricante.
Ao solicitar uma avaliação, o cliente deve apresentar o escopo disponível para que a empresa analise a demanda de forma individual, sem substituir os dados técnicos por uma solução genérica.
Segurança e controle de qualidade
A empresa contratante deve confirmar como serão tratados os riscos da atividade.
A avaliação pode envolver análise de risco, isolamento da área, prevenção contra incêndio, ventilação, proteção contra fumos metálicos, uso de equipamentos de proteção individual e controle de interferências com outras operações.
Também é importante definir previamente como será verificada a qualidade.
Dependendo do projeto, podem ser considerados:
- inspeção visual e dimensional;
- conferência da preparação e do acabamento;
- identificação dos materiais e consumíveis;
- registro dos parâmetros ou do procedimento utilizado;
- inspeções complementares previstas em especificação;
- critérios de aceitação definidos pelo projeto ou pela norma aplicável;
- documentação de não conformidades e correções.
A necessidade de qualificação de procedimento de soldagem ou de certificação e qualificação dos soldadores deve ser analisada conforme o material, o projeto, a aplicação e os requisitos normativos.
Esses requisitos não devem ser presumidos, o ideal é validá-los com o responsável técnico, o projetista ou a área de engenharia responsável.
Perguntas frequentes
Qual é o prazo de execução?
O prazo deve ser definido após a análise do escopo, da quantidade de peças, da complexidade, dos materiais, das condições de fabricação ou montagem e das exigências de inspeção.
Como esses fatores variam entre projetos, a confirmação deve ser solicitada diretamente à empresa depois da avaliação técnica.
A Jota Soldas atende serviços fora da unidade do cliente?
A Jota Soldas informa que possui cobertura nacional.
As condições de atendimento precisam ser avaliadas conforme o escopo, o local, a necessidade de fabricação, a montagem, a manutenção ou a adequação industrial.
Envie os dados do projeto para confirmar a possibilidade de atendimento à demanda específica.
Quando escolher MIG ou MAG?
A escolha depende principalmente do material de base, do gás de proteção compatível, da espessura, da posição de soldagem, da configuração da junta, do ambiente e dos requisitos do projeto.
MIG utiliza gás de proteção inerte, enquanto MAG utiliza gás de proteção ativo ou mistura com componente ativo.
A decisão deve ser técnica e não baseada apenas na aparência do cordão ou na velocidade desejada.
Quais materiais podem ser soldados pelo processo MIG/MAG?
A aplicação depende da compatibilidade entre o material de base, o arame, o gás, a fonte, os parâmetros e o procedimento de soldagem.
Por isso, não é adequado confirmar a viabilidade apenas pelo nome comercial do material.
Informe a especificação, a espessura e a aplicação para que a alternativa seja avaliada tecnicamente.
O gás de proteção influencia o resultado?
Sim. O gás influencia a estabilidade do arco, a transferência metálica, a formação de respingos, a aparência do cordão e a proteção da poça de fusão.
A composição e a vazão devem ser definidas de acordo com o material, o arame, a posição e as condições de execução.
Vazão inadequada, vazamentos ou contaminação podem comprometer a solda.
É necessário procedimento qualificado ou soldador qualificado?
Pode ser necessário quando o contrato, a norma, o código, o projeto ou a responsabilidade da aplicação exigir.
Essa necessidade deve ser verificada antes da execução, considerando o material, o processo, a junta e os critérios de inspeção.
A análise deve ser feita com o responsável técnico e com o prestador contratado.
Como solicitar uma avaliação à Jota Soldas?
Para iniciar uma conversa técnica, encaminhe o escopo disponível e informe se a necessidade envolve fabricação de estruturas, montagem industrial, manutenção, recuperação ou adequação.
Desenhos, materiais, espessuras, tipos de junta, quantidades, local de execução e requisitos normativos ajudam a empresa a compreender a demanda e orientar os próximos passos.
A Jota Soldas pode avaliar o projeto de forma personalizada, considerando sua atuação em soldagem, fabricação e montagem industrial.
O contato deve ser realizado pelos canais oficiais da empresa, para confirmação de disponibilidade, condições de atendimento, documentação necessária e demais aspectos comerciais ou técnicos.
Na arquitetura de conteúdo do site, esta seção pode ser relacionada às páginas de [soldagem industrial], [fabricação de estruturas metálicas], [montagem industrial], [manutenção industrial] e [adequação de estruturas].
Esses links devem apontar para as respectivas páginas oficiais da Jota Soldas, quando disponíveis, preservando a navegação entre serviços relacionados sem criar endereços não confirmados.
Para saber mais sobre Soldagem MIG MAG em estruturas metálicas
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

