Galeria
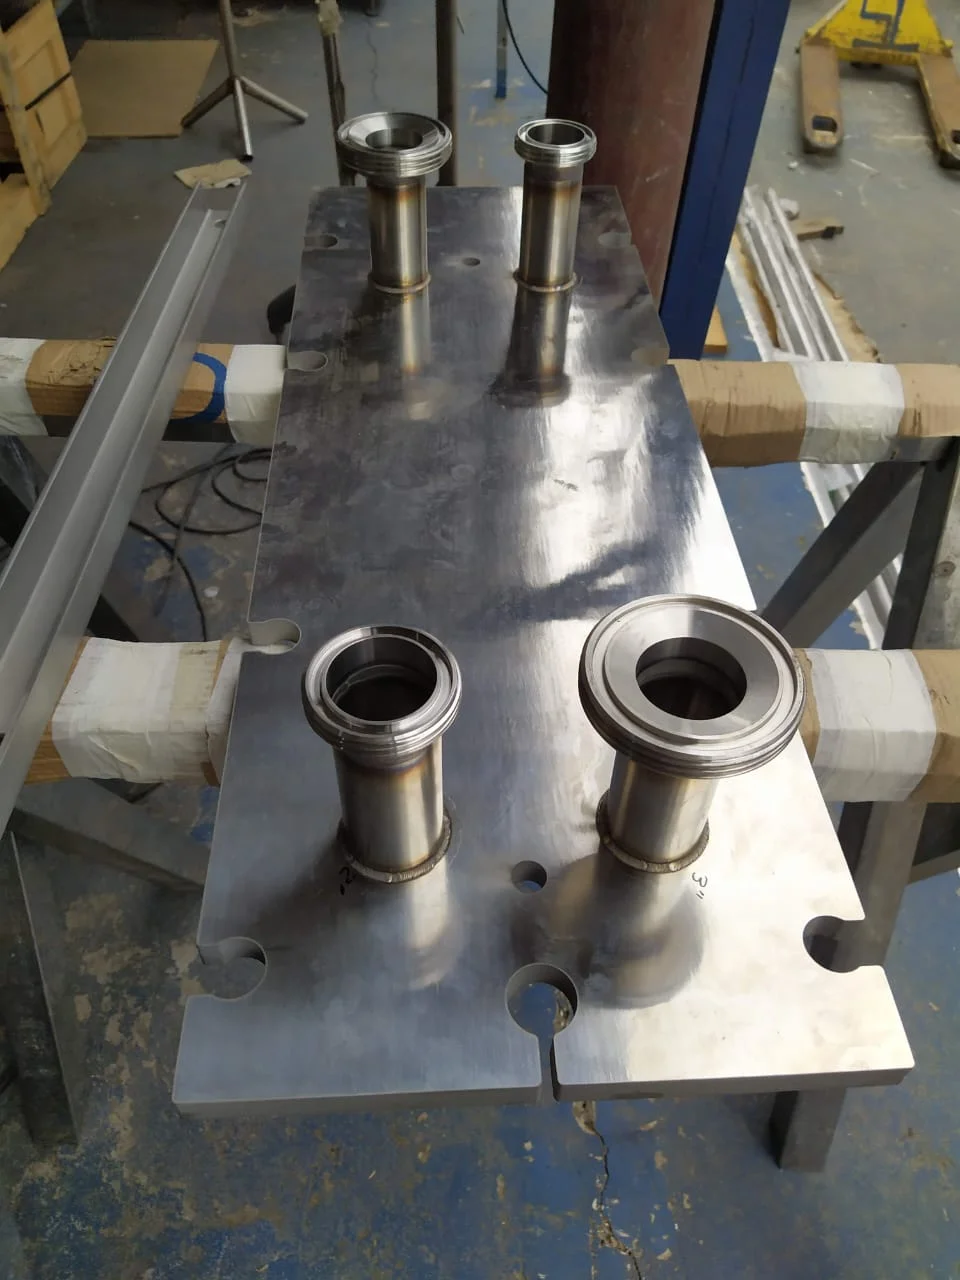
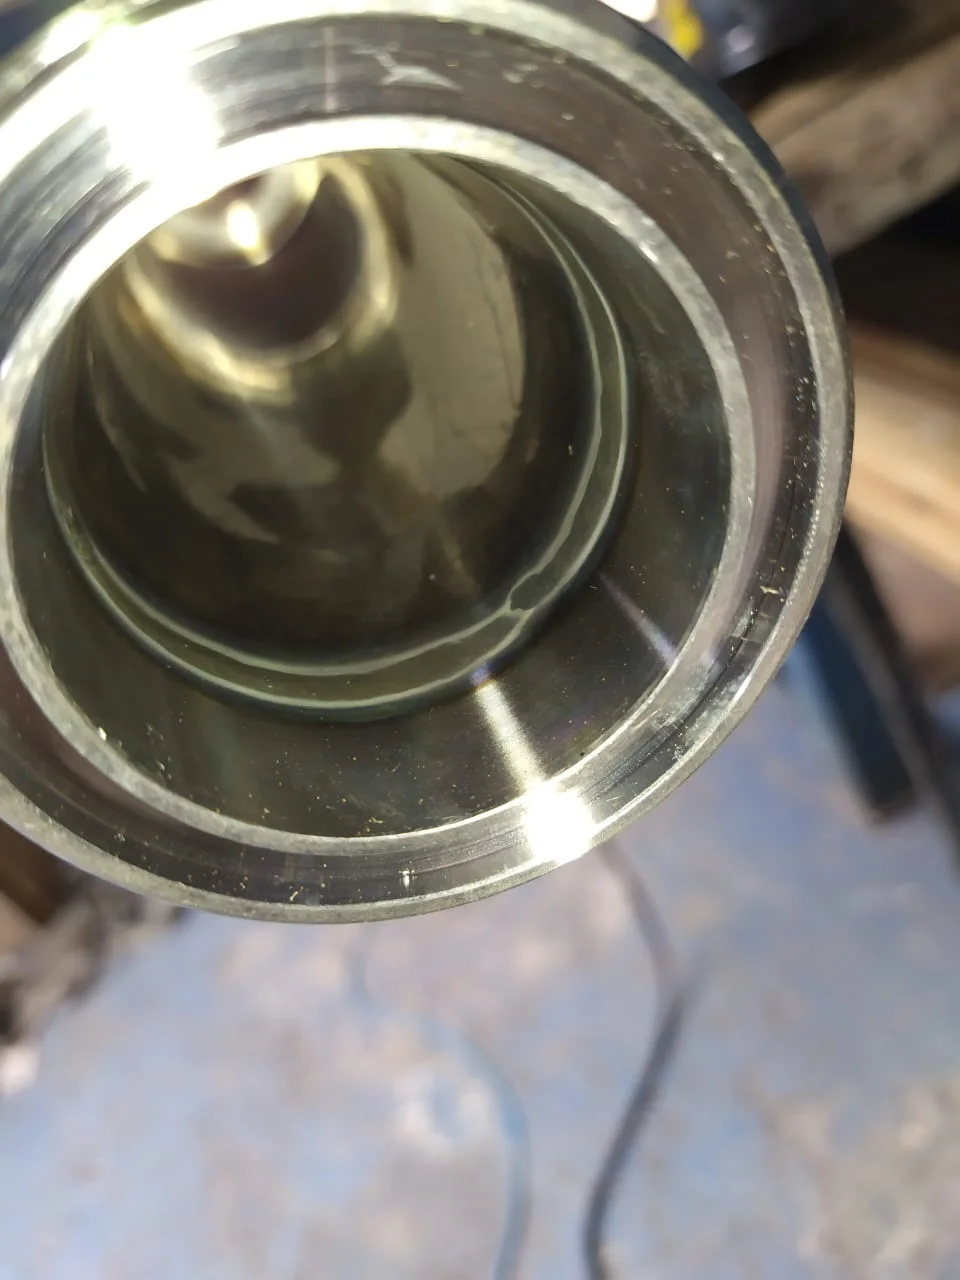
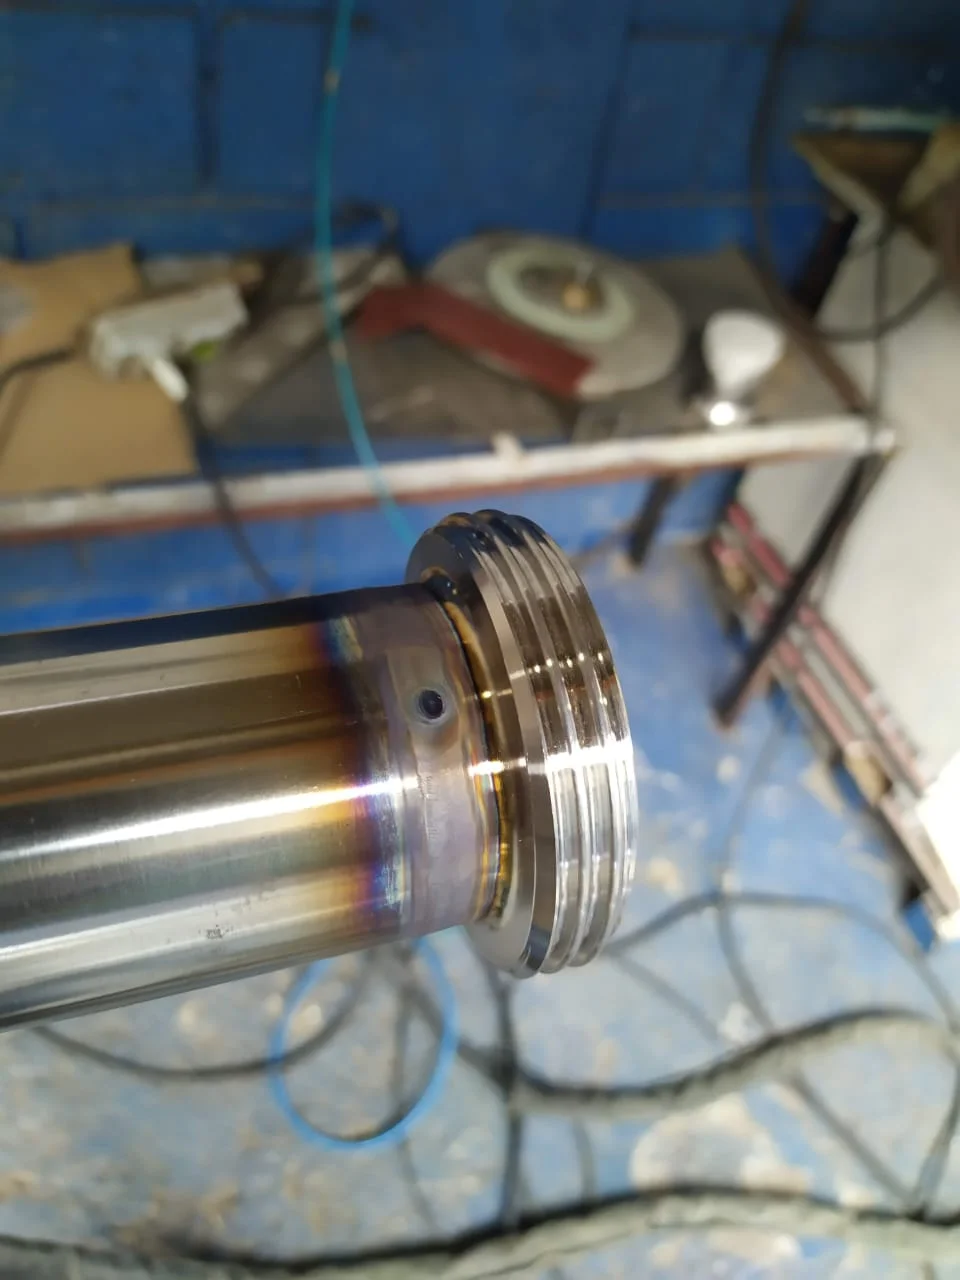
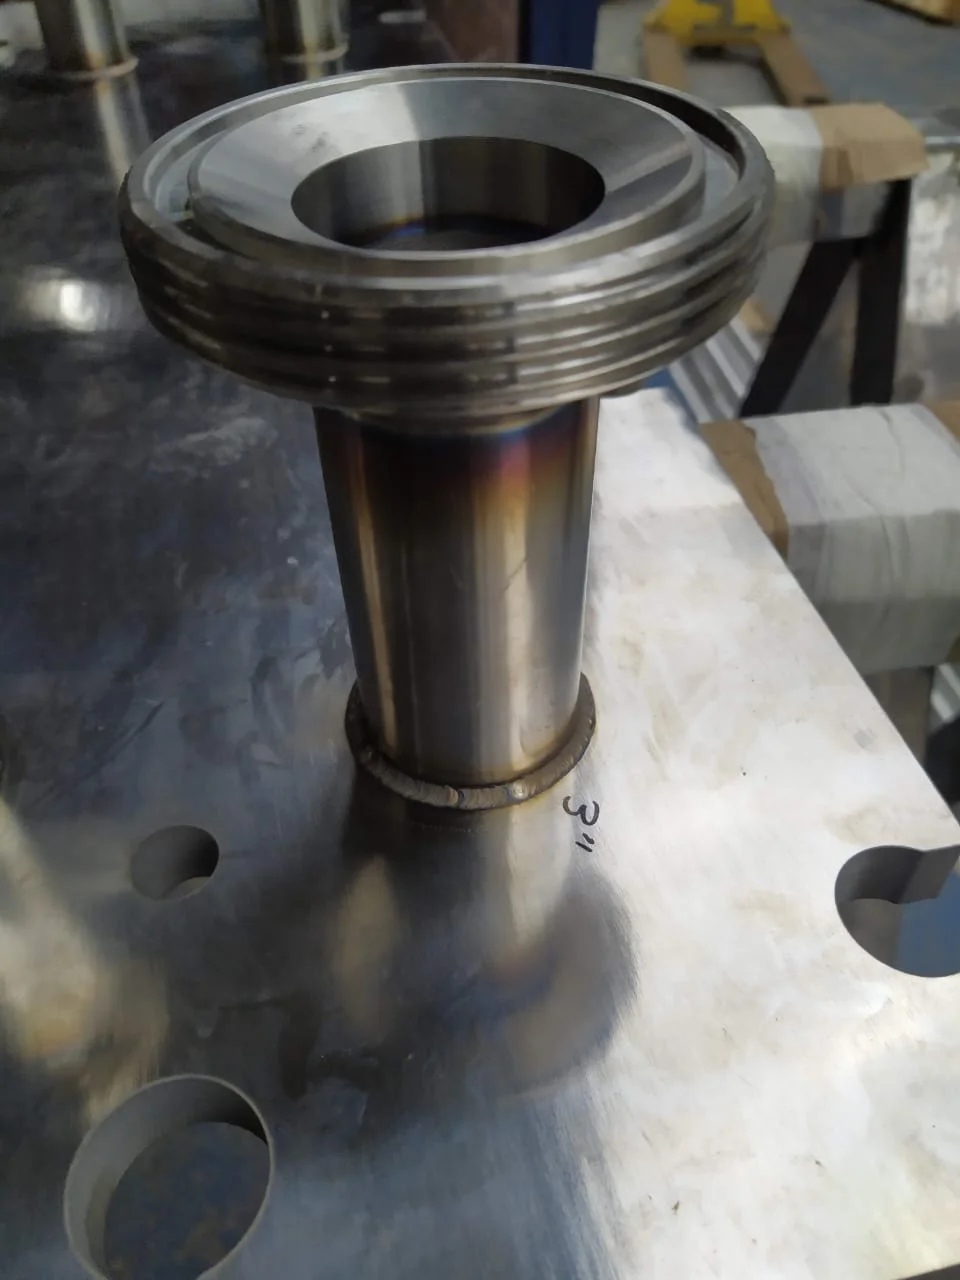
Clique nas imagens para ampliar
Soldagem orbital de aço inox: processo, vantagens e aplicações industriais
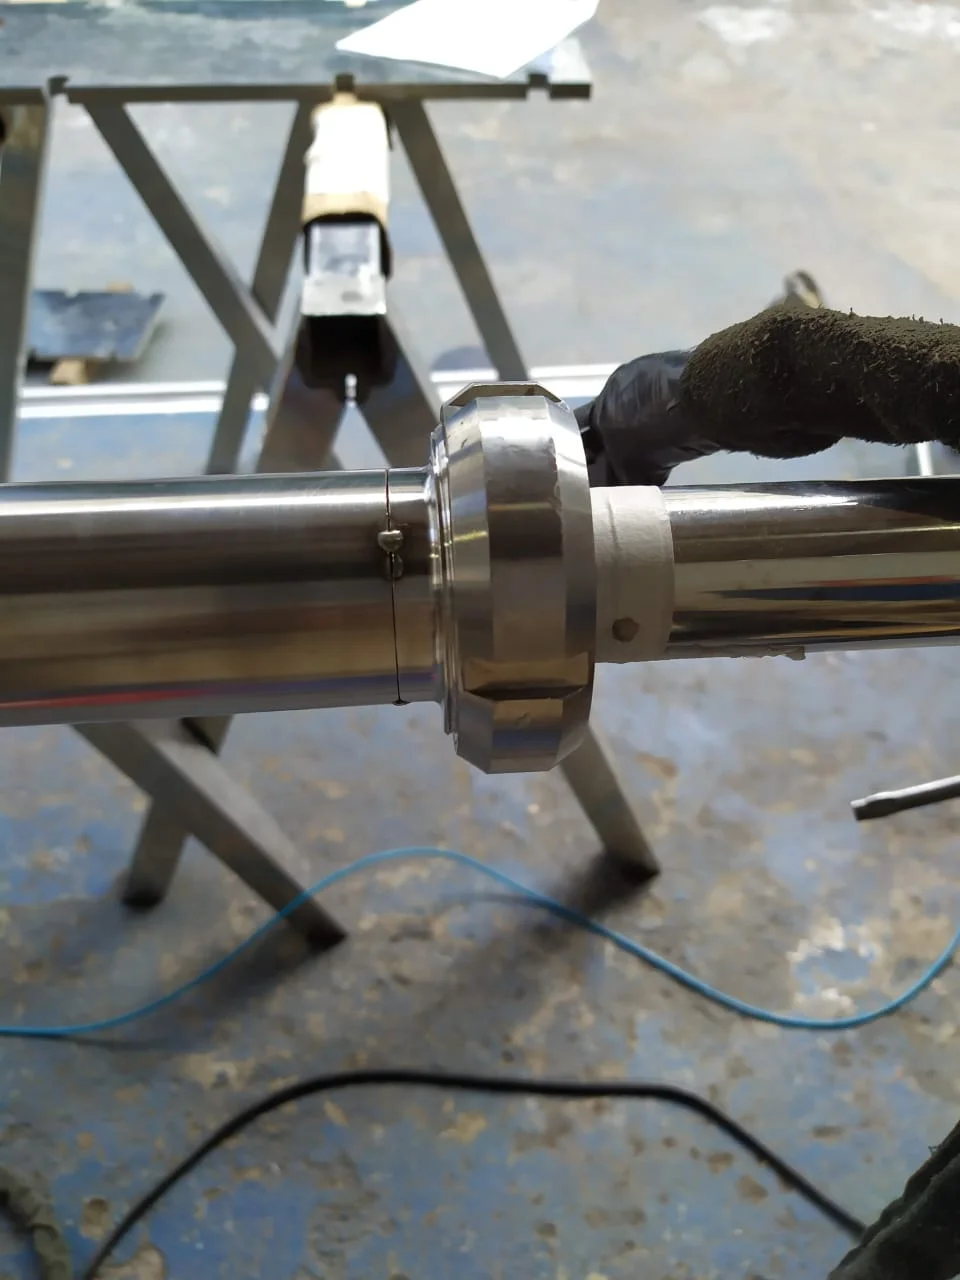
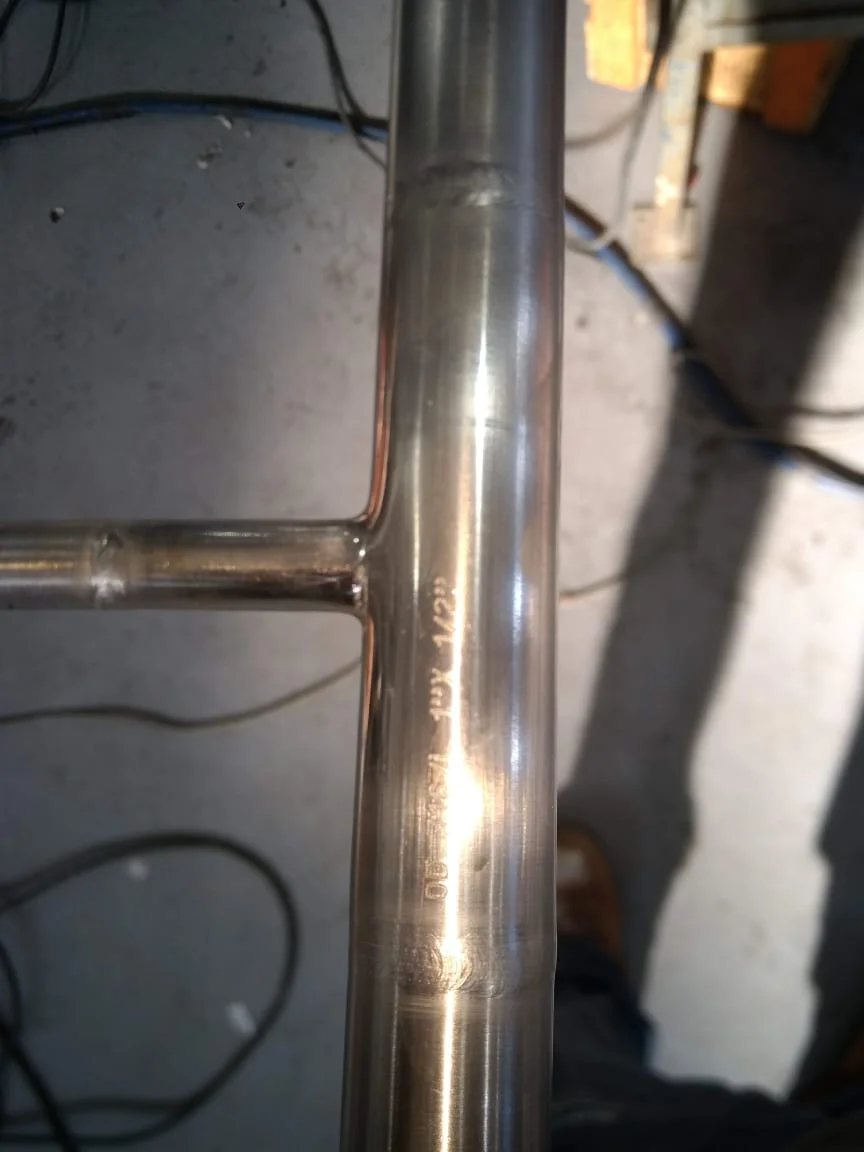
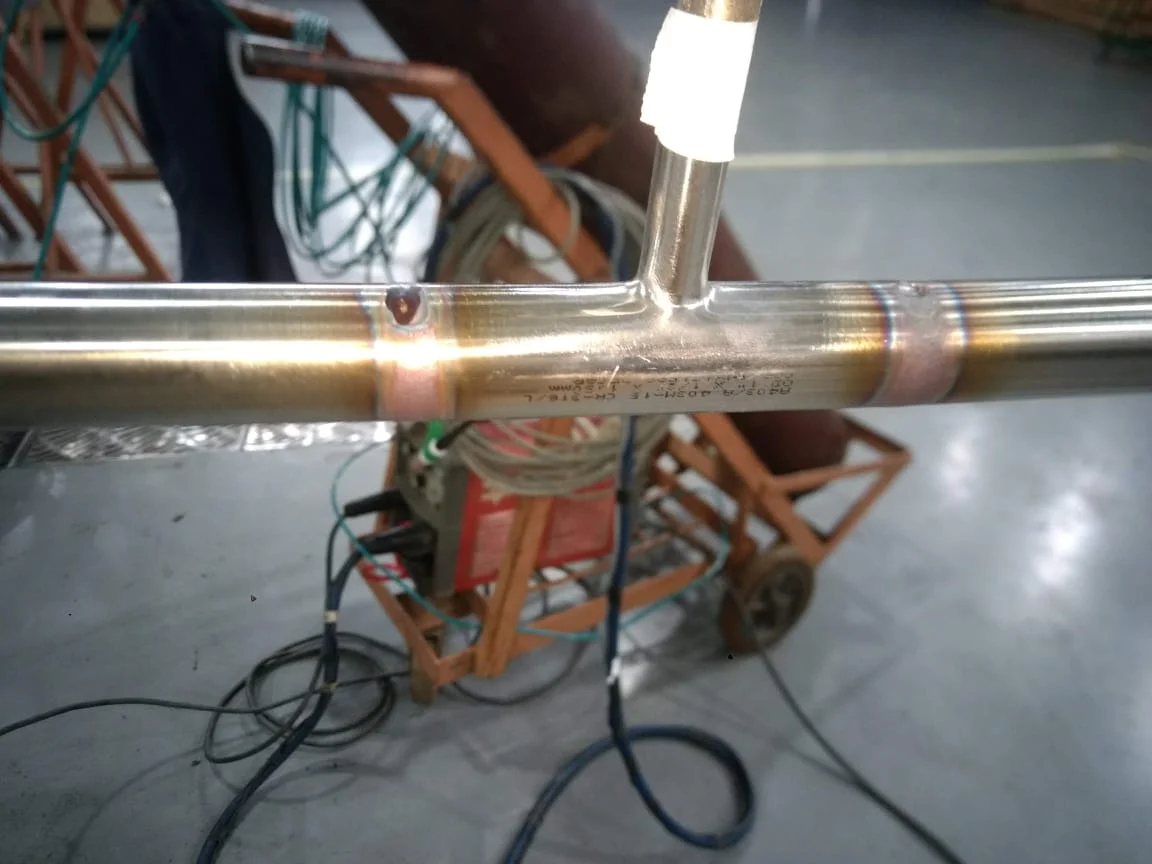
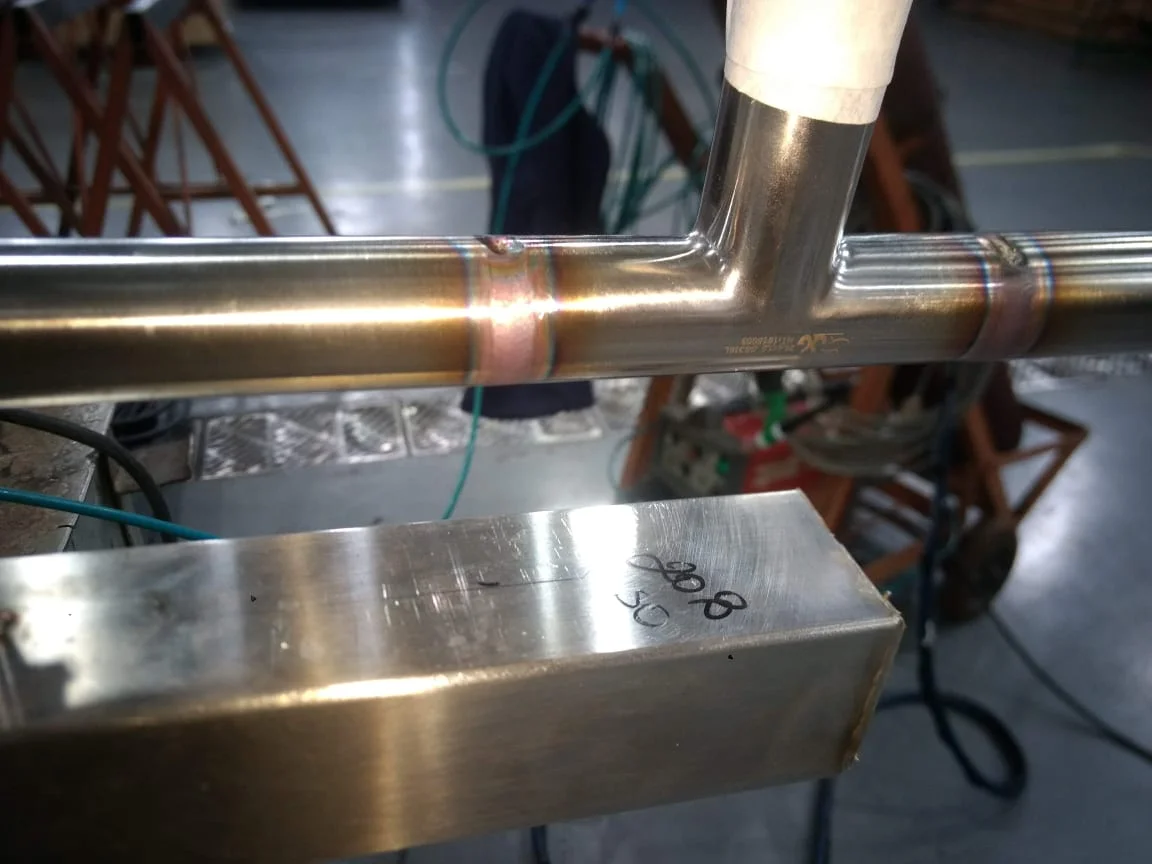
A Soldagem orbital de aço inox é um processo de união circunferencial de tubos e conexões de aço inoxidável, normalmente associado ao TIG orbital.
Nesse método, o eletrodo percorre a junta ao redor do tubo com controle dos parâmetros definidos para o projeto, favorecendo uniformidade, repetibilidade e estanqueidade.
Por isso, é considerada em tubulações que exigem elevado controle de higiene e qualidade.
Na chamada solda OD, OD significa Outside Diameter, ou diâmetro externo.
A referência indica que as dimensões do tubo são avaliadas a partir de sua superfície externa, informação essencial para compatibilizar tubos, conexões, dispositivos de fixação e equipamentos de soldagem.
A junta é formada pelo encontro entre as extremidades ou componentes que serão unidos, e sua preparação, alinhamento e ajuste influenciam diretamente o resultado da solda.
Diferentemente da soldagem TIG manual, na qual o soldador conduz diretamente a tocha ao redor da junta, o TIG orbital utiliza um cabeçote ou sistema orbital para realizar o movimento circunferencial de maneira controlada.
A automação do deslocamento pode reduzir variações causadas pela movimentação manual e contribuir para um cordão mais padronizado, desde que o material, a geometria, a montagem, a proteção gasosa e os parâmetros estejam adequados às especificações do projeto.
Isso não elimina a necessidade de planejamento, preparação correta e acompanhamento técnico.
A proteção gasosa é utilizada para preservar a região do arco e da poça de fusão contra interferências do ambiente.
Conforme os requisitos da tubulação, o projeto também pode exigir purga interna, procedimento que protege o lado interno da junta durante a soldagem.
Essa definição deve considerar o material, a aplicação, o acabamento esperado e os critérios técnicos aplicáveis, especialmente em sistemas sanitários ou processos nos quais a limpeza interna e a redução do risco de contaminação são relevantes.
Glossário essencial!
- Tubo OD: tubo especificado ou identificado a partir do seu diâmetro externo.
- Solda OD: união de tubos ou conexões de padrão OD, frequentemente executada com TIG orbital em aço inoxidável.
- Junta: região de encontro entre as partes que serão soldadas.
- Cordão de solda: faixa resultante da fusão e solidificação do material na junta.
- Estanqueidade: capacidade de uma junta de impedir a passagem indesejada de fluidos ou gases nas condições previstas para o sistema.
- TIG orbital: processo TIG em que o movimento de soldagem ao redor do tubo é realizado de forma controlada por um sistema orbital.
A Jota Soldas é especializada em soldagem, fabricação e montagem industrial, atua desde 2019 e reúne a experiência prática de mais de uma década de seu fundador no setor.
Na avaliação de uma Soldagem orbital de aço inox, a empresa trabalha com atendimento personalizado para compreender as características de cada projeto e direcionar a solução conforme os requisitos de material, dimensões, acesso, aplicação e qualidade definidos pelo cliente.
Como o processo TIG orbital é executado?
A Soldagem orbital de aço inox é planejada a partir das características da tubulação, da junta e dos requisitos do projeto.
No processo TIG orbital, o arco percorre de forma controlada a circunferência do tubo, enquanto a máquina mantém a tocha em movimento ao redor da junta.
Essa automatização contribui para maior uniformidade do cordão, repetibilidade entre as juntas e controle mais consistente da estanqueidade.
Leitura da especificação e preparação do serviço
Antes da soldagem, é necessário avaliar o material do tubo e das conexões, o diâmetro externo, a espessura, a geometria da junta, a quantidade de uniões, a posição de trabalho e as condições de acesso.
Também devem ser definidos os critérios de aceitação, inspeção e documentação previstos no projeto ou acordados entre as partes.
Essa etapa evita que a execução seja tratada como uma operação padronizada para qualquer aplicação.
Em tubulações sanitárias e processos industriais, detalhes como acabamento, limpeza, estanqueidade e proteção contra contaminação podem influenciar diretamente a adequação da junta ao uso pretendido.
Preparação e alinhamento dos tubos
As extremidades dos tubos precisam estar limpas, preparadas e corretamente alinhadas antes do fechamento da junta.
O encaixe deve respeitar a configuração especificada para o projeto, evitando desalinhamentos, folgas inadequadas, contaminação superficial ou irregularidades que possam interferir na formação do cordão.
O posicionamento também deve permitir que a tocha orbital percorra toda a circunferência sem obstruções.
Quando a geometria, o acesso ou a montagem dificultam o movimento contínuo, a viabilidade do processo precisa ser analisada por profissional qualificado antes da execução.
Definição e controle de corrente e velocidade
A corrente e a velocidade de deslocamento são variáveis relacionadas à espessura, ao material, à configuração da junta, ao gás de proteção e aos demais requisitos definidos para o serviço.
Não existe um único ajuste aplicável a todos os tubos de aço inoxidável.
Durante a execução, a relação entre energia aplicada e velocidade de deslocamento deve ser controlada para evitar aquecimento excessivo, falta de fusão, penetração insuficiente, deformações ou alterações indesejadas no acabamento.
A seleção dos parâmetros deve seguir a especificação técnica aplicável e, quando previsto, procedimentos qualificados ou instruções de soldagem do projeto.
Formação do arco TIG orbital
No TIG orbital, o arco elétrico é mantido entre o eletrodo de tungstênio e a peça enquanto a tocha se desloca ao redor do tubo.
O movimento circunferencial controlado reduz a dependência de movimentos manuais repetitivos e ajuda a manter um padrão mais estável ao longo da junta.
A execução deve considerar as diferentes posições percorridas pela tocha durante a volta completa.
A coordenação entre arco, alimentação de calor, velocidade e proteção gasosa é essencial para formar um cordão contínuo e compatível com os critérios de qualidade estabelecidos.
Proteção gasosa
A proteção gasosa tem a função de reduzir a exposição da poça de fusão e da região aquecida ao ar atmosférico.
O tipo de gás, a vazão e a forma de aplicação devem ser definidos conforme o material, a junta, o equipamento e a especificação do projeto.
Uma proteção inadequada pode favorecer oxidação, alteração visual do cordão e comprometimento da qualidade superficial.
Por isso, a preparação deve incluir a verificação das condições de fornecimento do gás e da estabilidade da proteção durante todo o ciclo de soldagem.
Purga interna quando exigida pelo projeto
Em determinadas tubulações de aço inoxidável, a purga interna pode ser necessária para proteger a face posterior da junta durante a soldagem.
Essa proteção é avaliada conforme o projeto, a geometria da tubulação, o nível de acabamento exigido e o risco de oxidação interna.
Quando a purga for especificada, é preciso considerar o isolamento adequado do trecho, a circulação do gás e a manutenção da proteção durante a operação.
A necessidade e os critérios de purga não devem ser presumidos de forma genérica, pois dependem dos requisitos técnicos e sanitários da aplicação.
Controle visual do cordão
Após a soldagem, o cordão deve ser submetido a uma avaliação visual conforme os critérios definidos para o serviço.
Podem ser observados aspectos como continuidade, uniformidade, acabamento, sinais de oxidação, respingos, mordeduras, porosidade aparente, falta de fusão visível ou outras descontinuidades perceptíveis.
A inspeção visual é uma etapa de controle, mas não substitui outros métodos de inspeção quando estes forem exigidos pelo projeto, pelo cliente ou pelas normas aplicáveis.
Em sistemas que demandam elevada confiabilidade, a documentação da junta e os registros de inspeção devem ser tratados de acordo com o escopo contratado.
Critérios de repetibilidade
A repetibilidade depende da combinação entre preparação consistente, alinhamento, limpeza, parâmetros controlados, proteção gasosa estável, condição do equipamento e execução conforme a especificação.
Também é importante manter critérios claros para identificação das juntas, verificação do cordão e aceitação do resultado.
Na prática, repetir o processo não significa apenas utilizar a mesma máquina.
É necessário reproduzir as condições relevantes de montagem e controlar as variáveis que podem alterar a penetração, o acabamento e a estanqueidade.
A avaliação técnica deve considerar ainda acessibilidade, sequência de montagem e possíveis interferências do conjunto.
A Jota Soldas atua com soldagem, fabricação e montagem industrial desde 2019 e desenvolve soluções personalizadas conforme as necessidades de cada projeto.
Na solda OD em aço inoxidável, essa abordagem permite analisar os requisitos de material, geometria, acesso, proteção e inspeção com foco em precisão e segurança, sem aplicar parâmetros genéricos a situações diferentes.
Para definir a melhor forma de execução, a empresa pode ser consultada para uma avaliação técnica das condições específicas da tubulação.
Vantagens e critérios de qualidade da solda orbital
A soldagem orbital de aço inox pode oferecer ganhos importantes de padronização e controle em tubulações industriais, especialmente quando o projeto exige higiene, repetibilidade e estanqueidade.
Esses benefícios dependem da compatibilidade entre material, geometria da junta, preparação dos tubos, proteção gasosa, parâmetros definidos e critérios de aceitação aplicáveis:
- Uniformidade do cordão: o movimento controlado ao redor do tubo tende a favorecer um cordão mais regular ao longo da junta circunferencial. Essa uniformidade pode contribuir para um acabamento mais consistente e facilitar a avaliação visual da solda.
- Alta repetibilidade: em aplicações com juntas semelhantes, o controle de variáveis como corrente, velocidade e proteção gasosa ajuda a reproduzir condições de execução. A repetibilidade, porém, depende do correto ajuste do processo e da estabilidade das condições de montagem.
- Redução de retrabalho: a padronização do procedimento pode diminuir a ocorrência de descontinuidades relacionadas à variação manual, desde que os tubos estejam adequadamente preparados, alinhados e livres de contaminantes. O resultado deve ser confirmado pelos critérios de inspeção estabelecidos para o projeto.
- Menor risco de contaminação: em sistemas sanitários, o controle do acabamento interno e da proteção gasosa pode reduzir condições favoráveis ao acúmulo de resíduos ou à oxidação. Quando exigida pela especificação, a purga interna auxilia na proteção da raiz durante a soldagem.
- Estanqueidade das juntas: uma junta bem preparada e executada pode favorecer a vedação da tubulação. A estanqueidade não depende apenas do método: material, folga, alinhamento, penetração, acabamento e ensaios ou verificações previstos no projeto também influenciam a confiabilidade da união.
- Acabamento adequado a sistemas sanitários: cordões uniformes e superfícies internas compatíveis com os requisitos do processo podem ser relevantes em tubulações destinadas às indústrias alimentícia, farmacêutica, química e cosmética. O nível de acabamento aceitável deve ser definido conforme a aplicação e os requisitos técnicos correspondentes.
Fatores que podem afetar o resultado
A qualidade da solda orbital deve ser analisada considerando o conjunto do processo, e não apenas o equipamento utilizado.
Entre os principais fatores estão:
- identificação e condição do aço inoxidável;
- diâmetro externo, espessura e geometria dos tubos ou conexões;
- preparação das extremidades, limpeza e alinhamento da junta;
- acesso para posicionamento do cabeçote e montagem da tubulação;
- seleção da proteção gasosa e necessidade de purga interna;
- controle de corrente, velocidade e demais parâmetros definidos para a junta;
- sequência de soldagem e estabilidade da montagem;
- critérios de inspeção, aceitação e documentação previstos no projeto ou acordados entre as partes.
Por isso, não é tecnicamente adequado considerar que toda solda orbital terá o mesmo resultado em qualquer aplicação.
A avaliação deve relacionar o processo às condições reais da tubulação, às exigências de higiene e à confiabilidade esperada para o serviço.
Inspeção e documentação conforme o projeto
A inspeção pode incluir avaliação visual do cordão e outras verificações ou ensaios definidos pela especificação técnica.
Quando aplicável, também podem ser considerados registros de materiais, juntas, parâmetros, consumíveis, proteção gasosa, purga e resultados de inspeção.
A necessidade e a extensão dessa documentação devem ser estabelecidas pelo projeto, pelas normas aplicáveis e pelo acordo técnico entre contratante e prestador.
A Jota Soldas prioriza qualidade, segurança e precisão em seus serviços de soldagem, fabricação e montagem industrial.
Desde 2019, a empresa atua com atendimento personalizado e soluções sob medida, considerando as necessidades específicas de cada projeto.
Para avaliar a viabilidade da solda OD, é recomendável encaminhar as informações disponíveis sobre material, dimensões, quantidade de juntas, acessibilidade, requisitos de purga, ambiente de aplicação e critérios de inspeção.
Assim, a análise pode ser conduzida pelo corpo técnico responsável de forma alinhada às exigências da tubulação.
Aplicações industriais e comparação com outros métodos
A soldagem orbital de aço inox pode ser considerada em projetos que exigem união circunferencial padronizada entre tubos e conexões de aço inoxidável.
O processo é especialmente relevante quando higiene, acabamento interno, estanqueidade e repetibilidade são requisitos importantes da tubulação.
Entre as aplicações mais comuns estão:
- Indústria alimentícia: linhas de processo e tubulações sanitárias nas quais a facilidade de limpeza e a redução de pontos que possam favorecer contaminação são fatores de projeto.
- Indústria farmacêutica: sistemas que demandam controle rigoroso da fabricação e da condição das juntas conforme as especificações aplicáveis.
- Indústria química: tubulações de processo em que material, compatibilidade, vedação e critérios de inspeção precisam ser avaliados de acordo com o fluido e as condições de operação.
- Indústria cosmética: linhas em aço inoxidável nas quais acabamento, higiene e padronização da união podem influenciar a manutenção do processo.
- Montagem e manutenção industrial: intervenções em tubulações sanitárias e sistemas industriais, desde que o acesso, a geometria da junta e os requisitos de segurança permitam a utilização do equipamento orbital.
A escolha não depende apenas do setor.
É necessário avaliar o material do tubo, o diâmetro externo OD, a espessura, o tipo de conexão, a quantidade de juntas, a posição de soldagem, o espaço disponível e os critérios de aceitação definidos para o projeto.
Comparação com TIG manual e outros métodos
A soldagem orbital utiliza o princípio TIG com deslocamento controlado do arco ao redor da junta.
Em comparação com a TIG manual, a automação do movimento pode favorecer maior uniformidade entre juntas semelhantes, desde que a preparação, o alinhamento, a proteção gasosa e os parâmetros estejam adequadamente definidos.
Na TIG manual, o resultado depende mais diretamente da habilidade do soldador para controlar velocidade, alimentação, ângulo e continuidade do cordão em toda a circunferência.
Isso não significa que a soldagem orbital seja superior em qualquer situação.
A TIG manual pode ser mais conveniente em reparos pontuais, geometrias irregulares, áreas de difícil acesso ou juntas que não permitam o posicionamento adequado do cabeçote orbital.
Já a soldagem orbital tende a ser considerada quando há repetição de juntas, necessidade de padronização e condições físicas que permitam controlar o percurso ao redor do tubo.
Outros processos de soldagem também podem ser avaliados conforme espessura, produtividade, posição, tipo de material, acabamento exigido e especificação do projeto.
Processos como MIG/MAG ou eletrodo revestido podem atender determinadas aplicações industriais, mas a escolha deve considerar se são compatíveis com os requisitos de higiene, acabamento, controle térmico, proteção da raiz e inspeção da tubulação.
Em sistemas sanitários, não basta comparar velocidade de execução, a condição final da junta e sua adequação ao uso previsto são decisivas.
Fatores que orientam a escolha do processo
Antes de definir a soldagem orbital OD, o responsável técnico deve verificar:
- se o tubo possui dimensões e geometria compatíveis com o equipamento disponível;
- se existe acesso suficiente para instalar e movimentar o cabeçote ao redor da junta;
- se o alinhamento entre tubo e conexão pode ser mantido durante a execução;
- se a espessura e o material do aço inoxidável estão definidos na documentação do projeto;
- se a proteção gasosa externa e a purga interna são exigidas para preservar a qualidade da raiz;
- se a quantidade de juntas justifica um processo com maior controle de repetição;
- quais inspeções visuais ou complementares e quais critérios de aceitação devem ser aplicados;
- se há requisitos de rastreabilidade ou documentação previamente acordados entre as partes.
A purga interna pode ser necessária quando a proteção da raiz e a condição interna da tubulação são relevantes para o serviço.
Essa necessidade não deve ser presumida de forma universal, ela depende do material, da geometria, do procedimento adotado, do fluido e dos requisitos técnicos aplicáveis.
Limitações relacionadas ao acesso e à geometria
A soldagem orbital exige condições físicas para que o equipamento seja montado corretamente e percorra a junta sem interferências.
Curvas próximas, derivações, obstáculos, espaços reduzidos, mudanças de diâmetro e configurações fora do padrão podem limitar ou até inviabilizar o uso do cabeçote orbital.
Nesses casos, a TIG manual ou outro método pode ser analisado como alternativa, sempre com validação técnica.
Também é importante considerar que repetibilidade do equipamento não elimina a necessidade de preparação adequada.
Corte, limpeza, encaixe, alinhamento, ajuste da junta, seleção do gás e controle dos parâmetros continuam influenciando o cordão, a penetração e a estanqueidade.
A decisão deve seguir a especificação do projeto e os requisitos aplicáveis, com avaliação de um profissional qualificado.
A Jota Soldas atua desde 2019 com soldagem, fabricação e montagem industrial e informa experiência prática acumulada por seu fundador há mais de uma década no setor.
Com atendimento personalizado e capacidade de desenvolver soluções sob medida para projetos industriais em âmbito nacional, a empresa pode avaliar, conforme as informações fornecidas pelo cliente, se a soldagem orbital OD é adequada às condições de montagem, manutenção ou fabricação previstas.
Como avaliar uma empresa para soldagem orbital OD?
A escolha de uma empresa para executar soldagem orbital OD deve começar pela capacidade de interpretar o projeto, confirmar a compatibilidade entre materiais e processo e definir critérios objetivos de aceitação.
Antes de solicitar uma proposta técnica, reúna as informações da tubulação e esclareça quais requisitos de higiene, estanqueidade, inspeção e documentação são aplicáveis.
Critérios técnicos para solicitar uma avaliação
Forneça, sempre que disponíveis, os seguintes dados:
- Material: especifique o tipo de aço inoxidável e informe se existem requisitos de rastreabilidade, preparação da superfície ou controle de contaminação.
- Diâmetro externo e espessura: tubos OD devem ser identificados pelo diâmetro externo, enquanto a espessura influencia a preparação da junta e a definição dos parâmetros do processo.
- Conexões e geometria: indique se haverá união entre tubos, curvas, tês, válvulas, flanges ou outras conexões, além de possíveis restrições dimensionais.
- Quantidade de juntas: a estimativa do número de soldas ajuda a planejar a execução, a inspeção e a organização do trabalho.
- Acesso e posição: informe se as juntas estarão acessíveis, se a montagem ocorrerá no local ou em oficina e quais limitações de espaço podem afetar o uso do equipamento orbital.
- Purga interna: esclareça se o projeto exige proteção da raiz por gás inerte. A necessidade depende do material, da geometria, do nível de acabamento e dos requisitos do processo.
- Ambiente de execução: descreva as condições do local, incluindo montagem industrial, manutenção, área produtiva, espaço disponível e possíveis interferências operacionais.
- Critérios de inspeção: defina previamente quais verificações visuais, dimensionais ou complementares serão necessárias, sempre conforme o projeto, as normas aplicáveis e o acordo entre as partes.
- Documentação esperada: confirme se serão necessários registros de juntas, materiais, parâmetros, inspeções ou outros documentos de rastreabilidade previstos na contratação.
Perguntas importantes para fazer à empresa
- A empresa já avalia projetos com tubos OD e soldagem TIG orbital em aço inoxidável?
- Como são analisados o diâmetro externo, a espessura, o tipo de junta e a acessibilidade antes da execução?
- Quais informações são necessárias para definir a proteção gasosa e verificar a necessidade de purga interna?
- Como serão controladas a preparação, o alinhamento, a velocidade e a corrente de soldagem?
- Quais critérios de inspeção e aceitação serão considerados no projeto?
- A documentação e a rastreabilidade serão fornecidas quando forem previstas no escopo ou acordadas entre as partes?
- A execução será feita em oficina, no local da montagem ou conforme a condição específica do projeto?
- Quais limitações geométricas, ambientais ou de acesso podem influenciar a escolha da soldagem orbital?
Uma empresa tecnicamente preparada deve responder essas questões com base no escopo real, sem tratar a soldagem orbital como uma solução automática para qualquer tubulação.
A avaliação deve considerar a junta completa, material, preparação, alinhamento, gás de proteção, purga, parâmetros, posição, acabamento e inspeção.
Também é importante diferenciar a TIG orbital da TIG manual, a primeira utiliza deslocamento controlado do arco ao redor da junta, enquanto a segunda depende diretamente da condução manual do soldador.
A escolha adequada depende das especificações e das condições de execução.
O que avaliar no atendimento e na contratação?
Além da capacidade operacional, observe se a empresa demonstra clareza ao levantar requisitos, identifica riscos antes de iniciar o serviço e adapta a solução às condições do projeto.
Atendimento personalizado é especialmente relevante quando há tubulações sanitárias, áreas de acesso restrito, exigências de acabamento ou integração com montagem e manutenção industrial.
A Jota Soldas atua desde 2019 com soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas para diferentes necessidades industriais.
Seu atendimento é direcionado à compreensão do projeto, com foco em qualidade, segurança e precisão.
A empresa também informa contar com corpo técnico especializado e realizar atendimento em âmbito nacional, conforme as condições de cada demanda.
Para uma avaliação mais consistente, encaminhe à Jota Soldas os desenhos ou especificações disponíveis, o material, o diâmetro externo, a espessura, as conexões, a quantidade estimada de juntas, as condições de acesso, a necessidade de purga, o ambiente de execução e os critérios de inspeção.
A equipe poderá analisar esses requisitos e orientar o escopo técnico adequado, sem substituir as definições do projeto ou das normas aplicáveis.
Perguntas frequentes
Toda solda em tubo de aço inoxidável deve ser feita com soldagem orbital?
Não. A decisão depende da geometria, do acesso, da quantidade de juntas, do nível de padronização desejado, dos requisitos sanitários e das especificações do projeto.
A TIG manual ou outro método pode ser considerado quando for tecnicamente adequado.
Quando a purga interna pode ser necessária?
A purga interna pode ser solicitada para proteger a região interna da junta durante a soldagem, especialmente quando o projeto exige controle do acabamento da raiz, da oxidação ou das condições internas da tubulação.
A necessidade deve ser definida conforme o material e os critérios aplicáveis.
Quais documentos devem ser solicitados?
Isso depende do escopo contratado.
Podem ser avaliados registros de juntas, informações de materiais, parâmetros, inspeções e rastreabilidade, mas somente quando previstos no projeto ou acordados entre a empresa e o contratante.
Como iniciar uma consulta para soldagem orbital de aço inox?
Organize os dados técnicos disponíveis e solicite uma avaliação personalizada à Jota Soldas.
Quanto mais completo for o briefing, mais precisa tende a ser a análise de materiais, dimensões, acesso, purga, inspeção e integração com as demais etapas industriais.
Para saber mais sobre Soldagem orbital de aço inox
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

