Galeria
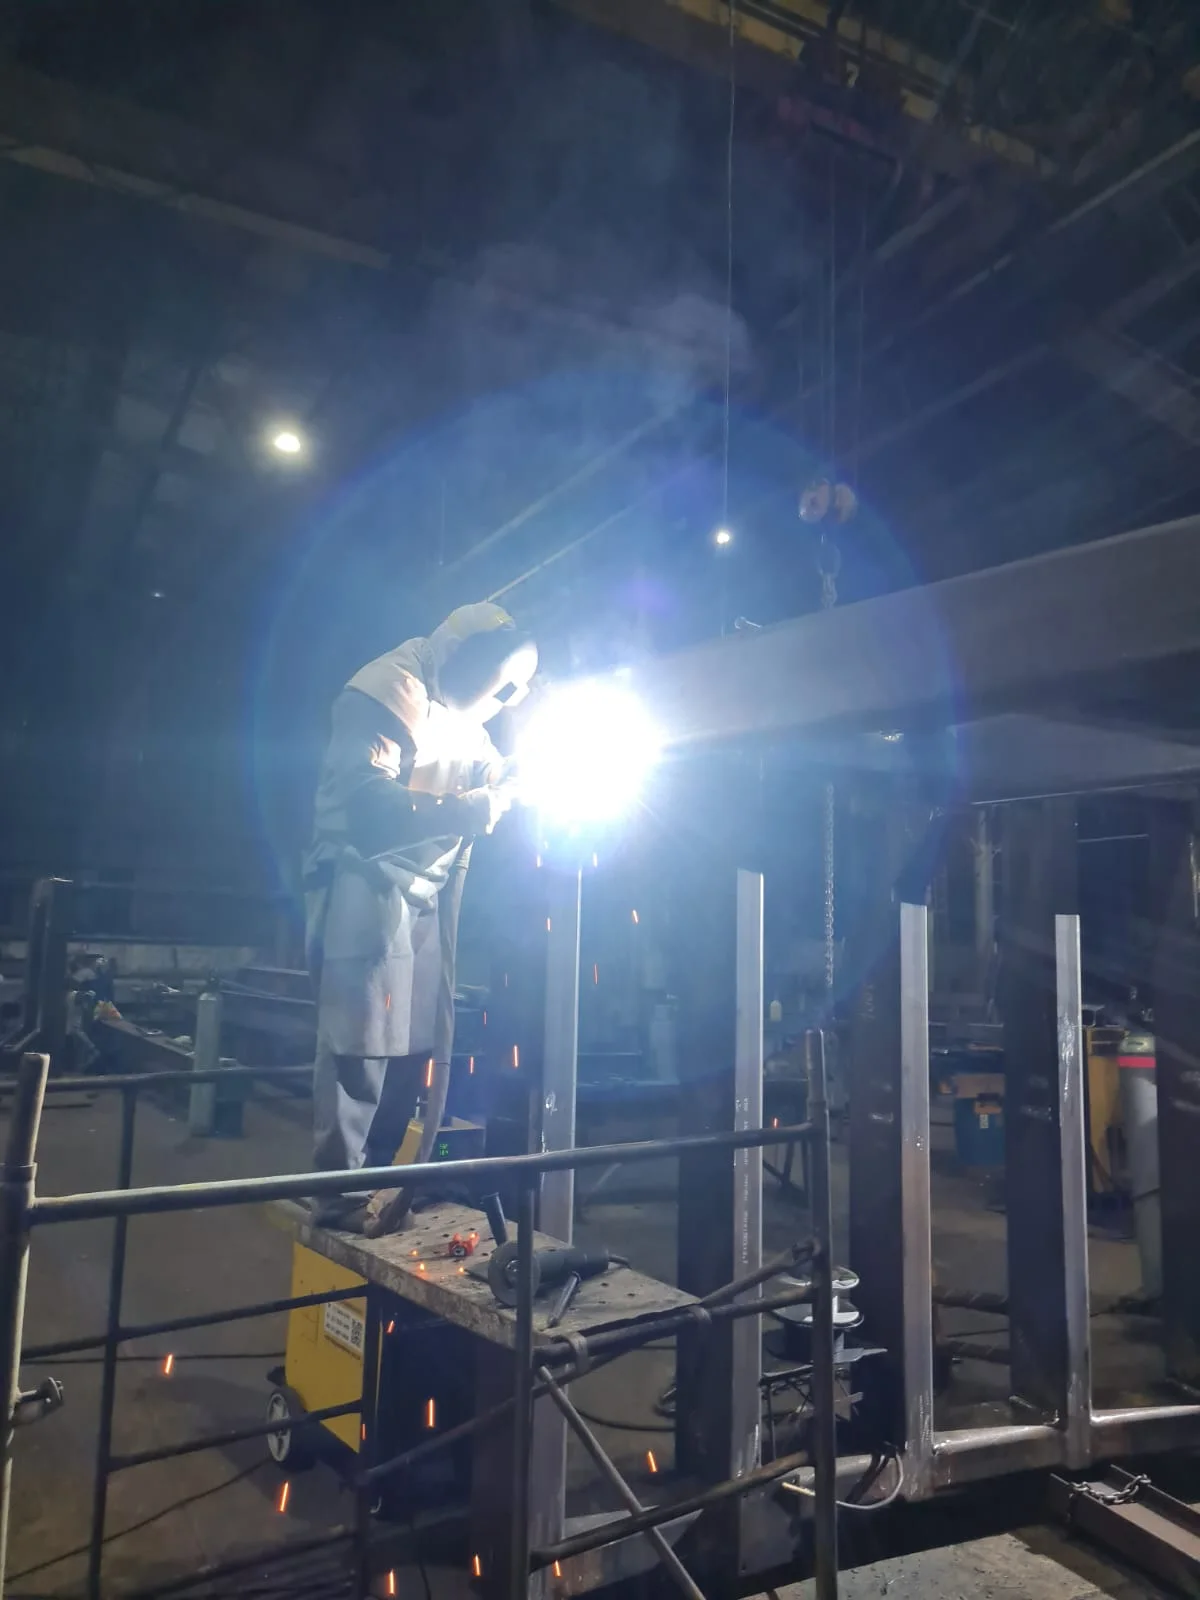
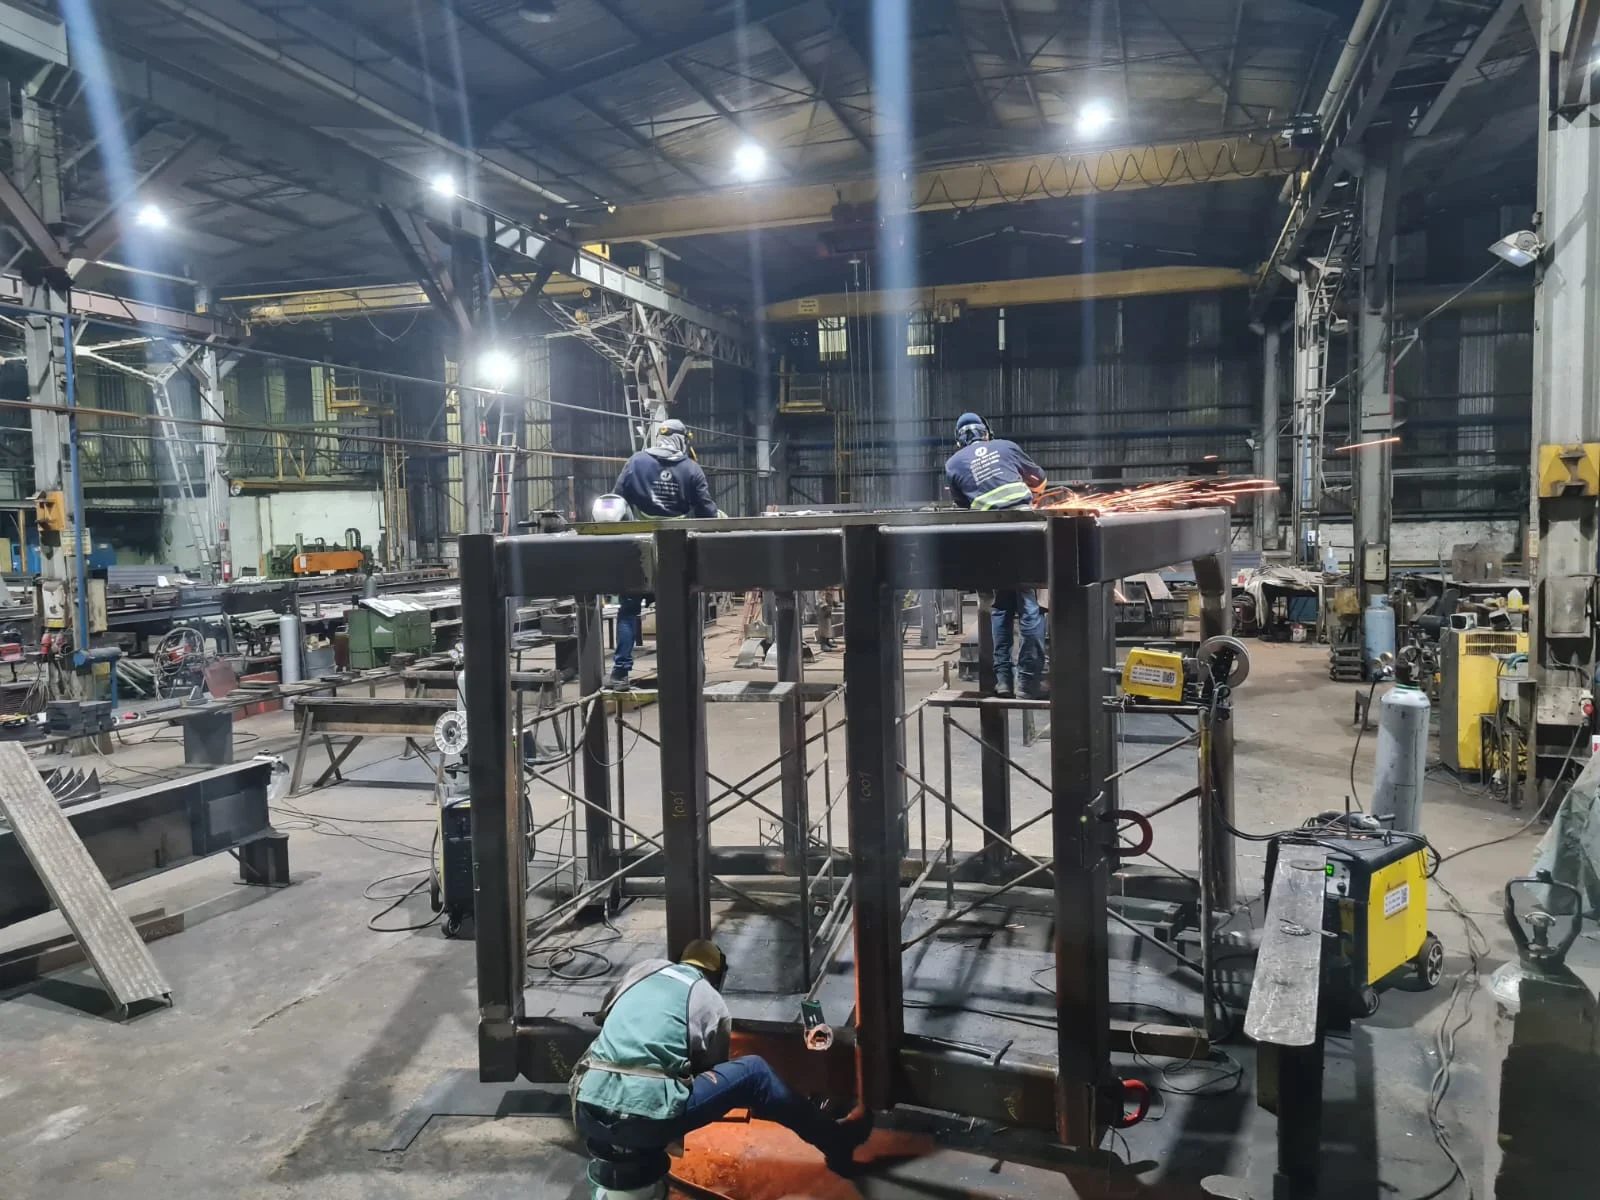
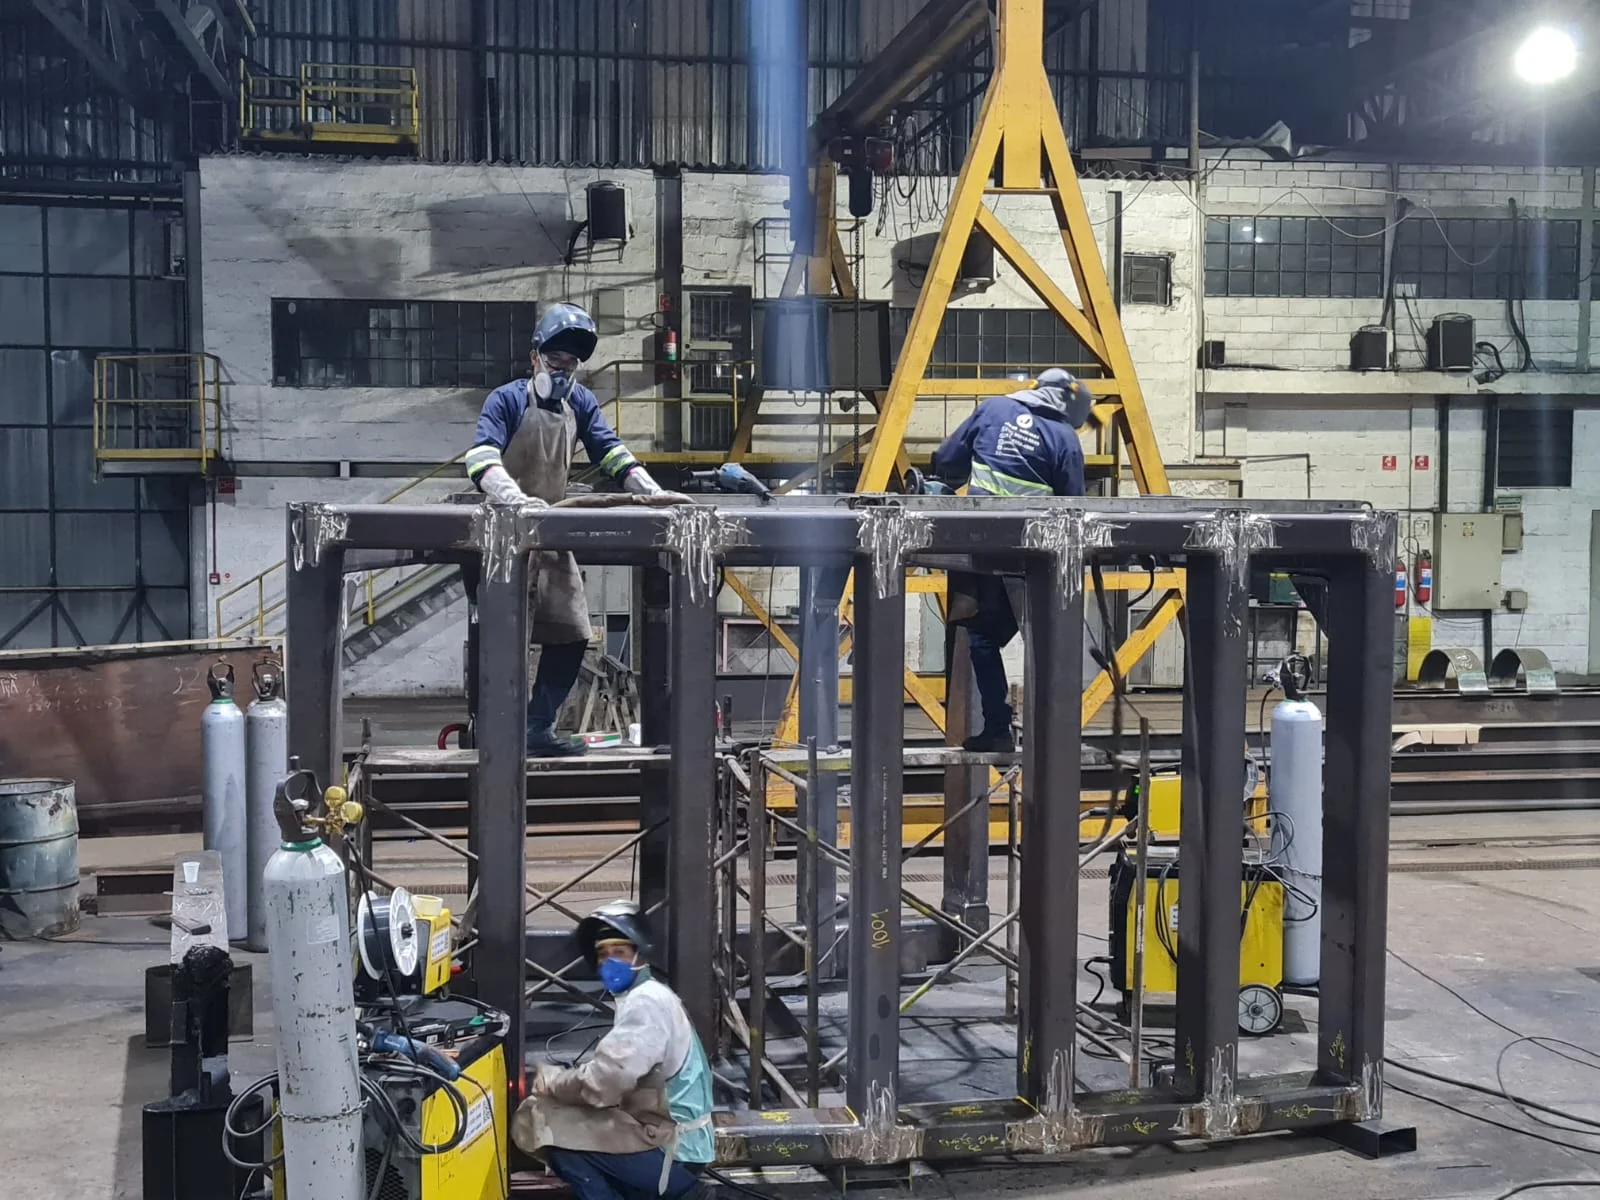
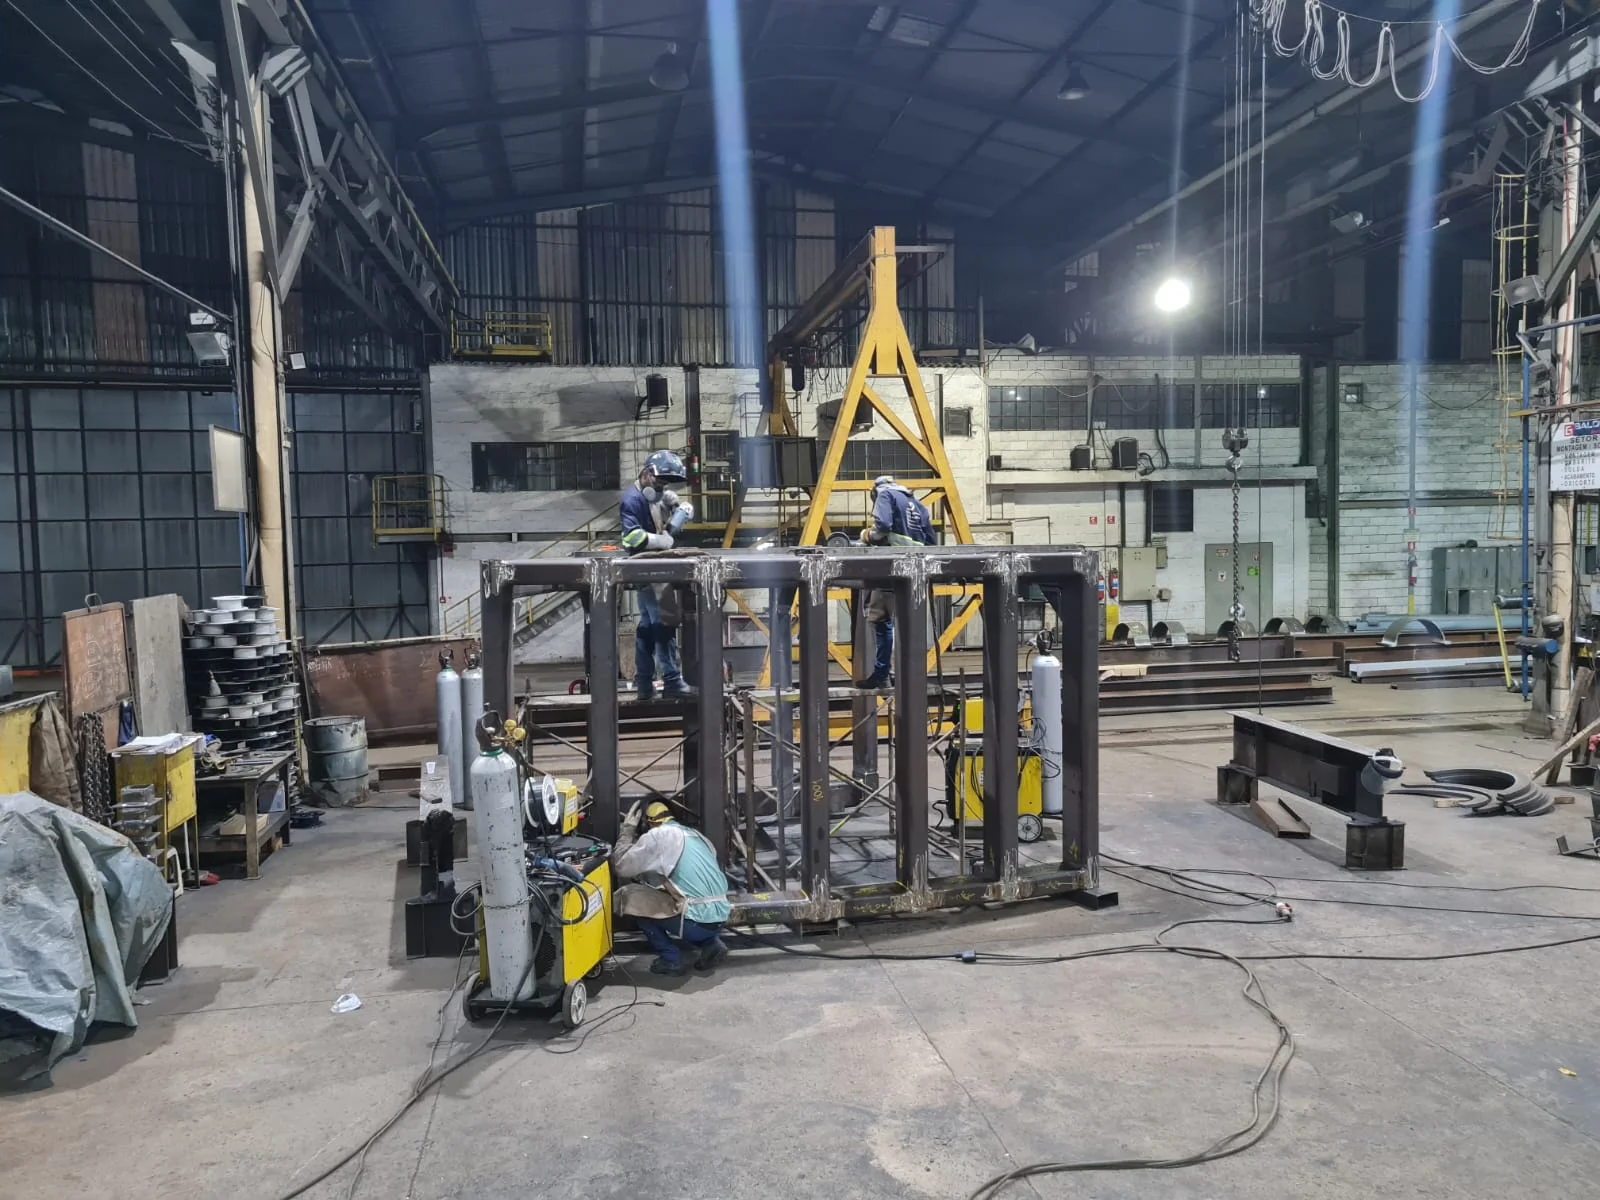
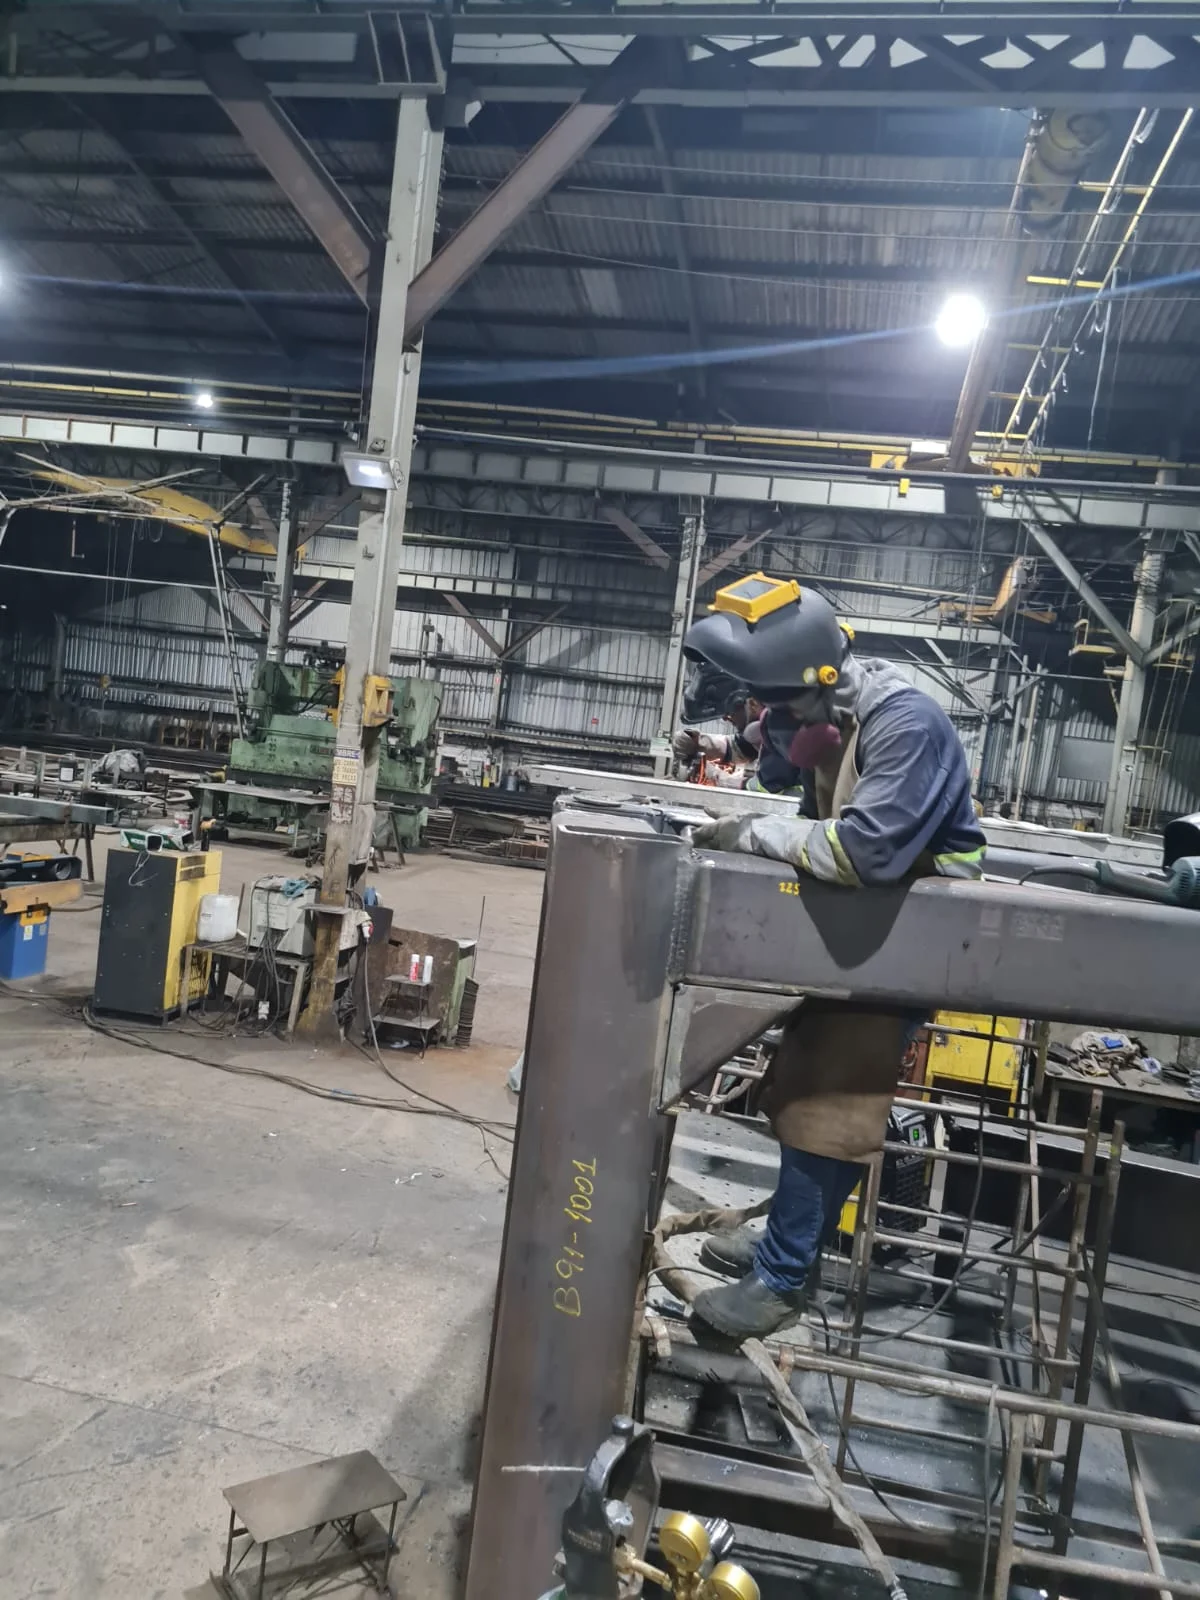
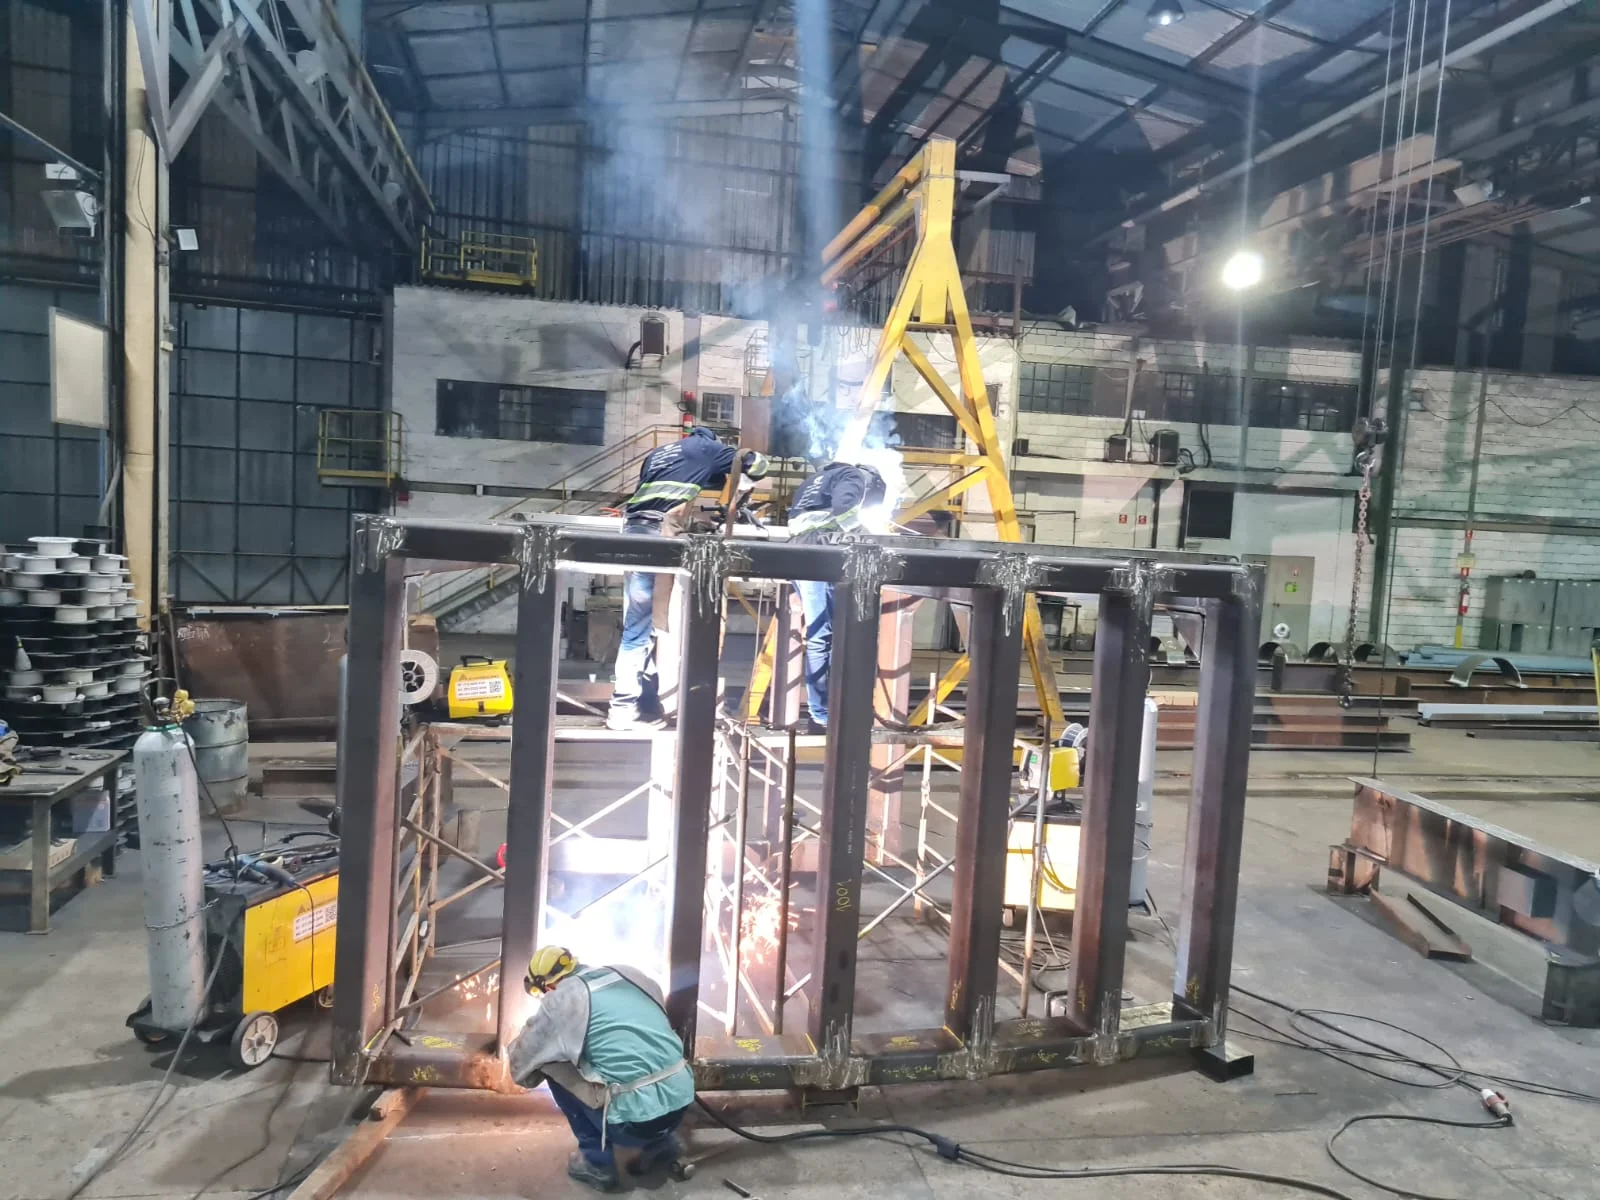
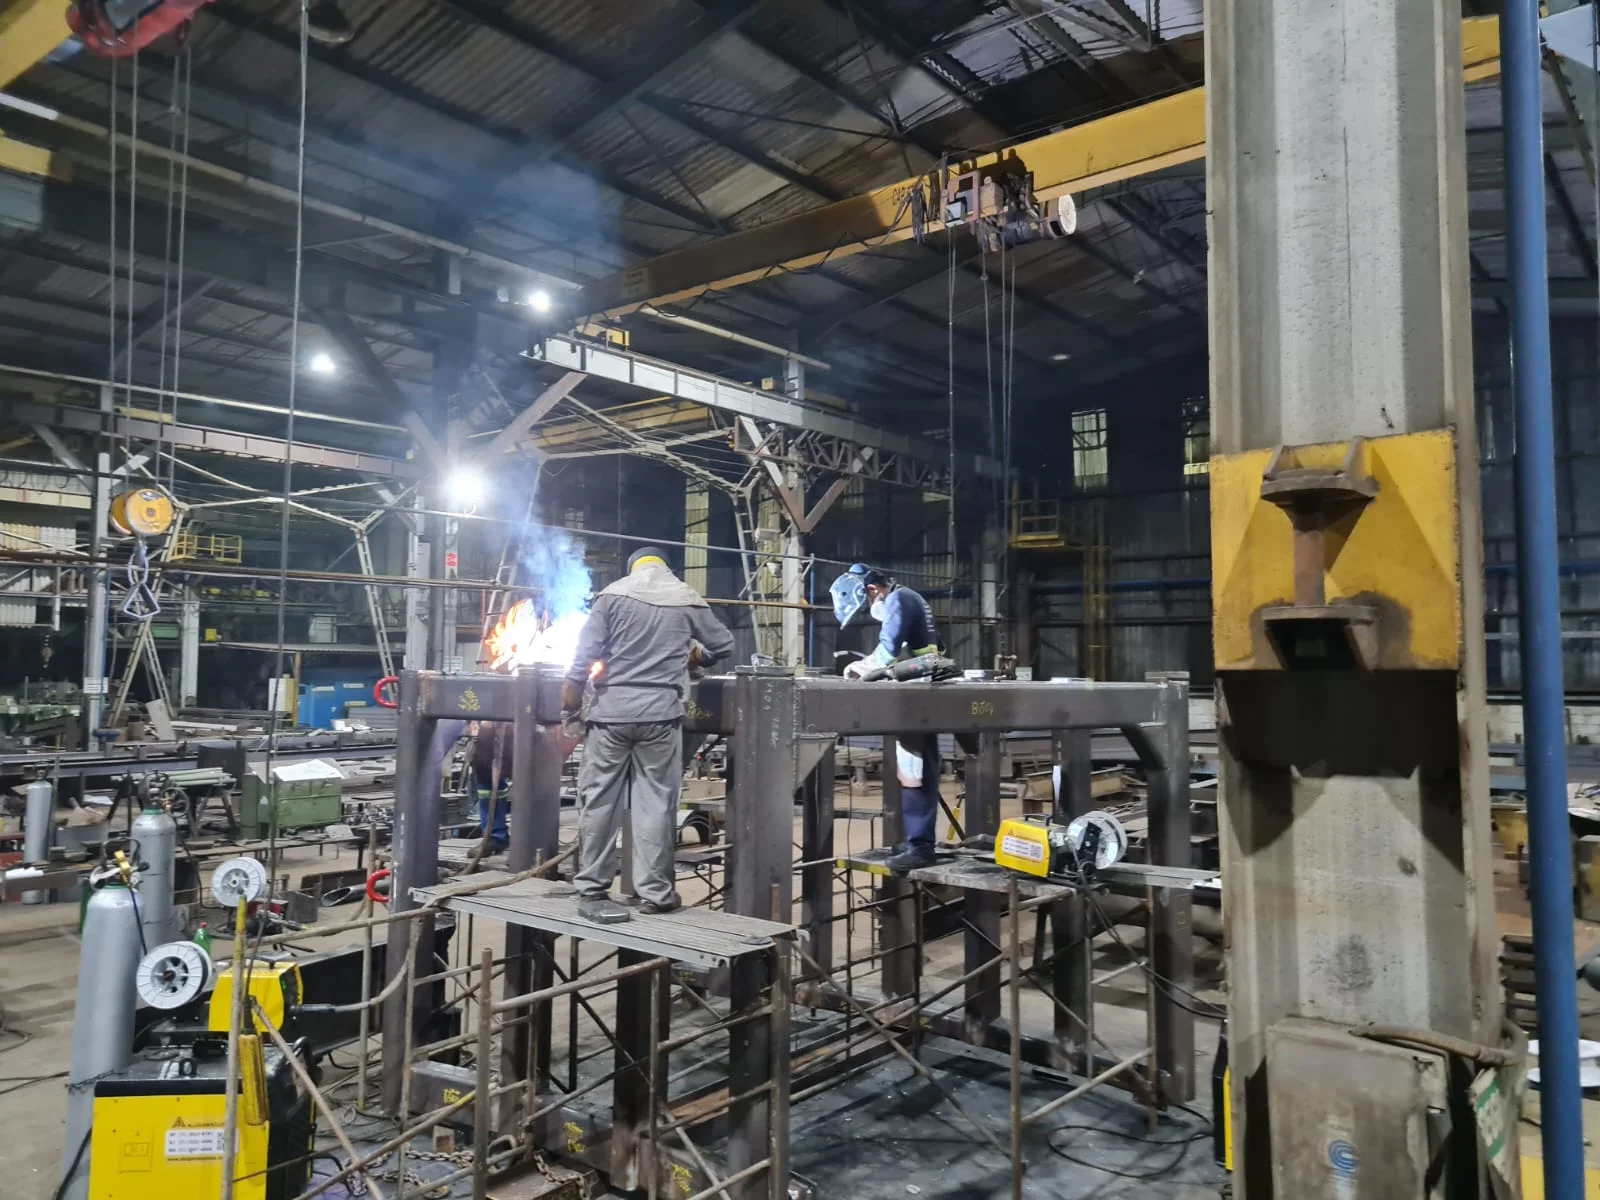
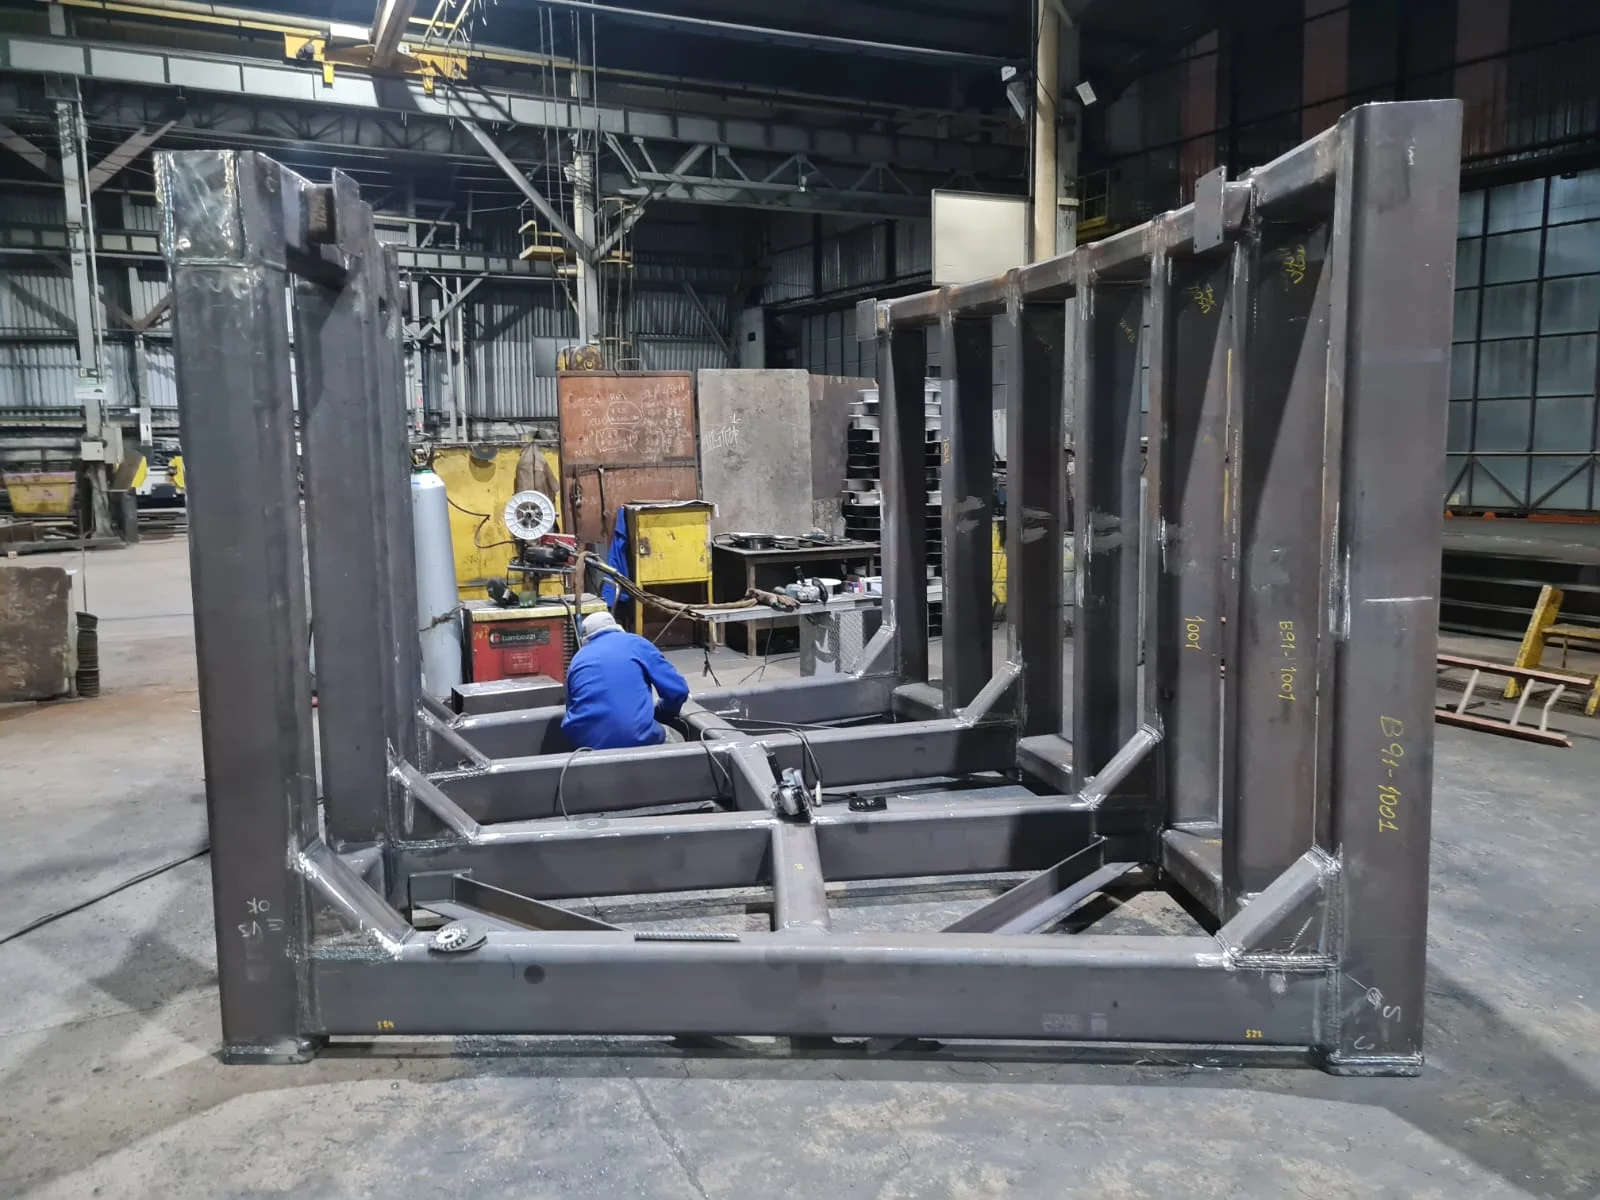
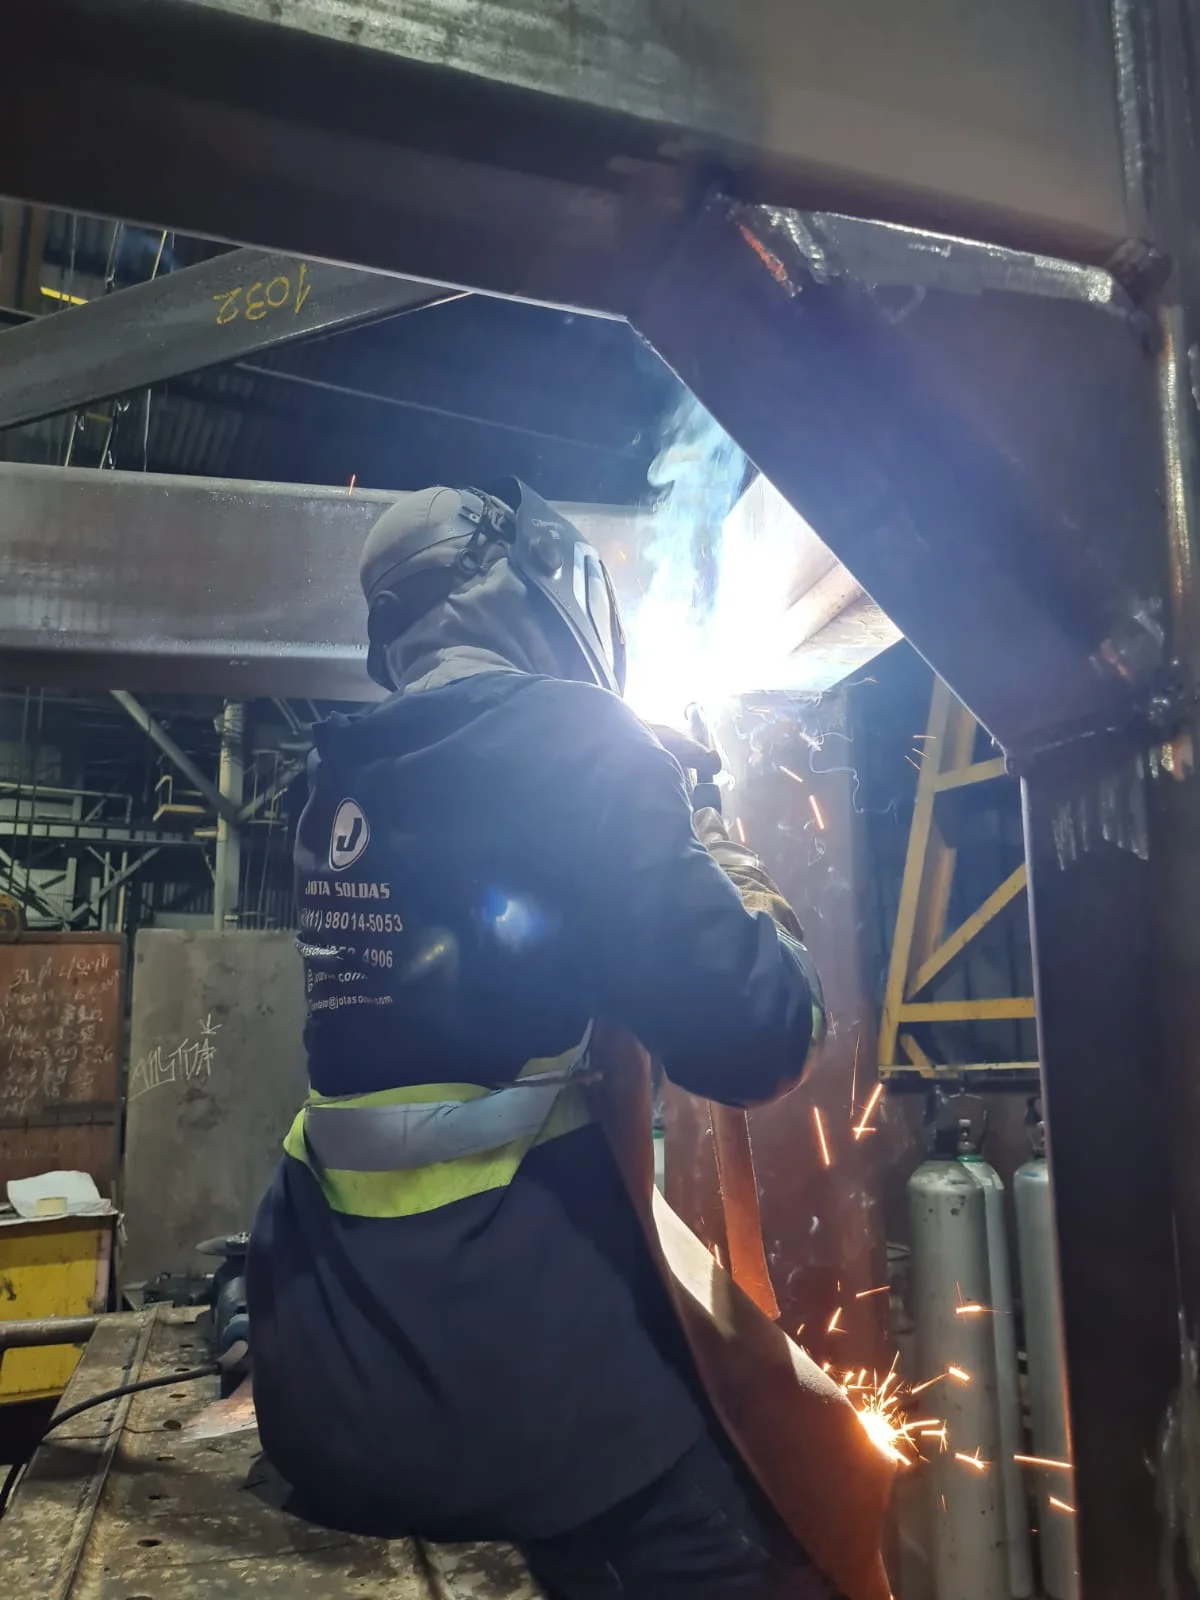
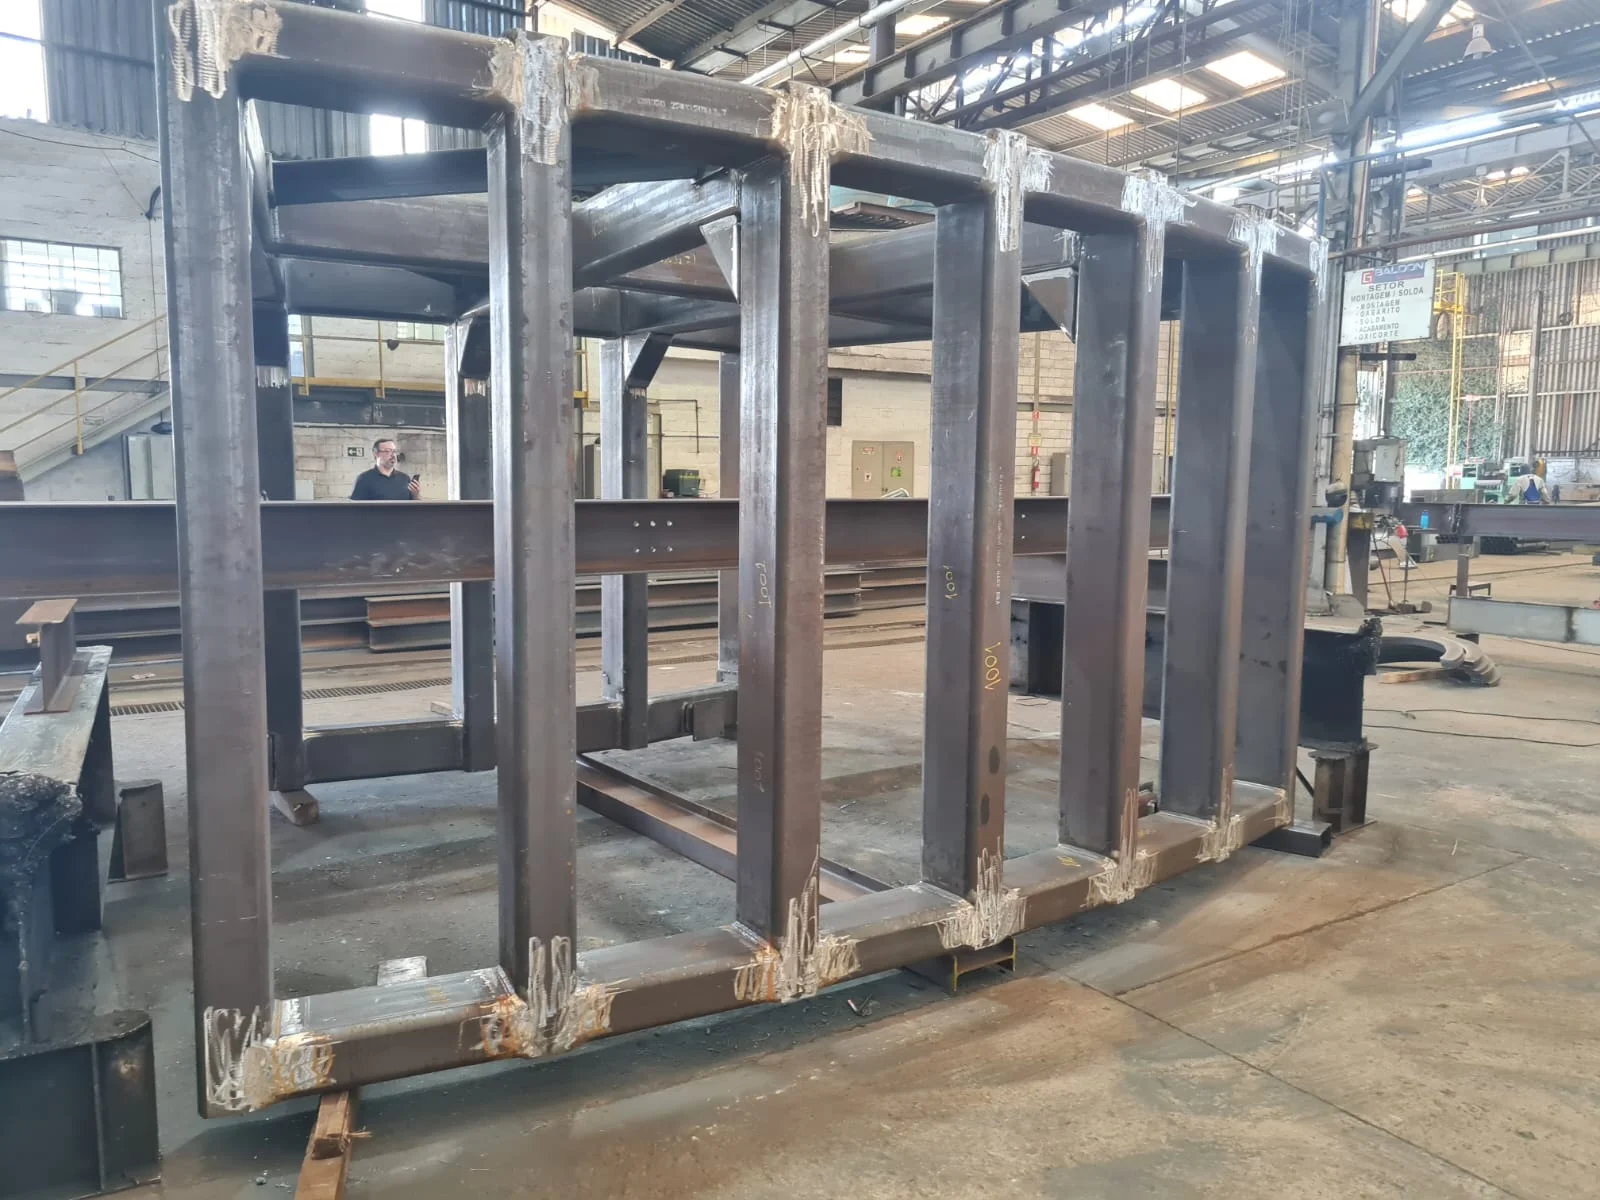
Clique nas imagens para ampliar
Soldagem MIG MAG em tubulações: processo, aplicações, segurança e critérios técnicos
A Soldagem MIG MAG em tubulações utiliza um arco elétrico para fundir o metal de base e um arame-eletrodo contínuo que é alimentado de forma automática durante a operação.
O gás de proteção reduz a exposição da poça de fusão ao ar atmosférico e contribui para a estabilidade do processo.
Embora seja reconhecida pela produtividade e pela regularidade do cordão de solda, sua aplicação deve ser definida a partir do material, da geometria da tubulação, da posição de soldagem e dos requisitos técnicos do projeto.
MIG e MAG são processos de soldagem por arco elétrico com alimentação contínua de arame-eletrodo e uso de gás de proteção.
A diferença conceitual principal está no tipo de gás empregado, o MIG utiliza gás inerte, enquanto o MAG utiliza gás ativo ou mistura que participa de forma diferente da proteção e do comportamento do arco.
Como o processo funciona?
- Preparação da junta: as superfícies são verificadas, limpas e preparadas conforme o tipo de material, a espessura, o encaixe e a configuração da junta. Em determinadas situações, pode ser necessária uma preparação específica das bordas, como um chanfro.
- Configuração do equipamento: define-se o arame-eletrodo compatível com o metal de base, além do gás de proteção e dos parâmetros de operação. A tensão, a corrente, a velocidade de alimentação do arame e a vazão do gás influenciam a estabilidade do arco e a formação do cordão.
- Formação do arco elétrico: ao aproximar o arame da peça, estabelece-se o arco entre o eletrodo consumível e o metal de base. O calor gerado funde o arame e uma parte controlada da superfície da tubulação.
- Formação da poça de fusão: o metal fundido se deposita na junta enquanto o gás de proteção atua ao redor da região aquecida. O controle da tocha e da velocidade de deslocamento ajuda a manter a uniformidade da solda.
- Solidificação e inspeção: após o resfriamento, o cordão pode ser avaliado visualmente e por outros métodos de inspeção definidos no escopo. A aceitação depende dos critérios técnicos e normativos aplicáveis ao serviço.
A diferença entre MIG e MAG não significa que um processo seja universalmente melhor que o outro.
A escolha do gás, do arame e da parametrização depende do metal de base, da posição de soldagem, do acesso à junta, das condições do ambiente e das exigências de qualidade.
Em tubulações, também devem ser considerados o diâmetro, a espessura, a necessidade de penetração, o controle de distorções e o procedimento de soldagem definido para a aplicação.
A Jota Soldas atua como prestadora de serviços e fabricante em soldagem, fabricação, montagem, manutenção e adequações industriais.
Fundada em 2019, reúne a experiência prática de seu fundador no segmento de soldagem desde 2004.
Por isso, a definição do processo não deve ser feita apenas pelo nome MIG ou MAG, a empresa informa que avalia o escopo e as necessidades de cada cliente para orientar uma solução compatível com as especificações técnicas do projeto.
Quando houver requisitos normativos específicos, devem ser estabelecidos o procedimento qualificado e as certificações dos soldadores conforme a demanda.
Aplicações industriais e tipos de juntas em tubulações
A soldagem MIG/MAG pode ser considerada em diferentes etapas da fabricação, montagem e manutenção industrial, mas sua aplicabilidade não deve ser presumida para toda tubulação.
O processo precisa ser relacionado ao material do tubo, à espessura, à geometria da junta, à posição de soldagem, ao acesso disponível e aos requisitos técnicos do projeto.
Aplicações possíveis no setor
Entre os contextos em que o processo pode ser tecnicamente avaliado estão:
- fabricação de trechos de tubulação e conjuntos soldados em ambiente industrial;
- união de tubos, chapas e perfis em estruturas metálicas e equipamentos industriais;
- montagem de conjuntos soldados para sistemas, suportes e componentes de caldeiraria;
- recuperação de componentes metálicos sujeitos a desgaste, desde que o material e o procedimento sejam compatíveis;
- adequação, reforço ou modificação de estruturas e conjuntos existentes;
- execução de serviços relacionados à manutenção industrial, conforme o escopo e as condições encontradas no local.
A alimentação contínua do arame pode favorecer a produtividade em atividades repetitivas ou em conjuntos fabricados com acesso adequado.
Ainda assim, produtividade não substitui a análise da junta, o controle dos parâmetros e a verificação da qualidade requerida.
Exemplos de demandas industriais
Na fabricação, a soldagem pode ser analisada para unir tubos a flanges, chapas, suportes ou outros componentes metálicos.
Em conjuntos de caldeiraria, também pode ser considerada na montagem de estruturas, carcaças e equipamentos, desde que a configuração permita controlar a proteção gasosa e executar o cordão com segurança.
Em manutenção industrial, a necessidade pode envolver a substituição de um trecho, a recuperação de uma região danificada ou a adequação de uma estrutura existente.
Nesses casos, além da junta a ser executada, é importante verificar as condições do componente, a presença de contaminantes, o histórico de operação e a possibilidade de acesso para preparação, soldagem e inspeção.
Tipos de juntas e fatores de avaliação
A decisão não depende apenas de o componente ser uma tubulação.
Juntas de topo, sobrepostas, em ângulo ou de ligação entre tubo e outro elemento podem apresentar exigências diferentes de preparação, posicionamento e controle térmico.
O chanfro, a abertura da raiz, o alinhamento e a espessura influenciam a penetração, a estabilidade do arco e o acabamento do cordão.
Antes de definir o processo, devem ser avaliados:
- material e condição do metal de base;
- espessura e diâmetro dos tubos;
- tipo e geometria da junta;
- posição de soldagem e espaço disponível;
- necessidade de montagem em campo ou fabricação em oficina;
- seleção do arame e do gás de proteção;
- requisitos de inspeção, procedimento e documentação;
- riscos da operação e condições de segurança da área.
Essa avaliação evita tratar o MIG/MAG como uma solução universal.
Dependendo do material, da posição, do acesso, do nível de controle exigido e das características do serviço, outro processo de soldagem pode ser mais apropriado ou pode ser necessário combinar métodos em etapas distintas.
Avaliação técnica antes da execução
A Jota Soldas atua na fabricação, montagem, manutenção e adequações industriais, avaliando o escopo e as necessidades de cada cliente para orientar a solução compatível com as especificações do projeto.
A empresa foi fundada em 2019, e seu fundador acumula experiência prática no segmento de soldagem desde 2004, contexto que reforça a importância de analisar cada demanda de forma individualizada.
O atendimento informado é de alcance nacional.
Para solicitar uma análise, reúna desenho ou croqui, material, espessuras, dimensões, quantidade de juntas, posição de execução, condições de acesso, finalidade do conjunto e requisitos de inspeção.
Com essas informações, o escopo pode ser discutido com mais clareza, sem presumir a adequação do processo antes da avaliação técnica.
MIG ou MAG: diferenças de gás, produtividade e limitações
A diferença fundamental entre MIG e MAG está no gás de proteção utilizado durante a soldagem por arco elétrico.
No processo MIG, emprega-se um gás inerte, que não participa quimicamente da poça de fusão.
No processo MAG, utiliza-se um gás ativo ou uma mistura com componentes ativos, capaz de influenciar o comportamento do arco e da solda.
Em ambos os processos, um arame-eletrodo contínuo é alimentado automaticamente até a junta.
O arco elétrico funde o arame e parte do metal de base, enquanto o gás de proteção reduz a interferência do oxigênio e do nitrogênio presentes no ambiente.
O resultado depende da combinação entre metal, arame, gás, transferência metálica e parâmetros de soldagem.
Quadro comparativo entre MIG e MAG!
| Critério | MIG | MAG |
|---|---|---|
| Gás de proteção | Gás inerte | Gás ativo ou mistura com componente ativo |
| Interação com a poça de fusão | Menor participação química do gás | O gás pode influenciar o arco e o cordão |
| Seleção do processo | Depende do metal de base e do procedimento | Depende do metal de base e dos requisitos da junta |
| Produtividade | Pode ser elevada com a regulagem adequada | Pode ser elevada com a regulagem adequada |
| Limitações | Sensibilidade à escolha do gás e às condições de aplicação | Sensibilidade à composição do gás e à parametrização |
| Resultado esperado | Cordão estável quando o conjunto está corretamente definido | Penetração, estabilidade e acabamento dependem do conjunto definido |
Soldagem MIG MAG em tubulações: critérios técnicos e aplicações
A nomenclatura não deve ser usada como um ranking automático de qualidade.
Um processo não é universalmente melhor do que o outro.
A escolha precisa considerar o metal de base, a espessura, o tipo de arame, a geometria da junta, a posição de soldagem, o acesso à região e os requisitos técnicos do projeto.
Critérios para escolher entre MIG e MAG
Antes de definir o processo, é recomendável verificar:
- qual é o metal de base e se há requisitos específicos de compatibilidade;
- qual arame-eletrodo contínuo é apropriado para o material e para a junta;
- qual gás ou mistura oferece condições adequadas de proteção;
- se a posição de soldagem altera a fluidez da poça e o controle do cordão;
- qual modo de transferência metálica é compatível com a espessura e a geometria;
- quais níveis de penetração, acabamento e produtividade são necessários;
- se o ambiente possui correntes de ar que podem comprometer a proteção gasosa;
- quais inspeções, procedimentos e registros são exigidos pelo escopo.
A regulagem deve envolver, entre outros fatores, tensão, corrente, velocidade de alimentação do arame, vazão do gás e velocidade de deslocamento.
Parâmetros inadequados podem provocar porosidade, falta de fusão, excesso de respingos, penetração insuficiente, deformações ou irregularidade no cordão de solda.
Por isso, não é seguro transportar uma regulagem de um serviço para outro sem avaliar material, junta e procedimento.
MIG versus MAG
MIG usa gás de proteção inerte; MAG usa gás de proteção ativo ou com componente ativo.
Ambos utilizam arame contínuo e podem oferecer produtividade elevada, mas a adequação depende do material, da junta, da posição, do ambiente e dos requisitos técnicos.
Em tubulações e outros conjuntos industriais, a definição deve ser feita após a análise do projeto, e não apenas pelo nome do processo.
Vantagens e limitações em contexto industrial
A alimentação contínua do arame favorece velocidade de deposição e continuidade operacional, podendo reduzir interrupções e retrabalho quando os parâmetros estão bem definidos.
O processo também pode ser aplicado, conforme a avaliação técnica, em fabricação de estruturas e equipamentos, montagem de conjuntos soldados, manutenção e recuperação de componentes.
Entre as limitações estão a necessidade de proteção gasosa adequada, a influência de correntes de ar, a exigência de limpeza e preparação da junta e a sensibilidade a regulagens incorretas.
A posição, o acesso, a espessura e a configuração da junta também podem exigir outra estratégia de execução ou até a análise de outro processo de soldagem.
A Jota Soldas reforça, em sua atuação como prestadora de serviços e fabricante, a importância de selecionar corretamente o arame e o gás para cada projeto.
Com experiência prática acumulada pelo fundador no segmento desde 2004 e atuação empresarial desde 2019, a empresa avalia o escopo e as necessidades do cliente de forma personalizada.
Essa análise é especialmente importante quando o serviço envolve tubulações, estruturas metálicas, equipamentos industriais ou requisitos normativos específicos.
Alerta contra generalizações técnicas
Não se deve concluir que MIG é sempre mais limpo, que MAG é sempre mais produtivo ou que um dos dois processos atende a qualquer tubulação.
O desempenho depende do conjunto completo de variáveis e do controle da execução.
Quando houver exigência de procedimento qualificado, certificação de soldadores, inspeção ou documentação específica, esses requisitos devem ser definidos conforme o projeto e validados com os responsáveis técnicos aplicáveis.
Para escolher uma solução com segurança, o ideal é encaminhar o desenho ou a descrição do escopo, material, espessura, posição, condições de acesso e requisitos de inspeção a um prestador qualificado.
A Jota Soldas pode avaliar essas informações e orientar a análise técnica da alternativa mais coerente com a necessidade apresentada.
Parâmetros e preparação para uma solda de qualidade
A qualidade de uma solda MIG/MAG em tubulações não depende de um único ajuste.
Ela resulta da combinação entre preparação da junta, limpeza das superfícies, escolha do arame e do gás de proteção, posição de soldagem, alimentação do arame, tensão, corrente, vazão do gás e velocidade de deslocamento.
Como esses fatores variam conforme o material, a espessura, a geometria e o procedimento aplicável, não é tecnicamente adequado adotar parâmetros universais sem avaliação prévia.
Critérios técnicos de preparação
Antes de iniciar a execução, verifique:
- Material e espessura: confirme o metal de base, a espessura das paredes e a compatibilidade do arame-eletrodo.
- Geometria da junta: avalie encaixe, abertura de raiz, alinhamento, chanfro quando aplicável e acesso à região de soldagem.
- Limpeza: remova óleo, tinta, umidade, carepas, ferrugem e outros contaminantes que possam gerar porosidade ou instabilidade do arco.
- Posição de soldagem: identifique se a junta será executada em posição plana, horizontal, vertical ou sobrecabeça, pois a posição influencia a poça de fusão e a técnica de deslocamento.
- Equipamentos: confira a fonte de soldagem, o alimentador, a tocha, o bico de contato, o cabo de retorno e as conexões.
- Gás de proteção: confirme o tipo definido para o projeto, a integridade das mangueiras e a vazão adequada ao conjunto formado pela tocha e pela junta.
- Condições da área: controle correntes de ar, umidade, ventilação e presença de materiais inflamáveis, mantendo as medidas de segurança necessárias.
Uma preparação insuficiente pode comprometer a penetração, aumentar a ocorrência de respingos, favorecer descontinuidades e elevar a possibilidade de retrabalho.
Em tubulações, o alinhamento e a continuidade da junta merecem atenção especial porque a geometria pode dificultar a manutenção de uma distância uniforme e de uma velocidade constante.
Sequência de regulagem e verificação
A regulagem deve seguir uma sequência controlada, preferencialmente baseada no procedimento de soldagem aplicável ao serviço:
- Defina o conjunto de consumíveis: selecione o arame e o gás de proteção considerando o material de base, a posição e o resultado esperado para a junta.
- Prepare e posicione a peça: confira o encaixe, faça a fixação necessária e reduza movimentações que possam alterar a abertura ou o alinhamento.
- Ajuste a alimentação do arame e a tensão: esses controles influenciam a estabilidade do arco, a transferência metálica e o formato do cordão.
- Verifique a corrente de soldagem: sua relação com a alimentação do arame e a tensão deve ser compatível com a espessura, a junta e o procedimento adotado.
- Regule a vazão do gás: uma vazão insuficiente pode permitir contaminação atmosférica, enquanto uma vazão excessiva pode causar turbulência e também prejudicar a proteção.
- Faça uma verificação inicial: observe abertura do arco, estabilidade, formação da poça, penetração aparente, quantidade de respingos e regularidade do cordão.
- Corrija de forma controlada: altere um fator por vez sempre que possível e registre o efeito observado, evitando compensações aleatórias.
- Monitore a execução: mantenha distância, ângulo, velocidade de soldagem e comprimento do arco compatíveis com o procedimento e com a posição da junta.
O controle térmico também é importante.
A energia aplicada, a sequência dos passes e o intervalo entre eles podem influenciar distorção, tensões residuais, acabamento e integridade da junta.
A técnica deve considerar ainda a necessidade de limpeza entre passes e a inspeção das regiões soldadas antes da continuidade do trabalho.
Fatores e possíveis efeitos!
| Fator verificado | Possíveis efeitos quando inadequado |
|---|---|
| Limpeza da junta | Porosidade, inclusões, instabilidade do arco e pior acabamento |
| Preparação do chanfro e abertura de raiz | Falta de fusão, penetração insuficiente ou excesso de reforço |
| Tensão | Alteração do comprimento do arco, do perfil do cordão e da estabilidade |
| Corrente e alimentação do arame | Mudanças na taxa de deposição, na penetração e na transferência metálica |
| Vazão do gás | Proteção insuficiente, turbulência, porosidade e contaminação da solda |
| Velocidade de soldagem | Cordão estreito ou largo, variação da penetração e maior risco de distorção |
| Posição e acesso | Dificuldade de controlar a poça, escorrimento e irregularidade do cordão |
| Sequência e controle térmico | Empenamento, tensões residuais e variações dimensionais |
| Distância e ângulo da tocha | Alteração da proteção, da penetração e do formato do cordão |
Soldagem MIG MAG em tubulações: critérios técnicos e aplicações
Essa relação é orientativa e não substitui um procedimento qualificado ou a avaliação de um profissional competente.
O mesmo ajuste pode produzir resultados diferentes quando mudam o material, o diâmetro, a espessura, a posição ou a configuração da junta.
Registro dos parâmetros e prevenção de retrabalho
Registrar os parâmetros utilizados ajuda a comparar resultados, identificar desvios e repetir uma condição aprovada dentro dos limites definidos para o serviço.
O controle pode incluir material e espessura, tipo e diâmetro do arame, gás empregado, vazão, tensão, corrente, alimentação do arame, posição, velocidade aproximada, sequência de passes e observações da inspeção.
Também é recomendável documentar alterações feitas durante a execução e o motivo de cada ajuste.
Esse histórico facilita a comunicação entre planejamento, fabricação, montagem e inspeção, além de apoiar a identificação de causas quando surgem porosidade, falta de fusão, mordedura, excesso de respingos, deformação ou irregularidade no acabamento.
A Jota Soldas informa atuar com soldagem, fabricação, montagem, manutenção e adequações industriais, avaliando o escopo e as necessidades de cada cliente de forma personalizada.
Para definir a preparação e os parâmetros adequados em uma tubulação ou conjunto soldado, é necessário analisar as especificações técnicas do projeto, os materiais envolvidos, os requisitos de inspeção e eventuais qualificações exigidas.
Essa abordagem contribui para tratar qualidade, segurança e eficiência como critérios integrados, sem presumir que uma regulagem válida para um serviço seja aplicável a todos os demais.
Segurança, inspeção e requisitos normativos
A soldagem de tubulações exige planejamento da área, controle dos riscos ocupacionais e verificação da qualidade da junta.
Antes do início do serviço, é necessário considerar o material, a espessura, a posição de soldagem, o acesso, o fluido anteriormente conduzido pela tubulação e os requisitos técnicos definidos pelo cliente.
A escolha do processo MIG ou MAG, do arame e do gás de proteção não substitui a análise de segurança nem a definição de um procedimento adequado.
Critérios técnicos de segurança antes da operação
- Utilizar os EPIs compatíveis com a atividade, incluindo proteção para olhos e face, vestimenta apropriada, luvas e proteção respiratória quando necessária.
- Avaliar a presença de fumos metálicos, gases, vapores, poeiras e resíduos no ambiente de trabalho.
- favorecer ventilação adequada ou utilizar sistema de exaustão compatível com o serviço.
- Proteger trabalhadores e terceiros contra a radiação do arco elétrico, faíscas, respingos e escória.
- Inspecionar cabos, conexões, porta-eletrodo ou tocha, fonte de soldagem e sistema de aterramento antes da operação.
- Manter cilindros de gás identificados, armazenados e fixados de modo seguro, afastados de fontes de calor e protegidos contra impactos.
- Remover ou controlar materiais combustíveis próximos à área de soldagem.
- Confirmar se a tubulação está isolada, despressurizada, drenada e livre de substâncias perigosas quando o serviço envolver uma linha existente.
- Definir medidas para trabalho em altura, espaço confinado ou áreas com risco adicional, quando aplicável.
- Estabelecer procedimentos de emergência, comunicação e isolamento da área antes da execução.
A avaliação deve ser realizada por pessoas capacitadas e considerar os riscos específicos do local.
Em tubulações que já transportaram produtos inflamáveis, tóxicos ou corrosivos, a liberação para o trabalho requer cuidados adicionais e documentação compatível com a atividade.
Inspeção visual e controle documental
A inspeção visual pode identificar irregularidades como falta de continuidade, porosidade aparente, mordeduras, trincas, excesso ou falta de reforço, respingos e problemas de alinhamento.
Também é importante verificar a preparação da junta, a limpeza das superfícies, a abertura e o chanfro previstos, além da estabilidade do cordão ao longo do conjunto.
O controle da qualidade não deve se limitar à aparência.
Conforme o escopo, podem ser necessários ensaios e verificações adicionais para avaliar a integridade da solda.
O método de inspeção deve ser definido considerando o material, a geometria, a função da tubulação, o nível de criticidade e os critérios de aceitação estabelecidos no projeto ou pelo cliente.
Entre os registros que podem integrar a documentação do serviço estão:
- identificação do projeto e da junta;
- material e espessura especificados;
- processo de soldagem utilizado;
- arame e gás de proteção selecionados;
- parâmetros aplicados durante a execução;
- identificação do procedimento de soldagem;
- registros de inspeção e eventuais ensaios;
- não conformidades, correções e reinspeções;
- identificação dos profissionais envolvidos, quando exigida.
Normas, procedimentos e qualificações
Os requisitos normativos variam conforme a aplicação, o setor industrial, o material, a pressão, a temperatura, o fluido conduzido e as exigências contratuais.
Por isso, devem ser consultadas as normas técnicas, regulamentações de segurança e especificações do projeto que forem aplicáveis à tubulação.
Quando o escopo exigir, é necessário estabelecer e qualificar o procedimento de soldagem, além de verificar a qualificação ou certificação dos soldadores conforme os critérios definidos.
A existência dessa exigência não significa que um único procedimento sirva para todas as juntas, mudanças de material, espessura, posição, consumível ou configuração podem alterar os requisitos de execução.
A Jota Soldas informa atuação em soldagem, fabricação, montagem, manutenção e adequações industriais.
Como parte de uma abordagem responsável, a empresa deve avaliar o escopo e as necessidades técnicas de cada cliente antes de definir a forma de atendimento.
A confirmação de normas, procedimentos e qualificações aplicáveis deve ocorrer durante essa análise, sem presumir certificações ou requisitos que não tenham sido especificados.
Os requisitos variam conforme o projeto
Não existe um critérios técnicos universal capaz de substituir a avaliação técnica da tubulação.
Segurança, inspeção e documentação precisam ser ajustadas ao ambiente, ao tipo de junta, ao processo MIG ou MAG selecionado e à função do equipamento.
Para reduzir riscos e evitar retrabalho, reúna desenhos, especificações do material, condições de operação, requisitos de inspeção e exigências normativas antes de solicitar a execução.
A Jota Soldas pode analisar essas informações e orientar a definição do escopo de soldagem industrial de acordo com as necessidades apresentadas, com atendimento nacional informado no contexto da empresa.
Soldagem MIG MAG em tubulações versus outros métodos
A escolha do processo de soldagem para tubulações não deve ser baseada apenas na produtividade esperada.
Na Soldagem MIG MAG em tubulações, a decisão precisa considerar o material de base, a espessura, o tipo de junta, a posição de soldagem, o acesso ao local, as condições do ambiente e os requisitos de inspeção.
O MIG/MAG pode ser uma alternativa produtiva em determinadas fabricações e montagens, mas não existe um processo universalmente ideal para todas as geometrias e condições de trabalho.
Comparação por critérios técnicos!
| Critério | MIG/MAG | Eletrodo revestido | TIG |
|---|---|---|---|
| Produtividade | Alimentação contínua do arame e boa velocidade de deposição quando os parâmetros estão adequados | Pode exigir interrupções para troca de eletrodo e remoção de escória | Geralmente prioriza controle e qualidade do cordão, com menor velocidade de deposição |
| Portabilidade | Depende da fonte, do alimentador, da tocha e do cilindro de gás | Normalmente apresenta maior simplicidade de deslocamento e montagem | Requer fonte, tocha e, em muitos casos, gás de proteção e consumíveis específicos |
| Acabamento | Pode produzir cordão regular com parametrização, técnica e preparação adequadas | Pode deixar escória e exigir limpeza entre passes | Oferece elevado controle do arco e bom acabamento quando aplicado corretamente |
| Espessura e deposição | Adequado a diferentes espessuras conforme arame, gás, junta e procedimento | Versátil para diferentes espessuras e condições de campo, conforme o consumível | Frequentemente escolhido quando o controle da poça e da penetração é prioritário |
| Posição de soldagem | Exige ajuste de parâmetros, técnica e controle da poça conforme a posição | Pode ser utilizado em várias posições com consumível e técnica compatíveis | Permite controle preciso, mas demanda habilidade e execução cuidadosa |
| Acesso e ambiente | O conjunto pode ser menos conveniente em locais muito confinados ou com vento, pois o gás de proteção precisa ser preservado | Pode ser uma opção prática em campo e em locais com limitações de equipamento, respeitando os requisitos do serviço | Pode ser vantajoso em juntas que exigem controle, desde que haja acesso e condições para proteger o arco |
Soldagem MIG MAG em tubulações: critérios técnicos e aplicações
A tabela é uma referência educacional, não uma indicação definitiva.
A seleção deve ser confirmada a partir do desenho, do material, da espessura, da preparação da junta, da posição, do acesso e do procedimento aplicável.
Vantagens e limitações de cada abordagem
O MIG/MAG se destaca pela alimentação contínua do arame, pela possibilidade de manter uma deposição estável e pela produtividade em fabricação de conjuntos, estruturas e componentes.
A uniformidade do cordão, entretanto, depende da escolha do arame, do gás de proteção, da tensão, da corrente, da velocidade de soldagem, da distância entre a tocha e a peça e da preparação da junta.
Correntes de ar, superfícies contaminadas ou parâmetros inadequados podem comprometer a proteção gasosa, a estabilidade do arco, a penetração e o acabamento.
O eletrodo revestido oferece flexibilidade em diversas situações de manutenção e montagem, especialmente quando a mobilidade do equipamento e a simplicidade operacional são relevantes.
Em contrapartida, envolve troca de eletrodos, geração de escória e necessidade de controle da conservação dos consumíveis e da limpeza entre passes.
A qualidade também depende da seleção do eletrodo, da polaridade, da técnica e da posição de soldagem.
O TIG proporciona controle elevado sobre a poça de fusão e pode ser considerado quando o acabamento, a precisão ou o controle térmico têm maior peso na decisão.
Esse controle pode vir acompanhado de uma execução mais lenta e de maior exigência técnica.
Em certos projetos, processos diferentes podem ser combinados em passes distintos, desde que essa estratégia esteja prevista e tecnicamente validada.
Exemplos genéricos de decisão
- Em uma fabricação seriada de tubos ou conjuntos com acesso adequado e necessidade de produtividade, o MIG/MAG pode ser analisado quando o material, o arame, o gás e o procedimento forem compatíveis.
- Em uma intervenção de manutenção em campo, com deslocamento frequente e condições que dificultem a proteção gasosa, o eletrodo revestido pode ser considerado como alternativa, desde que atenda aos requisitos da junta e do projeto.
- Em uma junta que exija maior controle da poça, da aparência ou do aporte térmico, o TIG pode ser avaliado, especialmente quando a geometria e o acesso permitirem uma execução controlada.
- Em tubulações com posições variadas, acesso restrito ou exigências normativas específicas, a decisão deve ser precedida por análise técnica, definição do procedimento e verificação da qualificação aplicável.
Antes de escolher o método, é importante verificar também o risco de distorção, a necessidade de pré-aquecimento ou controle de temperatura entre passes, a sequência de soldagem, a limpeza, a inspeção e a possibilidade de executar o serviço com segurança.
Esses fatores podem alterar a conveniência inicial de um processo.
Avaliação personalizada do escopo
A Jota Soldas atua como prestadora de serviços e fabricante em soldagem, fabricação, montagem, manutenção e adequações industriais.
Fundada em 2019, a empresa reúne a experiência prática de seu fundador no segmento de soldagem desde 2004 e informa atendimento nacional.
Para propor uma abordagem, a Jota Soldas avalia as especificações técnicas e as necessidades de cada cliente, considerando o escopo, o material, a espessura, a posição, o acesso, o volume de trabalho e os requisitos de inspeção.
Para solicitar uma avaliação, reúna desenho ou croqui, composição ou especificação do material, dimensões e espessuras, local de execução, posição das juntas, condições de acesso, exigências de inspeção e eventuais requisitos normativos.
Com essas informações, a análise pode distinguir uma possibilidade conceitual de uma solução efetivamente aplicável ao projeto, sem presumir adequação universal ou substituir a validação de um profissional qualificado.
Como contratar e avaliar um serviço de soldagem industrial?
Uma boa contratação de soldagem industrial começa antes da execução.
O cliente deve transformar a necessidade operacional em um escopo claro, com informações sobre a tubulação ou estrutura, o material, as dimensões, a espessura, a posição de soldagem, o volume de trabalho, as condições de acesso e o nível de inspeção esperado.
Quanto mais completo for o briefing, menor será a possibilidade de dúvidas sobre processo, preparação, documentação e critérios de aceitação.
Critérios técnicos para solicitar uma avaliação
Antes de consultar um prestador, reúna, quando disponíveis, os seguintes dados:
- Desenho técnico, isométrico, croqui ou registro fotográfico da área;
- Tipo de material e identificação das peças, tubos ou componentes;
- Diâmetro, espessura, comprimento, quantidade e configuração das juntas;
- Posição de soldagem, condições de acesso e possibilidade de movimentação do conjunto;
- Necessidade de fabricação, montagem, manutenção, recuperação ou adequação industrial;
- Condições de operação relevantes, como temperatura, pressão, esforço mecânico ou exposição ao ambiente;
- Processo inicialmente considerado, como MIG, MAG, TIG ou eletrodo revestido, sem tratá-lo como escolha definitiva;
- Requisitos de acabamento, tolerância, inspeção e rastreabilidade solicitados pelo cliente;
- Normas, especificações internas, procedimento de soldagem ou critérios de aceitação aplicáveis;
- Restrições de segurança, isolamento da área, ventilação e acesso para a equipe.
A ausência de alguma informação não impede o primeiro contato, mas deve ser informada.
Um fornecedor tecnicamente preparado poderá indicar quais dados precisam ser complementados antes de definir a solução.
Perguntas técnicas para fazer ao fornecedor
Para comparar propostas de forma responsável, pergunte como o prestador pretende analisar o escopo e quais premissas serão utilizadas.
Algumas questões úteis são:
- O material de base e a espessura foram considerados na seleção do processo e do consumível?
- O arame, o gás de proteção e os parâmetros serão definidos conforme o projeto ou adotados de forma genérica?
- Como será feita a preparação, limpeza e alinhamento das juntas?
- A posição de soldagem e as limitações de acesso alteram a estratégia de execução?
- Quais controles serão realizados durante a soldagem para reduzir descontinuidades e retrabalho?
- Está prevista inspeção visual ou outro método de ensaio, quando exigido pelo escopo?
- Há necessidade de procedimento de soldagem qualificado ou de soldadores com qualificação compatível?
- Como serão registrados os materiais, parâmetros, inspeções e eventuais não conformidades?
- Quais informações ainda precisam ser fornecidas pelo contratante para concluir a avaliação técnica?
Essas perguntas ajudam a distinguir uma análise baseada no projeto de uma resposta genérica.
Em tubulações, por exemplo, a possibilidade de utilizar MIG ou MAG depende da combinação entre material, geometria, posição, acesso, requisitos de qualidade e procedimento aplicável.
Portanto, o nome do processo, isoladamente, não define a adequação do serviço.
Escopo, documentação e critérios de comunicação
O escopo deve registrar o que será feito, em quais componentes, sob quais condições e com quais critérios de verificação.
Quando houver desenho técnico, memorial, especificação do cliente ou procedimento interno, esses documentos devem ser analisados antes da execução.
Também é importante separar claramente fornecimento de material, fabricação, montagem, preparação da junta, soldagem, acabamento, inspeção e adequações eventualmente necessárias.
A documentação exigida varia conforme o setor, o risco da aplicação e os requisitos do contratante.
Por isso, não se deve presumir a existência de certificações, qualificações ou registros sem confirmação específica.
Quando o projeto exigir, o cliente e o prestador devem alinhar previamente os procedimentos de soldagem, as qualificações dos profissionais, os consumíveis, os registros de inspeção e as normas aplicáveis.
Na avaliação de um fornecedor, considere a experiência prática no tipo de serviço, a capacidade de interpretar desenhos e especificações, a clareza das premissas, a organização documental e a comunicação sobre limitações técnicas.
Preço, prazo e condições comerciais devem ser tratados diretamente com a empresa após a análise do escopo, sem serem definidos por estimativas genéricas.
A Jota Soldas atua como prestadora de serviços e fabricante em soldagem, fabricação, montagem, manutenção e adequações industriais.
Fundada em 2019, reúne a experiência prática de seu fundador no segmento de soldagem desde 2004 e informa atendimento com atuação nacional.
A empresa avalia as necessidades e as especificações de cada projeto para orientar uma solução compatível com o escopo apresentado.
Próximo passo para uma avaliação personalizada
Para solicitar uma análise, apresente o máximo possível de informações técnicas e explique o resultado esperado, as condições de acesso e os requisitos de inspeção ou documentação.
A Jota Soldas poderá avaliar o escopo de atuação e indicar quais dados adicionais são necessários para estudar a execução.
A definição do processo, dos consumíveis, dos parâmetros e das qualificações deve ocorrer somente após a análise técnica do projeto e das exigências aplicáveis.
Perguntas frequentes
Qual é a diferença entre o gás MIG e o gás MAG?
A diferença principal está na natureza do gás de proteção.
O MIG emprega gás inerte, enquanto o MAG utiliza gás ativo ou mistura com componente ativo.
Essa escolha influencia a estabilidade do arco, a transferência metálica, a penetração, a formação de respingos e o acabamento do cordão.
Não existe um gás universalmente adequado, a seleção deve considerar o metal de base, o arame e o procedimento de soldagem.
A Soldagem MIG MAG em tubulações pode ser utilizada em qualquer projeto?
Não. O processo pode ser analisado em determinadas operações de fabricação, montagem, manutenção e adequação de conjuntos tubulares, mas sua adequação não deve ser presumida.
É necessário verificar o material, a espessura, o diâmetro, o tipo de junta, o acesso, a posição de soldagem, as condições do local e as exigências de inspeção.
Em aplicações críticas, também devem ser avaliados o procedimento qualificado e a certificação aplicável dos soldadores.
Quais fatores influenciam a qualidade da solda?
Os principais fatores incluem limpeza e preparação da junta, alinhamento, chanfro quando necessário, escolha do arame e do gás, tensão, corrente, velocidade de soldagem, vazão do gás, alimentação do arame e controle do aporte térmico.
A regulagem inadequada pode causar falta de fusão, porosidade, penetração insuficiente, excesso de respingos, distorção ou acabamento irregular.
A inspeção visual e outros ensaios devem ser definidos conforme o escopo e os critérios de aceitação do projeto.
Quais cuidados de segurança são necessários?
A operação exige avaliação da área, uso dos equipamentos de proteção individual adequados, proteção contra radiação do arco, controle de fumos metálicos, ventilação suficiente, aterramento correto e manuseio seguro dos cilindros e mangueiras de gás.
Também é necessário remover ou controlar materiais combustíveis e verificar riscos associados a trabalho em altura, espaços confinados, calor e proximidade de equipamentos energizados.
A análise de risco e os procedimentos de segurança devem preceder a execução.
Quando é necessário consultar um profissional qualificado?
A consulta é recomendável sempre que houver responsabilidade estrutural, pressão, requisitos de estanqueidade, operação em ambiente severo, material não identificado, acesso limitado ou exigência normativa e documental.
O profissional pode analisar desenhos, especificações, condições de fabricação e montagem, necessidade de inspeção e qualificação do procedimento.
A decisão técnica não deve ser baseada somente na produtividade ou na aparência do cordão.
Principais critérios de decisão:
- Material e condição do metal de base.
- Espessura, diâmetro, geometria e tipo de junta.
- Posição de soldagem e acessibilidade da região.
- Arame, gás de proteção e parâmetros compatíveis.
- Requisitos de resistência, estanqueidade e acabamento.
- Necessidade de procedimento qualificado, certificação e inspeção.
- Condições de segurança, ventilação e controle de fumos.
Fontes e requisitos a validar
Antes da execução, devem ser consultados os desenhos e especificações do projeto, os requisitos do cliente, os procedimentos internos aplicáveis, as normas técnicas relacionadas ao material e ao serviço e as normas regulamentadoras de segurança pertinentes.
A necessidade de qualificação do procedimento de soldagem, certificação dos soldadores, inspeção visual ou ensaios complementares varia conforme a finalidade da tubulação e o nível de responsabilidade da aplicação.
A Jota Soldas atua como prestadora de serviços e fabricante em soldagem, fabricação, montagem, manutenção e adequações industriais.
Com experiência prática acumulada pelo fundador desde 2004 e atuação empresarial desde 2019, a empresa avalia o escopo e as especificações de cada demanda de forma personalizada.
Para definir a alternativa mais adequada, consulte a Jota Soldas e solicite uma avaliação técnica do projeto.
Para saber mais sobre Soldagem MIG MAG em tubulações
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

