Galeria
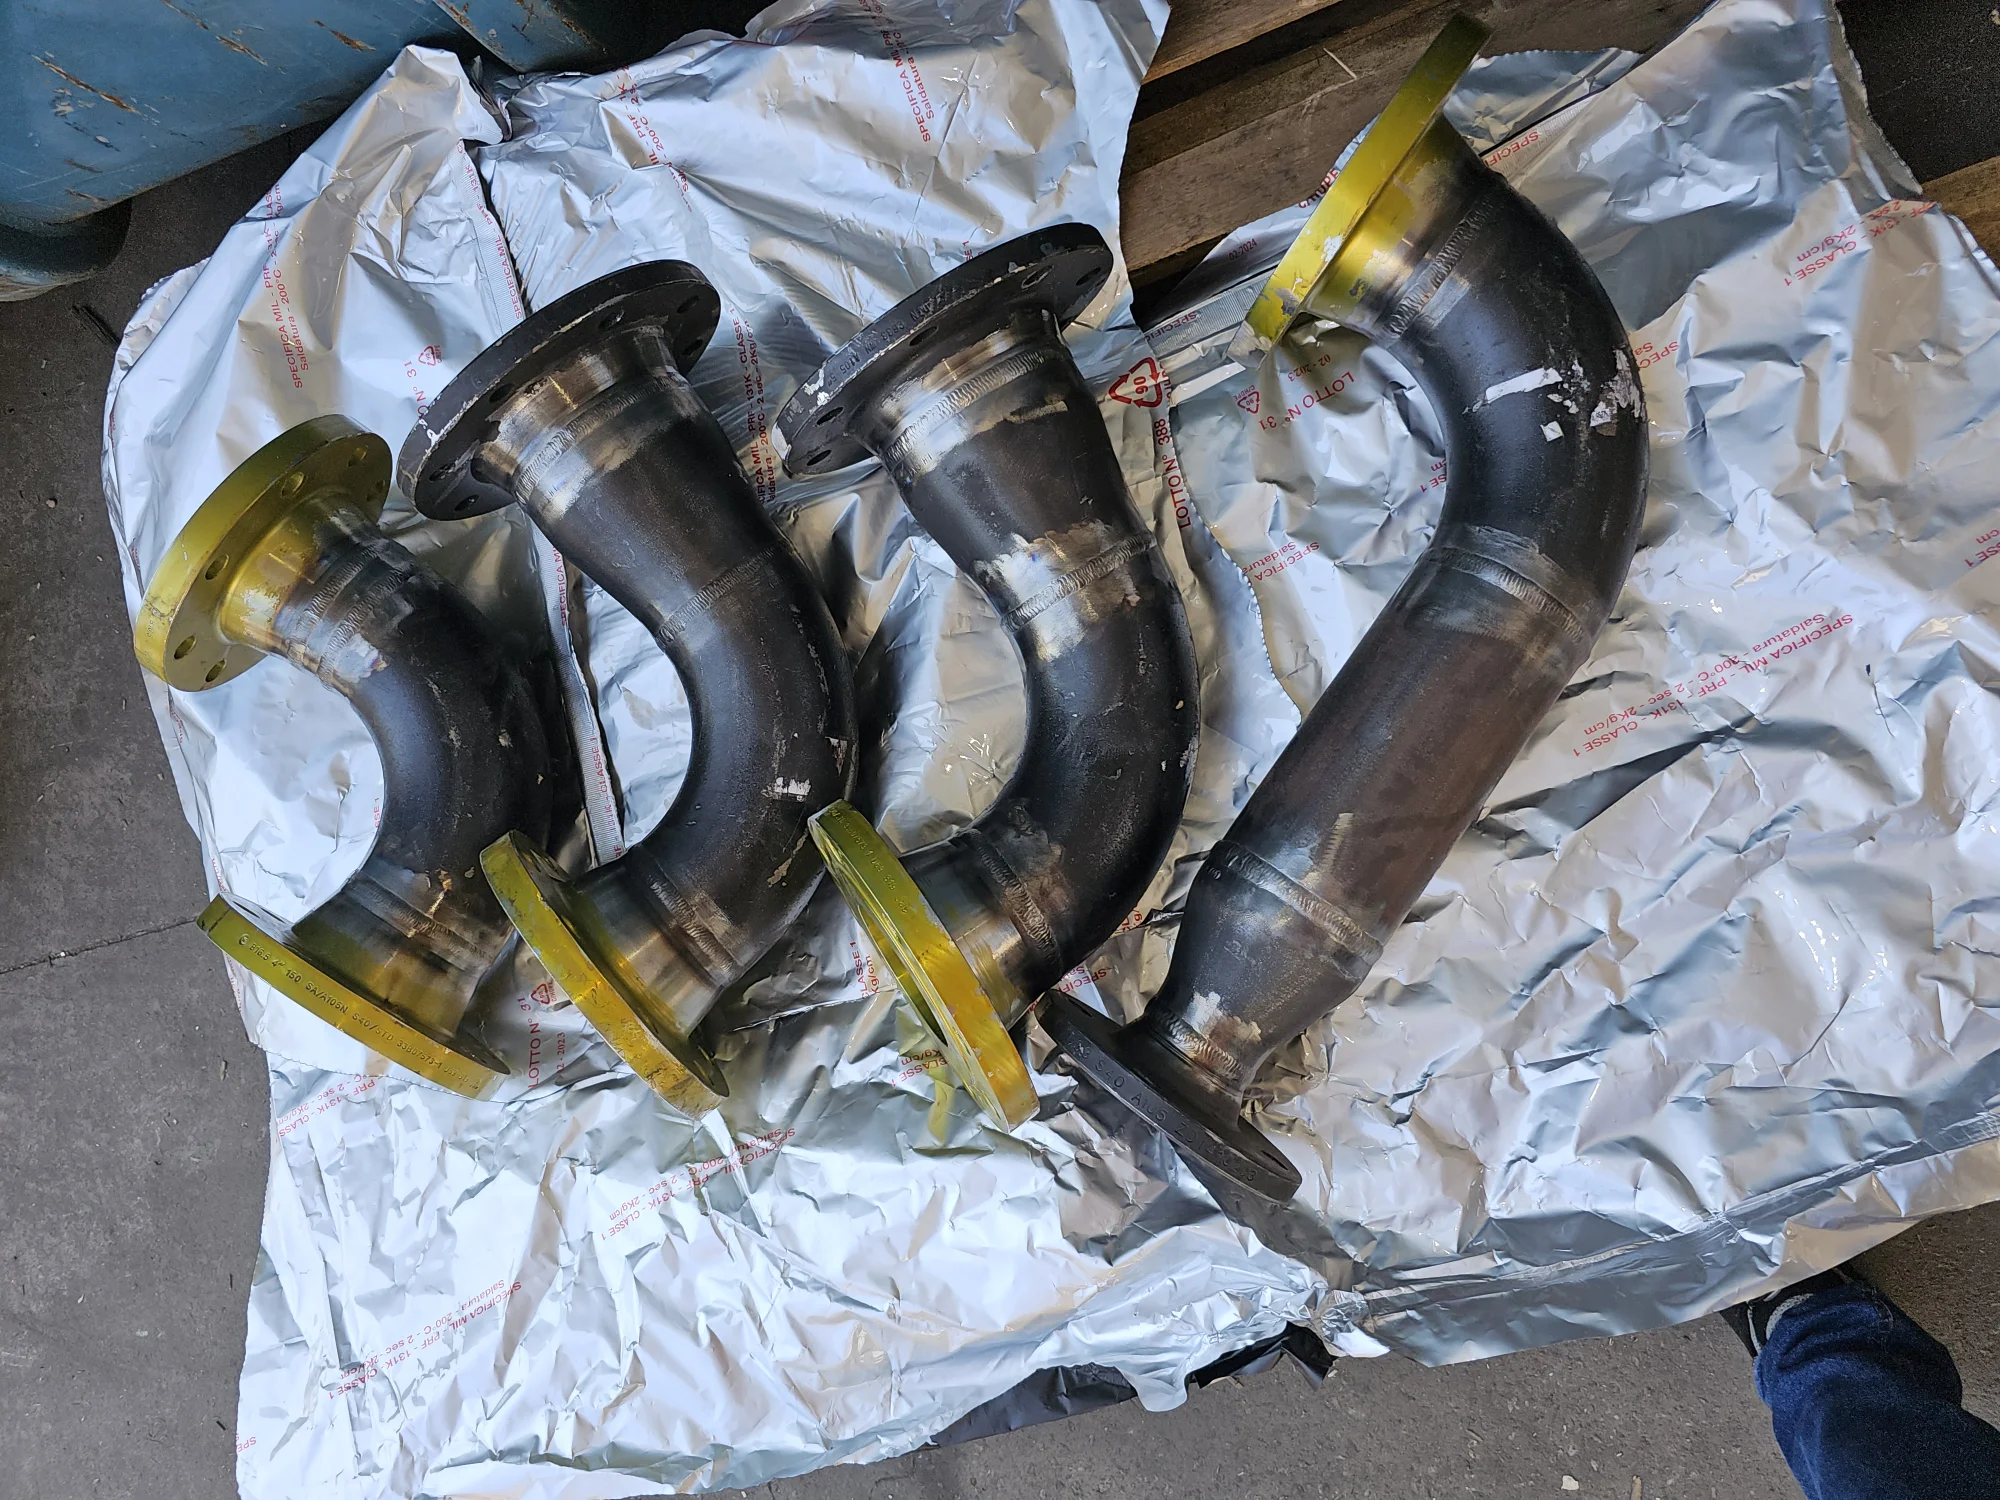
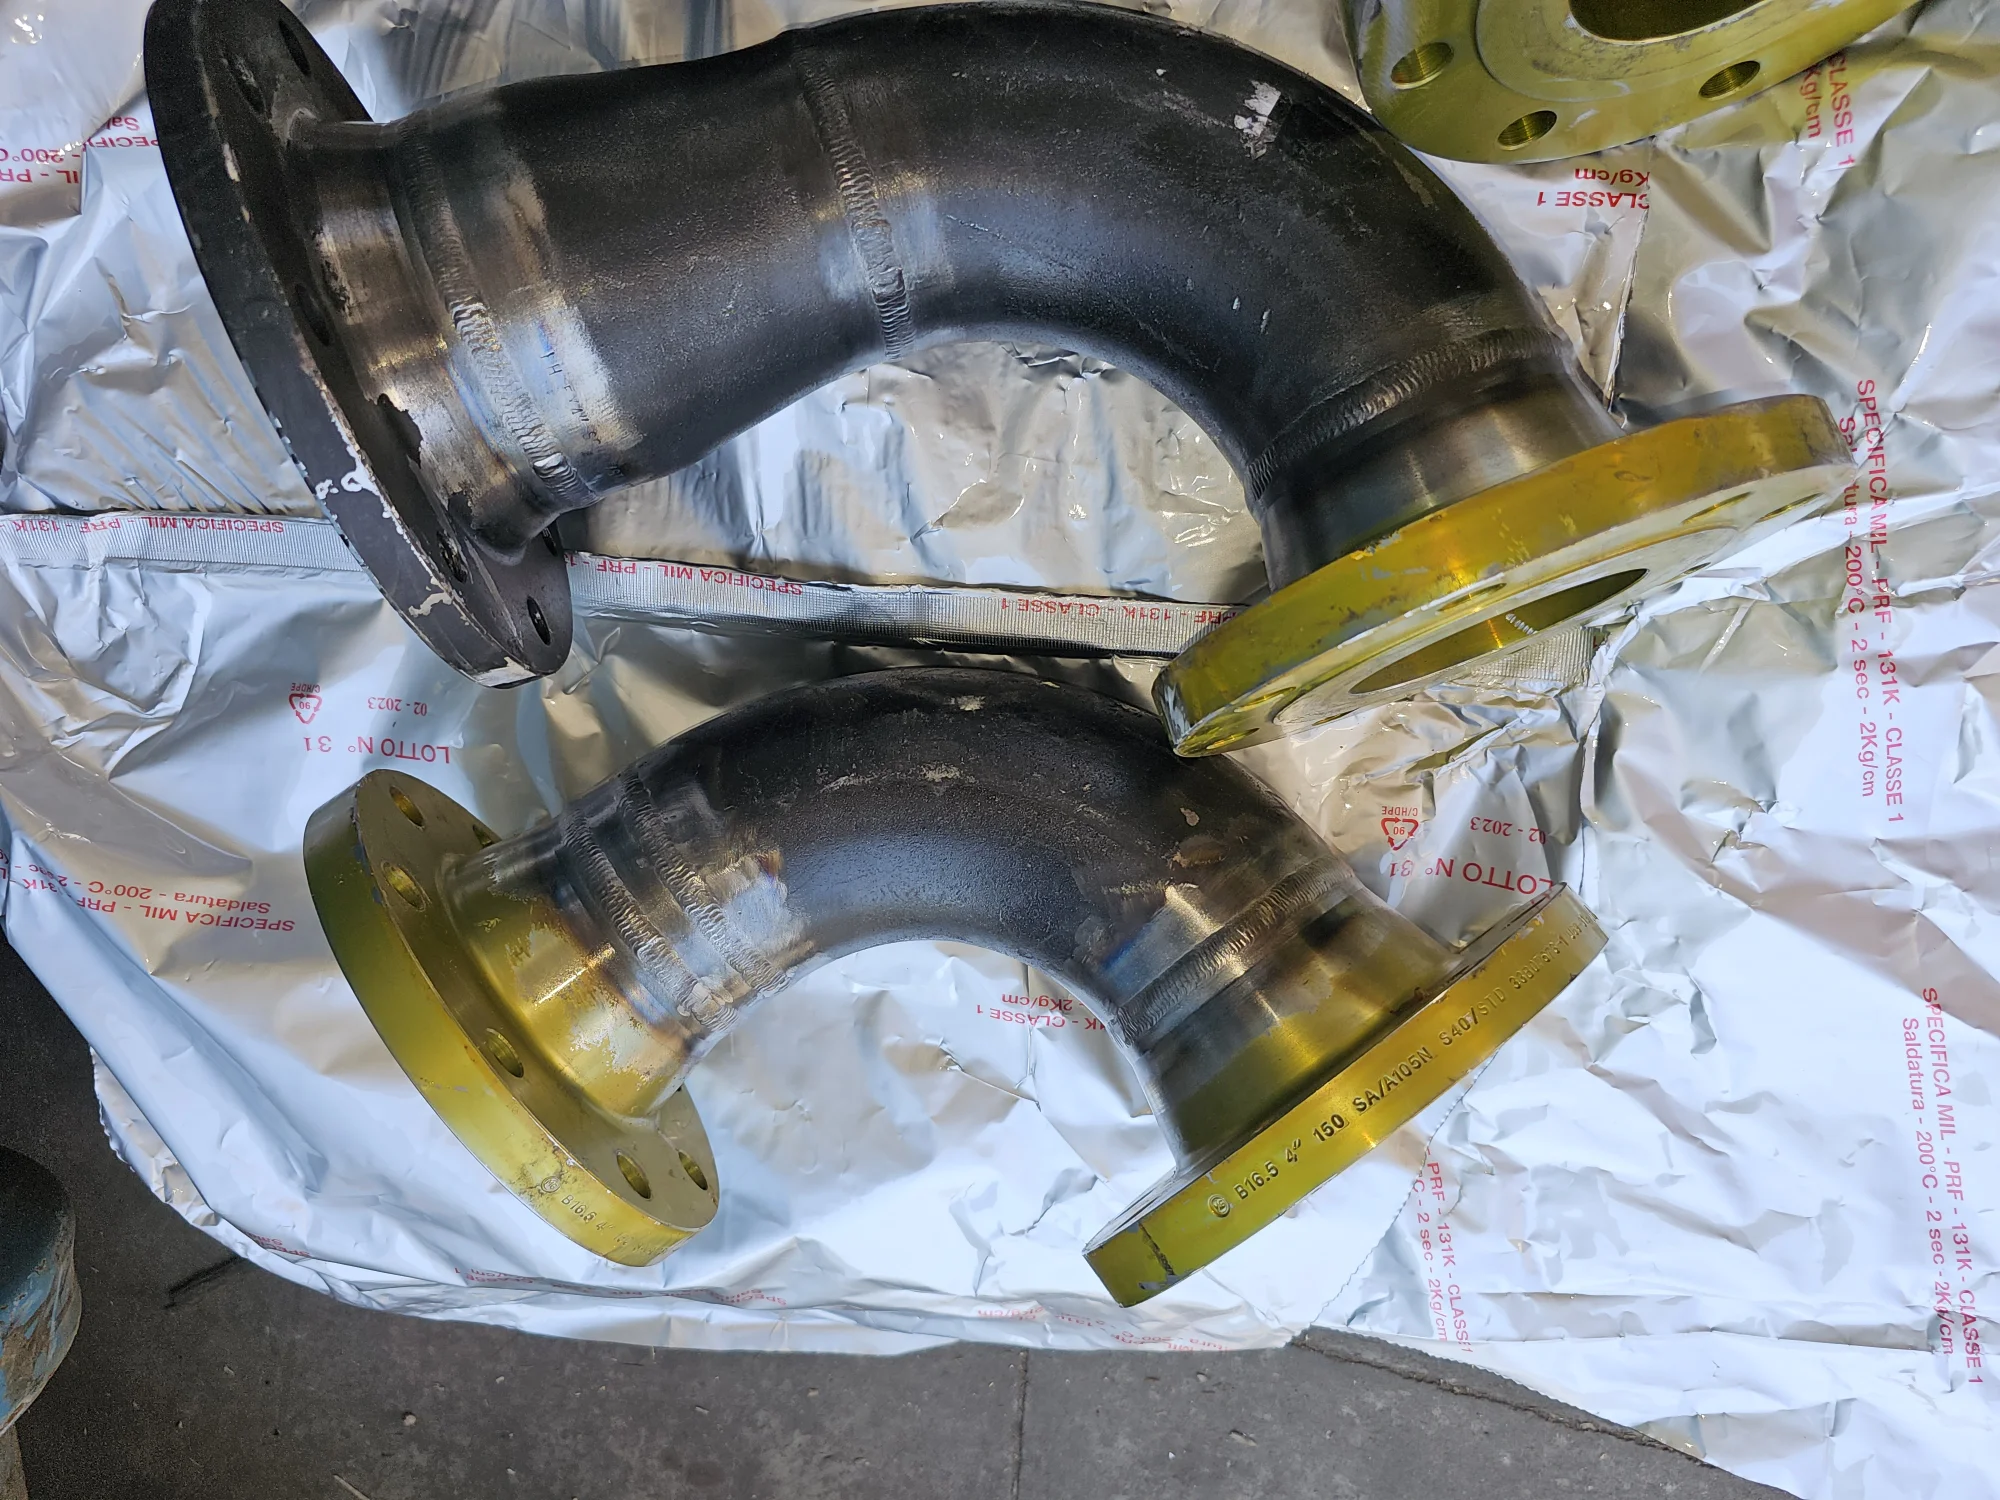
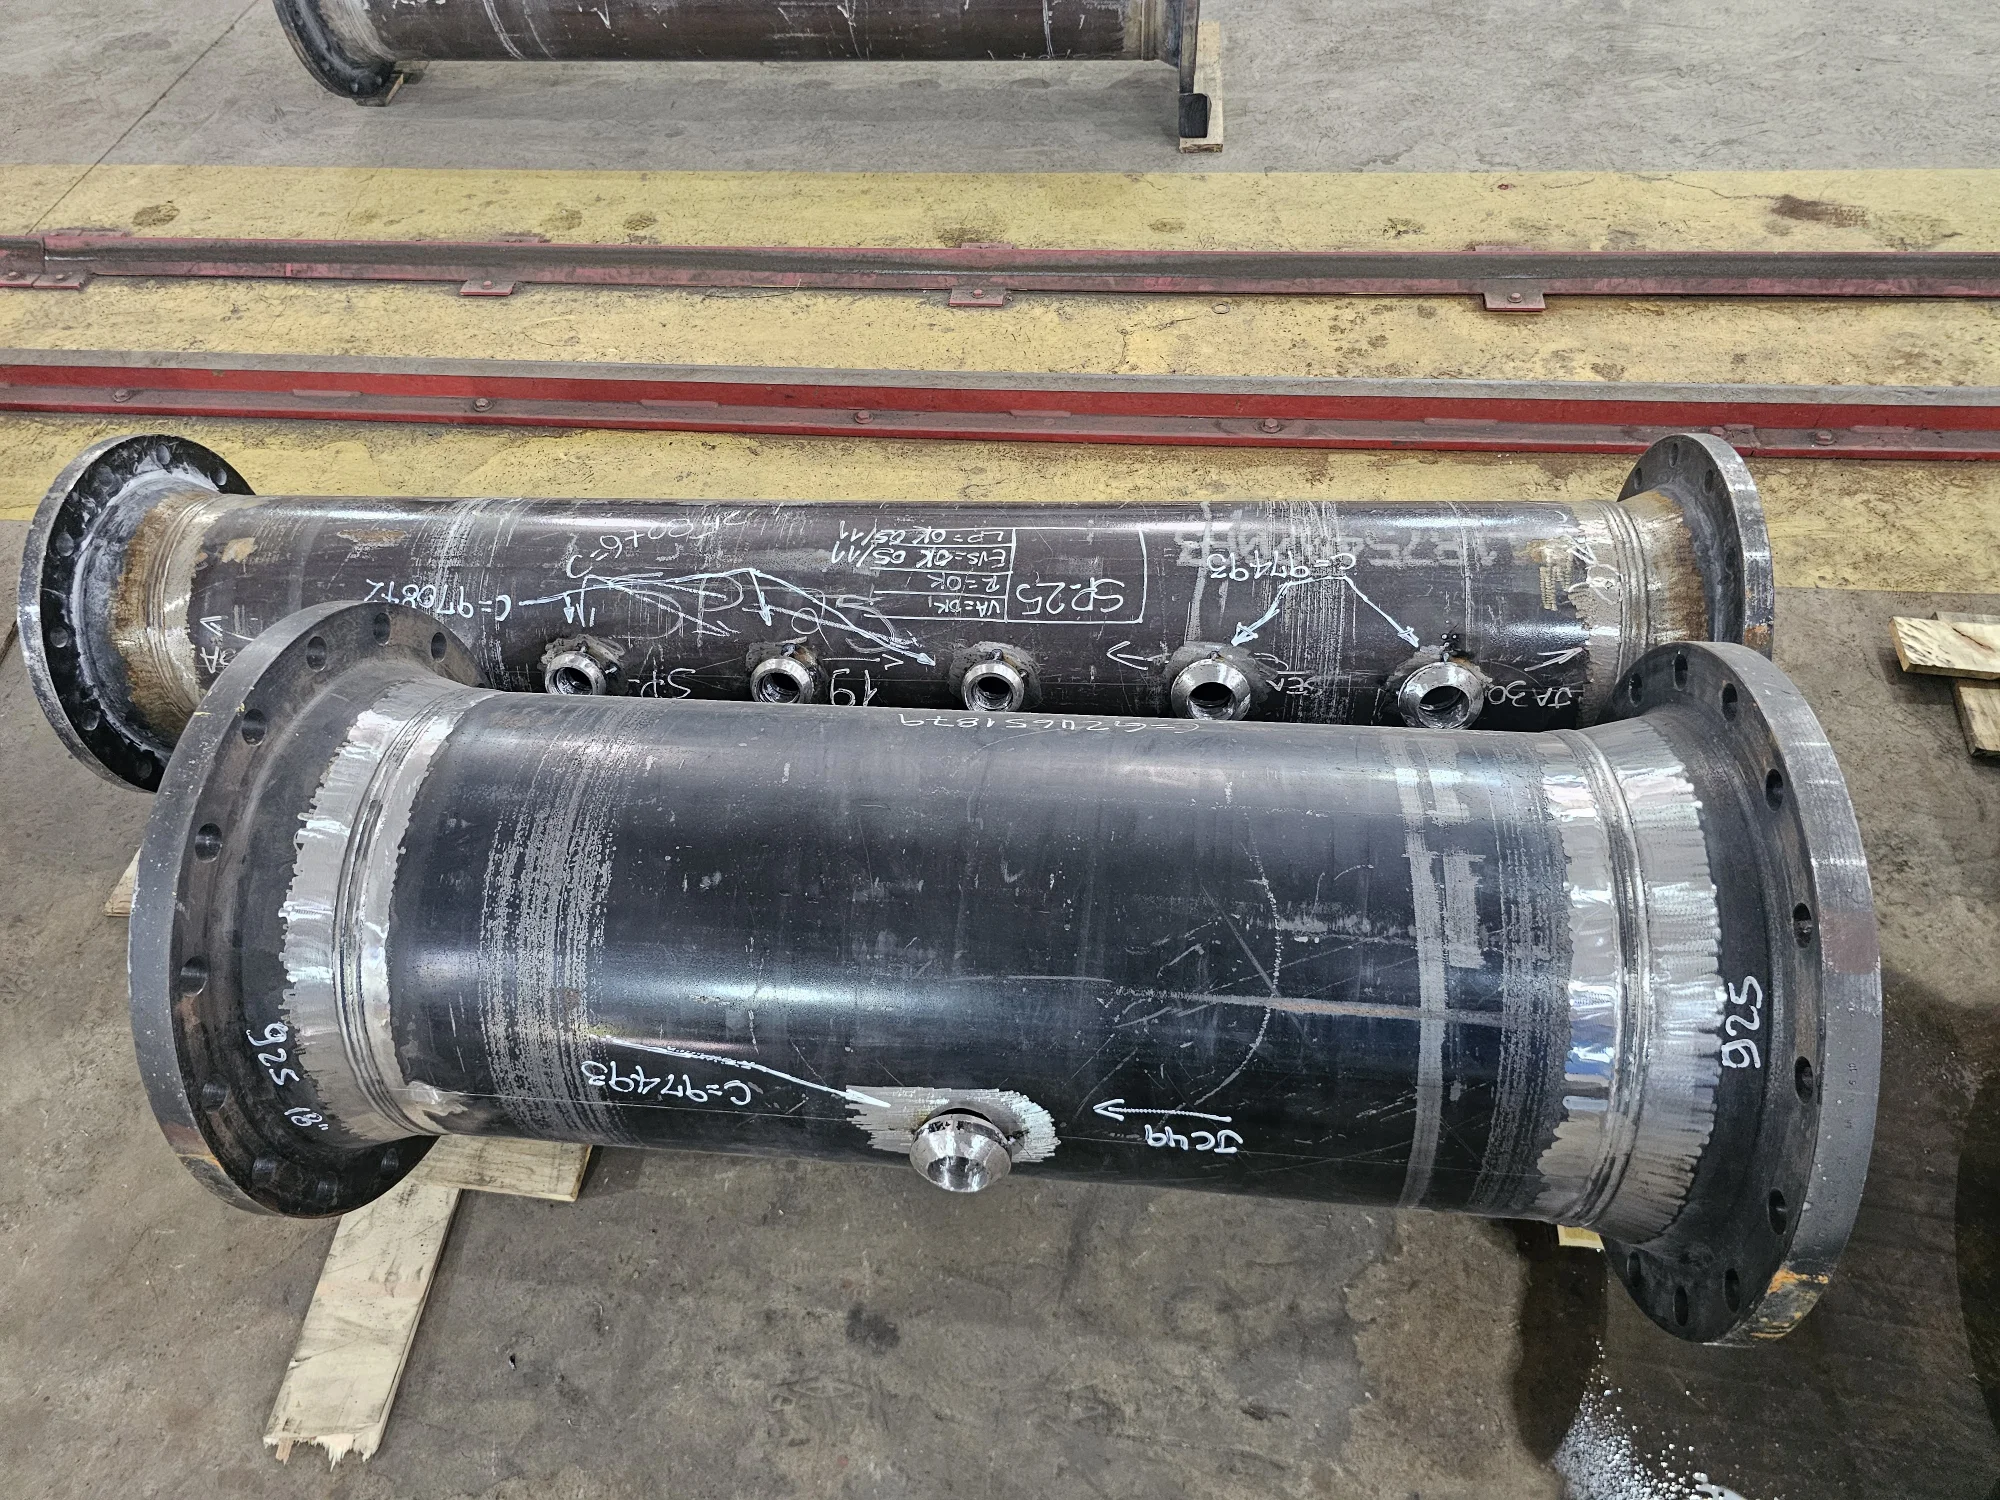
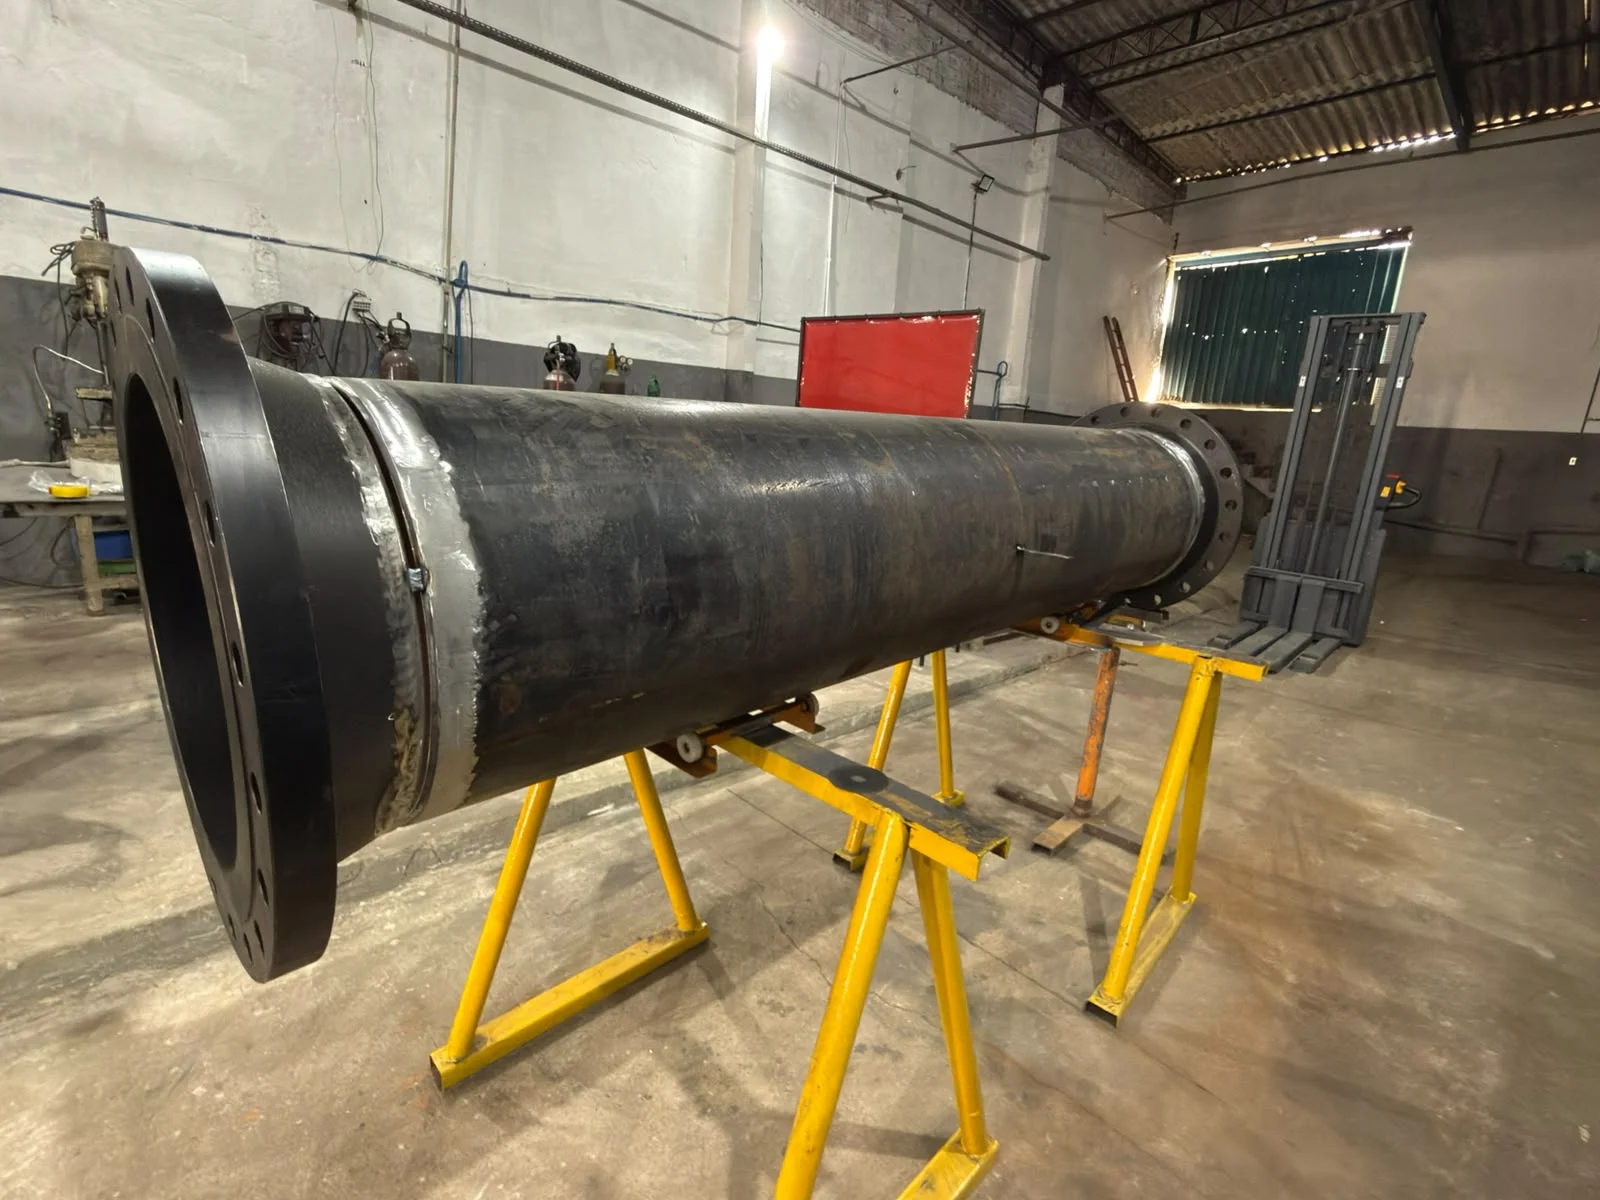
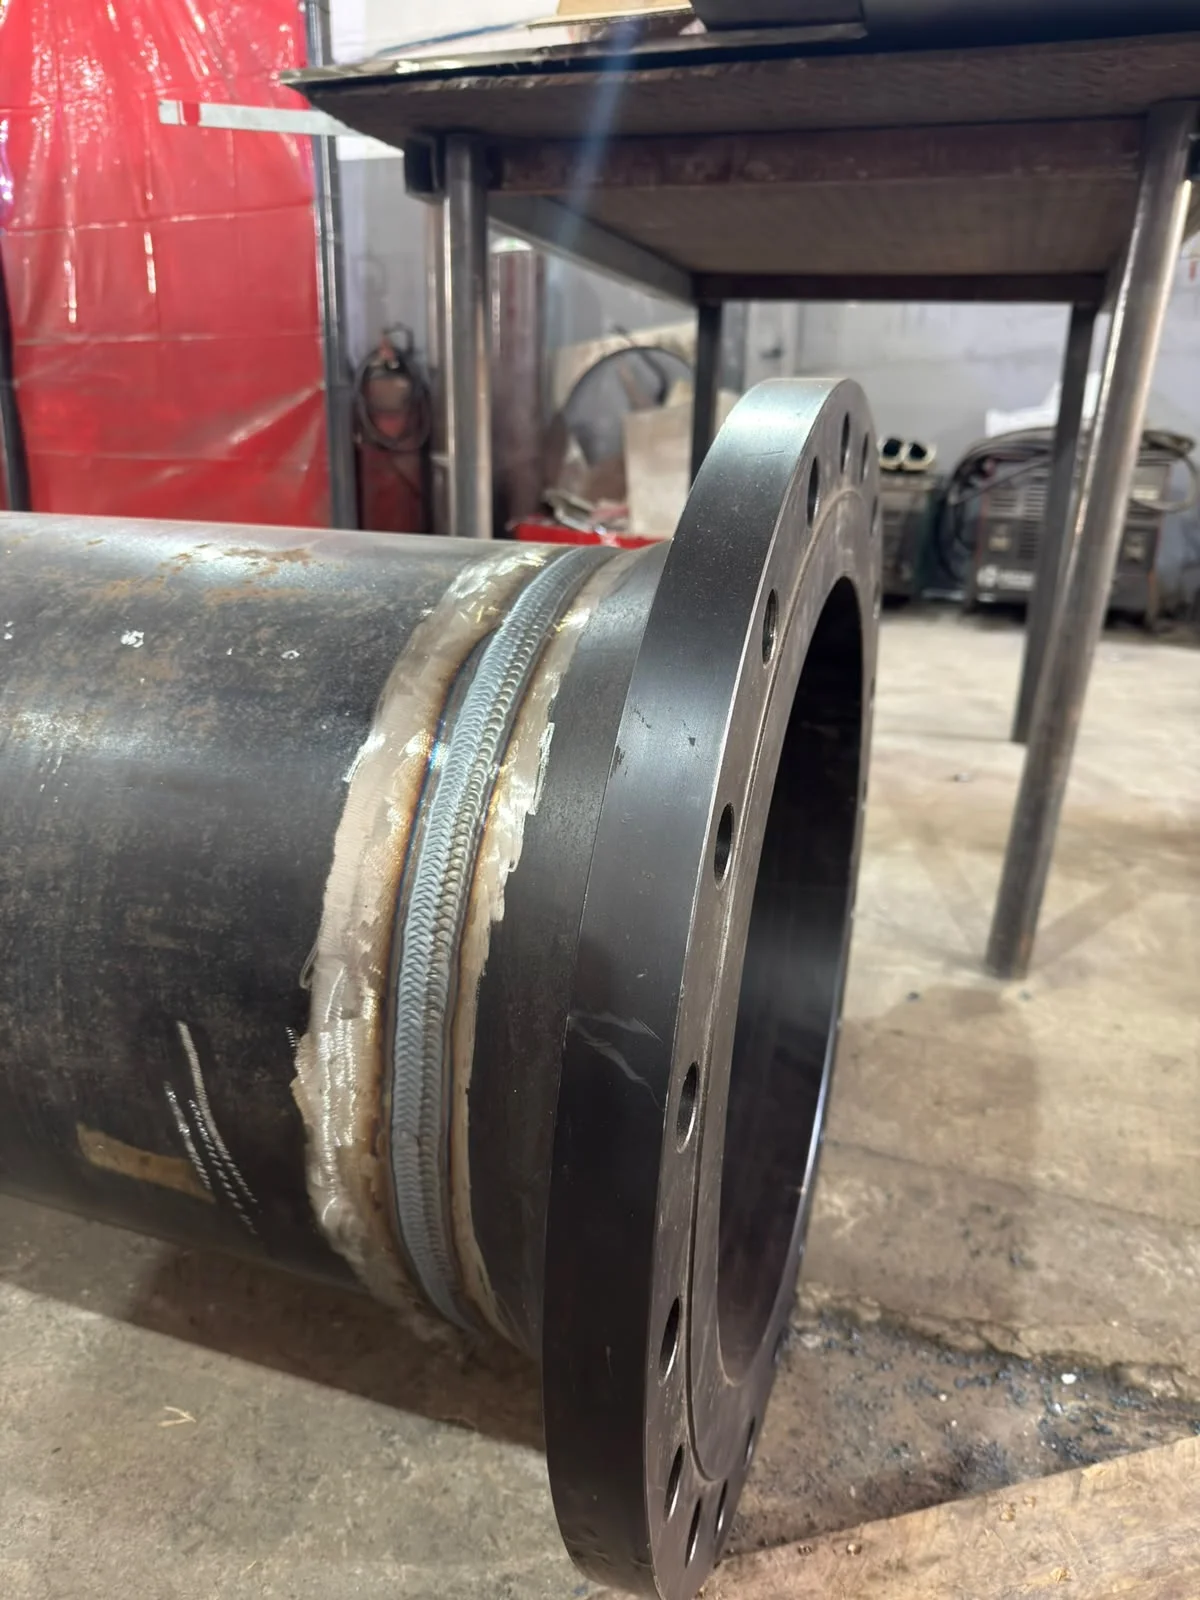
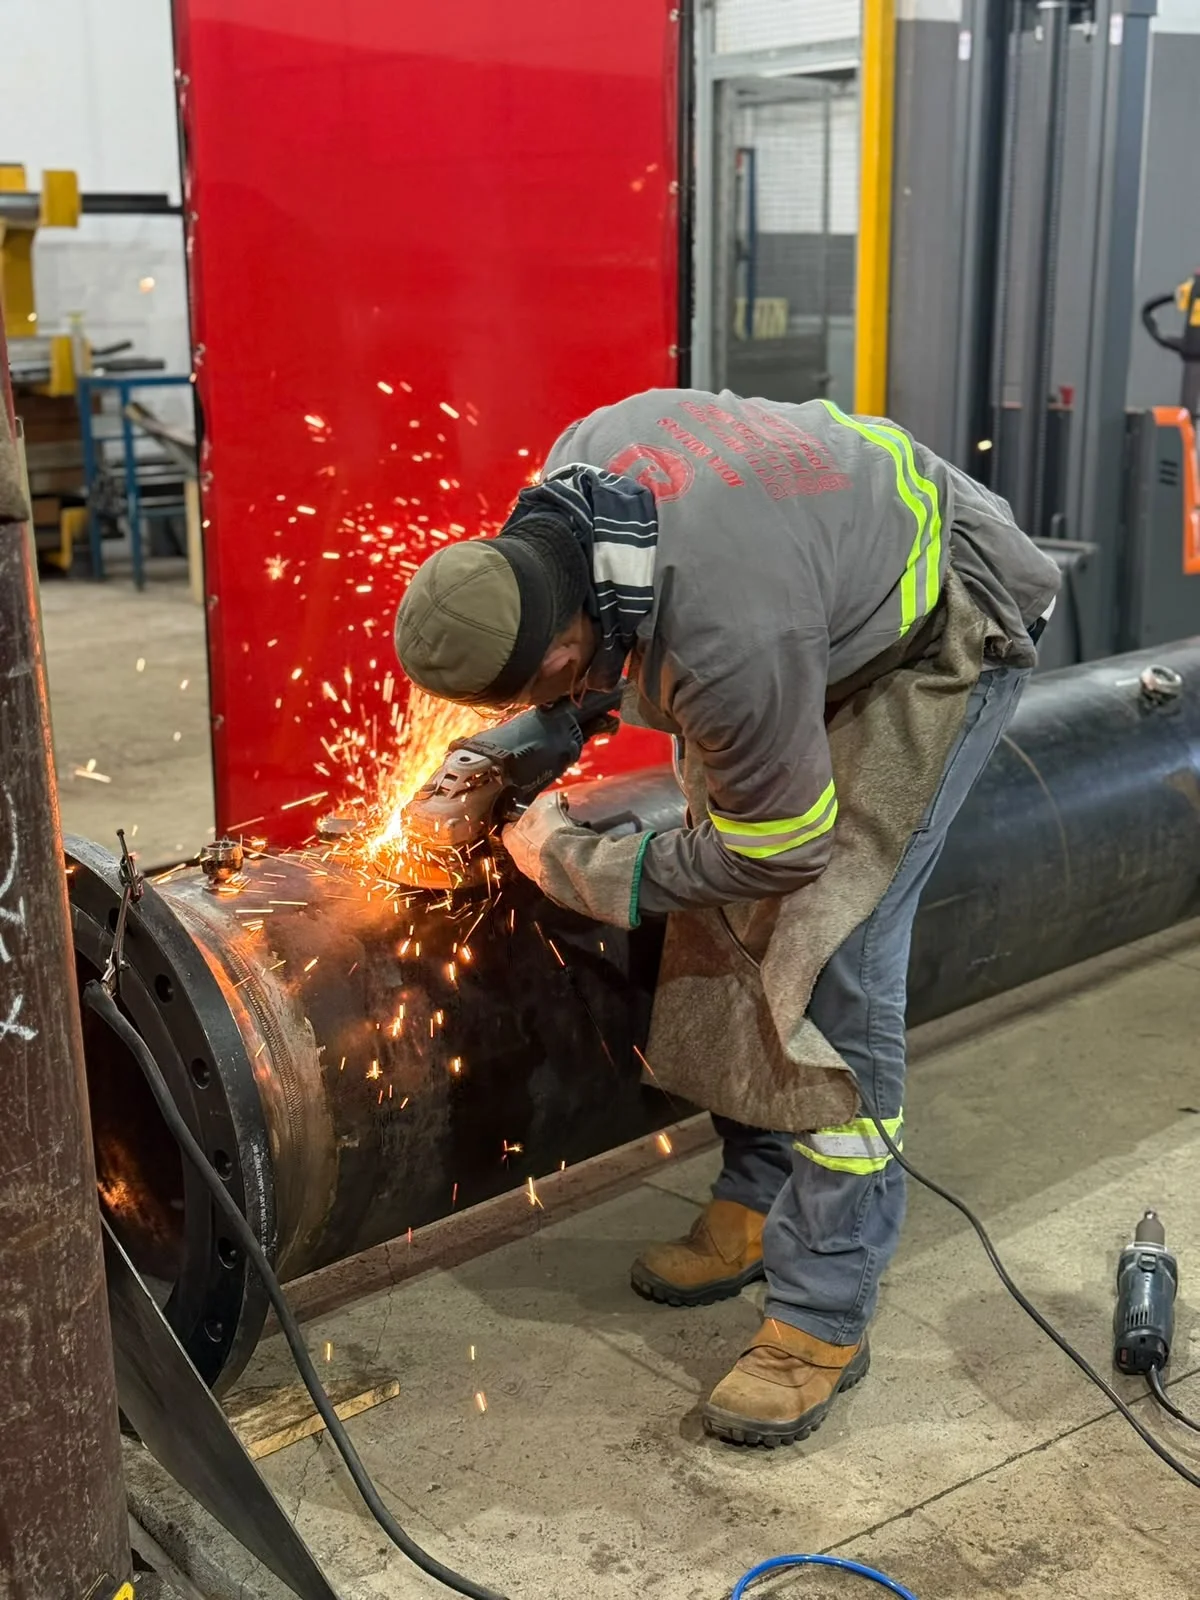
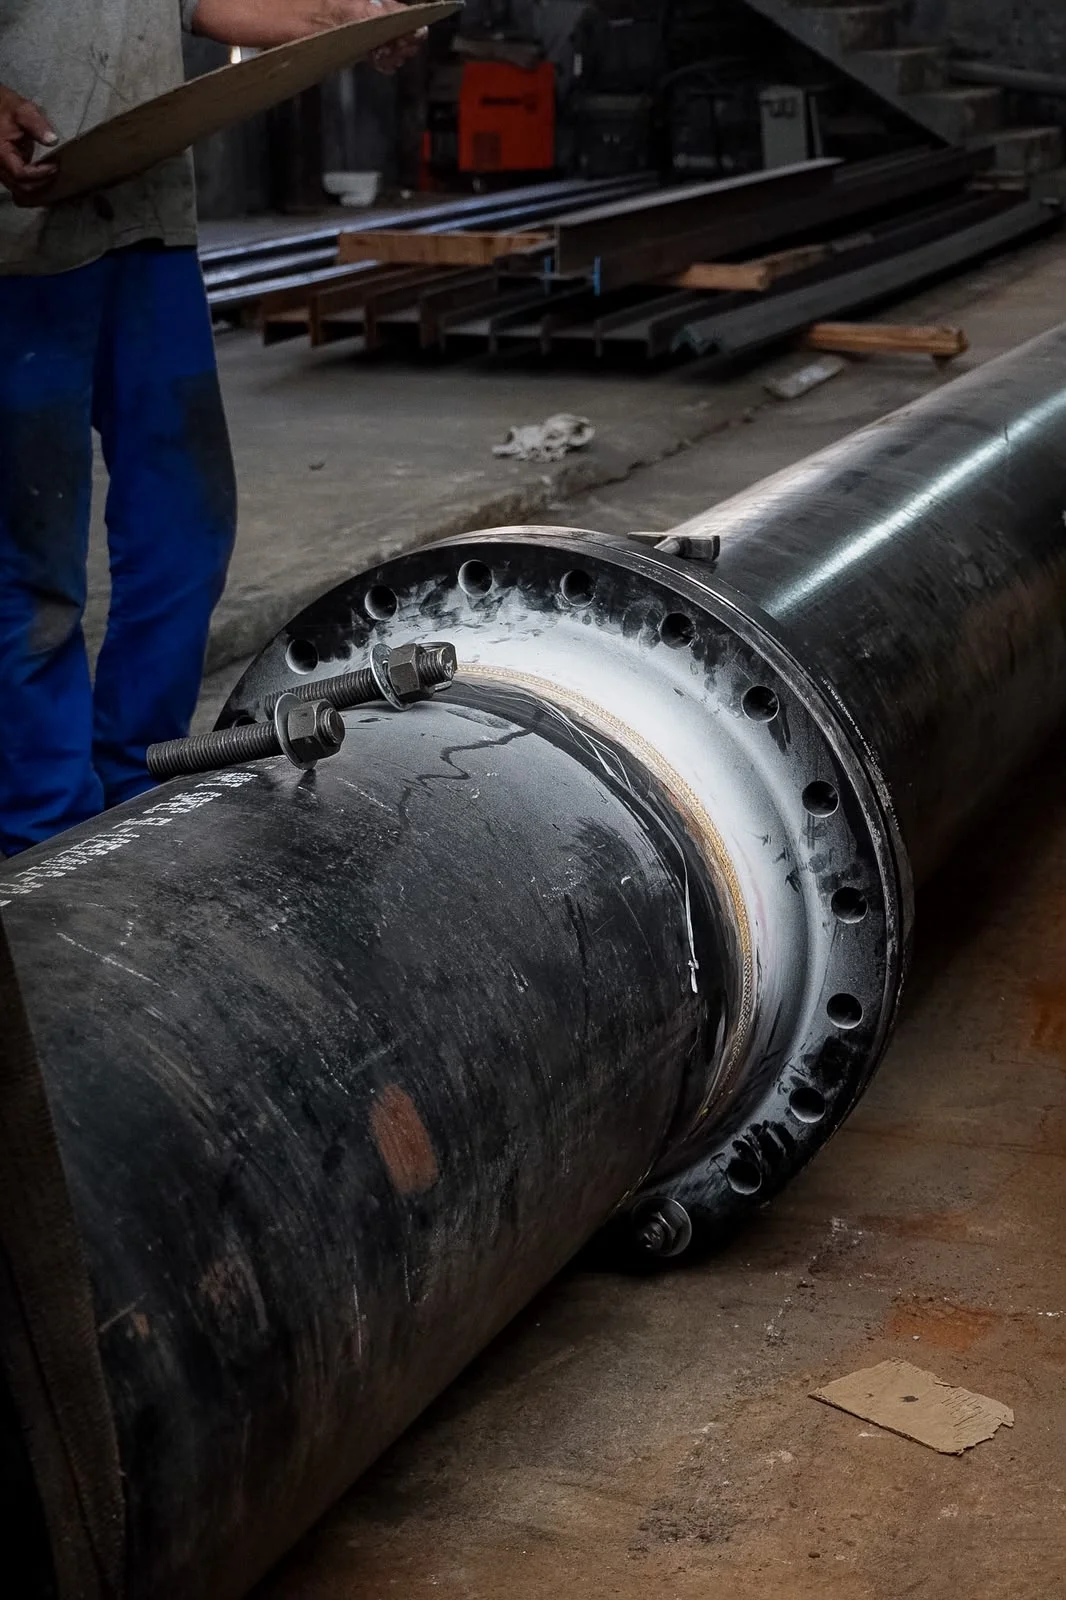
Clique nas imagens para ampliar
Soldagem TIG com argônio: guia técnico para aplicações industriais
A Soldagem TIG com argônio é um processo de união de metais que utiliza um arco elétrico entre um eletrodo de tungstênio não consumível e a peça, protegido por gás inerte.
O método oferece elevado controle da poça de fusão e é indicado quando precisão e acabamento são relevantes.
Como o processo funciona?
Na soldagem TIG, a fonte de energia estabelece um arco elétrico entre o eletrodo de tungstênio e o metal de base.
O calor concentrado do arco funde a região da junta e forma a poça de fusão.
Quando necessário, o soldador adiciona manualmente um metal de adição compatível com o material e o tipo de junta.
O argônio é conduzido pela tocha e cria uma proteção ao redor do arco e da poça de fusão.
Essa barreira reduz o contato com elementos da atmosfera que poderiam provocar contaminações, porosidade, oxidação ou outras descontinuidades.
Como o eletrodo de tungstênio não é consumido para formar o cordão, o arco permanece sob controle enquanto o metal de adição, quando utilizado, é introduzido separadamente.
O resultado depende da combinação entre preparação da junta, limpeza das superfícies, escolha do eletrodo, gás de proteção, metal de adição e parâmetros definidos para o material e a espessura.
Por isso, a Soldagem TIG com argônio não deve ser compreendida apenas como a aplicação de um gás, trata-se de um processo que exige coordenação entre equipamento, consumíveis, técnica e condições da operação.
Etapas simplificadas do processo
- Avaliação da junta: são analisados o material, a espessura, a geometria, o acesso e os requisitos técnicos da aplicação.
- Preparação das peças: as superfícies são limpas para remover óleo, tinta, umidade, óxidos e outros contaminantes que possam prejudicar a fusão.
- Ajuste e alinhamento: as partes são posicionadas e, quando necessário, ponteadas para manter a junta na configuração prevista.
- Configuração do equipamento: são selecionados o eletrodo de tungstênio, a polaridade, a corrente, o gás de proteção e os demais parâmetros aplicáveis.
- Execução do cordão: o arco é mantido com distância e velocidade de avanço controladas, enquanto o metal de adição é usado conforme a necessidade da junta.
- Proteção e resfriamento: o fluxo de gás deve ser mantido de forma adequada durante a operação e pelo período necessário após a interrupção do arco, conforme o procedimento adotado.
- Verificação final: o cordão é observado quanto à continuidade, uniformidade, acabamento e possíveis sinais de contaminação ou descontinuidade.
Glossário essencial
- Arco elétrico: descarga controlada entre o eletrodo e a peça que gera o calor necessário à fusão.
- Poça de fusão: volume localizado de metal fundido formado pelo calor do arco durante a soldagem.
- Eletrodo de tungstênio: eletrodo não consumível que conduz a corrente e sustenta o arco TIG.
- Gás inerte: gás que protege a região aquecida contra reações indesejadas com a atmosfera; na soldagem TIG, o argônio é uma opção amplamente utilizada.
- Metal de adição: material acrescentado à junta para completar o cordão ou ajustar sua composição, quando a aplicação exige.
A definição dos parâmetros e dos consumíveis deve considerar o material, a junta, a posição de soldagem, o equipamento disponível e os requisitos do projeto.
Por que o argônio é utilizado na soldagem TIG?
O gás mais utilizado na soldagem TIG é o argônio, porque ele cria uma atmosfera de proteção ao redor do arco elétrico e da poça de fusão.
Essa barreira reduz o contato com oxigênio, nitrogênio, umidade e outros contaminantes do ambiente, favorecendo uma solda mais estável e controlada.
A escolha definitiva do gás, porém, depende do material, da espessura, da posição, do equipamento e do procedimento aplicável.
Qual gás é usado na solda TIG?
Na soldagem TIG, utiliza-se geralmente argônio como gás de proteção.
Ele é direcionado pela tocha para proteger o eletrodo de tungstênio e a poça de fusão contra a atmosfera durante a execução da junta.
Em determinadas aplicações, outros gases ou misturas podem ser considerados, mas essa decisão deve partir de uma avaliação técnica do projeto, e não de uma regra universal.
Como o argônio protege a poça de fusão?
Durante o processo TIG, o arco elétrico aquece a região da junta até a fusão localizada do metal.
Nesse momento, o material aquecido fica especialmente suscetível a reações com componentes do ar.
A presença de oxigênio ou umidade pode favorecer oxidação, porosidade, contaminações e alterações no acabamento do cordão.
O argônio, por ser um gás inerte nas condições usuais de soldagem, desloca parte da atmosfera ao redor da junta e reduz a exposição da poça de fusão.
Essa proteção também alcança o eletrodo de tungstênio enquanto ele permanece aquecido.
Se a cobertura gasosa for insuficiente ou irregular, podem surgir sinais como coloração inadequada, instabilidade do arco, contaminação do eletrodo e descontinuidades que exigem avaliação.
A proteção não depende apenas do tipo de gás.
A preparação das peças, a limpeza da superfície, a configuração da tocha, a distância entre o eletrodo e a junta e a movimentação do soldador também influenciam a eficiência da blindagem.
Estabilidade do arco, visibilidade e controle operacional
O argônio contribui para a abertura e a manutenção de um arco concentrado, o que facilita o controle da poça de fusão pelo operador.
Com a proteção corretamente ajustada, a região de soldagem tende a permanecer mais visível, permitindo acompanhar a fusão, o comportamento das bordas e a introdução do metal de adição quando necessário.
Esse controle é particularmente relevante em juntas que exigem precisão, acabamento uniforme ou limitação do aporte térmico.
O operador consegue ajustar a condução do arco e a velocidade de avanço de acordo com a geometria da peça e com o resultado esperado.
Ainda assim, o gás não corrige sozinho problemas de preparação, seleção inadequada de parâmetros, falta de limpeza ou técnica de execução incompatível com a junta.
Uma vazão excessiva também não representa necessariamente uma proteção melhor.
O fluxo pode gerar turbulência e favorecer a entrada de ar na região protegida.
Por isso, a regulagem deve ser definida e verificada conforme a tocha, o bocal, o ambiente, a posição de soldagem e o procedimento utilizado.
Cuidados com o sistema de proteção gasosa
Antes da execução, é recomendável verificar de forma sistemática:
- Pureza e identificação do gás: o cilindro deve ser compatível com a aplicação e estar corretamente identificado. O nível de pureza necessário depende do material, do requisito de qualidade e do procedimento aplicável.
- Regulador e vazão: o regulador deve estar em condições adequadas, e a vazão precisa ser ajustada sem tratar um valor específico como padrão para todos os serviços.
- Mangueiras e conexões: vazamentos, ressecamento, dobras excessivas ou conexões mal fixadas podem reduzir a proteção e introduzir ar no circuito.
- Tocha e bocal: o conjunto deve estar limpo, sem obstruções ou danos que prejudiquem a distribuição do gás.
- Pré-fluxo e pós-fluxo, quando disponíveis: esses recursos ajudam a proteger a região antes da abertura e após a interrupção do arco, conforme a configuração do equipamento e o procedimento.
- Ventilação: o local deve ter ventilação adequada para controlar fumos e manter condições seguras. O argônio pode deslocar o oxigênio em ambientes confinados ou pouco ventilados, portanto cilindros e operações devem ser manuseados conforme as práticas de segurança aplicáveis.
- Armazenamento e movimentação: cilindros precisam permanecer protegidos contra quedas, impactos e fontes inadequadas de calor, com uso de acessórios compatíveis e inspeção antes da operação.
A limpeza das peças merece atenção especial.
Óleo, tinta, oxidação, umidade, resíduos de processo e sujeira podem contaminar a poça mesmo quando o fornecimento de argônio está correto.
A preparação deve considerar o material e a junta, incluindo a remoção controlada de contaminantes e a preservação da área já preparada.
A escolha do gás depende do projeto
Embora a Soldagem TIG com argônio seja amplamente associada a aplicações de precisão, não é tecnicamente seguro definir gás, composição, pureza ou vazão sem conhecer as condições reais do serviço.
Material e espessura influenciam o comportamento térmico; posição e acessibilidade afetam a cobertura da proteção; equipamento e tocha condicionam a regulagem; e o procedimento aplicável pode estabelecer requisitos próprios.
Em um serviço industrial, a análise deve considerar também o tipo de junta, a necessidade de metal de adição, o acabamento esperado, o controle dimensional, a possibilidade de inspeção e os critérios de aceitação definidos pelo projeto ou por norma aplicável.
Essa avaliação ajuda a evitar tanto a proteção insuficiente quanto o consumo inadequado de gás.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas para diferentes necessidades e atendimento em nível nacional, com possibilidade de execução presencial ou em campo conforme o projeto.
Para definir a configuração mais apropriada, o caminho seguro é reunir as especificações disponíveis e solicitar uma avaliação técnica do material, da junta, do local e dos requisitos de qualidade.
Equipamentos e consumíveis envolvidos no processo TIG
A soldagem TIG industrial exige uma combinação adequada entre fonte de energia, tocha, gás de proteção, eletrodo de tungstênio, cabos, acessórios e consumíveis.
Cada elemento influencia a estabilidade do arco, o controle da poça de fusão, o acabamento do cordão e a segurança da operação.
Por isso, a configuração não deve ser escolhida apenas pela disponibilidade do equipamento, mas conforme o material, a espessura, a geometria da junta, a posição de soldagem, o acesso e os requisitos técnicos do projeto.
Equipamentos essenciais para a operação TIG
- Fonte de soldagem: fornece e controla a corrente elétrica utilizada no arco. Seus recursos devem ser compatíveis com o tipo de material, a faixa de espessura e o procedimento definido para a junta.
- Tocha TIG: conduz a corrente até o eletrodo e direciona o gás de proteção para a região da solda. O conjunto pode incluir pinça, corpo da tocha, capa traseira, bocal cerâmico e outros componentes de montagem.
- Eletrodo de tungstênio: é o eletrodo não consumível responsável pela manutenção do arco elétrico. Seu diâmetro, tipo, preparação da ponta e condição de uso precisam ser compatíveis com a corrente, a polaridade e o material trabalhado.
- Cilindro de gás: armazena o gás de proteção, geralmente argônio em aplicações TIG. Deve permanecer acondicionado, identificado e protegido contra quedas, impactos e fontes de calor, conforme os requisitos de segurança aplicáveis.
- Regulador e medidor de vazão: reduzem e controlam a pressão do gás que chega à tocha. A regulagem deve considerar o bocal, a posição, o ambiente e o procedimento, evitando tanto proteção insuficiente quanto consumo excessivo.
- Mangueiras e conexões: conduzem o gás entre o cilindro, o regulador e a tocha. Vazamentos, dobras acentuadas, contaminação ou conexões inadequadas podem comprometer a proteção da poça de fusão.
- Cabos de soldagem: conectam a fonte, a tocha e o circuito da peça. Devem estar dimensionados e conservados para a operação prevista, sem emendas improvisadas ou isolamento danificado.
- Sistema de aterramento e cabo-obra: completam o circuito elétrico e favorecem a estabilidade do arco quando instalados em superfície adequada e com contato confiável.
- Acessórios: podem incluir pedal ou comando remoto, escovas exclusivas para limpeza, ferramentas de preparação do eletrodo, dispositivos de fixação, iluminação e recursos auxiliares de posicionamento.
Consumíveis e metal de adição
No processo TIG, o eletrodo de tungstênio não funciona como metal de preenchimento.
Quando a junta exige material adicional, utiliza-se uma vareta ou outro formato de metal de adição compatível com o metal de base e com os requisitos do projeto.
A seleção deve considerar composição, espessura, propriedades esperadas, condição de serviço e possibilidade de compatibilidade metalúrgica.
O gás de proteção também é um insumo essencial da operação.
O argônio ajuda a isolar o arco e a poça de fusão da atmosfera, mas a escolha do gás, sua condição de fornecimento e a vazão aplicável dependem da especificação técnica.
O metal de adição deve ser mantido limpo e protegido contra óleo, umidade, poeira e outros contaminantes.
O mesmo cuidado vale para o eletrodo, a tocha, os bocais e as ferramentas utilizadas na preparação.
A quantidade de metal de adição, a forma de introdução e a necessidade de pré-aquecimento ou controle térmico não devem ser tratadas como regras universais.
Essas decisões dependem do material, da junta e do procedimento de soldagem adotado.
Inspeção visual e conservação dos componentes
Antes de iniciar o serviço, uma verificação visual ajuda a identificar condições que podem afetar a qualidade e a segurança:
- conferir o estado do isolamento dos cabos e da tocha;
- verificar mangueiras, conexões, regulador e possíveis sinais de vazamento;
- observar se o bocal está limpo, sem trincas ou obstruções;
- confirmar se a pinça e o porta-eletrodo estão firmes e adequados ao diâmetro utilizado;
- avaliar a ponta do eletrodo de tungstênio e refazê-la quando houver desgaste, contaminação ou deformação incompatível com o procedimento;
- manter o cilindro estável e o conjunto de gás protegido durante a movimentação;
- limpar a área de trabalho e separar escovas e ferramentas para evitar contaminação cruzada;
- guardar varetas e demais consumíveis em condições compatíveis com as orientações do fabricante e do projeto.
Após a operação, a tocha e os acessórios devem ser examinados novamente.
Resíduos, respingos ou sinais de aquecimento excessivo podem indicar necessidade de limpeza, substituição de componentes ou revisão da configuração.
A conservação preventiva não substitui a inspeção técnica, mas reduz a probabilidade de falhas provocadas por desgaste ou montagem inadequada.
Componentes essenciais e itens dependentes da aplicação!
| Componentes essenciais | Itens definidos conforme a aplicação |
|---|---|
| Fonte de soldagem | Faixa e tipo de corrente |
| Tocha TIG | Diâmetro e preparação do eletrodo |
| Eletrodo de tungstênio | Tipo e dimensão do bocal |
| Cilindro de gás de proteção | Gás e vazão de proteção |
| Regulador e medidor de vazão | Metal de adição |
| Mangueiras e conexões | Dispositivos de fixação e posicionamento |
| Cabos e sistema de aterramento | Comando remoto ou pedal |
| Equipamentos de proteção individual | Necessidade de proteção adicional da junta ou do ambiente |
Soldagem TIG com argônio: critérios técnicos e aplicações
Essa separação facilita a análise inicial, mas não significa que exista uma configuração única para toda soldagem TIG.
A definição final deve seguir as especificações técnicas, os requisitos de segurança e, quando aplicável, um procedimento qualificado e conduzido por profissional capacitado.
Na Jota Soldas, a compreensão desses elementos apoia a execução cuidadosa de serviços de soldagem, fabricação e montagem industrial, sempre com atenção às características específicas de cada projeto.
Preparação das peças e parâmetros que influenciam a solda
A qualidade da soldagem TIG depende de um conjunto de decisões técnicas tomadas antes e durante a execução.
A habilidade do soldador é importante, mas não substitui a preparação correta das peças, o ajuste da junta, a limpeza dos materiais e o controle das variáveis do arco.
Em aplicações industriais, esses cuidados ajudam a reduzir contaminações, deformações, falta de fusão e descontinuidades no cordão.
Critérios técnicos antes da soldagem
Antes de iniciar a operação, é recomendável verificar:
- Limpeza das superfícies, com remoção de óleo, graxa, tinta, umidade, óxidos soltos e outros contaminantes.
- Compatibilidade entre o método de limpeza e o material, evitando produtos ou ferramentas que possam introduzir contaminação.
- Ajuste correto entre as peças, considerando a abertura da junta e a geometria prevista no projeto.
- Alinhamento dos componentes e estabilidade durante a execução.
- Preparação da junta conforme a espessura, o tipo de união, a acessibilidade e o procedimento aplicável.
- Remoção de rebarbas, irregularidades ou resíduos que possam interferir na passagem do arco.
- Proteção da área contra correntes de ar, poeira, umidade e outros fatores que possam comprometer a proteção gasosa.
- Disponibilidade do metal de adição compatível, quando a junta exigir sua utilização.
- Condições adequadas de aterramento, cabos, tocha e equipamento de soldagem.
- Conferência das condições de segurança antes da abertura do arco.
A limpeza merece atenção especial na soldagem TIG.
Como o processo utiliza um eletrodo de tungstênio não consumível e uma poça de fusão exposta à proteção gasosa, contaminantes na superfície podem prejudicar a estabilidade do arco e comprometer o acabamento.
A preparação deve abranger tanto a região diretamente soldada quanto as áreas próximas que possam entrar em contato com a tocha, o eletrodo ou o metal de adição.
Como os parâmetros influenciam o resultado?
A regulagem dos parâmetros deve ser definida de acordo com o material, a espessura, a geometria da junta, a posição de soldagem, o tipo de eletrodo, o metal de adição e os requisitos do projeto.
Não existe uma combinação universal aplicável a todas as situações:
- Corrente: influencia a capacidade de fusão e o tamanho da poça. Corrente inadequada pode causar falta de fusão ou aquecimento excessivo da peça.
- Tensão: está relacionada ao comprimento do arco e à distribuição de energia. Variações podem alterar a largura do cordão e a estabilidade da operação.
- Velocidade de avanço: determina o tempo de permanência do arco sobre a junta. Avanço muito rápido pode reduzir a fusão; avanço muito lento pode aumentar o aporte térmico e favorecer deformações.
- Aporte térmico: representa a energia transferida para o material durante a soldagem. Seu controle é importante para limitar alterações dimensionais e efeitos indesejados na região afetada pelo calor.
- Vazão do gás de proteção: deve ser suficiente para proteger a poça de fusão sem provocar turbulência. Vazão excessiva também pode prejudicar a proteção ao favorecer a entrada de ar na região do arco.
- Comprimento do arco: arcos mais longos tendem a ampliar a área influenciada pelo calor e podem reduzir a concentração da energia. O controle de um arco adequado contribui para maior precisão e estabilidade.
- Polaridade e configuração do equipamento: devem ser compatíveis com o material, o eletrodo e o procedimento adotado.
- Metal de adição: quando utilizado, precisa ser selecionado conforme o material-base, a aplicação e os requisitos técnicos da junta.
A relação entre esses fatores é tão importante quanto a regulagem individual de cada um.
Por exemplo, uma alteração na velocidade de avanço pode modificar o aporte térmico mesmo que a corrente permaneça constante.
Da mesma forma, um comprimento de arco inadequado pode afetar a proteção, a concentração de calor e o formato do cordão.
Controle dimensional e prevenção de distorções
O aquecimento localizado provoca expansão e contração do metal.
Quando essa movimentação não é considerada, podem surgir empenamentos, desalinhamentos, retrações ou alterações nas dimensões finais do conjunto.
O risco tende a ser mais relevante em chapas finas, componentes longos, juntas assimétricas e estruturas com restrições de movimento.
O controle dimensional pode envolver:
- Conferência das dimensões antes da soldagem.
- Uso de posicionamento, fixação e ponteamento compatíveis com a geometria da peça.
- Distribuição planejada da sequência de soldagem.
- Controle do comprimento dos cordões e da quantidade de calor introduzida.
- Verificação do alinhamento durante as etapas intermediárias.
- Resfriamento e manuseio de acordo com o material e o procedimento aplicável.
- Inspeção das dimensões após a execução e antes da liberação do componente.
A fixação deve estabilizar as peças sem criar restrições excessivas que concentrem tensões.
Em alguns casos, uma sequência de soldagem bem planejada contribui para equilibrar a contração entre diferentes regiões da junta.
A estratégia adequada, porém, depende do projeto, da espessura, da geometria e das condições de montagem.
Procedimento e capacitação profissional
Quando a aplicação exigir requisitos técnicos específicos, a soldagem deve seguir um procedimento definido e, quando aplicável, qualificado conforme os critérios do projeto, da norma ou da especificação do cliente.
Esse procedimento pode estabelecer materiais, preparação da junta, parâmetros, consumíveis, sequência de execução, inspeções e critérios de aceitação.
A operação também deve ser realizada por profissional capacitado para interpretar as especificações, preparar os componentes, regular o equipamento e reconhecer sinais de instabilidade ou contaminação.
A avaliação técnica é especialmente importante em equipamentos, tubulações, estruturas e componentes cuja função dependa da integridade da junta.
Na Jota Soldas, a execução cuidadosa é orientada pela análise das necessidades de cada projeto e pela busca de soluções personalizadas em soldagem, fabricação, montagem, manutenção e adequações industriais.
A experiência prática acumulada no segmento desde 2004, somada à atuação empresarial iniciada em 2019, integra o contexto de atendimento da empresa sem substituir a análise específica de cada serviço.
Aplicações industriais da soldagem TIG
A Soldagem TIG com argônio é aplicada em projetos industriais que exigem controle do arco, acabamento uniforme e cuidado na união de componentes metálicos.
O processo pode ser utilizado em tubos, chapas, perfis, equipamentos e peças de diferentes geometrias, desde que a indicação seja confirmada a partir do material, da espessura, do acesso à junta, da posição de soldagem e dos critérios de inspeção definidos para o projeto.
Tubos e componentes tubulares
Em tubos, a soldagem TIG pode ser adequada quando a junta exige controle preciso da poça de fusão e acabamento consistente.
Essa característica é relevante em uniões circunferenciais, conexões, derivações e componentes nos quais a continuidade do cordão e o controle da penetração precisam ser avaliados com atenção.
A preparação das extremidades, o alinhamento, a abertura da junta e a proteção gasosa devem ser definidos conforme o procedimento aplicável e as características do conjunto.
A técnica também pode ser considerada em tubulações e componentes que demandam menor geração de respingos e boa visibilidade durante a execução.
Isso não significa que o processo seja automaticamente indicado para toda tubulação, produtividade, espessura, posição, acesso, material e requisitos de inspeção influenciam diretamente a escolha.
Chapas, perfis e estruturas metálicas
Chapas metálicas de menor espessura podem se beneficiar do controle térmico proporcionado pelo TIG, especialmente quando a distorção dimensional e o acabamento da junta são fatores importantes.
Em perfis metálicos e estruturas, a aplicação depende da geometria, do tipo de união, da espessura e do nível de solicitação previsto para o componente.
Quando a aplicação envolve fabricação ou montagem industrial, a solda deve ser analisada como parte do conjunto.
O resultado não depende apenas do cordão, mas também do correto posicionamento das peças, da sequência de soldagem, da preparação das juntas e da compatibilidade entre o procedimento e o material utilizado.
Equipamentos, peças e componentes metálicos
A soldagem TIG pode ser empregada na fabricação e montagem de equipamentos, na união de componentes e em intervenções que exigem acabamento mais controlado.
É uma alternativa frequentemente considerada quando a aparência do cordão, a precisão da junta e a redução de respingos contribuem para a funcionalidade ou para a facilidade de limpeza do equipamento.
Em componentes metálicos, a avaliação deve considerar a função da peça, as cargas envolvidas, a possibilidade de deformação, a acessibilidade da região e os requisitos de inspeção.
A seleção do metal de adição, quando aplicável, também precisa ser compatível com o metal-base e com as condições previstas para o serviço.
Recuperação e reparação
Em serviços de recuperação e reparação, o TIG pode ser utilizado quando é necessário depositar material de forma controlada ou corrigir uma junta, desde que a condição do componente permita esse tipo de intervenção.
Antes da execução, é importante verificar a origem do desgaste ou dano, a integridade do metal-base, a presença de contaminantes e a possibilidade de distorções ou alterações térmicas.
A reparação não deve ser definida apenas pela aparência do defeito.
Dependendo da função do componente, podem ser necessários critérios específicos de inspeção, preparação da área e avaliação da condição após a soldagem.
Por isso, a indicação deve ser feita com base nas informações técnicas disponíveis e no uso do equipamento ou estrutura.
Materiais e setores em que o processo pode ser considerado
O TIG é especialmente associado à soldagem de aço inoxidável e pode ser aplicável a outras ligas compatíveis, desde que a soldabilidade, a espessura, a geometria e o procedimento sejam avaliados tecnicamente.
A escolha do argônio, do eletrodo, do metal de adição e dos parâmetros não deve ser tratada como regra única para todos os materiais.
Entre os setores em que o processo pode ser considerado estão as indústrias alimentícia, química e farmacêutica, além de operações de caldeiraria, fabricação de equipamentos e montagem industrial.
Nesses ambientes, acabamento, possibilidade de limpeza, controle de contaminação, precisão dimensional e integridade da junta podem ter relevância distinta conforme o projeto.
Quando acabamento, precisão e controle térmico são decisivos?
A soldagem TIG tende a ser tecnicamente interessante quando o projeto prioriza:
- acabamento uniforme e visualmente controlado;
- menor geração de respingos;
- controle do arco e da poça de fusão;
- união de componentes com menor espessura;
- cuidado com distorções e alterações dimensionais;
- execução em materiais ou geometrias que exigem maior precisão;
- possibilidade de inspeção visual detalhada do cordão.
Esses benefícios precisam ser equilibrados com fatores como produtividade desejada, comprimento das juntas, posição de soldagem, acessibilidade, preparação necessária e qualificação do procedimento quando aplicável.
O TIG não é superior em todas as situações; sua adequação depende da necessidade real do projeto e dos critérios técnicos estabelecidos.
A Jota Soldas atua com serviços de soldagem, fabricação e montagem industrial, além de manutenção e adequações industriais.
Em uma demanda de Soldagem TIG com argônio, a avaliação deve considerar as especificações do componente ou da estrutura para definir a forma de execução mais coerente, inclusive quando o serviço precisa ser realizado em campo ou relacionado a uma entrega presencial, conforme a necessidade do projeto.
Antes de contratar, reúna informações sobre material, espessura, desenho ou medidas, quantidade de peças, condições de acesso, local de execução e requisitos de inspeção.
Com esses dados, a Jota Soldas poderá avaliar a necessidade e orientar uma solução personalizada, com atenção à qualidade, segurança, precisão, transparência e execução cuidadosa.
Soldagem TIG versus MIG e MAG: diferenças e critérios de escolha!
A escolha entre soldagem TIG, MIG e MAG depende das características do projeto, e não apenas da aparência do cordão.
Material, espessura, posição, acesso, produtividade desejada, acabamento, controle térmico e requisitos de segurança devem ser avaliados antes da definição do processo.
Qual é a diferença entre TIG e MIG/MAG?
Na soldagem TIG, o arco elétrico é estabelecido entre a peça e um eletrodo de tungstênio não consumível.
O metal de adição, quando necessário, é fornecido separadamente.
Já nos processos MIG e MAG, o arame-eletrodo é consumível e alimentado continuamente, participando da formação da junta.
Em ambos os casos há proteção gasosa, mas o tipo de gás e a aplicação variam conforme o material e o procedimento adotado.
A Soldagem TIG com argônio utiliza o argônio como gás de proteção para reduzir a exposição da poça de fusão à atmosfera.
Essa configuração favorece o controle do arco e da poça, especialmente em juntas que exigem precisão e acabamento cuidadoso.
No MIG e no MAG, a proteção também é essencial, porém a composição do gás deve ser definida de acordo com o material, o arame, a transferência metálica e os requisitos do serviço.
| Critério | TIG | MIG | MAG |
|---|---|---|---|
| Eletrodo | Tungstênio não consumível | Arame-eletrodo consumível | Arame-eletrodo consumível |
| Consumível | Metal de adição separado, quando necessário | Arame alimentado continuamente | Arame alimentado continuamente |
| Gás de proteção | Geralmente argônio ou mistura aplicável ao projeto | Gás inerte ou mistura compatível com o material | Gás ativo ou mistura apropriada ao procedimento |
| Controle do arco | Elevado controle manual da poça e do aporte térmico | Controle associado à alimentação do arame e aos parâmetros do equipamento | Controle associado à alimentação do arame e à regulagem do processo |
| Acabamento | Cordão preciso e geralmente com poucos respingos | Bom acabamento, condicionado à regulagem e à execução | Bom acabamento, condicionado à regulagem e à execução |
| Produtividade | Geralmente menor em comparação com processos de arame contínuo | Geralmente favorece maior taxa de deposição | Geralmente favorece maior taxa de deposição |
| Usos típicos | Juntas de precisão, chapas finas, tubos e materiais que exigem acabamento | Fabricação e montagem de componentes metálicos em diferentes espessuras | Estruturas, fabricação e montagem com necessidade de produtividade |
Soldagem TIG com argônio: critérios técnicos e aplicações
A tabela apresenta tendências gerais.
O comportamento real depende do equipamento, do material, da geometria da junta, da posição de soldagem, do consumível, do gás e do procedimento aplicável.
Vantagens e limitações de cada processo
A soldagem TIG oferece controle refinado do arco e da poça de fusão.
Por isso, pode ser adequada para juntas que exigem acabamento superior, menor geração de respingos e controle do aporte térmico.
Também permite trabalhar com peças de menor espessura quando a preparação e os parâmetros são compatíveis com a aplicação.
Como limitação geral, o processo pode exigir maior habilidade operacional e apresentar menor produtividade quando comparado à alimentação contínua de arame.
A soldagem MIG costuma combinar alimentação contínua do arame com gás de proteção inerte ou predominantemente inerte, conforme a configuração utilizada.
Essa característica pode contribuir para maior produtividade em determinadas operações e facilitar a execução de cordões mais longos.
Ainda assim, a seleção do arame, a regulagem do equipamento, a transferência metálica e o controle da proteção gasosa influenciam diretamente o resultado.
A soldagem MAG utiliza gás de proteção ativo ou mistura com componente ativo, conforme o procedimento e o material.
É amplamente associada a aplicações de fabricação e montagem que demandam produtividade.
Entretanto, maior velocidade de deposição não elimina a necessidade de preparação da junta, controle dos parâmetros, limpeza das peças e inspeção do cordão.
Nenhum processo é universalmente superior.
A TIG pode ser preferível quando precisão, acabamento e controle térmico são prioritários.
MIG ou MAG podem ser mais adequados quando a produtividade, a extensão das soldas e a taxa de deposição têm maior peso.
A decisão deve considerar o conjunto de requisitos técnicos e operacionais.
Como escolher o processo de soldagem?
Antes de optar por TIG, MIG ou MAG, é recomendável analisar:
- Material: aço inoxidável e outras ligas compatíveis podem exigir cuidados específicos quanto à proteção gasosa, limpeza, consumível e controle térmico.
- Espessura: peças finas podem se beneficiar de um processo com controle mais delicado do aporte térmico, enquanto espessuras maiores podem demandar estratégia de deposição e preparação diferente.
- Geometria e acesso: tubos, chapas, perfis, equipamentos e componentes podem apresentar posições ou espaços de acesso que influenciam a escolha.
- Posição de soldagem: a posição altera a dinâmica da poça, a facilidade de controle e os parâmetros aplicáveis.
- Acabamento requerido: quando a aparência e a uniformidade do cordão são relevantes, o processo deve ser avaliado junto com a preparação e a habilidade do soldador.
- Produtividade: volume de solda, extensão das juntas e ritmo de fabricação devem ser compatibilizados com a capacidade do processo.
- Controle dimensional: aporte térmico, sequência de soldagem e preparação podem influenciar empenamentos e distorções.
- Segurança e ambiente: ventilação, organização da área, armazenamento de cilindros, proteção individual e controle dos riscos precisam fazer parte da decisão.
Em aplicações industriais, a comparação técnica deve ser feita a partir do desenho, das dimensões, do material, da espessura, do tipo de junta e dos critérios de aceitação definidos para o serviço.
Quando esses dados não estão disponíveis, uma avaliação técnica é o caminho mais seguro para evitar a escolha baseada somente no acabamento visual ou na produtividade esperada.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas conforme as especificações técnicas de cada projeto.
Para definir entre TIG, MIG ou MAG, o cliente pode reunir as informações disponíveis sobre a peça ou estrutura e solicitar uma avaliação do escopo.
A análise pode considerar a execução em oficina ou em campo, conforme a necessidade do projeto e a modalidade de atendimento aplicável.
Controle de qualidade, segurança e boas práticas na execução
A qualidade de uma solda começa antes da abertura do arco.
Em uma operação de soldagem TIG industrial, a preparação da área, a verificação dos equipamentos e o controle das condições de execução devem acompanhar os requisitos do projeto e os procedimentos de segurança aplicáveis.
Critérios técnicos de segurança
- Utilizar equipamentos de proteção individual compatíveis com a atividade, incluindo proteção para olhos e face, vestimenta apropriada, luvas e proteção respiratória ou auditiva quando a avaliação de risco indicar essa necessidade.
- favorecer ventilação adequada para reduzir a concentração de fumos, gases e contaminantes gerados durante o processo. A ventilação não deve criar correntes de ar capazes de deslocar o gás de proteção da poça de fusão.
- Manter a área organizada, seca, sinalizada e livre de materiais inflamáveis ou obstáculos que dificultem a movimentação segura do soldador.
- Inspecionar cilindros, reguladores, mangueiras e conexões antes do uso. O cilindro deve permanecer estável, protegido contra impactos e afastado de fontes de calor incompatíveis.
- Verificar cabos, porta-eletrodo de aterramento, tocha, conexões elétricas e isolamento. Componentes danificados ou com aquecimento anormal devem ser retirados de serviço para avaliação.
- Confirmar a identificação do gás de proteção e a integridade do sistema de alimentação antes de iniciar a soldagem.
- Controlar o acesso à área de trabalho e proteger pessoas próximas contra radiação do arco, faíscas e contato acidental com superfícies aquecidas.
- Avaliar riscos adicionais relacionados a trabalho em altura, espaços confinados, umidade, atmosferas potencialmente perigosas e intervenções em equipamentos ou tubulações.
A inspeção de segurança deve ser repetida sempre que houver mudança de local, material, equipamento, condição ambiental ou configuração do serviço.
Em atividades industriais, a análise de risco e as orientações do responsável técnico ou da empresa devem prevalecer sobre qualquer orientação genérica.
Inspeção visual do cordão de solda
A inspeção visual é uma etapa inicial para verificar se o resultado apresenta características compatíveis com o desenho, o procedimento e os critérios de aceitação definidos para a aplicação.
Ela não substitui ensaios complementares quando o projeto, a norma ou a avaliação técnica exigir métodos adicionais.
Durante a inspeção, podem ser observados:
- continuidade do cordão ao longo da junta;
- uniformidade da largura, do perfil e da aparência superficial;
- acabamento compatível com a função da peça e com o acesso disponível;
- transição adequada entre o metal de solda e o material de base;
- ausência aparente de contaminação, porosidade superficial, trincas, mordeduras, falta de fusão visível, excesso de material ou irregularidades relevantes;
- presença de coloração ou alteração superficial que indique necessidade de limpeza, avaliação ou tratamento posterior, especialmente em materiais sensíveis à oxidação;
- sinais de instabilidade do arco, proteção gasosa insuficiente ou preparação inadequada da junta.
A aparência do cordão, isoladamente, não comprova a integridade interna da solda.
Descontinuidades podem exigir inspeção dimensional, ensaios não destrutivos ou outros controles previstos na documentação técnica.
Por isso, o inspetor deve evitar aprovar ou reprovar uma junta apenas por comparação visual informal, sem considerar os critérios definidos para aquele serviço.
Registros e critérios de aceitação
O controle de qualidade deve ser baseado em informações verificáveis.
Conforme a complexidade da aplicação, os registros podem abranger a identificação da peça ou junta, material informado, preparação realizada, profissional envolvido, condições de execução, inspeções efetuadas, correções necessárias e liberação conforme os requisitos aplicáveis.
Os critérios de aceitação devem ser definidos pelo projeto, pelo contratante, pelo procedimento aplicável ou pela norma técnica pertinente.
Eles podem considerar dimensões, perfil do cordão, tolerâncias, acabamento, continuidade, limites de descontinuidades e necessidade de ensaios.
Não existe um critério visual universal que sirva para toda soldagem TIG, pois a exigência varia conforme material, espessura, geometria, função do componente, condição de serviço e consequência de uma eventual falha.
Quando houver documentação técnica, é recomendável conferir previamente:
- desenhos, especificações e tolerâncias;
- materiais e consumíveis previstos;
- sequência de fabricação ou montagem;
- requisitos de inspeção e rastreabilidade;
- critérios para reparo, retrabalho e aceitação;
- normas técnicas e requisitos legais aplicáveis ao ambiente de trabalho.
Boas práticas reconhecidas do setor incluem a preparação adequada das superfícies, a proteção correta da poça de fusão, a inspeção dos equipamentos, o uso de profissionais capacitados e a conservação dos registros pertinentes.
A norma ou referência adotada deve ser confirmada de acordo com o projeto e a aplicação, sem presumir que uma única regra atenda a todos os serviços.
Experiência e responsabilidade na execução
A Jota Soldas atua no segmento de soldagem desde 2004 por meio da experiência prática de seu fundador e mantém sua atuação empresarial desde 2019.
Esse histórico é um sinal de experiência informado pela própria empresa, mas não substitui a avaliação técnica de cada serviço nem representa, por si só, certificação, resultado ou resultado específico.
Na execução de soldagem, fabricação, montagem, manutenção e adequações industriais, a responsabilidade técnica se manifesta na compreensão das necessidades do cliente, na atenção às especificações fornecidas e na condução cuidadosa das etapas de trabalho.
A definição do escopo, dos controles e dos critérios de aceitação deve ocorrer conforme as características reais do componente ou da estrutura.
Para uma decisão segura, o cliente deve solicitar uma avaliação técnica que considere o material, a geometria da junta, o acesso, as condições do local, os requisitos de acabamento e os controles previstos.
Assim, a solução pode ser analisada de forma personalizada, com transparência sobre o que será executado e sobre quais informações ainda precisam ser confirmadas.
Como avaliar uma necessidade de serviço de soldagem TIG industrial?
A contratação de um serviço de soldagem TIG industrial começa com a organização das informações técnicas e operacionais do projeto.
Quanto mais claro estiverem o material, a geometria da peça, as condições de acesso e o resultado esperado, mais consistente tende a ser a avaliação do processo, dos recursos necessários e do escopo de execução.
Critérios técnicos para preparar a solicitação
Antes de solicitar uma avaliação, reúna, quando disponíveis, os seguintes dados:
- Material: informe se a peça ou estrutura é de aço inoxidável ou de outra liga metálica compatível. Quando houver dúvida sobre a composição, disponibilize a especificação do material ou indique a necessidade de verificação técnica.
- Espessura: registre a espessura das chapas, tubos, perfis ou componentes envolvidos. Esse dado influencia a preparação da junta, a escolha dos parâmetros e o controle do aporte térmico.
- Desenho e especificações: encaminhe desenho técnico, croqui, modelo, tolerâncias, tipo de junta, exigências de acabamento e demais requisitos disponíveis.
- Dimensões: informe medidas aproximadas ou definitivas da peça, do conjunto ou da estrutura a ser soldada.
- Quantidade: indique se o trabalho envolve uma unidade, pequenas séries, componentes repetitivos ou uma estrutura maior. A quantidade pode influenciar a organização da fabricação e da execução.
- Condições de acesso: descreva se a solda será feita em bancada, dentro de um equipamento, em altura, em espaço restrito ou em uma área com limitações de movimentação.
- Local de execução: especifique se os componentes podem ser encaminhados para atendimento presencial ou se o serviço precisa ser realizado no próprio local, em campo.
- Estado das peças: informe se são componentes novos, peças em recuperação, estruturas com desgaste, juntas previamente soldadas ou itens que exigem remoção de revestimentos e contaminantes.
- Requisitos técnicos disponíveis: reúna normas, critérios de inspeção, exigências do cliente final, documentação do projeto e orientações de segurança aplicáveis.
Essas informações não substituem uma avaliação técnica.
Elas ajudam a delimitar o problema e permitem identificar quais pontos ainda precisam ser confirmados antes da execução.
Oficina ou execução em campo: como avaliar?
O atendimento em oficina pode ser considerado quando as peças são transportáveis e o trabalho exige um ambiente controlado para preparação, posicionamento e soldagem.
Essa alternativa pode facilitar a organização dos componentes, a limpeza da área e a inspeção visual após a execução.
A execução em campo pode ser necessária quando a estrutura ou o equipamento não pode ser removido, quando a intervenção faz parte de uma montagem industrial ou quando a manutenção precisa ocorrer no local de instalação.
Nesse caso, devem ser analisados o acesso, a disponibilidade de energia, a ventilação, o isolamento da área, a movimentação de materiais, a presença de outros trabalhos e os riscos próprios do ambiente.
A definição entre oficina e campo depende das características do projeto.
O local escolhido deve permitir que a equipe trabalhe com segurança e que a preparação, a proteção da região da solda, o controle dos parâmetros e a inspeção sejam realizados de acordo com os requisitos aplicáveis.
Como solicitar uma avaliação técnica e um escopo personalizado?
Uma solicitação objetiva deve explicar o que precisa ser fabricado, soldado, recuperado, montado ou ajustado.
Também é importante indicar o objetivo da intervenção, as restrições conhecidas e os documentos que podem orientar a análise.
Durante a avaliação, podem ser esclarecidos pontos como:
- qual processo de soldagem é tecnicamente mais adequado;
- se a Soldagem TIG com argônio é compatível com o material, a espessura, a geometria e o acabamento desejado;
- quais etapas de limpeza, preparação, ajuste e alinhamento serão necessárias;
- se o metal de adição e os consumíveis dependem de uma especificação particular;
- quais condições de acesso e segurança precisam ser organizadas;
- quais critérios de inspeção e aceitação devem ser considerados;
- se o serviço será realizado em oficina ou no local da estrutura;
- quais atividades complementares de fabricação, montagem, manutenção ou adequação industrial fazem parte do escopo.
Um escopo bem definido deve separar o que foi solicitado, o que depende de confirmação técnica e quais informações ainda precisam ser fornecidas.
Essa transparência reduz interpretações divergentes e ajuda a alinhar a execução às especificações do projeto.
Como a Jota Soldas pode participar da avaliação?
A Jota Soldas é uma prestadora de serviços especializada em soldagem, fabricação e montagem industrial.
A empresa também atua com manutenção e adequações industriais, desenvolvendo soluções personalizadas conforme as necessidades e as especificações técnicas de cada projeto.
Fundada em 2019, a Jota Soldas reúne a experiência prática de um fundador que atua no segmento de soldagem desde 2004.
Esse histórico, associado a uma equipe experiente e capacitada, orienta uma forma de trabalho baseada em execução cuidadosa, qualidade, segurança e precisão.
Para demandas de Soldagem TIG com argônio, a análise deve considerar as características reais dos componentes e das estruturas.
A Jota Soldas informa atendimento em nível nacional, com possibilidade de entrega presencial ou execução em campo, conforme a necessidade do projeto.
A modalidade adequada deve ser verificada durante o alinhamento técnico, sem presumir condições que ainda não tenham sido analisadas.
O próximo passo é encaminhar as informações disponíveis e solicitar uma avaliação do escopo.
A partir dessa conversa, podem ser esclarecidos os dados faltantes e definidas as condições necessárias para uma proposta de serviço coerente com o projeto, com comunicação transparente e sem comprometer requisitos de segurança ou qualidade.
Perguntas frequentes
A soldagem TIG pode ser feita em qualquer material?
Não. A compatibilidade depende da liga metálica, da espessura, da preparação da junta, do metal de adição e dos requisitos do projeto.
Aço inoxidável e outras ligas compatíveis podem ser avaliados, mas a indicação deve ser confirmada tecnicamente para cada aplicação.
Quando escolher TIG em vez de MIG ou MAG?
A TIG utiliza eletrodo de tungstênio não consumível e oferece controle refinado do arco e da poça de fusão.
MIG e MAG utilizam arame-eletrodo consumível e podem atender a outras necessidades de produtividade e aplicação.
A escolha deve considerar material, espessura, posição, acesso, acabamento e requisitos de segurança, e não apenas a aparência do cordão.
É preciso preparar a peça antes da soldagem?
Sim. Limpeza, remoção de contaminantes, ajuste, alinhamento e preparação adequada da junta são etapas fundamentais.
Sem essa preparação, podem surgir problemas de fusão, contaminação, acabamento, controle dimensional ou continuidade do cordão.
A avaliação técnica é necessária mesmo quando o reparo parece simples?
É recomendável.
A análise permite verificar o material, as condições da junta, o acesso, os riscos do ambiente e os critérios de aceitação.
Também ajuda a definir se a execução será em oficina ou em campo e se existem atividades complementares de manutenção, fabricação, montagem ou adequação industrial.
Para saber mais sobre Soldagem TIG com argônio
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

