Galeria
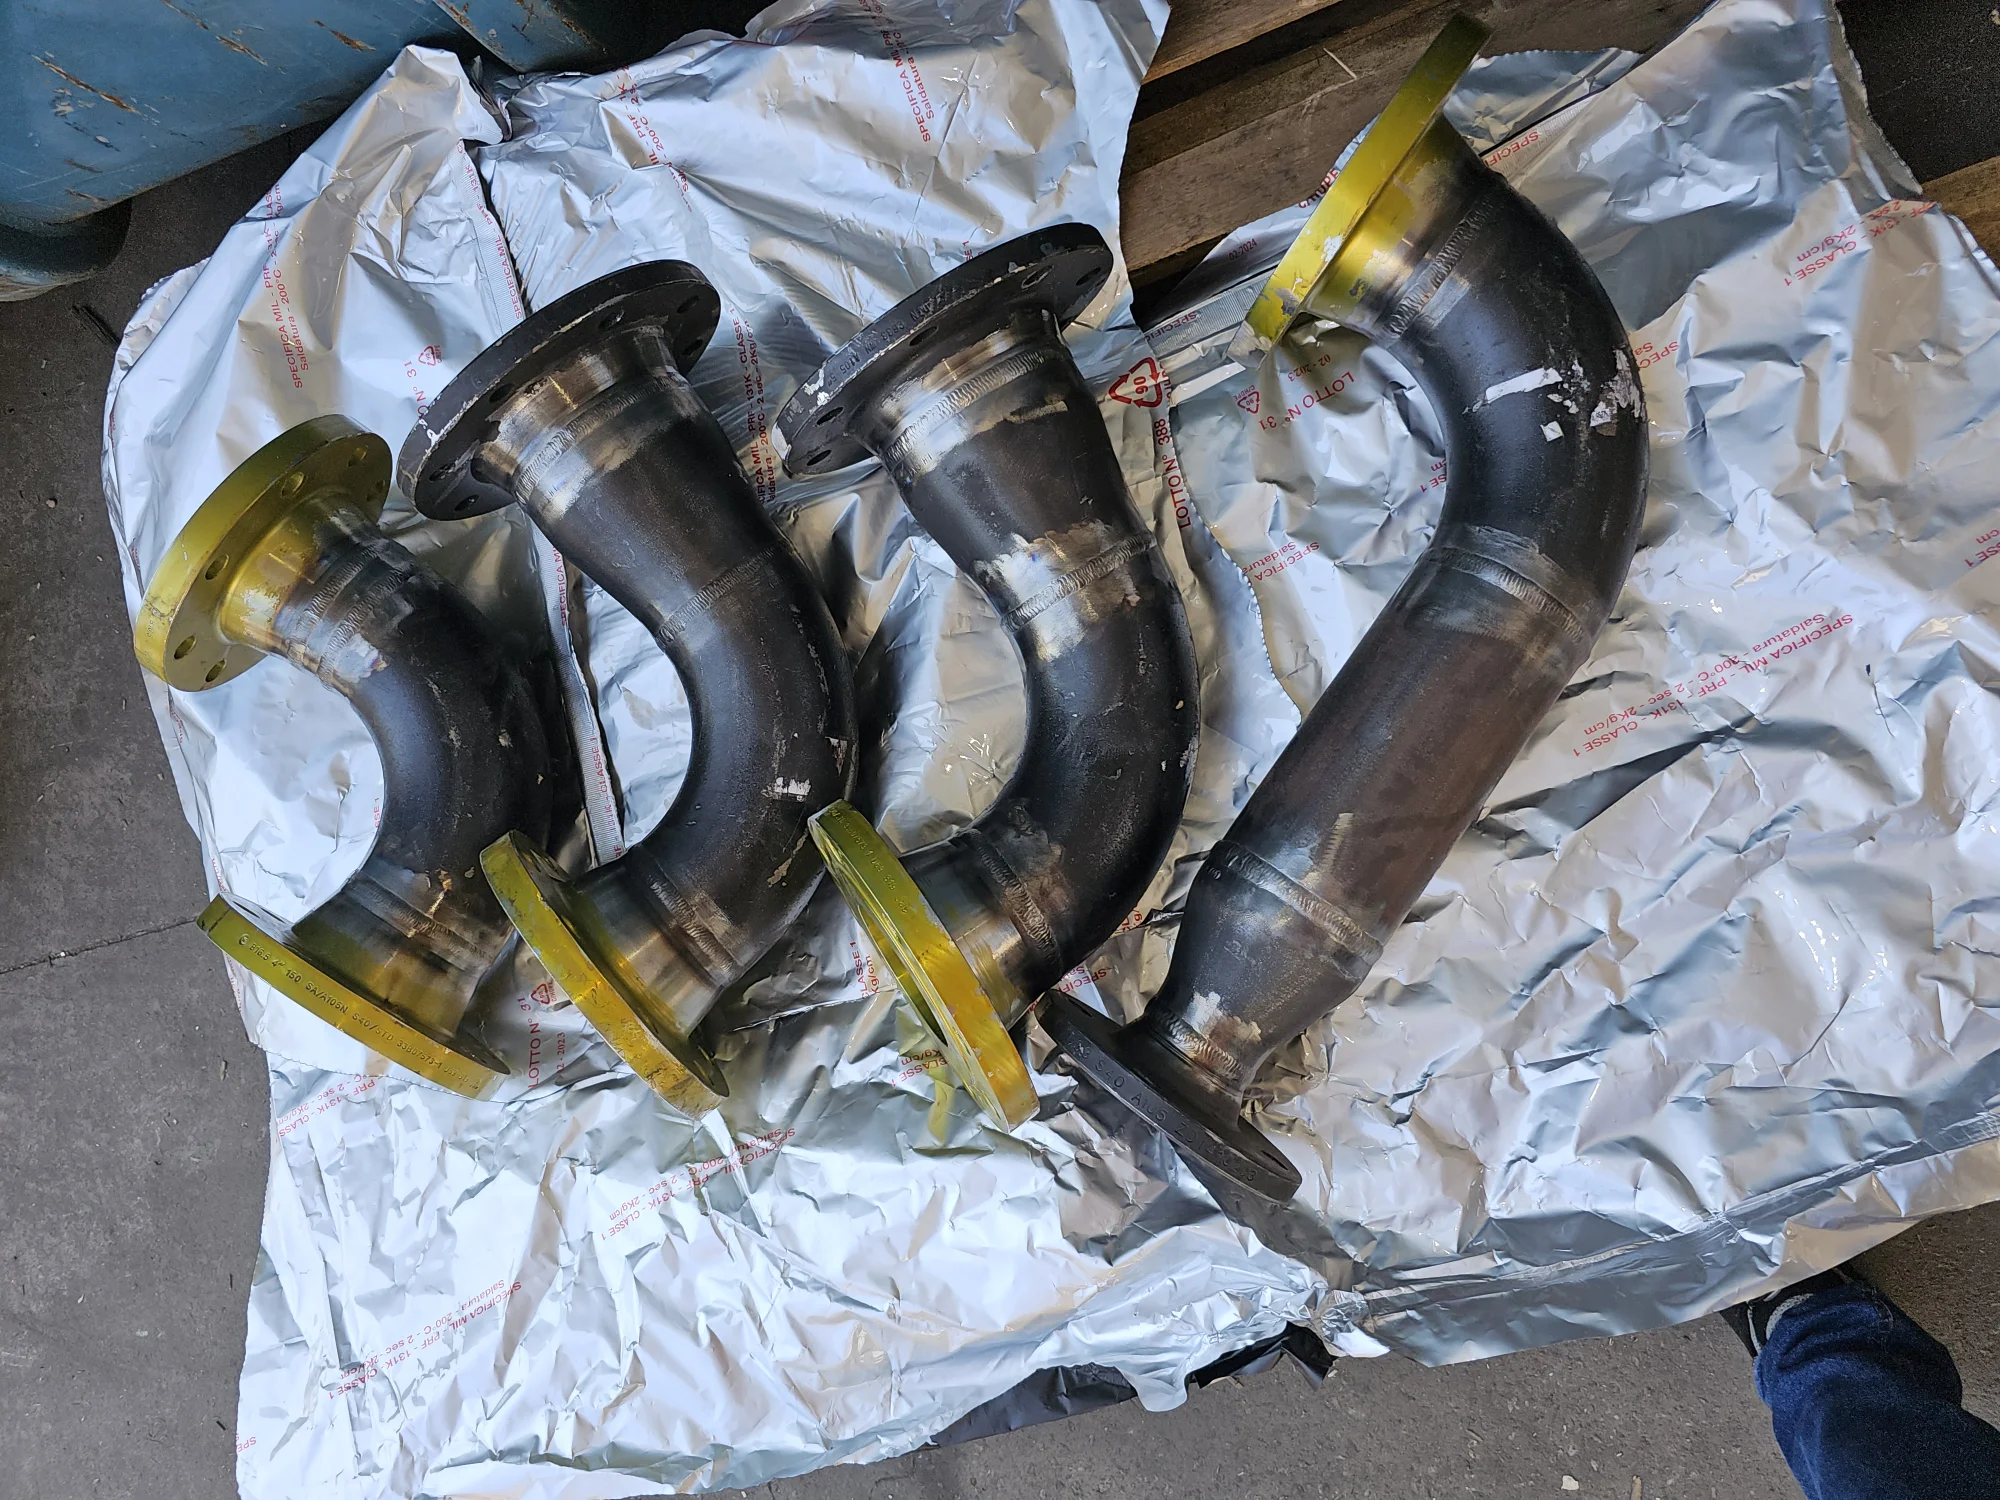
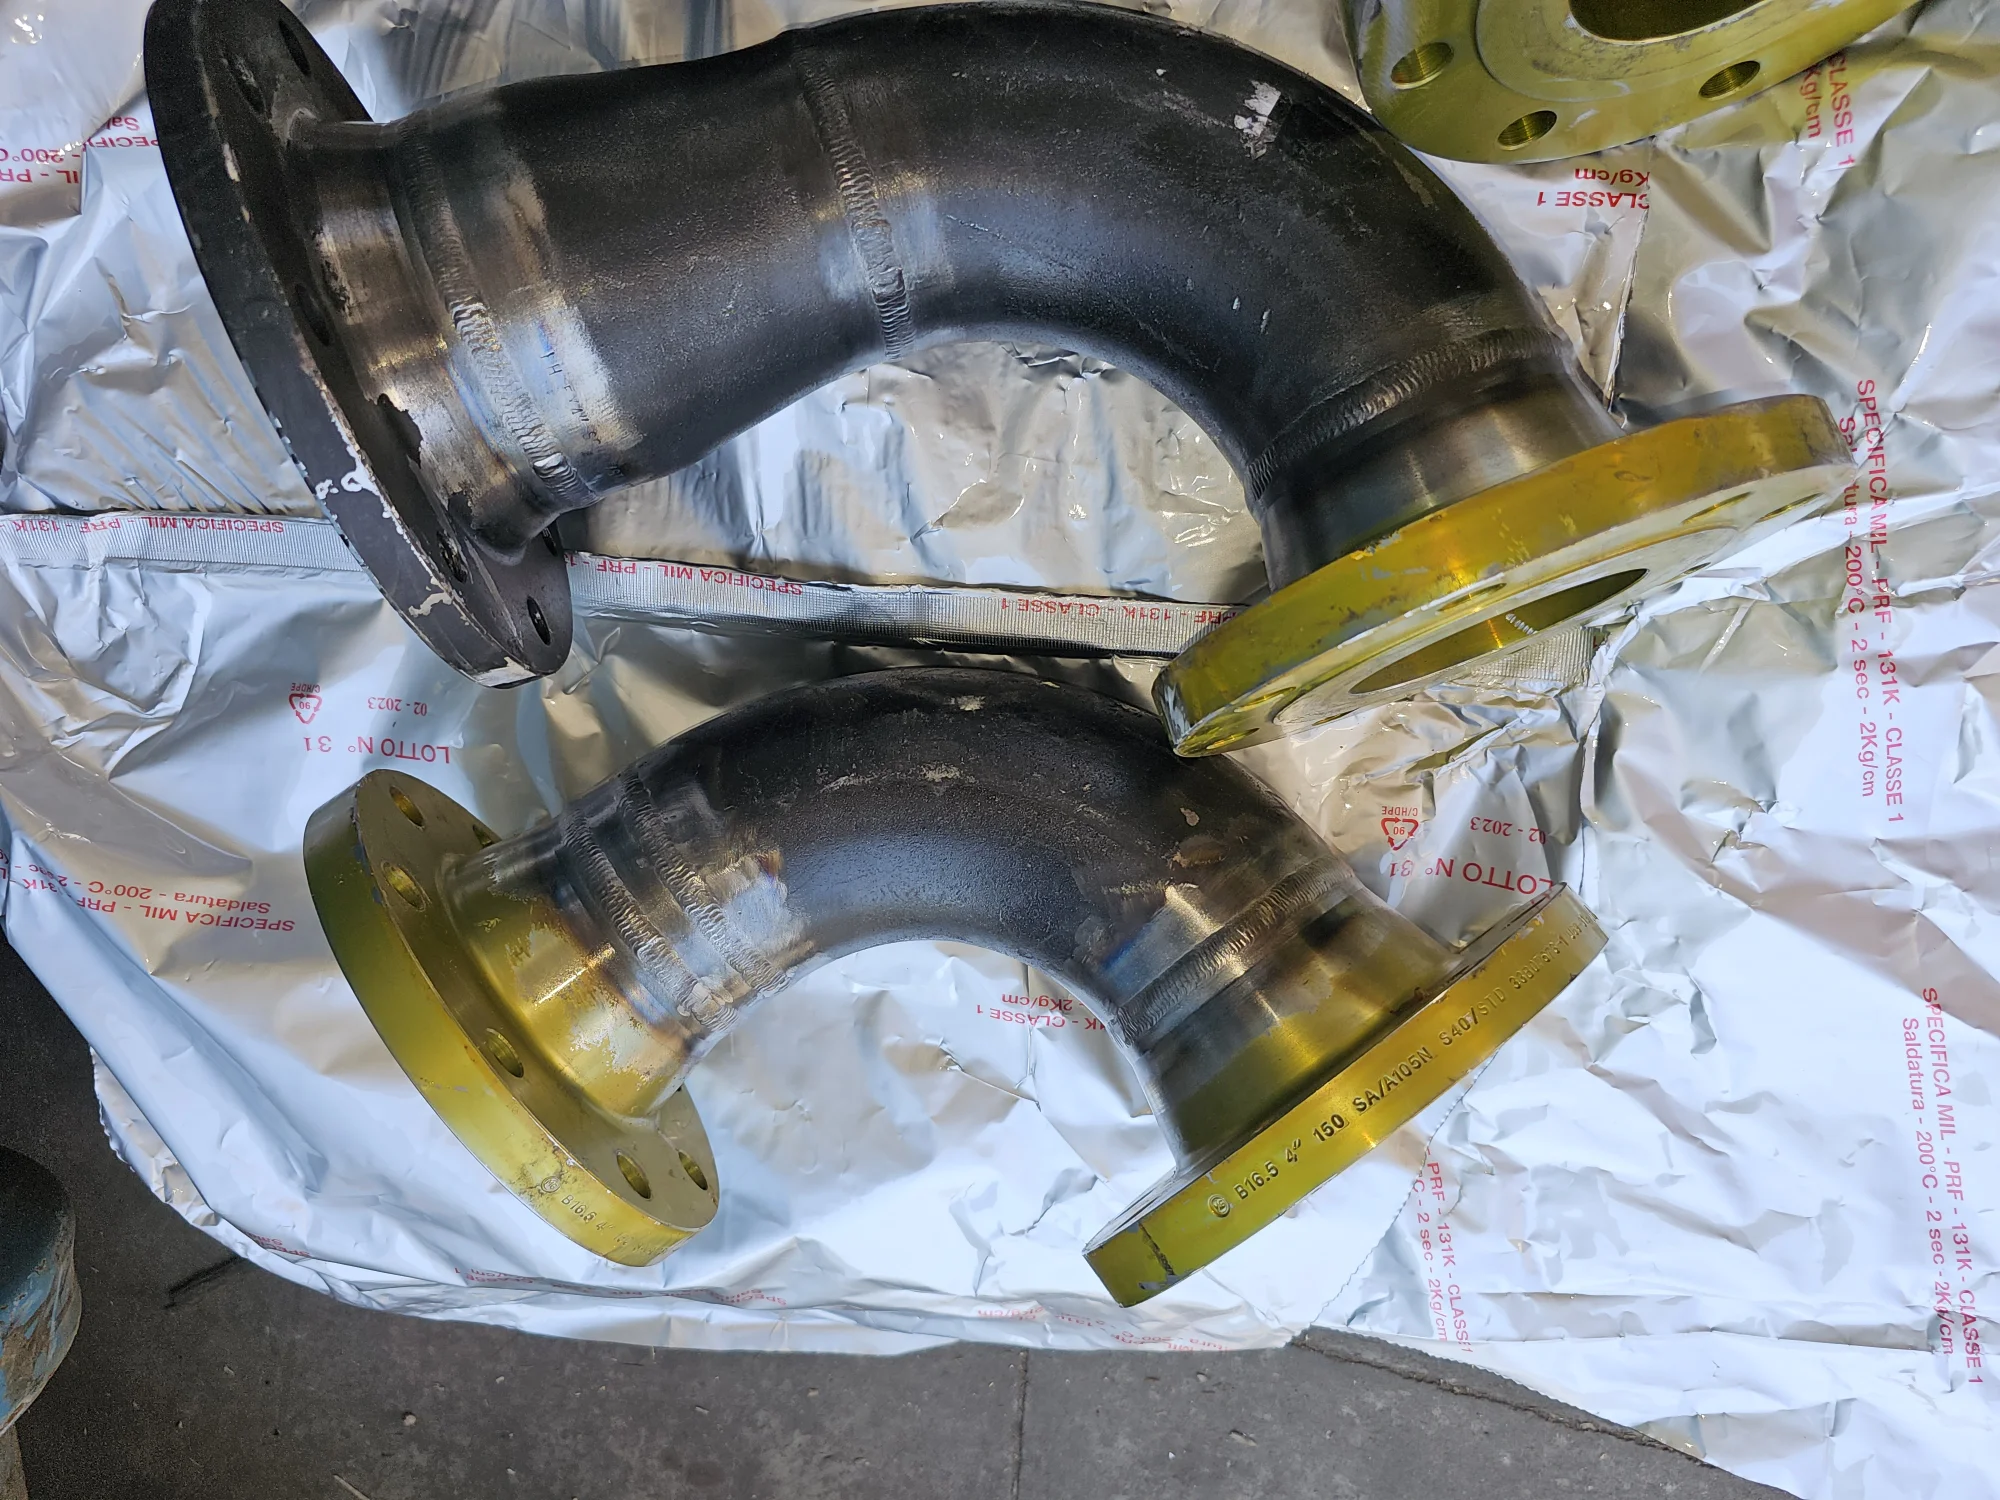
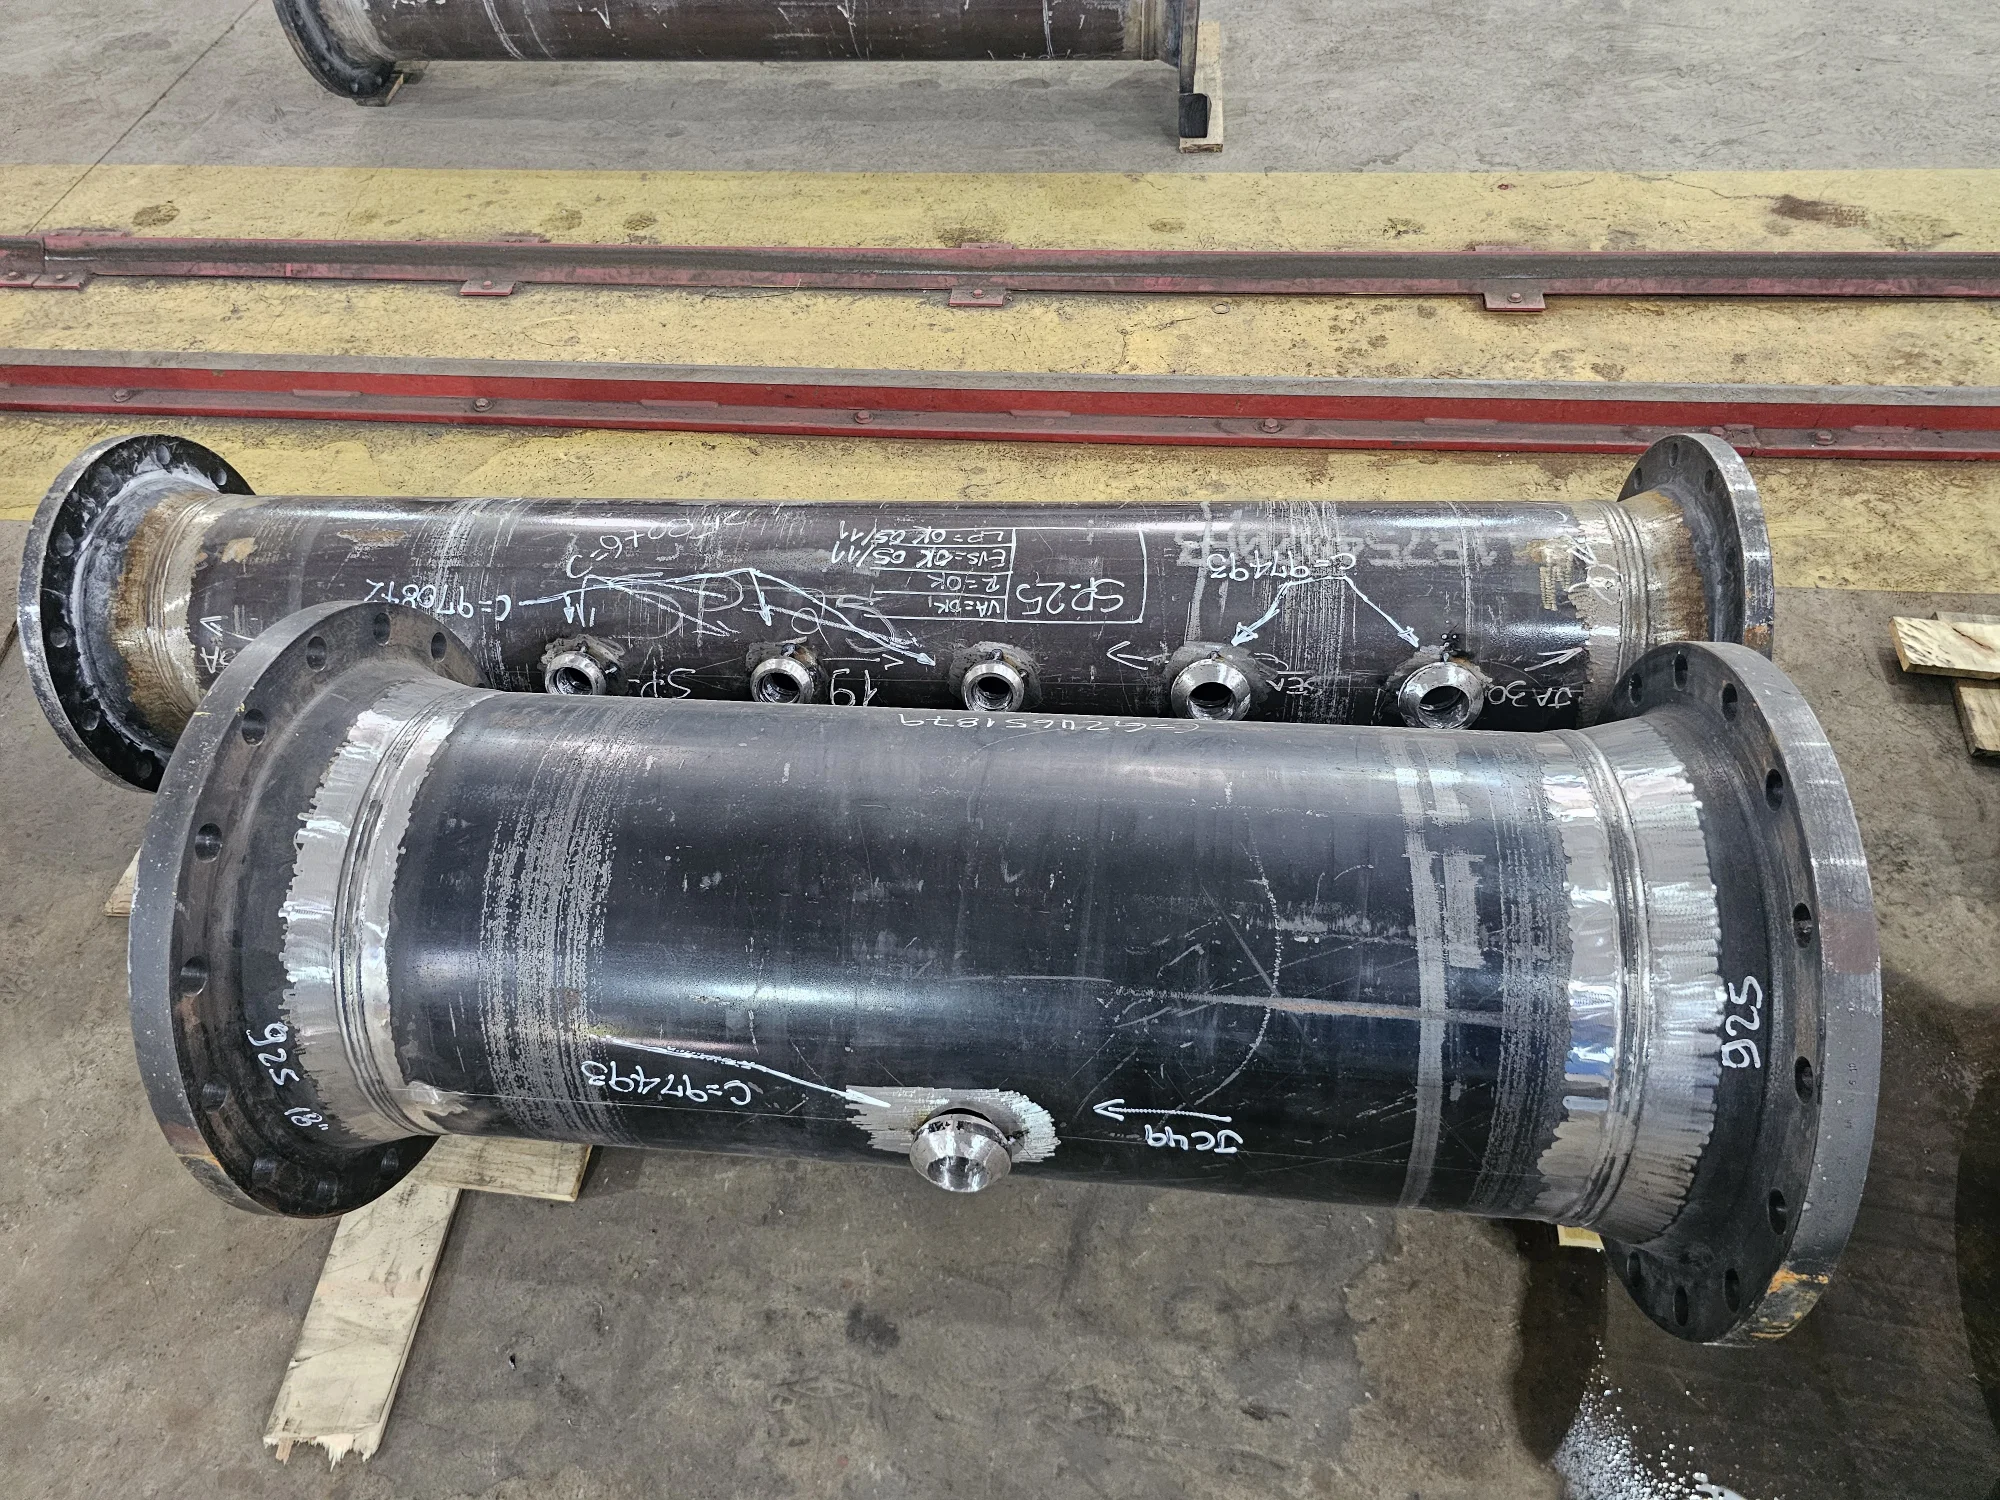
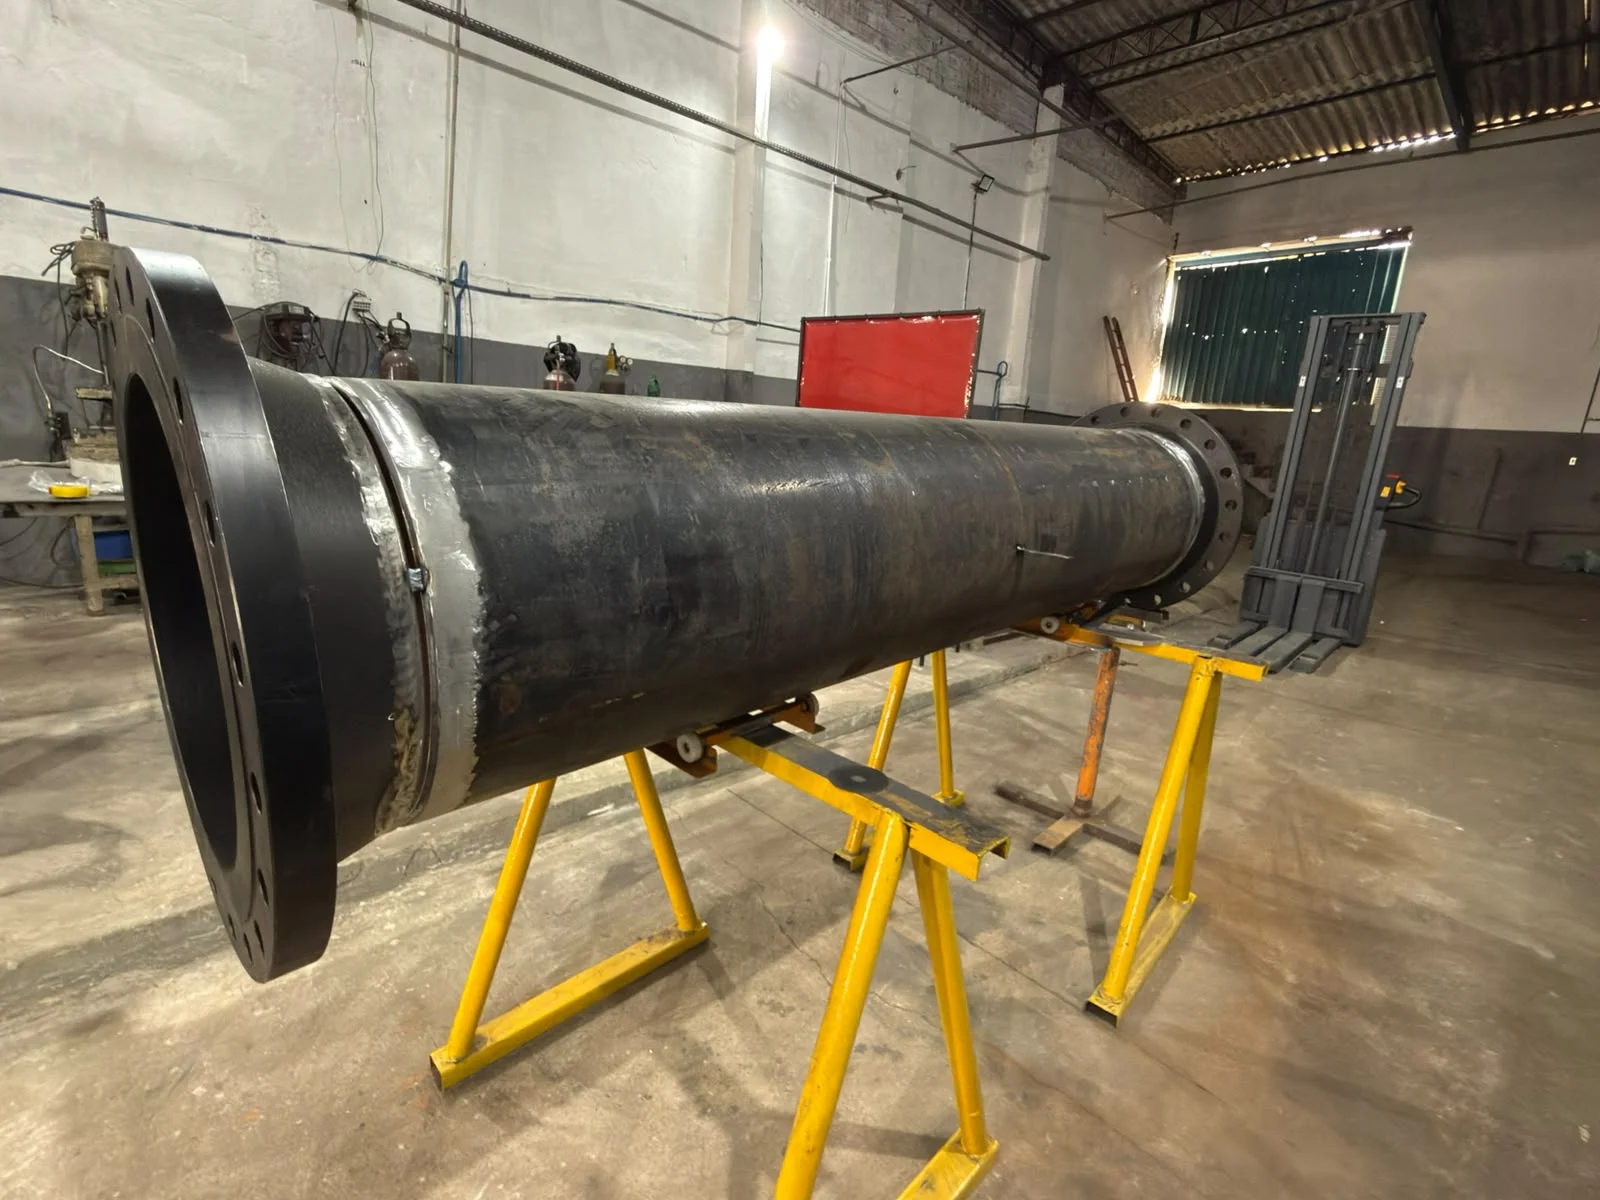
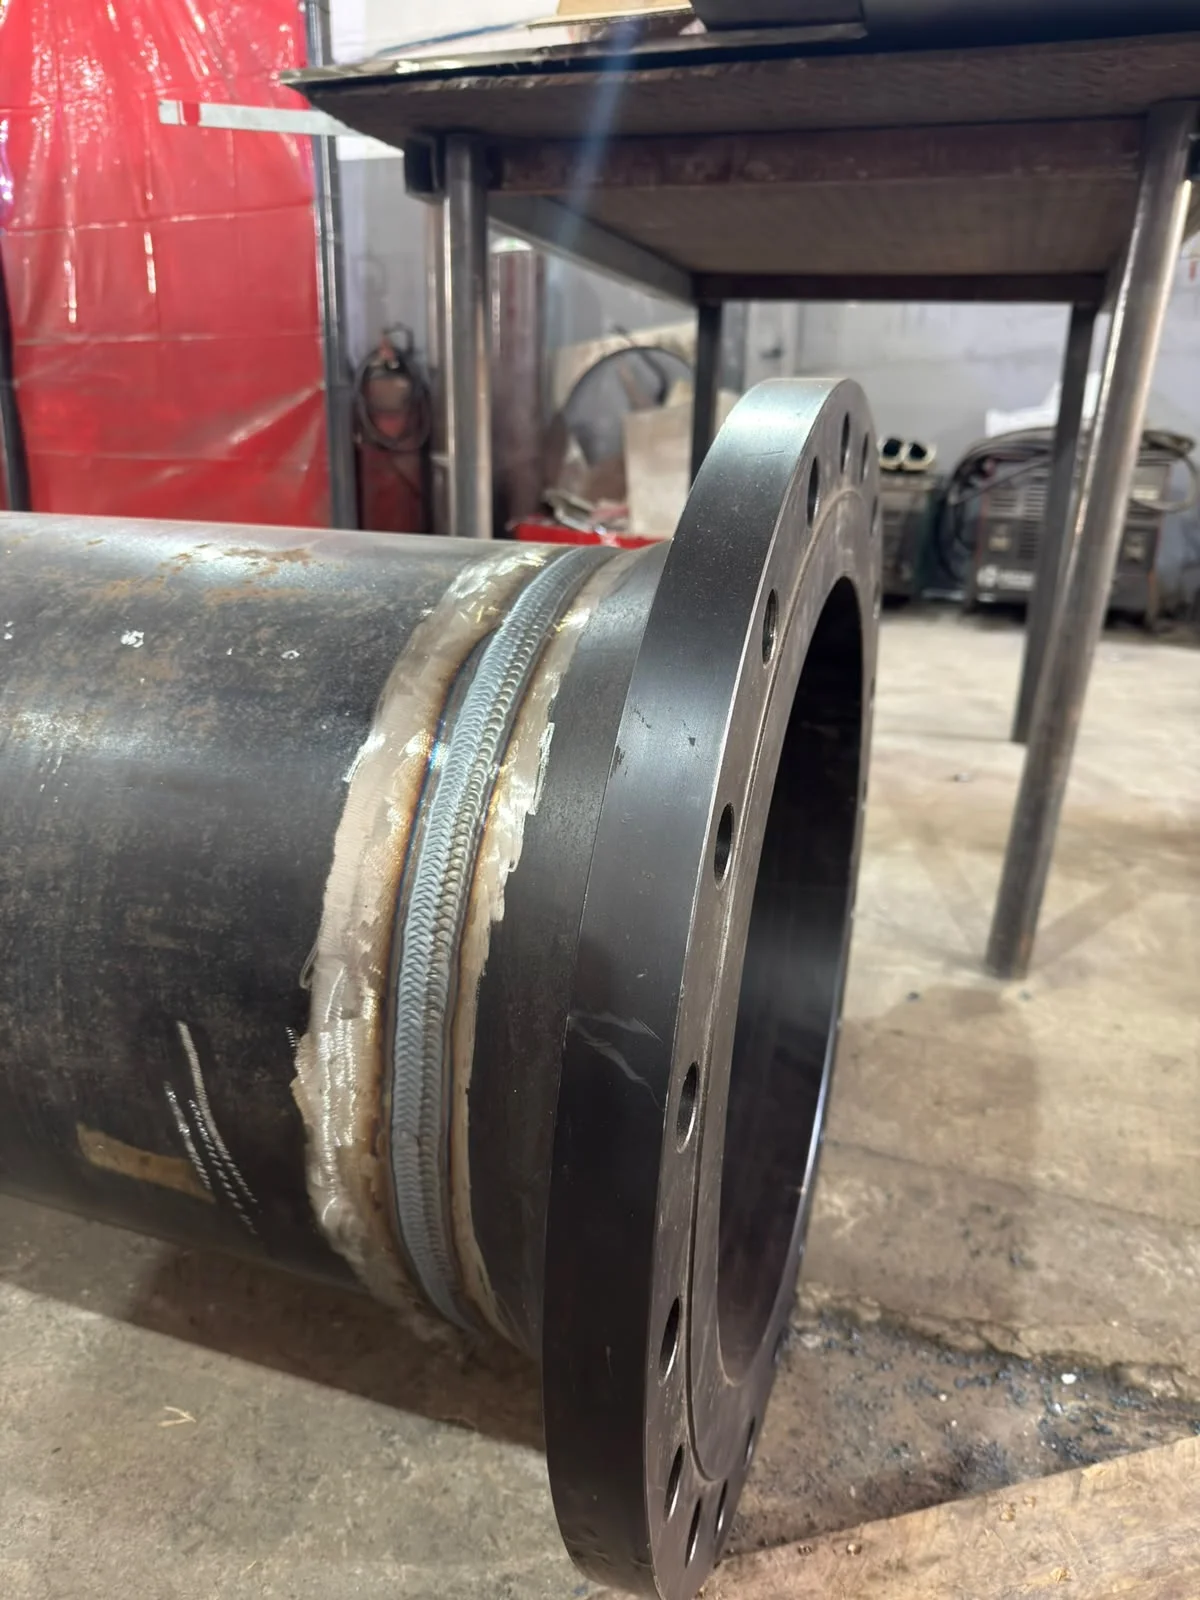
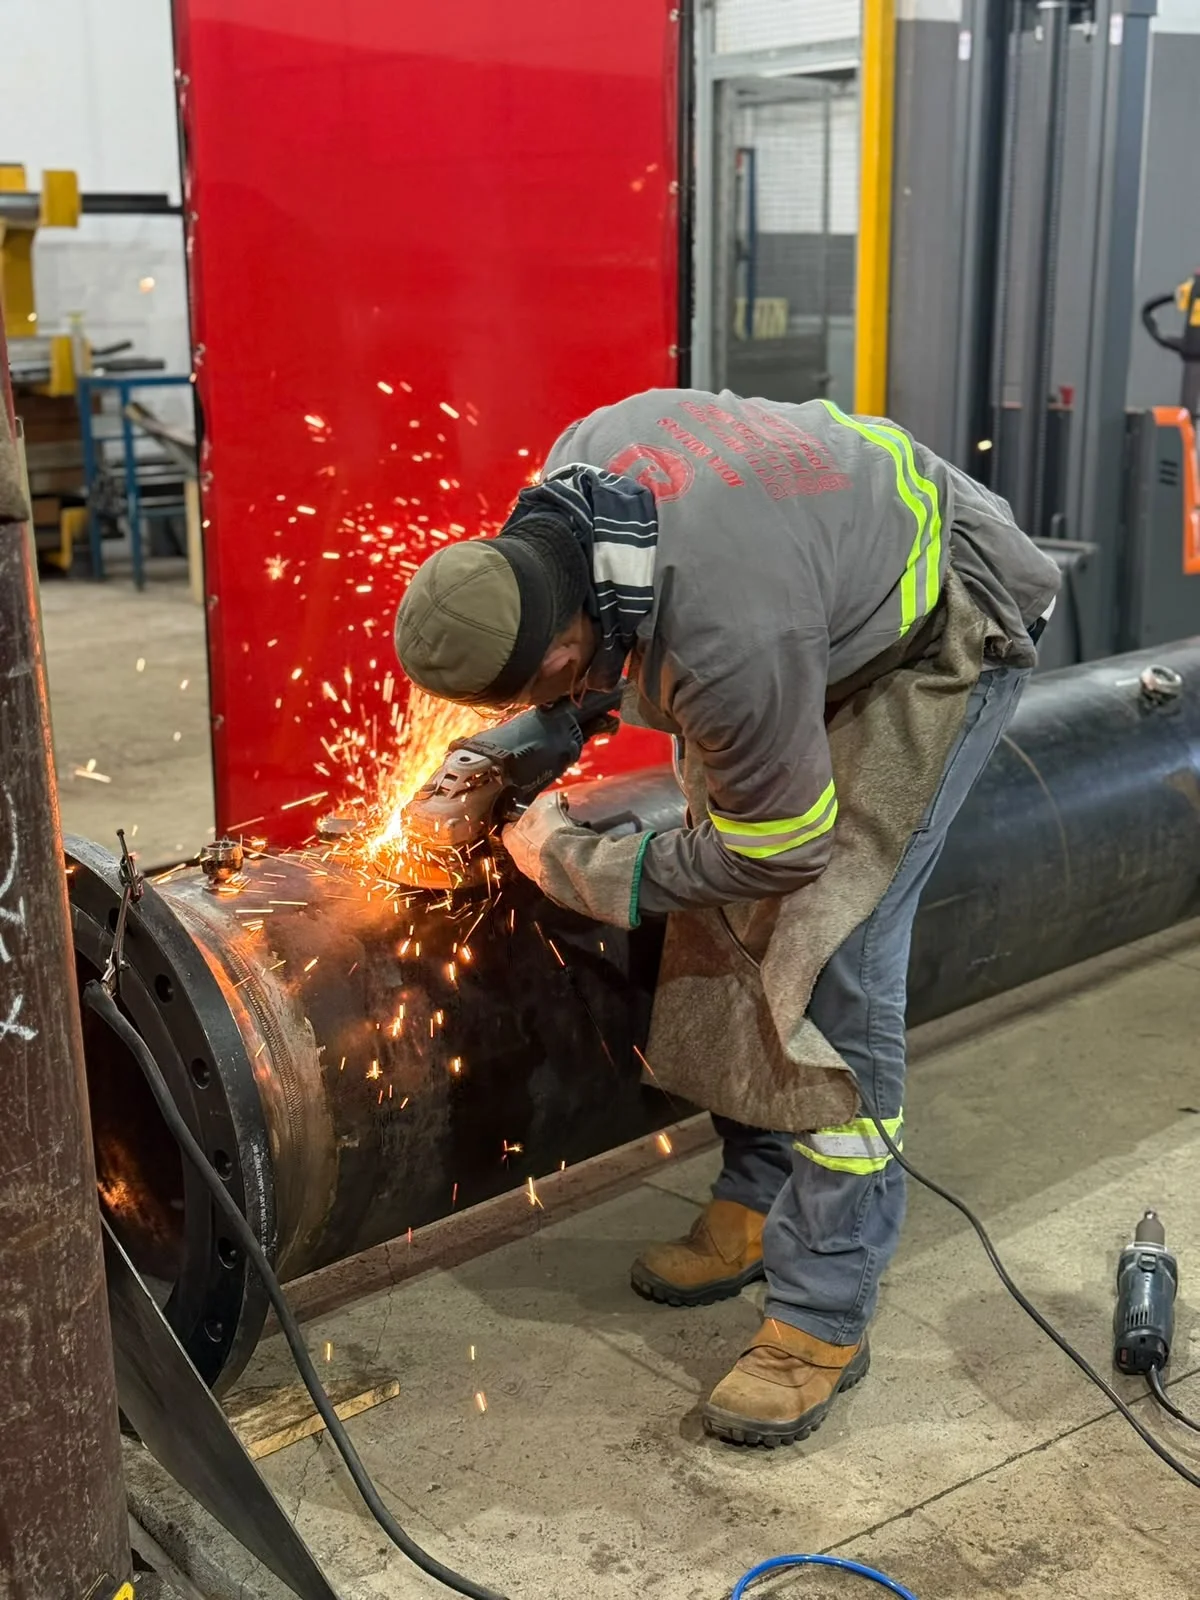
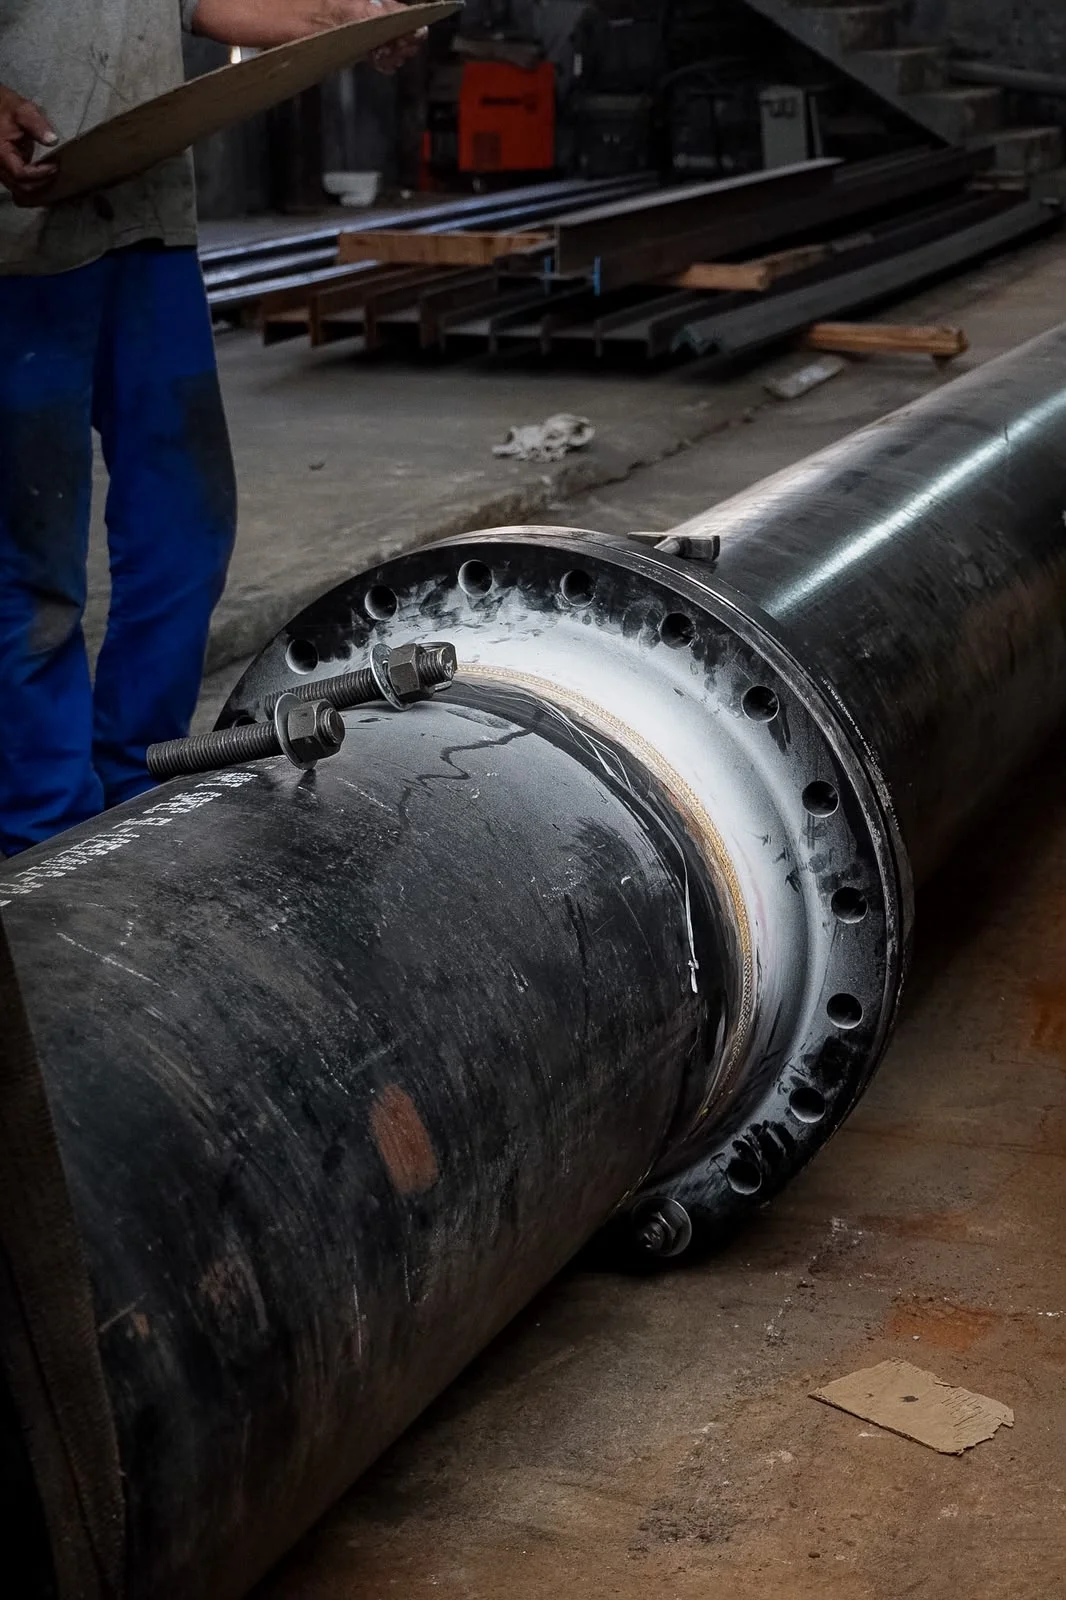
Clique nas imagens para ampliar
Soldagem TIG de alta precisão: princípios, aplicações industriais e critérios de qualidade
A Soldagem TIG de alta precisão é um processo de união de componentes metálicos que utiliza um arco elétrico estabelecido entre a peça e um eletrodo de tungstênio não consumível.
Durante a operação, um gás de proteção, geralmente o argônio, envolve a região da solda para reduzir o contato do metal aquecido com o ar e ajudar a preservar a estabilidade do arco e da poça de fusão.
Em termos objetivos, soldagem TIG é a união de metais por meio de um arco controlado, com eletrodo de tungstênio e proteção gasosa, podendo haver ou não a adição de material de enchimento.
A expressão soldagem TIG de alta precisão descreve aplicações nas quais o controle do arco, da poça de fusão, do aporte térmico e do acabamento é especialmente importante para atender às características da junta e às especificações do projeto.
Como o processo TIG funciona?
O eletrodo de tungstênio conduz a corrente elétrica e mantém o arco sem ser consumido como ocorre com o arame-eletrodo de processos como MIG/MAG.
O calor gerado pelo arco funde localmente as superfícies a serem unidas.
Quando necessário, o soldador adiciona material compatível com o metal-base e com os requisitos da junta.
À medida que a fonte de calor se desloca, o metal fundido se solidifica e forma o cordão de solda.
O gás de proteção tem uma função essencial nesse conjunto.
Ele ajuda a proteger o arco e a poça de fusão contra contaminantes atmosféricos que podem favorecer irregularidades, porosidade ou alterações indesejadas no cordão.
A seleção do gás e dos demais consumíveis deve considerar o material, a espessura, a geometria da peça, o tipo de junta e a especificação técnica aplicável.
Por isso, não existe um único conjunto de parâmetros adequado para todos os serviços TIG.
Por que o controle da poça de fusão é importante?
A poça de fusão é a pequena região de metal líquido formada pelo calor do arco.
Seu tamanho, fluidez e comportamento influenciam a penetração, a uniformidade do cordão, a aparência da junta e o risco de deformações.
Em peças mais finas ou em componentes que exigem controle dimensional, um aporte térmico excessivo pode causar empenamento, distorção ou alterações na região adjacente à solda.
Na soldagem TIG, o controle refinado do arco permite ajustar a entrega de calor de acordo com as condições da junta.
Corrente, polaridade, velocidade de deslocamento, distância do arco, vazão e tipo de gás de proteção, preparação das superfícies e eventual material de adição são fatores que interagem entre si.
A definição adequada depende da avaliação técnica do conjunto, e não apenas do material isoladamente.
Esse controle também contribui para a formação de cordões uniformes e para a redução de respingos em condições apropriadas.
Ainda assim, acabamento visual não deve ser confundido sozinho com qualidade integral da solda.
A aceitação de uma junta pode depender de critérios dimensionais, requisitos de projeto, inspeção visual e outros métodos de verificação definidos para a aplicação.
Onde a soldagem TIG é utilizada?
O processo é frequentemente considerado quando a aplicação exige cuidado na execução, bom controle térmico e acabamento consistente.
Entre os cenários industriais compatíveis estão a soldagem de tubos, chapas e perfis metálicos, a fabricação e montagem de equipamentos, a recuperação de componentes e a união de peças de menor espessura.
O aço inoxidável e outras ligas compatíveis podem ser avaliados para TIG, desde que sua composição, condição superficial e requisitos de serviço sejam confirmados.
Por essas características, a técnica pode ser relevante em projetos dos setores alimentício, químico, farmacêutico e de caldeiraria.
A indicação, porém, depende de variáveis como material, espessura, geometria, posição de soldagem, acessibilidade, nível de acabamento exigido e condições de operação.
Uma avaliação técnica anterior à execução ajuda a verificar se o TIG é o processo mais adequado ou se outro método atende melhor à produtividade e aos requisitos da junta.
A soldagem TIG combina eletrodo de tungstênio não consumível, proteção gasosa e controle preciso do arco.
Seu principal valor está na capacidade de trabalhar com maior controle sobre a poça de fusão e o aporte térmico, especialmente em aplicações nas quais acabamento, controle dimensional e cuidado com o componente são relevantes.
A escolha final deve ser baseada nas especificações técnicas do projeto, na preparação correta das peças e nos critérios de qualidade definidos para o serviço.
Como funciona o processo de soldagem TIG industrial?
A soldagem TIG industrial é realizada por meio de um arco elétrico estabelecido entre um eletrodo de tungstênio não consumível e a peça de trabalho.
Durante a operação, um gás de proteção, geralmente argônio ou outro gás tecnicamente adequado ao material e ao procedimento, forma uma atmosfera ao redor do arco e da poça de fusão.
Essa proteção ajuda a reduzir a interação do metal aquecido com o oxigênio, o nitrogênio e a umidade do ambiente, fatores que podem favorecer contaminações, porosidade e irregularidades no cordão.
O processo exige coordenação entre preparação, regulagem, execução e inspeção.
Não existe um conjunto único de parâmetros aplicável a qualquer serviço.
Corrente, polaridade, velocidade de soldagem, distância do arco, vazão do gás, tipo de junta, espessura, posição e composição do material precisam ser avaliados em conjunto, de acordo com a especificação técnica do projeto.
Preparação das peças e da junta
A primeira etapa consiste em compreender a junta que será executada e preparar as superfícies a serem unidas.
O profissional deve verificar o material, a espessura, a geometria, o encaixe, a acessibilidade e a posição de soldagem.
Também é importante identificar se o projeto define tipo de junta, dimensão, sequência de passes, material de adição, critérios de inspeção ou outras exigências técnicas.
A limpeza é especialmente relevante na soldagem TIG porque o processo trabalha com uma poça de fusão controlada e sensível à presença de contaminantes.
Óleo, graxa, tinta, óxidos, umidade, partículas e resíduos do processo de corte ou conformação podem prejudicar a estabilidade do arco e a qualidade do cordão.
A preparação deve utilizar métodos compatíveis com o material, evitando transferir contaminantes para a região da junta.
Além da limpeza, o posicionamento precisa manter as peças estáveis e alinhadas.
Quando necessário, podem ser utilizados dispositivos de fixação e pontos de solda para reduzir movimentações durante o aquecimento.
O ajuste inadequado entre as partes pode alterar a penetração, aumentar a abertura da junta e dificultar o controle da poça.
Em componentes que exigem controle dimensional, a sequência de execução também deve ser considerada para limitar deformações provocadas pelo calor.
Abertura e estabilidade do arco
Depois da preparação, o arco elétrico é estabelecido entre o eletrodo de tungstênio e a peça, sem que o eletrodo seja consumido como ocorre com o arame-eletrodo da soldagem MIG/MAG.
O tungstênio conduz a corrente e permite manter um arco estável, enquanto o material de adição, quando necessário, é introduzido separadamente pelo operador.
A distância entre a ponta do eletrodo e a peça influencia diretamente a concentração do arco, a largura da região aquecida e a proteção gasosa.
Uma distância excessiva pode dispersar energia e favorecer a entrada de gases do ambiente.
Uma distância inadequada também pode causar instabilidade ou contato acidental do eletrodo com a poça, levando à transferência de tungstênio e à contaminação da solda.
A escolha do eletrodo e sua preparação devem considerar a corrente, a polaridade, o material e o procedimento definido para a junta.
A ponta precisa estar em condição compatível com o serviço, pois formato, desgaste e contaminação podem modificar o comportamento do arco.
Por esse motivo, a seleção de consumíveis não deve ser feita apenas com base na espessura, mas em uma análise conjunta dos requisitos da aplicação.
Formação e controle da poça de fusão
Com o arco estabilizado, o calor concentrado funde localmente as bordas das peças e forma a poça de fusão.
O controle dessa poça é um dos principais motivos pelos quais a TIG é utilizada em juntas que exigem precisão, acabamento e domínio do aporte térmico.
O operador precisa observar o tamanho, a fluidez e o comportamento da poça, ajustando o deslocamento e a alimentação do material de adição conforme a necessidade.
A corrente influencia a quantidade de energia transferida para a junta e, consequentemente, a fusão e a penetração.
Corrente insuficiente pode dificultar a união adequada das bordas.
Corrente excessiva pode ampliar a zona aquecida, aumentar o risco de deformação ou provocar fusão além do desejado.
Esses efeitos dependem do material, da espessura, da geometria e da posição, portanto não devem ser tratados por meio de parâmetros universais.
A velocidade de soldagem também precisa ser compatível com o conjunto da operação.
Um deslocamento muito rápido pode resultar em fusão insuficiente ou cordão estreito e irregular.
Um deslocamento muito lento pode concentrar calor em excesso, alterar a geometria da junta e aumentar a deformação.
A distância do arco, o ângulo da tocha e a forma de introdução do material de adição participam do mesmo equilíbrio.
A polaridade é outro fator a ser validado no procedimento.
Ela modifica a distribuição do calor entre o eletrodo e a peça e pode afetar a estabilidade do arco, a penetração e o comportamento superficial.
A definição correta depende do material e do resultado esperado, não sendo recomendável alterar a configuração sem considerar a especificação técnica aplicável.
Função do gás de proteção
O gás de proteção desloca ou reduz a presença de gases atmosféricos na região do arco e da poça.
O argônio é frequentemente utilizado por favorecer a abertura e a estabilidade do arco em diversas aplicações TIG, mas a escolha deve considerar o material, o procedimento e os requisitos do projeto.
Outros gases tecnicamente adequados podem ser avaliados quando a aplicação justificar essa alternativa.
A vazão precisa ser suficiente para proteger a região soldada, mas não deve ser tratada como um valor fixo para todas as situações.
Vazão inadequada, turbulência, correntes de ar, mangueiras com vazamento, bocal sujo ou distância excessiva entre a tocha e a peça podem reduzir a eficiência da proteção.
Em serviços realizados fora de um ambiente controlado, a proteção contra vento e movimentação de ar merece atenção adicional.
A proteção pode ser necessária também durante o resfriamento de determinadas regiões, conforme o material e o procedimento.
A interrupção prematura do gás pode expor o metal ainda aquecido à atmosfera e comprometer o acabamento ou a integridade da junta.
Essa necessidade deve ser definida tecnicamente, especialmente em materiais sensíveis à oxidação ou à alteração superficial pelo calor.
Solidificação e encerramento da solda
Após a passagem do arco, a poça de fusão começa a solidificar e formar o cordão.
A velocidade de resfriamento, o aporte térmico e a sequência de passes podem influenciar a aparência, a geometria e o comportamento da junta.
O encerramento precisa ser controlado para evitar crateras, descontinuidades ou concentração localizada de tensões no final do cordão.
Em juntas com múltiplos passes, cada camada deve ser avaliada antes da aplicação da seguinte.
Resíduos, óxidos ou irregularidades podem exigir limpeza e correção entre passes.
A sequência deve respeitar o procedimento definido para o serviço e considerar a possibilidade de distorção, contração e dificuldade de acesso às regiões posteriores.
O resultado visual é importante, mas não é suficiente para determinar sozinho a qualidade da solda.
Um cordão uniforme pode indicar bom controle da execução, porém a aceitação deve seguir os critérios definidos no projeto e os métodos de inspeção aplicáveis.
Dependendo do escopo, podem ser considerados inspeção visual e outros ensaios ou verificações estabelecidos pelo responsável técnico e pelo cliente.
Cuidados para reduzir contaminações e irregularidades
A prevenção começa antes do acionamento da fonte de soldagem.
As superfícies devem estar limpas, os consumíveis precisam ser compatíveis com o material e o equipamento deve estar em condição adequada de uso.
O eletrodo de tungstênio não deve tocar desnecessariamente a poça ou o material de adição.
Caso ocorra contaminação, a ponta pode precisar de preparação ou substituição antes da continuidade do serviço.
Também é necessário evitar que o material de adição seja introduzido fora da região devidamente protegida.
A alimentação irregular pode gerar excesso de material, falta de fusão ou alteração da geometria do cordão.
A coordenação entre tocha, eletrodo e vareta de adição deve ser ajustada à posição e ao acesso disponíveis.
Correntes de ar, umidade, sujeira no bocal, conexões inadequadas e vazamentos no sistema de gás são fontes comuns de instabilidade.
A verificação desses pontos contribui para reduzir porosidade, oxidação e variações no acabamento.
Em componentes de menor espessura, o controle térmico é ainda mais importante porque pequenas alterações de energia podem provocar perfuração, empenamento ou perda dimensional.
Etapas resumidas do processo TIG industrial
- Análise da junta: verificar material, espessura, geometria, posição, acesso e requisitos do projeto.
- Preparação: limpar as superfícies, ajustar as peças e realizar a fixação necessária.
- Seleção técnica: definir eletrodo, gás de proteção, material de adição, corrente e polaridade conforme o procedimento.
- Abertura do arco: estabelecer o arco mantendo distância e proteção gasosa adequadas.
- Controle da poça: acompanhar fusão, penetração, velocidade de deslocamento e alimentação do material de adição.
- Solidificação: controlar o encerramento, a proteção durante o resfriamento quando aplicável e a sequência de passes.
- Verificação: realizar limpeza, inspeção visual e demais controles previstos para a junta.
Na prática, a soldagem TIG industrial depende menos de uma regulagem isolada e mais da combinação entre preparação, consumíveis, equipamento, habilidade operacional e requisitos da aplicação.
Por isso, a validação deve considerar o material, a espessura, o tipo de junta, a posição de soldagem, a acessibilidade e a especificação técnica antes do início da execução.
Esse método de análise é essencial para obter uma solda consistente e para adequar o processo ao nível de controle exigido pelo projeto.
Materiais, peças e aplicações indicadas para TIG
A soldagem TIG é especialmente indicada quando o projeto exige controle preciso do arco, da poça de fusão e do aporte térmico.
Por isso, pode ser aplicada à união de aço inoxidável e de outras ligas metálicas compatíveis com o processo, desde que sejam avaliados previamente a composição do material, a espessura, a geometria da junta e os requisitos técnicos da aplicação.
A escolha não deve ser feita apenas pelo aspecto visual desejado, a compatibilidade metalúrgica e as condições de serviço também influenciam a segurança e a integridade da união.
Aço inoxidável e outras ligas compatíveis
O aço inoxidável é um dos materiais frequentemente associados à soldagem TIG industrial, principalmente em componentes nos quais o acabamento do cordão, a limpeza da junta e o controle da deformação são relevantes.
O processo permite trabalhar com maior controle sobre a energia aplicada, uma característica importante para reduzir alterações dimensionais e evitar irregularidades em peças de menor espessura, quando os parâmetros são definidos de acordo com o material e a configuração da junta.
Outras ligas também podem ser avaliadas para TIG, mas a indicação depende de suas características metalúrgicas e da especificação do projeto.
Entre os fatores que precisam ser considerados estão a tendência à oxidação, a sensibilidade ao calor, a necessidade de material de adição, a posição de soldagem e as condições de operação do componente.
Assim, a expressão liga compatível não significa que exista um conjunto universal de parâmetros, cada combinação de material, espessura e junta exige uma avaliação técnica própria.
Antes da execução, é recomendável confirmar a identificação do material, remover contaminantes e verificar se os consumíveis são adequados à aplicação.
Misturas ou ferramentas que introduzam partículas indesejadas podem comprometer a qualidade da junta, sobretudo em componentes que demandam controle de acabamento e confiabilidade operacional.
Tubos, chapas, perfis e componentes de menor espessura
A TIG pode ser utilizada na soldagem de tubos, chapas e perfis metálicos, tanto em atividades de fabricação quanto em montagem e reparação de componentes.
Em tubos, o controle do arco e da poça de fusão pode ser relevante para produzir juntas uniformes, especialmente quando a geometria, a acessibilidade e a posição de execução tornam a operação mais exigente.
A avaliação deve considerar o diâmetro, a espessura da parede, o tipo de junta, o acesso à região interna e externa e a necessidade de acabamento ou inspeção posterior.
Em chapas e perfis, o processo pode ser indicado quando o controle dimensional é prioritário ou quando o projeto requer uma união com acabamento cuidadoso.
Peças de menor espessura merecem atenção especial, pois o excesso de calor pode causar deformação, perfuração ou alterações na geometria.
Nesses casos, a definição da corrente, da velocidade de avanço, da distância do arco, da proteção gasosa e da técnica de execução deve ser relacionada às características reais do conjunto, e não adotada por referência genérica.
A TIG também pode atender componentes que exigem reparação ou recuperação localizada.
Entretanto, antes de soldar uma peça em serviço, é necessário avaliar a origem do dano, o estado do material, a existência de contaminação, a possibilidade de trincas e os requisitos de segurança associados ao equipamento.
Em componentes submetidos a pressão, temperatura, agentes químicos ou esforços repetitivos, a decisão deve seguir a especificação técnica aplicável e os critérios definidos para o projeto.
Fabricação e montagem de equipamentos
Na fabricação de equipamentos, a soldagem TIG pode ser considerada para juntas em que o acabamento, a precisão e o controle térmico tenham peso relevante.
Isso inclui determinadas etapas de união de componentes metálicos, subconjuntos, tubos, chapas e perfis, sempre conforme o desenho, a especificação de fabricação e os critérios de aceitação definidos pelo contratante.
Durante a montagem industrial, a indicação do processo também depende das condições encontradas em campo.
O espaço disponível, a posição da junta, a proteção contra vento e umidade, a possibilidade de limpeza adequada e a acessibilidade para movimentação do equipamento podem alterar a viabilidade da execução.
Uma junta tecnicamente adequada em ambiente controlado pode exigir cuidados adicionais quando realizada em local de montagem ou manutenção.
Por essa razão, a escolha da TIG deve estar conectada ao conjunto da operação, preparação, ajuste, ponteamento, soldagem, limpeza e inspeção.
O processo não substitui a necessidade de planejamento da montagem nem elimina os cuidados de segurança, isolamento da área e controle das condições de trabalho.
Setores que podem utilizar a soldagem TIG
A técnica pode ser avaliada em diferentes segmentos industriais, principalmente onde a qualidade da união e o acabamento da superfície são fatores importantes.
Entre os cenários de aplicação estão:
- indústria alimentícia, em componentes nos quais a facilidade de limpeza e o acabamento da superfície podem ser requisitos do projeto;
- indústria química, quando o material e a junta precisam ser compatíveis com as condições de operação e com os agentes presentes no processo;
- indústria farmacêutica, em equipamentos e componentes que demandam cuidado com acabamento, limpeza e controle de fabricação;
- caldeiraria, na fabricação, adequação e reparação de estruturas e componentes metálicos conforme desenhos e especificações técnicas;
- fabricação e montagem industrial, em tubos, chapas, perfis e subconjuntos cuja geometria ou espessura requeira maior controle durante a união.
Esses exemplos representam cenários setoriais gerais, não uma indicação automática para qualquer equipamento ou material.
Em todos os casos, a aplicação deve ser confirmada a partir das condições de serviço, dos requisitos dimensionais, da acessibilidade e dos critérios de inspeção definidos para o trabalho.
Como avaliar se a TIG é adequada ao projeto?
Uma avaliação inicial pode considerar os seguintes pontos:
- Material: está identificado e é compatível com o processo, com o eletrodo, com o gás de proteção e com o material de adição previsto?
- Espessura: o componente é sensível ao aporte térmico ou exige controle para evitar deformações?
- Geometria da junta: o tipo de chanfro, a folga, o encaixe e a posição favorecem a execução com TIG?
- Acessibilidade: há espaço suficiente para posicionar a tocha, controlar o arco e proteger a região soldada?
- Acabamento: a junta precisa de cordão uniforme, baixa geração de respingos e superfície compatível com a finalidade do componente?
- Condições de serviço: a união ficará exposta a pressão, calor, vibração, corrosão ou agentes químicos?
- Inspeção: quais critérios de aceitação e métodos de verificação serão aplicados após a soldagem?
- Ambiente de execução: o serviço será realizado em local controlado ou em campo, com possibilidade de interferência de vento, umidade, sujeira e outras atividades?
Quando a resposta a esses pontos não estiver disponível, a definição do processo deve ser adiada até que as informações técnicas sejam confirmadas.
A soldagem TIG de alta precisão depende não apenas do equipamento utilizado, mas também da preparação, da seleção dos consumíveis, da estabilidade da proteção gasosa e da condução adequada de cada etapa.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo atendimento personalizado conforme as especificações técnicas informadas pelo cliente.
A empresa realiza serviços com possibilidade de execução presencial e em campo em nível nacional, conforme o contexto apresentado.
Para avaliar a aplicação da TIG em um tubo, chapa, perfil, equipamento ou componente específico, o ideal é encaminhar os dados disponíveis do projeto, como material, espessura, dimensões, desenho, condição de acesso e requisitos de acabamento.
A confirmação da indicação e dos critérios de execução deve ocorrer após essa análise técnica.
Vantagens, limitações e critérios de escolha do processo
A soldagem TIG é escolhida principalmente quando o projeto exige controle cuidadoso do arco, da poça de fusão e do aporte térmico.
Em condições adequadas de preparação e execução, o processo pode produzir cordões uniformes, com bom acabamento visual e baixa geração de respingos.
Esses atributos tornam a Soldagem TIG de alta precisão relevante para juntas em que a aparência, a estabilidade dimensional e o cuidado com o material são fatores importantes.
Principais vantagens da soldagem TIG
O eletrodo de tungstênio não consumível permite controlar o arco de forma refinada, enquanto o material de adição, quando necessário, é introduzido separadamente.
Essa característica favorece a condução cuidadosa da poça de fusão e pode resultar em cordões visualmente regulares, desde que sejam respeitados os requisitos do material, da junta e da execução.
O acabamento não depende apenas do processo selecionado.
Preparação das bordas, limpeza, ajuste entre as peças, estabilidade da mão de obra, proteção gasosa e controle dos parâmetros também influenciam diretamente a aparência e a uniformidade da solda.
Por isso, um cordão visualmente bem acabado não deve ser analisado de forma isolada, ele precisa ser compatível com a função da junta e com os critérios definidos para o projeto.
Controle refinado do aporte térmico
A soldagem TIG permite trabalhar com controle cuidadoso da energia introduzida na peça.
Esse aspecto é especialmente relevante em componentes de menor espessura ou em aplicações nas quais deformações, alterações dimensionais e excesso de calor precisam ser reduzidos.
O controle térmico também contribui para uma execução mais previsível quando a geometria da junta exige atenção contínua.
Ainda assim, não existe um parâmetro universal que sirva para todos os serviços.
Corrente, polaridade, velocidade de deslocamento, distância do arco, tipo de junta, espessura, posição e características do material precisam ser avaliados em conjunto.
A definição inadequada dessas variáveis pode gerar falta de fusão, excesso de penetração, deformações, contaminação ou descontinuidades.
Baixa geração de respingos em condições adequadas
Uma das características frequentemente associadas ao TIG é a baixa geração de respingos quando o processo é corretamente aplicado.
Isso pode reduzir a necessidade de acabamento posterior e preservar melhor as áreas próximas à junta.
Porém, esse benefício depende da limpeza das superfícies, da estabilidade do arco, da seleção adequada dos consumíveis e da proteção contra correntes de ar ou outras condições que prejudiquem o gás de proteção.
A baixa geração de respingos não significa ausência absoluta de imperfeições nem elimina a necessidade de inspeção.
O resultado deve ser verificado conforme a finalidade da peça, os requisitos de qualidade e a especificação técnica aplicável.
Adequação a juntas que exigem cuidado e precisão
O TIG pode ser indicado para juntas que demandam controle detalhado da poça de fusão, acabamento superior ou menor interferência térmica.
Também pode ser considerado em tubos, chapas, perfis e componentes de aço inoxidável ou de outras ligas compatíveis, sempre após a confirmação da soldabilidade do material e das exigências do projeto.
A escolha se torna mais coerente quando a qualidade requerida justifica uma execução mais controlada.
Em contrapartida, quando a prioridade principal é produtividade elevada em grandes volumes, o TIG pode não ser a alternativa mais eficiente para todas as etapas.
Em alguns projetos, inclusive, diferentes processos podem ser avaliados para partes distintas da fabricação, desde que essa decisão esteja alinhada à engenharia e aos critérios de aceitação.
Limitações que devem ser consideradas
A soldagem TIG exige preparação cuidadosa, limpeza rigorosa e controle operacional constante.
Contaminantes como óleo, umidade, oxidação, tinta, partículas ou resíduos podem comprometer a proteção da poça e introduzir irregularidades na junta.
A proteção contra contaminação também depende do armazenamento e do manuseio adequados dos consumíveis e da estabilidade do gás na região soldada.
Outro ponto é a produtividade.
Como o processo demanda controle manual detalhado e, em muitos casos, preparação mais cuidadosa, a velocidade de execução pode ser menor do que a de processos que utilizam arame-eletrodo consumível de forma contínua.
Isso não torna o TIG inadequado, mas exige ponderar o equilíbrio entre acabamento, controle, volume de produção e complexidade da junta.
A habilidade operacional também tem influência significativa.
A condução do arco, a alimentação do material de adição e a manutenção da proteção gasosa precisam ser coordenadas de acordo com a aplicação.
Além disso, acesso limitado, posição de soldagem, geometria irregular e necessidade de montagem em campo podem alterar a viabilidade do processo ou exigir uma avaliação técnica mais detalhada.
Por fim, a escolha do TIG não substitui o controle de qualidade.
A aparência do cordão é um indicador inicial, mas não confirma sozinha a integridade da junta.
Dependendo do escopo, podem ser necessários critérios de inspeção visual, controle dimensional ou outros métodos definidos pelo projeto e pelo cliente.
Critérios técnicos para escolher entre TIG e outros processos
Antes de selecionar o processo, é recomendável analisar:
- Qualidade requerida: a junta precisa de acabamento visual superior, controle dimensional ou baixo nível de respingos?
- Material: o metal e a liga são compatíveis com TIG? Há risco de contaminação ou necessidade de procedimentos específicos?
- Espessura: o controle do aporte térmico é decisivo para evitar deformação ou alterações na peça?
- Tipo de junta: a geometria, a folga, a preparação das bordas e a necessidade de material de adição favorecem o processo?
- Posição de soldagem: a execução será plana, horizontal, vertical, sobrecabeça ou em uma combinação de posições?
- Acessibilidade: há espaço suficiente para o eletrodo, a tocha, o gás de proteção e a alimentação do material?
- Produtividade: o volume de peças e o ritmo de fabricação são compatíveis com uma operação mais controlada?
- Preparação e limpeza: a equipe consegue manter as superfícies, os consumíveis e a área de trabalho livres de contaminantes?
- Condição de execução: o serviço será realizado em ambiente de fabricação ou em campo, onde vento, acesso e organização podem influenciar a proteção gasosa?
- Especificação técnica: existem requisitos do cliente, desenhos, procedimentos, critérios de inspeção ou referências normativas que orientem a seleção?
Na prática, TIG e MIG/MAG não devem ser tratados como processos universalmente melhores.
O TIG tende a ser valorizado quando o controle, o acabamento e a precisão são prioritários.
O MIG/MAG pode ser avaliado quando a produtividade, a alimentação contínua do arame e o ritmo de fabricação assumem maior peso, desde que seja compatível com o material, a junta e os requisitos de qualidade.
A decisão deve considerar o conjunto do projeto, e não apenas uma característica isolada.
Para definir a alternativa mais adequada, é importante reunir informações sobre material, espessura, geometria, posição, acessibilidade, quantidade de peças, condição de execução e padrão de aceitação.
Com esses dados, a Jota Soldas pode analisar a necessidade apresentada e orientar a solução dentro do escopo de soldagem industrial, fabricação, montagem ou manutenção informado pelo cliente.
A avaliação técnica é especialmente importante quando o serviço envolve componentes sensíveis, controle dimensional ou exigências específicas de acabamento.
Soldagem TIG versus MIG/MAG e outros processos
A escolha entre TIG, MIG/MAG e outros processos de soldagem deve partir dos requisitos da junta, e não da ideia de que existe uma técnica universalmente superior.
Material, espessura, geometria, posição de soldagem, acessibilidade, acabamento requerido, produtividade esperada, nível de controle térmico e especificação técnica do projeto influenciam diretamente a decisão.
Em aplicações que exigem controle refinado e acabamento cuidadoso, a Soldagem TIG de alta precisão pode ser uma alternativa adequada; em outras situações, MIG/MAG ou outro processo pode oferecer melhor equilíbrio entre execução, produtividade e requisitos de fabricação.
Diferença fundamental entre TIG e MIG/MAG
Na soldagem TIG, o arco elétrico é estabelecido entre a peça e um eletrodo de tungstênio não consumível.
O eletrodo mantém sua função durante a operação, enquanto o material de adição, quando necessário, pode ser introduzido separadamente pelo soldador.
A região da poça de fusão é protegida por um gás, geralmente argônio ou outro gás tecnicamente adequado ao material e à aplicação.
Essa configuração favorece o controle do arco, da poça e do aporte térmico.
Na soldagem MIG/MAG, o arco utiliza um arame-eletrodo consumível, que também atua como material de adição.
O arame é alimentado continuamente por um equipamento, enquanto a proteção gasosa é definida conforme o processo e o material.
Na MIG, utiliza-se gás inerte; na MAG, empregam-se gases ativos ou misturas adequadas à aplicação.
Essa alimentação contínua tende a favorecer maior produtividade em determinadas condições, mas não elimina a necessidade de preparação, regulagem, habilidade operacional e controle da junta.
A distinção mais direta é, portanto, o tipo de eletrodo e a forma de adição do metal.
A TIG utiliza eletrodo de tungstênio não consumível e pode usar vareta separada; a MIG/MAG utiliza arame-eletrodo consumível alimentado de forma contínua.
Essa diferença repercute no controle da poça, na velocidade de deposição, na preparação e no acabamento possível.
Comparação conceitual dos processos!
| Critério | TIG | MIG/MAG |
|---|---|---|
| Eletrodo | Tungstênio não consumível | Arame-eletrodo consumível |
| Material de adição | Pode ser adicionado separadamente, conforme a junta | É fornecido pelo arame consumível |
| Controle do arco e da poça | Geralmente mais refinado | Adequado ao processo, com foco frequente em produtividade |
| Acabamento do cordão | Pode atender a exigências elevadas de uniformidade e aparência, quando os parâmetros e a execução são adequados | Pode apresentar bom acabamento, condicionado à regulagem, à técnica e às condições da junta |
| Velocidade de deposição | Em geral, mais controlada e menos orientada à alta deposição | Pode favorecer maior deposição em aplicações compatíveis |
| Preparação e limpeza | Exige atenção rigorosa para reduzir contaminações e irregularidades | Também requer limpeza e preparação, embora a tolerância dependa do material, do consumível e da configuração |
| Controle térmico | Indicado quando o aporte térmico e a distorção precisam ser cuidadosamente administrados | Deve ser ajustado para equilibrar penetração, velocidade, deposição e controle dimensional |
| Uso frequente | Juntas delicadas, componentes de menor espessura e aplicações que valorizam precisão e acabamento | Fabricação e montagem com necessidade de produtividade e compatibilidade com o material e a junta |
Soldagem TIG de alta precisão: critérios técnicos e aplicações
A tabela é uma comparação técnica geral, não um ranking.
O desempenho efetivo depende das condições de execução, da preparação das peças, da posição, da qualificação aplicável e dos requisitos definidos para o projeto.
Controle, acabamento e aporte térmico
A TIG costuma ser escolhida quando o operador precisa acompanhar com maior precisão a formação e a solidificação da poça de fusão.
Esse controle pode ser relevante em chapas ou componentes de menor espessura, em juntas com acesso limitado ou em peças nas quais a distorção dimensional e o aspecto do cordão exigem atenção.
A menor geração de respingos em condições adequadas também pode reduzir etapas de acabamento, embora não substitua a inspeção nem garanta, por si só, a conformidade da solda.
Na MIG/MAG, a alimentação contínua do arame pode simplificar a deposição em determinadas configurações e contribuir para uma execução mais produtiva.
Entretanto, velocidade maior não significa automaticamente melhor resultado.
Corrente, tensão, velocidade de avanço, vazão do gás, distância entre o bico e a peça, posição de soldagem e condição superficial precisam ser compatíveis entre si.
Uma regulagem inadequada pode gerar falta de fusão, porosidade, excesso de respingos, mordeduras ou irregularidades no cordão.
Em ambos os processos, o controle térmico deve considerar a espessura, a condutividade do material, o tipo de junta e a sequência de soldagem.
O objetivo não é simplesmente aplicar mais ou menos calor, mas obter a fusão necessária sem comprometer a geometria, a integridade ou as propriedades requeridas para o componente.
Quando a MIG/MAG pode ser avaliada?
A MIG/MAG pode ser considerada quando o projeto prioriza uma deposição contínua, quando a geometria e a espessura são compatíveis com o processo ou quando a produtividade tem peso relevante na estratégia de fabricação.
Ela também pode ser uma alternativa em estruturas, conjuntos e componentes nos quais o acabamento requerido pode ser alcançado por meio de regulagem adequada e eventuais etapas posteriores previstas no escopo.
Essa avaliação deve incluir o material de base, o tipo de consumível, a proteção gasosa, a posição, o acesso à junta e os critérios de inspeção.
Em uma mesma fabricação, inclusive, diferentes processos podem ser tecnicamente considerados para etapas distintas, desde que a combinação seja compatível com a especificação do projeto e com os requisitos de qualidade.
TIG, MIG/MAG e outros processos
Além de TIG e MIG/MAG, a soldagem com eletrodo revestido e a soldagem com arame tubular são exemplos de processos que podem ser avaliados em contextos específicos.
Cada alternativa apresenta características próprias de deposição, proteção da poça, mobilidade, preparação, acabamento e produtividade.
A decisão depende das condições reais de execução, e não apenas do nome do processo.
A soldagem TIG pode favorecer trabalhos que exigem maior controle e acabamento, mas normalmente demanda preparação cuidadosa, limpeza rigorosa e execução atenta.
A MIG/MAG pode ser vantajosa quando a alimentação contínua do arame e a deposição são compatíveis com o objetivo produtivo.
Outros processos podem ser considerados quando fatores como acesso, ambiente, posição, espessura ou logística de execução alteram a viabilidade técnica.
Também é importante distinguir a forma de aplicação.
Uma soldagem manual depende diretamente da coordenação do operador.
Na aplicação mecanizada, parte dos movimentos ou da alimentação pode ser conduzida por mecanismos, mantendo a necessidade de configuração e supervisão adequadas.
Em uma aplicação automatizada, o equipamento executa movimentos programados dentro de uma célula ou sistema definido.
Essa classificação descreve modalidades gerais do setor e não atribui à Jota Soldas recursos específicos que não foram informados.
Critérios técnicos para selecionar o processo
Antes de definir TIG, MIG/MAG ou outro processo, é recomendável verificar:
- Qual é o material de base e existe confirmação de sua composição e compatibilidade com o processo?
- Qual é a espessura, a geometria e o tipo de junta?
- O componente exige acabamento visual elevado, controle dimensional ou baixa geração de respingos?
- A prioridade está no controle térmico, na produtividade, na mobilidade ou em uma combinação desses fatores?
- Qual é a posição de soldagem e como será o acesso à região da junta?
- A preparação, a limpeza e o ajuste das peças podem ser executados de modo adequado?
- Quais eletrodos, arames, gases e materiais de adição são compatíveis com a especificação?
- Há requisitos de inspeção, documentação, qualificação ou norma definidos pelo cliente ou pelo projeto?
- O serviço será executado em oficina ou em campo, e quais condições do local podem influenciar a proteção gasosa e a segurança?
Com essas informações, a comparação deixa de ser genérica e passa a considerar o risco técnico, a qualidade requerida e a finalidade do componente.
Quando faltarem dados sobre material, espessura, junta, norma ou condição de execução, a definição deve ser precedida por uma avaliação técnica, evitando selecionar o processo apenas com base em acabamento aparente ou velocidade estimada.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas conforme as especificações técnicas informadas pelo cliente.
Para avaliar a aplicação de TIG, MIG/MAG ou outro processo, o interessado deve encaminhar os dados disponíveis do projeto e solicitar uma análise técnica.
A empresa informa atendimento em nível nacional, com possibilidade de execução presencial e em campo, conforme o contexto do serviço.
Preparação das peças, consumíveis e controle de qualidade
A qualidade de uma soldagem TIG industrial começa antes da abertura do arco.
Limpeza, preparação da junta, posicionamento, seleção dos consumíveis e controle das variáveis precisam ser tratados como partes de uma mesma sequência técnica.
Em aplicações que exigem precisão dimensional, acabamento uniforme ou controle de contaminação, uma falha na preparação pode comprometer a execução mesmo quando o soldador domina o processo.
Limpeza e preparação da área a ser soldada
A superfície deve estar livre de óleo, graxa, tinta, umidade, óxidos soltos, partículas metálicas e outros contaminantes que possam interferir na estabilidade do arco ou na proteção da poça de fusão.
Em aço inoxidável, também é importante evitar a transferência de contaminantes provenientes de ferramentas ou escovas utilizadas anteriormente em outros metais.
O método de limpeza deve ser compatível com o material e com os requisitos do projeto.
A preparação da junta pode envolver corte, conformação, remoção de rebarbas, abertura de chanfro e acabamento das bordas.
A geometria precisa permitir acesso adequado à região da solda e favorecer a fusão prevista na especificação.
Antes da execução, convém verificar se as dimensões, a folga entre as peças e o alinhamento correspondem ao desenho, procedimento ou orientação técnica aplicável.
Quando a junta exige penetração controlada, a condição da raiz e o eventual uso de recursos de apoio devem ser definidos previamente.
Ajuste, posicionamento e estabilidade da junta
Peças mal alinhadas ou submetidas a movimentação durante a soldagem podem gerar variação dimensional, falta de fusão, deformações e descontinuidade no cordão.
Por isso, o ponteamento, a fixação e a sequência de soldagem devem considerar a geometria do conjunto, a espessura do material, a acessibilidade e a tendência de contração térmica.
O posicionamento também deve manter a junta estável sem introduzir esforços excessivos ou marcas que prejudiquem o componente.
Em estruturas, tubos, chapas e perfis, a definição da sequência pode ajudar a distribuir o calor e reduzir distorções.
Essa decisão não deve ser tratada como uma regra universal, depende do projeto, da posição de soldagem, do tipo de junta e do nível de controle dimensional exigido.
Seleção do eletrodo, gás e material de adição
O eletrodo de tungstênio, o gás de proteção e o material de adição devem ser escolhidos conforme o metal de base, a espessura, a configuração da junta e a especificação técnica.
O diâmetro e a preparação da ponta do eletrodo influenciam a estabilidade e a concentração do arco.
A escolha inadequada pode dificultar o controle da poça, aumentar o risco de contaminação e alterar o perfil do cordão.
O argônio é frequentemente utilizado como gás de proteção na soldagem TIG, mas a seleção final deve seguir a compatibilidade técnica da aplicação.
Vazão insuficiente pode permitir a entrada de contaminantes; vazão excessiva pode causar turbulência e também prejudicar a proteção.
Mangueiras, conexões, bico, difusor e sistema de alimentação precisam estar em condições adequadas para evitar perdas ou instabilidade.
O material de adição, quando necessário, deve ser compatível com o metal de base e com as propriedades requeridas para a junta.
A identificação, o armazenamento e a condição superficial do consumível merecem atenção, especialmente em aplicações nas quais limpeza e resistência à contaminação são relevantes.
Não é recomendável escolher consumíveis apenas pela aparência do cordão ou por uma preferência genérica, a decisão deve estar vinculada ao procedimento e aos requisitos do componente.
Controle das variáveis de soldagem
Corrente, polaridade, velocidade de deslocamento, distância do arco, ângulo da tocha, alimentação do material de adição e proteção gasosa interagem entre si.
A regulagem deve considerar material, espessura, tipo de junta, posição, dissipação de calor e sequência de passes.
Parâmetros usados em um projeto não devem ser transferidos automaticamente para outro sem avaliação técnica.
O controle do aporte térmico é especialmente importante quando há risco de deformação, alteração dimensional ou mudanças indesejadas na região afetada pelo calor.
A condução do arco deve ser estável, com movimentação compatível com a junta e sem oscilações desnecessárias.
Em trabalhos críticos, o registro das variáveis, dos consumíveis e das condições de execução pode facilitar a rastreabilidade e a análise posterior, quando isso fizer parte do escopo contratado ou da documentação do projeto.
Também é necessário observar sinais durante a execução, como alteração da coloração superficial, instabilidade do arco, inclusão de tungstênio, porosidade aparente, mordedura, falta de preenchimento ou excesso de material.
Esses sinais não substituem a inspeção definida para o serviço, mas podem indicar a necessidade de interromper, corrigir a preparação ou revisar a regulagem antes da continuidade.
Inspeção e controle de qualidade
A inspeção visual é uma etapa inicial para verificar continuidade, perfil, acabamento, dimensões aparentes, respingos, trincas visíveis, mordeduras e outras descontinuidades superficiais.
A avaliação deve ocorrer com iluminação e acesso compatíveis com a região examinada, considerando os critérios estabelecidos no projeto ou na especificação aplicável.
Quando a criticidade, o material ou o contrato exigir, podem ser definidos métodos complementares de inspeção.
A escolha entre ensaios e verificações deve ser feita conforme o tipo de descontinuidade que se pretende identificar, a geometria do componente, a acessibilidade e os requisitos técnicos.
Não existe um método único adequado para todas as juntas.
Os critérios de aceitação, a extensão da inspeção e a necessidade de registros devem ser confirmados antes da execução.
Referências como AWS D1.1, ASME Seção IX, ISO 9606-1 e ISO 15614-1 podem fazer parte da documentação técnica de determinados projetos.
Entretanto, a aplicabilidade de cada referência, os requisitos de qualificação, os procedimentos de soldagem e os métodos de inspeção precisam ser definidos de acordo com o escopo, o material, a junta e a exigência do cliente.
A simples menção a uma norma não comprova certificação da empresa, do profissional ou do procedimento.
Critérios técnicos antes da execução
- Confirmar material de base, espessura, geometria e condição da junta.
- Remover contaminantes e verificar se a superfície está seca e adequadamente preparada.
- Conferir alinhamento, folga, ponteamento, fixação e acesso à região de soldagem.
- Selecionar eletrodo, gás de proteção e material de adição conforme a especificação aplicável.
- Verificar tocha, bico, cabos, conexões, alimentação de gás e condições dos consumíveis.
- Definir as variáveis de soldagem sem tratar parâmetros genéricos como universais.
- Estabelecer sequência de passes e medidas de controle de deformação quando necessário.
- Determinar inspeção visual, ensaios complementares e critérios de aceitação do projeto.
- Registrar informações técnicas quando a rastreabilidade fizer parte do escopo.
Na contratação de um serviço, é útil fornecer à empresa responsável os desenhos, materiais, espessuras, condições de acesso, finalidade do componente e requisitos de inspeção disponíveis.
Com essas informações, a avaliação técnica pode orientar a preparação, os consumíveis e o nível de controle mais adequado, sem substituir as especificações formais do projeto.
Como a Jota Soldas estrutura o atendimento industrial?
A Jota Soldas atua como empresa especializada em soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas para diferentes necessidades de produção, manutenção e adequação de estruturas e componentes metálicos.
O atendimento é estruturado a partir da compreensão do escopo de cada projeto e das especificações técnicas informadas pelo cliente, evitando tratar todos os serviços como se tivessem os mesmos requisitos de material, geometria, espessura, acesso ou condição de execução.
Essa abordagem é especialmente relevante em serviços de soldagem TIG industrial, nos quais a preparação das peças, o controle do aporte térmico, a seleção dos consumíveis e o acabamento esperado podem influenciar diretamente a qualidade da junta.
Em vez de indicar um procedimento genérico para qualquer situação, a avaliação deve considerar o objetivo do serviço, o tipo de componente, a liga metálica, a espessura, a configuração da junta e as exigências técnicas aplicáveis ao projeto.
Atendimento orientado pelas especificações do projeto
O primeiro passo de um atendimento industrial consiste em entender o que precisa ser fabricado, soldado, montado, reparado ou adequado.
Informações como desenhos, medidas, materiais, condições de operação, local de execução e requisitos de acabamento ajudam a direcionar a análise técnica.
Quando esses dados não estão disponíveis, é recomendável reuni-los antes da definição do serviço, pois lacunas na documentação podem dificultar a seleção do processo e dos procedimentos de controle.
Na soldagem TIG, essa análise pode envolver a compatibilidade entre o metal de base e o material de adição, a necessidade de proteção gasosa, o acesso à região da junta e o nível de controle dimensional esperado.
A limpeza da superfície e o correto posicionamento das peças também fazem parte da preparação.
Esses cuidados contribuem para reduzir contaminações, irregularidades e retrabalho, mas a forma de execução deve ser definida de acordo com as características específicas de cada aplicação.
A proposta da Jota Soldas é oferecer atendimento personalizado conforme as especificações técnicas apresentadas pelo cliente.
Isso significa adaptar a solução ao contexto do projeto, respeitando as necessidades de fabricação, montagem, manutenção ou adequação industrial identificadas durante o contato e a avaliação do escopo.
Experiência aplicada à execução industrial
A empresa foi fundada em 2019 e é resultado da experiência e dedicação de um fundador que atua no segmento de soldagem desde 2004.
Essa trajetória representa uma base prática relacionada ao ambiente de soldagem e aos desafios encontrados em projetos industriais.
Ainda assim, cada serviço precisa ser analisado individualmente, porque a experiência de execução não elimina a necessidade de verificar materiais, medidas, tolerâncias, condições de acesso e especificações técnicas.
A Jota Soldas destaca a execução cuidadosa em cada projeto, com atenção à qualidade, à segurança e à precisão.
Esses princípios são importantes tanto em uma solda pontual quanto em atividades mais amplas, que envolvem fabricação de estruturas metálicas, montagem de equipamentos, manutenção de componentes ou adequações industriais.
O resultado esperado do atendimento deve ser alinhado ao escopo de atuação, sem presumir certificações, resultados, prazos ou requisitos que não tenham sido previamente definidos.
Para profissionais de compras, engenharia, manutenção e produção, uma consulta técnica bem estruturada facilita a comunicação entre as partes.
É útil apresentar a finalidade do componente, o material conhecido, as dimensões, a quantidade de peças, o tipo de intervenção desejada, o local de execução e eventuais documentos técnicos.
Quanto mais claro for o escopo, mais consistente tende a ser a avaliação da solução adequada.
Execução presencial e atendimento em campo
Conforme a necessidade do projeto, a Jota Soldas informa a possibilidade de atendimento com entrega presencial ou de execução em campo, em nível nacional.
A escolha entre essas modalidades depende das características do serviço e das condições definidas para a intervenção.
Peças e conjuntos que possam ser deslocados podem seguir uma dinâmica diferente de estruturas instaladas, equipamentos de grande porte ou componentes que exigem atuação diretamente no local.
Em um serviço realizado em campo, a análise deve considerar o acesso à área, a preparação do ambiente, a disponibilidade de espaço para trabalho, as condições de segurança e a necessidade de coordenação com outras atividades industriais.
Também é importante que o cliente informe restrições operacionais, condições de parada, riscos existentes e requisitos de liberação da área.
Esses fatores não devem ser tratados como detalhes secundários, pois podem influenciar a organização da execução e a seleção da abordagem técnica.
A modalidade presencial ou em campo deve ser confirmada durante a consulta à empresa, juntamente com os dados do escopo.
A disponibilidade, as condições de atendimento e os requisitos específicos da execução não devem ser presumidos sem uma avaliação do projeto.
Integração entre soldagem, fabricação, montagem e manutenção
A atuação da Jota Soldas abrange serviços relacionados à soldagem, fabricação e montagem industrial, além de manutenção e adequações industriais conforme a necessidade apresentada.
Essa integração pode ser útil quando o projeto envolve mais de uma etapa, como a fabricação de uma estrutura metálica seguida de montagem, a recuperação de um componente ou a adaptação de uma instalação existente.
Em aplicações que exigem Soldagem TIG de alta precisão, a qualidade não depende apenas do momento em que o arco é aberto.
O planejamento da junta, a preparação das superfícies, o controle da poça de fusão, a proteção contra contaminação e a verificação do acabamento fazem parte do conjunto de decisões que orientam o serviço.
Quando a soldagem está inserida em uma fabricação ou manutenção maior, também é necessário considerar o encaixe entre componentes, o controle dimensional e a finalidade operacional do conjunto.
A personalização permite que a solução seja discutida conforme a realidade do cliente, sem substituir a documentação ou os critérios técnicos do projeto.
Caso existam desenhos, procedimentos, normas internas ou requisitos de inspeção, eles devem ser apresentados para que possam ser considerados na avaliação.
Quando não houver definição suficiente, a orientação mais segura é solicitar uma análise técnica antes de estabelecer a forma de execução.
Comunicação, segurança e transparência em cada etapa
Um atendimento industrial confiável depende de comunicação clara sobre o que foi solicitado, quais informações foram recebidas e quais pontos ainda precisam de confirmação.
A Jota Soldas posiciona seu trabalho com base em responsabilidade, transparência, comprometimento, qualidade, segurança e precisão.
Esses valores orientam a relação com o cliente, mas os detalhes técnicos e comerciais de cada serviço precisam ser tratados individualmente.
Na prática, o cliente pode organizar previamente as informações do projeto e esclarecer dúvidas sobre o processo de soldagem, o tipo de intervenção, a necessidade de fabricação ou montagem e a possibilidade de execução em campo.
Também pode verificar quais documentos e requisitos devem ser considerados antes do início do trabalho.
Essa preparação favorece uma avaliação mais objetiva e reduz o risco de decisões baseadas em suposições.
Não é adequado definir previamente um preço, prazo, resultado, certificação ou resultado específico sem que essas condições tenham sido avaliadas e formalmente alinhadas para o projeto.
A consulta à Jota Soldas deve ser utilizada para confirmar a viabilidade do atendimento, a modalidade de execução e os requisitos necessários ao desenvolvimento da solução.
Como iniciar uma avaliação técnica?
Para solicitar uma avaliação, o cliente pode reunir a descrição do serviço, os desenhos ou medidas disponíveis, o material dos componentes, a espessura aproximada, imagens da área quando pertinentes, a finalidade da intervenção e o local onde o trabalho deverá ser realizado.
Também é importante informar se a demanda envolve soldagem TIG, fabricação, montagem, manutenção ou adequação industrial, além de indicar eventuais exigências de acabamento, inspeção ou documentação.
A partir dessas informações, a conversa com a empresa pode ser direcionada para a solução mais compatível com o escopo apresentado.
Os endereços dessas páginas devem ser confirmados no site antes da publicação, sem a criação de URLs não verificadas.
Assim, a Jota Soldas conecta experiência prática, atendimento personalizado e execução cuidadosa às necessidades de cada projeto industrial.
A definição do processo, dos materiais, da modalidade de atendimento e dos critérios de qualidade deve permanecer vinculada às especificações técnicas fornecidas e à avaliação individual da demanda.
Sobre soldagem TIG industrial
A soldagem TIG é um processo de união de metais por arco elétrico que utiliza um eletrodo de tungstênio não consumível e um gás de proteção, geralmente argônio.
O arco aquece a região da junta e forma uma poça de fusão controlada, que pode receber material de adição quando a especificação do projeto exigir.
O processo é conhecido pelo controle do arco, pela precisão e pela possibilidade de produzir cordões de solda uniformes, especialmente quando a preparação, os consumíveis e os parâmetros são corretamente definidos.
A chamada soldagem TIG de alta precisão é indicada quando o projeto exige controle cuidadoso do aporte térmico, do acabamento e da geometria da junta.
A qualidade final não depende apenas do equipamento, também envolve a compatibilidade entre material e consumíveis, a limpeza das peças, o ajuste das juntas, a habilidade operacional, a proteção gasosa e os critérios de inspeção estabelecidos para a aplicação.
Qual é a diferença entre TIG e MIG/MAG?
A principal diferença está no eletrodo e na forma de alimentação do material.
Na soldagem TIG, o eletrodo de tungstênio não consumível mantém o arco, enquanto o material de adição pode ser introduzido separadamente, quando necessário.
Na soldagem MIG/MAG, o arame-eletrodo é consumível e atua simultaneamente como eletrodo e, em muitos casos, como material de deposição.
Em termos gerais, a TIG oferece maior controle sobre o arco e a poça de fusão, sendo adequada para juntas que demandam precisão, acabamento superior ou controle térmico refinado.
A MIG/MAG pode ser avaliada quando a produtividade e a taxa de deposição têm maior peso no processo.
Essa comparação não significa que um método seja universalmente melhor, a escolha depende do material, da espessura, da geometria da junta, da posição de soldagem, do acesso, da produtividade desejada e da especificação técnica.
A soldagem TIG de alta precisão tende a ser considerada quando a aparência e a uniformidade do cordão são relevantes, mas a decisão deve ser feita após a análise do conjunto de requisitos do projeto.
A TIG pode ser usada em aço inoxidável?
Sim. A soldagem TIG é especialmente utilizada em aço inoxidável e em outras ligas compatíveis com o processo, desde que a aplicação seja tecnicamente avaliada.
O método permite controlar o arco e o aporte térmico com cuidado, características importantes em componentes nos quais o acabamento, a limpeza da junta e o controle dimensional são relevantes.
A indicação não deve ser definida apenas pelo nome do material.
É necessário verificar a composição ou especificação do metal, a espessura, o tipo de junta, a necessidade de material de adição, a posição de soldagem, as condições de acesso e os requisitos de serviço do componente.
Em aplicações industriais, também podem existir exigências relacionadas à preparação da superfície, à aparência do cordão e à inspeção.
Tubos, chapas e perfis de aço inoxidável podem fazer parte de projetos de fabricação, montagem, manutenção ou adequação industrial.
No entanto, a compatibilidade final e o procedimento de execução devem ser confirmados conforme os dados fornecidos pelo cliente e as especificações aplicáveis.
Por que a limpeza das peças é importante?
A limpeza remove contaminantes que podem prejudicar a estabilidade do arco e a qualidade da poça de fusão.
Óleo, graxa, umidade, tinta, oxidação, partículas e resíduos de processos anteriores podem favorecer inclusões, porosidade, irregularidades superficiais ou outros problemas na junta soldada.
Na TIG, esse cuidado é particularmente importante porque o processo exige proteção adequada da região aquecida.
A preparação deve considerar não apenas a superfície visível, mas também as bordas, o lado interno quando houver acesso, os pontos de contato e as condições de armazenamento e manuseio das peças.
O ajuste e o posicionamento também precisam ser verificados para reduzir desalinhamentos e variações na abertura da junta.
A limpeza, por si só, não promove uma solda conforme.
Ela deve integrar uma sequência de preparação que pode incluir inspeção visual das peças, conferência dimensional, remoção de contaminantes, fixação adequada e definição do procedimento compatível com o material e a geometria.
Quando a aplicação tiver requisitos específicos, os critérios de preparação devem ser documentados e validados antes da execução.
Como escolher o eletrodo e o gás de proteção?
A seleção do eletrodo de tungstênio, do gás de proteção e do eventual material de adição deve seguir a especificação do projeto e a compatibilidade com o material-base.
Não existe uma combinação única aplicável a todas as peças, pois a escolha pode variar conforme a liga metálica, a espessura, o tipo de corrente, a polaridade, a posição, a geometria da junta e o nível de controle exigido.
O gás de proteção, geralmente argônio na soldagem TIG, ajuda a proteger o arco e a poça de fusão contra a ação do ambiente.
A vazão e a forma de aplicação precisam ser adequadas à configuração da junta e às condições de execução.
Proteção insuficiente pode causar contaminação e instabilidade; proteção inadequada também pode afetar o comportamento do arco.
O eletrodo deve ser preparado e selecionado de acordo com o procedimento aplicável.
A ponta, o diâmetro e a condição do eletrodo influenciam a concentração do arco e o controle da poça.
O material de adição, quando utilizado, deve ser compatível com o metal-base e com as propriedades requeridas para a junta.
Esses fatores devem ser definidos por avaliação técnica, e não por uma regra genérica baseada apenas na aparência desejada.
A soldagem TIG serve para tubos, chapas e perfis?
A soldagem TIG pode ser aplicada em tubos, chapas e perfis metálicos de materiais compatíveis, incluindo situações que exigem controle dimensional, acabamento cuidadoso ou execução em componentes de menor espessura.
O processo pode participar da fabricação e montagem de equipamentos, da recuperação de componentes e de serviços de manutenção ou adequação industrial.
A viabilidade depende da espessura, do tipo de junta, do diâmetro ou formato da peça, da posição de soldagem, da acessibilidade, do nível de preparação necessário e das condições de dissipação de calor.
Em tubos, por exemplo, a avaliação pode considerar o acesso à junta, o alinhamento, a necessidade de proteção interna e os requisitos de serviço.
Em chapas e perfis, podem ser relevantes o controle de deformações, a sequência de soldagem e a estabilidade dimensional.
Antes da execução, é recomendável disponibilizar informações como desenho, material, espessura, dimensões, quantidade de peças, condição de montagem e requisitos de acabamento ou inspeção.
Com esses dados, a indicação do processo pode ser analisada de forma mais segura e coerente com o escopo industrial.
Quando o serviço de soldagem TIG pode ser realizado em campo?
A execução em campo pode ser considerada quando o componente, equipamento ou estrutura não é viável de ser transportado, quando a intervenção precisa ocorrer no local de instalação ou quando a montagem e a manutenção fazem parte do escopo.
A Jota Soldas informa que atende com soldagem TIG em nível nacional, com opção de entrega presencial e também de serviços realizados em campo.
A possibilidade concreta depende das condições do local e dos requisitos do projeto.
Devem ser avaliados o acesso à área, a disponibilidade de energia, a ventilação, a proteção contra vento e contaminantes, a movimentação de materiais, a liberação para trabalho a quente, os equipamentos de segurança e as condições para inspeção.
Também é importante verificar se o ambiente permite preparar as peças e manter a proteção gasosa necessária ao processo.
Para solicitar uma avaliação, o cliente pode apresentar a descrição da intervenção, imagens ou desenhos disponíveis, material, espessura, dimensões, localização da junta, condição de acesso e eventuais normas ou critérios de inspeção.
A necessidade de atendimento em campo e a forma de execução devem ser confirmadas tecnicamente com a Jota Soldas, sem presumir preço ou prazo antes da análise do escopo.
Como solicitar uma avaliação técnica à Jota Soldas?
O primeiro passo é reunir as informações conhecidas sobre o serviço.
Quanto mais completo for o material enviado, mais objetiva tende a ser a análise inicial.
Podem ser incluídos o tipo de componente, material, espessura, dimensões, quantidade, desenhos, fotografias, localização da junta, condição de montagem, finalidade da peça e requisitos de acabamento ou inspeção.
Também é útil informar se o trabalho envolve fabricação, montagem, manutenção, recuperação ou adequação industrial, além de indicar se a execução deverá ocorrer em campo ou em outra modalidade.
Caso exista uma especificação técnica do cliente, procedimento de soldagem, norma de referência ou requisito de rastreabilidade, esse documento deve ser mencionado para que sua aplicabilidade seja considerada.
A Jota Soldas atua como empresa especializada em soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas conforme as especificações técnicas informadas.
A empresa foi fundada em 2019, e seu fundador atua no segmento de soldagem desde 2004.
Com base no contexto apresentado, o atendimento é orientado por responsabilidade, transparência, segurança e precisão, sem substituir a avaliação específica de cada projeto.
A consulta deve confirmar a compatibilidade do processo TIG com o material, a geometria, a espessura, a acessibilidade e as condições de execução.
Também devem ser alinhados os critérios de preparação, consumíveis, inspeção e eventual atendimento em campo.
Como não foram informados preços, prazos, resultados, certificações ou contatos específicos, essas condições precisam ser verificadas diretamente com a empresa para cada demanda.
A soldagem TIG sempre produz o melhor acabamento?
A TIG pode produzir cordões uniformes e acabamento visual superior quando o processo é compatível com a aplicação e quando há controle adequado da preparação, dos consumíveis, da proteção gasosa, da corrente, da velocidade e da técnica de execução.
Ainda assim, o acabamento final não deve ser tratado como resultado automático ou definido apenas pela escolha do processo.
A condição da superfície, o ajuste da junta, o controle térmico, a habilidade operacional, a posição de soldagem e a necessidade de acabamento posterior influenciam diretamente a aparência e a integridade da solda.
Em determinados projetos, além da inspeção visual, podem ser definidos métodos adicionais de verificação conforme o risco, o material e a função do componente.
Por isso, o critério de qualidade deve ser estabelecido antes do serviço.
A análise pode considerar aparência, continuidade, dimensões, ausência de descontinuidades relevantes e atendimento à especificação técnica.
Quando aplicável, referências como AWS D1.1, ASME Seção IX, ISO 9606-1 e ISO 15614-1 podem fazer parte da definição do escopo, sem significar que a Jota Soldas possua certificações não informadas.
A norma adequada, as qualificações necessárias e os métodos de inspeção devem ser confirmados para cada projeto.
Para saber mais sobre Soldagem TIG de alta precisão
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

