Galeria
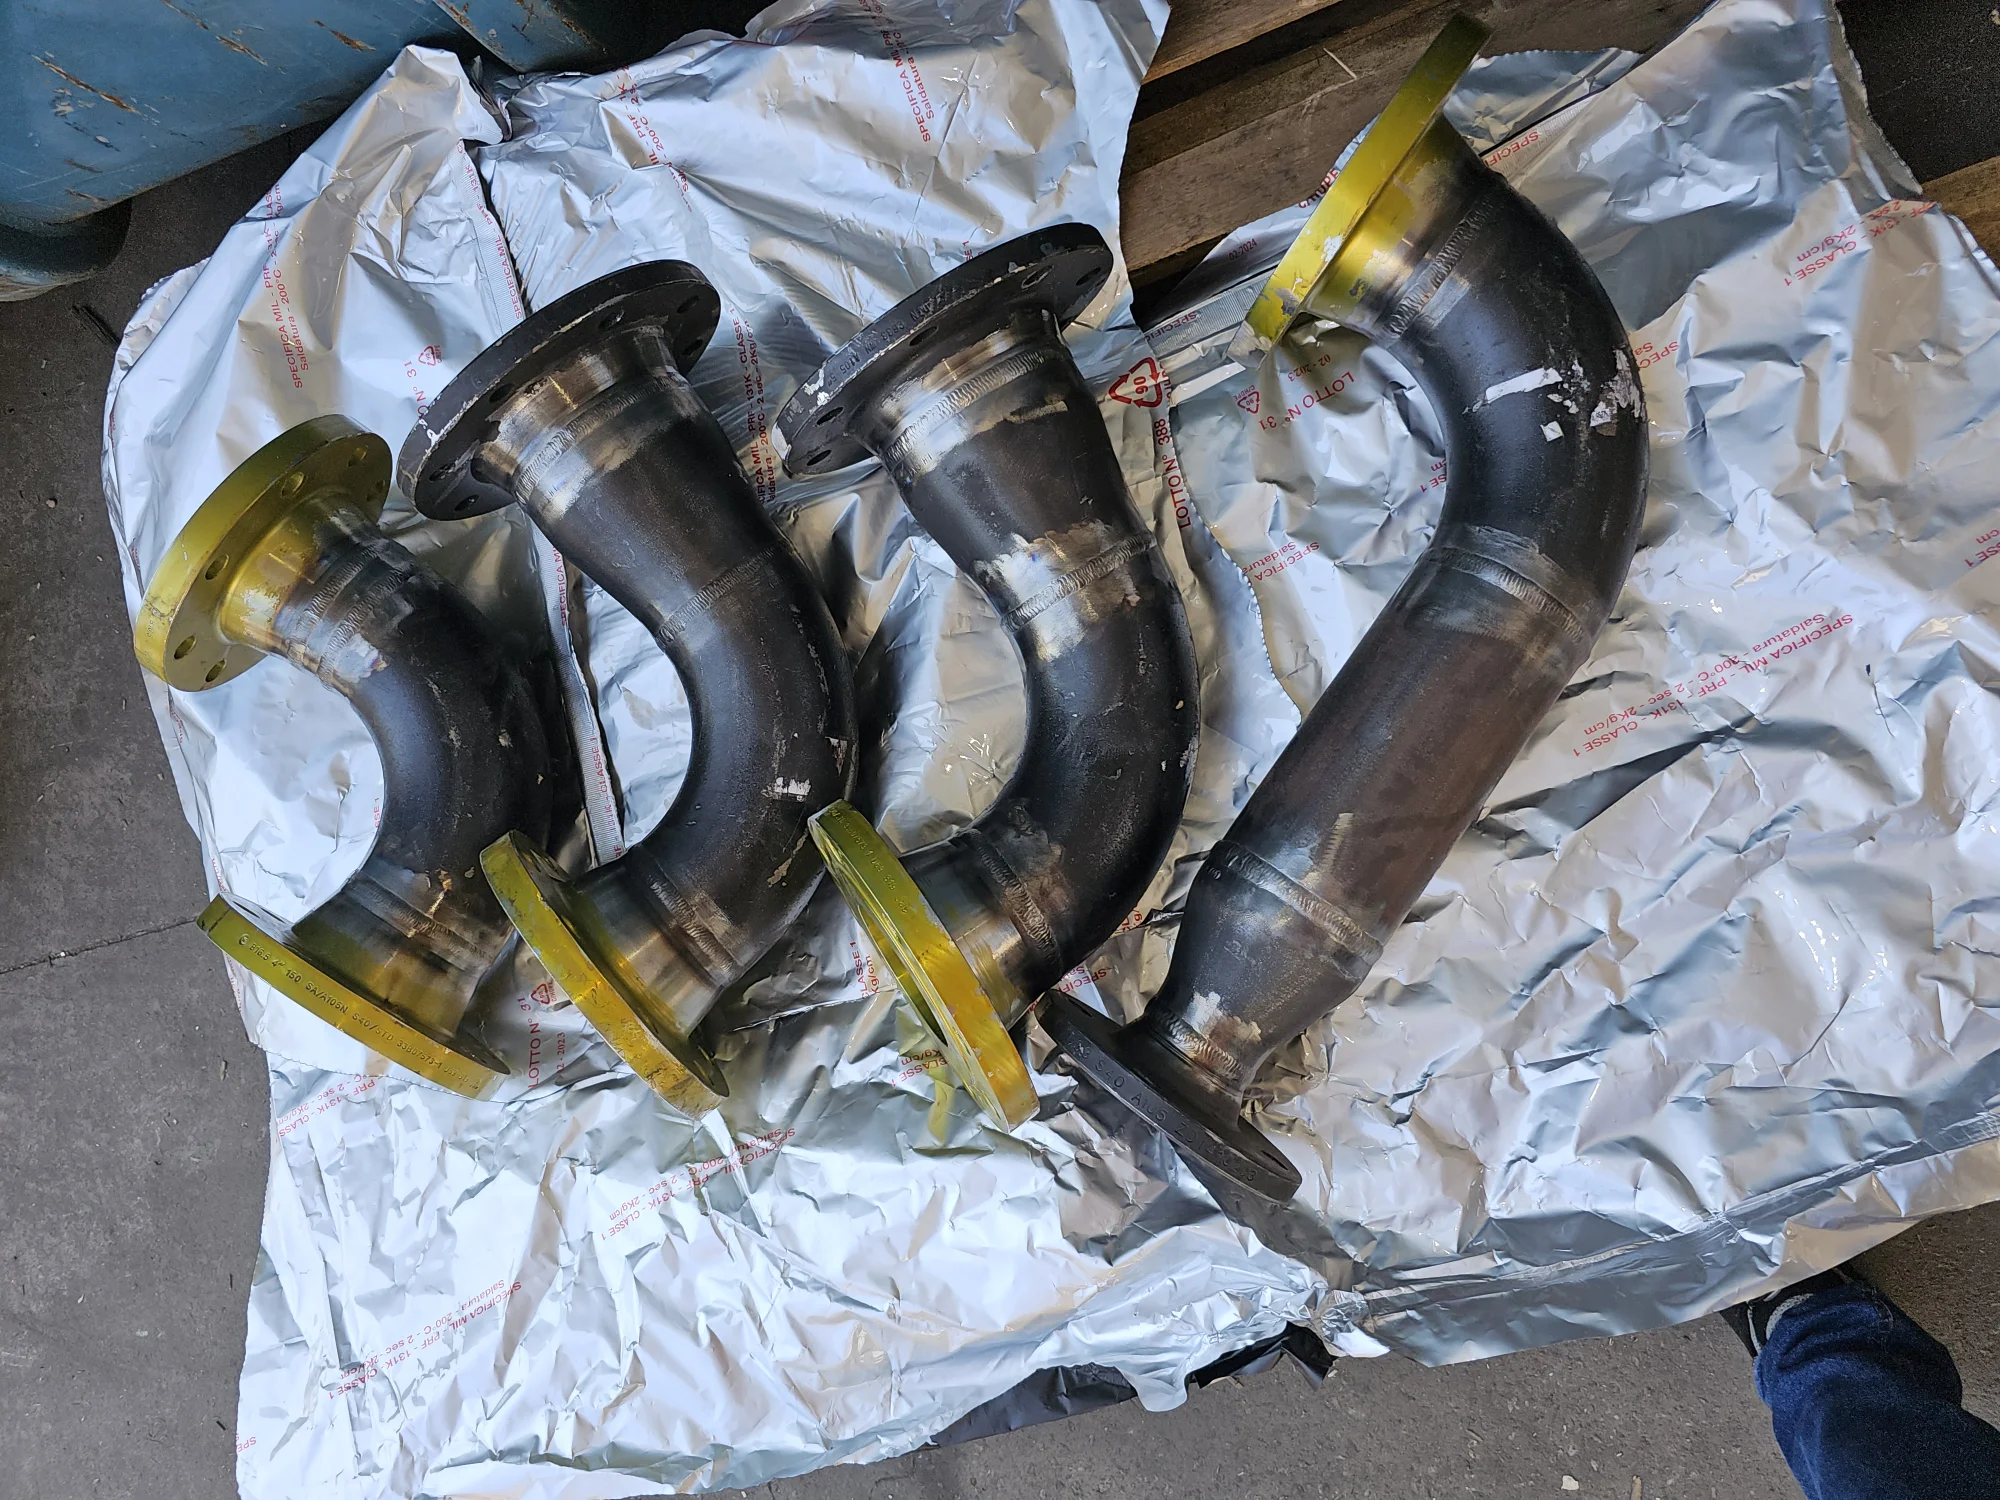
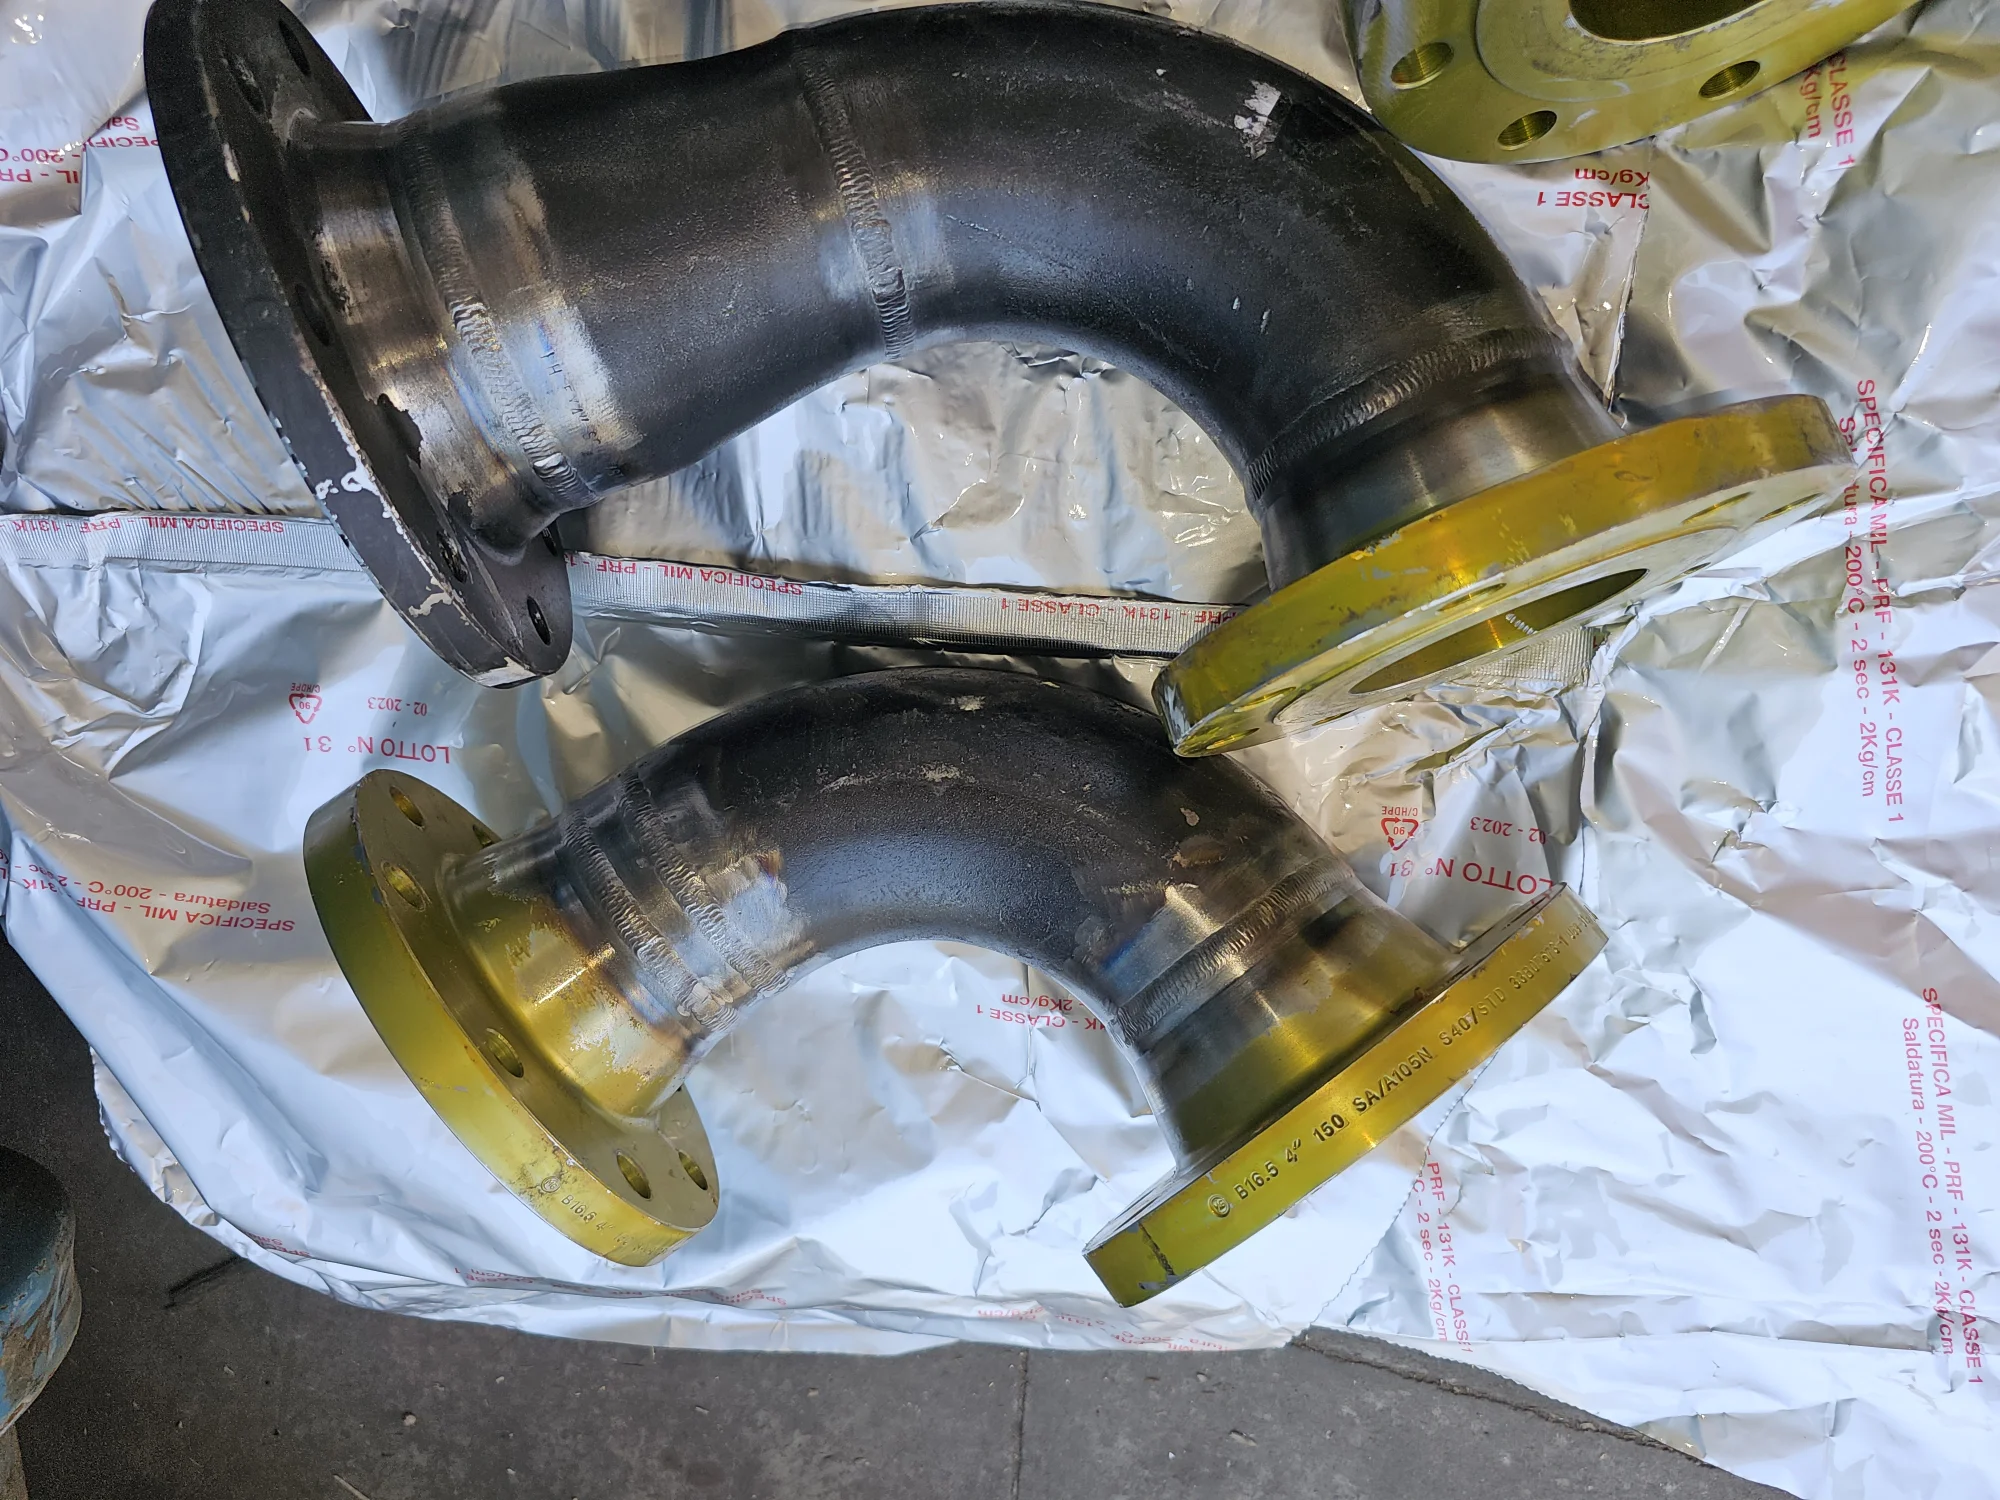
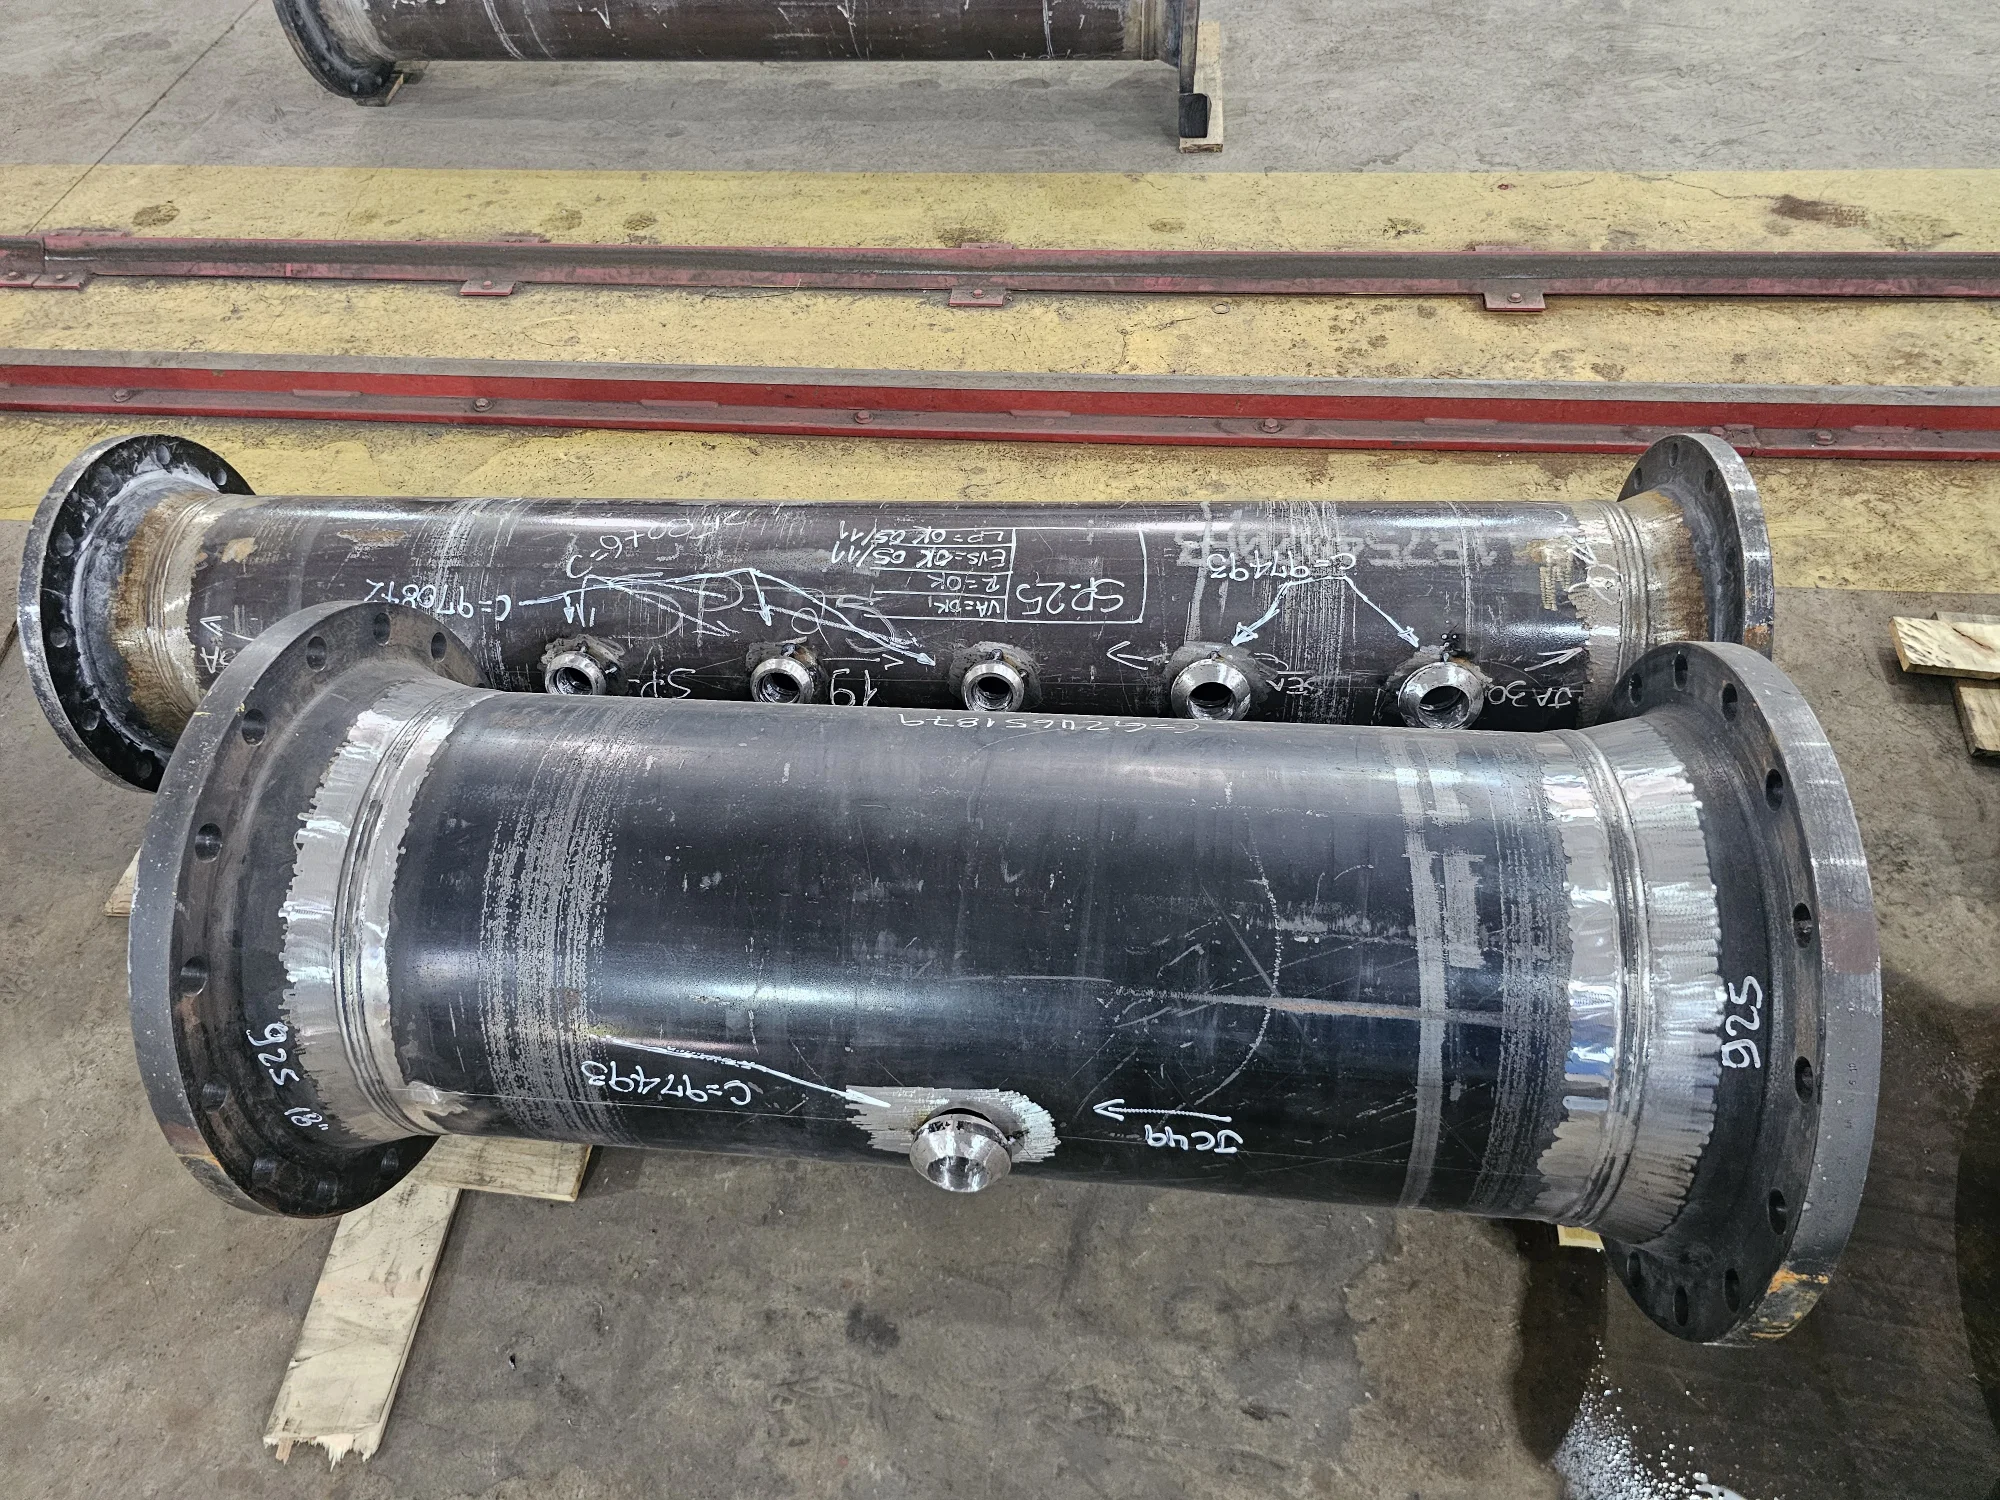
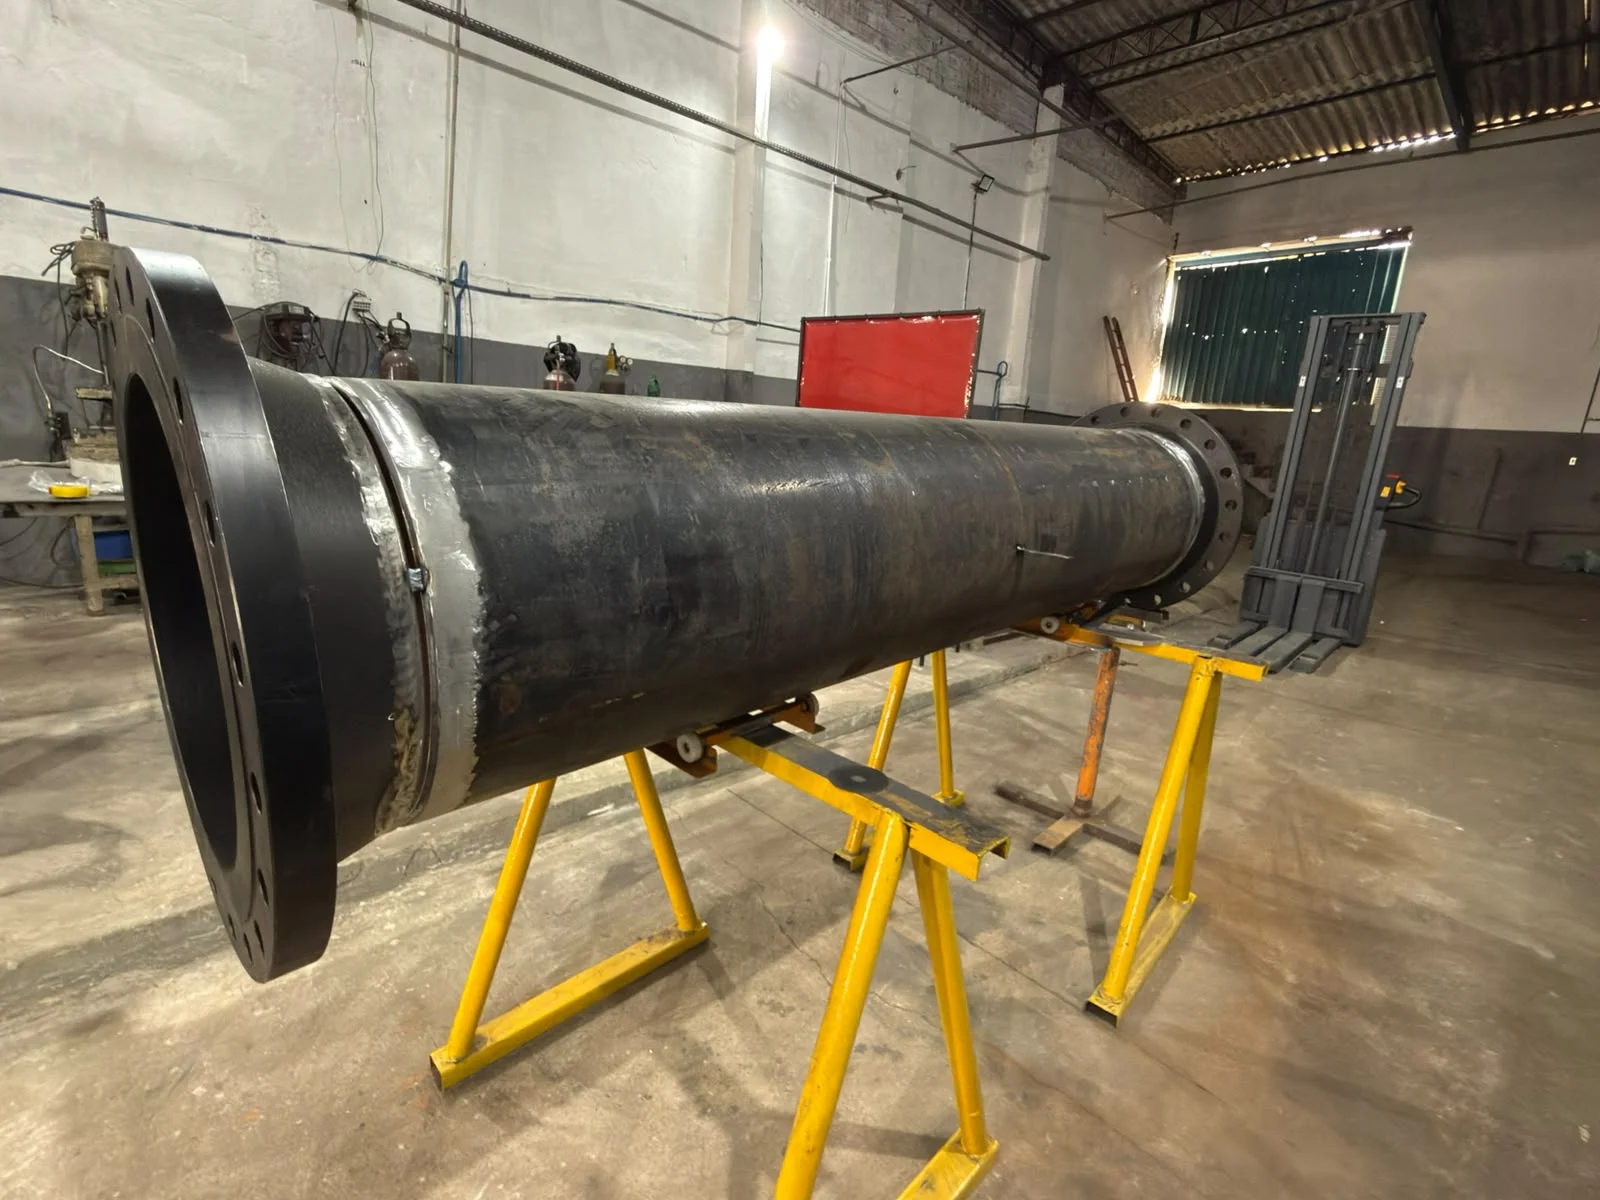
Clique nas imagens para ampliar
O que é Soldagem TIG industrial em inox e quando utilizar?
A Soldagem TIG industrial em inox é um processo de união de componentes de aço inoxidável por meio de um arco elétrico estabelecido entre a peça e um eletrodo de tungstênio não consumível.
Durante a execução, um gás de proteção, geralmente argônio, reduz a interferência do ar atmosférico sobre a poça de fusão.
O resultado é um processo com elevado controle do arco, do aporte térmico e do acabamento da junta.
Na prática, a TIG pode ser utilizada com ou sem material de adição, conforme o tipo de junta, a espessura, o projeto e as características dos componentes.
O eletrodo de tungstênio mantém o arco elétrico, enquanto a proteção gasosa ajuda a preservar a região aquecida contra contaminações.
Quando necessário, o material de adição é introduzido de maneira controlada para preencher a junta e formar o cordão de solda.
Onde o processo TIG pode ser aplicado?
Esse processo é indicado para diferentes atividades de fabricação, montagem e manutenção industrial, especialmente quando a aparência, a precisão dimensional e o controle da execução são relevantes.
Entre as aplicações possíveis estão:
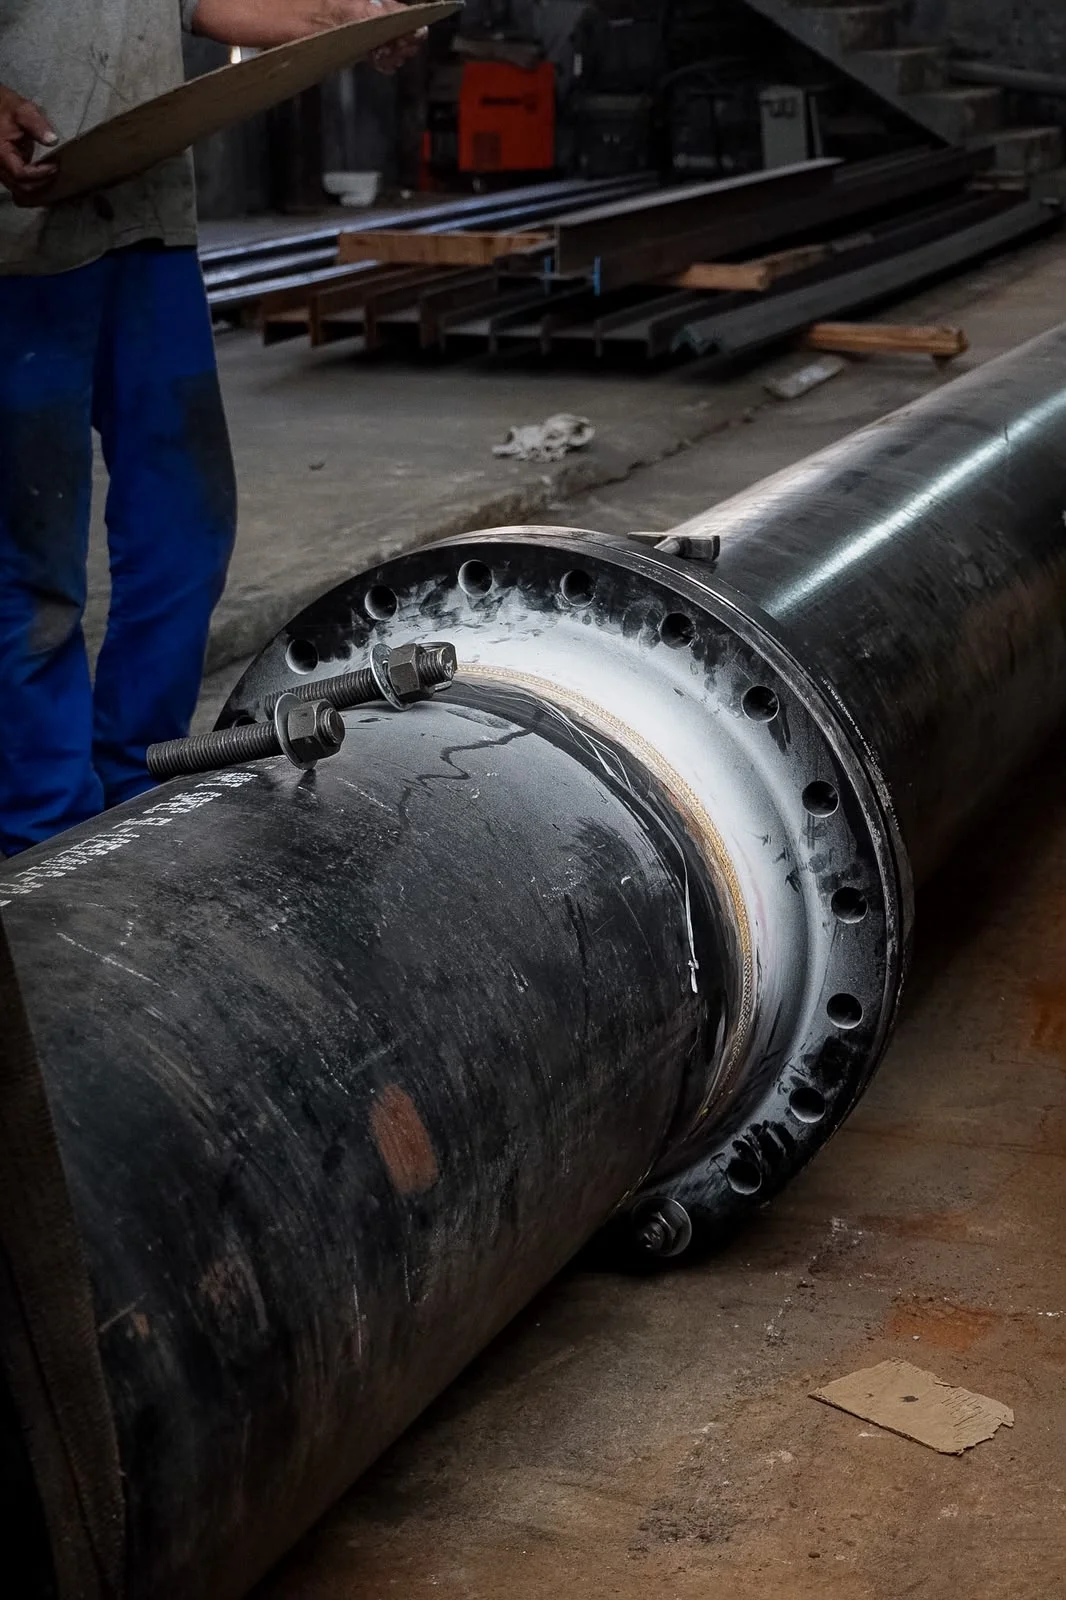
- Soldagem de tubos e conexões em aço inoxidável.
- União de chapas metálicas de menor espessura.
- Fabricação ou adequação de equipamentos e componentes industriais.
- Soldagem de perfis e partes metálicas que exigem acabamento mais uniforme.
- Recuperação e reparação de componentes compatíveis com o processo.
- Execução de juntas em estruturas e conjuntos nos quais o controle térmico é importante.
A escolha pela TIG deve considerar as especificações técnicas do projeto, o material utilizado, a geometria da junta, a espessura das peças, a posição de soldagem e as condições de acesso ao local.
Por isso, a definição do processo não deve se basear apenas na aparência desejada do cordão, mas também nos requisitos funcionais e de segurança do componente.
Quando priorizar precisão e controle térmico?
A soldagem TIG tende a ser especialmente adequada quando a aplicação exige:
- Cordões uniformes e acabamento visual cuidadoso.
- Menor geração de respingos durante a execução.
- Controle refinado do calor para reduzir deformações e alterações dimensionais.
- Trabalho em peças de menor espessura ou em juntas com tolerâncias mais restritas.
- Maior cuidado na união de componentes destinados a ambientes industriais exigentes.
- Reparos ou adequações em que a área de intervenção precisa ser controlada.
Esses benefícios dependem da preparação correta das peças, da limpeza da região, da seleção compatível do eletrodo, do gás de proteção e do material de adição, além da regulagem adequada do equipamento.
Parâmetros inadequados ou preparação insuficiente podem comprometer a aparência e a integridade da junta, mesmo quando o processo escolhido é tecnicamente apropriado.
Como a Jota Soldas atua?
A Jota Soldas presta serviços personalizados de soldagem, fabricação e montagem industrial, considerando as necessidades específicas e as especificações técnicas de cada projeto.
A empresa também atua com serviços de manutenção e adequações industriais, atendendo demandas que podem envolver tubos, chapas, perfis e equipamentos metálicos.
Com experiência acumulada pelo fundador no segmento de soldagem desde 2004 e atuação empresarial desde 2019, a Jota Soldas direciona seu trabalho para a execução cuidadosa, a segurança, a precisão e a comunicação transparente em cada etapa.
O serviço de soldagem TIG pode ser realizado em atendimento presencial ou em campo, com atuação em nível nacional, conforme a necessidade apresentada pelo cliente.
Para avaliar a aplicação da TIG em inox, é recomendável reunir informações sobre o material, a espessura, o desenho ou especificação da junta, o uso previsto do componente e as condições de acesso.
Com esses dados, a necessidade técnica pode ser analisada de forma individualizada antes da definição da execução.
Como funciona o processo TIG aplicado ao aço inoxidável?
A soldagem TIG em aço inoxidável exige mais do que controlar o arco elétrico.
O resultado depende da preparação da junta, da compatibilidade entre consumíveis e material, da proteção contra a atmosfera e da capacidade de controlar o aporte térmico.
Como o inox é sensível à contaminação e às alterações provocadas pelo calor, cada etapa deve ser definida de acordo com a liga, a espessura, o tipo de junta e a especificação técnica do projeto.
Preparação da junta e alinhamento das peças
Antes da abertura do arco, as peças devem ser examinadas, posicionadas e alinhadas conforme o desenho ou a orientação técnica aplicável.
A preparação pode envolver o ajuste das bordas, a definição da folga, a remoção de rebarbas e a instalação de pontos de fixação para reduzir movimentações durante a execução.
O alinhamento inadequado pode provocar variação na penetração, desalinhamento dimensional e concentração irregular de tensões.
Em tubos, chapas, perfis e componentes montados, também é importante verificar se a junta está acessível ao soldador e se a posição de execução permite manter o arco, a tocha e o material de adição sob controle.
Seleção do eletrodo, gás e material de adição
O eletrodo de tungstênio deve ser escolhido de forma compatível com o equipamento, o tipo de corrente e as características da aplicação.
Sua preparação, conservação e formato da ponta influenciam a estabilidade do arco e a concentração de energia na junta.
Um eletrodo contaminado ou inadequadamente preparado pode comprometer a regularidade da soldagem.
O gás de proteção, geralmente argônio no processo TIG, precisa ser especificado e aplicado de maneira compatível com o material e com a configuração da junta.
A vazão e a cobertura efetiva da região aquecida devem ser avaliadas conforme a posição, o acesso, a geometria da peça e as condições do ambiente.
Correntes de ar, proteção insuficiente ou interrupções no fluxo podem favorecer oxidação e alteração do acabamento.
O material de adição deve apresentar compatibilidade com o aço inoxidável a ser unido e com os requisitos da junta.
A escolha não deve ser feita apenas pela aparência do cordão, pois também precisa considerar a composição do material, as condições de serviço e a especificação definida para o projeto.
Regulagem do arco e do aporte térmico
A regulagem deve buscar um arco estável e um aporte térmico coerente com a espessura, a geometria e a função da junta.
Não existe um parâmetro universal que possa ser aplicado com segurança a todos os trabalhos em inox.
Corrente, polaridade, comprimento do arco, vazão do gás, velocidade de avanço e alimentação do material de adição precisam ser validados para cada situação.
O excesso de calor pode aumentar a deformação, alterar a aparência da região aquecida e prejudicar o controle dimensional.
A energia insuficiente, por outro lado, pode resultar em falta de fusão ou penetração inadequada.
Por isso, a definição dos parâmetros deve considerar amostras, instruções de trabalho, qualificações aplicáveis ou orientações técnicas do projeto, quando existentes.
Controle da poça de fusão e da velocidade
Durante a execução, o soldador deve acompanhar a formação e o comportamento da poça de fusão, mantendo distância e movimentação consistentes da tocha.
A velocidade de avanço precisa ser compatível com a quantidade de energia aplicada e com a necessidade de fusão das bordas.
A alimentação do material de adição deve ocorrer de modo controlado, sem tocar indevidamente o eletrodo de tungstênio.
O contato pode contaminar a ponta e interromper a estabilidade do arco.
Em juntas que exigem acabamento interno ou controle de oxidação na raiz, a proteção da parte posterior também deve ser avaliada conforme a geometria e os requisitos do serviço.
Ao final de cada trecho, a interrupção do arco deve ser conduzida de maneira controlada para reduzir o risco de crateras, porosidade e irregularidades.
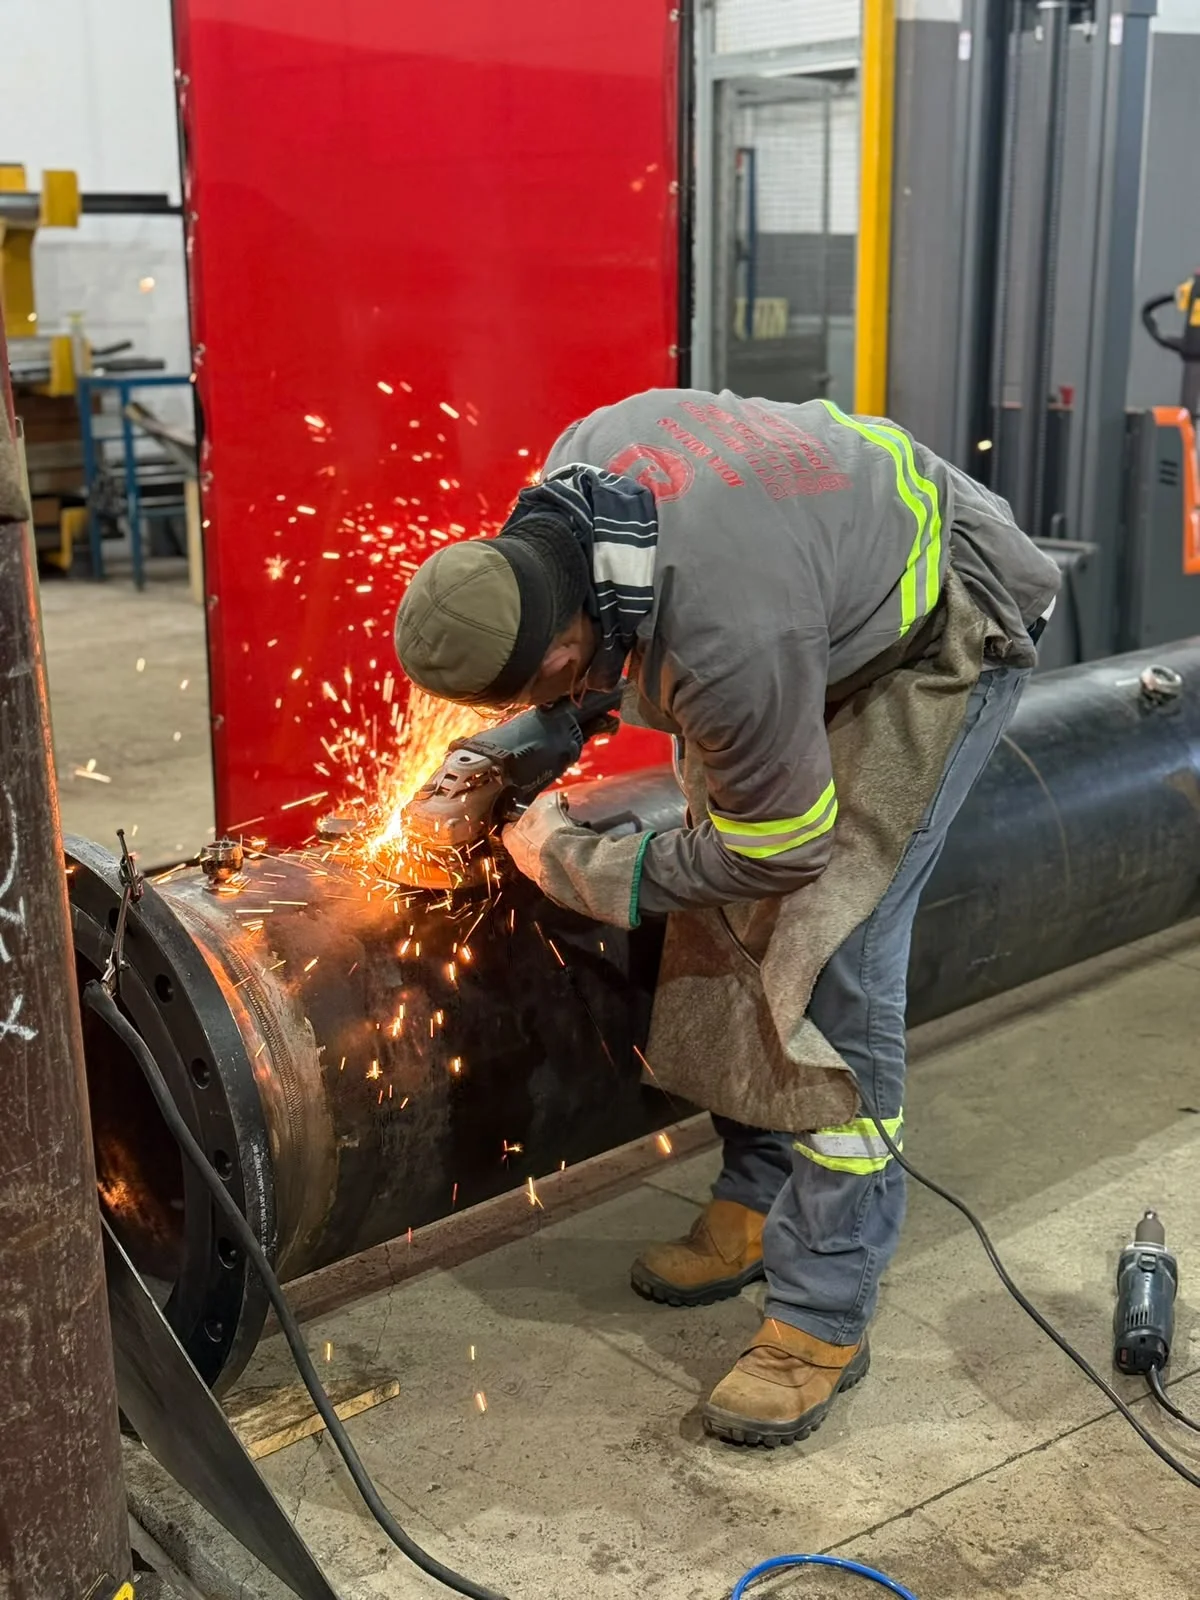
A limpeza entre passes, quando houver mais de um passe, deve remover resíduos sem introduzir partículas ferrosas ou outros contaminantes na superfície do inox.
Validação dos parâmetros antes da execução
A validação deve considerar, no mínimo, a especificação do aço inoxidável, a espessura, o tipo de junta, a posição de soldagem, o acesso, o material de adição, o gás de proteção e o nível de acabamento exigido.
Também é necessário avaliar se o componente será fabricado em oficina ou soldado em campo, pois o ambiente pode influenciar a proteção gasosa e a estabilidade da operação.
Uma análise técnica prévia ajuda a definir a sequência de soldagem, os pontos de fixação, os cuidados contra deformação e os critérios de inspeção.
Na Jota Soldas, esse tipo de serviço integra uma atuação voltada à soldagem, fabricação e montagem industrial, com soluções personalizadas conforme as especificações técnicas apresentadas pelo cliente.
A experiência acumulada no segmento desde 2004 pelo fundador e a atuação empresarial desde 2019 orientam uma abordagem baseada em cuidado, segurança e precisão, sem substituir a avaliação individual de cada projeto.
Preparação limpeza e prevenção de contaminação do inox
Na soldagem TIG industrial em inox, a limpeza e a preparação da junta influenciam diretamente a estabilidade do arco, a aparência do cordão e a integridade da região soldada.
Aço inoxidável limpo não significa apenas uma superfície visualmente brilhante, é necessário remover contaminantes que podem comprometer a proteção gasosa, gerar descontinuidades ou favorecer alterações indesejadas no acabamento.
Antes do início da execução, a região da junta deve estar livre de sujeira, óleo, graxa, umidade, tinta, resíduos de corte e óxidos soltos.
Também é importante verificar se existem rebarbas, folgas irregulares ou desalinhamentos que dificultem o controle da poça de fusão.
A preparação precisa ser compatível com o material, a espessura, o tipo de junta e a especificação técnica do projeto.
Como evitar contaminação cruzada?
O inox pode sofrer contaminação por partículas de aço carbono, abrasivos usados anteriormente em outros metais, poeira metálica e resíduos presentes em bancadas ou dispositivos de fixação.
Mesmo pequenas partículas podem afetar a aparência da solda e comprometer a resistência à corrosão localizada na área contaminada.
Por isso, recomenda-se utilizar ferramentas, escovas, discos abrasivos e materiais de limpeza destinados ao inox ou devidamente controlados para essa finalidade.
Escovas que já entraram em contato com aço carbono, por exemplo, não devem ser tratadas como adequadas apenas porque parecem limpas.
A bancada, os dispositivos de posicionamento e as mãos protegidas por luvas também precisam estar livres de óleo e resíduos.
A movimentação das peças deve ser cuidadosa para evitar que a junta preparada entre novamente em contato com superfícies contaminadas.
Após a limpeza, o armazenamento temporário e a proteção da região devem preservar as condições obtidas antes da soldagem.
Efeitos da preparação inadequada
Uma preparação deficiente pode contribuir para instabilidade do arco, inclusão de contaminantes, porosidade, coloração excessiva e irregularidade do cordão.
A presença de óleo ou umidade também pode interferir na proteção da poça de fusão, enquanto óxidos e resíduos de corte podem dificultar a fusão uniforme das bordas.
Além do aspecto visual, a contaminação pode exigir retrabalho, aumentar a dificuldade de inspeção e prejudicar a adequação da junta ao uso previsto.
Em componentes destinados a ambientes alimentícios, químicos ou farmacêuticos, o acabamento e a facilidade de higienização tornam a preparação ainda mais relevante.
A avaliação deve considerar os requisitos técnicos do componente, e não apenas a aparência imediata da solda.
Proteção gasosa e região aquecida
A proteção com gás inerte, geralmente argônio em aplicações TIG, precisa alcançar adequadamente a poça de fusão e as áreas aquecidas que permanecem suscetíveis à oxidação.
Correntes de ar, vazamentos, mangueiras inadequadas, conexões mal ajustadas ou uma vazão não validada para a situação podem reduzir a eficiência dessa proteção.
Em juntas de tubos e componentes com acesso interno, também pode ser necessário avaliar a proteção do lado oposto da solda, conforme a geometria e a especificação do projeto.
Essa decisão não deve ser tomada por regra universal, depende do material, da junta, do nível de acabamento exigido e das condições de serviço.
Durante a execução, é importante evitar tocar a região preparada sem necessidade, interromper a proteção antes do resfriamento apropriado ou expor o metal aquecido a contaminantes.
A seleção dos procedimentos e a validação dos recursos devem ser feitas por profissional capacitado, seguindo os requisitos aplicáveis ao trabalho.
Critérios técnicos de preparação antes da soldagem
- Confirmar o tipo de inox, a espessura e a configuração da junta.
- Remover sujeira, óleo, graxa, umidade, tinta, óxidos soltos e resíduos de corte.
- Verificar alinhamento, folga, rebarbas e condições das bordas.
- Utilizar ferramentas e abrasivos sem histórico de contaminação por outros metais.
- Limpar a bancada, os dispositivos de fixação e as superfícies de contato.
- Evitar o manuseio direto da área preparada e protegê-la até o início da soldagem.
- Conferir cilindro, regulador, mangueiras, conexões e condições gerais da proteção gasosa.
- Avaliar a necessidade de proteção no lado oposto da junta, especialmente em tubos e componentes fechados.
- Validar os procedimentos conforme material, espessura, geometria, acabamento requerido e especificação técnica.
- Definir a inspeção necessária para verificar aparência, limpeza, descontinuidades e conformidade dimensional após a execução.
Parâmetros, acabamento e controle de qualidade na soldagem TIG em inox
O resultado da soldagem TIG em aço inoxidável depende do equilíbrio entre energia aplicada, velocidade de execução, espessura do material, geometria da junta e proteção gasosa.
Não existe um parâmetro universal, a regulagem deve ser definida a partir do tipo de inox, da condição das peças, da junta, do material de adição e da especificação técnica do projeto.
Aporte térmico, espessura e deformação
O aporte térmico representa a quantidade de calor transferida para a região soldada durante a execução.
Quando é excessivo, pode ampliar a zona termicamente afetada, favorecer deformações, alterar o acabamento superficial e aumentar o risco de coloração térmica ou distorção dimensional.
Em chapas finas, esse cuidado é ainda mais importante, pois pequenas variações podem provocar perfuração, empenamento ou perda de alinhamento.
Em materiais mais espessos ou juntas com maior volume, pode ser necessário ajustar a preparação, a sequência de passes e a técnica de execução para promover fusão adequada sem concentrar calor de forma desnecessária.
O controle deve considerar também a velocidade de deslocamento, uma execução muito lenta tende a elevar a energia concentrada na junta, enquanto uma velocidade incompatível pode prejudicar a fusão e a continuidade do cordão.
A validação deve ser feita conforme o material, a espessura, a posição de soldagem e os requisitos definidos para o componente.
Características de um cordão visualmente adequado
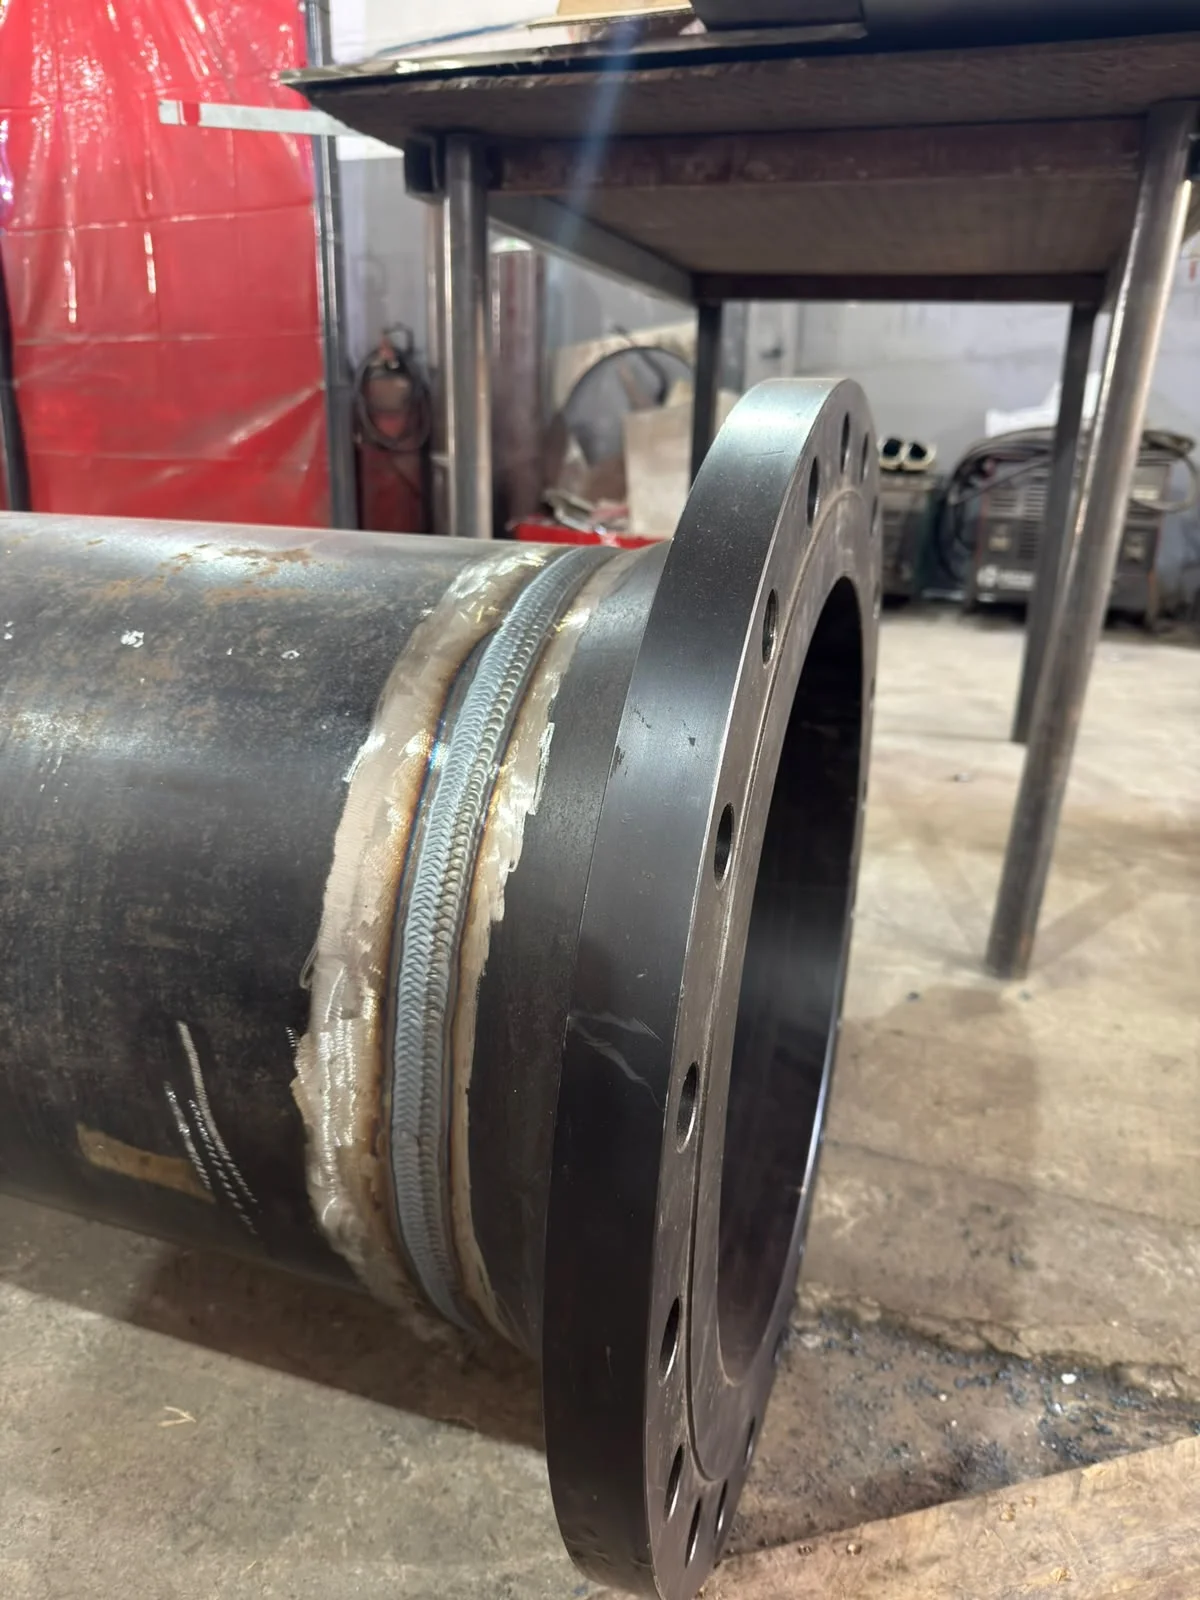
Um cordão TIG visualmente uniforme costuma apresentar continuidade, largura coerente com a junta, transição regular entre o metal de solda e o material-base e ausência de respingos relevantes.
A aparência, entretanto, não deve ser analisada isoladamente.
Um acabamento esteticamente agradável não comprova, por si só, a integridade interna ou a resistência da junta.
Também devem ser observados sinais como mordeduras, porosidade aparente, trincas, falta de fusão, sobreposição, crateras, excesso de reforço e descontinuidades na retomada ou na terminação do cordão.
Em inox, a coloração provocada pelo aquecimento pode indicar necessidade de revisar a proteção gasosa, o aporte térmico, a limpeza ou a técnica empregada, sempre de acordo com o nível de exigência da aplicação.
Inspeção visual e controle dimensional
A inspeção visual deve ocorrer após a limpeza adequada da região soldada e em condições que permitam observar toda a junta.
O responsável pela avaliação pode verificar a continuidade do cordão, o aspecto superficial, as transições, as terminações e a existência de indícios de descontinuidades.
Quando aplicável, os critérios de aceitação devem ser definidos pelo desenho, pela especificação do cliente, pelo procedimento de soldagem ou por requisitos técnicos pertinentes ao equipamento.
O controle dimensional complementa a inspeção visual.
Medidas de comprimento, alinhamento, esquadro, empenamento, abertura de junta e posição dos componentes ajudam a confirmar se a soldagem preservou a geometria prevista.
Em conjuntos de tubos, chapas, perfis e equipamentos, uma deformação aparentemente pequena pode dificultar a montagem ou comprometer a adequação do componente ao projeto.
Avaliação complementar conforme o risco
Dependendo da função da peça, do nível de responsabilidade do equipamento, do acesso à junta e das consequências de uma falha, a inspeção visual pode não ser suficiente.
A avaliação complementar deve ser definida por profissional habilitado e conforme os requisitos técnicos aplicáveis, podendo envolver métodos não destrutivos ou outras verificações previstas na documentação do projeto.
A escolha do método depende do tipo de descontinuidade que se pretende identificar, da geometria e do material do componente.
Para projetos industriais, é recomendável registrar as condições de execução, os materiais utilizados, as verificações realizadas e eventuais não conformidades.
Essa rastreabilidade facilita a análise técnica e favorece decisões transparentes sobre correções, aprovação ou necessidade de inspeções adicionais.
A Jota Soldas orienta seus serviços de soldagem, fabricação e montagem industrial a partir das especificações técnicas de cada projeto, com atendimento personalizado para compreender as necessidades da aplicação.
Antes da execução, o cliente deve alinhar o nível de inspeção, os critérios de aceitação e os documentos técnicos esperados para a junta.
Soldagem TIG industrial em inox versus MIG/MAG!
A escolha entre TIG e MIG/MAG depende do material, da espessura, do tipo de junta, do acabamento desejado e da produtividade necessária.
Na Soldagem TIG industrial em inox, o processo é especialmente associado ao controle refinado do arco e da poça de fusão, enquanto o MIG/MAG costuma ser considerado quando a velocidade de deposição e a continuidade da execução têm maior peso no projeto.
| Critério | TIG | MIG/MAG |
|---|---|---|
| Princípio de funcionamento | Utiliza arco elétrico entre a peça e um eletrodo de tungstênio não consumível | Utiliza arco elétrico entre a peça e um arame-eletrodo consumível |
| Material de adição | Pode ser adicionado separadamente, conforme a junta e o material | O próprio arame atua como eletrodo e material de adição |
| Proteção da solda | Geralmente utiliza gás inerte, como argônio | Utiliza gás de proteção compatível com o metal e o modo de transferência |
| Controle do arco e da poça | Elevado, favorecendo trabalhos que exigem precisão | Adequado à produção contínua, com foco em agilidade e deposição |
| Acabamento | Cordões uniformes e com bom controle visual quando a execução é corretamente preparada | Pode apresentar boa qualidade, mas o aspecto depende dos parâmetros, consumíveis e técnica utilizados |
| Respingos | Tendem a ser reduzidos com regulagem e execução adequadas | Podem ocorrer em maior ou menor intensidade conforme o modo de transferência e os parâmetros |
| Produtividade | Geralmente exige mais tempo e controle manual | Pode oferecer maior velocidade de deposição em determinadas aplicações |
Soldagem TIG industrial em inox: critérios técnicos e aplicações
Na TIG, o eletrodo de tungstênio não consumível mantém a função de conduzir o arco sem compor o cordão.
Quando necessário, o soldador adiciona o material de enchimento de forma independente.
Essa separação permite controlar com precisão a quantidade de material introduzida e o aporte térmico, característica relevante em chapas finas, tubos, componentes de aço inoxidável e juntas que exigem acabamento cuidadoso.
Na MIG/MAG, o arame-eletrodo consumível é alimentado continuamente e participa diretamente da formação do cordão.
Essa configuração pode favorecer a produtividade em estruturas, perfis e componentes compatíveis com o processo, mas não significa que MIG/MAG seja sempre a melhor alternativa.
A escolha precisa considerar o risco de deformação, a acessibilidade da junta, a posição de soldagem, a aparência especificada e os requisitos técnicos do projeto.
TIG e MIG/MAG não são processos equivalentes em todas as aplicações.
A TIG tende a ser avaliada quando o controle térmico, a precisão e o acabamento têm prioridade.
A MIG/MAG pode ser analisada quando a demanda envolve maior ritmo de execução e deposição contínua, desde que o material, a junta e a especificação técnica sejam compatíveis.
Em ambos os casos, a preparação das superfícies, a proteção gasosa, a seleção do consumível e a regulagem devem ser definidos de acordo com a aplicação, e não por uma regra universal.
Perguntas técnicas!
A TIG pode ser considerada em juntas de inox que exigem maior controle do arco, acabamento uniforme ou cuidado com a espessura e o aporte térmico.
A decisão final depende da geometria, do material, da posição e dos requisitos do projeto.
MIG/MAG pode substituir a TIG em qualquer serviço?!
Não. Embora ambos sejam processos de soldagem a arco protegido por gás, possuem consumíveis, dinâmica de execução e características operacionais diferentes.
A substituição só deve ser considerada após análise técnica da junta e da finalidade do componente.
Como decidir entre os dois processos?
É recomendável reunir informações sobre liga metálica, espessura, desenho, tipo de junta, acabamento esperado, condições de acesso e necessidade de produção.
Com esses dados, uma empresa especializada pode avaliar o processo mais coerente com a especificação técnica e com as condições reais de execução.
Aplicações industriais e cuidados na contratação do serviço
A soldagem TIG em aço inoxidável é aplicada em projetos nos quais a precisão da junta, o controle térmico e o acabamento têm importância técnica ou visual.
Por isso, pode ser considerada em diferentes contextos industriais, sempre de acordo com o material, a geometria da peça, as condições de operação e as especificações definidas para o projeto.
Na indústria alimentícia, o processo pode ser utilizado na fabricação ou adequação de tubos, chapas, perfis, equipamentos e componentes em inox que exigem cuidado com o acabamento e a integridade das juntas.
Em ambientes químicos e farmacêuticos, a avaliação deve considerar o material empregado, a configuração da junta, a necessidade de controle de contaminação e os requisitos técnicos aplicáveis ao componente.
Já na caldeiraria, a soldagem TIG pode fazer parte da fabricação, recuperação ou montagem de tubos, chapas, perfis e outros elementos metálicos compatíveis com o processo.
A escolha do serviço não deve se basear apenas no tipo de metal.
Antes de solicitar uma execução, o cliente deve reunir, sempre que disponível:
- material e especificação do inox;
- espessura das peças e dimensões aproximadas;
- desenho técnico, croqui ou registro visual do componente;
- tipo de junta e posição prevista para a soldagem;
- quantidade de peças ou extensão aproximada do serviço;
- necessidade de fabricação, reparo, montagem ou adequação industrial;
- condições de acesso ao local e possibilidade de movimentação dos componentes;
- requisitos de acabamento, inspeção e controle dimensional definidos no projeto;
- informações sobre o ambiente de execução e as condições de segurança existentes.
Esses dados ajudam a avaliar a viabilidade do processo, definir a preparação necessária e alinhar a execução às características reais da aplicação.
Quando a informação técnica estiver incompleta, uma análise individual do projeto pode ajudar a identificar quais detalhes ainda precisam ser esclarecidos antes do início do serviço.
A execução pode ser organizada de forma presencial ou em campo, conforme a necessidade do projeto e as condições de acesso às peças ou estruturas.
A Jota Soldas atua nacionalmente com serviços de soldagem, fabricação e montagem industrial, oferecendo atendimento personalizado para compreender as especificações de cada demanda.
A definição do formato mais adequado deve ser avaliada diretamente com a empresa, considerando o escopo técnico, o local e as condições de execução.
Ao contratar uma empresa para soldagem TIG industrial em inox, verifique se ela consegue compreender o projeto, orientar sobre as informações necessárias e trabalhar com atenção à preparação, segurança, precisão e acabamento.
A Jota Soldas reúne experiência prática do fundador no segmento de soldagem desde 2004 e atua empresarialmente desde 2019, com equipe capacitada e foco em responsabilidade, transparência e comprometimento.
Para discutir a necessidade técnica do seu projeto, entre em contato com a Jota Soldas e solicite uma avaliação individual da aplicação.
Como escolher uma empresa de soldagem TIG para projetos industriais?
Escolher uma empresa para executar soldagem TIG em projetos industriais exige mais do que comparar disponibilidade ou preço.
A decisão deve considerar a experiência prática, a capacidade de interpretar especificações técnicas, os cuidados de preparação e inspeção e a compatibilidade entre o processo de soldagem, o material e a aplicação final.
Em componentes de inox, essa avaliação é especialmente importante porque limpeza, controle térmico, acabamento e prevenção de contaminações influenciam diretamente a qualidade da junta.
Critérios técnicos para avaliar a empresa
Antes de solicitar uma execução, verifique se a empresa:
- Demonstra experiência com soldagem TIG e com os materiais, espessuras e tipos de junta envolvidos no projeto;
- Atua em um escopo compatível com a necessidade, como fabricação, montagem, manutenção e adequações industriais;
- Compreende desenhos, medidas, tolerâncias, memoriais ou outras especificações técnicas fornecidas pelo cliente;
- Explica como serão conduzidas a preparação das peças, a limpeza, o alinhamento e a proteção da região soldada;
- Considera as condições de acesso, transporte, montagem e execução no local quando o serviço precisa ser realizado em campo;
- Define como será feita a verificação visual, dimensional e documental aplicável ao nível de risco da peça ou estrutura;
- Mantém comunicação clara sobre as informações necessárias para analisar o projeto, sem apresentar conclusões antes de conhecer os requisitos.
Perguntas importantes antes da contratação
Uma conversa técnica inicial ajuda a identificar se a abordagem é compatível com o projeto.
Pergunte quais dados devem ser enviados, como o material e a espessura serão confirmados, quais cuidados serão adotados para evitar contaminação do inox e como a empresa pretende alinhar a execução às especificações técnicas.
Também é pertinente questionar quais verificações podem ser realizadas após a soldagem e se a inspeção complementar será recomendada conforme a criticidade da aplicação.
O cliente deve reunir, sempre que disponíveis, o tipo de material, espessuras, desenhos, dimensões, quantidade e configuração das peças, finalidade do componente, condições de acesso e requisitos de acabamento.
Essas informações não substituem uma análise individual, mas ajudam a empresa a compreender o escopo e a avaliar a solução mais adequada.
Em vez de assumir que um procedimento serve para qualquer situação, o ideal é validar os parâmetros de soldagem conforme material, junta, espessura e especificação técnica.
Experiência, método e segurança como sinais de confiança
Sinais de E-E-A-T em serviços industriais aparecem na combinação entre experiência demonstrável, método de trabalho e transparência na comunicação.
No caso da Jota Soldas, o fundador atua no segmento de soldagem desde 2004, enquanto a empresa está em atividade desde 2019.
Essa trajetória integra conhecimento prático e uma estrutura empresarial voltada à execução de projetos de soldagem, fabricação e montagem industrial.
A experiência, por si só, não elimina a necessidade de avaliar cada projeto.
Ela deve estar associada à capacidade de compreender as necessidades específicas do cliente, trabalhar de acordo com as especificações definidas e tratar preparação, segurança, inspeção e acabamento como partes do mesmo processo.
Uma equipe experiente e capacitada também deve reconhecer quando determinadas informações são insuficientes e solicitar esclarecimentos antes do início da execução.
Personalização no atendimento e escopo de execução
Projetos industriais podem envolver fabricação de componentes, montagem de estruturas, manutenção ou adequações em instalações existentes.
Por isso, uma empresa adequada deve analisar o contexto de cada demanda, em vez de aplicar uma solução genérica.
O atendimento personalizado da Jota Soldas está relacionado à busca por soluções sob medida, com responsabilidade, transparência e comprometimento nas etapas do serviço.
A Jota Soldas atende projetos em nível nacional e oferece a possibilidade de entrega presencial ou de execução em campo, conforme a necessidade apresentada.
A viabilidade de cada formato deve ser discutida durante a análise do projeto, considerando as características das peças, as condições de acesso e os requisitos da montagem.
Não se deve presumir prazo, resultado ou condição comercial sem uma avaliação específica.
Como avançar com mais segurança?
Uma contratação bem fundamentada começa pelo envio das informações técnicas disponíveis e por uma conversa objetiva sobre o resultado esperado, o ambiente de aplicação e o nível de acabamento necessário.
A partir disso, a empresa pode analisar individualmente a demanda e orientar sobre o escopo de soldagem, fabricação, montagem, manutenção ou adequação industrial mais coerente.
Se sua indústria precisa avaliar uma execução em inox ou outro projeto que exija precisão, preparação cuidadosa e controle do processo, converse com a Jota Soldas sobre a necessidade técnica.
A análise individual permite esclarecer requisitos, alinhar expectativas e verificar como a experiência da empresa pode ser aplicada ao seu projeto.
Para saber mais sobre Soldagem TIG industrial em inox
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

