Galeria
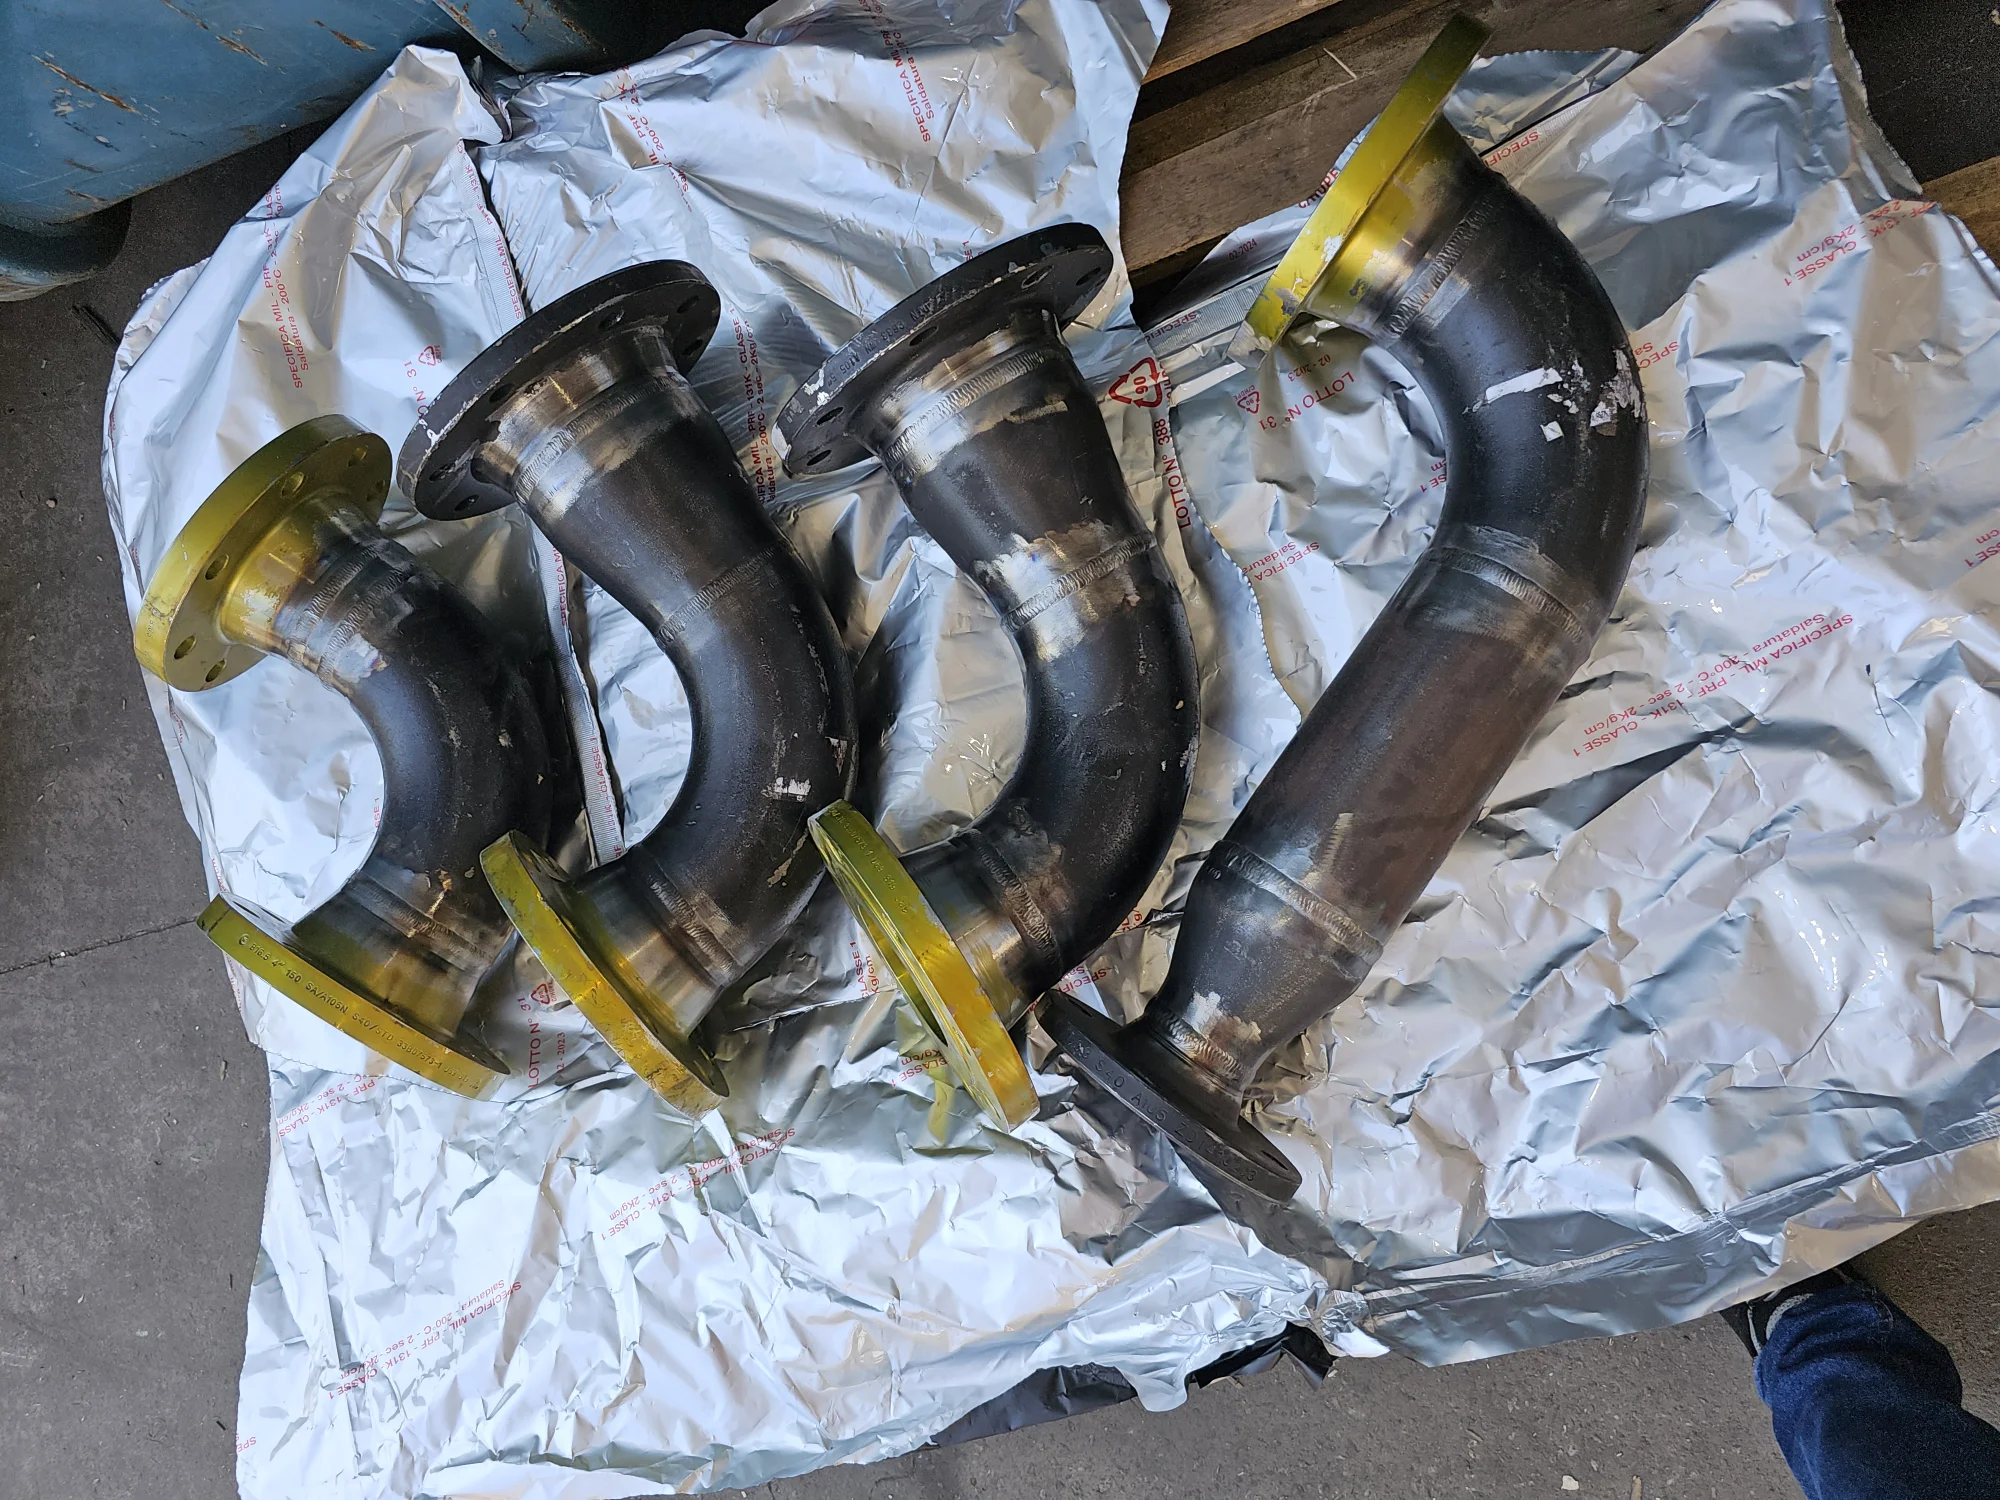
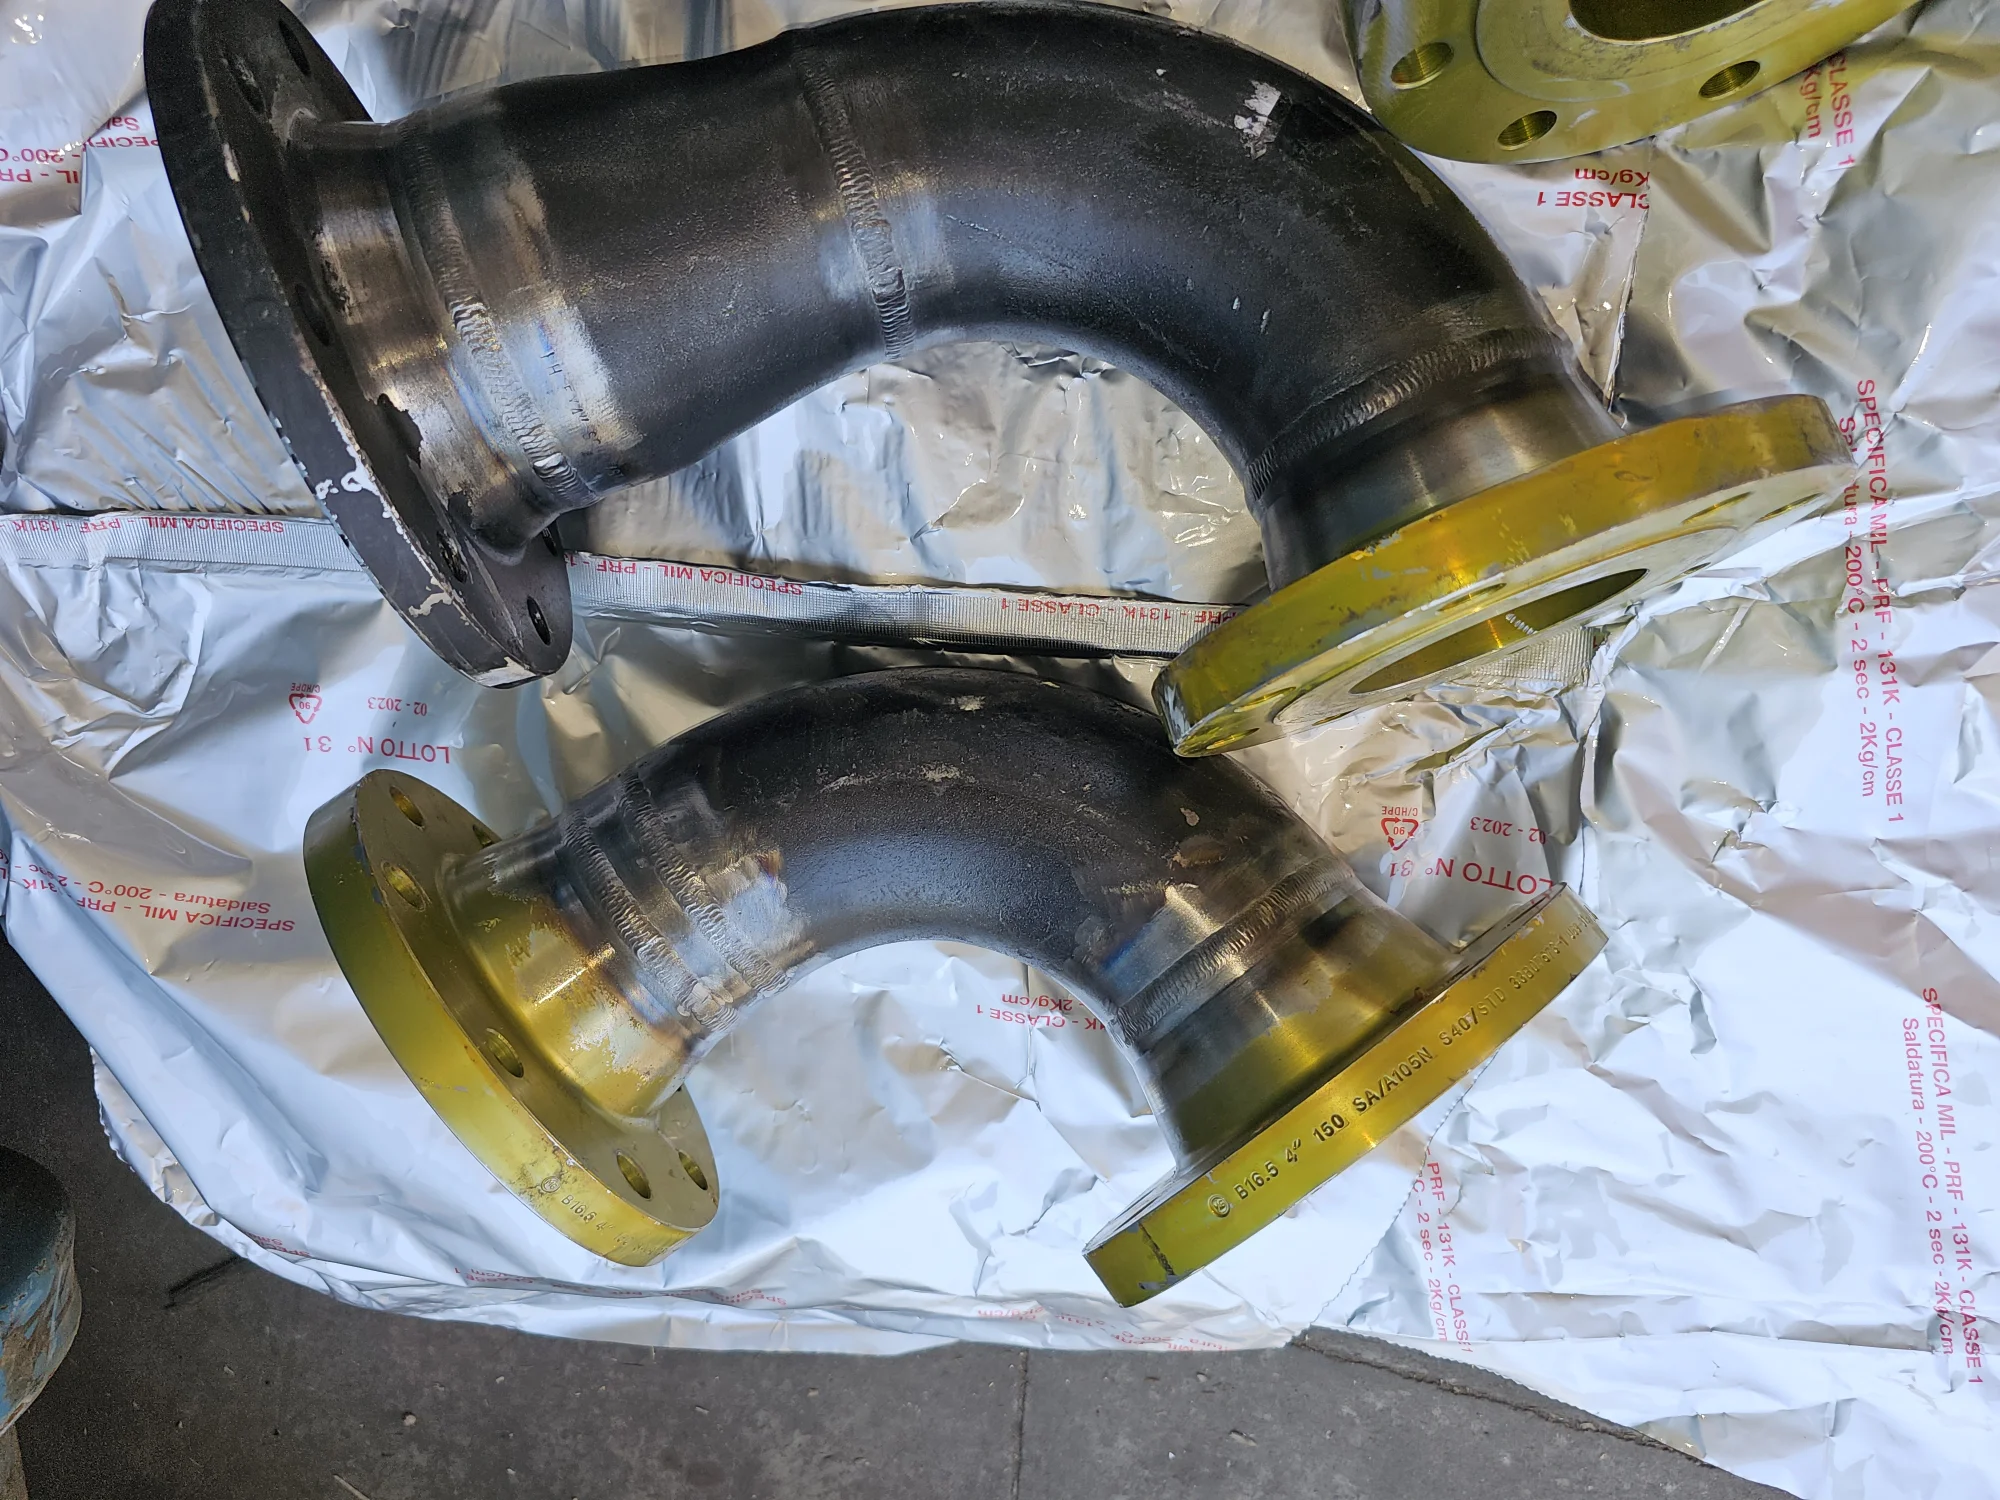
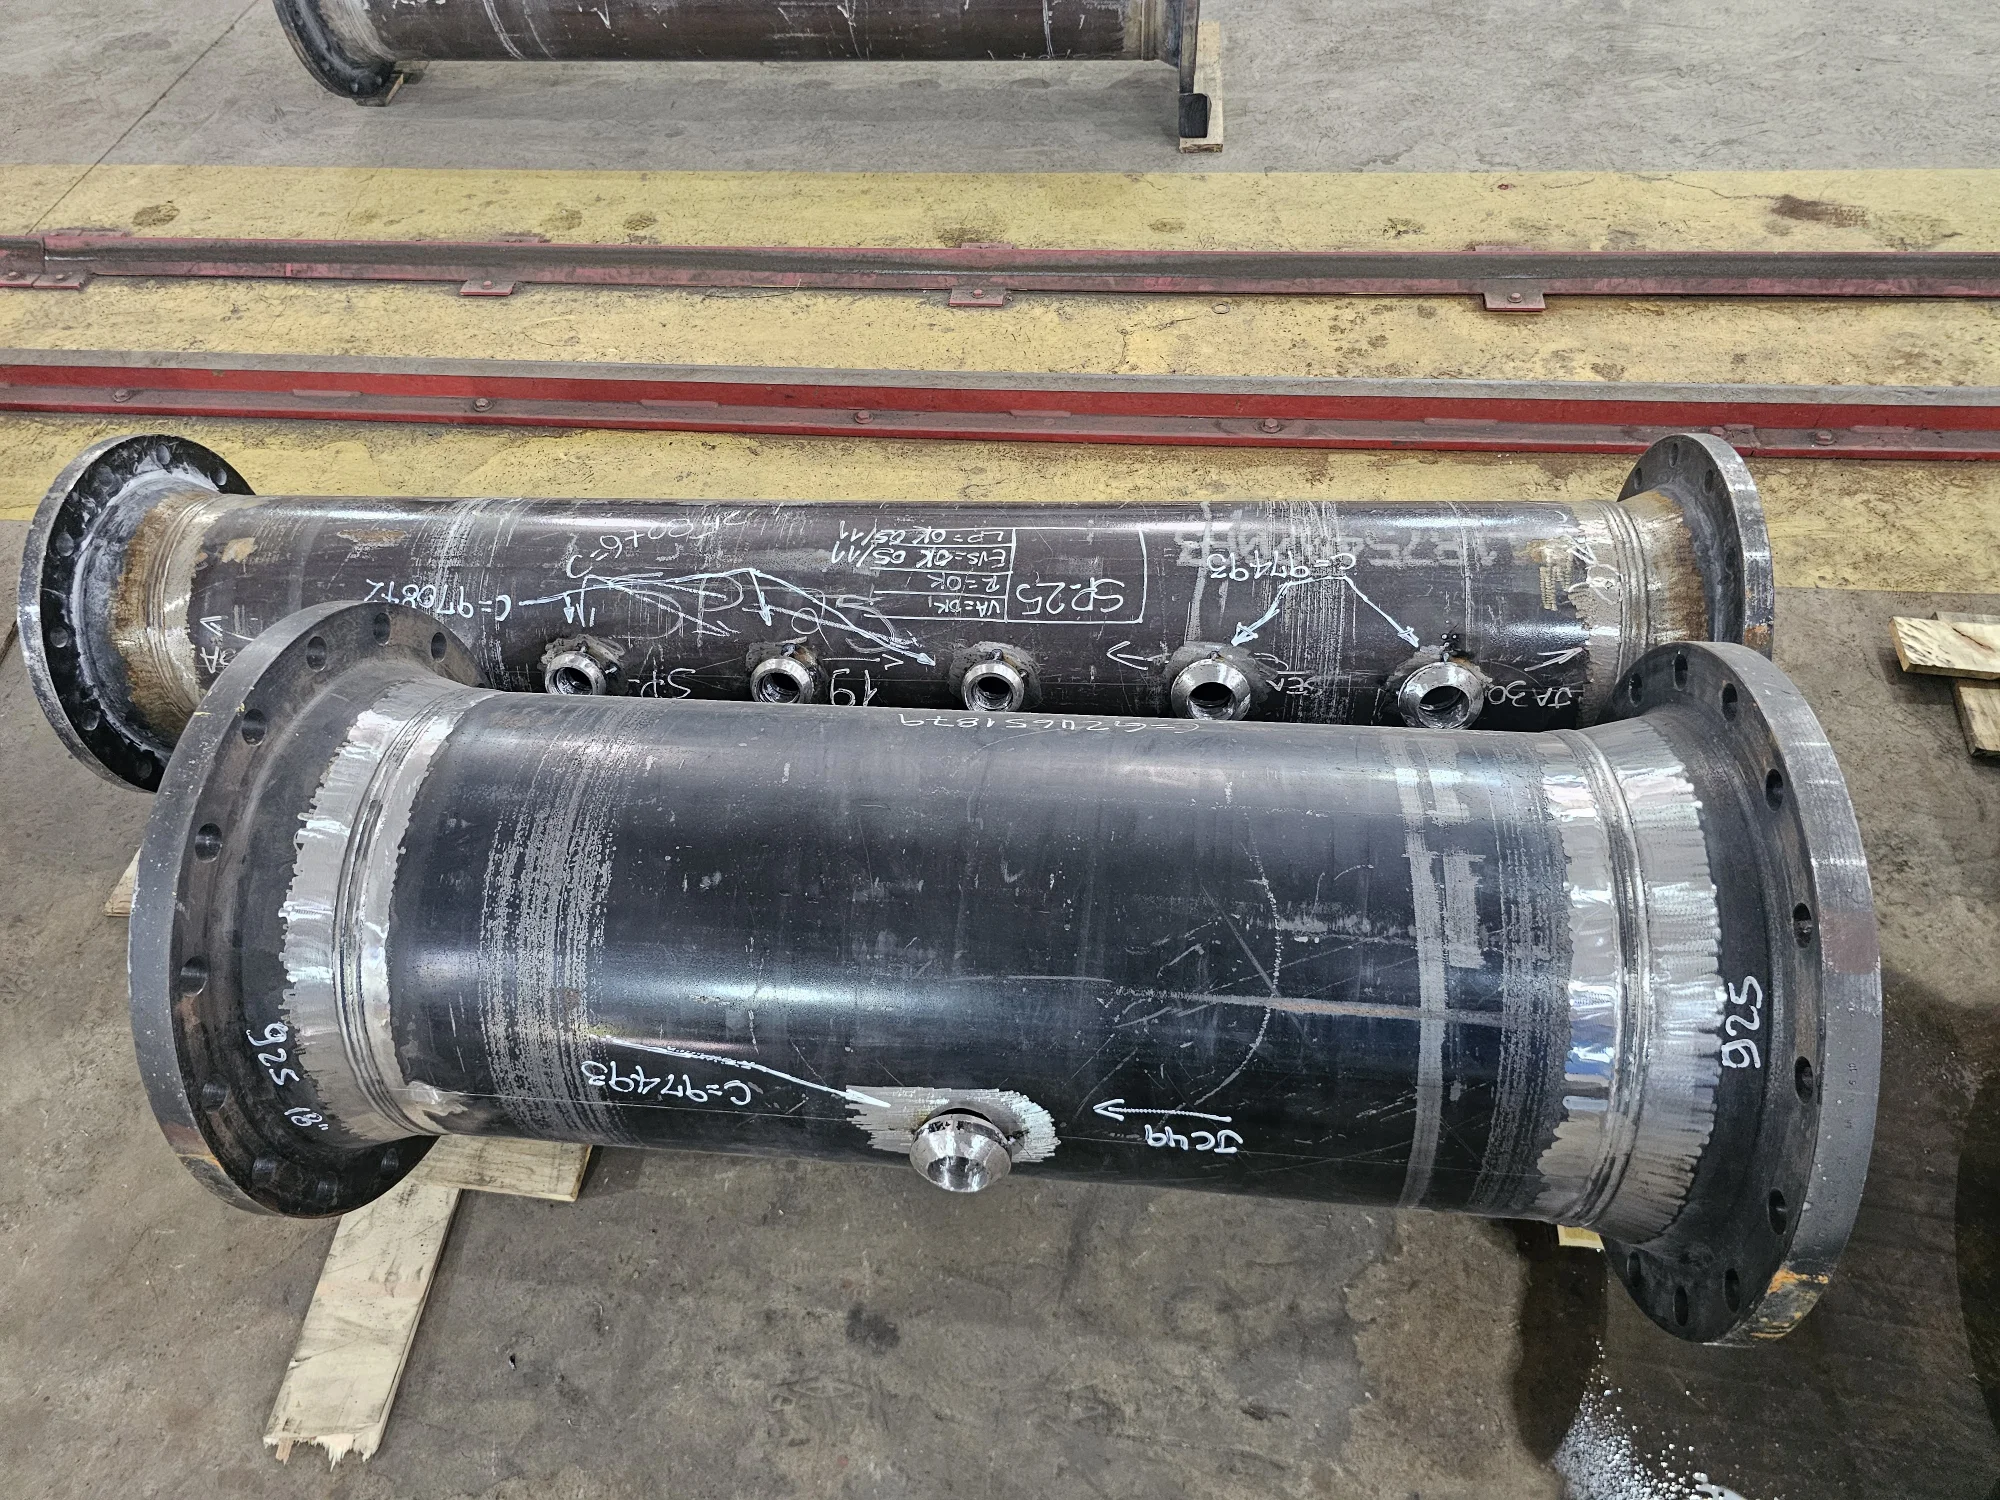
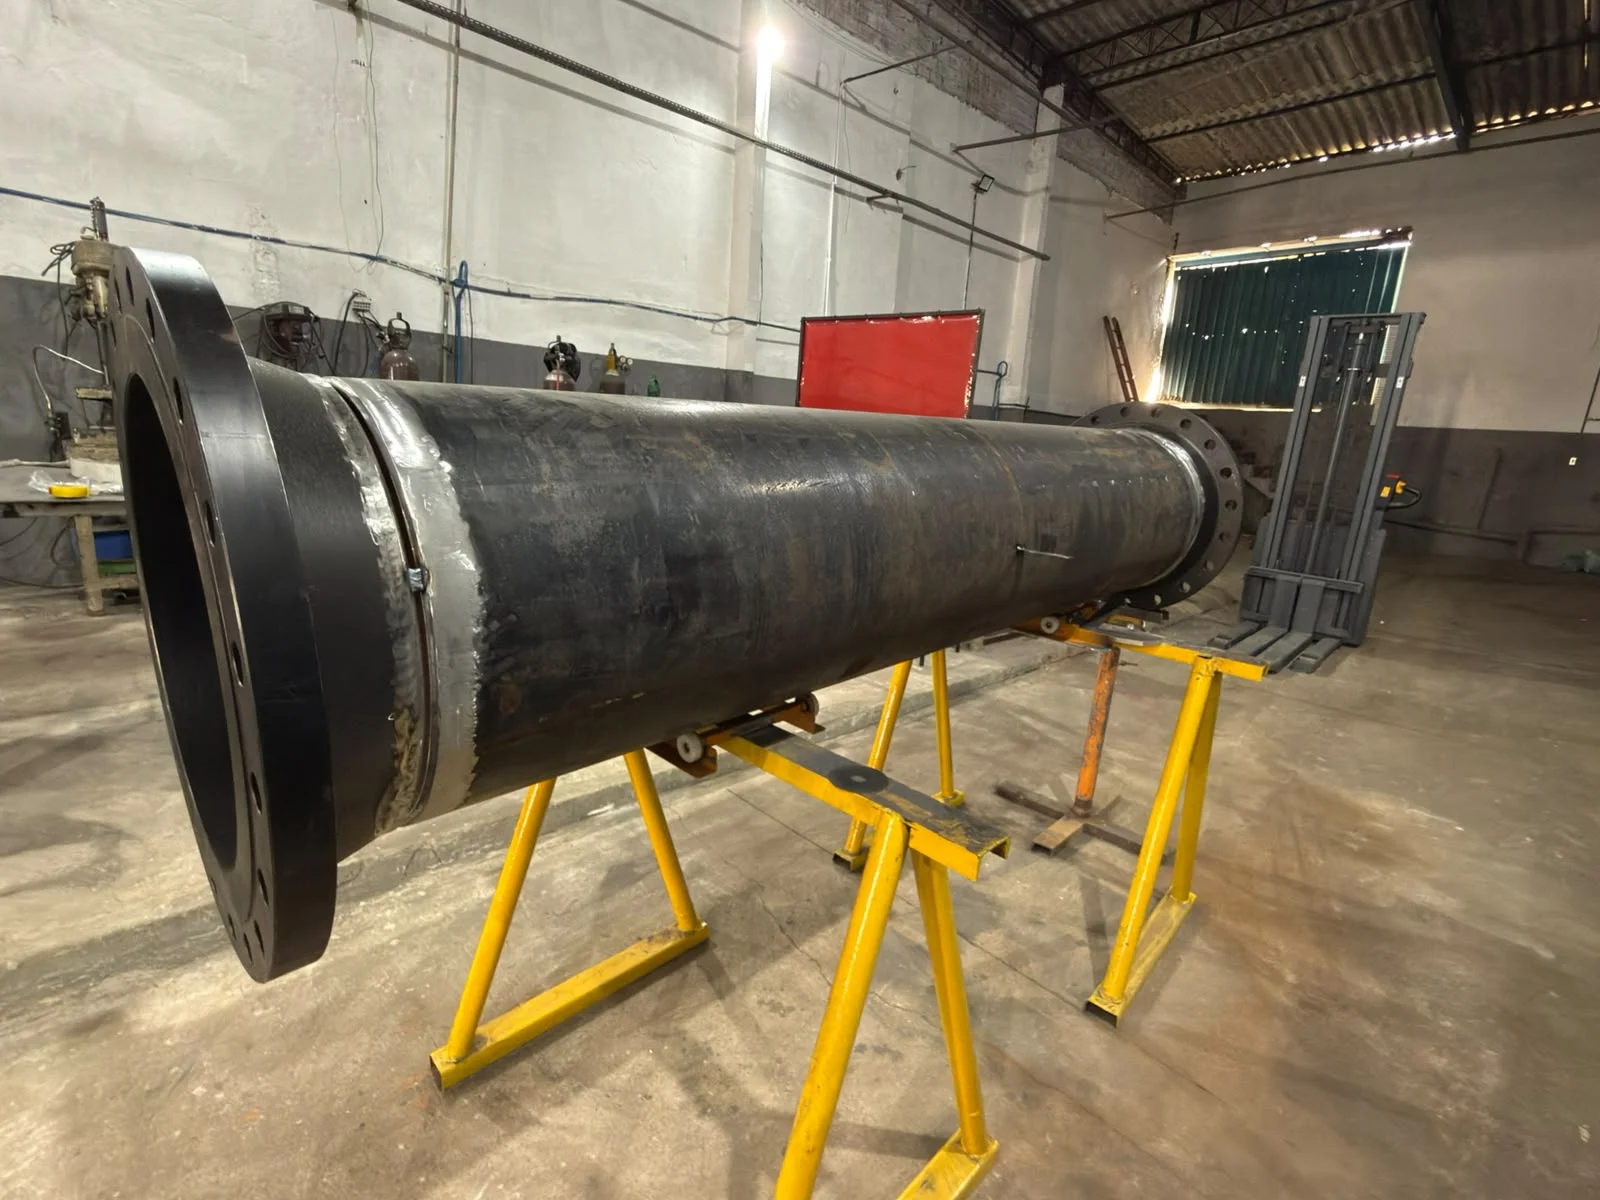
Clique nas imagens para ampliar
Soldagem TIG para indústria farmacêutica: precisão, controle e aplicações industriais
A Soldagem TIG para indústria farmacêutica é crucial em projetos que demandam união controlada de componentes metálicos e acabamento cuidadoso.
Em equipamentos, tubulações, chapas e perfis compatíveis, a técnica contribui para uma execução precisa, especialmente quando o controle do aporte térmico e a aparência do cordão de solda são essenciais.
A soldagem TIG utiliza um arco elétrico entre um eletrodo de tungstênio não consumível e a peça metálica, com proteção de gás argônio.
O soldador controla o arco e a poça de fusão com precisão, podendo adicionar material de enchimento quando necessário.
Esse controle favorece a formação de cordões uniformes e reduz respingos, embora o resultado dependa da preparação das peças, da compatibilidade dos materiais, da regulagem dos parâmetros e da execução cuidadosa.
Em ambientes farmacêuticos, requisitos de processo podem envolver superfícies, juntas e componentes que demandam acabamento adequado ao projeto e facilidade de avaliação visual.
A escolha do método de soldagem deve considerar o material, a espessura, a geometria, o acesso à junta, o nível de acabamento esperado e as especificações técnicas aplicáveis.
A soldagem TIG é uma alternativa técnica a ser avaliada conforme as características de cada aplicação.
A Jota Soldas atua na prestação de serviços de soldagem, fabricação e montagem industrial.
Fundada em 2019, a empresa reúne a experiência prática de seu fundador, que trabalha no segmento de soldagem desde 2004, e oferece soluções personalizadas conforme as especificações técnicas apresentadas pelo cliente.
No contexto da soldagem TIG, essa atuação pode abranger demandas industriais relacionadas à fabricação, montagem, manutenção e adequações, sempre com atenção à qualidade, à segurança e à precisão.
A empresa atende em nível nacional, com possibilidade de entrega presencial ou realização de serviços em campo, conforme o contexto do projeto.
Para avaliar a viabilidade da aplicação, é importante encaminhar informações como material, espessura, geometria das peças, desenhos, condições de montagem e requisitos de acabamento.
Com esses dados, a Jota Soldas pode analisar o escopo e orientar a definição do serviço adequado, sem substituir as especificações técnicas e os critérios de controle definidos para cada projeto.
Como funciona a soldagem TIG?
A soldagem TIG, sigla de Tungsten Inert Gasutiliza um arco elétrico estabelecido entre um eletrodo de tungstênio não consumível e a peça que será soldada.
O calor gerado pelo arco provoca a fusão localizada do material, formando uma poça de fusão que pode unir diretamente as partes ou receber metal de adição, quando essa necessidade estiver prevista na especificação do projeto.
O eletrodo de tungstênio conduz a corrente elétrica sem atuar como material consumível do cordão.
Por isso, sua função é manter o arco estável e concentrar o calor na região da junta.
A escolha e a preparação do eletrodo devem ser compatíveis com o material, a geometria da peça e os parâmetros definidos para a execução, pois condições inadequadas podem afetar a estabilidade do arco e a qualidade da solda.
Durante o processo, um gás de proteção inerte, geralmente argônio, é direcionado para a área de soldagem.
Essa proteção reduz o contato da poça de fusão e do eletrodo com o ar atmosférico, ajudando a evitar contaminações e alterações indesejadas enquanto o metal está aquecido.
A vazão e a forma de aplicação do gás precisam ser adequadas ao conjunto de peças e ao ambiente de trabalho, sem substituir a necessidade de preparação e limpeza apropriadas.
O soldador controla a poça de fusão observando seu comportamento e ajustando a condução do arco ao longo da junta.
Entre os fatores relevantes estão a intensidade da corrente, o comprimento do arco, a velocidade de deslocamento, o ângulo de trabalho, a alimentação do metal de adição quando aplicável e o controle do aporte térmico.
A combinação desses elementos influencia a penetração, a dimensão da junta, a uniformidade do cordão e possíveis deformações na peça.
À medida que o arco se desloca, a poça de fusão solidifica e dá origem ao cordão de solda.
Um cordão uniforme depende da estabilidade do arco, da continuidade do movimento e da compatibilidade entre material, preparação da junta, eletrodo, gás e parâmetros de soldagem.
Por esse motivo, a soldagem TIG exige execução cuidadosa, especialmente em componentes que demandam precisão dimensional e acabamento superior.
Em aplicações industriais, compreender essa sequência ajuda a definir o processo de forma coerente com o projeto, preparação da junta, seleção dos consumíveis e acessórios aplicáveis, proteção gasosa, controle do arco, fusão localizada e solidificação do cordão.
A avaliação final deve considerar as especificações técnicas da peça e os critérios de qualidade estabelecidos para o serviço.
Aplicações da soldagem TIG em equipamentos e componentes farmacêuticos
Em ambientes farmacêuticos, a soldagem TIG pode ser empregada na fabricação e na montagem de componentes metálicos que exigem controle do arco, precisão dimensional e acabamento cuidadoso.
A escolha do processo deve considerar o material, a geometria da junta, a espessura das peças, os requisitos do equipamento e as especificações técnicas definidas para cada projeto.
Soldagem de tubos
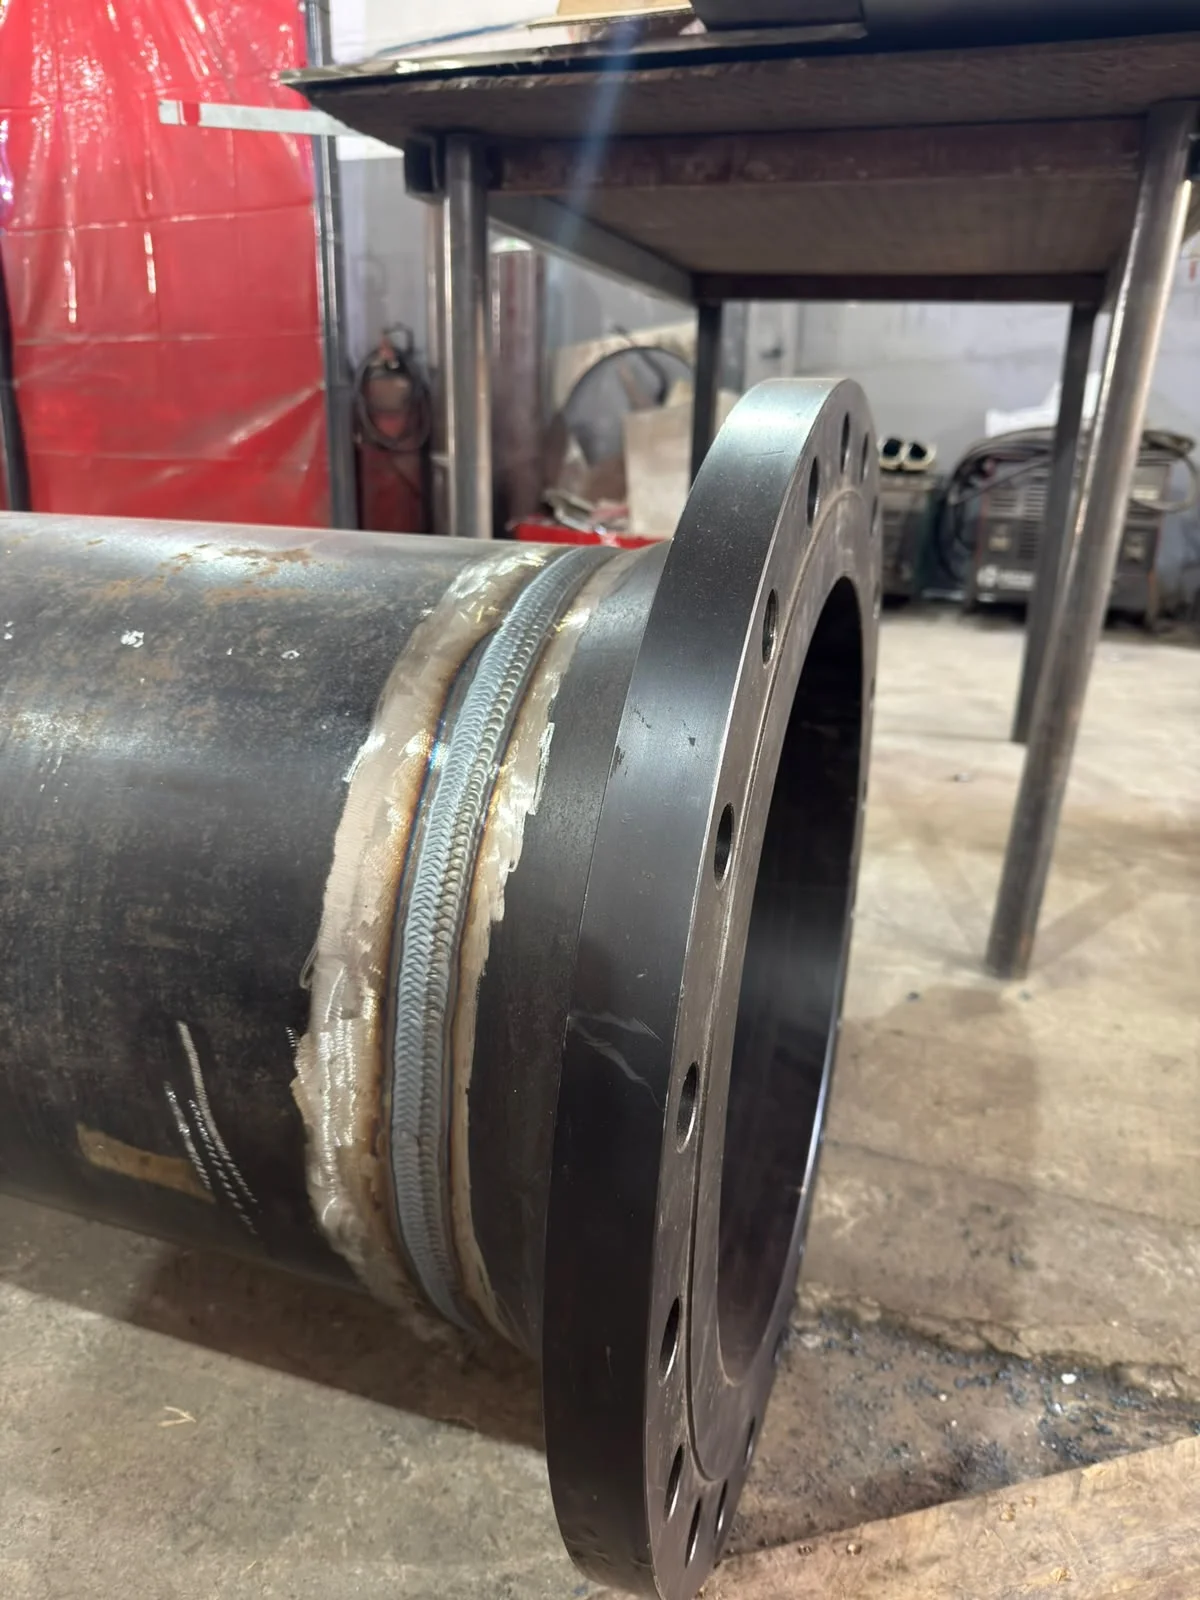
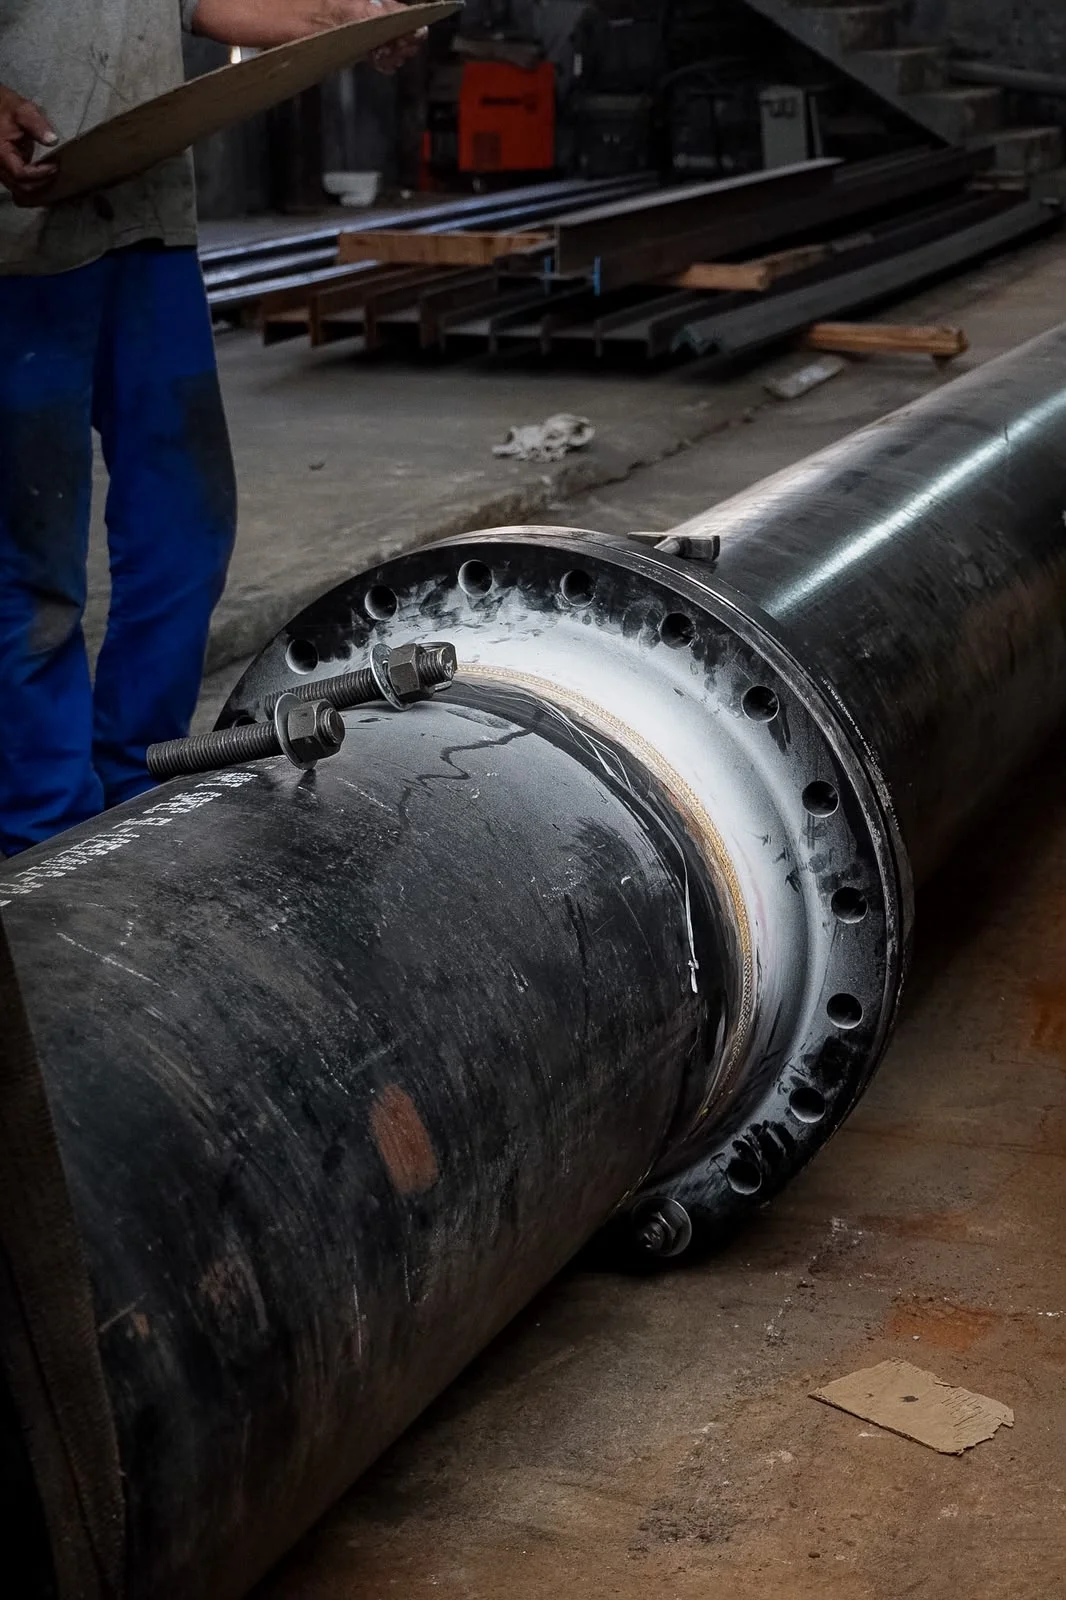
A soldagem TIG é aplicável à união de tubos utilizados em conjuntos, linhas e componentes industriais, especialmente quando a junta precisa apresentar controle do perfil do cordão e baixo nível de respingos.
Em tubulações de aço inoxidável e em outras ligas compatíveis com o processo, a preparação das extremidades, o alinhamento das peças e a proteção gasosa influenciam diretamente a qualidade da união.
A execução deve ser avaliada conforme o diâmetro, a espessura, o tipo de junta, a posição de soldagem e as condições de acesso.
Em aplicações farmacêuticas, esses fatores são relevantes porque a geometria da junta e o acabamento obtido podem fazer parte dos critérios técnicos definidos para o componente ou equipamento.
Chapas e perfis metálicos
Chapas e perfis metálicos podem ser soldados pelo processo TIG, quando o projeto requer maior controle térmico e execução cuidadosa.
Esse recurso é particularmente pertinente em peças de menor espessura ou em conjuntos nos quais deformações, excesso de material e irregularidades superficiais precisam ser reduzidos por meio de uma condução controlada da poça de fusão.
A aplicação pode envolver bases, suportes, painéis, proteções e outros elementos de equipamentos industriais.
No entanto, a adequação do TIG depende da espessura, da liga metálica, do desenho da junta e do nível de produtividade esperado.
Nem toda geometria ou condição de fabricação exige o mesmo processo, por isso a seleção deve ser feita a partir das características do projeto.
Fabricação e montagem de equipamentos
Na fabricação e montagem de equipamentos para aplicações farmacêuticas, a soldagem TIG pode integrar diferentes componentes, como tubos, chapas e perfis metálicos.
O processo permite trabalhar com foco na uniformidade do cordão e no controle do aporte térmico, aspectos importantes para conjuntos que demandam acabamento superior e precisão na união das partes.
A utilização do TIG pode ocorrer tanto na fabricação de componentes quanto em etapas de montagem industrial, desde que o acesso à junta, o material e as especificações técnicas sejam compatíveis.
O escopo também pode incluir adequações ou reparos em componentes metálicos, sempre condicionado à avaliação do estado da peça e aos requisitos definidos para o serviço.
Aço inoxidável e ligas compatíveis
O aço inoxidável é frequentemente associado a aplicações industriais que valorizam resistência à corrosão, facilidade de limpeza e acabamento controlado.
A soldagem TIG pode ser utilizada nesse material e em outras ligas compatíveis, desde que sejam selecionados corretamente o eletrodo, o gás de proteção, o material de adição quando aplicável e os parâmetros de soldagem.
A compatibilidade não deve ser presumida apenas pela aparência do metal.
É necessário considerar a especificação da liga, a espessura, a condição superficial, o tipo de junta e a finalidade do componente.
A limpeza da área de soldagem e a prevenção de contaminações também fazem parte da preparação técnica, pois impurezas podem afetar a formação do cordão e o acabamento final.
Juntas que exigem acabamento superior
O TIG é indicado para juntas nas quais o aspecto visual, a regularidade do cordão e o controle da fusão são requisitos relevantes.
Em equipamentos e componentes farmacêuticos, a avaliação do acabamento deve seguir as especificações do projeto, sem pressupor que uma aparência uniforme, por si só, comprove a conformidade completa da junta.
A inspeção visual pode ser complementada por outros critérios definidos conforme o equipamento, o material e a aplicação.
Por isso, a aceitação da solda deve considerar desenho, procedimento aplicável, requisitos de fabricação e padrões técnicos pertinentes ao serviço.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas conforme as especificações técnicas de cada projeto.
Para avaliar a aplicação do TIG em equipamentos ou componentes farmacêuticos, é importante encaminhar informações sobre materiais, espessuras, geometrias, desenhos, tipo de junta e necessidade de atendimento presencial ou em campo.
A empresa informa atendimento em nível nacional, com essas modalidades avaliadas de acordo com o contexto do serviço.
Preparação das peças e controle dos parâmetros
A qualidade da soldagem TIG começa antes da abertura do arco.
Em aplicações industriais, especialmente quando há exigência de acabamento, controle dimensional e facilidade de inspeção, a preparação das peças e a definição dos parâmetros precisam estar alinhadas ao material, à geometria da junta e às especificações técnicas do projeto.
Na Soldagem TIG para indústria farmacêutica, essa etapa é particularmente relevante porque superfícies, conexões e componentes podem exigir execução cuidadosa e acabamento compatível com o uso previsto.
Limpeza da área de soldagem!
A região da junta deve estar livre de contaminantes que possam interferir na estabilidade do arco ou na proteção gasosa.
Óleos, graxas, umidade, poeira, carepas, óxidos e resíduos de processos anteriores podem favorecer descontinuidades, porosidade, inclusões ou alterações no aspecto do cordão.
Por isso, a limpeza deve considerar não apenas as bordas a serem unidas, mas também as áreas próximas que podem afetar a soldagem.
Os métodos de limpeza precisam ser compatíveis com o material e com o acabamento requerido.
Também é importante evitar que ferramentas, panos ou produtos utilizados na preparação introduzam novos contaminantes.
Em componentes destinados a ambientes industriais sensíveis, a definição dos materiais e métodos de limpeza deve seguir as especificações aplicáveis ao projeto.
Preparação das juntas!
A preparação da junta envolve conferir o encaixe, o alinhamento, a abertura, o acesso para a tocha e a condição das bordas.
Desalinhamentos, folgas inadequadas ou fixação insuficiente podem dificultar o controle da poça de fusão e aumentar a deformação causada pelo calor.
Antes da execução, devem ser avaliados o tipo de junta, a espessura das peças, a sequência de soldagem e a necessidade de ponteamento ou dispositivos de fixação.
O objetivo é manter os componentes estáveis sem restringir de forma inadequada a contração térmica.
Quando houver desenho, procedimento ou especificação técnica, esses documentos devem orientar a preparação e a aceitação da junta.
Seleção do eletrodo de tungstênio!
A escolha do eletrodo de tungstênio deve considerar o material, a faixa de corrente, o tipo de corrente empregado e a geometria desejada para o arco.
A ponta precisa estar preparada de modo compatível com a aplicação, pois seu formato e seu estado influenciam a concentração do arco, a estabilidade da poça e a largura do cordão.
Eletrodos contaminados, danificados ou preparados de maneira inadequada podem comprometer a estabilidade do processo.
Assim, a seleção não deve ser feita isoladamente, deve ser relacionada à fonte de soldagem, ao diâmetro do eletrodo, à espessura da peça e aos demais parâmetros definidos para a junta.
Escolha do gás de proteção!
No processo TIG, o gás de proteção geralmente é o argônio.
Ele protege o eletrodo, o arco e a poça de fusão contra a interação indesejada com o ar atmosférico.
A vazão deve ser suficiente para formar uma proteção estável, mas excessos também podem provocar turbulência e favorecer a entrada de ar na região protegida.
A seleção do gás e a regulagem da vazão dependem da tocha, do bocal, da posição de soldagem, do ambiente e das características da junta.
Mangueiras, conexões e reguladores devem estar em boas condições, e a área de soldagem deve ser protegida contra correntes de ar que possam deslocar a cobertura gasosa.
Regulagem dos parâmetros de soldagem!
A corrente, a velocidade de avanço, o comprimento do arco, a vazão do gás, a alimentação do material de adição e, quando aplicável, a configuração da fonte devem ser ajustados de forma conjunta.
Não existe um único ajuste adequado para todas as peças, porque o resultado depende do material, da espessura, da geometria e da posição da junta.
Uma corrente excessiva pode ampliar a zona afetada pelo calor, aumentar a penetração além do desejado ou favorecer deformações.
Uma corrente insuficiente pode gerar falta de fusão ou instabilidade.
Da mesma forma, um arco longo tende a reduzir o controle e a proteção da poça, enquanto um avanço inadequado pode alterar a uniformidade e o perfil do cordão.
Quando o projeto exigir material de adição, sua composição e seu diâmetro devem ser compatíveis com o metal de base e com os requisitos da junta.
A execução deve ser acompanhada por observação da estabilidade do arco, do comportamento da poça e do aspecto do cordão, sem substituir os critérios técnicos e de inspeção definidos para o serviço.
Controle do aporte térmico!
O aporte térmico representa a energia transferida à peça durante a soldagem e está relacionado à corrente, à tensão, ao tempo de arco e à velocidade de deslocamento.
Seu controle ajuda a limitar deformações, alterações dimensionais e efeitos indesejados na região aquecida, sobretudo em peças de menor espessura ou em conjuntos que exigem acabamento uniforme.
Na prática, o controle envolve manter uma velocidade de avanço coerente, evitar permanências desnecessárias com o arco aberto e definir uma sequência que distribua o calor de maneira adequada.
O resfriamento entre passes, quando aplicável, deve respeitar o material e a especificação do projeto; não é recomendável adotar resfriamentos improvisados que possam causar tensões ou alterações no componente.
A inspeção visual após a soldagem pode verificar continuidade, uniformidade, perfil, acabamento e sinais aparentes de descontinuidade.
Conforme o escopo e os requisitos técnicos, podem ser necessários registros de parâmetros, identificação de materiais e outros controles documentais.
Esses critérios devem ser definidos para cada projeto, pois não é possível atribuir um procedimento único a todas as aplicações.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, realizando a avaliação do serviço conforme as características técnicas informadas pelo cliente.
Para solicitar uma análise, é útil disponibilizar o material, a espessura, a geometria da junta, desenhos ou especificações disponíveis, o acabamento esperado e a necessidade de execução presencial ou em campo.
Com essas informações, a empresa pode avaliar o escopo da soldagem TIG em nível nacional de acordo com as condições apresentadas.
Benefícios e limitações do processo TIG
A soldagem TIG é escolhida em projetos que exigem controle preciso do arco elétrico e da poça de fusão.
Em aplicações industriais, inclusive em componentes destinados a ambientes farmacêuticos, esse controle pode contribuir para juntas com acabamento visual cuidadoso e menor ocorrência de respingos, desde que a preparação, os parâmetros e a execução sejam adequados ao material e à geometria da peça.
Principais benefícios
- Alta precisão: o eletrodo de tungstênio não consumível permite controlar o arco com detalhamento, favorecendo a execução de juntas que exigem maior atenção dimensional e acabamento.
- Cordões uniformes: quando os parâmetros são corretamente ajustados e o soldador mantém uma condução estável, o processo pode produzir cordões regulares e visualmente consistentes.
- Acabamento visual: a soldagem TIG é aplicável a situações em que a aparência da junta é relevante, especialmente em superfícies de aço inoxidável e em componentes cuja inspeção visual faz parte do controle do serviço.
- Menor geração de respingos: em comparação com processos que podem apresentar maior projeção de material, a TIG tende a gerar poucos respingos quando executada com regulagem, limpeza e proteção gasosa adequadas.
- Controle térmico: a possibilidade de controlar o aporte de calor ajuda a reduzir a deformação e a preservar a geometria de peças sensíveis. Esse resultado depende da espessura, da junta, do material, da velocidade de execução e dos demais parâmetros aplicados.
- Aplicação em peças de menor espessura: o controle da poça de fusão torna o processo adequado para determinadas chapas, tubos e componentes de menor espessura, desde que a compatibilidade do material e a configuração da junta sejam avaliadas tecnicamente.
Limitações e cuidados necessários
A soldagem TIG exige execução cuidadosa e, em muitos casos, apresenta menor produtividade do que processos que utilizam arame-eletrodo consumível.
A necessidade de controlar simultaneamente o arco, a poça de fusão, o material de adição e a proteção gasosa torna a operação mais sensível à técnica empregada.
A preparação também é decisiva.
Contaminações, óxidos, resíduos, umidade ou folgas inadequadas podem prejudicar a estabilidade do arco e a qualidade da junta.
Por isso, a limpeza da área, o correto posicionamento das peças e a preparação das bordas devem ser definidos de acordo com o material e com a especificação do projeto.
Outro ponto de atenção é o controle do aporte térmico.
Calor excessivo pode favorecer deformações, alterações dimensionais ou mudanças indesejadas na aparência da junta; calor insuficiente pode comprometer a fusão.
A seleção do eletrodo, do gás de proteção, da corrente e da técnica de execução deve ser feita considerando as características específicas de cada serviço.
Assim, a TIG não deve ser tratada como a escolha automática para toda aplicação industrial.
A decisão precisa considerar material, espessura, geometria, acessibilidade, acabamento desejado, produtividade esperada e requisitos de inspeção.
A Jota Soldas pode avaliar essas condições no escopo de serviços de soldagem, fabricação, montagem e manutenção industrial, inclusive para atendimentos presenciais ou realizados em campo, conforme a necessidade do projeto.
Soldagem TIG versus MIG/MAG
A escolha entre soldagem TIG e MIG/MAG depende do material, da geometria da junta, da espessura, do acabamento exigido, do acesso à região de soldagem e da produtividade esperada.
Os dois processos utilizam arco elétrico, mas apresentam diferenças importantes na forma de adicionar o metal e de controlar a poça de fusão.
Diferença entre os eletrodos
Na soldagem TIG, o arco é estabelecido entre a peça e um eletrodo de tungstênio não consumível.
O metal de adição, quando necessário, é fornecido separadamente, permitindo ao soldador controlar de maneira independente a energia do arco e a quantidade de material adicionada.
A proteção gasosa é geralmente feita com argônio, reduzindo a exposição da poça de fusão ao ambiente.
Na soldagem MIG/MAG, o arame-eletrodo é consumível e é alimentado continuamente durante a operação.
Esse arame exerce simultaneamente a função de eletrodo e de material de adição.
A proteção do arco utiliza gás apropriado ao material e à aplicação, podendo ser inerte no processo MIG ou ativo no processo MAG.
Controle do arco e do aporte térmico
A TIG oferece controle refinado do arco e da poça de fusão, característica relevante para juntas delicadas, peças de menor espessura e componentes que exigem maior controle dimensional.
A adição manual do metal permite ajustar o volume depositado conforme a evolução da junta, mas exige coordenação, habilidade e execução cuidadosa.
Na MIG/MAG, a alimentação contínua do arame favorece uma operação mais produtiva em muitas aplicações.
Em contrapartida, a regulagem da tensão, da velocidade de alimentação do arame, da corrente, da vazão do gás e da técnica de deslocamento precisa ser compatível com o material e a geometria da junta.
A escolha inadequada dos parâmetros pode afetar a estabilidade do arco, a fusão e o acabamento.
Acabamento e geração de respingos
A soldagem TIG é frequentemente escolhida quando o cordão uniforme, o aspecto visual e a limpeza da junta são requisitos relevantes.
O processo permite reduzir a geração de respingos quando corretamente preparado e executado, embora o resultado dependa do material, da preparação, dos parâmetros, da proteção gasosa e da qualificação do serviço.
A MIG/MAG pode produzir cordões consistentes e atender a diferentes necessidades industriais, mas o acabamento pode exigir maior atenção à regulagem e, conforme a aplicação, operações posteriores de limpeza ou tratamento.
Em equipamentos e componentes destinados a ambientes com exigência de higiene e controle de contaminação, como determinados conjuntos da indústria farmacêutica, a especificação do acabamento deve ser definida previamente no projeto.
Produtividade e adequação à geometria
A TIG tende a demandar mais tempo de execução, especialmente quando a junta exige preparação minuciosa, controle térmico e adição manual do metal.
Por isso, costuma ser considerada quando a precisão, o acabamento ou o controle da solda têm prioridade sobre a velocidade de deposição.
A MIG/MAG pode ser vantajosa em juntas mais extensas, montagens com maior volume de deposição ou situações em que a alimentação contínua do arame contribui para a produtividade.
Contudo, produtividade não deve ser analisada isoladamente, acesso, posição de soldagem, necessidade de acabamento, distorção admissível e requisitos de inspeção também influenciam a seleção.
Como orientar a escolha do processo?
A TIG pode ser considerada quando o projeto demanda:
- maior controle do arco e da poça de fusão;
- acabamento visual mais uniforme;
- soldagem de peças de menor espessura;
- controle cuidadoso do aporte térmico;
- juntas em tubos, chapas ou componentes com geometria que exija precisão;
- aplicação em materiais e ligas compatíveis com o processo, especialmente quando o acabamento e a limpeza são relevantes.
A MIG/MAG pode ser considerada quando o projeto prioriza:
- alimentação contínua do metal de adição;
- maior ritmo de deposição em determinadas condições;
- execução de juntas mais longas ou estruturas com maior volume de solda;
- compatibilidade entre o equipamento, o arame, o gás de proteção e o material;
- produtividade alinhada às características da montagem.
Essa orientação não substitui a avaliação técnica da junta.
O processo adequado deve ser definido a partir dos desenhos, das especificações do material, da espessura, da posição de soldagem, do acabamento requerido e dos critérios de inspeção aplicáveis.
Para projetos de fabricação, montagem ou adequação industrial, a Jota Soldas pode avaliar o escopo de atuação pelo cliente e orientar a solução de soldagem conforme as características técnicas apresentadas, com possibilidade de atendimento presencial ou em campo em nível nacional.
Qualidade, segurança e evidências de experiência técnica?
A qualidade da soldagem TIG em aplicações farmacêuticas depende de mais do que a aparência do cordão.
O resultado deve ser avaliado conforme o material, a geometria da junta, a função do componente, o acabamento especificado e os requisitos de segurança definidos para o projeto.
Por isso, a análise técnica precisa acompanhar todas as etapas, da preparação das peças à inspeção final.
Inspeção visual da solda
A inspeção visual é uma verificação inicial importante para identificar descontinuidades aparentes e avaliar a conformidade da execução com o escopo definido.
Entre os aspectos normalmente observados estão:
- uniformidade e continuidade do cordão;
- regularidade do acabamento superficial;
- presença de respingos excessivos, trincas, mordeduras, poros aparentes ou falta de fusão visível;
- alinhamento das peças e preservação da geometria da junta;
- sinais de contaminação, oxidação ou alteração superficial incompatíveis com a aplicação.
A inspeção visual não substitui outros métodos de avaliação quando o projeto, o material ou a criticidade do componente exigirem verificações complementares.
Os critérios de aceitação devem ser definidos previamente nas especificações técnicas aplicáveis.
Rastreabilidade documental conforme o projeto
A necessidade de rastreabilidade deve ser estabelecida de acordo com o nível de controle solicitado pelo cliente e com a finalidade do equipamento ou componente.
Dependendo do escopo, a documentação pode contemplar a identificação das peças, materiais informados, parâmetros relevantes, etapas executadas, inspeções realizadas e eventuais registros de não conformidade ou correção.
Não existe um conjunto único de documentos adequado a todos os serviços.
Em uma contratação, é recomendável definir antecipadamente quais registros serão necessários, quem será responsável pela aprovação e quais critérios serão utilizados para liberar a peça ou a estrutura.
Essa definição evita lacunas entre a execução da soldagem TIG e a documentação técnica do projeto.
Qualificação e capacitação aplicáveis?
A execução deve ser conduzida por profissionais com capacitação compatível com o serviço, o material, a posição de soldagem e o nível de precisão exigido.
Quando aplicável, o projeto pode requerer procedimentos de soldagem definidos, qualificação correspondente e registros profissionais ou documentais específicos.
A necessidade desses elementos deve ser confirmada caso a caso, sem presumir certificações ou qualificações que não tenham sido informadas.
Também é importante verificar se o escopo envolve aço inoxidável, chapas finas, tubos, perfis ou ligas compatíveis com o processo TIG.
Cada condição pode demandar cuidados diferentes na preparação, no controle térmico e na inspeção.
A avaliação prévia do desenho, da especificação e das condições de montagem ajuda a selecionar uma abordagem tecnicamente coerente.
Segurança operacional
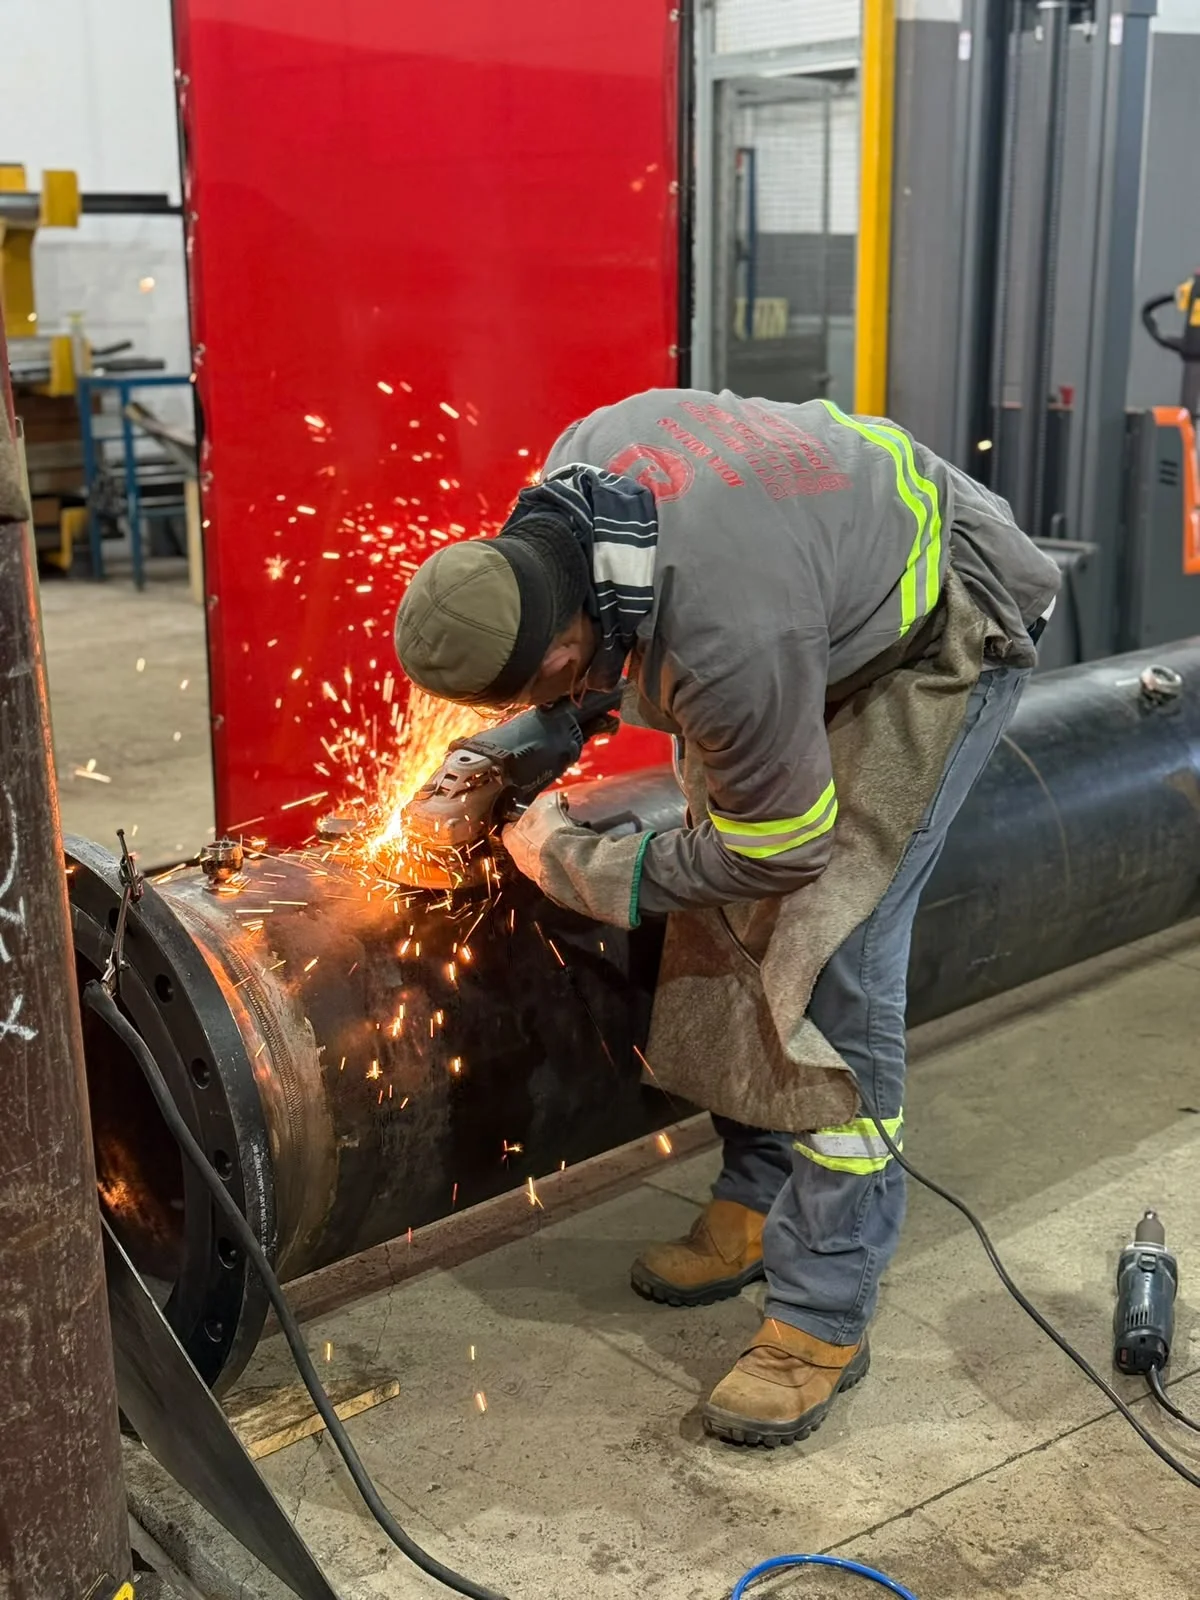
A segurança deve abranger a preparação da área, o manuseio das peças, a operação do equipamento de soldagem e o controle dos riscos presentes no ambiente industrial.
São cuidados gerais relevantes:
- utilizar os equipamentos de proteção adequados à atividade;
- manter ventilação e controle de fumos compatíveis com o local de trabalho;
- proteger pessoas e equipamentos contra radiação, calor, faíscas e partes aquecidas;
- inspecionar cabos, conexões, cilindros e componentes antes do uso;
- controlar materiais combustíveis e condições que possam favorecer incêndios;
- aplicar os procedimentos de bloqueio, liberação e trabalho em campo exigidos pelo local;
- permitir o resfriamento e a identificação das peças antes do manuseio ou da liberação.
Em ambientes farmacêuticos, a execução também deve considerar a preservação da área e a prevenção de contaminações definidas pelo projeto ou pelas regras da instalação.
Os controles específicos precisam ser alinhados previamente entre o contratante e o prestador do serviço.
Normas e padrões pertinentes
A seleção de normas, códigos e padrões deve considerar o material, o tipo de junta, a função do componente, o ambiente de instalação e os requisitos documentais do cliente.
Referências técnicas pertinentes podem orientar a preparação, a execução, a inspeção, a aceitação e a segurança, mas não devem ser atribuídas ao serviço sem confirmação formal do escopo.
Por esse motivo, a contratação deve indicar quais referências serão utilizadas e qual edição ou requisito é aplicável.
Quando não houver uma norma especificada, a definição deve ser feita tecnicamente antes do início da fabricação, montagem ou manutenção.
A conformidade precisa ser analisada em relação aos critérios efetivamente acordados para aquele projeto.
Experiência técnica da Jota Soldas
A Jota Soldas atua com soldagem, fabricação e montagem industrial e foi fundada em 2019.
A experiência prática do fundador no segmento de soldagem teve início em 2004, formando uma base de conhecimento acumulada ao longo de mais de uma década antes da criação da empresa.
Essa trajetória integra a apresentação institucional da Jota Soldas e contribui para uma abordagem orientada à precisão, à segurança e à compreensão das necessidades específicas de cada cliente.
Para um serviço de Soldagem TIG para indústria farmacêutica, a avaliação técnica deve começar pela análise dos desenhos, materiais, geometria das juntas, acabamento esperado, condições de acesso e requisitos de inspeção.
A Jota Soldas pode ser consultada para avaliar o escopo de soldagem, fabricação, montagem, manutenção ou adequação industrial, considerando o atendimento em nível nacional e a possibilidade de execução presencial ou em campo conforme o contexto do projeto.
Como contratar e definir o escopo do serviço?
Para solicitar uma avaliação de soldagem TIG industrial, reúna o máximo possível de informações técnicas sobre a peça, o equipamento ou a estrutura que será fabricada, reparada, montada ou adequada.
Um escopo bem definido ajuda a verificar a compatibilidade do processo, identificar necessidades de preparação e direcionar a execução conforme as características do projeto.
Informações técnicas para a solicitação
Na consulta à Jota Soldas, informe, quando disponíveis:
- finalidade do componente, equipamento ou conjunto metálico;
- tipo de serviço desejado, como fabricação, soldagem, montagem, manutenção ou adequação industrial;
- material especificado e, se conhecido, sua composição ou classificação;
- dimensões, espessuras, quantidade e geometria das peças;
- localização das juntas e condições de acesso para execução;
- requisitos de acabamento, limpeza, alinhamento ou controle dimensional;
- condições de operação às quais o conjunto estará submetido;
- necessidade de atendimento presencial ou realização do serviço em campo.
Esses dados não substituem a avaliação técnica.
Eles funcionam como base para compreender o escopo, esclarecer premissas e verificar quais informações adicionais são necessárias antes da execução.
Material, geometria e características das juntas
O material influencia a seleção do eletrodo de tungstênio, do gás de proteção, dos consumíveis compatíveis e dos parâmetros de soldagem.
Na soldagem TIG, o aço inoxidável e outras ligas compatíveis podem exigir cuidados específicos de limpeza, preparação e controle térmico, especialmente quando o projeto demanda acabamento superior ou soldagem de peças de menor espessura.
A geometria também deve ser considerada.
Tubos, chapas, perfis, conexões e conjuntos com acesso restrito podem apresentar diferentes níveis de dificuldade para posicionamento, ajuste, execução do cordão e inspeção visual.
Por isso, fotografias, croquis, medidas e informações sobre a sequência de montagem podem contribuir para uma análise mais precisa, sem substituir desenhos ou especificações formais quando eles forem necessários.
Desenhos, especificações e requisitos do projeto
Envie desenhos técnicos, memoriais descritivos, listas de materiais, tolerâncias dimensionais e requisitos de acabamento sempre que esses documentos estiverem disponíveis.
Também é importante informar se há orientação específica para o tipo de junta, preparação das bordas, aparência do cordão, controle de deformação ou inspeção.
Quando não houver documentação completa, a solicitação deve indicar claramente o que já foi definido e o que ainda precisa ser avaliado.
A Jota Soldas pode analisar o escopo apresentado para orientar a definição do serviço de soldagem, fabricação, montagem ou manutenção, sempre de acordo com as especificações técnicas fornecidas pelo cliente e com as condições observadas no projeto.
Atendimento presencial ou em campo
A Jota Soldas atende projetos em nível nacional e disponibiliza, conforme o contexto do serviço, a opção de entrega presencial ou de execução em campo.
A escolha depende de fatores como dimensões do conjunto, possibilidade de transporte, local de instalação, necessidade de intervenção em estrutura existente e condições de acesso.
Para avaliar essa necessidade, descreva o local, as restrições de movimentação, a disponibilidade da área de trabalho e se o serviço será realizado em componente separado ou diretamente na instalação.
A definição do formato de atendimento deve ocorrer após a análise do escopo, pois cada projeto pode exigir uma organização diferente das etapas de fabricação, soldagem e montagem.
Como ocorre a avaliação do escopo?
Uma avaliação técnica tende a considerar, de forma integrada:
- identificação do objetivo do serviço e do componente envolvido;
- análise do material, da espessura, da geometria e das condições de acesso;
- verificação dos desenhos, medidas e especificações disponíveis;
- definição preliminar das etapas de preparação, soldagem, acabamento e montagem;
- identificação de requisitos de inspeção, segurança e controle dimensional;
- esclarecimento sobre a execução nas instalações do cliente ou em outro local adequado;
- alinhamento das informações necessárias para a proposta e para o planejamento do serviço.
Esse processo evita que a contratação seja baseada apenas no nome do processo de soldagem.
A indicação da TIG deve estar relacionada ao material, à geometria, ao acabamento esperado, ao controle do aporte térmico e às demais exigências técnicas do conjunto.
Perguntas frequentes
Quais materiais podem ser informados na solicitação?
O solicitante deve informar o material especificado no desenho ou documento técnico.
A soldagem TIG é especialmente associada ao aço inoxidável e a outras ligas compatíveis, mas a viabilidade depende da composição, da espessura, da preparação da junta e dos parâmetros aplicáveis ao caso.
É necessário enviar um desenho técnico?
Quando disponível, o desenho técnico facilita a avaliação de dimensões, tolerâncias, juntas e requisitos de acabamento.
Na ausência desse documento, podem ser encaminhadas medidas, imagens, croquis e uma descrição detalhada da necessidade, deixando claro que a análise final depende das informações técnicas suficientes para o serviço.
A Jota Soldas realiza serviços em campo?
A empresa oferece atendimento em nível nacional, com opção de serviço realizado em campo ou de entrega presencial, conforme o histórico institucional.
A modalidade adequada deve ser definida durante a avaliação do escopo e das condições de execução.
Como solicitar orçamento para soldagem TIG?
Envie à Jota Soldas a descrição do serviço, material, dimensões, quantidade, desenhos ou imagens disponíveis, local de execução e requisitos de acabamento.
A empresa poderá avaliar essas informações e orientar os próximos passos.
Valores, prazos e condições comerciais dependem da análise específica do projeto e devem ser consultados diretamente.
TIG é sempre a melhor opção para qualquer projeto industrial?
Não. A escolha depende do material, da espessura, da geometria, do acabamento, da produtividade desejada, do acesso à junta e dos requisitos técnicos.
Em alguns casos, o processo TIG é adequado pelo controle e pela precisão; em outros, outro processo pode ser mais compatível com as condições do serviço.
A decisão deve ser técnica e específica para cada aplicação.
Para saber mais sobre Soldagem TIG para indústria farmacêutica
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

