Galeria
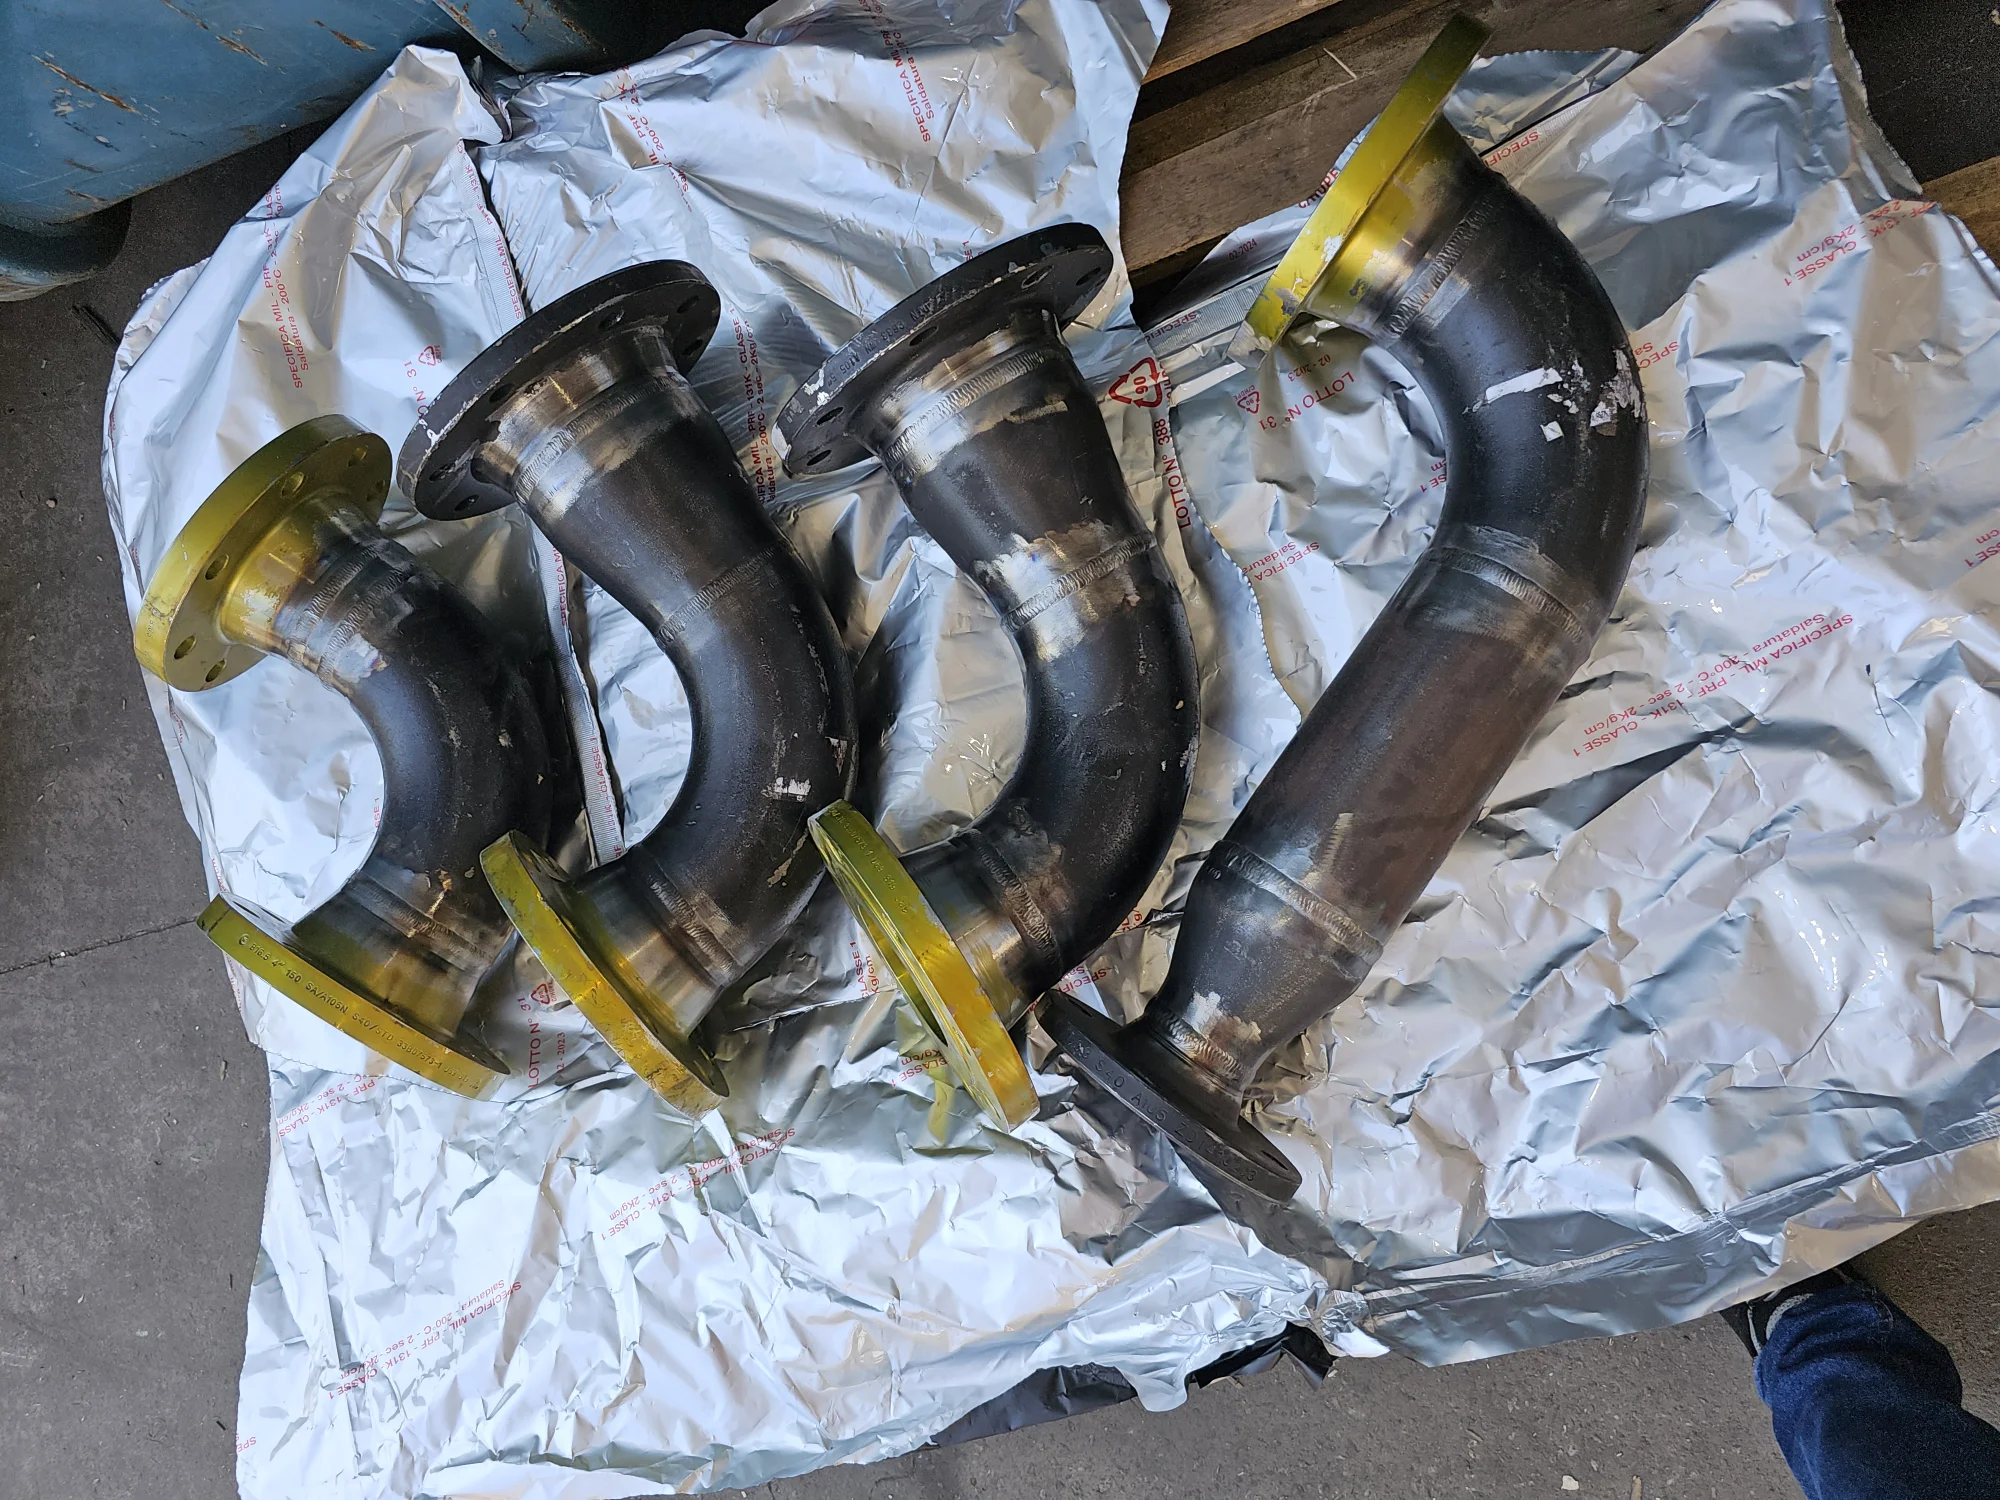
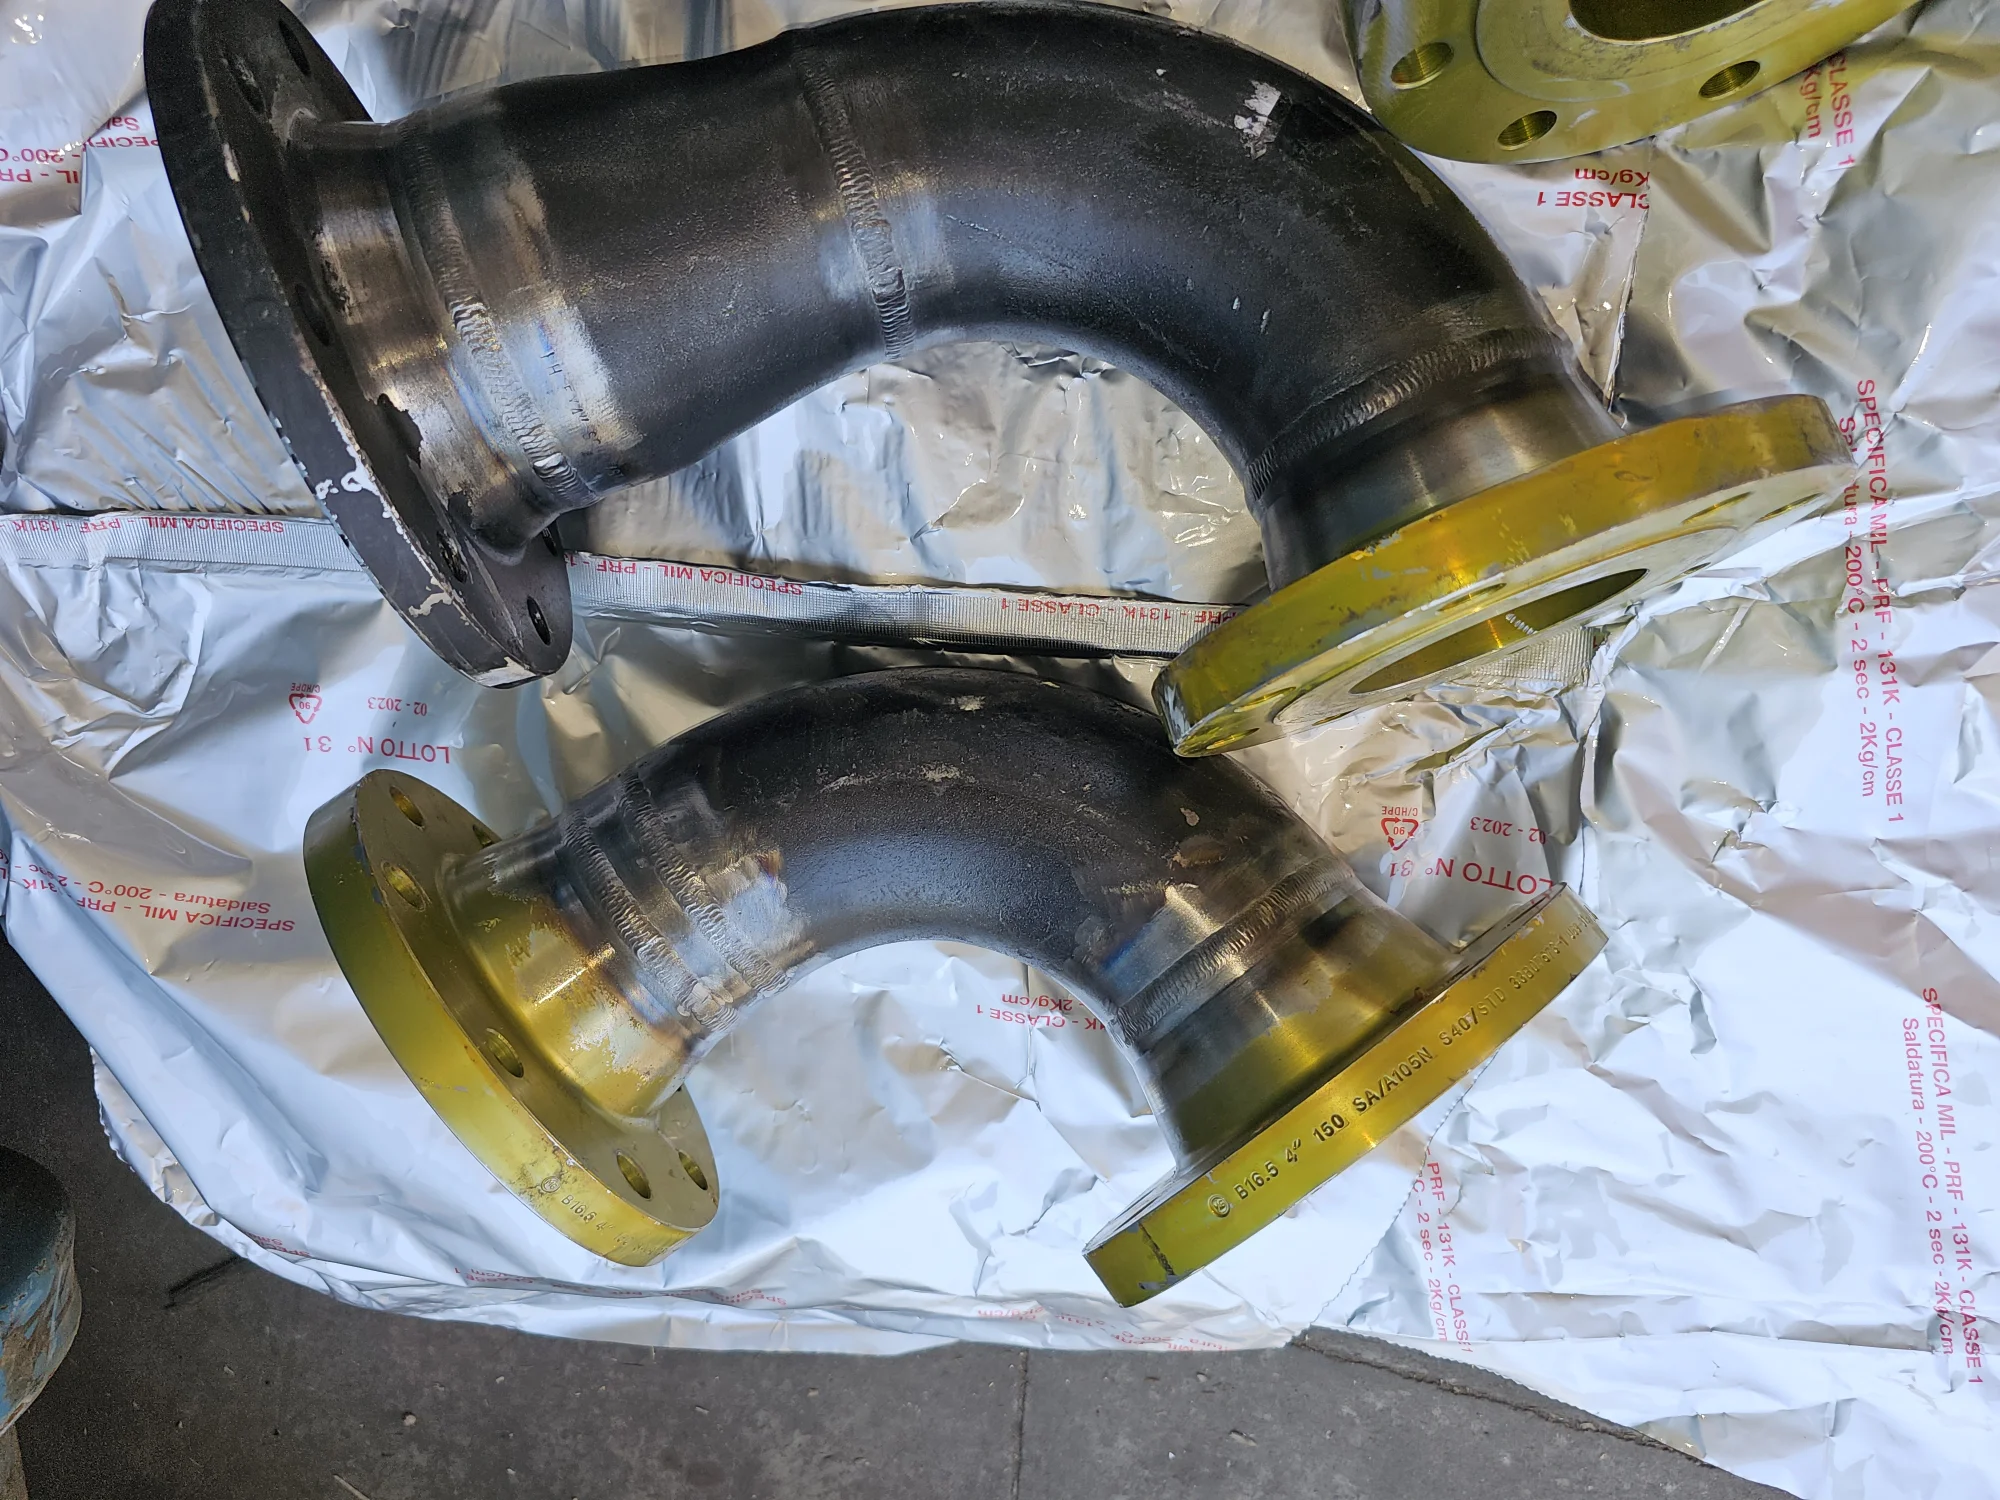
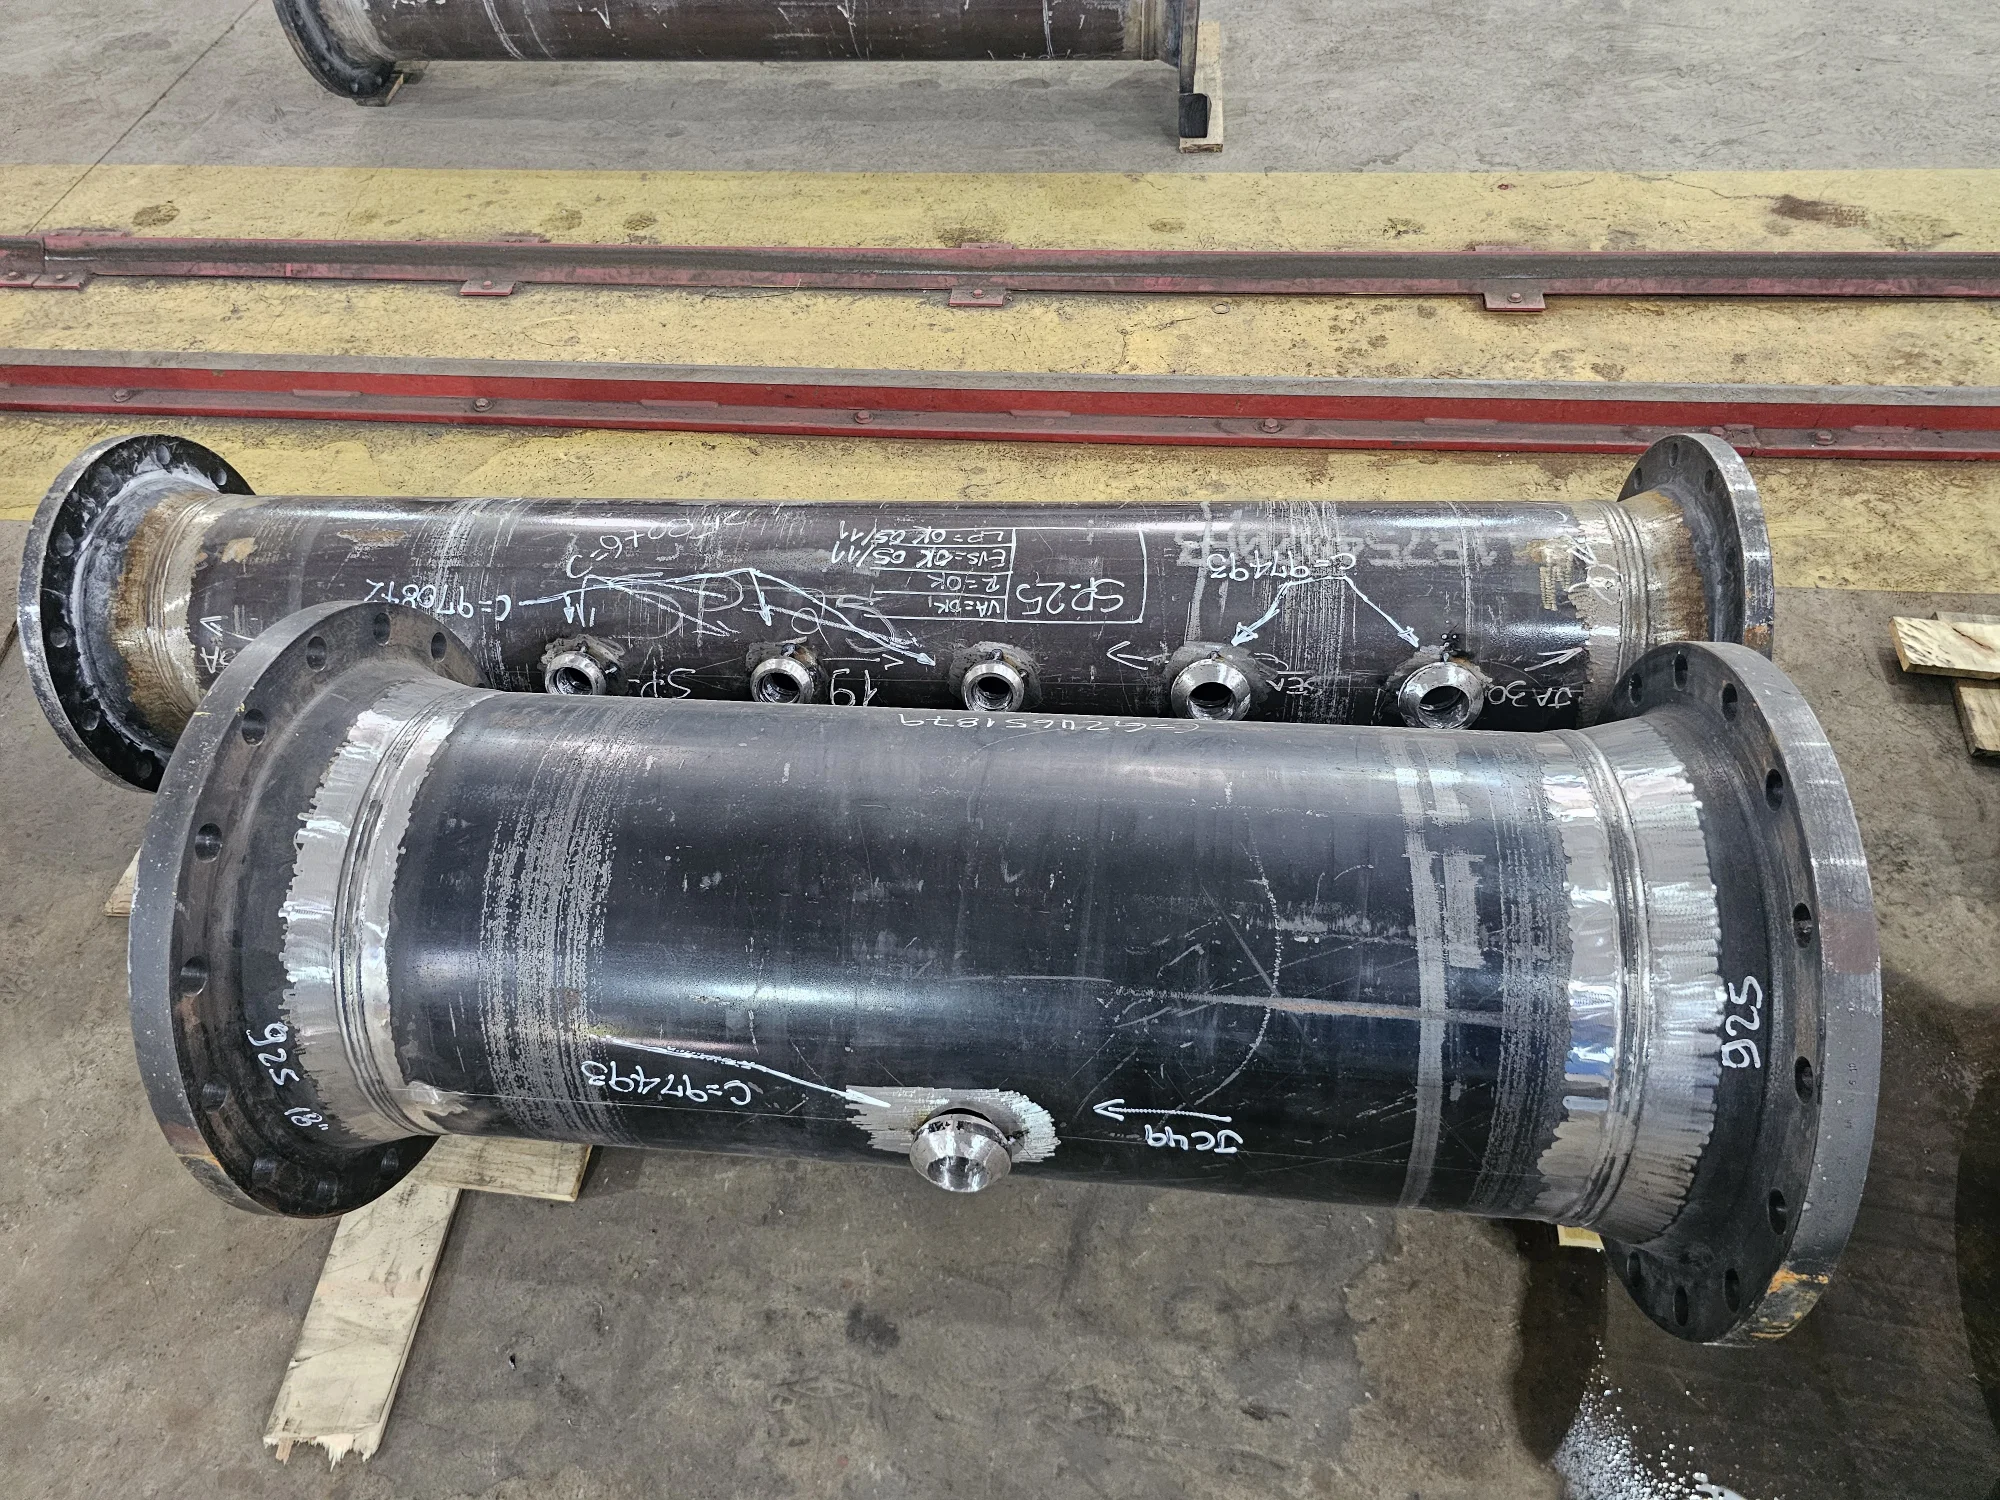
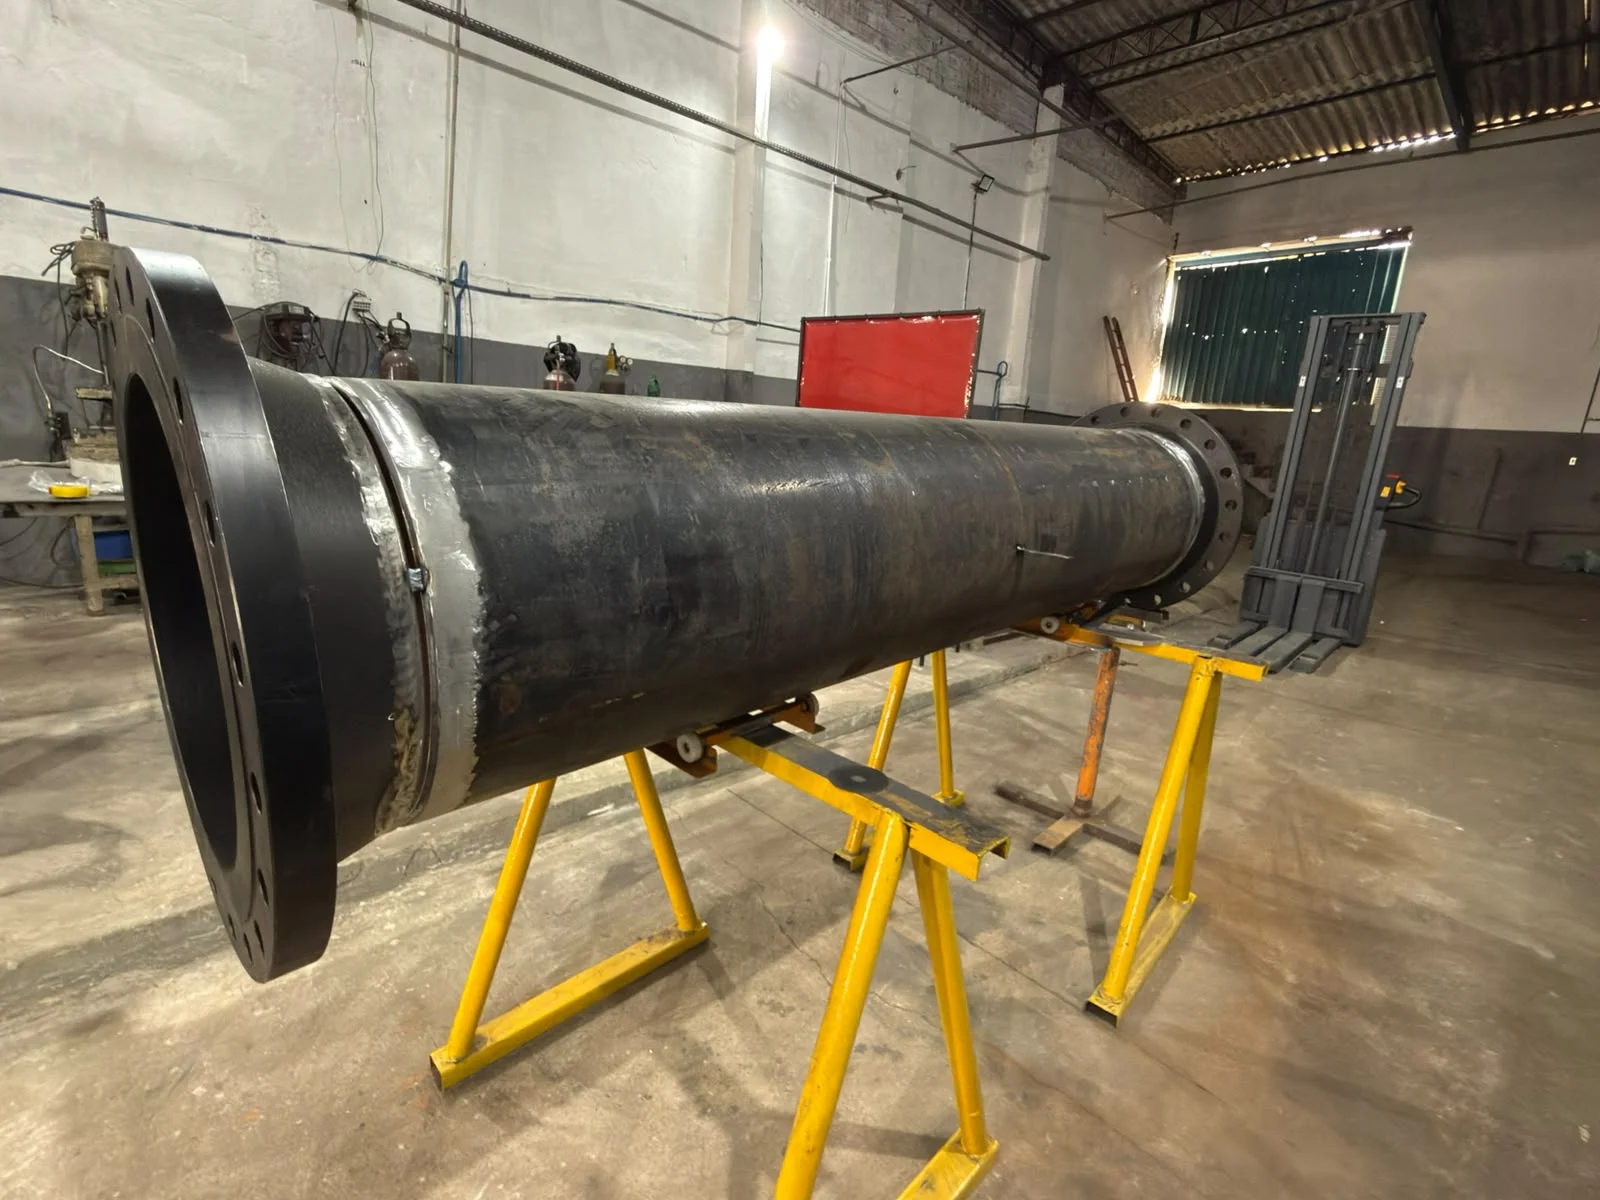
Clique nas imagens para ampliar
Soldagem TIG para manutenção industrial: critérios técnicos e aplicações
A Soldagem TIG para manutenção industrial é uma técnica essencial para intervenções que exigem precisão, controle térmico e acabamento superior na união ou recuperação de componentes metálicos.
Utilizando um eletrodo de tungstênio não consumível e proteção gasosa, geralmente com argônio, o processo permite um controle refinado do arco elétrico e da poça de fusão.
Na manutenção, esse nível de controle é crucial em reparos, adequações e substituições que envolvem tubos, chapas, perfis e outros componentes compatíveis com o processo, especialmente quando a qualidade visual do cordão, a estabilidade dimensional e a redução de respingos são aspectos importantes.
A escolha da técnica, porém, depende do material, da geometria da junta, da espessura, das condições de acesso e dos requisitos definidos para o serviço.
Antes da execução, a preparação das superfícies e a avaliação técnica da peça são indispensáveis.
A área deve estar limpa e livre de contaminantes que possam comprometer a fusão ou a proteção da solda.
Também é necessário definir adequadamente o eletrodo, o gás de proteção e os parâmetros de soldagem, sempre considerando as especificações aplicáveis ao componente e à intervenção.
A Jota Soldas atua com soldagem, fabricação, montagem e manutenção industrial, oferecendo soluções sob medida conforme as necessidades e especificações técnicas de cada projeto.
Com experiência acumulada no segmento de soldagem desde 2004 e atuação empresarial desde 2019, a empresa realiza serviços de soldagem TIG em atendimento nacional, com possibilidade de execução presencial ou em campo, conforme a demanda do cliente.
A abordagem valoriza precisão, segurança, cuidado na execução e compreensão do contexto de cada aplicação.
Como funciona o processo TIG?
A soldagem TIG forma um arco elétrico entre a peça metálica e um eletrodo de tungstênio não consumível.
Esse arco gera o calor necessário para fundir a região da junta e, quando aplicável, o material de adição.
A poça de fusão permanece protegida contra a contaminação do ambiente por um fluxo de gás inerte, geralmente argônio, conduzido até a área por uma tocha apropriada.
O eletrodo de tungstênio não é consumido para preencher a junta.
Por isso, o soldador consegue controlar separadamente o arco e a adição de material, ajustando a execução conforme a geometria, a espessura e as características do componente.
Esse controle favorece cordões uniformes, baixo nível de respingos e acabamento superior, especialmente em intervenções que exigem precisão dimensional ou cuidado estético.
Durante a operação, a tocha mantém o eletrodo em posição adequada, enquanto o gás de proteção envolve a poça de fusão.
A estabilidade do arco depende da preparação da superfície, da escolha correta do eletrodo, da vazão de gás e dos parâmetros definidos para o material.
Contaminantes, umidade, distância inadequada entre o eletrodo e a peça ou proteção gasosa insuficiente podem comprometer a qualidade da junta.
Na manutenção industrial, esse processo é aplicável a reparos, recuperações e ajustes em componentes compatíveis com a técnica, sobretudo quando o controle térmico e o acabamento são relevantes.
A execução deve considerar a condição real da peça, o acesso à região a ser trabalhada e os requisitos técnicos do projeto.
Por essa razão, a avaliação do serviço envolve mais do que a escolha do equipamento, inclui preparação, regulagem, controle durante a soldagem e verificação posterior da junta.
Preparação das peças e seleção dos consumíveis
Na soldagem TIG para manutenção industrial, a preparação da junta é determinante para evitar contaminações, instabilidades no arco e descontinuidades no cordão.
Como o processo utiliza um eletrodo de tungstênio não consumível e proteção gasosa, a limpeza precisa ser cuidadosa, especialmente em intervenções sobre aço inoxidável, chapas, tubos e componentes que exigem acabamento superior.
Critérios técnicos de preparação!
- Confirmar o material da peça, sua espessura, a geometria da junta e a condição do componente antes de definir o procedimento.
- Remover óleo, graxa, tinta, umidade, poeira, carepas, óxidos soltos e outros contaminantes da região que será soldada.
- Limpar a área adjacente à junta, e não apenas a linha exata do cordão, para reduzir o risco de impurezas serem conduzidas para a poça de fusão.
- Utilizar ferramentas e materiais de limpeza compatíveis com o metal. Em aço inoxidável, é importante evitar a transferência de partículas de outros metais para a superfície preparada.
- Eliminar rebarbas, irregularidades e resíduos de operações anteriores que possam dificultar o encaixe ou alterar a abertura da junta.
- Verificar o alinhamento, a fixação e o ajuste das peças antes da abertura do arco, preservando a geometria prevista no projeto ou no reparo.
- favorecer que a superfície esteja seca. Umidade e resíduos voláteis podem prejudicar a proteção gasosa e favorecer porosidade.
- Proteger a região preparada contra novo contato com óleo, poeira, mãos contaminadas ou ferramentas inadequadas até o início da soldagem.
A seleção dos consumíveis deve considerar o metal de base, a compatibilidade da liga, a posição de soldagem, a espessura e o tipo de reparo ou união.
O eletrodo de tungstênio precisa ser escolhido e preparado de acordo com o procedimento aplicável, mantendo uma ponta em condição adequada para proporcionar estabilidade e controle do arco.
A definição do gás de proteção, geralmente argônio, também deve levar em conta a necessidade de proteger a poça de fusão e o eletrodo contra a contaminação atmosférica.
Quando a junta exigir material de adição, a vareta deve ser compatível com o metal de base e com os requisitos técnicos do componente.
A escolha inadequada pode comprometer a integridade da união, o acabamento ou a resistência esperada do reparo.
Por isso, o consumível não deve ser definido apenas pela aparência da peça ou pela facilidade de aplicação.
Antes de iniciar, é recomendável conferir a limpeza, a identificação dos materiais, o estado do eletrodo, a disponibilidade do gás de proteção e a condição dos equipamentos.
Em manutenção industrial, essa verificação ajuda a evitar retrabalho e a preservar componentes que podem ter função operacional crítica.
A preparação deve sempre seguir as especificações técnicas do projeto, do procedimento de soldagem e das orientações aplicáveis ao serviço.
Parâmetros e controle térmico na manutenção
Na manutenção industrial, a corrente de soldagem controla diretamente a energia transferida para a junta.
Quando ajustada de forma adequada, favorece a fusão necessária sem aquecer excessivamente o componente, reduzindo o risco de deformações, alterações dimensionais e danos em regiões próximas ao reparo.
Por isso, a definição da corrente deve considerar o material, a espessura, o tipo de junta, a posição de soldagem e a necessidade de preservar áreas já montadas.
Em peças finas ou em reparos localizados, uma corrente excessiva pode provocar perfuração, aumento da zona termicamente afetada e perda de controle da poça de fusão.
Já uma corrente insuficiente pode resultar em falta de fusão, penetração inadequada e descontinuidade da junta.
Na Soldagem TIG para manutenção industrial, esse equilíbrio é especialmente relevante porque o objetivo costuma ser recuperar a funcionalidade do componente com o menor impacto possível sobre sua geometria e suas propriedades.
A polaridade define a direção do fluxo de corrente entre o eletrodo e a peça e influencia a concentração de calor, a estabilidade do arco e a capacidade de fusão.
Em aplicações TIG com corrente contínua, a configuração com eletrodo negativo é frequentemente utilizada em materiais ferrosos e inoxidáveis, pois concentra maior parcela do calor na peça e contribui para uma fusão controlada.
A escolha, contudo, deve ser confirmada conforme o material, o eletrodo, a junta e o procedimento aplicável.
Para materiais que exigem ação de limpeza superficial associada ao arco, como determinadas ligas de alumínio, pode ser considerada a corrente alternada.
Essa alternativa modifica periodicamente a distribuição de calor e pode auxiliar na ruptura da camada superficial de óxido.
A regulagem inadequada, por outro lado, pode comprometer a estabilidade do arco, elevar o desgaste do eletrodo de tungstênio ou gerar aquecimento desnecessário.
O aporte térmico não depende apenas da corrente.
Também é influenciado pela tensão do arco, pela velocidade de deslocamento, pelo comprimento do arco, pela vazão do gás de proteção e pelo uso ou não de material de adição.
Um arco mais longo tende a ampliar a área aquecida e pode reduzir a precisão do cordão.
Uma velocidade muito baixa aumenta o calor acumulado, enquanto uma velocidade excessiva pode prejudicar a fusão.
Durante a execução, o soldador deve observar o comportamento da poça, a uniformidade do cordão, a coloração da região aquecida e possíveis sinais de contaminação ou instabilidade.
Em componentes sensíveis, pode ser necessário controlar a sequência de passes, alternar regiões de trabalho e permitir a dissipação do calor entre etapas.
A definição desses parâmetros deve partir da avaliação técnica da peça e, quando aplicável, de um procedimento de soldagem compatível com o serviço.
Antes do reparo, a área deve estar limpa e livre de contaminantes que possam interferir na proteção gasosa ou introduzir descontinuidades.
A preparação adequada, a escolha correta da polaridade e o registro dos parâmetros utilizados ajudam a tornar a manutenção mais previsível e facilitam a inspeção posterior.
A Jota Soldas realiza serviços de soldagem TIG em fabricação, montagem e manutenção, com atendimento presencial ou em campo conforme a necessidade do projeto; os parâmetros específicos devem ser definidos após a análise técnica do componente.
Aplicações e materiais compatíveis
A soldagem TIG é especialmente adequada para etapas de fabricação e montagem industrial que exigem controle do arco elétrico, acabamento uniforme e atenção ao aporte térmico.
Na prática, pode ser empregada na união de tubos, chapas e perfis metálicos, além da recuperação ou reparação de componentes em que a geometria da junta e a qualidade superficial precisam ser preservadas.
Onde a soldagem TIG pode ser aplicada?
Em processos de fabricação, o TIG pode contribuir para a produção e a montagem de:
- equipamentos e conjuntos metálicos que demandam juntas precisas;
- tubulações e conexões, conforme o material, a espessura e a especificação do projeto;
- chapas e perfis utilizados em estruturas, suportes e componentes industriais;
- peças com menor espessura, nas quais o controle térmico ajuda a reduzir deformações;
- componentes que precisam de cordões regulares e acabamento superior;
- itens destinados a ambientes industriais nos setores alimentício, químico, farmacêutico e de caldeiraria, quando o processo for compatível com os requisitos técnicos da aplicação.
Na montagem industrial, a técnica pode ser utilizada tanto na união de componentes previamente fabricados quanto em intervenções realizadas em campo.
A escolha entre fabricação em oficina e execução no local depende da configuração do conjunto, das condições de acesso, da necessidade de ajuste e das especificações definidas para o serviço.
A Jota Soldas atua com soldagem TIG industrial em projetos de fabricação, montagem, manutenção e adequações, com atendimento em território nacional e possibilidade de execução presencial ou em campo, conforme a demanda apresentada.
Materiais compatíveis e cuidados na escolha
O processo TIG é utilizado especialmente em aço inoxidável e em outras ligas compatíveis com a técnica.
Contudo, a compatibilidade não deve ser definida apenas pelo nome do material.
É necessário considerar a composição da liga, a espessura, o tipo de junta, a condição da superfície e os requisitos mecânicos e dimensionais do componente.
Antes da execução, a equipe técnica deve avaliar pelo menos:
- identificação e condição do metal de base;
- necessidade de material de adição e sua compatibilidade com a peça;
- espessura dos componentes e possibilidade de dilatação ou deformação;
- geometria, acesso e posicionamento da junta;
- necessidade de proteção gasosa adequada e proteção da região soldada;
- exigências de acabamento, limpeza e inspeção definidas para o conjunto.
Essa análise é relevante em tubos, chapas e perfis porque uma regulagem inadequada pode afetar a penetração, o formato do cordão e a estabilidade dimensional.
Em componentes de aço inoxidável, por exemplo, a limpeza da área e o controle do aquecimento são cuidados importantes para preservar a qualidade do acabamento e evitar interferências na região soldada.
Por isso, a aplicação da soldagem TIG deve partir dos desenhos, especificações e condições reais do projeto.
Ao solicitar um serviço, o cliente pode apresentar informações sobre o material, dimensões, espessuras, finalidade do componente, local de execução e padrão de acabamento esperado.
Com esses dados, torna-se possível definir a abordagem de fabricação ou montagem mais coerente com a necessidade industrial, sem tratar todas as peças como se exigissem o mesmo procedimento.
TIG, MIG e MAG: diferenças e critérios de escolha
A escolha entre TIG, MIG e MAG depende do material, da geometria da junta, da espessura, do acabamento esperado, da produtividade necessária e das condições de acesso ao local.
Em uma demanda de Soldagem TIG para manutenção industrial, o processo TIG tende a ser considerado quando a intervenção exige maior controle do arco, do aporte térmico e da aparência do cordão.
Já MIG e MAG podem ser mais adequados quando a prioridade é obter maior velocidade de deposição em determinadas operações.
Diferença fundamental entre os processos!
Na soldagem TIG, o arco elétrico é formado entre a peça e um eletrodo de tungstênio não consumível.
A proteção gasosa, geralmente feita com argônio, ajuda a preservar a região da solda contra a contaminação atmosférica.
Quando necessário, o material de adição é introduzido separadamente, permitindo controlar com precisão a quantidade depositada.
Nos processos MIG e MAG, o arco é estabelecido entre a peça e um arame-eletrodo consumível.
Esse arame atua simultaneamente como eletrodo e como material de adição, sendo alimentado de forma contínua durante a operação.
A diferença entre MIG e MAG está no gás de proteção, o MIG utiliza gás inerte, enquanto o MAG utiliza gás ativo ou mistura com componente ativo.
A definição do processo deve considerar o material e os requisitos técnicos da junta.
| Critério | TIG | MIG/MAG |
|---|---|---|
| Eletrodo | Tungstênio não consumível | Arame-eletrodo consumível |
| Material de adição | Pode ser separado do eletrodo | O próprio arame atua como adição |
| Controle do arco | Elevado controle manual da poça de fusão | Alimentação contínua do arame |
| Acabamento | Indicado quando a aparência e a precisão são relevantes | Pode atender demandas com foco em produtividade |
| Aplicação típica | Juntas delicadas, reparos e componentes que exigem controle térmico | Operações que demandam deposição contínua e maior ritmo de execução |
Soldagem TIG para manutenção industrial: critérios técnicos e aplicações
A soldagem TIG é uma alternativa apropriada para juntas que exigem cordão uniforme, baixo nível de respingos e controle cuidadoso da fusão.
Essas características são relevantes na fabricação, montagem, recuperação e manutenção de componentes metálicos, especialmente em aço inoxidável e outras ligas compatíveis com o processo.
O processo também pode ser vantajoso em peças de menor espessura ou em reparos nos quais o excesso de calor pode causar deformações ou alterações dimensionais.
Entretanto, a escolha não deve ser feita apenas pelo acabamento visual.
É necessário avaliar o acesso à junta, o estado da superfície, a posição de soldagem, a necessidade de material de adição e os requisitos definidos para o componente.
Quando MIG ou MAG pode ser mais adequado?
MIG e MAG podem ser considerados quando a operação exige alimentação contínua do consumível e maior agilidade na deposição.
Em estruturas, componentes e serviços de fabricação ou manutenção, esses processos podem atender situações nas quais o volume de solda e a produtividade têm peso relevante na decisão.
Isso não significa que MIG/MAG seja sempre a melhor opção para uma determinada aplicação.
A presença de contaminantes, a configuração da junta, a necessidade de acabamento, a compatibilidade do gás e o controle do aporte térmico influenciam diretamente o resultado.
Uma avaliação técnica deve definir se a produtividade adicional compensa eventuais necessidades posteriores de acabamento ou correção.
Critérios práticos para escolher o processo
Antes de selecionar TIG, MIG ou MAG, vale organizar um briefing técnico com as seguintes informações:
- material e condição da superfície a ser soldada;
- espessura, geometria e acessibilidade da junta;
- necessidade de acabamento visual ou de controle dimensional;
- posição de soldagem e possibilidade de movimentação da peça;
- tipo de reparo, união, recuperação ou adequação necessária;
- necessidade de material de adição e compatibilidade dos consumíveis;
- requisitos de inspeção e documentação definidos para o projeto;
- possibilidade de execução em oficina ou no próprio local da manutenção.
A limpeza das superfícies é essencial em qualquer processo.
Na TIG, esse cuidado é especialmente importante porque contaminantes podem comprometer a estabilidade do arco, a proteção gasosa e a qualidade do cordão.
A seleção do eletrodo de tungstênio, do gás e dos parâmetros deve ser feita de acordo com o material e com a especificação técnica aplicável.
Como a Jota Soldas pode ser considerada nesse contexto?
A Jota Soldas atua com soldagem, fabricação, montagem e manutenção industrial, oferecendo soluções personalizadas conforme as especificações técnicas de cada projeto.
Para uma necessidade que envolva TIG, MIG ou MAG, a definição do processo deve partir da análise do componente, do objetivo da intervenção e das condições de execução.
A empresa informa atender serviços em âmbito nacional, com possibilidade de realização presencial ou em campo, conforme a demanda apresentada.
Na prática, a melhor escolha não é determinada apenas pelo nome do processo.
TIG privilegia controle e precisão; MIG/MAG pode favorecer a deposição contínua em situações compatíveis.
A decisão técnica deve equilibrar qualidade da junta, segurança, acesso, material, acabamento e requisitos de manutenção.
Qualidade, segurança e referências técnicas?
Na manutenção industrial, a qualidade da soldagem TIG deve ser verificada tanto pelo aspecto do cordão quanto pela conformidade do serviço com os requisitos técnicos do componente.
A inspeção visual é uma etapa inicial importante, mas não substitui outros métodos de avaliação quando o projeto, a criticidade do equipamento ou o procedimento aplicável exigirem verificações complementares.
Inspeção visual do cordão de solda
Após a execução e o resfriamento adequado da junta, a inspeção visual pode considerar:
- uniformidade do cordão e regularidade do perfil;
- continuidade da solda ao longo da junta;
- ausência aparente de porosidade aberta, trincas, mordeduras, falta de fusão visível e excesso de material;
- transição adequada entre o cordão e o metal de base;
- presença de respingos, contaminação superficial ou sinais de oxidação incompatíveis com o acabamento esperado;
- preservação da geometria do componente, sem deformações perceptíveis causadas pelo aporte térmico.
A avaliação deve ser realizada com iluminação e acesso suficientes, após a remoção de resíduos que possam ocultar descontinuidades.
Quando a aparência não permitir concluir sobre a integridade da junta, a definição de ensaios adicionais deve ser feita conforme os requisitos técnicos do projeto e a orientação de um profissional competente.
Preparação segura antes da soldagem
A segurança começa antes da abertura do arco.
A área de trabalho deve ser organizada, ventilada e livre de materiais combustíveis ou obstáculos que prejudiquem a movimentação.
Também é necessário verificar as condições do equipamento, dos cabos, das conexões, do aterramento e do sistema de proteção gasosa antes do início da atividade.
A peça deve estar limpa e preparada de acordo com o material e a junta especificada.
Óleo, graxa, umidade, tinta, ferrugem e outros contaminantes podem comprometer a estabilidade do arco e a qualidade da fusão.
A preparação deve incluir o ajuste, o alinhamento e a fixação adequados dos componentes, evitando esforços desnecessários durante a soldagem.
O uso de equipamentos de proteção individual compatíveis com a atividade é indispensável, incluindo proteção para olhos e face, mãos, corpo e vias respiratórias quando houver risco relacionado a fumos ou contaminantes.
Em intervenções de manutenção, devem ser avaliados previamente riscos como energia residual, partes móveis, superfícies aquecidas, trabalho em altura, espaços confinados e proximidade de instalações em operação.
O isolamento e a liberação segura do equipamento devem seguir o procedimento aplicável ao local.
Registros e referências técnicas
Para manter rastreabilidade, é recomendável registrar a identificação do componente, o material informado, a localização da junta, o procedimento utilizado, as condições observadas e o resultado da inspeção.
Desenhos, especificações do cliente, instruções de manutenção e requisitos do equipamento devem prevalecer sobre escolhas genéricas de execução.
Na contratação de um serviço de soldagem TIG para manutenção industrial, o briefing deve esclarecer a condição da peça, o tipo de intervenção, o acesso ao local, o acabamento esperado e os critérios de aceitação.
A Jota Soldas informa atuar com soldagem, fabricação, montagem e manutenção industrial, com atendimento personalizado e execução presencial ou em campo em âmbito nacional.
A confirmação da viabilidade técnica, dos documentos necessários e das condições específicas do serviço deve ser feita diretamente com a empresa antes da execução.
Como avaliar um serviço de soldagem TIG e dúvidas frequentes?
A contratação de um serviço de soldagem TIG deve começar por um briefing técnico claro.
Mais do que solicitar uma solda com bom acabamento, é necessário explicar o material, a geometria da peça, a função do componente e as condições de execução.
Essas informações permitem avaliar se o processo TIG é adequado e quais cuidados devem orientar a preparação, a execução e a inspeção da junta.
Critérios técnicos para o briefing técnico
Antes de solicitar uma avaliação, reúna estas informações:
- Material: informe, quando disponível, o tipo de metal, a liga, a condição superficial e se a peça é de aço inoxidável ou de outra liga compatível com o processo TIG.
- Geometria: descreva o formato da peça, o perfil da junta, a existência de cantos, curvas, furos, áreas de difícil acesso e a necessidade de preservar dimensões ou alinhamento.
- Espessura: registre a espessura dos componentes e indique se há variações entre as partes que serão unidas. Em peças mais finas, o controle térmico e dimensional merece atenção especial.
- Tipo de junta: esclareça se a união será de topo, sobreposta, em ângulo ou de outro tipo, além da extensão aproximada da região a ser soldada.
- Função do componente: explique se a peça integra um equipamento, uma tubulação, uma estrutura, um conjunto de caldeiraria ou um componente sujeito a manutenção e reparo.
- Condição de execução: informe se o serviço será realizado em oficina ou no local de instalação, considerando acesso, posição de soldagem, espaço disponível e necessidade de proteger equipamentos próximos.
- Acabamento esperado: indique se o cordão precisa apresentar acabamento visual uniforme, baixa geração de respingos, facilidade de limpeza ou compatibilidade com uma etapa posterior de fabricação ou montagem.
- Histórico do problema: em serviços de manutenção, registre a origem aparente da falha, intervenções anteriores, trincas, deformações, corrosão ou desgaste observados. O diagnóstico definitivo, porém, depende de avaliação técnica.
- Documentação disponível: encaminhe desenhos, medidas, fotografias, especificações do projeto e instruções de fabricação ou manutenção que possam orientar a análise.
Quanto mais completo for o briefing, menor será o risco de selecionar consumíveis ou parâmetros incompatíveis com a peça.
A preparação também pode incluir limpeza da área, remoção de contaminantes e verificação do encaixe entre os componentes.
Óleo, oxidação, tinta, umidade e resíduos podem prejudicar a estabilidade do arco e a qualidade da poça de fusão, por isso devem ser considerados antes do início do trabalho.
Critérios para avaliar a proposta técnica
Uma boa avaliação não deve se limitar ao preço.
Verifique se o prestador demonstra compreensão sobre o material, a geometria da junta, a acessibilidade e a finalidade do componente.
Também é importante confirmar se a execução prevê preparação das superfícies, escolha adequada do eletrodo de tungstênio, definição do gás de proteção e ajuste dos parâmetros conforme a necessidade do projeto.
Pergunte como serão tratados o controle do aporte térmico, o risco de deformação e a preservação das dimensões.
Em componentes de menor espessura ou com tolerâncias mais restritas, esses aspectos podem ser determinantes para evitar retrabalho.
A escolha da corrente, da polaridade, da vazão do gás e da técnica de condução deve ser feita de acordo com o material, a junta e a posição de soldagem, sem aplicar uma configuração única a todos os serviços.
Também solicite clareza sobre o escopo, quais peças serão preparadas, quais regiões serão soldadas, se haverá acabamento posterior e como será feita a inspeção visual.
Quando existirem requisitos específicos do projeto, eles devem ser apresentados ao prestador antes da execução.
A documentação técnica aplicável e os critérios de aceitação precisam ser alinhados entre as partes, sem presumir que uma aparência uniforme, isoladamente, comprove o desempenho da junta.
A Jota Soldas atua com soldagem, fabricação, montagem, manutenção e adequações industriais, oferecendo soluções personalizadas conforme as especificações técnicas definidas.
Para um serviço de Soldagem TIG para manutenção industrial, o cliente pode apresentar o material, a geometria, o histórico do componente e as condições de acesso para que a necessidade seja analisada de forma compatível com o projeto.
A empresa informa atendimento em nível nacional, com possibilidade de entrega presencial ou execução em campo, conforme a demanda apresentada.
Perguntas frequentes
Quais informações devo enviar para pedir uma avaliação?
Envie o material conhecido, as medidas e espessuras, fotografias, desenhos quando disponíveis, a geometria da junta, a finalidade do componente e o local de execução.
Em manutenção, acrescente o histórico do defeito e informe se a peça já passou por reparos anteriores.
A geometria da peça influencia a escolha do serviço?
Sim. Curvas, cantos, mudanças de espessura, acesso limitado e necessidade de manter alinhamento podem alterar a preparação e a forma de execução.
A geometria também ajuda a identificar riscos de deformação e a definir como a peça será posicionada durante a soldagem.
Como saber se o acabamento da solda está adequado?
A inspeção visual pode verificar continuidade, uniformidade, aparência do cordão, presença de respingos, mordeduras, porosidade aparente e sinais de falta de fusão.
Entretanto, o critério de aceitação deve considerar a função da junta e as especificações do projeto.
Quando necessário, outros métodos de inspeção devem ser definidos tecnicamente.
TIG e MIG/MAG são a mesma coisa?
Não. Na TIG, o arco é formado com um eletrodo de tungstênio não consumível e proteção gasosa, geralmente com argônio.
Nos processos MIG/MAG, utiliza-se um arame-eletrodo consumível.
A escolha entre os processos depende do material, da geometria, da produtividade desejada, do acabamento e das exigências da aplicação.
O serviço pode ser realizado no local da manutenção?
A possibilidade depende das condições de acesso, segurança, energia, posicionamento da peça e preparação do ambiente.
A Jota Soldas informa que atende com execução em campo ou entrega presencial, conforme a necessidade apresentada e a avaliação do serviço.
Para saber mais sobre Soldagem TIG para manutenção industrial
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

